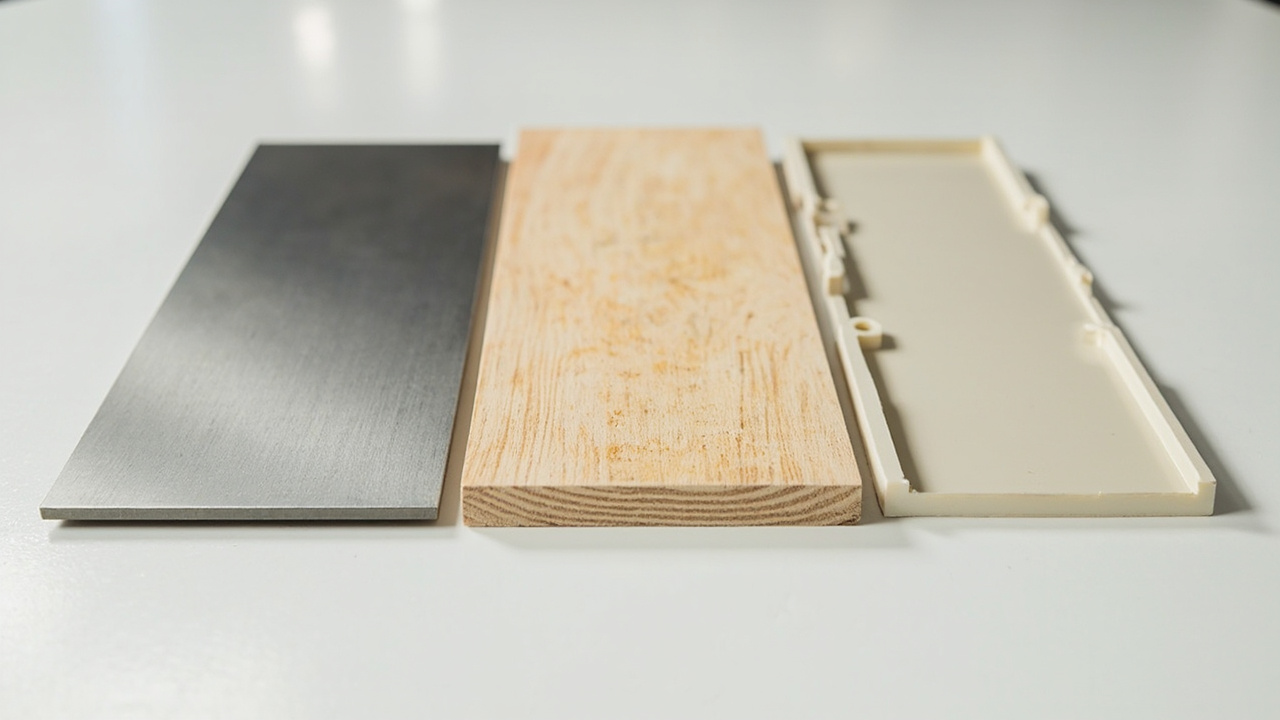
“L'adesione del rivestimento a base d'acqua non va bene””si stacca con un graffio””solo la vernice a solvente tiene bene” — questo è uno dei pregiudizi più diffusi nel settore dei rivestimenti e anche uno dei più facilmente generalizzati. Molte fabbriche e operatori della verniciatura, durante il passaggio dal sistema a solvente a quello a base d'acqua, hanno effettivamente incontrato problemi di sfogliamento e distacco del film di vernice, e così hanno dato tutta la colpa al ”base d'acqua”. Ma la verità è: l'adesione del rivestimento a base d'acqua non è intrinsecamente più debole di quella a solvente, ma il suo meccanismo di formazione del film e di bagnatura è più sensibile allo stato del substrato e al pretrattamento. Sullo stesso substrato, la vernice a solvente, grazie al rigonfiamento e all'aggrappaggio del substrato operato dal forte solvente, riesce a ”aderire a malapena”, mentre il rivestimento a base d'acqua dipende maggiormente da una lavorazione superficiale normata e da un primer adeguato. Se si esegue correttamente il pretrattamento e si sceglie il primer giusto, l'adesione del rivestimento a base d'acqua su metallo, legno e persino plastica può essere pari o superiore a quella del sistema a solvente.
Come fornitore di sistemi di rivestimenti a base d'acqua per legno e industriali, Kexin New Materials (kexinMaterials) ha verificato in diversi progetti OEM e di arredamento che: il successo o l'insuccesso dell'adesione del rivestimento a base d'acqua dipende per il 70% dal trattamento del substrato, per il 20% dall'abbinamento del primer e per il 10% dalla finitura stessa. Questo articolo parte dalla natura dell'adesione, analizza passo dopo passo la verità dell'adattabilità di tre tipi di substrati — metallo, legno e plastica — e fornisce contromisure applicabili per aiutarti a uscire dall'errata convinzione che ”il base d'acqua ha scarsa adesione”. Se stai scegliendo un sistema a base d'acqua per un pezzo specifico, puoi anche consultare prima il nostro sistema di prodotti per vernici per legno, per individuare la soluzione adatta in base al substrato.
I. Prima di tutto una conclusione: l'adesione non è una questione binaria ”base d'acqua vs solvente”
Andiamo subito al punto, con tre giudizi chiave:
- Il limite massimo di adesione del rivestimento a base d'acqua non è inferiore a quello a solvente. A condizione di bagnatura sufficiente, substrato pulito e primer adeguato, la forza di legame di una resina a base d'acqua di qualità (come poliuretano a base d'acqua, epossidica a base d'acqua, acrilica a base d'acqua) con il substrato può soddisfare pienamente gli standard di adesione industriale e del mobile (ad es. metodo del quadretto 0–1).
- Il rivestimento a base d'acqua ha una tolleranza d'errore minore per il ”pretrattamento”. La vernice a solvente si affida al rigonfiamento, alla penetrazione e all'aggrappaggio chimico del forte solvente organico sulla superficie del substrato; anche se c'è un po' di olio sulla superficie riesce a ”mordere” dentro; il rivestimento a base d'acqua usa l'acqua come mezzo dispersivo, ha alta tensione superficiale e una netta repulsione per oli e substrati a bassa energia superficiale: se il trattamento non è adeguato, il problema si manifesta.
- Nella stragrande maggioranza dei casi di ”distacco del base d'acqua”, la causa radice è il substrato e l'abbinamento, non la resina stessa. Saltare la carteggiatura, risparmiare sul primer, spruzzare direttamente su metallo unto: chiunque distaccherebbe.
In sintesi: l'adesione del rivestimento a base d'acqua è ”ottenuta”, non ”innata”; mentre parte dell'adesione della vernice a solvente è ”ottenuta mordendo col solvente”. La differenza tra i due può essere colmata con una lavorazione normata.
II. La natura dell'adesione: bagnatura, aggrappaggio meccanico e legame chimico
Per capire perché il rivestimento a base d'acqua è ”sensibile”, bisogna prima capire come mai il film di vernice ”si attacca” al substrato. L'adesione proviene solitamente dall'azione congiunta di tre meccanismi:
2.1 Bagnatura (Wetting)
Il liquido di vernice deve prima stendersi, bagnare la superficie del substrato, riempire le micro-concavità, per stabilire il contatto. Il grado di bagnatura è determinato dalla tensione superficiale: più bassa è la tensione superficiale del liquido di vernice e più alta è l'energia superficiale del substrato, più facile è la bagnatura. L'acqua, come mezzo dispersivo, ha una tensione superficiale (circa 72 mN/m) molto superiore a quella dei solventi organici (circa 25–30 mN/m), ed è questa la radice fisica per cui il rivestimento a base d'acqua è ”intrinsecamente difficile da bagnare”.
2.2 Aggrappaggio meccanico (Mechanical Interlocking)
Il liquido di vernice penetra nei micropori, nelle graffiature e nelle superfici ruvide del substrato, e dopo l'indurimento forma un blocco fisico a ”ancora”. È anche per questo che la carteggiatura migliora significativamente l'adesione — aumenta sia l'energia superficiale sia l'area di aggrappaggio meccanico.
2.3 Legame chimico (Chemical Bonding)
I gruppi attivi nel film di vernice (come idrossili, carbossilici, gruppi epossidici) formano legami idrogeno, ionici o persino covalenti con i siti attivi sulla superficie del substrato (come ossidi metallici, idrossili della cellulosa del legno). L'ottima adesione dell'epossidica a base d'acqua e del poliuretano a base d'acqua su metallo e legno deriva in larga misura da questo tipo di legame chimico.
Conoscenza chiave: la ”forza” della vernice a solvente proviene principalmente dalla profonda bagnatura e dall'aggrappaggio per rigonfiamento portati dal solvente; il rivestimento a base d'acqua per compensare questo aspetto deve fare affidamento su un design della resina a base d'acqua a più bassa tensione superficiale + una maggiore ruvidità meccanica + il ponte chimico di un primer funzionale. Se questi tre elementi sono presenti, il rivestimento a base d'acqua non è solo non debole, ma anzi più ecologico e più durevole.
III. Tipi di resina a base d'acqua e caratteristiche di adesione: scegliere la resina giusta è il presupposto
Anche se si parla dello stesso ”rivestimento a base d'acqua”, le differenze tra le varie resine per meccanismo di adesione e preferenza di substrato sono grandi, ed è anche per questo che molti ”usano la vernice sbagliata a base d'acqua” ma ne danno la colpa al base d'acqua. Costruiamo prima una tabella resina—caratteristiche di adesione:
| Resina a base d'acqua | Punti di forza adesivi | Limiti tipici | Substrato più adatto | Note |
|---|---|---|---|---|
| Acrilica a base d'acqua | Universale, a basso costo, resiste agli agenti atmosferici | Scarsa su bassa energia superficiale, dura e fragile | Legno, metallo generico (richiede primer) | Comune per finitura mobile |
| Poliuretano a base d'acqua (PU) | Equilibrio tra adesione + flessibilità + resistenza all'usura | Costo più elevato | Legno, plastica (dopo modifica), metallo | Tra le migliori in assoluto |
| Epossidica a base d'acqua | Adesione su metallo fortissima, resistente all'acqua | Scarsa resistenza agli agenti atmosferici, facile sfarinamento | Metallo, calcestruzzo | Protagonista come primer di transizione |
| Alchidica a base d'acqua | Buona bagnatura del legno, facile da applicare | Resistenza all'acqua nella media, asciugatura lenta | Legno/metallo esterno | Alchidica a solvente resa a base d'acqua |
3.1 Perché l'epossidica a base d'acqua è il ”perno stabilizzatore” dell'adesione su metallo
L'epossidica a base d'acqua contiene gruppi epossidici, che formano forti legami chimici con l'ossido di ferro e gli idrossili sulla superficie dell'acciaio sabbiato, e dopo l'indurimento il film è denso e resistente all'acqua, difficile da danneggiare dall'umidità all'interfaccia. Pertanto, nel rinnovo e nella protezione di metalli industriali, quasi sempre si usa il primer epossidico a base d'acqua come base di adesione, seguito dalla finitura poliuretanica a base d'acqua. Questo risponde anche alla logica di abbinamento nella sezione metallo più avanti.
3.2 Perché il poliuretano a base d'acqua è più adatto a legno e plastica
La PU a base d'acqua, tramite design molecolare, può bilanciare flessibilità e adesione, ha buona tolleranza al rialzo delle fibre del legno e affidabile adesione sulla plastica (dopo fondo). La PU cationica modificata o con gruppi funzionali speciali può persino migliorare direttamente la bagnatura su substrati a bassa energia superficiale. Scegliere la resina non significa ”più costosa è meglio”, ma ”adeguata al substrato”.
IV. Tensione superficiale: la ”difficoltà innata” del rivestimento a base d'acqua e il rimedio
L'alta tensione superficiale dell'acqua fa sì che il rivestimento a base d'acqua su metallo liscio, plastica e superfici unte tenda a creare crateri, occhi di pesce e scarsa adesione. Nel settore esistono diversi contromisure consolidate:
- Umettante per substrato: aggiungere surfattanti siliconici o fluorurati per abbassare la tensione superficiale del liquido a base d'acqua sotto 30 mN/m, migliorando la stesura (ma l'eccesso stabilizza le bolle e influisce sull'adesione tra strati, occorre equilibrare).
- Ruvidità del substrato: sabbiatura, carteggiatura, fosfatazione, satinatura, per aumentare fisicamente l'area di contatto e l'aggrappaggio meccanico.
- Primer funzionale: usare uno strato di transizione ”alta adesione + alta sigillatura” come primer epossidico a base d'acqua o primer poliuretanico a base d'acqua, per fare da ponte tra substrato a bassa energia superficiale e finitura.
- Agente di pretrattamento: per metallo ceramizzazione, fosfatazione, passivazione; per plastica trattamento alla fiamma, corona, fondo (acqua PP); per legno primer sigillante per controllare rialzo fibre e assorbimento vernice.
Questi metodi presi singolarmente non sono complessi; la difficoltà sta nel sceglierli in base alla combinazione di substrati, analizziamo categoria per categoria qui sotto.
V. Substrato metallico: lo scenario in cui l'adesione a base d'acqua merita più di essere riabilitata
Il metallo (acciaio, lega di alluminio, lamiera zincata, acciaio inossidabile) è il campo principale della vernice industriale a base d'acqua, ed è anche l'area a alto rischio di reclami per ”distacco del base d'acqua”. Ma basta il processo giusto: l'adesione dell'epossidica a base d'acqua e della poliuretanica a base d'acqua sul metallo è affidabile quanto quella del sistema a solvente.
5.1 Tre ostacoli all'adesione su metallo
- Olio e strato di ossidazione: olio da stampaggio, liquido da taglio, olio antiruggine residui sulla superficie, il rivestimento a base d'acqua li respinge direttamente, crea crateri e fallisce l'adesione.
- Differenza di energia superficiale: la lega di alluminio e la lamiera zincata hanno energia superficiale bassa, specialmente lo strato di zinco liscio e denso, la spruzzatura a nudo tende a staccarsi.
- Arrugginitura improvvisa (flash rust): il sistema a base d'acqua contiene acqua; se dopo l'applicazione su acciaio l'asciugatura è lenta e l'ambiente umido, la permanenza dell'acqua può indurre flash rust, danneggiando l'interfaccia di adesione.
5.2 Tabella di contromisure per l'adattamento del metallo
| Substrato metallico | Difficoltà tipica | Pretrattamento consigliato | Abbinamento a base d'acqua consigliato | Punti chiave adesione |
|---|---|---|---|---|
| Acciaio al carbonio/ghisa | Ruggine, olio, flash rust | Sabbiatura Sa2.5 o carteggiatura rimozione ruggine + sgrassaggio | Primer epossidico a base d'acqua + finitura poliuretanica a base d'acqua | Rimozione ruggine a norma, controllo flash rust |
| Lega di alluminio | Pellicola ossidica porosa, bassa energia superficiale | Sgrassaggio + cromatura/passivazione senza cromo (ceramizzazione) | Primer epossidico a base d'acqua + finitura a base d'acqua | La pellicola di passivazione è la chiave |
| Lamiera zincata | Liscia, bassa energia superficiale | Sgrassaggio + leggera carteggiatura satinatura | Primer epossidico a base d'acqua (specifico) | Evitare forte attacco acido, prevenire distacco zinco |
| Acciaio inossidabile | Inerte, molto difficile adesione | Rifilatura/spazzolatura sabbiatura + fondo | Rivestimento epossidico a base d'acqua / primer dedicato | Principalmente ruvidità meccanica |
5.3 Gli aspetti in cui "la versione a base d'acqua è addirittura migliore" sui metalli
Il primer epossidico a base d'acqua per acciaio sabbiato offre adesione e resistenza alla nebbia salina; abbinato alla finitura poliuretanica a base d'acqua, è stato ampiamente validato nei settori delle macchine da cantiere, dei ponti per autoveicoli e delle strutture in acciaio. Il suo vantaggio risiede in: assenza di interfacce deboli tra strati dovute a residui di solvente, basso VOC e facile conformità normativa, assenza di microfori anche con spessore elevato. Si può vedere che il metallo è proprio lo scenario in cui l'adesione della vernice a base d'acqua è sottostimata, ma che in realtà merita la sua riabilitazione.
Se il tuo pezzo è un componente di protezione industriale, ti consigliamo di consultare prima il nostro sistema di prodotti per rivestimenti industriali, scegliendo l'abbinamento epossidico a base d'acqua + poliuretanico in base al grado di corrosione, anziché spruzzare uno strato singolo di finitura.
Sei. Supporti in legno: il gonfiore delle fibre, l'assorbimento di vernice e la sigillatura sono centrali
Il legno è un altro campo principale per le vernici a base d'acqua, ma le caratteristiche "porose, con estrattivi, anisotrope" del legno comportano sfide uniche, e le prestazioni di adesione differiscono notevolmente da quelle delle vernici a solvente.
6.1 Tre caratteristiche principali dell'adesione sul legno
- Gonfiore delle fibre (peluria): l'acqua della vernice a base d'acqua fa gonfiare e rizzare i vasi e le fibre del legno per assorbimento, formando dopo l'asciugatura superficiale una peluria ruvida che influisce sia sulla sensazione al tatto sia sull'adesione tra gli strati.
- Assorbimento di vernice non uniforme: i legni porosi (pino, abete) assorbono la vernice troppo velocemente, con zone di vernice scarsa e adesione debole; i legni duri compatti (noce, rovere) invece presentano insufficiente bagnabilità.
- Estrattivi/oli: gli oli della resina di pino e i tannini possono migrare all'interfaccia del film di vernice, influenzando adesione e colorazione.
6.2 Tabella delle contromisure per il legno
| Tipo di legno | Difficoltà tipica | Pretrattamento consigliato | Abbinamento a base d'acqua consigliato | Punti chiave adesione |
|---|---|---|---|---|
| Pino/abete (morbido, ricco di resina) | Essudazione di oli, assorbimento non uniforme | Sgrassaggio + primer sigillante 1–2 mani | Fondo a base d'acqua acrilico/poliuretanico + finitura | Otturare i pori, controllare gli oli |
| Rovere/noce (duro, vasi evidenti) | Gonfiore fibre, necessaria bagnabilità | Carteggiatura + primer sigillante a base d'acqua | Primer sigillante PU a base d'acqua + finitura | Prevenire gonfiore fibre, aumentare bagnabilità |
| Pannello a densità media / multistrato | Assorbimento acqua non uniforme, facile rigonfiamento bordi | Sigillatura bordi + primer sigillante | Primer a base d'acqua + finitura | Controllare bordi, prevenire assorbimento acqua |
| Superficie legno con vecchia vernice a solvente | Sistema sconosciuto | Carteggiatura opacizzante + test di compatibilità | Primer di transizione secondo test | Vedi sezione dedicata al rinnovo |
6.3 Il "primer bagnante" sul legno è fondamentale
Le vernici per legno a base d'acqua adottano generalmente l'abbinamento "primer sigillante + finitura": il primer prima livella i pori del legno, comprime il gonfiore delle fibre e sigilla gli oli, offrendo alla finitura uno strato intermedio uniforme e ad alta adesione. Saltare il primer e applicare direttamente la finitura comporta quasi inevitabilmente scarsa adesione, macchie e gonfiore fibre. Questo è anche il "pensiero sistemico" enfatizzato ripetutamente nella scienza formulativa delle vernici per legno a base d'acqua.
Sette. Supporti in plastica: l'osso duro a bassa energia superficiale
Le plastiche (PP, PE, ABS, PC, PVC) hanno energia superficiale molto bassa e sono inerti, rappresentando la categoria più difficile per l'adesione. Le vernici a solvente si aggrappano a malapena grazie all'incisione da solventi forti; la vernice a base d'acqua, se non trattata, si stacca quasi certamente.
7.1 Difficoltà di adesione sulla plastica
- Bassa energia superficiale: il PP ha energia superficiale di soli circa 29 mN/m, difficile da bagnare sia per vernice a base d'acqua sia per vernici comuni.
- Mancanza di gruppi polari: la superficie plastica manca di siti attivi per legami chimici.
- Dilatazione termica: il coefficiente di dilatazione termica tra plastica e film di vernice è molto diverso, facilitando il distacco nei cicli termici.
7.2 Tabella delle contromisure per la plastica
| Tipo di plastica | Difficoltà tipica | Pretrattamento consigliato | Abbinamento a base d'acqua consigliato | Punti chiave adesione |
|---|---|---|---|---|
| PP/PE (poliolefine) | Adesione estremamente difficile | Trattamento fiamma/corona + acqua per fondo PP | Vernice a base d'acqua dedicata PP | L'acqua per fondo è centrale |
| ABS/PC | Adesione media | Carteggiatura + lavaggio + primer plastica | Rivestimento plastico a base d'acqua | Evitare incisione solventi forti |
| PVC | Migrazione plastificante | Sgrassaggio + primer sigillante | Vernice a base d'acqua flessibile | Prevenire essudazione plastificante |
| Plastica rinforzata con fibra di vetro | Facile fibre a fiori, scarsa adesione | Carteggiatura + primer sigillante | Epossidico/poliuretanico a base d'acqua | Livellare, aumentare adesione |
7.3 Percorso realistico per la plastica a base d'acqua
Per supporti "di livello infernale" come il PP, affidarsi solo alla finitura a base d'acqua non è realistico: bisogna usare acqua PP (fondo a base di poliolefine clorurate) come ponte, poi applicare la finitura a base d'acqua. Per ABS, PC ecc., bastano carteggiatura + primer dedicato per plastica. Conclusione: la plastica non è impossibile a base d'acqua, ma richiede "prima il fondo", il che è essenzialmente coerente con la necessità di trattare il supporto nei sistemi a solvente, solo che la versione a base d'acqua dipende più dal fondo.
Otto. Metodologia generale per migliorare l'adesione a base d'acqua
Astrarre l'esperienza dei tre supporti sopra in un "metodo dei cinque passi per l'adesione" riutilizzabile:
- Priorità a sgrassaggio e decapaggio: il primo passo su qualsiasi supporto è rimuovere l'olio; l'unto è il primo nemico dell'adesione.
- Ruvidità meccanica adeguata: carteggiatura, sabbiatura, irruvidimento per aumentare energia superficiale e area di aggancio.
- Scegliere il primer funzionale giusto: metallo con fondo epossidico a base d'acqua, legno con fondo sigillante a base d'acqua, plastica con fondo dedicato; il primer è lo strato ponte centrale per l'adesione.
- Controllare l'ambiente di applicazione: temperatura 10–35℃, umidità < 85%, prevenire ruggine a comparsa rapida sul metallo, gonfiore fibre sul legno.
- Leggera carteggiatura tra strati + cura: dopo l'asciugatura superficiale di ogni mano, carteggiare leggermente per rimuovere granuli; prima dell'indurimento completo evitare acqua e carichi pesanti.
Questi cinque passi trasformano essenzialmente il "solvente che rosicchia nei sistemi a solvente" nel "processo che vince nei sistemi a base d'acqua". Una volta standardizzato, la stabilità adesiva della vernice a base d'acqua è persino superiore a quella a solvente — perché non ha lo strato di interfaccia debole causato da residui di solvente.
Nove. Adesione a base d'acqua vs a solvente: tabella di confronto generale
Riassumere la comprensione dei tre supporti in una tabella generale per decisioni rapide:
| Dimensione | Vernice a base d'acqua (applicazione standard) | Vernice a solvente (applicazione standard) |
|---|---|---|
| Adesione su metallo | Raggiunge 0–1 (fondo epossidico + finitura PU) | Raggiunge 0–1 |
| Adesione su legno | Ottima (fondo sigillante + finitura abbinati) | Ottima |
| Adesione su plastica | Richiede fondo dedicato, altrimenti scarsa | Richiede trattamento, solventi forti leggermente superiori |
| Sensibilità al pretrattamento | Alta (basso margine errore) | Media (solvente può rimediare) |
| Meccanismo di bagnabilità | Affidato a umettante + ruvidità + primer | Affidato a rigonfiamento per solventi forti |
| Rischio interfaccia debole | Basso (nessun residuo solvente) | Medio (strato interfaccia debole da residuo solvente) |
| VOC/ecologia | Basso | Alto |
| Conclusione complessiva | Non inferiore a solvente se standard | Margine errore leggermente alto ma scarsa eco |
L'informazione centrale della tabella è: con applicazione standard, l'adesione della vernice a base d'acqua è allo stesso livello di quella a solvente; la differenza sta solo nel "la versione a base d'acqua è più esigente sul processo". Completando il processo, la vernice a base d'acqua non solo non si stacca, ma è più ecologica e durevole.
Dieci. Guasti comuni di adesione e risoluzione problemi
| Fenomeno di guasto | Causa radice più probabile | Contromisura |
|---|---|---|
| Distacco su larga scala su metallo | Unte/ruggine non rimossi, senza primer | Rifare sgrassaggio e decapaggio + primer epossidico |
| Scrostamento locale su legno | Gonfiore fibre, assorbimento non uniforme | Aggiungere primer sigillante, carteggiare |
| Crateri/occhi di pesce | Tensione superficiale alta, presenza di olio | Aggiungere umidificante, rafforzare la sgrassatura |
| Plastica si stacca al graffio | Senza primer, bassa energia superficiale | Fiamma/trattamento corona + acqua di fondo PP |
| Distacco tra strati | Superficie asciutta non carteggiata, abbinamento errato | Carteggiatura leggera tra strati, verificare l'abbinamento |
| Ruggine a caldo poi distacco vernice | Ritenzione di umidità su acciaio | Controllare umidità, aggiungere inibitore di ruggine a caldo |
XI. Accettazione dell'adesione: controllare con standard
Che si vernici da soli o in conto terzi, si consiglia di utilizzare standard eseguibili per il controllo e il collaudo, per evitare dispute del tipo "sembrava buono, ma dopo sei mesi si stacca":
- Adesione a griglia (GB/T 9286): livello 0 è il migliore (bordi dei tagli lisci, senza distacco), livello 1 è accettabile, livello 2 o superiore richiede rilavorazione. Durante l'operazione la lama taglia verticalmente attraverso il rivestimento fino al substrato, con spaziatura 1mm/2mm, si applica il nastro e si strappa rapidamente, classificando in base alla percentuale di distacco.
- Metodo di strappo (GB/T 5210): misura quantitativamente l'adesione in MPa, adatto per scenari di acciaio heavy duty e anticorrosione pesante, il valore è più oggettivo del metodo a griglia e consente di confrontare diversi abbinamenti.
- Taglio incrociato + metodo del nastro: screening rapido in loco, sebbene impreciso consente di limitare i danni tempestivamente.
- Ritenzione dopo cicli termici/bollitura: ritenzione di adesione dopo invecchiamento accelerato per plastica e componenti esterne, per verificare l'affidabilità a lungo termine.
- Registrazione e archiviazione: scrivere i dati di prova nel modulo di accettazione, per facilitare tracciabilità e definizione delle rivendicazioni.
XII. Collaborazione con Kexin New Materials
Kexin New Materials (kexinMaterials) nei sistemi per legno e industriali a base d'acqua, enfatizza la fornitura abbinata "fondo—intermedio—finitura", anziché vendere singolarmente una lattina di finitura. Per condizioni critiche sull'adesione, il nostro percorso operativo è solitamente:
- Componenti metallici protettivi: forniamo l'abbinamento di primer epossidico a base d'acqua + finitura poliuretanica a base d'acqua, con scheda di pretrattamento e processo anti-ruggine a caldo, stabilizzando l'adesione a livello 0–1 della griglia;
- Mobili/ pannelli in legno massello: forniamo soluzione di primer di chiusura a base d'acqua + finitura poliuretanica a base d'acqua, con parametri di costruzione per pressare i pori e controllare gli oli;
- Componenti plastici: per ABS/PC forniamo soluzione di primer per plastica, per PP forniamo soluzione di ponte con acqua PP, per evitare "spruzzatura nuda e distacco certo".
Nella selezione si consiglia di comunicare al team tecnico le quattro informazioni "tipo di substrato, stato della superficie (nuovo/usato, con o senza olio/ruggine), ambiente d'uso (interno/esterno, umido/secco), soglia ecologica (limite VOC)", affinché forniamo formula e processo mirati, anziché scegliere alla cieca per esperienza. Questa è anche una rotta stabile verificata da diversi progetti OEM.
XIII. Alcune conoscenze chiave per superare i pregiudizi
Conoscenza 1: "il rivestimento a base d'acqua ha adesione naturalmente scarsa" è sbagliato. Ciò che è scarso è "il rivestimento a base d'acqua senza pretrattamento", non la resina acquosa stessa. Gestendo correttamente il substrato e il primer, l'adesione del rivestimento a base d'acqua è allo stesso livello di quella a solvente.
Conoscenza 2: "la vernice a solvente è più resistente" spesso deriva da un'illusione del forte solvente. La vernice a solvente si aggrappa tramite rigonfiamento del solvente, superficialmente "aggrappata forte", ma il residuo di solvente può a medio-lungo termine formare un'interfaccia debole; il rivestimento a base d'acqua si basa su legame chimico e aggrappamento meccanico, con interfaccia più pulita.
Conoscenza 3: "aumentare lo spessore del rivestimento compensa l'adesione" è un errore. L'adesione dipende dall'interfaccia non dallo spessore; lo spessore del film risolve solo copertura e protezione, non può compensare l'adesione. Substrato e primer sono la base.
Conoscenza 4: "una vernice a base d'acqua per tutti i substrati" non è realistico. I meccanismi di adesione di metallo, legno e plastica sono diversi, si deve scegliere il primer funzionale e l'abbinamento corrispondente, non usare un solo parametro per tutto.
Conoscenza 5: "il rivestimento a base d'acqua non può andare sulla plastica" è troppo assoluto. Le plastiche difficili da incollare come PP richiedono primer dedicato, ma ABS, PC, PVC con carteggiatura + primer possono usare tranquillamente il sistema a base d'acqua.
XIV. Lista di controllo per l'attuazione in cantiere: integrare l'adesione nel processo
Trasformare i metodi precedenti in una lista selezionabile in loco, per evitare che il "sentire a mano" causi fallimento di adesione:
| Voce di controllo | Standard di conformità | Conseguenza non conforme |
|---|---|---|
| Sgrassaggio | Pellicola d'acqua si estende continuamente sulla superficie per 30 secondi senza rompersi | Cratere, adesione locale scarsa |
| Ruvidità | Segno di carta abrasiva uniforme 240–320, opaco | Aggancio meccanico insufficiente |
| Primer | Scegliere il fondo funzionale corretto per substrato (epossidico/chiusura/primer) | Interfaccia debole, facile sfaldamento |
| Ambiente | 10–35℃, umidità < 85%, anti-ruggine a caldo su metallo | Ruggine a caldo, rigonfiamento fibre, essiccazione lenta |
| Tra strati | Dopo asciugatura superficiale di ogni mano, carteggiatura leggera per rimuovere granuli | Distacco tra strati, buccia d'arancia |
| Cura | Prima dell'indurimento completo, evitare acqua e pressione pesante | Danno precoce, riduzione adesione |
Si consiglia di attaccare questa tabella direttamente al modulo di consegna lavori, con firma di conferma per ogni processo, trasformando "il rivestimento a base d'acqua è più esigente sul processo" in una disciplina eseguibile, anziché dipendere dall'esperienza individuale. Per conto terzi e pezzi OEM in serie, abbinare il collaudo di adesione del primo pezzo (griglia livello 0–1) al rilascio, può eliminare istituzionalmente la disputa "sembra buono, ma si stacca all'uso", e far sì che la stabilità di adesione del rivestimento a base d'acqua sia realmente superiore al metodo a solvente che rimedia.
XV. Riferimenti quantitativi comuni per adesione a base d'acqua (riferimento tipico di settore)
Di seguito un gruppo di riferimenti tipici di adesione, per aiutare a impostare le soglie di accettazione (valori in intervalli comuni, specifici secondo formula e collaudo):
| Substrato + abbinamento | Livello griglia (GB/T 9286) | Strappo MPa (tipico) |
|---|---|---|
| Acciaio sabbiato + fondo epossidico acqua + finitura PU | Livello 0 | 4–8 |
| Alluminio passivato + fondo epossidico acqua | Livello 0–1 | 3–6 |
| Legno massello + fondo chiusura + finitura PU acqua | Livello 0–1 | 2–5 |
| ABS + primer plastica + vernice plastica acqua | Livello 1 | 2–4 |
| PP + acqua PP + vernice plastica acqua | Livello 1–2 | 1.5–3 |
Nella tabella il PP anche trattato è leggermente più basso, a indicare che il substrato "di livello infernale" richiede aspettative ridotte e primer rinforzato. Scrivere i riferimenti in contratto e modulo di accettazione, protegge sia il committente sia l'applicatore, e trasforma "l'adesione a base d'acqua non è scarsa" da slogan a dato verificabile.
Domande frequenti
1. L'adesione della vernice a base d'acqua è davvero inferiore a quella a solvente?
A parità di costruzione standard (trattamento substrato + primer funzionale + controllo ambiente), l'adesione del rivestimento a base d'acqua è allo stesso livello di quella a solvente, entrambe possono raggiungere griglia 0–1. Il cosiddetto "rivestimento acqua scarso" deriva per lo più dall'omettere pretrattamento e primer, non da debolezza della resina stessa.
2. Perché la vernice a base d'acqua si stacca facilmente su metallo liscio?
L'acqua ha alta tensione superficiale, bagna male il metallo liscio e a bassa energia superficiale (es. lamiera zincata, lega di alluminio), e se c'è olio lo respinge direttamente. La soluzione è sgrassaggio + passivazione/ruvidità + primer epossidico a base d'acqua, anziché biasimare l'acqua "non aggrappa".
3. Il rigonfiamento delle fibre del legno influisce sull'adesione della vernice a base d'acqua?
Sì. L'umidità fa gonfiare e rialzare le fibre legnose, distruggendo il legame tra strati e influenzando la mano. La contromisura è usare primer di chiusura a base d'acqua per pressare prima le fibre e riempire i pori, poi applicare la finitura, mai spruzzare a nudo.
4. Si può verniciare direttamente la plastica con vernice a base d'acqua?
La maggior parte delle plastiche (specialmente PP/PE) ha energia superficiale molto bassa, spruzzare direttamente significa distacco certo. È necessario prima trattamento fiamma/corona o applicare acqua di fondo PP come ponte, poi vernice plastica a base d'acqua dedicata; ABS, PC con carteggiatura + primer plastica bastano.
5. La vernice a base d'acqua richiede il primer?
Fortemente consigliato. Il primer svolge ruoli chiave di chiusura, aumento adesione, anti-ruggine a caldo, pressatura fibre, ed è lo strato ponte dell'adesione. Omettere il primer comporta quasi certamente adesione scarsa e guasto precoce.
6. Cosa fare se compare ruggine a caldo dopo applicazione vernice metallo a base d'acqua?
La ruggine a caldo deriva da ritenzione di umidità sulla superficie dell'acciaio. Contromisure: controllare umidità ambiente, aumentare velocità di asciugatura, aggiungere inibitore di ruggine a caldo nel primer a base d'acqua, assicurare film continuo e integro.
7. Più umidificante si aggiunge, migliore è l'adesione della vernice a base d'acqua?
No. Eccesso di umidificante stabilizza bolle, indebolisce adesione tra strati e persino resistenza all'acqua. Usare la minima dose efficace senza cratere, abbinando ruvidità meccanica e primer.
8. Si può convertire direttamente a base d'acqua su vecchia vernice a solvente per legno?
Non consigliato direttamente. Serve carteggiare per rompere lucido, test di compatibilità, poi primer di transizione come ponte, altrimenti possibile rigonfiamento o distacco. Vedi guida dedicata al rinnovo vecchia vernice.
9. Quali standard usare per accettare adesione vernice a base d'acqua?
Comunemente metodo a griglia (GB/T 9286) per livello, metodo di strappo (GB/T 5210) per MPa; plastica e componenti esterni possono aggiungere ritenzione adesione dopo ciclo termico/bollitura.
10. Cosa può offrire Kexin New Materials sul fronte adesione a base d'acqua?
Kexin New Materials (kexinMaterials) fornisce schemi di abbinamento "primer — strato intermedio — finitura" e schede di processo: primer epossidico a base d'acqua per metallo + finitura PU, primer sigillante per legno + finitura PU, primer ponte per plastica, e fornisce parametri di pretrattamento mirati in base al substrato e all'ambiente.
Letture supplementari
- Scienza formulativa e applicazione pratica dei rivestimenti per legno a base d'acqua: dalla resina al primer sigillante, spiegazione completa dell'idrofobizzazione del legno con rivestimenti a base d'acqua, integrando i dettagli tecnici di adattamento al legno di questo articolo.
- Come selezionare le vernici industriali a base d'acqua nel contesto della conversione olio-acqua: sistemi resinosi e condizioni di impiego: estende il concetto "adesione + substrato" alla protezione industriale, costruendo un quadro di selezione a base d'acqua trasversale agli scenari.
- Confronto tra epossidico a base d'acqua e rivestimento a solvente: prestazioni, applicazione e limiti di impiego: comprendere dal punto di vista comparativo il posizionamento e i limiti dell'epossidico a base d'acqua nell'adesione e protezione su metallo.
- Trattamento superficiale delle vernici industriali: sabbiatura Sa2.5, rugosità e controllo del punto di rugiada
- Trattamento superficiale delle vernici anticorrosione: Sa2.5, St3 e rimozione ruggine con utensili motorizzati