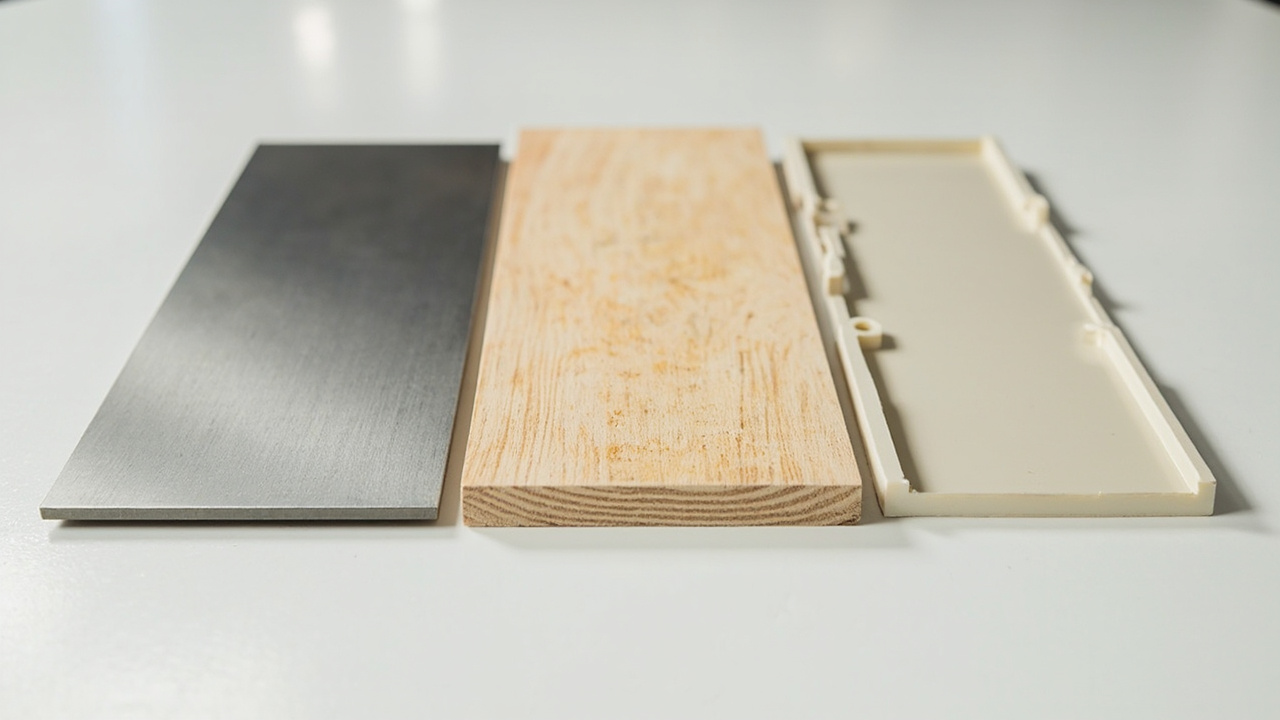
“У водного покрытия плохая адгезия”, ”нанесёшь — и оно отваливается при лёгком ковырянии”, ”только масляная краска держится крепко” — это одно из самых распространённых и чаще всего ошибочно обобщаемых заблуждений в индустрии покрытий. Многие фабрики и маляры при переходе с масляной на водную систему действительно сталкивались с проблемами отслаивания и облупливания пленки, и потому сваливали всю вину на ”воду”. Но правда в том, что: адгезия водного покрытия не слабее масляного от природы, просто его механизм пленкообразования и смачивания более чувствителен к состоянию подложки и предварительной обработке. На одной и той же подложке масляная краска за счёт набухания и «вгрызания» в основу сильным растворителем может «кое-как прилипнуть», а водное покрытие больше зависит от нормативной обработки поверхности и подходящей грунтовки. Сделайте правильно предобработку и подберите правильную грунтовку — и адгезия водного покрытия на металле, дереве и даже пластике сравняется с масляной системой или превзойдёт её.
Как поставщик водных деревянных и промышленных систем покрытий, Кэсинь Новые Материалы (kexinMaterials) в ряде проектов OEM и мебельных проектов подтвердили: успех или провал адгезии водного покрытия — на 70% в обработке подложки, на 20% в подборе грунтовки и на 10% в самой финишной краске. В этой статье, начиная с сути адгезии, мы последовательно разберём правду о совместимости трёх типов подложек — металл, дерево, пластик — и дадим применимые на практике меры по улучшению, чтобы помочь вам выйти из когнитивного искажения «водное плохо держится». Если вы подбираете водную систему для конкретной детали, можете сначала ознакомиться с нашей системой продуктов деревянного покрытия, чтобы по типу подложки зафиксировать подходящее решение.
一、Сначала вывод: адгезия — это не дихотомия «водное против масляного»
Сразу к делу, три ключевых суждения:
- Потолок адгезии водного покрытия не уступает масляному. При достаточном смачивании, чистой подложке и правильной грунтовке связь качественных водных смол (например, водный полиуретан, водная эпоксидная смола, водная акриловая смола) с подложкой полностью удовлетворяет промышленным и мебельным стандартам адгезии (например, метод решётчатого надреза 0–1 класс).
- У водного покрытия ниже допуск к ошибкам в «предобработке». Масляная краска полагается на набухание, проникновение и химическое «вгрызание» сильного органического растворителя в поверхность подложки, и даже при наличии жировых загрязнений на поверхности может «вгрызться»; водное покрытие использует воду как дисперсионную среду, имеет высокое поверхностное натяжение, явно отталкивает жир и низкоэнергетические подложки, и при недостаточной обработке проблемы проявляются.
- В подавляющем большинстве случаев «отслаивания водного» корень проблемы — в подложке и совместимости, а не в самой смоле. Пропустить шлифовку, сэкономить на грунтовке, распылить прямо на замасленный металл — любое отвалится.
Одной фразой: адгезия водного покрытия «создаётся», а не «дана от природы»; а часть адгезии масляной краски «выгрызается растворителем». Разрыв между ними устраняется нормативным нанесением.
二、Сущность адгезии: смачивание, механическое зацепление и химическая связь
Чтобы понять, почему водное покрытие «чувствительно», сначала разберёмся, за счёт чего плёнка покрытия «липнет» к подложке. Адгезия обычно возникает от совместного действия трёх механизмов:
2.1 Смачивание (Wetting)
Красочный состав должен сначала растечься, смочить поверхность подложки, заполнить микроуглубления, чтобы установить контакт. Степень смачивания определяется поверхностным натяжением: чем ниже поверхностное натяжение состава и выше поверхностная энергия подложки, тем легче смачивание. Вода как дисперсионная среда имеет поверхностное натяжение (около 72 мН/м) намного выше, чем органические растворители (около 25–30 мН/м) — это и есть физический корень «врождённой трудности смачивания» водного покрытия.
2.2 Механическое зацепление (Mechanical Interlocking)
Красочный состав проникает в микропоры, царапины, шероховатости подложки и после отверждения образует физическую блокировку-«якорь». Это также причина, почему шлифовка заметно повышает адгезию — она и повышает поверхностную энергию, и увеличивает площадь механического зацепления.
2.3 Химическая связь (Chemical Bonding)
Активные группы в плёнке покрытия (например, гидроксильные, карбоксильные, эпоксидные группы) образуют водородные, ионные и даже ковалентные связи с активными центрами на поверхности подложки (например, оксиды металлов, гидроксильные группы целлюлозы дерева). Отличная адгезия водной эпоксидной смолы и водного полиуретана на металле и дереве во многом обусловлена такими химическими связями.
Ключевое понимание: «сила» масляной краски в основном от глубокого смачивания и набухающего зацепления за счёт растворителя; чтобы водное покрытие компенсировало это, необходимо опираться на дизайн водной смолы с более низким поверхностным натяжением + более полное механическое шерохование + химическое мостообразование функциональной грунтовки. Когда всё три на месте, водное покрытие не только не слабее, а ещё и экологичнее и долговечнее.
三、Типы водных смол и особенности адгезии: выбор правильной смолы — предпосылка
Даже если это «водное покрытие», разные смолы сильно отличаются механизмом адгезии и предпочтениями к подложке — именно поэтому многие «используют не ту водную краску» и винят воду. Сначала составим таблицу смола—особенность адгезии:
| Водная смола | Сильные стороны адгезии | Типичные недостатки | Наиболее подходящая подложка | Примечание |
|---|---|---|---|---|
| Водная акриловая | Универсальная, низкая себестоимость, атмосферостойкая | Плохо на низкоэнергетических поверхностях, твёрдая и хрупкая | Дерево, обычный металл (нужна грунтовка) | Часто используется как мебельная финишная краска |
| Водный полиуретан (PU) | Сбалансирована адгезия + гибкость + износостойкость | Выше себестоимость | Дерево, пластик (после модификации), металл | Одна из оптимальных по совокупности |
| Водная эпоксидная | Крайне сильная адгезия к металлу, водостойкая | Плохая атмосферостойкость, легко мелится | Металл, бетон | Основная переходная грунтовка |
| Водный алкид | Хорошее смачивание дерева, легко наносится | Средняя водостойкость, медленно сохнет | Наружное дерево/металл | Водная версия масляного алкида |
3.1 Почему водная эпоксидная смола — «якорь стабильности» для адгезии к металлу
Водная эпоксидная смола содержит эпоксидные группы, которые образуют прочные химические связи с оксидом железа и гидроксильными группами на поверхности пескоструйной стали, а после отверждения плёнка плотная и водостойкая, её межфазный слой не разрушается влагой. Поэтому при промышленной металлической реставрации и защите почти всегда используют водную эпоксидную грунтовку как основу адгезии, а сверху наносят водную полиуретановую финишную краску. Это также перекликается с логикой совместимости в главе о металле ниже.
3.2 Почему водный полиуретан больше подходит для дерева и пластика
Водный PU за счёт молекулярного дизайна совмещает гибкость и адгезию, хорошо переносит поднятие ворса на дереве, надёжно держится на пластике (после праймера). Модифицированный катионный или со специальными функциональными группами PU может даже напрямую повышать смачивание низкоэнергетических подложек. Выбор смолы — не «чем дороже, тем лучше», а «соответствие подложке».
四、Поверхностное натяжение: «врождённая проблема» водного покрытия и её лекарство
Высокое поверхностное натяжение воды приводит к тому, что водное покрытие на гладком металле, пластике и замасленных поверхностях легко даёт кратеры, «рыбьи глаза», плохую адгезию. В отрасли есть несколько зрелых мер:
- Смачиватель подложки: добавление силиконового или фторсодержащего поверхностно-активного вещества, снижающего поверхностное натяжение водного состава ниже 30 мН/м, улучшает растекание (но избыток стабилизирует пузыри и влияет на межслойную адгезию, нужен баланс).
- Шерохование подложки: пескоструйная обработка, шлифовка, фосфатирование, создание шероховатости — физическое увеличение площади контакта и механического зацепления.
- Функциональная грунтовка: использование переходного слоя с «высокой адгезией + высокой изоляцией», такого как водная эпоксидная грунтовка, водная полиуретановая грунтовка, для моста между низкоэнергетической подложкой и финишной краской.
- Предобработка: для металла — керамизация, фосфатирование, пассивация; для пластика — пламенная обработка, коронный разряд, праймер (PP-вода); для дерева — изолирующая грунтовка для контроля поднятия ворса и впитывания краски.
Каждое из этих средств по отдельности несложно, сложность — в выборе комбинации под подложку, разберём по категориям ниже.
五、Металлическая подложка: сцена, где адгезию водного покрытия нужно прежде всего реабилитировать
Металл (сталь, алюминиевый сплав, оцинкованный лист, нержавеющая сталь) — главное поле битвы промышленного водного покрытия, а также зона частых жалоб на «отслаивание водного». Но при правильной технологии адгезия водной эпоксидной и водной полиуретановой смол на металле так же надёжна, как у масляной системы.
5.1 Три преграды для адгезии к металлу
- Масло и оксидный слой: штамповочное масло, СОЖ, антикоррозийное масло остаются на поверхности, водное покрытие их отталкивает, даёт кратеры, адгезия нарушается.
- Разница поверхностной энергии: поверхность алюминиевого сплава и оцинкованного листа имеет пониженную энергию, особенно цинковый слой гладкий и плотный, при нанесении на голую поверхность легко отваливается.
- Мгновенная ржавчина (flash rust): водная система содержит воду, если после нанесения на сталь сушка медленная и влажность среды высокая, задержка влаги провоцирует мгновенную ржавчину, разрушающую адгезионный интерфейс.
5.2 Таблица мер совместимости для металла
| Металлическая подложка | Типичная трудность | Рекомендуемая предобработка | Рекомендуемый водный комплекс | Ключ адгезии |
|---|---|---|---|---|
| Углеродистая сталь/чугун | Ржавчина, масло, мгновенная ржавчина | Пескоструй Sa2.5 или шлифовка с удалением ржавчины + обезжиривание | Водная эпоксидная грунтовка + водная полиуретановая финишная краска | Удаление ржавчины по стандарту, контроль мгновенной ржавчины |
| Алюминиевый сплав | Рыхлый оксидный слой, низкая поверхностная энергия | Обезжиривание + хроматирование/бесхромное пассивирование (керамизация) | Водная эпоксидная грунтовка + водная финишная краска | Ключевая роль пассивирующей плёнки |
| Оцинкованный лист | Гладкий, низкая поверхностная энергия | Обезжиривание + лёгкая шлифовка для шероховатости | Водная эпоксидная грунтовка (специальная) | Избегать сильного кислотного травления, предотвращать отслаивание цинка |
| Нержавеющая сталь | Инертная, крайне трудная адгезия | Шлифовка волочением/пескоструйное шерохование + праймер | водный эпоксид/специальная грунтовка | в основном механическая шероховатость |
5.3 В чём на металле «водное покрытие оказывается даже лучше»
Адгезия водного эпоксидного грунта к пескоструйной стали и его стойкость к соляному туману в сочетании с водным полиуретановым финишным покрытием уже широко подтверждены в области строительной техники, мостовых балок и стальных конструкций. Его преимущества заключаются в следующем: отсутствие слабого межслойного интерфейса из-за остатков растворителя, низкий VOC и лёгкое соответствие нормам, отсутствие игольчатых пор при толстом слое. Очевидно, что именно металл — это сцена, где адгезия водной краски недооценена, а на самом деле заслуживает оправдания в первую очередь.
Если ваше изделие является промышленным защитным элементом, рекомендуем сначала ознакомиться с нашей системой промышленных красок и выбрать комплекс водного эпоксида + полиуретана в соответствии с уровнем коррозии, а не наносить в один слой финишное покрытие.
Шесть. Древесная основа: ключевое — поднятие ворса, впитывание краски и изоляция
Древесина — это ещё одно основное поле битвы для водной краски, но «пористость, наличие экстрактивных веществ, анизотропия» древесины создают уникальные трудности, и показатели адгезии заметно отличаются от масляной краски.
6.1 Три особенности адгезии к древесине
- Поднятие ворса (ворсистость): вода в водной краске заставляет древесные сосуды и древесные волокна набухать и подниматься, образуя после высыхания поверхности шероховатые заусенцы, что влияет на ощущение и ослабляет межслойную адгезию.
- Неравномерное впитывание краски: рыхлая древесина (сосна, ель) впитывает краску слишком быстро, местами мало краски, слабая адгезия; плотная твёрдая древесина (орех, дуб) — недостаточно смачивается.
- Экстрактивные вещества/масла: смола сосны, таннины мигрируют к границе лакокрасочной плёнки, влияя на адгезию и окраску.
6.2 Таблица решений для древесины
| Тип древесины | Типичная трудность | Рекомендуемая предварительная обработка | Рекомендуемый водный комплекс | Ключевые моменты адгезии |
|---|---|---|---|---|
| Сосна/ель (мягкая, смолистая) | Выделение смолы, неравномерное впитывание | Обезжиривание + изолирующая грунтовка 1–2 слоя | Водная акриловая/полиуретановая грунтовка+покрытие | Закупорка пор, контроль масла |
| Дуб/орех (твёрдый, заметные сосуды) | Поднятие ворса, требуется смачивание | Шлифовка + водная изолирующая грунтовка | Водная PU изолирующая грунтовка + финишное покрытие | Предотвращение поднятия ворса, усиление смачивания |
| ДВП/многослойная | Неравномерное впитывание воды, легко поднимаются края | Кромкование + грунтовочная изоляция | Водная грунтовка + финишное покрытие | Контроль краёв, защита от впитывания воды |
| Старая масляная краска на дереве | Система неясна | Шлифовка до матовости + тест на совместимость | Переходная грунтовка по результатам теста | См. спецтему реставрации |
6.3 На древесине ключевая роль — «смачивающая грунтовка»
Для водного деревянного покрытия общепринят комплекс «изолирующая грунтовка + финишное покрытие»: грунтовка сначала выравнивает поры древесины, прижимает поднявшийся ворс, запечатывает смолу, обеспечивая финишному покрытию равномерный средний слой с высокой адгезией. Пропуск грунтовки и нанесение сразу финишного покрытия почти неизбежно приведёт к плохой адгезии, пятнистости, поднятию ворса. Это также «системное мышление», неоднократно подчёркиваемое в науке о рецептурах водных деревянных покрытий.
Семь. Пластиковая основа: твёрдый орешек с низкой поверхностной энергией
Пластик (PP, PE, ABS, PC, PVC) имеет крайне низкую поверхностную энергию и инертен — это семейство с наиболее трудной адгезией. Масляная краска с трудом держится за счёт травления сильным растворителем, а водная краска без обработки почти гарантированно отвалится.
7.1 Трудности адгезии к пластику
- Низкая поверхностная энергия: поверхностная энергия PP составляет всего около 29 мН/м, и водная, и обычная краска плохо смачивают его.
- Отсутствие полярных групп: на поверхности пластика не хватает активных центров для химического связывания.
- Тепловое расширение и сжатие: коэффициенты теплового расширения пластика и плёнки покрытия сильно различаются, при циклах нагрева-охлаждения легко расслаивается.
7.2 Таблица решений для пластика
| Тип пластика | Типичная трудность | Рекомендуемая предварительная обработка | Рекомендуемый водный комплекс | Ключевые моменты адгезии |
|---|---|---|---|---|
| PP/PE (полиолефин) | Крайне трудная адгезия | Пламенная/коронная обработка + PP праймер-вода | Специальная водная PP краска | Праймер-вода — основа |
| ABS/PC | Средняя адгезия | Шлифовка + очистка + пластиковая грунтовка | Водная пластиковая краска | Избегать травления сильным растворителем |
| PVC | Миграция пластификатора | Обезжиривание + изолирующая грунтовка | Гибкая водная краска | Защита от выделения пластификатора |
| Стеклопластик | Лёгкое выступание волокон, слабая адгезия | Шлифовка + грунтовочная изоляция | Водный эпоксид/полиуретан | Выравнивание, усиление адгезии |
7.3 Реальный путь водного покрытия на пластике
Для таких «адских» основ, как PP, полагаться только на водное финишное покрытие нереально, необходимо использовать PP воду (хлорированный полиолефиновый праймер) как мостик, а затем наносить водное финишное покрытие. Для ABS, PC достаточно шлифовки + специальной пластиковой грунтовки. Вывод: пластик не то чтобы водное покрытие не может сделать, а обязательно «сначала праймер», это по сути совпадает с необходимостью обработки основы в масляной системе, просто водная сильнее зависит от праймера.
Восемь. Универсальная методология повышения водной адгезии
Абстрагируем опыт трёх типов основ в набор применимых «пяти шагов повышения адгезии»:
- Приоритет обезжириванию: для любой основы первый шаг — удаление масла, масляные загрязнения — главный убийца адгезии.
- Качественная механическая шероховатость: шлифовка, пескоструйная обработка, создание шероховатости повышают поверхностную энергию и площадь зацепления.
- Правильный выбор функциональной грунтовки: для металла — водный эпоксидный грунт, для дерева — водная изолирующая грунтовка, для пластика — специальный праймер; грунтовка — ключевой мостик адгезии.
- Контроль условий нанесения: температура 10–35℃, влажность < 85%, для металла — защита от вспышечной коррозии, для дерева — предотвращение поднятия ворса.
- Лёгкая межслойная шлифовка + выдержка: после высыхания каждого слоя легкая шлифовка для удаления частиц, до полной полимеризации избегать воды и сильного давления.
Эти пять шагов по сути превращают «масляное — за счёт растворителя разъедает» в «водное — за счёт технологии выигрывает». После стандартизации стабильность адгезии водной краски даже лучше масляной — ведь нет слабого межслойного интерфейса из-за остатков растворителя.
Девять. Водная vs масляная адгезия: сводная таблица
Сведём понимание трёх типов основ в одну общую таблицу для быстрого принятия решений:
| Параметр | Водная краска (стандартное нанесение) | Масляная краска (стандартное нанесение) |
|---|---|---|
| Адгезия к металлу | до 0–1 уровня (эпоксидный грунт+PU покрытие) | до 0–1 уровня |
| Адгезия к дереву | отличная (изолирующий грунт+комплекс покрытия) | отличная |
| Адгезия к пластику | требуется специальный праймер, иначе плохая | требуется обработка, сильный растворитель чуть лучше |
| Чувствительность к предобработке | высокая (низкая допускающая способность) | средняя (растворитель может исправить) |
| Механизм смачивания | за счёт смачивателя+шероховатости+грунтовки | за счёт набухания и зацепления сильным растворителем |
| Риск слабого интерфейса | низкий (нет остатков растворителя) | средний (остатки растворителя — слабый межслойный интерфейс) |
| VOC/экологичность | низкий | высокий |
| Общий вывод | при стандарте не слабее масляной | чуть выше допуск, но хуже экология |
Ключевая информация в таблице: при условии стандартного нанесения адгезия водной краски того же уровня, что у масляной; разница лишь в том, что «водная более требовательна к техпроцессу». Дополнив техпроцесс, водная краска не только не отваливается, но и более экологична и долговечна.
Десять. Типичные отказы адгезии и устранение неисправностей
| Явление отказа | Наиболее вероятная корневая причина | Мера |
|---|---|---|
| Массовое отслаивание на металле | Масло/ржавчина не удалены, нет грунтовки | Переделать обезжиривание и удаление ржавчины + эпоксидная грунтовка |
| Локальное шелушение дерева | Поднятие ворса, неравномерное впитывание | Добавить изолирующую грунтовку, шлифовка |
| Кратеры/рыбьи глаза | Высокое поверхностное натяжение, наличие масла | Добавить смачиватель, усилить обезжиривание |
| Пластик отваливается при касании | Нет грунтовки, низкая поверхностная энергия | Пламя/корона + PP грунтовочная вода |
| Межслойное расслоение | Поверхность высохла, не отшлифована, ошибка совместимости | Лёгкое межслойное шлифование, проверка совместимости |
| Вспышечная коррозия и отслаивание краски | Застой влаги на стали | Контроль влажности, добавка ингибитора вспышечной коррозии |
XI. Приёмка адгезии: контроль по стандартам
Независимо от самостоятельного нанесения или субподряда, рекомендуется использовать применимые стандарты для проверки и контроля, чтобы избежать споров типа «выглядит неплохо, а через полгода отвалится»:
- Адгезия решётчатым надрезом (GB/T 9286): 0-й уровень — лучший (края надрезов гладкие, без отслаивания), 1-й уровень — приемлемый, 2-й уровень и выше требует переделки. При выполнении лезвие режет вертикально насквозь до подложки, шаг 1 мм/2 мм, наклейка быстро отрывается, уровень определяется по доле отслоившегося.
- Метод отрыва (GB/T 5210): количественное измерение адгезии в МПа, подходит для металлических heavy duty и тяжёлых антикоррозийных сценариев, значения объективнее решётки, можно сравнивать разные системы.
- Перекрёстные надрезы + метод скотча: быстрый предварительный отбор на месте, не точен, но позволяет своевременно остановить потери.
- Сохраняемость после термоциклирования/кипячения: сохраняемость адгезии пластика и наружных деталей после ускоренного старения, проверка долгосрочной надёжности.
- Запись и архивирование: внесение данных испытаний в акт приёмки для прослеживаемости и определения претензий.
XII. Сотрудничество с Kexin New Materials
Kexin New Materials (kexinMaterials) в водных деревянных и водных промышленных системах делает упор на комплексную поставку «грунт—средний слой—финиш», а не на продажу одной банки финишного покрытия. Для условий с чувствительной адгезией наш путь внедрения обычно таков:
- Металлические защитные детали: поставка комплекта водной эпоксидной грунтовки + водного полиуретанового финишного покрытия, с картой предварительной обработки и процесса защиты от вспышечной коррозии, стабилизация адгезии на уровне 0–1 по решётке;
- Массивная мебель/плиты: поставка водной изолирующей грунтовки + водного полиуретанового финишного покрытия, с параметрами нанесения для подавления ворсистости и контроля смол;
- Пластиковые детали: для ABS/PC — схема пластиковой грунтовки, для PP — схема моста PP-воды, чтобы избежать «голое напыление — гарантированное отслаивание».
При выборе рекомендуется сообщить технической команде четыре пункта: «тип подложки, состояние поверхности (новая/старая, наличие масла и ржавчины), условия эксплуатации (внутри/снаружи, влажно/сухо), экологический порог (лимит VOC)», и мы предоставим целевую рецептуру и технологию, а не слепой выбор по опыту. Это также проверенный стабильный путь во многих OEM-проектах.
XIII. Несколько ключевых представлений для разрушения предубеждений
Представление 1: «У водной краски адгезия от природы плохая» — ошибка. Плохой является «водная краска без предварительной обработки», а не сам водный полимер. Сделав правильно обработку подложки и грунтовку, адгезия водной краски равна масляной.
Представление 2: «Масляная краска держится крепче» часто из-за иллюзии сильного растворителя. Масляная держится за счёт набухания от растворителя, внешне «цепляется крепко», но остатки растворителя могут образовать слабый интерфейс в средне- и долгосрочной перспективе; водная держится за счёт химических связей и механического зацепления, интерфейс чище.
Представление 3: «Утолщение плёнки компенсирует адгезию» — заблуждение. Адгезия зависит от интерфейса, а не от толщины, толщина решает только укрывистость и защиту, не компенсирует адгезию. Подложка и грунтовка — основа.
Представление 4: «Одна водная краска для всех подложек» нереально. Механизмы адгезии металла, древесины и пластика разные, следует выбирать соответствующие функциональные грунтовки и комплекты, а не одни параметры на всё.
Представление 5: «Водную краску нельзя на пластик» — слишком категорично. Для трудноадгезионных пластиков вроде PP нужна специальная грунтовка, но ABS, PC, PVC при шлифовке + грунтовке полностью пригодны для водной системы.
XIV. Чек-лист внедрения на производстве: встраиваем адгезию в процесс
Превращаем упомянутые методы в чек-лист для отметок на месте, чтобы избежать отказов адгезии из-за «на глаз»:
| Пункт проверки | Стандарт соответствия | Последствие несоответствия |
|---|---|---|
| Обезжиривание | Водная плёнка непрерывно растекается по поверхности 30 секунд без разрыва | Кратеры, локально слабая адгезия |
| Шероховатость | Равномерные следы шлифовки 240–320 меш, без блеска | Недостаток механического зацепления |
| Грунтовка | Правильный функциональный грунт по подложке (эпоксид/изолирующий/грунтовочный) | Слабый интерфейс, легко расслаивается |
| Окружение | 10–35℃, влажность < 85%, защита металла от вспышечной коррозии | Вспышечная коррозия, ворсистость, медленная сушка |
| Межслойность | После высыхания каждого слоя лёгкое шлифование удаляет частицы | Межслойное расслоение, апельсиновая корка |
| Уход | До полной полимеризации избегать воды и тяжёлого давления | Раннее повреждение, снижение адгезии |
Рекомендуется наклеить эту таблицу прямо в лист сдачи-приёмки работ, подтверждать каждый процесс подписью, превращать «водная краска требовательнее к технологии» в исполняемую дисциплину, а не полагаться на личный опыт. Для субподряда и OEM серийных деталей в сочетании с проверкой адгезии первого образца (решётка 0–1 уровень) при выпуске можно институционально исключить споры «выглядит хорошо, а при использовании отваливается», а также сделать стабильность адгезии водной краски действительно лучше масляной практики с растворителем.
XV. Распространённые количественные базовые значения водной адгезии (типичные отраслевые ориентиры)
Приведена группа типичных базовых значений адгезии для установки порога приёмки (значения — распространённые диапазоны, конкретно по рецептуре и испытаниям):
| Подложка + комплект | Уровень решётки (GB/T 9286) | Метод отрыва МПа (типично) |
|---|---|---|
| Пескоструйная сталь + водная эпоксидная грунтовка + PU финиш | 0 уровень | 4–8 |
| Пассивированный алюминиевый сплав + водная эпоксидная грунтовка | 0–1 уровень | 3–6 |
| Массив + изолирующий грунт + водный PU финиш | 0–1 уровень | 2–5 |
| ABS + пластиковая грунтовка + водная пластиковая краска | 1 уровень | 2–4 |
| PP + PP вода + водная пластиковая краска | 1–2 уровень | 1.5–3 |
В таблице даже после обработки PP несколько ниже, что указывает: для «адских» подложек нужно снизить ожидания и усилить грунтование. Внесение базовых значений в договор и акт приёмки защищает как заказчика, так и исполнителя, а также превращает «водная адгезия не хуже» из лозунга в проверяемые данные.
Часто задаваемые вопросы
1. Адгезия водной краски действительно хуже масляной?
При нормативном нанесении (обработка подложки + функциональная грунтовка + контроль среды) адгезия водной краски равна масляной, обе достигают 0–1 уровня по решётке. Так называемое «водная хуже» в основном от пропуска предобработки и грунтовки, а не от слабости самого полимера.
2. Почему водная краска легко отваливается на гладком металле?
Водная поверхностная натяжение высокое, на гладком металле с низкой поверхностной энергией (например, оцинковка, алюминиевый сплав) смачиваемость плохая, а при наличии масла — прямое отталкивание. Решение — обезжиривание + пассивация/шероховатость + водная эпоксидная грунтовка, а не винить водную «не цепляется за основу».
3. Влияет ли ворсистость древесины на адгезию водной краски?
Влияет. Влага вызывает набухание и подъём древесных волокон, разрушает межслойную связь и ухудшает тактильность. Мера — сначала водная изолирующая грунтовка подавляет ворсистость и выравнивает поры, затем финиш, нельзя голое напыление.
4. Можно ли на пластик сразу нанести водную краску?
Большинство пластиков (особенно PP/PE) имеют очень низкую поверхностную энергию, прямое нанесение — гарантированное отслаивание. Нужна сначала пламя/корона обработка или PP грунтовочная вода как мост, затем специальная водная пластиковая краска; ABS, PC — шлифовка + пластиковая грунтовка.
5. Нужна ли водной краске грунтовка?
Настоятельно рекомендуется. Грунтовка выполняет ключевые функции изоляции, повышения адгезии, защиты от вспышечной коррозии, подавления ворсистости — это мостик адгезии. Без грунтовки почти неизбежно слабая адгезия и ранний отказ.
6. Что делать, если после нанесения металлической водной краски появилась вспышечная коррозия?
Вспышечная коррозия от застоя влаги на стальной поверхности. Меры: контроль влажности среды, ускорение сушки, добавка ингибитора вспышечной коррозии в водную грунтовку, обеспечение непрерывности и целостности плёнки.
7. Чем больше смачивателя, тем лучше адгезия водной краски?
Нет. Избыток смачивателя стабилизирует пузыри, ослабляет межслойную адгезию и даже влияет на водостойкость. Следует использовать минимально эффективное количество при отсутствии кратеров, в сочетании с механической шероховатостью и грунтовкой.
8. Можно ли старую масляную краску на дереве сразу заменить водной?
Не рекомендуется напрямую. Нужно шлифование до матовости, тест на совместимость, затем переходная грунтовка как мост, иначе возможно вспучивание или расслоение. Конкретный процесс — в специальном руководстве по реставрации старой краски.
9. Какими стандартами принимать адгезию водной краски?
Обычно метод решётчатого надреза (GB/T 9286) для уровня, метод отрыва (GB/T 5210) для МПа; для пластика и наружных деталей можно добавить сохраняемость адгезии после термоциклирования/кипячения.
10. Какую поддержку в водной адгезии может предоставить Kexin New Materials?
Кэсинь Новые Материалы (kexinMaterials) предоставляет комплексные решения и технологические карты «грунтовка—промежуточное—финишное»: водное эпоксидное грунтовочное покрытие + PU финишное покрытие для металла, закрывающая грунтовка + PU финишное покрытие для древесины, грунтовочный мостик для пластика, а также целевые параметры предварительной обработки в зависимости от основания и условий среды.
Дополнительное чтение
- Наука рецептур и практика нанесения водного деревянного покрытия: полный разбор водной обработки древесины — от смоляной системы до закрывающей грунтовки и подавления ворсистости, дополняющий технические детали адаптации древесины в данной статье.
- Как выбирать водное промышленное покрытие в условиях перехода с масляных на водные: смоляные системы и рабочие условия: распространяет подход «адгезия + основание» на промышленную защиту, формируя межсценарную框架 выбора водных материалов.
- Сравнение водного эпоксидного и растворимого покрытия: характеристики, нанесение и границы применимости: с точки зрения сравнения понимаем позиционирование и границы водного эпоксидного покрытия в адгезии к металлу и защите.
- Подготовка поверхности промышленного покрытия: пескоструйная очистка Sa2.5, шероховатость и контроль точки росы
- Подготовка поверхности антикоррозийного покрытия: Sa2.5, St3 и очистка механизированным инструментом