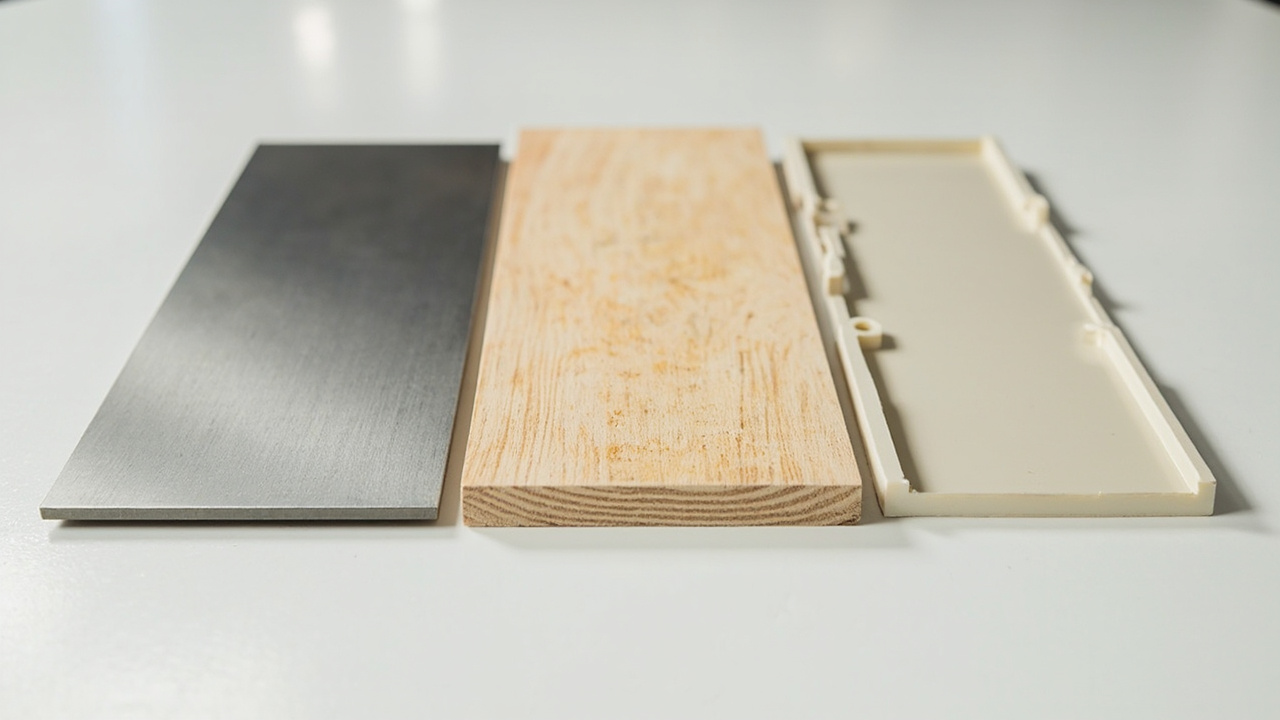
“A aderência do revestimento à base de água não é boa””Ao pincelar, solta com um só toque””Só a tinta à base de óleo agarra bem” — este é um dos preconceitos mais difundidos e facilmente generalizados na indústria de revestimentos. Muitas fábricas e mestres de pintura, ao mudar do sistema à base de óleo para o à base de água, de facto encontraram problemas de descamação e queda da película de tinta, e assim colocaram a culpa toda no ”à base de água”. Mas a verdade é: a aderência do revestimento à base de água não é inatamente mais fraca que a do óleo, mas o seu mecanismo de formação de filme e molhagem é mais sensível ao estado do substrato e ao pré-tratamento. Num mesmo substrato, a tinta à base de óleo, recorrendo à intumescência e mordedura do substrato por solventes fortes, consegue ”colar à força”, enquanto o revestimento à base de água depende mais de um tratamento de superfície normalizado e de um primário compatível. Fazendo bem o pré-tratamento e escolhendo bem o primário, a aderência do revestimento à base de água em metal, madeira e até plástico pode equiparar-se ou até superar o sistema à base de óleo.
Como fornecedor de sistemas de revestimento à base de água para madeira e industrial, a Kexin New Materials (kexinMaterials) validou em vários projetos OEM e de mobiliário que: o sucesso ou insucesso da aderência do revestimento à base de água depende setenta por cento do tratamento do substrato, vinte por cento do primário compatível e dez por cento da própria tinta de acabamento. Este artigo parte da essência da aderência, desconstruindo um a um a verdade da adaptação de três tipos de substratos — metal, madeira e plástico — e apresenta medidas práticas de melhoria, ajudando-o a sair do erro cognitivo de ”aderência fraca do à base de água”. Se está a escolher um sistema à base de água para uma peça específica, também pode primeiro conhecer o nosso sistema de produtos de tinta para madeira, para fixar a solução adequada conforme o substrato.
I. Em primeiro lugar, a conclusão: a aderência não é uma questão binária de ”à base de água vs. à base de óleo”
Vamos directo ao assunto, com três juízos fundamentais:
- O limite superior de aderência do revestimento à base de água não fica atrás do óleo. Com molhagem suficiente, substrato limpo e primário adequado, a força de ligação de resinas aquosas de qualidade (como poliuretano aquoso, epóxi aquoso, acrílico aquoso) com o substrato pode satisfazer plenamente as normas de aderência industrial e de mobiliário (como método de quadrícula grau 0–1).
- O revestimento à base de água tem uma taxa de tolerância ao ”pré-tratamento” mais baixa. A tinta à base de óleo recorre a solventes orgânicos fortes para intumescer, penetrar e agarrar quimicamente a superfície do substrato, conseguindo ”morder” mesmo com alguma gordura na superfície; o revestimento à base de água usa água como meio de dispersão, com tensão superficial elevada e repulsa evidente a gordura e substratos de baixa energia superficial, revelando problemas se o tratamento não for adequado.
- Na esmagadora maioria dos casos de ”queda de tinta aquosa”, a causa raiz é o substrato e a compatibilidade, não a própria resina. Saltar o lixamento, poupar no primário, pulverizar diretamente sobre metal gorduroso — qualquer um faria cair.
Numa frase: a aderência do revestimento à base de água é ”feita”, não é ”nativa”; enquanto parte da aderência da tinta à base de óleo é ”roída pelo solvente”. A diferença entre ambos é eliminada com uma aplicação normalizada.
II. A essência da aderência: molhagem, encaixe mecânico e ligação química
Para entender porque o revestimento à base de água é ”sensível”, primeiro é preciso perceber como a película de tinta ”cola” ao substrato. A aderência provém geralmente da ação conjunta de três mecanismos:
2.1 Molhagem (Wetting)
O líquido de tinta deve primeiro espalhar-se, molhar a superfície do substrato e preencher as cavidades microscópicas, para estabelecer contacto. O grau de molhagem é determinado pela tensão superficial: quanto menor a tensão superficial do líquido de tinta e maior a energia superficial do substrato, mais fácil é molhar. A água, como meio de dispersão, tem tensão superficial (cerca de 72 mN/m) muito superior aos solventes orgânicos (cerca de 25–30 mN/m), que é a raiz física da ”dificuldade inata de molhagem” do revestimento à base de água.
2.2 Encaixe mecânico (Mechanical Interlocking)
O líquido de tinta penetra nos poros microscópicos, riscos e superfícies ásperas do substrato, formando após cura um bloqueio físico tipo ”âncora”. É também por isso que o lixamento melhora significativamente a aderência — aumenta tanto a energia superficial como a área de encaixe mecânico.
2.3 Ligação química (Chemical Bonding)
Os grupos ativos no filme de tinta (como hidroxilo, carboxilo, grupo epóxi) formam ligações de hidrogénio, iónicas ou mesmo covalentes com os sítios ativos na superfície do substrato (como óxidos metálicos, hidroxilos da celulose da madeira). A excelente aderência do epóxi aquoso e do poliuretano aquoso em metal e madeira provém em grande parte deste tipo de ligação química.
Conhecimento chave: a ”força” da tinta à base de óleo provém principalmente da molhagem profunda e do encaixe por intumescência trazidos pelo solvente; para o revestimento à base de água compensar isto, tem de recorrer a design de resina aquosa de menor tensão superficial + maior rugosidade mecânica + ponte química de primário funcional. Com estes três aspectos resolvidos, o revestimento à base de água não só não é fraco, como é mais ecológico e durável.
III. Tipos de resina aquosa e características de aderência: escolher a resina certa é o pré-requisito
Embora sejam ambos ”revestimento à base de água”, diferentes resinas têm mecanismos de aderência e preferências de substrato muito distintas, o que explica muita gente ”usar a tinta errada à base de água” e culpar a água. Primeiro, estabelecer uma tabela resina—característica de aderência:
| Resina aquosa | Força de aderência | Limitação típica | Substrato mais adequado | Nota |
|---|---|---|---|---|
| Acrílico aquoso | Geral, baixo custo, resistência às intempéries | Fraco em baixa energia superficial, duro e quebradiço | Madeira, metal geral (requer primário) | Comum em tinta de acabamento para mobiliário |
| Poliuretano aquoso (PU) | Equilíbrio de aderência + flexibilidade + resistência ao desgaste | Custo mais elevado | Madeira, plástico (após modificação), metal | Um dos de melhor desempenho global |
| Epóxi aquoso | Aderência em metal extremamente forte, resistência à água | Resistência às intempéries fraca, fácil pulverização | Metal, betão | Principal para primário de transição |
| Alquídico aquoso | Boa molhagem de madeira, fácil aplicação | Resistência à água média, secagem lenta | Madeira/metal exterior | Alquídico óleo em versão aquosa |
3.1 Porque o epóxi aquoso é a ”âncora” da aderência em metal
O epóxi aquoso contém grupos epóxi, que formam ligações químicas fortes com a ferrugem e hidroxilos da superfície de aço jateado, e após cura o filme é denso e resistente à água, não sendo facilmente destruído pela humidade na interface. Por isso, na renovação e proteção de metal industrial, quase sempre se usa o primário epóxi aquoso como base de aderência, seguido de tinta de acabamento poliuretano aquosa. Isto também reforça a lógica de compatibilidade na secção de metal adiante.
3.2 Porque o poliuretano aquoso é mais adequado para madeira e plástico
O PU aquoso, através de design molecular, consegue equilibrar flexibilidade e aderência, tem boa tolerância ao levantamento de fibras da madeira e aderência fiável em plástico (após tratamento de base). PU de tipo catiónico modificado ou com grupos funcionais especiais pode até melhorar diretamente a molhagem de substratos de baixa energia superficial. Escolher resina não é ”quanto mais cara melhor”, mas sim ”adequada ao substrato”.
IV. Tensão superficial: o ”problema inato” do revestimento à base de água e o remédio
A alta tensão superficial da água faz com que o revestimento à base de água apresente facilmente crateras, olho de peixe e fraca aderência em metal liso, plástico e superfícies gordurosas. Na indústria existem várias estratégias maduras:
- Agente molhante de substrato: adicionar surfactante de silicone ou fluorado, baixando a tensão superficial do líquido de tinta aquosa para menos de 30 mN/m, melhorando o espalhamento (mas excesso estabiliza bolhas e afeta a aderência entre camadas, exigindo equilíbrio).
- Rugosidade do substrato: jateamento, lixamento, fosfatação, escovagem, aumentando fisicamente a área de contacto e o encaixe mecânico.
- Primário funcional: usar camada de transição de ”alta aderência + alta selagem” como primário epóxi aquoso ou primário poliuretano aquoso, fazendo ponte entre substrato de baixa energia superficial e a tinta de acabamento.
- Pré-tratamento: para metal usar ceramização, fosfatação, passivação; para plástico usar tratamento de chama, corona, base coat (água PP); para madeira usar primário selante para controlar levantamento de fibras e absorção de tinta.
Estes meios isoladamente não são complexos; a dificuldade está em escolher conforme a combinação de substratos, desconstruído por categoria abaixo.
V. Substrato metálico: o cenário onde a aderência aquosa mais deve ser reabilitada
O metal (aço, liga de alumínio, chapa galvanizada, aço inoxidável) é o campo principal da tinta industrial à base de água, e também a zona de alta incidência de reclamações de ”queda de tinta aquosa”. Mas desde que o processo esteja correto, a aderência do epóxi aquoso e poliuretano aquoso em metal é tão fiável quanto a do sistema óleo.
5.1 Três obstáculos à aderência em metal
- Gordura e camada de oxidação: óleo de estampagem, fluido de corte, óleo anticorrosivo residual na superfície fazem o revestimento à base de água repelir, criar crateras e falhar a aderência.
- Diferença de energia superficial: a liga de alumínio e a chapa galvanizada têm energia superficial baixa, especialmente a camada galvanizada lisa e densa, onde pulverizar a nu faz cair facilmente.
- Oxidação fugaz (flash rust): o sistema aquoso contém água; se após aplicação em aço a secagem for lenta e o ambiente húmido, a permanência de água provoca oxidação fugaz, destruindo a interface de aderência.
5.2 Tabela de estratégias de adaptação para metal
| Substrato metálico | Dificuldade típica | Pré-tratamento recomendado | Compatibilidade aquosa recomendada | Ponto de aderência | |
|---|---|---|---|---|---|
| Aço carbono/fundido | Ferrugem, gordura, oxidação fugaz | Jateamento Sa2.5 ou lixar para remover ferrugem + desengorduramento | Primário epóxi aquoso + tinta de acabamento poliuretano aquosa | Desferrugem conforme norma, controlar oxidação fugaz | |
| Liga de alumínio | Filme de óxido solto, baixa energia superficial | Desengorduramento + cromatização/passivação sem crómio (ceramização) | Primário epóxi aquoso + tinta de acabamento aquosa | Filme de passivação é a chave | |
| Chapa galvanizada | Lisa, baixa energia superficial | Desengorduramento + lixar levemente para rugosidade | Primário epóxi aquoso (especial) | Evitar ataque ácido forte, prevenir queda de zinco | |
| Aço inoxidável | Inerte, extremamente difícil de aderir | Escovar/jatear para rugosidade + base coat | Revestimento epóxi à base de água / primário especial | Principalmente mecanização por jateamento |
5.3 Onde "o à base de água é na verdade superior" em metal
O primário epóxi à base de água apresenta aderência e desempenho de resistência à névoa salina em aço jateado; combinado com a tinta de acabamento de poliuretano à base de água, já foi amplamente validado em maquinaria de engenharia, eixos de veículos e estruturas de aço. As suas vantagens são: ausência de interface fraca entre camadas causada por resíduos de solvente, baixo VOC de fácil conformidade, e espessamento sem porosidade. É evidente que o metal é precisamente o cenário onde a aderência da tinta à base de água é subestimada e que, na realidade, mais merece reabilitação.
Se a sua peça for um componente de proteção industrial, recomenda-se primeiro consultar o nosso sistema de produtos de revestimento industrial, selecionando a combinação de epóxi à base de água + poliuretano de acordo com o grau de corrosão, em vez de aplicar apenas uma camada de tinta de acabamento.
VI. Substrato de madeira: inchaço de fibras, absorção de tinta e selagem são o núcleo
A madeira é outro campo principal para tintas à base de água, mas o seu "poroso, com extrativos, anisotrópico" traz desafios únicos, e o desempenho de aderência difere significativamente do da tinta à base de óleo.
6.1 Três características principais da aderência em madeira
- Inchaço de fibras (pelúcia): a água da tinta à base de água faz com que os vasos e fibras da madeira absorvam água e inchem, erguendo-se; após a secagem superficial forma-se uma pelúcia áspera, que afeta tanto o toque quanto enfraquece a aderência entre camadas.
- Absorção de tinta irregular: madeiras porosas (pinho, cedro) absorvem tinta demasiado rápido, com pouca tinta localizada e fraca aderência; madeiras densas e duras (nogueira, carvalho) apresentam humectação insuficiente.
- Extrativos / óleos: óleos de pinho e taninos migram para a interface do filme de tinta, afetando a aderência e a coloração.
6.2 Tabela de estratégias para madeira
| Tipo de madeira | Dificuldade típica | Pré-tratamento recomendado | Combinação à base de água recomendada | Ponto-chave de aderência |
|---|---|---|---|---|
| Pinho / cedro (mole, gorduroso) | Exsudação de óleo, absorção irregular | Desengorduramento + primário de selagem 1–2 demãos | Primário + acabamento acrílico/poliuretano à base de água | Obstruir poros, controlar óleo |
| Carvalho / nogueira (duro, vasos evidentes) | Inchaço de fibras, necessita humectação | Lixar + primário de selagem à base de água | Primário de selagem PU à base de água + tinta de acabamento | Prevenir inchaço, aumentar humectação |
| MDF / compensado | Absorção de água irregular, bordas fáceis de inchar | Selagem de borda + primário de selagem | Primário à base de água + tinta de acabamento | Controlar borda, prevenir absorção de água |
| Superfície de madeira com tinta à base de óleo antiga | Sistema desconhecido | Lixar para quebrar brilho + teste de compatibilidade | Primário de transição conforme teste | Ver tema de renovação |
6.3 O "primário de humectação" em madeira é a chave
Os revestimentos para madeira à base de água adotam geralmente a combinação "primário de selagem + tinta de acabamento": o primário primeiro nivela os poros da madeira, pressiona as fibras inchadas e sela os óleos, proporcionando à tinta de acabamento uma camada intermédia uniforme e de alta aderência. Pular o primário e aplicar diretamente a tinta de acabamento quase certamente resultará em fraca aderência, manchas e inchaço de fibras. Este é também o "pensamento sistémico" enfatizado repetidamente na ciência de formulação de revestimentos para madeira à base de água.
VII. Substrato de plástico: osso duro de baixa energia superficial
Plásticos (PP, PE, ABS, PC, PVC) têm energia superficial extremamente baixa e são inertes, sendo a categoria mais difícil para aderência. A tinta à base de óleo depende de solventes fortes para ataque químico e consegue aderência precária; a tinta à base de água, sem tratamento, quase certamente descasca.
7.1 Dificuldades de aderência em plástico
- Baixa energia superficial: a energia superficial do PP é de apenas cerca de 29 mN/m, difícil de humectar tanto para tinta à base de água quanto para tintas comuns.
- Ausência de grupos polares: a superfície do plástico carece de sítios ativos para ligação química.
- Dilatação térmica: o plástico e o filme de tinta têm coeficientes de expansão térmica muito diferentes, facilitando descolamento em ciclos térmicos.
7.2 Tabela de estratégias para plástico
| Tipo de plástico | Dificuldade típica | Pré-tratamento recomendado | Combinação à base de água recomendada | Ponto-chave de aderência |
|---|---|---|---|---|
| PP/PE (poliolefina) | Aderência extremamente difícil | Tratamento por chama/corona + água de primário PP | Tinta à base de água PP especial | Água de primário é o núcleo |
| ABS/PC | Aderência média | Lixar + limpar + primário para plástico | Revestimento plástico à base de água | Evitar ataque por solvente forte |
| PVC | Migração de plastificante | Desengorduramento + primário de selagem | Tinta à base de água flexível | Prevenir exsudação de plastificante |
| Plástico reforçado com fibra de vidro | Fácil fibra superficial, fraca aderência | Lixar + primário de selagem | Epóxi/poliuretano à base de água | Nivelar, aumentar aderência |
7.3 Caminho realista para plástico à base de água
Para substratos "de nível infernal" como PP, contar apenas com a tinta de acabamento à base de água não é realista; é obrigatório usar água PP (primário de cloropoliolefina) como ponte, seguida da tinta de acabamento à base de água. Para ABS, PC, etc., lixar + primário especial para plástico é suficiente. Conclusão: plástico não é impossível para base de água, mas deve "primário primeiro", o que é essencialmente consistente com a necessidade de tratamento do substrato no sistema à base de óleo, apenas a base de água depende mais do primário.
VIII. Metodologia geral para melhorar a aderência à base de água
Abstrair a experiência dos três substratos acima num "método de cinco passos para melhorar a aderência" reutilizável:
- Priorizar desengorduramento: para qualquer substrato o primeiro passo é remover óleo; a gordura é o primeiro assassino da aderência.
- Mecanização por jateamento/lixagem adequada: lixar, jatear, frisar, para aumentar energia superficial e área de ancoragem.
- Escolher o primário funcional correto: metal usa primário epóxi à base de água, madeira usa primário de selagem à base de água, plástico usa primário especial; o primário é a camada de ponte central da aderência.
- Controlar ambiente de aplicação: temperatura 10–35℃, humidade < 85%, metal prevenir ferrugem por flash, madeira prevenir inchaço de fibras.
- Lixagem leve entre camadas + cura: após secagem superficial de cada demão, lixar levemente para remover partículas; antes da cura total, evitar água e pressão pesada.
Estes cinco passos, essencialmente, transformam "óleo depende de solvente para atacar" em "base de água depende de processo para vencer". Após normalização, a estabilidade de aderência da tinta à base de água é até superior à do óleo — pois não tem camada de interface fraca causada por resíduo de solvente.
IX. Aderência base de água vs óleo: tabela comparativa geral
Resumir o conhecimento dos três substratos numa tabela geral para decisão rápida:
| Dimensão | Tinta à base de água (construção normalizada) | Tinta à base de óleo (construção normalizada) |
|---|---|---|
| Aderência em metal | Pode atingir 0–1 (primário epóxi + acabamento PU) | Pode atingir 0–1 |
| Aderência em madeira | Excelente (primário de selagem + combinação de acabamento) | Excelente |
| Aderência em plástico | Requer primário especial, senão fraca | Requer tratamento, solvente forte ligeiramente superior |
| Sensibilidade ao pré-tratamento | Alta (baixa tolerância a erro) | Média (solvente pode remediar) |
| Mecanismo de humectação | Depende de humectante + jateamento + primário | Depende de inchaço por solvente forte |
| Risco de interface fraca | Baixo (sem resíduo de solvente) | Médio (resíduo de solvente causa interface fraca entre camadas) |
| VOC / ecologia | Baixo | Alto |
| Conclusão geral | Normalizado não é inferior ao óleo | Tolerância ligeiramente maior mas pior ecologia |
A informação central da tabela é: sob premissa de construção normalizada, a aderência da tinta à base de água é do mesmo nível da tinta à base de óleo; a diferença está apenas em "base de água é mais exigente com processo". Completando o processo, a tinta à base de água não só não descasca, como é mais ecológica e durável.
X. Falhas comuns de aderência e resolução de problemas
| Fenómeno de falha | Causa raiz mais provável | Contramedida |
|---|---|---|
| Descasque em grande área em metal | Óleo / ferrugem não removidos, sem primário | Refazer desengorduramento e remoção de ferrugem + primário epóxi |
| Descasque local em madeira | Inchaço de fibras, absorção irregular | Adicionar primário de selagem, lixar |
| Cratera / olho de peixe | Alta tensão superficial, com óleo | Adicionar agente molhante, reforçar desengraxe |
| Plástico descasca ao tocar | Sem primário, baixa energia superficial | Chama/corona + água de primário PP |
| Descolamento entre camadas | Secagem superficial sem lixar, incompatibilidade de sistema | Lixar levemente entre camadas, verificar compatibilidade |
| Oxidação fugaz seguida de descasque | Permanência de humidade no aço | Controlar humidade, adicionar inibidor de oxidação fugaz |
XI. Aceitação da aderência: controlar com padrões
Seja para aplicação própria ou terceirizada, recomenda-se usar padrões executáveis para inspeção e controlo, evitando disputas do tipo "parece bom, mas descasca em meio ano":
- Aderência por grade (GB/T 9286): nível 0 é o melhor (bordas dos cortes lisas, sem descasque), nível 1 é aceitável, nível 2 ou acima requer retrabalho. Na operação, a lâmina corta verticalmente através do filme de tinta até o substrato, com espaçamento de 1mm/2mm, cola-se fita e retira-se rapidamente, classificando pelo rácio de descasque.
- Método de arrancamento (GB/T 5210): mede quantitativamente a aderência em MPa, adequado para peças metálicas heavy duty e cenários de proteção anticorrosiva pesada, valor mais objetivo que a grade, permite comparar diferentes sistemas.
- Corte cruzado + fita adesiva: triagem rápida in situ, embora impreciso, permite mitigar perdas a tempo.
- Taxa de retenção após ciclo térmico/ebulização: taxa de retenção de aderência de peças plásticas e exteriores após envelhecimento acelerado, valida fiabilidade a longo prazo.
- Registo e arquivo: inserir os dados de ensaio na folha de aceitação, facilitando rastreabilidade e definição de reclamações.
XII. Colaboração com a Kexin New Materials
Kexin New Materials (kexinMaterials) nos sistemas de revestimento à base de água para madeira e industrial, enfatiza a entrega de sistema compatível "primário—intermédio—acabamento", em vez de vender apenas um frasco de acabamento. Para condições sensíveis à aderência, o nosso percurso prático é geralmente:
- Peças metálicas de proteção: fornecemos primário epóxi à base de água + acabamento de poliuretano à base de água, com cartão de processo de pré-tratamento e prevenção de oxidação fugaz, estabilizando a aderência em grau 0–1 da grade;
- Mobiliário de madeira maciça/painéis: fornecemos primário selante à base de água + acabamento de poliuretano à base de água, com parâmetros de aplicação para compressão de veios e controlo de gordura;
- Peças plásticas: para ABS/PC fornecemos primário plástico, para PP fornecemos solução de ponte com água PP, evitando "pulverização a nu descolará certamente".
Na seleção, recomenda-se informar a equipa técnica dos quatro itens: "tipo de substrato, estado da superfície (novo/velho, com ou sem óleo/ferrugem), ambiente de uso (interior/exterior, húmido/seco), limite ambiental (VOC)", para propormos formulação e processo direcionados, em vez de escolha cega por experiência. Esta é também rota estável validada em vários projetos OEM.
XIII. Algumas perceções-chave para quebrar preconceitos
Perceção 1: "a aderência da tinta à base de água é naturalmente fraca" está errada. O que é fraco é "tinta à base de água sem pré-tratamento", não a resina aquosa em si. Fazendo bem o tratamento do substrato e o primário, a aderência da tinta aquosa é igual à da tinta oleosa.
Perceção 2: "a tinta oleosa aguenta mais" vem frequentemente da ilusão do solvente forte. A tinta oleosa depende do inchaço por solvente para aderir, parece "bem presa", mas o residual de solvente pode formar interface fraca a médio-longo prazo; a tinta aquosa depende de ligação química e encaixe mecânico, interface mais limpa.
Perceção 3: "aumentar espessura do filme compensa aderência" é equívoco. A aderência depende da interface, não da espessura; a espessura só resolve cobertura e proteção, não compensa aderência. Substrato e primário são a base.
Perceção 4: "uma tinta aquosa serve todos os substratos" não é realista. Metal, madeira e plástico têm mecanismos de aderência diferentes, deve-se escolher primário funcional e sistema correspondente, não usar um parâmetro para tudo.
Perceção 5: "tinta à base de água não pode ir a plástico" é absoluto demais. Plásticos de difícil aderência como PP precisam de primário específico, mas ABS, PC, PVC sob lixagem + primário podem usar perfeitamente sistema aquoso.
XIV. Lista de verificação de execução: incorporar a aderência no processo
Transformar os métodos anteriores numa lista selecionável in situ, evitando falha de aderência por "feeling":
| Item de verificação | Padrão de conformidade | Consequência de não conformidade |
|---|---|---|
| Desengraxe | Película de água espalha continuamente 30 s sem romper | Cratera, aderência local fraca |
| Texturização | Lixagem uniforme 240–320, sem brilho | Encaixe mecânico insuficiente |
| Primário | Primário funcional correto por substrato (epóxi/selante/primário) | Interface fraca, descamação fácil |
| Ambiente | 10–35℃, humidade < 85%, metal anti oxidação fugaz | Oxidação fugaz, veios, secagem lenta |
| Entre camadas | Lixar levemente após secagem superficial de cada demão | Descolamento entre camadas, casca de laranja |
| Cura | Evitar água e pressão antes de cura completa | Dano precoce, queda de aderência |
Recomenda-se colar esta tabela diretamente na folha de instrução de obra, assinando cada processo, transformando "tinta aquosa exige mais processo" em disciplina executável, não dependendo de experiência individual. Para peças terceirizadas e OEM em lote, com inspeção de aderência da primeira peça (grade 0–1) para liberação, elimina-se institucionalmente a controvérsia "parece bom, ao usar descasca", e faz a estabilidade de aderência da tinta aquosa superar de facto a prática oleosa de compensar com solvente.
XV. Referências quantitativas comuns de aderência aquosa (típico da indústria)
Apresenta-se conjunto de referências típicas para ajudar a definir limiares de aceitação (valores são intervalos comuns, específico conforme formulação e ensaio):
| Substrato + sistema | Grau de grade (GB/T 9286) | Arrancamento MPa (típico) |
|---|---|---|
| Aço jateado + primário epóxi aquoso + acabamento PU | Nível 0 | 4–8 |
| Alumínio passivado + primário epóxi aquoso | Nível 0–1 | 3–6 |
| Madeira maciça + selante + acabamento PU aquoso | Nível 0–1 | 2–5 |
| ABS + primário plástico + tinta plástica aquosa | Nível 1 | 2–4 |
| PP + água PP + tinta plástica aquosa | Nível 1–2 | 1,5–3 |
Na tabela, PP mesmo tratado fica ligeiramente baixo, indicando que substrato "nível inferno" precisa baixar expectativa e reforçar primário. Escrever referências no contrato e folha de aceitação protege ambas as partes e torna "aderência aquosa não é fraca" de slogan a dado verificável.
Perguntas frequentes
1. A aderência da tinta à base de água é realmente pior que a tinta oleosa?
Com construção normalizada (tratamento de substrato + primário funcional + controlo ambiental), a aderência da tinta aquosa é igual à oleosa, ambas atingem grau 0–1 de grade. O tal "aquosa fraca" vem de omitir pré-tratamento e primário, não da resina em si.
2. Por que a tinta aquosa descasca facilmente em metal liso?
A água tem alta tensão superficial, molha mal metal liso e de baixa energia superficial (como chapa galvanizada, alumínio), e se houver óleo repele diretamente. Resolve-se com desengraxe + passivação/texturização + primário epóxi aquoso, não culpando a água de "não agarrar".
3. Os veios da madeira afetam a aderência da tinta aquosa?
Sim. A humidade faz as fibras de madeira inchar e erguer, destruindo a ligação entre camadas e afetando o toque. A solução é usar primário selante aquoso para comprimir veios e nivelar poros, depois acabamento, nunca pulverizar a nu.
4. Dá para pintar tinta aquosa direto no plástico?
Maioria dos plásticos (especialmente PP/PE) tem energia superficial muito baixa, direto descasca certamente. Precisa tratamento chama/corona ou água de primário PP como ponte, depois tinta plástica aquosa específica; ABS, PC com lixagem + primário plástico basta.
5. A tinta à base de água precisa de primário?
Recomenda-se fortemente. O primário assume selagem, aumento de aderência, anti oxidação fugaz, compressão de veios, é camada ponte de aderência. Omitir primário quase certamente traz aderência fraca e falha precoce.
6. O que fazer se surgir oxidação fugaz após aplicação de tinta aquosa metálica?
Oxidação fugaz vem de humidade parada na superfície de aço. Solução: controlar humidade ambiente, acelerar secagem, adicionar inibidor de oxidação fugaz no primário aquoso, garantir filme contínuo e íntegro.
7. Quanto mais agente molhante, melhor a aderência da tinta aquosa?
Não. Excesso de agente molhante estabiliza bolhas, enfraquece aderência entre camadas e até afeta resistência à água. Usar dose mínima eficaz sem cratera, com texturização mecânica e primário.
8. Dá para trocar direto para aquosa em madeira com tinta oleosa velha?
Não recomendado direto. Precisa lixar para tirar brilho, teste de compatibilidade, depois primário de transição como ponte, senão pode atacar base ou descamar. Processo específico ver guia de renovação de tinta velha.
9. Quais padrões usar para aceitar aderência da tinta aquosa?
Comum grade (GB/T 9286) para nível, arrancamento (GB/T 5210) para MPa; plástico e exterior podem acrescentar taxa de retenção após ciclo térmico/ebulização.
10. Que suporte a Kexin New Materials oferece em aderência aquosa?
A Kexin New Materials (kexinMaterials) fornece o esquema complementar "primário—camada intermédia—acabamento" e ficha de processo: para metal, primário epóxi à base de água + acabamento PU; para madeira, primário selante + acabamento PU; para plástico, primário de ligação, e apresenta parâmetros de pré-tratamento direcionados conforme o substrato e o ambiente.
Leitura adicional
- Ciência da formulação e aplicação prática de revestimentos à base de água para madeira: do sistema de resina ao primário selante e controle de veios, explicação completa da hidratação de revestimentos para madeira, complementando os detalhes técnicos de adaptação à madeira deste artigo.
- Como selecionar revestimentos industriais à base de água no contexto da substituição de solvente por água: sistemas de resina e condições de aplicação: estende a lógica "adesão + substrato" à proteção industrial, estabelecendo um quadro de seleção à base de água transversal a cenários.
- Comparação entre epóxi à base de água e revestimento à base de solvente: desempenho, aplicação e limites de uso: compreende, sob uma perspetiva comparativa, o posicionamento e os limites do epóxi à base de água na adesão e proteção de metais.
- Tratamento de superfície para revestimento industrial: jateamento Sa2.5, rugosidade e controlo do ponto de orvalho
- Tratamento de superfície para revestimento anticorrosivo: Sa2.5, St3 e remoção de ferrugem com ferramentas motorizadas