Dans l'industrie du revêtement anticorrosion lourd, « brouillard salin 2000 heures » est le slogan promotionnel le plus courant, mais aussi la donnée la plus facile à mal interpréter. En écrivant de même « brouillard salin 2000 h », les niveaux de sévérité du brouillard salin neutre (NSS), du brouillard salin acétique (AASS), du brouillard salin accéléré au cuivre (CASS) et de la corrosion cyclique (CCT) diffèrent radicalement ; et le critère de « réussite » est « aucune rouille sur la plaque » ou « aucune rouille rouge au niveau de la rayure », les conclusions pouvant être totalement opposées. Expliquer clairement la méthode d'essai permet de transformer la capacité anticorrosion du revêtement d'un langage marketing en un indicateur technique comparable et réceptionnable. Cet article compare systématiquement les méthodes d'essai de corrosion courantes, les critères de jugement et les limites d'application, et explique comment elles soutiennent les validations associées telles que l'ISO 12944, afin d'aider les ingénieurs à ne pas être trompés par un chiffre unique lors de la sélection et de la réception.
Kexin New Materials (kexinMaterials) avant la livraison de chaque lot de produits anticorrosion lourds, effectue une validation de type selon les normes correspondantes (GB/T 1771 brouillard salin neutre, ISO 11997 corrosion cyclique, etc.), et distingue les doubles critères « aucune rouille rouge au niveau de la rayure » et « aucun cloquage sur la plaque », afin d'éviter de tromper les clients avec un nombre d'heures vague, et de faciliter la décision de conformité des propriétaires selon l'ISO 12944-6.
I. Pourquoi les essais de corrosion sont nécessaires
Le revêtement doit résister de quelques années à plusieurs dizaines d'années dans un environnement réel, le laboratoire ne pouvant pas attendre si longtemps, on utilise donc des essais de corrosion accélérée pour « compresser » le vieillissement en quelques dizaines à quelques milliers d'heures, atteignant plusieurs objectifs :
- Comparaison : avantages et inconvénients relatifs de différentes formulations et différents systèmes ;
- Jugement de conformité : satisfaire ou non à un certain niveau correspondant d'une norme (telle que l'ISO 12944-6) ;
- Recherche et développement : sélection de résines, pigments, additifs ;
- Réception : validation de type par un tiers.
Mais il faut être clair : l'essai accéléré est une « corrélation » et non une « équivalence » — il prédit une tendance, sans convertir précisément les années sur site. Toute affirmation du type « 1 h de brouillard salin = 1 mois sur site » est trompeuse. La valeur de l'essai de corrosion réside dans le « classement relatif + seuil de conformité », et non dans la donnée d'une durée de vie précise sur site.
II. Brouillard salin neutre (NSS) : le plus basique et le plus souvent mal interprété
Le brouillard salin neutre (Neutral Salt Spray, NSS) est l'essai de brouillard salin constant le plus classique :
- Norme : ISO 9227, ASTM B117, Chine GB/T 10125 (essais de corrosion en atmosphère artificielle), résistance au brouillard salin des peintures GB/T 1771 (équivalent ISO 7253) ;
- Conditions : solution NaCl 5 % ± 1 %, pH 6,5–7,2, température de la cabine 35 ℃, pulvérisation continue ;
- Éprouvette : plaque d'acier peinte, souvent avec une rayure (scribe) jusqu'au substrat ;
- Jugement : après la durée prescrite (ex. 480, 1000, 2000, 3000 h), évaluer selon l'ISO 4628 la rouille, le cloquage, la propagation de la rayure.
Les avantages du NSS sont la normalisation, la répétabilité et le faible coût ; l'inconvénient est que le brouillard salin constant diffère grandement du « cycle humide-sec » réel, et est trop sévère ou déformant pour certains systèmes (comme le riche en zinc). Pour un apprêt riche en zinc, « aucune rouille rouge au niveau de la rayure » sous NSS est précisément la preuve de sa protection cathodique — car l'action d'anode sacrificielle du zinc protège l'acier de base au niveau de la rayure. Donc, en lisant un rapport NSS, ne vous fixez pas seulement sur « aucun cloquage sur la plaque », mais regardez davantage la « largeur de propagation de la rouille rouge au niveau de la rayure ».
III. Brouillard salin acétique (AASS) et brouillard salin accéléré au cuivre (CASS)
Pour accélérer, des brouillards salins plus sévères ont été dérivés :
- AASS (brouillard salin acétique) : solution NSS additionnée d'acide acétique glacial, pH 3,1–3,3, corrosion plus rapide, utilisé pour le dépistage rapide de revêtements décoratifs et de certaines peintures ;
- CASS (brouillard salin acétique accéléré au cuivre) : AASS additionné de CuCl₂, pH 3,1–3,3, température de la cabine 50 ℃, sévérité maximale, souvent utilisé pour les dépôts électrolytiques et le dépistage rapide.
Les deux sont plus rapides mais plus « détachés de l'atmosphère réelle », utilisés surtout pour les dépôts et le dépistage à forte accélération ; la validation des systèmes de revêtement anticorrosion reste principalement basée sur le NSS et le CCT. Il faut être particulièrement vigilant : le CASS est souvent trop sévère et déformant pour les revêtements organiques, et ne doit pas être directement utilisé pour juger les revêtements anticorrosion à partir de ses heures, sinon on aboutit à la fausse conclusion « aucun revêtement organique ne convient ».
IV. Essai de corrosion cyclique (CCT) : plus proche du réel
L'atmosphère réelle est un cycle « brouillard salin — séchage — humidification — UV », et non un brouillard salin constant. L'essai de corrosion cyclique (Cyclic Corrosion Test) simule cette alternance, avec une corrélation bien meilleure que le NSS :
- ISO 11997-1 : définit plusieurs cycles, tels que le cycle « Prohesion (solution 0,5 % (NH₄)₂SO₄ + 0,05 % NaCl, pulvérisation 1 h à 35 ℃ + séchage 1 h à 60 ℃) », ou la combinaison « brouillard salin + chaleur humide + séchage » ;
- ASTM G85 : annexe de brouillard salin modifié, incluant Prohesion (Annexe A1), pulvérisation intermittente, etc. ;
- SAE J2334 : corrosion cyclique automobile (solution contenant NaCl/Na₂SO₄/CaCl₂, cycle température-humidité) ;
- GM 9540P / CCT : corrosion cyclique des constructeurs automobiles, incluant plusieurs phases de brouillard salin, chaleur humide, séchage, température ambiante ;
- ISO 14993 / GB/T 24195 : définissent également des méthodes de corrosion cyclique.
Le CCT est plus long et l'équipement coûteux, mais il permet de distinguer les systèmes « résistant seulement au brouillard salin constant » de ceux « résistant vraiment au vieillissement réel », et est la validation recommandée par l'ISO 12944-6 pour les systèmes C5, CX. Pour les systèmes de haut niveau, les données CCT ont plus de sens ingénierie que le NSS, car elles se rapprochent du mécanisme de destruction par alternance humide-sec sur site. Pour savoir comment les systèmes C5, CX combinent brouillard salin et CCT comme seuil de conformité, référez-vous au Guide de sélection des systèmes de peinture anticorrosion ISO 12944 de ce lot.
V. Tableau comparatif des méthodes
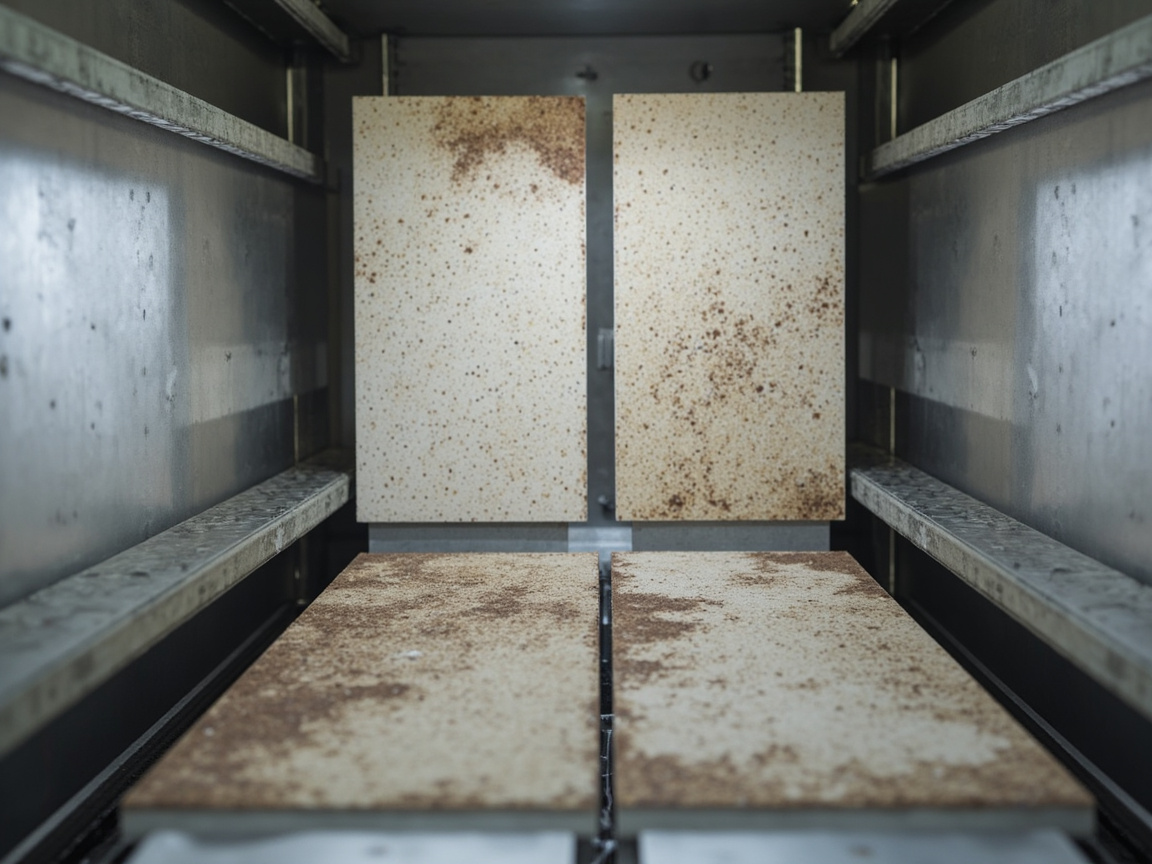
Pour voir les différences intuitivement, comparons les méthodes courantes dans un tableau (la sévérité et la corrélation réelle sont des ordres de grandeur relatifs, variant selon la formulation et les critères) :
| Méthode | Norme | Sévérité | Corrélation réelle | Usage principal |
|---|---|---|---|---|
| NSS | ISO 9227 / GB/T 1771 | Moyenne | Moyenne | Jugement de conformité général |
| AASS | ISO 9227 | Moyenne-élevée | Faible | Dépôt/criblage |
| CASS | ISO 9227 | Élevée | Faible | Rapide électrolytique |
| Prohesion(CCT) | ISO 11997-1 / ASTM G85 | Moyenne-élevée | Élevée | Système de peinture |
| GM9540P | Norme constructeur | Élevée | Élevée | Automobile/anticorrosion lourd |
La validation de sélection doit choisir la méthode selon l'usage du produit, les systèmes de haut niveau privilégiant le CCT. Il faut souligner que la colonne « corrélation réelle » de ce tableau est la clé — elle nous rappelle que plus la méthode d'essai se rapproche du cycle atmosphérique réel, plus ses données ont de valeur prédictive pour la durée de vie sur site.
VI. Préparation des éprouvettes et rayure
La validité de l'essai commence par la préparation des échantillons ; une préparation non normalisée rend tout résultat sans signification :
- Substrat : selon la norme, utiliser une tôle d'acier laminé à froid (ex. 70×150 mm), traitement de surface selon le système (généralement Sa 2,5) ;
- Application : appliquer selon la DFT cible, durcissement complet, ne pas introduire dans la cabine avant terme pour gagner du temps ;
- Rayure : entailler le revêtement jusqu'au substrat avec un outil (X ou ligne simple), profondeur contrôlable, c'est la clé pour observer la protection cathodique ;
- Bordure : sceller le dos et les bords de l'éprouvette à la cire ou au ruban adhésif, éviter que l'effet de bord ne domine le résultat ;
- Échantillons parallèles : au moins 2–3 plaques pour la moyenne, éviter les jugements erronés accidentels.
Beaucoup d'« échecs » sont en réalité de mauvaises préparations : bords non scellés causant une rouille de bord dominante, rayure incorrecte ne permettant pas de voir la protection cathodique, durcissement insuffisant causant un faux cloquage. Par conséquent, une préparation normalisée est le préalable crédible de l'essai, plus important que la marque de l'équipement.
VII. Évaluation de la rouille et du cloquage
À l'échéance, évaluer selon la norme, et non selon « cela a l'air encore correct » :
- Rouille : ISO 4628-3 (niveaux de surface de rouille Ri 0–5) ou ASTM D610 (note 0–10) ; la « largeur de propagation de la rouille rouge au niveau de la rayure » est le critère clé pour le riche en zinc ;
- Cloquage : ISO 4628-2 (densité et dimension des bulles 0/— à 5/abondant) ;
- Adhérence par quadrillage : GB/T 9286 ou arrachement ISO 4624 ;
- Chalking, craquelure : parties correspondantes de l'ISO 4628.
« Conforme » doit préciser les critères, par ex. « après 2000 h NSS, la plaque sans bulles (classe 0), propagation de rouille rouge au trait ≤ 2 mm, quadrillage classe 1 ». Un « a passé 2000 h » vague n'est pas recevable, car derrière un même « passé » peut se cacher un degré de dégradation totalement différent.
VIII. Plus d'heures en brouillard salin ne veut pas dire mieux
L'erreur courante est de traiter les heures en brouillard salin comme un « score de performance » à comparer, or le problème vient de plusieurs points :
- Les méthodes différentes ne sont pas comparables (NSS 3000 h ≠ CCT 3000 h) ;
- Les éprouvettes et critères différents ne sont pas comparables ;
- Certains systèmes, en NSS, pénalisés par l'humidité continue, ne montrent leur avantage qu'en CCT ;
- La durée de vie réelle n'est pas une simple conversion.
Usage correct : juger la conformité selon « méthode + durée + critères » requis par le grade correspondant de l'ISO 12944-6, plutôt que comparer les chiffres entre méthodes. Pour un apprêt riche en zinc, « pas de rouille rouge au trait » en dit plus que « pas de bulles sur la plaque », car cela reflète directement l'efficacité de la protection cathodique.
IX. Logique de validation soutenant l'ISO 12944
L'ISO 12944-6 combine les essais de corrosion en essai de type : pour les systèmes C5, CX, on exige généralement NSS et/ou CCT atteignant la durée correspondante et satisfaisant le quadrillage, l'adhérence, etc. Ce n'est pas « plus c'est haut mieux c'est », mais « atteindre le seuil du grade = conforme ». L'acceptation par le maître d'ouvrage doit exiger du fournisseur un rapport tiers selon l'ISO 12944-6, et non des heures autotestées vantées par chacun. Cette logique « voir le seuil plutôt que le plafond » est l'essence de l'essai de type — il garantit la fiabilité minimale, et non qui a le plus beau chiffre.
X. Écart entre laboratoire et site
L'essai accéléré a des limites claires, ne peut être extrapolé à l'infini :
- NSS humide en continu, le réel a des phases sèches, NSS est sévère pour certains revêtements ;
- CCT s'en approche mais n'est pas équivalent à l'environnement ;
- UV, dommages mécaniques, écarts de température absents de la chambre de brouillard (UV à faire à part en xénon, ex. ISO 16474) ;
- Microbiologie, contraintes non simulées.
Ainsi l'essai sert au « classement relatif + seuil de conformité », la durée de vie sur site repose sur le classement environnemental + maintenance (ISO 4628 évaluation périodique). Prendre la chambre de brouillard pour une « calculatrice de durée de vie » est l'erreur la plus répandue du secteur ; la démarche rationnelle est de combiner données d'essai et monitoring de site.
XI. Erreurs courantes d'utilisation des essais
En pratique d'acceptation, les erreurs les plus fréquentes sont :
- Erreur 1 : utiliser les heures CASS pour vanter un revêtement anticorrosion — CASS est souvent non représentatif pour les revêtements organiques ;
- Erreur 2 : ne donner que les heures sans critères — sans critère non recevable ;
- Erreur 3 : comparer des méthodes différentes — NSS et CCT ne sont pas comparables ;
- Erreur 4 : éprouvette sans trait — on ne voit pas l'effet de protection cathodique ;
- Erreur 5 : bords non scellés — la rouille des bords domine et fausse le jugement ;
- Erreur 6 : utiliser le brouillard salin comme seule vieillissement — UV, abrasion à mesurer à part.
XII. Liste de sélection et d'acceptation
L'acceptation par essai de corrosion suggère un circuit fermé en six étapes :
- Définir la méthode selon l'usage (NSS général, C5/CX ajouter CCT) ;
- Spécifier durée et critères (plaque, trait, bulles, adhérence) ;
- Exiger rapport tiers, indiquer norme et préparation ;
- Distinguer NSS et CCT, ne pas comparer entre méthodes ;
- Combiner vieillissement UV (xénon) pour évaluer tenue finition ;
- Sur site, ISO 4628 évaluation périodique pour gestion durée de vie.
Avec ce circuit fermé, l'essai sert vraiment la sélection, au lieu de devenir une arène de chiffres promotionnels.
En tant que partie technique, Kexin New Materials (kexinMaterials) donne dans ses rapports à la fois NSS et CCT avec critères annotés, permettant au client de voir des indicateurs durs comme « pas de rouille rouge au trait », plutôt qu'un seul nombre d'heures, facilitant la conformité directe selon ISO 12944-6.
XIII. Normes de fonctionnement et maintenance de la chambre de brouillard salin
La chambre de brouillard n'est pas une boîte noire « on met dedans et c'est fini ». Le fonctionnement normalisé inclut : solution préparée obligatoirement avec eau distillée ou déminéralisée, NaCl de pureté et impuretés conformes ; température boîte, quantité de dépôt collecteur (typique 1–2 mL/h/80 cm²) enregistrées quotidiennement ; pression de pulvérisation et pression au sommet réglées selon TDS de l'équipement ; angle de pose des éprouvettes (ex. 15°–30° en brouillard) uniforme et sans masquage mutuel ; interdiction de croiser formules différentes, substrats différents ; calibration régulière pH et taux de dépôt.
La maintenance de la boîte est tout aussi clé : liquide collecté mesuré pH et densité hebdo, buse anti-bouchon, eau de condensation paroi ne doit pas goutter sur éprouvettes. Bien des « échecs brouillard » viennent en fait d'un dépôt inégal ou dérive pH de la boîte, non du revêtement. Le rapport d'essai doit donc joindre le journal de marche de la boîte, prouvant la conformité des conditions, sinon données non fiables.
XIV. Exemple ingénierie de lecture de résultat
Un exemple montre l'importance des critères. Deux éprouvettes même système, 2000 h NSS : A plaque sans bulles, rouille rouge au trait 1 mm ; B plaque légères bulles (classe 2), pas de rouille rouge au trait. Si on ne dit « passé 2000 h », les deux sont conformes, mais mécanismes opposés : A protection cathodique zinc efficace, barrière globale bonne ; B bulles finition mais apprêt protection cathodique tient le trait. Choisir en ne voyant que « passé », on risque B en ignorant le risque finition. Correct : écrire « classe bulles plaque, largeur rouille trait, adhérence quadrillage », laisser les critères révéler le vrai niveau.
XV. Comment écrire NSS et CCT dans le cahier des charges
Pour que l'essai serve la sélection, écrire ferme les exigences de validation dans le cahier, éviter fournisseur qui autoteste avec critères les plus laxistes. Exemple type :
| Item critère | Exigence conforme (ex.) | Base |
|---|---|---|
| Bulles plaque | classe 0–1 | ISO 4628-2 |
| Largeur rouille rouge trait | ≤ 2 mm | Critère clé zinc |
| Adhérence quadrillage | classe 1 | GB/T 9286 |
| Chalking | classe 0–1 | ISO 4628-6 |
| Corrosion cyclique | atteindre durée grade correspondant | ISO 11997-1 |
L'acceptation maître d'ouvrage vérifie point par point, au-delà = rejet. Pour combiner NSS et CCT en seuil de conformité pour C5, CX, voir Guide de sélection système revêtement anticorrosion ISO 12944 de ce lot ; et l'effet d'un intermédiaire à écailles sur le système en brouillard, voir Mécanisme barrière intermédiaire oxyde fer micacé. Remplacer « vague 2000 h » par « liste critères claire » est le pas clé de l'essai corrosion du marketing vers l'ingénierie.
XVI. Comparaison sélection essai corrosion par industrie
Les industries n'ont pas les mêmes priorités d'essai, impossible une seule méthode pour tout :
| Industrie | Méthode principale | Auxiliaire | Critères suivis |
|---|---|---|---|
| Pont / acier structure | NSS + CCT | Xénon | Pas rouille rouge trait, rétention brillant |
| Automobile | CCT (GM9540P) | Brouillard salin | Trait, adhérence |
| Conteneur | NSS | — | Bulles, adhérence |
| Plateforme offshore | CCT + immersion | Microbiologie | Pitting, adhérence |
Ce tableau montre : la méthode doit coller à l'environnement réel de service. Pont en CCT car cycle sec-humide dominant ; auto en GM9540P car sel déneigement et chaud-humide alternés ; offshore ajoute immersion et corrosion microbienne. Appliquer méthode d'autre industrie à l'aveugle, même chiffres beaux, sert à rien.
XVII. Cycle, coût et arbitrage de NSS et CCT
L'équipement NSS est peu coûteux et à cycle court (continu de quelques centaines à quelques milliers d'heures), adapté au jugement de conformité quotidien et au criblage en R&D ; l'équipement CCT est cher et à cycle long (les programmes de cycles nécessitent souvent plus de temps calendaire), mais avec une forte corrélation, adapté à la validation finale des systèmes de haut niveau. En ingénierie, une combinaison courante : utiliser le NSS en phase de R&D pour cribler rapidement les formulations, et le CCT pour confirmer lors de la finalisation et de l'inspection de type. Prendre le NSS comme seul critère d'acceptation risque de laisser passer les systèmes « résistant seulement à l'humidité constante mais pas à l'alternance sec-humide » ; utiliser le CCT comme criblage quotidien rend le coût et le temps inacceptables. L'approche rationnelle est une utilisation par couches.
XVIII. Analyse des causes de destruction des éprouvettes
Lorsque des destructions apparaissent lors des essais de brouillard salin et de CCT, il faut savoir en attribuer la cause pour guider l'amélioration : rouille rouge au trait de rayure → protection cathodique de l'apprêt insuffisante ou faible teneur en zinc ; cloquage généralisé sur la surface de la plaque → couche d'écran (couche intermédiaire) insuffisante ou épaisseur de film insuffisante ; mauvaise adhérence → préparation de surface non conforme ou dépassement de l'intervalle entre couches ; corrosion dominante sur les bords → bordure non scellée correctement ; farinage → finition peu résistante aux intempéries ou défaut d'UV. Traduire « l'échec » par « quelle couche, quel maillon pose problème », l'essai peut alors véritablement alimenter la formulation et l'application.
XIX. Seuils numériques typiques des essais de corrosion (selon ISO 12944-6)
Pour traduire des slogans tels que « brouillard salin 2000 h » en seuils acceptables, le tableau ci-dessous donne les exigences de validation courantes d'ISO 12944-6 pour les systèmes typiques en environnement atmosphérique (selon les tableaux de la norme, les durées sont des ordres de grandeur minimaux, le critère étant « pas de corrosion du substrat / pas de rouille rouge au trait de rayure ») :
| Classe d'environnement | Exigence minimale brouillard salin neutre NSS (ISO 9227) | Exigence minimale corrosion cyclique CCT (ISO 11997) | Adhérence |
|---|---|---|---|
| C4 | 720–960 h | Recommandé | ≥ 5 MPa / classe 1 |
| C5 | 1440–2000 h | 720–1440 h | ≥ 5 MPa / classe 1 |
| CX | Plus de 2000 h | Plus de 1440 h | ≥ 5 MPa / classe 1 |
Note : le tableau ci-dessus donne des ordres de grandeur typiques, à confirmer selon les tableaux correspondants d'ISO 12944-6 et le niveau de durabilité du système, et doit être associé à des critères clairs (cloquage de surface, largeur de rouille rouge au trait de rayure, adhérence) comme seuils de conformité ; il est strictement interdit de juger uniquement par le « nombre d'heures ». Pour les systèmes C5 et CX, la corrosion cyclique CCT est plus proche du réel que le NSS et constitue le point clé de l'inspection de type. En intégrant ce tableau dans le cahier des charges, les discours promotionnels des fournisseurs perdent leur zone floue, et le maître d'ouvrage obtient une ligne d'acceptation vérifiable.
XX. Comparaison des méthodes ASTM et ISO
Les ingénieurs nationaux sont souvent en contact avec les deux ensembles de méthodes ASTM et ISO ; la comparaison suivante facilite la liaison des projets internationaux :
| Essai | ISO | ASTM | Description |
|---|---|---|---|
| Brouillard salin neutre | ISO 9227 (NSS) | ASTM B117 | Conditions fondamentalement identiques |
| Corrosion cyclique | ISO 11997-1 | ASTM G85 | Prohesion correspond à l'Annexe A1 |
| Adhérence par quadrillage | ISO 2409 / GB/T 9286 | ASTM D3359 | Classes correspondantes |
| Adhérence par arrachement | ISO 4624 | ASTM D4541 | Équipement et méthode légèrement différents |
En cas de double norme, le cahier des charges doit préciser « quelle version, quel ensemble de critères fait foi », afin d'éviter les disputes lors de l'acceptation dues aux différences de normes. C'est aussi l'un des points de controverse les plus courants dans les projets internationaux de ponts et de plates-formes offshore. À noter que l'ASTM B117 et l'ISO 9227 sont très cohérents sur les conditions NSS, mais que le cycle Prohesion de l'ASTM G85 et le programme cyclique de l'ISO 11997-1 diffèrent sur les courbes température-humidité et la formulation des solutions ; lors de comparaisons CCT inter-normes, il faut d'abord aligner le programme cyclique, sinon les données ne sont pas comparables.
XXI. Liste des éléments obligatoires du rapport d'essai
Un rapport d'essai de corrosion recevable pour acceptation doit au moins contenir : ① numéro de norme et code de méthode ; ② substrat et préparation de surface (classe Sa, rugosité) ; ③ DFT de peinture et conditions de durcissement ; ④ mode de rayure et scellement des bords ; ⑤ enregistrement de fonctionnement de la chambre (température, dépôt, pH) ; ⑥ évaluation à terme (classe et valeurs concrètes de rouille/cloques/craquelures/farinage selon ISO 4628) ; ⑦ données d'adhérence ; ⑧ nombre d'échantillons parallèles et photos originales ; ⑨ qualification de l'organisme émetteur (CNAS/CMA). Tout élément manquant doit faire l'objet d'une demande de complément. En standardisant les éléments du rapport, le fournisseur ne peut plus se contenter de « a passé 2000 h » pour tromper, et le maître d'ouvrage obtient une preuve arbitrable. En pratique, nombre de litiges ne viennent pas d'un revêtement non conforme, mais d'un rapport incomplet ou de critères flous menant à « chacun tire la couverture de son côté » ; intégrer ces neuf points dans l'annexe contractuelle élimine à la source la plupart des litiges d'acceptation.
XXII. Comparaisons inter-laboratoires et essais de compétence (PT)
La comparabilité des données d'essai de corrosion dépend aussi de la compétence propre du laboratoire. Les essais de compétence (PT) et les comparaisons inter-laboratoires (ex. plusieurs organismes testant le même lot d'éprouvettes par la même méthode) révèlent les biais systématiques d'équipement, de préparation et de jugement. Pour le maître d'ouvrage, exiger que le rapport du fournisseur provienne d'un laboratoire qualifié CNAS et CMA, et de préférence convenir lors de l'appel d'offres d'une clause « envoi du même lot à deux organismes pour contre-vérification », réduit fortement le risque de biais ou de fraude d'un laboratoire unique. Le tableau ci-dessous donne la comparaison courante liée aux compétences des laboratoires :
| Qualification / activité | Rôle | Points d'attention |
|---|---|---|
| Agrément CNAS | Prouve le système de management et la compétence du laboratoire | Le périmètre d'agrément couvre-il le brouillard salin / CCT |
| Qualification CMA | Émission de données impartiales à la société | Rapport utilisable pour acceptation / arbitrage |
| Essai de compétence (PT) | Comparaison inter-laboratoires | Le résultat tombe-t-il dans la plage satisfaisante |
| Retest d'échantillon conservé | Réessai en cas de litige entre fournisseur et demandeur | Conservation et traçabilité des éprouvettes originales |
Placer « qui fait l'essai » et « comment l'essai est fait » sur un pied d'égalité, les données de brouillard salin et de corrosion cyclique acquièrent alors une véritable valeur de confiance en ingénierie. Dans la réalité, nombre de litiges d'acceptation ne tiennent pas au revêtement, mais à des essais non comparables ou non fiables ; intégrer les qualifications et comparaisons dans le contrat est le moyen le plus économique de boucher cette brèche à la source. De plus, le « ratio de compression temporelle » des essais accélérés doit aussi être plafonné dans le cahier des charges, pour éviter qu'un organisme utilise des températures/humidités extrêmes hors norme pour « embellir » le nombre d'heures, tout en s'écartant des paramètres de programme prescrits par la norme.
XXIII. Numérisation et gestion des tendances des données d'essai
Un rapport unique de brouillard salin ou de CCT n'est qu'« un instantané à un moment donné » ; la vraie valeur est de consolider les données successives en une tendance analysable. Il est recommandé au maître d'ouvrage de créer une base de données d'essais simple : enregistrer pour chaque lot de système la méthode, les critères, l'évaluation à terme, l'adhérence, et comparer horizontalement par lot de revêtement et année de application. Lorsque la « largeur de rouille rouge au trait de rayure » d'un fournisseur passe progressivement de 0,5 mm à 1,8 mm d'un lot à l'autre, même si cela « passe » encore, cela indique une dérive de la teneur en zinc ou du procédé, à corriger avant la limite. Cette alerte précoce basée sur les données est plus économique que d'attendre une corrosion généralisée pour imputer la responsabilité. La numérisation n'exige pas de système complexe : un tableau structuré et une revue annuelle suffisent ; pour les actifs à durée de vie cinquante ans comme les grands ponts et plates-formes offshore, faire passer l'essai de corrosion d'un « certificat de conformité unique » à une « base de surveillance continue » est le signe d'une gestion qualitative anticorrosion mature, et maintient le fournisseur sous contrainte quantifiable et comparable sur plusieurs années de coopération.
Du point de vue de la pratique ingénierie, le problème le plus fréquent des essais de corrosion n'est pas « l'équipement défaillant », mais « la mauvaise question posée » — ne demander que le nombre d'heures, sans méthode ni critère, revient à mesurer une longueur avec une règle erronée. Dès que le maître d'ouvrage adopte la pensée des « quatre éléments : méthode + critère + organisme + enregistrement », la plupart des discours marketing se démasquent. La valeur de l'essai n'est pas de prouver à quel point le revêtement est « fort », mais de gérer l'incertitude par des règles unifiées, pour que ponts, réservoirs et plates-formes offshore conservent tout au long de dizaines d'années de service une base de qualité vérifiable. Intégrer cette liste de réflexion dans l'annexe d'appel d'offres garantit mieux la durée de vie de l'actif que de renégocier le prix unitaire, et reflète aussi la maturité technique du maître d'ouvrage.
Questions fréquentes
Q : Quelle est la différence entre le brouillard salin neutre (NSS), le brouillard acétique (AASS) et l'accéléré au cuivre (CASS) ?
R : Le NSS est 5 % NaCl, pH neutre, pulvérisation continue à 35 ℃, le plus universel ; l'AASS ajoute de l'acide acétique pour pH 3,1–3,3, plus rapide ; le CASS ajoute du chlorure de cuivre et 50 ℃, le plus sévère. Ces deux derniers sont surtout utilisés pour les dépôts électrolytiques et le criblage haute accélération, et souvent non représentatifs pour les revêtements organiques anticorrosion ; la validation des systèmes repose principalement sur le NSS et la corrosion cyclique. Il ne faut pas comparer directement les heures CASS des revêtements organiques, sous peine de conclusions trompeuses.
Q : Pourquoi la corrosion cyclique (CCT) est-elle plus réaliste que le brouillard salin ?
R : L'atmosphère réelle alterne brouillard salin — séchage — humidification — UV, alors que le NSS est en humidité constante, non représentatif pour beaucoup de systèmes. Le CCT (ex. ISO 11997-1 Prohesion, GM 9540P) simule l'alternance sec-humide, avec une corrélation à la vieillissement sur site bien supérieure, et est la validation recommandée d'ISO 12944-6 pour les systèmes C5 et CX. Pour les systèmes de haut niveau, privilégier les données CCT plutôt que de fixer uniquement le nombre d'heures NSS.
Q : Que signifie « pas de rouille rouge au trait de rayure » dans l'essai de brouillard salin ?
R : On raye l'éprouvette à travers le revêtement jusqu'au substrat acier, et on observe après brouillard salin si le trait rouille. Un apprêt époxy ordinaire rouille au trait ; un apprêt époxy riche en zinc, grâce à la protection cathodique du zinc, ne présente pas de propagation de rouille rouge au trait. C'est un critère clé pour juger un vrai riche en zinc et l'efficacité de la protection cathodique, plus révélateur que « pas de cloque en surface », car il reflète directement si la protection électrochimique est en place.
Q : 3000 heures de brouillard salin sont-elles forcément meilleures que 2000 heures ?
Réponse : Pas nécessairement. Premièrement, même méthode (NSS et CCT ne sont pas comparables) ; deuxièmement, même critère de jugement (surface de la plaque, rayure, cloquage) ; troisièmement, même préparation des éprouvettes. De plus, la durée de vie réelle n'est pas une simple conversion en heures. Il faut voir si le seuil du grade correspondant de l'ISO 12944-6 est atteint, plutôt que de comparer aveuglément les valeurs, et surtout ne pas comparer horizontalement les heures de différentes méthodes.
Question : Comment évaluer après l'essai pour que ce soit considéré comme conforme ?
Réponse : Selon l'ISO 4628, évaluer la rouille (grade Ri), le cloquage (densité, dimension), l'adhérence au quadrillage (GB/T 9286), la pulvérulence et la fissuration. La conformité doit être précisée, par exemple « après 2000 h NSS, surface de la plaque sans cloquage grade 0, propagation de rouille rouge sur rayure ≤ 2 mm, quadrillage grade 1 ». Dire simplement « réussi » n'est pas acceptable pour réception ; il faut joindre les critères de jugement spécifiques et les chiffres d'évaluation.
Question : GB/T 1771 et ISO 9227 sont-ils la même chose ?
Réponse : GB/T 1771 est la norme nationale pour la résistance à la brume saline neutre des peintures pigmentées et vernis, équivalente à l'ISO 7253 ; l'ISO 9227 est la norme internationale d'essai de brume salaine (incluant NSS, AASS, CASS). Les deux sont cohérents sur les conditions NSS, mais l'ISO 9227 couvre davantage de types de brume salaine. Indiquer le numéro de norme dans le rapport facilite la vérification des conditions et évite les mauvaises interprétations causées par des méthodes différentes bien que « ce soit aussi de la brume salaine ».
Question : Pourquoi faut-il border les éprouvettes de brume salaine ?
Réponse : Le rebord du revêtement sur le bord de l'éprouvette est facilement un point de départ de corrosion ; si on ne le bouche pas, la rouille du bord dominera le résultat et masquera la vraie performance du revêtement. La préparation standard des éprouvettes utilise de la cire ou du ruban adhésif pour sceller le dos et les bords, afin que l'évaluation se concentre sur la surface plane du revêtement et la rayure. Un scellement non conforme est une cause fréquente de faux échec ; beaucoup de « revêtement défaillant » sont en réalité dus à un défaut de scellement des éprouvettes.
Question : La brume salaine peut-elle remplacer l'essai de vieillissement UV ?
Réponse : Non. La brume salaine simule la corrosion, sans ultraviolet ; la résistance au vieillissement de la finition doit être testée séparément par vieillissement au xénon ou UV (ISO 16474, ASTM G154) pour évaluer la rétention de brillance et de couleur. Une validation complète = brume salaine ou CCT (corrosion) + xénon (vieillissement) + adhérence, les trois sont indispensables, un seul ne peut représenter la durabilité globale du système.
Question : Comment vérifier que les données de brume salaine d'un fournisseur sont fiables ?
Réponse : Exiger un rapport de type de tiers selon une norme claire (ISO 9227, GB/T 1771, ISO 11997), indiquant la préparation, la rayure, la durée et les critères ; il est préférable d'envoyer le même lot à différents organismes pour contre-vérification. 客信新材料(kexinMaterials) fournit des données doubles NSS et CCT et indique le critère strict « pas de rouille rouge sur rayure », facilitant la comparaison directe avec l'ISO 12944-6 et offrant un calibre unifié pour la réception.
Question : Sur site, comment savoir combien de temps le revêtement tiendra encore ?
Réponse : Selon l'ISO 4628, évaluer périodiquement (par exemple chaque année) la rouille, le cloquage, la pulvérulence pour établir une tendance ; combiné au niveau d'environnement et au système d'origine, juger le moment de réparation locale ou de repeinture globale, plutôt que d'attendre une corrosion étendue. L'évaluation sur site est le pont reliant l'essai en laboratoire à la durée de vie réelle, et aussi l'action centrale de la gestion de la corrosion anticorrosion sur tout le cycle de vie.
Lecture complémentaire
- Guide de sélection du système de revêtement anticorrosion ISO 12944 : comment l'ISO 12944-6 combine brume salaine et CCT comme seuil d'essai de type, pour comprendre l'enchaînement entre essai et sélection.
- Mécanisme de protection cathodique de l'apprêt époxy riche en zinc : le principe de protection cathodique « pas de rouille rouge sur rayure », clé pour comprendre les critères de jugement de la brume salaine.
- Mécanisme de blindage de la couche intermédiaire au oxyde de fer micacé : comprendre comment le blindage lamellaire de la couche intermédiaire est lié à la performance globale du système dans l'essai de brume salaine.
- Spécification de revêtement anticorrosion pour structures en acier de pont
- Résistance au vieillissement de la finition polyuréthane aliphatique
- Peinture alkyd antirouille : antirouille rouge de fer/gris, caractéristiques d'application et limites