الترسيب الكهربائي الأيوني للكاثود (Cathodic Electrophoretic Deposition، ويُختصر بـ CED) هو الخطوة الأعمق والأكثر إلزامية في نظام حماية سيارات الركاب الحديثة من التآكل. سواء كان هيكل السيارة العارية للسيارات الركاب، أو إطار هيكل الشاحنات التجارية، أو مختلف القطع المعدنية المشكلة بالضغط واللحام، تقريباً جميعها يمر أولاً بعملية ترسيب كهربائي لتكوين طبقة عضوية متصلة ومتجانسة وقادرة على التغلغل داخل التجاويف والشقوق، وبعدها يأتي دور الطبقة المتوسطة والدهان الملون والورنيش. يبدأ هذا المقال من المبادئ الفيزيائية والكيميائية للترسيب الكهربائي، ويشرح بوضوح الفرق بين تفاعل الأنود وتفاعل الكاثود، والاختيار بين راتنجي الترسيب الكهربائي من نوع الإيبوكسي والأكريليك، فضلاً عن معلمات إدارة حوض الطلاء التي تحدد فعلياً قدرة ورشة العمل على الإنتاج المستقر—الجهد، ونسبة المواد الصلبة، وpH، ودرجة الحرارة، وقوة التغلغل بالترسيب. تجدر الإشارة إلى أن معلمات عملية الترسيب الكهربائي المذكورة في النص مستمدة من أرشيف البحث الخاص بهذه الدفعة (قسم نظام دهان السيارات والعمليات): الجهد 200–350 فولت، ونسبة المواد الصلبة لحوض الطلاء 15–20%، وpH 5.8–6.2، ودرجة الحرارة 28–35℃. على مستوى فكرة مكافحة التآكل، يشترك الترسيب الكهربائي الأيوني للكاثود مع الدهان الصناعي الواقي في نفس المنطق الأساسي—الحماية الكاثودية، والعزل، والتوافق؛ ويمكن للقراء المهتمين باختيار الأنظمة الرجوع إلى مقالات التوافق الخاصة بالدهان الصناعي.
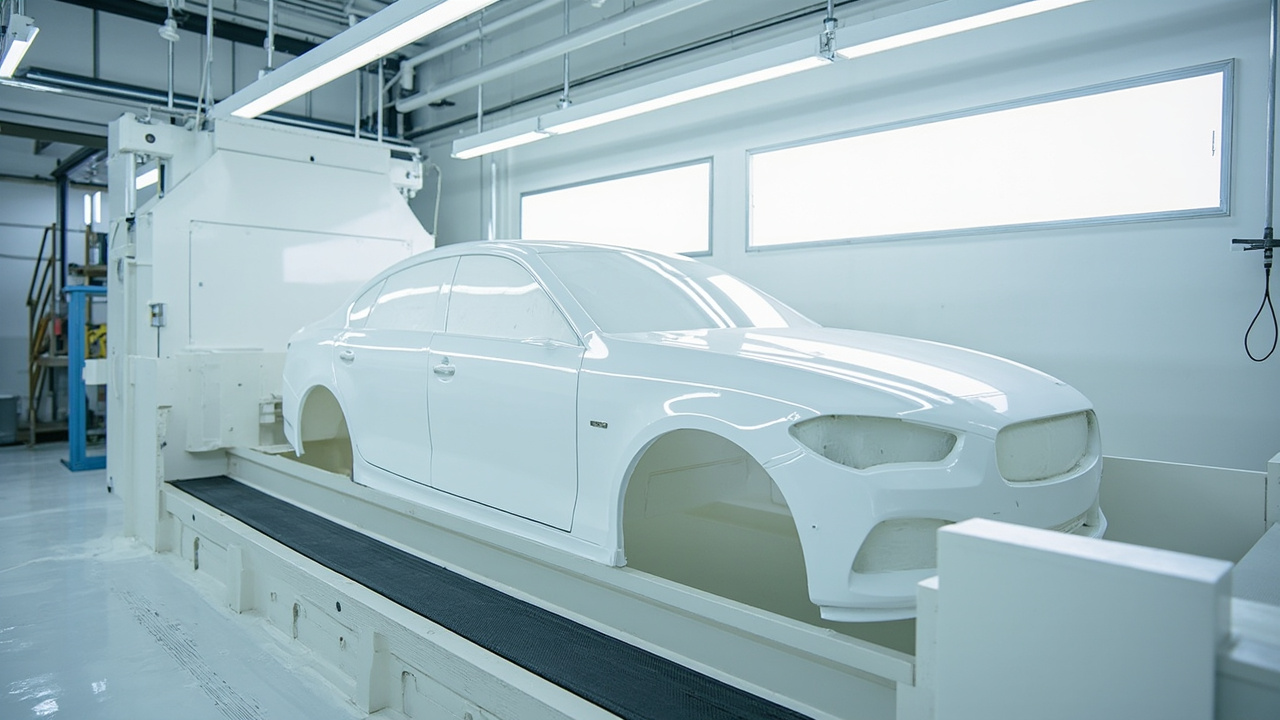
أولاً، لماذا يجب أن يكون الطلاء الأول لمكافحة تآكل السيارات هو الترسيب الكهربائي
قبل شرح المبدأ، يجب أولاً فهم سبب وضع الترسيب الكهربائي في مقدمة عملية طلاء السيارة بالكامل. يتكون هيكل سيارة من مئات صفائح الصلب الملحومة بنقاط اللحام أو لحام الليزر أو البرشام، وتوجد به العديد من التلالي والشقوق والتجاويف والهياكل الصندوقية (مثل عتبات الأبواب والعوارض الطولية واللوحات الداخلية للأبواب). هذه الأماكن لا يمكن للبندقية الرش التقليدية الوصول إليها، لكنها الزوايا التي يتسرب منها الماء وأيونات الكلور والأكسجين بسهولة لإحداث الصدأ. إذا اعتمد الصلب العاري بعد الرميل بالرمل على الطبقة المتوسطة والطلاء النهائي فقط للحماية، فلن تظهر مشاكل على المدى القصير، ولكن بعد ثلاث إلى خمس سنوات ستبدأ حواف الأبواب السفلية والداخل خلف الرفرفات بالتقشر والثقب من الداخل إلى الخارج—وهذه هي المشكلة الجوهرية التي يحلها الترسيب الكهربائي: فهو يستخدم المجال الكهربائي لـ"سحب" جزيئات الطلاء المشحونة إلى جميع الشقوق الموصلة، مكوناً طبقة أساسية متجانسة لا تصل إليها البندقية.
من سلسلة عملية طلاء السيارة كاملة، فإن الخطوات الأربع القياسية لـ OEM (طلاء المصنع الأصلي) هي: المعالجة المسبقة (إزالة الدهون، الفوسفطة أو معالجة السيليكات لتكوين غشاء تحويلي يحسن الالتصاق ومقاومة التآكل) → الترسيب الكهربائي الأيوني للكاثود (CED) → الطبقة المتوسطة (تحسين التسوية ومقاومة صدمات الحصى) → الدهان الملون والورنيش (الخبز لتكوين الغشاء). طبقة الترسيب الكهربائي تلتصق مباشرة فوق الغشاء التحويلي، وهي واجهة مكافحة التآكل "على مسافة صفر" من المعدن فعلياً، لذا فإن استمراريتها وتغطيتها للتجاويف تحدد مباشرة ما إذا كان يمكن الوفاء بضمان مكافحة التآكل لعشر سنوات للسيارة كاملة. بمعنى آخر، الترسيب الكهربائي هو الأساس لوعد ضمان مكافحة التآكل للسيارة، مهما كانت الطبقة المتوسطة والطلاء النهائي جميلين، لا يمكنهما تعويض عيب صدأ التجاويف الناتج عن طبقة ترسيب كهربائي مفقودة. وفقاً لأرشيف البحث الخاص بهذه الدفعة (قسم نظام دهان السيارات والعمليات)، فإن معلمات التشغيل الرئيسية لحوض الترسيب الكهربائي هي: الجهد 200–350 فولت، ونسبة المواد الصلبة لحوض الطلاء 15–20%، وpH 5.8–6.2، ودرجة الحرارة 28–35℃، مع الاهتمام بمؤشر قوة التغلغل بالترسيب.
ثانياً، مبدأ الترسيب الكهربائي: ماذا يحدث فعلياً في الأنود والكاثود
الترسيب الكهربائي هو في جوهره هجرة وترسيب موجهة لجزيئات غروية مائية تحت تأثير مجال التيار المستمر. حوض الطلاء عبارة عن مستحلب يعتمد أساساً على الماء منزوع الأيونات مع قليل من المذيبات العضوية، حيث ي dispersed راتنج على شكل جزيئات غروية مشحونة إيجابياً (حبيبات مطاطية)، ويُغلف أو يُمتص الصبغ والحشو داخل الميسيلات. يُوصل الجزء (هيكل السيارة) بالقطب السالب لمصدر التيار المستمر (الكاثود)، ويُوصل قطب الحوض بالقطب الموجب (الأنود، عادةً من الفولاذ المقاوم للصدأ أو قطب خامل). بعد توصيل التيار، تهاجر جزيئات الراتنج المشحونة إيجابياً نحو الكاثود، وتفقد شحنتها وتتجمع مائياً وتترسب مكونة غشاءً—وهذا هو أصل تسمية "الترسيب الكهربائي الأيوني للكاثود".
يجب هنا التمييز بين "الترسيب الكهربائي الأيوني للأنود" و"الترسيب الكهربائي الأيوني للكاثود". كان الترسيب الكهربائي المبكر للأنود (الجزء موصول بالقطب الموجب)، والراتنج مشحون سلبياً ويهاجر نحو الأنود. لكن للترسيب الكهربائي للأنود عيباً قاتلاً: الجزء كأنود يذوب معدنياً، ودخول أيونات الحديد إلى حوض الطلاء يلوث الغشاء ويجعله أصفر وهشاً، كما أن الحديد نفسه يتآكل كهروكيميائياً، فمقاومته للتآكل أضعف من نظام الكاثود. أما الترسيب الكهربائي للكاثود فيجعل الجزء كاثوداً، حيث يحدث على سطح الجزء تفاعل اختزال (انطلاق الهيدروجين)، ولا يُؤكسد المعدن الأساسي أو يذوب، لذا فإن أداءه ضد رذاذ الملح يتفوق بوضوح على الترسيب للأنود، وهذا هو السبب الجذري لتحول سيارات العصر كلها تقريباً إلى الترسيب الكهربائي الأيوني للكاثود.
يمكن تفكيك تفاعلات الأقطاب المحددة إلى:
التفاعلات الرئيسية في جانب الكاثود (الجزء):
- اختزال الماء: 2H₂O + 2e⁻ → H₂↑ + 2OH⁻، وتصبح المنطقة قرب سطح الجزء قلوية بسبب استمرار توليد OH⁻؛
- تهاجر جزيئات الراتنج الغروية (المشحونة إيجابياً) إلى الكاثود، وتتكتل وتترسب في بيئة قلوية، مصحوبة بفقدان الماء بالضغط الميكانيكي، ويتحول تدريجياً من مطاط مائي رطب إلى غشاء رطب متصل.
التفاعلات الرئيسية في جانب الأنود (قطب الحوض):
- يشارك الماء أو غشاء التخميل للفولاذ المقاوم للصدأ في التفاعل محرراً O₂: 2H₂O → O₂↑ + 4H⁺ + 4e⁻؛
- إذا تم اختيار مادة الأنود بشكل غير صحيح (مثل استخدام قطب حديد قابل للذوبان) فستذوب أيونات معدنية وتلوث حوض الطلاء، لذا يعتمد CED الحديث عالمياً الأنود غير القابل للذوبان (قطب تيتانيوم مطلي بـ DSA أو تصميم حماية كاثودية معزول بغطاء أنود مستقل)، لتقليل ذوبان أيونات المعدن إلى الحد الأدنى.
إن فهم هذه التفاعلات بالغ الأهمية للإدارة الميدانية: انطلاق الهيدروجين عند الكاثود يجعل الغشاء يحتبس فقاعات، وإذا كان الجهد مرتفعاً جداً أو الارتفاع الحراري سريعاً، فلن تتمكن الفقاعات من الخروج في الوقت المناسب مكونة ثقوباً إبرية؛ وإذا امتزج الأكسجين الناتج عند الأنود بحوض الطلاء فسيؤكسد الراتنج، لذا يجب عزل منطقة الأنود وتدويرها بشكل مستقل وتفريغ الأكسجين في الوقت المناسب. الترسيب الكهربائي ليس "توصيل الكهرباء وانتهى الأمر"، بل هو ضبط مستمر للنواتج الثانوية الكهروكيميائية. من منظور الكيمياء الغروية، يعتمد استقرار تشتت جزيئات الراتنج على جهد Zeta الناتج عن مجموعات كاتيونية مAdsorbة على السطح (مثل أملاح الأمين)؛ وبعد توصيل الكهرباء تهاجر الجزيئات في المجال وتفقد استقرارها وتتكتل عند الكاثود، وتكون العملية بأكملها شديدة الحساسية لناقلية حوض الطلاء وقوة الأيونات—وهذا أيضاً سبب وجوب كبت الناقلية بصرامة عبر الترشيح فائق (UF) وتبادل الأيونات. إذا فقدت الناقلية السيطرة، ستتكتل الجزيئات مبكراً في الحوض، مما يسد الفلاتر ويدمر سطح الغشاء، والعلاقة المترابطة مع الجهد وpH هي أصعب وأدق نقطة في إدارة حوض الطلاء.
ثالثاً، فئتا نظام الراتنج: كيف تختار بين الإيبوكسي والأكريليك
تنقسم راتنجات الترسيب الكهربائي الأيوني للكاثود بشكل رئيسي إلى معسكرين كبيرين—سلسلة الإيبوكسي وسلسلة الأكريليك، ولهما تقسيم واضح في التوجه الأدائي، واختيار النظام الخاطئ سيضر مباشرة بمقاومة السيارة للتآكل أو للعوامل الجوية.
| بعد المقارنة | دهان الترسيب الكهربائي الأيوني للكاثود من سلسلة الإيبوكسي | دهان الترسيب الكهربائي الأيوني للكاثود من سلسلة الأكريليك | |
|---|---|---|---|
| الراتنج الأساسي | راتنج إيبوكسي (محتوٍ على مجموعات كاتيونية معدلة بالأمين) | بوليمر أكريليك مشترك (مُكَاتيون) | |
| — | مكافحة التآكل/مقاومة رذاذ الملح | ممتازة، التصاق قوي بالصلب العاري وعزل جيد | جيدة، لكن مقاومة التآكل الكلية أقل قليلاً من الإيبوكسي |
| مقاومة العوامل الجوية/الحفاظ على اللمعان | متوسطة، تتحجر مع التعرض الطويل للخارج | ممتازة، مقاومة الأشعة فوق البنفسجية وحفظ اللمعان واللون جيدة | |
| الاستخدام النموذجي | تجاويف الهيكل، إطار الهيكل، القاعدة وغيرها من أجزاء مكافحة التآكل الثقيلة | الأجزاء المعرضة للخارج ذات المتطلبات العالية للمظهر ومقاومة العوامل الجوية | |
| ت定位 التوافق | غالباً كغشاء أساسي رئيسي لمكافحة التآكل | غالباً بالتنسيق مع الطلاء النهائي لتحسين متانة المظهر | |
| استقرار حوض الطلاء | ناضج ومستقر، الأوسع تطبيقاً صناعياً | يتطلب توازناً أدق لـ pH والمذيبات |
باختصار، تتفوق سلسلة الإيبوكسي في "الحماية"، وتتفوق سلسلة الأكريليك في "تحمل الشمس". في خطوط إنتاج هيكل سيارات الركاب العارية، يعد CED من سلسلة الإيبوكسي هو السائد المطلق، لأنه يجب أن يتحمل وعد مكافحة التآكل لعشر سنوات؛ بينما في بعض الأجزاء ذات المتطلبات الأعلى لمقاومة العوامل الجوية والمظهر والتي يصعب تجمع الماء فيها هيكلياً، يُختار سلسلة الأكريليك. يجب التنبيه أنه بغض النظر عن نوع الراتنج، فإن استمرارية الغشاء النهائي تؤثر على مكافحة التآكل أكثر من نوع الراتنج—طبقة ترسيب كهربائي بها ثقوب إبرية أو مناطق غير مطلية، لا يمكن لأي راتنج جيد إنقاذ عمر مكافحة التآكل للسيارة كاملة.
من منظور تطبيق الاختيار، فإن ميزة أخرى لسلسلة الإيبوكسي هي نضج تقنية الحوض، واتساع نافذة العملية، وارتفاع تسامحها مع تذبذبات المعالجة المسبقة، مما يجعلها أكثر ملاءمة لخطوط الإنتاج المستمر بكميات كبيرة؛ أما سلسلة الأكريليك فأكثر تطلباً لـ pH وحوض الطلاء وتوازن المذيبات، وتكلفة صيانتها أعلى قليلاً. لذلك تفضل مصانع السيارات عالمياً سلسلة الإيبوكسي لهياكل السيارات العارية، وتترك مهمة "تحمل الشمس" للطبقة المتوسطة والورنيش العلويين، بدلاً من جعل الترسيب الكهربائي الأساسي يتحمل العوامل الجوية. هذه الفكرة المتمثلة في "تقسيم العمل لكل طبقة دون تجاوز الحدود" هي امتداد لفلسفة التوافق الطبقي.
رابعاً، معلمات العملية الأساسية: الجهد، ونسبة المواد الصلبة، وpH، ودرجة الحرارة، وقوة التغلغل بالترسيب
في هذا القسم نشرح جميع المعلمات الصلبة التي يمكن كتابتها في دليل العمل (SOP). جميع البيانات مستمدة من أرشيف البحث الخاص بهذه الدفعة (قسم نظام دهان السيارات والعمليات).
(1) الجهد 200–350 فولت. يحدد الجهد قوة الترسيب والحد الأعلى لسمك الغشاء. إذا كان الجهد منخفضاً جداً، تكون قوة التغلغل بالترسيب غير كافية وطلاء التجاويف ضعيفاً؛ وإذا كان مرتفعاً جداً، ينطلق الهيدروجين بعنف على سطح الجزء، وترتفع مخاطر الثقوب الإبرية والتجاعيد والاختراق بشكل حاد. غالباً ما لا تستخدم خطوط الإنتاج الفعلية جهداً ثابتاً، بل تعتمد تحكماً بـ"بدء ناعم + رفع جهد متدرج" أو "كثافة تيار ثابتة": تُستخدم جهود منخفضة عند الغمر لسماح تشكل غشاء متجانس على السطح أولاً، ثم تُرفع تدريجياً لدفع جزيئات الطلاء إلى التجاويف العميقة. للهياكل المعقدة، تكون منحنى الجهد المجزأ أكثر موثوقية من جهد ثابت واحد.
(2) نسبة المواد الصلبة لحوض الطلاء 15–20%. نسبة المواد الصلبة هي نسبة كتلة/حجم المكونات غير المتطايرة في حوض الطلاء، وتحدد مباشرة مقدار الغشاء الجاف الذي يمكن ترسيبه كل مرة. إذا كانت منخفضة، يكون الغشاء رقيقاً وضعيف التغطية والتآكل؛ وإذا كانت عالية، يرتفع لزوجة الحوض ويسوء التسوية ويسد أكياس الفلترة، كما يجرف الطلاء أكثر أثناء الغسل. إن 15–20% هي النطاق الكلاسيكي الذي يوازن بين كفاءة الترسيب واستقرار الحوض، ويُحافظ عليها ميدانياً عبر إضافة الطلاء الأصلي والماء منزوع الأيونات.
(3) pH 5.8–6.2. حوض الترسيب الكهربائي الأيوني للكاثود بيئة حمضية ضعيفة. إذا كان pH منخفضاً (حمضي زائد)، تستقر جزيئات الراتنج أكثر من اللازم، فيبطؤ الترسيب أو يتوقف؛ وإذا كان مرتفعاً (قرب المتعادل)، تتكتل الجزيئات ويفقد الحوض استقراره وخشونة الحبيبات. يُحافظ على pH أساساً عبر H⁺ الناتج من تفاعل الأنود ونظام التغذية بمنظم حمض ضعيف، ويجب يومياً عبر الفحص الدوري وإضافة معدل مخصص قفل pH في نافذة 5.8–6.2.
(4) درجة الحرارة 28–35℃. تؤثر حرارة حوض الطلاء على اللزوجة ومعدل الترسيب والتسوية. إذا كانت منخفضة جداً، يبطؤ الترسيب ويرق الغشاء وتسوء التسوية؛ وإذا كانت مرتفعة جداً، يتبخر المذيب سريعاً ويصعب خروج الفقاعات ويتدهور الراتنج مبكراً. يتم التحكم بـ 28–35℃ عبر وحدة تبادل حراري خارج الحوض (مبادل لوحي + تبريد/تسخين) في حلقة مغلقة، وهو أكثر حلقة "فيزيائية" ولا يمكن تعطلها في إدارة حوض الترسيب الكهربائي.
(5) قوة التغلغل بالترسيب (Throw Power).
القدرة على النفاذ بالغمر تشير إلى قدرة سائل الدهان على التسلل تحت تأثير الحقل الكهربائي إلى التجاويف والشقوق البعيدة عن القطب الرئيسي والترسب بشكل متساوٍ، وهي القيمة الجوهرية التي تميز الطلاء الإلكتروفوري عن الرش. تتأثر بكل من الجهد، والجزء الصلب، ودرجة الحموضة (pH)، ونوع ومحتوى المذيب، والتعقيد الهندسي للقطعة. يُستخدم في الموقع عادةً "صندوق فورد (Ford Box)" أو عينات أنبوبية لقياس ارتفاع الدهان على الأسطح الداخلية لتقييمها. مؤشرات النقص في القدرة على النفاذ: ظهور حديد مكشوف أو انخفاض مفاجئ في سمك الطبقة في الجزء السفلي من اللوح الداخلي للباب، والتجاويف الداخلية للعوارض الطولية، والجهة الخلفية للمسامير. يبدأ تحسين القدرة على النفاذ عادةً من رفع الجهد، وتحسين توزيع الأقطاب المساعدة، وضبط توازن مذيب سائل الحوض، وليس ببساطة زيادة الجزء الصلب.
| المعامل | النطاق النموذجي | مخاطر الانخفاض | مخاطر الارتفاع |
|---|---|---|---|
| الجهد | 200–350 V | نقص في القدرة على النفاذ، وتخطي الطلاء للتجاويف الداخلية | مسام انطلاق الهيدروجين، واختراق كهربائي، وقشر البرتقال |
| الجزء الصلب | 15–20% | طبقة رقيقة، ونقص في مقاومة التآكل | ضعف التدفق، وانسداد الفلاتر، والهدر |
| درجة الحموضة pH | 5.8–6.2 | ترسب بطيء، أو عدم ترسب | تكتل، وحبيبات خشنة، وعدم استقرار |
| الحرارة | 28–35℃ | ترسب بطيء، وضعف التدفق | فقاعات، وتدهور بالنضج |
خامساً: إدارة سائل الحوض: المراقبة المتناسقة للجزء الصلب ودرجة الحموضة والتوصيلية والمذيب
المهارة الحقيقية في ورش الطلاء الإلكتروفوري لا تكمن في "توصيل التيار"، بل في "رعاية الحوض". سائل الحوض نظام ديناميكي يستمر فيه خروج السائل بواسطة القطع، وإضافة الدهان الأصلي، وغسله بالترشيح فائق (UF)، وتفريغه عبر سائل الأنود، وأي انحراف في أي مؤشر يتراكم ليصبح حادثاً جماعياً في الجودة. يجب التعامل مع الكميات الأربع التالية كواجبات يومية أساسية:
مراقبة الجزء الصلب. قياس الجزء الصلب لسائل الحوض مرة يومياً (بطريقة الحرق أو جهاز رطوبة سريع)، وربطه بإضافة الدهان الأصلي. يجب أن تكون الإضافة "بكميات قليلة ومتكررة" لتجنب الصدمة الموضعية في التركيز والتكتل الناتج عن الإضافة الكبيرة دفعة واحدة. وسجل في الوقت نفسه كمية الدهان التي تُحمل بواسطة الهيكل (تُقدر حسب الإنتاج وسمك الطبقة)، بحيث تتطابق كمية الإضافة مع الاستهلاك الفعلي.
مراقبة درجة الحموضة pH. استخدم جهاز قياس pH دقيقاً مرة على الأقل لكل مناوبة. انحراف pH غالباً ما يشير إلى خلل في نظام الأنود أو اختلال في مواد الإضافة. لاحظ أن جهاز pH يحتاج لمعايرة دورية، والقطب عرضة لتلوث سائل الحوض، ويلزم استبداله حسب الفترة التي يحددها المصنع.
مراقبة التوصيلية الكهربائية. تعكس التوصيلية إجمالي أيونات سائل الحوض. الأملاح التي تدخل من غسيل المعالجة المسبقة غير النظيف، وارتداد سائل الأنود، وتراكم مواد الإضافة، كلها ترفع التوصيلية، مما يجعل الطبقة خشنة ويزيد المسام. يُزود الطلاء الإلكتروفوري الكاثودي (CED) الحديث عادةً بترشيح فائق (UF) وراتنجات تبادل أيوني موجبة/سالبة للتنقية المستمرة، لإبقاء التوصيلية ضمن نافذة العملية. عند الارتفاع غير الطبيعي للتوصيلية، افحص أولاً ما إذا كان الغسيل النهائي بالماء النقي في المعالجة المسبقة مطابقاً للمعيار، ثم افحص ما إذا كان مسار الترشيح الفائق مسدوداً.
مراقبة محتوى المذيب. يحتوي سائل حوض الطلاء الإلكتروفوري الكاثودي على كمية قليلة من مذيب مساعد/مكون للفيلم (مثل إيثر بوتيل الجليكول)، وهو يؤثر على الترسب والتدفق والقدرة على النفاذ. يؤدي تطاير المذيب وحمله للخارج إلى انخفاض المحتوى، ويلزم الإضافة الكمية حسب نتائج تحليل سائل الحوض، والزيادة المفرطة تجعل الطبقة لينة وتسبب التساقط. يرتبط إدارة المذيب غالباً بالامتثال لـ VOC، ويلزم أن يكون للورشة جمع مغلق ومعالجة للغازات العادمة، بما يلبي متطلبات المعايير الوطنية ذات الصلة للحد من المواد الضارة في دهانات المركبات (مثل GB 24409-2020).
بالإضافة إلى المؤشرات الأربعة الصلبة، فإن صحة نظام الترشيح الفائق (UF) تحدد مباشرة عمر سائل الحوض: تفصل أغشية UF الدهان الزائد والشوائب التي تُغسل، وتعيد الماء النظيف للغسيل اللاحق، مما يوفر الماء ويقلل الصرف. انخفاض تدفق UF وارتفاع فرق الضغط هما إشارة للتنظيف الكيميائي أو استبدال وحدات الأغشية.
هناك مسار آخر يُهمل غالباً وهو نظام دوران سائل الأنود (anolyte). يستخدم الطلاء الكاثودي الحديث أقطاباً غير قابلة للذوبان (مثل أقطاب التيتانيوم المطلية بـ DSA)، حيث تُفصل غرفة الأنود عن سائل الحوض بغشاء تبادل أيوني، ويتدفق سائل الأنود في حلقة مغلقة مستقلة، ليحمل أيونات H⁺ الناتجة عن تفاعل الأنود وأي أيونات معدنية دقيقة قد تذوب، مما يحافظ على استقرار pH سائل الحوض ويمنع تلوث فيلم الدهان بأيونات معدنية مسبباً اصفراره وهشاشته. سائل الأنود نفسه يلزم مراقبة توصيليته وتدفقه، فانقطاع التدفق يهبط بـ pH منطقة الأنود فوراً ويتكتل الراتنج ويتكلس عند الأنود، مما يلوث الحوض بالكامل. العديد من حالات "تدهور حوض مفاجئ" تعود جذورها لأعطال مضخة سائل الأنود أو وحدات الأغشية، لذا يجب إدراج مسار سائل الأنود ومسار UF معاً ضمن الفحص اليومي.
سادساً: الغسيل اللاحق والحرق: الخطوتان الأخيرتان لإغلاق تشكل الفيلم
الطلاء الإلكتروفوري المترسب لا يزال "فيلماً رطباً + سائل حوض محتبساً" شبه مكتمل، ولا يكتمل تشكله الحقيقي إلا بعد الغسيل اللاحق والحرق.
الغسيل اللاحق (غسيل UF + غسيل ماء نقي). عند خروج القطعة من الحوض تعلق على سطحها كمية كبيرة من سائل حوض محتوٍ على دهان، وإذا حُرق مباشرة فسيتكتل هذا السائل كفيلم نفايات خشن وهش، مما يهدر الدهان ويدمر المظهر. يُغسل الغسيل اللاحق أولاً بسائل نفاذ UF لغسل الدهان العائم على السطح واسترداده (الدهان المسترد يعود للحوض)، ثم يُغسل نهائياً بماء معزول الأيونات (أو ماء نقي) لضمان بقاء فيلم رطب متساوٍ فقط على السطح. يجب توحيد ضغط الغسيل واتجاهه وزمن التصريف، لتجنب "آثار الماء" والمناطق العمياء التي لا يصلها الغسيل.
التصلب بالحرق. يدخل الفيلم الرطب بعد الغسيل إلى فرن الحرق، ويتشابك ويتصلب تحت منحنى حراري محدد — تعتمد الأنظمة الإيبوكسية على المجموعات الوظيفية في الراتنج مع مصلب (أو مجموعات تشابك ذاتي) لتكوين شبكة ثلاثية الأبعاد. نقص الحرق يجعل الطبقة لينة وعدم مطابقة الالتصاق وال corrosion resistance؛ والحرق الزائد يجعل الفيلم هشاً ومتغير اللون. الحرق النموذجي لـ CED يكون في مدى 160–180℃، حسب زمن حرارة اللوح (وليس فقط حرارة هواء الفرن). يحتاج الفرن لتجانس حراري جيد وتجنب النقاط الباردة التي تسبب عدم تشابك موضعي.
عندها فقط يكتمل فيلم أساسي كاثودي إلكتروفوري متصل وكثيف ويغطي التجاويف بالكامل، ويمكن فوقه استقبال الطبقة المتوسطة والطلاء النهائي.
سابعاً: من الطلاء الإلكتروفوري إلى فلسفة مقاومة التآكل لدهانات الصناعة: الحماية الكاثودية والحجب والتوافق
على الرغم من أن الطلاء الإلكتروفوري الكاثودي ينتمي لطلاء السيارات، إلا أن فلسفة مقاومة التآكل لديه متطابقة تماماً مع دهانات الحماية الصناعية، وهي جميعاً "منع وسط التآكل من الوصول للمعدن". وضع هذه الفكرة في إطار أكبر لمقاومة التآكل الصناعية يساعد القارئ على بناء إدراك منهجي، ويمكن الرجوع لاختيار التوافقات ذات الصلة في مقالات توافق دهانات الصناعة (انظر القراءة الموسعة).
فكرة الحماية الكاثودية. في مقاومة التآكل الثقيلة الصناعية، يعتمد برايمر إيبوكسي غني بالزنك على مسحوق الزنك بكتلة ≥80% في الفيلم الجاف كأنود ضحية، يتآكل أولاً لحماية أساس الصلب؛ ورغم أن الطلاء الإلكتروفوري لا يحتوي زنكاً، إلا أن طبقته الأساسية الكثيفة المتصلة تقطع أيضاً "مسار الماء" لخلية التآكل الأصلية. المنطق المشترك لكليهما: عزل المعدن كهربائياً عن بيئة الإلكتروليت، أو توفير مسار أنودي يُضحى به أولاً.
فكرة الحجب. يعتمد دهان إيبوكسي متوسط بأكسيد الحديد الميكائي على طبقات رقائق أكسيد الحديد الميكائي لإطالة مسار انتشار الماء والأكسجين وأيونات الكلوريد، كأنه يبني "متاهة" داخل الفيلم؛ وكثافة واتصال فيلم الطلاء الإلكتروفوري هي أيضاً حجب في جوهرها — بفارق أنه يحقق التغطية الكاملة بالحقل الكهربائي، دون ترك زوايا ميتة لرشاش الدهان.
فكرة التوافق. يؤكد نظام ISO 12944 على التوافق الطبقي "برايمر (مقاومة تآكل/التصاق) + دهان متوسط (زيادة السمك/حجب) + طلاء نهائي (مقاومة جوية/زخرفة)". وتجهيز السيارة بالكامل: المعالجة المسبقة → الطلاء الإلكتروفوري → الطبقة المتوسطة → الدهان الملون → الورنيش، هو بالضبط نسخة هذه الفلسفة على السيارات: كل طبقة مسؤولة عن جزء، وتتراكب لتعطي مقاومة تآكل وجمالاً يتجاوز مجموع الطبقات المنفردة. في تصنيف درجات التآكل، يصنف ISO 12944-2018 البيئة من C2 (منخفضة) إلى C5 (عالية جداً) ثم CX (بحرية قاسية)، ويضع درجات غمر Im1–Im3؛ وبرايمر إيبوكسي غني بالزنك للحماية الثقيلة (مثل Jotun Barrier 80 UHS في الأرشيف) يمكن أن يصل لعمر دائم "عالي جداً (VH)" تحت C5. موقع طبقة الطلاء الإلكتروفوري يعادل "طبقة أساسية بمستوى CED" في نظام السيارة بالكامل، وهدف متانتها يلزم تعريفه أيضاً بلغة درجات التآكل، لا مجرد ذكر ساعات رذاذ الملح. تلتزم شركة ككسين للمواد الجديدة (kexinMaterials) في مجال الحماية الصناعية والطلاءات المتعلقة بالسيارات بمبدأ التوافق الطبقي "مقاومة تآكل أساسية — حجب متوسط — مقاومة جوية سطحية"، وهو متجانس بدرجة عالية مع منطق السيارة الكامل الطلاء الإلكتروفوري—طبقة متوسطة—طلاء نهائي، وله قيمة مرجعية مباشرة للمهندسين الذين يحتاجون لتصميم أنظمة مقاومة تآكل عبر سيناريوهات متعددة.
ثامناً: العيوب الشائعة في الطلاء الإلكتروفوري والفحص الميداني
حتى مع بقاء المعاملات ضمن النافذة، تظهر أنواع من العيوب في الموقع، والمفتاح هو ربط الظاهرة سريعاً بـ "نواتج ثانوية كهروكيميائية" أو "انحراف سائل الحوض". فيما يلي نقاط الفحص حسب تكرار الحدوث.
| مظهر العيب | السبب الأرجح | الإجراء الميداني |
|---|---|---|
| مسام / نقط | انطلاق هيدروجين بجهد عالٍ، فقاعات صعبة الزوال بسبب حرارة حوض مرتفعة، بقايا معالجة مسبقة | خفض الجهد، تثبيت حرارة الحوض، فحص إزالة الدهون والغسيل المائي النقي |
| تجاويف داخلية بلا طلاء / طبقة رقيقة | نقص القدرة على النفاذ، توزيع رديء للأقطاب المساعدة | تحسين منحنى الجهد، إضافة أقطاب مساعدة، معايرة القدرة على النفاذ |
| سطح خشن / حبيبات | توصيلية مرتفعة، تلوث سائل الحوض، انخفاض تدفق UF | فحص الأملاح الداخلة من المعالجة المسبقة، تعزيز UF/تبادل الأيونات |
| طبقة هشة / متغيرة اللون | حرق زائد، تدهور راتنج بانحراف pH | معايرة منحنى الحرق، تثبيت pH، إضافة مواد ضابطة |
| مناطق موضعية بلا طلاء | توصيل رديء لمشابك القطعة، تظليل غير مناسب | تنظيف المشابك، فحص مقاومة التلامس، إعادة ترتيب الأدوات |
| حواف / زوايا حادة سميكة جداً | تركز الحقل الكهربائي بسبب تأثير الحواف | رفع جهد متدرج، إضافة حجب، التحكم بحد الجهد الأعلى |
جوهر هذا الجدول هو "تحديد المتغير أولاً، ثم ضبط معامل واحد"، وتجنب تغيير عدة عناصر معاً مما يمنع تحديد السبب. معظم تذبذبات خطوط الإنتاج يمكن إيجاد جذورها في الواجبات الأربعة لسائل الحوض (الجزء الصلب وpH والتوصيلية والمذيب) وأنظمة الأنود/UF، لا إلقاء اللوم على جودة دهان الطلاء الإلكتروفوري نفسه.
تاسعاً: نقل خبرة الطلاء الإلكتروفوري إلى قرارات الطلاء لديك
بالنسبة للمهندسين العاملين في صناعة السيارات، أو ملحقات قطع الغيار، أو حماية المعدات الصناعية، فإن فهم الطلاء الإلكتروفوري الكاثودي له ثلاثة أبعاد عملية على الأقل: أولاً، عند تدقيق خطوط الطلاء الإلكتروفوري للموردين، يمكن اعتبار "ما إذا كانت منحنى الجهد معقولاً، وما إذا كانت القدرة على النفاذ بالطلاء مُختبَرة فعلياً، وما إذا كانت مؤشرات خزان الطلاء الأربعة لها إجراءات تشغيل قياسية" كقائمة فحص Due Diligence؛ ثانياً، عند تصميم نظام مضاد للتآكل ذاتياً، يمكن الاستفادة من فكرة الطلاء الإلكتروفوري "التغطية الكاملة بالحقل الكهربائي"، وإعطاء الأولوية للعمليات التي يمكنها الدخول إلى التجاويف الداخلية للهياكل المعقدة؛ ثالثاً، عند مقارنة تكاليف حلول الطلاء المختلفة، يجب إدراج "عمر مقاومة التآكل للتجاويف الداخلية" في التكلفة الإجمالية للملكية، بدلاً من النظر فقط إلى سعر وحدة الطلاء النهائي.
العودة إلى التقنية نفسها، فإن الإنتاج المستقر لدهان الإلكتروفوري الكاثودي لا يعتمد على أمور غامضة، بل على السيطرة المستمرة على خمسة معلمات: الجهد، ونسبة المواد الصلبة، ودرجة الحموضة، ودرجة الحرارة، والقدرة على النفاذ بالطلاء، وعلى الصيانة الدقيقة لخزان الطلاء، والترشيح الفائق، ونظام الأنود. وجدت شركة كيكسين للمواد الجديدة (kexinMaterials) في التطوير المشترك مع العملاء أن الغالبية العظمى من تذبذبات جودة الطلاء الإلكتروفوري يمكن تتبع أسبابها جذرياً إلى مكانين: "الواجبات الأربعة لخزان الطلاء" و"الغسل بالماء النقي للمعالجة التمهيدية" — بالحفاظ على الأساسيات، يصمد أداء طبقة الطلاء الإلكتروفوري ضد رذاذ الملح ووعد مكافحة التآكل للسيارة لمدة عشر سنوات.
الأسئلة الشائعة
س: ما هو الفرق الجوهري بين الطلاء الإلكتروفوري الكاثودي والطلاء الإلكتروفوري الأنودي؟
ج: يكمن الفرق الجوهري في قطبية القطب الموصول للقطعة العمل. في الطلاء الإلكتروفوري الكاثودي، تُوصَل القطعة بالقطب السالب، ويحدث على السطح تفاعل اختزال وانطلاق هيدروجين، ولا يذوب الأساس المعدني ولا يتأكسد، مما يوفر مقاومة للتآكل أفضل؛ أما في الطلاء الإلكتروفوري الأنودي فتُوصَل القطعة بالقطب الموجب، ويحدث ذوبان معدني، وتلوث أيونات الحديد لطلاء الفيلم وتجعل الطبقة هشة ومائلة للاصفرار. وتستخدم السيارات الحديثة الطلاء الإلكتروفوري الكاثودي تقريباً بشكل كامل.
س: هل كلما زاد الجهد زادت القدرة على النفاذ بالطلاء؟
ج: ليست علاقة أحادية. الجهد المنخفض جداً لا يكفي لطلاء التجاويف الداخلية، والمرتفع جداً يؤدي إلى انطلاق هيدروجين عنيف مسبباً ثقوباً إبرية، وقشر البرتقال، أو حتى اختراق. تستخدم خطوط الإنتاج منحنى "بدء ناعم + رفع جهد متدرج" لموازنة سماكة الفيلم ومخاطر الثقوب الإبرية، وتعتمد القدرة على النفاذ بالطلاء أكثر على التحسين الشامل لمنحنى الجهد، وتوزيع الأنود المساعد، وتوازن المذيب.
س: كيف تُحافظ نسبة المواد الصلبة في خزان الطلاء عند 15–20%؟
ج: عبر حلقة مغلقة من "الكشف — التغذية — السحب": قياس نسبة المواد الصلبة كل وردية، وتقدير كمية الدهان التي أخذتها هيكل السيارة بناءً على الإنتاج وسماكة الفيلم، وإضافة الدهان الأصلي والماء منزوع الأيونات على دفعات صغيرة ومتكررة، لتجنب الصدمة التركيزية المحلية والتخثر الناتج عن التغذية الكبيرة دفعة واحدة.
س: لماذا يجب التحكم بدرجة الحموضة في نطاق ضيق يبلغ 5.8–6.2؟
ج: خزان الطلاء الإلكتروفوري الكاثودي هو نظام تشتت غروي حمضي ضعيف. انخفاض درجة الحموضة يزيد من استقرار الراتنج بشكل مفرط فيتباطأ الترسيب أو يتوقف؛ وارتفاعها يسهل تكتل الجزيئات وعدم استقرار الخزان وخشونة الحبيبات. تُحدد درجة الحموضة بواسطة تفاعل الأنود ومخفف التغذية، ويجب فحصها دورياً وتثبيت النافذة باستخدام معدل الضبط.
س: كيف تُقاس القدرة على النفاذ بالطلاء كمياً في الموقع؟
ج: يُستخدم عادة صندوق فورد (Ford Box) أو عينات أنبوبية للتجاويف الداخلية، لقياس ارتفاع وانتظام طلاء السائل للجدران الداخلية بعد دخوله التجويف. في المراقبة اليومية، يُعد عدم طلاء الجزء السفلي من اللوح الداخلي للباب، أو التجويف الداخلي للعارضة الطولية، أو خلف البرغي، أو انخفاض سماكة الفيلم بشكل حاد، إشارة بديهية لعدم كفاية القدرة على النفاذ بالطلاء.
س: لماذا يجب إجراء شطف لاحق بالترشيح الفائق بعد الطلاء الإلكتروفوري؟
ج: القطعة الخارجة من الخزان تحمل على سطحها كمية كبيرة من سائل الطلاء المحتوي على الدهان، والخبز المباشر سيشكل فيلماً نفايات خشناً وهشاً، مما يهدر الدهان ويدمر المظهر. يغسل سائل الترشيح الفائق الدهان العائم أولاً ويعيده للخزان، ثم يُغسل نهائياً بالماء النقي، تاركاً فقط فيلماً رطباً ومتجانساً للخبز، مما يضمن الجودة ويوفر الماء ويقلل الانبعاثات.
س: ما هي مقاومة رذاذ الملح لطبقة الطلاء الإلكتروفوري عادةً؟
ج: تعتمد القيمة المحددة على نظام الراتنج، وسماكة الفيلم، وجودة المعالجة التمهيدية، ويجب الرجوع إلى بيانات TDS للمنتج المقابل والاختبار من طرف ثالث. هندسياً، يُعد الطلاء الإلكتروفوري الأساس لوعد مكافحة التآكل للسيارة لمدة عشر سنوات، ومع معالجة تمهيدية جيدة وطلاء متوسط ونهائي لاحق، يتحسن عمر مكافحة التآكل لهيكل السيارة بالكامل بشكل ملحوظ؛ عند الاختيار، يجب المطالبة من المورد بتقديم بيانات رذاذ الملح وفق GB/T 1771 أو ASTM B117 والتحقق من ظروف الاختبار.
س: كيف يُتحكم في VOC لدهان الطلاء الإلكتروفوري الكاثودي؟
ج: يحتوي خزان الطلاء على كمية قليلة من المذيبات المساعدة/مكونات الفيلم، وسيؤدي تطايرها وسحبها إلى انبعاثات VOC. يجب جمع الغازات في ورشة مغلقة وتجهيزها بمعالجة غازات العادم، وتلبية متطلبات المعيار الوطني لحد المواد الضارة في دهانات المركبات (مثل GB 24409-2020)؛ يجب إضافة المذيب حسب تحليل خزان الطلاء بكميات محددة، فالزيادة تسبب تليين الفيلم وتسربه.
س: لماذا يجب استقرار درجة الحرارة عند 28–35℃؟
ج: تؤثر درجة الحرارة على لزوجة خزان الطلاء، ومعدل الترسيب، وتدفق المستوى. الانخفاض يجعل الترسيب بطيئاً والفيلم رقيقاً وسوء التدفق؛ والارتفاع يسرع تطاير المذيب وصعوبة تبدد الفقاعات وتدهور نضج الراتنج. يُعتبر التحكم المغلق بدرجة الحرارة عبر مبادل حراري صفيحي خارج الخزان أهم حلقة فيزيائية لا يمكن إخلالها في إدارة خزان الطلاء الإلكتروفوري.
س: هل يمكن للطلاء الإلكتروفوري استبدال دهان البرايمر الغني بالزنك الصناعي مباشرة؟
ج: لا يمكن استبداله ببساطة. الطلاء الإلكتروفوري مناسب لقطع الغيار الدفعية القابلة للغمر في الخزان، والموصلة، والمناسبة هندسياً لتغطية الحقل الكهربائي؛ أما الهياكل الفولاذية الكبيرة، وسيناريوهات البناء الميداني التي لا يمكن غمرها في خزان، فلا تزال تعتمد على أنظمة الرش مثل دهان إيبوكسي غني بالزنك. يشترك الاثنان في فلسفة "الحماية من التآكل في الطبقة السفلية"، لكن حدود البناء مختلفة تماماً، ويجب الاختيار حسب حجم القطعة وظروف خط الإنتاج.