陰極電着塗装(Cathodic Electrophoretic Deposition、略称 CED)は、現代の自動車車体防錆Systemにおいて最も下層であり、かつ最も省略できない工程である。乗用車の白車体、商用車の車台、あるいは各種プレス溶接によって成形されたMetal構造部品のいずれにおいても、ほぼ必ずまず電着を経て、連続的で均一かつ内腔や隙間に入り込む有機塗膜を形成し、その後に中塗り、着色ペイント、ニスが登場する。本稿では電着の物理化学的原理から着手し、アノード反応とカソード反応の違い、エポキシとアクリルという二種類の電着樹脂の選択、および工場が安定生産できるかを真に決定する槽液管理パラメータ――電圧、不揮発分、pH、Temperature、泳透力――をSystem的に解説する。なお、文中に記載の電着工程パラメータはすべて本バッチの研究档案(自動車塗料Systemと工程節)に由来する:電圧 200–350 V、槽液不揮発分 15–20%、pH 5.8–6.2、Temperature 28–35℃。防錆の考え方の層面において、陰極電着は工業用保護塗料と同一の基層ロジック――陰極防食、遮蔽、および配套(組み合わせ)――を共有しており、関連する選定については読者は工業塗料配套の記事も併読されたい。
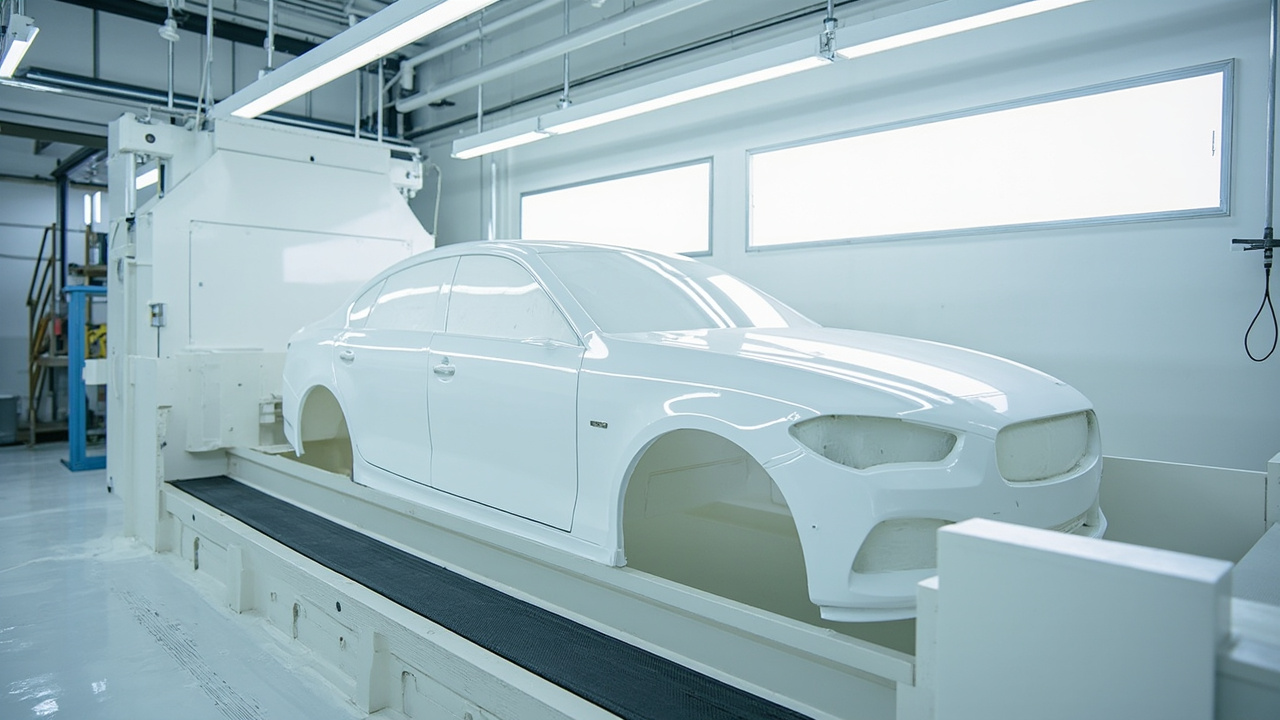
一、なぜ自動車防錆の第一塗膜は電着でなければならないか
原理を説明する前に、まず電着が完成車塗装の最前端に置かれる理由を理解する必要がある。自動車車体は数百枚の鋼板がスポット溶接、レーザ溶接、リベットで組み立てられており、多数の重ね継ぎ目、空洞、箱状構造(サイドシル、サイドメンバ、ドア内板など)が存在する。これらの箇所は従来のスプレーガンでは到底吹き付けられないが、水分、塩化物イオン、酸素が最も入り込みやすく錆を引き起こす隅である。ブラスト後の裸鋼が中塗りとトップコートのみに頼って保護されても、短期的には問題が見えないが、三五年も経てばドア下端、ホイールハウス内側が内側から外側へ膨れ、穴あきする――これこそが電着が解決すべき中核的痛点である:電場を利用して帯電した塗料粒子をすべての導電性の隙間へ「引っ張り」込み、スプレーガンでも届かない均一な下塗膜を形成する。
完成車塗装工程チェーンから見ると、OEM(工場塗装)の標準四ステップは:前処理(脱脂、リン酸塩処理またはシラン処理により、付着性と耐食性を高める転化膜を生成)→陰極電着(CED)→中塗り(平滑性とチップング防護の向上)→着色ペイントとニス(焼き付け成膜)である。電着層は転化膜の直上に付着し、Metalと「ゼロ距離」の真の防錆界面であり、したがってその連続性と内腔被覆率は、完成車十年防錆保証が履行できるかをDirect決定する。言い換えれば、電着は完成車防錆保証の基盤であり、中塗りとトップコートがどれほど美しくても、塗り漏らした電着層が残した内腔錆隐患を埋め戻すことはできない。本バッチの研究档案(自動車塗料Systemと工程節)によれば、電着槽液の重要な運転パラメータは:電圧 200–350 V、槽液不揮発分 15–20%、pH 5.8–6.2、Temperature 28–35℃であり、かつ泳透力指標に留意する必要がある。
二、電着原理:アノードとカソードで一体何が起きるか
電着は本質的に、水系コロイド粒子が直流電場の作用下で方向性をもって移動し沈積する現象である。槽液は脱イオン水を主とし少量の有機溶剤を含むエマルションであり、樹脂は正帯電したコロイド粒子(ラテックス粒子)として分散し、顔料と充填剤はミセル内に包摂または吸着されている。ワーク(車体)は直流電源の負極(カソード)に接続し、槽体電極は正極(アノード、通常はステンレスまたは不活性電極)に接続する。通電後、正帯電した樹脂粒子はカソードへ移動し、ワークSurfaceで電荷を失い、脱水し、成膜して沈積する――これが「陰極電着」の名称の由来である。
ここで「アノード電着」と「カソード電着」を区別せねばならない。初期の電着はアノード電着(ワークを正極に接続)であり、樹脂は負帯電してアノードへ移動した。しかしアノード電着には致命的な欠陥がある:ワークがアノードとなるとMetal溶解が発生し、鉄イオンが槽液に入り込んで塗膜を汚染し、膜層を黄変・脆化させ、しかも鉄自体が電気化学的に腐食されるため、防錆性はカソード系に及ばない。これに対し陰極電着はワークをカソードとし、ワークSurfaceで起きるのは還元反応(水素発生)であり、基体Metalは酸化溶出されないため、耐塩水噴霧Performanceはアノード電着を显著に上回る。これが現代の自動車がほぼ全面的に陰極電着へ転換した根本理由である。
具体的な電極反応は以下に分解できる:
カソード(ワーク)側の主反応:
- 水の還元:2H₂O + 2e⁻ → H₂↑ + 2OH⁻、ワークSurface近傍はOH⁻が継続生成されるためアルカリ性となる;
- 樹脂コロイド粒子(正帯電)がカソードへ移動し、アルカリ環境下で凝集・沈積し、機械的圧搾脱水を伴って、次第に湿潤ラテックスから連続したWet Filmへと転化する。
アノード(槽体電極)側の主反応:
- 水またはステンレス不動態膜が反応に関与してO₂を放出:2H₂O → O₂↑ + 4H⁺ + 4e⁻;
- アノード材料の選定を誤ると(例えば可溶性鉄電極を用いる等)、Metalイオンが溶出して槽液を汚染するため、現代のCEDは普遍的に不溶性アノード(DSAコーティングチタン電極または独立アノードカバーで隔離された陰極防食式設計)を採用し、Metalイオン溶出を最小限に抑えている。
この一連の反応を理解することは現場管理に極めて重要である:カソードでの水素発生は膜層に気泡を巻き込み、電圧が高すぎたり昇温が速すぎたりすると、気泡が逸出する間もなくピンホールを形成する;アノードでの酸素発生が槽液に混入すると樹脂を酸化するため、アノード区は独立循環・即時排酸素を行う必要がある。電着は「通電すれば終わり」ではなく、電気化学的副生成物に対する継続的管理の場である。コロイド化学から見れば、樹脂粒子はSurfaceに吸着したカチオン性基(アミン塩など)によってゼータ電位を得て安定分散している;通電後、粒子は電場中を移動しカソードで不安定化・凝集し、全体のプロセスは槽液の電気伝導率とイオン強度に極めて敏感である――これが電気伝導率をUFとイオン交換で厳格に抑えねばならない理由である。電気伝導率が制御を逸すると、粒子は槽液中で早期にフロック化し、フィルタを詰まらせるだけでなく膜面を破壊する。電圧・pHとの連成関係こそが槽液管理で最も難しく、最も腕の見せ所である。
三、二種類の樹脂System:エポキシとアクリルはどう選ぶか
陰極電着ペイントの成膜樹脂には大きく二つの陣営――エポキシ系とアクリル系――があり、Performance指向において明確な役割分担があり、Systemを誤ると完成車の耐食性やWeather-Resistant性をDirect足を引っ張る。
| 比較項目 | エポキシ系陰極電着ペイント | アクリル系陰極電着ペイント | |
|---|---|---|---|
| コア樹脂 | エポキシ樹脂(アミン変性カチオン基含有) | アクリル共重合体(カチオン化) | |
| — | 防錆/耐塩水噴霧 | 極めて優秀、裸鋼への付着性が強く遮蔽性が良い | Goodだが、全体の耐食性はエポキシにやや劣る |
| Weather-Resistant/光沢保持 | 普通、長期屋外では粉化しやすい | 優秀、UV耐性・光沢・色保持が良い | |
| 代表的な用途 | 車体内腔、車台、シャシ等の重防錆部位 | 外観とWeather-Resistant性要求の高い露出部品 | |
| 配套定位 | 下層防錆主膜として多用 | トップコートと協働して外観耐久性を向上 | |
| 槽液安定性 | 成熟・安定的、工業応用が最も広い | より精緻なpHと溶剤バランスが必要 |
簡言之、エポキシ系は「守れる」に勝り、アクリル系は「晒されても耐える」に勝る。乗用車白車体の生産ラインにおいて、エポキシ系CEDは絶対的主流である。なぜなら十年防錆保証を支えねばならないからである;一方、外観部品のWeather-Resistant性要求がより高く、かつ構造上水が溜まりにくい部品には、アクリル系が選用される。注意すべきは、いずれの樹脂であれ、最終膜層の連続性は樹脂の種類よりも防錆に影響するということである――ピンホールや塗り漏らしのある電着層では、どんなに良い樹脂でも完成車の防錆寿命は救えない。
選定の落地(実装)から見ると、エポキシ系のもう一つの優位性は槽液技術が成熟し、工程ウィンドウが広く、前処理の変動に対する許容度が高く、大量連続生産ラインに適していることである;アクリル系は槽液pHと溶剤バランスにより厳しく、維持コストがやや高い。したがって完成車メーカーは白車体に普遍的にエポキシ系を第一選択とし、「晒されても耐える」任務は上層の中塗りとニスに委ね、下層の電着にWeather-Resistant性を兼ねさせない。この「各層が分担し、越境しない」考え方自体が、層別配套哲学の延伸である。
四、コア工程パラメータ:電圧、固形分、pH、Temperatureと泳透力
この節では、作業標準書(SOP)に書き込めるすべてのハードパラメータを展開して解説する。データはすべて本バッチの研究档案(自動車塗料Systemと工程節)による。
(1)電圧 200–350 V。 電圧は沈積動力とFilm Thickness上限を決定する。電圧が低すぎると、泳透力不足・内腔の上塗り不良;電圧が高すぎると、ワークSurfaceで激しく水素発生し、ピンホール・オレンジピール・絶縁破壊のリスクが急増する。実際の生産ラインでは恒圧ではなく、「ソフトスタート+段階昇圧」または「一定電流Density制御」を採ることが多い:槽に入れてまず低電圧でSurfaceに均一に膜を起こし、その後徐々に昇圧して塗料粒子を深腔へ押し進める。複雑な車体に対しては、単一固定電圧より分段電圧曲線の方が信頼できる。
(2)槽液不揮発分 15–20%。 不揮発分とは槽液中の不揮発成分の質量/体積比率であり、一回の沈積でどれだけ乾膜をもたらすかをDirect決定する。不揮発分が低いと、膜が薄く、隠蔽と防錆が不足;高すぎると槽液Viscosityが大となり、平滑性が悪く、フィルタバッグを詰まらせやすく、しかも水洗でより多くの塗料を流す。15–20%は沈積効率と槽液安定性を両立する古典的範囲であり、現場では原塗料と脱イオン水の補充で維持する。
(3)pH 5.8–6.2。 陰極電着槽液は弱酸性環境である。pHが低い(過酸)と、樹脂粒子が過度に安定し、沈積が遅く、甚至沈積しない;pHが高い(中性寄り)と、粒子が凝集しやすく、槽液が不安定化し、粒子が粗くなる。pHは主にアノード反応で生成するH⁺と補給システムの弱酸緩衝によって維持され、日常は定期検査と専用調整剤の添加でpHを5.8–6.2の窓内にロックする。
(4)Temperature 28–35℃。 槽液TemperatureはViscosity、沈積速度、平滑性に影響する。Temperatureが低すぎると、沈積が遅く、膜が薄く平滑性も悪い;高すぎると溶剤揮発が速く、気泡が消えにくく、樹脂が熟成劣化しやすい。28–35℃は槽外の熱交換ユニット(プレート熱交換器+冷凍/加熱)による閉ループ制御で維持され、電着槽液管理の中で最も「物理的」かつ最も落とせない環である。
(5)泳透力(Throw Power)。 泳透力とは、塗液が電場下で主電極から遠い空洞・隙間に入り込み均一に沈積する能力であり、電着がスプレーと異なる中核的価値である。これは電圧、不揮発分、pH、溶剤の種類と含有量、ワークの幾何複雑度の共同影響を受ける。現場では「フォードボックス(Ford Box)」や管状試験片による内腔上塗り高さ測定で評価するのが常である。泳透力不足の兆候:ドア内板下部、サイドメンバ内腔、スタッド裏面の漏鉄やFilm Thickness急減。泳透力の向上は通常、電圧向上、補助アノード配置の最適化、槽液溶剤バランス調整から着手し、単純に不揮発分を増やすことではない。
| パラメータ | 典型範囲 | 低すぎるリスク | 高すぎるリスク |
|---|---|---|---|
| 電圧 | 200–350 V | 泳透力不足、内腔塗り漏らし | 水素発生ピンホール、絶縁破壊、オレンジピール |
| 不揮発分 | 15–20% | 膜薄、防錆不足 | 平滑性悪、フィルタ詰まり、浪費 |
| pH | 5.8–6.2 | 沈積遅、沈積せず | 凝集、粒子粗、不安定化 |
| Temperature | 28–35℃ | 沈積遅、平滑性悪 | 気泡、熟化劣化 |
五、槽液管理:固形分、pH、電気伝導率と溶剤の協調モニタリング
電着工程の真の腕の見せ所は「通電」ではなく「槽の養生」にある。槽液は、ワークによって絶えず持ち出され、原塗料が補充され、超ろ過(UF)で洗浄され、陽極液によって分流される動的システムであり、いずれかの指標が漂移すれば、それが蓄積して大量の品質事故となる。以下の4つの量を日常の四つの課題として扱わなければならない。
固体分モニタリング。 毎日1回、槽液の固体分(焼成法または迅速水分計)を測定し、原塗料の補給と連動させる。補給は「少量多回」とし、一度に大量補給して局所的な濃度衝撃や凝集を引き起こすことを避ける。同時に、車体に持ち出される塗料量(生産量とFilm Thicknessから推定)を記録し、補給量を実際の消費量と一致させる。
pH モニタリング。 精密 pH 計を用いて、各班次に少なくとも1回測定する。pH の漂移は、多くの場合、陽極システムの異常や補給剤の不均衡を予兆する。なお、pH 計は定期的に校正し、電極は槽液で汚染されやすいため、メーカー指定の周期で交換する必要がある。
電気伝導率モニタリング。 電気伝導率は槽液中のイオン総量を反映する。前処理の洗浄不良で持ち込まれた塩、陽極液の逆流、補加剤の蓄積はいずれも電気伝導率を押し上げ、膜層を粗くし、ピンホールを増やす。現代の CED では一般的に超ろ過(UF)と陰/陽イオン交換樹脂を継続的に備え、電気伝導率を工程窓内に抑える。電気伝導率が異常上昇した場合、まず前処理の最終純水洗が基準を満たしているか、次に超ろ過回路が閉塞していないかを確認する。
溶剤含有量モニタリング。 陰極電着槽液には少量の助溶/成膜溶剤(エチレングリコールブチルエーテル類など)が含まれ、それは沈積、レベリング、泳透力に影響する。溶剤の揮発と持ち出しにより含有量は低下するため、槽液分析結果に基づき定量補加が必要であり、過剰であれば膜層が軟らかくなり、たれが生じる。溶剤管理は VOC コンプライアンスとしばしば関連付けられており、工場には密閉回収と廃気処理が必要で、車両塗料の有害物質限度に関する国家規格(例:GB 24409-2020)の要求を満たさなければならない。
4つのハード指標の他に、超ろ過(UF)システムの健全性は槽液の寿命をDirect的に決定する:UF 膜は水洗で落ちた余分な塗料と不純物を分離し、きれいな水を後洗浄に再利用することで、水を節約しつつ排水を減らす。UF の透過量低下、差圧上昇は、化学洗浄または膜モジュール交換のサインである。
もう一つ、しばしば見過ごされる回路が陽極液(anolyte)循環システムである。現代の CED では不溶性陽極(DSA コーティングチタン電極など)が多く用いられ、陽極室と槽液はイオン交換膜で隔てられ、陽極液は独立した閉ループ内を流れ、陽極反応で生成した H⁺ と溶出しうる微量Metalイオンを運び去り、槽液の pH 安定を維持するとともに、Metalイオンが塗膜を汚染して黄変・脆化するのを防ぐ。陽極液自体は電気伝導率と流量を監視すべきであり、流量途絶は瞬時に陽極域の pH を急落させ、樹脂が陽極で凝集結垢し、ひいては槽全体を汚染する。多くの「突発的な槽液劣化」の根は陽極液ポンプや膜モジュールの故障にあり、したがって陽極液回路と UF 回路は每日の点検に並列で組み込むべきである。
六、後洗浄と焼付:成膜クローズドループの最後の二段階
電着で沈積したものはまだ「Wet Film+槽液を夾帯した」半成膜であり、後洗浄と焼付を経て初めて真の成膜となる。
後洗浄(UF 水洗+純水洗)。 ワークが槽から出る際、Surfaceには多量の塗料含有槽液が付着しており、そのまま焼付すると、これらの槽液は粗く脆い廃膜となり、塗料の無駄と外観の破壊をもたらす。後洗浄ではまず UF 浸透液でSurfaceの浮き塗料を洗い落とし回収(回収した塗料は槽液へ戻る)し、その後脱イオン水(または純水)で最終洗浄を行い、Surfaceに均一なWet Filmのみが残ることを確認する。洗浄圧力、方向、垂れ切り時間はいずれも標準化し、「水跡」や洗浄届かない盲域を避ける。
焼付Curing。 水洗後のWet Filmは乾燥炉に入り、設定Temperature曲線下で架橋Curingする——エポキシ系は樹脂中の官能基と硬化剤(または自己架橋基)により三次元ネットワークを形成する。焼付不足では膜層が軟らかく、付着性と耐食性が基準に達しない;過焼では膜が脆く、変色する。典型的な CED 焼付は 160–180℃ の範囲で、板温時間で制御する(乾燥炉の空気Temperatureのみではない)。乾燥炉は均温性が良く、冷点による局所未Curingを避ける必要がある。
ここに至り、連続的で緻密、内腔全面被覆の陰極電着プライマー膜が完成し、その上に初めて中塗りとトップコートを載せられる。
七、電着から見る工業塗料の防錆思路:陰極防食、遮蔽と配套
陰極電着は自動車塗装に属するが、その防錆哲学は工業防護塗料と完全に一致し、いずれも「腐食媒体をMetalに到達させない」というものである。この思路をより大きな工業防錆枠組みに置くことで、読者がSystem的認識を構築する助けとなり、関連する配套選定も工業塗料配套の記事を参考にできる(延伸読書を参照)。
陰極防食思路。 工業重防錆では、エポキシ亜鉛リッチプライマーは乾膜中質量≥80% の亜鉛粉を犠牲陽極として依存し、優先的に腐食されて鋼鉄基体を保護する;電着は亜鉛粉を含まないが、下層が緻密で連続であることで同様に腐食原電池の「水路」を遮断する。両者の共通の根底ロジックは:Metalと電解質環境を電気的に絶縁するか、優先犠牲される陽極経路をProvidesすることである。
遮蔽思路。 エポキシミカライト中塗り塗料は雲母酸化鉄の片状構造に依存して水、酸素、塩化物イオンの拡散経路を延長し、膜内に「迷路」を築くようなものである;電着膜の緻密連続性は本質的にやはり遮蔽である——ただしそれは電界によって全面被覆を実現し、スプレーガンの死角さえ見逃さない。
配套思路。 ISO 12944 Systemは「プライマー(防錆/付着)+中塗り(厚膜化/遮蔽)+トップコート(Weather-Resistant/装飾)」の層別配套を強調する。車体塗装の前処理→電着→中塗り→着色ペイント→ニスは、まさにこの哲学の自動車における翻訳である:各層がそれぞれ一役を担い、単層の総和を遥かに超える防錆と美観を重ね合わせる。腐食等級区分において、ISO 12944-2018 は環境を C2(低)から C5(非常高)さらに CX(極限沖合)に分級し、Im1–Im3 浸漬等級を設ける;重防錆エポキシ亜鉛リッチプライマー(例:档案中佐敦 Barrier 80 UHS)は C5 下で「非常高(VH)」耐久年数に達する。電着層の位置付けは車体Systemの「CED 級下層」に相当し、その耐久目標もやはり腐食等級の言語で定義されるべきであり、単に塩水噴霧時間数を報告するだけではない。KeXin New Material(kexinMaterials)は工業防護と自動車関連コーティング分野において長期にわたり「下層防錆—中層遮蔽—面層Weather-Resistant」の層別配套原則に従っており、電着—中塗り—トップコートの車体ロジックと高度に同源であり、クロスシチュエーションで防錆Systemを設計する必要があるエンジニアにとってDirect的な参考価値がある。
八、常見電着欠陥と現場トラブルシューティング
パラメータが窓内にあっても、現場では依然として各種欠陥が発生し、鍵は現象を迅速に「電気化学副生成物」または「槽液漂移」に対応させることである。以下に発生頻度順でトラブルシューティングの要点を挙げる。
| 欠陥表象 | 最も可能性の高い成因 | 現場対策 |
|---|---|---|
| ピンホール/麻点 | 電圧過高による水素発生、槽温偏高による気泡消え難し、前処理残留 | 電圧低下、槽温安定、脱脂と純水洗確認 |
| 内腔塗れ漏れ/膜薄 | 泳透力不足、補助陽極レイアウト不良 | 電圧曲線最適化、補助陽極増設、泳透力校正 |
| Surface粗さ/粒子 | 電気伝導率偏高、槽液汚染、UF 透過量低下 | 前処理持ち込み塩確認、UF/イオン交換強化 |
| 膜層脆化/変色 | 過焼、pH 漂移による樹脂劣化 | 焼付曲線校正、pH ロック、調整剤補加 |
| 局所塗れず | ワーク治具の導電不良、遮蔽不適切 | 治具清掃、接触抵抗確認、工装再配置 |
| エッジ/尖角過厚 | エッジ効果による電界集中 | 段階昇圧、シールド追加、電圧上限管理 |
この表の本質は「まず変数を特定し、その後単一パラメータを調整する」であり、原因特定不能となる複数同時変更は厳に避けるべきである。多くのライン変動は槽液四つの課題(固体分、pH、電気伝導率、溶剤)と陽極/UF システム内に根因を見出せ、電着塗料自体の品質のせいにするものではない。
九、電着経験をあなたの塗装意思決定へ移転する
自動車製造、部品配套、または工業設備防護に従事するエンジニアにとって、陰極電着を理解することには少なくとも三重の現実的意義がある:其一、サプライヤの電着ラインを審査する際、「電圧曲線が合理的か、泳透力が実測されているか、槽液四項指標に SOP があるか」をデューデリジェンスリストとできる;其二、自ら防錆Systemを設計する際、電着の「電界全面被覆」思路を参考に、複雑構造には内腔に入りうる工程を優先選定できる;其三、異なるコーティングSolutionのコストを比較する際、「内腔防錆寿命」を総保有コストに算入すべきであり、面塗り単価のみを見てはならない。
技術自体に戻れば、陰極電着塗料の安定産出はオカルトに頼るのではなく、電圧、固体分、pH、Temperature、泳透力という五つのパラメータの持続的掌握と、槽液、超ろ過、陽極システムに対する精緻な保守に依る。KeXin New Material(kexinMaterials)は顧客との共同開発において、電着品質変動の大多数は、根源を辿れば「槽液四つの課題」と「前処理純水洗」の二箇所に原因を見出せることを発見した——基礎を守れば、電着層の耐塩水噴霧Performanceと車体十年防錆コミットメントが初めて裏付けられる。
よくある質問
問:陰極電着と陽極電着の根本的な違いは何か?
答:根本的な違いは、ワークが接続する電極の極性が異なることである。陰極電着ではワークは負極に接続され、Surfaceで還元水素発生反応が起き、Metal基体は酸化溶出されず、耐食性がより良い;陽極電着ではワークは正極に接続され、Metal溶解が起き、鉄イオンが塗膜を汚染し、膜層を脆く黄変させる。現代の自動車はほぼ全て陰極電着を使用する。
問:電圧が高いほど泳透力が良いのか?
答:単調な関係ではない。電圧が低すぎると内腔の塗れが不足し、高すぎると水素発生が激しくピンホール、オレンジピール、甚至は絶縁破壊を生じる。ラインでは「ソフトスタート+段階昇圧」曲線を用いてFilm Thicknessとピンホールリスクを平衡させるのが常であり、泳透力はより電圧曲線、補助陽極レイアウト、溶剤バランスの総合最適化に依存する。
問:槽液固体分 15–20% はどう維持されるのか?
答:「検測—補給—持ち出し」の閉ループに依る:各班次で固体分を測定し、生産量とFilm Thicknessから車体に持ち出される塗料量を推定し、少量多回で原塗料と脱イオン水を補加し、一度に大量補給して局所濃度衝撃と凝集を引き起こすことを避ける。
問:pH をなぜ 5.8–6.2 という狭い範囲に制御するのか?
答:陰極電着槽液は弱酸性コロイド分散系である。pH が低すぎると樹脂が過度に安定し、沈積が遅く甚至は沈積しない;pH が高すぎると粒子が凝集しやすく、槽液が不安定化し、粒子が粗くなる。pH は陽極反応と補給緩衝剤により共同で決定され、定期検測し調整剤で窓をロックしなければならない。
問:泳透力を現場でどう定量化するか?
答:一般的にフォードボックス(Ford Box)または管状内腔試験片を用い、塗液が空洞内に入り込んだ後の内壁塗れ高さと均一度を測定する。日常監視において、ドア内板下部、縦梁内腔、ボルト背面に漏鉄やFilm Thickness急減があるか否かは、泳透力不足の直観的サインである。
問:電着後になぜUF後水洗が必須なのか?
答:槽から出した工件のSurfaceには大量の塗料含有槽液が付着しており、そのまま焼き付けると粗く脆い不良皮膜が形成され、塗料の無駄になり外観も損なわれます。UF浸透液でまず浮いた塗料を洗い落として槽に回収し、その後純水で最終水洗することで、焼き付け用の均一な湿潤皮膜のみを残し、品質を保ちつつ節水と排出削減を実現します。
問:電着層の耐塩水噴霧性は一般的にどの程度か?
答:具体的な数値は樹脂系、Film Thickness、前処理品質に依存し、該当製品のTDSおよび第三者検査に準拠する必要があります。工学的には、電着は車両全体の10年防錆保証の基盤であり、Goodな前処理とその後の中塗り・トップコートと組み合わせることで、車体全体の防錆寿命が大幅に向上します。選定にあたっては供給元にGB/T 1771またはASTM B117の塩水噴霧データを求め、試験条件を確認すべきです。
問:陰極電着ペイントのVOCはどう管理するか?
答:槽液には少量の助溶媒・成膜溶媒が含まれ、揮発および持ち出しによりVOC排出が生じます。作業場は密閉して収集し、廃ガス処理を備え、車両塗料の有害物質制限に関する国家規格(例:GB 24409-2020)の要求を満たす必要があります。溶媒の補充は槽液分析結果に基づき定量すべきで、過剰だと皮膜が軟化し垂れが生じます。
問:なぜTemperatureを28–35℃に安定させる必要があるか?
答:Temperatureは槽液のViscosity、析出速度、レベリングに影響します。低すぎると析出が遅く膜が薄くレベリングが悪く、高すぎると溶媒の揮発が早く気泡が消えにくく樹脂が熟成劣化しやすくなります。槽外プレート式熱交換器による閉ループTemperature制御は、電着槽液管理において最も手を抜いてはならない物理的プロセスです。
問:電着は工業用ジンクリッチプライマーをDirect代替できるか?
答:単純には代替できません。電着は浸漬槽可能で導電性があり、電界被覆に適した幾何形状の量産部品に適します。大型鋼構造物や現場Applicationで浸漬槽が使えない場面では、エポキシベースのジンクリッチプライマーなどの吹付けSystemが依然として用いられます。両者は「下層防錆」の考え方を共有しますが、Applicationの境界は全く異なり、工件の寸法とライン条件に応じて選定すべきです。