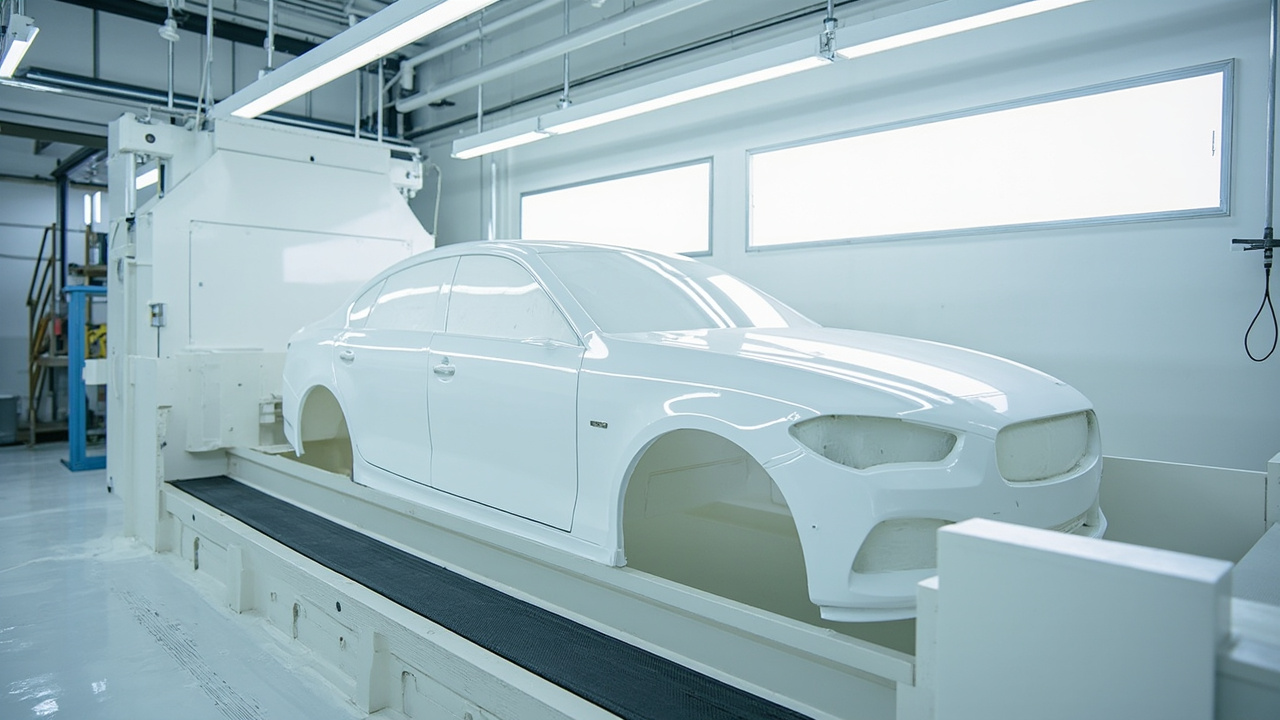
Катодное электрофоретическое осаждение (Cathodic Electrophoretic Deposition, сокращенно CED) — это самый нижний и наиболее необходимый этап в современной системе антикоррозийной защиты кузова автомобиля. Будь то окрашенный кузов легкового автомобиля, рама коммерческого транспорта или различные металлические конструктивные элементы, сформированные штамповкой и сваркой, практически все они сначала проходят электрофорез, образуя сплошное, равномерное органическое покрытие, способное проникать во внутренние полости и зазоры, и лишь затем наступает очередь промежуточного покрытия, пигментированной краски и лака. В этой статье, начиная с физико-химических принципов электроосаждения, систематически объясняются различия между анодной и катодной реакциями, выбор между двумя типами электрофоретических смол — эпоксидной и акриловой, а также параметры управления ванной, которые на самом деле определяют стабильность производства в цехе: напряжение, содержание сухого остатка, pH, температура и проникающая способность. Следует отметить, что перечисленные параметры электрофорезного процесса взяты из архива данного исследовательского пакета (раздел «Системы автомобильных красок и технологии»): напряжение 200–350 В, содержание сухого остатка в ванне 15–20%, pH 5,8–6,2, температура 28–35℃. В аспекте антикоррозийной концепции катодный электрофорез и промышленное защитное покрытие разделяют одну и ту же базовую логику — катодную защиту, экранирование и комплексное применение; по вопросам соответствующего подбора читатели также могут обратиться к статье о комплексном применении промышленных красок.
一、Почему первым слоем антикоррозийной защиты автомобиля должен быть именно электрофорез
Прежде чем говорить о принципах, нужно понять, почему электрофорез ставится в самое начало процесса окраски всего автомобиля. Кузов автомобиля состоит из сотен стальных листов, соединенных точечной сваркой, лазерной сваркой и клепкой, и имеет множество стыковочных швов, полостей, коробчатых конструкций (например, пороги, продольные балки, внутренние панели дверей). В эти места традиционный краскопульт вообще не может попасть, но именно туда легче всего проникают влага, хлорид-ионы и кислород, вызывая коррозию. Если на очищенную дробеструйной обработкой голую сталь полагаться только защиту промежуточным и финишным покрытием, в краткосрочной перспективе проблем не видно, но через три-пять лет по нижнему краю дверей и внутренней стороне колесных арок снаружи начнут вздуваться пузыри и появятся сквозные отверстия — это и есть ключевая проблема, которую решает электрофорез: он использует электрическое поле, чтобы «затащить» заряженные частицы краски во все проводящие зазоры, образуя равномерную грунтовочную пленку, куда краскопульт не достает.
С точки зрения технологической цепочки окраски всего автомобиля, стандартные четыре этапа OEM (заводской окраски) таковы: предварительная обработка (обезжиривание, фосфатирование или силанирование, образование конверсионной пленки для повышения адгезии и коррозионной стойкости) → катодный электрофорез (CED) → промежуточное покрытие (повышение гладкости и защиты от ударов камней) → пигментированная краска и лак (отверждение в печи в пленку). Слой электрофореза непосредственно ложится на конверсионную пленку и является антикоррозийным интерфейсом, действительно находящимся «вплотную» к металлу, поэтому его сплошность и покрытие внутренних полостей напрямую определяют, будет ли выполнена десятилетняя гарантия антикоррозийной защиты всего автомобиля. Иными словами, электрофорез — это фундамент гарантийного обязательства антикоррозийной защиты автомобиля; каким бы красивым ни было промежуточное и финишное покрытие, оно не компенсирует скрытую опасность коррозии внутренних полостей, оставленную пропущенным слоем электрофореза. Согласно архиву данного исследовательского пакета (раздел «Системы автомобильных красок и технологии»), ключевые рабочие параметры электрофорезной ванны: напряжение 200–350 В, содержание сухого остатка в ванне 15–20%, pH 5,8–6,2, температура 28–35℃, и необходимо уделять внимание показателю проникающей способности.
二、Принцип электроосаждения: что на самом деле происходит на аноде и катоде
Электрофорез по сути — это направленная миграция и осаждение водных коллоидных частиц под действием постоянного электрического поля. Ванна представляет собой эмульсию на основе деионизированной воды с небольшим количеством органического растворителя; смола диспергирована в ней в виде заряженных положительно коллоидных частиц (латексных гранул), пигменты и наполнители заключены внутри или адсорбированы мицеллами. Деталь (кузов) подключается к отрицательному полюсу источника постоянного тока (катод), а электрод ванны — к положительному (анод, обычно из нержавеющей стали или инертный электрод). После подачи тока положительно заряженные частицы смолы мигрируют к катоду и на поверхности детали теряют заряд, обезвоживаются и осаждаются в пленку — отсюда и название «катодный электрофорез».
Здесь необходимо различать «анодный электрофорез» и «катодный электрофорез». Ранний электрофорез был анодным (деталь подключена к положительному полюсу), смола с отрицательным зарядом мигрировала к аноду. Но у анодного электрофореза есть фатальный недостаток: деталь как анод подвергается растворению металла, ионы железа попадают в ванну, загрязняют лакокрасочную пленку, делают ее желтой и хрупкой, а само железо электрохимически корродирует, поэтому антикоррозийные свойства хуже, чем у катодной системы. В катодном электрофорезе деталь устанавливается как катод, на ее поверхности происходит реакция восстановления (выделение водорода), основной металл не окисляется и не растворяется, поэтому стойкость к соляному туману значительно выше, чем у анодного электрофореза — и это фундаментальная причина, по которой современные автомобили почти полностью перешли на катодный электрофорез.
Конкретные электродные реакции можно разложить на:
Основные реакции на стороне катода (детали):
- Восстановление воды: 2H₂O + 2e⁻ → H₂↑ + 2OH⁻, вблизи поверхности детали из-за непрерывного образования OH⁻ среда становится щелочной;
- Коллоидные частицы смолы (с положительным зарядом) мигрируют к катоду, в щелочной среде коагулируют, осаждаются и сопровождаются механическим выдавливанием влаги, постепенно превращаясь из влажного латекса в сплошную влажную пленку.
Основные реакции на стороне анода (электрода ванны):
- Вода или пассивирующая пленка нержавеющей стали участвуют в реакции с выделением O₂: 2H₂O → O₂↑ + 4H⁺ + 4e⁻;
- Если материал анода выбран неправильно (например, используется растворимый железный электрод), он растворяет ионы металла, загрязняющие ванну, поэтому в современном CED повсеместно применяются нерастворимые аноды (титановые электроды с покрытием DSA или конструкция с катодной защитой, изолированная отдельными анодными чехлами), сводящие растворение ионов металла к минимуму.
Понимание этих реакций крайне важно для управления на месте: выделение водорода на катоде приводит к захвату пузырьков в пленке, и если напряжение слишком высокое, а нагрев слишком быстрый, пузырьки не успевают выйти и образуются поры; если выделяющийся на аноде кислород попадает в ванну, он окисляет смолу, поэтому анодная зона должна иметь независимую циркуляцию и своевременный отвод кислорода. Электрофорез — это не «подал ток и готово», а постоянный контроль электрохимических побочных продуктов. С точки зрения коллоидной химии, частицы смолы стабильно диспергированы благодаря адсорбированным на поверхности катионным группам (например, аминовым солям), обеспечивающим Zeta-потенциал; после подачи тока частицы мигрируют в электрическом поле и теряют стабильность с коагуляцией на катоде, и весь процесс чрезвычайно чувствителен к электропроводности ванны и ионной силе — именно поэтому электропроводность должна строго подавляться с помощью УФ и ионного обмена. Если электропроводность выходит из-под контроля, частицы преждевременно флокулируют в ванне, что забивает фильтры и портит пленку; взаимосвязь с напряжением и pH — самое трудное и требующее мастерства место в управлении ванной.
三、Две системы смол: как выбрать эпоксидную и акриловую
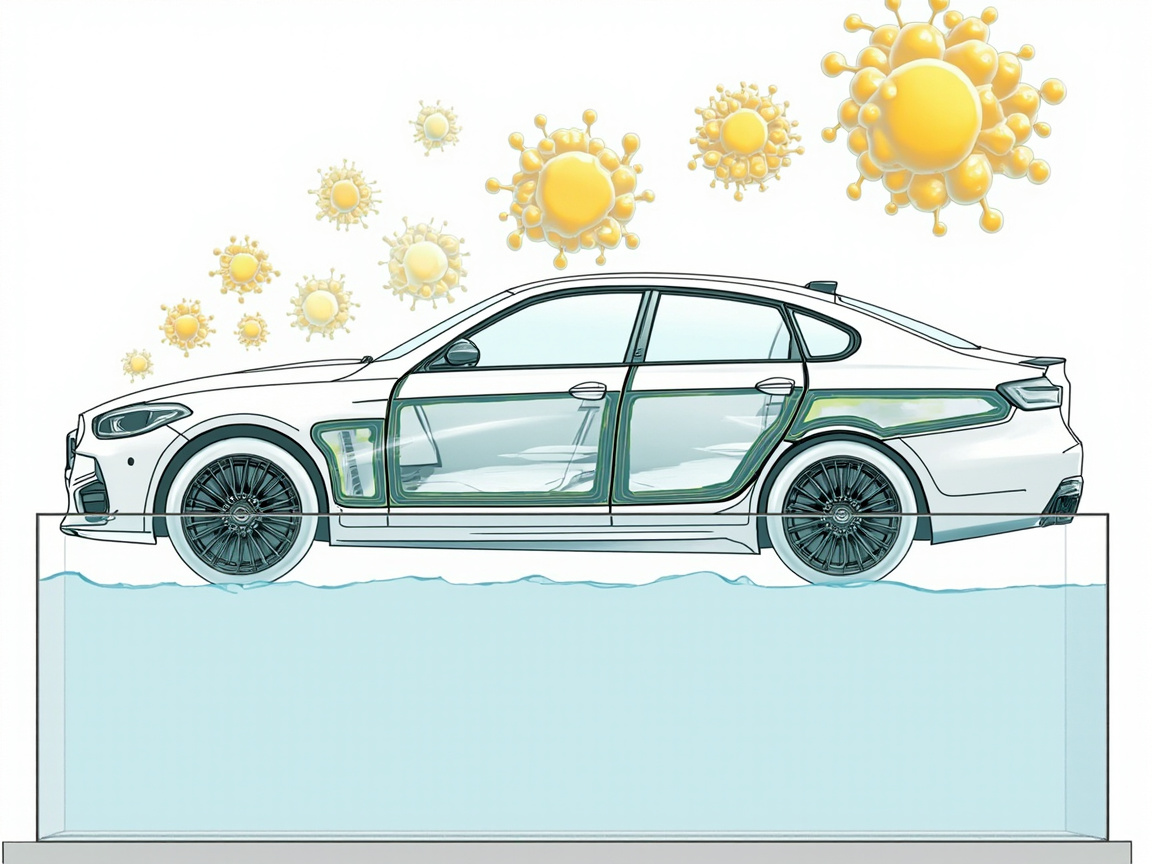
Пленкообразующие смолы катодной электрофоретической краски делятся на два основных лагеря — эпоксидную и акриловую системы, которые имеют четкое разделение в ориентации свойств; ошибка в выборе системы напрямую снизит коррозионную стойкость или атмосферостойкость всего автомобиля.
| Сравниваемый параметр | Эпоксидная катодная электрофоретическая краска | Акриловая катодная электрофоретическая краска | |
|---|---|---|---|
| Основная смола | Эпоксидная смола (с аминомодифицированными катионными группами) | Акриловый сополимер (катионизированный) | |
| — | Антикоррозийность/стойкость к соляному туману | Превосходная, сильная адгезия к голой стали, хорошее экранирование | Хорошая, но общая коррозионная стойкость несколько ниже эпоксидной |
| Атмосферостойкость/сохранение блеска | Обычная, при длительном нахождении на открытом воздухе легко мелеет | Отличная, стойкость к УФ, хорошее сохранение блеска и цвета | |
| Типичное применение | Внутренние полости кузова, рамы, шасси и другие участки тяжелой антикоррозийной защиты | Наружные детали с высокими требованиями к внешнему виду и атмосферостойкости | |
| Позиционирование в комплексе | Чаще как основная пленка нижнего антикоррозийного слоя | Часто совместно с финишным покрытием повышает долговечность внешнего вида | |
| Стабильность ванны | Зрелая и устойчивая, широко применяется в промышленности | Требует более тонкого баланса pH и растворителя |
Коротко говоря, эпоксидная система выигрывает в «защите», акриловая — в «стойкости к солнцу». На линиях окраски окрашенных кузовов легковых автомобилей эпоксидная CED является абсолютным мейнстримом, поскольку она должна выдерживать десятилетнюю гарантию антикоррозийной защиты; а на некоторых деталях с более высокими требованиями к атмосферостойкости наружных элементов и конструкцией, не склонной к скоплению воды, применяется акриловая система. Следует напомнить, что независимо от типа смолы, сплошность конечной пленки влияет на антикоррозийную защиту больше, чем вид смолы — слой электрофореза с порами или пропусками не спасет срок антикоррозийной защиты автомобиля, даже с самой лучшей смолой.
С точки зрения практического выбора,另一 преимущество эпоксидной системы — зрелая технология ванны, широкое технологическое окно и высокая толерантность к колебаниям предварительной обработки, что больше подходит для крупносерийных непрерывных линий; акриловая система более требовательна к pH ванны и балансу растворителя, стоимость обслуживания несколько выше. Поэтому автозаводы на окрашенных кузовах повсеместно выбирают в первую очередь эпоксидную систему, возлагая задачу «стойкости к солнцу» на верхнее промежуточное покрытие и лак, а не заставляя нижний электрофорез совмещать атмосферостойкость. Такая идея «разделения труда по слоям без выхода за границы» сама по себе является продолжением философии послойного комплектования.
四、Ключевые технологические параметры: напряжение, сухой остаток, pH, температура и проникающая способность
В этом разделе подробно излагаются все жесткие параметры, которые можно вписать в инструкцию по работе (SOP). Данные согласно архиву данного исследовательского пакета (раздел «Системы автомобильных красок и технологии»).
(1)Напряжение 200–350 В. Напряжение определяет силу осаждения и верхний предел толщины пленки. При слишком низком напряжении проникающая способность недостаточна, плохое нанесение на внутренние полости; при слишком высоком — на поверхности детали бурное выделение водорода, резко возрастают риски пор, апельсиновой корки и пробоя. На реальных линиях часто не используют постоянное напряжение, а применяют управление «мягкий старт + ступенчатое повышение напряжения» или «постоянная плотность тока»: при погружении в ванну сначала используют пониженное напряжение для равномерного формирования пленки на поверхности, затем постепенно повышают, чтобы протолкнуть частицы краски в глубокие полости. Для сложного кузова кривая сегментированного напряжения надежнее, чем单一 фиксированное напряжение.
(2)Содержание сухого остатка в ванне 15–20%. Сухой остаток — это массовая/объемная доля нелетучих компонентов в ванне, напрямую определяющая, сколько сухой пленки осаждается за одну операцию. При низком сухом остатке пленка тонкая, недостаточна укрывистость и антикоррозийная защита; при завышенном — вязкость ванны велика, плохое растекание, легко забиваются фильтровальные мешки, и при промывке уносится больше краски. 15–20% — классический диапазон, сбалансированный по эффективности осаждения и стабильности ванны, на месте поддерживается путем добавления исходной краски и деионизированной воды.
(3)pH 5,8–6,2. Ванна катодного электрофореза — это слабокислая среда. При низком pH (перекисление) частицы смолы слишком стабильны, осаждение медленное, вплоть до отсутствия; при высоком pH (приближение к нейтральной) частицы легко коагулируют, ванна теряет стабильность, частицы крупные. pH поддерживается в основном за счет H⁺, образующихся при анодной реакции, и слабокислого буфера системы подпитки; в повседневности необходимо регулярно проверять и добавлять специальный корректирующий агент, чтобы удерживать pH в окне 5,8–6,2.
(4)Температура 28–35℃. Температура ванны влияет на вязкость, скорость осаждения и растекание. При слишком низкой температуре осаждение медленное, пленка тонкая и плохо растекается; при слишком высокой — растворитель быстро испаряется, пузырьки трудно устранить, смола легко созревает и деградирует. 28–35℃ контролируется замкнутым контуром теплообменного агрегата вне ванны (пластинчатый теплообменник + охлаждение/нагрев) — это самый «физический» и наиболее нельзя допускающий сбоя этап управления ванной электрофореза.
(5)Проникающая способность (Throw Power). Проникающая способность — это способность краски под действием электрического поля проникать в полости и зазоры, удаленные от главного электрода, и равномерно осаждаться, это ключевая ценность электрофореза в отличие от распыления. На нее совместно влияют напряжение, сухой остаток, pH, тип и содержание растворителя, геометрическая сложность детали. На месте часто используют «коробку Форда (Ford Box)» или трубчатые образцы для оценки высоты нанесения краски во внутренних полостях. Признаки недостаточной проникающей способности: обнажение железа или резкое падение толщины пленки в нижней части внутренних панелей дверей, внутренних полостях продольных балок, на тыльной стороне шпилек. Повышение проникающей способности обычно начинают с увеличения напряжения, оптимизации расположения вспомогательных анодов, регулировки баланса растворителя в ванне, а не просто увеличения сухого остатка.
| Параметр | Типичный диапазон | Риск при занижении | Риск при завышении |
|---|---|---|---|
| Напряжение | 200–350 В | Недостаточная проникающая способность, пропуски во внутренних полостях | Поры от выделения водорода, пробой, апельсиновая корка |
| Сухой остаток | 15–20% | Тонкая пленка, недостаточная антикоррозийная защита | Плохое растекание, забивание фильтров, перерасход |
| pH | 5,8–6,2 | Медленное осаждение, отсутствие осаждения | Коагуляция, крупные частицы, потеря стабильности |
| Температура | 28–35℃ | Медленное осаждение, плохое растекание | Пузырьки, деградация при созревании |
五、Управление ванной: совместный мониторинг сухого остатка, pH, электропроводности и растворителя
Настоящее мастерство цеха электрофореза не в «подаче тока», а в «уходе за ванной». Ванна — это динамическая система, из которой детали постоянно выносят материал, в которую добавляют исходную краску, которую промывают ультрафильтрацией (UF) и из которой отводится анолит; любое отклонение показателя накапливается в массовый брак. Следующие четыре величины должны рассматриваться как ежедневные четыре урока:
Мониторинг сухого остатка. Ежедневно измерять сухой остаток ванны (методом сушки или быстрым влагомером), увязывая с подпиткой исходной краской. Подпитку следует делать «малыми порциями многократно», избегая разового большого добавления, вызывающего локальный концентрационный удар и флокуляцию. Одновременно записывать количество краски, уносимой кузовом (по объему производства и толщине пленки), чтобы объем подпитки соответствовал фактическому расходу.
Мониторинг pH. Прецизионным pH-метром не реже одного раза в смену. Дрейф pH часто указывает на аномалию анодной системы или дисбаланс подпиточного агента. Обратите внимание, что pH-метр нужно регулярно калибровать, электрод легко загрязняется ванной и требует замены по графику производителя.
Мониторинг электропроводности. Электропроводность отражает общее количество ионов в ванне. Соли, занесенные недостаточной промывкой при предобработке, обратный ток анолита, накопление добавок — всё повышает электропроводность, делая пленку шероховатой и увеличивая пористость. В современном CED повсеместно применяется ультрафильтрация (UF) и анионо/катионообменные смолы для непрерывной очистки, удерживая электропроводность в технологическом окне. При аномальном росте электропроводности сначала проверяют, соответствует ли норме последняя стадия чистой водной промывки при предобработке, затем — не забит ли контур УФ.
Мониторинг содержания растворителя. Ванна катодного электрофореза содержит небольшое количество вспомогательного/пленкообразующего растворителя (например, бутилигликоль), который влияет на осаждение, растекание и проникающую способность. Испарение и унос растворителя снижают его содержание, требуется количественная добавка по результатам анализа ванны; избыток делает пленку мягкой и вызывает подтеки. Управление растворителем часто связано с соответствием VOC, цех должен иметь закрытый сбор и обработку отходящих газов, отвечающие требованиям национальных стандартов по ограничению вредных веществ в автомобильных покрытиях (например, GB 24409-2020).
Помимо четырех жестких показателей, работоспособность системы ультрафильтрации (UF) напрямую определяет срок службы ванны: UF-мембрана отделяет излишки краски и примеси, смытые при промывке, и возвращает чистую воду на финальное ополаскивание, что экономит воду и снижает сброс. Падение потока UF и рост перепада давления — сигнал к химической промывке или замене мембранных модулей.
Еще один часто игнорируемый контур — система циркуляции анолита (anolyte). В современном CED в основном используются нерастворимые аноды (например, титановые электроды с покрытием DSA), анодная камера отделена от ванны ионообменной мембраной, анолит течет в независимом замкнутом контуре, унося H⁺, образующийся при анодной реакции, и возможно растворившиеся микроколичества ионов металла, что поддерживает стабильность pH ванны и предотвращает загрязнение лакокрасочной пленки ионами металла с пожелтением и хрупкостью. Сам анолит должен мониториться по электропроводности и расходу; прерывание расхода мгновенно обрушивает pH в анодной зоне, смола коагулирует и образует накипь на аноде, загрязняя всю ванну. Многие «внезапные деградации ванны» в корне вызваны неисправностью насоса анолита или мембранного модуля, поэтому контур анолита и контур UF должны быть включены в ежедневный осмотр наравне.
六、Пост-промывка и сушка: последние два шага замыкания пленкообразования
После электрофоретического осаждения получается лишь «влажная пленка + увлеченная ванна» полуфабрикат, который должен пройти пост-промывку и сушку, чтобы стать по-настоящему пленкой.
Пост-промывка (UF-промывка водой + промывка чистой водой). При выходе из ванны на поверхности детали висит много краски, содержащей ванну; если сушить сразу, эта ванна спечется в грубую, хрупкую отработанную пленку, что ведет к перерасходу краски и порче внешнего вида. При пост-промывке сначала смывают поверхностную плавающую краску пермеатом UF и рекуперируют её (рекуперированная краска возвращается в ванну), затем проводят финальную промывку деионизированной водой (или чистой водой), обеспечивая на поверхности только равномерную влажную пленку. Давление, направление промывки и время стекания должны быть стандартизированы, чтобы избежать «водяных следов» и слепых зон, куда промывка не попадает.
Отверждение при сушке. Влажная пленка после промывки поступает в печь, где при заданной температурной кривой происходит сшивка и отверждение — эпоксидная система формирует трехмерную сеть за счет функциональных групп смолы и отвердителя (или самосшивающихся групп). Недостаточная сушка — пленка мягкая, адгезия и коррозионная стойкость не соответствуют норме; пересушка — пленка хрупкая, меняет цвет. Типичная сушка CED в диапазоне 160–180℃, контролируется по времени при температуре плиты (а не только по температуре воздуха в печи). Печь должна иметь хорошую равномерность температуры, избегать холодных точек, ведущих к локальному неотверждению.
Только здесь формирование сплошной, плотной, полностью покрывающей внутренние полости катодной электрофоретической грунтовочной пленки завершено, и на нее можно наносить промежуточное и финишное покрытие.
七、Взгляд на антикоррозийную логику промышленных красок через электрофорез: катодная защита, экранирование и комплексное применение
Хотя катодный электрофорез относится к автомобильной окраске, его антикоррозийная философия полностью совпадает с промышленным защитным покрытием — оба «не дают коррозионной среде добраться до металла». Помещение этой идеи в более широкую рамку промышленной антикоррозийной защиты помогает читателю сформировать системное понимание, а по вопросам комплексного подбора можно обратиться к статье о комплексном применении промышленных красок (см. дополнительное чтение).
Идея катодной защиты. В тяжелой промышленной антикоррозийной защите эпоксидная цинконаполненная грунтовка полагается на содержание цинкового порошка не менее 80% массы сухой пленки как на жертвенный анод, который корродирует в первую очередь, защищая стальную основу; хотя электрофорез не содержит цинкового порошка, его плотный непрерывный нижний слой также разрывает «водный путь» коррозионного гальванического элемента. Общая базовая логика обоих: электрическая изоляция металла от электролитной среды или предоставление пути жертвенного анода с приоритетом.
Идея экранирования. Эпоксидная промежуточная краска с железной слюдкой опирается на пластинчатые частицы оксида железа слюдки, удлиняющие путь диффузии воды, кислорода и хлорид-ионов, фактически выстраивая «лабиринт» в пленке; плотная непрерывность пленки электрофореза по сути также является экранированием — только оно достигается электрическим полем для полного покрытия, не оставляя даже мертвых зон краскопульта.
Идея комплексного применения. Система ISO 12944 подчеркивает послойное комбинирование «грунтовка (антикоррозия/адгезия) + промежуточное покрытие (утолщение/экранирование) + финишное покрытие (атмосферостойкость/декор)». Предобработка → электрофорез → промежуточное покрытие → пигментированная краска → лак в окраске всего автомобиля — это именно воплощение этой философии на автомобиле: каждый слой отвечает за свой участок, в сумме давая антикоррозийную защиту и эстетику, намного превосходящие однослойное покрытие. В классификации степеней коррозии ISO 12944-2018 делит среды от C2 (низкая) до C5 (очень высокая) и далее CX (экстремальная офшорная), и устанавливает степени погружения Im1–Im3; тяжелая антикоррозийная эпоксидная цинконаполненная грунтовка (например, Jotun Barrier 80 UHS из архива) при C5 достигает «очень высокого (VH)» срока службы. Позиционирование слоя электрофореза эквивалентно «нижнему слою уровня CED» в системе автомобиля, его цель по долговечности также должна определяться языком степеней коррозии, а не просто указанием числа часов солевого тумана. Kexin Materials (KeXin New Material) в области промышленной защиты и автомобильных покрытий долгое время следует принципу послойного комбинирования «нижний слой антикоррозия — средний слой экранирование — верхний слой атмосферостойкость», что высоко гомологично логике автомобиля электрофорез—промежуточное—финишное, и имеет прямую справочную ценность для инженеров, проектирующих антикоррозийные системы в разных сценариях.
八、Распространенные дефекты электрофореза и устранение на месте
Даже если все параметры находятся в заданных пределах, на линии всё равно могут возникать различные дефекты — ключевое здесь быстро соотнести явление с «электрохимическими побочными продуктами» или «дрейфом ванны». Ниже приведены основные моменты проверки, упорядоченные по частоте возникновения.
| Внешнее проявление дефекта | Наиболее вероятная причина | Меры на линии |
|---|---|---|
| Кратеры / точечная пористость | Выделение водорода при слишком высоком напряжении, трудноустранимые пузырьки при повышенной температуре ванны, остатки после предварительной обработки | Снизить напряжение, стабилизировать температуру ванны, проверить обезжиривание и промывку деминерализованной водой |
| Непрокрашивание полостей / тонкая плёнка | Недостаточная проникающая способность, плохое расположение вспомогательных анодов | Оптимизировать кривую напряжения, добавить вспомогательные аноды, проверить проникающую способность |
| Шероховатость / частицы | Повышенная электропроводность, загрязнение ванны, снижение потока УФ-фильтрации | Проверить занос солей при предобработке, усилить УФ-фильтрацию / ионный обмен |
| Хрупкость / изменение цвета плёнки | Пережог, деградация смолы из-за дрейфа pH | Откалибровать кривую сушки, зафиксировать pH, добавить корректирующий агент |
| Локальное отсутствие покрытия | Плохой контакт подвески-токоподвода, неправильное маскирование | Очистить подвеску, проверить контактное сопротивление, переставить оснастку |
| Избыток толщины на кромках / острых углах | Концентрация поля на кромках (краевой эффект) | Ступенчатый подъём напряжения, экранирование, контроль верхнего предела напряжения |
Суть этой таблицы — «сначала локализовать переменную, затем менять один параметр», категорически нельзя менять несколько параметров одновременно, иначе невозможно установить причину. Большинство колебаний на линии можно отследить до корня в «четырёх основах ванны» (сухой остаток, pH, электропроводность, растворитель) и в системе анодов / УФ-фильтрации, а не сваливать на качество самой электрофоретической краски.
IX. Перенос опыта электрофореза на ваши решения по окраске
Для инженеров, занятых в автомобилестроении, поставках компонентов или защите промышленного оборудования, понимание катодного электрофореза имеет как минимум три практических значения: во-первых, при аудите поставщика электрофорезной линии можно использовать «обоснованность кривой напряжения, фактическое измерение проникающей способности, наличие SOP на четыре показателя ванны» как чек-лист due diligence; во-вторых, при самостоятельном проектировании антикоррозийной системы можно заимствовать идею электрофореза «полного покрытия электрическим полем» и для сложных конструкций в первую очередь выбирать процесс, способный проникать в полости; в-третьих, при сравнении стоимости различных схем покрытий нужно включать «срок службы антикоррозийной защиты полостей» в совокупную стоимость владения, а не смотреть только на цену финишного покрытия.
Возвращаясь к технологии, стабильный выход катодной электрофоретической краски держится не на магии, а на постоянном контроле пяти параметров — напряжения, сухого остатка, pH, температуры, проникающей способности — и на тщательном обслуживании ванны, ультрафильтрации и анодной системы. В совместной разработке с клиентами компания Кэсинь Синьцайляо (kexinMaterials) обнаружила, что подавляющее большинство колебаний качества электрофореза по корню можно найти в двух местах — «четыре основы ванны» и «промывка деминерализованной водой после предобработки»; если удерживать базу, показатели солевого тумана электрофорезного слоя и десятилетнее антикоррозийное обязательство кузова выдерживают проверку.
Часто задаваемые вопросы
В: В чём коренное отличие катодного электрофореза от анодного?
О: Коренное отличие — в полярности электрода, к которому подключена деталь. При катодном электрофорезе деталь подключена к минусу, на поверхности идёт восстановление с выделением водорода, металлическая основа не окисляется и не растворяется, коррозионная стойкость лучше; при анодном электрофорезе деталь подключена к плюсу, происходит растворение металла, ионы железа загрязняют плёнку, делая её хрупкой и желтеющей. Современные автомобили почти полностью используют катодный электрофорез.
В: Чем выше напряжение, тем лучше проникающая способность?
О: Не монотонная зависимость. При слишком низком напряжении полости прокрашиваются недостаточно, при слишком высоком — бурное выделение водорода даёт кратеры, апельсиновую корку и даже пробой. На линиях часто используют кривую «мягкий старт + ступенчатый подъём напряжения», балансируя толщину плёнки и риск кратеров; проникающая способность больше зависит от комплексной оптимизации кривой напряжения, расположения вспомогательных анодов и баланса растворителя.
В: Как поддерживается сухой остаток ванны 15–20%?
О: Через замкнутый контур «измерение — пополнение — унос»: каждую смену измеряют сухой остаток, по объёму выпуска и толщине плёнки оценивают количество краски, унесённое кузовом, малыми дозами многократно добавляют исходную краску и деионизированную воду, избегая разового большого долива, вызывающего локальный концентрационный удар и флокуляцию.
В: Почему pH нужно держать в таком узком диапазоне 5,8–6,2?
О: Ванна катодного электрофореза — это слабокислая коллоидная дисперсная система. При слишком низком pH смола чрезмерно стабильна, осаждение замедляется или не идёт вовсе; при слишком высоком — частицы легко коагулируют, ванна теряет стабильность, частицы крупнеют. pH определяется анодной реакцией и буферными агентами пополнения, требует регулярного контроля и фиксации в окне корректирующим агентом.
В: Как количественно оценить проникающую способность на линии?
О: Обычно используют коробку Форда (Ford Box) или трубчатые полостные образцы, измеряя высоту и равномерность прокрашивания внутренних стенок полости краской. В повседневном мониторинге наглядными сигналами недостаточной проникающей способности служат обнажение металла или резкое падение толщины плёнки в нижней части внутренних панелей дверей, внутри лонжеронов, на тыльной стороне шпилек.
В: Почему после электрофореза обязательна окончательная промывка УФ-фильтратом?
О: На вынутой из ванны детали висит много краскосодержащей ванны; прямая сушка спечёт грубую хрупкую бракованную плёнку, потратит краску и испортит внешний вид. Проникающая жидкость УФ сначала смывает плавающую краску и возвращает её в ванну, затем финальная промывка деминерализованной водой оставляет только равномерную влажную плёнку для сушки — это и качество, и экономия воды со снижением сброса.
В: Какой солевой туман обычно выдерживает электрофорезный слой?
О: Конкретное значение зависит от смоляной системы, толщины плёнки и качества предобработки и должно определяться по TDS соответствующего продукта и сторонним испытаниям. В инженерии электрофорез — фундамент десятилетнего антикоррозийного обязательства кузова; в сочетании с хорошей предобработкой и последующим промежуточным и финишным покрытием общий срок антикоррозийной службы кузова заметно растёт; при выборе требуйте от поставщика данные солевого тумана по GB/T 1771 или ASTM B117 и проверяйте условия испытаний.
В: Как контролировать VOC катодной электрофоретической краски?
О: Ванна содержит небольшое количество вспомогательного / плёнкообразующего растворителя, его испарение и унос дают выбросы VOC. Цех должен собирать их в замкнутом объёме, иметь газоочистку и соответствовать национальным стандартам по вредным веществам в автомобильных покрытиях (например, GB 24409-2020); добавку растворителя следует дозировать по результатам анализа ванны, избыток сделает плёнку мягкой и вызовет подтёки.
В: Почему температуру надо держать строго 28–35℃?
О: Температура влияет на вязкость ванны, скорость осаждения и растекание. Низкая — осаждение медленное, плёнка тонкая, растекание плохое; высокая — растворитель быстро испаряется, пузырьки не уходят, смола легко созревает и деградирует. Замкнутый контроль температуры пластинчатым теплообменником вне ванны — самое ненадёжное физическое звено в управлении ванной электрофореза, которое нельзя упускать.
В: Может ли электрофорез напрямую заменить промышленную цинконаполненную грунтовку?
О: Нельзя просто заменить. Электрофорез подходит для серийных деталей, которые можно погружать в ванну, проводящих и геометрически подходящих для покрытия электрическим полем; для крупных стальных конструкций и строительных площадок, где погружение невозможно, по-прежнему применяют распылительные системы вроде эпоксидной цинконаполненной грунтовки. Оба разделяют философию «антикоррозийной базы», но границы применения совершенно разные — выбирайте по размеру детали и условиям линии.