Le dépôt électrophorétique cathodique (Cathodic Electrophoretic Deposition, abrégé CED) est l'étape la plus fondamentale et la plus indispensable du système de protection anticorrosion moderne de la carrosserie automobile. Que ce soit la carrosserie brute de véhicules particuliers, les châssis de véhicules utilitaires, ou diverses pièces structurelles métalliques formées par emboutissage et soudure, presque toutes doivent d'abord passer par une électrophorèse pour former un revêtement organique continu, uniforme, capable de pénétrer dans les cavités internes et les interstices, avant que la couche intermédiaire, la peinture pigmentée et le vernis n'entrent en jeu. Cet article part des principes physico-chimiques de l'électrodéposition pour expliquer systématiquement la différence entre les réactions anodiques et cathodiques, le choix entre les deux types de résines électrophorétiques époxy et acrylique, ainsi que les paramètres de gestion du bain qui déterminent réellement la stabilité de la production en atelier — tension, extrait sec, pH, température et pouvoir de pénétration. Il convient de préciser que les paramètres de procédé électrophorétique indiqués dans le texte proviennent tous des archives de recherche de ce lot (section système de peinture automobile et procédé) : tension 200–350 V, extrait sec du bain 15–20 %, pH 5,8–6,2, température 28–35 ℃. Sur le plan de la conception anticorrosion, l'électrophorèse cathodique et la peinture de protection industrielle partagent la même logique sous-jacente — protection cathodique, barrière et compatibilité ; les lecteurs peuvent également consulter les articles sur la compatibilité des peintures industrielles pour le choix des produits.
I. Pourquoi le premier revêtement anticorrosion de l'automobile doit être obligatoirement une électrophorèse
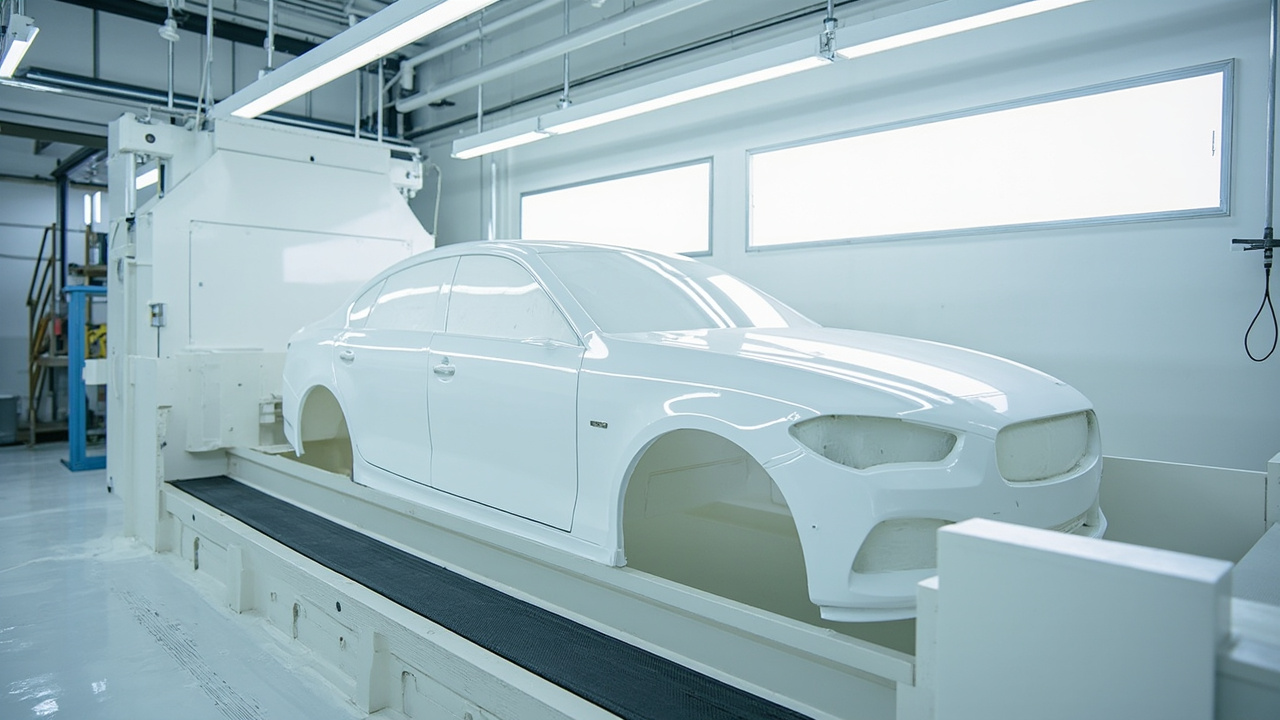
Avant d'expliquer les principes, il faut d'abord comprendre la raison pour laquelle l'électrophorèse est placée au tout début de la peinture de la carrossie complète. La carrosserie automobile est assemblée à partir de plusieurs centaines de tôles par soudage par points, soudage laser et rivetage, présentant de nombreuses joints de chevauchement, cavités et structures en boîte (tels que les seuils, les longerons, les panneaux intérieurs de portes). Ces endroits sont inaccessibles aux pistolets de pulvérisation traditionnels, mais ce sont les coins où l'eau, les ions chlorure et l'oxygène pénètrent le plus facilement pour provoquer la corrosion. Si l'acier nu après sablage ne repose que sur la couche intermédiaire et la finition pour être protégé, aucun problème n'est visible à court terme, mais trois à cinq ans plus tard, le bas des portières et l'intérieur des passages de roue gonfleront et perceront de l'intérieur vers l'extérieur — c'est précisément le problème central que l'électrophorèse résout : elle utilise le champ électrique pour "tirer" les particules de peinture chargées dans toutes les fentes conductrices, formant un film de fond uniforme inaccessible même au pistolet.
Du point de vue de la chaîne de procédé de peinture de la carrosserie complète, les quatre étapes standard de l'OEM (peinture d'usine) sont : prétraitement (dégraissage, phosphatation ou traitement au silane, générant un film de conversion pour améliorer l'adhérence et la résistance à la corrosion) → électrophorèse cathodique (CED) → couche intermédiaire (améliorant la planéité et la protection contre les chocs de graviers) → peinture pigmentée et vernis (cuisson pour former le film). La couche électrophorétique adhère directement sur le film de conversion, constituant l'interface anticorrosion réellement "à distance nulle" du métal ; par conséquent, sa continuité et sa couverture des cavités internes déterminent directement si la garantie décennale anticorrosion de la carrosserie complète peut être honorée. En d'autres termes, l'électrophorèse est la base de l'engagement de garantie anticorrosion de la carrosserie ; aussi belle soit la couche intermédiaire et la finition, elles ne peuvent compenser le risque de corrosion interne laissé par une couche électrophorétique manquante. Selon les archives de recherche de ce lot (section système de peinture automobile et procédé), les paramètres clés de fonctionnement du bain électrophorétique sont : tension 200–350 V, extrait sec du bain 15–20 %, pH 5,8–6,2, température 28–35 ℃, et il faut également surveiller l'indice de pouvoir de pénétration.
II. Principe de l'électrodéposition : que se passe-t-il exactement à l'anode et à la cathode
L'électrophorèse est essentiellement une migration dirigée et un dépôt de particules colloidales à base d'eau sous l'action d'un champ électrique continu. Le bain est une émulsion principalement composée d'eau déminéralisée contenant un peu de solvant organique ; la résine est dispersée sous forme de particules colloidales (latex) chargées positivement, les pigments et charges étant enveloppés ou adsorbés dans les micelles. La pièce (carrosserie) est connectée au pôle négatif de l'alimentation à courant continu (cathode), et l'électrode du bac est connectée au pôle positif (anode, généralement en acier inoxydable ou électrode inerte). Après mise sous tension, les particules de résine chargées positivement migrent vers la cathode et perdent leur charge à la surface de la pièce, se déshydratent et se déposent pour former un film — c'est l'origine du nom "électrophorèse cathodique".
Ici, il faut distinguer "électrophorèse anodique" et "électrophorèse cathodique". L'électrophorèse ancienne était anodique (la pièce connectée au pôle positif), la résine chargée négativement migrait vers l'anode. Mais l'électrophorèse anodique a un défaut fatal : la pièce servant d'anode subit une dissolution métallique, les ions fer entrant dans le bain polluent le film de peinture, jaunissent et fragilisent la couche, et le fer lui-même est corrodé électrochimiquement, sa résistance à la corrosion étant inférieure au système cathodique. L'électrophorèse cathodique, en revanche, définit la pièce comme cathode ; la surface de la pièce subit une réaction de réduction (dégagement d'hydrogène), le métal de base n'est pas oxydé ni dissous, donc la résistance à la brume salée est nettement supérieure à l'électrophorèse anodique, ce qui explique fondamentalement pourquoi l'automobile contemporaine est presque entièrement passée à l'électrophorèse cathodique.
Les réactions électrochimiques spécifiques peuvent être décomposées comme suit :
Côté cathode (pièce) réactions principales :
- Réduction de l'eau : 2H₂O + 2e⁻ → H₂↑ + 2OH⁻, la surface de la pièce devient alcaline en raison de la génération continue de OH⁻ ;
- Les particules colloidales de résine (chargées positivement) migrent vers la cathode, coagulant et se déposant dans l'environnement alcalin, accompagnées d'une déshydratation par compression mécanique, se transformant progressivement de latex humide en film humide continu.
Côté anode (électrode du bac) réactions principales :
- L'eau ou le film de passivation de l'acier inoxydable participe à la réaction libérant O₂ : 2H₂O → O₂↑ + 4H⁺ + 4e⁻ ;
- Si le matériau anodique est mal choisi (comme l'utilisation d'électrodes en fer soluble), des ions métalliques se dissoudront et pollueront le bain ; c'est pourquoi le CED moderne adopte généralement des anodes insolubles (électrodes en titane à revêtement DSA ou conception de protection cathodique séparée par des enveloppes anodiques indépendantes), réduisant au minimum la dissolution des ions métalliques.
Comprendre ces réactions est extrêmement important pour la gestion sur site : le dégagement d'hydrogène à la cathode fait piéger des bulles dans le film ; si la tension est trop élevée et le réchauffage trop rapide, les bulles n'ont pas le temps de s'échapper et forment des piqûres ; l'oxygène dégagé à l'anode, s'il se mélange au bain, oxydera la résine, donc la zone anodique doit être à circulation indépendante et évacuer l'oxygène rapidement. L'électrophorèse n'est pas "on met sous tension et c'est fini", mais un contrôle continu des sous-produits électrochimiques. Du point de vue de la chimie colloidale, les particules de résine obtiennent un potentiel Zeta et une dispersion stable grâce aux groupes cationiques adsorbés en surface (tels que les sels d'amine) ; après mise sous tension, les particules migrent dans le champ électrique et perdent leur stabilité pour coaguler à la cathode, tout le processus étant extrêmement sensible à la conductivité et à la force ionique du bain — c'est aussi pourquoi la conductivité doit être strictement maintenue basse par UF et échange d'ions. Si la conductivité est hors de contrôle, les particules floculent prématurément dans le bain, obstruant les filtres et ruinant la surface du film ; la relation de couplage avec la tension et le pH est précisément l'endroit le plus difficile et le plus exigeant de la gestion du bain.
III. Deux types de systèmes de résine : comment choisir entre époxy et acrylique
Les résines formant le film de la peinture électrophorétique cathodique appartiennent à deux grands camps — le système époxy et le système acrylique, qui ont des orientations de performance clairement distinctes ; choisir le mauvais système nuira directement à la résistance à la corrosion ou à la tenue aux intempéries de la carrosserie.
| Dimension de comparaison | Peinture électrophorétique cathodique système époxy | Peinture électrophorétique cathodique système acrylique | |
|---|---|---|---|
| Résine principale | Résine époxy (avec groupes cationiques modifiés à l'amine) | Copolymère acrylique (cationisé) | |
| — | Anticorrosion / résistance à la brume salée | Excellente, forte adhérence sur acier nu, bonne barrière | Bonne, mais résistance à la corrosion globalement légèrement inférieure à l'époxy |
| Tenue aux intempéries / rétention du brillant | Moyenne, tendance à la pulvérulence en extérieur prolongé | Excellente, résistance UV, bonne rétention brillant et couleur | |
| Usage typique | Cavités internes de carrosserie, châssis, parties basses à forte anticorrosion | Pièces exposées avec exigences élevées d'apparence et de tenue | |
| Positionnement de compatibilité | Souvent comme film de base anticorrosion principal | Souvent associée à la finition pour améliorer la durabilité apparente | |
| Stabilité du bain | Mature et robuste, application industrielle la plus large | Nécessite un équilibre pH-solvant plus fin |
En bref, le système époxy gagne sur le "bien protéger", le système acrylique gagne sur le "bien résister au soleil". Sur les lignes de carrosserie brute de véhicules particuliers, le CED système époxy est le choix absolu dominant, car il doit supporter la promesse décennale anticorrosion ; tandis que sur certaines pièces ayant des exigences plus élevées de tenue aux intempéries et une structure peu encline à retenir l'eau, le système acrylique est sélectionné. Il faut rappeler que, quel que soit le type de résine, la continuité du film final influence plus la corrosion que l'espèce de résine — une couche électrophorétique avec piqûres ou manques de dépôt, aussi bonne soit la résine, ne sauvera pas la durée de vie anticorrosion de la carrosserie.
Du point de vue de la mise en œuvre du choix, un autre avantage du système époxy est la maturité technique du bain, la large fenêtre de procédé et la tolérance élevée aux fluctuations du prétraitement, le rendant plus adapté aux lignes de production en grande série continue ; le système acrylique est plus exigeant sur l'équilibre pH-solvant du bain, avec un coût de maintenance légèrement supérieur. Par conséquent, les constructeurs automobiles privilégient universellement le système époxy sur la carrosserie brute, confiant la tâche de "résistance au soleil" aux couches supérieures de couche intermédiaire et de vernis, plutôt que de faire supporter la tenue aux intempéries par l'électrophorèse de base. Cette pensée de "chaque couche a sa fonction, ne dépasse pas les limites" est elle-même une extension de la philosophie de compatibilité par couches.
IV. Paramètres de procédé clés : tension, extrait sec, pH, température et pouvoir de pénétration
Cette section expose tous les paramètres rigides pouvant être inscrits dans les instructions de travail (SOP). Les données proviennent toutes des archives de recherche de ce lot (section système de peinture automobile et procédé).
(1) Tension 200–350 V. La tension détermine la force de dépôt et la limite d'épaisseur du film. Tension trop basse, pouvoir de pénétration insuffisant, mauvaise couverture des cavités ; tension trop élevée, dégagement d'hydrogène violent en surface, risque accru de piqûres, peau d'orange et perforation. Les lignes réelles n'utilisent pas une tension constante, mais un contrôle "démarrage doux + montée en paliers" ou "densité de courant constante" : à l'entrée du bain, une tension plus basse permet un dépôt uniforme en surface, puis on l'augmente progressivement pour pousser les particules de peinture dans les cavités profondes. Pour une carrosserie complexe, une courbe de tension par segments est plus fiable qu'une tension fixe unique.
(2) Extrait sec du bain 15–20 %. L'extrait sec est la proportion masse/volume des composants non volatils dans le bain, déterminant directement la quantité de film sec déposée à chaque fois. Extrait sec trop bas, film mince, mauvaise couvrance et anticorrosion ; trop élevé, viscosité du bain grande, mauvais niveaument, obstruction des sacs filtrants, et plus de peinture emportée au lavage. 15–20 % est l'intervalle classique équilibrant efficacité de dépôt et stabilité du bain, maintenu sur site par ajout de peinture d'origine et d'eau déminéralisée.
(3) pH 5,8–6,2. Le bain d'électrophorèse cathodique est un environnement faiblement acide. pH trop bas (trop acide), particules de résine trop stables, dépôt lent voire nul ; pH trop élevé (vers neutre), particules facilement coagulées, bain instable, grains grossiers. Le pH est maintenu principalement par les H⁺ produits par la réaction anodique et le tampon d'acide faible du système d'alimentation ; au quotidien, il faut verrouiller le pH dans la fenêtre 5,8–6,2 par détection régulière et ajout d'agent d'ajustement spécialisé.
(4) Température 28–35 ℃. La température du bain influence la viscosité, la vitesse de dépôt et le niveaument. Trop basse, dépôt lent, film mince et mauvais niveaument ; trop élevée, évaporation rapide du solvant, bulles difficiles à éliminer, maturation et dégradation de la résine. 28–35 ℃ est contrôlé en boucle fermée par un groupe d'échange thermique externe au bain (échangeur à plaques + refroidissement/chauffage), c'est le maillon le plus "physique" et le plus critique de la gestion du bain électrophorétique.
(5) Pouvoir de pénétration (Throw Power).
La pénétration de bain désigne la capacité du liquide de peinture à s'insinuer, sous l'effet du champ électrique, dans les cavités et interstices éloignés de l'électrode principale et à s'y déposer uniformément ; c'est la valeur fondamentale qui distingue l'électrophorèse de la pulvérisation. Elle est influencée conjointement par la tension, la teneur en matières solides, le pH, le type et la teneur en solvant, ainsi que la complexité géométrique de la pièce. Sur le terrain, on utilise couramment la « boîte Ford (Ford Box) » ou des éprouvettes tubulaires pour mesurer la hauteur de dépôt à l'intérieur des cavités afin d'évaluer ce paramètre. Les signes avant-coureurs d'une pénétration de bain insuffisante : absence de dépôt (fer nu) ou chute brutale de l'épaisseur de film sur la partie inférieure des panneaux intérieurs de portière, l'intérieur des longerons, ou l'envers des boulons. Pour améliorer la pénétration de bain, on agit généralement en augmentant la tension, en optimisant la disposition des anodes auxiliaires, ou en ajustant l'équilibre des solvants du bain, plutôt qu'en augmentant simplement la teneur en matières solides.
| Paramètre | Plage typique | Risque si trop bas | Risque si trop haut |
|---|---|---|---|
| Tension | 200–350 V | Pénétration de bain insuffisante, défaut de dépôt en cavité | Microcratères par dégagement d'hydrogène, perforation, peau d'orange |
| Matières solides | 15–20% | Film mince, protection anticorrosion insuffisante | Mauvais étalage, colmatage des filtres, gaspillage |
| pH | 5.8–6.2 | Dépôt lent, aucun dépôt | Coagulation, grains grossiers, instabilité |
| Température | 28–35℃ | Dépôt lent, mauvais étalage | Bulles, dégradation par maturation |
V. Gestion du bain : surveillance coordonnée des matières solides, du pH, de la conductivité et des solvants
Le vrai savoir-faire d'un atelier d'électrophorèse ne réside pas dans la « mise sous tension », mais dans « l'entretien de la cuve ». Le bain est un système dynamique où les pièces emportent continuellement du liquide, où la peinture de base est réapprovisionnée, où un lavage par ultrafiltration (UF) est effectué, et où le liquide anodique est dérivé ; toute dérive d'un indicateur s'accumule en accidents de qualité en série. Il faut traiter les quatre grandeurs suivantes comme les quatre tâches quotidiennes :
Surveillance des matières solides. Mesurer chaque jour la teneur en matières solides du bain (par méthode de cuisson ou humidimètre rapide), en liaison avec le réapprovisionnement en peinture de base. L'apport doit se faire « en petites quantités et à plusieurs reprises », pour éviter un choc local de concentration et la floculation causés par un grand complément en une seule fois. Enregistrer simultanément la quantité de peinture emportée par la carrosserie (estimée selon la production et l'épaisseur de film), afin d'adapter le réapprovisionnement à la consommation réelle.
Surveillance du pH. Utiliser un pH-mètre de précision au moins une fois par poste. Une dérive du pH annonce souvent une anomalie du système anodique ou un déséquilibre des agents de réapprovisionnement. Noter que le pH-mètre doit être étalonné régulièrement ; l'électrode se pollue facilement par le bain et doit être remplacée selon la périodicité du fabricant.
Surveillance de la conductivité. La conductivité reflète la quantité totale d'ions dans le bain. Les sels apportés par un nettoyage de prétraitement insuffisant, le reflux du liquide anodique, et l'accumulation d'agents de réapprovisionnement augmentent la conductivité, rendant le film rugueux et multipliant les microcratères. Les CED modernes sont généralement équipées d'UF et de résines échangeuses d'ions anioniques/cationiques pour une purification continue, maintenant la conductivité dans la fenêtre de procédé. En cas de hausse anormale de la conductivité, vérifier d'abord si le dernier rinçage à l'eau pure du prétraitement est conforme, puis si le circuit UF est colmaté.
Surveillance de la teneur en solvant. Le bain d'électrophorèse cathodique contient une petite quantité de solvants auxiliaires/de formation de film (tels que les glycols butyléthers), qui influencent le dépôt, l'étalage et la pénétration de bain. L'évaporation et l'entraînement font baisser cette teneur, nécessitant un réapprovisionnement quantitatif selon l'analyse du bain ; un excès rend le film mou et provoque des coulures. La gestion des solvants est souvent liée à la conformité VOC : l'atelier doit disposer d'une collecte confinée et d'un traitement des gaz résiduaires, conformément aux normes nationales relatives aux limites de substances nocives dans les peintures automobiles (telles que GB 24409-2020).
Outre les quatre indicateurs rigides, la santé du système UF détermine directement la durée de vie du bain : la membrane UF sépare l'excès de peinture et les impuretés entraînés par le rinçage, et renvoie l'eau propre au rinçage final, économisant l'eau et réduisant les rejets. Une baisse du flux UF ou une hausse du différentiel de pression signalent qu'un nettoyage chimique ou un remplacement du module de membrane s'impose.
Un autre circuit souvent négligé est le système de circulation du liquide anodique (anolyte). Les CED modernes utilisent principalement des anodes insolubles (comme les électrodes en titane à revêtement DSA) ; la chambre anodique et le bain sont séparés par une membrane échangeuse d'ions, et l'anolyte circule dans une boucle indépendante, emportant les H⁺ produits par la réaction anodique et d'éventuels ions métalliques dissous, maintenant ainsi la stabilité du pH du bain et évitant la pollution du film de peinture par les ions métalliques provoquant jaunissement et fragilité. L'anolyte lui-même doit être surveillé pour sa conductivité et son débit ; une interruption de débit fait chuter instantanément le pH au niveau de l'anode, provoquant la floculation et l'encrassement de la résine sur l'anode, puis la pollution de toute la cuve. Bien des « dégradations soudaines du bain » trouvent leur origine dans une panne de la pompe d'anolyte ou du module de membrane ; aussi les circuits anolyte et UF doivent-ils être inclus parallèlement dans le pointage quotidien.
VI. Rinçage final et cuisson : les deux dernières étapes de la boucle de formation du film
Le dépôt électrophorétique n'est encore qu'un semi-film « film humide + bain entraîné » ; il faut passer par le rinçage final et la cuisson pour qu'il devienne un véritable film.
Rinçage final (eau UF + eau pure). En sortie de cuve, la pièce porte à sa surface beaucoup de bain contenant de la peinture ; si l'on cuit directement, ce bain forme un film de rebut rugueux et cassant, gaspillant la peinture et ruinant l'aspect. Le rinçage final utilise d'abord le perméat UF pour laver la peinture de surface et la récupérer (la peinture récupérée retourne au bain), puis un rinçage final à l'eau déminéralisée (ou pure) pour ne laisser que le film humide uniforme. La pression, la direction de rinçage et le temps d'égouttage doivent être standardisés, afin d'éviter les « traces d'eau » et les zones non rincées.
Cuisson et réticulation. Le film humide rincé entre dans le four et se réticule selon la courbe de température fixée — les systèmes époxy forment un réseau tridimensionnel via les groupes fonctionnels de la résine et l'agent de durcissement (ou groupes autoréticulants). Une cuisson insuffisante laisse le film mou, avec adhérence et tenue à la corrosion non conformes ; une surcuisson le rend fragile et décoloré. La cuisson typique CED se situe dans la plage 160–180℃, contrôlée selon le temps à température de plaque (et non seulement la température de l'air du four). Le four doit avoir une bonne uniformité thermique, évitant les points froids causant une non-réticulation locale.
Ce n'est qu'alors qu'un film de fond d'électrophorèse cathodique continu, dense et recouvrant toutes les cavités est achevé, et seul il peut recevoir la couche intermédiaire et la finition.
VII. La logique anticorrosion de la peinture industrielle vue par l'électrophorèse : protection cathodique, barrière et système
Bien que l'électrophorèse cathodique appartienne à la peinture automobile, sa philosophie anticorrosion est identique à celle des revêtements de protection industriels : « empêcher les milieux corrosifs d'atteindre le métal ». Placer cette logique dans le cadre plus large de l'anticorrosion industrielle aide le lecteur à construire une cognition systémique ; la sélection des systèmes associés peut aussi référer aux articles sur les systèmes de peinture industrielle (voir lecture complémentaire).
Logique de protection cathodique. Dans l'anticorrosion lourde industrielle, l'apprêt époxy riche en zinc repose sur une teneur en poudre de zinc ≥80% en masse dans le film sec, agissant comme anode sacrificielle prioritairement corrodée pour protéger le substrat acier ; l'électrophorèse, sans zinc, coupe également la « voie d'eau » de la pile de corrosion par un fond dense et continu. La logique sous-jacente commune est : isoler électriquement le métal du milieu électrolytique, ou fournir une voie anodique sacrificielle prioritaire.
Logique de barrière. La couche intermédiaire époxy à micacée repose sur les plaquettes d'oxyde de fer micacé pour allonger le chemin de diffusion de l'eau, de l'oxygène et des ions chlorure, édifiant un « labyrinthe » dans le film ; la densité et la continuité du film électrophorétique sont essentiellement aussi une barrière — sauf qu'elle réalise un recouvrement total par le champ électrique, ne laissant aucun angle mort au pistolet.
Logique de système. Le système ISO 12944 insiste sur le système stratifié « apprêt (anticorrosion/adhérence) + couche intermédiaire (épaississement/barrière) + finition (tenue aux intempéries/décor) ». La ligne de peinture automobile prétraitement → électrophorèse → couche intermédiaire → peinture pigmentée → vernis en est la transposition automobile : chaque couche gère un aspect, s'additionnant pour une anticorrosion et une esthétique bien supérieures à la somme des couches seules. Pour la classification de la sévérité de corrosion, ISO 12944-2018 gradue les environnements de C2 (faible) à C5 (très élevée) puis CX (extrême offshore), avec les niveaux d'immersion Im1–Im3 ; un apprêt époxy riche en zinc anticorrosion lourde (comme le Jotun Barrier 80 UHS du dossier) atteint une durabilité « très élevée (VH) » en C5. La position de la couche d'électrophorèse équivaut au « fond de niveau CED » du système automobile, son objectif de durabilité devant aussi être défini dans le langage des niveaux de corrosion, et non seulement par un nombre d'heures de brouillard salin. Kexin Materials (kexinMaterials), dans les domaines des revêtements de protection industrielle et automobile, suit depuis longtemps le principe de système stratifié « fond anticorrosion — intermédiaire barrière — finition tenue intempéries », hautement homologue de la logique automobile électrophorèse — couche intermédiaire — finition, offrant une référence directe aux ingénieurs devant concevoir des systèmes anticorrosion multi-scénarios.
VIII. Défauts courants de l'électrophorèse et dépannage sur site
Même avec les paramètres dans la fenêtre, divers défauts apparaissent sur le terrain ; la clé est de relier rapidement le phénomène à un « sous-produit électrochimique » ou à une « dérive du bain ». Ci-dessous, les points de dépannage par fréquence d'apparition.
| Apparence du défaut | Cause la plus probable | Contre-mesure sur site |
|---|---|---|
| Microcratères / piqûres | Dégagement d'hydrogène par surtension, bulles difficiles à éliminer si bain trop chaud, résidus de prétraitement | Baisser la tension, stabiliser la température du bain, vérifier dégraissage et rinçage à l'eau pure |
| Défaut de dépôt en cavité / film mince | Pénétration de bain insuffisante, mauvaise disposition des anodes auxiliaires | Optimiser la courbe de tension, ajouter des anodes auxiliaires, calibrer la pénétration |
| Surface rugueuse / grains | Conductivité élevée, pollution du bain, baisse du flux UF | Vérifier sels apportés par prétraitement, renforcer UF/échange d'ions |
| Film fragile / décoloré | Surcuisson, dérive du pH dégradant la résine | Calibrer la courbe de cuisson, verrouiller le pH, ajouter l'agent d'ajustement |
| Absence de peinture localisée | Mauvaise conductivité du porte-pièce, masquage inadapté | Nettoyer le porte-pièce, vérifier la résistance de contact, réagencer l'outillage |
| Bords / arêtes trop épais | Concentration du champ électrique par effet de bord | Montée en tension par paliers, ajouter un écran, contrôler la tension max |
L'essence de ce tableau est « d'abord localiser la variable, puis ajuster un seul paramètre », sans modifier plusieurs paramètres simultanément au risque d'impossibilité d'attribution. La plupart des fluctuations de ligne trouvent leur cause racine dans les quatre tâches du bain (matières solides, pH, conductivité, solvant) et les systèmes anode/UF, plutôt que dans la qualité intrinsèque de la peinture électrophorétique.
IX. Transposer l'expérience de l'électrophorèse à votre décision de peinture
Pour les ingénieurs travaillant dans la fabrication automobile, l'équipement de pièces détachées ou la protection des équipements industriels, comprendre l'électrophorèse cathodique présente au moins trois significations pratiques : premièrement, lors de l'audit des lignes d'électrophorèse des fournisseurs, on peut utiliser « la courbe de tension est-elle raisonnable, la pénétration de dépôt est-elle mesurée, les quatre indicateurs du bain ont-ils un SOP » comme liste de diligence raisonnable ; deuxièmement, lors de la conception d'un système anticorrosion, on peut s'inspirer de l'idée d'« couverture totale par le champ électrique » de l'électrophorèse, et privilégier pour les structures complexes un procédé capable de pénétrer les cavités internes ; troisièmement, lors de la comparaison du coût de différentes solutions de revêtement, il faut intégrer la « durée de vie anticorrosion de la cavité interne » dans le coût total de possession, plutôt que de ne regarder que le prix unitaire de la finition.
Revenons à la technique elle-même : la production stable de peinture électrophorétique cathodique ne repose pas sur des mystères, mais sur le contrôle continu de cinq paramètres — tension, matière sèche, pH, température, pénétration de dépôt — et sur l'entretien minutieux du bain, de l'ultrafiltration et du système anodique. Kexin New Materials (kexinMaterials), lors du développement conjoint avec ses clients, a constaté que la grande majorité des fluctuations de qualité de l'électrophorèse trouvent leur origine dans deux endroits : « les quatre bases du bain » et « le rinçage à l'eau pure du prétraitement » — tant que les fondamentaux sont respectés, la performance de résistance à la brume saline de la couche électrophorétique et l'engagement de dix ans d'anticorrosion du véhicule complet tiennent la route.
Questions fréquentes
Q : Quelle est la différence fondamentale entre l'électrophorèse cathodique et l'électrophorèse anodique ?
R : La différence fondamentale réside dans la polarité de l'électrode à laquelle la pièce est connectée. En électrophorèse cathodique, la pièce est connectée au pôle négatif, la surface subit une réaction de réduction avec dégagement d'hydrogène, le substrat métallique n'est pas oxydé ni dissous, et la résistance à la corrosion est meilleure ; en électrophorèse anodique, la pièce est connectée au pôle positif, il y a dissolution du métal, les ions fer contaminent le film de peinture et le rendent fragile et jaunâtre. L'automobile moderne utilise presque exclusivement l'électrophorèse cathodique.
Q : Plus la tension est élevée, meilleure est la pénétration de dépôt ?
R : Ce n'est pas une relation monotone. Une tension trop basse donne un dépôt insuffisant dans les cavités, trop élevée provoque un dégagement d'hydrogène violent créant des piqûres, de l'effet orange voire une perforation. Les lignes de production utilisent couramment une courbe « démarrage en douceur + montée par paliers » pour équilibrer l'épaisseur de film et le risque de piqûres ; la pénétration de dépôt dépend davantage de l'optimisation combinée de la courbe de tension, de la disposition des anodes auxiliaires et de l'équilibre des solvants.
Q : Comment maintient-on la matière sèche du bain à 15–20 % ?
R : Par une boucle fermée « mesure — alimentation — entrainement » : on mesure la matière sèche à chaque poste, on estime la quantité de peinture emportée par la carrossie selon la production et l'épaisseur de film, et on ajoute par petites fois le vernis d'origine et l'eau déminéralisée, afin d'éviter un apport massif unique qui causerait un choc de concentration localisé et de la floculation.
Q : Pourquoi le pH doit-il être contrôlé dans une plage aussi étroite de 5,8–6,2 ?
R : Le bain d'électrophorèse cathodique est un système de dispersion colloidale faiblement acide. Un pH trop bas stabilise excessivement la résine, ralentit ou empêche le dépôt ; un pH trop élevé favorise la coagulation des particules, déstabilise le bain et grossit les grains. Le pH est déterminé par la réaction anodique et les tampons d'alimentation ; il faut le mesurer régulièrement et le verrouiller dans la fenêtre à l'aide d'agents d'ajustement.
Q : Comment quantifier la pénétration de dépôt sur le terrain ?
R : On utilise couramment la boîte Ford (Ford Box) ou des éprouvettes tubulaires de cavité interne, pour mesurer la hauteur et l'uniformité du dépôt sur la paroi interne après pénétration du liquide dans la cavité. En surveillance courante, le bas de la paroi interne de la porte, la cavité de la traverse longitudinale et le dos des boulons présentant des fuites de fer ou une chute brutale d'épaisseur sont des signes directs d'une pénétration de dépôt insuffisante.
Q : Pourquoi faut-il obligatoirement un rinçage post-UF après l'électrophorèse ?
R : La pièce sortante porte à sa surface beaucoup de bain contenant de la peinture ; un séchage direct au four formerait un film de rebut rugueux et cassant, gaspillant la peinture et ruinant l'apparence. Le perméat UF lave d'abord la peinture flottante et la renvoie au bain, puis un rinçage final à l'eau pure ne laisse qu'un film humide uniforme pour le séchage, garantissant qualité et économie d'eau tout en réduisant les rejets.
Q : Quelle est généralement la résistance à la brume salanine de la couche électrophorétique ?
R : La valeur précise dépend du système de résine, de l'épaisseur de film et de la qualité du prétraitement, et doit se conformer à la FDS du produit correspondant et aux essais tiers. Sur le plan ingénierie, l'électrophorèse est la base de l'engagement de dix ans d'anticorrosion du véhicule complet ; associée à un bon prétraitement et à l'apprêt intermédiaire et à la finition ultérieurs, la durée de vie anticorrosion globale de la carrossie est nettement améliorée ; lors de la sélection, il faut exiger du fournisseur les données de brume salanine GB/T 1771 ou ASTM B117 et vérifier les conditions d'essai.
Q : Comment contrôler les COV de la peinture électrophorétique cathodique ?
R : Le bain contient de faibles quantités de solvants auxiliaires ou de formation de film, dont la volatilisation et l'entrainement génèrent des émissions de COV. L'atelier doit confiner et collecter les effluents, équiper un traitement des gaz résiduaires, et respecter les normes nationales de limitation des substances nocives des peintures pour véhicules (ex. GB 24409-2020) ; l'ajout de solvant doit être dosé selon l'analyse du bain, un excès ramollissant et provoquant des coulures du film.
Q : Pourquoi la température doit-elle être stable entre 28–35 ℃ ?
R : La température influence la viscosité du bain, la vitesse de dépôt et le niveaulement. Trop basse, le dépôt est lent, le film mince et le niveaulement médiocre ; trop élevée, le solvant s'évapore vite, les bulles persistent et la résine vieillit prématurément. Le contrôle en boucle fermée de la température par échangeur à plaques extérieur au bain est le maillon physique le plus critique de la gestion du bain d'électrophorèse.
Q : L'électrophorèse peut-elle remplacer directement l'apprêt riche en zinc industriel ?
R : Elle ne peut pas le remplacer simplement. L'électrophorèse convient aux pièces en série trempables, conductrices et géométriquement adaptées à la couverture par champ électrique ; les grandes structures en acier, les chantiers impossibles à tremper utilisent encore des systèmes pulvérisés comme l'apprêt époxy riche en zinc. Les deux partagent la philosophie de « l'anticorrosion de fond », mais leurs limites de mise en œuvre sont totalement différentes ; le choix doit se faire selon la taille de la pièce et les conditions de la ligne.