La deposición electroforética catódica (Cathodic Electrophoretic Deposition, abreviada CED) es el proceso más fundamental y también el menos prescindible en el sistema de anticorrosión del cuerpo de automóviles modernos. Ya sea la carrocería en blanco de vehículos de pasajeros, los chasis de vehículos comerciales, o diversos componentes estructurales metálicos conformados por estampado y soldadura, casi todos deben pasar primero por una electroforesis para formar una capa de revestimiento orgánico continua, uniforme y capaz de penetrar en cavidades internas y grietas, antes de que le llegue el turno a la capa intermedia, la pintura pigmentada y el barniz. Este artículo parte de los principios físico-químicos de la electrodeposición para explicar sistemáticamente las diferencias entre las reacciones anódicas y catódicas, la selección entre las dos clases de resinas electroforéticas epoxi y acrílicas, y los parámetros de gestión del baño que realmente determinan si la línea de producción puede operar de forma estable: voltaje, contenido de sólidos, pH, temperatura y poder de penetración electroforética. Cabe aclarar que los parámetros del proceso electroforético listados en el texto provienen de los archivos de investigación de este lote (sección de sistema de pintura automotriz y procesos): voltaje 200–350 V, contenido de sólidos del baño 15–20%, pH 5.8–6.2, temperatura 28–35 ℃. A nivel de filosofía anticorrosiva, la electroforesis catódica y la pintura de protección industrial comparten la misma lógica subyacente: protección catódica, barrera y compatibilidad; los lectores interesados en la selección pueden consultar también los artículos sobre compatibilidad de pinturas industriales.
I. Por qué la primera capa anticorrosiva del automóvil debe ser necesariamente electroforesis
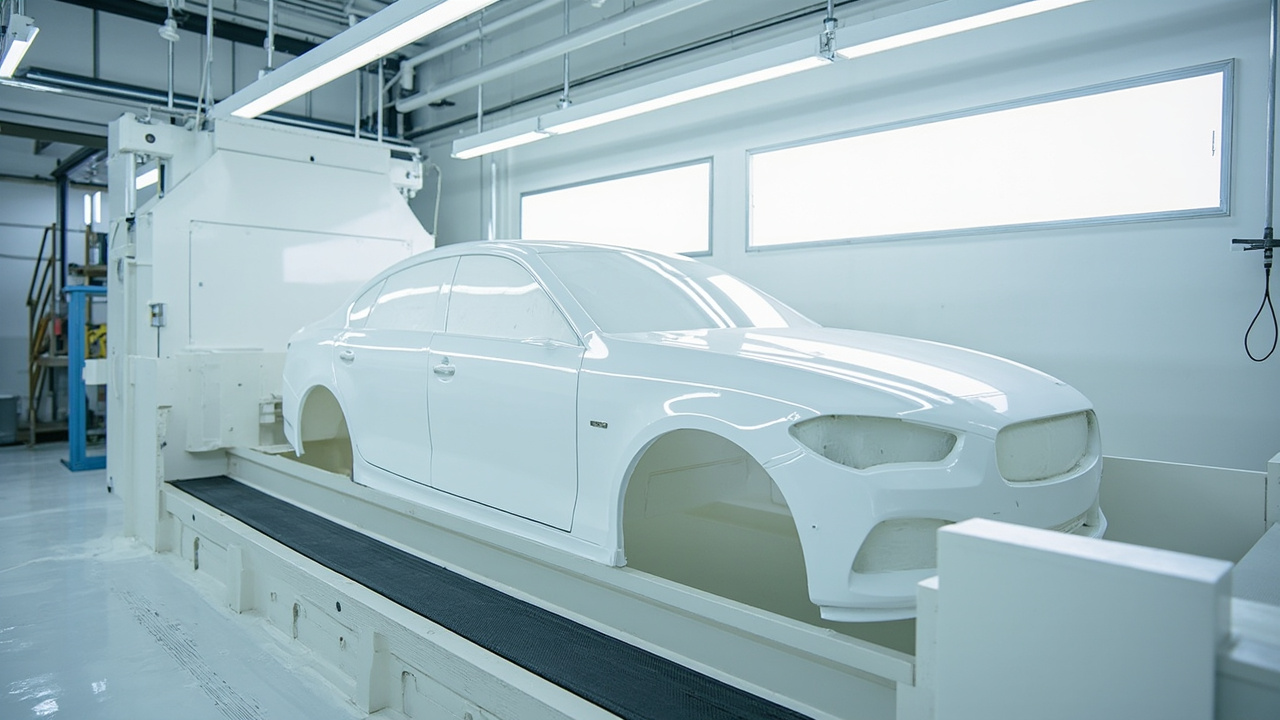
Antes de explicar los principios, primero hay que entender la razón por la cual la electroforesis se coloca al frente de todo el proceso de pintura del vehículo. La carrocería de un automóvil está formada por cientos de planchas de acero unidas por soldadura por puntos, soldadura láser y remachado, presentando numerosas juntas solapadas, cavidades y estructuras tipo caja (como umbrales, largueros longitudinales y paneles interiores de puertas). Estas zonas son inalcanzables para las pistolas de pulverización tradicionales, pero son precisamente las esquinas donde el agua, los iones cloruro y el oxígeno penetran con mayor facilidad para provocar corrosión. Si el acero desnudo tras el granallado se protege solo con capa intermedia y capa de acabado, a corto plazo no se observan problemas, pero tres o cinco años después el borde inferior de las puertas y el interior de los arcos de rueda presentarán ampollas y perforaciones de dentro hacia afuera —este es precisamente el problema central que resuelve la electroforesis: utiliza el campo eléctrico para "arrastrar" las partículas de pintura cargadas hacia todas las grietas conductoras, formando una película base uniforme que ni siquiera la pistola puede alcanzar.
Desde la cadena de procesos de pintura del vehículo completo, los cuatro pasos estándar de OEM (pintura de fábrica) son: pretratamiento (desengrase, fosfatado o silanizado, generando una película de conversión para mejorar la adherencia y resistencia a la corrosión) → electroforesis catódica (CED) → capa intermedia (mejora la planitud y protección contra impactos de piedra) → pintura pigmentada y barniz (horneado para formar película). La capa electroforética se adhiere directamente sobre la película de conversión y es la interfaz anticorrosiva verdaderamente "a distancia cero" con el metal; por tanto, su continuidad y cobertura de cavidades internas determinan directamente si se puede cumplir la garantía de anticorrosión de diez años del vehículo completo. En otras palabras, la electroforesis es la base de la promesa de garantía anticorrosiva del vehículo; por muy bonita que sea la capa intermedia y la de acabado, no pueden compensar el riesgo de corrosión interna dejado por una capa electroforética omitida. Según los archivos de investigación de este lote (sección de sistema de pintura automotriz y procesos), los parámetros clave de operación del baño electroforético son: voltaje 200–350 V, contenido de sólidos del baño 15–20%, pH 5.8–6.2, temperatura 28–35 ℃, y se debe prestar atención al indicador de poder de penetración electroforética.
II. Principio de electrodeposición: qué ocurre exactamente en el ánodo y el cátodo
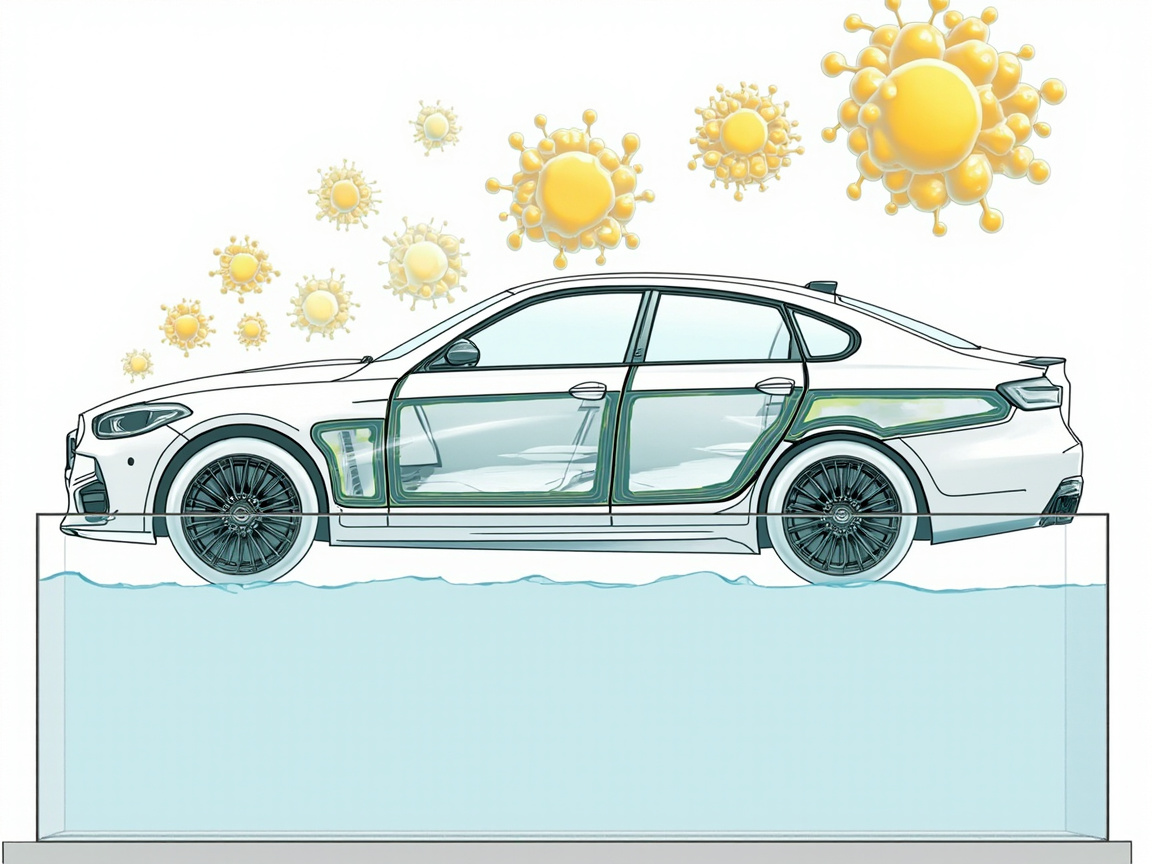
La electroforesis es esencialmente una migración dirigida y deposición de partículas coloidales a base de agua bajo un campo de corriente continua. El baño es una emulsión con agua desionizada como componente principal y pequeñas cantidades de solvente orgánico; la resina se dispersa en él como partículas coloidales (partículas de látex) cargadas positivamente, y los pigmentos y cargas están encapsulados o adsorbidos en los micelios. La pieza (carrocería) se conecta al polo negativo de la fuente de corriente continua (cátodo), y el electrodo del tanque se conecta al polo positivo (ánodo, generalmente acero inoxidable o electrodo inerte). Tras energizar, las partículas de resina cargadas positivamente migran hacia el cátodo y, en la superficie de la pieza, pierden su carga, se deshidratan y se depositan formando película —de ahí el nombre de "electroforesis catódica".
Aquí debe distinguirse entre "electroforesis anódica" y "electroforesis catódica". La electroforesis temprana era anódica (la pieza conectada al polo positivo), con resina cargada negativamente migrando hacia el ánodo. Pero la electroforesis anódica tiene un defecto fatal: la pieza como ánodo sufre disolución metálica, y los iones de hierro que entran al baño contaminan la película de pintura, amarilleándola y volviéndola frágil, además el propio hierro se corroe electroquímicamente, siendo su anticorrosión inferior al sistema catódico. La electroforesis catódica, en cambio, sitúa la pieza como cátodo; en la superficie de la pieza ocurre una reacción de reducción (desprendimiento de hidrógeno), y el metal base no se oxida ni se disuelve, por lo que su resistencia a la niebla salina es significativamente superior a la anódica, y esta es la razón fundamental por la cual los automóviles contemporáneos han transitado casi totalmente a la electroforesis catódica.
Las reacciones electroquímicas específicas se pueden desglosar en:
Lado del cátodo (pieza) reacciones principales:
- Reducción del agua: 2H₂O + 2e⁻ → H₂↑ + 2OH⁻, cerca de la superficie de la pieza se vuelve alcalina debido a la generación continua de OH⁻;
- Las partículas coloidales de resina (cargadas positivamente) migran al cátodo, se coagulan y depositan en ambiente alcalino, y junto con deshidratación por compresión mecánica, se transforman gradualmente de látex húmedo a película húmeda continua.
Lado del ánodo (electrodo del tanque) reacciones principales:
- El agua o la película pasivada de acero inoxidable participan en la reacción liberando O₂: 2H₂O → O₂↑ + 4H⁺ + 4e⁻;
- Si el material del ánodo se elige inadecuadamente (como usar electrodo de hierro soluble) disolverá iones metálicos contaminando el baño, por lo que el CED moderno adopta generalmente ánodos insolubles (electrodo de titanio con recubrimiento DSA o diseño de protección catódica separado por carcasa anódica independiente), minimizando la disolución de iones metálicos.
Comprender estas reacciones es extremadamente importante para la gestión en planta: el desprendimiento de hidrógeno en el cátodo hace que la película atrape burbujas; si el voltaje es demasiado alto y el calentamiento es muy rápido, las burbujas no tienen tiempo de escapar y forman poros pinhole; el oxígeno desprendido en el ánodo, si se mezcla en el baño, oxidará la resina, por lo que la zona anódica debe circular independientemente y evacuar el oxígeno a tiempo. La electroforesis no es "energizar y listo", sino un control continuo de los subproductos electroquímicos. Desde la química coloidal, las partículas de resina obtienen el potencial Zeta para estabilizarse en dispersión gracias a grupos catiónicos adsorbidos en su superficie (como sales de amina); tras energizar, las partículas migran en el campo eléctrico y pierden estabilidad coagulando en el cátodo; todo el proceso es extremadamente sensible a la conductividad del baño y la fuerza iónica —esta es también la razón por la cual la conductividad debe ser controlada estrictamente mediante UF e intercambio iónico. Si la conductividad se descontrola, las partículas floculan prematuramente en el baño, obstruyendo los filtros y arruinando la película; la relación acoplada con voltaje y pH es precisamente lo más difícil y lo que más pericia exige en la gestión del baño.
III. Dos sistemas de resina: cómo elegir entre epoxi y acrílico
Las resinas formadoras de película de la pintura electroforética catódica pertenecen principalmente a dos campos —el sistema epoxi y el acrílico—, con divisiones claras en su orientación de rendimiento; elegir mal el sistema afectará directamente la resistencia a la corrosión o a la intemperie del vehículo.
| Dimensión de comparación | Pintura electroforética catódica de sistema epoxi | Pintura electroforética catódica de sistema acrílico | |
|---|---|---|---|
| Resina central | Resina epoxi (con grupos catiónicos modificados con amina) | Copolímero acrílico (catiónico) | |
| — | Anticorrosión / resistencia a niebla salina | Excelente, fuerte adherencia a acero desnudo y buen blindaje | Buena, pero resistencia a corrosión global ligeramente inferior al epoxi |
| Resistencia intemperie / retención brillo | Regular, fácilmente pulveriza bajo exposición outdoor prolongada | Excelente, resistente a UV, buena retención de brillo y color | |
| Uso típico | Cavidades internas de carrocería, chasis, partes de alta anticorrosión | Piezas expuestas con alta exigencia de apariencia e intemperie | |
| Posicionamiento de compatibilidad | Mayormente como película base anticorrosiva principal | Suele coordinar con capa de acabado para mejorar durabilidad estética | |
| Estabilidad del baño | Madura y robusta, aplicación industrial más amplia | Requiere equilibrio de pH y solvente más fino |
En resumen, el sistema epoxi destaca en "proteger bien", y el acrílico en "resistir el sol". En las líneas de carrocería en blanco de vehículos de pasajeros, el CED de sistema epoxi es el absoluto mainstream, porque debe soportar la promesa de diez años de anticorrosión; mientras que en algunas piezas con mayor exigencia de intemperie y estructuralmente menos propensas a acumular agua, se elige el sistema acrílico. Cabe recordar que, sea cual sea la resina, la continuidad de la película final afecta más la anticorrosión que el tipo de resina —una capa electroforética con poros o zonas sin recubrir, por buena que sea la resina, no salva la vida anticorrosiva del vehículo.
Desde la implementación de selección, otra ventaja del sistema epoxi es la madurez técnica del baño, ventana de proceso amplia y alta tolerancia a fluctuaciones del pretratamiento, más adecuada para líneas de producción continua en gran volumen; el sistema acrílico es más exigente con el pH del baño y el equilibrio de solvente, con costo de mantenimiento algo mayor. Por ello las plantas automotrices prefieren universalmente el sistema epoxi en carrocerías en blanco, dejando la tarea de "resistir el sol" a la capa intermedia y al barniz superiores, en lugar de hacer que la electroforesis base se ocupe también de la intemperie. Esta idea de "cada capa con su función, sin invadir competencias" es en sí misma una extensión de la filosofía de compatibilidad por capas.
IV. Parámetros centrales del proceso: voltaje, contenido sólido, pH, temperatura y poder de penetración
Esta sección expone todos los parámetros duros que pueden escribirse en el procedimiento estándar de trabajo (SOP). Los datos provienen de los archivos de investigación de este lote (sección de sistema de pintura automotriz y procesos).
(1) Voltaje 200–350 V. El voltaje determina la fuerza motriz de deposición y el límite de espesor de película. Voltaje muy bajo, insuficiente poder de penetración y mal recubrimiento en cavidades; voltaje muy alto, desprendimiento violento de hidrógeno en la superficie, riesgo abrupto de poros, piel de naranja y perforación dieléctrica. Las líneas reales a menudo no usan voltaje constante, sino control de "arranque suave + elevación escalonada" o "densidad de corriente constante": al entrar al baño se usa voltaje menor para formar película uniforme en superficie, luego se eleva gradualmente para empujar las partículas de pintura a cavidades profundas. Para carrocerías complejas, la curva de voltaje por segmentos es más confiable que un voltaje fijo único.
(2) Contenido de sólidos del baño 15–20%. El contenido de sólidos es la proporción masa/volumen de componentes no volátiles en el baño, determina cuánta película seca se deposita por cada vez. Sólidos bajos, película fina, insuficiente cubrimiento y anticorrosión; demasiado altos, mayor viscosidad del baño, mal nivelado, fácil obstrucción de bolsas de filtro, y más pintura arrastrada por lavado. 15–20% es el rango clásico que equilibra eficiencia de deposición y estabilidad del baño; en planta se mantiene mediante adición de pintura original y agua desionizada.
(3) pH 5.8–6.2. El baño electroforético catódico es un ambiente ligeramente ácido. pH bajo (muy ácido), partículas de resina demasiado estables, deposición lenta o incluso nula; pH alto (hacia neutro), partículas propensas a coagular, baño inestable, partículas gruesas. El pH se mantiene principalmente por los H⁺ generados en la reacción anódica y el amortiguamiento de ácido débil del sistema de alimentación; diariamente se debe detectar y agregar agente de ajuste especializado para mantener el pH en ventana 5.8–6.2.
(4) Temperatura 28–35℃. La temperatura del baño afecta viscosidad, velocidad de deposición y nivelado. Muy baja, deposición lenta, película fina y mal nivelado; muy alta, evaporación rápida de solvente, burbujas difíciles de eliminar, resinas propensas a maduración y degradación. 28–35℃ se controla en circuito cerrado mediante intercambiador de calor externo (intercambiador de placas + refrigeración/calefacción), siendo el eslabón más "físico" y que no puede fallar en la gestión del baño electroforético.
(5) Poder de penetración electroforética (Throw Power). El poder de penetración es la capacidad de la pintura para penetrar en cavidades y grietas lejos del electrodo principal y depositar uniformemente bajo campo eléctrico, siendo el valor central que distingue a la electroforesis de la pulverización. Está influenciado conjuntamente por voltaje, sólidos, pH, tipo y contenido de solvente, y complejidad geométrica de la pieza. En planta se evalúa comúnmente con "caja Ford (Ford Box)" o probetas tubulares midiendo altura de recubrimiento interno. Indicios de poder de penetración insuficiente: hierro expuesto o caída abrupta de espesor en parte inferior de panel interno de puerta, cavidad de larguero, respaldo de pernos. Mejorar el poder de penetración usualmente parte de elevar voltaje, optimizar distribución de ánodos auxiliares, ajustar equilibrio de solvente del baño, no simplemente aumentar sólidos.
| Parámetro | Rango típico | Riesgo por defecto | Riesgo por exceso |
|---|---|---|---|
| Voltaje | 200–350 V | Insuficiente poder de penetración, omisión en cavidades | Poros por hidrógeno, perforación, piel de naranja |
| Sólidos | 15–20% | Película fina, insuficiente anticorrosión | Mal nivelado, obstruye filtro, desperdicio |
| pH | 5.8–6.2 | Deposición lenta, nula | Coagulación, partículas gruesas, inestabilidad |
| Temperatura | 28–35℃ | Deposición lenta, mal nivelado | Burbujas, degradación por maduración |
V. Gestión del baño: monitoreo sinérgico de sólidos, pH, conductividad y solvente
La verdadera habilidad en la planta electroforética no está en "energizar", sino en "criar el baño". El baño es un sistema dinámico continuamente extraído por piezas, reabastecido con pintura original, lavado por ultrafiltración (UF), y desviado por líquido anódico; cualquier deriva de indicador se acumula en accidente de calidad por lotes. Se deben tratar los siguientes cuatro valores como tareas diarias:
Monitoreo de sólidos. Medir sólidos del baño una vez al día (método de horneado o medidor rápido de humedad), vinculado a alimentación de pintura original. La alimentación debe ser "pequeña y frecuente", evitando impacto local de concentración por gran adición única y floculación. Registrar también pintura arrastrada por carrocería (estimada por producción y espesor) para emparejar alimentación con consumo real.
Monitoreo de pH. Con pH metro de precisión al menos una vez por turno. La deriva de pH suele presagiar anomalía en sistema anódico o desequilibrio de agente de alimentación. Notar que el pH metro debe calibrarse periódicamente; el electrodo se contamina fácilmente por el baño y requiere reemplazo según ciclo del fabricante.
Monitoreo de conductividad. La conductividad refleja cantidad total de iones en el baño. Sales traídas por lavado deficiente de pretratamiento, reflujo de líquido anódico, acumulación de agentes de alimentación, elevan la conductividad, haciendo película rugosa y más poros. El CED moderno equipa generalmente UF e intercambio iónico aniónico/catiónico para purificar continuamente, manteniendo conductividad en ventana de proceso. Ante aumento anómalo, primero revisar si el último lavado de agua pura del pretratamiento cumple, luego si circuito UF está obstruido.
Monitoreo de contenido de solvente. El baño electroforético catódico contiene pequeña cantidad de solvente coadyuvante/ formador de película (como éter butilglicol), que afecta deposición, nivelado y poder de penetración. La evaporación y arrastre reducen contenido, requiere adición cuantitativa según análisis de baño; exceso ablanda película y causa goteo. La gestión de solvente suele vincularse a cumplimiento VOC; la planta debe tener recolección cerrada y tratamiento de gases, cumpliendo normas nacionales de límite de sustancias nocivas en pinturas para vehículos (como GB 24409-2020).
Además de los cuatro indicadores duros, la salud del sistema UF determina directamente la vida del baño: la membrana UF separa la pintura y impurezas sobrantes lavadas, devolviendo agua limpia al enjuague posterior, ahorrando agua y reduciendo descargas. Caída de flujo UF y aumento de diferencia de presión son señal de limpieza química o reemplazo de módulo.
Otro circuito a menudo ignorado es el sistema de circulación de líquido anódico (anolyte). El CED moderno usa mayormente ánodos insolubles (como electrodo de titanio con recubrimiento DSA), la cámara anódica y el baño están separados por membrana de intercambio iónico, el anolyte fluye en circuito cerrado independiente llevándose los H⁺ de reacción anódica y posibles iones metálicos disueltos, manteniendo pH estable y evitando contaminación de película por iones metálicos que amarillea y fragiliza. El anolyte mismo debe monitorear conductividad y flujo; interrupción de flujo hace pH anódico caer abruptamente, resina coagula y incrusta en ánodo, contaminando todo el baño. Muchas "degradaciones repentinas del baño" se rastrean a falla de bomba anolyte o módulo de membrana, por eso circuito anolyte y UF deben incluirse en inspección diaria.
VI. Post-enjuague y horneado: los dos últimos pasos del cierre de película
La deposición electroforética aún es una semipelícula de "película húmeda + baño adherido", debe pasar por post-enjuague y horneado para formar película real.
Post-enjuague (lavado UF + agua pura). Al salir del baño, la pieza lleva mucho baño con pintura en superficie; si se hornea directo, ese baño forma película residual rugosa y frágil, desperdiciando pintura y arruinando apariencia. El post-enjuague primero usa permeado UF para lavar pintura superficial y recuperarla (la pintura recuperada vuelve al baño), luego agua desionizada (o pura) para enjuague final, asegurando solo película húmeda uniforme. Presión, dirección y tiempo de drenado deben estandarizarse, evitando "marcas de agua" y puntos ciegos no enjuagados.
Curado por horneado. La película húmeda tras lavado entra a horno, reticulando y curando bajo curva de temperatura —el sistema epoxi forma red tridimensional por grupos funcionales con agente de curado (o autoreticulantes). Curado insuficiente, película blanda, adherencia y corrosión no cumplen; sobrecurado, película frágil, decolora. Típico CED hornea a 160–180℃, control por tiempo de temperatura de placa (no solo aire de horno). Horno requiere buena uniformidad, evitar puntos fríos de curado local.
Hasta aquí se completa una capa base electroforética catódica continua, densa y de cobertura total en cavidades, sobre la cual pueden aplicarse capa intermedia y de acabado.
VII. Desde la electroforesis a la filosofía anticorrosiva de pintura industrial: protección catódica, barrera y compatibilidad
Aunque la electroforesis catódica pertenece a la pintura automotriz, su filosofía anticorrosiva es idéntica a la pintura de protección industrial: "que el medio corrosivo no llegue al metal". Poner esta idea en el marco mayor de anticorrosión industrial ayuda a lectores a construir cognición sistémica; la selección de compatibilidad puede consultar artículos de compatibilidad de pinturas industriales (ver lectura extendida).
Idea de protección catódica. En anticorrosión pesada industrial, la imprimación epoxi rica en zinc usa polvo de zinc ≥80% masa en película seca como ánodo de sacrificio, corroído preferencialmente para proteger acero base; la electroforesis aunque sin zinc, su capa base densa y continua también corta la "vía acuosa" de la pila de corrosión. La lógica subyacente común: aislar eléctricamente metal de ambiente electrolítico, o proveer ruta anódica de sacrificio preferencial.
Idea de barrera. La pintura intermedia epoxi con micáceo de hierro usa escamas de óxido de hierro para alargar ruta de difusión de agua, oxígeno, iones cloruro, como "laberinto" en la película; la continuidad densa de la película electroforética es esencialmente también barrera —solo que logra cobertura total por campo eléctrico, ni siquiera rincones muertos de pistola escapan.
Idea de compatibilidad. El sistema ISO 12944 enfatiza compatibilidad por capas "imprimación (anticorrosión/adherencia) + intermedia (espesor/barrera) + acabado (intemperie/decorativo)". El pretratamiento→electroforesis→intermedia→pigmentada→barniz del vehículo es precisamente la réplica de esta filosofía en automóvil: cada capa cubre un tramo, sumando anticorrosión y estética superiores a capa simple. En clasificación de corrosividad, ISO 12944-2018 gradúa ambiente de C2 (bajo) a C5 (muy alto) y CX (extremo offshore), con grados de inmersión Im1–Im3; imprimación epoxi rica en zinc pesada (como Jotun Barrier 80 UHS en archivos) alcanza durabilidad "muy alta (VH)" en C5. La posición de la capa electroforética equivale a "capa base nivel CED" del sistema vehículo, su objetivo de durabilidad también debe definirse con lenguaje de grado de corrosividad, no solo horas de niebla salina. Kexin New Materials (kexinMaterials) en campos de protección industrial y recubrimientos automotrices sigue largamente el principio de compatibilidad por capas "anticorrosión base — barrera media — intemperie superficie", altamente homólogo a la lógica vehículo electroforesis—intermedia—acabado, con valor de referencia directa para ingenieros que diseñan sistemas anticorrosivos multi-escenario.
VIII. Defectos comunes de electroforesis y solución en planta
Aunque todos los parámetros estén dentro de los rangos, en el sitio pueden aparecer todo tipo de defectos; la clave es correlacionar rápidamente el fenómeno con "subproductos electroquímicos" o "deriva del baño". A continuación se enumeran los puntos de inspección según la frecuencia de ocurrencia.
| Manifestación del defecto | Causa más probable | Contramedida en sitio |
|---|---|---|
| Poros / Picaduras | Desprendimiento de hidrógeno por voltaje excesivo, burbujas difíciles de eliminar por temperatura alta del baño, residuos de pretratamiento | Reducir voltaje, estabilizar temperatura del baño, revisar desengrase y lavado con agua pura |
| Falta de pintura en cavidades / Película fina | Insuficiente poder de penetración, mala disposición de ánodos auxiliares | Optimizar curva de voltaje, añadir ánodos auxiliares, calibrar poder de penetración |
| Superficie rugosa / Partículas | Alta conductividad, contaminación del baño, caída de flujo UF | Revisar sales arrastradas del pretratamiento, reforzar UF/intercambio iónico |
| Película quebradiza / Decoloración | Sobrehorneado, degradación de resina por deriva de pH | Calibrar curva de horneado, fijar pH, añadir agente ajustador |
| Falta de pintura localizada | Mala conductividad del gancho del workpiece, mal enmascaramiento | Limpiar gancho, revisar resistencia de contacto, reordenar utillaje |
| Borde / Esquinas excesivamente gruesos | Concentración de campo eléctrico por efecto de borde | Arranque escalonado de voltaje, añadir blindaje, controlar límite superior de voltaje |
La esencia de esta tabla es "localizar primero la variable, luego ajustar un solo parámetro"; evite modificar varios a la vez causando imposibilidad de atribución. La mayoría de las fluctuaciones de línea pueden encontrar su causa raíz en las cuatro tareas del baño (sólidos, pH, conductividad, solvente) y en el sistema de ánodo/UF, en lugar de culpar a la calidad de la pintura electroforética misma.
Nueve. Migrar la experiencia en electroforesis a su decisión de revestimiento
Para los ingenieros dedicados a la fabricación automotriz, suministro de componentes o protección de equipos industriales, comprender la electroforesis catódica tiene al menos triple significado práctico: primero, al auditar la línea de electroforesis del proveedor, puede usar "si la curva de voltaje es razonable, si el poder de penetración se mide realmente, si los cuatro indicadores del baño tienen SOP" como lista de debida diligencia; segundo, al diseñar por sí mismo un sistema anticorrosión, puede tomar la idea de "cobertura total por campo eléctrico" de la electroforesis, priorizando procesos que puedan entrar en cavidades para estructuras complejas; tercero, al comparar costos de diferentes esquemas de revestimiento, debe incluir "la vida útil anticorrosión de cavidades" en el costo total de propiedad, en lugar de mirar solo el precio unitario de la capa de acabado.
Volviendo a la técnica en sí, la producción estable de la pintura electroforética catódica no depende de misticismo, sino del control continuo de los cinco parámetros: voltaje, sólidos, pH, temperatura y poder de penetración, así como del mantenimiento fino del baño, ultrafiltración y sistema de ánodo. Kexin New Materials (kexinMaterials) ha descubierto en el desarrollo conjunto con clientes que la gran mayoría de las fluctuaciones de calidad de electroforesis pueden rastrearse a "las cuatro tareas del baño" y "el lavado con agua pura del pretratamiento"; manteniendo las bases, el desempeño de niebla salina de la capa electroforética y el compromiso de anticorrosión de diez años del vehículo completo son sostenibles.
Preguntas frecuentes
P: ¿Cuál es la diferencia fundamental entre electroforesis catódica y anódica?
R: La diferencia fundamental radica en la polaridad del electrodo conectado al workpiece. En la electroforesis catódica el workpiece se conecta al polo negativo, en la superficie ocurre reacción de reducción y desprendimiento de hidrógeno, el sustrato metálico no se oxida ni disuelve, teniendo mejor resistencia a la corrosión; en la anódica el workpiece se conecta al polo positivo, ocurre disolución metálica, los iones de hierro contaminan la película y la hacen quebradiza y amarillenta. Los automóviles modernos usan casi totalmente electroforesis catódica.
P: ¿A mayor voltaje, mejor poder de penetración?
R: No es una relación monótona. Voltaje muy bajo da insuficiente pintura en cavidades; muy alto genera desprendimiento violento de hidrógeno produciendo poros, piel de naranja e incluso perforación. Las líneas usan comúnmente curva de "arranque suave + elevación escalonada de voltaje" para equilibrar espesor y riesgo de poros; el poder de penetración depende más de la optimización integral de curva de voltaje, disposición de ánodos auxiliares y equilibrio de solvente.
P: ¿Cómo se mantiene el sólido del baño en 15–20%?
R: Mediante un ciclo cerrado de "medición—reabastecimiento—arrastre": medir sólidos por turno, estimar según producción y espesor la pintura llevada por la carrocería, reabastecer en pequeñas dosis repetidas de pintura original y agua desionizada, evitando impacto local de concentración y floculación por reabastecimiento masivo único.
P: ¿Por qué el pH se controla en un rango tan estrecho de 5.8–6.2?
R: El baño de electroforesis catódica es un sistema de dispersión coloidal débilmente ácido. pH muy bajo estabiliza excesivamente la resina, deposita lento o no deposita; pH muy alto facilita coagulación de partículas, inestabilidad del baño y granulado grueso. El pH lo determinan la reacción anódica y el tampón de reabastecimiento; debe medirse periódicamente y fijarse con agente ajustador.
P: ¿Cómo cuantificar el poder de penetración en sitio?
R: Comúnmente con caja Ford (Ford Box) o probetas tubulares de cavidad, midiendo altura y uniformidad de pintura en pared interna tras penetrar la cavidad. En monitoreo diario, falta de hierro o caída abrupta de espesor en parte inferior de puertas, cavidad de largueros y reverso de pernos son señales directas de insuficiente poder de penetración.
P: ¿Por qué es obligatorio el post-enjuague UF tras electroforesis?
R: El workpiece al salir del baño lleva mucho líquido con pintura; hornear directo forma película residual rugosa y quebradiza, desperdiciando pintura y arruinando apariencia. El líquido de permeado UF lava la pintura flotante y la recupera al baño, luego lavado final con agua pura, dejando solo película húmeda uniforme para hornear, garantizando calidad y ahorrando agua y emisiones.
P: ¿Cuánta niebla salina resiste generalmente la capa electroforética?
R: El valor específico depende del sistema de resina, espesor y calidad de pretratamiento, debe basarse en TDS del producto y prueba de terceros. En ingeniería la electroforesis es la base del compromiso de diez años de anticorrosión del vehículo completo; con buen pretratamiento y capa intermedia y de acabado posteriores, la vida anticorrosión integral mejora significativamente; al seleccionar, exija al proveedor datos de niebla salina GB/T 1771 o ASTM B117 y verifique condiciones de prueba.
P: ¿Cómo controlar el VOC de la pintura electroforética catódica?
R: El baño contiene pequeña cantidad de solvente auxiliar/formante, su volatilización y arrastre causan emisión VOC. La planta debe recolectar cerradamente, equipar tratamiento de gases y cumplir norma nacional de límites de sustancias nocivas en pinturas para vehículos (ej. GB 24409-2020); el reabastecimiento de solvente debe dosificarse según análisis del baño, el exceso ablanda y causa corrimiento de la película.
P: ¿Por qué la temperatura debe estabilizarse en 28–35℃?
R: La temperatura afecta viscosidad del baño, velocidad de deposición y nivelado. Baja deposita lento, película fina y mal nivelado; alta evapora solvente rápido, dificulta eliminar burbujas y madura/degrada resina. El control cerrado con intercambiador de placas externo es el eslabón físico más crítico en gestión del baño electroforético.
P: ¿Puede la electroforesis reemplazar directamente la imprimación rica en zinc industrial?
R: No reemplazo simple. La electroforesis sirve para componentes por lotes sumergibles, conductivos y de geometría apta para cobertura de campo; estructuras grandes o construcción in situ no sumergibles usan sistemas de pulverización como imprimación epoxi rica en zinc. Ambos comparten la filosofía de "anticorrosión de capa base", pero límites de aplicación totalmente distintos; seleccione según tamaño de pieza y condiciones de línea.