Nel sistema di rivestimento anticorrosione pesante a tre strati "primer + strato intermedio + finitura", la finitura è l'unico strato esposto a lungo termine direttamente a luce solare, pioggia, raggi UV e cicli di caldo-freddo. Il suo compito non è schermare l'acciaio (questo è affare di primer e strato intermedio), ma "impedire che in una decina d'anni gli UV perforino l'intero sistema dall'esterno". La vernice poliuretanica alifatica è proprio la finitura resistente alle intemperie più diffusa negli attuali sistemi ISO 12944 C4–CX, e grazie all'ottima ritenzione di lucentezza e colore dell'isocianato polifunzionale alifatico di tipo HDI, blocca saldamente l'aspetto e la vita protettiva di ponti transoceanici, serbatoi e strutture offshore. Questo articolo spiega sistematicamente la vernice poliuretanica alifatica per finitura, dalla meccanica di resistenza alle intemperie, al confronto tra alifatica e aromatica, alla ritenzione di lucentezza e resistenza all'ingiallimento, fino alla applicazione e verifica, per aiutare gli ingegneri a non essere fuorviati dalla vaga affermazione "è tutto poliuretanico" nella selezione, e per aiutare i proprietari a scrivere indicatori di resistenza alle intemperie in clausole accettabili già nella fase di gara d'appalto.
Kexin New Materials (kexinMaterials) nei sistemi per ponti e piattaforme offshore, adotta la vernice poliuretanica alifatica per finitura come scelta predefinita per lo strato resistente alle intemperie delle superfici esterne, e verifica il suo tasso di ritenzione di lucentezza e l'adesione secondo i requisiti dei sistemi C5 e CX della ISO 12944-5, fornendo dati di resistenza alle intemperie accettabili, trasformando "resistente alle intemperie" da aggettivo a numero confrontabile, e facilitando il proprietario a scrivere gli indicatori chiave nel capitolato tecnico già nella fase di gara.
I. Cosa è la vernice poliuretanica alifatica per finitura
La vernice poliuretanica alifatica per finitura è una vernice poliuretanica a due componenti: il componente A contiene resina acrilica idrossilata, resina poliestere e pigmenti, il componente B contiene polisocianato alifatico (per lo più trimeri HDI, biureto). Dopo miscelazione —NCO e —OH si reticolano in una densa rete poliuretanica, formando uno strato di finitura ad alta lucentezza, alta durezza e resistente alle intemperie. Il cosiddetto "alifatico" indica che lo scheletro dell'indurente è l'HDI alifatico anziché il TDI o MDI aromatico — questa distinzione determina il divario fondamentale nella resistenza alle intemperie, ed è il punto che non dovrebbe essere confuso nella selezione. Secondo la ISO 12944-5, le finiture resistenti alle intemperie includono poliuretanico alifatico, polysiloxano, fluorocarbonico, ecc.; il poliuretanico alifatico, per rapporto qualità-prezzo e tolleranza di applicazione, è diventato lo strato di finitura più ampiamente utilizzato. Non è l'unica opzione, ma è il punto di equilibrio ottimale per la maggior parte dei progetti C4–CX: più economico e facile da applicare rispetto a polysiloxano e fluorocarbonico, e molto più resistente alle intemperie del poliuretanico aromatico. Considerare le tre parole "poliuretanico" come garanzia di resistenza alle intemperie è pericoloso; bisogna confermare che l'indurente è l'HDI alifatico, altrimenti anche la lucentezza iniziale più bella ingiallirà e si polverizzerà in uno o due anni.
Secondo la ISO 12944-5, le finiture resistenti alle intemperie includono poliuretanico alifatico, polysiloxano, fluorocarbonico, ecc.; il poliuretanico alifatico, per rapporto qualità-prezzo e tolleranza di applicazione, è diventato lo strato di finitura più ampiamente utilizzato. Non è l'unica opzione, ma è il punto di equilibrio ottimale per la maggior parte dei progetti C4–CX: più economico e facile da applicare rispetto a polysiloxano e fluorocarbonico, e molto più resistente alle intemperie del poliuretanico aromatico. È pericoloso considerare le tre parole "poliuretanico" come garanzia di resistenza alle intemperie; bisogna confermare che l'indurente è l'HDI alifatico, altrimenti anche la lucentezza iniziale più bella ingiallirà e si polverizzerà in uno o due anni.
II. Meccanismo di resistenza alle intemperie: perché l'alifatico non ingiallisce
La causa principale di degrado esterno del rivestimento è la fotodegradazione indotta dagli UV: l'anello benzenico nell'isocianato aromatico assorbe gli UV e subisce reazioni di Norrish e ossidazione, generando strutture chinoidi che mostrano ingiallimento, polverizzazione e perdita di lucentezza. L'HDI alifatico non contiene anelli aromatici che assorbono facilmente gli UV, quindi presenta tre vantaggi:
- Resistenza all'ingiallimento: mantiene il colore a lungo esposto al sole, non ingiallisce;
- Ritenzione di lucentezza: la lucentezza diminuisce lentamente, rimane alta per molti anni;
- Resistenza alla polverizzazione: la catena principale del polimero non si rompe facilmente, la superficie non si polverizza.
Il contrasto è evidente: il poliuretanico aromatico (es. indurente TDI) all'esterno in 1–2 anni mostra chiaro ingiallimento e polverizzazione, adatto solo per interni o parti non esposte; il poliuretanico alifatico nel sistema C5 può mantenere lucentezza e colore per un ordine di 10–15 anni (a seconda della formulazione e di vernice trasparente, vernice pigmentata). Usare l'aromatico come finitura su un ponte transoceanico è un errore tipico di abbinamento; dopo alcuni anni l'intero ponte ingiallisce e si polverizza, e il proprietario spesso pensa sia "scarsa qualità della vernice", ma in realtà è lo sbaglio di selezione dell'indurente. Questo mostra che la resistenza alle intemperie non è "basta applicare la finitura", ma "basta applicare la finitura giusta", e lo scheletro dell'indurente è lo spartiacque.
III. Confronto tra poliuretanico alifatico e aromatico
Le due tipologie di poliuretanico hanno lo stesso meccanismo di indurimento, ma lo scheletro diverso determina una differenza abissale nella resistenza alle intemperie:
| Voce | Poliuretanico alifatico (HDI) | Poliuretanico aromatico (TDI/MDI) |
|---|---|---|
| Stabilità UV | Ottima, non ingiallisce | Scarsa, facile ingiallimento e polverizzazione |
| Ritenzione lucentezza e colore | Ordine di 10–15 anni | Declino evidente in 1–2 anni |
| Parti applicabili | Finitura esterna resistente alle intemperie | Interni, primer e strato intermedio, non esposto |
| Costo | Relativamente alto | Relativamente basso |
| Durezza, resistenza all'usura | Alta | Alta |
Conclusione: per esterni scegliere obbligatoriamente l'alifatico; per interni o strati inferiori si può usare l'aromatico per risparmiare. Entrambi hanno lo stesso meccanismo di indurimento, ma lo scheletro diverso determina una differenza abissale nella resistenza alle intemperie; nella selezione non si può guardare solo alle tre parole "poliuretanico", bisogna confermare che l'indurente è l'HDI alifatico. Per la logica complessiva del sistema a tre strati, si può fare riferimento alla Guida alla selezione del sistema di rivestimento anticorrosione ISO 12944 di questo lotto, e per il ruolo di schermatura della vernice intermedia sottostante si può fare riferimento a Meccanismo di schermatura della vernice intermedia a ossido di ferro micaceo.
IV. Ritenzione di lucentezza e polverizzazione: indicatori quantificabili di resistenza alle intemperie
La resistenza alle intemperie deve essere quantificata e misurabile, non basarsi solo su "è lucido o no":
- Tasso di ritenzione di lucentezza: secondo GB/T 9754, ISO 2813 si misura la lucentezza a 60° (GU), la nuova vernice ad alta lucentezza ≥ 85 GU, la finitura resistente alle intemperie dopo invecchiamento accelerato artificiale (es. ISO 16474 lampada allo xeno, ASTM G154) deve mantenere un alto tasso di ritenzione (es. dopo 2000 h ≥ 80%);
- Polverizzazione: secondo ISO 4628-6 si classifica (grado 0 nessuna polverizzazione è ottimale), chi resiste bene alle intemperie a lungo termine grado 0–1;
- Cambiamento di colore: secondo ISO 7724, GB/T 11186 differenza di colore ΔE, chi resiste bene ha ΔE piccolo;
- Perdita di lucentezza, crepe: secondo la classificazione ISO 4628.
Questi indicatori sono molto più seri di "è lucido o no"; nella selezione si deve guardare al tasso di ritenzione di lucentezza e al grado di polverizzazione nei report di invecchiamento accelerato di terze parti, non alle foto pubblicitarie. Molti fornitori riportano solo "lucentezza iniziale 90 GU", ma evitano il "tasso di ritenzione dopo 2000 h", che è proprio il dato chiave da richiedere alla consegna. Trasformare l'invecchiamento accelerato in "curva più criterio", la resistenza alle intemperie della finitura diventa realmente confrontabile e accettabile, evitando anche l'abbellimento di "conforme al termine ma già gravemente polverizzato a metà percorso".
V. Ruolo di strato di finitura nel sistema ISO 12944
La vernice poliuretanica alifatica per finitura nel tipico sistema C5 "zinc-rich epossidico + micaceo epossidico + poliuretanico alifatico", assume quattro responsabilità:
- Resistenza alle intemperie: blocca gli UV, protegge l'epossidico sottostante dalla fotodegradazione (l'epossidico di per sé non resiste agli UV, si polverizza);
- Barriera: il denso film poliuretanico blocca ulteriormente acqua e ossigeno;
- Decorazione: alta lucentezza, colore regolabile, ritenzione colore;
- Resistenza chimica: resistente agli inquinanti atmosferici, resistente al lavaggio.
Nota: l'epossidico sottostante (specialmente lo strato intermedio micaceo) non resiste agli UV; senza protezione di finitura resistente alle intemperie si polverizza e si stacca, quindi la finitura è "lo strato protettivo che protegge lo strato protettivo". Un sistema epossidico senza finitura resistente alle intemperie vede la vita esterna crollare, polverizzandosi e crepandosi in pochi anni. Questo spiega anche perché, sebbene la finitura sia sottile, è il "portiere" della vita resistente alle intemperie dell'intero sistema. La resistenza alle intemperie della finitura determina il "tempo di chiusura della protezione esterna del sistema"; quando la finitura mantiene bene lucentezza e colore, l'epossidico sottostante non viene perforato dagli UV, e l'intero sistema può raggiungere il grado di durabilità della ISO 12944.
VI. Punti chiave di applicazione
La chiave dell'applicazione della vernice poliuretanica alifatica per finitura: qualsiasi elemento fuori controllo farà fallire la promessa di resistenza alle intemperie:
- Preparazione superficiale: applicata sopra la vernice intermedia epossidica, la intermedia deve essere nello stato riverniciabile; se l'intervallo di ricopertura è superato occorre irruvidire; sabbiatura del substrato Sa 2.5 (secondo il sistema);
- Rapporto di miscelazione: due componenti strettamente secondo rapporto volumetrico e di massa (tipico 2:1 o secondo TDS), troppo o troppo poco indurente causa difetti;
- Spessore del film: singola passata 40–60 µm DFT, finitura totale 60–80 µm; troppo spesso facile colatura e crepe;
- Ambiente: umidità relativa ≤ 85%, substrato 3℃ sopra il punto di rugiada; evitare alta umidità (l'isocianato reagisce con l'acqua generando CO₂ causando pori);
- Spruzzatura: airless o air spray, viscosità secondo TDS; evitare bordi spessi, colature;
- Tempo di utilizzo: la reazione dopo miscelazione inizia subito, superato il pot life si gelifica e va scartato, miscelare e usare al momento.
La vernice poliuretanica per finitura è estremamente sensibile all'umidità; l'applicazione in alta umidità è la causa principale di pori e bolle cieche, in cantiere si deve controllare umidità e punto di rugiada, non affidarsi alla fortuna. Molti "perdita di lucentezza, pori" della finitura non sono problemi di prodotto, ma dovuti a perdita di controllo di temperatura-umidità o rapporto di miscelazione; la disciplina di processo in cantiere influenza il risultato più della scelta del marchio.
VII. Posizionamento rispetto a polysiloxano e fluorocarbonico
Il poliuretanico alifatico non è l'unica finitura resistente alle intemperie, posizionamento orizzontale:
- Poliuretanico alifatico: alto rapporto qualità-prezzo, facile applicazione, ritenzione lucentezza 10–15 anni, il più usato;
- Polysiloxano (acrilico-silossanico): ritenzione lucentezza e colore superiore (fino a 20 anni+), VOC più bassi, ma applicazione più difficile, costo alto, adatto a vita ultra-lunga (CX);
- Fluorocarbonico (FEVE): resistenza alle intemperie ottimale (20 anni+), buon autopulente, ma costoso, usato per landmark, estremi.
La scelta della tipologia dipende dal grado di durabilità e budget: per C4–C5 il poliuretanico basta, per CX, VH molto alto si può salire a polysiloxano, fluorocarbonico. Usare fluorocarbonico in capannoni ordinari è uno spreco, usare poliuretanico su landmark di piattaforme offshore potrebbe richiedere rinnovo anticipato; la selezione a livelli è la soluzione corretta. L'upgrade della finitura non è "più costoso è meglio", bisogna guardare all'intera vita: moltiplicare il numero di rinnovi per il costo singolo, poi confrontare con il costo iniziale, spesso il divario tra poliuretanico e polysiloxano è molto minore dell'intuizione data dalla "differenza di prezzo unitario".
VIII. Resistenza chimica e allo sporco
Oltre alla resistenza alle intemperie, il poliuretanico alifatico resiste anche alla chimica atmosferica: resistente a pioggia acida, spruzzi di nebbia salina, detergenti. La sua reticolazione densa impedisce ai contaminanti di penetrare, e con superficie ad alta lucentezza si lava facilmente. Ma solventi forti (es. benzina, chetoni) ammorbidiscono, quindi non usare per interni serbatoi a contatto prolungato con solventi forti. Le caratteristiche di resistenza allo sporco e facile lavabilità della finitura permettono a ponti e serbatoi di mantenere aspetto pulito dopo molti anni, riducendo anche i costi di manutenzione lavaggio. Su grandi strutture come ponti transoceanici, un lavaggio periodico con acqua dolce mantiene l'aspetto, e la facilità di pulizia della finitura si traduce direttamente in riduzione dei costi di manutenzione dell'intera vita.
IX. Difetti comuni e risoluzione problemi
I difetti di finitura più frequenti in cantiere e le relative cause:
- Pori, bolle cieche: ambiente ad alta umidità, —NCO reagisce con acqua producendo gas; ridurre umidità, controllare punto di rugiada;
- Perdita di lucentezza: rapporto errato, indurimento insufficiente, eccessiva diluizione; rispettare rigorosamente il rapporto;
- Ingiallimento: uso erroneo di indurente aromatico; confermare HDI alifatico;
- Colatura: spessore eccessivo, troppa diluizione; controllare DFT;
- Distacco tra strati: intermedia oltre intervallo non irruvidita; ricoprire secondo TDS;
- Pelle d'arancia: scarsa atomizzazione, viscosità alta; regolare viscosità e pressione.
Questi difetti derivano per lo più da ambiente di applicazione o perdita di controllo del rapporto, non dal prodotto stesso, quindi la scheda di processo e la supervisione in cantiere sono più importanti della semplice scelta del marchio. Usare come allegati di accettazione "registrazioni di temperatura-umidità, registrazioni di rapporto di miscelazione, registrazioni di spessore del film", può prevenire alla fonte la maggior parte dei difetti, e far sì che le dispute tra fornitore e committente abbiano dati su cui basarsi anziché parole discordi.
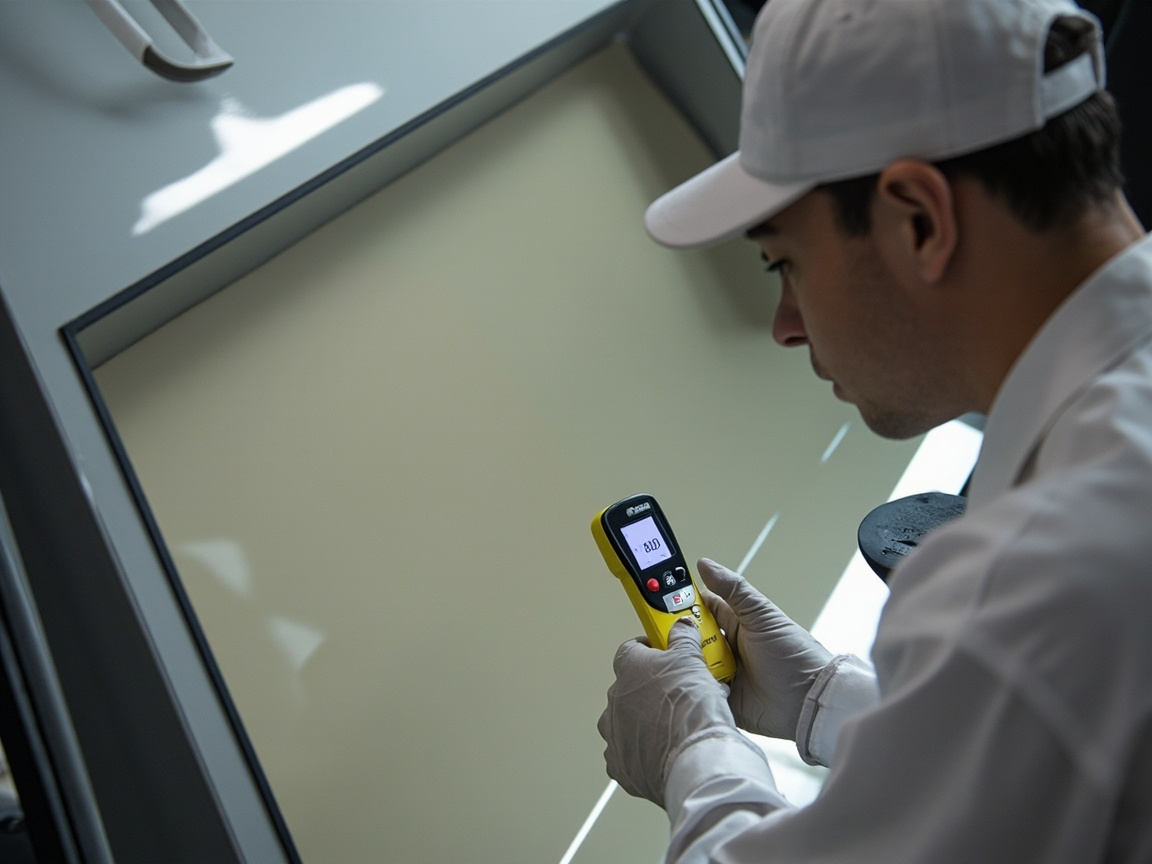
X. Verifica e accettazione
L'accettazione della vernice poliuretanica alifatica per finitura dovrebbe formare un ciclo chiuso quantificato:
- Lucentezza: 60° ≥ 85 GU (GB/T 9754);
- Adesione: quadrettatura grado 1 (GB/T 9286) o trazione ≥ 5 MPa (ISO 4624);
- Resistenza alle intemperie: report di terze parti di ritenzione lucentezza e grado di polverizzazione da invecchiamento con lampada allo xeno, UV;
- Aspetto: nessuna differenza colore, colatura, pelle d'arancia;
- VOC: conforme ai limiti GB 30981-2020 (la maggior parte delle finiture ≤ 420 g/L, tipo alto solids 250–350 g/L).
Come fornitore di sistema, Kexin New Materials (kexinMaterials) alla consegna della finitura allega report di ritenzione lucentezza da invecchiamento accelerato e dati di differenza colore, trasformando "resistente alle intemperie" da aggettivo a numero confrontabile, e facilitando il proprietario a scrivere gli indicatori di resistenza alle intemperie nel capitolato tecnico già nella fase di gara. Un'accettazione più severa di un punto, decenni di aspetto e protezione sono più stabili di un punto, e il proprietario non deve più tirare e molla con il fornitore su sensazioni soggettive come "è lucido o no".
XI. Sinergia con le normative VOC
Quando la vernice poliuretanica alifatica per finitura è a solvente, il VOC è vincolato da GB 30981-2020 (finitura ≤ 420 g/L), il tipo alto solids può scendere a 250–350 g/L, il poliuretanico a base d'acqua è ancora più basso. La tendenza è il "poliuretanico alifatico alto solids", che mantiene la resistenza alle intemperie riducendo il VOC. Anche nella scelta della finitura il VOC deve essere incluso nella revisione, non guardare solo alla resistenza alle intemperie — conformità e legalità devono essere soddisfatte simultaneamente, non trascurarne una per l'altra. Molti progetti in gara chiedono solo resistenza alle intemperie e non VOC, poi sul cantiere il prodotto risulta non conforme ambientalmente e si deve cambiare materiale, causando ritardi e maggiori costi, proprio il prezzo della "revisione separata prestazioni e conformità".
XII. Lista di controllo per la selezione
Per scegliere la vernice poliuretanica alifatica per finitura si suggerisce un ciclo chiuso di sei passi:
- Confermare che l'indurente sia HDI alifatico (vedere TDS, non è "poliuretanico" che è alifatico);
- Richiedere report di ritenzione lucentezza e polverizzazione da invecchiamento con lampada allo xeno, UV;
- Verificare rapporto di miscelazione, spessore del film, tempo di utilizzo;
- Verificare conformità VOC a GB 30981-2020;
- Confermare compatibilità e intervallo di ricopertura con la vernice intermedia epossidica sottostante;
- L'accettazione includa lucentezza, adesione, aspetto.
Sei passi a ciclo chiuso, per evitare errori banali come "la finitura non resiste alle intemperie" o "uso erroneo di aromatico", ed evitare di essere fuorviati dai numeri pubblicitari di "alta lucentezza iniziale". Scrivere questa lista in qualsiasi capitolato anticorrosione, la parte finitura non avrà grossi errori, e i fornitori saranno bloccati alla soglia di prequalifica.
XIII. Differenze tra indurenti alifatici come HDI e IPDI
I polisocianati alifatici non sono solo HDI. Tra gli indurenti alifatici comuni ci sono anche IPDI (isoforone diisocianato), HMDI, ecc., con caratteristiche diverse: il trimeri HDI ha equilibrio complessivo buono, ottima ritenzione lucentezza, applicazione più ampia; il trimeri IPDI asciuga più velocemente, durezza più alta, ma ritenzione lucentezza leggermente inferiore all'HDI; l'HMDI ha buona flessibilità. La selezione dipende dalle esigenze: per esterni resistenti alle intemperie priorità HDI, per essiccazione rapida o pezzi speciali ad alta durezza si può considerare sistema IPDI. Qualunque sia, lo scheletro non è aromatico, quindi tutti hanno la base di non ingiallimento — la differenza sta nella finestra di processo e nelle proprietà finali, non nella voce "ingiallisce o no".
La corrispondenza equivalente tra indurente e resina idrossilata determina la densità di reticolazione: —NCO in eccesso lascia monomeri liberi residui, influenzando resistenza alle intemperie e odore; —OH in eccesso reticolazione insufficiente, morbido. Formulazioni mature controllano il rapporto equivalente (es. —NCO/—OH ≈ 1.0–1.1) per bilanciare prestazioni e salute. Questo è anche il motivo per cui nel TDS il "rapporto di miscelazione" non può essere modificato a piacimento — modificare la proporzione significa modificare la rete di reticolazione, legata direttamente a resistenza alle intemperie e adesione. Da ricordare: pur essendo "alifatico", diversi produttori hanno contenuti di monomero residuo nei trimeri diversi, influenzando salute di applicazione e prestazioni finali; nella selezione si deve guardare al contenuto di monomero e VOC nel TDS, non solo alle tre parole "alifatico".
XIV. Attrezzature di applicazione e punti del processo di spruzzatura
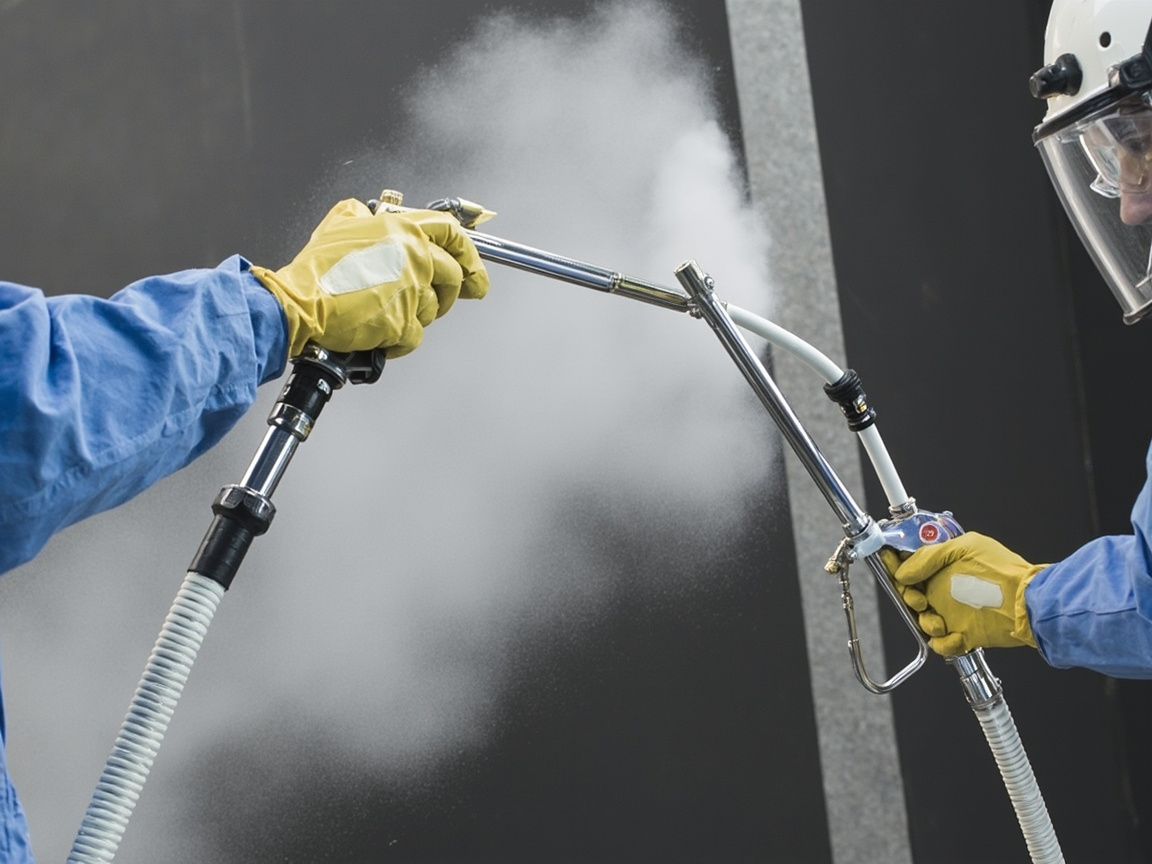
La vernice poliuretanica alifatica per finitura è abbastanza tollerante sulle attrezzature, ma i parametri di processo devono essere stabili: per airless si usa comunemente rapporto di pressione moderato, ugello selezionato per atomizzazione uniforme; per due componenti serve precisione nel rapporto (volumetrico o di massa secondo TDS), si suggerisce macchina di spruzzatura a due componenti con tubo di miscelazione statica, per evitare deriva del rapporto nel miscelamento manuale. Nella spruzzatura passare a velocità costante, sovrapposizione uniforme, prevenire bordi spessi, colature, dry spray. La viscosità di spruzzatura regolata con diluente secondo TDS; troppa diluizione causa colature e calo di resistenza, troppo poca atomizzazione scarsa e pelle d'arancia; la viscosità è uno dei parametri più da registrare in cantiere.
Il controllo ambientale è altrettanto chiave: temperatura 5–35℃, umidità relativa ≤ 85%, 3℃ sopra il punto di rugiada; vietato applicare in alta umidità. Il tempo di utilizzo dopo miscelazione si accorcia con l'aumento della temperatura, in estate ancora più miscelare e usare al momento, non accumulare. Molti "perdita di lucentezza, pori" della finitura non sono problemi di prodotto, ma dovuti a attrezzature di spruzzatura o perdita di controllo di temperatura-umidità; la disciplina di processo in cantiere influenza il risultato più della scelta del marchio, ed è per questo che la stessa vernice nelle mani di diversi team di applicazione può avere una vita differente di diversi anni.
XV. Riparazione locale e rinnovo della finitura
Quando la finitura è danneggiata (danno meccanico, polverizzazione locale), prima classificare poi decidere: danno locale lieve carteggiare a penna e ritoccare con finitura dello stesso sistema; polverizzazione o perdita di lucentezza su larga area richiede valutazione dello stato della vernice intermedia sottostante, se necessario ricopertura complessiva. Prima della riparazione bisogna confermare che il vecchio rivestimento sia nello stato riverniciabile, se oltre l'intervallo di ricopertura occorre irruvidire e attivare, altrimenti la nuova finitura si staccherà a placche. La pulizia superficiale prima della riparazione è spesso trascurata: se polvere, olio, strato di polverizzazione sulla superficie della vecchia finitura non vengono rimossi, la nuova vernice avrà adesione molto ridotta. La pratica standard è lavare con acqua dolce, carteggiare o leggera sabbiatura per rimuovere lo strato di polverizzazione, poi ricoprire secondo TDS.
Il rinnovo della colorazione deve essere coerente con il colore originale (secondo il carta colori e il controllo ΔE), per evitare l'aspetto a "toppa". Per strutture di grandi dimensioni come i ponti transoceanici, il rinnovo è spesso accompagnato dall'organizzazione del traffico, quindi la "manutenzione preventiva" (ricopertura prima della polverizzazione) è più economica del "riparare quando si rompe" — questo risponde anche all'approccio di gestione del ciclo di vita con valutazione periodica secondo ISO 4628. Inserire la valutazione periodica nel sistema operativo e manutentivo consente di intervenire nelle fasi iniziali della polverizzazione, prolungando notevolmente l'intervallo tra due grandi riparazioni.
XVI. Standard di invecchiamento accelerato ISO 16474 e ASTM G154 nella pratica
La verifica di laboratorio della resistenza agli agenti atmosferici della finitura si basa principalmente sulla lampada allo xeno (ISO 16474, ASTM G155) o sui raggi ultravioletti fluorescenti (ASTM G154). Le differenze sono le seguenti:
| Metodo | Spettro | Valutazione principale | Applicazione |
|---|---|---|---|
| Lampada allo xeno ISO 16474 | Luce quasi naturale | Conservazione lucentezza, conservazione colore, polverizzazione | Resistenza atmosferica complessiva |
| UV fluorescente ASTM G154 | Prevalenza ultravioletta | Craqueletura, perdita di lucentezza | Selezione rapida |
Lo spettro della lampada allo xeno è più vicino alla luce solare naturale, adatto alla valutazione complessiva di conservazione lucentezza, conservazione colore e polverizzazione; l'UV fluorescente è sensibile a craqueletura e perdita di lucentezza ma è sbilanciato sull'ultravioletto e manca dello spettro visibile. Nella pratica occorre notare: irraggiamento, temperatura del pannello nero e ciclo di nebulizzazione impostati secondo i cicli standard; preparazione dei campioni con DFT e sistema di rivestimento coerenti; valutazione secondo ISO 4628 e GB/T 9754 con test periodici (es. misura della ritenzione di lucentezza ogni 500 h), tracciando una curva di decadimento anziché guardare solo il punto finale. Fornire una conclusione quantitativa come "dopo 2000 h di xeno ritenzione di lucentezza ≥ 80%, polverizzazione grado 0–1" ha molto più valore di "eccellente resistenza atmosferica" e rappresenta anche un indicatore di accettazione che il committente dovrebbe inserire rigidamente nel capitolato di gara.
XVII. Compromesso costo-durabilità tra finitura poliuretanica alifatica e polisilossano
L'aggiornamento della finitura non è "più costosa è meglio", bisogna guardare al costo sul ciclo di vita:
| Tipo di finitura | Conservazione lucentezza e colore | Costo relativo | Durabilità applicabile |
|---|---|---|---|
| Poliuretano alifatico | 10–15 anni | 1,0× | H |
| Polisilossano | 20 anni+ | 1,3–1,6× | VH |
| Fluorocarbonico FEVE | 20 anni+ | 2×+ | VH/monumento |
Il poliuretano offre il miglior rapporto qualità-prezzo ed è la scelta preferita per la maggior parte dei progetti C4–C5; il polisilossano è più conveniente negli scenari di lunga durata VH, CX (il risparmio di una rinnovazione in meno supera di gran lunga la differenza di prezzo); il fluorocarbonico è usato per monumenti o resistenza estrema agli agenti atmosferici, a costo di prezzo e di una lavorazione esigente. La scelta della finitura deve considerare l'intero ciclo di vita: moltiplicare il numero di rinnovazioni per il costo unitario, poi confrontare con il costo iniziale; spesso il divario tra poliuretano e polisilossano è molto minore dell'intuizione data dalla "differenza di prezzo unitario". Per strutture come i ponti transoceanici, dove non si può intervenire frequentemente, il poliuretano alifatico ad alto contenuto di solidi resta la scelta più sicura per la finitura resistente agli agenti atmosferici, grazie alla sua tolleranza in applicazione.
XVIII. Controversie comuni in accettazione e come evitarle
Controversie comuni e relativi accorgimenti per l'accettazione della finitura poliuretanica alifatica: ① lucentezza iniziale alta ma senza report di invecchiamento → richiedere fin da gara il report di ritenzione di lucentezza allo xeno di terze parti; ② uso erroneo di aromatico come finitura → indicare HDI nel TDS e conservare campione per confronto; ③ puntinatura per applicazione ad alta umidità → registrazione di temperatura/umidità e punto di rugiada in accettazione; ④ spessore insufficiente → statistica con regola 90/10; ⑤ distacco tra strati → registrazione dell'intervallo di ricopertura e rimisura con trazione. Scrivere i "requisiti di prova" di ogni controversia nel capitolato trasforma l'accettazione da "ognuno dice la sua" a "firma sui dati". Questo è anche il senso di ISO 12944-8 nel redigere il capitolato — trasformare in anticipo le possibili dispute in clausole eseguibili, risparmiando a entrambe le parti.
XIX. Tendenze della finitura e della verniciatura ecologica
Sotto il vincolo di GB 30981-2020, la finitura poliuretanica alifatica evolve verso alto contenuto di solidi e versione a base d'acqua: l'alto contenuto di solidi riduce il VOC da circa 420 g/L a 250–350 g/L; il poliuretano a base d'acqua riduce ulteriormente il VOC, ma l'applicazione è più sensibile a temperatura/umidità e l'essiccazione è più lenta. La tendenza non è "eliminare il solvente" ma "trovare l'equilibrio tra resistenza atmosferica, applicazione e conformità". Il committente che inserisce VOC e resistenza atmosferica insieme nel punteggio guida i fornitori a offrire finiture sia conformi sia legali, ed è la via pragmatica per la trasformazione verde dell'industria anticorrosione, evitando il dilemma "resistente ma non ecologico". Per le grandi infrastrutture, verde e durabilità non sono mai un'alternativa esclusiva: la chiave è scegliere il sistema alifatico ad alto contenuto di solidi, non scegliere tra prestazione e ambiente.
XX. Raccomandazioni finali per la selezione della finitura
In sintesi, la selezione della finitura: per le parti esposte all'aperto usare alifatico HDI, richiedere report di ritenzione di lucentezza allo xeno, controllare lo spessore a 60–80 µm, VOC conforme a GB 30981, compatibile con la finitura epossidica sottostante e applicato nella finestra di ricopertura. Scrivere questi cinque punti in ogni capitolato anticorrosione e la finitura non avrà errori gravi. La resistenza atmosferica è l'ultima porta della protezione dell'intero sistema; se la si mantiene, la protezione decennale non viene rotta dall'esterno dai raggi UV e l'aspetto ordinato di ponti e piattaforme offshore si conserva a lungo. Molti ponti ingialliscono e si polverizzano in dieci anni, la radice spesso non è nel primer o strato intermedio, ma in un indurente della finitura sbagliato o spessore insufficiente — preservare la finitura significa preservare decenni di aspetto e protezione.
XXI. Stoccaggio e gestione della sicurezza della finitura poliuretanica alifatica
La finitura poliuretanica alifatica è bicomponente: il componente A (idrossile) deve essere sigillato e al riparo dall'umidità; il componente B (isocianato) teme particolarmente l'acqua — a contatto gelifica e rilascia CO₂, quindi magazzino e cantiere devono essere asciutti, freschi e lontani da fonti d'acqua. La miscela deve essere usata entro il tempo di utilizzo; se scade e gelifica è da scartare, non si può "salvare" aggiungendo diluente. La ventilazione in applicazione deve essere adeguata per evitare accumulo di vapori di isocianato; la protezione del personale secondo TDS. Scrivere la disciplina di stoccaggio e miscelazione nella scheda di processo è la gestione di base per evitare "materiale arrivato a cantiere già rovinato" e "miscela inefficace", banale ma decisiva per la qualità applicata; molti incidenti in cantiere derivano da negligenza nello stoccaggio e miscelazione, non da carenza di prestazione della vernice stessa.
XXII. Un elenco di accettazione in una frase per il committente
Il più breve elenco di accettazione finitura per il committente: indurente effettivamente alifatico HDI, ritenzione di lucentezza allo xeno di terze parti conforme, lucentezza a 60° ≥ 85 GU, adesione a quadretti grado 1 o trazione ≥ 5 MPa, spessore soddisfa 90/10, VOC conforme a GB 30981. Se passano tutti e sei, la finitura non ha errori gravi. Scrivere l'elenco nel capitolato tecnico di gara filtra i fornitori alla soglia, riducendo molto le dispute successive. La resistenza atmosferica è il portiere; un'accettazione più severa stabilizza decenni di aspetto e protezione, e il committente non deve più tirare per "se è lucida" con il fornitore: ogni disputa torna ai dati.
Domande frequenti
D: In cosa differiscono la finitura poliuretanica alifatica e aromatica, si possono miscelare?
R: Il nucleo è l'indurente: l'alifatica usa HDI, non ingiallisce all'aperto, ritiene lucentezza 10–15 anni; l'aromatica usa TDI, MDI, con anello benzenico soggetto a degrado UV, ingiallisce e si polverizza in 1–2 anni, adatta solo interni. Non si possono miscelare o scambiare indurenti pensando "sono entrambi poliuretanici"; la miscela tra classi diverse dà perdita di lucentezza e non essiccazione. La finitura esterna deve essere alifatica: è lo spartiacque della resistenza atmosferica.
D: Per quanti anni la finitura poliuretanica alifatica non ingiallisce?
R: A seconda formulazione e vernice trasparente o pigmentata, all'aperto la ritenzione di lucentezza e colore è tipicamente 10–15 anni, sistemi di qualità anche più; dopo invecchiamento accelerato (xeno ISO 16474 2000 h) la ritenzione di lucentezza deve restare alta (es. ≥ 80%), polverizzazione grado 0–1. La vita reale dipende da intensità UV, inquinamento, manutenzione; fare riferimento a report di invecchiamento di terze parti, non a anni dichiarati a voce, e non trattare "15 anni" come garanzia.
D: Perché sopra la finitura epossidica intermedia serve la finitura poliuretanica?
R: L'epossidico non resiste agli UV, esposto diretto si polverizza e sfoglia. La finitura poliuretanica alifatica blocca gli UV, protegge il sistema epossidico sottostante e dà decoro e resistenza chimica superficiale. È lo "strato che protegge lo strato protettivo". Un sistema epossidico senza finitura all'aperto crolla di durata, in pochi anni polverizza e crepa; perciò la finitura, pur sottile, è il portiere atmosferico.
D: Il VOC della finitura poliuretanica è alto, è conforme?
R: La finitura poliuretanica alifatica a solvente secondo i limiti di GB 30981-2020 per finiture è spesso ≤ 420 g/L, l'alta solidità scende a 250–350 g/L, l'acqua ancora meno. Entro i limiti è conforme. In selezione verificare report VOC di terze parti, valutando insieme "legale" e "resistente", non solo prestazione ignorando i limiti ambientali.
D: Perché in applicazione si teme l'alta umidità?
R: L'isocianato —NCO reagisce con l'acqua formando CO₂ e ammina, causando puntinatura, bolle chiuse, ramollimento. Quindi umidità relativa ≤ 85%, supporto sopra il punto di rugiada di 3 °C, divieto con pioggia o rugiada. L'alta umidità è la causa principale di puntinatura nella finitura poliuretanica; in cantiere si deve controllare umidità e punto di rugiada, senza speranza.
D: Più lucentezza significa più resistenza atmosferica?
R: No. La lucentezza è indicatore estetico; la resistenza atmosferica si vede da ritenzione di lucentezza e grado di polverizzazione. Le vernici nuove sono tutte lucide, la differenza è la ritenzione dopo anni. Scegliere la finitura guardando ritenzione e polverizzazione post-invecchiamento accelerato, non la lucentezza iniziale, tanto meno giudicare da "nuova 90 GU".
D: Come scegliere tra poliuretano, polisilossano e fluorocarbonico?
R: C4–C5 usa poliuretano alifatico, ottimo rapporto; CX, altissima durabilità (VH) o monumento possono salire a polisilossano (lucentezza 20 anni+, VOC più basso) o fluorocarbonico (miglior resistenza ma caro). Classificare per durabilità ISO 12944 e budget, evitando gli estremi "durabilità bassa con finitura cara sprecata" o "durabilità alta con finitura normale e rinnovo anticipato".
D: Si può applicare la finitura più spessa per durare di più?
R: Non conviene. La finitura a singola mano 40–60 µm, totale 60–80 µm è ideale; troppo spesso cola, crepa per tensione interna e spreca vernice cara. Lo spessore va nel strato intermedio epossidico a micaceo di ferro; la finitura gestisce l'atmosferico non lo spessore, accumularla lì è tipico errore di sistema.
D: Come verificare che la finitura del fornitore sia davvero resistente?
R: Richiedere: ① TDS che indica indurente alifatico HDI; ② report di ritenzione lucentezza e grado polverizzazione da xeno e UV accelerati; ③ report lucentezza (GB/T 9754 ≥ 85 GU) e adesione; ④ report conformità VOC. Kexin New Materials (kexinMaterials) fornisce con la merce tali indici, facendo diventare la resistenza atmosferica da slogan a dato accettabile.
D: Vernice trasparente e pigmentata hanno stessa resistenza atmosferica?
R: Nello stesso sistema il meccanismo è identico, ma i pigmenti scuri assorbono più UV e scaldano di più, i finitura scuri invecchiano un po' più veloci dei chiari; alluminio, madreperla riflettono UV extra. Scegliere chiaro è più resistente, norma di cantiere e ragione per cui i ponti transoceanici usano grigio chiaro, blu chiaro.
Letture supplementari
- Meccanismo di schermatura della finitura intermedia a micaceo di ferro: comprendere come sotto la finitura lo strato intermedio scherma e con la resistenza atmosferica della finitura prolunga la vita, e perché lo spessore va nello strato intermedio.
- Guida alla selezione dei sistemi di rivestimento anticorrosione ISO 12944: ruolo della finitura nei sistemi C4–CX e corrispondenza dei gradi di durabilità, per padroneggiare la logica di selezione a livelli.
- Metodi di prova corrosione a nebbia salina / ciclica: oltre l'atmosferico va verificata la corrosione, capire come nebbia salina e CCT con la resistenza finitura formano l'accettazione completa.
- Specifica di rivestimento anticorrosione per strutture in acciaio di ponti
- Rivestimento epossidico pesante senza solvente
- Vernice alchidica antiruggine: antiruggine rosso ossido/grigia, caratteristiche e limiti applicativi