En los proyectos de revestimiento anticorrosión hay un viejo dicho repetidamente verificado: "Tres partes revestimiento, siete partes aplicación, y lo primero de la aplicación es el tratamiento de superficie". Sin importar si elige imprimación epoxi rica en zinc, epoxi sin disolvente o capa de acabado de poliuretano alifático, si la cascarilla de laminación, la herrumbre, los aceites y las sales solubles en la superficie del acero no se eliminan por completo, por cara que sea la pintura fallará prematuramente. Numerosas estadísticas de ingeniería muestran que aproximadamente el 70% de la corrosión temprana del recubrimiento está directamente relacionada con un tratamiento de superficie que no cumple los estándares. Este artículo se centra en el "Sa2.5", mencionado con mayor frecuencia y también más fácilmente malinterpretado, así como en todo el sistema de grados de limpieza por chorreo abrasivo, explicando con claridad los estándares, la evaluación, la rugosidad, la limpieza y el control in situ, ayudando a los ingenieros a contar con base sólida tanto en el diseño como en la supervisión.
Como proveedor de revestimiento protector que sirve a largo plazo a puentes, tanques y estructuras marinas, KeXin New Material(kexinMaterials) escribe en la primera página del diseño de sistema el grado de tratamiento de superficie y el método de aceptación, tomando "Sa2.5 + rugosidad + eliminación de polvo y sales" como requisito previo para la vigencia del sistema, no como una opción. Los criterios de evaluación de este artículo también provienen directamente de estas prácticas de primera línea.
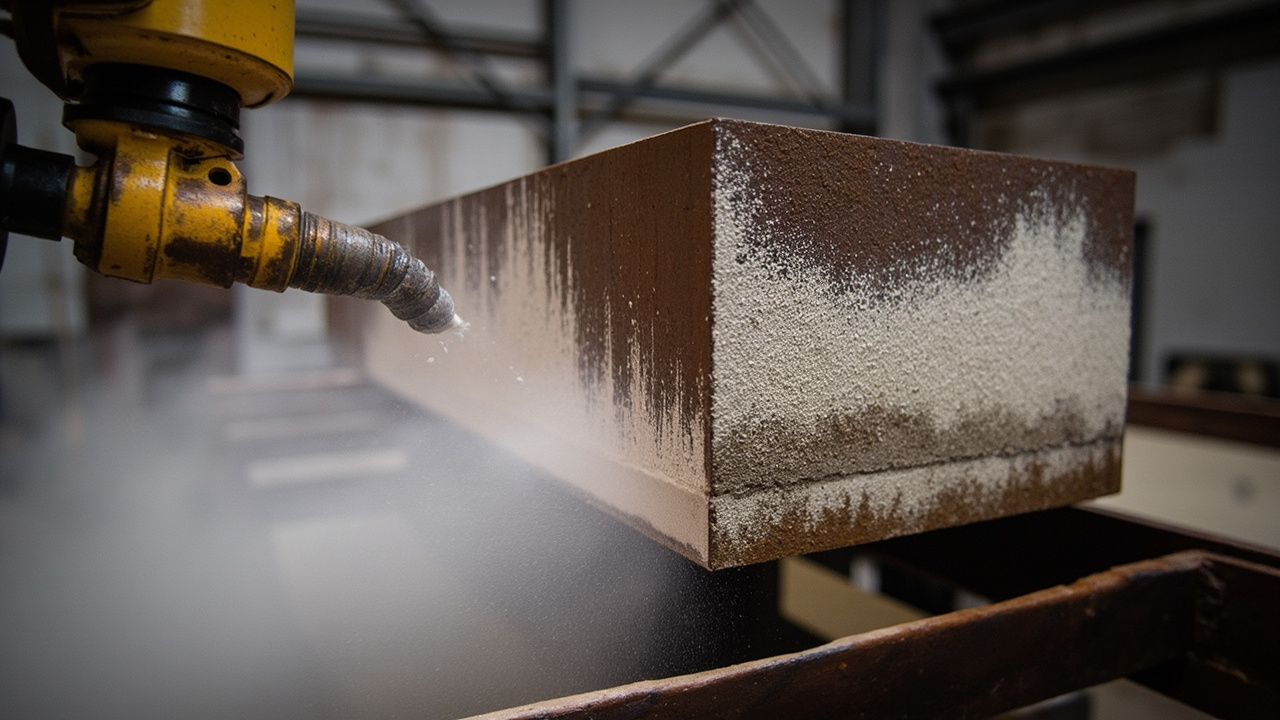
I. De dónde vienen los grados de chorreo abrasivo: ISO 8501-1 y GB/T 8923
La base internacional para los grados de chorreo (limpieza por proyección) es ISO 8501-1 "Preparación de superficies de acero previa a la aplicación de pinturas — Parte 1: Grados de oxidación y de preparación de superficies de acero sin revestir y de acero tras eliminación total de revestimientos previos", y el estándar chino correspondiente es GB/T 8923.1-2011 (contenido técnico equivalente). Clasifica el grado de oxidación del acero antes del tratamiento en cuatro niveles: A (cascarilla de laminación totalmente cubierta), B (la cascarilla de laminación ha comenzado a oxidarse), C (oxidación leve total) y D (oxidación evidente total), y divide la limpieza tras el tratamiento en cuatro grados de limpieza por proyección:
- Sa 1 (limpieza por proyección ligera): elimina cascarilla de laminación suelta, herrumbre y revestimientos, permitiendo solo leves rastros punteados o estriados;
- Sa 2 (limpieza por proyección completa): la mayor parte de cascarilla, herrumbre y revestimientos se han eliminado, los residuos son solo puntos o bandas firmemente adheridos;
- Sa 2.5 (limpieza por proyección muy completa / grado casi blanco): los residuos son solo manchas de color leves o estrías, apenas visibles a simple vista;
- Sa 3 (blanco / limpieza por proyección limpia): superficie de color metálico uniforme, sin residuos visibles.
Note que Sa2.5 no significa "2.5 partes limpio", sino el grado "muy completo" entre Sa2 y Sa3; "2.5" es un número de grado, no un porcentaje de nivel. En ingeniería, los entornos de alta corrosión C4 y superiores exigen generalmente Sa2.5 o superior.
II. Hasta qué punto de "limpieza" llega realmente Sa2.5
La clave para evaluar Sa2.5 es: la superficie no debe tener aceite, cascarilla de laminación, herrumbre, revestimientos ni impurezas externas visibles, permitiendo solo manchas de color leves y dispersas, sombras leves, puntos de oxidación leves o estrías. En términos sencillos es "metal casi blanco" — de lejos se asemeja a Sa3, de cerca aún se encuentran muy pocos residuos firmes.
La evaluación in situ se hace habitualmente comparando con bloques de muestra (fotos estándar de ISO 8501-1 / bloques estándar GB/T 8923), confirmados conjuntamente por la supervisión y el contratista. Hay que vigilar dos desviaciones: una es el "falso Sa2.5" — en esquinas, soldaduras y agujeros quedan herrumbre y cascarilla sin tratar; la otra es la "limpieza excesiva" — perseguir Sa3 con chorreo repetido causa superficie demasiado rugosa y muchos bordes, dañando el sustrato. Para la mayoría de sistemas de protección pesada, Sa2.5 ya es el mejor equilibrio entre costo-beneficio y fiabilidad.
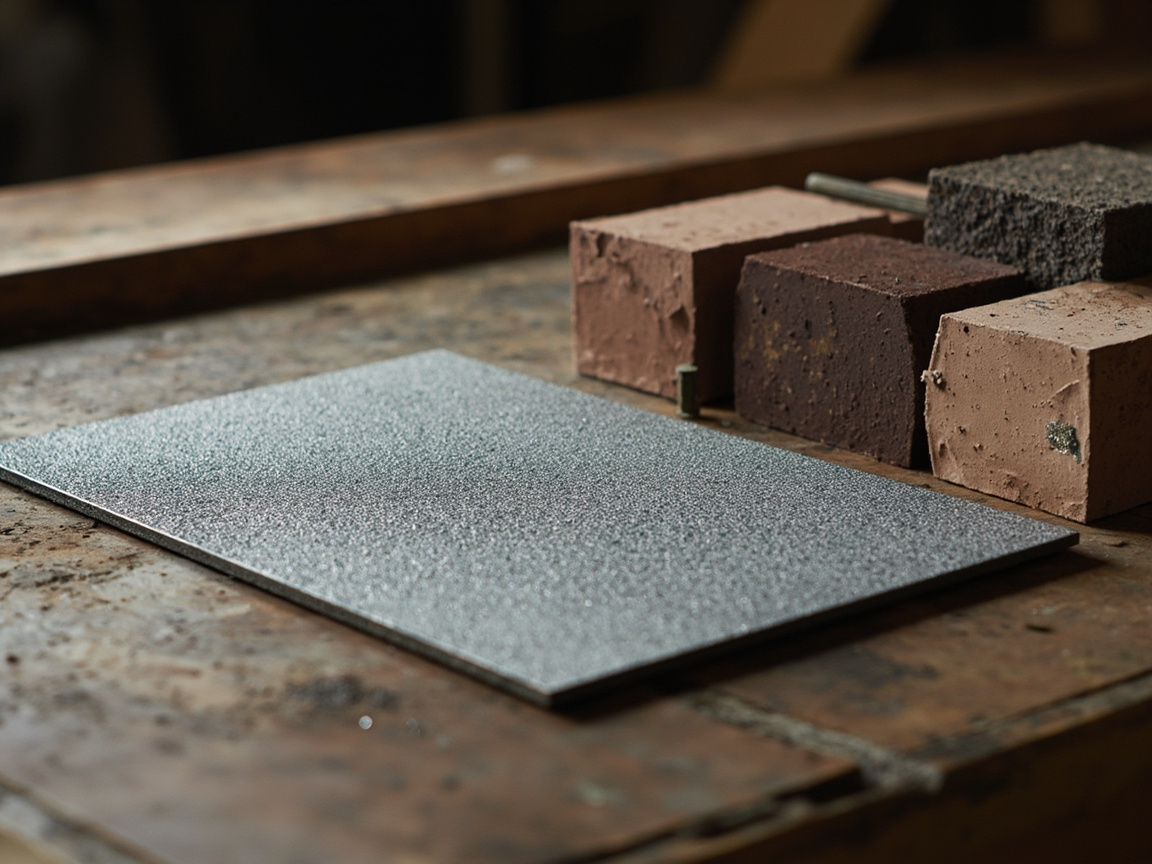
III. Perfil de rugosidad: por qué Sa2.5 también requiere rugosidad
Alcanzar solo la limpieza no basta. El chorreo otorga a la superficie cierta "profundidad de anclaje" (perfil de rugosidad), que determina directamente la adherencia mecánica del revestimiento. El estándar relacionado es la serie ISO 8503 (características de rugosidad de superficie), correspondiendo al nacional GB/T 13288. La rugosidad se divide en tres niveles según bloques de comparación: fino (F), medio (G), grueso (R); la profundidad de anclaje (Rz) comúnmente es aproximadamente:
| Grado de rugosidad | Magnitud de profundidad de anclaje Rz (µm) | Aplicación típica |
|---|---|---|
| Fino (F) | aprox. 25–40 | Recubrimiento fino, capa de acabado |
| Medio (G) | aprox. 40–70 | Imprimación anticorrosión pesada general |
| Grueso (R) | aprox. 70–100+ | Pasta espesa / película espesa sin disolvente |
Para sistemas de película espesa o con cargas como imprimación epoxi rica en zinc y epoxi sin disolvente, se usa habitualmente de medio (G) a grueso (R) para coincidir con su DFT; si es demasiado fino el anclaje es insuficiente y se desprende fácilmente, si es demasiado grueso los picos de onda retienen aire y forman puntos de herrumbre temprana. La rugosidad se evalúa con cinta de replicado (press-o-film) junto con medidor de profundidad o bloques de comparación. Sobre los requisitos especiales de superficie de la imprimación epoxi rica en zinc, consulte este lote de mecanismo de protección catódica de imprimación epoxi rica en zinc.
IV. La "suciedad" invisible: sales solubles y polvo
Más ocultas que la herrumbre visible son las sales solubles (cloruros, sulfatos, etc.) y el polvo de chorreo. Absorben humedad y forman ampollas por presión osmótica bajo la película, siendo la causa de fallos tempranos en sistemas marinos y de plantas químicas. Requisitos de control:
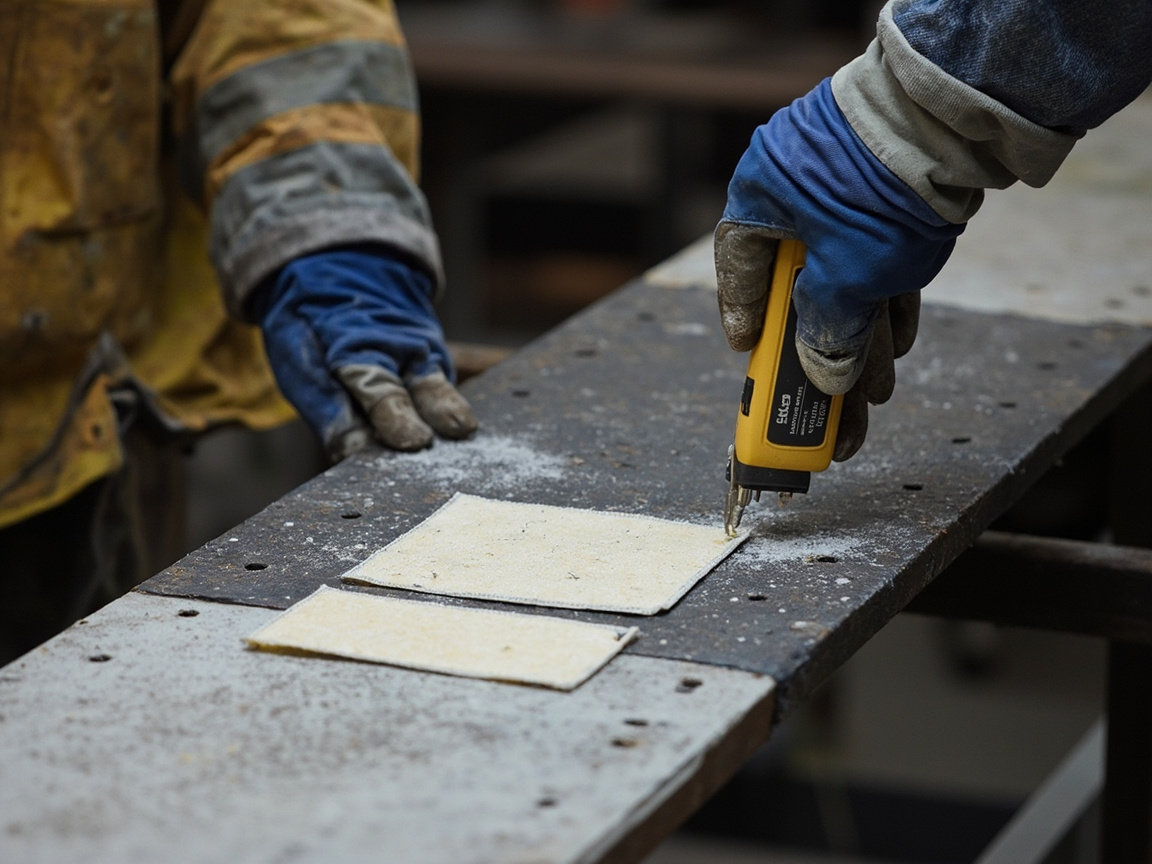
- Eliminación de polvo: según ISO 8502-3 (correspondiente GB/T 18570.3), método de cinta sensible a la presión para evaluar el grado de polvo superficial, generalmente requiere ≤ grado 2 (bajo);
- Eliminación de sales: según ISO 8502-6 / 8502-9 (correspondiente GB/T 18570.6/.9), método de parche Bresle para medir sales solubles, el contenido de cloruros suele requerir ≤ 20–50 mg/m² (en NaCl), más estricto en entornos marinos severos;
- Método: si las sales exceden, se requiere limpieza secundaria con agua / vacío o tratamiento especial de eliminación de sales, no solo aumentar el chorreo.
KeXin New Material(kexinMaterials) en proyectos transmarinos y costeros incluye "eliminación de sales + rugosidad + punto de rocío" como ítems obligatorios de inspección al entregar el chorreo, evitando que la corrosión bajo pintura por residuos salinos estalle uno o dos años después de puesta en servicio.
V. Selección de medio y proceso de chorreo
El medio de chorreo determina eficiencia, rugosidad y ecología:
- Granalla/acero abrasivo de acero: reciclable y circular, rugosidad controlable, adecuado para granallado en taller;
- Escoria de cobre / granate / arena de cuarzo: bajo costo, la arena de cuarzo tiene riesgo de silicosis y requiere húmedo o sustituto;
- Óxido de aluminio / microesferas de vidrio: tratamiento especial de superficie o decorativo.
En proceso se divide en chorreo seco, chorreo húmedo (supresión de polvo, pero prevenir reoxidación) y chorreo con recuperación por vacío (espacios confinados). Al seleccionar, considere limpieza, objetivo de rugosidad, ecología y salud del trabajador (protección respiratoria, control de polvo de sílice).
VI. Ventana ambiental de tratamiento superficial y aplicación
El "metal activo" tras el chorreo se reoxida fácilmente, debe aplicarse la imprimación dentro de la "ventana de aplicación" limitada:
- Control de punto de rocío: la temperatura del sustrato debe ser al menos 3℃ superior al punto de rocío (según ISO 12944-7 / GB/T 30790.7);
- Humedad: humedad relativa generalmente ≤ 85%, la imprimación rica en zinc suele requerir ≤ 80%;
- Tiempo de reoxidación: la superficie Sa2.5 en ambiente húmedo puede mostrar reoxidación visible en pocas horas, debe completar la primera capa antes de reoxidarse; si se excede el tiempo debe reprocesarse o repararse localmente con chorreo.
El control ambiental es clave para "mantener" la calidad del tratamiento superficial; muchos proyectos chorrean bien pero se reoxidan por espera, perdiendo todo el esfuerzo previo.
VII. Posicionamiento de limpieza manual y con herramientas motorizadas
Además de la limpieza por proyección, St (manual / herramientas motorizadas, según St2, St3 de ISO 8501-1) se usa para reparación in situ y mantenimiento en servicio donde no se puede chorrear. St3 es el grado más completo alcanzable con herramientas motorizadas, pero aún menos fiable que Sa2.5, usualmente para C3 o inferior o reparación local. En estructuras principales de entornos de alta corrosión, no se debe usar St para sustituir Sa2.5.
VIII. Relación entre tratamiento superficial y vida del sistema
Viendo el tratamiento superficial en el sistema ISO 12944: cuanto más severo el entorno (C4, C5, CX), más innegociables son los requisitos de Sa2.5 y eliminación de sales; el diseño del sistema de revestimiento (ver este lote de guía de selección de sistema de revestimiento anticorrosión ISO 12944) debe especificar grado de tratamiento superficial, rugosidad y límite de sales, la supervisión acepta según esto, y la vida "tiene base comprobable".
IX. Ventana ambiental de tratamiento superficial y aplicación
El "metal activo" tras el chorreo se reoxida fácilmente, debe aplicarse la imprimación dentro de la "ventana de aplicación" limitada:
- Control de punto de rocío
- La temperatura del sustrato debe ser al menos 3 ℃ superior al punto de rocío (según ISO 12944-7 / GB/T 30790.7);
- Humedad: la humedad relativa generalmente ≤ 85%, las imprimaciones ricas en zinc suelen requerir ≤ 80%;
- Plazo de retorno de óxido: las superficies Sa2.5 pueden presentar óxido visible en pocas horas en ambientes húmedos, y debe aplicarse la primera capa de pintura antes del retorno de óxido; si se excede el tiempo, debe reprocesarse o realizarse un repaso local con pulverización.
El control ambiental es clave para que la calidad del tratamiento de superficie se "mantenga"; en muchos proyectos se pulveriza bien pero se produce retorno de óxido por la espera, perdiéndose todo el trabajo previo.
X. Posicionamiento de la limpieza manual y con herramientas motorizadas
Además de la limpieza por chorreado, St (manual/herramientas motorizadas, según St2, St3 de ISO 8501-1) se utiliza para reparaciones in situ donde no es posible arenar y para mantenimiento en servicio. St3 es el grado más exhaustivo alcanzable con herramientas motorizadas, pero sigue siendo menos fiable que Sa2.5, y se usa normalmente por debajo de C3 o para reparaciones locales. Para estructuras principales en ambientes de alta corrosión, no se debe usar grado St en sustitución de Sa2.5.
XI. Influencia del medio de chorreado en la rugosidad y el medio ambiente
El medio de chorreado determina la eficiencia, la rugosidad y la protección ambiental: las granallas/bolas de acero son reciclables y reutilizables, con rugosidad controlable, adecuadas para granallado en taller; la escoria de cobre y la granate tienen bajo costo pero generan mucho polvo; la arena de cuarzo presenta riesgo de silicosis, conviene usar húmedo o medios alternativos. Los requisitos ambientales y de salud de los trabajadores exigen equipos de eliminación de polvo y protección respiratoria, controlando la concentración de polvo de sílice. La selección del medio también debe coincidir con la rugosidad objetivo: para perfiles de anclaje gruesos se eligen granalla de acero o escoria gruesa, para sistemas de capa fina se elige medio fino. Una dureza excesiva del medio puede incrustarse en el sustrato formando "contaminación férrica", que debe eliminarse en el postratamiento para evitar que se convierta en punto de corrosión.
XII. Determinación de retorno de óxido y reprocesamiento
Si tras el chorreado no se pinta dentro de la ventana y aparece óxido visible, la gravedad se juzga por el grado y alcance del óxido: la oxidación punteada leve puede repasarse localmente hasta cumplir; el óxido en láminas requiere rechorreado total. Si la superficie con retorno de óxido tiene una capa de flash-rust, aplicar directamente la imprimación interrumpirá la adherencia y debe eliminarse. En obra debe gestionarse "chorreado completo — aplicación de imprimación" como un proceso continuo, evitando esperas entre turnos o días; especialmente en ambientes costeros de alta humedad debe pintarse inmediatamente tras el chorreado.
XIII. Relación entre tratamiento de superficie y adherencia del revestimiento
La adherencia proviene tanto del agarre mecánico (rugosidad) como de la unión química (interfaz limpia). Sa2.5 elimina las capas sueltas, expone el metal activo y, junto con la rugosidad adecuada, forma numerosos puntos de anclaje; si la superficie tiene residuos de aceite, sales u óxidos, la unión del revestimiento se debilita y, con agua y oxígeno, se forman ampollas y desprendimientos desde la interfaz. Por tanto, la causa raíz de la adherencia está en el tratamiento de superficie, no solo en la formulación de la imprimación. En la aceptación, la adherencia por tracción refleja no solo la pintura, sino también la calidad del pretratamiento; una baja adherencia debe retroceder a las etapas de chorreado y desalinización.
XIV. Descuidos frecuentes en el tratamiento de superficie de obras comunes
Resumen de problemas frecuentes en sitio: uno, falta de chorreado en rincones muertos, como biseles de soldadura, agujeros de pernos, bordes redondeados; dos, priorizar la limpieza ignorando la desalinización, causando ampollas tempranas por residuos salinos en proyectos marinos; tres, rugosidad no coincidente con la pintura objetivo; cuatro, pérdida de control ambiental tras chorreado y retorno de óxido; cinco, juicio arbitrario de muestras sin confirmación conjunta de supervisión. Incluir esto en las especificaciones con lista de verificación reduce significativamente la probabilidad de fallo.
XV. Registro y trazabilidad de la calidad de chorreado
La calidad del tratamiento de superficie debe ser registrable y trazable para retroceder ante fallos. Se recomienda registrar: fecha de chorreado, cuadrilla, tipo y granulometría del medio, estado de separación aceite-agua del aire comprimido, temperatura/humedad ambiental y punto de rocío, grado de limpieza (nº de muestra patrón), rugosidad (lectura de cinta réplica o grado de muestra), resultados de polvo y sales, firma de supervisión. Los registros se archivan con la obra y, junto con DFT del revestimiento, adherencia y detección de poros, constituyen la "cadena de evidencia de calidad del sistema". Para instalaciones clave como puentes y tanques, estos registros son base para responsabilidades posteriores y evaluación de vida útil, no deben omitirse como carga.
XVI. Tratamiento de diferentes sustratos y bordes
Además del acero al carbono, fundición, acero inoxidable, galvanizado en caliente y metales no ferrosos varían: la fundición es porosa y retiene suciedad, requiere limpieza más exhaustiva y sellado; el inoxidable obtiene rugosidad por decapado o barrido, prohibido usar medio de acero al carbono para evitar contaminación férrica y óxido; el galvanizado es liso, conviene barrido ligero no chorreado fuerte; aluminio y metales blandos usan medios específicos. Bordes, agujeros de pernos y esquinas internas son zonas más omitidas, deben redondearse (radio R) y repasarse. Estas zonas "no estándar" son justo de alta incidencia de fallo, las especificaciones deben listarlas aparte.
XVII. Pretratamiento en taller y retratamiento secundario
Los componentes grandes suelen granallarse en taller (ej. Sa2.5 más imprimación de taller) y luego retratarse y pintarse en sitio. La imprimación de taller (pintura de mantenimiento) solo protege en almacenaje/transporte, muy fina; antes del sistema definitivo debe confirmarse compatibilidad —si compatible se conserva y limpia, si no debe eliminarse. El retratamiento no siempre es chorreado total, puede ser local en daños/contaminación, pero debe asegurar solape fiable con el revestimiento existente. Este modo de "doble tratamiento" es común en puentes y pasarelas; la clave es la gestión de interfaz.
XVIII. Relación entre tratamiento de superficie y costo de pintura
El tratamiento de superficie representa un 20-40% del costo total de anticorrosión, pero decide la mayor parte de la vida útil. Muchos proyectos ahorran bajando grado de chorreado u omitiendo desalinización, resultando en óxido a los dos o tres años, con costo de reparación muy superior al ahorro. La práctica racional es igualar tratamiento a grado de corrosión: bajo C3 puede simplificarse, C4+ requiere Sa2.5 más desalinización. Ver el costo de tratamiento como "inversión en vida útil" no como "costo de proceso" evita el ciclo de adjudicación barata y reparación cara.
XIX. Consulta rápida de grados por industria típica
Las industrias tienen convenios: acero de puentes (JT/T 722) suele Sa2.5 o Sa3; interior de tanques Sa2.5 casi blanco; tanques de lastre navales (PSPC) exige limpieza y rugosidad estrictas y verificables; torres eólicas Sa2.5 más rugosidad; plantas químicas suelen Sa2.5 más desalinización. La consulta no sustituye especificaciones, pero ayuda a ubicar punto de partida, luego refinar límite de sales y rugosidad por medio y vida.
XX. Resumen de lista de normas comunes
Normas centrales de tratamiento: ISO 8501-1 (limpieza, equiv. GB/T 8923.1), ISO 8503 (rugosidad, equiv. GB/T 13288), ISO 8502 (evaluación limpieza superficial, equiv. GB/T 18570), ISO 12944-4 (requisitos de tratamiento en sistema, equiv. GB/T 30790.4), ISO 12944-7 (ambiente de aplicación, equiv. GB/T 30790.7). Dominar estas normas convierte el "chorreado" de operación empírica a lenguaje de obra verificable, discutible y mejorable.
XXI. Adaptación de tratamiento con pinturas a base de agua y de baja energía superficial
Los revestimientos industriales a base de agua y la epoxi sin disolvente, aunque ecológicos, son igualmente sensibles al tratamiento, incluso más exigentes: los sistemas acuosos son más sensibles a residuos de aceite y sales, pues el agua como vehículo lleva contaminantes a la interfaz; el galvanizado y inoxidable de baja energía superficial sin tratamiento tienen pésima adherencia. Por tanto "bajo VOC no equivale a bajo tratamiento". Para sistemas acuosos, el grado de chorreado puede ser moderado, pero desengrase y desalinización no se omiten; para galvanizado usar barrido leve o tratamiento de conversión específico. Los diseñadores suelen creer que cambiando a pintura ecológica relajan el pretratamiento, resultando en fallo precoz pese a cumplir ecología; esto debe corregirse.
XXII. Ruido de chorreado y coordinación comunitaria
El chorreado abierto es ruidoso y dispersa polvo, generando quejas y sanciones en planta y zonas residenciales. Mitigación: granallado en taller en vez de seco en sitio; húmedo o vacío con recuperación en sitio para suprimir polvo; barreras acústicas y gestión de horarios; recuperar polvo y abrasivo para evitar caída al exterior. Incluir ruido y polvo en la planificación es cumplimiento y gestión comunitaria. Puentes y tanques grandes deben comunicar previamente para evitar retrasos por disputas.
XXIII. Tendencia de automatización y robots de chorreado
Para consistencia y menor riesgo humano, líneas automáticas de granallado, robots de pared para chorreado y robots de vacío se extienden. Ventajas: grado estable, rugosidad controlable, menos riesgo en altura y hombres-bolsa, datos registrables. En acero estructural y tanques por lotes, la automatización reduce dependencia de operarios expertos. Pero nodos complejos y rincones aún requieren repaso manual; automatización y manual deben complementarse. El futuro usará más datos de equipo (presión, ángulo, velocidad) para determinar grado, reduciendo sesgo subjetivo.
XXIV. Controversias comunes de aceptación y arbitraje
La aceptación suele disputarse si "cumple": el contratista cree Sa2.5, la supervisión no. Solución: acordar método previo —muestra patrón, confirmación conjunta, fotos; sales y rugosidad por instrumento con umbral en especificaciones; en disputa, tercero según norma. Pasar de "visual subjetivo" a "muestra más datos" reduce peleas. Las especificaciones deben fijar: qué norma, qué muestra, línea de sales y rugosidad, evitando vaguedad.
XXV. Recomendaciones prácticas para diseñadores
Para quienes escriben sistemas por primera vez: primero según ISO 12944 fijar ambiente y durabilidad, luego tratamiento por grado (C4+ Sa2.5 más desalinización); escribir rugosidad, polvo, límite de sales como números no adjetivos; definir ventana de pintado y umbral de punto de rocío; método de aceptación y controversias; coherencia en planos y especificaciones. El tratamiento domina la vida útil, merece más espacio inicial que dos capas extra luego. Unificar puntos en una lista mejora la ejecución.
XXVI. Impacto de la calidad de tratamiento en costos de reparación posteriores
Mucha práctica muestra que el tratamiento decide la frecuencia y costo de mantenimiento tras puesta en marcha. Estructuras bien tratadas cumplen diseño con inspección ocasional; las tratadas a medias presentan óxido general a 3-5 años, requiriendo parada, andamios, rechorreado y repintado, costando varias veces el ahorro inicial. Dueños que bajan grado para ahorrar pagán más en operación. Ver la calidad de tratamiento como inversión a largo plazo, no gasto único, es clave para reducir costo de ciclo de vida.
XXVII. Selección de momento de tratamiento por zona climática
China es vasta, humedad norte-sur muy distinta, el momento de tratamiento debe ajustarse. Sureste costero y lluvias de plumas la humedad es alta, el metal oxida en horas tras chorreado, conviene periodos sin lluvia/baja humedad o pintado continuo; noroeste seco tiene menor riesgo y ventana más amplia, pero cumple punto de rocío. Los gestores deben incluir meteorología local en el plan, no fechas rígidas, para calidad y plazo.
XXVIII. Recordatorio de errores comunes en tratamiento de superficie
Errores repetidos en sitio: uno, creer que "más blanco mejor", resultando rugosidad excesiva y aristas que dañan el sustrato; dos, juzgar limpieza solo a ojo, sin muestra patrón, generando disputa; tres, limpieza sí, desalinización no, ampollas por sales; cuatro, retrasar pintado hasta óxido; cinco, omitir rincones y esquinas, inicio de fallo. Incluir esto con dibujos en instructivos reduce error humano y mejora primera calidad.
XXIX. Puntos de inspección en sitio para supervisores
El supervisor en sitio debe inspeccionar con prioridad varios puntos: antes del chorreado abrasivo, confirmar el estado del sustrato y la situación de la capa antigua; durante el chorreado, verificar por muestreo el medio y la presión del equipo; tras el tratamiento, cotejar de inmediato con la muestra patrón para determinar el grado, y medir en campo la rugosidad y las sales superficiales; antes del revestimiento, revisar el punto de rocío y la humedad, y confirmar que no hay óxido de retorno; mantener registros fotográficos y de datos. La intervención anticipada del supervisor tiene más valor que la aceptación posterior, pues permite corregir in situ cuando ocurre el problema y evitar retrabajos. Convertir los puntos de inspección en una lista de verificación facilita la estandarización y trazabilidad del trabajo de supervisión.XXX. Relación entre el tratamiento de superficies y la seguridad en el revestimiento
La operación de tratamiento de superficies conlleva también riesgos de seguridad: el polvo del chorreado, el ruido y el rebote de abrasivos requieren protección. El personal debe usar mascarilla antipolvo, gafas de protección y tapones auditivos; en espacios confinados se requiere ventilación y vigilancia; en la recuperación de abrasivos hay que prevenir lesiones mecánicas; en el chorreado húmedo atender la seguridad eléctrica. La seguridad y la calidad son los dos extremos de la misma cadena de gestión; descuidar la seguridad suele acompañarse de pérdida de control de calidad. Incluir los requisitos de protección en la reunión de instrucciones y verificarlos en sitio protege al personal y asegura la continuidad del proceso, siendo una exigencia básica de una construcción responsable.
XXXI. Frase mnemotécnica de operación para los cuadrillas de construcción
Para facilitar la memoria de la cuadrilla, los puntos clave pueden organizarse en una frase simple: uno, observar clima y punto de rocío; dos, revisar sustrato sin aceite ni sal; tres, cotejar con muestra para definir grado; cuatro, medir rugosidad y eliminar polvo; cinco, controlar mezcla y espesor de película; seis, aprovechar ventana y aplicar pintura rápido; siete, dejar registro trazable. La frase no sustituye la norma, sino que ayuda a la línea frontal a repasar rápido las acciones clave y reducir omisiones. Usada junto con la ficha técnica escrita, convierte requisitos complejos en pasos ejecutables por todos, elevando la tasa de conformidad a la primera.
XXXII. Escribir el lenguaje normativo en el texto del contrato
Por último, recordar que si los requisitos de tratamiento de superficies quedan solo en expresiones vagas de la descripción de diseño, al llegar al contrato y al sitio suelen diluirse. La práctica correcta es citar directamente en contrato y pliego técnico los números de norma y los grados numéricos, por ejemplo indicar que según la norma nacional correspondiente se alcanza grado casi blanco, la rugosidad se elige en nivel medio, el polvo superficial no supera nivel 2, los cloruros solubles no superan el valor límite, y establecer método de aceptación y tratamiento de controversias. Escribir el lenguaje normativo tal cual en documentos vinculantes hace que el grado de tratamiento pase de sugerencia a obligación, consolidando la responsabilidad de calidad y evitando divergencias en liquidación y aceptación por ambigüedad de redacción.
Preguntas frecuentes
Preguntas frecuentes
Pregunta: ¿Significa Sa2.5 que se limpió el 2.5 de la superficie?
Respuesta: No. Es un código de grado de limpieza por proyección, que significa "limpieza por proyección muy exhaustiva / grado casi blanco", entre Sa2 y Sa3, con solo manchas o estrías muy leves residuales, no "limpiar 2.5 décimas".
Pregunta: ¿Basta con alcanzar Sa2.5 en el chorreado?
Respuesta: Para la mayoría de sistemas de anticorrosión pesada, la limpieza es solo el primer paso; también hay que controlar rugosidad (p. ej. nivel medio/grueso), eliminación de polvo (≤2) y sales solubles (cloruros comúnmente ≤20–50 mg/m²); los tres son indispensables.
Pregunta: ¿A mayor rugosidad, mejor adherencia?
Respuesta: No siempre es mejor cuanto mayor. Una rugosidad excesiva puede atrapar aire en las crestas y formar puntos de óxido temprano, y no encaja con sistemas de película fina; según el DFT de la pintura elegir nivel F/G/R, en anticorrosión pesada común G ≈ 40–70 µm.
Pregunta: ¿Cuánto después del chorreado debe aplicarse la imprimación?
Respuesta: Debe completarse antes del óxido de retorno, usualmente en pocas horas, y la temperatura del sustrato debe superar el punto de rocío en ≥3℃ y humedad conforme. Si se excede y hay óxido de retorno, reprocesar o repasar localmente.
Pregunta: ¿Son equivalentes el granallado en taller y el chorreado en sitio?
Respuesta: El grado se juzga por ISO 8501-1 / GB/T 8923; si el granallado de taller alcanza Sa2.5 es equivalente; pero en sitio, por diferencias de entorno y accesibilidad, hay más que atender rincones muertos y desalinización.
Pregunta: ¿Por qué medir aparte las sales solubles?
Respuesta: La sal no es visible pero absorbe humedad y genera ampollas, siendo causa principal de corrosión bajo pintura en zonas marinas o plantas químicas; la limpieza visual no la refleja, hay que cuantificar con método Bresle.
Pregunta: ¿Se usa Sa2.5 también en acero inoxidable o galvanizado?
Respuesta: No aplica. Acero inoxidable, galvanizado y metales no férreos tienen sus propias normas de tratamiento (p. ej. ISO 12944-4 para no férreos/galvanizado en caliente), no usar directamente los grados Sa del acero al carbono.
Pregunta: ¿El chorreado húmedo causa óxido de retorno?
Respuesta: El chorreado húmedo, si no se seca y protege a tiempo, tiene riesgo de óxido de retorno; suele usarse con inhibidor y secar pronto; en estructuras críticas aún se prefiere chorreado seco con eliminación de polvo.
Pregunta: ¿Pueden las herramientas motorizadas sustituir el chorreado?
Respuesta: St3 es el grado más exhaustivo con herramienta motorizada, pero su fiabilidad sigue por debajo de Sa2.5, solo apto para reparación local en entornos de baja corrosión; en estructura principal de alta corrosión no debe sustituir el chorreado.
Pregunta: ¿Cómo escribir el tratamiento de superficies en el pliego?
Respuesta: Indicar claramente: norma (ISO 8501-1 / GB/T 8923), grado (p. ej. Sa2.5), nivel de rugosidad (p. ej. G), nivel de polvo (≤2), límite de sal (p. ej. cloruro ≤ 50 mg/m²), umbral de punto de rocío/humedad y ventana de aplicación.
Lecturas complementarias
- Mecanismo de protección catódica de imprimación epoxi rica en zinc
- Guía de selección de sistemas de revestimiento anticorrosión ISO 12944
- Revestimiento epoxi sin disolvente de anticorrosión pesada
- Norma de revestimiento anticorrosión para estructuras de acero de puentes
- Métodos de ensayo de niebla salina / corrosión cíclica
- Pintura alquídica antisalitre: óxido rojo / gris antisalitre, características de aplicación y limitaciones