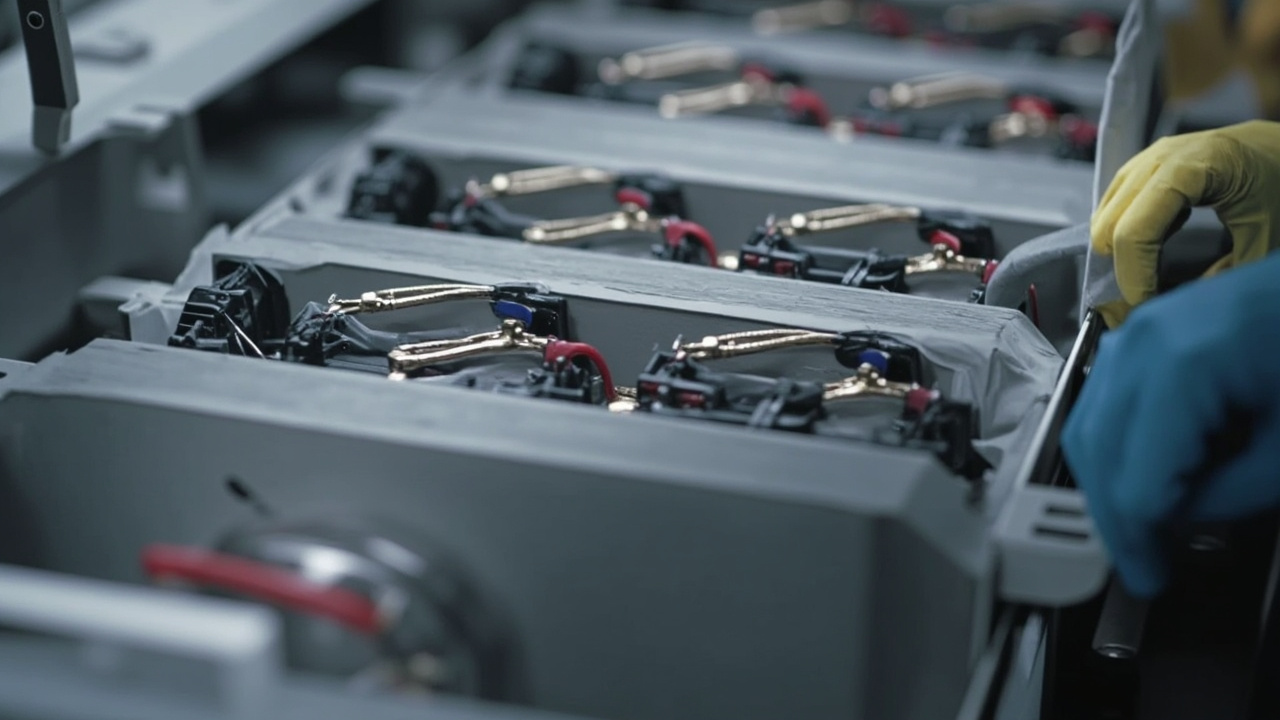
ـ"قلب" المركبة الكهربائية الجديدة هو حزمة بطارية الطاقة، والأكثر تجاهلاً ولكن الأكثر صلة بالسلامة داخل الحزمة هو طبقات من "الطلاء". يجب أن يكون هناك عزل بين الخلايا لمنع القصر الكهربائي، ويجب أن تتحمل الأغلفة الخارجية للوحدات الجهد الكهربائي، ويجب أن تكون الغطاء العلوي ولوحة القاعدة للحزمة (pack) مقاومة للحرارة لإبطاء فقدان التحكم الحراري، ويجب أن تكون الـ busbar وكابلات التجميع مغطاة بعازل. هذه الوظائف يتحمل جزء كبير منها طلاء متخصص—وهي تعمل مثل "طبقة الأمان الخفية" للبطارية. تركز هذه المقالة على طلاء العزل وطلاء إدارة الحرارة لبطارية الطاقة، وتشرح مواقع العمل وأنظمة المواد والمعايير والاختيار، لمساعدة مهندسي البطاريات والتنجيد على بناء إدراك منهجي.
شركة كيشين للمواد الجديدة (قوانغدونغ) المحدودة لديها تخطيط بحثي وتطويري في طلاء الحماية للطاقة الجديدة، وطلاءات الوظائف المضادة للكهرباء للخلايا والعازلة للحرارة للوحدات والحماية للحزمة تم التحقق من توازن مقاومة الجهد والحرارة في مشاريع متعددة. خط إنتاج قاعدة فوشان يجمع بين نظام البودرة والنظام السائل، ويمكنه تقديم تسليم مستقر وفقًا لإيقاع الإنتاج الضخم لشركات السيارات.
أولاً: لماذا يحتاج البطارية إلى حماية بمستوى الطلاء
بطارية الطاقة هي نظام عالي الجهد (يصل غالبًا إلى 300–800 فولت)، وأي فشل في العزل قد يؤدي إلى قصر كهربائي أو قوس كهربائي أو حريق. وفي نفس الوقت البطارية شديدة الحساسية للحرارة: تعمل بشكل طبيعي عند 15–45℃، وقد يرتفع فقدان التحكم الحراري لحظيًا إلى 500–1000℃، وينتشر مثل "الدومينو". يوفر الطلاء حماية على ثلاثة مستويات: الأول العزل، لقطع المسار الموصل بين الخلايا وبين الخلية والهيكل؛ الثاني العزل الحراري، لإبطاء انتقال الحرارة إلى الحجرات المجاورة عند فقدان التحكم الحراري وكسب وقت للهروب والإطفاء؛ الثالث مثبط اللهب، حيث لا يساعد الطلاء نفسه على الاشتعال ويمنع اللهب. غالبًا ما تتراكم هذه الوظائف الثلاث على نفس الطلاء أو الطلاءات المجاورة. من منظور هندسة النظم، الطلاء هو الحاجز الأقل تكلفة والأكثر تغطية شمولية والأكثر قدرة على التكيف مع الهياكل غير المنتظمة—فهو على عكس صفائح الميكا أو بطانيات هلام السيليكا التي تحتاج إلى قص ولصق، بل يغلف المعدن والخلايا بلا زوايا ميتة بطريقة "السائل يتحول إلى صلب"، وهذا هو السبب الجذري لاعتماد حلول بمستوى الطلاء في الإنتاج الضخم لحماية البطاريات. وبمزيد من التعمق، فإن معدل استخدام المساحة داخل حزمة البطارية مرتفع جدًا، والخلايا والـ busbar وكابلات العينات ملتصقة ببعضها، وقطع العزل الصلبة التقليدية غالبًا "لا تدخل" أو "لا تلتصق بقوة"، بينما يمكن للطلاء السائل تغطية القطع الفردية قبل التجميع، أو إجراء طلاء تكميلي موضعي بعد التجميع الكلي، بمرونة تتجاوز بكثير القطع المقطوعة بالقالب. وهذا أيضًا سبب ارتفاع نسبة الطلاء في هياكل مثل CTP/CTC (cell-to-chassis) التي تدمج الخلايا مباشرة في الصينية أو حتى هيكل السيارة—لأن المواضع المتاحة لوضع قطع عزل مستقلة أقل، وتقع مسؤولية العزل أكثر على "الطبقة الرقيقة المطلية على سطح القطع". وبالنسبة لمصنعي السيارات، يعني حل الطلاء أيضًا تبسيط قائمة المواد (BOM) وتقليل العمليات، وهذا وحده ميزة كبيرة في التكلفة والإيقاع عند إنتاج بمستوى الملايين.
ثانيًا: أمان الجهد العالي وآلية فشل العزل
فشل عزل الجهد العالي ليس دائمًا "اختراقًا مباشرًا". تحت ظروف عمل حزمة البطارية المعقدة، يمر عازل المواد بمسارات تدهور متعددة: أولاً التآكل الكهروكيميائي، حيث يتغلغل بخار الإلكتروليت أو سائل التسرب عبر المسام الدقيقة للطلاء، وتحدث هجرة أيونية تحت تأثير المجال الكهربائي، مما يقلل تدريجيًا من المقاومة الحجمية؛ ثانيًا تشقق الإجهاد الميكانيكي، حيث توجد زيادة حجمية 1%–3% في الخلايا أثناء دورات الشحن والتفريغ، وإذا كان الطلاء يفتقر إلى المرونة تظهر تشققات دقيقة، ويتركز المجال الكهربائي عند أطراف التشقق فينخفض جهد الاختراق بشكل حاد؛ ثالثًا التفريغ الجزئي (Partial Discharge, PD)، عندما توجد فقاعات أو شوائب أو انفصال واجهات داخل الطلاء، ويتجاوز المجال المحلي عتبة اختراق الغاز يحدث تفريغ مستمر، والتآكل الكهربائي على المدى الطويل يخترق العزل في النهاية. فهم هذه الآليات ضروري لتصميم سماكة الطلاء واختيار الراتنج المتوافق مع المادة الأساسية ووضع خطة التحقق من الشيخوخة بشكل موجه. شركة كيشين للمواد الجديدة غالبًا ما تقترح على العملاء في مرحلة التحقق من الطراز اعتبار "معدل الحفاظ على قوة العزل الكهربائي بعد الشيخوخة" مؤشرًا أساسيًا للقبول، بدلاً من النظر فقط للقيمة الأولية. تحديدًا، توزيع المجال الكهربائي للطلاء ليس متساويًا، بل يحدث تركز للمجال عند زوايا الموصل وحوافه وتغير سماكة الغشاء المفاجئ، ويسمى هندسيًا "تأثير الحافة"، وهذا أيضًا سبب كون حواف قطع الـ busbar وجذور أعمدة أقطاب الخلايا الأكثر عرضة للمشاكل. يجب أن يُطبق تصميم مسافة الزحف (creepage) والفجوة الكهربائية (clearance) على الطلاء أيضًا—عندما يعتمد العزل بين موصلين بمستويين على سطح الطلاء فقط، فإن المقاومة السطحية ودرجة التلوث تحدد خطر التفريغ السطحي، والرطوبة أو تلوث الإلكتروليت يقلصان مسافة الزحف الفعالة بشكل ملحوظ. لذلك لا يمكن لتصميم عزل الجهد العالي حساب "هل السماكة كافية" فقط، بل يجب حساب "هل مسار السطح طويل بما يكفي والسطح نظيف بما يكفي". على مستوى الوحدة والحزمة، غالبًا ما يستخدم المهندسون رسمًا تخطيطيًا للعزل المكافئ لتحديد شدة المجال التصميمية (kV/mm) لكل واجهة حرجة، ثم استنتاج الحد الأدنى لسماكة الغشاء في كل مكان، وهذه الطريقة من أعلى إلى أسفل انطلاقًا من العناصر الثلاثة "المجال الكهربائي—سماكة الغشاء—المادة" أصبحت ممارسة شائعة في مصانع البطاريات الرائدة.
ثالثًا: تفسير مؤشرات قوة العزل الكهربائي والمقاومة الحجمية
المؤشران الأساسيان لطلاء العزل هما قوة العزل الكهربائي (قوة الاختراق، بوحدة kV/mm) والمقاومة الحجمية (بوحدة Ω·cm). تعبر قوة العزل الكهربائي عن أقصى مجال يمكن للطلاء تحمله لكل وحدة سماكة دون اختراق، والمتطلب الشائع لبطارية الطاقة هو 10–30 kV/mm، ويتوافق مع متطلب فعلي للأجزاء غالبًا بعدم الاختراق عند AC 1–3 kV أو مستوى DC المقابل. أما المقاومة الحجمية فتعكس قدرة المادة على "منع تسرب التيار"، ويُطلب من طلاء عزل عالي الجودة أن يكون في مستوى 10^12–10^16 Ω·cm. يجب ملاحظة أن هذين المؤشرين يتناقصان بشكل ملحوظ بعد نقع الإلكتروليت وشيخوخة الحرارة والرطوبة العالية، لذا لا يمكن هندسيًا النظر فقط إلى بيانات المواد الخام (datasheet)، بل يجب التأكد من الهامش بطريقة "إعادة القياس بعد الشيخوخة". بالإضافة إلى ذلك، غالبًا ما تؤخذ المقاومة السطحية والثابت العازل في الاعتبار: المقاومة السطحية تؤثر على زحف السطح، والثابت العازل المرتفع يولد حرارة إضافية تحت نبضات التردد العالي، وهو حساس بشكل خاص لظروف الشحن السريع. في طرق الاختبار، تُستخدم قوة الاختراق غالبًا بالتردد الصناعي (AC) وفق GB/T 1408 أو الاختراق القصير الأمد وفق IEC 60243، وتحتاج العينات إلى التحضير حسب المعيار والتحكم في تجانس السماكة؛ وتُقاس المقاومة الحجمية وفق GB/T 1410 باستخدام مقياس مقاومة عالي بقياس تيار التسرب المستقر تحت جهد عالٍ واستنتاجه. غالبًا ما يميز القبول الهندسي بين "اختبار النوع" (بنود كاملة أو تدميرية أو مطولة) و"فحص المصنع" (عينة hipot، سماكة الغشاء، المظهر)، بتردد وصرامة مختلفين. فخ سهل الوقوع هو "استخدام بيانات العزل لراتنج المواد الخام بدلاً من القياس الفعلي للطلاء"—بعد تصلب الراتنج وتكوين الغشاء يتغير سلوك العزل بسبب كثافة التشابك والواجهات المالئة ومعدل الفقاعات، ويجب الاعتماد على القياس الفعلي للطلاء المتصلب النهائي. للطلاء المركب متعدد الطبقات، يجب قياس سلوك العزل لواجهة الالتصاق بين الطبقات بشكل منفصل، لأن واجهة الانفصال غالبًا ما تكون نقطة الضعف. شركة كيشين للمواد الجديدة في تقرير العينة تعطي القيمة الأولية والمقارنة بعد الشيخوخة الكهربائية عند 85℃/85%RH، لتسهيل حكم العملاء على الهامش.
رابعًا: خريطة شاملة لمواقع تطبيق طلاء العزل
عند تفكيك حزمة البطارية، المواقع الحرجة التي تحتاج إلى طلاء عزل/إدارة حرارية بالترتيب هي: ① التغطية العازلة لهيكل الخلية (القشرة الألومنيوم أو الصلب أو السطح الخارجي لغشاء الألومنيوم-بلاستيك للحقيبة الرقيقة)؛ ② العزل والعزل الحراري للوحة النهاية والجانبية والداخل العلوي للوحدة؛ ③ تغطية الموصل لـ busbar (قضيب التوصيل) وخط تجميع FPC/الكابلات؛ ④ قطع الصاج الداخلية للحزمة والدعامات والصواميل وكل الموصلات التي قد تشكل مسافة زحف منخفضة؛ ⑤ طبقة العزل الحراري ومثبط اللهب على الداخل العلوي للحزمة والسطح الخارجي للوحة القاعدة؛ ⑥ واجهة العزل بين لوحة التبريد المائي والهيكل. مستوى الجهد والحمل الحراري والتشوه الميكانيكي لكل موقع مختلف، لذا لا يمكن "طلاء واحد لكل مكان"، بل يجب إنشاء جدول مطابق بين الموقع—الوظيفة—سماكة الغشاء—المادة. فريق هندسة شركة كيشين للمواد الجديدة عند استلام المشروع تكون خطوته الأولى رسم "خريطة واجهات العزل" كهذه.
خامسًا: التغطية العازلة بمستوى الخلية (cell-level)
الخلية هي خط الدفاع الأول للحماية العازلة. الخلية المربعة بقشرة ألومنيوم غالبًا قبل دخول الوحدة تحتاج إلى رش طلاء عازل بسماكة 20–80 µm على سطح الهيكل، والغرض قطع القصر الموصل بين الأغلفة وبين الغلاف ولوحة التبريد السائل. أما الخلية الرقيقة فتعتمد أكثر على عزل غشاء الألومنيوم-بلاستيك نفسه، ولكن عند تكديس الوحدات لا يزال يحتاج إلى طلاء تكميلي على الجانب والمنطقة القطبية. أصعب نقطة في عزل الخلية هي "رقيق ومتجانس"—الغشاء السميك جدًا يأخذ مساحة ويزيد الوزن، والرقيق جدًا عرضة للثقوب الإبرية. هندسيًا يُستخدم الرش أو الغمس غالبًا، ويجب تجنب منطقة الأقطاب أو لصق أفلام عازلة لاحقًا. قشرة الألومنيوم للخلية عادة ما تكون أكملت التكوين والتقسيم قبل الطلاء، وقد يتبقى على السطح إلكتروليت دقيق أو دهون بصمات، لذا تحدد نظافة المعالجة المسبقة الالتصاق مباشرة، ويضمن الخط عادة بالمسح الخالي من الغبار + البلازما أو إزالة الدهون بالكحول. ميزة الغمس هي "تكوين الغشاء على ستة وجوه في وقت واحد دون ظل"، مناسب للقشور المربعة المنتظمة؛ أما الرش فيسهل التحكم الموضعي (تجنب الأقطاب وترك لحام). للخلايا الأسطوانية، يعتمد العزل غالبًا على غشاء العزل الأزرق الخارجي (فيلم PET عازل) بدلاً من الطلاء السائل، ولكن عند وصل الغطاء العلوي والقشرة قد يُطلى تكميليًا. غشاء الألومنيوم-بلاستيك للخلية الرقيقة نفسه حاجز عازل بالفعل، ونقطة الخطر هي الأقطاب—بعد لحام طبقات الأقطاب المعدنية المتعددة إذا تعرضت يجب طلاء نقطي أو تغطية بأنبوب انكماش حراري عازل. شركة كيشين للمواد الجديدة أطلقت نظام إيبوكسي عازل منخفض اللزوجة للخلايا بقشرة ألومنيوم، يمكنه تحقيق عدم اختراق عند AC 2.5 kV تحت 30 µm، يوازن بين المساحة والموثوقية، وتم تكييفه مع خطوط الغمس التلقائي لعدة عملاء.
سادسًا: العزل والعزل الحراري بمستوى الوحدة
الوحدة هي تجميع الخلايا، وأول "حجرة" لانتشار فقدان التحكم الحراري. لوحة نهاية الوحدة والجانبية يجب أن تكون عازلة (لقطع التلامس الكهربائي مع الهيكل والوحدات المجاورة) وحرارية العزل (لإبطاء انتشار فقدان التحكم الحراري نقطة واحدة إلى الحزمة كاملة). الطريقة المعتادة هي رش طلاء عازل كأساس أولاً، ثم تراكم طلاء عازل حراري ومثبط للهب، بسماكة غشاء 100–500 µm. لهيكل CTP (cell-to-pack)، يضعف مفهوم الوحدة، وتندمج الخلايا مباشرة مع صينية الحزمة، وعندها تقع مسؤولية العزل والعزل الحراري أكثر على طلاء قشرة الخلية وطلاء لوحة قاعدة الحزمة. مهما تطور الهيكل، منطق الحماية الثلاثي "الخلية—الوحدة—الحزمة" لا يتغير، فقط يتم ضغط المستويات أو إعادة توزيعها. اعتبار واقعي آخر للعزل والعزل الحراري للوحدة هو "قابلية الإصلاح"—الوحدة كوحدة قابلة للاستبدال، لا يجب أن يتساقط طلاء سطحها بشكل كتل عند التفكيك والنقل والإصلاح، وإلا ينخفض هامش العزل في التجميع الثانوي. لذا طلاء الوحدة بالإضافة إلى الأداء الأولي الجيد يجب أن يتحمل النقل المتكرر والاصطدام الخفيف. في تصميم العزل الحراري، غالبًا ما تكون سماكة غشاء لوحة نهاية الوحدة والجانبية أعلى من قشرة الخلية، لأن لوحة النهاية مجاورة مباشرة للوحدة المجاورة وهي القناة الرئيسية لانتشار الحرارة؛ أما الداخل العلوي فيواجه المساحة الداخلية للحزمة كاملة، ويتحمل مسؤولية "مقاومة الحريق داخل الحجرة". بعض الحلول المتقدمة تُدخل صفائح عزل حراري مستقلة (ميكا أو هلام سيليكا) بين الوحدات، لتشكل مع الطلاء "مزيجًا صلبًا ومرنًا"، وعندها يمكن لسماكة الطلاء أن تتراجع لصالح الصفيحة، لتخفيف الوزن الكلي. شركة كيشين للمواد الجديدة في حلول الوحدة تدعو إلى "توزيع ميزانية سماكة الغشاء حسب مسار انتشار الحرارة"، ووضع المادة حيث تلزم.
سابعًا: عزل Busbar وخط تجميع الكابلات
الـ busbar وكابلات تجميع الجهد/الحرارة (FPC، حزمة الأسلاك) هي المنطقة الأكثر كثافة للموصلات وأكبر فارق جهد داخل حزمة البطارية، وأيضًا منطقة حوادث طلاء العزل المرتفعة. يتطلب تغطية الموصل أن يغلف الطلاء المعدن المكشوف بالكامل دون فقاعات أو ثقوب إبرية، ولا يتشقق تحت الاهتزاز والانحناء. خط FPC بسبب سطحه المسطح ويحتاج طلاء رقيق وإيقاع خط سريع، يُستخدم غالبًا حبر عزل متصلب بالأشعة فوق البنفسجية (UV)؛ أما قضبان الألومنيوم/النحاس الـ busbar السميكة فتُغطى غالبًا بإيبوكسي حراري التصلب أو إيبوكسي بودرة. تفصيل غالبًا ما يُهمل هنا هو "التغطية الحافة"—حافة قطع الموصل حادة، وإذا لم يستطع الطلاء التبلل جيدًا لتكوين تغطية زاوية دائرية، فإن تركز المجال عند الحافة يسهل التفريغ جدًا، لذا يحتاج الطلاء إلى ريولوجيا والتصاق جيدين.
ثامنًا: العزل الحراري ومثبط اللهب للغطاء العلوي واللوحة السفلية للحزمة
الجزء الداخلي للغطاء العلوي والجزء الخارجي للوحة القاعدة في الحزمة (pack) هما "خط الدفاع الخارجي" للحزمة بأكملها. عندما يحدث فقدان تحكم حراري في وحدة معينة بالداخل، يجب ألا يُحرق الغطاء العلوي أو يخترق خلال فترة زمنية محددة، ولا ينقل الحرارة إلى مقصورة الركاب؛ بينما يجب على لوحة القاعدة عزل مصدر الحرارة الأرضي ومنع انتشار فقدان التحكم الحراري للأسفل. يتراوح سمك طبقة الطلاء عادةً من 200 إلى 1000 ميكرومتر، ويعتمد بشكل رئيسي على مواد تعبئة غير عضوية منخفضة التوصيل الحراري (خرز زجاجي مجوف، مسحوق هلام الهواء، كرات سيراميك دقيقة)، مع إضافة مثبطات اللهب مثل هيدروكسيد الألومنيوم/هيدروكسيد المغنيسيوم. غالبًا ما يعتمد مصنع كيكسين للمواد الجديدة في حلول الغطاء العلوي للحزمة على تركيبة "دهان إيبوكسي عازل للحرارة ومقاوم للهب + تعزيز محلي بالميكا"، وعند سمك طبقة 600 ميكرومتر يمكن خفض معامل التوصيل الحراري إلى أقل من 0.12 واط/(م·ك)، ويتجاوز اختبارات انتشار الحرارة UL94 V-0 وGB 38031. يجب التنبيه أن طلاء الغطاء العلوي يواجه حالة تشغيل غير متماثلة "تعرض أحادي الوجه للنار وتبديد حراري أحادي الوجه": ترتفع حرارة وجه النار بحدة، بينما يُشترط أن يكون ارتفاع الحرارة على الوجه المعاكس (جانب مقصورة الركاب) قابلاً للتحكم، لذلك يجب على الطلاء ألا يكون منخفض التوصيل الحراري فحسب، بل ويشكل طبقة كربونية أو سيراميكية مستقرة على وجه النار لتجنب احتراقه واختراقه. يُعد "زمن احتراق واختراق الطلاء" مؤشراً رئيسياً لحماية السيارة بالكامل من الحريق، ويُقيَّم غالباً بالتزامن مع نظام الإنذار المبكر لفقدان التحكم الحراري وتصميم تخفيف الضغط في السيارة. أما الجزء الخارجي للوحة القاعدة فيجب أن يتحمل أيضاً صدمات الحصى، ورذاذ الملح، وعبور المياه؛ فالدهان العازل للحرارة وحده قد لا يكفي، بل يلزم دمجه مع برايمر (إيبوكسي مضاد للتآكل) وطبقة نهائية (عازلة للحرارة ومقاومة للهب) لتشكيل بنية "ثلاثية الطبقات: مضادة للتآكل — عازلة للحرارة — مقاومة للهب". علاوة على ذلك، فإن الأغطية العلوية للحزمة غالباً ما تكون من الألومنيوم أو الصلب المضغوط، وتحمل أسطحها زيت ضغط وخيوط سحب، لذا فإن المعالجة الأولية والتصاق البرايمر يحددان ما إذا كانت الطبقة بالكامل ستنفصل ككتلة واحدة تحت الاهتزاز والدورات الحرارية، وهذه النقطة غالباً ما يُقلل تقديرها في المراحل المبكرة من الإنتاج الضخم.تسعة، نظام الطلاء البودرة (إيبوكسي/بوليستر بودرة)
طلاء بودرة هو ممثل لحلول العزل "خالٍ من المذيبات، بسمك طبقة متساوٍ، وصديق للبيئة"، وهو مناسب بشكل خاص للعزل الجماعي للأجزاء الهيكلية مثل الهياكل، والدعامات، والصواني. مبدأه هو تحويل راتنج الإيبوكسي أو البوليستر مع عامل التصلب والمواد المالئة إلى مسحوق جاف، يُرش بالكهرباء الساكنة ليلتصق بالقطعة، ثم يُخبز عند 160–220℃ لينصهر ويشكل طبقة. تكمن مزاياه في سهولة التحكم بسمك الطبقة (80–300 ميكرومتر في رشة واحدة)، وعدم وجود مركبات عضوية متطايرة (VOC)، وتغطية جيدة للزوايا؛ أما قيوده فتتمثل في الحاجة لخط طلاء بودرة وقناة خبز، واعتماد تغطية التجاويف غير المنتظمة على تأريض القطعة وإمكانية وصول مسدس الرش. بودرة الإيبوكسي تتفوق في الالتصاق ومقاومة الجهد، وبودرة البوليستر مرنة ومقاومة للعوامل الجوية، وغالباً ما تُستخدم معاً حسب الموضع. بالنسبة للصواني البطارية الكبيرة الموصلة للكهرباء، تتمتع حلول البودرة بقدرة تنافسية في التكلفة الشاملة والبيئة.
عشرة، طلاء العزل السائل (إيبوكسي/بولي يوريثان)
يعتمد طلاء العزل السائل بشكل رئيسي على الإيبوكسي أو البولي يوريثان المائي أو بالمذيبات، وهو مرن في التطبيق (رش، غمس، أو دهان بالفرشاة)، ومناسب لعدة أجزاء مثل الخلايا، والوحدات، والأسلاك. دهان العزل الإيبوكسي يتميز بقوة التصاق عالية، ومقاومة جهد جيدة، ومقاومة كيميائية ممتازة، لكنه هش نسبياً ويتصبغ بسهولة؛ أما دهان العزل البولي يوريثان فهو مرن، ومقاوم للاهتزاز والانحناء، وأكثر ملاءمة للواجهات ذات التشوه الانتفاخي، لكن تحمله للحرارة أقل قليلاً (عادةً على المدى الطويل <150℃). هندسياً غالباً ما يُستخدم مركب "إيبوكسي كأساس + بولي يوريثان كطبقة نهائية" لجمع الالتصاق والمرونة. التحول المائي هو اتجاه واضح — لتقليل المركبات العضوية المتطايرة (VOC) تلبيةً لمتطلبات حماية البيئة والصحة المهنية في ورش الطلاء، لكن النظام المائي أكثر حساسية للمعالجة الأولية ونافذة التجفيف، ويتطلب تنسيقاً في العمليات.
أحد عشر، حبر العزل المتصلب بـ UV
يستند حبر العزل UV إلى أوليغومرات الأكريلات كأساس، ويتصلب خلال ثوانٍ تحت الأشعة فوق البنفسجية، وهو الخيار الأول للإنتاج الضخم السريع للطلاء الرقيق على FPC/الأسلاك. تكمن ميزته في "السرعة، الرقة، والتسطيح" — يمكن التحكم بسمك الطبقة بين 15–60 ميكرومتر، وتصل سرعة الخط لعدة أمتار في الدقيقة، دون الحاجة لقناة خبز. قيوده واضحة أيضاً: الأشعة فوق البنفسجية ضوء خطي، فالمناطق الظلية (الجهة الخلفية للموصل الم遮蔽، والقنوات العميقة) لا تتصلب، ما يتطلب التحول إلى تصلب مزدوج (UV+حراري) أو طلاء موضعي تكميلي؛ كما أن نظام الأكريليك أضعف من الإيبوكسي في تحمل الحرارة والتوافق طويل الأمد مع إلكتروليت البطارية. لذلك يُوضع حبر UV غالباً في سيناريوهات الأسلاك "منخفضة الجهد، رقيقة الطبقة، وسريعة الخط"، وليس كعزل رئيسي عالي الجهد.
اثنا عشر، نظام السيليكون والعزل السيليكوني العضوي
تتمتع طبقة السيليكون العضوي (السيليكون) بمدى حراري واسع جداً (-50℃ إلى 200℃ على المدى الطويل، وأعلى لفترات قصيرة)، ومرونة ممتازة وعزل كهربائي، مما يجعل لها مكاناً في الواجهات عالية التشوه (مثل خلايا الحزم الرقيقة المرنة، ووسائد الـ busbar المرنة). يمكن للسيليكون أن يتصلب في درجة حرارة الغرفة (RTV) أو بالحرارة (HTV)، ويمتص انتفاخ الخلايا ويكبح الشقوق الدقيقة. عيوبه تتمثل في انخفاض القوة الميكانيكية، وسهولة امتصاص الغبار، والحاجة لطلاء أساسي لتحسين الالتصاق بالمعدن، فضلاً عن ارتفاع سعره. في الأجزاء التي تحتاج "عزل مع امتصاص التشوه"، يُستخدم السيليكون العضوي غالباً كطبقة مرنة في نظام مركب.
ثلاثة عشر، الطلاء السيراميكي والعزل غير العضوي
طلاء التحول السيراميكي هو فكرة "مقاومة الحريق السلبية" ظهرت في السنوات الأخيرة: في الحالة الطبيعية يوفر البوليمر العضوي العزل والمرونة، وعند تعرضه لدرجة حرارة عالية (حوالي 600℃ فما فوق) يتحلل المكون العضوي، ويتلبد الملء غير العضوي (الولاستونيت، الميكا، ألياف الزجاج) مكوناً قشرة سيراميكية صلبة، تقطع اللهب والحرارة. يمكن لهذا النوع من الطلاء الحفاظ على السلامة الهيكلية في ظروف فقدان التحكم الحراري المتطرفة، وهو مرشح قوي للغطاء العلوي للحزمة والفواصل بين الوحدات. أما الطلاء غير العضوي النقي (مثل قاعدة سيليكات) فيضحي بالمرونة مقابل تحمل حراري أقصى، ويُستخدم غالباً للتعزيز الموضعي. يمتلك مصنع كيكسين للمواد الجديدة احتياطي تركيبات في اتجاه الطلاء السيراميكي العازل للحرارة والمقاوم للهب، بهدف دمج "العزل في الحالة الطبيعية + التحول السيراميكي المتطرف" في واحد.
أربعة عشر، طلاء إدارة الحرارة: نوع موصل للحرارة مقابل نوع عازل
على السطح يُطلق على طلاء إدارة الحرارة جميعاً "إدارة الحرارة"، لكن الاتجاه قد يكون معاكساً، ويجب التمييز بين نوعين: ① نوع موصل — ينقل حرارة عمل الخلية بسرعة، ويملأ الطلاء بمواد تعبئة عالية التوصيل الحراري مثل أكسيد الألومنيوم، نتريد البورون، نتريد الألومنيوم، ليصل معامل التوصيل الحراري إلى 1–5 واط/(م·ك)، ويُستخدم كواجهة موصلة للحرارة بين جانب الخلية ولوحة التبريد السائل؛ ② نوع عازل — "يحبس" الحرارة بالقرب من مصدر الفقدان، ويُهيمن عليه ملء منخفض التوصيل لمنع الانتشار. يتعايش ويتكامل النوعان داخل نفس حزمة البطارية: في العمل الطبيعي يُستخدم الطلاء الموصل لتبديد الحرارة، وفي فقدان التحكم الحراري يُستخدم العازل لقطعها. خلط النوعين خطأ شائع في الاختيار — استخدام طبقة عازلة عن طريق الخطأ في واجهة تحتاج تبديداً سيؤدي لتراكم حراري؛ والعكس صحيح. في حزمة البطارية الفعلية، يُستخدم الطلاء الموصل غالباً كدور "مادة واجهة موصلة للحرارة (TIM)" بين الوجه الكبير للخلية ولوحة التبريد السائل، ويُشترط ألا يكون موصلاً للحرارة فحسب، بل وله أيضاً ارتداد انضغاطي معين لملء عدم الانتظام المجهري بين الخلية واللوحة الباردة، وأن يكون معزولاً كهربائياً (لتجنب خطر كهربة اللوحة الباردة). هذا أدى لنشوء فئة خاصة "موصل حرارياً وعازل كهربائياً" — باستخدام ملء عازل مثل نتريد البورون وأكسيد الألومنيوم، وراتنج عازل عالي الجهد مثل الإيبوكسي/السيليكون العضوي، ليجمع الطلاء بين توصيل حراري 1–5 واط/(م·ك) ومقاومة نوعية >10^12 أوم·سم. أما طلاء العزل فهو العكس تماماً، إذ يجب استبدال الملء بتراكيب مجوفة منخفضة التوصيل وتقليل توصيل الراتنج المستمر قدر الإمكان. مفاضلة هندسية مثيرة للاهتمام هي "التصميم المناطقي": داخل نفس الحزمة، تُستخدم المنطقة العاملة للخلية موصلاً، والفواصل عالية خطر الفقدان عازلة، ويتحقق "ما يُوصل يُوصل وما يُعزل يُعزل" عبر اختلاف تركيبة الطلاء. مارس مصنع كيكسين للمواد الجديدة حلول التوصيل/العزل المناطقية على عدة طرازات سيارات، بالتنسيق مع محاكاة حرارية للعميل لتحديد معامل التوصيل الحراري المستهدف لكل منطقة.
خمسة عشر، ملء العزل: هلام الهواء، الخرز المجوف، كرات السيراميك الدقيقة
جوهر طلاء العزل هو الملء. الخرز الزجاجي المجوف (HGM) خفيف، منخفض التوصيل الحراري، وسهل التوزيع، وهو خيار فعال التكلفة؛ كرات السيراميك الدقيقة تتحمل حرارة أعلى؛ مسحوق هلام السيليكا (هلام SiO2 الهوائي) يمكن أن يصل معامل توصيله الحراري إلى مرتبة 0.015 واط/(م·ك)، وهو الأرفع والأخف سمكاً لنفس التأثير، لكنه مكلف، هش، ويمتص الماء بسهولة، ويتطلب تعديلاً سطحياً وتوافقاً جيداً مع الراتنج. تحدد نسبة الملء (حجم 30%–60%) والتدرج الحبيبي معامل التوصيل الحراري والسمك مباشرة، ويتطلب الهندسة توازناً بين "توصيل حراري منخفض" و"لزوجة قابلة للتطبيق وتشقق منخفض". تمتلك تقنية كيكسين للمواد الجديدة في التعديل السطحي لمسحوق هلام الهواء قدرة تجعله يتوزع بثبات في نظام الإيبوكسي دون زيادة مفرطة في اللزوجة. بخصوص التدرج، فإن حيلة عملية هي "الكرات الكبيرة تملأ الفراغ، والصغيرة تملأ الشقوق" — باستخدام خرز مجوف بأحجام مختلفة معاً، يمكن الحصول على توصيل حراري أقل وتكديس أكثر كثافة عند نفس النسبة الحجمية، مما يقلل قنوات الإشعاع الحراري داخل الطلاء؛ لكن تباين الأحجام المفرط يجلب ترسباً وعدم استقرار في التطبيق، ويتطلب عامل ثيكسوتروبي ومشتت. عدا التوصيل، الأداء الكهربائي للملء حاسم أيضاً: يجب أن يكون الملء المستخدم للعزل والعزل الحراري عازلاً عاليًا (مثل الزجاج، السيراميك، SiO2)، ولا يجوز إدخال شوائب موصلة؛ أما ملء التوصيل (نتريد البورون، أكسيد الألومنيوم) فرغم عزله إلا أن احتواءه أيونات معدنية حرة يلوث الراتنج، فيجب التحكم ب content الأيوني لتلبية توافق الإلكتروليت. قيمة امتصاص الزيت للملء تحدد "أكله" للراتنج: الملء عالي الامتصاص يحتاج راتنجاً أكثر للترطيب، مما يرفع السمك والتكلفة بشكل غير مباشر، وينبغي قراءة جدول الخصائص الفيزيائية للملء بعمق عند الاختيار.
ستة عشر، طلاء امتصاص الحرارة بتحول الطور وتأخير فقدان التحكم الحراري
يدمج طلاء تحول الطور (PCM) "امتصاص الحرارة" في الحماية: يحتوي الطلاء على كبسولات دقيقة لتحول الطور عالية حرارة الانصهار (مثل البارافين، والإسترات)، عندما تتجاوز الحرارة المحلية نقطة التحول، يمتص المادة ويتحول طورياً، م吸收اً كمية كبيرة من الحرارة الكامنة، ويخفف الارتفاع الحراري، ويؤخر وصول الوقت الحرج لفقدان التحكم. غالباً ما يُخلط مع ملء عازل لتشكيل تخميل مزدوج "امتصاص أولاً، عزل لاحقاً". قيوده تتمثل في احتمال تسرب مادة تحول الطور أو تدهور أدائها مع الدورات الطويلة، ما يتطلب تغليفاً كبسولياً وتصميماً مختوماً، كما يجب أن تتطابق نافذة درجة حرارة التحول مع مسار فقدان التحكم الحراري للبطارية. هذا النوع من الطلاء مناسب كطبقة حماية هجينة "نشطة-سلبية" بين الوحدات أو للغطاء العلوي.
سبعة عشر، نظام مثبطات اللهب: هيدروكسيد الألومنيوم، هيدروكسيد المغنيسيوم، الجرافيت المنتفخ
مثبطات اللهب لا تعتمد على "عدم الاحتراق"، بل على "تقليل الدخان، ومنع الاشتعال، وتكوين الكربون". هيدروكسيد الألومنيوم (ATH) وهيدروكسيد المغنيسيوم (MDH) هما ملء غير عضوي رئيسي لمثبطات اللهب، يتحللان بالحرارة مطلقين ماء وأكسيد معدني، مما يخفف الغازات القابلة للاشتعال ويمتص الحرارة، وهو منخفض الدخان وغير سام؛ الجرافيت المنتفخ يتمدد بشدة في النار مكوناً طبقة كربونية دودية، تعزل الأكسجين والحرارة فيزيائياً؛ إضافة لذلك توجد معززات فوسفورية ونتروجينية. يجب أن يتوافق تركيب مثبط اللهب مع المادة الأساسية، والإفراط يضحي بالميكانيكا والالتصاق. UL94 V-0 هو عتبة شائعة لمستوى مثبط اللهب، لكن للبطارية الأهم هو "عدم مساعدة الاشتعال أو المساهمة بالطاقة تحت فقدان التحكم الحراري"، لذا يجب دمج التحقق من مثبط اللهب مع انتشار الحرارة GB 38031 وسيناريو الوخز بالإبر، لا النظر لعينة UL94 الصغيرة بمعزل. هندسياً غالباً ما يُستخدم "تركيب معزز" لنظام مثبط اللهب: ATH/MDH يوفران جفافاً حرارياً، والجرافيت المنتفخ يوفر طبقة كربونية فيزيائية، والفوسفور-نتروجين يعزز تكوين الكربون ويلتقط الجذور الحرة، ويمكن بدمج الثلاثة حسب المادة الأساسية والظروف الوصول لـ V-0 وتقليل كثافة الدخان دون إفراط. تجدر الإشارة أن ملء مثبط اللهب غالباً ما يكون مسحوقاً غير عضوي، مما يرفع صلابة الطلاء وهشاشته، فيجب الحذر عند استخدامه على واجهات تشوه مرنة أو استبداله بآلية مرنة (مثل السيليكون). سمية الدخان أيضاً بُعد لسلامة الركاب، ففقدان التحكم للبطارية ينتج دخاناً ساماً أصلاً، وإذا أطلق الطلاء عند احتراقه هيدروجين هالوجيني فسي worsen الوضع، لذا فإن مثبط اللهب الخالي من الهالوجين هو اتجاه واضح للصناعة. يلتزم مصنع كيكسين للمواد الجديدة بمسار خالٍ من الهالوجين في تركيباته، معتمداً على الهيدروكسيدات والنظام المنتفخ، لتجنب المساهمة بأضرار ثانوية من الهالوجين.
ثمانية عشر، جدول مقارنة أنظمة المواد
| النظام | المزايا | القيود | الأجزاء المناسبة |
|---|---|---|---|
| دهان العزل الإيبوكسي | التصاق قوي، مقاومة جهد جيدة، مقاومة سائل ممتازة | هش نسبياً، يتصبغ بسهولة | عزل الخلية/الوحدة، والأساس |
| العزل البولي يوريثان | مرن، مقاوم للاهتزاز والانحناء | تحمل حراري أقل قليلاً (<150℃) | الأسلاك، الواجهات المرنة |
| إيبوكسي بودرة | سمك طبقة متساوٍ، خالٍ من المذيبات، تغطية زوايا جيدة | يحتاج معدات تصلب وقناة خبز | هياكل/صواني إنتاج ضخم |
| حبر العزل UV | تصلب سريع بالثواني، رقيق، مسطح | صعوبة تصلب الظلال، ضعف حراري | طلاء رقيق على FPC/الأسلاك |
| طلاء السيليكون العضوي | مدى حراري واسع، مرونة عالية | قوة منخفضة، يحتاج طلاء أساسي | حزم رقيقة/واجهات تشوه |
| دهان عازل للحرارة ومقاوم للهب | عزل حراري ومقاومة لهب في واحد | سمك طبقة كبير | الجدار الداخلي/الغطاء العلوي للحزمة |
| طلاء هلام الهواء | توصيل حراري منخفض جداً، خفيف ورقيق | مكلف، هش، يمتص الماء بسهولة | عزل حراري عالي الجودة |
| طلاء التحول السيراميكي | تكوين سيراميك متطرف، حفظ الهيكل | صلب نسبياً في الحالة الطبيعية | تعزيز الغطاء العلوي/الفواصل |
تسعة عشر، تصميم سمك الطبقة والتحكم بـ µm
سمك الطبقة هو المتغير الجوهري للعزل والعزل الحراري، لكنه ليس "كلما زاد كان أفضل". من ناحية العزل، يرتفع جهد الانهيار تقريبًا خطيًا مع سمك الطبقة، لكن الطبقة السميكة تؤدي إلى التشقق والتسرب والزيادة في الوزن والتكلفة؛ هندسيًا، يُشتق الحد الأدنى المطلوب لسمك الطبقة من مستوى الجهد الكهربائي للجزء مع ترك هامش (غالبًا 2–3 أضعاف). من ناحية العزل الحراري، تقاوم الحرارة تتناسب طرديًا مع سمك الطبقة، لكن السماكة المفرطة تضيق المساحة وتزيد الوزن وتقلل من قابلية التطبيق. نطاق سمك الطبقة النموذجي: عزل الخلية 20–80 µm، والأسلاك 15–60 µm، وعزل وعزل حراري للوحدة 100–500 µm، وغطاء/قاعدة الحزمة 200–1000 µm. تشمل وسائل التحكم مقياس الطبقة الرطبة، القياس بالليزر عبر الإنترنت، والقطع التدميري بالمجهر، ويجب خطوط الإنتاج بالجملة تحقيق حلقة مغلقة لسمك الطبقة لكل قطعة أو بالعينة. في هندسة الإنتاج بالجملة، هناك أربعة مصادر على الأقل لتذبذب سمك الطبقة: انجراف لزوجة الطلاء مع درجة الحرارة، عدم استقرار ضغط ومسار مسدس الرش، اختلاف تأريض/شحن قطعة العمل (البودرة)، وتغير التدفق الناتج عن درجة حرارة قطعة العمل. لذلك فإن استقرار نافذة معلمات الطلاء أهم من "الوصول للحد مرة واحدة" — عند نقل العملية للعملاء، تقدم شركة كيكسين للمواد الجديدة "نطاق معلمات قابل للتعديل" بدلاً من قيمة واحدة، لتبقى خطوط الإنتاج ضمن المنطقة المقبولة عند تذبذب المعدات. نقطة أخرى غالبًا ما يتم تجاهلها هي "اللخطية" بين سمك الطبقة والأداء: عندما يكون السمك أقل من قيمة حرجة معينة، ترتفع احتمالية الثقوب الإبرية بشكل حاد، وينخفض موثوقية العزل انهيارًا؛ وتتجاوز حدًا أعلى معينًا فإن مخاطر التشقق والتسرب تزداد بشكل حاد. إيجاد نقطة الانعطاف في "منحنى S" هذا هو جوهر تصميم سمك الطبقة. لقطع العزل الرئيسية الحرجة، يُوصى باستخدام التحكم الإحصائي في العملية (SPC) لمراقبة CPK لسمك الطبقة، بدلاً من مجرد النظر ما إذا كانت النقطة الواحدة مطابقة.
عشرون، عملية المعالجة ومعلماتها (حراري/UV/بودرة)
تحدد المعالجة الأداء النهائي للطلاء. الإيبوكسي الحراري الشبكي يُستخدم عادةً عند 120–180℃ ولمدة 10–30 دقيقة، ونقص الحرارة يؤدي إلى شبكية غير كاملة وانخفاض في مقاومة الجهد والسوائل؛ المعالجة بـ UV تتطلب مطابقة شدة الضوء (mJ/cm²) وسرعة الخط، ونقص المعالجة يجعل السطح لزجًا، والإفراط في التعرض يسبب الاصفرار والهشاشة؛ خط تذويب بودرة الطلاء 160–220℃ ولمدة 5–15 دقيقة للانصهار والتدفق. يجب أن تكون نافذة المعالجة متوافقة مع المادة الأساسية — FPC لا يتحمل الحرارة العالية، فيتطلب درجة منخفضة أو UV؛ وقشرة الألومنيوم تتحمل درجات حرارة أعلى. عند تسليم التركيبة، تُرفق شركة كيكسين للمواد الجديدة "مذكرة اقتراح نافذة المعالجة"، وتسلم منحنى الحرارة—الزمن—الأداء لمرجع هندسة خط الإنتاج لدى العميل. لا يمكن الحكم على اكتمال المعالجة بمجرد النظر "لجفاف السطح وعدم اللزوجة"، بل باستخدام مقياس التفاضل المسعر (DSC) لقياس حرارة التفاعل المتبقية، أو بقايا المذيب/الصلابة/مسح مقاوم للمذيب كحكم غير مباشر. الطبقة قليلة المعالجة لها كثافة شبكية منخفضة، ومقاومة الحجم النوعي ومقاومة إلكتروليت تتضرر، ومن السهل أن تتفاعل further في دورات حرارية لاحقة وتنكمش وتتشقق؛ والمعالجة المفرطة تجعل الراتنج هشًا وتقلل الالتصاق. لطلاء البودرة، الانصهار والتدفق والشبكية تتم في وقت واحد، وتوحيد منحنى حرارة الفرن (مرحلة التسخين، مرحلة الحفظ، مرحلة التبريد) يحدد الاتساق بالجملة، وجهاز تتبع حرارة الفرن (مقياس حرارة الفرن) هو أداة تشخيص ضرورية. نظام UV فيجب النظر لـ "المعالجة العميقة" — الطبقة السميكة أو الغنية بالمالئات لا يخترقها الأشعة فوق البنفسجية كافيًا، فتكون صلبة السطح ولينة القاع، ويتطلب شبكية مزدوجة أو تعديل نسبة مبتدئ الضوء. تحويل المعالجة من "خبرة" إلى "منحنيات وبيانات" هو شرط استقرار إنتاج الطلاء بالجملة.
واحد وعشرون، معدات الطلاء والأتمتة
إنتاج طلاء البطاريات بالجملة لا ينفصل عن الأتمتة. الخلايا والوحدات تستخدم غالبًا الرش الإلكتروستاتيكي الآلي أو الرش بالكوب الدوار، لضمان تجانس سمك الطبقة وتغطية الحواف والزوايا؛ القشور/الصواني تستخدم خط بودرة إلكتروستاتيكي + استرداد تلقائي؛ الأسلاك تستخدم طلاء حبر UV بالأسطوانة/الرش + نفق معالجة UV؛ والغمس مناسب للتغطية المتسقة بالجملة للقطع الصغيرة المنتظمة. الفحص عبر الإنترنت (قياس السمك، عيوب الرؤية، الفحص الكهربائي) والربط بـ MES هو أساس تتبع الجودة. تشير خبرة خط إنتاج فوشان لشركة كيكسين للمواد الجديدة إلى أن إيقاع الطلاء يجب أن يتطابق مع إيقاع تجميع الخلايا/الوحدات، وإلا فإن الطلاء الجيد سيعلق عند حلقة "عدم القدرة على الوصول للكمية".
اثنان وعشرون، المعالجة المسبقة وتكييف المادة الأساسية
70% من أداء الطبقة يعتمد على المعالجة المسبقة. قشرة الألومنيوم تحتاج إزالة الدهون، التآكل الدقيق أو التخميل لإزالة طبقة الأكسيد والزيوت؛ القطع الفولاذية تحتاج إزالة الصدأ، الفوسفاتة أو الزركونة؛ نيكل/نحاس busbar يحتاج إزالة الزيت والتنشيط؛ FPC يحتاج تنشيط البلازما أو الكيميائي الخشن لرفع الالتصاق؛ غشاء الألومنيوم-بلاستيك للحقيبة الرقيقة يجب تجنب انتفاخ المذيب. طاقة سطح المادة الأساسية، الخشونة، النظافة تحدد مباشرة الالتصاق والموثوقية طويلة الأمد. في جانب التركيبة، تعد شركة كيكسين للمواد الجديدة "حزمة تطابق المادة الأساسية—الطلاء" لكل مادة أساسية محددة للعميل، بما في ذلك توصية عملية المعالجة المسبقة والطلاء الأولي، لتجنب "الطلاء مطابق لكن القاعدة تتخلف". تحديدًا لقطع البطارية، طبقة التخميل لقشرة الألومنيوم إذا كانت سميكة جدًا تقطع الالتصاق، فيجب التحكم بعملية التخميل؛ خبث اللحام وطبقة الزنك غير المتساوية لصينية الفولاذ تسبب ضعف التصاق موضعي، وتحتاج تنظيف بالصنفرة ومعالجة مسبقة؛ نحاس busbar يتأكسس ويتشكل عليه غشاء بسهولة، فنافذة العمل يجب أن تكون قصيرة أو بإضافة طلاء أولي؛ مادة بولي إيميد الأساسية لـ FPC منخفضة طاقة السطح، وتحتاج معالجة بلازما أو نافثالين الصوديوم لرفع التشرب. الخطر الأكثر خفاءً هو "هجرة التلوث" — التلوث المتبادل لحوض المعالجة المسبقة، زيت القفازات، غبار ورشة العمل الذي يسقط على سطح ما قبل الطلاء، كلها تشكل واجهة ضعيفة بعد المعالجة، وتتشقق من هنا في الدورات الحرارية. لذلك يجب تمديد إدارة النظافة إلى "الخط الكامل من الخطوة الأخيرة قبل الطلاء حتى المعالجة"، وليس فقط محطة المعالجة المسبقة. بالنسبة للخلايا المعزولة التي تتضرر بضغط المشابك أثناء تجميع الوحدة، توصي شركة كيكسين للمواد الجديدة بإضافة عملية احتياطية "إعادة الطلاء الموضعي بعد التجميع + الفحص الكهربائي".
ثلاثة وعشرون، الفحص عبر الإنترنت ومراقبة الجودة (hipot، عزل، قياس السمك)
"الثلاثي" لمراقبة الجودة هو مقاومة الجهد (hipot، رفع تدريجي للجهد حتى قيمة محددة دون انهيار)، مقاومة العزل (مقياس ميجا أوم/مقياس مقاومة عالية لقياس المقاومة النوعية للحجم)، سمك الطبقة (ليزر عبر الإنترنت أو مقياس الطبقة الرطبة). يُستخدم hipot عادةً AC أو DC، مع تعيين عتبة حسب مستوى الجهد للجزء مع هامش، والانهيار يعني الرفض. يمكن إجراء مزيد من أخذ العينات لقوة العزل الكهربائي (kV/mm)، الأداء بعد رذاذ الملح/الحرارة الرطبة، الالتصاق (شبكة الخدش، السحب). لقطع العزل الرئيسية عالية الجهد، يُوصى بفحص كهربائي 100%؛ وللقطع غير الحرجة بالعينة. تطبق شركة كيكسين للمواد الجديدة "حفظ عينة للدفعة + تتبع الشيخوخة"، لغلق حلقة بيانات المصنع مع ملاحظات الفشل بعد تركيب العميل للسيارة. إعداد عتبة الفحص الكهربائي يتطلب "ترك هامش دون قتل خاطئ": عتبة منخفضة جدًا ترفض المنتج المطابق وتخفض معدل الجودة؛ وعالية جدًا تمرر المخاطر. هندسيًا يُشتق جهد الاختبار غالبًا من "شدة التصميم الكهربائية × سمك الطبقة × معامل الأمان (2–3 أضعاف)"، ثم يُضبط بدقة مع بيانات الفشل التاريخية. بالإضافة إلى مقاومة الجهد والمقاومة، تدخل خطوط الإنتاج المتزايدة الرؤية الآلية لفحص المظهر (التسرب، التفاوت في الطلاء، الحبيبات)، قياس السمك بالليزر عبر الإنترنت وتقييم تغطية الحواف، لتشكل ثلاثي "كهرباء + شكل + سمك". على مستوى البيانات، يُوصى برفع نتائج الفحص الكهربائي وسمك الطبقة ورقم الدفعة لكل قطعة إلى MES، لتحقيق تتبع الجودة — بمجرد ظهور استدعاء متعلق بالعزل في جهة السيارة الكاملة، يمكن تحديد الدفعة وانحراف العملية بسرعة. وهذا أيضًا أحد المتطلبات الصارمة لشركات السيارات لموردي الطلاء والطلاء من الدرجة الأولى.
أربعة وعشرون، التحقق من الدورات الحرارية وصدمة الحرارة الباردة والساخنة
تمر البطارية بآلاف دورات الشحن والتفريغ وفروق درجات الموسم خلال دورة حياتها، والطلاء يتمدد وينكمش بشكل متكرر بين -40℃ و85℃ (أو أوسع)، ونقص المرونة يؤدي للتشقق. تشمل طرق التحقق صدمة الحرارة الباردة والساخنة (تغير سريع في الحرارة)، الدورة الحرارية (تغير بطيء)، الشيخوخة المركبة للحرارة—الرطوبة—الجهد. المعيار هو الحفاظ على قوة العزل الكهربائي ونسبة الالتصاق بعد الدورة، دون تشققات مرئية، دون انفصال طبقي. ما غالبًا ما يُقلل تقديره هو "الشيخوخة تحت الجهد" — إجراء دورة حرارية رطبة تحت جهد العمل، يكشف مسارات التآكل الكهروكيميائي بشكل أفضل. توصي شركة كيكسين للمواد الجديدة بإدراج الشيخوخة تحت الجهد كخيار إلزامي لتحقق طراز السيارة.
خمسة وعشرون، كشف التفريغ الجزئي وثقوب الإبرة
للعزل الرئيسي عالي الجهد، تفويت ثقب إبري أو فقاعة واحدة قد يتطور أثناء التشغيل إلى تفريغ جزئي أو甚至 انهيار. بالإضافة إلى hipot، يمكن إدخال كشف التفريغ الجزئي (مراقبة كمية التفريغ pC عند جهد محدد، والرفض عند تجاوز العتبة) وكشف ثقب الإبرة (حمام ملحي عالي الجهد أو كشف شرارة). هذه الوسائل مهمة بشكل خاص لغطاء الحزمة ولوحة نهاية الوحدة وغيرها من العزل الرقيق المساحة الكبيرة. نقل كشف PD من "بعد الحدث" إلى "عبر الإنترنت" هو رافعة فعالة لرفع موثوقية عزل حزمة البطارية، وهو أيضًا عتبة ضمنية لشركات السيارات الكبرى للموردين من الدرجة الأولى. استراتيجية العينات لتحقق الدورة الحرارية مهمة أيضًا: لا يمكن اختبار "قطع جديدة فقط"، بل يجب اختبار الحالة "بعد شيخوخة الشحن والتفريغ، نقع الإلكتروليت،甚至 ضرر ميكانيكي طفيف"، لأن طلاء السيارة الفعلية يعمل أثناء التدهور. قاعدة تم التحقق منها مرارًا — فشل الطلاء يحدث غالبًا عند نقطة الانعطاف "المادة متدهورة + تراكب ظروف العمل"، والنظر فقط لأداء القطع الجديدة يبالغ في تقدير الهامش بشكل خطير. لذلك في تحقق طراز السيارة، توصي شركة كيكسين للمواد الجديدة بإعداد "سلم شيخوخة متسارع": أولًا نقع الإلكتروليت، ثم شيخوخة حرارية رطبة تحت الجهد، وأخيرًا صدمة الحرارة الباردة والساخنة، تراكمًا تدريجيًا، لمراقبة منحنى الحفاظ على العزل والالتصاق، وإيجاد عدد الدورات المقابل لنقطة الانعطاف، ثم تحويلها إلى عمر مكافئ للسيارة الكاملة. هذا "الشيخوخة السلمية" يكشف المخاطر الحقيقية أكثر من الدورة المفردة، وهو أكثر إقناعًا لمراجعة شركات السيارات.
ستة وعشرون، جدول الأمراض الشائعة والحلول
| المرض | السبب | الحل |
|---|---|---|
| انهيار العزل | طبقة رقيقة/ثقب إبري/شوائب | زيادة سمك الطبقة، إزالة ثقب الإبرة، تنقية البيئة |
| ضعف الالتصاق | زيوت المادة الأساسية/انفصال بالانتفاخ | تعزيز المعالجة المسبقة، اختيار نظام مرن |
| عزل حراري غير كافٍ | معدل توصيل حراري مرتفع/طبقة رقيقة | إضافة مالئات عازلة، زيادة سمك الطبقة |
| فشل عند السائل | ضعف مقاومة الإلكتروليت | تغيير راتنج مقاوم للسائل، إجراء تحقق النقع |
| عدم مطابقة مثبط اللهب | مالئات مثبط اللهب قليلة | رفع نسبة مثبط اللهب، إضافة عامل تعاوني |
| تسرب الطلاء السميك | لزوجة منخفضة/سمك مفرط دفعة واحدة | زيادة الميوعة الهيكلية، رش رقيق متعدد المراحل |
| تشققات دقيقة | مرونة غير كافية/انتفاخ | تعديل نظام مرن، خفض تدرج سمك الطبقة |
| تفريغ جزئي | فقاعات/انفصال/حواف | كشف PD، تحسين التشرب والتغليف الحافي |
| اصفرار وهشاشة | إفراط تعرض UV/أكسدة حرارية | التحكم بالمعالجة، إضافة مضاد أكسدة |
سبعة وعشرون، حالات استكشاف الأخطاء (تشقق، مسام، PD)
ثلاثة أنواع نموذجية من الفشل في الممارسة: الأول تشققات دقيقة في طلاء عزل الخلية، السبب الجذري غالبًا تمدد قشرة الألومنيوم الدوري يتجاوز استطالة كسر الطبقة، والحل هو التحول لبولي يوريثان عالي الاستطالة أو خفض تدرج سمك الطبقة مع إضافة طلاء أولي؛ الثاني مسام في طبقة عزل الوحدة، ناتجة عن رذاذ ضبابي رديء أو تكتل المالئات، والحل هو تحسين معلمات الضباب وتشتت المالئات، وزيادة الفحص البصري عبر الإنترنت؛ الثالث تفريغ جزئي في حافة busbar، السبب الجذري حافة قطع حادة وتغطية طبقة غير كاملة، والحل هو تعديل الانسيابية لجعل الحافة ت forming تغطية زاوية دائرية ورفع نسبة كشف PD. "مكتبة الفشل" التي لخصتها شركة كيكسين للمواد الجديدة في إدخال عدة طرازات سيارات، أصبحت خط أساس مرجعي لتجنب المخاطر في المشاريع الجديدة مبكرًا.
ثمانية وعشرون، نظام المعايير (GB 38031، ISO، UL94، IEC)
طلاء البطاريات لا يُقبل بمعزل، بل يخضع لمعايير قوية للسيارة الكاملة والبطارية. المحوري محليًا GB 38031 (متطلبات أمان بطاريات الطاقة لمركبات الطاقة الكهربائية، تشمل انتشار الحرارة، الوخز بالإبر، الحرق الخارجي وغيرها)، سلسلة GB/T 31467؛ على المستوى الدولي ISO 6469 (الأمان الكهربائي)، IEC 62619/62660 (أمان البطارية ودورتها)، UN 38.3 (النقل)؛ مثبط اللهب يُشير غالبًا إلى UL94، GWIT/GWFI (سلك متوهج). يمكن الرجوع للعزل نفسه GB/T 1408 (جهد الانهيار)، GB/T 1410 (المقاومة النوعية)، IEC 60243 وغيرها. هندسيًا يجب تعيين "أداء الطلاء" إلى "تحقق مستوى حزمة البطارية"، لأن المسؤول النهائي هو أمان الحزمة الكاملة وليس طبقة واحدة، وتضع شركة كيكسين للمواد الجديدة في مقترحها تعليقًا توضيحيًا لبنود المعايير المقابلة تباعًا. تكملة بعض تفاصيل المعايير المتكررة السؤال: متطلب "انتشار الحرارة" في GB 38031 يعني أنه بعد فقدان السيطرة الحراري للخلية الواحدة، لا تشتعل الحزمة الكاملة ولا تنفجر خلال وقت متفق عليه، وتعطي تحذيرًا مسبقًا، والطلاء كطبقة تأخير سلبية يجب الحفاظ على السلامة الهيكلية خلال نافذة الوقت هذه، لذلك غالبًا ما يُجرى اختبار تحريض الوخز/التسخين للعينة مع الحزمة الكاملة؛ GB/T 31467.3 يتعلق بالحفاظ على العزل بعد الاهتزاز والصدم الميكانيكي؛ ISO 6469-3 ينص على مقاومة العزل ونظام الحماية من التلامس للنظام عالي الجهد؛ UN 38.3 رغم كونه أمان نقل، فإن بنود الوخز بالإبر والضغط وصندوق الحرارة تختبر أيضًا أداء الطلاء في الظروف القصوى. معايير شركات السيارات الداخلية غالبًا أشد من المعايير الوطنية، مثل مصنع ألماني معين يطلب عزل busbar بصفر تفريغ عند عتبة PD محددة، و1000 ساعة حرارة رطبة تحت الجهد. عند عمل المقترح، يجب أولًا الحصول على قائمة معايير المؤسسة للعميل، ومطابقتها بندًا بندًا، لتجنب حرج "المعيار الوطني مُجتاز لكن معيار المؤسسة لم يُجتز".
تسعة وعشرون، اللوائح البيئية وVOC
تتشدد اللوائح البيئية للطلاء بشكل متزايد. تواجه الأنظمة القائمة على المذيبات ضغوطاً من انبعاثات المركبات العضوية المتطايرة (VOC) والصحة المهنية، في حين تُعدّ الطرق الثلاث الرئيسية لخفض الكربون هي: التحول المائي، والتحول إلى البودرة، والتحول إلى الأشعة فوق البنفسجية (UV). تخضع انبعاثات VOC من الطلاء المحلي لقانون مكافحة تلوث الغلاف الجوي والحدود المعيارية المحلية، كما أدرجت مصانع السيارات بالكامل "نسبة الطلاء منخفض VOC" ضمن تقييم سلسلة التوريد. بالنسبة لمصانع البطاريات، يجب أيضاً احتساب تكلفة إحكام ورش العمل ومعالجة الغازات المخرجة ضمن اختيار النظام. إن توجه خط إنتاج كيكسين للمواد الجديدة (kexinMaterials) في فوشان نحو أنظمة البودرة والمائية يجسد الاستجابة لهذا الاتجاه التنظيمي، ويساعد العملاء على خفض الكربون ومخاطر الامتثال في مرحلة الطلاء.
ثلاثون、 سلسلة التوريد والتوطين
كانت طلاءات بطاريات الطاقة في الماضي تعتمد بشدة على راتنجات مستوردة ومالئات عالية الجودة، ولكن في السنوات الأخيرة تسارعت عملية الاستبدال المحلي: راتنجات الإيبوكسي/البولي يوريثان، ومثبطات اللهب ATH/MDH، والخرز المجوف أصبحت محلية بالكامل، كما تشهد المالئات عالية الجودة مثل مسحوق الهلام الهوائي ونتريد البورون اختراقات. قيمة التوطين لا تقتصر على خفض التكلفة، بل تشمل أيضاً مدة التسليم والخدمات الفنية المحلية — فخطوط إنتاج البطاريات تحتاج خلال فترة المعايرة إلى استجابة سريعة من مورد الطلاء لتعديلات الوصفة. وكشركة محلية، تتمتع كيكسين للمواد الجديدة بميزة جغرافية من حيث سرعة الاستجابة والتخصيص، ويمكنها مواكبة إيقاع التطوير الرشيق لشركات السيارات. من منظور مرونة سلسلة التوريد، تتركز نقاط "عنق الزجاجة" لطلاء بطاريات الطاقة في فئتين: الأولى استقرار الدفعات للمالئات عالية الجودة (حجم جسيمات الهلام الهوائي وتوصيله الحراري، ونقاء ومحتوى الأيونات في نتريد البورون)، والثانية توازن مقاومة السائل والحرارة في الراتنجات الخاصة (مثل الإيبوكسي المقاوم للإلكتروليت، وسليمة البولي إيميد المرنة). يسد التوطين الفجوة في هذين الجانبين بسرعة، ولكن على المهندسين عند التبديل إلى مواد محلية إجراء "تحقق مكافئ" — فليس مجرد تغيير العلامة التجارية، بل إعادة إجراء ثلاثية العزل الكهربائي ومقاومة السائل والشيخوخة، للتأكد من عدم انحراف منحنى الأداء. وتقوم كيكسين للمواد الجديدة عند إدخال المالئات المحلية بثلاث مراحل من التأكيد: تجربة صغيرة — تجربة متوسطة — إنتاج كمي، وتدرج الخصائص الفيزيائية الحرجة (معدل امتصاص الماء، ومحتوى الأيونات، وتوزيع حجم الجسيمات) ضمن فحص المدخلات، لتجنب تدمير دفعة كاملة من الطلاء بسبب تذبذب المواد الخام. بالنسبة لشركات السيارات، فإن اختيار مورد طلاء محلي "يمتلك قدرة بحث وتطوير ذاتية + سلسلة توريد قابلة للتحكم" أكثر فائدة لاستقرار الإنتاج الكمي من مجرد مقارنة سعر الوحدة.
واحد وثلاثون、 ممارسة خط إنتاج كيكسين للمواد الجديدة في فوشان
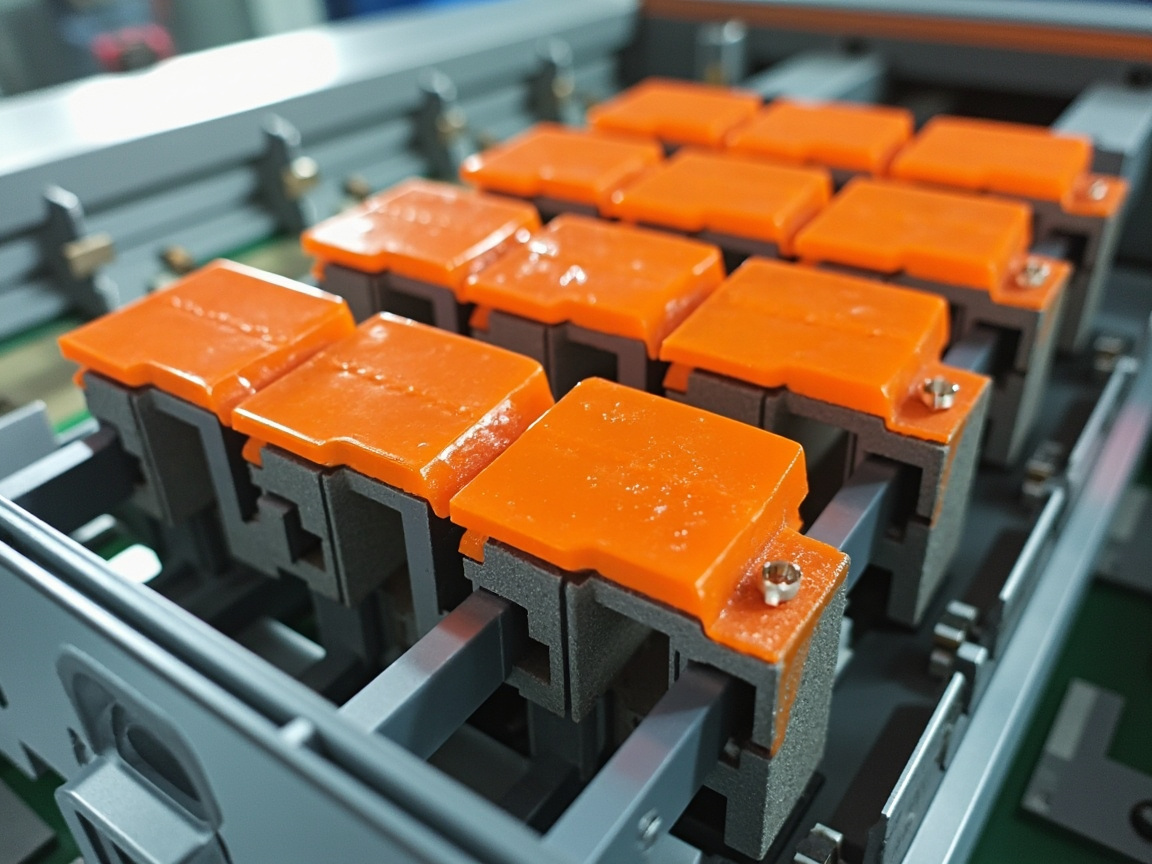
تقع كيكسين للمواد الجديدة (kexinMaterials) في فوشان، وتركز على الطبقات الوظيفية الواقية للطاقة الجديدة، وتغطي أنظمة العزل والعزل الحراري ومقاومة اللهب والتوصيل الحراري المتعددة. تمتلك قاعدتها في فوشان قدرة مزدوجة على خط البودرة والخط السائل، ويمكنها تحقيق التسليم الكمي لعزل الخلايا وعزل الوحدات ومقاومة اللهب للغطاء العلوي للحزمة (pack) وفقاً لإيقاع طراز السيارة. وفي الممارسة العملية، تؤكد كيكسين على أسلوب عمل "الخرائط الثلاث": خريطة واجهة العزل (الموضع—الوظيفة)، وخريطة نافذة المعالجة (الحرارة—الزمن—الأداء)، وخريطة مقارنة الفشل (العيب—السبب—الحل)، لتحويل الخبرة إلى منهجية هندسية قابلة لإعادة الاستخدام. وقد تحقق العديد من المشاريع من توازنها الشامل في مقاومة الجهد ومقاومة الإلكتروليت وصدمات الحرارة والبرودة.
اثنان وثلاثون、 إطار الاختيار وشجرة القرار
في مواجهة الأنظمة العديدة، يُوصى باستخدام شجرة قرار للتقارب: الخطوة الأولى، تحديد الموضع (خلية/وحدة/قضيب ناقل/حزمة)، حيث تختلف مستويات الجهد والتشوه والحمل الحراري اختلافاً كبيراً بين المواضع؛ الخطوة الثانية، تحديد أولوية الوظيفة (العزل أساساً، أم العزل الحراري أساساً، أم التوصيل الحراري أساساً)، لتجنب الخلط في الاتجاه؛ الخطوة الثالثة، تحديد قيود العملية (هل يمكن للخط إدخال البودرة/الأشعة فوق البنفسجية، الحد الأقصى لحرارة نفق التجفيف، الإيقاع)؛ الخطوة الرابعة، تحديد حدود البيئة والتكلفة (المائية/البودرة لخفض VOC، والاستبدال المحلي لخفض التكلفة)؛ الخطوة الخامسة، إجراء التحقق "إعادة القياس بعد الشيخوخة" وترك هامش. غالباً ما تدمج كيكسين للمواد الجديدة هذا الإطار في التواصل الفني المبكر مع العملاء، لتقصير المسافة من العينة إلى الإنتاج الكمي. عند تطبيق الإطار، هناك عدة نقاط خبرة تستحق التأكيد: أولاً، لا تُضلل بـ "أعلى أداء فردي" — فبعض الطلاءات ذات قوة عزل كهربائي عالية جداً لكن مرونتها ضعيفة، فتتشقق بسهولة على الواجهات المتوسعة، وينبغي التسجيل الشامل حسب أوزان المواضع؛ ثانياً، إنشاء آلية "قائمة مرشحين قصيرة + إقصاء بإعادة اختبار الشيخوخة"، باختيار 3–4 موردين أو 3–4 وصفات مبدئياً، ومقارنة معدل الاحتفاظ تحت ظروف شيخوخة موحدة، وهو أكثر موثوقية من قياس القيمة الأولية مرة واحدة؛ ثالثاً، احسب التكلفة على أساس "الحماية الفعالة لكل وحدة مساحة" لا "سعر الكيلوغرام"، فالهلام الهوائي عالي السعر قد يكون تكلفته الإجمالية أقل إذا حقق عزلاً حرارياً مكافئاً عند سماكة أقل؛ رابعاً، اترك توافق خط الإنتاج — حتى لو كانت الوصفة الأفضل، إذا تعذر معالجتها أو رشها على خط العميل الحالي، فيجب تقييم تكلفة التعديل. ويتصرف كيكسين للمواد الجديدة بإصدار "مذكرة اقتراح مطابقة الموضع—الوظيفة—العملية" مجاناً أولاً، ثم إرسال العينات لإجراء تحقق متوازٍ، لتفادي مخاطر الاختيار مسبقاً.
ثلاثة وثلاثون、 تحديات الشحن السريع والنيكل العالي الجديدة على الطلاء
يدفع الشحن السريع (4C فأعلى) وثلاثي النيكل العالي (NCM811 وما فوق) البطارية نحو درجات حرارة تشغيل أعلى ومخاطر فقدان تحكم حراري أشد. ويكون تأثيره على الطلاء مزدوجاً: حرارة أكبر أثناء التشغيل، تتطلب واجهة توصيل حراري أكثر كفاءة؛ وفقدان تحكم أعنف أثناء الفشل، يتطلب طبقة عزل حراري ومقاومة للهب أكثر تحملاً. وفي الوقت نفسه، يكون نظام النيكل العالي أكثر حساسية لتسرب الإلكتروليت، فيرتفع سقف مقاومة السائل للطلاء. كما يتطلب الحقل الكهربائي النبضي الناتج عن معدل الشحن والتفريغ في الشحن السريع ثابت عزل منخفض وفقدان منخفض لتقليل الحرارة الإضافية. وتعمل كيكسين للمواد الجديدة على تطوير حل مركب "أساس توصيل حراري منخفض العزل + سطح عزل حراري مُطَفَّر" لمنصة النيكل العالي والشحن السريع. وبالتفصيل، منطق هذا الحل المركب هو: الطبقة السفلية قريبة من الخلية، تتحمل التبديد الحراري اليومي والعزل، وتتطلب ثابت عزل منخفض (لتقليل حرارة فقد العزل تحت الحقل النبضي) وتوصيل حراري عالٍ (لتوجيه حرارة الشحن السريع بسرعة إلى اللوح البارد)؛ والطبقة السطحية باتجاه الحجرة المجاورة، تتحمل العزل الحراري والتطفير أثناء الفشل، وتتطلب توصيل حراري منخفض وتطفيراً عالي الحرارة. ويمثل الارتباط بين الطبقتين صعوبة تقنية — فطبقتان بفرق معياري كبير يسهل انفصالهما تحت الدورات الحرارية، ويلزم جسر بطبقة انتقالية متدرجة أو طبقة وسطية مرنة. وبالإضافة إلى المواد، يغير الشحن السريع "إيقاع التحقق": تضغط شركات السيارات فترة التحقق لسباق الطرح، فيجب على مورد الطلاء تقديم تنبؤ عمر موثوق بنموذج شيخوخة متسارع، بدلاً من انتظار دورة كاملة للسيارة. وقد أدرجت كيكسين للمواد الجديدة في مشاريع الشحن السريع "نمذجة الارتباط بين معدل الشحن—ارتفاع الحرارة—تدهور الطلاء" ضمن المحاكاة المبكرة، لإغلاق الواجهات عالية المخاطر مسبقاً.
أربعة وثلاثون、 اتجاه الطلاء متعدد الوظائف المتكامل
تتحول الصناعة من "وظيفة واحدة بطلاء واحد" نحو "تصميم مركب بطلاء واحد متعدد الوظائف": نفس الطلاء يجمع العزل—العزل الحراري—مقاومة اللهب، بل وقد يضيف التوصيل الحراري أو الامتصاص الحراري، لتقليل العمليات وخفض الوزن والتكلفة. تشمل مسارات التنفيذ الطلاء المتدرج متعدد الطبقات (عزل سفلي، عزل حراري أوسط، مقاومة لهب سطحية) ووصفة متعددة الوظائف أحادية الطبقة (مزج المالئات لجعل العزل والعزل الحراري في جسم واحد). والصعوبة تكمن في الموازنة بين الوظائف المتعددة — فمثلاً زيادة كمية المالئات تحسن العزل الحراري لكنها تضحي بالمرونة والالتصاق، ويلزم تعديل الراتنج وتحسين التدرج لحل ذلك. وتتوافق احتياطيات كيكسين للمواد الجديدة في الطلاء المتدرج متعدد الوظائف مع هذا الخط الرئيسي لخفض التكلفة وزيادة الكفاءة.
خمسة وثلاثون、 التكرار الأمني وجدار الحماية المكاني
لا يكفي الحماية بنقطة واحدة لمواجهة فقدان التحكم الحراري المتطرف، والإجماع الصناعي هو "التكرار الأمني": النشر الدفاعي في ثلاثة مستويات (الخلية، الوحدة، الحزمة)، مع تآزر الطلاء وصفيحة الميكا ولباد الهلام الهوائي ومانع التسرب المقاوم للحريق وصمام التهوية، لتشكيل جدار حماية مكاني. ودور الطلاء هو "حاجز أساسي متواجد في كل مكان" — قد لا يتحمل وحده كامل الحمل الحراري، لكنه يكسب الوقت الحرج قبل وصول الأجزاء السلبية الأخرى. وينبغي تحويل فكرة التصميم من "التحسين أحادي الطبقة" إلى "هامش النظام"، مع ترك مساحة فشل لكل مستوى. وتؤكد كيكسين للمواد الجديدة مراراً في تواصل الحلول: الطلاء حلقة في سلسلة التكرار، لا بديل عن الأجزاء الهيكلية.
ستة وثلاثون、 نظرة مستقبلية: مسار التقنية للسنوات الخمس القادمة
بالنظر إلى السنوات الخمس القادمة، سيتطور طلاء حماية البطاريات على أربعة خطوط رئيسية: ① التطفير عالي التحمل الحراري والمركب مع الهلام الهوائي، لمواجهة فقدان تحكم حراري قصير المدى بدرجة 1000℃؛ ② عزل حراري بسماكة منخفضة وكفاءة عالية، لتلبية خفة الوزن والفضاء المضغوط لـ CTP/CTC؛ ③ مائية/بودرة/أشعة فوق بنفسجية لخفض VOC بشكل شامل، مدفوعة بالامتثال؛ ④ الرقمنة — ربط وصفة الطلاء والسماكة وبيانات الفحص الكهربائي بالتتبع الكامل لدورة حياة البطارية. وفي الوقت نفسه، مع نضج أنظمة جديدة مثل البطاريات الصلبة وبطاريات أيون الصوديوم، ستنتقل احتياجات الطلاء أيضاً (مثل انخفاض متطلبات مقاومة الإلكتروليت للبطارية الصلبة، لكن العزل الواجهي والإدارة الحرارية لا تزال ضرورة). تراهن كيكسين للمواد الجديدة على الخط الطويل الأمد لـ "تكامل الوظائف + التكرار الأمني + الخدمة المحلية الرشيقة"، وستستمر في الاستثمار في بحث وتطوير طلاء حماية الطاقة الجديدة. وأخيراً، نصيحة عملية لمهندسي البطاريات والطلاء: تعاملوا مع الطلاء كـ "جزء نظامي بنفس عمر الخلية"، لا كـ "معالجة سطحية اختيارية". وهذا يعني إدراج واجهة العزل وميزانية السماكة ونافذة المعالجة وتحقق الشيخوخة ضمن عملية تطوير السيارة من مرحلة التصميم، لا إجراؤها لاحقاً قبل الإنتاج الكمي. فقط عندما تتم محاذاة المعايير والسيناريوهات مبكراً بين مورد الطلاء ومصنع البطارية وشركة السيارات، يمكن لهذه "الطبقة الأمنية غير المرئية" حقاً الحفاظ على الحد الأدنى عبر ملايين الدورات وظروف التشغيل القصوى. وكيكسين للمواد الجديدة (kexinMaterials) مستعدة كشريك محلي في هذه السلسلة، للعمل مع الصناعة لجعل حماية بطاريات الطاقة الجديدة أكثر موثوقية وخفة وخضرة.
الأسئلة الشائعة (FAQ)
س1: هل تحتاج كل خلية إلى طلاء عازل في كل طبقة؟
ليس كل طبقة، ولكن الواجهات الموصلة الحرجة (غلاف الخلية، لوحة نهاية الوحدة، قضيب الناقل، الأسلاك) يجب أن تُغطى بعزل، لتشكيل حماية متعددة المستويات ضد القصر. وتُحدد التفاصيل حسب تصميم حزمة البطارية ومستوى الجهد.
س2: هل يمكن لطلاء العزل الحراري منع فقدان التحكم الحراري؟
لا "يمنع"، لكنه "يؤخر" — عند فقدان تحكم خلية واحدة، يبطئ انتقال الحرارة إلى الحجرة المجاورة، مكسباً للوقت ونافذة مكافحة الحريق، وهو حلقة في التكرار الأمني، لا حل سحري.
س3: هل طلاء العزل مقاوم للإلكتروليت؟
يجب أن يكون. فإلكتروليت الليثيوم يهاجم الطلاء العادي ببطء مسبباً انخفاض العزل، فيلزم اختيار راتنج مقاوم للسائل (مثل إيبوكسي خاص/بولي إيميد) وإجراء تحقق غمر طويل الأمد.
س4: كيف تختار بين حبر العزل بالأشعة فوق البنفسجية ودهان الإيبوكسي؟
للأسلاك/FPC تغطية رقيقة وسريعة الإنتاج — اختر الأشعة فوق البنفسجية؛ لعزل الخلية/الوحدة السميك والتصاق قوي — اختر الإيبوكسي/البولي يوريثان. حسب الموضع والخط.
س5: ما ميزة طلاء الهلام الهوائي؟
توصيل حراري منخفض جداً، بنفس تأثير العزل تكون السماكة أقل والوزن أخف، مناسب لحزم البطاريات الحساسة للوزن، لكن التكلفة عالية وهش، فيلزم حماية ملحقة.
س6: ما المعايير الإلزامية القوية التي يجب لطلاء البطاريات اجتيازها؟
أساساً معايير أمان البطارية الإلزامية (مثل GB 38031)، ومقاومة اللهب (UL94 وغيرها)، ومقاومة الجهد والعزل، وتحقق صدمات الحرارة والبرودة واختراق الإبرة الخاص بشركات السيارات، ويلزم تشغيلها بالكامل قبل الإنتاج الكمي.
س7: هل كلما زادت السماكة كان العزل أفضل؟
الاتجاه صحيح، لكن السماكة العالية تجلب تشقق وتسرب وتزايد وزن وتكلفة، فيجب الاستنتاج العكسي للسماكة الدنيا حسب مستوى جهد الموضع مع ترك هامش 2–3 أضعاف، لا الزيادة العمياء.
س8: لماذا يُنصح بالتحقق من الشيخوخة تحت الجهد؟
دورة الحرارة والرطوبة العادية لا تطبق جهداً، فلا تكشف التدهور المزمن للعزل بسبب التآكل الكهروكيميائي؛ والشيخوخة تحت الجهد أقرب لظروف السيارة الحقيقية، ويمكنها كشف المخاطر مبكراً.
س9: هل كشف التفريغ الجزئي ضروري؟
لأجزاء العزل الرئيسية عالية الجهد (الغطاء العلوي، لوحة النهاية) ضروري جداً، يمكنه التقاط عيوب كالثقوب والفقاعات وتغطية الحواف الناقصة التي قد يفوتها اختبار الـ hipot، يُنصح بنقله تدريجياً للكشف أثناء الخط.
س10: هل الطلاء المائي أسوأ من القائم على المذيبات؟
الفجوة في الأداء تتقلص، والمائي أكثر بيئية وVOC منخفض؛ القصور أنه أكثر حساسية للمعالجة المسبقة والتجفيف، ويلزم تنسيق عملية، واختيار المورد والنظام يجب أن يراعي ظروف الخط.
س11: ما المتطلبات الخاصة للطلاء في سيارات الشحن السريع؟
درجة تشغيل أعلى تتطلب واجهة توصيل حراري أكثر كفاءة وعزل حراري ومقاومة لهب أشد تحملاً، والحقل النبضي يتطلب ثابت عزل منخفض وفقدان منخفض، ونظام النيكل العالي يتطلب مقاومة سائل أقوى.
س12: ما الدعم الذي يمكن لكيكسين للمواد الجديدة تقديمه؟
كيسين للمواد الجديدة (kexinMaterials) خط إنتاج فوشان يغطي نظام البودرة والسائل المتعدد، ويمكنه تقديم دعم هندسي وتسليم بالجملة من خريطة الواجهة العازلة، ونافذة التصلب، إلى مقارنة الفشل.
قراءة إضافية
- طلاء مقاوم للحريق لأنظمة تخزين الطاقة — ملحقات العزل الحراري ومقاومة الحريق لأنظمة البطاريات.
- طلاء واقٍ لتغليف أشباه الموصلات — سيناريوهات متقدمة للحماية العازلة عالية الموثوقية.
- طلاءات داعمة لـ PVD — أفكار تصميمية للتآزر بين المعدنة والعزل.