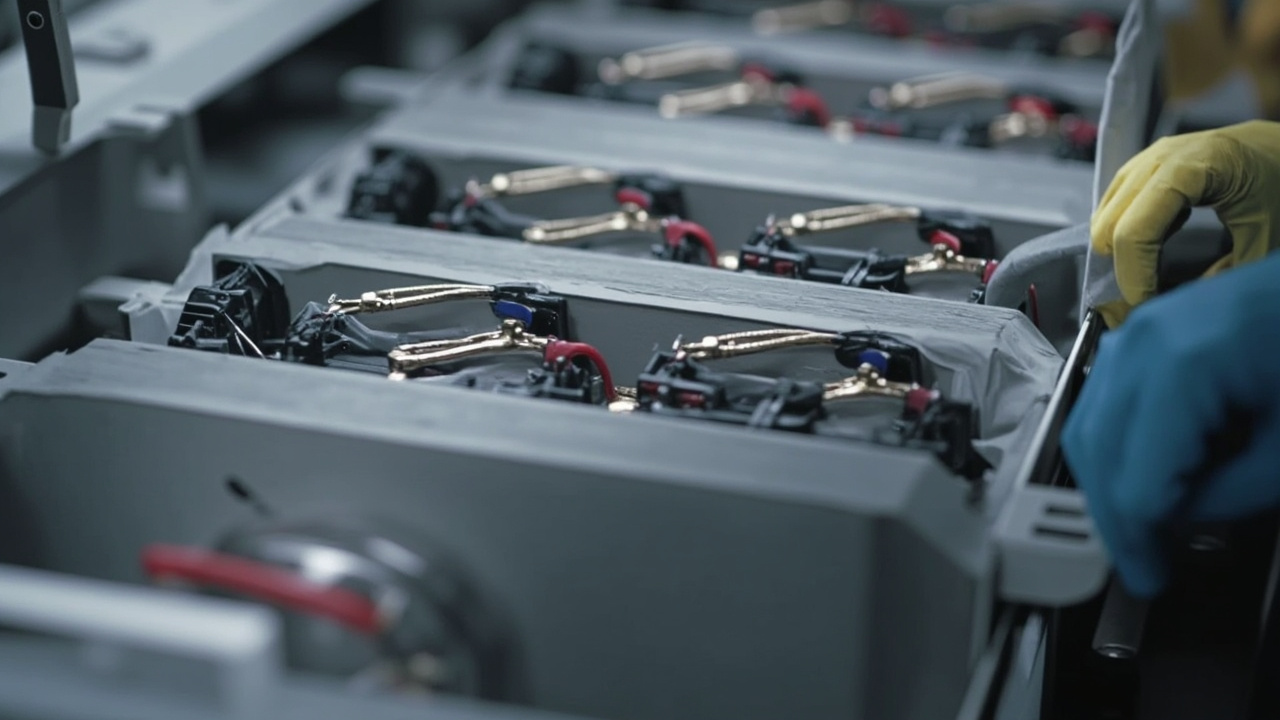
新エネルギー車の「心臓」は動力電池パックであり、電池パックの中で最も見過ごされやすいが、安全に最も関わるのが、層をなす「塗料」である。電芯間では絶縁して短絡を防ぎ、モジュール外殻は耐電圧性が必要であり、pack上蓋と底板は断熱して熱暴走を遅延させ、busbarと採集線は絶縁被覆を施す必要がある。これらの機能の多くは専用塗料が担っており、それらは電池の「見えないSafety層」のようなものである。本稿では動力電池の絶縁塗料と熱管理塗料に焦点を当て、作用部位、材料System、規格と選定を明確に説明し、電池および塗装エンジニアがSystem的な認識を構築するのを支援する。
KeXin New Material(広東)有限公司は新エネルギー保護塗料の研究開発を展開しており、電芯絶縁、モジュール断熱、pack防護の機能性コーティングについて、複数のプロジェクトで耐電圧と耐熱のバランスを検証している。仏山拠点の生産ラインは粉体と液状Systemの両方に対応しており、自動車メーカーの量産テンポに応じた安定した納入が可能である。
一、電池がなぜ塗料レベルの防護を必要とするか
動力電池は高電圧システム(しばしば300–800V)であり、いかなる絶縁不良も短絡、アーク放電、発火を引き起こす可能性がある。同時に電池は熱に極めて敏感である:正常動作は15–45℃であるが、熱暴走は瞬時に500–1000℃に達し、しかも「ドミノ」状に蔓延する。塗料は三つの層面で底支えする:一つは絶縁であり、電芯間、電芯と筐体間の導電経路を遮断する;二つは断熱であり、熱暴走時に隣接区画への熱伝達を遅延させ、避難と消防の時間を稼ぐ;三つは難燃であり、コーティング自身が燃焼を助長せず、炎を抑制する。これら三つの機能はしばしば同一コーティングまたは隣接コーティングに重畳される。システム工学の視点から見れば、塗料はコストが最も低く、カバーが最も完全で、かつ異形構造に最も適応できる一つのバリアである——それは雲母板やエアロゲルフェルトのように裁断と貼り合わせを必要とせず、「液体が固体に変わる」方式でMetalと電芯を死角なく包み込む、これこそが電池防護の大量生産時に塗料レベルのSolutionに依存する根本理由である。さらに見ると、電池パック内部の空間利用率は極めて高く、電芯、busbar、サンプリング線が互いに密着しており、従来の固体絶縁部品はしばしば「入らない」あるいは「密着しない」のに対し、液状塗料は組立前に部品に単品被覆を行うか、総組立後に局部補塗ができ、柔軟性は型抜き部品をはるかに凌駕する。これもまた、CTP/CTC(cell-to-chassis)のように電芯をトレイ甚至ち車体にDirect集成する構造において、塗料の占める割合がかえって上昇する理由である——なぜなら独立絶縁部品を配置できる位置がより少なくなり、より多くの絶縁責任が「部品Surfaceに塗られた薄層」に落ちるからである。自動車メーカーにとって、塗料SolutionはBOMの簡略化と工程の削減も意味し、この一点だけでも百万台級の生産量では無視できないコストとテンポの優位性である。
二、高電圧Safetyと絶縁不良のメカニズム
高電圧絶縁不良は常に「Direct击穿」とは限らない。電池パックの複雑な工況下では、絶縁材料は多重の劣化経路を経る:まず電気化学腐食であり、電解液蒸気または漏液がコーティングの微細孔を沿って浸透し、電界作用下でイオン移動が発生し、体積抵抗率を徐々に低下させる;次に機械応力割れであり、電芯は充放電サイクルで1%–3%の体積膨張があり、コーティングの柔軟性が不十分なら微細亀裂が生じ、亀裂先端で電界集中し、击穿電圧が急減する;さらに局部放電(Partial Discharge, PD)であり、コーティング内部に気泡、不純物または界面剥離があると、局部場強が気体击穿閾値を超えて持続放電を生じ、長期的電食で最終的に絶縁を貫通する。これらのメカニズムを理解して初めて、コーティング厚さの設計、下地材に合う樹脂の選択、および老化検証Solutionの策定を的確に行える。KeXin New Materialは車型検証段階で、顧客に対し「老化後の誘電強度保持率」を中核的な受入指標とし、初期値のみを見ないよう常に推奨する。具体的には、コーティングの電界分布は均一ではなく、導体の角、縁、Film Thickness急変部で場強集中が生じ、工学的に「エッジ効果」と呼ばれ、これもbusbar切辺、電芯極柱根部が最も問題を起こしやすい理由である。クリープ距離(creepage)と電気間隙(clearance)の設計も塗料に落とし込む必要がある——二電位導体間がコーティングSurfaceのみで隔離される場合、Surface抵抗率と汚染程度が沿面放電リスクを決定し、湿潤や電解液汚染は有効クリープ距離を著しく短縮する。したがって高電圧絶縁設計は「厚さが足りるか」だけでなく、「沿面経路が十分長いか、Surfaceが十分清潔か」も計算しなければならない。モジュールとpack層級では、エンジニアはしばしば等価絶縁図で各キー界面の設計場強(kV/mm)を标注し、それに基づき各所の最小Film Thicknessを逆算する。この「電界—Film Thickness—材料」三要素から出発するトップダウン手法は、既に主要電池メーカーの一般的做法となっている。
三、誘電強度と体積抵抗率指標の解読
絶縁塗料の二つの基礎指標は誘電強度(击穿強度、単位kV/mm)と体積抵抗率(単位Ω·cm)である。誘電強度は単位厚さで击穿されずに耐えられる最大電界を表し、動力電池の常用要求は10–30 kV/mmであり、実際部位の対応要求はしばしばAC 1–3 kVまたはDC対応等級で击穿しないことである。体積抵抗率は材料の「漏れ電流を阻絶する」能力を反映し、優良な絶縁コーティングは10^12–10^16 Ω·cmオーダーが要求される。注意すべきは、これら二指標は電解液浸漬、High Temperature高湿老化後に著しく減衰するため、工学的に原料datasheetのみを見るのではなく、「老化後再測定」の方式で余裕を確認しなければならない。さらに、Surface抵抗率と誘電率も考慮に入れられることが多い:Surface抵抗率は沿面クリープに影響し、誘電率が高すぎると高周波パルス下で追加発熱を生じ、急速充電工況に特に敏感である。試験方法として、击穿強度はGB/T 1408の商用周波击穿(AC)またはIEC 60243の短時間击穿が常用され、試料は標準に従い作製し厚さ均一を制御する;体積抵抗率はGB/T 1410に従い高抵抗計で高電圧下の定常漏れ電流を測り推算する。工事受入では「型式試験」(全項目、破壊性或いは時間のかかる項目)と「出荷検査」(hipot抜取検査、Film Thickness、外観)を区別するのが常であり、両者の頻度と厳格度は異なる。陥りやすい罠は「原料樹脂の誘電データでコーティング実測を代用する」こと——樹脂が硬化成膜すると架橋Density、填料界面、気泡率が誘電挙動を変え、最終硬化コーティングの実測を基準としなければならない。多層複合コーティングでは、層間結合界面の誘電挙動も別途測定すべきであり、なぜなら剥離界面はしばしば弱点だからである。KeXin New Materialは送様報告書で初期値と85℃/85%RH帯電老化後の対比を同時に提示し、顧客が余裕を判断しやすくしている。
四、絶縁塗料の応用部位全図譜
電池パックを分解して見ると、絶縁/熱管理コーティングを必要とするキー部位は順に以下の通り:①電芯筐体(アルミ殻、鋼殻または軟包アルミプラスチックフィルム外Surface)の絶縁被覆;②モジュール端板、側板、上蓋内側の絶縁と断熱;③busbar(集流排)とFPC/採集排線の導体被覆;④pack内部鈑金部品、支架、ナットなど、低クリープ距離を形成しうるすべての導電部品;⑤pack上蓋内側と底板外Surfaceの断熱難燃層;⑥水冷板と筐体間の絶縁界面。各部位の電圧等級、熱負荷、機械変形はそれぞれ異なるため、「一塗り万能」ではなく、部位—機能—Film Thickness—材料の一対一対応表を構築しなければならない。KeXin New Materialのエンジニアリングチームはプロジェクト受託時、第一步としてこのような「絶縁界面地図」を描く。
五、電芯級絶縁被覆(cell-level)
電芯は絶縁防護の第一関門である。角形アルミ殻電芯はモジュール入り前、その筐体Surfaceに20–80 µmの絶縁ペイントを噴塗するのが常であり、目的は殻間、および殻と液冷板間の導電短絡を遮断することである。軟包電芯はアルミプラスチックフィルム自身の絶縁により依存するが、モジュール積層時にも側辺と極耳領域の補塗が必要である。電芯絶縁の最大難点は「薄くて均一」——膜が厚すぎるとスペースを圧迫しWeightを増し、薄すぎると針孔が生じやすい。工程上は噴塗または浸塗が多く用いられ、極柱領域は避けるか後貼り絶縁片としなければならない。アルミ殻電芯は塗装前に通常すでに化成と分容を完了しており、Surfaceに微量の電解液や指紋油脂が残留しうるため、前処理の清浄度が付着力をDirect決定し、ラインでは無塵拭き+プラズマまたはアルコール脱脂で保証するのが常である。浸塗の優位性は「六面同時上膜、陰影なし」であり、規則的角殻に適する;噴塗は局部制御(極柱避け、溶接縫残し)がより容易である。円筒電芯については、絶縁は多くが外付けブルーフィルム(PET絶縁膜)に頼り、液状塗料ではないが、頂蓋と筐体の継目部は依然として補塗されうる。軟包電芯のアルミプラスチックフィルム自身はすでに絶縁バリアであるが、リスク点は極耳——多層Metal極耳重ね溶接後が露出すれば、点塗または熱収縮チューブ被覆で絶縁する必要がある。KeXin New Materialがアルミ殻電芯向けに推出した低Viscosityエポキシ絶縁Systemは、30 µm下でAC 2.5 kV不击穿を達成し、スペースと信頼性を両立しており、複数顧客の自動浸塗ラインに適合済みである。
六、モジュール級絶縁と断熱
モジュールは電芯の集合体であり、熱暴走蔓延の第一「隔間」でもある。モジュール端板、側板は絶縁(筐体、隣接モジュールとの電気接触を遮断)するだけでなく、断熱(単点熱暴走の整包への拡散を遅延)もしなければならない。通常の做法は先に絶縁ペイントを下塗りし、その上に断熱難燃コーティングを重ね、Film Thickness域は100–500 µmである。CTP(cell-to-pack)構造ではモジュール概念が弱められ、電芯がDirectpackトレイと結合するため、この時絶縁と断熱の責任はより多く電芯筐体コーティングとpack底板コーティングに移る。構造がどう進化しようとも、「電芯—モジュール—pack」三級防護ロジックは変わらず、ただ層級が圧縮または再分配されるだけである。モジュール絶縁と断熱のもう一つの現実的考慮は「修理性」——モジュールは交換可能ユニットとして、そのSurfaceコーティングは分解、転運、返修時に一片ずつ剥落してはならず、さもなくば二次組立の絶縁余裕が低下する。したがってモジュールコーティングは初期Performanceが良いだけでなく、繰返し搬送と軽度の磕碰(こすれ)に耐えなければならない。断熱設計上、モジュール端板と側板のFilm Thicknessは電芯筐体より厚くするのが常であり、なぜなら端板は隣接モジュールに隣接し、熱蔓延の主通道だからである;一方、頂蓋内側は整包内部空間に面し、「舱内Fireproof」の職責を担う。一部高級Solutionはモジュール間に独立断熱挿片(雲母またはエアロゲル)を挿入し、コーティングと「軟硬結合」を形成し、この時コーティングFilm Thicknessは挿片に譲ってもよく、全体軽量化となる。KeXin New MaterialはモジュールSolutionにおいて「熱蔓延経路に沿ってFilm Thickness予算を配分する」ことを主張し、材料を急所に用いる。
七、Busbarと採集排線絶縁
Busbarと電圧/Temperature採集排線(FPC、線束)は電池パック内で導体が最も密集し、電位差が最も懸隔する領域であり、絶縁コーティング事故の多発区でもある。導体被覆は露出Metalを完全に包み、気泡なく、針孔なく、かつ振動と曲げ下で割れないことを要求する。FPC排線はSurface平坦、薄塗りかつラインテンポが速いため、UV硬化絶縁インキが多く用いられる;より太いbusbarアルミ排/銅排には熱硬化エポキシまたは粉体エポキシ被覆が常用される。ここでしばしば見過ごされる細部は「エッジカバー」——導体切辺が鋭利で、コーティングがGoodに濡れて丸みを帯びた包覆を形成できなければ、エッジ場強集中で極めて放電しやすく、したがって塗料はGoodなレオロジーと付着力を備える必要がある。
八、Pack上蓋と底板の断熱難燃
Pack 上蓋の内側、底板の外側はパック全体の「外殻防衛線」である。内部のいずれかのモジュールで熱暴走が発生した場合、上蓋は一定時間内に焼き貫かれず、乗員室へ熱を伝えないことが求められる。一方底板はFloorからの熱源を遮断し、熱暴走の下方への蔓延を防ぐ必要がある。この種の塗Film Thicknessは通常 200–1000 µm で、低熱伝導の無機充填材(中空ガラスマイクロバルーン、エアロゲル粉、セラミックマイクロスフェア)を主体とし、水酸化アルミニウム/水酸化マグネシウムなどの難燃剤を配合する。KeXin New Material(Kexin New Materials)は pack 上蓋Solutionにおいて、「エポキシベースの断熱難燃ペイント + 局所マイカ補強」の組み合わせをよく採用しており、Film Thickness 600 µm で熱伝導率を 0.12 W/(m·K) 以下に抑え、かつ UL94 V-0 および GB 38031 熱拡散検証を通過している。注意すべきは、上蓋塗層が直面するのは「片面加熱、片面放熱」という非対称工況であることだ。火面Temperatureは急激に上昇し、背火面(乗員室側)はTemperature上昇を制御可能であることが要求される。したがって塗層は低熱伝導であるだけでなく、火面に安定した炭素層またはセラミック層を形成し、焼き貫かれるのを防がなければならない。塗層の「焼き貫き時間」は車両全体のFireproofにおける重要指標であり、車両全体の熱暴走警報および圧力解放設計と連動して評価されることが多い。底板外側はさらに石突き、塩霧、水没走行にも兼ね備える必要があり、単一の断熱ペイントでは不十分な場合があり、プライマー(エポキシ防錆)とトップコート(断熱難燃)の複合を併用し、「防錆—断熱—難燃」のサンドイッチ構造を形成する必要がある。また、pack 上蓋は多くがアルミまたは鋼板のプレス部品であり、Surfaceにプレス油とヘアライン加工があるため、前処理とプライマーの付着性が、振動および熱サイクル下で塗層全体が剥離しないかを決定する。この点は量産初期に最も過小評価されやすい。
九、粉体塗料System(エポキシ/ポリエステルPowder)
粉体塗料は「無溶剤、Film Thickness均一、環境対応」な絶縁Solutionの代表であり、特に筐体、ブラケット、トレイなどの構造部品の大量絶縁に適している。その原理は、エポキシまたはポリエステル樹脂と硬化剤、充填材を乾粉にし、静電塗装でワークに吸着させ、さらに 160–220℃ で焼き付け溶融して皮膜とするものである。利点はFilm Thicknessが制御しやすい(単回 80–300 µm)、VOC なし、隅角部のカバー性が良いこと。限界はPowder塗装ラインと焼道が必要であり、異形内腔のカバーはワークのアースとガンの到達性に依存する点である。エポキシPowderは付着性と耐電圧に優れ、ポリエステルPowderは柔軟でWeather-Resistant性があり、両者は部位に応じて使い分けられる。バッテリートレイのような大面積導電部品に対し、PowderSolutionは総合コストと環境対応の面で競争力がある。
十、液状絶縁塗料(エポキシ/ポリウレタン)
液状絶縁塗料は溶剤型またはWater-Basedエポキシ、ポリウレタンを主体とし、Applicationが柔軟(噴霧、浸漬、刷毛塗りいずれも可)で、セル、モジュール、配線など多様な部位に適している。エポキシ絶縁漆は付着性が強く、耐電圧に優れ、耐薬品性が良いが、やや脆く、黄変しやすい。ポリウレタン絶縁漆は柔軟で耐震、耐曲げに優れ、膨張変形のある界面に適しているが、耐熱はやや低い(一般に長期 <150℃)。工事上は「エポキシ下塗り + ポリウレタントップコート」の複合をよく行い、付着と柔軟性を両立する。Water-Based化は明確な傾向であり、VOC を低減して塗装工場の環境対応と労働Safety衛生要求を満たすが、Water-BasedSystemは前処理と乾燥窓に敏感であり、工程の配合が必要である。
十一、UV 硬化絶縁インキ
UV 絶縁インキはアクリレートオリゴマーを基とし、紫外線照射下で秒単位で硬化する、FPC/配線の薄い被覆における高速量産のFirst Choiceである。その利点は「速い、薄い、平ら」であり、Film Thicknessを 15–60 µm に制御可能、線速度は毎分数メートルに達し、かつ焼道を占めない。限界も明らかで:UV は直進光であるため、陰影部(遮へいされた導体裏面、深い溝)は硬化できず、二重硬化(UV+熱硬化)または局所補塗りに変更する必要がある。またアクリル系は耐熱と電解液に対する長期性がエポキシより弱い。したがって UV インキは「低電圧、薄層、高速線」の配線シーンに位置づけられ、高電圧主絶縁ではない。
十二、シリコーンと有機シリコン絶縁System
有機シリコン(シリコーン)コーティングは極めて広いTemperature域(-50℃ から 200℃ 長期、短時間はさらに高い)、優れた柔軟性と電気絶縁性により、高変形界面(例:ラミネートセル、弾性 busbar クッション)に一席を占める。シリコーンは室温硬化(RTV)または加熱硬化(HTV)が可能で、セル膨張を緩衝し、微小亀裂を抑制できる。欠点は機械強度が低く、粉塵を吸着しやすく、Metalとの付着性にはプライマー処理が必要であり、かつ単価が高いことである。絶縁しつつ変形を吸収する必要がある部位には、有機シリコンは複合Systemの弾性層として用いられることが多い。
十三、セラミック化と無機絶縁コーティング
セラミック化コーティングは近年台頭した「受動Fireproof」の考え方である:通常時は有機ポリマーが絶縁と柔軟性をProvidesし、High Temperature(約 600℃ 以上)に遭遇すると有機成分が分解し、無機充填材(ワラストナイト、マイカ、ガラス繊維)が焼結して硬いセラミック殻となり、炎と熱を遮断する。この種のコーティングは熱暴走の極限工況下でも構造完全性を維持でき、pack 上蓋、モジュール間仕切りの強力な候補である。純無機コーティング(ケイ酸塩系など)は柔軟性を犠牲にして極限耐熱を得ており、局所補強に多く用いられる。KeXin New Materialはセラミック化断熱難燃の方向で既にFormulaの蓄えがあり、目標は「通常時絶縁 + 極限セラミック化」を一つに合わせることである。
十四、熱管理コーティング:導熱型 vs 断熱型
熱管理コーティングはSurfaceではいずれも「熱管理」と呼ばれるが、方向は逆である場合があり、二種類を区別しなければならない:① 導熱型——セルの作動熱を迅速に逃がすもので、コーティング内に酸化アルミニウム、窒化ホウ素、窒化アルミニウムなどの高熱伝導充填材を充填し、熱伝導率を 1–5 W/(m·K) とし、セル側面と液冷板間の熱伝導界面に用いる;② 断熱型——熱を「暴走源の近傍に閉じ込め」、低熱伝導充填材が主体となり、蔓延の阻止に用いる。両者は同一バッテリーパック内で共存し補完する:正常作動時は導熱コーティングで放熱し、熱暴走時は断熱コーティングで遮断する。両者を混同するのは選定の常見誤りであり——放熱が必要な界面に誤って断熱層を適用すると熱が滞留し、その逆も同様である。実際のバッテリーパックでは、導熱コーティングは多くがセル大面と液冷板間の「熱伝導界面材料(TIM)」の役割に用いられ、熱伝導が良いだけでなく、セルと冷板間の微小な凹凸を埋める一定の圧縮回弾があり、かつ電気的に絶縁(冷板の帯電隐患を避ける)であることが要求される。これにより「絶縁導熱」という特殊カテゴリが生まれた——絶縁性の窒化ホウ素、酸化アルミニウムを充填材とし、樹脂基体にも高絶縁エポキシ/有機シリコンを選び、コーティングに同時に 1–5 W/(m·K) の熱伝導と >10^12 Ω·cm の体積抵抗率を持たせる。断熱コーティングはその逆であり、充填材を低熱伝導の中空構造に変え、樹脂連続相の熱伝導をできるだけ低減する。興味深い工学的妥協が「ゾーン設計」である:同一 pack 内で、セル作動区は導熱、暴走高リスク間隔は断熱とし、塗料Formulaの差異により「導くべきは導き、隔てるべきは隔てる」を実現する。KeXin New Materialは複数車型でゾーン別導熱/断熱Solutionを実践し、顧客の熱シミュレーションと連携して各区域の目標熱伝導率を決定している。
十五、断熱充填材:エアロゲル、中空マイクロバルーン、セラミックマイクロスフェア
断熱コーティングのコアは充填材である。中空ガラスマイクロバルーン(HGM)は軽量、低熱伝導、分散容易であり、コストパフォーマンスの選択である;セラミックマイクロスフェアは耐熱がより高い;エアロゲル粉(SiO2 エアロゲル)は熱伝導率が 0.015 W/(m·K) オーダーまで低く、同効果でFilm Thicknessが最も薄く最も軽いSolutionであるが、コスト高、脆く、吸水しやすく、Surface改質と樹脂とのGoodな相容が必要である。充填材使Coverage(体積分率 30%–60%)と粒径粒度配合は熱伝導率とFilm ThicknessをDirect決定し、工事上は「低熱伝導」と「Application可能Viscosity、低割れ」の間でバランスを取る必要がある。KeXin New Materialのエアロゲル粉Surface改質の工程により、エポキシSystemで安定分散しつつ過度な増粘をしない。粒度配合について、実用的なコツは「大球で空間を埋め、小球で隙間を埋める」——異なる粒径の中空マイクロバルーンを配合することで、同一体積分率でより低い熱伝導とより緻密な充填を得られ、コーティング内部の放射伝熱経路を減らせる;しかし粒径幅が过大すると沈降とApplication不安定をもたらすため、チキソトロピー剤と分散剤の配合が必要である。熱伝導以外に、充填材の電気特性も重要である:絶縁断熱に用いる充填材自体は高絶縁(ガラス、セラミック、SiO2 など)でなければならず、導電不純物を決して混入してはならない;一方導熱充填材(窒化ホウ素、酸化アルミニウム)は絶縁であるが、遊離Metalイオンを含むと樹脂を汚染するため、電解液適合を満たすようイオン含有量を制御する必要がある。充填材の吸油値は樹脂を「食う」程度を決定し、高吸油充填材はより多くの樹脂で濡らす必要があり、間接的にFilm Thicknessとコストを押し上げるため、選定時には充填材物性表を読み込む必要がある。
十六、相変化吸熱と熱暴走遅延コーティング
相変化(PCM)コーティングは「吸熱」を防護に組み込む:コーティング内に融解エンタルピーの高い相変化マイクロカプセル(パラフィン類、エステル類など)を埋め込み、局所Temperatureが相変化点を超えると材料が吸熱相変化し、多量の潜熱を吸収、Temperature上昇を平滑化し、熱暴走臨界への到達を遅らせる。これは断熱充填材とよく配合され、「先に吸熱、その後断熱」という二重緩衝を形成する。限界は相変化材料が長期サイクルで漏洩またはPerformance劣化する可能性があり、マイクロカプセル包覆とシール設計が必要であり、かつ相変化Temperature窓はバッテリー熱暴走経路と一致させる必要がある。この種のコーティングはモジュール間仕切りや上蓋の「能動—受動」Mixing防護層として適している。
十七、難燃System:水酸化アルミニウム、水酸化マグネシウム、膨張黒鉛
難燃は「燃えない」ことではなく、「発煙抑制、難燃、炭化」によるものである。水酸化アルミニウム(ATH)と水酸化マグネシウム(MDH)は主流の無機難燃充填材であり、加熱分解して水とMetal酸化物を生じ、可燃ガスを希釈するとともに吸熱し、かつ低煙無毒である;膨張黒鉛は火中で急激に膨張しミミズ状の炭層を形成し、酸素と熱を物理的に遮断する;さらにリン系、窒素系協効剤がある。難燃配合は基料と相容させる必要があり、過量は機械性と付着を犠牲にする。UL94 V-0 は一般的な難燃等級の敷居であるが、バッテリーにより重要なのは「熱暴走下で助燃せず、エネルギーを寄与しない」ことであり、したがって難燃検証は GB 38031 熱拡散と貫通釘(針刺し)シーンと結びつけて行うべきであり、UL94 小試験片だけを孤立して見てはならない。工事上難燃Systemはよく「協効複配」を行う:ATH/MDH が吸熱脱水をProvidesし、膨張黒鉛が物理炭層をProvidesし、リン窒素系が炭化を促進しラジカルを捕捉し、三者を基料と工況で配合することで、過剰添加なしで V-0 に達し煙Densityを低減できる。留意すべきは、難燃充填材は多くが無機粉体であり、コーティングのHardnessと脆性を高め、柔軟性が必要な変形界面には慎重に用いるか、柔軟難燃機構(シリコーン系など)に変更すべきである。煙毒性も乗員Safetyの次元であり、バッテリー熱暴走自体が有毒な煙を生じ、コーティングが燃焼してハロゲン化水素を放出すれば事態を悪化させるため、ハロゲンフリー難燃が業界の明確な方向である。KeXin New MaterialはFormulaにおいてハロゲンフリー路線を堅持し、水酸化物と膨張Systemを主体とし、ハロゲンによる二次危害を避けている。
十八、材料System比較表
| System | 优点 | 局限 | Applicable For部位 |
|---|---|---|---|
| 环氧Insulating varnish | Adhesion强、耐电压好、耐液优 | 较脆、易黄变 | 电芯/模组绝缘、打底 |
| 聚氨酯绝缘 | 柔韧、耐震、耐弯折 | 耐温略低(<150℃) | 排线、弹性界面 |
| Powder环氧 | Film Thickness匀、無溶剤、边角好 | 需Curing设备与烘道 | 壳体/托盘批量 |
| UV 绝缘油墨 | 秒级快固、薄、平 | 阴影难Curing、耐热弱 | FPC/排线薄披覆 |
| SiliconeCoating | 宽温域、高柔韧 | 强度低、需下塗り | 软包/形变界面 |
| Thermal Insulation阻燃漆 | Thermal Insulation阻燃一体 | Film Thickness大 | pack 内壁/上盖 |
| 气凝胶Coating | 导热极低、轻薄 | 料金高、脆、易吸水 | PremiumThermal Insulation |
| Ceramic化Coating | 极端成瓷、保结构 | 常态偏硬 | 上盖/间隔补强 |
十九、Film ThicknessDesign与 µm 控制
フィルム厚さは、絶縁と断熱のコア変数ですが、「厚いほど良い」わけではありません。絶縁に関しては、破壊電圧はフィルム厚さとほぼ直線的に増加するが、厚いフィルムはひび割れ、フローハンギング、Weight増加およびコストをもたらし、エンジニアリングでは、位置電圧レベルに必要な最小フィルム厚さが反転され、マージンが残される(通常2〜3回)。断熱の面では、耐熱性はFilm Thicknessに比例しますが、過度の厚さはスペースを絞り、Weightを増加させ、作業性を低下させる可能性があります。典型的なフィルム厚さ間隔:セル絶縁20 -80 µ m、ライン15 -60 µ m、モジュール絶縁100 -500 µ m、パックトップカバー/ボトムプレート200 -1000 µ m。制御手段には、ウェットフィルムゲージ、オンラインレーザー厚さ測定、破壊的スライス顕微鏡検査が含まれ、バッチ生産ラインは、ピースバイピースまたはサンプリングフィルム厚さの閉ループである必要があります。量産エンジニアリングでは、少なくとも4つのフィルム厚さの変動源があります:TemperatureによるコーティングViscosityの変動、スプレーガンの圧力と変位の不安定性、ワークの接地/ライブ差(Powder)、およびレベリングの変化によって引き起こされるワークのTemperature。したがって、安定したコーティングパラメータウィンドウは、「ワンタイムコンプライアンス」よりも重要です。プロセスを顧客に転送するとき、CustomerInfoの新しい材料は、単一の値ではなく「調整可能なパラメータバンド」を与えます。そのため、機器が変動しても生産ラインは適格な領域に落ちます。もう1つ見落とされがちな点は、フィルム厚さとPerformanceの「非線形性」である。フィルム厚さが特定の閾値よりも低いと、ピンホール確率が急激に上昇し、絶縁信頼性が崖から落ち、特定の上限を超えると、ひび割れやぶら下がりのリスクが急激に増加する。この「Sカーブ」の変曲点を見つけることは、フィルム厚さ設計の本質です。主要な主絶縁体の場合、統計的プロセス制御( SPC )でフィルム厚さを監視することをお勧めします
実際の戦闘における3つの最も典型的なタイプの失敗:第1に、バッテリーコアの絶縁塗料の微小亀裂、根本的な原因は、アルミニウムシェルの循環膨張がコーティングの破断時の伸びを超えることです。対策は、高伸びポリウレタンを使用するか、Film Thickness勾配を低減し、プライミングを追加することです。第2に、モジュールの絶縁層の細孔は、スプレー噴霧または充填剤凝集が悪いためです。対策は、噴霧パラメータと充填剤分散を最適化し、オンライン目視検査を増加させることです。第3に、バスバーエッジの局所放電。根本的な原因は、切断刃が鋭く、コーティングが不完全であることです。対策は、エッジが丸いコーナーカバーを形成し、PD検出比率を向上させるように流れを調整することです。Kexin New Materialsがまとめた複数モデルのインポートにおける「故障ライブラリ」は、新規プロジェクトの初期段階におけるリスク回避の基準ベースラインとなっている。
XXVIII.標準システム( GB 38031、ISO、UL 94、IEC )
バッテリーコーティングは孤立した受け入れではなく、完全な車両であり、強力なバッテリー標準です。国内のコアには、GB 38031 (熱拡散、ニードリング、外部燃焼などを含む電気自動車用パワーバッテリーのSafety要件)、GB/T 31467シリーズがあります。国際レベルには、ISO 6469 (電気Safety)、IEC 62619/62660 (バッテリーの安全と循環)、UN 38.3 (輸送)があります。難燃剤は、多くの場合、UL 94、GWIT/GWFI (燃焼ワイヤ)を指します。絶縁体自体は、GB/T 1408 (破壊電圧)、GB/T 1410 (抵抗率)、IEC 60243などを参照できます。エンジニアリングでは、最終的な判断は、単一のコーティングではなくパッケージ全体がSafetyであることであり、対応する標準用語は提案書に1つずつマークされるため、「コーティングPerformance」を「バッテリーパックレベル検証」にマッピングする必要があります。よくある質問の標準詳細をいくつか追加: GB 38031コーティングの環境コンプライアンスが厳しくなっています。溶剤ベースのシステムは、VOC排出と労働衛生上の圧力に直面しています。水ベース、Powderベース、紫外線ベースの3つの主要な炭素削減経路です。国内のコーティングVOC排出量は、大気汚染Prevents法とランドマーク制限の対象となり、自動車工場はサプライチェーン評価に「Low VOCコーティング割合」も含めています。バッテリー工場の場合、ワークショップのシールと排気ガス処理コストも選択に含める必要があります。PowderおよびWater-Basedシステム上の顧客レター新素材佛山生産ラインのレイアウトは、このコンプライアンス傾向に沿っており、顧客がコーティングプロセスにおけるカーボンおよびコンプライアンスリスクを軽減するのに役立ちます。
30.サプライチェーンとローカリゼーション
動力電池コーティングは、輸入樹脂やハイエンドフィラーに大きく依存していました。近年、国内の代替加速:エポキシ/ポリウレタンマトリックス、ATH/MDH
耐性が必要です。リチウム電解質は、一般的なコーティングを慢性的に浸食し、絶縁性が低下します。耐液性樹脂(特殊エポキシ/ポリイミドなど)を選択し、長期間の浸漬を検証する必要があります。
Q 4 : UV絶縁インクとエポキシ塗料の選択方法は?
ライン/FPC薄いコーティング、高速生産ライン- UVを選択。セル/モジュール厚い絶縁、強力な接着-エポキシ/ポリウレタンを選択。場所と生産ラインによって決定します。
Q 5 :エアロジェルコーティングの利点は何ですか?
熱伝導率は非常に低く、絶縁効果と同じで、フィルム厚さは薄くて軽く、Weightに敏感なバッテリーパックに適していますが、コストが高く、品質が脆く、保護に合わせる必要があります。
Q 6 :バッテリーコーティングの最も強力な基準は何ですか?
主に、強力なバッテリーSafety規格( GB 38031など)、難燃剤( UL 94など)、電圧および絶縁抵抗、および自動車会社自体の冷たいおよび熱いフラッシングおよび針穿刺検証があります。バッチ処理の前に、セット全体を実行する必要があります。
Q 7 :フィルムが厚ければ厚いほど、断熱性は良くなりますか?
傾向は正しいが、厚膜はひび割れ、フローハンギング、体重増加、コストをもたらし、最小Film Thicknessは現場の電圧レベルに応じて反転させ、盲目的に厚くするのではなく、2〜3倍の余裕を残すべきである。
Q 8 :ライブエイジング検証が推奨されるのはなぜですか?
通常のTemperatureおよびHumidityサイクルは電圧を印加せず、電気化学的腐食によって引き起こされる絶縁体を慢性的な減衰にさらすことは困難であり、ライブエージングは実際の作業条件に近づき、事前に隠れた危険を検出することができます。
Q 9 :部分放電試験は必要ですか?
高圧主絶縁材(上部カバー、エンドプレート)がピンホール、気泡、不完全なエッジコーティングなどを引き出すために必要佛山のケキシン材料生産ラインは、断熱インターフェースマップ、硬化窓から故障制御まで、エンジニアリングサポートとバッチ配送をProvidesできるPowderおよび液体マルチシステムをカバーしています。
続きを読む
- エネルギー貯蔵システム用の耐火コーティング—バッテリーシステム用の耐火性および断熱キット。
- 半導体パッケージング保護コーティング—信頼性の高い絶縁保護のための高度なシナリオ。
- PVDマッチングコーティング—Metal化と絶縁コラボレーションのためのデザイン思考。