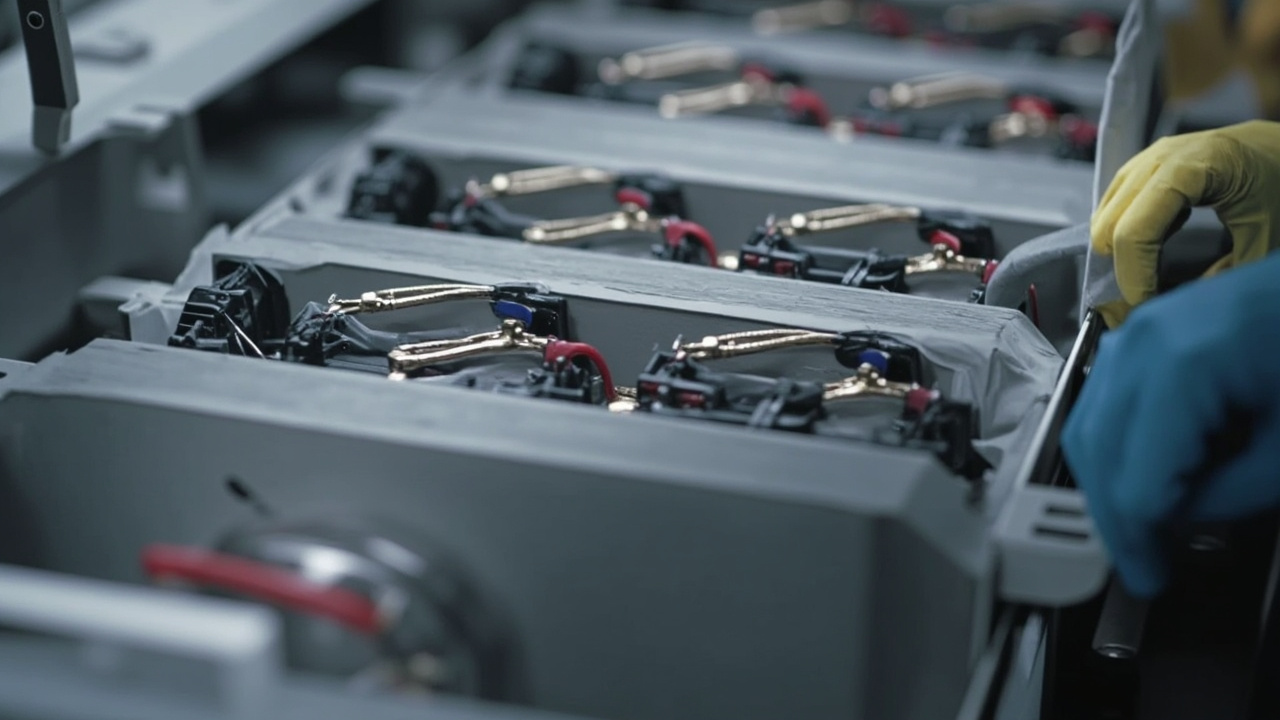
Le « cœur » des véhicules à énergie nouvelle est le pack de batterie de traction, et ce qui est le plus facile à négliger mais le plus crucial pour la sécurité dans le pack, ce sont les couches de « revêtement ». Il faut isoler électriquement et prévenir les courts-circuits entre les cellules, les carters de module doivent résister à la tension, le couvercle supérieur et la plaque de fond du pack doivent isoler thermiquement pour retarder la propagation thermique, et les busbars et fils de collecte doivent être revêtus d'isolant. Une grande partie de ces fonctions est assurée par des revêtements spécialisés — ils agissent comme la « couche de sécurité invisible » de la batterie. Cet article se concentre sur les revêtements isolants et les revêtements de gestion thermique des batteries de traction, explique clairement les zones d'application, les systèmes de matériaux, les normes et la sélection, afin d'aider les ingénieurs en batterie et en revêtement à établir une connaissance systémique.
Kexin New Materials (Guangdong) Co., Ltd. a déployé des efforts de R&D dans les revêtements de protection pour nouvelles énergies, et les couches fonctionnelles pour l'isolation des cellules, l'isolation thermique des modules et la protection du pack ont validé l'équilibre entre résistance à la tension et résistance à la chaleur dans plusieurs projets. La base de Foshan dispose de lignes de production couvrant à la fois les systèmes en poudre et liquides, capable de fournir une livraison stable selon le rythme de production en série des constructeurs automobiles.
I. Pourquoi la batterie a besoin d'une protection de niveau revêtement
La batterie de traction est un système haute tension (souvent 300–800 V), toute défaillance d'isolation peut provoquer un court-circuit, un arc électrique, un incendie. En même temps, la batterie est extrêmement sensible à la chaleur : fonctionnement normal à 15–45 ℃, la propagation thermique peut instantanément atteindre 500–1000 ℃, et se propager en « domino ». Le revêtement couvre trois niveaux : premièrement l'isolation, bloquant le chemin conducteur entre cellules et entre cellule et boîtier ; deuxièmement l'isolation thermique, retardant le transfert de chaleur vers les compartiments voisins lors de la propagation thermique, gagnant du temps pour l'évacuation et les secours ; troisièmement la retardance à la flamme, le revêtement lui-même ne favorise pas la combustion et inhibe les flammes. Ces trois fonctions sont souvent superposées sur le même revêtement ou des revêtements adjacents. Du point de vue de l'ingénierie système, le revêtement est la barrière la moins coûteuse, la plus complète en couverture, et la plus adaptable aux structures irrégulières — contrairement au mica ou à la feutre d'aérogel qui nécessitent découpe et collage, il enveloppe sans angle mort le métal et les cellules par un processus « liquide vers solide », c'est la raison fondamentale pour laquelle la production de masse de protection des batteries dépend des solutions de niveau revêtement. En approfondissant, l'espace interne du pack est extrêmement optimisé, cellules, busbars et fils de captage sont serrés les uns contre les autres, les pièces isolantes solides traditionnelles ne peuvent souvent « pas s'insérer » ou « pas bien adhérer », alors que le revêtement liquide peut revêtir individuellement les pièces avant l'assemblage, ou faire des retouches locales après l'assemblage, avec une flexibilité bien supérieure aux pièces découpées. C'est aussi pourquoi dans les structures CTP/CTC (cell-to-chassis) où les cellules sont directement intégrées au châssis voire à la carrossie, la proportion de revêtement augmente — parce que les emplacements pour pièces isolantes indépendantes sont réduits, plus de responsabilité d'isolation repose sur la « fine couche appliquée sur la surface des pièces ». Pour le constructeur, la solution revêtement signifie aussi simplification de la BOM et réduction des opérations, ce seul point représente un avantage de coût et de rythme considérable à l'échelle de millions de véhicules.
II. Sécurité haute tension et mécanisme de défaillance d'isolation
La défaillance d'isolation haute tension n'est pas toujours une « rupture directe ». Dans les conditions complexes du pack, les matériaux isolants subissent de multiples chemins de dégradation : d'abord la corrosion électrochimique, la vapeur d'électrolyte ou le liquide de fuite pénètre le long des micro-pores du revêtement, provoquant une migration ionique sous champ électrique, réduisant progressivement la résistivité volumique ; ensuite la fissuration par contrainte mécanique, les cellules ont un gonflement de 1 %–3 % lors des cycles charge/décharge, si le revêtement manque de flexibilité des micro-fissures apparaissent, la concentration de champ aux pointes de fissure fait chuter brutalement la tension de claquage ; enfin la décharge partielle (Partial Discharge, PD), lorsque le revêtement contient des bulles, impuretés ou délaminage d'interface, le champ local dépasse le seuil de claquage du gaz et génère une décharge continue, l'érosion électrique à long terme finit par percer l'isolation. Comprendre ces mécanismes permet de concevoir l'épaisseur de revêtement, de choisir la résine compatible au substrat, et d'établir le plan de vieillissement de validation de manière ciblée. Kexin New Materials recommande souvent aux clients en phase de validation de modèle de prendre « le taux de maintien de la rigidité diélectrique après vieillissement » comme indicateur d'acceptation clé, plutôt que de ne regarder que la valeur initiale. Concrètement, la distribution du champ dans le revêtement n'est pas uniforme, une concentration de champ apparaît aux arêtes, bords et variations brusques d'épaisseur, appelée en ingénierie « effet de bord », c'est aussi pourquoi les bords coupés de busbar et la base des pôles de cellule sont les plus problématiques. La conception de la distance de cheminement (creepage) et de la distance d'isolement (clearance) doit aussi s'appliquer au revêtement — lorsque deux conducteurs de niveaux différents sont isolés uniquement par la surface du revêtement, la résistivité de surface et le niveau de pollution déterminent le risque de décharge de surface, l'humidité ou la pollution par électrolyte raccourcit significativement la distance de cheminement effective. Par conséquent, la conception d'isolation haute tension ne doit pas seulement calculer « si l'épaisseur suffit », mais aussi « si le chemin de surface est assez long et la surface assez propre ». Au niveau module et pack, les ingénieurs annotent souvent un schéma d'isolation équivalent indiquant le champ de conception de chaque interface clé (kV/mm), puis en déduisent l'épaisseur minimale de film, cette méthode descendante partant des trois éléments « champ — épaisseur de film — matériau » est devenue une pratique courante des principaux fabricants de batteries.
III. Interprétation des indicateurs de rigidité diélectrique et résistivité volumique
Les deux indicateurs de base du revêtement isolant sont la rigidité diélectrique (résistance au claquage, en kV/mm) et la résistivité volumique (en Ω·cm). La rigidité diélectrique caractérise le champ maximal que le revêtement peut supporter par unité d'épaisseur sans claquage, l'exigence courante pour batterie de traction est de 10–30 kV/mm, correspondant sur les parties réelles à AC 1–3 kV ou niveau DC équivalent sans claquage. La résistivité volumique reflète la capacité du matériau à « bloquer le courant de fuite », un bon revêtement isolant est requis dans la plage 10^12–10^16 Ω·cm. Il faut noter que ces deux indicateurs diminuent significativement après immersion dans l'électrolyte et vieillissement chaud humide, l'ingénierie ne doit donc pas se contenter du datasheet de la matière première, mais confirmer la marge par « remesure après vieillissement ». De plus, la résistivité de surface et la constante diélectrique sont souvent pris en compte : la résistivité de surface affecte le cheminement de surface, une constante diélectrique trop élevée génère une chaleur supplémentaire sous impulsion haute fréquence, sensible surtout en charge rapide. Pour les tests, la rigidité de claquage utilise souvent le claquage à fréquence industrielle (AC) de GB/T 1408 ou le claquage de courte durée de IEC 60243, les échantillons doivent être préparés selon norme avec épaisseur uniforme ; la résistivité volumique selon GB/T 1410 utilise un mégohmmètre sous haute tension pour mesurer le courant de fuite stationnaire. L'acceptation distingue souvent « essai type » (complet, destructif ou long) et « inspection de sortie » (échantillonnage hipot, épaisseur de film, apparence), avec fréquences et sévérités différentes. Un piège fréquent est « utiliser les données diélectriques de la résine brute à la place du mesuré du revêtement » — après durcissement de la résine en film, la densité de réticulation, l'interface des charges, le taux de bulles modifient le comportement diélectrique, il faut se baser sur le mesuré du film durci final. Pour les revêtements multicouches composites, il faut aussi mesurer séparément le comportement diélectrique de l'interface de liaison entre couches, car l'interface de délaminage est souvent le point faible. Kexin New Materials fournit dans ses rapports d'échantillonnage les valeurs initiales et après vieillissement sous tension à 85 ℃/85 % RH, facilitant l'évaluation de la marge par le client.
IV. Cartographie complète des zones d'application des revêtements isolants
En ouvrant le pack, les zones clés nécessitant revêtement isolant/thermique sont dans l'ordre : ① revêtement isolant du boîtier de cellule (surface externe de boîtier aluminium, acier ou film alu-plastique souple) ; ② isolation et isolation thermique de la plaque d'extrémité, plaque latérale, intérieur du couvercle de module ; ③ revêtement des conducteurs de busbar (barre collectrice) et FPC/fil de collecte ; ④ pièces métalliques internes au pack, supports, écrous et tout conducteur pouvant former une faible distance de cheminement ; ⑤ couche isolante thermique et retardatrice de flamme à l'intérieur du couvercle supérieur et extérieur de la plaque de fond du pack ; ⑥ interface isolante entre plaque refroidie par eau et boîtier. Chaque zone a un niveau de tension, charge thermique, déformation mécanique différents, on ne peut donc pas « tout couvrir d'un seul revêtement », mais établir un tableau correspondant zone — fonction — épaisseur de film — matériau. L'équipe ingénierie de Kexin New Materials commence toujours par dessiner cette « carte d'interface isolante » lors d'un projet.
V. Revêtement isolant au niveau cellule (cell-level)
La cellule est le premier niveau de protection isolante. Avant d'entrer dans le module, la cellule prismatique à boîtier aluminium nécessite souvent une peinture isolante de 20–80 µm sur la surface du boîtier, visant à bloquer le court-circuit conductif entre boîtiers et entre boîtier et plaque de refroidissement liquide. La cellule souple compte davantage sur l'isolation du film alu-plastique lui-même, mais nécessite un retouche sur le côté et la zone des tab lors de l'empilement du module. La difficulté majeure de l'isolation cellule est « fin et uniforme » — trop épais encombre et alourdit, trop fin provoque des pores. Le procédé utilise souvent pulvérisation ou trempage, la zone des pôles doit être évitée ou isolée par plaque collée après coup. Le boîtier aluminium est généralement déjà formé et classé avant peinture, la surface peut résidué traces d'électrolyte ou graisse de doigt, donc la propreté du prétraitement détermine l'adhérence, la ligne utilise souvent essuyage sans poussière + plasma ou dégraissage à l'alcool. L'avantage du trempage est « film sur six faces simultané, sans ombre », adapté aux boîtiers prismatiques réguliers ; la pulvérisation contrôle mieux les zones locales (éviter pôles, laisser soudures). Pour les cellules cylindriques, l'isolation repose sur un film bleu externe (film isolant PET) plutôt que peinture liquide, mais le joint couvercle-boîtier peut être retouché. Le film alu-plastique de la cellule souple est déjà une barrière isolante, le point de risque est la languette — après soudure superposée des languettes métalliques multiples si exposées, il faut point de peinture ou gaine thermorétractable isolante. Kexin New Materials a lancé pour boîtier aluminium un système époxy isolant basse viscosité, atteignant AC 2,5 kV sans claquage à 30 µm, équilibrant espace et fiabilité, et adapté aux lignes de trempage automatique de plusieurs clients.
VI. Isolation et isolation thermique au niveau module
Le module est l'ensemble des cellules, aussi le premier « compartiment » contre la propagation thermique. La plaque d'extrémité et latérale du module doit isoler (bloquer contact électrique avec boîtier et modules voisins) et isoler thermiquement (retarder la propagation d'un point de propagation thermique vers tout le pack). La pratique courante est peinture isolante comme fond puis couche isolante thermique retardatrice de flamme superposée, épaisseur 100–500 µm. Pour structure CTP (cell-to-pack), le concept de module est affaibli, les cellules se lient directement au plateau du pack, la responsabilité d'isolation et thermique passe davantage au revêtement du boîtier cellule et au revêtement de la plaque de fond du pack. Quelle que soit l'évolution, la logique de protection à trois niveaux « cellule — module — pack » reste, seuls les niveaux sont compressés ou réattribués. Un autre souci réaliste d'isolation et thermique module est la « réparabilité » — le module en tant qu'unité remplaçable, son revêtement de surface ne doit pas se décoller en plaques lors du démontage, transport, réparation, sinon la marge d'isolation au réassemblage baisse. Donc le revêtement module doit non seulement avoir de bonnes performances initiales, mais résister aux déplacements répétés et chocs légers. En conception thermique, l'épaisseur de film de la plaque d'extrémité et latérale est souvent supérieure au boîtier cellule, car la plaque d'extrémité jouxte le module voisin, principal chemin de propagation ; le dessous du couvercle fait face à l'espace interne du pack, assumant la « protection anti-feu interne ». Certaines solutions haut de gamme insèrent une plaque isolante indépendante (mica ou aérogel) entre modules, formant « dur-mou » avec le revêtement, l'épaisseur de film peut alors céder à la plaque, allégeant globalement. Kexin New Materials préconise sur solution module de « répartir le budget d'épaisseur de film selon le chemin de propagation thermique », mettant le matériau là où il compte.
VII. Isolation des busbars et fils de collecte
Les busbars et fils de collecte de tension/température (FPC, faisceaux) sont la zone la plus dense en conducteurs et aux potentiels les plus contrastés du pack, aussi la zone à haut risque d'accident de revêtement isolant. Le revêtement conducteur exige un enveloppement complet du métal nu, sans bulle ni pore, et ne craquelle pas sous vibration et flexion. Le FPC plat nécessitant film mince et rythme rapide utilise souvent encre isolante durcissable UV ; les barres aluminium/cuivre busbar plus épaisses utilisent souvent époxy thermodurcissable ou époxy en poudre. Un détail souvent négligé est le « recouvrement de bord » — le bord coupé du conducteur est tranchant, si le revêtement ne mouille pas bien pour former un arrondi, la concentration de champ au bord provoque facilement décharge, donc la peinture doit avoir bonne rhéologie et adhérence.
VIII. Isolation thermique et retard à la flamme du couvercle supérieur et plaque de fond du pack
L'intérieur du couvercle supérieur et l'extérieur de la plaque de fond du pack sont la « ligne de défense externe » du pack. Lorsqu'un module a une propagation thermique, le couvercle ne doit pas être percé par le feu dans un certain temps, ni transmettre de chaleur vers l'habitacle ; la plaque de fond doit bloquer la source de chaleur au sol et empêcher la propagation vers le bas. L'épaisseur de ces revêtements est généralement 200–1000 µm, à base de charges inorganiques basse conductivité (microbilles de verre creuses, poudre d'aérogel, microsphères céramiques), avec additifs retardateurs comme hydroxyde d'aluminium/hydroxyde de magnésium. Kexin New Materials utilise souvent sur couvercle supérieur la combinaison « peinture isolante thermique époxy + renfort mica local », à 600 µm la conductivité thermique descend sous 0,12 W/(m·K), et passe UL94 V-0 et validation de propagation thermique GB 38031. À noter, le revêtement de couvercle fait face à un régime asymétrique « feu sur une face, dissipation sur l'autre » : la face feu monte brutalement, la face arrière (côté habitacle) exige montée en température contrôlée, donc le revêtement doit non seulement être basse conductivité, mais former une couche de carbone ou céramique stable sur la face feu, éviter la perforation. Le « temps de perforation au feu » du revêtement est un indicateur clé de la protection anti-feu du véhicule, souvent évalué avec l'alerte de propagation thermique et la conception de dépressurisation. La face externe de la plaque de fond doit aussi résister aux chocs de pierres, brouillard salin et gué, une seule peinture isolante thermique suffit peut-être pas, nécessite apprêt (époxy anticorrosion) et finition (isolant thermique retardatrice) composite, formant structure « anticorrosion — isolation thermique — retard à la flamme » en sandwich. De plus, le couvercle supérieur est souvent pièce estampée aluminium ou acier, avec huile d'estampage et rayures, le prétraitement et l'adhérence de l'apprêt déterminent si le revêtement se décolle en plaque sous vibration et cycle thermique, point souvent sous-estimé en début de production.
IX. Système de revêtement en poudre (poudre époxy/polyester)
Le revêtement en poudre est le représentant de la solution isolante « sans solvant, épaisseur uniforme, écologique », particulièrement adapté à l'isolation en série des pièces structurelles comme boîtiers, supports, plateaux. Le principe : résine époxy ou polyester avec durcisseur et charge en poudre sèche, pulvérisée électrostatiquement sur la pièce, puis cuite à 160–220 ℃ pour fondre en film. Avantages : épaisseur contrôlable (80–300 µm par passe), sans VOC, bon recouvrement des arêtes ; limites : nécessite ligne de peinture poudre et four, et la couverture des cavités irrégulières dépend de la mise à la terre et accessibilité pistolet. La poudre époxy a bonne adhérence et résistance tension, la poudre polyester flexible et résistante aux intempéries, combinées selon zone. Pour le plateau de batterie grande surface conducteur, la poudre est compétitive en coût global et écologie.
X. Revêtement isolant liquide (époxy/polyuréthane)
Le revêtement isolant liquide est principalement époxy ou polyuréthane solvant ou à l'eau, flexible (pulvérisation, trempage, pinceau), adapté à cellules, modules, fils. La peinture isolante époxy a forte adhérence, bonne tension, bonne chimie, mais cassante et jaunit ; la peinture isolante polyuréthane flexible, résiste vibration et flexion, mieux pour interfaces déformables, mais température plus basse (généralement <150 ℃ long terme). On fait souvent composite « époxy fond + polyuréthane finition », équilibrant adhérence et flexibilité. L'évolution aqueuse est tendance claire — réduire VOC pour environnement et santé atelier, mais le système aqueux est plus sensible au prétraitement et fenêtre de séchage, nécessite coordination procédé.
XI. Encre isolante durcissable UV
L'encre isolante UV base oligomère acrylate durcit en secondes sous UV, choix de production rapide pour revêtement mince de FPC/fils. Avantages « rapide, fin, plat » — épaisseur 15–60 µm, vitesse plusieurs m/min, sans four. Limites évidentes : UV est lumière directe, zones d'ombre (dos conducteur masqué, rainure profonde) ne durcissent pas, nécessite double durcissement (UV+thermo) ou retouche locale ; et le système acrylate résiste moins chaleur et électrolyte long terme que époxy. Donc l'encre UV vise scénario « basse tension, couche mince, ligne rapide » de fils, pas isolation principale haute tension.
XII. Système isolant silicone et silicone organique
Le revêtement silicone (caoutchouc de silicone) avec large plage de température (-50 ℃ à 200 ℃ long terme, plus court), excellente flexibilité et isolation, occupe une place sur interfaces à forte déformation (cellule souple, joint busbar élastique). Le silicone durcit à température ambiante (RTV) ou chaude (HTV), amortit gonflement cellule, inhibe micro-fissures. Défauts : faible résistance mécanique, attire poussière, adhérence métal nécessite primaire, coût élevé. Là où il faut « isoler et absorber déformation », le silicone sert de couche élastique dans système composite.
XIII. Revêtement isolant céramisable et inorganique
Le revêtement céramisable est une idée émergente de « protection passive anti-feu » : à l'état normal le polymère organique donne isolation et flexibilité, au-delà de ~600 ℃ la partie organique se décompose, les charges inorganiques (wollastonite, mica, fibre de verre) frittent en coque céramique dure, bloquant flamme et chaleur. Ce revêtement maintient l'intégrité structurelle en régime extrême de propagation thermique, candidat fort pour couvercle pack et séparation module. Le revêtement purement inorganique (silicate) sacrifie flexibilité pour température extrême, pour renfort local. Kexin New Materials a réserves de formulation en isolation thermique retardatrice céramisable, visant combiner « isolation normale + céramisation extrême ».
XIV. Revêtement de gestion thermique : type conducteur vs type isolant thermique
Les revêtements de gestion thermique portent tous le nom « gestion thermique », mais la direction peut être opposée, il faut distinguer deux types : ① conducteur — évacuer rapidement la chaleur de travail des cellules, charges haute conductivité comme alumine, nitrure de bore, nitrure d'aluminium, conductivité 1–5 W/(m·K), pour interface latérale cellule et plaque refroidissement ; ② isolant thermique — « enfermer » la chaleur près de la source de perte de contrôle, charges basse conductivité, pour bloquer propagation. Les deux coexistent et complètent dans un pack : dissipation par revêtement conducteur en fonctionnement normal, isolation par revêtement isolant thermique en propagation. Confondre est erreur de sélection courante — appliquer isolant thermique sur interface devant dissiper cause accumulation ; et inversement. Dans le pack réel, le revêtement conducteur sert souvent de « matériau d'interface thermique (TIM) » entre grande face cellule et plaque refroidissement, exigeant non seulement bonne conduction mais aussi compression-rebond pour combler micro-irrégularités, et isolation électrique (éviter plaque conductrice). Cela crée la catégorie spéciale « conducteur isolant » — charges isolantes nitrure de bore, alumine, résine époxy/silicone haute isolation, donnant 1–5 W/(m·K) et >10^12 Ω·cm. Le revêtement isolant thermique inverse, change charges pour structure creuse basse conduction et réduit conduction de la phase résine. Un compromis ingénieux est la « conception zonée » : dans un pack, zone de travail cellule conductrice, intervalle à risque isolation, par différence de formulation réalise « conduit où il faut, isole où il faut ». Kexin New Materials a pratiqué sur plusieurs modèles la solution zonée conducteur/isolant, avec simulation thermique client pour déterminer conductivité cible par zone.
XV. Charges isolantes thermiques : aérogel, microbilles creuses, microsphères céramiques
Le cœur du revêtement isolant thermique est la charge. Les microbilles de verre creuses (HGM) légères, basse conduction, faciles à disperser, choix rentable ; microsphères céramiques plus résistantes chaleur ; poudre d'aérogel (SiO2) conductivité jusqu'à 0,015 W/(m·K), solution la plus fine et légère pour même effet, mais coût élevé, cassante, hygroscopique, nécessite modification de surface et bonne compatibilité résine. Le taux de charge (fraction volumique 30 %–60 %) et le gradage de taille déterminent conductivité et épaisseur, il faut équilibrer « basse conduction » et « viscosité applicable, basse fissuration ». Kexin New Materials par modification de surface de la poudre d'aérogel la disperse stablement en système époxy sans sur-viscosité. Sur le gradage, astuce pratique « grosses billes comblent, petites bouchent » — combiner billes creuses de tailles différentes obtient à même fraction volume conduction plus basse et empilement plus dense, réduisant canal de rayonnement interne ; mais écart trop grand apporte sedimentation et instabilité, nécessite thixotrope et dispersant. Outre conduction, la charge électrique compte : la charge pour isolation thermique doit être haute isolation (verre, céramique, SiO2), jamais impureté conductrice ; les charges conductrices (nitrure de bore, alumine) isolantes mais ions métalliques libres polluent résine, contrôler ion pour compatibilité électrolyte. La valeur d'absorption d'huile de la charge détermine « consommation » de résine, charge haute absorption nécessite plus de résine, pousse épaisseur et coût, bien lire la fiche produit à la sélection.
XVI. Revêtement à changement de phase et retard de propagation thermique
Le revêtement à changement de phase (PCM) intègre « absorption de chaleur » : microcapsules à enthalpie de fusion élevée (paraffine, ester) incorporées, lorsque température locale dépasse le point, le matériau absorbe chaleur latente, lisse montée, retarde seuil de propagation. Souvent combiné avec charges isolantes thermiques, formant double tampon « absorbe d'abord, isole ensuite ». Limite : PCM peut fuir ou vieillir, nécessite microencapsulation et étanchéité, et fenêtre de température doit correspondre au chemin de propagation. Adapté comme couche hybride « actif-passif » entre modules ou couvercle.
XVII. Système retardateur de flamme : hydroxyde d'aluminium, hydroxyde de magnésium, graphite expansible
La retardation à la flamme ne repose pas sur « impossible à brûler », mais sur « inhibition de la fumée, retardement à la flamme, formation de charbon ». L'hydroxyde d'aluminium (ATH) et l'hydroxyde de magnésium (MDH) sont les charges inorganiques ignifuges principales ; ils se décomposent sous l'effet de la chaleur en dégageant de l'eau et des oxydes métalliques, diluant ainsi les gaz combustibles tout en absorbant la chaleur, et présentent une faible émission de fumée et une non-toxicité. Le graphite expansible se dilate brutalement au feu pour former une couche de charbon vermiforme, isolant physiquement l'oxygène et la chaleur ; on ajoute également des agents de synergie phosphorés et azotés. Le dosage ignifuge doit être compatible avec le liant, un excès sacrifiant la mécanique et l'adhérence. UL94 V-0 est un seuil courant de classe de retardement, mais pour les batteries le plus critique est « ne pas favoriser la combustion ni apporter d'énergie en situation de thermal runaway » ; la validation ignifuge doit donc combiner la propagation thermique et le scénario de perforation d'aiguille de GB 38031, plutôt que de considérer isolément l'éprouvette UL94. En ingénierie, le système ignifuge utilise souvent un « mélange synergique » : ATH/MDH apportent déshydratation endothermique, le graphite expansible une couche de charbon physique, les systèmes phosphore-azote favorisent la carbonisation et piègent les radicaux ; les trois, dosés selon liant et conditions, atteignent V-0 et réduisent la densité de fumée sans surdosage. À noter : les charges ignifuges sont surtout des poudres inorganiques, augmentant la dureté et la fragilité du revêtement ; pour les interfaces déformables nécessitant de la souplesse, les utiliser avec prudence ou recourir à un mécanisme ignifuge flexible (ex. silicium). La toxicité de la fumée est aussi un enjeu de sécurité des occupants : le thermal runaway de la batterie produit déjà une fumée toxique, et si le revêtement libère des halogénures d'hydrogène à la combustion, c'est pire ; l'ignifuge sans halogène est donc une orientation claire de l'industrie. Kexin Materials persiste dans une voie sans halogène, privilégiant hydroxydes et système expansible, évitant les nuisances secondaires des halogènes.
XVIII. Tableau comparatif des systèmes de matériaux
| Système | Avantages | Limites | Emplacement applicable |
|---|---|---|---|
| Peinture isolante époxy | Forte adhérence, bonne tenue en tension, excellente résistance aux liquides | Assez fragile, jaunissement facile | Isolation cellule/module, impression |
| Isolation polyuréthane | Souple, résistant aux chocs, pliable | Température un peu basse (<150℃) | Câbles, interfaces élastiques |
| Époxy en poudre | Épaisseur uniforme, sans solvant, bons arêtes | Nécessite cuisson et four de polymérisation | Carter/bac en série |
| Encre isolante UV | Polymérisation rapide en secondes, fine, plate | Ombres difficiles à polymériser, faible tenue thermique | Revêtement fin FPC/câbles |
| Revêtement silicone | Large plage thermique, haute souplesse | Faible résistance, nécessite apprêt | Poche souple/interface déformable |
| Peinture ignifuge isolante | Isolation et ignifuge intégrés | Épaisseur importante | Paroi interne pack / couvercle supérieur |
| Revêtement aérogel | Conductivité thermique très basse, léger et fin | Coût élevé, fragile, absorbe l'eau | Isolation haut de gamme |
| Revêtement céramisable | Céramisation extrême, préserve la structure | Dur en conditions normales | Couvercle supérieur/renfort séparateur |
XIX. Conception de l'épaisseur de film et contrôle en µm
L'épaisseur de film est la variable centrale de l'isolation et de l'isolation thermique, mais ce n'est pas « plus épais c'est mieux ». Pour l'isolation, la tension de claquage augmente quasi linéairement avec l'épaisseur, mais le film épais induit fissuration, coulures, surpoids et coût ; on déduit l'épaisseur minimale requise selon la tension de la pièce, avec marge (souvent 2–3×). Pour l'isolation thermique, la résistance thermique est proportionnelle à l'épaisseur, mais trop épais réduit l'espace, alourdit et diminue l'applicabilité. Plages typiques : isolation cellule 20–80 µm, câbles 15–60 µm, isolation thermique module 100–500 µm, couvercle/base pack 200–1000 µm. Contrôle par gauge humide, mesure laser en ligne, coupe destructive microscopique ; en série, boucle fermée par pièce ou échantillon. En production, les causes de variation d'épaisseur sont au moins quatre : viscosité variable selon température, pression et trajectoire pistolet instables, différence de mise à la terre/charge (poudre), et changement d'écoulement dû à la température pièce. Ainsi une fenêtre de paramètres stable prime sur « conformité unique » — Kexin donne un « bande de paramètres ajustables » plutôt qu'une valeur, pour rester conforme malgré fluctuations. Autre point ignoré : la « non-linéarité » épaisseur-performance : sous un seuil critique, les piqûres explosent et la fiabilité s'effondre ; au-delà d'un max, fissures et coulures surgissent. Trouver le point de bascule de cette « courbe S » est l'essence de la conception. Pour pièces isolantes critiques, utiliser SPC (CPK) plutôt que le point seul.
XX. Procédés de polymérisation et paramètres (thermodurcissable/UV/poudre)
La polymérisation détermine la performance finale. Époxy thermodurcissable : 120–180℃, 10–30 min ; insuffisance = réticulation incomplète, chute tension/liquide. UV : intensité (mJ/cm²) et vitesse ligne appariées ; insuffisant = collant, surexposé = jaune/fragile. Poudre : four 160–220℃, 5–15 min fusion-écoulement. La fenêtre doit compatir le substrat — FPC non résistant, basse temp/UV ; aluminium supporte plus. Kexin fournit une « note de fenêtre de polymérisation » avec courbe temp-temps-performance. La complétude ne se voit pas « sec au toucher » mais DSC (chaleur résiduelle), résidu solvant/dureté/essuyage. Sous-polymérisation = densité basse, résistivité et tenue électrolyte réduites, rétractation ultérieure ; sur-polymérisation = fragilité, adhérence chute. Pour poudre, fusion et réticulation simultanées ; l'uniformité de la courbe four (montée, palier, refroid) dicte la cohérence ; le traceur de température est indispensable. UV : « polymérisation en profondeur » — film épais ou charges réduisent pénétration UV, surface dur fond mou ; double polymérisation ou ajustement photoamorceur. Passer de « l'expérience » à « courbes et données » est le préalable à la stabilité.
XXI. Équipement de peinture et automatisation
La production de revêtement batterie exige l'automatisation. Cellules/modules : pistolet électrostatique robotisé ou cup rotatif pour uniformité et arêtes ; carter/bac : ligne poudre électrostatique + recyclage ; câbles : encre UV rouleau/pistolet + tunnel UV ; trempage pour petites pièces régulières en série. Inspection en ligne (épaisseur, vision défauts, électrique) et MES sont la base de traçabilité. L'expérience de Foshan de Kexin montre que le cadencement doit matcher celui de l'assemblage, sinon « impossible de monter en volume ».
XXII. Prétraitement et adaptation substrat
70% de la performance vient du prétraitement. Aluminium : dégraissage, micro-corrosion ou passivation pour ôter oxyde/huile ; acier : dérouillage, phosphatation ou zirconation ; busbar Ni/Cu : dégraissage et activation ; FPC : plasma ou rugosité chimique ; poche Al-plastique : éviter gonflement solvant. Énergie de surface, rugosité, propreté dictent adhérence et fiabilité. Kexin fait un « pack substrat-revêtement » avec prétraitement et apprêt recommandés, évitant « revêtement OK, substrat limite ». Pour pièces batterie : passivation Al trop épaisse coupe adhérence ; scories/zinc inégaux acier réduisent adhérence locale ; Cu busbar s'oxyde vite, fenêtre courte ou apprêt ; FPC polyimide basse énergie, plasma ou sodium-naphtalène. Risque caché : « migration de pollution » — bacs croisés, gants, poussière sur surface à peindre créent interface faible, fissurant au cycle thermique. La propreté doit couvrir « dernière étape avant peinture à polymérisation », pas seulement prétraitement. Pour cellules isolées pressées en assemblage, Kexin suggère « retouche locale post-assemblage + contrôle électrique ».
XXIII. Contrôle en ligne et QC (hipot, diélectrique, épaisseur)
Le « trio » QC : tension (hipot, montée progressive sans claquage), résistance d'isolement (mégohmmètre/résistivité volume), épaisseur (laser en ligne ou gauge humide). Hipot AC/DC selon tension pièce, marge, claquage = rebut. Ajouter diélectrique (kV/mm) échantillon, brouillard salin/humide, adhérence (croisillons, arrachage). Pièces haute tension : 100% électrique ; autres : échantillon. Kexin pratique « rétention lot + suivi vieillissement » bouclant données usine et retours client. Le seuil hipot « marge sans faux rebut » : trop bas tue le rendement, trop haut laisse passer. On déduit tension test = champ conçu × épaisseur × coefficient (2–3×), ajusté par historique. Outre tension/résistance, vision machine (coulures, manques, grains), laser épaisseur et score bord sont intégrés en « élec+forme+épaisseur ». Données : résultat élec, épaisseur, lot vers MES pour traçabilité — en rappel isolant, on localise lot et dérive. Exigence dure des OEM aux tier1.
XXIV. Validation cycle thermique et choc thermique
La batterie subit milliers de cycles et saisons, revêtement de -40 à 85℃ (plus) dilate/rétracte, manque souplesse = fissure. Validation : choc thermique (variation rapide), cycle (lent), temp-humidité-tension combinés. Critères : tenue diélectrique/adhérence post-cycle, pas de fissure visible, pas de délaminage. Sous-estimé : « vieillissement sous tension » — sous tension de travail en temp/humide révèle corrosion électrochimique. Kexin suggère de l'intégrer aux essais véhicule.
XXV. Décharge partielle et détection piqûres
Pour isolation haute tension, une piqûre ou bulle manquée devient décharge partielle voire claquage. Outre hipot, ajouter décharge partielle (pC sous tension, seuil = rebut) et détection piqûres (bain sel haute tension ou étincelle). Crucial pour couvercle pack, plaque module en grande surface fine. Passer PD de « après » à « en ligne » élève la fiabilité, seuil caché OEM aux tier1. Stratégie échantillon : pas que « neuf », mais « après cycle, bain électrolyte, même micro-dégât » car réel dégrade. Règle vérifiée : défaillance surgit au point « matériau vieilli + conditions cumulées » ; neuf surestime. Kexin propose « escalier vieillissement accéléré » : bain électrolyte, puis temp/humide sous tension, puis choc, observer courbe diélectrique/adhérence, trouver cycles seuil, convertir en vie équivalente. Plus révélateur qu'un cycle seul, convainc les OEM.
XXVI. Tableau des défauts courants et remèdes
| Défaut | Cause | Remède |
|---|---|---|
| Claquage isolant | Film fin/piqûre/impureté | Épaissir, ôter piqûres, assainir |
| Mauvaise adhérence | Huile substrat/délaminage gonflement | Renforcer prétraitement, système souple |
| Isolation thermique insuffisante | Conductivité haute/film fin | Charge isolante, épaissir |
| Défaillance liquide | Mauvaise tenue électrolyte | Résine tenue liquide, bain validation |
| Ignifuge non conforme | Peu de charge ignifuge | Augmenter dosage, agent synergie |
| Coulure épais | Viscosité basse/trop en une fois | Thixotropie, multi-passes fines |
| Microfissures | Peu souple/gonflement | Système élastique, réduire gradient épaisseur |
| Décharge partielle | Bulle/délaminage/bord | PD, optimiser mouillure bord |
| Jaunissement fragilité | UV excessif/thermo-oxydatif | Contrôler polymérisation, antioxydant |
XXVII. Cas de dépannage (fissures, pores, PD)
Trois défaillances typiques : 1) micro-fissures peinture isolante cellule, cause dilatation Al hors allongement rupture, remède polyuréthane haut allongement ou réduire gradient épaisseur + apprêt ; 2) pores couche isolante module, cause atomisation ou agglomération charge, remède atomisation et dispersion, vision en ligne ; 3) PD bord busbar, cause bord tranchant, couverture incomplète, remède rhéologie bord arrondi et plus de PD. La « base défaillances » de Kexin sert de référence précoce.
XXVIII. Systèmes normatifs (GB 38031, ISO, UL94, IEC)
Le revêtement batterie n'est pas accepté isolément, mais via véhicule et batterie. Chine : GB 38031 (sécurité batterie traction, propagation thermique, aiguille, feu externe), GB/T 31467 ; international : ISO 6469 (élec sécurité), IEC 62619/62660, UN 38.3 ; ignifuge UL94, GWIT/GWFI ; isolation GB/T 1408, GB/T 1410, IEC 60243. Il faut mapper « perf revêtement » vers « validation pack » car la responsabilité est le pack, Kexin annotant chaque clause. Détails : GB 38031 « propagation thermique » exige pas de feu/explosion post-cellule et alerte ; le revêtement passif doit rester intact dans la fenêtre, donc testé avec pack en aiguille/chauffage ; GB/T 31467.3 vibration/choc mécanique post-isolement ; ISO 6469-3 résistance et protection ; UN 38.3 transport mais aiguille/écrasement/boîte chaude testent extrême. Standards OEM plus stricts, ex. busbar allemand zéro PD sous seuil et 1000h humidité sous tension. Obtenir la liste client avant projet pour éviter « GB OK, OEM non ».
XXIX. Environnement et régulation VOC
La conformité environnementale se resserre. Solvant : pression VOC et santé ; voies basses carbone : aqueux, poudre, UV. VOC soumis à loi pollution air et limites locales, OEM incluent « part bas VOC » en fournisseur. Pour batterie, confinement et traitement gaz comptent dans le choix. La base Foshan de Kexin en poudre/aqueux suit cette tendance, réduisant carbone et risque conformité.
XXX. Chaîne d'approvisionnement et localisation
Les revêtements batterie dépendaient d'import pour résines/charges haut de gamme ; la substitution nationale accélère : époxy/polyuréthane, ATH/MDH, microbilles creuses localisés ; aérogel, BN en percée. La valeur n'est pas que coût, mais délai et service local — l'usine batterie en réglage veut réponse rapide. Kexin, local, a vitesse et custom géographiques pour le rythme agile OEM. Sur la résilience, les « goulots » : 1) stabilité lot charges haut de gamme (taille/aérogel, pureté/ions BN), 2) équilibre tenue liquide/temp résine spéciale (époxy électrolyte, précurseur polyimide souple). La localisation rattrape, mais l'ingénieur doit faire « validation équivalente » — pas juste changer marque, rejouer diélectrique/liquide/vieillissement. Kexin fait labo-pilote-série et contrôle entrée (absorption, ions, taille) pour éviter dérive. Pour OEM, choisir « formule propre + chaîne contrôlée » vaut mieux que prix seul.
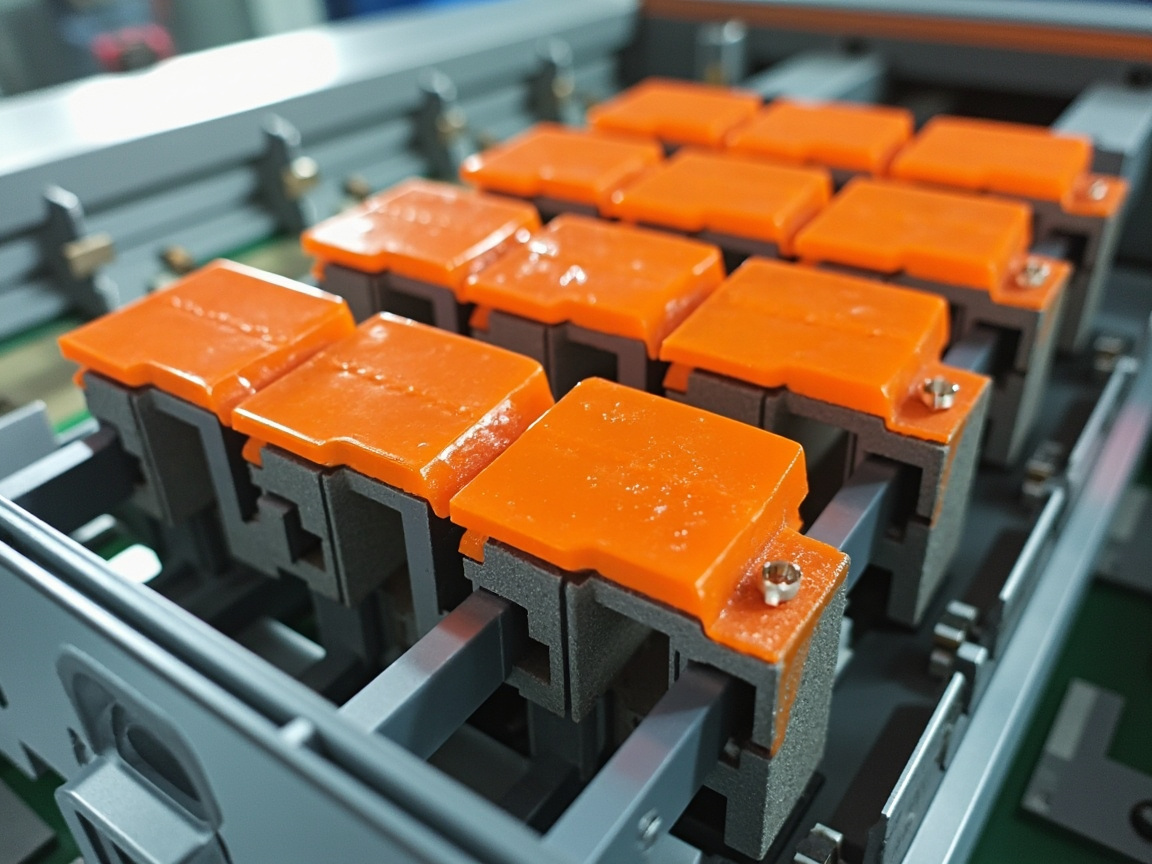
XXXI. Pratique de la base Foshan de Kexin Materials
Kexin Materials (kexinMaterials) à Foshan, focalisé sur revêtements fonctionnels de protection nouvelle énergie : isolation, thermique, ignifuge, conductif. Sa base a ligne poudre et liquide, livrant selon cadence cellule/module/pack. Kexin pratique « trois cartes » : carte interface isolation (partie-fonction), carte fenêtre polymérisation (temp-temps-perf), carte défaut (défaut-cause-remède), capitalisant l'expérience. Plusieurs projets valident l'équilibre tension/électrolyte/choc.
XXXII. Cadre de sélection et arbre de décision
Face à de nombreux systèmes, il est recommandé d'utiliser un arbre de décision pour converger : première étape, déterminer la partie (cellule/module/busbar/pack), les niveaux de tension, la déformation et la charge thermique variant considérablement selon les parties ; deuxième étape, déterminer la priorité fonctionnelle (priorité à l'isolation, à l'isolation thermique ou à la conduction thermique), afin d'éviter toute confusion de direction ; troisième étape, déterminer les contraintes de procédé (la ligne de production peut-elle utiliser la poudre/UV, température maximale du four de cuisson, cadence) ; quatrième étape, définir les limites environnementales et de coût (revêtement à l'eau/en poudre pour réduire les COV, substitution nationale pour réduire les coûts) ; cinquième étape, effectuer la validation par « recontrôle après vieillissement » et laisser une marge. Kexin New Materials intègre souvent ce cadre dans le dialogue technique préliminaire avec les clients, raccourcissant la distance entre l'échantillon et la production de masse. Lors de la mise en œuvre du cadre, plusieurs points d'expérience méritent d'être soulignés : premièrement, ne pas se laisser tromper par la « performance maximale sur un seul critère » — un revêtement avec une rigidité diélectrique extrêmement élevée mais une faible souplesse se fissurera facilement sur une interface en expansion, il faut noter selon le poids de la partie ; deuxièmement, établir un mécanisme de « liste restreinte de candidats + élimination par recontrôle vieillissement », présélectionner 3 à 4 fournisseurs ou 3 à 4 formulations, comparer le taux de rétention dans les mêmes conditions de vieillissement, ce qui est bien plus fiable que de mesurer une seule fois les valeurs initiales ; troisièmement, calculer le coût sur la base de la « protection effective par unité de surface » plutôt que du « prix par kilogramme », un aérogel coûteux peut avoir un coût global plus faible s'il atteint la même isolation thermique avec une épaisseur de film plus fine ; quatrièmement, prévoir la compatibilité de la ligne de production — même si la formulation est la meilleure, si la ligne existante du client ne peut pas la durcir ou la pulvériser, il faut évaluer le coût de modification. La pratique de Kexin New Materials consiste à fournir gratuitement une proposition de correspondance « partie — fonction — procédé », puis à envoyer des échantillons pour une validation parallèle, anticipant ainsi le risque de sélection.
XXXIII. Nouveaux défis des revêtements face à la charge rapide et au nickel élevé
La charge rapide (supérieure à 4C) et le ternaire à haut nickel (NCM811 et au-delà) poussent la batterie vers une température de fonctionnement plus élevée et un risque de défaillance thermique plus sévère. L'impact sur les revêtements est double : en fonctionnement, c'est plus chaud, exigeant une interface thermoconductrice plus efficace ; en défaillance, c'est plus violent, exigeant une couche d'isolation thermique et ignifuge plus résistante. Parallèlement, le système à haut nickel est plus sensible aux fuites d'électrolyte, le seuil de résistance liquide du revêtement augmente. Le champ électrique impulsionnel généré par le taux de charge/décharge en charge rapide exige également une faible constante diélectrique et de faibles pertes pour réduire l'échauffement supplémentaire. Kexin New Materials, pour la plateforme de charge rapide à haut nickel, développe un schéma composite « apprêt thermoconducteur à faible diélectrique + finition isolante thermique céramisable ». Pour expliquer, la logique de ce schéma composite est : la couche inférieure proche de la cellule assure la dissipation thermique quotidienne et l'isolation, exige une faible constante diélectrique (réduire l'échauffement par perte diélectrique sous champ impulsionnel) et une haute conductivité thermique (diriger rapidement la chaleur de charge rapide vers la plaque froide) ; la couche de surface orientée vers le compartiment voisin assure l'isolation thermique et la céramisation lors de la défaillance, exige une faible conductivité thermique et une céramisation haute température. La liaison interfaciale entre les deux couches est le point technique difficile — deux couches à grand écart de module se délaminent facilement sous cycle thermique, nécessitant une couche de transition en gradient ou une couche intermédiaire flexible pour le pontage. Outre le matériau, la charge rapide modifie également le « rythme de validation » : pour accélérer la mise sur le marché, les constructeurs automobiles compressent le cycle de validation, le fabricant de revêtements doit fournir une prévision de durée de vie crédible par un modèle de vieillissement accéléré, plutôt que d'attendre le cycle complet du véhicule. Kexin New Materials, en accompagnant les projets de charge rapide, a intégré la modélisation de la corrélation « taux de charge — élévation de température — dégradation du revêtement » dans la simulation préliminaire, verrouillant à l'avance les interfaces à haut risque.
XXXIV. Tendance vers les revêtements multifonctionnels intégrés
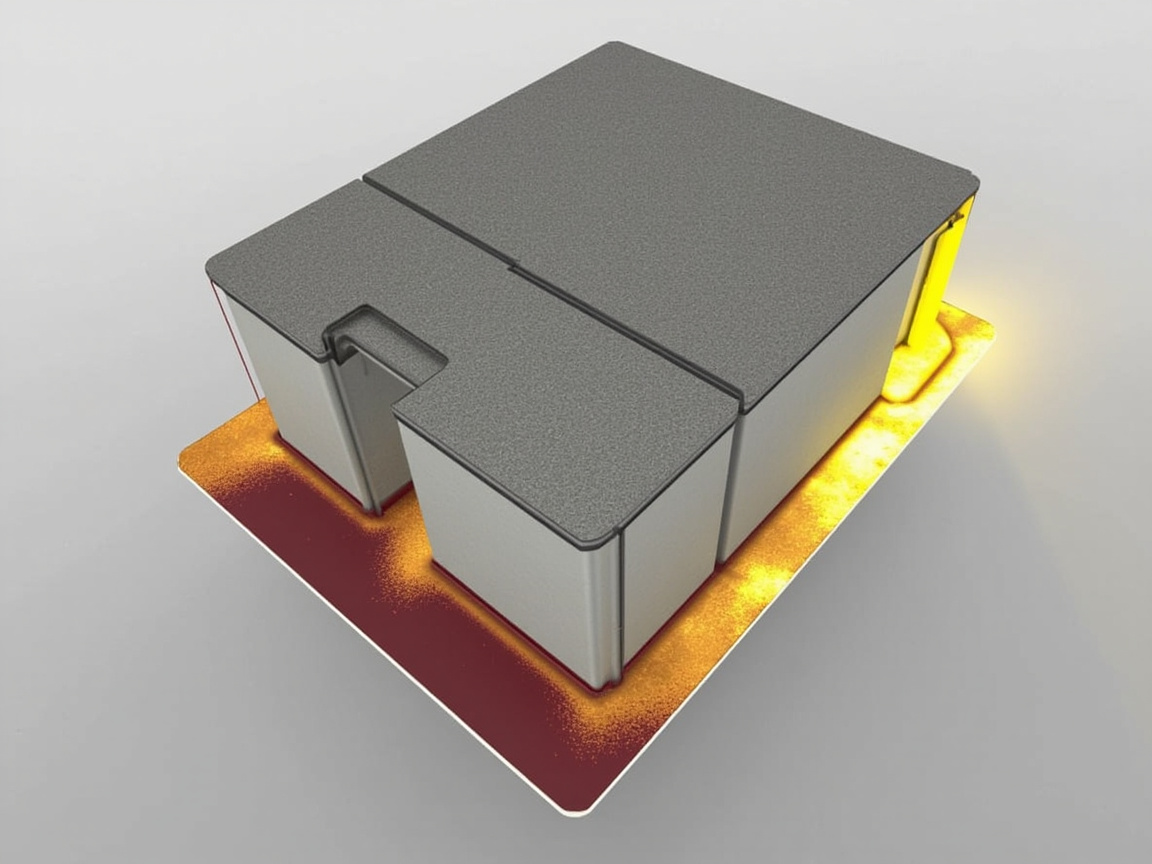
L'industrie passe de « un revêtement pour une fonction » vers « une conception composite à fonctions multiples dans un revêtement » : un même revêtement combine isolation — isolation thermique — ignifugation, voire ajoute conduction thermique ou absorption de chaleur, réduisant les étapes, l'alourdissement et les coûts. Les voies de réalisation incluent l'enduction en gradient multicouche (couche inférieure isolante, couche intermédiaire isolante thermique, couche de surface ignifuge) et la formulation multifonction single-coat (charge composite pour isoler et isoler thermiquement dans un même corps). La difficulté est l'arbitrage des performances entre fonctions multiples — par exemple, une charge élevée améliore l'isolation thermique mais sacrifie la souplesse et l'adhérence, nécessitant une modification de résine et une optimisation du gradation. Le stock de Kexin New Materials sur les revêtements en gradient multifonctionnels répond précisément à cette ligne principale de réduction des coûts et d'efficacité.
XXXV. Redondance de sécurité et pare-feu tridimensionnel
La protection ponctuelle est insuffisante face à la défaillance thermique extrême, le consensus industriel est la « redondance de sécurité » : déployer la défense aux trois niveaux cellule, module, pack, le revêtement coopérant avec plaque de mica, feutre aérogel, colle ignifuge, valve d'échappement pour constituer un pare-feu tridimensionnel. Le rôle du revêtement est « la barrière de base omniprésente » — il ne supporte pas nécessairement toute la charge thermique seul, mais gagne un temps critique avant l'arrivée des autres pièces passives. La philosophie de conception doit passer de « l'optimal en couche unique » à « la marge système », chaque niveau laissant une marge de défaillance. Kexin New Materials souligne à répétition dans la communication des solutions : le revêtement est un maillon de la chaîne redondante, non un substitut aux pièces structurelles.
XXXVI. Perspective : feuille de route technologique pour les cinq prochaines années
Sur les cinq prochaines années, les revêtements de protection de batterie évolueront selon quatre axes : ① céramisation haute température et composite aérogel pour faire face à la défaillance thermique de courte durée de niveau 1000℃ ; ② isolation thermique à faible épaisseur de film pour répondre à l'allègement et à l'espace comprimé CTP/CTC ; ③ à l'eau/poudre/UV réduisant globalement les COV, piloté par la conformité ; ④ numérisation — formulation du revêtement, épaisseur de film, données de contrôle électrique connectées à la traçabilité du cycle de vie complet de la batterie. Parallèlement, avec la maturité de nouveaux systèmes comme la batterie solide, la batterie sodium-ion, la demande de revêtement migrera aussi (par exemple, la batterie solide voit sa exigence de résistance à l'électrolyte baisser, mais l'isolation interfaciale et la gestion thermique restent indispensables). Kexin New Materials pari sur la ligne principale à long terme « intégration fonctionnelle + redondance de sécurité + service agile localisé », et continuera d'investir dans la R&D des revêtements de protection pour nouvelles énergies. Enfin, un conseil pratique aux ingénieurs batterie et peinture : traitez le revêtement comme une « pièce système de même durée de vie que la cellule », et non comme un « traitement de surface facultatif ». Cela signifie intégrer dès la conception l'interface isolante, le budget d'épaisseur de film, la fenêtre de durcissement, la validation vieillissement dans le processus de développement du véhicule complet, plutôt que de les ajouter à la hâte avant la production de masse. Seule une alignement précoce des standards et scénarios entre fabricant de revêtements, usine de batteries et constructeur peut véritablement faire tenir cette « couche de sécurité invisible » sur des millions de cycles et des conditions extrêmes. Kexin New Materials (kexinMaterials) souhaite être un partenaire localisé de cette chaîne, et faire avec l'industrie une protection de batterie pour nouvelles énergies plus fiable, plus légère et plus verte.
Questions fréquentes (FAQ)
Q1 : Faut-il un revêtement isolant sur chaque couche de la cellule ?
Pas sur chaque couche, mais les interfaces conductrices clés (boîtier de cellule, plaque terminale de module, busbar, faisceau) doivent être revêtues isolantes, constituant une anti-court-circuit multiniveau. À définir selon la conception du pack et le niveau de tension.
Q2 : Le revêtement isolant thermique peut-il empêcher la défaillance thermique ?
Il ne peut pas « empêcher », mais peut « retarder » — lors de la défaillance thermique d'une unité, il ralentit le transfert de chaleur vers le compartiment voisin, gagnant du temps et une fenêtre incendie, c'est un maillon de la redondance de sécurité, pas une solution miracle.
Q3 : Le revêtement isolant résiste-t-il à l'électrolyte ?
Doit résister. L'électrolyte lithium érode chroniquement les revêtements ordinaires causant une chute d'isolation, il faut choisir une résine résistante aux liquides (comme époxy spécial/polyimide) et faire une validation d'immersion longue durée.
Q4 : Comment choisir entre l'encre isolante UV et la peinture époxy ?
Pour un fin revêtement de faisceau/FPC, ligne rapide — choisir UV ; pour isolation épaisse cellule/module, forte adhérence — choisir époxy/polyuréthane. Selon la partie et la ligne.
Q5 : En quoi le revêtement aérogel est-il bon ?
Conductivité thermique extrêmement faible, même effet isolant avec film plus fin et plus léger, adapté aux packs sensibles au poids, mais coût élevé, cassant, nécessite protection associée.
Q6 : Quelles normes strictes les revêtements batterie doivent-ils passer ?
Principalement les normes de sécurité batterie strictes (comme GB 38031), ignifugation (UL94 etc.), résistance et isolation sous tension, ainsi que les validations choc froid/chaud et perforation du constructeur, à passer intégralement avant série.
Q7 : Plus le film est épais, meilleure est l'isolation ?
La tendance est vraie, mais le film épais apporte fissuration, coulure, alourdissement et coût, il faut déduire l'épaisseur minimale selon le niveau de tension de la partie et laisser 2 à 3 fois de marge, plutôt qu'épaissir aveuglément.
Q8 : Pourquoi recommander une validation vieillissement sous tension ?
Le cycle température-humidité ordinaire n'applique pas de tension, difficile d'exposer l'atténuation chronique d'isolation par corrosion électrochimique ; le vieillissement sous tension est plus proche du cas réel véhicule, permet de détecter les risques à l'avance.
Q9 : La décharge partielle est-elle nécessaire ?
Pour les pièces d'isolation principale haute tension (couvercle supérieur, plaque terminale) c'est très utile, peut détecter trous d'aiguille, bulles, mauvaise couverture de bord que l'hipot pourrait manquer, recommandé de déplacer progressivement vers le contrôle en ligne.
Q10 : Le revêtement à l'eau est-il moins bon que le solvant ?
L'écart de performance se réduit, et l'eau est plus écologique, faible COV ; la limite est une sensibilité accrue au prétraitement et au séchage, nécessitant un procédé adapté, le choix du fournisseur et du système doit combiner les conditions de ligne.
Q11 : Quelles exigences spécifiques pour les véhicules à charge rapide ?
Température de fonctionnement plus élevée exige interface thermoconductrice plus efficace, isolation thermique et ignifugation plus résistantes, champ impulsionnel exige faible constante diélectrique et faibles pertes, le système à haut nickel exige aussi une meilleure résistance liquide.
Q12 : Que peut apporter Kexin New Materials ?
Kexin New Materials (kexinMaterials) avec sa ligne Foshan couvrant poudre et systèmes liquides multiples, peut fournir un support ingénierie de la carte d'interface isolante, fenêtre de durcissement à la comparaison de défaillance, et livraison en série.
Lecture complémentaire
- Revêtement ignifuge pour systèmes de stockage d'énergie — L'isolation thermique et ignifugation associée au système batterie.
- Revêtement de protection pour encapsulation de semi-conducteurs — Scénario avancé de protection isolante haute fiabilité.
- Revêtement associé PVD — Idée de conception de synergie métallisation et isolation.