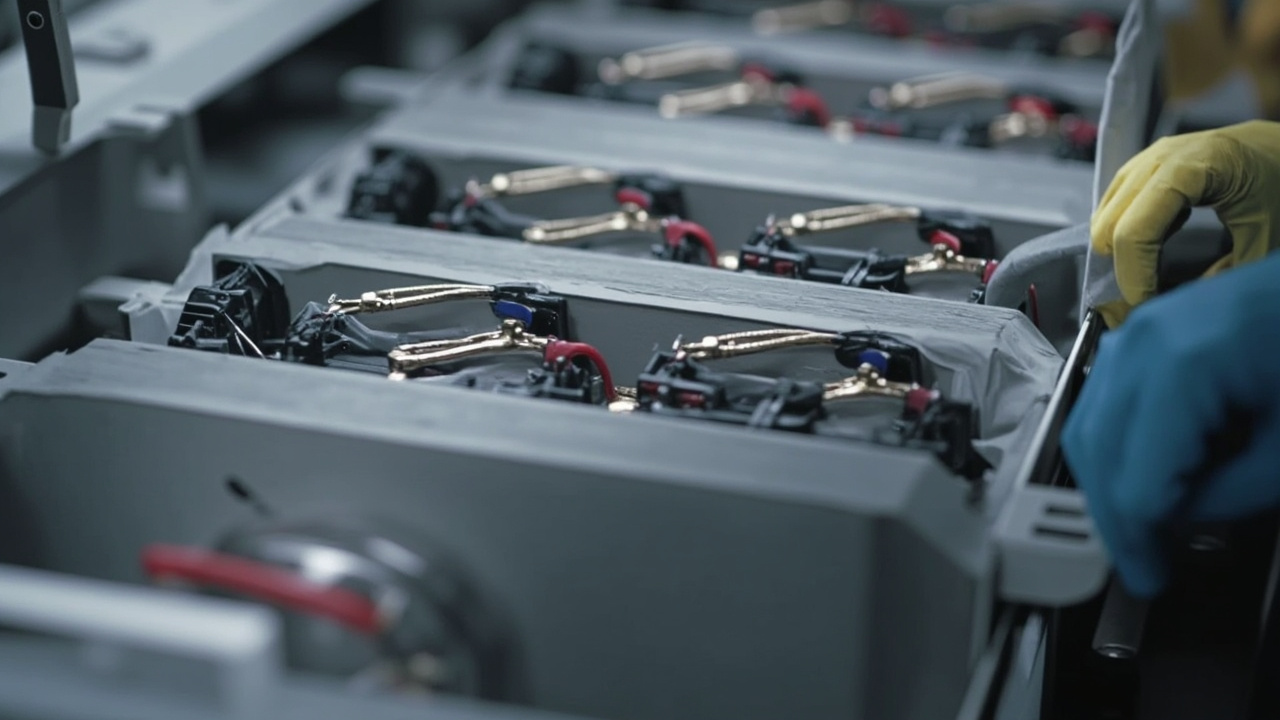
Das ”Herz” von Neue-Energie-Fahrzeugen ist das Antriebsbatteriegehäuse, und das am leichtesten zu übersehende, aber sicherheitskritischste Element im Gehäuse ist eine Schicht um Schicht von ”Beschichtung”. Zwischen den Zellen muss isoliert und Kurzschluss verhindert werden, das Modulgehäuse muss spannungsfest sein, die Pack-Oberseite und der Boden müssen wärmedämmend sein, um thermisches Durchgehen zu verzögern, und Busbar sowie Sammelleitungen müssen isolierend beschichtet sein. Ein großer Teil dieser Funktionen wird von speziellen Beschichtungen übernommen – sie wirken wie die ”unsichtbare Sicherheitsschicht” der Batterie. Dieser Artikel konzentriert sich auf die Isolierbeschichtung und die Thermomanagementbeschichtung von Antriebsbatterien, erklärt Wirkstellen, Materialsysteme, Normen und Auswahl, um Batterie- und Lackieringenieuren ein systematisches Verständnis zu vermitteln.
Kexin New Materials (Guangdong) Co., Ltd. verfügt über Forschungs- und Entwicklungsaktivitäten im Bereich der Schutzbeschichtung für Neue Energien; funktionale Beschichtungen für Zellisolierung, Modulwärmedämmung und Pack-Schutz wurden in mehreren Projekten hinsichtlich des Gleichgewichts zwischen Spannungsfestigkeit und Hitzebeständigkeit verifiziert. Die Produktionslinie am Standort Foshan deckt sowohl Pulver- als auch Flüssigsysteme ab und kann eine stabile Lieferung gemäß dem Produktionstakt der Fahrzeughersteller gewährleisten.
I. Warum Batterien einen beschichtungstechnischen Schutz benötigen
Die Antriebsbatterie ist ein Hochspannungssystem (häufig 300–800 V), und jedes Isolationsversagen kann zu Kurzschluss, Lichtbogen oder Brand führen. Gleichzeitig reagiert die Batterie extrem empfindlich auf Wärme: Der Normalbetrieb liegt bei 15–45 °C, während ein thermisches Durchgehen innerhalb von Sekunden auf 500–1000 °C ansteigen und sich wie ein ”Dominostein” ausbreiten kann. Beschichtungen bieten in drei Bereichen eine Absicherung: Erstens Isolation, um leitfähige Pfade zwischen Zellen und zwischen Zelle und Gehäuse zu unterbrechen; zweitens Wärmedämmung, um bei thermischem Durchgehen die Wärmeübertragung auf benachbarte Bereiche zu verzögern und Zeit für Flucht und Brandbekämpfung zu gewinnen; drittens Flammhemmung, wobei die Beschichtung selbst nicht entflammbar ist und Flammen unterdrückt. Diese drei Funktionen sind oft in derselben oder benachbarten Beschichtungsschichten kombiniert. Aus der Sicht der Systemtechnik ist die Beschichtung die kostengünstigste, flächendeckendste und an komplexe Strukturen am besten anpassbare Barriere – im Gegensatz zu Glimmerplatten oder Aerogelmatten, die zugeschnitten und angepasst werden müssen, umhüllt sie Metall und Zellen lückenlos durch den Prozess ”flüssig zu fest”, was der grundlegende Grund ist, warum die Massenproduktion des Batterieschutzes auf beschichtungstechnische Lösungen vertraut. Betrachtet man es weiter, ist die Innenraumnutzung des Batteriegehäuses extrem hoch, Zellen, Busbars und Sammelleitungen liegen eng beieinander; herkömmliche feste Isolierteile lassen sich oft ”nicht einfügen” oder ”nicht festkleben”, während flüssige Beschichtungen vor der Montage Einzelteile beschichten oder nach der Gesamtmontage lokal nachbeschichten können – flexibler als zugeschnittene Teile. Dies erklärt, warum bei CTP/CTC (cell-to-chassis)-Strukturen, bei denen Zellen direkt in den Träger oder gar die Karosserie integriert werden, der Anteil der Beschichtung eher steigt – weil es weniger Platz für unabhängige Isolierteile gibt und mehr Isolationsverantwortung auf die ”dünne Schicht auf der Oberfläche der Teile” fällt. Für OEMs bedeutet die Beschichtungslösung zudem eine Vereinfachung der Stückliste und weniger Prozessschritte, was bei einer Produktion im Millionenmaßstab ein erheblicher Kosten- und Taktvorteil ist.
II. Hochspannungssicherheit und Mechanismus des Isolationsversagens
Ein Isolationsversagen unter Hochspannung ist nicht immer ein ”direkter Durchschlag”. Unter den komplexen Betriebsbedingungen des Batteriegehäuses durchläuft das Isoliermaterial mehrere Degradationspfade: Zunächst elektrochemische Korrosion, bei der Elektrolytdämpfe oder Leckflüssigkeit durch Mikroporen der Beschichtung eindringen und unter dem Einfluss des elektrischen Feldes Ionenwanderung auftritt, was den Volumenwiderstand schrittweise senkt; zweitens mechanische Spannungsrissbildung, da Zellen bei Lade-/Entladezyklen eine Volumenausdehnung von 1 %–3 % aufweisen, und die Beschichtung bei unzureichender Flexibilität Mikrorisse bildet, an deren Spitzen sich das elektrische Feld konzentriert und die Durchschlagspannung abrupt sinkt; drittens Teilentladung (Partial Discharge, PD), wenn in der Beschichtung Blasen, Verunreinigungen oder Grenzflächenablösungen vorhanden sind, überschreitet die lokale Feldstärke den Gasdurchschlagsschwellenwert und erzeugt eine anhaltende Entladung, die bei langfristiger elektrischer Erosion schließlich die Isolation durchbricht. Nur wenn man diese Mechanismen versteht, kann man bei der Auslegung der Schichtdicke, der Auswahl harzkompatibler Substrate und der Erstellung von Alterungsverifizierungsplänen zielgerichtet vorgehen. Kexin New Materials empfiehlt Kunden in der Fahrzeugvalidierungsphase häufig, die ”Dielektrizitätsfestigkeit nach Alterung als Erhaltungsrate” als Kernabnahmekriterium festzulegen, statt nur den Anfangswert zu betrachten. Konkret ist die Feldverteilung der Beschichtung nicht gleichmäßig; an Leiterkanten, Rändern und Stellen mit abruptem Dickenwechsel kommt es zu Feldkonzentrationen, in der Technik als ”Kanteneffekt” bezeichnet, was erklärt, warum Busbar-Schnittkanten und Zellpolwurzeln am anfälligsten sind. Auch das Design von Kriechstrecke (creepage) und Luftstrecke (clearance) muss auf die Beschichtung abgestimmt sein – wenn zwei Leiter unterschiedlichen Potentials nur durch die Beschichtungsoberfläche getrennt sind, bestimmen Oberflächenwiderstand und Verschmutzungsgrad das Risiko der Überschlagentladung entlang der Oberfläche; Feuchtigkeit oder Elektrolytverschmutzung verkürzen die effektive Kriechstrecke erheblich. Daher darf das Hochspannungsisolationsdesign nicht nur ”ausreichende Dicke” berechnen, sondern muss auch ”ausreichend lange Kriechwege und saubere Oberflächen” berücksichtigen. Auf Modulebene und Packebene markieren Ingenieure häufig die Auslegungsfeldstärke (kV/mm) jeder kritischen Grenzfläche in einem äquivalenten Isolationsdiagramm und leiten daraus die Mindestfilmdicke an jedem Ort ab – diese von oben nach unten gerichtete Methode aus den drei Elementen ”Feld – Filmdicke – Material” ist bereits gängige Praxis bei führenden Batterieherstellern.
III. Interpretation der Kennzahlen Dielektrizitätsfestigkeit und Volumenwiderstand
Die zwei Grundkennzahlen einer Isolierbeschichtung sind die Dielektrizitätsfestigkeit (Durchschlagfestigkeit, Einheit kV/mm) und der Volumenwiderstand (Einheit Ω·cm). Die Dielektrizitätsfestigkeit kennzeichnet das maximale elektrische Feld, das die Beschichtung pro Dicke ohne Durchschlag erträgt; für Antriebsbatterien werden häufig 10–30 kV/mm gefordert, was an realen Stellen oft AC 1–3 kV oder entsprechende DC-Stufen ohne Durchschlag bedeutet. Der Volumenwiderstand gibt die Fähigkeit des Materials an, ”Leckstrom zu blockieren”; eine hochwertige Isolierbeschichtung sollte im Bereich 10^12–10^16 Ω·cm liegen. Zu beachten ist, dass diese beiden Werte nach Elektrolyttauchen und Alterung bei hoher Temperatur und Feuchtigkeit signifikant abfallen; daher darf man sich in der Technik nicht nur auf das Datenblatt des Rohstoffs verlassen, sondern muss den Spielraum durch ”Wieder messung nach Alterung” bestätigen. Zudem werden Oberflächenwiderstand und Dielektrizitätskonstante oft berücksichtigt: Der Oberflächenwiderstand beeinflusst die Kriechstrecke, eine zu hohe Dielektrizitätskonstante erzeugt bei Hochfrequenzimpulsen zusätzliche Wärme, was bei Schnellladebetrieb besonders kritisch ist. Bei der Prüfmethode wird die Durchschlagfestigkeit üblicherweise nach GB/T 1408 mit netzfrequenter Durchschlagung (AC) oder nach IEC 60243 mit Kurzzeitdurchschlag geprüft; Proben müssen normgerecht hergestellt und gleichmäßig dick sein; der Volumenwiderstand wird nach GB/T 1410 mit einem Hochohmmeter unter Hochspannung aus dem stationären Leckstrom berechnet. Die Abnahme unterscheidet oft zwischen ”Typprüfung” (vollständig, destruktiv oder zeitaufwendig) und ”Werksprüfung” (Hipot-Stichprobe, Filmdicke, Aussehen), die sich in Häufigkeit und Strenge unterscheiden. Eine häufige Falle ist es, ”Dielektrikadaten des Rohharzes statt der tatsächlichen Beschichtungsmessung zu verwenden” – nach der Aushärtung des Harzes zur Beschichtung ändern Vernetzungsdichte, Füllstoffgrenzflächen und Blasenanteil das dielektrische Verhalten, daher muss die Messung an der finalen ausgehärteten Beschichtung erfolgen. Bei mehrschichtigen Verbundbeschichtungen muss zudem das dielektrische Verhalten der Schichtgrenzflächen separat gemessen werden, da Ablösungsgrenzen oft die Schwachstelle sind. Kexin New Materials gibt in Berichten zu Mustersendungen sowohl Anfangswerte als auch Vergleichswerte nach 85 °C/85 % RH befeuchteter elektrischer Alterung an, um Kunden die Beurteilung des Spielraums zu erleichtern.
IV. Vollständige Karte der Anwendungsstellen von Isolierbeschichtungen
Öffnet man das Batteriegehäuse, sind die kritischen Stellen, die Isolier-/Thermomanagementbeschichtungen benötigen, nacheinander: ① Isolierende Beschichtung des Zellgehäuses (Außenfläche von Aluminiumgehäuse, Stahlgehäuse oder Aluminium-Kunststoff-Laminatfolie bei Pouchzellen); ② Isolierung und Wärmedämmung an Modulendplatte, Seitenplatte und Innenseite der Abdeckung; ③ Leiterbeschichtung von Busbar (Stromschiene) und FPC/Sammelleitung; ④ alle leitfähigen Teile im Pack mit möglicher geringer Kriechstrecke wie Blechteile, Halter, Muttern; ⑤ wärmedämmende und flammhemmende Schicht an Innenseite der Pack-Oberseite und Außenseite des Bodens; ⑥ Isolationsgrenzfläche zwischen Kühlplatte und Gehäuse. Jede Stelle hat unterschiedliche Spannungsstufe, Wärmebelastung und mechanische Verformung, daher darf man nicht ”eine Beschichtung für alles” verwenden, sondern muss eine Zuordnungstabelle Ort–Funktion–Filmdicke–Material erstellen. Das Engineering-Team von Kexin New Materials erstellt bei Projektbeginn genau eine solche ”Isolationsgrenzflächenkarte”.
V. Zell-Level-Isolierbeschichtung (cell-level)
Die Zelle ist die erste Barriere des Isolationsschutzes. Prismatische Aluminiumzellen werden vor dem Modulieren häufig mit einer 20–80 µm dicken Isolierfarbe auf der Gehäuseoberfläche beschichtet, um Kurzschlüsse zwischen Gehäusen und zwischen Gehäuse und Kühlplatte zu verhindern. Pouchzellen verlassen sich stärker auf die eigene Isolierung der Laminatfolie, benötigen aber beim Stapeln im Modul dennoch Nachbeschichtung an Seiten und Polbereichen. Die größte Schwierigkeit der Zellisolierung ist ”dünn und gleichmäßig” – zu dick raubt Raum und Gewicht, zu dünn erzeugt leicht Pinholes. Prozesstechnisch werden meist Spritzen oder Tauchen verwendet; der Polbereich muss ausgespart oder nachträglich mit Isolierfolie beklebt werden. Aluminiumzellen sind vor der Beschichtung meist bereits formiert und kapazitätsgetrennt, die Oberfläche kann Spuren von Elektrolyt oder Fingerfett aufweisen; daher bestimmt die Sauberkeit der Vorbehandlung die Haftung, in der Linie wird oft staubfreies Wischen + Plasma oder Alkoholentfettung eingesetzt. Der Vorteil von Tauchen ist ”gleichzeitige Beschichtung aller sechs Flächen ohne Schatten”, geeignet für regelmäßige Prismenzellen; Spritzen erlaubt lokale Kontrolle (Pol aussparen, Schweißnaht freilassen). Bei zylindrischen Zellen erfolgt die Isolierung meist durch äußere Blue-Film (PET-Isolierfolie) statt flüssiger Beschichtung, aber an Deckel-Gehäuse-Übergängen kann nachbeschichtet werden. Bei Pouchzellen ist die Laminatfolie bereits Isolationsbarriere, das Risiko liegt an den Polen – mehrlagige metallische Polverbünde müssen nach dem Schweißen, falls freiliegend, punktbeschichtet oder mit Schrumpfschlauch isoliert werden. Kexin New Materials bietet für Aluminiumzellen ein niedrigviskoses Epoxid-Isolationssystem an, das bei 30 µm AC 2,5 kV ohne Durchschlag erreicht, Raum und Zuverlässigkeit vereint und an automatische Tauchlinien mehrerer Kunden angepasst ist.
VI. Modul-Level-Isolierung und Wärmedämmung
Das Modul ist die Ansammlung von Zellen und das erste ”Abteil” gegen die Ausbreitung von thermischem Durchgehen. Modulendplatte und Seitenplatte müssen sowohl isolieren (elektrischen Kontakt zu Gehäuse und Nachbarmodul unterbrechen) als auch wärmedämmen (einzelnes thermisches Durchgehen zur Gesamtpack-Verbreitung verzögern). Üblich ist zuerst Isolierfarbe als Grundierung, dann wärmedämmende flammhemmende Beschichtung, Filmdicke 100–500 µm. Bei CTP (cell-to-pack)-Strukturen wird das Modulkonzept abgeschwächt, Zellen binden direkt an den Pack-Träger, dann verlagert sich Isolations- und Dämmverantwortung stärker auf Zellgehäusebeschichtung und Pack-Bodenbeschichtung. Unabhängig von der Strukturentwicklung bleibt die Dreistufenlogik ”Zelle–Modul–Pack” gleich, nur Ebenen werden komprimiert oder neu verteilt. Ein weiteres praktisches Argument für Modulisolierung und -dämmung ist die ”Reparierbarkeit” – als austauschbare Einheit darf die Oberflächenbeschichtung beim Demontieren, Transport und Reparatur nicht flächig abplatzen, sonst sinkt der Isolationsspielraum bei Wieder montage. Daher muss die Modulbeschichtung neben Erstleistung auch wiederholtes Umsetzen und leichte Stöße ertragen. Beim Dämmdesign sind Filmdicken an End- und Seitenplatte oft höher als am Zellgehäuse, da die Endplatte an Nachbarmodul grenzt und Hauptweg der Wärmeausbreitung ist; die Innenseite der Abdeckung zeigt zum Pack-Innenraum und übernimmt ”Brand schutz im Gehäuse”. Einige High-End-Lösungen fügen zwischen Module unabhängige Dämmplatten (Glimmer oder Aerogel) ein und kombinieren mit Beschichtung zu ”weich-hart”, wobei die Filmdicke der Beschichtung zugunsten der Platte reduziert und insgesamt Gewicht gespart wird. Kexin New Materials vertritt bei Modullösungen das Prinzip ”Filmdickenburg nach Wärmeausbreitungspfad verteilen” und setzt Material dort ein, wo es wirkt.
VII. Busbar- und Sammelleitungsisolierung
Busbar und Spannungs-/Temperatur-Sammelleitungen (FPC, Kabelbaum) sind die bereichsweise dichtesten Leiter mit größtem Potenzialunterschied im Pack und auch Hochrisikobereich für Isolationsbeschichtungsausfälle. Die Leiterbeschichtung erfordert vollständige Umhüllung des freiliegenden Metalls, blasenfrei, pinholefrei, und rissfrei unter Vibration und Biegung. FPC-Leitungen sind flach, benötigen dünne Beschichtung und schnellen Takt, daher meist UV-härtende Isolier tinte; dickere Busbar-Aluminium-/Kupferschienen nutzen häufig warmhärtendes Epoxid oder Pulverepoxid. Ein oft übersehenes Detail ist die ”Kantenabdeckung” – Leiterschnittkanten sind scharf; kann die Beschichtung nicht gut benetzen und eine abgerundete Umhüllung bilden, konzentriert sich das Kantenfeld leicht entladend, daher muss die Beschichtung gute Rheologie und Haftung aufweisen.
VIII. Pack-Oberseite und Boden-Wärmedämmung und Flammhemmung
Innenseite der Pack-Oberseite und Außenseite des Bodens sind die ”Gehäuseverteidigungslinie” des gesamten Packs. Wenn ein Modul im Inneren thermisch durchgeht, darf die Oberseite innerhalb einer Zeit nicht durchbrennen und keine Wärme in den Fahrgastraum übertragen; der Boden muss Bodennahwärme blockieren und Abwärtsausbreitung verhindern. Solche Beschichtungen sind meist 200–1000 µm dick, basieren auf niedrig leitfähigen anorganischen Füllstoffen (Hohlglas mikrokugeln, Aerogelpulver, Keramikkugeln) kombiniert mit Aluminiumhydroxid/Magnesiumhydroxid als Flammhemmer. Kexin New Materials verwendet bei Pack-Oberseitenlösungen oft ”epoxidbasierte wärmedämmende flammhemmende Farbe + lokale Glimmerverstärkung”, bei 600 µm Filmdicke wird die Wärmeleitfähigkeit unter 0,12 W/(m·K) gedrückt und UL94 V-0 sowie GB 38031 Wärmediffusionsvalidierung bestanden. Zu beachten: Die Oberseitenbeschichtung sieht ”einseitig befeuert, einseitig gekühlt” – die Feuerseite steigt schnell, die Rückseite (Fahrgastraum) muss Temperaturanstieg kontrollierbar halten, daher muss die Beschichtung nicht nur niedrig leitfähig sein, sondern an der Feuerseite stabile Kruste oder Keramikschicht bilden, um Durchbrennen zu vermeiden. Die ”Durchbrennzeit” der Beschichtung ist Schlüsselkennzahl für Fahrzeugbrand schutz, oft gekoppelt mit Warnung und Druckentlastungsdesign. Die Außenseite des Bodens muss zudem Stein schlag, Salzsprühnebel und Wasserfahrt widerstehen; alleinige Dämmfarbe reicht oft nicht, es braucht Verbund aus Grundierung (Epoxidkorrosionsschutz) und Decklage (Dämm-Flammhemmung) als ”Korrosionsschutz–Dämmung–Flammhemmung”-Sandwich. Zudem sind Pack-Oberseiten meist Aluminium- oder Stahlpress teile mit Pressöl und Ziehstruktur; Vorbehandlung und Grundierhaftung entscheiden, ob die gesamte Beschichtung unter Vibration und Thermozyklen flächig ablöst – in der frühen Massenproduktion oft unterschätzt.
IX. Pulverbeschichtungssysteme (Epoxid/Polyesterpulver)
Die Pulverbeschichtung ist ein repräsentatives Isolationskonzept, das ”lösemittelfrei, gleichmäßige Schichtdicke, umweltfreundlich” ist, besonders geeignet für Massenisolierung von Strukturteilen wie Gehäuse, Halter, Träger. Das Prinzip: Epoxid- oder Polyesterharz mit Härter und Füllstoff zu Trockenpulver verarbeiten, per elektrostatischem Spritzen auf Werkstück aufbringen, dann bei 160–220 °C schmelzen und filmbilden. Vorteile: Dicke gut kontrollierbar (einmal 80–300 µm), kein VOC, gute Kantenabdeckung; Nachteil: Pulverbeschichtungslinie und Ofen nötig, und Innenhohlräume abhängig von Erdung und Spritz erreichbarkeit. Epoxidpulver hat exzellente Haftung und Spannungsfestigkeit, Polyesterpulver ist flexibel und wetterbeständig, beide oft stellenweise kombiniert. Für großflächige leitfähige Teile wie Batterieträger ist Pulver im Gesamtkosten- und Umweltvergleich wettbewerbsfähig.
X. Flüssige Isolierbeschichtung (Epoxid/Polyurethan)
Flüssige Isolierbeschichtungen basieren meist auf lösemittelhaltiger oder wasserverdünnbarer Epoxid- oder Polyurethanfarbe, flexibel in der Verarbeitung (Spritzen, Tauchen, Streichen), geeignet für Zellen, Module, Leitungen. Epoxid-Isolierfarbe hat starke Haftung, gute Spannungsfestigkeit, gute Chemikalienbeständigkeit, ist aber spröde und vergilbt; Polyurethan-Isolierfarbe ist flexibel, vibrations- und biegfest, besser für dehnungsbeanspruchte Grenzflächen, aber etwas niedrigere Temperatur (meist langzeit <150 °C). In der Technik oft Verbund ”Epoxid grundieren + Polyurethan decken” für Haftung und Flexibilität. Wasserbasierung ist klarer Trend – VOC senken für Umwelt und Arbeitsschutz in der Lackierstraße, aber wasserverdünnbare Systeme sind empfindlicher bei Vorbehandlung und Trocknungsfenster, brauchen Prozessanpassung.
XI. UV-härtende Isolier tinte
UV-Isolier tinte auf Acrylat-Oligomerbasis härtet unter UV sekundenschnell, ist die Hochgeschwindigkeits-Massenproduktionswahl für dünne FPC/Leitungsbeschichtung. Vorteile: ”schnell, dünn, eben” – Filmdicke 15–60 µm, Linien geschwindigkeit mehrere Meter pro Minute, kein Ofen. Nachteile klar: UV ist gerichtetes Licht, Schattenzonen (abgedeckte Leiterrückseite, tiefe Rillen) härten nicht, brauchen Dualhärtung (UV+thermisch) oder Nachbeschichtung; Acrylsystem hat schwächere Hitze- und Elektrolytbeständigkeit als Epoxid. Daher positioniert UV- tinte eher bei ”Niederspannung, dünne Schicht, schnelle Linie” der Leitung, nicht Hauptisolierung unter Hochspannung.
XII. Silikongummi- und Silikon-Isolationssysteme
Silikon (Silikongummi)-Beschichtungen besetzen durch sehr weiten Temperaturbereich (-50 °C bis 200 °C langzeit, kurzzeitig höher), exzellente Flexibilität und elektrische Isolierung eine Nische bei hochdehnenden Grenzflächen (wie Pouchzellen, elastische Busbar-Pads). Silikon kann bei Raumtemperatur (RTV) oder hitzehärten (HTV), puffert Zellausdehnung und unterdrückt Mikrorisse. Nachteile: niedrige mechanische Festigkeit, staubanziehend, Haftung auf Metall braucht Primer, höherer Preis. Wo ”sowohl isolieren als auch Verformung aufnehmen” gefordert, dient Silikon als Elastomerschicht im Verbund.
XIII. Keramisierende und anorganische Isolationsbeschichtungen
Keramisierende Beschichtung ist ein neuerer Ansatz des ”passiven Brandschutzes”: im Normalzustand liefert Polymer Isolation und Flexibilität, bei Hochtemperatur (>ca. 600 °C) zersetzt sich Organik, anorganische Füllstoffe (Wollastonit, Glimmer, Glasfaser) sintern zu harter Keramikschale, blocken Flamme und Wärme. Solche Beschichtungen bewahren Strukturintegrität bei extremem thermischen Durchgehen, starke Kandidaten für Pack-Oberseite und Modulzwischenräume. Reine anorganische Beschichtung (z. B. Silikatbasis) opfert Flexibilität für extreme Temperatur, meist lokale Verstärkung. Kexin New Materials hat Rezepturreserven in keramisierender Dämm-Flammhemmung, Ziel: ”Normalisolierung + extreme Keramisierung” in eins.
XIV. Thermomanagementbeschichtung: leitfähig vs. dämmend
Thermomanagementbeschichtungen heißen alle ”Thermomanagement”, aber Richtung kann gegensätzlich sein, man muss zwei Typen unterscheiden: ① leitfähig – Arbeitswärme der Zelle schnell abführen, Beschichtung gefüllt mit Aluminiumoxid, Bornitrid, Aluminiumnitrid als hochleitfähige Füllstoffe, Leitfähigkeit 1–5 W/(m·K), für Wärmeübergang Zellseite zu Kühlplatte; ② dämmend – Wärme ”eingesperrt” nahe Durchgehquelle, niedrig leitfähige Füllstoffe dominieren, gegen Ausbreitung. Beide koexistieren und ergänzen im selben Pack: normal mit leitfähiger Kühlung, bei Durchgehen mit dämmender Trennung. Vermischung ist häufiger Auswahlfehler – Dämmschicht an Stelle, die ableiten soll, führt zu Wärme stau; umgekehrt ebenso. In realem Pack übernimmt leitfähige Beschichtung Rolle ”Thermal Interface Material (TIM)” zwischen Zellgroßfläche und Kühlplatte, verlangt nicht nur Leitung, sondern auch Kompressionsrückstellung für Mikrounebenheiten und elektrisch isolierend (Kaltplattenbe ladung vermeiden). Das schuf Sonderkategorie ”isolierend leitfähig” – isolierende Bornitrid/Aluminiumoxid-Füllstoffe, hochisolierendes Epoxid/Silikon als Matrix, Beschichtung mit 1–5 W/(m·K) und >10^12 Ω·cm. Dämmschicht umgekehrt: Füllstoffe niedrig leitfähig und Matrixleitung senken. Ein praktischer Kompromiss ist ”Zonendesign”: im selben Pack Arbeitszone leitfähig, Risikozwischenraum dämmend, via Rezepturunterschied ”was leiten soll leitet, was dämmen soll dämmt”. Kexin New Materials praktizierte zonale Leit-/Dämm lösung an mehreren Modellen, mit Kunden-Thermosimulation Zielleitfähigkeit je Zone.
XV. Dämmfüllstoffe: Aerogel, Hohl mikrokugeln, Keramikkugeln
Kern der Dämmbeschichtung ist Füllstoff. Hohlglas mikrokugeln (HGM) leicht, niedrig leitfähig, gut dispergierbar, preiswert; Keramikkugeln temperaturbeständiger; Aerogelpulver (SiO2-Aerogel) Leitfähigkeit bis 0,015 W/(m·K), dünnste leichteste Lösung bei gleicher Wirkung, aber teuer, spröde, wasseranziehend, braucht Oberflächenmodifikation und Harzverträglichkeit. Füllgrad (Volumenanteil 30 %–60 %) und Korngrößenverteilung bestimmen Leitfähigkeit und Dicke, Abwägung zwischen ”niedrig leitfähig” und ”verarbeitbare Viskosität, wenig Riss”. Kexin New Materials verfügt über Oberflächenmodifikation von Aerogelpulver, stabil in Epoxid ohne Überviskosität. Zur Verteilung Tipp: ”große Kugeln füllen, kleine fugen” – unterschiedliche Hohl mikrokugeln kombinieren senkt bei gleichem Anteil Leitung und dichtere Packung, mindert Strahlungspfade; zu große Spanne bringt Sediment und Instabilität, braucht Thixotrop und Dispergator. Neben Leitung ist elektrische Eigenschaft kritisch: Isolier dämm füllstoffe müssen hochisolierend (Glas, Keramik, SiO2), keine leitfähigen Verunreinigungen; leitfähige (Bornitrid, Aluminiumoxid) zwar isolierend, aber freie Metallionen verschmutzen Harz, Ionengehalt kontrollieren für Elektrolytverträglichkeit. Ölzahl des Füllstoffs bestimmt Harz”verbrauch”, hohe Ölzahl braucht mehr Harz, treibt Dicke und Kosten, Datenblatt lesen.
XVI. Phasenwechsel-Wärmeabsorption und thermisches-Durchgehen-Verzögerungsbeschichtung
Phasenwechsel (PCM)-Beschichtung integriert ”Wärmeabsorption”: eingebettete Mikrokapseln hoher Schmelzenthalpie (Paraffin, Ester), bei Überschreiten Punkt absorbiert Material latent, glättet Anstieg, verzögert Erreichen kritisch. Oft mit Dämmfüllstoff kombiniert zu ”erst absorbieren, dann dämmen”. Nachteil: PCM langzyklisch kann lecken oder altern, braucht Kapselung und Dichtung, Temperaturfenster muss zu Batterie-Durchgehpfad passen. Geeignet als hybrid ”aktiv-passiv” Schicht Modulzwischenraum oder Oberseite.
XVII. Flammhemmendes System: Aluminiumhydroxid, Magnesiumhydroxid, Expandierter Graphit
Die Flammhemmung beruht nicht auf dem „Nicht-Entflammbarsein“, sondern auf „Rauchunterdrückung, Flammhemmung, Kohlebildung“. Aluminiumhydroxid (ATH) und Magnesiumhydroxid (MDH) sind die gängigen anorganischen Flammschutzfüllstoffe; sie zersetzen sich bei Hitze unter Abgabe von Wasser und Metalloxiden, verdünnen brennbare Gase und absorbieren Wärme, zudem sind sie raucharm und ungiftig; expandierter Graphit dehnt sich im Feuer stark aus und bildet eine wurmartige Kohleschicht, die physikalisch Sauerstoff und Wärme abschirmt; hinzu kommen phosphor- und stickstoffbasierte Synergisten. Die Flammschutz-Rezektur muss mit dem Bindemittel verträglich sein; ein Überschuss opfert Mechanik und Haftung. UL94 V-0 ist eine gängige Schwelle für die Flammwidrigkeitsklasse, aber für Batterien ist entscheidender „im thermischen Durchgehen nicht entflammend und keine Energie beisteuernd“, daher muss die Flammverifikation mit der Wärmediffusion und dem Nadeldurchstoß-Szenario nach GB 38031 kombiniert werden, statt isoliert das UL94-Kleinteil zu betrachten. In der Praxis wird das Flammschutzsystem oft „synergistisch kombiniert“: ATH/MDH liefern wärmeabsorbierende Dehydratation, expandierter Graphit die physikalische Kohleschicht, phosphor-stickstoff-Systeme fördern die Kohlebildung und fangen Radikale ab; die drei werden je nach Bindemittel und Einsatzbedingungen dosiert, um bei moderatem Zusatz V-0 zu erreichen und die Rauchdichte zu senken. Beachten Sie: Flammschutzfüllstoffe sind meist anorganische Pulver, die Härte und Sprödigkeit der Beschichtung erhöhen; für flexible Verformungsgrenzflächen sollte man vorsichtig sein oder auf flexible Flammmechanismen (z. B. Siliziumbasis) umstellen. Die Rauchtoxizität ist ebenfalls ein Aspekt der Insassensicherheit – das thermische Durchgehen der Batterie erzeugt an sich giftigen Rauch, und wenn die Beschichtung bei Verbrennung Halogenwasserstoff freisetzt, verschlimmert dies die Lage, daher ist halogenfreier Flammschutz die klare Richtung der Branche. Kexin Materials hält in der Rezeptur konsequent an der halogenfreien Linie fest, basierend auf Hydroxiden und Expansionssystemen, um sekundäre Schäden durch Halogene zu vermeiden.
18. Vergleichstabelle der Materialsysteme
| System | Vorteile | Grenzen | Anwendungsbereich |
|---|---|---|---|
| Epoxid-Isolierlack | Starke Haftung, gute Spannungsfestigkeit, exzellente Flüssigkeitsbeständigkeit | Relativ spröde, neigt zu Vergilbung | Zellen/Modul-Isolation, Grundierung |
| Polyurethan-Isolation | Flexibel, vibrationsfest, biegefest | Temperaturbeständigkeit etwas niedrig (<150℃) | Leitungen, elastische Grenzflächen |
| Pulver-Epoxid | Gleichmäßige Schichtdicke, lösemittelfrei, gute Kantenabdeckung | Benötigt Aushärtegerät und Trockenofen | Gehäuse/Paletten in Serie |
| UV-Isolierfarbe | Sekundenschnelle Aushärtung, dünn, eben | Schatten schwer aushärtbar, schwache Hitzebeständigkeit | FPC/Leitungs-Dünnbeschichtung |
| Silikonbeschichtung | Weiter Temperaturbereich, hohe Flexibilität | Niedrige Festigkeit, benötigt Primer | Softpack/Verformungsgrenzfläche |
| Wärmedämm-Flammschutzlack | Wärmedämmung und Flammschutz integriert | Große Schichtdicke | Pack-Innenwand/Oberdeckel |
| Aerogelbeschichtung | Sehr niedrige Wärmeleitung, leicht und dünn | Hohe Kosten, spröde, neigt zu Wasseraufnahme | High-End-Wärmedämmung |
| Keramisierungsbeschichtung | Extreme Keramikbildung, Strukturerhalt | Im Normalzustand eher hart | Oberdeckel/Abstandsverstärkung |
19. Schichtdicken-Design und µm-Kontrolle
Die Schichtdicke ist die Kernvariable für Isolation und Wärmedämmung, aber nicht „desto dicker, desto besser“. Bei der Isolation steigt die Durchschlagspannung mit der Schichtdicke nahezu linear, aber dicke Filme führen zu Rissen, Ablaufen, Mehrgewicht und Kosten; in der Praxis wird die minimal nötige Schichtdicke aus der Spannungsklasse des Bereichs zurückgerechnet und mit Marge (oft 2–3-fach) versehen. Bei der Wärmedämmung ist der Wärmewiderstand proportional zur Schichtdicke, aber zu dick engt den Raum ein, erhöht das Gewicht und senkt die Verarbeitbarkeit. Typische Schichtdickenbereiche: Zell-Isolation 20–80 µm, Leitungen 15–60 µm, Modul-Isolation/Wärmedämmung 100–500 µm, Pack-Oberdeckel/Bodenplatte 200–1000 µm. Kontrollmittel umfassen Nassfilmdickenmesser, Online-Laser-Dickenmessung, destruktive Schliffmikroskopie; Serienlinien sollten eine geschlossene Dickenregelung pro Teil oder stichprobenartig umsetzen. In der Serienfertigung gibt es mindestens vier Quellen für Schichtdickenschwankungen: Viskositätsdrift der Beschichtung mit Temperatur, instabiler Spritzdruck und -führung, Unterschiede in Werkstück-Masse/Erdung (Pulver) sowie Fließverhalten durch Werkstücktemperatur. Daher ist ein stabiles Beschichtungsparameterfenster wichtiger als „einmaliges Erreichen“ – Kexin Materials gibt bei der Prozesstransfer an Kunden einen „einstellbaren Parameterbereich“ statt eines Einzelwerts, damit die Linie bei Geräteschwankungen im Spezifikationsbereich bleibt. Ein oft übersehener Punkt ist die „Nichtlinearität“ von Dicke und Eigenschaft: Unterhalb eines kritischen Werts steigt die Porositätswahrscheinlichkeit sprunghaft, die Isolationszuverlässigkeit bricht ein; über einem oberen Limit wachsen Risiko für Riss und Ablauf stark. Den Knick dieser „S-Kurve“ zu finden, ist das Wesen des Dickendesigns. Für kritische Hauptisolations-teile wird statistische Prozesskontrolle (SPC) zur Überwachung des Dicken-CPK empfohlen, statt nur Einzelpunkte auf Gültigkeit zu prüfen.
20. Aushärteprozess und Parameter (thermisch/UV/Pulver)
Die Aushärtung bestimmt die Endeigenschaften der Beschichtung. Thermisch härtendes Epoxid nutzt oft 120–180℃, 10–30 min; zu niedrige Temperatur führt zu unvollständiger Vernetzung, sinkender Spannungs- und Flüssigkeitsbeständigkeit; UV-Aushärtung erfordert Abgleich von Lichtintensität (mJ/cm²) und Linien-geschwindigkeit – ungenügend härtend bleibt die Oberfläche klebrig, Überbelichtung vergilbt und versprödet; Pulverbeschichtung im Trockenofen 160–220℃, 5–15 min Schmelzfließen. Das Aushärtefenster muss mit dem Substrat kompatibel sein – FPC verträgt keine Hochtemperatur, benötigt Niedrigtemperatur oder UV; Alugehäuse verkraftet höhere Temperatur. Kexin Materials liefert bei Rezepturübergabe eine „Aushärtefenster-Empfehlung“ mit Temperatur-Zeit-Eigenschafts-Kurve für die Kundenlinie. Ob die Aushärtung vollständig ist, sieht man nicht nur an „trocken und nicht klebrig“, sondern misst Restreaktionswärme per DSC oder indirekt über Lösemittelreste/Härte/Lösemittelwischtest. Unterhärtende Beschichtung hat niedrige Vernetzungsdichte, Volumenwiderstand und Elektrolytbeständigkeit leiden, und sie neigt in späteren Thermocyclen zur weiteren Reaktion mit Schrumpfrissen; Überhärtung versprödet das Harz und senkt die Haftung. Bei Pulverbeschichtung laufen Schmelzfließen und Vernetzung gleichzeitig ab; die Ofentemperaturkurve (Aufheiz-, Halte-, Kühlphase) bestimmt die Serienkonsistenz, ein Ofen-Tracking-Gerät ist unverzichtbares Diagnosewerkzeug. UV-Systeme erfordern „Tiefenhärtung“ – bei dicken Filmen oder viel Füllstoff reicht UV nicht durch, Oberfläche hart, Untergrund weich, benötigt Dual-Cure oder angepasste Photoinitiator-Mischung. Aushärtung von „Erfahrung“ zu „Kurve und Daten“ zu machen, ist Voraussetzung für Serienstabilität der Beschichtung.
21. Beschichtungsanlagen und Automatisierung
Die Serienfertigung von Batteriebeschichtungen kommt ohne Automatisierung nicht aus. Zellen und Module nutzen meist robotergestütztes elektrostatisches Spritzen oder Rotationsbecher-Spritzen für gleichmäßige Dicke und Kantenabdeckung; Gehäuse/Paletten via Pulver-Estatik-Linie + automatische Rückgewinnung; Leitungen via UV-Farbenwalzen-/Spritzbeschichtung + UV-Härtungstunnel; Tauchbeschichtung eignet sich für regelmäßige Kleinteile in Großserie. Online-Prüfung (Dicken, visuelle Defekte, Elektrotest) und MES-Anbindung bilden die Basis für Qualitätsrückverfolgbarkeit. Die Erfahrung der Kexin Materials-Linie in Foshan zeigt: Beschichtungstakt muss mit Zell-/Modulmontagetakt matchen, sonst staut sich trotz guter Beschichtung beim „Hochskalieren“.
22. Vorbehandlung und Substrat-Anpassung
70% der Beschichtungseigenschaften hängen von der Vorbehandlung ab. Alugehäuse benötigen Entfettung, Mikroätzen oder Passivierung zur Entfernung von Oxidschicht und Öl; Stahlteile benötigen Rostentfernung, Phosphatierung oder Zirkonierung; Nickel/Kupfer-Busbar benötigen Entölung und Aktivierung; FPC benötigen Plasma- oder chemische Aufrauhung für Haftung; Softpack-Aluminiumlaminatfilm muss vor Lösemittelquellung geschützt werden. Oberflächenenergie, Rauheit und Sauberkeit des Substrats bestimmen direkt Haftung und Langzeitzuverlässigkeit. Kexin Materials erstellt auf Rezepturseite kundenspezifisch ein „Substrat-Beschichtung-Match-Paket“ inkl. empfohlener Vorbehandlung und Primer, um „Beschichtung ok, Basis zieht nach“ zu vermeiden. Konkret bei Batterieteilen: zu dicke Passivierungsschicht am Alugehäuse unterbricht Haftung, Passivierungsprozess kontrollieren; Schweißspritzer und ungleichmäßige Zinkschicht an Stahlpaletten führen zu lokaler Schwachhaftung, Schleifen und Vorbehandlung nötig; Kupfer-Busbar oxidiert leicht, kurzes Bearbeitungsfenster oder Primer; FPC-Polyimidbasis hat niedrige Oberflächenenergie, Plasma- oder Naphthalin-Natrium-Behandlung für Benetzung. Verstecktes Risiko ist „Kontaminationsmigration“ – Kreuzkontamination der Vorbehandlungsbäder, Handschuhöl, Werkstaub auf der zu beschichtenden Fläche ergeben nach Aushärtung schwache Grenzflächen, die im Thermocyclus von dort reißen. Sauberkeitsmanagement muss die gesamte Kette „letzter Schritt vor Beschichtung bis Aushärtung“ abdecken, nicht nur die Vorbehandlungsstation. Für bereits isolierte Zellen, die bei Modulmontage durch Spannvorrichtungen beschädigt werden, empfiehlt Kexin Materials eine Auffang-Arbeitsfolge „lokale Nachbeschichtung + Elektrotest nach Montage“.
23. Online-Prüfung und QC (hipot, dielektrisch, Dicken)
Das QC-„Drei-Set“ sind Spannungsfestigkeit (hipot, stufenweise bis Sollwert ohne Durchschlag), Isolationswiderstand (Megohmmeter/Hochohmmeter für Volumenwiderstand), Schichtdicke (Online-Laser oder Nassfilmdicke). hipot nutzt oft AC oder DC, Schwellwert nach Spannungsklasse mit Marge, Durchschlag = Ausschuss. Ergänzend: dielektrische Festigkeit (kV/mm) Stichprobe, Salzsprüh/Feuchtealterung, Haftung (Gittriss, Abzug). Für Hochspannungs-Hauptisolation 100% Elektrotest empfohlen; für unkritische Teile Stichprobe. Kexin Materials betreibt „Chargen-Muster + Alterungsverfolgung“ und schließt Werkdaten mit Kunden-Ausfallfeedback nach Fahrzeugeinbau. Schwellwertfestlegung braucht „Marge, aber nicht überaussortieren“: zu niedrig verwirft Gutes und senkt Yield; zu hoch lässt Risiken durch. Praxis: „Designfeldstärke × Dicke × Sicherheitsfaktor (2–3-fach)“ rückgerechnet auf Testspannung, dann mit historischen Ausfalldaten feinjustiert. Neben Spannung und Widerstand nutzen Linien zunehmend Machine-Vision für Optik (Ablauf, Fehlstellen, Partikel), Online-Laserdicke und Kantenabdeckungs-Score – „Elektrisch + Form + Dicke“ drei-dimensional. Daten: Elektrotestergebnis, Dicke, Chargennr. ans MES, für Rückverfolgbarkeit – bei Isolations-Rückruf schnell Chargen und Prozessdrift lokalisieren. Auch harte Forderung von OEM an Tier1-Beschichtungs- und Beschichtungslieferanten.
24. Thermocyclus- und Kalt-Warm-Schock-Verifikation
Die Batterie durchläuft im Leben tausende Ladezyklen und Jahreszeiten-Temperaturunterschiede; Beschichtung dehnt/schrumpft zwischen -40℃ und 85℃ (oder weiter) wiederholt, bei zu wenig Flexibilität Riss. Verifikation: Kalt-Warm-Schock (schnelle Tempänderung), Thermocyclus (langsam), Temp-Feuchte-Spannung-Kombinationsalterung. Kriterium: nach Zyklus Dielektrizitätsfestigkeit und Haftungserhalt, keine sichtbaren Risse, keine Delamination. Oft unterschätzt: „beaufschlagte Alterung“ – unter Betriebsspannung Temp/Feuchte-Zyklus, deckt elektrochemische Korrosionspfade besser auf. Kexin Materials empfiehlt beaufschlagte Alterung als Pflicht im Fahrzeug-Validierungsumfang.
25. Teilentladungs- und Porositätsprüfung
Bei Hochspannungs-Hauptisolation kann ein übersehenes Loch oder Blase im Betrieb zu Teilentladung bis Durchschlag werden. Neben hipot: Teilentladungsmessung (bei Sollspannung Entladungsmenge pC überwachen, über Schwelle = Ausschuss) und Porositätsprüfung (Hochspannungs-Salzbad oder Funkenprüfung). Dies ist besonders wichtig für großflächige Dünnisolation wie Pack-Oberdeckel, Modul-Endplatte. PD-Prüfung von „nachträglich“ auf „inline“ vorzuverlagern, ist wirksamer Hebel für Pack-Isolationszuverlässigkeit und implizite Hürde von Top-OEM an Tier1. Probenstrategie der Thermocyclus-Validierung ist ebenfalls entscheidend: nicht nur „Neuware“ testen, sondern Zustand nach Ladealterung, Elektrolyttränkung, sogar leichtem Mechanikschaden – weil Realbeschichtung in degradiertem Zustand arbeitet. Wiederholt bestätigt: Beschichtungsversagen passiert meist am Knick „Material schon gealtert + Belastung überlagert“; nur Neuteil überschätzt Marge stark. Daher empfiehlt Kexin Materials in Fahrzeugvalidierung „Beschleunigte Alterungsstufen“: zuerst Elektrolyttränkung, dann beaufschlagte Feuchtealterung, zuletzt Kalt-Warm-Schock, stufenweise überlagert, Kurve von Dielektrik und Haftung beobachten, Knickzyklus finden, auf Fahrzeuglebensäquivalent umrechnen. Solche „Stufenalterung“ deckt echte Risiken besser als Einzelzyklus und überzeugt OEM-Review.
26. Tabelle häufiger Fehler und Gegenmaßnahmen
| Fehler | Ursache | Gegenmaßnahme |
|---|---|---|
| Isolationsdurchschlag | Dünner Film/Poren/Verunreinigung | Filmdicke erhöhen, Poren entfernen, Umgebung reinigen |
| Schwache Haftung | Substratöl/Delamination durch Quellung | Vorbehandlung verstärken, flexibles System wählen |
| Unzureichende Wärmedämmung | Hohe Wärmeleitung/dünner Film | Wärmedämmfüllstoff zugeben, Filmdicke erhöhen |
| Flüssigkeitsversagen | Schwache Elektrolytbeständigkeit | Flüssigkeitsbeständiges Harz wechseln, Tauchtest machen |
| Flammschutz nicht erfüllt | Wenig Flammschutzfüllstoff | Flammschutzanteil erhöhen, Synergist zugeben |
| Ablauf bei Dickbeschichtung | Niedrige Viskosität/einmal zu dick | Thixotropie erhöhen, dünn mehrlagig spritzen |
| Mikrorisse | Zu wenig flexibel/Quellung | Elastisches System, Dickengradient senken |
| Teilentladung | Blasen/Delamination/Kanten | PD-Prüfung, Benetzungs-Kantenüberzug optimieren |
| Vergilbung/Versprödung | UV-Überbelichtung/thermisch-oxidativ | Aushärtung kontrollieren, Antioxidans zugeben |
27. Fehlerbehebungsfälle (Riss, Pore, PD)
Drei typische Praxis-Versagensarten: erstens Mikrorisse an Zell-Isolierlack, meist wegen Alugehäuse-Cyclusdehnung über Dehnungsgrenze der Beschichtung – Gegenmaßnahme: hochdehnbares Polyurethan oder Dickengradient senken plus Primer; zweitens Poren in Modul-Wärmedämmschicht, aus schlechter Zerstäubung oder Füllstoffagglomeraten – Gegenmaßnahme: Zerstäubungsparameter und Füllstoffdispersion optimieren, Online-Vision prüfen; drittens Kanten-Teilentladung an Busbar, wegen scharfer Schnittkante und unvollständigem Überzug – Gegenmaßnahme: Rheologie für Kantenrundung anpassen und PD-Anteil erhöhen. Kexin Materials „Fehlerdatenbank“ aus mehreren Fahrzeugprojekten ist Referenzbasis für Risikovermeidung in neuen Projekten.
28. Normensystem (GB 38031, ISO, UL94, IEC)
Batteriebeschichtung wird nicht isoliert abgenommen, sondern muss auf Fahrzeug- und Batterie-Zwingnormen landen. China-Kern: GB 38031 (Sicherheitsanforderungen an Antriebsbatterien für EVs, inkl. Wärmediffusion, Nadeldurchstoß, externes Feuer), GB/T 31467-Reihe; international: ISO 6469 (Elektrische Sicherheit), IEC 62619/62660 (Batteriesicherheit und Zyklus), UN 38.3 (Transport); Flammschutz oft UL94, GWIT/GWFI (Glühdraht). Isolation selbst ref. GB/T 1408 (Durchschlagspannung), GB/T 1410 (Widerstand), IEC 60243 etc. In Praxis „Beschichtungseigenschaft“ auf „Pack-Ebene-Validierung“ mappen, weil Endverantwortung Gesamtpaket-Sicherheit ist, nicht Einzelschicht – Kexin Materials kennzeichnet in Konzeptdokumenten Normabsätze einzeln. Ergänzende Normdetails: GB 38031 „Wärmediffusion“ fordert nach Zell-Durchgehen kein Feuer/Explosion im Pack innerhalb Zeitfenster plus Warnung; Beschichtung als passiver Verzögerer muss in diesem Fenster strukturell intakt bleiben, daher oft Beschichtungsmuster im Pack-Nadeldurchstoß/Hitzetest; GB/T 31467.3 deckt Isolationserhalt nach Vibration/Mechanikschock; ISO 6469-3 regelt Isolationswiderstand und Berührungsschutz von HV-System; UN 38.3 ist Transport, aber Nadeldurchstoß/Quetsch/Thermobox prüfen indirekt Beschichtung unter Extrem. OEM-Internnorm oft strenger als GB, z. B. deutsche Marke fordert Busbar-Isolation null Entladung unter PD-Schwelle plus 1000h beaufschlagte Feuchte. Vor Konzept Kunden-Unternehmensnormliste holen, einzeln abgleichen, um „GB ok, Unternehmensnorm nicht“ zu vermeiden.
29. Umweltschutz und VOC-Regulierung
Umweltkonformität der Beschichtung wird strenger. Lösemittelhaltige Systeme haben VOC-Emissions- und Arbeitsschutzdruck; Wasserverdünnung, Pulverisierung, UV-Härtung sind drei Haupt-Pfade zur Dekarbonisierung. China-VOC-Emission unter „Luftreinhaltegesetz“ und lokale Grenzwerte; OEM bewerten „Anteil Niedrig-VOC-Beschichtung“ im Lieferanten-Assessment. Für Batteriewerk zählen Hallenabdichtung und Abluftkosten zur Auswahl. Kexin Materials Foshan-Linie mit Pulver- und Wasserlinie folgt diesem Trend und senkt Kunden-Kohle- und Compliance-Risiko in Beschichtung.
30. Lieferkette und Lokalisierung
Antriebsbatteriebeschichtung war früher stark importabhängig bei Harz und High-End-Füllstoff; inzwischen beschleunigte heimische Substitution: Epoxid/Polyurethan-Basis, ATH/MDH-Flammschutz, Hohlglasperlen weitgehend lokalisiert; Aerogelpulver, Bornitrid als High-End-Füllstoff in Durchbruch. Wert der Lokalisierung ist nicht nur Kosten, sondern Lieferzeit und lokaler Service – Batteriewerk braucht in Linienabstimmung schnelle Rezepturanpassung. Kexin Materials als lokales Unternehmen hat geografischen Vorteil bei Reaktionsgeschwindigkeit und Customizing für agile OEM-Entwicklung. Aus Lieferketten-Resilienz: „Flaschenhals“ bei Batteriebeschichtung zwei Klassen – erstens Chargenstabilität von High-End-Füllstoff (Aerogel-Korngröße/Leitung, Bornitrid-Reinheit/Ionengehalt), zweitens Spezialharz-Ausgleich von Flüssigkeits- und Temperaturbeständigkeit (Elektrolyt-Epoxid, flexibles Polyimid-Präkursor). Lokalisierung holt hier auf, aber Ingenieure müssen bei Wechsel auf heimischen Stoff „Äquivalenz-Validierung“ machen – nicht nur Marke tauschen, sondern Dielektrik/Flüssigkeit/Alterung erneut laufen, Kurvendrift prüfen. Kexin Materials macht bei heimischem Füllstoff Klein-/Mittel-/Großserien-3-Stufen-Check und listet Key-Werte (Wasseraufnahme, Ionengehalt, Korngrößenverteilung) im Eingangstest, um Chargenausfall durch Rohschwankung zu vermeiden. Für OEM ist Wahl von „eigenentwickelndem Rezepturlieferanten + kontrollierbarer Kette“ besser als nur Preis für Serienstabilität.
31. Praxis der Kexin Materials Foshan-Linie
Kexin Materials (kexinMaterials) in Foshan fokussiert Schutzfunktionsbeschichtungen für Neue Energie, abdeckend Isolation, Wärmedämmung, Flammschutz und Wärmeleitung. Der Foshan-Standort hat Pulver- und Flüssiglinie, liefert serienmäßig Zell-Isolation, Modul-Wärmedämmung, Pack-Oberdeckel-Flammschutz nach Fahrzeugtakt. Praxis: Kexin betont „Drei-Diagramm“-Methode: Isolationsgrenzflächenkarte (Bereich-Funktion), Aushärtefensterbild (Temp-Zeit-Eigenschaft), Fehlerabgleichbild (Fehler-Ursache-Maßnahme), um Erfahrung als wiederverwendbare Ingenieursmethode zu sichern. Mehrere Projekte validierten Balance bei Spannungsfestigkeit, Elektrolytbeständigkeit und Kalt-Warm-Schock.
32. Auswahlrahmen und Entscheidungsbaum
Angesichts zahlreicher Systeme wird empfohlen, mit einem Entscheidungsbaum zu konvergieren: Erstens, den Bereich festlegen (Zelle/Modul/Busbar/Pack), da Spannungsniveau, Verformung und Wärmebelastung an verschiedenen Stellen stark variieren; zweitens, die Funktionspriorität festlegen (primär Isolation, primär Wärmedämmung oder primär Wärmeleitung), um Richtungsverwirrung zu vermeiden; drittens, die Prozessbeschränkungen festlegen (kann die Produktionslinie Pulver/UV verarbeiten, obere Grenze der Trockner temperatur, Taktzeit); viertens, die Grenzen für Umweltfreundlichkeit und Kosten festlegen (wasserverdünnbare Beschichtung/Pulverbeschichtung zur VOC-Reduzierung, lokale Substitution zur Kostensenkung); fünftens, die Verifizierung durch „Wiederprüfung nach Alterung“ durchführen und Spielraum lassen. Kexin New Materials integriert dieses Framework häufig in die technische Abstimmung mit Kunden in der Frühphase, um die Distanz von der Probe bis zur Massenproduktion zu verkürzen. Bei der Umsetzung des Frameworks gibt es einige Erfahrungen, die hervorgehoben werden sollten: Erstens, lassen Sie sich nicht von „einzelnen Höchstleistungen“ irreführen – eine Beschichtung mit extrem hoher dielektrischer Festigkeit, aber geringer Flexibilität, neigt an Expansionsgrenzflächen eher zu Rissen; es sollte nach Stellen gewichtete Gesamtbewertung erfolgen; zweitens, etablieren Sie einen Mechanismus „Kandidaten-Shortlist + Eliminierung durch Alterungsprüfung“ – wählen Sie initial 3–4 Anbieter oder 3–4 Formulierungen, vergleichen Sie unter identischen Alterungsbedingungen die Erhaltungsrate, was viel zuverlässiger ist als einmalige Messung der Anfangswerte; drittens, berechnen Sie Kosten auf Basis „wirksamer Schutz pro Flächeneinheit“ statt „Preis pro Kilogramm“ – ein teures Aerogel könnte bei geringerer Schichtdicke gleiche Wärmedämmung erreichen und so insgesamt kostengünstiger sein; viertens, Produktionslinien-Kompatibilität reservieren – selbst wenn die Formulierung am besten ist, muss bei fehlender Aushärtung oder Beschichtbarkeit der bestehenden Linie des Kunden die Umrüstkosten bewertet werden. Die Vorgehensweise von Kexin New Materials ist: zuerst kostenlos ein „Bereich–Funktion–Prozess“-Abgleichsempfehlungsschreiben ausstellen, dann Muster für Parallelverifizierung senden, um das Auswahlrisiko vorzeitig aufzulösen.
33. Neue Herausforderungen für Beschichtungen durch Schnellladung und Nickelreichtum
Schnellladung (über 4C) und nickelreiche Terne (NCM811 und höher) treiben Batterien zu höheren Betriebstemperaturen und strengeren Thermischen-Durchgehens-Risiken. Die Auswirkung auf Beschichtungen ist zweifach: im Betriebszustand heißer, was effizientere wärmeleitende Grenzflächen erfordert; im Durchgehenszustand heftiger, was stärker belastbare wärmedämmende und flammhemmende Schichten erfordert. Gleichzeitig ist das Nickelreich-System empfindlicher gegen Elektrolytlecks, wodurch die Schwelle für Flüssigkeitsbeständigkeit der Beschichtung steigt. Das bei Schnellladung auftretende Impulsfeld durch Ladestromrate erfordert ebenfalls niedrige Dielektrizitätskonstante und niedrige Verluste, um zusätzliche Erwärmung zu reduzieren. Kexin New Materials entwickelt für die Nickelreich-Schnellladeplattform eine Verbundlösung „niedrigdielektrische wärmeleitende Grundierung + keramisierende Wärmedämmoberfläche“. Konkret: Die Logik dieser Verbundlösung ist: Die Unter schicht liegt an der Zelle an, übernimmt tägliche Wärmeabfuhr und Isolation, erfordert niedrige Dielektrizitätskonstante (reduziert dielektrische Verlustwärme unter Impulsfeld) und hohe Wärmeleitung (leitet Schnellladehitze schnell zum Kühler); die Deckschicht zeigt zum Nachbarfach, übernimmt Wärmedämmung und Keramisierung bei Durchgehen, erfordert niedrige Wärmeleitung und Hochtemperaturkeramisierung. Die Grenzflächenbindung zwischen den beiden Schichten ist der technische Schwierigkeitspunkt – zwei Schichten mit großem Modulunterschied neigen unter Thermozyklen zur Delaminierung, weshalb Gradientenübergangsschichten oder flexible Zwischenschichten zur Brücke nötig sind. Neben Materialien ändert Schnellladung auch den „Verifizierungsrhythmus“: OEMs drängen zur Markteinführung und komprimieren Verifizierungszyklen, Beschichtungsanbieter müssen mit beschleunigten Alterungsmodellen glaubwürdige Lebensdauervorhersagen liefern, statt auf volle Fahrzeugzyklen zu warten. Kexin New Materials hat bei Schnellladeprojekten die Korrelationsmodellierung „Ladestromrate – Temperaturanstieg – Beschichtungsdegeneration“ in die Frühphasensimulation aufgenommen, um Hochrisikogrenzflächen früh zu fixieren.
34. Trend zu integrierten multifunktionalen Beschichtungen
Die Branche bewegt sich von „eine Funktion, eine Beschichtung“ hin zu „eine Beschichtung, mehrere Funktionen“ im Verbunddesign: dieselbe Beschichtung kombiniert Isolation–Wärmedämmung–Flammhemmung, sogar überlagert mit Wärmeleitung oder Wärmeabsorption, um Prozesse zu reduzieren, Gewicht zu senken und Kosten zu sparen. Umsetzungswege umfassen mehrschichtige Gradientenbeschichtung (Unterschicht Isolation, Mittelschicht Wärmedämmung, Deckschicht Flammhemmung) und Single-Coat-Multifunktionsformulierungen (Füllstoffkombinationen machen Isolation und Dämmung körperlich vereint). Schwierig ist der Leistungskompromiss zwischen Multifunktionen – z. B. erhöht hohe Füllmenge die Dämmung, opfert aber Flexibilität und Haftung, was durch Harzmodifizierung und Korngrößenoptimierung gelöst werden muss. Kexin New Materials' Reserven in multifunktionalen Gradientenbeschichtungen entsprechen genau dieser Kostensenkungs- und Effizienzsteigerungslinie.
35. Sicherheitsredundanz und räumliche Brandmauer
Einzelpunktschutz reicht nicht für extremes Thermisches Durchgehen; Branchenkonsens ist „Sicherheitsredundanz“: an Zelle, Modul und Pack drei Ebenen Verteidigung aufbauen, Beschichtung synergiert mit Glimmerplatte, Aerogelmatte, Brandschutzkleber, Entlüftungsventil, um räumliche Brandmauer zu bilden. Die Rolle der Beschichtung ist „allgegenwärtige Basissperre“ – sie hält nicht allein die gesamte Wärmebelastung, gewinnt aber kritische Zeit, bevor andere Passiveile greifen. Das Designkonzept sollte von „Einzelschicht optimal“ zu „Systemspielraum“ wechseln, jede Ebene mit Ausfallpuffer. Kexin New Materials betont in Lösungsgesprächen wiederholt: Beschichtung ist ein Glied der Redundanzkette, kein Ersatz für Strukturbauteile.
36. Ausblick: Technologieroute der nächsten fünf Jahre
In den nächsten fünf Jahren werden Batterieschutzbeschichtungen entlang vier Hauptlinien evolvieren: ① hochtemperaturbeständige Keramisierung und Aerogelverbund gegen 1000℃-Kurzzeit-Thermisches Durchgehen; ② niedrige Schichtdicke bei hoher Wärmedämmung für Leichtbau und CTP/CTC-Raumkompression; ③ wasserverdünnbare/Pulver/UV zur umfassenden VOC-Reduzierung, compliance-getrieben; ④ Digitalisierung – Beschichtungsformulierung, Schichtdicke, Elektroprüfdaten an Batterie-Lebenszyklus-Rückverfolgung angeschlossen. Zugleich migrieren mit Reife neuer Systeme wie Feststoffbatterien, Natriumionenbatterien auch Beschichtungsanforderungen (z. B. sinkt bei Feststoffbatterie die Elektrolytbeständigkeitsanforderung, aber Grenzflächenisolation und Wärmemanagement bleiben zwingend). Kexin New Materials setzt auf langfristige Hauptlinie „Funktionsintegration + Sicherheitsredundanz + lokaler agiler Service“ und investiert weiter in Neue-Energie-Schutzbeschichtungsforschung. Zum Schluss ein Praxistipp für Batterie- und Beschichtungsingenieure: Behandeln Sie Beschichtung als „Systembauteil mit Zellengleichlebensdauer“, nicht als „optionale Oberflächenbehandlung“. Das bedeutet, von Designseite Isolation grenzfläche, Schichtdickenbudget, Aushärtefenster, Alterungsverifizierung in Fahrzeugentwicklungsprozess aufzunehmen, statt vor Produktion nachzuholen. Nur wenn Beschichtungsanbieter, Batteriewerke, OEMs früh Standards und Szenarien alignieren, kann diese „unsichtbare Sicherheitsschicht“ unter Millionen Zyklen und Extrembedingungen die Linie halten. Kexin New Materials (kexinMaterials) möchte als lokaler Partner in dieser Kette mit der Branche Neue-Energie-Batterieschutz zuverlässiger, leichter, grüner machen.
Häufig gestellte Fragen (FAQ)
F1: Muss jede Schicht der Zelle isolationsbeschichtet sein?
Nicht jede Schicht, aber kritische leitfähige Grenzflächen (Zellgehäuse, Modulendplatte, Busbar, Leitungen) müssen isolierend umhüllt sein, um mehrstufigen Kurzschlussschutz zu bilden. Konkret nach Batteriepack-Design und Spannungsniveau.
F2: Kann Wärmedämmbeschichtung Thermisches Durchgehen verhindern?
Nicht „verhindern“, aber „verzögern“ – bei Einzelzellendurchgehen verlangsamt sie Wärmeübertragung zum Nachbarfach, gewinnt Zeit und Brandfenster, ist Glied der Sicherheitsredundanz, nicht Allheilmittel.
F3: Ist Isolationsbeschichtung elektrolytbeständig?
Muss sein. Lithiumelektrolyt erodiert chronisch normale Beschichtungen und senkt Isolation, daher flüssigkeitsbeständiges Harz (z. B. spezielle Epoxid/Polyimid) wählen und Langzeittauchverifizierung machen.
F4: Wie wählen zwischen UV-Isolationslack und Epoxidfarbe?
Dünne Umhüllung an Leitungen/FPC, schnelle Linie nötig – UV; dicke Isolation an Zelle/Modul, starke Haftung nötig – Epoxid/Polyurethan. Nach Bereich und Linie.
F5: Was ist gut an Aerogelbeschichtung?
Sehr niedrige Wärmeleitfähigkeit, bei gleicher Dämmung dünnere, leichtere Schicht, geeignet für gewichtssensitive Packs, aber teuer, spröde, braucht Schutzbegleitung.
F6: Welche Strong-Normen muss Batteriebeschichtung bestehen?
Hauptsächlich Batteriesicherheitsstrong-Normen (z. B. GB 38031), Flammhemmung (UL94 etc.), Spannungsfestigkeit und Isolation, sowie OEM-eigene Kalt-Warm-Schock- und Nageldurchstoßverifizierung, vor Serie vollständig durchlaufen.
F7: Ist dickere Schicht gleich bessere Isolation?
Trend ja, aber Dickfilm bringt Riss, Läufer, Mehrgewicht und Kosten; nach Bereichsspannungsniveau Mindestschichtdicke rückrechnen und 2–3-fachen Spielraum lassen, statt blind verdicken.
F8: Warum spannungsbehaftete Alterungsverifizierung empfohlen?
Normale Klimawechsel ohne Spannung zeigen kaum chronische Isolationsabnahme durch elektrochemische Korrosion; spannungsbehaftete Alterung näher an Realbetrieb, findet Risiken früh.
F9: Teilentladungsprüfung nötig?
Für Hochspannungshauptisolatoren (Deckel, Endplatte) sehr nötig, findet Nadelstiche, Blasen, unvollständige Randumhüllung, die Hipot übersehen kann; empfohlen schrittweise zu Online-Prüfung vorziehen.
F10: Ist wasserverdünnbare Beschichtung schlechter als lösemittelhaltige?
Leistungslücke schrumpft, und wasserverdünnbar umweltfreundlicher, niedrig VOC; Limit: empfindlicher gegen Vorbehandlung und Trocknung, braucht Prozessabstimmung, Auswahl nach Linienbedingungen.
F11: Was speziell für Schnelllade-Fahrzeuge an Beschichtung?
Höhere Betriebstemp erfordert effizientere wärmeleitende Grenzfläche, stärkere Wärmedämm-Flammhemmung; Impulsfeld erfordert niedrige Dielektrizitätskonstante und Verluste; Nickelreichsystem zusätzlich stärkere Flüssigkeitsbeständigkeit.
F12: Was kann Kexin New Materials liefern?
Kexin New Materials (kexinMaterials) Foshan-Linie deckt Pulver- und Flüssigsysteme, liefert von Isolationsgrenzflächenkarte, Aushärtefenster bis Ausfallvergleich Engineering-Support und Serienlieferung.
Empfohlene Literatur
- Brandschutzbeschichtung für Energiespeichersysteme — Brandschutz- und Wärmedämmbegleitung des Batteriesystems.
- Schutzbeschichtung für Halbleiterverpackung — Fortgeschrittenes Szenario hochzuverlässiger Isolationsschutz.
- PVD-Begleitbeschichtung — Designansatz für Metallisierung und Isolation synergistisch.