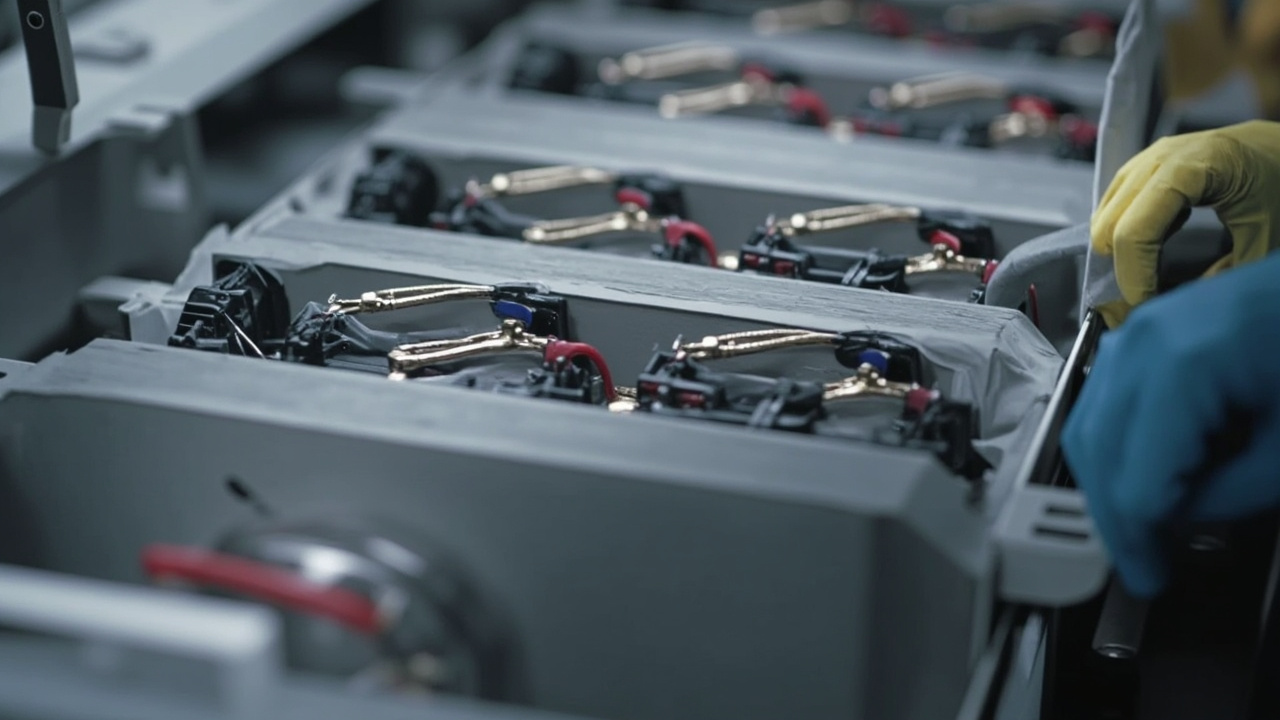
Il "cuore" dei veicoli a nuova energia è il pacco batteria, e ciò che all'interno del pacco è più facilmente trascurato ma più cruciale per la sicurezza è uno strato dopo l'altro di "rivestimento". Tra le celle è necessaria l'isolamento per prevenire cortocircuiti, il guscio del modulo deve resistere alla tensione, il coperchio superiore e il fondo del pack devono isolare termicamente per ritardare il thermal runaway, e busbar e linee di raccolta dati devono essere rivestiti per l'isolamento. Gran parte di queste funzioni è svolta da rivestimenti specializzati — essi agiscono come uno "strato di sicurezza invisibile" della batteria. Questo articolo si concentra sui rivestimenti isolanti e sui rivestimenti per la gestione termica delle batterie al litio per veicoli elettrici, spiegando chiaramente le zone di applicazione, i sistemi di materiali, gli standard e la selezione, per aiutare gli ingegneri delle batterie e dell'industria dei rivestimenti a costruire una conoscenza sistemica.
Kexin New Materials (Guangdong) Co., Ltd. ha un layout di ricerca e sviluppo nei rivestimenti protettivi per la nuova energia; i rivestimenti funzionali per l'isolamento delle celle, l'isolamento termico dei moduli e la protezione del pack sono stati verificati in vari progetti per l'equilibrio tra resistenza alla tensione e resistenza al calore. La linea di produzione della base di Foshan gestisce sia sistemi a polvere che liquidi, ed è in grado di fornire consegne stabili secondo il ritmo di produzione di massa delle case automobilistiche.
I. Perché la batteria ha bisogno di una protezione di livello rivestimento
La batteria al litio è un sistema ad alta tensione (spesso 300–800V), e qualsiasi guasto di isolamento può causare cortocircuito, arco elettrico, incendio. Allo stesso tempo la batteria è estremamente sensibile al calore: funziona normalmente a 15–45℃, il thermal runaway può raggiungere istantaneamente 500–1000℃ e si propaga a effetto "domino". Il rivestimento interviene su tre livelli: primo, l'isolamento, che interrompe i percorsi conduttivi tra celle e tra cella e alloggiamento; secondo, l'isolamento termico, che ritarda il trasferimento di calore verso compartimenti adiacenti durante il thermal runaway, guadagnando tempo per fuga e intervento antincendio; terzo, la ritardanza alla fiamma, il rivestimento stesso non alimenta la fiamma e ne inibisce la propagazione. Queste tre funzioni sono spesso sovrapposte nello stesso strato o in strati adiacenti. Dal punto di vista dell'ingegneria dei sistemi, il rivestimento è la barriera a costo più basso, con la copertura più completa e la migliore capacità di adattarsi a strutture irregolari — a differenza di lastre di mica o feltri di aerogel che richiedono taglio e adesione, il rivestimento avvolge senza angoli morti metallo e celle tramite il processo "da liquido a solido", ed è proprio questa la ragione fondamentale per cui nella produzione di massa della protezione batteria ci si affida a soluzioni di livello rivestimento. Guardando oltre, lo sfruttamento dello spazio interno al pacco batteria è estremamente alto, celle, busbar e linee di campionamento sono strettamente a contatto; i tradizionali componenti solidi isolanti spesso "non entrano" o "non aderiscono bene", mentre il rivestimento liquido può rivestire singoli pezzi prima dell'assemblaggio o fare ritocchi locali dopo l'integrazione, con flessibilità di gran lunga superiore ai pezzi tagliati. È anche per questo che nelle strutture CTP/CTC (cell-to-chassis) in cui le celle sono integrate direttamente nel vassoio o persino nella scocca, la quota dei rivestimenti aumenta — perché i posti per componenti isolanti indipendenti sono minori e più responsabilità isolanti ricadono sul "sottile strato applicato sulla superficie dei pezzi". Per gli OEM, la soluzione a rivestimento significa anche semplificazione del BOM e riduzione delle lavorazioni; da sola, su volumi di milioni di veicoli, è un vantaggio di costo e di ritmo considerevole.
II. Sicurezza ad alta tensione e meccanismi di guasto di isolamento
Il guasto di isolamento ad alta tensione non è sempre una "perforazione diretta". Nelle complesse condizioni operative del pacco, i materiali isolanti subiscono molteplici percorsi di degrado: innanzitutto corrosione elettrochimica, dove il vapore dell'elettrolita o liquidi fuoriusciti penetrano attraverso micropori del rivestimento e, sotto campo elettrico, si verifica migrazione ionica che riduce progressivamente la resistività di volume; poi c'è la fessurazione da stress meccanico, le celle hanno un'espansione di volume dell'1%–3% nei cicli di carica/scarica, e se il rivestimento manca di flessibilità si creano microcrack, con concentrazione di campo alle punte che fa crollare la tensione di breakdown; infine la scarica parziale (Partial Discharge, PD), quando nel rivestimento ci sono bolle, impurità o distacchi interfaciali, il campo locale supera la soglia di breakdown del gas generando scariche continue che alla fine perforano l'isolamento. Comprendere questi meccanismi permette di progettare spessore, scegliere resine compatibili col substrato e definire piani di invecchiamento in modo mirato. Kexin New Materials in fase di validazione modello suggerisce spesso ai clienti di usare il "tasso di mantenimento della rigidità dielettrica dopo invecchiamento" come indicatore chiave di accettazione, non solo il valore iniziale. Nello specifico, la distribuzione del campo nel rivestimento non è uniforme: a spigoli, bordi e bruschi cambi di spessore si concentra il campo, fenomeno noto come "effetto di bordo", ed è per questo che i bordi tagliati dei busbar e la base dei poli delle celle sono i punti più critici. Anche il design di distanza di creepage e di clearance deve ricadere sul rivestimento — quando due conduttori a diverso potenziale sono separati solo dalla superficie del rivestimento, la resistività superficiale e il grado di contaminazione determinano il rischio di scarica superficiale; umidità o contaminazione da elettrolita accorciano sensibilmente il creepage efficace. Quindi la progettazione isolante ad alta tensione non può calcolare solo "se lo spessore basta", ma anche "se il percorso superficiale è abbastanza lungo e la superficie abbastanza pulita". A livello di modulo e pack, gli ingegneri usano spesso un diagramma di isolamento equivalente annotando il campo di progetto (kV/mm) di ogni interfaccia critica, e da lì risalgono allo spessore minimo ovunque; questo metodo top-down basato sui tre fattori "campo — spessore — materiale" è ormai pratica comune nelle fabbriche di batterie leader.
III. Interpretazione di rigidità dielettrica e resistività di volume
I due indicatori fondamentali dei rivestimenti isolanti sono la rigidità dielettrica (forza di breakdown, in kV/mm) e la resistività di volume (in Ω·cm). La rigidità dielettrica indica il campo massimo sostenibile per unità di spessore senza breakdown; per batterie si richiede comunemente 10–30 kV/mm, corrispondenti a 1–3 kV AC o livelli DC equivalenti senza breakdown. La resistività di volume riflette la capacità del materiale di "bloccare le correnti di dispersione"; un buon rivestimento isolante deve essere nell'ordine di 10^12–10^16 Ω·cm. Va notato che entrambi gli indicatori decadono sensibilmente dopo immersione in elettrolita e invecchiamento a caldo-umido, quindi in pratica non basta il datasheet della materia prima, ma va confermato il margine con "rimisurazione post-invecchiamento". Inoltre resistività superficiale e costante dielettrica sono spesso considerate: la prima influenza il creepage, la seconda se troppo alta genera calore extra in impulsi ad alta frequenza, critico per la ricarica rapida. Nei test, la rigidità si misura con breakdown a frequenza industriale (AC) secondo GB/T 1408 o breakdown a breve termine IEC 60243, con campioni a spessore uniforme; la resistività di volume secondo GB/T 1410 con megohmmetro ad alta tensione misurando la corrente di dispersione stazionaria. L'accettazione distingue spesso "prova di tipo" (completa, distruttiva o lunga) da "controllo di produzione" (campionamento hipot, spessore, aspetto), con frequenze e severità diverse. Un errore comune è "usare i dati dielettrici della resina invece della misura sul rivestimento" — dopo reticolazione, densità di crosslink, interfacce di riempitivo e bolle cambiano il comportamento dielettrico, va usata la misura sul rivestimento finale reticolato. Per rivestimenti compositi multistrato, va misurata anche la dielectrica all'interfaccia tra strati, perché il distacco è il punto debole. Kexin New Materials nei report di campionatura dà sia il valore iniziale che il confronto dopo invecchiamento carico a 85℃/85%RH, per valutare il margine.
IV. Mappa completa delle zone di applicazione dei rivestimenti isolanti
Smontando il pacco, le zone chiave che necessitano rivestimento isolante/termico sono in ordine: ① rivestimento isolante sul guscio della cella (alluminio, acciaio o film alluminio-polimero per pouch) esterno; ② isolamento e isolamento termico su piastra frontale, laterale e interno del coperchio del modulo; ③ rivestimento dei conduttori di busbar e FPC/linee di raccolta; ④ parti metalliche interne al pack, supporti, dadi — ogni conduttore che possa creare basso creepage; ⑤ strato isolante e ritardante di fiamma interno al coperchio superiore e esterno al fondo del pack; ⑥ interfaccia isolante tra piastra di raffreddamento e alloggiamento. Ogni zona ha tensione, carico termico e deformazione meccanica diversi, quindi non si può "usare un solo rivestimento per tutto", ma serve una tabella zona—funzione—spessore—materiale. Il team di ingegneria di Kexin New Materials, al primo passo di un progetto, disegna proprio questa "mappa delle interfacce isolanti".
V. Rivestimento isolante a livello cella (cell-level)
La cella è il primo livello di protezione isolante. Le celle prismatiche in alluminio prima del modulo spesso ricevono sul guscio uno strato di vernice isolante di 20–80 µm, per bloccare cortocircuiti tra gusci e tra guscio e piastra di raffreddamento. Le pouch si affidano al film alluminio-polimero stesso, ma nell'impilamento del modulo serve ancora ritocco su lati e tab. La difficoltà maggiore è "sottile e uniforme" — troppo spesso ruba spazio e peso, troppo sottile fa microbuchi. Si usano spruzzatura o immersione, evitando i poli o con successiva applicazione di isolante. Il guscio in alluminio dopo formazione e capacitazione può avere residui di elettrolita o grasso; la pulizia pre-trattamento decide l'adesione, in linea si usa pulizia senza polvere + plasma o sgrassaggio ad alcol. L'immersione dà "sei facce contemporanee, senza ombra", ideale per prismatiche regolari; la spruzzatura controlla meglio le zone locali. Per cilindriche l'isolamento è spesso film blu PET esterno, ma giunzioni coperchio-guscio possono essere ritoccate. La pouch ha il film già isolante, il rischio è sui tab — dopo saldatura a più strati se esposti vanno isolati a punto o con tubo termorestringente. Kexin New Materials per celle in alluminio ha un sistema epossidico basso viscoso che a 30 µm raggiunge AC 2.5 kV senza breakdown, con spazio e affidabilità, adattato a linee di immersione automatica.
VI. Isolamento e isolamento termico a livello modulo
Il modulo è l'insieme delle celle e il primo "compartimento" contro la propagazione del thermal runaway. Piastra frontale e laterale del modulo devono isolare (da alloggiamento e moduli adiacenti) e isolare termicamente (ritardare diffusione a tutto il pack). Di solito si spruzza prima vernice isolante, poi strato ritardante termico, spessore 100–500 µm. Nel CTP (cell-to-pack) il modulo si dissolve, le celle vanno dirette al vassoio, e responsabilità passa a rivestimento del guscio e del fondo pack. Comunque la logica a tre livelli "cella—modulo—pack" resta, solo compressa. Un altro fattore è la "riparabilità" — il modulo è unità sostituibile, il suo rivestimento non deve scollarsi in pezzi durante smontaggio e ritorno, altrimenti il margine cala. Quindi oltre alle prestazioni iniziali serve resistere a spostamenti e urti leggeri. Nel design termico, piastra frontale e laterale hanno spessore spesso maggiore del guscio, perché vicine a moduli adiacenti, via principale di propagazione; il coperchio interno invece fronteggia lo spazio interno, per "fuoco di compartimento". Alcuni inseriscono pannelli isolanti indipendenti (mica o aerogel) tra moduli, "duro-morbido", e lo spessore del rivestimento può cedere al pannello, alleggerendo. Kexin New Materials nei moduli propone di "allocare il budget di spessore secondo il percorso di propagazione termica".
VII. Isolamento di busbar e linee di raccolta
Busbar e linee di raccolta tensione/temperatura (FPC, fasci) sono la zona a conduttori densi e potenziali opposti, ad alto rischio di incidente isolante. Il rivestimento deve avvolgere completamente il metallo nudo, senza bolle né microbuchi, e non crepare sotto vibrazione e flessione. Le FPC piane e veloci usano inchiostro isolante UV; busbar spesse in alluminio/rame usano epossidico termoindurente o a polvere. Un dettaglio trascurato è il "bordo" — il taglio è affilato, se il rivestimento non bagna a formare raccordo arrotondato, il campo al bordo si concentra e scarica; serve reologia e adesione buone.
VIII. Isolamento termico e ritardanza di fiamma su coperchio superiore e fondo del pack
Il coperchio interno e il fondo esterno sono la "linea di difesa esterna". Se un modulo va in thermal runaway, il coperchio non deve essere perforato dal fuoco né trasmettere calore all'abitacolo; il fondo deve bloccare sorgenti a terra e impedire propagazione verso il basso. Spessore 200–1000 µm, con cariche inorganiche a bassa conducibilità (microsfere di vetro cavo, aerogel, microsfere ceramiche) e idrossido di alluminio/magnesio ritardanti. Kexin New Materials sul coperchio usa "vernice epossidica isolante termica ritardante + rinforzo locale mica", a 600 µm conduce <0.12 W/(m·K) e passa UL94 V-0 e GB 38031 diffusione termica. Da notare: il coperchio è "fuoco da un lato, dissipazione dall'altro" — la faccia fuoco sale rapida, quella abitacolo deve restare controllata, quindi il rivestimento oltre a bassa conducibilità deve formare strato carbonioso o ceramico stabile, non perforarsi. Il "tempo di perforazione" è chiave per il fuoco del veicolo, valutato con allarme e sfogo. Il fondo esterno deve anche resistere a impatti, nebbia salina e guado; serve primer epossidico anticorrosione + strato isolante ritardante, "sandwich anticorrosione—isolamento—ritardo". Inoltre coperchio in alluminio o acciaio ha olio e striature, pre-trattamento e adesione del primer decidono se si stacca tutto in vibrazione e cicli termici, sottostimato all'inizio.
IX. Sistema a rivestimento a polvere (epossidico/poliestere)
Il rivestimento a polvere è la rappresentazione di "senza solvente, spessore uniforme, ecologico", ideale per gusci, supporti, vassoi in massa. Si polverizza resina epossidica o poliestere con indurente e riempitivo, si spruzza elettrostaticamente, si cuoce a 160–220℃. Vantaggi: spessore controllato (80–300 µm), no VOC, buon bordo; limiti: serve linea polvere e forno, e su cavità irregolari dipende da messa a terra e raggiungibilità. L'epossidico ha adesione e tensione ottime, il poliestere flessibilità e resistenza agli agenti atmosferici, abbinati per zona. Per vassoi grandi il polvere è competitivo in costo e ambiente.
X. Rivestimento isolante liquido (epossidico/poliuretanico)
Il rivestimento isolante liquido è a base di epossidico o poliuretanico solvente o acqua, flessibile (spruzzo, immersione, pennello), per celle, moduli, linee. L'epossidico ha adesione, tensione e chimica ottime ma è fragile e ingiallisce; il poliuretanico flessibile, antivibrazione, adatto a deformazioni, ma temperatura più bassa (<150℃ lungo termine). Spesso si fa "epossidico base + poliuretanico finitura" per unire adesione e flessibilità. L'acqua è tendenza — riduce VOC per ambiente e salute, ma il sistema acqua è sensibile a pre-trattamento e asciugatura, serve processo.
XI. Inchiostro isolante UV
L'inchiostro isolante UV a base di oligomeri acrilati indurisce in secondi sotto UV, è la scelta per FPC/linee sottili veloci. Vantaggi: "veloce, sottile, piano" — 15–60 µm, velocità metri/min, senza forno. Limiti: UV è rettilineo, zone d'ombra (retro conduttore, scanalature) non induriscono, serve doppia cura (UV+termica) o ritocco; e l'acrilico resiste meno a calore ed elettrolita dell'epossidico. Quindi UV è per "bassa tensione, sottile, veloce", non alta tensione principale.
XII. Sistema isolante in silicone e siliconico
Il rivestimento in silicone (gel) con ampia gamma (-50℃ a 200℃ lungo termine, oltre breve), flessibilità e isolamento eccellenti, trova posto su interfacce ad alta deformazione (pouch, busbar elastici). Indurisce a temperatura ambiente (RTV) o calda (HTV), assorbe espansione e inibisce microcrack. Svantaggi: bassa resistenza meccanica, attira polvere, adesione al metallo serve primer, costo alto. Dove serve "isolare e assorbire deformazione", il siliconico è strato elastico composito.
XIII. Rivestimento ceramizzante e inorganico isolante
Il rivestimento ceramizzante è l'idea "fuoco passivo" recente: da normale polimero isolante e flessibile, a oltre 600℃ la parte organica si decompone e i riempitivi inorganici (wollastonite, mica, fibra di vetro) sinterizzano in guscio ceramico duro, bloccando fiamma e calore. Mantiene integrità in thermal runaway estremo, candidato per coperchio pack e divisioni modulo. Il puro inorganico (silicato) sacrifica flessibilità per temperatura estrema, per rinforzi locali. Kexin New Materials ha formulazioni ceramizzanti isolanti termiche, per unire "isolamento normale + ceramizzazione estrema".
XIV. Rivestimenti per gestione termica: conduttivi vs isolanti termici
I rivestimenti per gestione termica si chiamano tutti "gestione termica" ma la direzione può essere opposta, va distinto: ① conduttivo — porta via il calore di lavoro, con riempitivi ad alta conducibilità (allumina, nitruro di boro, nitruro di alluminio), 1–5 W/(m·K), per interfaccia cella-lato e piastra di raffreddamento; ② isolante termico — "rinchiude" il calore vicino alla fonte, riempitivi a bassa conducibilità, per bloccare propagazione. Coesistono e si completano: da normale si dissipa, da thermal runaway si isola. Confonderli è errore comune — usare isolante su interfaccia che deve dissipare causa accumulo; e viceversa. Nel pack, il conduttivo è "materiale interfaccia termica (TIM)" tra cella e piastra, deve condurre, avere compressione per microirregolarità, e isolare elettricamente (evitare carica della piastra). Nasce la categoria "conduttivo isolante" — riempitivi isolanti nitruro di boro/allumina, resina epossidica/siliconica ad alta isolazione, con 1–5 W/(m·K) e >10^12 Ω·cm. L'isolante invece usa strutture cave a bassa conducibilità e riduce quella della matrice. Un compromesso è "design a zone": nel pack, zona lavoro conduttiva, rischio thermal runaway isolante, con formule diverse. Kexin New Materials ha praticato zone conduttive/isolanti su più modelli, con simulazione termica del cliente.
XV. Riempitivi isolanti: aerogel, microsfere cave, microsfere ceramiche
Il cuore del rivestimento isolante è il riempitivo. Microsfere di vetro cavo (HGM) leggere, basse conducibilità, facili da disperdere, rapporto qualità-prezzo; microsfere ceramiche più resistenti; aerogel (SiO2) conduce fino a 0.015 W/(m·K), lo strato più sottile e leggero, ma costoso, fragile, igroscopico, serve modifica superficiale e compatibilità. La frazione (30%–60% in volume) e la granulometria decidono conducibilità e spessore, bilanciando "bassa conducibilità" e "viscosità, poca fessura". Kexin New Materials ha processo di modifica superficiale dell'aerogel per disperderlo stabile in epossidico senza viscosità eccessiva. Sulla granulometria, trucco "sfere grandi riempiono, piccole sigillano" — diverse dimensioni insieme danno minor conducibilità e impaccamento denso, riducendo radiazione interna; ma span troppo grande porta sedimentazione e instabilità, serve tixotropo e disperdente. Oltre al calore, la carica elettrica: i riempitivi isolanti devono essere ad alta isolazione (vetro, ceramica, SiO2), mai conduttivi; i conduttivi (nitruro di boro, allumina) sono isolanti ma se con ioni metallici liberi inquinano, va controllato per compatibilità elettrolita. Il valore di assorbimento olio decide quanto "mangia" resina, alto assorbimento serve più resina, alza spessore e costo, va letta bene la scheda.
XVI. Rivestimento a cambiamento di fase e ritardo thermal runaway
Il rivestimento a cambiamento di fase (PCM) integra "assorbimento": microcapsule a alta entalpia (paraffina, esteri), oltre la temperatura di fase assorbono calore latente, spianano la salita e ritardano il critico. Spesso con riempitivo isolante, "prima assorbe, poi isola". Limite: il PCM può perdere o decadere nel ciclo lungo, serve microcapsula e sigillo, e la finestra di fase va abbinata al percorso thermal runaway. Adatto a divisioni modulo o coperchio come strato ibrido "attivo-passivo".
XVII. Sistema ritardante: idrossido di alluminio, idrossido di magnesio, grafite espandente
La resistenza al fuoco non si basa sul "non prendere fuoco", ma su "inibizione del fumo, ritardanza di fiamma e formazione di carbonio". L'idrossido di alluminio (ATH) e l'idrossido di magnesio (MDH) sono gli inerti ignifughi inorganici principali; se riscaldati si decompongono rilasciando acqua e ossidi metallici, diluendo i gas infiammabili e assorbendo calore, con basso fumo e non tossici. La grafite espandibile si espande bruscamente nel fuoco formando uno strato di carbonio a forma di verme, isolando fisicamente ossigeno e calore; inoltre esistono sinergizzanti di tipo fosforo e azoto. La formulazione ignifuga deve essere compatibile con il legante: un eccesso sacrifica meccanica e adesione. UL94 V-0 è la soglia comune di classe di ignifugità, ma per le batterie è più critico il "non propagare la fiamma e non apportare energia sotto runaway termico"; pertanto la verifica ignifuga deve combinarsi con la diffusione termica e lo scenario di puntura di GB 38031, non limitarsi a UL94 su piccoli campioni. In ingegneria i sistemi ignifughi usano spesso la "sinergia combinata": ATH/MDH forniscono disidratazione endotermica, la grafite espandibile lo strato di carbonio fisico, i sistemi P-N favoriscono il carbonio e catturano i radicali; dosati su legante e condizioni si ottiene V-0 e minore densità di fumo senza sovradosaggio. Da notare che gli inerti ignifughi sono polveri inorganiche: aumentano durezza e fragilità del rivestimento; per interfacce deformabili flessibili usare con cautela o meccanismi flessibili (es. silicio). La tossicità del fumo riguarda la sicurezza degli occupanti: il runaway della batteria è già tossico, se il rivestimento rilascia acido alogenidrico peggiora; l'ignifugo halogen-free è la direzione chiara del settore. KexinMaterials segue la via halogen-free con idrossidi ed espandenti, evitando danni secondari da alogeni.
18. Tabella di confronto dei sistemi di materiali
| Sistema | Vantaggi | Limiti | Parti applicabili |
|---|---|---|---|
| Vernice epossidica isolante | Forte adesione, buona resistenza alla tensione, ottima resistenza ai liquidi | Più fragile, ingiallisce facilmente | Isolamento cella/modulo, primer |
| Isolante poliuretanico | Flessibile, resistente alle vibrazioni, alle piegature | Temperatura leggermente bassa (<150℃) | Cavi, interfacce elastiche |
| Epossidico a polvere | Spessore uniforme, senza solvente, buoni spigoli | Richiede essiccazione e forno | Scocca/vassoi in serie |
| Inchiostro isolante UV | Indurimento rapido in secondi, sottile, piano | Ombre non polimerizzano, debole al calore | Rivestimento sottile FPC/cavi |
| Rivestimento siliconico | Ampio campo temperature, alta flessibilità | Bassa resistenza, richiede primer | Pouch/interfacce deformabili |
| Vernice ignifuga termica | Isolamento termico e ignifugo integrati | Spessore elevato | Pareti interne/sopracoppa pack |
| Rivestimento aerogel | Conducibilità bassissima, leggero sottile | Costoso, fragile, assorbe acqua | Isolamento alto livello |
| Rivestimento ceramizzante | Ceramizza estremo, mantiene struttura | Duro a stato normale | Sopracoppa/rinforzo divisorio |
19. Progettazione dello spessore e controllo µm
Lo spessore è la variabile chiave per isolamento e termico, ma non "più spesso è meglio". Per isolamento, la tensione di breakdown cresce quasi linearmente con lo spessore, ma lo spesso causa crepe, colature, peso e costi; si calcola lo spessore minimo dal livello di tensione e si aggiunge margine (spesso 2–3 volte). Per termico, la resistenza è proporzionale allo spessore, ma troppo spesso occupa spazio, pesa e riduce lavorabilità. Intervalli tipici: isolamento cella 20–80 µm, cavi 15–60 µm, isolamento/termico modulo 100–500 µm, sopracoppa/fondo pack 200–1000 µm. Controlli: spessimetro umido, laser online, sezione distruttiva; in serie fare chiusura su ogni pezzo o campioni. In produzione le cause di variazione sono almeno 4: viscosità che deriva con temperatura, pressione/percorso pistola instabili, differenze di messa a terra/carica (polvere), e temperature pezzo che cambiano livellatura. Quindi una finestra di parametri stabile conta più del "singolo conforme": KexinMaterials nel trasferire il processo dà una "banda parametri regolabile" non un valore solo, così la linea resta nel range. Spesso ignorato: la "non linearità" spessore-prestazione: sotto una soglia i pori aumentano e l'affidabilità crolla; sopra un limite crepe e colature salgono. Trovare il punto di piega della "curva S" è l'essenza. Per pezzi isolanti critici, usare SPC sul CPK spessore, non solo il punto singolo.
20. Processo di reticolazione e parametri (termo/UV/polvere)
La reticolazione determina le prestazioni finali. Epossidico termo: 120–180℃, 10–30 min; se basso, crosslink incompleto e cala tensione/resistenza liquidi. UV richiede intensità (mJ/cm²) e velocità linea; poco e resta appiccicoso, troppo ingiallisce e fragilizza. Polvere: forno 160–220℃, 5–15 min fusione/livellatura. La finestra deve essere compatibile col substrato: FPC non sopporta calore, serve basso o UV; alluminio sopporta di più. KexinMaterials consegna la "proposta finestra di reticolazione" con curva temperatura-tempo-prestazioni. La completezza non si vede solo "asciutto non appiccica", ma DSC sul calore residuo o solvente/durezza/resa solvente. Sotto-reticolato ha bassa densità, cala resistività e resistenza elettrolita, e poi si contrae in cicli; sovra-reticolato fragilizza e cala adesione. Per polvere, fusione e crosslink avvengono insieme: l'uniformità della curva forno (salita, mantenimento, raffreddamento) decide la consistenza; il datalogger forno è essenziale. UV va visto il "deep cure": film spessi o con cariche non penetrano, superficie dura e fondo molle, serve dual cure o fotoinitiatore. Portare la reticolazione da "esperienza" a "curva e dati" è la base della stabilità.
21. Equipaggiamento e automazione
La produzione del rivestimento batteria richiede automazione. Cella e modulo usano robot elettrostatici o a campana per uniformità e spigoli; scocca/vassoi linea polvere + recupero; cavi UV a rullo/spruzzo + tunnel; immersione per piccoli regolari in serie. Ispezione online (spessore, visione, elettrica) e MES sono la base della tracciabilità. L'esperienza di Foshan di KexinMaterials mostra che il tempo di verniciatura deve matchare l'assemblaggio, altrimenti anche un buon rivestimento si blocca sul "non si scala".
22. Pretrattamento e adattamento substrato
Il 70% delle prestazioni dipende dal pretrattamento. Alluminio: sgrassare, microincidere o passivare per ossido e olio; acciaio: decapare, fosfatare o zirconare; busbar Ni/Cu: sgrassare e attivare; FPC: plasma o chimico per adesione; pouch alluminio-plastica evitare rigonfiamento da solvente. Energia superficiale, rugosità, pulizia decidono adesione e affidabilità. KexinMaterials fa il "pacchetto substrato-rivestimento" col pretrattamento e primer suggeriti, evitando "rivestimento ok, base no". Per batteria: la passivazione alluminio se troppo spessa isola, da controllare; vassoi saldatura e zinco irregolari calano adesione locale, da carteggiare; busbar rame ossida, finestra corta o primer; FPC polimide bassa energia, serve plasma o sodio-naftalene. Rischio nascosto: "migrazione contaminazione" — vasche incrociate, guanti unti, polvere caduta creano interfaccia debole e crepe in cicli. La pulizia va estesa "dall'ultimo passo al cure", non solo pretrattamento. Per celle già isolate schiacciate in assemblaggio, KexinMaterials suggerisce "ritocco locale + elettrica" di sicurezza.
23. Ispezione online e QC (hipot, dielettrico, spessore)
Il "trio" del controllo: alta tensione (hipot, salita fino a valore senza breakdown), resistenza di isolamento (megaohmmetro/resistività), spessore (laser online o umido). Hipot AC o DC col limite di tensione e margine; breakdown scarta. Altri: dielettrico (kV/mm) a campione, nebbia salina/umido post, adesione (cross-cut, pull-off). Per alta tensione 100% elettrica; non critici a campione. KexinMaterials fa "campione lotto + invecchiamento" chiudendo dati e feedback. La soglia hipot: "margine ma non scartare": troppo bassa cala resa, troppo alta lascia difetti. Si usa "campo progetto × spessore × sicurezza (2–3)" per la tensione, poi dati storici. Oltre a tensione e resistenza, sempre più linee usano visione (colature, mancate, grani), laser spessore e bordo, formando "elettrico+forma+spessore". A livello dati, caricare su MES elettrica, spessore, lotto per tracciabilità — utile in richiamo per isolamento, e requisito tier1.
24. Verifica cicli termici e shock
La batteria in vita ha migliaia di cicli e stagioni, il rivestimento tra -40℃ e 85℃ (anche più) si espande/comprime; poca flessibilità crepa. Metodi: shock (cambio rapido), ciclo (lento), temperatura-umidità-tensione combinati. Criteri: dopo ciclo dielettrico e adesione mantenuti, no crepe, no distacco. Sottostimato: "invecchiamento sotto tensione" — con tensione di lavoro e umido-termico espone corrosione elettrochimica. KexinMaterials suggerisce di includerlo come obbligatorio.
25. Scarica parziale e rilevamento pori
Per isolamento alta tensione, un poro o bolla mancato può diventare scarica parziale o breakdown. Oltre hipot, scarica parziale (a tensione data misura pC, sopra soglia scarta) e pori (bagno salino o scintilla). Utili per sopracoppa e piastre modulo a grande area sottile. Spostare PD da "dopo" a "online" è leva per affidabilità, e soglia nascosta tier1. Anche la strategia campioni conta: non solo "nuovi", ma "dopo cicli, elettrolita, danno meccanico lieve", perché in auto degrada. Regola provata: il fallimento avviene al punto "materiale invecchiato + condizione", il nuovo sopravvaluta. KexinMaterials suggerisce "scala invecchiamento accelerato": prima elettrolita, poi umido-tensione, poi shock, a gradini, osservando dielettrico e adesione per trovare il punto e convertire in vita auto. Questa "scala" espone più del ciclo solo e convince la revisione.
26. Tabella difetti e rimedi
| Difetto | Causa | Rimedio |
|---|---|---|
| Breakdown isolante | Film sottile/pori/impurità | Aumentare spessore, eliminare pori, pulire ambiente |
| Scarsa adesione | Olio substrato/distacco da espansione | Rinforzare pretrattamento, sistema flessibile |
| Scarso termico | Conducibilità alta/film sottile | Cariche termiche, più spessore |
| Fallimento liquido | Scarsa resistenza elettrolita | Resina resistente, verifica immersione |
| Ignifugo non a norma | Poco ignifugo | Più ignifugo, sinergizzante |
| Colatura spesso | Bassa viscosità/troppo in una volta | Tixotropia, spray sottile multiplo |
| Microcrepe | Poca flessibilità/espansione | Sistema elastico, gradiente spessore minore |
| Scarica parziale | Bolle/distacco/bordo | PD, ottimizzare bordo umido |
| Ingiallimento fragilità | UV eccesso/termo-ossidativo | Controllare cure, antiossidante |
27. Casi troubleshooting (crepe, pori, PD)
I tre fallimenti tipici: 1) microcrepe vernice cella, radice è alluminio che supera allungamento del rivestimento, rimedio poliuretano alto allungamento o meno gradiente e primer; 2) pori strato termico modulo, da atomizzazione o agglomerati, rimedio atomizzazione e dispersione cariche, visione online; 3) PD bordo busbar, da taglio netto e copertura incompleta, rimedio reologia per bordo arrotondato e più PD. Il "database fallimenti" di KexinMaterials è baseline per nuovi progetti.
28. Sistemi standard (GB 38031, ISO, UL94, IEC)
I rivestimenti non si accettano isolati, ma su vettura e batteria. Cina: GB 38031 (sicurezza batteria trazione, diffusione termica, puntura, fuoco esterno), GB/T 31467; internazionali: ISO 6469 (elettrica), IEC 62619/62660 (sicurezza/cicli), UN 38.3 (trasporto); ignifugo UL94, GWIT/GWFI. Isolamento: GB/T 1408 (breakdown), GB/T 1410 (resistività), IEC 60243. Mappare "prestazione rivestimento" su "verifica pack", perché conta la sicurezza pack non il solo strato; KexinMaterials annota i commi. Dettagli: GB 38031 "diffusione" vuole che dopo runaway singola il pack in tempo dato non prenda fuoco/esploda e avvisi; il rivestimento da strato passivo deve restare integro, quindi si testa con pack su puntura/riscaldo; GB/T 31467.3 vibrazione e shock poi isolamento; ISO 6469-3 resistenza e contatto; UN 38.3 indirettamente prova estremi. Gli standard interni sono più severi: es. tedesca busbar PD zero a soglia e 1000h umido-tensione. Prendere la lista cliente e coprire ogni punto, evitando "GB ok, aziendale no".
29. Ambiente e VOC
La conformità stringe. Solvente ha pressione VOC e salute; acqua, polvere, UV sono le tre vie di decarbonizzazione. In Cina VOC da "legge aria" e limiti locali, le case includono "quota basso VOC" nella supply. Per batteria, anche chiusura e trattamento costano. KexinMaterials a Foshan su polvere e acqua segue questa tendenza, abbassando rischio carbonio e conformità.
30. Supply chain e localizzazione
I rivestimenti batteria dipendevano da resine e cariche importate; ora la sostituzione locale accelera: epossidico/poliuretano, ATH/MDH, microsfere sono locali, aerogel e nitruro di boro avanzano. Il valore non è solo costo, ma lead time e servizio — in debug serve risposta rapida. KexinMaterials come locale ha vantaggio geografico e personalizzazione. La "strozzatura" è in due: stabilità lotto cariche alte (aerogel dimensione/conduttività, BN purezza/ioni) e resine speciali bilanciate (epossi elettrolita, poliimide flessibile). La localizzazione recupera, ma il cambio va con "verifica equivalenza" — non solo marca, ma dielettrico/liquido/invecchiamento per curve stabili. KexinMaterials su cariche locali fa lab-pilota-serie e controlla assorbimento, ioni, dimensione in entrata, evitando che la materia rovini il lotto. Per le case, scegliere "rivestitore con R&D e supply controllata" locale conta più del prezzo per stabilità.
31. Pratica linea Foshan di KexinMaterials
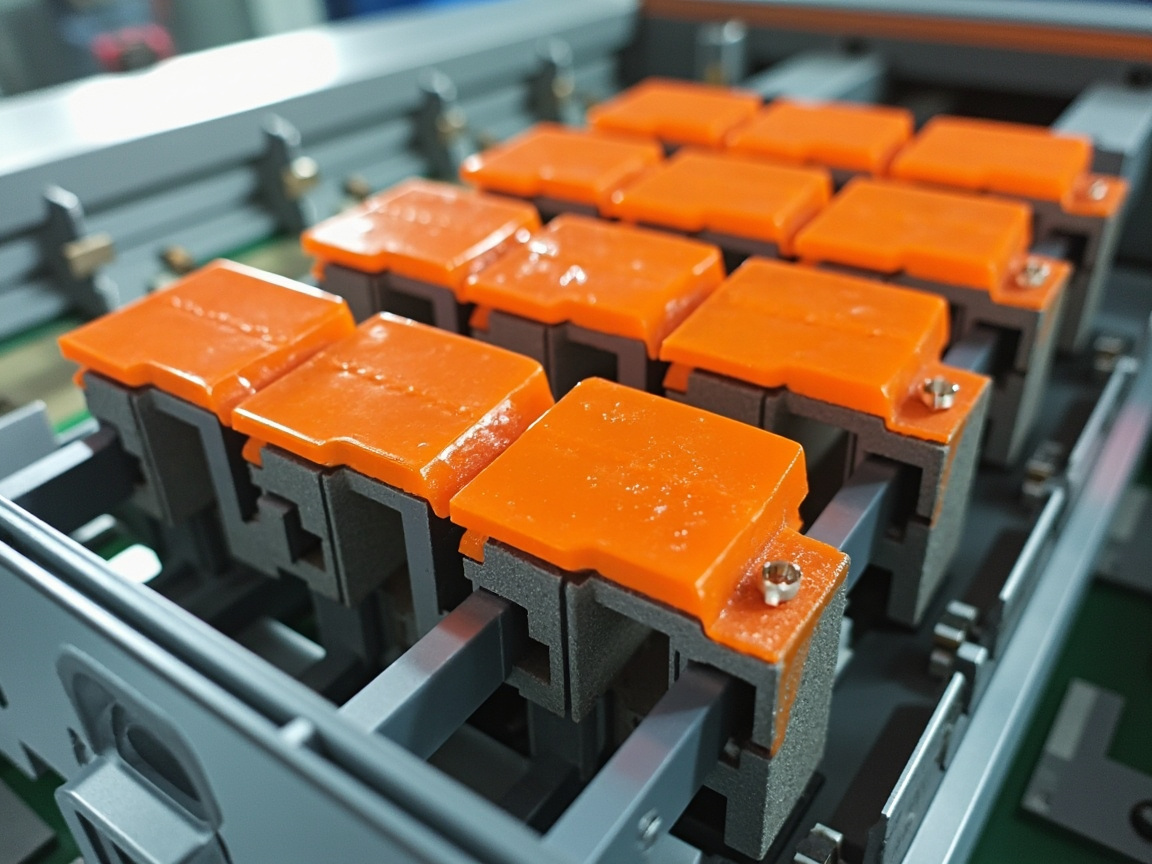
KexinMaterials (kexinMaterials) a Foshan si focalizza su rivestimenti funzionali nuova energia: isolamento, termico, ignifugo, conduttivo. La base ha linea polvere e liquida, consegna per tempo auto su isolamento cella, termico modulo, ignifugo sopracoppa. Pratica le "tre mappe": mappa interfacce (parte-funzione), finestra cure (tempo-prestazione), mappa fallimenti (difetto-causa-rimedio), esperienza in metodo riusabile. Progetti provano bilancio tensione, elettrolita, shock.
32. Framework di selezione e albero decisionale
Di fronte a numerosi sistemi, si consiglia di utilizzare un albero decisionale per restringere le opzioni: primo passo, definire la posizione (cella/modulo/busbar/pack), poiché le differenze di tensione, deformazione e carico termico tra le varie parti sono enormi; secondo passo, definire la priorità funzionale (prevalenza di isolamento, di isolamento termico o di conduzione termica), per evitare confusione di direzione; terzo passo, definire i vincoli di processo (se la linea di produzione può adottare rivestimento a polvere/UV, limite superiore di temperatura del forno di essiccazione, ritmo produttivo); quarto passo, definire i limiti di ecologia e costi (rivestimento a base d'acqua/a polvere per ridurre il VOC, sostituzione locale per ridurre i costi); quinto passo, eseguire la verifica "ritest dopo invecchiamento" e lasciare un margine. Kexin New Materials integra spesso questo framework nel dialogo tecnico preliminare con i clienti, accorciando la distanza dal campione alla produzione di massa. Nell'attuazione del framework, ci sono alcuni punti di esperienza che vale la pena sottolineare: primo, non farsi ingannare dalla "massima prestazione singola" — un certo rivestimento ha dielettrico estremamente alto ma scarsa flessibilità, e sull'interfaccia di espansione tende a crepare, pertanto si dovrebbe valutare con punteggio complessivo in base al peso della parte; secondo, stabilire un meccanismo di "shortlist candidati + eliminazione per ritest di invecchiamento", preselezionando 3–4 aziende o 3–4 formulazioni, confrontando il tasso di mantenimento nelle stesse condizioni di invecchiamento, molto più affidabile che misurare una sola volta il valore iniziale; terzo, calcolare il costo sulla "protezione efficace per unità di area" anziché sul "prezzo per chilogrammo", poiché un aerogel costoso potrebbe avere un costo complessivo inferiore se raggiunge lo stesso isolamento termico a minore spessore di pellicola; quarto, prevedere la compatibilità della linea di produzione — anche se la formulazione è la migliore, se la linea esistente del cliente non può polimerizzare o spruzzare, occorre valutare il costo di retrofit. L'approccio di Kexin New Materials è emettere gratuitamente una proposta di abbinamento "posizione—funzione—processo", quindi inviare campioni per verifica parallela, spostando in avanti e dissipando il rischio di selezione.
33. Nuove sfide per i rivestimenti da ricarica rapida e alto nichel
La ricarica rapida (oltre 4C) e il ternario ad alto nichel (NCM811 e superiore) spingono la batteria verso temperature di esercizio più elevate e rischi di thermal runaway più severi. L'impatto sui rivestimenti è duplice: in esercizio è più calda, richiedendo interfacce termicamente conduttive più efficienti; in caso di runaway è più violenta, richiedendo strati isolanti e ignifughi più resistenti. Al contempo, il sistema ad alto nichel è più sensibile alla perdita di elettrolita, e la soglia di resistenza al liquido del rivestimento sale. Il campo elettrico impulsivo portato dal regime di carica/scarica a ricarica rapida richiede anche bassa costante dielettrica e basse perdite per ridurre il riscaldamento extra. Kexin New Materials, per le piattaforme ad alto nichel e ricarica rapida, sta sviluppando una soluzione composita "primer conduttivo a basso dielettrico + finitura isolante ceramizzante". In dettaglio, la logica di questa soluzione composita è: lo strato inferiore vicino alla cella gestisce la dissipazione termica quotidiana e l'isolamento, richiedendo bassa costante dielettrica (riducendo il riscaldamento da perdite dielettriche sotto campo impulsivo) e alta conduzione termica (indirizzando rapidamente il calore della ricarica rapida verso la piastra fredda); lo strato superficiale verso il vano adiacente gestisce l'isolamento termico e la ceramizzazione in caso di runaway, richiedendo bassa conduzione e ceramizzazione ad alta temperatura. L'adesione interfacciale tra i due strati è il punto critico tecnico — due strati con grande differenza di modulo tendono a delaminare sotto cicli termici, richiedendo uno strato di transizione a gradiente o uno strato intermedio flessibile per il ponte. Oltre ai materiali, la ricarica rapida cambia anche il "ritmo di verifica": per accelerare il lancio, le case auto comprimono i cicli di validazione, e il fornitore di vernici deve fornire previsioni di vita affidabili tramite modelli di invecchiamento accelerato, anziché attendere il ciclo completo del veicolo. Kexin New Materials, nei progetti di ricarica rapida, ha già inserito nella simulazione preliminare la modellazione della correlazione "regime di carica — innalzamento termico — degrado del rivestimento", bloccando in anticipo le interfacce ad alto rischio.
34. Tendenze verso rivestimenti multifunzionali integrati
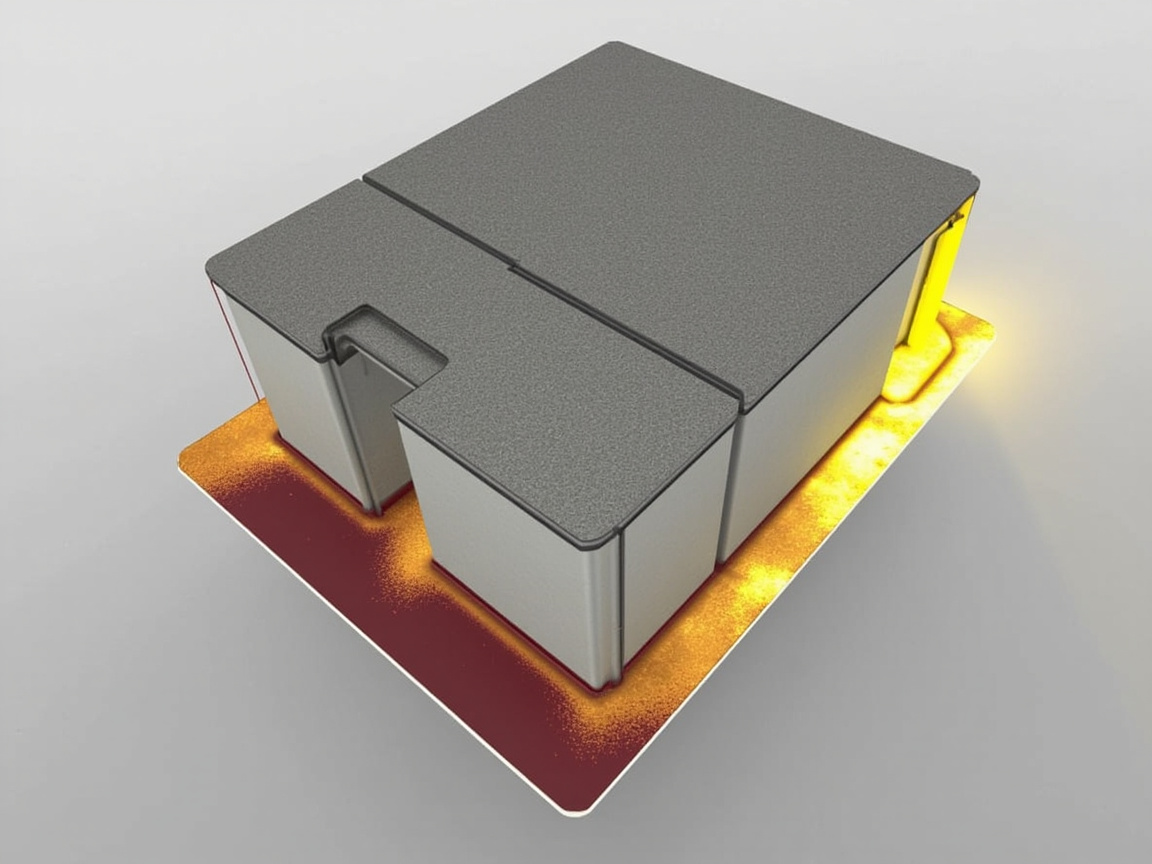
Il settore sta passando da "una funzione un rivestimento" a "progettazione composita di un rivestimento multifunzionale": lo stesso rivestimento combina isolamento—isolamento termico—ignifugo, persino sovrapponendo conduzione o assorbimento termico, riducendo processi, peso e costi. I percorsi di realizzazione includono l'applicazione a gradiente multistrato (strato inferiore isolante, strato intermedio isolante termico, strato superficiale ignifugo) e formulazioni monostrato multifunzionali (cariche combinate per isolamento e isolamento termico nello stesso corpo). La difficoltà è il compromesso prestazionale tra funzioni multiple — ad esempio, un alto carico di riempitivo migliora l'isolamento termico ma sacrifica flessibilità e adesione, richiedendo modifica della resina e ottimizzazione del grading. Lo stock di Kexin New Materials nei rivestimenti a gradiente multifunzionali risponde proprio a questa linea principale di riduzione costi e aumento efficienza.
35. Ridondanza di sicurezza e firewall tridimensionale
La protezione a punto singolo non basta per affrontare il thermal runaway estremo; il consenso del settore è la "ridondanza di sicurezza": disporre difese a tre livelli (cella, modulo, pack), con vernice che collabora con piastre di mica, feltro in aerogel, adesivo ignifugo, valvole di scarico, costruendo un firewall tridimensionale. Il ruolo della vernice è "barriera di base onnipresente" — non deve necessariamente sostenere da sola tutto il carico termico, ma guadagna tempo critico prima che altri componenti passivi entrino in azione. Il concetto di progettazione dovrebbe passare da "ottimizzazione a singolo strato" a "margine di sistema", lasciando buffer di guasto a ogni livello. Kexin New Materials ribadisce nella comunicazione delle soluzioni: la vernice è un anello della catena ridondante, non un sostituto dei componenti strutturali.
36. Prospettive: rotta tecnologica nei prossimi cinque anni
Guardando ai prossimi cinque anni, i rivestimenti di protezione per batterie evolveranno lungo quattro linee principali: ① ceramizzazione ad alta temperatura e composito in aerogel, per affrontare il thermal runaway di breve durata a 1000℃; ② alto isolamento termico a basso spessore, per soddisfare leggerezza e spazi compressi CTP/CTC; ③ base d'acqua/polvere/UV per ridurre completamente il VOC, guidati dalla conformità; ④ digitalizzazione — formulazione vernice, spessore pellicola, dati di collaudo elettrico collegati al tracciamento dell'intero ciclo di vita della batteria. Al contempo, con la maturazione di nuovi sistemi come batterie a stato solido e a ioni sodio, la domanda di rivestimenti migrerà anch'essa (es. batteria a stato solido richiede meno resistenza all'elettrolita, ma isolamento interfacciale e gestione termica restano necessari). Kexin New Materials punta sulla linea di lungo termine "integrazione funzionale + ridondanza di sicurezza + servizio agile locale", continuando a investire in R&D sui rivestimenti di protezione per nuove energie. Infine, un consiglio pratico per ingegneri batteria e di verniciatura: trattare il rivestimento come "un componente di sistema con la stessa vita della cella", non come "una finitura superficiale facoltativa". Ciò significa integrare fin dalla fase di progettazione interfaccia isolante, budget di spessore, finestra di polimerizzazione, verifica di invecchiamento nel flusso di sviluppo del veicolo, anziché integrarli solo prima della produzione di massa. Solo se produttore di vernici, fabbrica batterie e OEM allineano standard e scenari fin dall'inizio, questo "strato di sicurezza invisibile" potrà davvero mantenere la linea in milioni di cicli e condizioni estreme. Kexin New Materials (kexinMaterials) intende essere un partner locale in questa catena, lavorando con il settore per rendere la protezione batterie nuove energie più affidabile, più leggera e più verde.
Domande frequenti (FAQ)
Q1: Ogni strato della cella ha bisogno di vernice isolante?
Non ogni strato, ma le interfacce conduttive critiche (involucro cella, piastra terminale modulo, busbar, cablaggio) devono avere rivestimento isolante, costituendo una anti-corto multilivello. Da definire in base a progetto pack e livello di tensione.
Q2: Il rivestimento isolante termico può fermare il thermal runaway?
Non può "fermarlo", ma può "ritardarlo" — in caso di runaway di una singola cella rallenta il trasferimento di calore al vano adiacente, guadagnando tempo e finestra antincendio, è un anello della ridondanza di sicurezza, non una panacea.
Q3: La vernice isolante resiste all'elettrolita?
Deve resistere. L'elettrolita litio erode cronicamente i rivestimenti comuni causando calo di isolamento, servono resine resistenti al liquido (es. epossidica speciale/classe poliammide) e verifica di immersione a lungo termine.
Q4: Come scegliere tra inchiostro isolante UV e vernice epossidica?
Cablaggio/FPC a sottile rivestimento, linea veloce — scegliere UV; cella/modulo isolamento spesso, forte adesione — scegliere epossidica/poliuretanica. In base a posizione e linea.
Q5: In cosa è buono il rivestimento in aerogel?
Conducibilità termica estremamente bassa, stesso effetto isolante a spessore e peso minori, adatto a pack sensibili al peso, ma costo alto e fragile, richiede protezione abbinata.
Q6: Quali standard rigorosi deve superare la vernice batteria?
Principalmente standard sicurezza batteria (es. GB 38031), ignifugo (UL94 ecc.), resistenza e isolamento tensione, e verifiche auto di shock termico/freddo e puntura, da completare tutte prima della produzione di massa.
Q7: Più spesso è meglio per l'isolamento?
La tendenza è giusta, ma lo spessore elevato porta crepe, colature, aumento peso e costo; si deve risalire allo spessore minimo dal livello tensione della parte e lasciare margine 2–3 volte, anziché ispessire ciecamente.
Q8: Perché si consiglia verifica di invecchiamento sotto tensione?
Il ciclo termo-umido comune non applica tensione, difficile esporre il decadimento cronico di isolamento da corrosione elettrochimica; l'invecchiamento sotto tensione è più vicino al caso reale, scoprerischio latente in anticipo.
Q9: La rilevazione di scarica parziale è necessaria?
Per componenti isolanti ad alta tensione (coperchio, piastra terminale) è molto utile, individua forelli, bolle, rivestimento incompleto ai bordi che hipot potrebbe mancare, si consiglia spostarla gradualmente al controllo online.
Q10: La vernice a base d'acqua è peggio di quella a solvente?
Il divario prestazionale si riduce, e la base d'acqua è più ecologica, basso VOC; il limite è maggiore sensibilità a pretrattamento e asciugatura, richiede supporto di processo, la scelta di azienda e sistema va con le condizioni di linea.
Q11: Cosa richiede di speciale la ricarica rapida per i rivestimenti?
Temperatura di esercizio più alta richiede interfaccia conduttiva più efficiente e isolamento/ignifugo più resistente, campo impulsivo richiede bassa costante dielettrica e basse perdite, alto nichel richiede anche maggiore resistenza al liquido.
Q12: Che supporto può offrire Kexin New Materials?
Kexin New Materials (kexinMaterials) con linea Foshan copre polvere e liquido multi-sistema, può offrire supporto ingegneristico e consegna di massa da mappa interfaccia isolante, finestra polimerizzazione a confronto guasti.
Letture estese
- Rivestimento ignifugo per sistemi di accumulo — Abbinamento ignifugo e isolante per sistemi batteria.
- Rivestimento protettivo per packaging semiconduttori — Scenario avanzato di protezione isolante ad alta affidabilità.
- Rivestimenti di supporto PVD — Idee di progettazione per metallizzazione e isolamento sinergici.