La razón por la que los revestimientos nano son "finos pero resistentes" radica fundamentalmente en que su capa funcional suele tener solo un espesor de escala nanométrica a micrométrica: por ejemplo, los revestimientos cerámicos de automóvil a base de SiO₂ comunes en el mercado tienen un espesor de película de aproximadamente 1–3 µm (según datos técnicos de Gaamp360), mientras que algunos escudos cerámicos nano para pintura de automóvil tienen un espesor de solo 200–400 nm (según datos de Onyx Nano Shield). Si una capa tan fina puede realmente desplegar las propiedades de superhidrofobicidad, endurecimiento, resistencia a rayas y corrosión depende casi por completo del proceso de aplicación: si la superficie no se limpia bien, por muy caro que sea el revestimiento nano, se desprenderá por completo; si se aplica demasiado espesor se escurre, si es muy fino se transparenta la base; si la ventana de curado no se ajusta a temperatura y humedad, la curación es incompleta y tanto el ángulo de contacto como la durabilidad se reducen drásticamente. Este artículo descompone la aplicación de revestimientos nano en tres etapas: "tratamiento de superficie — aplicación — curado", y ofrece parámetros y criterios de evaluación aplicables uno por uno.
Como proveedor de sistemas de revestimiento industrial y automotriz, Kexin New Materials (kexinMaterials) cuenta con soluciones maduras en revestimientos cerámicos nano, protección hidrófoba y agentes de pretratamiento complementarios; las recomendaciones de proceso de este artículo también provienen de la acumulación de estos casos reales de trabajo, y pueden aplicarse directamente combinando con las secciones siguientes.
I. Por qué el proceso de aplicación decide el éxito o fracaso del revestimiento nano
Los revestimientos nano y los revestimientos tradicionales no están en la misma escala en cuanto a "espesor". La pintura de acabado epoxi tradicional fácilmente supera los 100 µm (por ejemplo, la pintura de acabado epoxi-poliuretano en una sola capa puede alcanzar 100–120 µm, según resumen de parámetros de productos nacionales), y se basa en el blindaje físico de película gruesa; mientras que el revestimiento nano actúa mediante la química superficial y la morfología microscópica: la baja energía superficial aporta un gran ángulo de contacto (hidrofobia), la red inorgánica densa aporta dureza y resistencia al desgaste, y la capa ultrafina barely aumenta las dimensiones de la pieza. El costo es: es extremadamente sensible al estado de la superficie del sustrato.
Desde el mecanismo, si el revestimiento final "se mantiene" depende de tres factores microscópicos:
- Anclaje mecánico: el sustrato debe tener una rugosidad microscópica adecuada para que el revestimiento penetre en las irregularidades y forme un "encaje". El granallado a Sa 2½ (ISO 8501-1) precisamente busca crear estas irregularidades.
- Adsorción química/física: la superficie del sustrato debe estar limpia y activada, sin aceite, cascarilla de óxido ni agente desmoldeante que bloqueen la unión interfacial.
- Coincidencia de energía superficial: según la ecuación de Young, cosθ = (γ_SV − γ_SL)/γ_LV, cuanto menor sea la energía superficial del sólido (γ_SV), más difícil es mojar el líquido y mayor el ángulo de contacto θ. El revestimiento nano busca por sí mismo la "baja energía superficial", pero esto significa que también es difícil que se adhiera a plásticos o capas cerosas de baja energía superficial, a menos que se activen primero.
En una frase: el revestimiento nano es "ingeniería de interfaz", no "pintar una capa de película". A continuación se desglosan las tres etapas una por una.
II. Tratamiento de superficie: tres principios de limpieza, rugosidad y activación
Tanto en pintura de automóvil, carcasa electrónica como en estructura de acero industrial, el tratamiento de superficie representa la mayor parte del éxito o fracaso de la aplicación. Especialmente para revestimientos nano.
2.1 Desengrasado y desaceitado: el primer paso, y también el más fácil de omitir
Cualquier grasa, huella, cera o agente desmoldeante de silicona formará una capa límite débil en la interfaz, haciendo que el revestimiento nano tenga una "falsa adherencia". El procedimiento estándar para revestimientos cerámicos de automóvil es primero hacer desengrasado con IPA (isopropanol) —usar IPA con paño sin tejer y frotar repetidamente para eliminar barniz, aceite y residuos de abrasivo (según proceso de aplicación de Gaamp360). Las piezas industriales suelen usar desengrasado alcalino, limpieza con solvente o desengrasado por vapor. El criterio de evaluación es simple: si la película de agua se extiende continuamente en la superficie (sin contraerse en gotas), indica que el desengrasado es correcto.
2.2 Granallado y rugosidad: crear "puntos de anclaje"
Para sustratos metálicos, el granallado es el pretratamiento más confiable. Tomando como ejemplo la pintura de revestimiento cerámico nano compuesto hidrófobo y autolimpiante YC-8703, su TDS requiere granallado a Sa2.5 o superior, siendo óptimo el corindón blanco de 46 mallas como abrasivo; el orden de magnitud de la rugosidad superficial puede referirse a los requisitos generales de pintura anticorrosión —tras el granallado la rugosidad suele controlarse en 30–75 µm (según parámetros de aplicación de la serie GB/T 25251 de pintura alquídica anticorrosión). La rugosidad no es mejor cuanto mayor: si es excesiva fácilmente acumula suciedad y causa espesor de película desigual; si es muy pequeña el anclaje es insuficiente.
Los grados de granallado se dividen según ISO 8501-1:
- St 2 / St 3: eliminación de óxido manual o con herramientas motorizadas, solo adecuado para protección general;
- Sa 2½ (es decir, Sa 2.5): granallado completo, casi blanco, es el punto de partida recomendado para revestimientos nano y protección pesada contra corrosión;
- Sa 3: grado blanco, requisito máximo.
2.3 Tratamiento de "activación" para acero inoxidable y metales no férreos
La superficie de acero inoxidable, aluminio y capas galvanizadas suele tener una película de óxido densa o una capa laminada lisa, y la adherencia directa del revestimiento es pobre. El TDS de fabricantes como Jotun exige claramente: el acero inoxidable necesita lijado con abrasivo no metálico para producir rayas (proporcionando anclaje microscópico y superficie fresca), y no solo una limpieza ordinaria. Para aluminio y aleaciones, a menudo se complementa con fosfatado, cromado (limitado por regulaciones) o película de conversión de pasivación sin cromo. Esta etapa es esencialmente "convertir la superficie inerte en superficie activa".
2.4 Control del punto de rocío: el enemigo invisible
El punto de rocío del entorno de aplicación determina si habrá condensación en el sustrato. La disciplina general de la industria es: la temperatura del sustrato debe ser al menos 3 ℃ superior al punto de rocío (según requisitos ambientales de aplicación de pintura de acabado epoxi-poliuretano: temperatura 5–35℃, humedad relativa ≤ 80%, temperatura del sustrato al menos 3℃ superior al punto de rocío). Si la temperatura del sustrato es inferior al punto de rocío, la superficie condensará una película de agua difícil de ver a simple vista; al cubrir el revestimiento nano, el agua queda sellada en la interfaz, causando burbujas en la curación y adherencia nula. En sitio industrial debe haber higrómetro y calculadora de punto de rocío, y medirse antes de empezar.
III. Método de aplicación: fino, uniforme, control de espesor
En los revestimientos nano se teme más a la "aplicación espesa". Su rendimiento proviene de una capa funcional uniforme, no de apilar espesor.
3.1 Pulverización: cómo elegir sin aire, aire, HVLP
Los revestimientos nano industriales y automotrices suelen usar pulverización. Los parámetros pueden tomarse de la experiencia de pintura automotriz e industrial:
- Pulverización con aire/HVLP: buena atomización, película uniforme, adecuado para revestimientos cerámicos de automóvil y piezas finas; la presión en la boquilla HVLP suele ser ≤ 0.7 bar (según TDS de barniz 2K Lesonal de AkzoNobel).
- Pulverización sin aire: alta presión, alta eficiencia, adecuado para piezas industriales de gran área; pero para capas nano ultrafinas debe controlarse estrictamente la salida de pintura y la velocidad de pasada.
- La boquilla y presión de la pistola deben calibrarse según la viscosidad de la pintura, evitando pulverización seca o escurrimiento.
3.2 Frotado (Wipe-on): proceso típico de revestimiento cerámico de automóvil
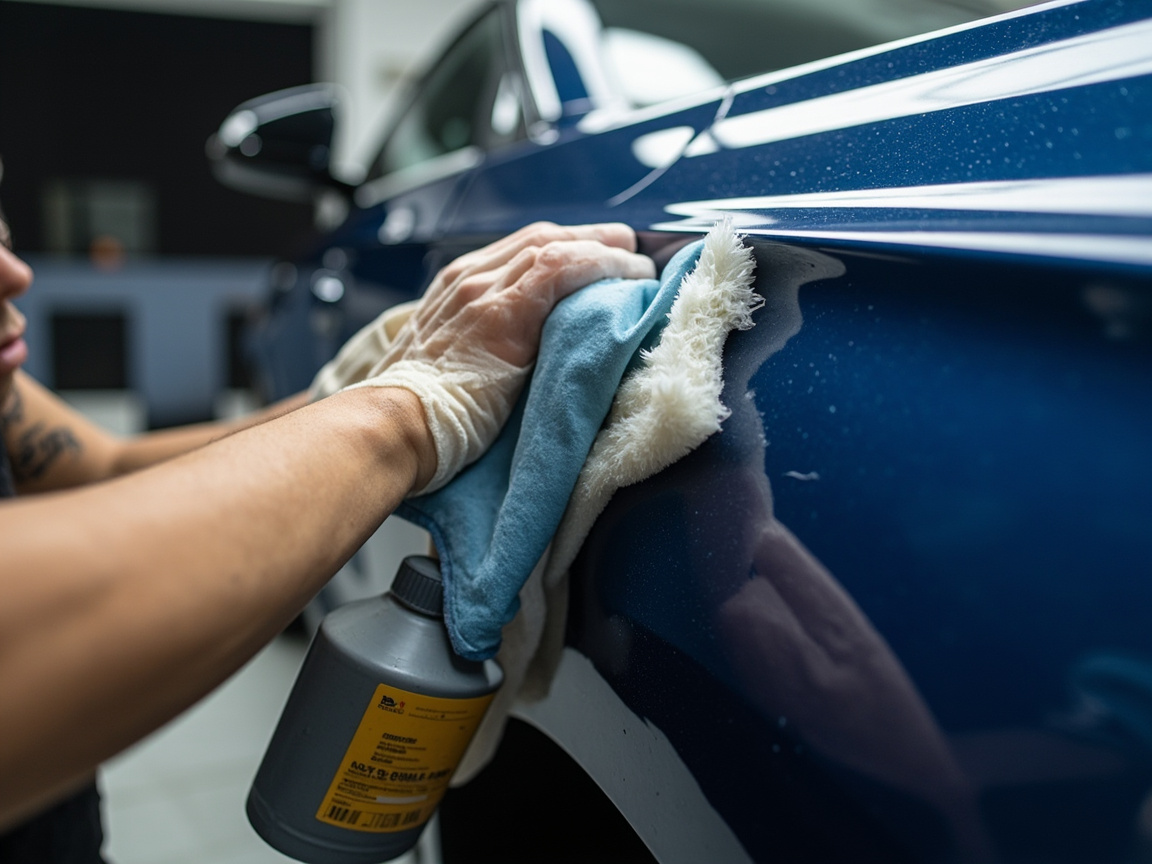
Los revestimientos cerámicos de automóvil a base de Si adoptan generalmente el proceso de "poca cantidad y múltiples veces, aplicación en cruz, limpieza inmediata" (según flujo de Gaamp360: desengrasado IPA → aplicación en cruz poca cantidad y múltiples veces → secado al aire 30 s–3 min → limpiar → evitar agua 24–48 h). El núcleo es: usar un pequeño trozo de paño empapado con muy poca solución de revestimiento, aplicar finamente en cruz sobre la pintura, dejar que el solvente se evapore formando la capa inicial, y luego limpiar el exceso con paño nuevo. El exceso que no se limpia se vuelve blanquecino y deja marca al secar.
3.3 Inmersión / flujo: preferido para electrónica y piezas complejas
Para geometrías complejas como PCB, conectores, microcomponentes, la pulverización difícilmente cubre todo; la inmersión o flujo es más confiable. El revestimiento cerámico nano aislante superhidrófobo electrónico ECS 1300AG adopta "pulverización / frotado / inmersión" múltiples formas, y principalmente en una sola capa (según datos ECS 1300AG). La clave de la inmersión es la velocidad de extracción y el control de goteo, evitando acumulación de líquido.
3.4 Control de espesor de película: conciencia de escala de nm a µm
El espesor de película de revestimientos nano de distintos usos varía enormemente, debe controlarse según el TDS del producto:
| Tipo de revestimiento | Espesor típico | Fuente de datos |
|---|---|---|
| Escudo cerámico nano para pintura de automóvil (base Si) | 200–400 nm | Onyx Nano Shield |
| Revestimiento cerámico para pintura de automóvil (base SiO₂) | 1–3 µm | Gaamp360 |
| Revestimiento aislante superhidrófobo electrónico (aerogel + cerámica) | 12–25 µm | ECS 1300AG |
| Pintura de revestimiento cerámico nano compuesto hidrófobo y autolimpiante | 50–100 µm | YC-8703 |
El espesor de película debe medirse con perfilómetro, elipsómetro o sección SEM (escala nano), no con peine de película húmeda ordinario —el error de las herramientas comunes sería mayor que el espesor de película.
3.5 Secado al aire y entre capas
Tras cada aplicación debe dejarse tiempo de secado al aire para que el solvente se evapore y la red comience a formarse. La ventana de secado al aire de Gaamp360 es 30 s–3 min, luego limpiar. Al superponer múltiples capas, también debe controlarse entre capas: si es muy apresurado el solvente no escapa y forma burbujas, si es muy tardío la superficie ya está dura y forma interfaz débil entre capas.
IV. Ventana de curado: temperatura, humedad y tiempo de curado
Que el revestimiento nano se "aplique" y que "forme película" son dos cosas distintas. Si la ventana de curado no se ajusta, el rendimiento solo se manifiesta a medias.
4.1 Ventana de temperatura y humedad
La mayoría de los revestimientos cerámicos nano a base de disolvente son sensibles a temperatura y humedad:
- Gaamp360:temperatura de aplicación 5–30℃, humedad relativa < 70% (según su TDS);
- Entorno general para revestimientos de acabado epoxi-poliuretano: temperatura 5–35℃, humedad relativa ≤ 80%, temperatura del sustrato 3℃ por encima del punto de rocío (según parámetros de productos nacionales);
- La temperatura mínima de aplicación para tipos epoxi suele ser 10℃ (a baja temperatura se requiere tipo de curado en frío especializado).
Una humedad excesiva no solo conlleva riesgo de condensación, sino que también ralentiza la evaporación del disolvente e induce blanqueo.
4.2 La curación inicial y la curación final no son lo mismo
Los revestimientos cerámicos nano suelen "formar película por secado superficial primero, luego densificación de red lenta":
- Onyx Nano Shield: curación inicial con tratamiento térmico IR 1 h o a temperatura ambiente 2–3 h; la curación final requiere 14 días (según sus datos).
- Gaamp360: curación inicial 24–48 h, curación completa 5–7 días; resistencia a temperatura de hasta 600℃ (según su TDS).
- YC-8703: secado al tacto 2 h, secado total 24 h, ceramización en 7 días; puede hornearse a 150℃ durante 30 min para curado rápido (según su TDS).
Esto significa: medir el ángulo de contacto inmediatamente después de aplicar, o poner en uso en vehículo de inmediato, no da el rendimiento final. La aceptación debe realizarse tras la curación final.
4.3 Ventana de evitar agua / evitar polvo
El agua daña la red inorgánica no totalmente curada, causando blanqueo y disminución de adherencia. Gaamp360 exige explícitamente evitar agua 24–48 h; tras la aplicación de revestimiento cerámico automotriz se suele recomendar no lavar a máquina ni encerar dentro de una semana. Lo mismo aplica al polvo: la película húmeda no secada atrapa el polvo formando defectos permanentes.
4.4 Cinética de curado: evaporación de disolvente + formación de red
Tomando como ejemplo el revestimiento cerámico nano tipo sol-gel de SiO₂, el curado se divide en dos pasos: el disolvente (vehículo) se evapora haciendo que la película líquida se contraiga y adhiera; luego la hidrólisis-condensación de siloxano forma la red inorgánica —Si—O—Si—, y la dureza y resistencia química aumentan. Cuanto mayor es la temperatura y más adecuada la humedad, más rápida es la condensación, pero la integridad final de la red sigue limitada por el tiempo total de curado. Por eso el "curado rápido por horneado" acorta el plazo, pero no sustituye el tiempo de mantenimiento suficiente.
Cinco. Dos ejemplos típicos de proceso de aplicación
Ejemplo A: revestimiento cerámico nano de SiO₂ para pintura de automóvil (referencia proceso Gaamp360)
- Lavar el coche para eliminar polvo superficial → desengrasar con IPA dos veces, asegurar que no queden gotas de agua.
- Aplicar pequeña cantidad de líquido de revestimiento en paño por secciones, aplicar capa fina en cruz.
- Secado al aire 30 s–3 min, limpiar inmediatamente el exceso con paño nuevo.
- Evitar agua 24–48 h, no lavar ni encerar en 7 días.
- Aceptar ángulo de contacto y brillo tras curación final de 5–7 días.
Ejemplo B: revestimiento cerámico nano compuesto hidrófobo para piezas metálicas industriales (referencia proceso YC-8703)
- Chorreado hasta Sa 2.5 o superior (corindón blanco 46 mallas), rugosidad conforme, sin aceite ni polvo.
- Confirmar temperatura del sustrato 3℃ sobre punto de rocío, humedad relativa ≤ 80%.
- Rociar espesor de película 50–100 µm, cobertura uniforme.
- Secado al tacto 2 h, secado total 24 h; si se requiere curado rápido hornear 30 min a 150℃.
- Tras 7 días de mantenimiento para completar ceramización, realizar aceptación de niebla salina y adherencia.
Seis. Aceptación y detección: control por datos, no por tacto
El revestimiento nano no puede ser "bueno si se ve brillante", debe aceptarse según los siguientes indicadores duros (métodos citados de normas generales de revestimiento):
| Indicador | Norma recomendada | Punto de criterio |
|---|---|---|
| Ángulo de contacto / ángulo de rodadura | Medidor de ángulo de contacto; autolimpieza ref. ISO 27448 | Superhidrófobo usualmente > 100°, menor ángulo de rodadura mejor autolimpieza |
| Dureza lápiz | GB/T 6739 / ISO 15184 | "9H" debe indicar dureza lápiz y depende del sustrato |
| Adherencia (cuadrícula) | GB/T 9286 / ISO 2409 | Grado 0–1 es excelente (desprendimiento ≤ 5%) |
| Resistencia niebla salina | GB/T 1771 / ASTM B117 | Según grado y TDS (ej. ≥1200 h) |
| Resistencia abrasión (Taber) | GB/T 1768 / ASTM D4060 | Menor pérdida de masa mejor |
| Espesor película | Perfilómetro / elipsometría / sección SEM | Debe estar en orden de magnitud según TDS |
Para detalles de detección y principios de instrumentos, consulte además Detección y caracterización de pintura nano: tamaño de partícula, Zeta, espesor de película y dureza; sobre mecanismo de formación y curado de película, lea Formación y curado de película de revestimiento nano: temperatura ambiente/IR/horneado y espesor (nm–µm).
Siete. Defectos comunes de aplicación y solución de fallos
| Defecto | Etapa frecuente | Causa principal | Contramedida |
|---|---|---|---|
| Desprendimiento total | Tratamiento superficial | Desengrase incompleto / punto de rocío no controlado | Repetir desengrase IPA, medir punto de rocío+3℃ real |
| Blanqueo / mate | Mantenimiento | Alta humedad o agua sin curar | Controlar humedad < 70%, prohibir agua en ventana de evitar agua |
| Goteo / acumulación | Aplicación | Aplicación espesa única / limpieza insuficiente | Capa fina múltiple, limpiar exceso inmediatamente |
| Mala adherencia | Sustrato | Acero inoxidable no activado / rugosidad insuficiente | Desbastar con abrasivo no metálico, chorreado hasta Sa 2.5 |
| Rendimiento reducido | Aceptación | Medir antes de curación final | Esperar periodo completo (ej. 7–14 días) para aceptar |
| Burbujas | Rociado | Disolvente no evacuado / sustrato con agua | Controlar humedad, dejar secado al aire y entre capas suficiente |
El chorreado y control de rugosidad de piezas industriales es coherente con principios de pretratamiento de pintura de protección industrial; para normas más profundas vea Tratamiento superficial de pintura industrial: chorreado Sa2.5, rugosidad y control de punto de rocío.
Ocho. Compatibilidad de proceso con materiales nuevos Kexin
Kexin New Materials (kexinMaterials) al entregar revestimientos cerámicos nano e hidrófobos protectores, usualmente empaqueta "fármaco de pretratamiento + revestimiento + tarjeta de proceso" en lugar de vender solo un balde de material. La razón es precisamente la anterior: el éxito del revestimiento nano depende siete décimas del proceso. Para tres escenarios —estética automotriz, protección electrónica y anticorrosión industrial— proporcionamos respectivas tarjetas de proceso con fórmula de desengrase, grado de chorreado, modo de aplicación y ventana de mantenimiento, adjuntando datos de terceros verificables de ángulo de contacto, adherencia y niebla salina, para que el aplicador reciba un "SOP directamente ejecutable" en lugar de "parámetros a explorar". Este también es el propósito de incluir en documentos técnicos mecanismos como formación y curado de película de revestimiento nano: solo comprendiendo la ventana de curado se reproduce establemente el rendimiento.
Preguntas frecuentes
P: ¿Es obligatorio chorreado antes de aplicar revestimiento nano?
R: No necesariamente. Para pintura de automóvil, vidrio, piezas plásticas curadas basta IPA desengrase + pulido leve; pero sustratos metálicos (especialmente acero, acero inoxidable) para anclaje mecánico y superficie activada suelen requerir chorreado hasta Sa 2.5 (ISO 8501-1). Si chorrear depende del tipo de sustrato y requisitos de TDS del revestimiento.
P: ¿Por qué el revestimiento cerámico nano debe "limpiar el exceso"?
R: Porque este tipo de revestimiento sol de SiO₂ actúa por capa extremadamente fina y uniforme; el exceso en superficie no se nivela solo, al secar blanquea, deja marca e incluso afecta uniformidad de dureza. Procesos como Gaamp360 enfatizan "poco y varias veces + limpiar tras secado al aire".
P: ¿Qué consecuencias tiene alta humedad de ambiente de aplicación?
R: Alta humedad (ej. > 70%–80%) puede condensar sustrato (bajo punto de rocío 3℃), también ralentiza evaporación de disolvente e induce blanqueo de película y menor adherencia. La mayoría de revestimientos cerámicos nano requieren humedad relativa < 70%, temperatura sustrato 3℃ sobre punto de rocío.
P: ¿Cuánto después de aplicar se puede lavar o mojar?
R: Según proceso Gaamp360, tras aplicación evitar agua 24–48 h; revestimiento cerámico automotriz suele recomendar no lavar a máquina en una semana. Aunque superficie secada al tacto, densificación final de red inorgánica aún requiere varios días.
P: El revestimiento nano nominal 9H, ¿es más duro que el acero?
R: No. “9H” se refiere a la dureza del lápiz (GB/T 6739), que mide la resistencia al rayado de la película de pintura, y el resultado se ve afectado por el soporte del sustrato; la capa de nanocerámica en sí misma solo tiene un espesor de nm a µm, y su dureza proviene en gran medida de la pintura automotriz o el sustrato metálico inferior. Es “resistente a rayas finas”, no “a prueba de impactos o rayas profundas”.
Pregunta: ¿Es mejor cuanto mayor es el espesor de la película?
Respuesta: Para los nanorecubrimientos es justo lo contrario. Un exceso de espesor favorece el goteo, la fisuración y altos esfuerzos internos, y la mayoría de las funcionalidades provienen de la química superficial y no del espesor. Debe controlarse según la TDS: la capa cerámica para pintura automotriz suele ser solo de 1 a 3 µm, el recubrimiento aislante electrónico de 12 a 25 µm, y la cerámica compuesta industrial puede alcanzar 50 a 100 µm.
Pregunta: ¿Se puede usar un peine de película húmeda común para medir el espesor del nanorecubrimiento?
Respuesta: No se recomienda. La capa nanométrica solo tiene de cientos de nm a pocos µm, y la resolución de un peine de película húmeda común es insuficiente. Deben usarse un perfilómetro, un elipsómetro o medición de sección por SEM para reflejar el espesor real de la película.
Pregunta: ¿Por qué la aceptación debe realizarse después del “curado final”?
Respuesta: Porque el curado inicial solo forma una película superficial seca; la condensación y densificación de la red inorgánica (como —Si—O—Si—) requiere tiempo: Onyx necesita 14 días, Gaamp360 necesita 5 a 7 días, YC-8703 necesita 7 días para ceramizarse. Medir el ángulo de contacto y la dureza antes de la ventana subestimará el rendimiento real.
Pregunta: ¿Qué hacer si el nanorecubrimiento sobre acero inoxidable se desprende fácilmente?
Respuesta: La superficie del acero inoxidable es densa e inerte, y la adherencia directa es pobre. Según la TDS, debe lijarse con abrasivo no metálico para generar rayas, si es necesario hacer un tratamiento de pasivación/película de conversión para activar, y confirmar que la desengrasada es completa. No aplique solo con una limpieza ordinaria.
Pregunta: Si la temperatura de mantenimiento es baja, ¿el curado será muy lento?
Respuesta: Sí. Cuanto menor es la temperatura, más lentos son la evaporación del disolvente y la condensación de la red. La temperatura mínima de aplicación para epoxis suele ser 10 ℃, y los nanorecubrimientos cerámicos a base de disolvente también suelen estar por encima de 5 ℃. A baja temperatura puede elegir un tipo de curado a baja temperatura, o hornear a 150 ℃ durante 30 min (como YC-8703) para un curado rápido, pero aún requiere suficiente tiempo de mantenimiento.
Lecturas complementarias
- Formación de película y curado de nanorecubrimientos: temperatura ambiente/IR/horneado y espesor (nm–µm): explica a fondo la dinámica de formación y curado de película detrás de la “ventana de mantenimiento” de este artículo, ayudando a entender por qué se necesitan 7 a 14 días de curado final.
- Pruebas de desgaste y dureza de nanorecubrimientos: dureza del lápiz, Taber y rayado: detalla el significado real y la base normativa de la “9H”, Taber y la dureza por rayado, para usarse junto con la sección de aceptación de este artículo.
- Tratamiento de superficie para pintura industrial: granallado Sa2.5, rugosidad y control del punto de rocío: la norma general de pretratamiento de piezas metálicas industriales, totalmente compatible con los principios de granallado y control de punto de rocío de los nanorecubrimientos.