ナノコーティングが「薄くて強い」根本的な理由は、その機能層がナノからマイクロメートルオーダーであることにあります。例えば市販の SiO₂ 系自動車セラミックコーティングのFilm Thicknessは約 1–3 µm(Gaamp360 の技術資料による)、ある種の車塗料用ナノセラミックシールドのFilm Thicknessはわずか 200–400 nm(Onyx Nano Shield の資料による)です。このような薄い層が、超撥水・硬化・耐擦傷・耐食性のPerformanceを本当に発揮できるかどうかは、ほぼ完全にApplication工芸に依存します。Surfaceがきれいに処理されていなければ、どんなに高価なナノコーティングでもまとめて剥がれます。塗布が厚すぎればタレ、薄すぎれば下地が出ます。養生のウィンドウで温Humidityを管理しなければ、硬化が不十分となり、接触角と耐久性が大きく低下します。本稿ではナノコーティングのApplicationを「Surface処理—塗布—養生」の三つの関門に分け、順に実行可能なパラメータと判定基準を提示します。
工業・自動車塗装システムのサプライヤーとして、KeXin New Material(kexinMaterials) はナノセラミックコーティング、撥水防護および関連前処理薬剤において成熟したソリューションを有しており、本稿の工芸提案もこれらの実際の現場条件からの蓄積によるもので、以下の各節と組み合わせてそのまま適用可能です。
一、なぜApplication工芸がナノコーティングの成否を決めるのか
ナノコーティングと従来の塗料は「厚さ」においてそもそも別次元です。従来のエポキシペイントのトップコートは100 µm 以上(例えばエポキシポリウレタントップコートの単層で 100–120 µm に達する、国内製品パラメータ総括による)で、厚膜の物理的遮蔽に依存します。一方ナノコーティングはSurface化学と微視的形態で作用します。低Surfaceエネルギーが大きな接触角(撥水)をもたらし、緻密な無機ネットワークがHardnessと耐摩耗性をもたらし、超薄層はワークの寸法をほぼ増加させません。その代償は、SubstrateSurfaceの状態に極度に敏感であることです。
メカニズムから言えば、コーティングが最終的に「保持できるか」は、三つの微視的要素に依存します。
- 機械的アンカー:SubstrateSurfaceには適切な微視的粗さが必要で、コーティングが凹凸に浸透し「噛み合い」を形成します。Sa 2½(ISO 8501-1)までブラスト処理するのは、この凹凸を作るためです。
- 化学/物理吸着:SubstrateSurfaceはきれいで活性化されていなければならず、油汚れ、スケール、離型剤が界面結合を阻害してはなりません。
- Surfaceエネルギーの整合:ヤングの式(Young’s equation)cosθ = (γ_SV − γ_SL)/γ_LV によれば、固体Surfaceエネルギー(γ_SV)が低いほど液体は濡れにくく、接触角 θ は大きくなります。ナノコーティング自体は「低Surfaceエネルギー」を追求しますが、これはそれ自体が低Surfaceエネルギーのプラスチックやワックス層への付着も難しいことを意味します。活性化しない限りは。
一言で言えば:ナノコーティングは「界面工学」であり、「膜を一枚塗る」ことではない。以下三つの関門を順に分解します。
二、Surface処理:清浄・粗さ・活性化の三原則
自動車塗装面、電子筐体、工業鋼構造物のいずれであっても、Surface処理はApplicationの成否の大部分を占めます。ナノコーティングは特にそうです。
2.1 脱脂:第一歩、かつ省略されやすい歩
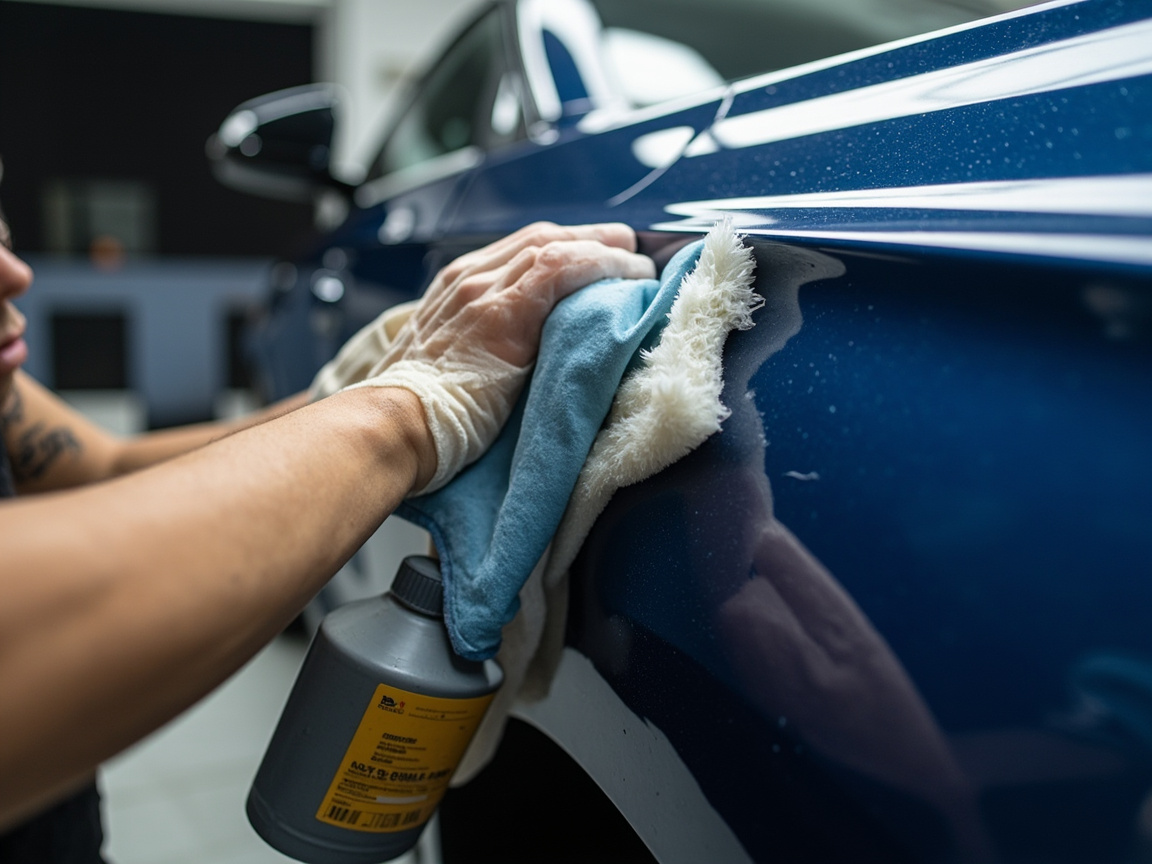
いかなる油脂、指紋、ワックス、シリコーン離型剤も界面に弱境界層を形成し、ナノコーティングを「疑似的付着」させます。自動車セラミックコーティングの標準工程は、まず IPA(イソプロピルアルコール)脱脂を行うことです。IPA を不織布に含ませて繰り返し拭き、釉薬、油汚れ、残留研磨剤を除去します(Gaamp360 Application工芸による)。工業部品ではアルカリ脱脂、溶剤拭き、蒸気脱脂が一般的です。判定基準は簡単です。水膜がSurfaceで連続的に広がる(珠になって収縮しない)ことで、脱脂が十分であると分かります。
2.2 ブラストと粗さ:「アンカー点」の製造
MetalSubstrateに対して、ブラストは最も信頼できる前処理です。撥水自己洗浄ナノ複合セラミック塗料 YC-8703 を例にとると、その TDS は ブラストを Sa2.5 以上とし、46 メッシュのホワイトアルミナを最適磨材とすることを要求しています。Surface粗さのオーダーは防錆ペイントの一般要求を参考にできます。ブラスト後の粗さは通常 30–75 µm に制御されます(アルキド防錆ペイント GB/T 25251 シリーズApplicationパラメータによる)。粗さは大きければ良いわけではありません。大きすぎると汚れが溜まりやすくFilm Thickness不均一を招き、小さすぎるとアンカーが不足します。
ブラスト等級は ISO 8501-1 に基づき区分されます。
- St 2 / St 3:手工具または動力工具による除錆、一般的防護のみに適合;
- Sa 2½(すなわち Sa 2.5):徹底ブラスト、ほぼ白級、ナノコーティングと重防錆の推奨起点;
- Sa 3:白出し級、最高要求。
2.3 ステンレスと非鉄Metalの「活性化」処理
ステンレス、アルミ、亜鉛めっき層のSurfaceにはしばしば緻密な酸化膜や平滑な圧延層があり、そのまま塗布すると付着性が悪いです。Jotun などのメーカーの TDS は明確に、ステンレスには非Metal磨材による研磨で傷を付ける(微視的アンカー点と新鮮なSurfaceをProvides)ことが必要で、普通の清掃のみでは不十分としています。アルミおよび合金には、リン酸塩処理、クロメート処理(法規制あり)、またはクロムフリー不動態化転換膜が補完的に用いられます。このステップの本質は「不活性Surfaceを活性Surfaceに変える」ことです。
2.4 露点管理:見えない敵
Application環境の露点は、Substrateに結露するかどうかを決定します。業界の一般規律は、SubstrateTemperatureは露点より少なくとも 3 ℃ 高くなければならないというものです(エポキシポリウレタントップコートのApplication環境要求による:Temperature 5–35℃、相対Humidity ≤ 80%、SubstrateTemperatureが露点より 3℃ 以上高い)。SubstrateTemperatureが露点より低い場合、Surfaceに肉眼では見えにくい水膜が凝結し、ナノコーティングをその上に被せると水分が界面に封じ込められ、硬化時にブリスターが生じ付着力がゼロになります。工業現場では温Humidity計と露点計算機を備え、開始前に実測すべきです。
三、塗布方法:薄く・均一に・厚さを制御
ナノコーティングで最も忌むべきは「厚塗り」です。そのPerformanceは均一な機能層から来るものであり、厚さを積み上げたものではありません。
3.1 スプレー:エアレス、エア、HVLP の選び方
工業・自動車ナノコーティングはスプレーが多用されます。パラメータは自動車ペイントと工業ペイントの経験を参考にできます。
- エアスプレー/HVLP:雾化が良く膜が均一、自動車セラミックコーティングと精密部品に適合;HVLP キャップ端圧力は通常 ≤ 0.7 bar(AkzoNobel Lesonal 2K ニス TDS による)。
- エアレススプレー:圧力が高く效率高、大面積工業部品に適合;ただし超薄ナノ層には吐出量とガン移動速度の厳格な制御が必要。
- ガン口径と圧力は塗料Viscosityに基づき較正し、ドライスプレーやタレを避ける。
3.2 拭き塗り(Wipe-on):自動車セラミックコーティングの典型工芸
Si 系自動車セラミックコーティングは一般的に「少量多回・クロス塗布・即座に拭き取り」の工芸を採用します(Gaamp360 フローによる:IPA 脱脂 → 少量多回クロス塗り → フラッシュ 30 s–3 min → 拭き取り → 断水 24–48 h)。コアは、小さな布に極少量のコーティング液を含ませ、塗装面にクロスで薄く塗り、溶剤をフラッシュさせて初期層を形成した後、新しい布で余分な材料を拭き取ることです。余った材料を拭き取らないと、乾燥後に白化し痕が残ります。
3.3 浸漬塗装/流し塗り:電子・複雑形状部品の優先選択
PCB、コネクタ、微小部品などの複雑な形状にはスプレーでは全面被覆が難しく、浸漬塗装または流し塗りがより信頼できます。電子用超撥水絶縁ナノセラミックコーティング ECS 1300AG は「スプレー/拭き塗り/浸漬塗装」の複数方式を採用し、単層を主体としています(ECS 1300AG 資料による)。浸漬塗装の鍵は引き上げ速度と垂れ流れ制御で、液溜まりを避けます。
3.4 Film Thickness制御:nm から µm のオーダー意識
用途ごとにナノコーティングのFilm Thicknessは大きく異なり、製品 TDS に従い制御しなければなりません。
| コーティング種類 | 典型Film Thickness | データ出所 |
|---|---|---|
| 車塗料用ナノセラミックシールド(Si 系) | 200–400 nm | Onyx Nano Shield |
| 車塗料用セラミックコーティング(SiO₂ 系) | 1–3 µm | Gaamp360 |
| 電子用超撥水絶縁コーティング(エアロゲル+セラミック) | 12–25 µm | ECS 1300AG |
| 撥水自己洗浄ナノ複合セラミック塗料 | 50–100 µm | YC-8703 |
Film Thicknessは段差計、エリプソメータ、または SEM 断面測定(ナノ級)を用い、普通のWet Film梳では測らないこと。普通の工具の誤差はFilm Thicknessより大きくなります。
3.5 フラッシュと層間
各層塗布後はフラッシュ時間を設け、溶剤を揮発させネットワークの形成を開始させます。Gaamp360 のフラッシュウィンドウは 30 s–3 min で、その後拭き取ります。多層重ねる場合、層間も制御が必要です。急ぎすぎると溶剤が抜けずブリスター、遅すぎるとSurfaceが既に硬く層間弱界面を形成します。
四、養生ウィンドウ:Temperature・Humidity・硬化時間
ナノコーティングの「塗った」ことと「膜になった」ことは別です。養生ウィンドウを管理しなければ、Performanceは半分しか発揮されません。
4.1 温Humidityウィンドウ
多くの溶剤型ナノセラミックコーティングは温Humidityに敏感です。
- Gaamp360:Application Temperature 5–30℃、相対Humidity < 70%(同 TDS による);
- エポキシポリウレタントップコート類一般環境:Temperature 5–35℃、相対Humidity ≤ 80%、SubstrateTemperatureが露点より 3℃ 以上高い(国内製品パラメータによる);
- エポキシ類の最低Application Temperatureは一般的に 10℃(低温には専用低温硬化型が必要)。
Humidityが高すぎると結露リスクをもたらすだけでなく、溶剤揮発を遅らせ白化を誘発します。
4.2 初期硬化と最終硬化は別物
ナノセラミックコーティングは通常「先にSurface乾燥して膜になり、その後ゆっくりネットワークが緻密化する」ものです。
- Onyx Nano Shield:初期硬化は IR 熱処理 1 h または室温 2–3 h;最終硬化には 14 日を要する(同資料による)。
- Gaamp360:初期硬化 24–48 h、完全硬化 5–7 日;耐温は 600℃ に達する(同 TDS による)。
- YC-8703:指触乾燥 2 h、硬化乾燥 24 h、7 日でセラミック化;150℃ で 30 min 焼付けによる早期硬化が可能(同社 TDS による)。
これは以下を意味します:塗布直後に接触角を測定したり、塗布直後に組付けて使用したりしても、得られるのは最終Performanceではありません。検収は最終硬化後に行うべきです。
4.3 Waterproof / 防塵ウィンドウ
水は未完全硬化の無機ネットワークを破壊し、白化や付着性低下を引き起こします。Gaamp360 は明確に24–48 h のWaterproofを要求しています;自動車用セラミックコーティングApplication後は通常、1 週間以内は自動洗車やワックスがけをしないことが推奨されます。粉塵も同様です——未表乾のウェットフィルムはほこりを包み込み永久的な欠陥を形成します。
4.4 硬化動力学:溶媒揮発 + ネットワーク形成
SiO₂ ゾル-ゲル型セラミックコーティングを例にとると、硬化は 2 段階に分かれます:溶媒(キャリア)が揮発して液膜が収縮し密着する;その後、シロキサンの加水分解-縮合により —Si—O—Si— 無機ネットワークが形成され、Hardnessと耐薬品性が向上します。Temperatureが高いほど、Humidityが適切であるほど縮合は速くなりますが、最終的なネットワークの完全性は依然として総養生時間に制約されます。これが「焼付け早期硬化」が工期を短縮できるものの、十分な養生時間を代替できない理由です。
五、二つの典型的なApplicationフロー例
例 A:自動車塗装面 SiO₂ セラミックコーティング(Gaamp360 工法参考)
- 洗車で浮塵を除去 → IPA 脱脂を 2 回実施し、水玉残留がないことを確認。
- 小片の布に極少量のコーティング液を含ませ、区域ごとに十字に薄塗り。
- フラッシュドライ 30 s–3 min の後、直ちに新しい布で余分な材料を拭き取る。
- 24–48 h Waterproof、7 日以内は洗車・ワックスがけ不可。
- 最終硬化 5–7 日後に接触角と光沢を検収。
例 B:工業用Metal部品 疎水ナノ複合セラミックコーティング(YC-8703 工法参考)
- ブラストで Sa 2.5 以上(46 メッシュ白溶融アルミナ)とし、粗度が基準を満たし、油分・塵芥なし。
- SubstrateTemperatureが露点より 3℃ 以上、相対Humidity ≤ 80% であることを確認。
- SprayingFilm Thickness 50–100 µm とし、均一に被覆。
- 指触乾燥 2 h、硬化乾燥 24 h;早期硬化が必要な場合は 150℃ で 30 min 焼付け。
- 7 日養生でセラミック化完了後、塩水噴霧と付着性の検収を実施。
六、検収と検査:感覚ではなくデータで管理
ナノコーティングは「光って見えれば良い」ではなく、以下のハード指標で検収すべきです(方法はいずれも汎用コーティング規格から引用):
| 指標 | 推奨規格 | 判定要点 |
|---|---|---|
| 接触角 / 転落角 | 接触角測定装置;自己洗浄は ISO 27448 参考 | 超疎水は通常 > 100°、転落角が小さいほど自己洗浄性に優れる |
| 鉛筆Hardness | GB/T 6739 / ISO 15184 | “9H”は鉛筆HardnessでありSubstrateに依存する旨を明記必要 |
| 付着性(クロスカット) | GB/T 9286 / ISO 2409 | 0–1 級が優(剥離 ≤ 5%) |
| 耐塩水噴霧 | GB/T 1771 / ASTM B117 | 等級と TDS に基づき判定(例:≥1200 h) |
| 耐摩耗(Taber) | GB/T 1768 / ASTM D4060 | 質量減少が少ないほど良い |
| Film Thickness | 段差計 / エリプソメータ / SEM 断面 | TDS 規定のオーダーに収まること |
検査の詳細と装置の原理については、ナノペイントの検査と特性評価:粒径、Zeta、Film ThicknessとHardnessをさらに参照いただけます;成膜硬化メカニズムについては、ナノコーティングの成膜と硬化:室温/IR/焼付けと厚み(nm–µm)を延伸読了いただけます。
七、一般的なApplication不良とトラブルシューティング
| 不良 | 多発工程 | 主な原因 | 対策 |
|---|---|---|---|
| 全面剥離 | Surface処理 | 脱脂不十分 / 露点未管理 | IPA 脱脂のやり直し、露点+3℃ を実測 |
| 白化 / 曇り | 養生 | 高湿または未硬化時の水付着 | Humidity < 70% 管理、Waterproofウィンドウ内は禁水 |
| 垂れ / 液溜まり | 塗布 | 一度の厚塗り / 拭き残し | 薄塗り多回、余分な材料は直ちに拭き取る |
| 付着性不良 | Substrate | ステンレス未活性化 / 粗度不足 | 非Metal研磨材で粗面化、ブラストで Sa 2.5 に |
| Performance低下 | 検収 | 最終硬化前に測定 | 満養生期(例:7–14 日)経過後に検査 |
| 気泡 | Spraying | 溶媒未揮発 / Substrate含水 | 含水管理、フラッシュドライと層間を十分確保 |
工業部品のブラストと粗度管理は、工業用保護ペイントの前処理原則と一致しており、より深い規範は工業ペイントのSurface処理:ブラスト Sa2.5、粗度と露点管理をご覧ください。
八、KeXin New Material(kexinMaterials)の工法との整合
KeXin New Material(kexinMaterials) はナノセラミックおよび疎水保護コーティングを納入する際、単に一缶の材料を売るのではなく、通常「前処理薬剤 + コーティング + 工法カード」をセットでProvidesします。その理由はまさに上記の通り——ナノコーティングの成否は七割が工法にあります。自動車美容、電子保護、工業防錆の三つのシナリオに対し、それぞれ脱脂処方、ブラスト等級、塗布方式、養生ウィンドウの工法カードを提示し、第三者検査で再確認可能な接触角、付着性、塩水噴霧データを添付することで、Application側が手にするのは「そのまま実行できる SOP」であり、「自ら試行錯誤するパラメータ」ではありません。これも私たちがナノコーティングの成膜と硬化といったメカニズムを技術文書に記載する初衷です:硬化ウィンドウを理解して初めて、Performanceを安定的に再現できます。
よくある質問
問: ナノコーティングApplication前に必ずブラストが必要ですか?
答: 必ずしもそうとは限りません。自動車塗装面、ガラス、硬化済みプラスチック部品は多くの場合 IPA 脱脂 + 軽研磨で十分です;しかしMetalSubstrate(特に鋼鉄、ステンレス)は機械的アンカーと活性Surfaceを得るため、通常 Sa 2.5(ISO 8501-1)までのブラストが必要です。ブラストの要否はSubstrateの種類とコーティングの TDS 要求に依存します。
問: なぜナノセラミックコーティングは「余分な材料を拭き取る」必要があるのですか?
答: この種の SiO₂ ゾル型コーティングは極薄均一層によって機能するため、Surfaceに残った余分な材料は自動的に平らには広がらず、乾燥後に白化、跡残り、ひいてはHardnessの均一性にも影響を及ぼすからです。Gaamp360 などの工法はいずれも「少量多回 + フラッシュドライ後拭き取り」を強調しています。
問: Application環境のHumidityが高いとどのような結果になりますか?
答: 高湿(例:> 70%–80%)はSubstrateの結露(露点より 3℃ 低い時)を招く可能性があり、溶媒揮発を遅らせ、塗膜の白化と付着性低下を誘発します。多くのナノセラミックコーティングは相対Humidity < 70%、SubstrateTemperatureが露点より 3℃ 以上を要求します。
問: 塗布後どれくらいで洗車や水付着ができますか?
答: Gaamp360 工法を参考に、Application後 24–48 h のWaterproofが必要です;自動車用セラミックコーティングは通常 1 週間以内の自動洗車を推奨しません。Surfaceが表乾していても、無機ネットワークの最終的な緻密化には数日を要します。
問: ナノコーティングの表示 9H は、鉄鋼より硬いということですか?
答: いいえ。”9H”は鉛筆Hardness(GB/T 6739)を指し、塗膜の耐傷性を測るものであり、結果はSubstrateの支持の影響を受けます;ナノセラミック層自体は nm–µm 級のみで、Hardnessの多くは下地の車塗装/Metal基体に由来します。それは「微細な傷への耐性」であり、「衝撃Prevents、深い傷Prevents」ではありません。
問: Film Thicknessは厚いほど良いのですか?
答: ナノコーティングにおいてはむしろ逆です。過厚は垂れ、割れ、応力増大を招きやすく、多くの機能性はSurface化学から来るものであり厚みからではありません。TDS に従い管理すべきです:車塗装セラミック層は多くの場合わずか 1–3 µm、電子絶縁コーティング 12–25 µm、工業用複合セラミックは 50–100 µm に達します。
問: 普通のウェットフィルムコームでナノコーティングの厚みを測れますか?
答: お勧めしません。ナノ層は数百 nm から数 µm しかなく、普通のウェットフィルムコームの分解能では全く不足です。段差計、エリプソメータ、または SEM 断面測定を用いて実際のFilm Thicknessを反映させる必要があります。
問: なぜ検収は「最終硬化」後に行うのですか?
答: 初期硬化は表乾膜を形成するだけであり、無機ネットワーク(例:—Si—O—Si—)の縮合緻密化には時間を要するからです:Onyx は 14 日、Gaamp360 は 5–7 日、YC-8703 は 7 日のセラミック化を要します。ウィンドウ前に接触角とHardnessを測ると、真のPerformanceを過小評価します。
問: ステンレス上のナノコーティングが剥がれやすい場合どうすればよいですか?
答: ステンレスSurfaceは緻密で不活性であり、そのまま塗布すると付着性が悪いです。TDS に従い非Metal研磨材で研磨して傷を付け、必要に応じて不動態化/化成膜による活性化を行い、脱脂が徹底していることを確認してください。普通の清掃だけで塗布してはいけません。
問: 養生Temperatureが低いと、硬化は遅くなりますか?
答: なります。Temperatureが低いほど、溶媒揮発とネットワーク縮合は遅くなります。エポキシ系の最低Application Temperatureは一般的に 10℃、溶剤型ナノセラミックも多くは 5℃ 以上です。低温時は低温硬化型を選ぶか、150℃ で 30 min 焼付け(YC-8703 など)による早期硬化が可能ですが、それでも十分な養生時間が必要です。
延伸読了
- ナノコーティングの成膜と硬化:室温/IR/焼き付けとFilm Thickness(nm–µm):本記事の「養生窓」の背後にある成膜と硬化の動力学を徹底解説し、なぜ最終硬化に7–14日を要するのかを理解する手助けをします。
- ナノコーティングの耐摩耗性とHardness試験:鉛筆Hardness、Taberおよび引っかき:本記事の「9H」、Taberおよび引っかきHardnessの真の意味と規格の根拠を詳しく解説し、本記事の検収セクションと併用してください。
- 工業塗料のSurface処理:ブラスト Sa2.5、粗さと露点管理:工業用Metal部品の前処理における一般的な規範であり、ナノコーティングのブラストおよび露点管理の原則と完全に共通しています。