La raison fondamentale pour laquelle le revêtement nano est « mince mais robuste » réside dans le fait que sa couche fonctionnelle n'a généralement qu'une épaisseur de l'ordre du nanomètre à la micrométre : par exemple, le revêtement céramique automobile à base de SiO₂ couramment disponible sur le marché a une épaisseur de film d'environ 1–3 µm (selon les données techniques de Gaamp360), tandis que certains boucliers nano-céramiques pour peinture automobile n'ont qu'une épaisseur de 200–400 nm (selon les données d'Onyx Nano Shield). Une couche aussi mince, capable ou non d'exprimer réellement les performances de superhydrophobie, de durcissement, de résistance aux rayures et de corrosion, dépend presque entièrement du procédé d'application — si la surface n'est pas proprement traitée, même le revêtement nano le plus cher se détachera en plaques ; trop épais, il coule, trop fin, la base apparaît ; si la fenêtre de cure ne respecte pas la température et l'humidité, le durcissement est incomplet et l'angle de contact ainsi que la durabilité sont considérablement réduits. Cet article décompose l'application du revêtement nano en trois étapes « traitement de surface — application — cure » et donne, point par point, des paramètres exploitables et des critères de jugement.
En tant que fournisseur de systèmes de revêtement industriel et automobile, Kexin New Materials (kexinMaterials) dispose de solutions matures pour les revêtements nano-céramiques, la protection hydrophobe et les agents de prétraitement associés. Les recommandations de procédé de cet article proviennent également de l'accumulation de ces conditions de travail réelles, et peuvent être appliquées directement en combinaison avec les sections ci-dessous.
I. Pourquoi le procédé d'application détermine la réussite ou l'échec du revêtement nano
Le revêtement nano et la peinture traditionnelle ne sont pas du même ordre de grandeur en termes d'« épaisseur ». La finition époxy traditionnelle atteint souvent plus de 100 µm (par exemple, la finition époxy-polyuréthane en une seule passe peut atteindre 100–120 µm, selon le résumé des paramètres des produits nationaux), s'appuyant sur un blindage physique à film épais ; alors que le revêtement nano agit par la chimie de surface et la morphologie microscopique — la faible énergie de surface apporte un grand angle de contact (hydrophobe), le réseau inorganic dense apporte la dureté et la résistance à l'usure, et la couche ultra-mince n'augmente presque pas les dimensions de la pièce. Le prix à payer est : il est extrêmement sensible à l'état de la surface du substrat.
En termes de mécanisme, le fait que le revêtement tienne « debout » ou non dépend de trois facteurs microscopiques :
- Ancrage mécanique : la surface du substrat doit présenter une rugosité microscopique appropriée pour permettre au revêtement de pénétrer les reliefs et former un « engrènement ». Le sablage jusqu'à Sa 2½ (ISO 8501-1) vise précisément à créer ce relief.
- Adsorption chimique/physique : la surface du substrat doit être propre et activée, sans huile, calamine ou agent de démoulage bloquant la liaison interfaciale.
- Correspondance de l'énergie de surface : selon l'équation de Young (Young's equation) cosθ = (γ_SV − γ_SL)/γ_LV, plus l'énergie de surface solide (γ_SV) est faible, plus le liquide est difficile à mouiller et plus l'angle de contact θ est grand. Le revêtement nano recherche lui-même la « faible énergie de surface », mais cela signifie qu'il est aussi difficile pour lui de s'attacher à des plastiques ou des couches cireuses à faible énergie de surface — à moins de les activer au préalable.
En un mot : le revêtement nano est une « ingénierie d'interface », pas « appliquer une couche de film ». Les trois étapes ci-dessous sont décomposées une par une.
II. Traitement de surface : les trois principes de propreté, rugosité et activation
Que ce soit pour la peinture automobile, le boîtier électronique ou la structure en acier industriel, le traitement de surface représente la majeure partie de la réussite ou de l'échec de l'application. C'est d'autant plus vrai pour le revêtement nano.
2.1 Dégraissage : la première étape, aussi la plus facile à sauter
Toute huile, empreinte digitale, cire ou agent de démoulage silicone formera une couche limite faible à l'interface, provoquant une « fausse adhérence » du revêtement nano. La procédure standard pour le revêtement céramique automobile consiste d'abord en un dégraissage à l'IPA (isopropanol) — utiliser de l'IPA sur un chiffon non tissé et frotter à plusieurs reprises pour éliminer le vernis, l'huile et les résidus d'abrasif (selon le procédé de Gaamp360). Les pièces industrielles utilisent couramment un dégraissage alcalin, un essuyage au solvant ou un dégraissage à la vapeur. Le critère de jugement est simple : le film d'eau s'étale continuellement sur la surface (sans se rétracter en perles), ce qui indique un dégraissage réussi.
2.2 Sablage et rugosité : créer des « points d'ancrage »
Pour les substrats métalliques, le sablage est le prétraitement le plus fiable. Prenons l'exemple du revêtement nano-céramique composite hydrophobe autonettoyant YC-8703, dont le TDS exige un sablage atteignant Sa2.5 ou plus, avec comme meilleur abrasif l'alumine blanche de 46 mesh ; l'ordre de grandeur de la rugosité de surface peut référer aux exigences générales des peintures antirouille — après sablage, la rugosité est généralement contrôlée entre 30–75 µm (selon les paramètres de construction de la série GB/T 25251 de la peinture alkyd antirouille). La rugosité n'est pas meilleure si elle est plus grande : trop grande, elle cache facilement la saleté et provoque une épaisseur de film inégale ; trop petite, l'ancrage est insuffisant.
Les niveaux de sablage sont classés selon ISO 8501-1 :
- St 2 / St 3 : dérouillage manuel ou par outils motorisés, adapté uniquement à une protection générale ;
- Sa 2½ (soit Sa 2.5) : sablage complet, niveau quasi blanc, point de départ recommandé pour le revêtement nano et l'anticorrosion lourde ;
- Sa 3 : niveau blanc, exigence maximale.
2.3 Traitement d'« activation » de l'acier inoxydable et des métaux non ferreux
La surface de l'acier inoxydable, de l'aluminium ou de la couche galvanisée présente souvent une couche d'oxyde dense ou une couche laminée lisse, entraînant une mauvaise adhérence si on applique directement. Le TDS de fabricants comme Jotun exige explicitement : l'acier inoxydable doit être poncé avec un abrasif non métallique pour produire des rayures (fournissant des points d'ancrage microscopiques et une surface fraîche), et ne peut se contenter d'un nettoyage ordinaire. Pour l'aluminium et ses alliages, on ajoute souvent une phosphatation, une chromation (limitée par la réglementation) ou une conversion de passivation sans chrome. Cette étape consiste essentiellement à « transformer une surface inerte en surface active ».
2.4 Contrôle du point de rosée : l'ennemi invisible
Le point de rosée de l'environnement de construction détermine si de la condensation se formera sur le substrat. La discipline générale de l'industrie est : la température du substrat doit être supérieure au point de rosée d'au moins 3 ℃ (selon les exigences environnementales de construction de la finition époxy-polyuréthane : température 5–35℃, humidité relative ≤ 80%, température du substrat supérieure au point de rosée de plus de 3℃). Si la température du substrat est inférieure au point de rosée, une pellicule d'eau invisible à l'œil nu se condensera à la surface ; le revêtement nano appliqué par-dessus emprisonne l'eau à l'interface, provoquant un durcissement avec bulles et une adhérence nulle. Les sites industriels doivent être équipés d'un thermo-hygromètre et d'un calculateur de point de rosée, et mesurer avant le début des travaux.
III. Mode d'application : mince, uniforme, contrôle d'épaisseur
Le revêtement nano craint le plus la « application épaisse ». Ses performances proviennent d'une couche fonctionnelle uniforme, et non d'une épaisseur empilée.
3.1 Pulvérisation : comment choisir entre sans air, air et HVLP
Les revêtements nano industriels et automobiles utilisent principalement la pulvérisation. Les paramètres peuvent s'inspirer de l'expérience des peintures automobiles et industrielles :
- Pulvérisation à l'air / HVLP : bonne atomisation, film uniforme, adapté au revêtement céramique automobile et aux pièces fines ; la pression à la buse HVLP est généralement ≤ 0.7 bar (selon le TDS du vernis 2K Lesonal d'AkzoNobel).
- Pulvérisation sans air : pression élevée, efficacité élevée, adaptée aux grandes pièces industrielles ; mais pour les couches nano ultra-minces, il faut contrôler strictement le débit de peinture et la vitesse de passage du pistolet.
- Le diamètre de la buse et la pression doivent être calibrés selon la viscosité de la peinture, pour éviter la pulvérisation sèche ou les coulures.
3.2 Essuyage (Wipe-on) : procédé typique du revêtement céramique automobile
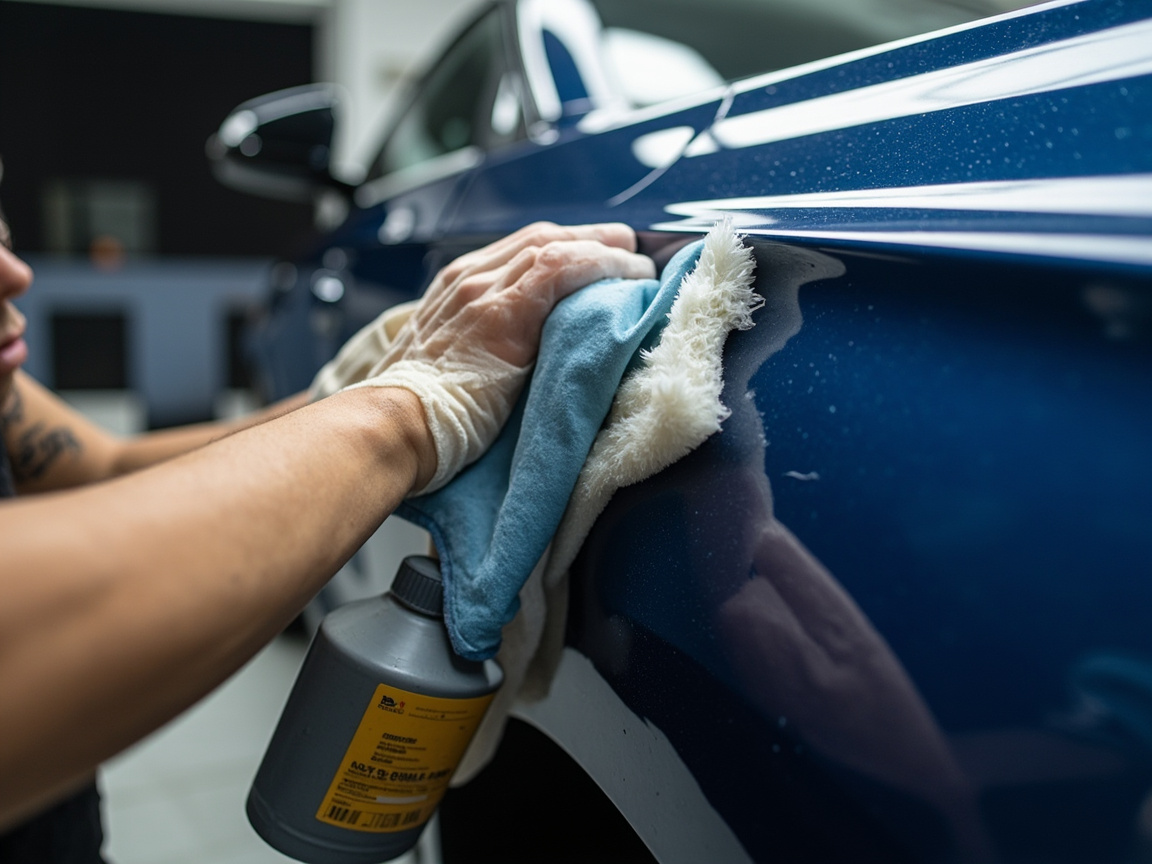
Le revêtement céramique automobile à base de Si adopte généralement le procédé « petite quantité multi-passes, application croisée, essuyage immédiat » (selon le flux Gaamp360 : dégraissage IPA → application croisée petite quantité multi-passes → séchage flash 30 s–3 min → essuyage → éviter l'eau 24–48 h). Le cœur : utiliser un petit morceau de chiffon imbibé d'une très petite quantité de liquide de revêtement, appliquer en croix finement sur la peinture, laisser le solvant sécher pour former la couche initiale, puis essuyer l'excédent avec un chiffon neuf. L'excédent non essuyé blanchit et laisse des traces après séchage.
3.3 Trempage / Coulée : choix privilégié pour l'électronique et les pièces complexes
Pour des géométries complexes comme les PCB, connecteurs et micro-pièces, la pulvérisation a du mal à couvrir entièrement, le trempage ou la coulée est plus fiable. Le revêtement nano-céramique isolant superhydrophobe électronique ECS 1300AG utilise ainsi « pulvérisation / essuyage / trempage » multi-modes, et principalement en une seule passe (selon les données ECS 1300AG). Le point clé du trempage est la vitesse de retrait et le contrôle de l'égouttage, pour éviter l'accumulation de liquide.
3.4 Contrôle d'épaisseur : conscience de l'ordre nm à µm
L'épaisseur de film des revêtements nano varie considérablement selon l'usage, et doit être contrôlée selon le TDS du produit :
| Type de revêtement | Épaisseur de film typique | Source des données |
|---|---|---|
| Bouclier nano-céramique peinture auto (base Si) | 200–400 nm | Onyx Nano Shield |
| Revêtement céramique peinture auto (base SiO₂) | 1–3 µm | Gaamp360 |
| Revêtement isolant superhydrophobe électronique (aérogel+céramique) | 12–25 µm | ECS 1300AG |
| Revêtement nano-céramique composite hydrophobe autonettoyant | 50–100 µm | YC-8703 |
L'épaisseur de film doit être mesurée par profilomètre, ellipsomètre ou coupe SEM (niveau nanométrique), et non par un peigne à film humide ordinaire — l'erreur de l'outil ordinaire serait plus grande que l'épaisseur du film.
3.5 Séchage flash et inter-couches
Après chaque application, un temps de séchage flash doit être laissé pour que le solvant s'évapore et que le réseau commence à se former. La fenêtre de séchage flash de Gaamp360 est de 30 s–3 min, puis essuyage. Lors de superpositions multi-couches, l'inter-couche doit aussi être contrôlée : trop rapide, le solvant non échappé fait des bulles ; trop tard, la surface est déjà dure et forme une interface faible inter-couches.
IV. Fenêtre de cure : température, humidité et temps de durcissement
Pour le revêtement nano, « appliquer » et « former le film » sont deux choses différentes. Si la fenêtre de cure n'est pas respectée, les performances ne sont qu'à moitié exprimées.
4.1 Fenêtre température-humidité
La plupart des revêtements nano-céramiques solvants sont sensibles à la température et à l'humidité :
- Gaamp360:Température d'application 5–30℃, humidité relative < 70% (selon sa TDS) ;
- Environnement général des finitions époxy-polyuréthane : température 5–35℃, humidité relative ≤ 80%, température du substrat supérieure au point de rosée de plus de 3℃ (selon les paramètres de produits nationaux) ;
- Température minimale d'application des types époxy fréquemment 10℃ (les basses températures nécessitent un type de durcissement à froid spécialisé).
Une humidité excessive non seulement présente un risque de condensation, mais ralentit également l'évaporation du solvant et provoque un blanchiment.
4.2 La cure initiale et la cure finale ne sont pas la même chose
Les revêtements céramiques nano suivent généralement le processus « séchage de surface et formation de film d'abord, puis densification lente du réseau » :
- Onyx Nano Shield : cure initiale par traitement thermique IR 1 h ou à température ambiante 2–3 h ; la cure finale nécessite 14 jours (selon ses données).
- Gaamp360 : cure initiale 24–48 h, durcissement complet 5–7 jours ; résistance à la température jusqu'à 600℃ (selon sa TDS).
- YC-8703 : séchage de surface 2 h, séchage dur 24 h, céramisation en 7 jours ; peut être durci rapidement par cuisson à 150℃ pendant 30 min (selon sa TDS).
Cela signifie que : mesurer l'angle de contact immédiatement après application ou mettre en service sur véhicule tout de suite ne donne pas les performances finales. La réception doit être effectuée après la cure finale.
4.3 Fenêtre d'évitement de l'eau / de la poussière
L'eau détruit le réseau inorganique non complètement durci, provoquant blanchiment et baisse de l'adhérence. Gaamp360 exige explicitement évitement de l'eau 24–48 h ; après application d'un revêtement céramique automobile, il est généralement recommandé de ne pas laver en automatique ni cirer dans la semaine. La poussière est similaire — le film humide non séché en surface emprisonne la poussière et forme des défauts permanents.
4.4 Cinétique de durcissement : évaporation du solvant + formation du réseau
Prenez l'exemple du revêtement céramique sol-gel SiO₂, le durcissement se divise en deux étapes : l'évaporation du solvant (vecteur) fait rétracter et adhérer le film liquide ; ensuite l'hydrolyse-condensation des siloxanes forme un réseau inorganique —Si—O—Si—, la dureté et la résistance chimique augmentent alors. Plus la température est élevée et l'humidité adéquate, plus la condensation est rapide, mais l'intégrité finale du réseau reste contrainte par la durée totale de conservation. C'est aussi pourquoi le « durcissement rapide par cuisson » raccourcit le délai mais ne remplace pas une durée de conservation suffisante.
V. Deux exemples typiques de processus d'application
Exemple A : revêtement céramique SiO₂ sur peinture automobile (référence procédé Gaamp360)
- Lavage de la voiture pour enlever la poussière flottante → dégraissage IPA deux passes, s'assurer qu'aucune goutte d'eau ne reste.
- Petit morceau de chiffon imbibé d'une très petite quantité de liquide de revêtement, application fine en croix par zones.
- Séchage flash 30 s–3 min, essuyer immédiatement l'excédent avec un chiffon neuf.
- Évitement de l'eau 24–48 h, pas de lavage ni de cire dans les 7 jours.
- Réception de l'angle de contact et du brillant après cure finale 5–7 jours.
Exemple B : revêtement céramique nano composite hydrophobe sur pièce métallique industrielle (référence procédé YC-8703)
- Sablage jusqu'à Sa 2.5 ou plus (corindon blanc 46 mesh), rugosité conforme, sans huile ni poussière.
- Confirmer que la température du substrat est supérieure au point de rosée de 3℃, humidité relative ≤ 80%.
- Pulvérisation épaisseur 50–100 µm, couverture uniforme.
- Séchage de surface 2 h, séchage dur 24 h ; si durcissement rapide nécessaire, cuire 30 min à 150℃.
- Après 7 jours de conservation pour céramisation, faire réception brouillard salin et adhérence.
VI. Réception et inspection : juger par les données, pas par le toucher
Le revêtement nano ne peut pas être « brillant donc bon », il doit être réceptionné selon les indicateurs rigides suivants (méthodes citées des normes de revêtement générales) :
| Indicateur | Norme recommandée | Points de jugement |
|---|---|---|
| Angle de contact / angle de roulement | Appareil d'angle de contact ; auto-nettoyage référence ISO 27448 | Superhydrophobe généralement > 100°, plus l'angle de roulement est petit meilleur est l'auto-nettoyage |
| Dureté crayon | GB/T 6739 / ISO 15184 | « 9H » doit préciser qu'il s'agit de dureté crayon et dépend du substrat |
| Adhérence (croisillon) | GB/T 9286 / ISO 2409 | 0–1 niveau excellent (décollement ≤ 5%) |
| Brouillard salin | GB/T 1771 / ASTM B117 | Juger selon niveau et TDS (ex. ≥1200 h) |
| Résistance à l'usure (Taber) | GB/T 1768 / ASTM D4060 | Moins de perte de masse mieux c'est |
| Épaisseur de film | Profimètre / ellipsométrie / coupe SEM | Doit être dans l'ordre de grandeur prescrit par la TDS |
Pour les détails d'inspection et principes d'instruments, référez-vous à Inspection et caractérisation des peintures nano : taille de particule, Zeta, épaisseur de film et dureté ; pour le mécanisme de formation et durcissement du film, lire en extension Formation et durcissement du film des revêtements nano : température ambiante/IR/cuisson et épaisseur (nm–µm).
VII. Défauts courants d'application et dépannage
| Défaut | Étape fréquente | Cause principale | Contre-mesure |
|---|---|---|---|
| Décollement en plaque | Traitement de surface | Dégraissage incomplet / point de rosée non contrôlé | Refaire dégraissage IPA, mesurer réellement point de rosée +3℃ |
| Blanchiment / mat | Conservation | Humidité élevée ou eau avant durcissement | Contrôler humidité < 70%, interdire l'eau dans la fenêtre d'évitement |
| Coulures / accumulation | Application | Application épaisse unique / essuyage incomplet | Application fine en plusieurs passes, essuyer immédiatement l'excédent |
| Mauvaise adhérence | Substrat | Acier inox non activé / rugosité insuffisante | Matériau non métallique pour égrener, sablage jusqu'à Sa 2.5 |
| Performance réduite | Réception | Mesure avant cure finale | Attendre période de conservation complète (ex. 7–14 jours) avant essai |
| Bulles | Pulvérisation | Solvant non évaporé / substrat humide | Contrôler humidité, laisser séchage flash et intercouche suffisants |
Le sablage et le contrôle de rugosité des pièces industrielles sont cohérents avec les principes de prétraitement des peintures de protection industrielles, pour des normes plus approfondies voir Traitement de surface des peintures industrielles : sablage Sa2.5, rugosité et contrôle du point de rosée.
VIII. Compatibilité procédé avec les nouveaux matériaux Kexin
Nouveaux matériaux Kexin (kexinMaterials) lors de la livraison de revêtements céramiques nano et de protection hydrophobe, livrent généralement un pack « agent de prétraitement + revêtement + carte procédé » plutôt que seulement un seau de matériau. La raison est celle décrite ci-dessus — le succès du revêtement nano dépend à 70% du procédé. Pour trois scénarios (esthétique automobile, protection électronique et anticorrosion industrielle), nous fournissons respectivement des cartes procédé de formule de dégraissage, niveau de sablage, mode d'application et fenêtre de conservation, avec données d'angle de contact, adhérence et brouillard salin vérifiables par tiers, afin que l'applicateur obtienne un « SOP directement exécutable » plutôt que « des paramètres à deviner soi-même ». C'est aussi l'intention d'écrire des mécanismes comme formation et durcissement du film des revêtements nano dans la documentation technique : seul la compréhension de la fenêtre de durcissement permet de reproduire stablement les performances.
Questions fréquentes
Q : Le sablage est-il obligatoire avant l'application du revêtement nano ?
R : Pas nécessairement. Sur peinture automobile, verre, pièces plastique durcies, un dégraissage IPA + polissage léger suffit ; mais pour substrat métallique (surtout acier, acier inox) afin d'obtenir ancrage mécanique et surface activée, généralement sablage jusqu'à Sa 2.5 (ISO 8501-1). Le sablage dépend du type de substrat et des exigences TDS du revêtement.
Q : Pourquoi faut-il « essuyer l'excédent » sur le revêtement céramique nano ?
R : Car ce type de revêtement sol-gel SiO₂ agit par une couche fine et uniforme ; l'excédent resté en surface ne s'étale pas automatiquement, après séchage il blanchit, laisse des traces, voire affecte l'uniformité de dureté. Les procédés comme Gaamp360 insistent sur « petite quantité multi-passes + essuyage après séchage flash ».
Q : Quelles conséquences d'une humidité élevée lors de l'application ?
R : Une humidité élevée (ex. > 70%–80%) peut causer condensation sur substrat (si inférieur au point de rosée de 3℃), ralentir l'évaporation du solvant, provoquer blanchiment du film et baisse d'adhérence. La plupart des revêtements céramiques nano exigent humidité relative < 70%, température substrat supérieure au point de rosée de plus de 3℃.
Q : Combien de temps après application peut-on laver ou mouiller ?
R : Référence procédé Gaamp360, évitement de l'eau 24–48 h après application ; revêtement céramique automobile généralement pas de lavage automatique dans la semaine. Même si la surface est séchée, la densification finale du réseau inorganique nécessite plusieurs jours.
Q : Le revêtement nano annoncé 9H est-il plus dur que l'acier ?
R : Non. « 9H » fait référence à la dureté au crayon (GB/T 6739), qui mesure la résistance au rayage du film de peinture, et le résultat est influencé par le support du substrat ; la couche de céramique nano elle-même n'est que de l'ordre du nm–µm, et sa dureté provient en grande partie de la peinture automobile/du métal sous-jacent. Il s'agit d'une « résistance aux micro-rayures », pas d'une « protection contre les chocs ou les rayures profondes ».
Question : Plus l'épaisseur du film est grande, mieux c'est ?
Réponse : Pour les revêtements nano, c'est tout le contraire. Trop épais, cela coule facilement, se fissure, présente de fortes contraintes, et la plupart des fonctions proviennent de la chimie de surface plutôt que de l'épaisseur. Il faut suivre la TDS : la couche céramique pour peinture automobile est souvent seulement de 1–3 µm, le revêtement isolant électronique de 12–25 µm, et la céramique composite industrielle peut atteindre 50–100 µm.
Question : Peut-on utiliser un peigne à film humide ordinaire pour mesurer l'épaisseur d'un revêtement nano ?
Réponse : Non recommandé. La couche nano ne fait que quelques centaines de nm à quelques µm, la résolution d'un peigne à film humide ordinaire est loin d'être suffisante. Il faut utiliser un profilomètre à stylet, un ellipsomètre ou une mesure en coupe SEM pour refléter l'épaisseur réelle du film.
Question : Pourquoi la réception doit-elle se faire après la « cure finale » ?
Réponse : Car le durcissement initial ne forme qu'un film sec en surface, et la condensation/densification du réseau inorganique (comme —Si—O—Si—) prend du temps : Onyx nécessite 14 jours, Gaamp360 5–7 jours, YC-8703 7 jours pour la céramisation. Mesurer l'angle de contact et la dureté avant la fenêtre temporelle sous-estime les performances réelles.
Question : Que faire si le revêtement nano sur acier inoxydable se détache facilement ?
Réponse : La surface de l'acier inoxydable est dense et inerte, l'adhérence directe est mauvaise. Selon la TDS, il faut poncer avec un abrasif non métallique pour créer des rayures, faire éventuellement une passivation/un film de conversion pour activer, et confirmer un dégraissage complet. Ne pas simplement nettoyer superficiellement avant l'application.
Question : Si la température de conservation est basse, le durcissement sera-t-il très lent ?
Réponse : Oui. Plus la température est basse, plus l'évaporation du solvant et la condensation du réseau sont lentes. La température minimale d'application des époxy est souvent de 10℃, et les céramiques nano solvant sont aussi généralement above 5℃. À basse température, on peut choisir un type à durcissement basse température, ou cuire à 150℃ pendant 30 min (comme YC-8703) pour une prise rapide, mais une durée de conservation suffisante reste nécessaire.
Lecture complémentaire
- Formation de film et durcissement des revêtements nano : température ambiante/IR/cuisson et épaisseur (nm–µm) : explique en profondeur la dynamique de formation de film et de durcissement derrière la « fenêtre de conservation » de cet article, aidant à comprendre pourquoi 7–14 jours de durcissement final sont nécessaires.
- Tests d'usure et de dureté des revêtements nano : dureté au crayon, Taber et rayure : détaille la signification réelle et les normes de « 9H », Taber et dureté à la rayure, à utiliser avec la section réception de cet article.
- Traitement de surface des peintures industrielles : sablage Sa2.5, rugosité et contrôle du point de rosée : normes générales de prétraitement des pièces métalliques industrielles, entièrement compatibles avec les principes de sablage et de contrôle du point de rosée des revêtements nano.