El "rendimiento" del revestimiento nano no se determina en el momento del aplicado, sino que se fija realmente en la etapa de formación de película y curado. Con la misma formulación, si difieren la temperatura de curado, el tiempo y la curva de calentamiento, la dureza, adherencia, ángulo hidrófobo y durabilidad finales pueden ser completamente distintos; y el espesor de película a escala nanométrica (de nm a µm) determina directamente el umbral de protección y el comportamiento de señal/disipación térmica. Por tanto, comprender "cómo la fase líquida se convierte en fase sólida estable, cómo se aporta la energía y cómo se controla el espesor" es el camino obligado de la fase de laboratorio a la línea de producción en masa.
En torno a la I+D y la industrialización de revestimientos funcionales, Kexin New Materials (kexinMaterials) ha acumulado gran cantidad de datos de ventanas de proceso sobre la coincidencia de nanocerámica, compuestos de aerogel y diversos procesos de curado. Este artículo, combinando TDS públicas y estudios de curado de revestimientos compuestos nano, desglosa sistemáticamente las rutas de formación de película de los nanorecubrimientos, la comparación de métodos de curado, el control de espesor de película y los métodos de detección, como referencia para ingenieros al implementar formulaciones.
I. Modos de formación de película: tres rutas de la fase líquida a la sólida
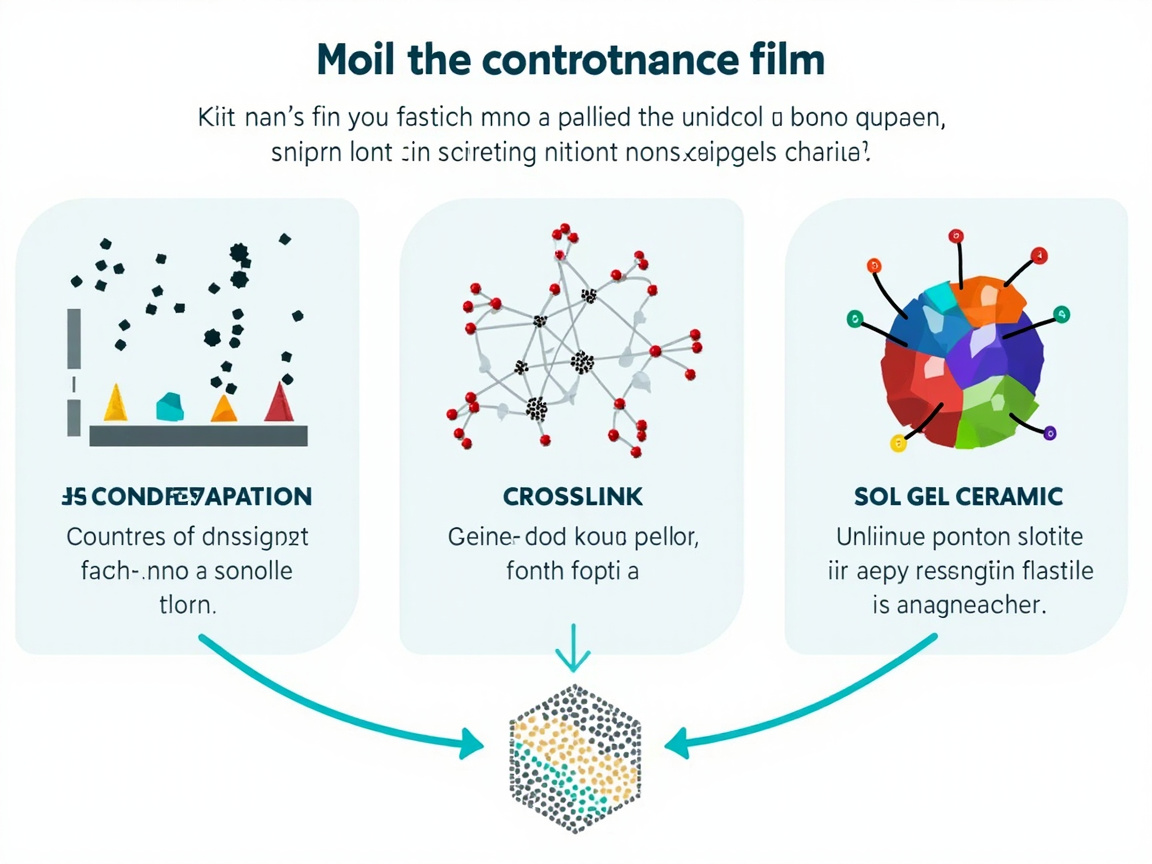
La "formación de película (film formation)" de los nanorecubrimientos es esencialmente la transformación del precursor líquido en una película sólida continua, densa y bien adherida. Según el mecanismo se divide en tres tipos:
- Tipo de secado físico: tras la evaporación del disolvente o el agua, la resina/partículas se acumulan formando película. El proceso es el más simple (como el revestimiento cerámico de aerogel monocomponente de curado en aire a temperatura ambiente), pero la densidad de reticulación y la resistencia a disolventes suelen ser inferiores a los sistemas de reticulación química;
- Tipo de reticulación química: bicomponente (como —NCO y —OH) o curado húmedo monocomponente, se produce polimerización por adición generando una red tridimensional; la dureza y resistencia química son mejores, pero existen restricciones de tiempo de uso y proporción;
- Tipo de ceramización sol-gel: el precursor (como silano/polisilazano) se hidroliza y condensa formando una red inorgánica, luego mediante tratamiento térmico se "ceramiza". Por ejemplo, en la TDS pública, el revestimiento cerámico compuesto nano hidrófobo autolimpiante YC-8703, con "ceramización en 7 días" nominal y curado rápido en horno a 150℃ durante 30 min, alcanza dureza 6–7H y temperatura de uso a largo plazo -50℃—400℃.
Punto clave de ingeniería: el modo de curado debe coincidir con el mecanismo de formación de película. Llevar a horno de alta temperatura un revestimiento "que depende de la evaporación de disolvente" puede causar agrietamiento; dejar a temperatura ambiente por mucho tiempo un sistema "que requiere reticulación química" puede no secar nunca en profundidad.
II. Comparación de métodos de curado: ambiente / IR / horno / UV
El curado es esencialmente "aportar energía para impulsar la reticulación o ceramización". Los distintos modos de aporte de energía tienen compromisos en ciclo, consumo energético, profundidad de penetración y tensión. Según la revisión de estudios de procesos de curado de revestimientos compuestos nano, la comparación típica es:
| Dimensión | Curado térmico (horno) | Curado UV (fotoinitiado) |
|---|---|---|
| Ciclo típico | 30 min – 24 h | 10 s – 5 min |
| Consumo energético | Alto | Bajo |
| Limitación de sustrato | Requiere resistencia al calor | Requiere transmisión UV o solo capa superficial |
| Penetración/curado total | Sin límite de espesor (curado en masa) | Limitado por profundidad de penetración UV |
| Tensión residual | Mayor (desajuste de expansión térmica) | Menor (fijación rápida) |
| Sensibilidad a inhibición por O₂ | Baja | Alta (capa superficial puede inhibir) |
| Conversión (típica) | >90% | 70%–95% (varía con profundidad) |
En cuanto a procesos específicos de nanorecubrimiento, las TDS públicas ofrecen ventanas reales abundantes:
- Tratamiento térmico IR (infrarrojo): Onyx Nano Shield (escudo cerámico nano basado en Si) con curado inicial tratamiento térmico IR 1 h o ambiente 2–3 h nominal, curado final requiere 14 días;
- Curado en aire a temperatura ambiente: ECS 1300AG (aerogel + nanocerámica, protección electrónica) es curado en aire a temperatura ambiente, acelerable por calentamiento, principalmente una sola capa;
- Horno/alta temperatura: Gaamp360 (revestimiento cerámico automotriz basado en SiO₂) resistencia hasta 600℃, curado inicial 24–48 h, completo 5–7 días; YC-8703 puede horno 150℃ 30 min curado rápido;
- Postcurado por escalones: en estudios de epoxi compuesto nano, práctica típica es postcurado 80℃ 2 h + 120℃ 1 h, con rampa 2℃/min para minimizar tensión.
Experiencia práctica: muchos nanorecubrimientos indican "curado a temperatura ambiente", pero el rendimiento final (dureza, resistencia química, adherencia) a menudo depende de un periodo de curado final largo (como 7 días, 14 días) o un calentamiento acelerado. La aceptación no debe mirar solo el "secado superficial", sino el "curado completo".
III. Ventanas de curado y espesor de película en TDS reales
Poniendo en paralelo los datos de TDS públicas de varios nanorecubrimientos representativos del mercado, se ve claramente la relación "modo de curado — espesor de película — rendimiento":
| Producto/sistema (según TDS pública) | Espesor de película | Modo y tiempo de curado | Rendimiento clave |
|---|---|---|---|
| Onyx Nano Shield (escudo cerámico nano basado en Si) | 200–400 nm | Inicial IR 1 h o ambiente 2–3 h; final 14 días | Dureza lápiz 9H; ángulo de contacto agua 120°; durabilidad ~1 año |
| Gaamp360 (cerámica automotriz basada en SiO₂) | 1–3 µm | Inicial 24–48 h; completo 5–7 días; resistencia hasta 600℃ | Dureza 9H; ángulo hidrófobo 100–120°; durabilidad 2–5 años |
| ECS 1300AG (aerogel + nanocerámica, electrónica) | 12–25 µm | Curado en aire a temperatura ambiente, acelerable por calentamiento, principalmente una capa | Superhidrófobo, aislamiento eléctrico, extremadamente anticorrosión; RoHS/REACH/WEEE |
| Re-yingcai nanocerámica para pintura de automóvil (YCC05006G) | 80–150 nm | Curado a temperatura ambiente/normal | Dureza lápiz 8H–9H; niebla salina neutra ≥1200 h; resistencia -45℃~180℃ |
| YC-8703 revestimiento cerámico compuesto nano | 50–100 µm | Secado superficial 2 h, secado en profundidad 24 h, ceramización 7 d; puede horno 150℃ 30 min curado rápido | Dureza 6–7H; ángulo hidrófobo ~110°; unión con sustrato >4 MPa; aislamiento eléctrico >200 MΩ |
La lección de esta tabla es: el espesor de película y el tiempo de curado no son mejores cuanto más "agresivos". Películas finas a nivel nm (como 80–400 nm) son adecuadas para película dura espejo en pintura de automóvil/vidrio, pero la profundidad de protección es limitada; nivel µm (como 12–25 µm, 1–3 µm) es más fácil de cumplir en aislamiento electrónico y anticorrosión pesada. Al elegir, primero defina "qué espesor se necesita para alcanzar el umbral de protección", luego deduzca el proceso de curado.
IV. Lógica de control y detección de espesor de película nm–µm
Lo más fascinante y difícil de los nanorecubrimientos es que el espesor de película abarca de nanómetros a micrómetros tres órdenes de magnitud. Diferentes procesos de deposición corresponden naturalmente a distintos intervalos de espesor (según revisión de estudios de deposición de revestimientos compuestos nano):
| Proceso de deposición | Intervalo de espesor típico | Uniformidad | Geometría aplicable |
|---|---|---|---|
| Pulverización (Spray) | 5–100 µm | Media (acumulación en bordes) | Tridimensional compleja |
| Inmersión (Dip) | 1–50 µm | Gradiente (parte superior más fina) | Relativamente buena |
| Spin (Spin) | 0.1–10 µm | Alta (zona central) | Solo plana |
Pero "qué grosor puede aplicar el proceso" no es igual a "qué grosor debe tener el producto". Las restricciones de ingeniería que determinan el espesor de película son:
- Límite inferior de umbral de protección: por debajo de cierto espesor, la hidrofobicidad/aislamiento/anticorrosión ya no cumple con los estándares (por ejemplo, el revestimiento protector triple para PCB <25 µm presenta una caída significativa en la protección, véase el tema de protección electrónica);
- Límite superior de disipación de calor y flexibilidad: un exceso de espesor afecta la disipación de calor de los componentes o provoca agrietamiento bajo grandes ΔT;
- Uniformidad: la acumulación en bordes por pulverización, el adelgazamiento en la parte superior por inmersión y la limitación a superficies planas por centrifugado —todo esto requiere control mediante medición real y no visual.
La medición de espesor debe coincidir con la escala:
- 1–1000 nm: elipsometría espectroscópica (Spectroscopic Ellipsometry), sin contacto, alta precisión, adecuada para películas de nanocerámica y revestimientos a nivel de oblea;
- decenas de nm–cientos de µm: perfilómetro de estilo/perfilómetro de superficie (Stylus Profilometry), cuantificando mediante el escalón en el borde de la película;
- interfaz nm–µm: observación de sección transversal por SEM, viendo simultáneamente la morfología y la unión de interfaz;
- 25–250 µm (tipo revestimiento protector triple): medición de espesor por corrientes inducidas o método de corte, IPC-CC-830 sugiere tomar 5–10 puntos por placa.
Recordatorio clave: que el revestimiento nano sea "fino" es relativo a los revestimientos macroscópicos. Lo que realmente afecta el rendimiento es el espesor de capa densa efectiva; si debido a aglomeración o proceso hay zonas localmente demasiado finas o poros de alfiler, la protección de toda la placa se "corta" en ese punto. Por tanto, medición multipunto + inspección de defectos (burbujas, poros de alfiler, puentes) son ambos indispensables.
V. Determinación del grado de curado: no solo mire "si está seco"
"secado al tacto" "se puede tocar" no es igual a "curado completamente". En la industria se usan comúnmente los siguientes medios para determinar el grado de curado (degree of cure):
- FTIR / ATR-FTIR: rastrear cambios en la intensidad de picos de grupos funcionales característicos, como el consumo de —NCO isocianato, grupo epoxi, grupo silanol, estimando la tasa de conversión por relación de áreas de pico. La revisión de estudios indica que la conversión en curado térmico suele ser >90%, y el curado UV afectado por la profundidad de penetración es aproximadamente 70%–95%;
- Estrés residual (método de curvatura de oblea): el curado térmico suele generar mayor estrés residual debido a desajuste de expansión térmica, necesitando suavizarse mediante tasas de calentamiento/enfriamiento (como 2℃/min);
- Inferencia por rendimiento macroscópico: dureza lápiz (GB/T 6739), adherencia (GB/T 9286), frotado resistente a disolventes, al alcanzar valor estable se considera curado suficiente;
- DSC/TGA: detectar entalpía de reacción residual y estabilidad térmica.
Para revestimientos de nanocerámica, también hay que prestar atención al "grado de ceramización" —si la red sol-gel se condensa suficientemente, si absorberá humedad por grupos hidroxilo residuales. Estos indicadores ocultos suelen determinar más la durabilidad a largo plazo que "cuántos días tarda en secar".
VI. Ventana de proceso y control de defectos comunes
Los defectos en la etapa de curado y formación de película, en su mayoría provienen de pérdida de control de la ventana de proceso:
| Defecto | Causa típica | Contramedida |
|---|---|---|
| Piel de naranja | Viscosidad de pulverización demasiado alta/distancia excesiva | Verificar viscosidad TDS, controlar distancia de pulverización 15–25 cm |
| Burbujas/poros de alfiler | Desgasificación por residuo de flux, película demasiado gruesa, secado intercapa insuficiente | Reforzar limpieza, control de espesor, prolongar secado intercapa |
| Agrietamiento por ciclo térmico | Revestimiento rígido + gran ΔT / sustrato flexible | Cambiar a formulación flexible, reducir espesor de película, suavizar calentamiento/enfriamiento |
| Curado insuficiente | Reposo a temperatura ambiente sin alcanzar periodo final de curado | Establecer periodo final de curado o acelerar con calor, verificar FTIR |
| Aglomeración/desuniformidad | Mala dispersión de partículas nano | Modificación superficial + dispersión por ultrasonido, véase tema de caracterización |
En el diseño de proceso de producción en masa, Kexin New Materials (kexinMaterials) usualmente sugiere a los clientes escribir "tratamiento superficial—parámetros de recubrimiento—curva de curado—puntos de medición de espesor—criterios de aceptación" como una tarjeta de proceso, en lugar de "aplicar y ya" por experiencia. Por ejemplo, para piezas electrónicas/automotrices de entrega rápida, se puede usar horneado corto a 150℃ para acelerar la ceramización (como el curado rápido de 30 min de YC-8703), pero debe confirmarse sincrónicamente el espesor y grado de curado por elipsometría/perfilómetro, evitando "seco superficial pero crudo interior". Sobre la determinación cuantitativa de espesor y morfología, puede referirse further a nuestro tema sobre deteción y caracterización de pintura nano: tamaño de partícula, Zeta, espesor de película y dureza.
VII. Resumen de selección y sugerencias de proceso
Convierta el texto completo en una lista ejecutable:
- Primero defina objetivo de espesor: protección (anticorrosión/aislamiento) ve límite inferior, disipación/flexibilidad ve límite superior, inferir proceso por mecanismo;
- Luego elija modo de curado: si se puede a temperatura ambiente, mejor ambiente (bajo consumo, bajo estrés), para acelerar usar IR/horneado pero el periodo final de curado no se puede omitir;
- Coincida con resistencia térmica del sustrato: sustratos flexibles/termosensibles usar con cuidado horneado de alta temperatura, priorizar ambiente o IR de baja potencia;
- Aceptación con datos: espesor por elipsometría/perfilómetro + grado de curado FTIR + dureza/adherencia + ángulo hidrofóbico, ninguno dispensable;
- Control de defectos: limpieza, viscosidad, secado intercapa, tasa de calentamiento/enfriamiento, escribir en tarjeta de proceso.
Cuando el proyecto también involucre la determinación de "si cumple hidrofobicidad autolimpiante", se sugiere lectura extendida ángulo hidrofóbico y ángulo de rodadura de revestimiento nano; al entrar en etapa de construcción in situ, puede combinar proceso de construcción de revestimiento nano: tratamiento superficial, recubrimiento y ventana de curado para planificación unificada.
Último recordatorio: no tome "curado rápido" como único objetivo. El curado rápido a menudo cuesta mayor consumo energético, mayor estrés térmico o penetración limitada; la producción en masa realmente robusta encuentra equilibrio entre "rendimiento calificado, ritmo aceptable, estrés controlable, cumplimiento sin preocupación". Encadenar la mecánica de formación de película, comparación de curado, control de espesor y compuerta de dispersión de este artículo como cadena de proceso es más eficiente que reintentar por error, y entrega más establemente el "fino pero fuerte" del revestimiento nano al cliente.
VIII. Cinética de curado: curva de calentamiento, tasa de reacción y estrés residual
El curado no es "calentar y listo", sino una curva cinética de "temperatura—tiempo—tasa de conversión". Dominar esta curva evita defectos ocultos:
- Trampa de calentamiento demasiado rápido: la superficie alcanza primero la temperatura de reacción y forma piel rápido, "sellando" el disolvente interno o monómeros no reaccionados bajo la película, cuya salida posterior forma burbujas, poros de alfiler, incluso cavidades intracapa; al mismo tiempo la piel seca superficial bloquea difusión de componentes posteriores, causando "curado exterior, crudo interior".
- Significado del calentamiento por escalones: en estudios de epoxi compuesto nano la práctica típica es 80℃ 2 h + 120℃ 1 h postcurado, con 2℃/min de calentamiento/enfriamiento, con el fin de avanzar uniformemente la reacción, dejar salir volátiles con calma, controlar estrés térmico en rango soportable.
- Fuente de estrés residual: uno es desajuste de coeficiente de expansión térmica (CTE) revestimiento-sustrato, otro es contracción de volumen por curado. El curado térmico, al experimentar mayor temperatura y mayor diferencia, su estrés residual suele ser más alto que el UV (revisión indica curado térmico >90% conversión pero estrés alto, UV 70%–95% pero estrés bajo). Estrés residual excesivo se manifiesta como caída de adherencia, levantamiento de bordes o agrietamiento por ciclo frío-caliente.
- Cómo cuantificar estrés residual: comúnmente método de curvatura de oblea (wafer curvature / fórmula Stony), calculando inversamente estrés en película por curvatura de flexión del sustrato antes/después de curado; también se puede usar nanoindentación y carga crítica de rayado para evaluar indirectamente margen de unión interfacial. Para sustratos flexibles, se puede introducir capa de liberación de estrés (como imprimación flexible) para amortiguar.
- Estrategia de compensación de proceso: desacoplar "alto estrés" y "ritmo rápido" —primero baja temperatura largo tiempo para formación inicial de red, luego alta temperatura corto tiempo para reticulación final; o dentro de rango permitido reducir espesor, usar monómeros/precursores de menor contracción. En esencia, la gestión de estrés residual es línea oculta del diseño de curva de curado, más digna de atención que "cuánto hornear".
- Compromiso ambiente vs alta temperatura: curado ambiente estrés mínimo, más ahorro energético, pero ciclo más largo; alta temperatura/IR acelera pero estrés y resistencia térmica de sustrato limitados. Compromiso práctico suele ser "baja temperatura largo tiempo" o "IR calentamiento local reduce calor global".
IX. Diferencia esencial entre revestimiento nano y curado de pintura tradicional
Muchos ingenieros aplican experiencia de pintura industrial tradicional al revestimiento nano, fácilmente caen en errores. Diferencias clave en lógica de curado:
| Dimensión | Pintura industrial/automotriz tradicional | Revestimiento nano |
|---|---|---|
| Espesor de película típico | Nivel µm (decenas a cientos de µm) | Nivel nm–µm (80 nm a decenas de µm) |
| Dominante de formación de película | Evaporación de disolvente + oxidación/reticulación | Ceramización sol-gel / reticulación química / apilamiento nanométrico |
| Determinación del secado | Seco al tacto/seco total (p. ej., GB/T 1728 secado al tacto ≤ 4 h, secado total ≤ 24 h, común) | El "seco al tacto" está lejos de ser una curación completa, a menudo requiere 7–14 días como periodo final |
| Escala de detección | Medidor de espesor, cuadrícula, dureza | Adicionalmente requiere elipsometría/perfilómetro/SEM para ver escala nm |
| Riesgo de uniformidad | Escurrido, piel de naranja | La aglomeración nanométrica y los poros de aguja facilitan más el "cortocircuito local" |
En resumen, el revestimiento tradicional mira "si secó o no, si fluye desigual", mientras que el nanorecubrimiento también debe mirar "si la ceramización es suficiente, si la dispersión nanométrica es uniforme". Aplicar directamente los criterios de aceptación de este último a la experiencia del primero a menudo omite los defectos ocultos más fatales.
Precisamente por la diferencia de escala, la determinación de "seco al tacto/seco total" del revestimiento tradicional (como GB/T 1728) no se puede trasladar directamente al nanorecubrimiento: el "seco total" de la cerámica nano a menudo corresponde a si la red sol-gel se ha condensado suficientemente y si la reticulación química ha alcanzado una conversión estable, no simplemente a "el disolvente se evaporó y no es pegajoso". Esto también explica por qué se enfatizó antes el grado de curado por FTIR y el periodo final de curado: usar el "seco" macroscópico del revestimiento para cubrir el "formado" del nanorecubrimiento es un desajuste típico de experiencia.
X. Ejemplos de curvas de proceso típicas (desde la perspectiva real de TDS)
Recapitulemos las ventanas de curado públicas de los nanorecubrimientos representativos en el mercado, enfatizando que "el periodo final de curado no se puede omitir":
- Onyx Nano Shield (base Si): curado inicial por IR 1 h o a temperatura ambiente 2–3 h, pero el curado final requiere 14 días — esto significa que la "dureza al tacto" al salir de fábrica no es lo mismo que el "rendimiento completo" después de 14 días;
- Gaamp360 (base SiO₂): inicial 24–48 h, completo 5–7 días, resistencia térmica hasta 600℃, durabilidad 2–5 años;
- ECS 1300AG (aerogel + cerámica, electrónico): curado en aire a temperatura ambiente, se puede acelerar con calor, principalmente una sola capa, adecuado para PCB sensibles a la temperatura;
- YC-8703 (revestimiento nano compuesto cerámico): secado al tacto 2 h, secado total 24 h, ceramización 7 d, se puede hornear 30 min a 150℃ para curado rápido, dureza 6–7H;
- Re-yingcai nanocerámica para pintura de automóvil: película fina de 80–150 nm, curado a temperatura ambiente/normal alcanza 8H–9H y ≥1200 h de niebla salina.
La regla común es: operable a temperatura ambiente ≠ rendimiento final a temperatura ambiente. Si el ritmo de producción en masa no permite 7–14 días de curado natural, se debe usar calentamiento controlado (IR/horno) para un tratamiento de "aceleración pero curado final equivalente", y verificar la equivalencia con FTIR/dureza, en lugar de simplemente "hornear hasta que seque".
XI. Tarjeta de proceso de producción en masa y coordinación de implementación
Para convertir la formación de película y el curado de "experiencia" a "proceso reproducible", lo más eficaz es una tarjeta de proceso, que se sugiere incluya al menos:
- Nivel de tratamiento superficial: granallado Sa2.5 (p. ej., corindón blanco 46 malla) o umbral de lijado/limpieza, requisito claro de energía superficial;
- Parámetros de aplicación: presión de pulverización/distancia/velocidad, o velocidad de extracción por inmersión, o velocidad de rotación por spin-coating — determina el rango de espesor de película;
- Curva de curado: nodos de temperatura—tiempo (p. ej., 80℃×2 h → 120℃×1 h, rampas de 2℃/min), así como ventana de evitar agua/polvo;
- Puntos de medición de espesor: según escala, elipsometría/perfilómetro/corrientes de Eddy, marcar posición de muestreo y frecuencia;
- Umbrales de aceptación: dureza lápiz (GB/T 6739), adherencia por cuadrícula (GB/T 9286), ángulo de contacto, grado de curado FTIR, resistencia a niebla salina/humedad;
- Manejo de anomalías: ruta de retroceso para piel de naranja/burbujas/grietas (ver tabla de defectos en sección VI).
- Trazabilidad y retención de muestras: registrar datos originales de curva de curado temperatura—tiempo, valores medidos de espesor y muestra de primer artículo por lote, establecer archivo rastreable para localizar rápidamente si el fallo en el cliente es por material, proceso o sustrato. La esencia de la estabilidad en producción en masa es convertir "hacerlo bien una vez" en "poder hacerlo bien cada vez", y el sistema de trazabilidad es la garantía mínima de este objetivo.
Al importar la tarjeta de proceso a la línea de producción, Kexin New Materials (kexinMaterials) puede proporcionar soporte integral desde formulación, calibración de curva de curado hasta conexión con detección de terceros, ayudando a los clientes a llevar la "nanopelícula fina" de producción estable en masa del laboratorio a la planta, en lugar de quedarse solo en muestras. Sobre la determinación cuantitativa de espesor y morfología, se puede consultar además Detección y caracterización de pintura nano: tamaño de partícula, Zeta, espesor de película y dureza; al entrar en la etapa de construcción in situ se puede combinar con Proceso de construcción de nanorecubrimiento: tratamiento superficial, aplicación y ventana de curado para planificación unificada.
XII. Selección de equipos de curado: compromiso entre lámparas IR, horno de convección y horno UV
Al implementar el proceso de curado en la planta, primero se enfrenta la elección de "qué equipo usar para calentar". La lógica de compromiso de tres equipos principales es la siguiente:
| Equipo | Calentamiento/ritmo | Uniformidad | Sistemas aplicables | Limitaciones principales |
|---|---|---|---|---|
| Lámpara IR infrarroja | Rápido (calentamiento local en segundos) | Depende de arreglo de lámparas y distancia, fácil desuniforme | Capa fina, línea, aceleración local (p. ej., Onyx IR 1 h) | Campo de temperatura difícil de uniformar absolutamente, requiere medición multipunto |
| Horno de convección | Lento pero curva controlable | Buen conjunto, control de temperatura por etapas | Lote, película gruesa, requiere curva precisa (p. ej., postcurado 80→120℃) | Alto consumo, calentamiento lento, atención a estrés térmico |
| Horno de curado UV | Muy rápido (10 s–5 min) | Superficie buena | Sistemas nano de acrilato iniciados por UV | Profundidad de penetración limitada, inhibición por oxígeno, no apto para reacción térmica de ceramización |
La matriz de selección se simplifica: si se quiere rápido y fino → IR; si se quiere lote y curva precisa → horno de convección; si se quiere ritmo extremo y el sistema es de curado UV → horno UV. Para los tipos de ceramización sol-gel (requieren condensación térmica), UV generalmente no aplica, aún predominan IR/horno. Cualquiera que sea el equipo, se sugiere medir el campo de temperatura en puntos y registrar la curva "temperatura—tiempo", como parte de la tarjeta de proceso, para evitar la desviación entre "ajustado a 120℃" y "superficie real 120℃". El equipo también requiere calibración periódica (p. ej., atenuación de lámpara IR, uniformidad de horno, deriva de radiómetro UV), incorporando el envejecimiento de hardware al plan de mantenimiento, para mantener consistencia a largo plazo.
XIII. Estabilidad de dispersión: la variable más ignorada antes del curado
Muchos fallos de nanorecubrimiento no ocurren en el paso de "curado", sino antes — el estado de dispersión de las nanopartículas antes de la formación de película ya determina la uniformidad de la película final. Las nanopartículas tienen área superficial enorme y energía superficial extremadamente alta, naturalmente tienden a aglomerarse para reducir la energía superficial; una vez aglomeradas, aparecen tres tipos de problemas en cadena:
- Película desuniforme: los aglomerados grandes forman "islas" o puntos rugosos locales en la película, destruyen la planitud a escala nm y provocan concentración de esfuerzos;
- Poros de aguja y cortocircuito: tras caer el aglomerado queda microporo, haciendo que la capa protectora pierda continuidad y densidad localmente, el recubrimiento electrónico filtrará corriente ahí, el anticorrosión comenzará a corroerse desde ahí;
- Rendimiento no cumple: el efecto hidrófobo/refuerzo/bajo-k que debería dar la estructura nano uniforme se diluye por aglomeración, ángulo de contacto, dureza, resistividad medidos caen en conjunto.
Los medios convencionales de ingeniería para inhibir aglomeración incluyen: modificación superficial de partículas (silanización, acoplante) para reducir energía superficial; agregar dispersante y combinar con dispersión por ultrasonido/cizalla; controlar polaridad de solvente y sólidos para evitar floculación secundaria; y antes de aplicar monitorear estabilidad de dispersión con potencial Zeta y distribución de tamaño DLS (ver tema de caracterización). Una práctica experimentada es "considerar la dispersión como la mitad de la formulación" — por buen proceso de película y curado, no salva una pasta ya aglomerada. Por eso la tarjeta de proceso en masa debe incluir "inspección de tamaño/Zeta por lote de dispersión", no solo vigilar curva de curado.
En sitio de producción en masa, se sugiere tratar la calidad de dispersión como ítem de control en lugar de inspección posterior: cada lote de pasta medir una vez DLS y Zeta antes de aplicar, fijar "límite superior D50/D90" y "límite inferior valor absoluto Zeta", si excede retornar a redispersión o usar como grado inferior; en empaque y almacenamiento temporal controlar cizalla y tiempo de reposo, evitar floculación secundaria por transporte largo o reposo. Para sistemas nano acuosos y a base de disolvente, los primeros floculan más por cambio de fuerza iónica, los segundos requieren prevenir deriva de concentración por evaporación de solvente — las reglas de control se fijan por sistema. Convertir la "dispersión invisible" en "criterio de liberación cuantificable" es el salto clave del nanorecubrimiento de muestra a producción estable. Ignorarlo, por precisa que sea la curva de curado solo le "fija la forma" a una película ya desuniforme.
Preguntas frecuentes
1. ¿Si el nanorecubrimiento está "seco al tacto" significa que ya está curado?
No necesariamente. El secado al tacto solo indica la evaporación del disolvente o el formado de una piel superficial; el reticulado químico o la ceramización por sol-gel suelen requerir un periodo final de curado más largo (p. ej., 7 días, 14 días) o un calentamiento de aceleración. La aceptación debe basarse en una evaluación integral de la dureza, la adherencia, la resistencia a disolventes y el grado de curado por FTIR, y no en que no se pegue al tacto.
2. ¿Cómo elegir entre los cuatro tipos de curado: a temperatura ambiente, IR, horno y UV?
La temperatura ambiente ahorra más energía y tiene bajo estrés, siendo adecuada para sustratos termosensibles/flexibles; IR y el horno pueden acelerar y mejorar la densidad de reticulado, pero están limitados por la resistencia térmica del sustrato; UV es extremadamente rápido y de bajo consumo, pero se ve afectado por la profundidad de penetración y la inhibición por oxígeno, siendo más adecuado para capas finas o superficiales. La elección depende del sustrato, el espesor de película y los requisitos de cadencia.
3. ¿Qué espesor de película se suele aplicar en los revestimientos nano?
El rango es muy amplio: el recubrimiento duro cerámico para pintura de automóvil/vidrio puede ser de 80–400 nm, la cerámica aerogel electrónica de unos 12–25 µm, la cerámica de SiO₂ para automóvil de 1–3 µm, y el revestimiento nano compuesto cerámico de 50–100 µm. El punto clave es "alcanzar el umbral de protección sin afectar la disipación de calor ni la flexibilidad", y no que cuanto más grueso mejor.
4. ¿Cómo se mide el espesor de película a nivel nm?
Para 1–1000 nm se prefiere el elipsómetro (Elipsometría Espectroscópica), que es sin contacto y de alta precisión; para decenas de nm hasta varios cientos de µm se usa un perfilómetro de escalón/instrumento de superficie; para interfaz y morfología de nm–µm se usa SEM en sección transversal; para barnices de tres protecciones (25–250 µm) se usa medición por corrientes de Eddy o método de corte.
5. ¿Qué método se usa para determinar el grado de curado?
Lo más común es usar ATR-FTIR para rastrear el consumo de grupos funcionales característicos y estimar la tasa de conversión (el curado térmico suele ser >90%, el UV por efecto de profundidad de 70%–95%); complementado con estrés residual (curvatura de oblea), dureza lápiz, adherencia y DSC/TGA. Para los revestimientos cerámicos sol-gel, también hay que ver si la condensación de la red es suficiente y si los grupos hidroxilo residuales absorben humedad.
6. ¿Por qué mi revestimiento nano presenta efecto piel de naranja, burbujas o grietas?
El efecto piel de naranja suele deberse a un control deficiente de la viscosidad y la distancia de pulverización; las burbujas/microperforaciones suelen provenir de la desgasificación residual del sustrato o de un recubrimiento demasiado grueso y un secado intermedio insuficiente; las grietas por ciclo térmico suelen deberse a un recubrimiento rígido ante un gran ΔT o a un sustrato flexible. La solución es reforzar la limpieza, controlar el espesor, prolongar el secado intermedio, suavizar el calentamiento/enfriamiento y registrar los parámetros en la ficha de proceso.
7. ¿Afecta la aglomeración de partículas nano a la formación de película?
Sí. Las partículas nano tienen alta energía superficial y se aglomeran fácilmente, lo que causa una película irregular, microperforaciones locales o exceso de espesor, rompiendo la continuidad protectora. Se debe resolver mediante modificación superficial, dispersantes y dispersión por ultrasonidos, y esta es la razón por la que en los revestimientos nano "la mitad de la formulación está en la dispersión".
8. ¿Se puede usar horno de alta temperatura para acelerar todos los revestimientos nano?
No. Se debe observar el mecanismo de formación de película de la formulación y la resistencia térmica del sustrato: los tipos de evaporación de disolvente y algunos sistemas cerámicos pueden acelerarse con calor (p. ej., 150℃ 30 min de curado rápido), pero los bicomponentes de reticulado químico tienen restricciones de tiempo de vida útil y proporción, y los sustratos termosensibles/flexibles también pueden dañarse por el calor. Todo debe basarse en la FDS y la validación del proceso.
9. ¿Cuanto más rápido se eleva la temperatura, mayor y mejor es la eficiencia de curado?
No. Un calentamiento demasiado rápido causa que la superficie forme piel primero, burbujas internas y "curado externo con núcleo crudo", e incrementa el estrés residual por desajuste térmico, reduciendo en cambio la adherencia y la fiabilidad a largo plazo. Se recomienda un calentamiento por etapas (p. ej., 80℃×2 h y luego 120℃×1 h, 2℃/min de subida/bajada) y confirmar la tasa de conversión con FTIR.
10. ¿Los revestimientos nano también necesitan medir VOC como las pinturas tradicionales?
Depende del sistema y el uso. Los revestimientos industriales de protección están sujetos a límites de VOC como GB 30981-2020; los sistemas cerámicos aerogel monocomponente o nano acuosos suelen tener bajo contenido de disolvente, pero aún debe confirmarse según la FDS del producto y la normativa real (p. ej., requisitos de emisión en el proceso de pintado), y no asumir exención por ser "nano". Al seleccionar, se debe solicitar al proveedor los datos de VOC y sustancias peligrosas.
Lecturas complementarias
- Ángulo de hidrofobicidad y ángulo de rodadura de revestimientos nano: caracterización y significado autolimpiante: comprender el método de medición del ángulo de hidrofobicidad tras el curado, para juzgar si es "verdadera superhidrofobicidad" o "valor falso".
- Proceso de aplicación de revestimientos nano: tratamiento superficial, recubrimiento y ventana de curado: llevar los parámetros de formación y curado a la planificación unificada de la construcción in situ y la ventana de curado.
- Detección y caracterización de pintura nano: tamaño de partícula, Zeta, espesor de película y dureza: complementa los detalles técnicos de métodos de detección cuantitativa como elipsometría, perfilómetro, Zeta y dureza.