Le "prestazioni" del rivestimento nano non si definiscono nel momento dell'applicazione, ma vengono realmente fissate nella fase di formazione del film e indurimento. Con la stessa formulazione, temperature di indurimento, tempi e curve di riscaldamento diversi possono portare a differenze abissali nella durezza finale, adesione, angolo idrofobo e durabilità; lo spessore del film su scala nanometrica (da nm a µm) determina direttamente la soglia di protezione e il comportamento di segnale/dissipazione termica. Pertanto, comprendere "come la fase liquida diventa una fase solida stabile, come l'energia viene immessa, come lo spessore viene controllato" è la via obbligata dal laboratorio alla linea di produzione di massa.
Attorno alla ricerca, sviluppo e industrializzazione di rivestimenti funzionali, Kexin New Materials (kexinMaterials) ha accumulato molti dati di finestra di processo su ceramica nano, compositi aerogel e abbinamento di vari processi di indurimento. Questo articolo, combinando TDS pubblici e ricerche sull'indurimento di rivestimenti nanocompositi, analizza sistematicamente il percorso di formazione del film dei rivestimenti nano, il confronto dei metodi di indurimento, il controllo dello spessore del film e i metodi di rilevamento, come riferimento per gli ingegneri nell'implementazione delle formulazioni.
I. Modalità di formazione del film: tre percorsi dalla fase liquida alla solida
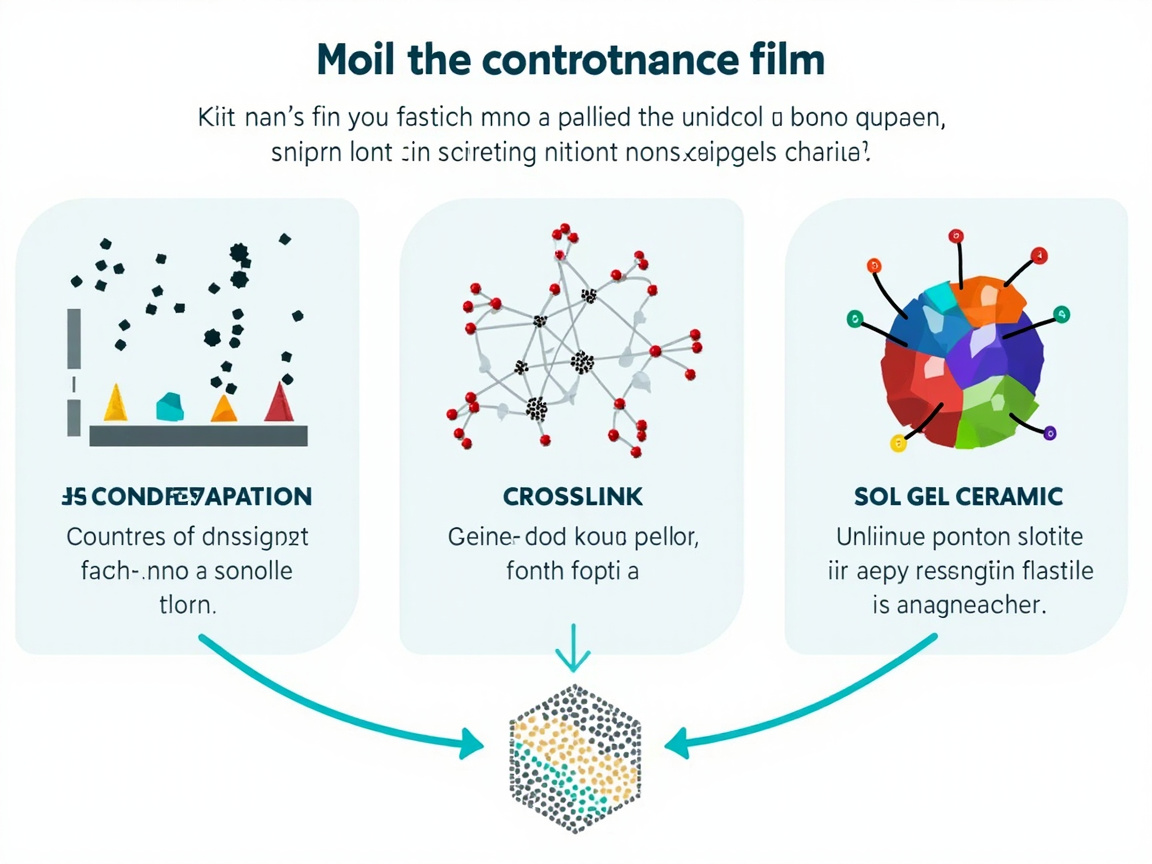
La "formazione del film (film formation)" del rivestimento nano è essenzialmente la trasformazione del precursore liquido in un film solido continuo, denso e ben aderente. In base al meccanismo può essere suddivisa in tre categorie:
- Tipo a essiccazione fisica: dopo l'evaporazione del solvente o dell'acqua, resina/particelle si accumulano a formare il film. Processo più semplice (es. rivestimento ceramico aerogel monocomponente a indurimento a temperatura ambiente in aria), ma densità di reticolazione e resistenza ai solventi generalmente inferiori rispetto ai sistemi a reticolazione chimica;
- Tipo a reticolazione chimica: bicomponente (es. —NCO e —OH) o monocomponente a indurimento umido, con polimerizzazione additiva che genera una rete tridimensionale; durezza e resistenza chimica migliori, ma con vincoli di pot-life e rapporto di miscelazione;
- Tipo ceramizzazione sol-gel: il precursore (es. silano/polisilazano) subisce idrolisi e condensazione formando una rete inorganica, poi tramite trattamento termico "ceramizzazione". Ad esempio il rivestimento ceramico nanocomposito idrofobo autopulente YC-8703 in TDS pubblico, indicato come "ceramizzazione in 7 giorni" e può essere indurito rapidamente a 150℃ per 30 min, con durezza 6–7H, temperatura di uso a lungo termine -50℃—400℃.
Punto ingegneristico: il metodo di indurimento deve corrispondere al meccanismo di formazione del film. Portare a cottura ad alta temperatura un rivestimento "che fa affidamento sull'evaporazione del solvente" può causare crepe; lasciare a lungo a temperatura ambiente un sistema "che richiede reticolazione chimica" potrebbe non asciugare mai completamente.
II. Confronto dei metodi di indurimento: temperatura ambiente / IR / forno / UV
L'indurimento è essenzialmente "immettere energia, guidare la reticolazione o la ceramizzazione". Diversi modi di immissione di energia presentano compromessi su ciclo, consumo energetico, profondità di penetrazione e stress. Secondo la rassegna sulla ricerca dei processi di indurimento di rivestimenti nanocompositi, il confronto tipico è:
| Dimensione | Indurimento termico (forno/essiccatoio) | Indurimento UV (fotoinitiazione) |
|---|---|---|
| Ciclo tipico | 30 min – 24 h | 10 s – 5 min |
| Consumo energetico | Alto | Basso |
| Limite substrato | Richiede resistenza termica | Richiede trasmissibilità UV o solo superficie |
| Penetrazione/indurimento globale | Senza limite di spessore (indurimento massiccio) | Limite dalla profondità di penetrazione UV |
| Stress residuo | Relativamente alto (disadattamento dilatazione termica) | Relativamente basso (formatura rapida) |
| Sensibilità inibizione ossigeno | Bassa | Alta (superficie può inibire) |
| Tasso conversione (tipico) | >90% | 70%–95% (varia con profondità) |
Nei processi specifici di rivestimento nano, i TDS pubblici forniscono ampie finestre reali:
- Trattamento termico IR (infrarossi): Onyx Nano Shield (scudo ceramico nano a base Si) indica indurimento iniziale trattamento termico IR 1 h o temperatura ambiente 2–3 h, indurimento finale richiede 14 giorni;
- Indurimento a aria temperatura ambiente: ECS 1300AG (aerogel + ceramica nano, protezione elettronica) è indurimento a aria a temperatura ambiente, accelerabile con calore, principalmente monostrato;
- Forno/alta temperatura: Gaamp360 (rivestimento ceramico auto a base SiO₂) resiste fino a 600℃, indurimento iniziale 24–48 h, completo 5–7 giorni; YC-8703 può indurire rapido a 150℃ per 30 min;
- Post-indurimento a gradini: nella ricerca su nanocompositi epossidici la pratica tipica è post-indurimento 80℃ 2 h + 120℃ 1 h, con riscaldamento/raffreddamento a 2℃/min per minimizzare lo stress.
Esperienza pratica: molti rivestimenti nano indicano "induribile a temperatura ambiente", ma le prestazioni finali (durezza, resistenza chimica, adesione) dipendono spesso da un lungo periodo di indurimento finale (es. 7 giorni, 14 giorni) o da un'accelerazione termica. L'accettazione non deve guardare solo l'"asciugatura superficiale", ma l'"indurimento completo".
III. Finestre di indurimento e spessore del film nei TDS reali
Affiancando i dati TDS pubblici di diversi rivestimenti nano rappresentativi di mercato, si vede intuibilmente la correlazione "metodo di indurimento — spessore del film — prestazioni":
| Prodotto/sistema (secondo TDS pubblico) | Spessore film | Metodo e tempo di indurimento | Prestazioni chiave |
|---|---|---|---|
| Onyx Nano Shield (scudo ceramico nano a base Si) | 200–400 nm | Iniziale IR 1 h o temp. amb. 2–3 h; finale 14 giorni | Durezza matita 9H; angolo contatto acqua 120°; durata circa 1 anno |
| Gaamp360 (ceramica auto a base SiO₂) | 1–3 µm | Iniziale 24–48 h; completo 5–7 giorni; resiste fino 600℃ | Durezza 9H; angolo idrofobo 100–120°; durata 2–5 anni |
| ECS 1300AG (aerogel + ceramica nano, elettronica) | 12–25 µm | Indurimento a aria temp. ambiente, accelerabile con calore, principalmente monostrato | Superidrofobico, isolamento elettrico, estrema anticorrosione; RoHS/REACH/WEEE |
| Re-yingcai rivestimento ceramico nano vernice auto (YCC05006G) | 80–150 nm | Indurimento a temp. ambiente/normale | Durezza matita 8H–9H; nebbia salina neutra ≥1200 h; resistenza temp. -45℃~180℃ |
| YC-8703 rivestimento ceramico nanocomposito | 50–100 µm | Asciugatura superficiale 2 h, asciugatura completa 24 h, ceramizzazione 7 g; può indurire rapido 150℃ 30 min | Durezza 6–7H; angolo idrofobo circa 110°; adesione al substrato >4 MPa; isolamento elettrico >200 MΩ |
Il messaggio di questa tabella è: spessore del film e tempo di indurimento non sono tanto più "aggressivi" è meglio. Film sottili a livello nm (es. 80–400 nm) sono adatti a vernice auto/vetro per film duri speculari, ma la profondità di protezione è limitata; livello µm (es. 12–25 µm, 1–3 µm) è più facile da soddisfare su isolamento elettronico e anticorrosione pesante. Nella scelta, prima definire "quanto spesso serve per raggiungere la soglia di protezione", poi dedurre il processo di indurimento.
IV. Logica di controllo e rilevamento dello spessore del film nm–µm
La cosa più affascinante e difficile dei rivestimenti nano è che lo spessore del film copre dai nanometri ai micrometri tre ordini di grandezza. Diversi processi di deposizione corrispondono naturalmente a diversi intervalli di spessore (secondo la rassegna sulla ricerca di deposizione di rivestimenti nanocompositi):
| Processo di deposizione | Intervallo spessore tipico | Uniformità | Geometria applicabile |
|---|---|---|---|
| Spruzzatura (Spray) | 5–100 µm | Media (accumulo ai bordi) | 3D complesso |
| Immersione (Dip) | 1–50 µm | Gradiente (parte superiore più sottile) | Relativamente buona |
| Spin-coating (Spin) | 0.1–10 µm | Alta (zona centrale) | Solo piano |
Ma "quanto spesso può essere applicato il processo" non equivale a "quanto spesso dovrebbe essere realizzato il prodotto". I vincoli ingegneristici che determinano lo spessore del film sono:
- Soglia di protezione inferiore: al di sotto di un certo spessore, idrofobicità/isolamento/anticorrosione non soddisfano più gli standard (ad es. la vernice protettiva per PCB <25 µm mostra un calo significativo della protezione, vedi la sezione sulla protezione elettronica);
- Limite superiore di dissipazione termica e flessibilità: uno spessore eccessivo influisce sulla dissipazione termica dei componenti o causa crepe in presenza di elevati ΔT;
- Uniformità: accumulo ai bordi nello spruzzamento, sottigliezza nella parte superiore nell'immersione, limitazione alla superficie piana nella spin-coating: tutto ciò richiede un controllo basato su misurazioni reali e non visive.
La misurazione dello spessore deve essere adeguata alla scala:
- 1–1000 nm: ellissometro (Ellissometria Spettroscopica), non a contatto, alta precisione, adatto a rivestimenti nanoceramici e a livello wafer;
- da decine di nm a centinaia di µm: profilometro a tastatore / strumento di profilometria superficiale (Stylus Profilometry), quantificato tramite il gradino al bordo del film;
- interfaccia nm–µm: osservazione della sezione tramite SEM, per vedere contemporaneamente morfologia e adesione interfacciale;
- 25–250 µm (tipo vernice protettiva): misurazione dello spessore a correnti parassite o metodo a sezione, IPC-CC-830 suggerisce 5–10 punti per scheda.
Promemoria chiave: il "sottile" rivestimento nano è relativo ai rivestimenti macroscopici. Ciò che influisce realmente sulle prestazioni è lo spessore efficace dello strato denso; se a causa di agglomerazione o processo si verifica una sottigliezza locale/porosità, l'intera protezione della scheda "va in cortocircuito" in quel punto. Pertanto, misurazioni multipunto + controllo difetti (bolle, pori, ponti) sono entrambi indispensabili.
V. Determinazione del grado di reticolazione: non guardare solo se "è asciutto"
"asciutto al tatto" "toccabile" non equivale a "completamente reticolato". Nell'industria si usano comunemente i seguenti metodi per determinare il grado di reticolazione (degree of cure):
- FTIR / ATR-FTIR: tracciamento delle variazioni di intensità dei picchi dei gruppi funzionali caratteristici, come il consumo di —NCO isocianato, gruppi epossidici, silanoli, stimando la conversione tramite il rapporto delle aree dei picchi. Le revisioni di studi indicano che la conversione nella reticolazione termica è tipicamente >90%, mentre quella UV è circa 70%–95% a causa della profondità di penetrazione;
- Tensione residua (metodo della curvatura del wafer): la reticolazione termica, per disadattamento di espansione termica, genera spesso tensioni residue più elevate, da mitigare tramite velocità di riscaldamento/raffreddamento (es. 2℃/min);
- Inferenza dalle prestazioni macroscopiche: durezza matita (GB/T 6739), adesione (GB/T 9286), resistenza allo strofinamento con solvente; il raggiungimento di valori stabili è considerato reticolazione completa;
- DSC/TGA: rilevamento dell'entalpia di reazione residua e della stabilità termica.
Per i rivestimenti nanoceramici, occorre inoltre prestare attenzione al "grado di ceramizzazione" — se la rete sol-gel ha subito una condensazione sufficiente e se residui di gruppi idrossile possano causare igroscopicità. Questi indicatori latenti spesso determinano la durabilità a lungo termine più del "quanti giorni per asciugare".
VI. Finestra di processo e controllo dei difetti comuni
I difetti nelle fasi di reticolazione e formazione del film derivano per lo più da perdita di controllo della finestra di processo:
| Difetto | Causa tipica | Contromisura |
|---|---|---|
| Buccia d'arancia | Viscosità di spruzzatura troppo alta / distanza eccessiva | Verificare viscosità TDS, controllare distanza di spruzzo 15–25 cm |
| Bolle / pori | Rilascio gas da residui di flussante, film troppo spesso, essiccazione intermedia tra strati insufficiente | Rafforzare pulizia, controllare spessore, prolungare essiccazione |
| Crepe da ciclo termico | Rivestimento rigido + elevato ΔT / substrato flessibile | Modificare formula flessibile, ridurre spessore film, mitigare riscaldamento/raffreddamento |
| Reticolazione insufficiente | Lungo tempo a temperatura ambiente senza raggiungere periodo finale di reticolazione | Impostare periodo finale di reticolazione o accelerare con calore, verificare con FTIR |
| Agglomerazione / non uniformità | Scarsa dispersione di nanoparticelle | Modifica superficiale + dispersione a ultrasuoni, vedi sezione caratterizzazione |
Nel design del processo di produzione di massa, Kexin New Materials (kexinMaterials) consiglia solitamente ai clienti di redigere una scheda di processo che includa "trattamento superficiale — parametri di rivestimento — curva di reticolazione — punti di misurazione spessore — standard di accettazione", anziché procedere per esperienza "si applica e si vede". Ad esempio, per componenti elettronici/auto a consegna rapida, si può usare cottura a 150℃ per breve tempo per accelerare la ceramizzazione (es. rapida reticolazione 30 min di YC-8703), ma è necessario confermare simultaneamente spessore e grado di reticolazione con ellissometro/profilometro, evitando "superficie asciutta interno crudo". Per la determinazione quantitativa di spessore e morfologia, si può approfondire con il nostro articolo su Test e caratterizzazione della vernice nano: dimensione particella, Zeta, spessore film e durezza.
VII. Riepilogo consigli di selezione e processo
Trasformare l'intero articolo in un elenco eseguibile:
- Definire prima l'obiettivo di spessore film: protezione (anticorrosione/isolamento) guarda il limite inferiore, dissipazione/flessibilità il limite superiore, dedurre il processo in base al meccanismo;
- Scegliere poi il metodo di reticolazione: se possibile a temperatura ambiente (basso consumo, bassa tensione), per velocizzare usare IR/cottura ma non omettere il periodo finale di reticolazione;
- Abbinare la resistenza termica del substrato: substrati flessibili/termosensibili, usare cautela con cottura ad alta temperatura, privilegiare ambiente o IR a bassa potenza;
- Accettare con i dati: misura spessore ellissometro/profilometro + grado reticolazione FTIR + durezza/adesione + angolo idrofobico, tutti indispensabili;
- Controllare i difetti: pulizia, viscosità, essiccazione intermedia, velocità di riscaldamento/raffreddamento, da inserire nella scheda processo.
Quando il progetto riguarda anche la determinazione del "se l'idrofobicità e autopulizia soddisfano gli standard", si consiglia la lettura estesa di Angolo di contatto idrofobico e angolo di rotolamento del rivestimento nano; entrando nella fase di applicazione in cantiere, si può pianificare uniformemente con Processo di applicazione rivestimento nano: trattamento superficiale, rivestimento e finestra di cura.
Ultimo promemoria: non considerare la "rapida reticolazione" come unico obiettivo. La rapida reticolazione spesso comporta maggior consumo energetico, maggiore tensione termica o penetrazione limitata; una produzione di massa realmente robusta trova l'equilibrio tra "prestazioni soddisfatte, ritmo accettabile, tensione controllabile, conformità senza pensieri". Collegare in catena di processo i meccanismi di formazione film, confronto reticolazione, controllo spessore e gate di dispersione di questo articolo è più efficiente del tentativo-ed-errore ripetuto, e consegna stabilmente al cliente il "sottile ma forte" del rivestimento nano.
VIII. Cinetica di reticolazione: curva di riscaldamento, velocità di reazione e tensione residua
La reticolazione non è "riscaldare e finito", ma una curva cinetica "temperatura — tempo — conversione". Padroneggiare questa curva evita difetti latenti:
- Trappola del riscaldamento troppo rapido: la superficie raggiunge prima la temperatura di reazione e forma rapidamente una pelle, "sigillando" sotto il film solvente o monomeri non reagiti, che fuoriuscendo successivamente formano bolle, pori o addirittura cavità interne; nel frattempo la pelle asciutta superficiale ostacola la diffusione dei componenti successivi, causando "reticolazione esterna, cuore crudo interno".
- Significato del riscaldamento a gradini: negli studi su epossidici nanocompositi la pratica tipica è 80℃ 2 h + 120℃ 1 h post-cura, con 2℃/min di riscaldamento/raffreddamento, con l'obiettivo di far procedere uniformemente la reazione, far evaporare tranquillamente i volatili e mantenere la tensione termica in un intervallo sopportabile.
- Fonti di tensione residua: una è il disadattamento del coefficiente di espansione termica (CTE) tra rivestimento e substrato, l'altra è la contrazione di volume da reticolazione. La reticolazione termica, per aver vissuto temperatura e ΔT maggiori, ha tensione residua tipicamente superiore a quella UV (le revisioni indicano conversione termica spesso >90% ma tensione alta, UV 70%–95% ma tensione bassa). Tensione residua eccessiva si manifesta come calo di adesione, sollevamento dei bordi o crepe da ciclo caldo-freddo.
- Come quantificare la tensione residua: comune il metodo della curvatura del wafer (wafer curvature / formula di Stony), risalendo alla tensione nel film dalla curvatura di flessione del substrato prima/dopo reticolazione; si può anche valutare indirettamente il margine di adesione interfacciale con nanoindentazione e carico critico di graffio. Per substrati flessibili, si può introdurre uno strato di rilascio tensione (es. primer flessibile) tra rivestimento e substrato per ammortizzare.
- Strategia di compensazione processo: decoppiare "alta tensione" e "ritmo rapido" — prima bassa temperatura a lungo per formazione iniziale rete, poi alta temperatura breve per reticolazione finale; o entro il possibile ridurre spessore film, scegliere monomeri/precursori a minore contrazione. In sostanza, la gestione della tensione residua è la linea nascosta nel design della curva di reticolazione, più degna di attenzione del "quanto cuocere".
- Compromesso ambiente vs alta temperatura: reticolazione ambiente ha tensione minima e risparmio energetico massimo, ma ciclo più lungo; alta temperatura/IR accelera ma tensione e resistenza termica substrato limitano. Compromesso pratico spesso è "bassa temperatura a lungo" o "IR riscaldamento locale per ridurre riscaldamento globale".
IX. Differenze essenziali tra rivestimento nano e vernice tradizionale nella reticolazione
Molti ingegneri applicano l'esperienza delle vernici industriali tradizionali ai rivestimenti nano, cadendo facilmente in errore. Le differenze chiave nella logica di reticolazione:
| Dimensione | Vernice industriale/auto tradizionale | Rivestimento nano |
|---|---|---|
| Spessore film tipico | Livello µm (decine a centinaia di µm) | Livello nm–µm (80 nm a decine di µm) |
| Predominanza formazione film | Evaporazione del solvente + ossidazione/reticolazione | Ceramizzazione sol-gel / reticolazione chimica / accumulo nanometrico |
| Giudizio di essiccazione | Secco al tatto/secco (es. GB/T 1728 secco al tatto ≤4 h, secco ≤24 h è comune) | “Secco al tatto” è lontano dall'essere completamente reticolato, spesso richiede 7–14 giorni come periodo finale |
| Scala di rilevamento | Spessimetro, quadrettatura, durezza | Servono in più ellissometro/profilometro/SEM per vedere la scala nm |
| Rischio di uniformità | Colature, buccia d'arancia | Agglomerati nanometrici, microbolle sono più facili a ”cortocircuito locale” |
In breve, la vernice tradizionale guarda ”se è asciutta, se cola o non è uniforme”, mentre il rivestimento nano deve anche guardare ”se la ceramizzazione è sufficiente, se la dispersione nanometrica è uniforme”. Applicare direttamente gli standard di accettazione del secondo alle esperienze del primo, spesso tralascia i difetti latenti più fatali.
Proprio a causa della differenza di scala, il giudizio ”secco al tatto/secco” della vernice tradizionale (es. GB/T 1728) non può essere trasferito direttamente al rivestimento nano: il ”secco” del nano-ceramico corrisponde spesso al fatto che la rete sol-gel abbia subito una condensazione sufficiente e che la reticolazione chimica abbia raggiunto un tasso di conversione stabile, non semplicemente ”il solvente è evaporato e non appiccica”. È anche per questo che prima si è enfatizzato il grado di reticolazione FTIR e il periodo di reticolazione finale — usare la ”asciutto” della vernice macroscopica per coprire il ”formatosi” del rivestimento nano è un tipico disallineamento esperienziale.
X. Esempi di curve di processo tipiche (prospettiva TDS reale)
Riepiloghiamo ancora una volta le finestre di reticolazione TDS pubbliche dei rivestimenti nano rappresentativi sul mercato, enfatizzando che ”il periodo di reticolazione finale non è tralasciabile”:
- Onyx Nano Shield (a base Si): reticolazione iniziale IR 1 h o a temperatura ambiente 2–3 h, ma la reticolazione finale richiede 14 giorni — questo significa che la ”durezza al tatto” pronta all'uso e la ”prestazione completa” dopo 14 giorni non sono la stessa cosa;
- Gaamp360 (a base SiO₂): iniziale 24–48 h, completa 5–7 giorni, resistenza termica fino a 600℃, durabilità 2–5 anni;
- ECS 1300AG (aerogel + ceramica, elettronica): reticolazione a temperatura ambiente in aria, può essere accelerata col calore, prevalentemente monostrato, adatto a PCB sensibili alla temperatura;
- YC-8703 (rivestimento nano composito ceramico): secco al tatto 2 h, secco 24 h, ceramizzazione 7 d, può essere reticolato velocemente a 150℃ per 30 min, durezza 6–7H;
- Re-yingcai nano-ceramico per vernice auto: film sottile 80–150 nm, reticolazione a temperatura ambiente/stanza raggiunge 8H–9H e nebbia salina ≥1200 h.
La legge comune è: l'operabilità a temperatura ambiente ≠ le prestazioni finali a temperatura ambiente. Se il ritmo produttivo non consente 7–14 giorni di cura naturale, si deve usare un riscaldamento controllato (IR/forno) per un trattamento di ”accelerazione ma equivalente alla reticolazione finale”, e verificare l'equivalenza con FTIR/durezza, non semplicemente ”asciugare in forno va bene”.
XI. Scheda di processo produttivo e collaborazione operativa
Per trasformare la formazione del film e la reticolazione da ”esperienza” a ”processo replicabile”, il più efficace è una scheda di processo, si consiglia di includere almeno:
- Livello di trattamento superficiale: sabbiatura Sa2.5 (es. corindone bianco 46 mesh) o soglia di levigatura/pulizia, requisiti chiari di energia superficiale;
- Parametri di rivestimento: pressione/distanza/velocità di spruzzatura, o velocità di immersione-estrazione, o giri di spin-coating — determinano l'intervallo di spessore del film;
- Curva di reticolazione: nodi temperatura—tempo (es. 80℃×2 h → 120℃×1 h, 2℃/min salita/discesa), nonché finestra di protezione da acqua/polvere;
- Punti di misurazione spessore: per scala scegliere ellissometro/profilometro/correnti indotte, annotare posizione di campionamento e frequenza;
- Soglie di accettazione: durezza matita (GB/T 6739), adesione quadrettatura (GB/T 9286), angolo di contatto, grado di reticolazione FTIR, nebbia salina/umidità calda;
- Gestione anomalie: percorso di回溯 di buccia d'arancia/bolle/crepe (vedi tabella difetti alla sezione VI).
- Tracciabilità e campioni: ogni lotto registra i dati originali temperatura—tempo della curva di reticolazione, i valori misurati di spessore del film e il campione del primo pezzo, stabilendo un archivio回溯 per facilitare la rapida localizzazione, in caso di guasto lato cliente, se il problema è di materiale, processo o substrato. L'essenza della stabilità produttiva è trasformare ”fare bene una volta” in ”potere fare bene ogni volta”, e il sistema di tracciabilità è la garanzia di base per questo obiettivo.
Nell'importare la scheda di processo nella linea produttiva, Kexin New Materials (kexinMaterials) può fornire supporto completo dalla formulazione, taratura della curva di reticolazione fino al collegamento con test di terze parti, aiutando i clienti a portare la produzione stabile di ”rivestimento nano sottile” dal laboratorio all'officina, invece di fermarsi al campione. Per la determinazione quantitativa di spessore e morfologia del film, si può fare riferimento ulteriore a Test e caratterizzazione della vernice nano: dimensione particella, Zeta, spessore film e durezza; entrando nella fase di costruzione in sito si può combinare con Processo di costruzione del rivestimento nano: trattamento superficiale, rivestimento e finestra di cura per una pianificazione unificata.
XII. Selezione dell'attrezzatura di reticolazione: lampade IR, forno a convezione e forno UV
Per attuare il processo di reticolazione nell'officina, la prima scelta è ”con quale attrezzatura riscaldare”. La logica di selezione dei tre tipi di attrezzature principali è la seguente:
| Attrezzatura | Riscaldamento/ritmo | Uniformità | Sistemi applicabili | Limitazioni principali |
|---|---|---|---|---|
| Lampada IR infrarossa | Veloce (riscaldamento locale in secondi) | Dipende dall'array di lampade e distanza, facile disuniformità | Strato sottile, linea, accelerazione locale (es. Onyx IR 1 h) | Campo termico difficile da uniformare assolutamente, serve misurazione multi-punto |
| Forno a convezione | Lento ma curva controllabile | Complessivamente buono, controllo temperatura a gradini | Lotto, film spesso, necessita curva precisa (es. post-reticolazione 80→120℃) | Alto consumo, riscaldamento lento, attenzione a stress termico |
| Forno UV | Molto veloce (10 s–5 min) | Superficie buona | Sistemi nano acrilati ad innesco UV | Profondità di penetrazione limitata, inibizione ossigeno, non adatto a reazione termica di ceramizzazione |
La matrice di selezione si semplifica in: veloce e sottile → IR; lotto e curva precisa → forno a convezione; ritmo estremo e sistema a reticolazione UV → forno UV. Per i tipi a ceramizzazione sol-gel (necessitano condensazione termica), l'UV di solito non è applicabile, si usano ancora principalmente IR/forno. Indipendentemente dal tipo di attrezzatura, si consiglia di misurare il campo termico in punti e registrare la curva ”temperatura—tempo”, come parte della scheda di processo, per evitare la deviazione tra ”impostato 120℃” e ”superficie reale 120℃”. L'attrezzatura deve anche essere calibrata periodicamente (es. decadimento lampada IR, uniformità forno, deriva radiometro UV), includendo l'invecchiamento hardware nel piano di manutenzione, per mantenere coerenza a lungo termine.
XIII. Stabilità di dispersione: la variabile più trascurata prima della reticolazione
Molti fallimenti dei rivestimenti nano non avvengono nel passaggio ”reticolazione”, ma prima — lo stato di dispersione delle nanoparticelle prima della formazione del film determina l'uniformità del film finale. Le nanoparticelle hanno area superficiale enorme e energia superficiale altissima, tendono naturalmente ad aggregarsi per ridurre l'energia superficiale; una volta aggregate, si presentano tre tipi di problemi a catena:
- Film non uniforme: gli aggregati di particelle grandi formano ”isole” locali o punti ruvidi nel film, distruggendo la planarità a livello nm e causando concentrazione di stress;
- Microbolle e cortocircuito: dopo la caduta degli aggregati restano microfori, facendo perdere al strato protettivo la continuità e densità locale, il rivestimento elettronico perderà corrente qui, il rivestimento anticorrosione inizierà la corrosione da qui;
- Prestazioni non conformi: l'effetto idrofobo/rinforzo/basso-k che dovrebbe essere fornito dalla struttura nano uniforme viene diluito dall'aggregazione, angolo di contatto, durezza, resistività misurati scendono complessivamente.
I mezzi convenzionali di ingegneria per inibire l'aggregazione includono: modifica superficiale delle particelle (silanizzazione, agente di accoppiamento) per ridurre l'energia superficiale; aggiunta di dispersante con dispersione a ultrasuoni/taglio; controllo della polarità del solvente e solidi per evitare riflocculazione secondaria; e prima del rivestimento usare potenziale Zeta e distribuzione DLS per monitorare la stabilità di dispersione (vedi tema caratterizzazione). Una pratica esperta è ”considerare la dispersione come metà della formulazione” — per quanto buono sia il processo di formazione film e reticolazione, non può salvare una pasta già aggregata. È anche per questo che nella scheda di processo produttivo si dovrebbe scrivere ”ispezione a campione dimensione/Zeta del lotto di dispersione”, non solo fissare la curva di reticolazione.
Nel sito produttivo, si consiglia di trattare la qualità di dispersione come voce di gate anziché controllo postumo: ogni pentola di pasta prima del rivestimento misura una volta distribuzione DLS e potenziale Zeta, impostando ”limite superiore D50/D90” e ”limite inferiore valore assoluto Zeta”, se supera si rinvia a ridispersione o degrado d'uso; nelle fasi di confezionamento e stoccaggio controllare taglio e tempo di riposo, evitare riflocculazione secondaria da trasporto lungo o stasi. Per sistemi nano a base d'acqua e a solvente, il primo è più facile a flocculare per variazione forza ionica, il secondo necessita più prevenzione della deriva di concentrazione da evaporazione solvente — le regole di gate vanno impostate separatamente per sistema. Trasformare la ”dispersione invisibile” in ”standard di rilascio quantificabili” è il salto chiave dal campione alla produzione stabile del rivestimento nano. Ignorarlo, per quanto precisa sia la curva di reticolazione, serve solo a ”fissare la forma” di un film già non uniforme.
Domande frequenti
1. Il rivestimento nano è ”secco al tatto” significa che è reticolato bene?
Non necessariamente. L'asciugatura superficiale indica solo l'evaporazione del solvente o la formazione di una pellicola superficiale; la reticolazione chimica o la ceramizzazione sol-gel richiedono spesso un periodo di indurimento finale più lungo (es. 7 giorni, 14 giorni) o un riscaldamento di accelerazione. L'accettazione dovrebbe essere giudicata in modo integrato sulla base di durezza, adesione, resistenza ai solventi e grado di reticolazione FTIR, non sul non appiccicosità al tatto.2. Come scegliere tra i quattro tipi di reticolazione: temperatura ambiente, IR, essiccazione a forno, UV?
La temperatura ambiente risparmia più energia e ha basso stress, adatta per substrati termosensibili/flessibili; IR e l'essiccazione a forno possono accelerare e migliorare la densità di reticolazione, ma sono limitate dalla resistenza termica del substrato; UV è estremamente veloce e a basso consumo energetico, ma è influenzato dalla profondità di penetrazione e dall'inibizione dell'ossigeno, ed è più adatto per strati sottili o superficiali. La scelta dipende da substrato, spessore del film e requisiti di ritmo.
3. Qual è lo spessore tipico del rivestimento nano?
La variabilità è molto ampia: la vernice auto/ceramica dura per vetro può essere 80–400 nm, la ceramica aerogel elettronica circa 12–25 µm, la ceramica auto SiO₂ 1–3 µm, il rivestimento nano composito ceramico 50–100 µm. Il punto chiave è "raggiungere la soglia di protezione senza compromettere dissipazione termica e flessibilità", non che più spesso è meglio.
4. Come misurare lo spessore del film a livello nm?
Per 1–1000 nm è preferibile l'ellissometria (Ellissometria Spettroscopica), non a contatto e ad alta precisione; da alcune decine di nm a diverse centinaia di µm si usa il profilometro a scalino/strumento di profilometria superficiale; per interfacce e morfologia nm–µm si usa la sezione SEM; per rivestimenti conformali (25–250 µm) si usa lo spessimetro a correnti indotte o il metodo di sezionamento.
5. Con quali metodi si determina il grado di reticolazione?
Il più usato è l'ATR-FTIR per tracciare il consumo dei gruppi funzionali caratteristici e stimare la conversione (la reticolazione termica è spesso >90%, l'UV per effetto della profondità 70%–95%); integrato con stress residuo (curvatura del wafer), durezza matita, adesione e DSC/TGA. Per i rivestimenti ceramici sol-gel, bisogna anche vedere se la condensazione reticolare è sufficiente e se gli idrossili residui assorbono umidità.
6. Perché il mio rivestimento nano presenta buccia d'arancia, bolle o crepe?
La buccia d'arancia è dovuta per lo più a viscosità di spruzzatura e distanza fuori controllo; bolle/microfori provengono spesso da degassamento residuo del substrato o film troppo spesso e asciugatura flash insufficiente; le crepe per ciclo termico sono dovute per lo più a rivestimento rigido con grande ΔT o substrato flessibile. Le contromisure sono rafforzare la pulizia, controllare lo spessore, prolungare l'asciugatura flash, mitigare il riscaldamento/raffreddamento e scrivere i parametri nella scheda di processo.
7. L'aggregazione delle nanoparticelle influisce sulla formazione del film?
Sì. Le nanoparticelle ad alta energia superficiale si aggregano facilmente, causando film non uniformi, microfori locali o eccessivo spessore, compromettendo la continuità protettiva. È necessario risolvere con modifica superficiale, agenti dispersanti e dispersione a ultrasuoni, ed è anche il motivo per cui "metà della formulazione di un rivestimento nano sta nella dispersione".
8. Si può usare l'essiccazione a forno ad alta temperatura per accelerare tutti i rivestimenti nano?
No. Bisogna guardare il meccanismo di formazione del film della formulazione e la resistenza termica del substrato: i tipi a evaporazione di solvente e alcuni sistemi ceramici possono essere accelerati col calore (es. 150℃ 30 min per indurimento rapido), ma i bicomponenti a reticolazione chimica hanno vincoli di tempo di utilizzo e rapporto di miscelazione, e i substrati termosensibili/flessibili potrebbero essere danneggiati dal calore. Tutto deve basarsi su TDS e validazione del processo.
9. Più veloce è il riscaldamento, migliore è l'efficienza di reticolazione?
No. Un riscaldamento troppo rapido causa la formazione di pellicola superficiale prima, bolle interne e "reticolazione esterna con cuore crudo", e aumenta lo stress residuo da disadattamento termico, riducendo invece adesione e affidabilità a lungo termine. Si raccomanda un riscaldamento a gradini (es. 80℃×2 h poi 120℃×1 h, 2℃/min di salita/discesa) abbinato a FTIR per confermare la conversione.
10. Anche i rivestimenti nano devono essere testati per VOC come le vernici tradizionali?
Dipende dal sistema e dall'uso. I rivestimenti industriali protettivi sono vincolati dai limiti VOC di norme come GB 30981-2020; i sistemi ceramici aerogel monocomponente o nano a base d'acqua hanno spesso basso contenuto di solvente, ma è comunque necessario confermare in base al TDS del prodotto e alle normative reali (es. requisiti di emissione del processo di rivestimento), non si può presumere l'esenzione solo perché "nano". Nella selezione si dovrebbero richiedere al fornitore i dati di VOC e sostanze pericolose.
Letture supplementari
- Angolo idrofobo e angolo di rotolamento del rivestimento nano: caratterizzazione e significato dell'autopulizia: comprendere il metodo di test dell'angolo idrofobo dopo la reticolazione, per giudicare se è "veramente superidrofobo" o "falso valore".
- Processo di applicazione del rivestimento nano: trattamento superficiale, rivestimento e finestra di cura: tradurre i parametri di formazione e reticolazione del film nella pianificazione unificata di costruzione in sito e finestra di cura.
- Test e caratterizzazione della vernice nano: dimensione delle particelle, Zeta, spessore del film e durezza: integrare i dettagli tecnici dei mezzi di rilevamento quantitativo come ellissometria, profilometro, Zeta e durezza.