La « performance » du revêtement nano n'est pas fixée au moment de l'application, mais est réellement verrouillée lors de la phase de formation de film et de durcissement. Avec la même formulation, des températures, durées et courbes de chauffage de durcissement différentes peuvent entraîner des écarts considérables dans la dureté, l'adhérence, l'angle hydrophobe et la durabilité finale ; et l'épaisseur du film à l'échelle nanométrique (nm à µm) détermine directement le seuil de protection et le comportement signal/dissipation thermique. Par conséquent, comprendre « comment la phase liquide devient une phase solide stable, comment l'énergie est introduite, comment l'épaisseur est contrôlée » est la voie incontournable du laboratoire vers la ligne de production de masse.
Autour de la R&D et de l'industrialisation des revêtements fonctionnels, Kexin New Materials (kexinMaterials) a accumulé de nombreuses données de fenêtres de procédé sur l'appariement de la céramique nano, des composites aérogel et de divers procédés de durcissement. Cet article, combinant des TDS publics et des recherches sur le durcissement de revêtements composites nano, décompose systématiquement les trajectoires de formation de film des nanorevêtements, la comparaison des modes de durcissement, le contrôle d'épaisseur et les méthodes de détection, à titre de référence pour les ingénieurs lors de la mise en œuvre des formulations.
I. Mode de formation de film : trois trajectoires de la phase liquide vers la phase solide
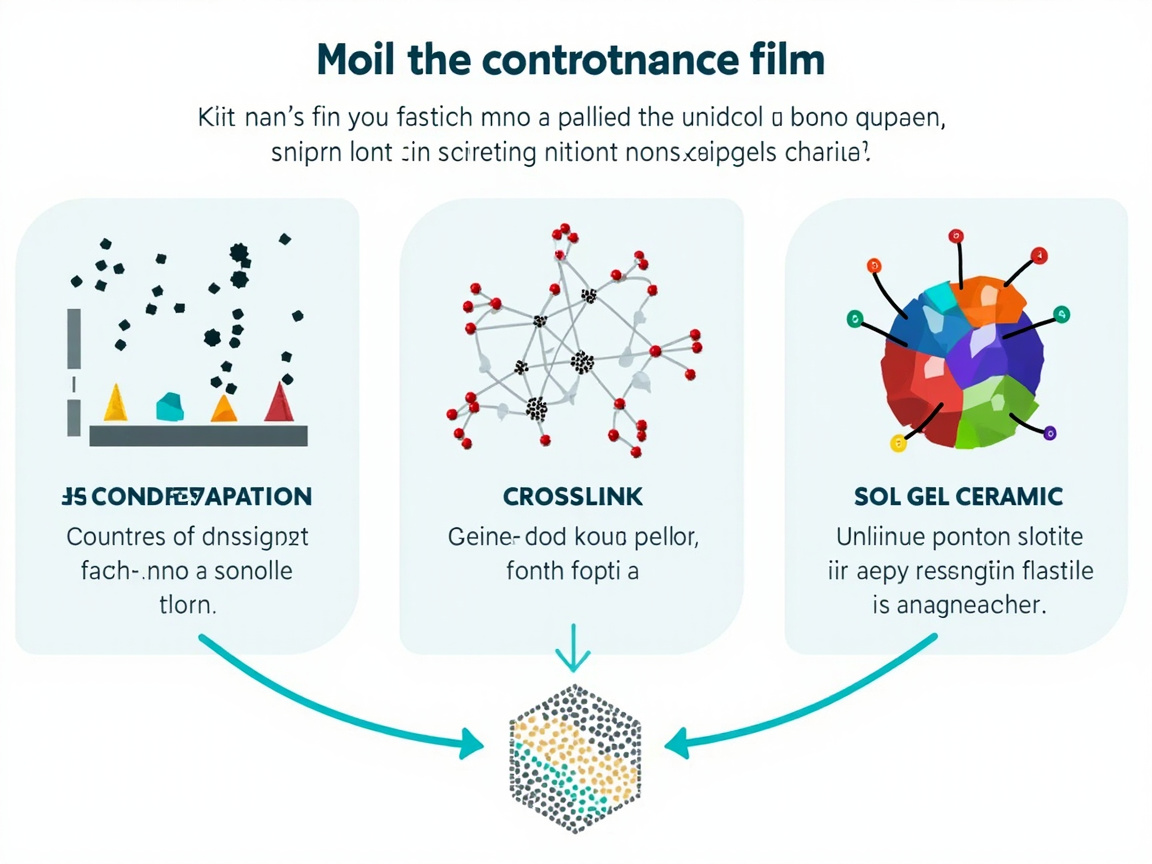
La « formation de film (film formation) » du nanorevêtement est essentiellement la transformation d'un précurseur liquide en un film solide continu, dense et bien adhérent. Selon le mécanisme, on peut la diviser en trois catégories :
- Type à séchage physique : après l'évaporation du solvant ou de l'eau, la résine/les particules s'accumulent pour former le film. Le procédé est le plus simple (comme le revêtement céramique aérogel monocomposant durcissant à l'air ambiant), mais la densité de réticulation et la résistance aux solvants sont généralement plus faibles que celles des systèmes à réticulation chimique ;
- Type à réticulation chimique : bicomposant (comme —NCO et —OH) ou monocomposant à durcissement humide, subissant une polymérisation par addition pour générer un réseau tridimensionnel ; la dureté et la résistance chimique sont meilleures, mais il existe des contraintes de durée d'utilisation et de ratio de mélange ;
- Type sol-gel céramisé : le précurseur (comme le silane/polysilazane) subit une hydrolyse et une polycondensation pour former un réseau inorganique, puis est « céramisé » par traitement thermique. Par exemple, le revêtement céramique composite nano hydrophobe et autonettoyant YC-8703 dans le TDS public indique une « céramisation en 7 jours » et peut être durci rapidement à 150℃ pendant 30 min, avec une dureté de 6–7H et une température d'utilisation à long terme de -50℃—400℃.
Point clé d'ingénierie : le mode de durcissement doit correspondre au mécanisme de formation de film. Faire cuire à haute température un revêtement « basé sur l'évaporation de solvant » peut provoquer des fissures ; laisser à température ambiante trop longtemps un système « nécessitant une réticulation chimique » peut ne jamais sécher complètement.
II. Comparaison des modes de durcissement : ambiant / IR / étuve / UV
Le durcissement est essentiellement « introduire de l'énergie pour entraîner la réticulation ou la céramisation ». Les différentes méthodes d'apport d'énergie présentent des compromis sur le cycle, la consommation énergétique, la profondeur de pénétration et la contrainte. Selon la revue des recherches sur le procédé de durcissement des revêtements composites nano, la comparaison typique est :
| Dimension | Durcissement thermique (étuve) | Durcissement UV (photoamorcé) |
|---|---|---|
| Cycle typique | 30 min – 24 h | 10 s – 5 min |
| Consommation énergétique | Élevée | Faible |
| Limitation du substrat | Nécessite une résistance thermique | Nécessite une transmissibilité UV ou seulement la surface |
| Pénétration/durcissement global | Sans limite d'épaisseur (durcissement en masse) | Limité par la profondeur de pénétration UV |
| Contrainte résiduelle | Plus élevée (inadéquation de dilatation thermique) | Plus faible (mise en forme rapide) |
| Sensibilité à l'inhibition par l'oxygène | Faible | Élevée (la surface peut être inhibée) |
| Taux de conversion (typique) | >90% | 70%–95% (varie avec la profondeur) |
Concrètement pour les procédés de nanorevêtement, les TDS publics donnent de riches fenêtres réelles :
- Traitement thermique IR (infrarouge) : Onyx Nano Shield (bouclier céramique nano à base de Si) indique un durcissement initial de traitement thermique IR 1 h ou ambiant 2–3 h, et un durcissement final nécessitant 14 jours ;
- Durcissement à l'air ambiant : ECS 1300AG (aérogel + céramique nano, protection électronique) est un durcissement à l'air ambiant, accélérable par chauffage, principalement en une seule passe ;
- Étuvage/haute température : Gaamp360 (revêtement céramique automobile à base de SiO₂) résiste à 600℃, durcissement initial 24–48 h, complet 5–7 jours ; YC-8703 peut être durci rapidement à 150℃ pendant 30 min ;
- Post-durcissement par paliers : dans les recherches sur les composites nano époxy, la pratique typique est un post-durcissement à 80℃ 2 h + 120℃ 1 h, avec des montées/descentes de température de 2℃/min pour minimiser la contrainte.
Expérience pratique : de nombreux nanorevêtements indiquent « durcissable à température ambiante », mais les performances finales (dureté, résistance chimique, adhérence) dépendent souvent d'une longue période de durcissement final (comme 7 jours, 14 jours) ou d'une accélération par chauffage. La réception ne doit pas se baser uniquement sur le « sec au toucher », mais sur le « durcissement complet ».
III. Fenêtres de durcissement et épaisseur de film dans les TDS réels
En mettant côte à côte les données TDS publiques de plusieurs types représentatifs de nanorevêtements sur le marché, on peut voir直观ment la corrélation « mode de durcissement — épaisseur de film — performance » :
| Produit/système (selon TDS public) | Épaisseur de film | Mode et durée de durcissement | Performances clés |
|---|---|---|---|
| Onyx Nano Shield (bouclier céramique nano à base de Si) | 200–400 nm | Initial IR 1 h ou ambiant 2–3 h ; final 14 jours | Dureté crayon 9H ; angle de contact eau 120° ; durabilité environ 1 an |
| Gaamp360 (céramique nano automobile à base de SiO₂) | 1–3 µm | Initial 24–48 h ; complet 5–7 jours ; résistance jusqu'à 600℃ | Dureté 9H ; angle hydrophobe 100–120° ; durabilité 2–5 ans |
| ECS 1300AG (aérogel + céramique nano, électronique) | 12–25 µm | Durcissement à l'air ambiant, accélérable par chauffage, principalement une passe | Superhydrophobe, isolation électrique, ultra anticorrosion ; RoHS/REACH/WEEE |
| Re-yingcai nano céramique pour peinture automobile (YCC05006G) | 80–150 nm | Durcissement ambiant/température normale | Dureté crayon 8H–9H ; brouillard salin neutre ≥1200 h ; résistance température -45℃~180℃ |
| YC-8703 revêtement céramique composite nano | 50–100 µm | Sec surface 2 h, sec complet 24 h, céramisation 7 j ; peut durcir rapide 150℃ 30 min | Dureté 6–7H ; angle hydrophobe environ 110° ; adhérence au substrat >4 MPa ; isolation électrique >200 MΩ |
L'enseignement de ce tableau est : l'épaisseur de film et le temps de durcissement ne sont pas « plus agressifs c'est mieux ». Les films nm (comme 80–400 nm) conviennent aux films durs miroir pour peinture automobile/verre, mais la profondeur de protection est limitée ; les µm (comme 12–25 µm, 1–3 µm) sont plus faciles à conformer pour l'isolation électronique et la forte anticorrosion. Lors du choix, définissez d'abord « quelle épaisseur est nécessaire pour atteindre le seuil de protection », puis déduisez le procédé de durcissement.
IV. Logique de contrôle et détection de l'épaisseur de film nm–µm
Ce qui fascine et complique le plus le nanorevêtement, c'est que l'épaisseur de film couvre trois ordres de grandeur du nanomètre au micromètre. Différents procédés de dépôt correspondent naturellement à différentes plages d'épaisseur (selon la revue des recherches sur le dépôt de revêtements composites nano) :
| Procédé de dépôt | Plage d'épaisseur typique | Uniformité | Géométrie applicable |
|---|---|---|---|
| Pulvérisation (Spray) | 5–100 µm | Moyenne (accumulation aux bords) | 3D complexe |
| Trempage (Dip) | 1–50 µm | Gradiente (partie supérieure plus fine) | Assez bonne |
| Enduction par rotation (Spin) | 0,1–10 µm | Élevée (zone centrale) | Plans uniquement |
Mais « quelle épaisseur le procédé peut appliquer » ne veut pas dire « quelle épaisseur le produit doit avoir ». Les contraintes d'ingénierie qui déterminent l'épaisseur de film sont :
- Seuil de protection minimal : en dessous d'une certaine épaisseur, l'hydrophobie/l'isolation/l'anticorrosion ne sont plus conformes (par exemple, vernis de protection électronique <25 µm la protection chute significativement, voir rubrique protection électronique) ;
- Limite supérieure de dissipation thermique et de flexibilité : trop épais nuit à la dissipation des composants, ou fissure sous grand ΔT ;
- Uniformité : accumulation aux bords en pulvérisation, partie supérieure plus fine en trempage, rotation limitée aux plans — tout cela exige un contrôle par mesure réelle et non visuel.
La mesure d'épaisseur doit correspondre à l'échelle :
- 1–1000 nm : ellipsomètre (Ellipsométrie spectroscopique), sans contact, haute précision, adapté aux films céramiques nano et revêtements de niveau wafer ;
- Plusieurs dizaines de nm–plusieurs centaines de µm : profilomètre à stylet (Stylus Profilometry), par quantification du bord du film ;
- Interface nm–µm : observation en coupe SEM, pour voir à la fois la morphologie et l'adhérence d'interface ;
- 25–250 µm (type vernis de protection) : mesure d'épaisseur par courant de Foucault ou méthode de coupe, IPC-CC-830 recommande 5–10 points par plaque.
Rappel clé : le nanorevêtement « fin » est relatif aux revêtements macroscopiques. Ce qui affecte réellement la performance est l'épaisseur de couche dense effective ; si une zone est localement trop fine ou présente des pores à cause de l'agglomération ou du procédé, la protection de toute la plaque « court-circuite » à cet endroit. Par conséquent, mesures multipoints + inspection des défauts (bulles, pores, ponts) sont indispensables.
V. Détermination du degré de durcissement : ne regardez pas seulement « si c'est sec »
« Sec surface » « tactile » ne veut pas dire « complètement durci ». L'industrie utilise couramment les moyens suivants pour déterminer le degré de durcissement (degree of cure) :
- FTIR / ATR-FTIR : suivre l'évolution de l'intensité des pics de groupes fonctionnels caractéristiques, comme la consommation de —NCO isocyanate, groupe époxy, silanol, estimer le taux de conversion par le ratio des aires de pic. La revue indique que le taux de conversion en durcissement thermique est généralement >90%, et en durcissement UV affecté par la profondeur de pénétration environ 70%–95% ;
- Contrainte résiduelle (méthode de courbure de wafer) : le durcissement thermique produit souvent une contrainte résiduelle plus élevée due à l'inadéquation de dilatation thermique, à atténuer par la vitesse de montée/descente de température (comme 2℃/min) ;
- Déduction par performances macroscopiques : dureté crayon (GB/T 6739), adhérence (GB/T 9286), frottement résistant aux solvants, atteindre une valeur stable signifie durcissement suffisant ;
- DSC/TGA : détecter l'enthalpie de réaction résiduelle et la stabilité thermique.
Pour les revêtements céramiques nano, il faut aussi surveiller le « degré de céramisation » — si le réseau sol-gel est suffisamment polycondensé, s'il absorbera l'humidité à cause d'hydroxyles résiduels. Ces indicateurs cachés déterminent souvent plus la durabilité à long terme que « combien de jours pour sécher ».
VI. Fenêtre de procédé et contrôle des défauts courants
Les défauts lors du durcissement et de la formation de film proviennent en grande partie d'une perte de contrôle de la fenêtre de procédé :
| Défaut | Cause typique | Contre-mesure |
|---|---|---|
| Peau d'orange | Viscosité de pulvérisation trop élevée / distance trop loin | Vérifier la viscosité TDS, contrôler distance de pulvérisation 15–25 cm |
| Bulles/pores | Dégazage résidu de flux, film trop épais, flash trop court entre couches | Renforcer le nettoyage, contrôler épaisseur, prolonger le flash |
| Fissure en cycle thermique | Revêtement rigide + grand ΔT / substrat flexible | Changer pour formulation flexible, réduire épaisseur, adoucir montée/descente |
| Durcissement insuffisant | Laissé ambiant sans atteindre période de durcissement final | Définir période de durcissement final ou accélération chauffage, vérifier FTIR |
| Agglomération/non-uniformité | Mauvaise dispersion des particules nano | Modification de surface + dispersion ultrasonique, voir rubrique caractérisation |
Dans la conception du procédé de production, Kexin New Materials (kexinMaterials) recommande généralement aux clients d'écrire « traitement de surface — paramètres d'application — courbe de durcissement — points de mesure d'épaisseur — critères de réception » dans une carte de procédé, plutôt que de « appliquer à l'expérience ». Par exemple pour des pièces électroniques/automobiles à livraison rapide, on peut utiliser une cuisson courte à 150℃ pour accélérer la céramisation (comme le durci rapide 30 min de YC-8703), mais il faut simultanément confirmer l'épaisseur et le degré de durcissement par ellipsomètre/profilomètre, pour éviter « sec surface cru intérieur ». Pour la détermination quantitative d'épaisseur et morphologie, référez-vous davantage à notre rubrique sur Détection et caractérisation des peintures nano : taille de particule, Zeta, épaisseur de film et dureté.
VII. Résumé des suggestions de sélection et de procédé
Pour transformer l'article en liste exécutable :
- Définir d'abord l'objectif d'épaisseur : protection (anticorrosion/isolation) voir le minimum, dissipation/flexibilité voir le maximum, déduire le procédé par le mécanisme ;
- Choisir ensuite le mode de durcissement : si possible ambiant alors ambiant (faible énergie, faible contrainte), pour accélérer utiliser IR/étuve mais la période de durcissement final ne peut être omise ;
- Correspondre à la résistance thermique du substrat : substrats flexibles/thermosensibles éviter la cuisson haute température, privilégier ambiant ou IR basse puissance ;
- Accepter par les données : mesure épaisseur ellipsomètre/profilomètre + degré durcissement FTIR + dureté/adhérence + angle hydrophobe, tous indispensables ;
- Contrôler les défauts : nettoyage, viscosité, flash, vitesse montée/descente, écrire dans la carte de procédé.
Lorsque le projet implique aussi la détermination « si l'hydrophobie autonettoyante est conforme », il est recommandé de lire en prolongement Angle hydrophobe et angle de roulement du nanorevêtement ; lors de l'entrée dans la phase de mise en œuvre sur site, on peut combiner Procédé de construction du nanorevêtement : traitement de surface, application et fenêtre de cure pour planifier uniformément.
Enfin, un rappel : ne prenez pas « durci rapide » comme unique objectif. Le durci rapide se paie souvent par une énergie plus élevée, une contrainte thermique plus grande ou une pénétration limitée ; une production de masse vraiment robuste trouve un équilibre entre « performance conforme, cadence acceptable, contrainte contrôlable, conformité sans souci ». Enchaîner les mécanismes de formation de film, la comparaison de durcissement, le contrôle d'épaisseur et le contrôle de dispersion de cet article en une chaîne de procédé est plus efficace que de réessayer par erreur, et permet de livrer stablement le « fin mais fort » du nanorevêtement au client.
VIII. Cinétique de durcissement : courbe de chauffage, vitesse de réaction et contrainte résiduelle
Le durcissement n'est pas « chauffer et c'est fini », mais une courbe cinétique « température — temps — taux de conversion ». Maîtriser cette courbe permet d'éviter les défauts cachés :
- Piège d'une montée en température trop rapide : la surface atteint d'abord la température de réaction et forme une peau rapidement, « enfermant » le solvant interne ou les monomers non réagis sous le film, qui s'échappent ensuite formant bulles, pores, voire des vides internes ; en même temps la peau sèche empêche la diffusion ultérieure des composants, causant « durci extérieur, cru intérieur ».
- Sens de la montée par paliers : dans les recherches sur les composites nano époxy, la pratique typique est post-durcissement 80℃ 2 h + 120℃ 1 h, avec montée/descente de 2℃/min,le but est de faire avancer la réaction de manière uniforme, de laisser les composants volatils s'échapper tranquillement et de maintenir la contrainte thermique dans une plage supportable.
- Origine des contraintes résiduelles : d'une part le désaccord du coefficient de dilatation thermique (CTE) entre le revêtement et le substrat, d'autre part le retrait volumique lors de la cure. La cure thermique, ayant subi une température plus élevée et un écart thermique plus grand, présente généralement des contraintes résiduelles supérieures à la cure UV (une revue d'études indique que la conversion en cure thermique dépasse souvent 90 % mais avec des contraintes élevées, la conversion UV de 70 %–95 % mais des contraintes plus faibles). Des contraintes résiduelles excessives se manifestent par une baisse de l'adhérence, un décollement des bords ou des fissures lors de cycles thermiques.
- Comment quantifier les contraintes résiduelles : on utilise couramment la méthode de courbure sur wafer (courbure de wafer / formule de Stony), qui recalcule la contrainte dans le film à partir de la courbure de flexion du substrat avant et après cure ; on peut aussi recourir à l'indentation nano et à la charge critique de rayure pour évaluer indirectement la marge de liaison interfaciale. Pour les substrats flexibles, on peut introduire une couche de relâchement de contrainte (comme un apprêt flexible) entre le revêtement et le substrat pour amortir.
- Stratégie de découplage process : découpler « haute contrainte » et « cadence rapide » — d'abord former initialement le réseau à basse température et longue durée, puis finaliser le pontage à haute température courte ; ou réduire l'épaisseur du film dans les limites autorisées et choisir des monomères/précurseurs à plus faible retrait. En essence, la gestion des contraintes résiduelles est le fil conducteur caché de la conception de la courbe de cure, plus digne d'attention que « combien de temps au four ».
- Arbitrage ambiant vs haute température : la cure ambiant présente la contrainte la plus faible et l'énergie la plus économisée, mais le cycle le plus long ; la haute température/IR accélère mais contrainte et tenue thermique du substrat sont limitées. Le compromis pratique est souvent « basse température longue durée » ou « chauffage IR local pour réduire l'exposition thermique globale ».
IX. Différence essentielle de cure entre nanorevêtement et peinture traditionnelle
Beaucoup d'ingénieurs appliquent l'expérience des peintures industrielles traditionnelles aux nanorevêtements, ce qui entraîne facilement des erreurs. Les différences clés dans la logique de cure :
| Dimension | Peinture industrielle/automobile traditionnelle | Nanorevêtement |
|---|---|---|
| Épaisseur typique de film | niveau µm (des dizaines à plusieurs centaines de µm) | niveau nm–µm (80 nm à plusieurs dizaines de µm) |
| Dominante de formation du film | évaporation de solvant + oxydation/pontage | céramisation sol-gel / pontage chimique / empilement nanométrique |
| Critère de séchage | séchage surface/plein (ex. GB/T 1728 séchage surface ≤4 h, plein ≤24 h courant) | « séchage surface » est loin d'équivaloir à une cure complète, nécessite souvent 7–14 jours de phase finale |
| Échelle de mesure | jauge d'épaisseur, quadrillage, dureté | nécessite en plus ellipsométrie/profilomètre/SEM pour l'échelle nm |
| Risque d'uniformité | coulures, peau d'orange | agglomération nano, piqûres plus faciles en « court-circuit local » |
En bref, la peinture traditionnelle regarde « sec ou non, coule pas plat », le nanorevêtement doit aussi regarder « céramisation suffisante ou non, dispersion nano uniforme ou non ». Appliquer directement les critères d'acceptation du second à l'expérience du premier fait souvent manquer les défauts cachés les plus fatals.
Précisément à cause de la différence d'échelle, le critère « séchage surface/plein » de la peinture traditionnelle (comme GB/T 1728) ne peut pas être transféré directement au nanorevêtement : le « plein » du nanocéramique correspond souvent à si le réseau sol-gel est suffisamment condensé et si le pontage chimique atteint un taux de conversion stable, plutôt qu'à simplement « solvant évaporé non collant ». C'est aussi pourquoi on a souligné plus haut le taux de cure FTIR et la phase de cure finale — couvrir le « former » du nanorevêtement avec le « sec » de la peinture macroscopique est un décalage typique d'expérience.
X. Exemples de courbes de process typiques (vue TDS réelle)
Résume encore une fois les fenêtres de cure publiques des nanorevêtements représentatifs du marché, en insistant sur « la phase de cure finale est incontournable » :
- Onyx Nano Shield (base Si) : cure initiale IR 1 h ou ambiant 2–3 h, mais cure finale nécessite 14 jours — cela signifie que la « dureté au toucher » prête à l'emploi à la sortie d'usine et la « performance complète » après 14 jours ne sont pas la même chose ;
- Gaamp360 (base SiO₂) : initial 24–48 h, complet 5–7 jours, tenue température jusqu'à 600℃, durabilité 2–5 ans ;
- ECS 1300AG (aérogel+céramique, électronique) : cure à l'air ambiant, chauffage possible pour accélérer, principalement monocouche, adapté au PCB sensible à la température ;
- YC-8703 (revêtement nanocomposite céramique) : séchage surface 2 h, plein 24 h, céramisation 7 j, peut 150℃ four 30 min cure rapide, dureté 6–7H ;
- Re-yingcai nano-céramique peinture automobile : film fin 80–150 nm, cure ambiant/température ambiante atteint 8H–9H et ≥1200 h brouillard salin.
La règle commune est : manipulable ambiant ≠ performance finale ambiant. Si le cadence de production ne permet pas 7–14 jours de conservation naturelle, il faut utiliser un chauffage contrôlé (IR/four) pour un traitement « accéléré mais équivalent à la cure finale », et vérifier l'équivalence par FTIR/dureté, au lieu de simplement « bien séché au four ».
XI. Carte de process de production et coordination terrain
Pour transformer la formation et cure du film de « l'expérience » en « process reproductible », le plus efficace est une carte de process, suggérant au moins :
- Niveau de traitement de surface : sablage Sa2.5 (ex. corindon blanc 46 mesh) ou seuil de meulage/netttoyage, préciser l'exigence d'énergie de surface ;
- Paramètres d'application : pression/distance/vitesse de pulvérisation, ou vitesse de trempage-traction, ou vitesse de rotation spin-coating — détermine la plage d'épaisseur de film ;
- Courbe de cure : nœuds température—temps (ex. 80℃×2 h → 120℃×1 h, 2℃/min monter/descendre), ainsi que fenêtre d'évitement eau/poussière ;
- Points de mesure d'épaisseur : selon l'échelle choisir ellipsométrie/profilomètre/courants de Foucault, indiquer emplacement et fréquence d'échantillonnage ;
- Seuils d'acceptation : dureté crayon (GB/T 6739), adhérence quadrillage (GB/T 9286), angle de contact, taux de cure FTIR, tenue brouillard salin/humidité chaude ;
- Traitement anomalie : chemin de retrospective peau d'orange/bulle/fissure (voir tableau défauts section VI).
- Traçabilité et rétention échantillon : chaque lot enregistre les données brutes température—temps de la courbe de cure, valeurs mesurées d'épaisseur et échantillon premier article, établit un dossier traçable pour localiser rapidement chez le client en cas de défaillance si c'est matériau, process ou substrat. L'essence de la stabilité en production est de transformer « bien faire une fois » en « pouvoir bien faire chaque fois », et le système de traçabilité est la garantie de base de cet objectif.
Lors de l'import de la carte de process à la ligne, Kexin New Materials (kexinMaterials) peut fournir un support complet de la formulation, de l'étalonnage de courbe de cure à la liaison de test tiers, aidant le client à déplacer la production stable de « nano-film fin » du labo à l'atelier, au lieu de s'arrêter à l'échantillon. Pour le critère quantitatif d'épaisseur et morphologie, référer davantage à Test et caractérisation des nanopeintures : taille de particule, Zeta, épaisseur de film et dureté ; en entrant la phase de construction sur site, on peut combiner Process de construction nanorevêtement : traitement de surface, application et fenêtre de conservation pour planifier uniformément.
XII. Sélection d'équipement de cure : arbitrage lampe IR, four à convection et four UV
Pour mettre la cure au sol de l'atelier, on fait d'abord face au choix « quel équipement pour chauffer ». La logique d'arbitrage des trois équipements principaux :
| Équipement | Montée temp./cadence | Uniformité | Systèmes applicables | Limitations principales |
|---|---|---|---|---|
| Lampe IR infrarouge | Rapide (montée locale en secondes) | Dépend du réseau de lampes et distance, facilement inégal | Couche fine, ligne, accélération locale (ex. Onyx IR 1 h) | Champ thermique difficilement uniforme absolu, nécessite mesure temp. multipoint |
| Four à convection | Lent mais courbe contrôlable | Global bon, contrôle temp. par paliers | Lot, film épais, nécessite courbe précise (ex. 80→120℃ post-cure) | Haute consommation, montée lente, contrainte thermique à noter |
| Four cure UV | Très rapide (10 s–5 min) | Surface bonne | Système nano acrylate initié UV | Profondeur pénétration limitée, inhibition O₂, inadapté réaction thermique céramisation |
La matrice de choix se simplifie : vite et fin → IR ; lot et courbe précise → four convection ; cadence extrême et système UV → four UV. Pour les types sol-gel céramisation (nécessite condensation thermique), UV généralement inapplicable, reste IR/four. Quel que soit l'équipement, recommandé de mesurer le champ thermique à points et enregistrer la courbe « température—temps », comme partie de la carte de process, pour éviter l'écart entre « réglé 120℃ » et « surface réelle 120℃ ». L'équipement doit aussi être calibré périodiquement (ex. attenuation lampe IR, uniformité four, dérive radiomètre UV), intégrant le vieillissement matériel au plan de maintenance, pour maintenir la cohérence à long terme.
XIII. Stabilité de dispersion : variable la plus négligée avant la cure
Beaucoup d'échecs de nanorevêtement n'arrivent pas à l'étape « cure », mais plus tôt — l'état de dispersion des nanoparticules avant formation du film détermine l'uniformité du film final. Les nanoparticules ont une surface spécifique immense et une énergie de surface très élevée, tendant naturellement à s'agglomérer pour réduire l'énergie de surface ; une fois agglomérées, trois problèmes en chaîne apparaissent :
- Film inégal : les agglomérats de grosses particules forment des « îlots » ou points rugueux localement dans le film, détruisent le plat nm et provoquent concentration de contrainte ;
- Piqûres et court-circuit : après chute des agglomérats restent des microtrous, faisant perdre localement la continuité dense de la couche de protection, le revêtement électronique fuit ici, le revêtement anticorrosion commence à corroder de là ;
- Performance non conforme : l'effet hydrophobe/renforcement/basse-k que la structure nano uniforme devait fournir est dilué par l'agglomération, angle de contact, dureté, résistivité mesurés chutent tous.
Les moyens conventionnels d'ingénierie pour inhiber l'agglomération incluent : modification de surface des particules (silylation, agent de couplage) pour réduire l'énergie de surface ; ajout d'agent dispersant avec dispersion ultrason/cisaillement ; contrôle de la polarité du solvant et solide pour éviter la floculation secondaire ; et avant application surveiller la stabilité de dispersion par potentiel Zeta et DLS (voir spécial caractérisation). Une pratique expérimentée est « traiter la dispersion comme la moitié de la formulation » — quel que soit le bon process de film et cure, on ne peut pas sauver une pâte déjà agglomérée. C'est aussi pourquoi la carte de process de production doit écrire « inspection taille/Zeta du lot de dispersion », pas seulement surveiller la courbe de cure.
Sur site de production, recommandé de traiter la qualité de dispersion comme point de contrôle plutôt que check après coup : chaque cuve de pâte mesurée une fois DLS et Zeta avant application, fixer « plafond D50/D90 » et « plancher valeur absolue Zeta », dépassement alors reflux redispersion ou rétrogradation ; emballage et stockage temporaire contrôlent cisaillement et temps静止 pour éviter floculation secondaire par transport long ou repos. Pour système nano aqueux et solvant, le premier flocule plus facilement par changement force ionique, le second doit prévenir la dérive de concentration par évaporation solvant — les règles de contrôle doivent être fixées selon système. Transformer « dispersion invisible » en « critère de libération quantifiable » est le saut clé du nanorevêtement de l'échantillon à la production stable. L'ignorer, aussi précise soit la courbe de cure, ne fait que « figer » un film déjà inégal.
Questions fréquentes
1. Le nanorevêtement « séché surface » est-il déjà bien curé ?
Pas nécessairement. Le séchage surface ne représente que l'évaporation de solvant ou la peau de surface, le pontage chimique ou la céramisation sol-gel nécessite souvent une phase de cure finale plus longue (ex. 7 jours, 14 jours) ou un chauffage accéléré. L'acceptation doit juger par dureté, adhérence, tenue solvant et taux de cure FTIR combinés, plutôt que non collant au toucher.
2. Comment choisir entre cure ambiant, IR, four, UV ?
Ambiant économise le plus d'énergie, contrainte basse, adapté substrat thermosensible/flexible ; IR et four accélèrent et augmentent densité de pontage, mais limités par tenue thermique substrat ; UV très rapide, basse énergie, mais affecté par profondeur pénétration et inhibition O₂, plus adapté couche fine ou surface. Le choix dépend substrat, épaisseur et cadence.
3. Quelle épaisseur fait-on généralement pour nanorevêtement ?
Très variable : peinture auto/céramique dur verre 80–400 nm, céramique aérogel électronique ~12–25 µm, céramique auto SiO₂ 1–3 µm, revêtement nanocomposite céramique 50–100 µm. Le cœur est « atteindre seuil de protection sans affecter dissipation chaleur/flexibilité », pas plus épais mieux.
4. Comment mesurer l'épaisseur nm ?
1–1000 nm priorité ellipsomètre (Ellipsométrie Spectroscopique), non-contact et précis ; quelques dizaines nm à plusieurs centaines µm profilomètre ; interface nm–µm et morphologie SEM coupe ; type vernis tri-protection (25–250 µm) courants de Foucault ou méthode coupe.
5. Par quelle méthode juger le taux de cure ?
Le plus courant ATR-FTIR suit la consommation de groupes fonctionnels caractéristiques pour estimer conversion (cure thermique souvent >90 %, UV selon profondeur 70 %–95 %) ; complété par contrainte résiduelle (courbure wafer), dureté crayon, adhérence et DSC/TGA. Pour revêtement céramique sol-gel, il faut aussi voir si condensation réseau suffisante, résidu hydroxyle hygroscopique.
6. Pourquoi mon nanorevêtement a peau d'orange, bulles ou fissures ?
Peau d'orange surtout viscosité pulvé et distance hors contrôle ; bulles/piqûres souvent gaz résiduels substrat ou film trop épais, flash insuffisant ; fissure cycle thermique surtout revêtement rigide rencontre grand ΔT ou substrat flexible. Remède : renforcer nettoyage, contrôle épaisseur, prolonger flash, adoucir monter/descendre temp., et écrire paramètres dans carte process.
7. L'agglomération des nanoparticules affecte-t-elle le film ?
Oui. Les nanoparticules haute énergie surface facilement agglomérées, causent film inégal, piquûres locales ou trop épais, détruisent continuité protection. Nécessite modification surface, dispersant et ultrason, c'est aussi pourquoi « moitié formulation dans dispersion » pour nanorevêtement.
8. Peut-on cuire haute température pour accélérer tous nanorevêtements ?
Non. Doit voir mécanisme de formation et tenue thermique substrat : type évaporation solvant et partie céramique peuvent chauffer accéléré (ex. 150℃ 30 min cure rapide), mais bicomposant pontage chimique a durée de vie pot et contrainte ratio, substrat thermosensible/flexible peut être brûlé. Tout selon TDS et validation process.
9. Plus vite monte temp., mieux efficacité cure ?
Non. Montée trop rapide cause peau surface d'abord, bulles internes et « curé dehors cru dedans », et augmente contrainte résiduelle désaccord thermique, réduit plutôt adhérence et fiabilité long terme. Recommandé montée par paliers (ex. 80℃×2 h puis 120℃×1 h, 2℃/min monter/descendre) avec FTIR confirmer conversion.
10. Le nanorevêtement doit aussi mesurer VOC comme peinture traditionnelle ?
Dépend système et usage. Revêtement de protection industriel soumis limite VOC comme GB 30981-2020 ; monocomposant aérogel céramique ou système nano aqueux souvent bas solvant, mais doit confirmer selon TDS produit et régulation réelle (ex. émission procédé peinture), pas exempté par défaut à cause de « nano ». Sélection doit demander fournisseur données VOC et substances dangereuses.
Lecture complémentaire
- Angle hydrophobe et angle de roulement nanorevêtement : caractérisation et sens autonettoyant : comprendre la méthode de test angle hydrophobe après cure, juger « vrai superhydrophobe » ou « faux chiffre ».
- Process de construction nanorevêtement : traitement de surface, application et fenêtre de conservation : mettre les paramètres de formation et cure dans la planification unifiée construction et conservation sur site.
- Test et caractérisation des nanopeintures : taille de particule, Zeta, épaisseur de film et dureté : compléter détails techniques ellipsométrie, profilomètre, Zeta et dureté etc.