Revestimiento ignífugo intumescente (Intumescent Fire-Resistant Coating) es una categoría de revestimiento funcional especial que en condiciones normales es sobrio como un recubrimiento decorativo ordinario, y ante el fuego o alta temperatura se expande rápidamente decenas de veces para formar una capa aislante de carbón densa y porosa. Su misión central no es "no quemarse", sino bajo la curva de calentamiento del incendio, ganar un tiempo precioso de resistencia al fuego (0.5h, 1h, 1.5h, 2h, 2.5h, 3h) para el acero, cables, revestimiento de túneles y otros sustratos, retrasando el ablandamiento y pérdida de estabilidad del acero, y ganando una ventana para la evacuación de personas y el rescate contra incendios. El acero experimenta un descenso agudo de sus propiedades mecánicas al aumentar la temperatura: cerca de 300℃ la resistencia comienza a perderse notablemente, a 400℃ es aproximadamente la mitad de la temperatura ambiente, y entre 500–540℃ entra en zona de peligro, perdiendo capacidad de carga. Por tanto, la esencia del revestimiento ignífugo es "bloquear el calor por el acero", manteniendo la temperatura de la cara no expuesta al fuego por debajo del valor crítico. Desde la perspectiva de la seguridad de la construcción, la capa ignífuga es la "última barrera pasiva contra incendios", no depende de la operación del personal, no consume electricidad, y solo entra en efecto pasivamente durante el incendio, por lo que el redundancia de diseño y la calidad de construcción son más críticas que el "grado nominal".
Según GB 14907-2018 "Revestimiento ignífugo para estructuras de acero", los revestimientos ignífugos para estructuras de acero se dividen por espesor de capa en tipo ultradelgado (≤3 mm), tipo delgado (3–7 mm) y tipo grueso (>7 mm, mayormente tipo aislante no intumescente), donde el tipo intumescente corresponde principalmente al ultradelgado y delgado. En el sistema de revestimiento en polvo funcional, Kexin New Materials (kexinMaterials) también ofrece soluciones complementarias de revestimiento ignífugo en polvo intumescente para estructuras de acero y tuberías, diseñando de forma sinérgica "ignífugo" y "anticorrosión" en el mismo sistema de capa, especialmente adecuado para componentes de acero prefabricados en fábrica.
Este artículo, basándose en normas citables, explica capa por capa el mecanismo, clasificación, diseño y aceptación del revestimiento ignífugo intumescente, ayudando a los ingenieros a elevar "pintar una capa de pintura ignífuga" a "protección verificable diseñada según el límite de resistencia al fuego".
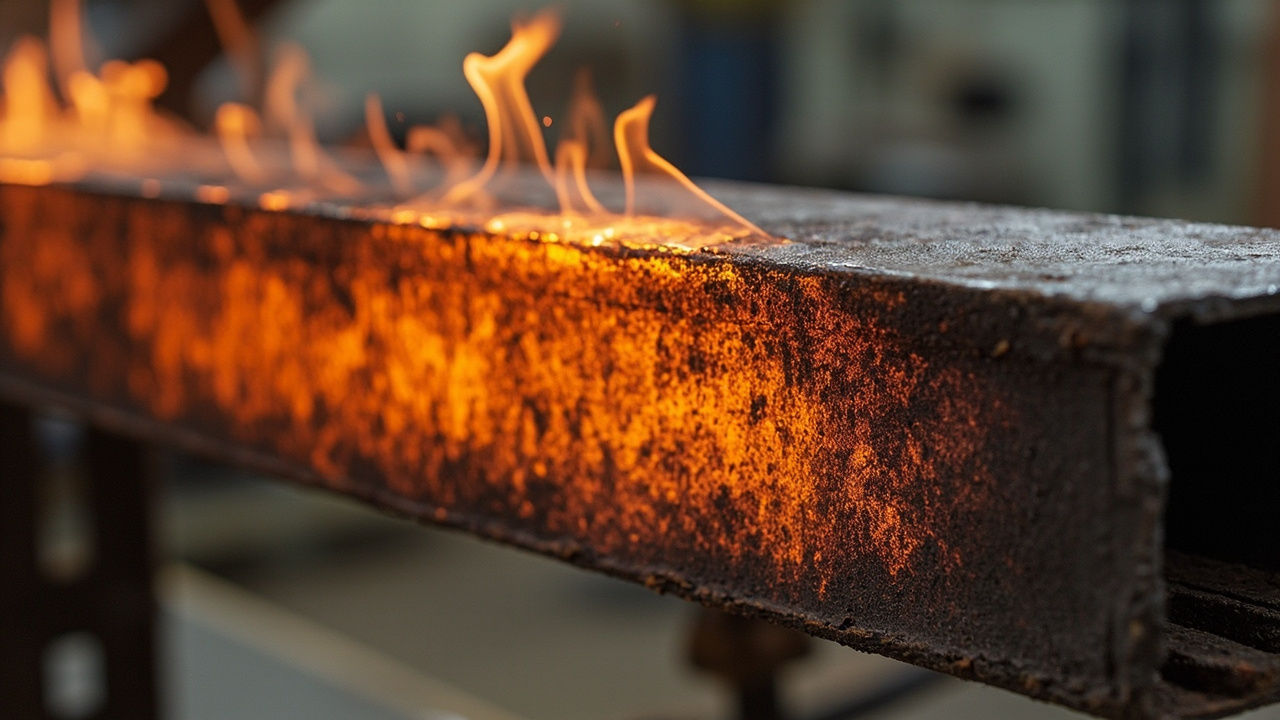
I. Mecanismo ternario de retardancia a la llama por intumescencia
El sistema intumescente depende de tres tipos de componentes funcionales en sinergia, activando la "expansión y formación de carbón" a 200–300℃:
- Fuente ácida (deshidratante): comúnmente polifosfato de amonio (APP, Ammonium Polyphosphate). Al calentarse se descompone liberando ácido fosfórico/polifosfórico, promoviendo la deshidratación y carbonización de la fuente de carbono.
- Fuente de carbono (formador de carbón): comúnmente pentaeritritol (PER, Pentaerythritol) o almidón, derivados de sacarosa. Bajo catálisis ácida se deshidrata formando un esqueleto de carbón bidimensional.
- Fuente de gas (agente espumante): comúnmente melamina (MEL) o dicianodiamida. Al calentarse se descompone liberando gases no combustibles (NH₃, H₂O, CO₂, etc.), "soplando" la capa de carbón reblandecida en una espuma porosa.
La proporción de los tres debe equilibrarse con precisión: exceso de fuente ácida hace la capa de carbón frágil y propensa a agrietarse; insuficiencia de fuente de carbono produce poco carbón y mal aislamiento; exceso de fuente de gas da poros grandes y baja resistencia. La capa de carbón ideal debe ser "porosa pero continua, ligera y tenaz", con coeficiente de conductividad térmica tan bajo como 0.05–0.1 W/(m·K), muy inferior a la conductividad del acero (unos 50 W/(m·K)), manteniendo así la temperatura de la cara no expuesta por debajo de la temperatura crítica de ablandamiento del acero (unos 500–540℃).
Es necesario enfatizar: la intumescencia es una transformación química "de un solo uso". Una vez formada, la capa de carbón no es restaurable; la capa agota sus componentes retardantes al encontrar el fuego, por lo que el revestimiento ignífugo no puede soportar repetidos ciclos de incendio, y tras el siniestro debe reevaluarse y repintarse. Además, la calidad de la capa de carbón se ve afectada por la velocidad de calentamiento: el ensayo estándar calienta según una curva determinada, un incendio real puede ser más rápido o lento, el diseño debe dejar margen de seguridad. Punto adicional: la humedad ambiental hidroliza lentamente el polifosfato de amonio, causando fallo de la fuente ácida y descenso del factor de expansión, por lo que la humedad de almacenamiento y construcción debe controlarse, y este es uno de los ítems a revisar en la "revisión de envejecimiento".
II. Grados de resistencia al fuego y curva de calentamiento estándar
La "eficacia" del revestimiento ignífugo se caracteriza por el límite de resistencia al fuego (Fire Resistance Rating), es decir, el tiempo bajo la curva de calentamiento estándar en que la muestra pierde cualquiera de los criterios de capacidad de carga/integridad/aislamiento térmico. China e ISO adoptan conjuntamente la curva de calentamiento ISO 834 (fuego de fibra): T = 345·log₁₀(8t+1) + 20 (℃). Corresponde a la norma nacional GB/T 9978 "Método de ensayo de resistencia al fuego de elementos de construcción". La clasificación común para acero según GB 14907-2018:
| Tipo | Espesor de película seca de capa | Rango típico de límite de resistencia al fuego | Modo de formación de película |
|---|---|---|---|
| Ultradelgado (intumescente) | ≤ 3 mm | 0.5–2 h | Mayormente disolvente/agua, también polvo |
| Delgado (intumescente) | 3–7 mm | 1–2.5 h | Intumescente |
| Grueso (no intumescente) | > 7 mm (puede llegar a 20–50 mm) | 2–3 h+ | Tipo aislante de cemento/vermiculita |
El revestimiento ignífugo para cables según GB 28374-2012, el tipo acabado según GB 12441-2018, túneles según GB 28375, etc. Internacionalmente ASTM E119, UL 1709 (fuego de hidrocarburos, calentamiento más empinado) también se usan comúnmente en petroquímica y otros escenarios. El fuego de hidrocarburos (curva UL 1709) alcanza unos 1000℃ en los primeros 5 min, su reto al revestimiento es mucho mayor que el fuego de fibra, al seleccionar debe distinguirse el "tipo de fuego". Complemento: el fuego de chorro (Jet Fire, como ISO 22899) es otro escenario extremo, con llama de alta velocidad de momento y densidad de flujo térmico local extremadamente alta, usado mayormente en plataformas marinas, etc., su temperatura y flujo térmico de diseño superan con creces el fuego de construcción general, el tipo intumescente ordinario a menudo no es aplicable, requiere tipo grueso especializado o protección compuesta.
III. Diseño de espesor de capa y método de cálculo
El límite de resistencia al fuego del revestimiento ignífugo intumescente depende fuertemente del "espesor equivalente de capa". El espesor de diseño debe basarse en:
- Coeficiente de sección del componente (Hₚ = perímetro/área de sección, unidad m⁻¹): cuanto mayor el coeficiente de sección (componente más "delgado"), menor el revestimiento ignífugo requerido;
- Límite de resistencia al fuego de diseño del acero (determinado por el grado de resistencia al fuego de la construcción y la carga, según GB 50016 "Código de diseño de prevención de incendios en edificios");
- Curva de calibración "espesor—tiempo de resistencia al fuego" del revestimiento (dada por inspección de tipo).
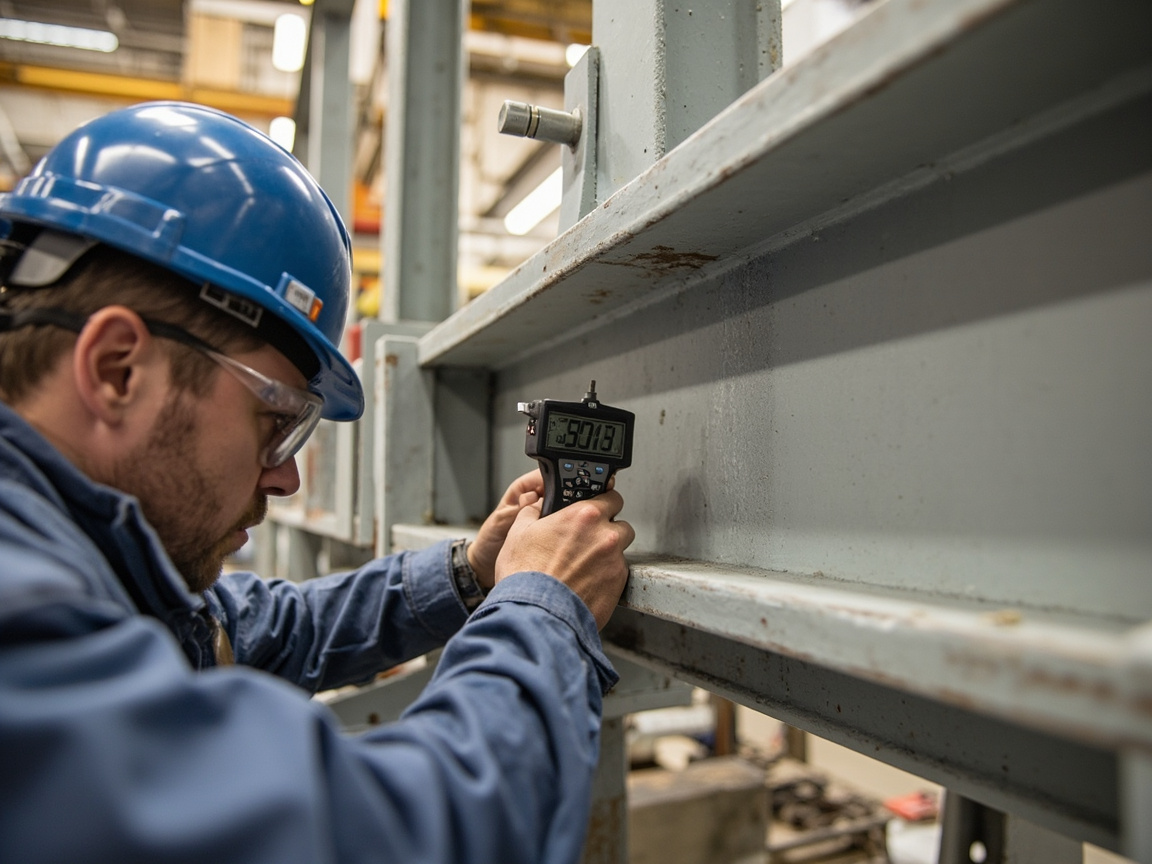
En ingeniería se realizan primero ensayos de resistencia al fuego con componentes estándar, obteniendo datos de "cierto espesor corresponde a cierto tiempo de resistencia", y luego se convierten según el coeficiente de sección del componente real. Evite "pintar unas cuantas manos por experiencia"—espesor de película insuficiente equivale a ninguna protección. La medición de espesor según GB/T 13452.2 (medidor magnético/por corrientes de Eddy), dado que la capa ignífuga es gruesa, también se usa calibrador o método de sonda de aguja para inspección por muestreo.
Complemento: bajo el mismo límite de resistencia al fuego, la diferencia de espesor requerido para distintos componentes de sección es enorme. Una columna de acero delgada (gran coeficiente de sección) puede requerir solo 2 mm, una viga de acero gruesa (pequeño coeficiente de sección) puede requerir 5 mm. El diseño debe ser calculado por institución profesional según el componente, no se pueden copiar datos de otros proyectos. Más aún, el cálculo de diseño debe combinarse con la verificación de capacidad de carga al fuego del componente según GB 50017 "Estándar de diseño de estructuras de acero", transformando el "tiempo de resistencia requerido" en el "espesor de capa protectora requerido", sumando la tolerancia de construcción y el control del punto más delgado, para cerrar el ciclo.
IV. Sistema complementario: imprimación, capa ignífuga y capa de acabado
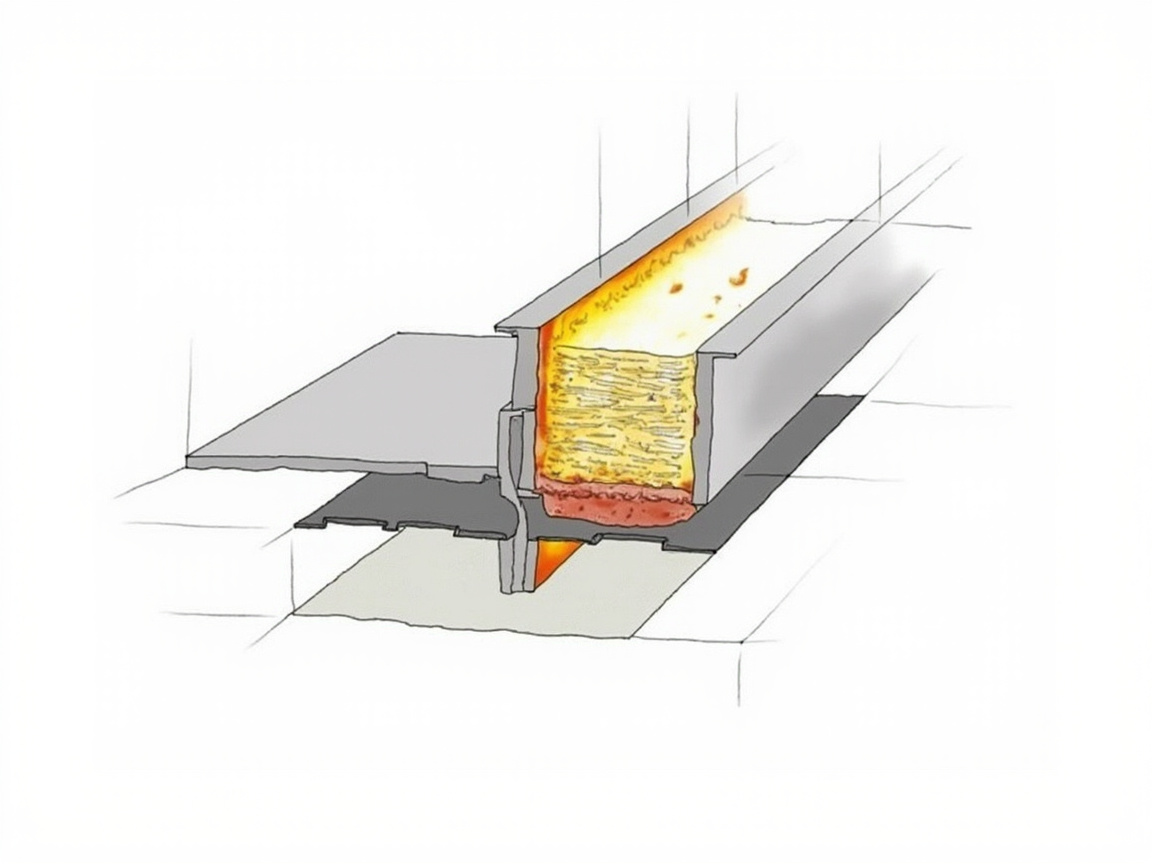
El revestimiento ignífugo intumescente es mayormente un sistema de resina orgánica (acrílica, epoxi modificada, cloruro de polivinilo modificado, etc.), y su adherencia al sustrato de acero depende del pretratamiento. Compatibilidad típica:
- Imprimación (anticorrosión): rica en zinc epoxi o óxido de hierro epoxi, proporciona protección catódica/barrera y base de adherencia. En ambiente corrosivo debe hacerse imprimación anticorrosiva primero.
- Capa ignífuga (intumescente): capa aislante central, espesor según diseño.
- Capa de acabado (decorativa/resistente a intemperie): capa de acabado transparente delgada o del mismo color, protege la capa ignífuga de la degradación por UV y humedad, pero la capa de acabado debe ser "delgada y no inhibir la expansión"—una capa de acabado de base disolvente demasiado gruesa o de película densa obstruye la expansión, debe usarse capa de acabado compatible especializada.
Aquí hay un tabú clave: la capa de acabado no puede sellar el canal de expansión. Si la capa de acabado es demasiado gruesa y de baja flexibilidad, al encontrar el fuego la capa ignífuga no puede espumar adecuadamente, y el límite de resistencia al fuego cae drásticamente. Por tanto, la capa de acabado debe ser especificada o verificada como compatible por el fabricante del revestimiento ignífugo. El complemento de revestimiento ignífugo en polvo puede prefabricarse en fábrica (el componente de acero primero recibe polvo de imprimación + capa ignífuga, solo retoque en sitio), con calidad más estable, es la opción preferida para construcción prefabricada.
V. Puntos clave de construcción y aceptación
- Tratamiento de sustrato: chorreo abrasivo a Sa2.5 (GB/T 8923.1), desengrasar y desoxidar, adherencia de imprimación calificada (GB/T 9286 cuadrícula grado 0/1).
- Ambiente: temperatura 5–35℃, humedad ≤ 85% HR, sustrato 3℃ por encima del punto de rocío; no construir con lluvia o condensación.
- Aplicación: recubrimiento delgado en varias manos, cada mano seca al tacto antes de la siguiente, evitar aplicación gruesa en una sola vez que cause goteo, agrietamiento, burbujas.
- Espesor: medir por zonas, asegurar espesor de película de diseño y uniformidad.
- Aceptación:Verificar el informe de inspección de tipo (que incluya límite de resistencia al fuego, resistencia de adherencia según requisito GB/T 14907 ≥ 0.15 MPa para acero), reinspección a la entrada, apariencia (sin agrietamiento ni desprendimiento), inspección por muestreo de espesor.
Según GB 14907-2018, el revestimiento ignífugo intumescente para estructuras de acero también requiere resistencia de adherencia, tiempo de secado, resistencia al agua, resistencia a ciclos de frío y calor, etc. La aceptación debe combinar "ver informe + medir espesor + revisar apariencia" de forma simultánea, ninguno es prescindible. Detalles complementarios de aceptación: la resistencia de adherencia debe verificarse in situ con muestras fabricadas o probetas de mismas condiciones, no solo basarse en el informe de fábrica; la resistencia al agua / humedad calorífica debe comprobarse según norma tras inmersión o ciclos, revisando adherencia y formación de burbujas; para elementos expuestos, la compatibilidad y resistencia a intemperie de la capa de acabado también deben incluirse en la aceptación, para evitar la pulverización prematura de la capa ignífuga.
VI. Errores comunes y solución de fallas
| Error/defecto | Causa | Contramedida |
|---|---|---|
| Aplicar más espeso es más seguro | Agrietamiento y desprendimiento por exceso local, expansión desuniforme | Construir uniformemente según espesor de diseño |
| Cualquier capa de acabado sirve | Sella el canal de expansión | Usar capa de acabado compatible especificada y controlar espesor de película |
| El recubrimiento tras incendio aún sirve | Expansión agotada de una vez | Eliminar y repintar, verificar sustrato |
| Agrietamiento y desprendimiento | Mal pretratamiento / aplicación gruesa en una sola capa | Chorreo abrasivo Sa2.5, aplicación en capas finas |
| Resistencia insuficiente al fuego | Espesor de película insuficiente | Recalcular espesor según coeficiente de sección |
Se recomienda integrar la protección ignífuga en el diseño integral "anticorrosión — ignífugo — decorativo", especialmente en escenarios de alto riesgo como petroquímica, energía eléctrica y túneles de transporte, para evitar que las capas se limiten mutuamente.
VII. Ventajas del sistema ignífugo en polvo
El ignífugo intumescente en polvo puede prefabricarse en fábrica: la pieza de acero se rocía primero con imprimación en polvo epoxi anticorrosiva, luego con revestimiento en polvo ignífugo, curado en multicapa integral, y en sitio solo se hacen reparaciones de junta. Las ventajas son calidad estable, sin VOC (cumple atributo de disolvente cero GB 30981), e integración con imprimación en polvo anticorrosiva, ideal para estructuras de acero prefabricadas y tuberías. Su mecanismo es consistente con el tipo líquido intumescente, aún forma carbón al fuego por componentes ternarios fuente ácida / fuente de carbono / fuente de gas, solo que la forma de aplicación cambia de líquido con brocha a rociado electrostático.
VIII. Método de diseño ignífugo para estructuras de acero y GB 51249
Además de GB 50016 que da niveles de resistencia al fuego y requisitos de límite de resistencia de elementos, GB 51249 "Código técnico de protección ignífuga para estructuras de acero en edificios" proporciona métodos de diseño más prácticos, convirtiendo lo "ignífugo" de experiencia a cálculo:
Primero, método de capacidad portante al fuego: según el aumento de temperatura del elemento en incendio (considerando coeficiente de sección, capa protectora ignífuga, relación de carga) verificar si alcanza el tiempo de resistencia requerido, en lugar de aplicar simple tabla de espesores.
Segundo, efecto de relación de carga: para un mismo elemento, a mayor carga y menor margen de seguridad, mayor espesor de protección requerido. El diseño no debe mirar solo la etiqueta "2h", sino sustituir combinación real de cargas.
Tercero, uniones y nodos: las uniones viga-columna y almas conectadas son puentes térmicos y zonas de concentración de esfuerzos, con calentamiento más rápido; la norma enfatiza reforzar estas zonas (mayor espesor o recubrimiento ignífugo), coherente con el refuerzo de nodos en la sección VIII de este artículo.
Cuarto, sinergia con anticorrosión: GB 51249 también atiende el orden de compatibilidad anticorrosión-ignífugo — primero imprimación anticorrosiva, luego capa ignífuga, luego capa de acabado, y ninguna capa debe debilitar a otra. Llevar las cláusulas normativas a la tarjeta de proceso es un diseño ejecutable.
Kexin New Materials (kexinMaterials) al entregar soluciones ignífugas adjunta tabla "elemento — espesor — número de capas" y escribe el refuerzo de nodos como instrucción de construcción, elevando la aceptación de "ver espesor medio de película" a "control doble por punto más fino y nodo", que es un diseño ignífugo confiable.
IX. Prefabricación en fábrica, prefabricación y revaluación de envejecimiento
La prefabricación en fábrica es la vía clave para el salto de calidad. La pieza de acero completa en taller el flujo "chorreo Sa2.5 → imprimación en polvo epoxi anticorrosiva → revestimiento en polvo ignífugo → capa de acabado compatible", con temperatura/humedad y espesor controlados, sin contaminación en sitio, ideal para edificios prefabricados y bastidores de tubería estandarizados. En sitio solo uniones y reparaciones, minimizando el "pintado en obra" incontrolable.
La revaluación de envejecimiento (evaluación de durabilidad) es un ciclo cerrado a menudo ignorado. El revestimiento ignífugo intumescente en servicio prolongado sufre UV, humedad calorífica, congelación-deshielo, impacto mecánico, pudiendo pulverizarse, agrietarse, hidrolizarse la fuente ácida, reduciendo expansión en incendio. Se recomienda:
Uno, inspección periódica: anualmente revisar agrietamiento, desprendimiento, pulverización, especialmente exteriores y ambientes húmedos; en exteriores o húmedos aumentar frecuencia.
Dos, reensayo de envejecimiento: para elementos clave tomar probetas de mismas condiciones o en laboratorio según GB 14907 hacer resistencia al agua, humedad calorífica, congelación-deshielo, y revaluar resistencia de adherencia y (si necesario) expansión en pequeña muestra.
Tres, gestión de reforma: si cambio de uso o carga eleva requisito de resistencia, el diseño original puede ser insuficiente, debe recalcularse (ref. GB 51249) y reforzarse.
Escribir "diseño — prefabricación — construcción — inspección — revaluación" como ciclo de vida completo, hace de lo ignífugo una protección pasiva realmente confiable, no una venta única de pintura.
X. Ejemplo de diseño y verificación de resistencia al fuego
Llevar la norma a números evita "pintar por intuición". Abajo un pilar de acero como ejemplo de lógica de diseño, valores ilustrativos, ingeniería real debe calcular por elemento.
Supongamos pilar de acero en planta, sección H, perímetro ~1.2 m, área ~0.0012 m², coeficiente de sección Hₚ = 1.2 / 0.0012 = 1000 m⁻¹ (elemento "delgado", menos revestimiento ignífugo). Nivel de resistencia al fuego exige límite 2.0 h para pilar. Curva "espesor — tiempo" de cierto revestimiento intumescente: a Hₚ = 1000 m⁻¹, 2.0 h requiere película seca ~2.2 mm. Si viga gruesa Hₚ = 100 m⁻¹, mismos 2.0 h pueden requerir >4.5 mm. Mismo nivel, distinto elemento, espesor puede duplicarse.
Construir según 2.2 mm diseño, 4–6 capas finas, ~0.4–0.5 mm c/u, tras secado superficial siguiente. Aceptación con punta medir por muestreo, exigir punto más fino ≥ 2.0 mm (tolerancia negativa 0.2 mm). Si promedio 2.3 mm pero local 1.6 mm, punto falla, debe repintarse — en fuego el más fino falla primero.
Otro ejemplo fuego hidrocarburo: bastidor de tubería en estación oil-gas, diseño UL 1709 hidrocarburo, 1.5 h. Como hidrocarburo llega 1000℃ en 5 min, recubrimiento 2 mm según ISO 834 puede no bastar, requiere más espesor o fórmula especial. Recuerda: curva elegida reescribe espesor, no usar "nivel 2h edificio" en petroquímica.
También carga y nodos: uniones (pernos, soldaduras) puente térmico calientan más rápido, reforzar con espesor extra o recubrimiento. En obra, nodos fallan antes que miembros, diseño no solo calcule miembros.
Como proveedor integral, Kexin New Materials (kexinMaterials) adjunta tabla "elemento — espesor — capas" y refuerzo de nodos en instrucción, eleva aceptación a "control doble punto fino y nodo", diseño ignífugo confiable.
XI. Operación y mantenimiento de ciclo de vida y evolución de normas
El revestimiento ignífugo no es obra única "pintar y fin", sino sistema de protección por ciclo de vida del edificio, operación y mantenimiento también clave.
Período de curado post-construcción: intumescente tras curado necesita tiempo (según producto, 7–14 días) para mejor rendimiento, evitar impacto, lluvia, congelación. Muchas obras apuran y cargan o humedecen prematuramente, bajando adherencia, sembrando falla.
Inspección diaria: al menos anual revisar agrietamiento, desprendimiento, burbujas, pulverización, especialmente nodos y bordes. Exteriores o húmedos aumentar frecuencia. Daño local reparar oportuno — área pequeña con mismo sistema y ver espesor, grande requiere reevaluar.
Reforma y renovación: cambio de uso (añadir piso, a almacén) puede cambiar requisito, diseño original insuficiente, recalcular y reforzar. Viejo recubrimiento incompatible con nuevo, probar adherencia antes, evitar desprendimiento total.
Evolución normativa: GB 14907-2018 ya completo, pero industria atiende dos puntos: uno, brecha tipo-ensayo vs obra real — probeta laboratorio no representa nodo complejo, aceptación debe validar nodos; dos, ecologización, intumescente tradicional con halógeno o retardante específico migra a bajo humo sin halógeno, sistema ecológico, reducir toxicidad de humo secundario, coherente con GB 50016 en toxicidad de humo.
Aclarar error común: "límite resistencia al fuego" no es "tiempo absoluto seguro". Es valor laboratorio en fuego estándar, fuego real puede ser más violento por más combustible/ventilación, diseño debe dejar margen, operación inspeccionar, no relajar por "etiqueta 2h". Kexin New Materials (kexinMaterials) entrega manual de operación, ciclo "diseño—construcción—inspección—renovación", no solo vende cubo de pintura.
XII. Lista de normas y registro de aceptación
Para facilitar obra, lista de normas principales de revestimiento intumescente para verificar en aceptación. Normas nacionales núcleo: GB 14907-2018 "Revestimiento ignífugo para estructuras de acero" (clasificación y propiedades); GB 50016 "Código de diseño de protección contra incendios de edificios" (nivel y carga); GB 51249 "Código técnico de protección ignífuga para estructuras de acero" (cálculo); GB/T 9978 "Método de ensayo de resistencia al fuego de elementos" (límite); GB/T 13452.2 (espesor película); GB/T 9286 (adherencia cuadrícula); GB/T 8923.1 (grado chorreo); GB 50058 (ambiente explosivo, antiexplosión). Internacionales ref. ISO 834 (curva celulósica), ASTM E119, UL 1709 (hidrocarburo), ISO 22899 (chorro fuego). Cable, acabado, túnel tienen GB 28374, GB 12441, GB 28375.
Registro de aceptación sugerido en cuatro: uno, informe tipo (límite, adherencia, agua); dos, reinspección entrada (lote mismo); tres, muestreo espesor (punto fino cumple); cuatro, apariencia y nodos (sin grieta, nodo reforzado). Documento trazable satisface aceptación y compara en operación. Muchos proyectos revisan solo al final, operación nunca reensaya, hasta reforma o daño descubren capa fallida, tarde.
XIII. División de trabajo entre protección pasiva y otras medidas contra incendios
El revestimiento ignífugo intumescente es solo un eslabón de la "protección pasiva contra incendios", y debe coordinarse con la protección activa y las medidas de resistencia al fuego de la estructura, sin que puedan sustituirse mutuamente. La protección activa contra incendios (aspersión automática, alarma de incendio, hidrantes, extinción por gas) se utiliza para el control del fuego y la evacuación de personas, reduciendo la carga de fuego y su duración; las medidas de resistencia al fuego de la estructura, además del revestimiento, incluyen el encapsulado con placas ignífugas, persianas cortafuegos, protección de hormigón, sellado ignífugo, etc. La ventaja del revestimiento es que se adapta a perfiles de acero complejos y de formas irregulares, tiene peso propio ligero y no altera significativamente el espacio arquitectónico, siendo adecuado para vigas y columnas de acero expuestas en interiores; mientras que para columnas de gran sección regulares o tuberías, el encapsulado con placas ignífugas es más rápido de instalar y más estable frente a la intemperie. En el diseño, según los requisitos de nivel de resistencia al fuego de GB 50016, se debe integrar la combinación de "revestimiento + encapsulado + sistema activo" en la estrategia global de protección contra incendios, y no confiar únicamente en una capa de pintura. Especialmente hay que recordar: la aspersión puede reducir la carga de fuego y posiblemente acortar el tiempo de exposición, pero no equivale a que la estructura en sí alcance el límite de resistencia al fuego; ambos se suman, no se sustituyen.
XIV. Selección de tipo delgado / grueso y equilibrio de economía
El tipo intumescente (ultradelgado, delgado) y el tipo no intumescente grueso tienen cada uno sus límites de aplicación. El tipo delgado tiene acabado liso, peso propio ligero y buena estética interior, adecuado para estructuras de acero expuestas en oficinas, comercios, naves industriales, etc., pero su costo aumenta con el nivel de resistencia al fuego (mayor espesor y número de capas), y exige altos requisitos al entorno de aplicación y la compatibilidad con la capa de acabado. El tipo grueso (a base de cemento, vermiculita, perlita) tiene bajo costo de materia prima y mejor resistencia a la intemperie y al envejecimiento, adecuado para exteriores, espacios ocultos o instalaciones petroquímicas, pero con capa gruesa (puede alcanzar decenas de milímetros), peso propio elevado, requiere encofrado o equipo de proyección especializado, y acabado rugoso. En la selección se debe equilibrar según cuatro dimensiones: "condiciones de exposición (interior/exterior/oculto), requisitos estéticos, presupuesto, facilidad de mantenimiento": para interiores con acabado fino se elige tipo delgado, para exteriores u ocultos se elige tipo grueso, y en escenarios severos de fuego de hidrocarburos se prioriza tipo grueso especializado o sistema compuesto. La economía no puede basarse solo en el precio unitario del material, sino que debe calcular la eficiencia de aplicación, el impacto del peso propio en la estructura y el mantenimiento posterior; solo el balance de ciclo de vida es real.
XV. Lista de documentos para la aceptación de protección contra incendios
Tras la finalización de la obra de revestimiento ignífugo, para la aceptación de protección contra incendios se deben preparar cuatro tipos de documentos: primero, documentos de diseño (nivel de resistencia al fuego, límite de resistencia al fuego de los elementos, memoria de cálculo o verificación según GB 51249); segundo, certificados de materiales (informe de ensayo de tipo, incluyendo límite de resistencia al fuego, resistencia de adherencia, resistencia al agua/intemperie, etc., así como registro de reensayos a la entrada); tercero, registros de aplicación (tratamiento del sustrato, número de capas, condiciones ambientales, autocontrol de espesor); cuarto, informes de ensayo (muestreo de espesor de película por terceros o supervisor, punto más delgado, refuerzo en nodos, adherencia y aspecto). La falta de documentos o el incumplimiento del espesor son causas comunes de no superar la aceptación, por lo que durante la ejecución se debe dejar constancia sincrónica de "ver informe, medir espesor, revisar aspecto", en lugar de completar materiales tras la finalización. Convertir la aceptación de "inspección única" en "constancia de todo el proceso" facilita tanto la aceptación de protección contra incendios como la trazabilidad del diseño original en operación y reformas futuras.
XVI. Identificación y trazabilidad del revestimiento ignífugo
La obra de protección contra incendios concierne a la vida humana, y la trazabilidad es indispensable. Se recomienda registrar a la entrada cada lote de revestimiento (modelo, número de lote, informe de ensayo), y para cada perfil o pieza registrar puntos de medición de espesor de película, número de capas, entorno de aplicación y operario, formando un archivo correspondiente "elemento — revestimiento — lote". Los planos de finalización y el manual de operación deben indicar el límite de resistencia al fuego de diseño de cada zona y requisitos de repintado, para facilitar inspecciones y consultas en reformas futuras. Ante un incendio o daño, los datos trazables permiten juzgar rápidamente si es necesario reensayar y reforzar, evitando tratamientos a ciegas. Esto también es la "constancia de proceso" valorada por la aceptación de protección contra incendios y la evaluación de seguros, elevando la protección pasiva de una simple aplicación única a una gestión auditable de ciclo de vida completo.
XVII. Puntos clave de inspección visual de revestimientos delgados
En la inspección, además de revisar grietas, desprendimientos y pulverización, también hay que observar si el revestimiento está "hinchado falsamente" — el abultamiento local suele ser una señal temprana de humedad en la base o mal pretratamiento; así como si en bordes y nodos el espesor es menor por difícil accesibilidad de aplicación. Ante tales indicios se debe ampliar el alcance de detección, medir el punto más delgado, y si es necesario repintar en pequeña área con el mismo sistema y verificar espesor, evitando que en incendio la zona débil falle primero. Combinar inspección visual con muestreo de espesor, no solo mirar la superficie, hace que la fiabilidad ignífuga sea real y perceptible.
Preguntas frecuentes
P: ¿Por qué el revestimiento ignífugo intumescente se "hincha" al contacto con el fuego?
R: Gracias a que la fuente ácida (fosfato de amonio) libera ácido que deshidrata la fuente de carbono (pentaeritritol) formando carbón, mientras la fuente gasificante (melamina) libera gases no combustibles que inflan la capa de carbón en espuma porosa. Esta capa porosa tiene muy baja conductividad térmica, manteniendo la temperatura de la cara no expuesta del acero por debajo del umbral de reblandecimiento (unos 500–540 °C), ganando así tiempo de resistencia para la estructura.
P: ¿Qué significa límite de resistencia al fuego de 2 h?
R: Se refiere a que, según la curva de temperatura de la norma ISO 834 / GB/T 9978, el tiempo desde que el elemento está expuesto al fuego hasta perder capacidad de carga, integridad o aislamiento térmico (cualquiera de los criterios) alcanza las 2 horas. Es un indicador rígido de diseño y aceptación, no una frase coloquial de "soporta 2 horas de fuego abierto sin daño".
P: ¿Cómo distinguir ultradelgado, delgado y grueso?
R: Según GB 14907-2018 por espesor de película seca: ultradelgado ≤ 3 mm, delgado 3–7 mm, grueso > 7 mm. Los dos primeros suelen ser intumescentes, el grueso suele ser no intumescente aislante de cemento/vermiculita.
P: ¿Se puede pintar encima del revestimiento ignífugo con pintura de acabado común?
R: No se debe aplicar a la ligera. Una pintura de acabado demasiado espesa o de formación de película muy densa a base de disolvente sellará los canales de intumescencia, causando que no espume al fuego y caída brusca de resistencia. Debe usarse pintura de acabado compatible especificada o validada por el fabricante del revestimiento ignífugo, y controlar estrictamente el espesor de película.
P: ¿La estructura de acero debe llevar primero imprimación anticorrosión?
R: En ambientes corrosivos sí es obligatorio. La capa ignífuga intumescente suele ser sistema orgánico, con limitada protección propia; el acero debe primero granallar a Sa2.5 y aplicar imprimación epoxi para dar adherencia y anticorrosión, si no la capa ignífuga se desprende fácilmente y el acero se oxida antes perdiendo su protección.
P: ¿Son iguales las normas de revestimiento ignífugo para cables y túneles?
R: No. Para estructura de acero se usa GB 14907, para cables GB 28374, para tipo decorativo GB 12441, para túneles GB 28375. Diferentes sustratos y escenarios de fuego tienen distintas normas, la selección debe corresponder.
P: ¿Qué diferencia hay entre fuego de hidrocarburos y fuego de celulosa, y afecta la selección?
R: Afecta mucho. El fuego de celulosa (ISO 834) sube suave, el de hidrocarburos (UL 1709) en pocos minutos llega a unos 1000 °C, con mayor choque térmico al revestimiento. Escenarios petroquímicos y de gas/aceite suelen diseñarse para fuego de hidrocarburos, edificios comunes usan celulosa; no mezclar niveles.
P: ¿Cómo medir con precisión el espesor del revestimiento ignífugo?
R: Para capas gruesas usar medidor magnético de espesor, calibrador o método de sonda (según GB/T 13452.2), dado que la capa es gruesa y rugosa, medir en varios puntos y tomar valor representativo, y el criterio de conformidad es "alcanzar espesor de diseño", no promedio estimado.
P: ¿Tras un incendio, se puede conservar el revestimiento?
R: No. La intumescencia es transformación química única; tras el fuego los componentes ignífugos se agotan en carbón, debe retirarse y repintarse según diseño original, y revisar si el sustrato resultó dañado.
P: ¿Qué ventajas tiene el revestimiento ignífugo en polvo?
R: Se puede prefabricar en fábrica, calidad estable, sin VOC (cumple atributo de disolvente cero GB 30981), e integrar con imprimación en polvo anticorrosiva, adecuado para elementos de acero prefabricados; en obra solo reparar juntas, reduciendo contaminación y espesor irregular. Su mecanismo es igual al intumescente líquido, también forma carbón al fuego por componentes ternarios.
P: ¿Se puede diseñar el ignífugo por experiencia de espesor?
R: No. Según GB 51249 hacer verificación de capacidad de resistencia al fuego, con coeficiente de sección, relación de carga y elemento real, si es necesario reforzar nodos o recubrir; y dejar tolerancia de aplicación, con punto más delgado conforme como criterio, no copiar datos de otro proyecto.
Lecturas complementarias
- Principios y clasificación del revestimiento en polvo: desde el mecanismo de formación de película hasta la selección del sistema de resina: entender la formación de película en polvo y el atributo sin VOC es la base del complemento ignífugo en polvo.
- Aplicación ingeniería de revestimiento en polvo de alta protección: el ignífugo suele ir junto a la anticorrosión, el complemento "imprimación — capa ignífuga" de este artículo es clave en escenarios de alta protección.
- Tratamiento de superficie para pintura: Sa2.5 y grados de granallado: la base de adherencia del ignífugo es el pretratamiento, el grado de granallado decide directamente si la resistencia de adherencia cumple.
- Pintura de silicona de alta temperatura: mecanismo de resistencia, grados de temperatura y puntos de formulación
- Revestimientos en polvo termoestables y termoplásticos: mecanismo de formación, límites y selección
- Aplicación de pintura industrial: parámetros de pulverización sin aire, control de espesor e intervalos