Revêtement ignifuge intumescent (Intumescent Fire-Resistant Coating) est une catégorie de revêtement fonctionnel spécial qui, à température ambiante, ressemble à un revêtement décoratif ordinaire, mais qui, au contact du feu ou de hautes températures, gonfle rapidement des dizaines de fois pour former une couche isolante thermique dense et poreuse à base de carbone. Sa mission principale n'est pas de « ne pas s'enflammer », mais d'obtenir un temps de résistance au feu précieux (0,5 h, 1 h, 1,5 h, 2 h, 2,5 h, 3 h) pour les matériaux de base tels que les éléments en acier, les câbles, le revêtement des tunnels, sous la courbe d'augmentation de température de l'incendie, afin de retarder l'adoucissement et l'instabilité de l'acier et de gagner une fenêtre pour l'évacuation des personnes et les secours incendie. La résistance mécanique de l'acier chute brutalement avec l'augmentation de la température : vers 300 °C, la perte de résistance commence à être significative, à 400 °C elle est environ la moitié de celle à température ambiante, et entre 500–540 °C on entre dans la zone dangereuse où l'acier perd sa capacité portante. Par conséquent, la substance même du revêtement ignifuge est de « bloquer la chaleur à la place de l'acier », en maintenant la température de la face non exposée au feu sous la valeur critique. Du point de vue de la sécurité des bâtiments, le revêtement ignifuge est la « dernière barrière passive de protection contre l'incendie » : il ne dépend pas de l'opérateur, ne consomme pas d'électricité, et n'agit passivement qu'en cas d'incendie ; par conséquent, la marge de conception et la qualité de mise en œuvre sont plus critiques que le « niveau nominal ».
Selon GB 14907-2018 « Revêtement ignifuge pour structures en acier », les revêtements ignifuges pour structures en acier sont divisés, selon l'épaisseur du film, en type extra-mince (≤ 3 mm), type mince (3–7 mm) et type épais (> 7 mm, principalement isolant non intumescent), les types intumescents correspondant principalement aux types extra-mince et mince. Dans les systèmes de revêtement en poudre fonctionnels, kexinMaterials (kexinMaterials) propose également des solutions complètes de revêtement ignifuge en poudre intumescent pour structures en acier et tuyauteries, concevant de manière synergique « l'ignifugation » et « l'anticorrosion » dans un même système de revêtement, particulièrement adapté aux éléments en acier préfabriqués en usine.
Cet article, sur la base de normes citables, explique clairement couche par couche le mécanisme, le classement, la conception et la réception des revêtements ignifuges intumescents, afin d'aider les ingénieurs à faire évoluer le « simple badigeonnage de peinture ignifuge » vers une « protection vérifiable conçue selon la limite de résistance au feu ».
I. Le mécanisme ternaire de la rétardation à la flamme par intumescence
Le système intumescent repose sur la synergie de trois types de composants fonctionnels, déclenchant « le gonflement et la formation de carbone » entre 200–300 °C :
- Source d'acide (déshydratant) : on utilise couramment le polyphosphate d'ammonium (APP, Ammonium Polyphosphate). Sous l'effet de la chaleur, il se décompose en libérant de l'acide phosphorique / polyphosphorique, favorisant la déshydratation et la carbonisation de la source de carbone.
- Source de carbone (agent de carbonisation) : on utilise couramment le pentaérythritol (PER, Pentaerythritol) ou des dérivés d'amidon et de saccharose. Sous catalyse acide, il se déshydrate pour former un squelette carboné bidimensionnel.
- Source de gaz (agent expansif) : on utilise couramment la mélamine (MEL) ou la dicyandiamide. Sous l'effet de la chaleur, elles se décomposent en libérant des gaz incombustibles (NH₃, H₂O, CO₂, etc.), « soufflant » la couche de carbone ramollie en une mousse poreuse.
Les proportions des trois doivent être précisément équilibrées : trop de source d'acide rend la couche de carbone fragile et sujette à la fissuration ; insuffisamment de source de carbone donne peu de carbone et une mauvaise isolation ; un excès de source de gaz donne des cellules trop grandes et une faible résistance. La couche de carbone idéale doit être « poreuse mais continue, légère et tenace », avec une conductivité thermique aussi basse que 0,05–0,1 W/(m·K), bien inférieure à celle de l'acier (environ 50 W/(m·K)), maintenant ainsi la température de la face non exposée sous la température critique d'adoucissement de l'acier (environ 500–540 °C).
À souligner : l'intumescence est une transformation chimique « à usage unique ». Une fois la couche de carbone formée, elle n'est pas récupérable ; le revêtement épuise ses composants retardateurs au contact du feu, le revêtement ignifuge ne peut donc pas subir de cycles d'incendie répétés, et doit être réévalué et repeint après sinistre. De plus, la qualité de la couche de carbone est affectée par la vitesse de montée en température : l'essai normalisé chauffe selon une courbe définie, un vrai incendie pouvant être plus rapide ou plus lent, la conception doit donc laisser une marge de sécurité. En complément : l'humidité ambiante hydrolyse lentement le polyphosphate d'ammonium, provoquant la défaillance de la source d'acide et la baisse du taux de gonflement ; le stockage et l'hygrométrie lors de l'application doivent donc être contrôlés, ce qui est aussi l'un des points vérifiés lors de la « réévaluation du vieillissement ».
II. Niveaux de résistance au feu et courbe normalisée de montée en température
L'« efficacité » du revêtement ignifuge est caractérisée par la limite de résistance au feu (Fire Resistance Rating), c'est-à-dire le temps où l'éprouvette perd l'un des critères de capacité portante / intégrité / isolation thermique sous la courbe normalisée de montée en température. La Chine, conformément à l'ISO, adopte la courbe de montée en température ISO 834 (feu de matière fibreuse) : T = 345·log₁₀(8t+1) + 20 (°C). Norme nationale correspondante : GB/T 9978 « Méthodes d'essai de résistance au feu des éléments de construction ». Le classement de GB 14907-2018 pour les structures en acier est le suivant :
| Type | Épaisseur du film sec du revêtement | Plage typique de limite de résistance au feu | Mode de formation du film |
|---|---|---|---|
| Type extra-mince (intumescent) | ≤ 3 mm | 0,5–2 h | Principalement solvant / à l'eau, aussi en poudre |
| Type mince (intumescent) | 3–7 mm | 1–2,5 h | Intumescent |
| Type épais (non intumescent) | > 7 mm (jusqu'à 20–50 mm) | 2–3 h+ | Type isolant ciment / vermiculite |
Les revêtements ignifuges pour câbles suivent GB 28374-2012, les types de finition GB 12441-2018, les tunnels GB 28375, etc. À l'international, ASTM E119 et UL 1709 (feu d'hydrocarbures, montée plus raide) sont aussi couramment utilisées dans les scénarios pétrochimiques, etc. Le feu d'hydrocarbures (courbe UL 1709) atteint environ 1000 °C dès les 5 premières minutes, défiant bien plus le revêtement que le feu de matière fibreuse ; il faut absolument distinguer le « type de feu » lors de la sélection. À compléter : le jet fire (Jet Fire, comme ISO 22899) est un autre scénario extrême, avec une flamme à forte quantité de mouvement et une densité de flux thermique locale extrêmement élevée, utilisé principalement en plateformes offshore, etc. ; sa température de conception et son flux thermique dépassent de loin un feu de bâtiment courant, le type intumescent ordinaire y est souvent inadapté, nécessitant un type épais spécialisé ou une protection composite.
III. Conception de l'épaisseur du revêtement et méthode de calcul
La limite de résistance au feu du revêtement ignifuge intumescent dépend fortement de « l'épaisseur équivalente du revêtement ». L'épaisseur de conception doit reposer sur :
- Le coefficient de section du élément (Hₚ = périmètre / section, unité m⁻¹) : plus le coefficient de section est grand (élément plus « mince »), plus le revêtement ignifuge requis est fin ;
- La limite de résistance au feu de conception de l'acier (déterminée par le niveau de résistance au feu du bâtiment et la charge, selon GB 50016 « Code de conception pour la protection contre l'incendie des bâtiments ») ;
- La courbe d'étalonnage « épaisseur — temps de résistance au feu » du revêtement (fournie par l'inspection de type).
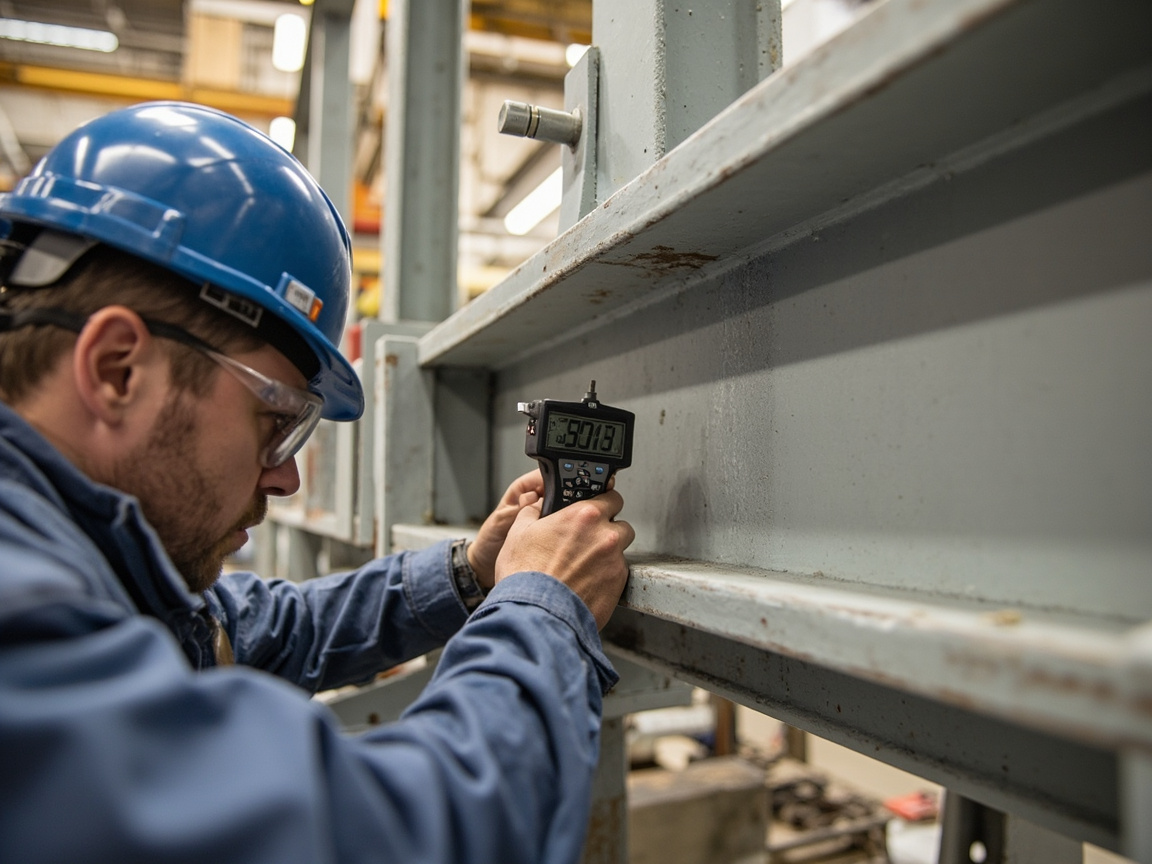
En pratique, on réalise d'abord un essai de résistance sur des éléments normalisés pour obtenir les données « telle épaisseur correspond à tel temps de résistance », puis on convertit selon le coefficient de section réel de l'élément. Ne jamais « badigeonner quelques couches à l'expérience » — une épaisseur de film insuffisante équivaut à aucune protection. La mesure d'épaisseur suit GB/T 13452.2 (mesure magnétique / par courants de Foucault) ; comme le revêtement ignifuge est épais, on utilise aussi couramment le pied à coulisse ou la méthode à aiguille pour contrôle par sondage.
À compléter : pour une même limite de résistance au feu, l'épaisseur requise diffère énormément selon les sections. Une colonne en acier fine (grand coefficient de section) peut ne nécessiter que 2 mm, alors qu'une poutre en acier épaisse (petit coefficient de section) peut en nécessiter 5 mm. La conception doit être calculée par un organisme spécialisé selon l'élément, sans réutiliser les données d'un autre projet. Plus loin, le calcul de conception doit aussi intégrer la vérification de la capacité portante au feu de l'élément selon GB 50017 « Norme de conception des structures en acier », transformant le « temps de résistance requis » en « épaisseur de couche de protection requise », puis en ajoutant la tolérance de mise en œuvre et le contrôle du point le plus fin, pour fermer la boucle.
IV. Système de compatibilité : apprêt, couche ignifuge et finition
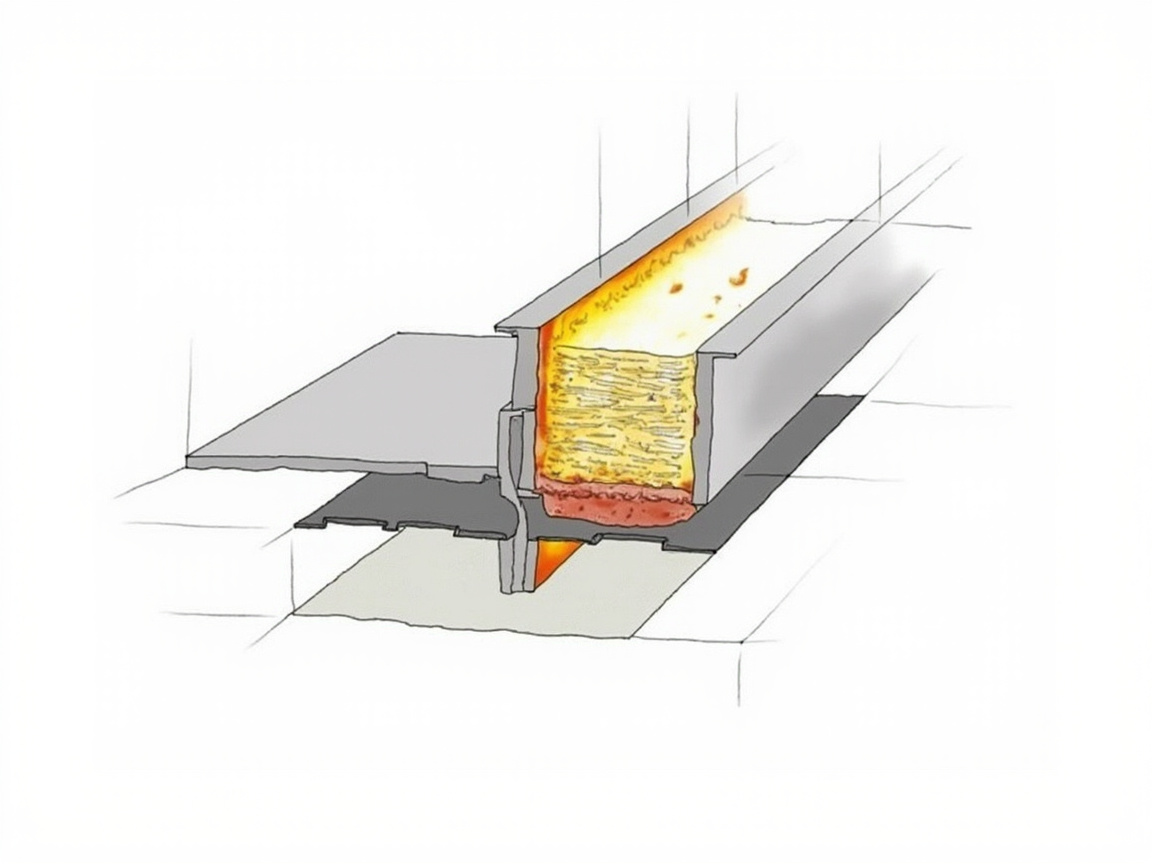
Les revêtements ignifuges intumescents sont pour la plupart des systèmes à résine organique (acrylique, époxy modifié, chlorure de polyvinyle, etc.), et leur adhérence à l'acier repose sur le prétraitement. Compatibilité typique :
- Apprêt (anticorrosion) : époxy riche en zinc ou oxyde de fer époxy, assurant protection cathodique / barrière et support d'adhérence. En environnement corrosif, un apprêt anticorrosion préalable est obligatoire.
- Couche ignifuge (intumescente) : couche isolante centrale, épaisseur selon conception.
- Finition (décorative / résistante aux intempéries) : finition transparente mince ou de même couleur, protégeant la couche ignifuge de la dégradation par UV et humidité, mais la finition doit être « fine et ne pas inhiber le gonflement » — une finition solvant trop épaisse ou à film dense bloque le gonflement, il faut utiliser une finition compatible spécialisée.
Voici un tabou clé : la finition ne doit pas obstruer les voies de gonflement. Si la finition est trop épaisse ou peu flexible, la couche ignifuge ne peut pas mousser correctement au feu, et la limite de résistance chute brutalement. La finition doit donc être spécifiée ou validée compatible par le fabricant du revêtement ignifuge. Le système de compatibilité en poudre ignifuge peut être préfabriqué en usine (l'élément en acier reçoit d'abord poudre d'apprêt + couche ignifuge, seul le raccord étant complété sur site), offrant une qualité plus stable, solution privilégiée pour le bâtiment préfabriqué.
V. Points clés de mise en œuvre et de réception
- Traitement du support : sablage jusqu'à Sa2.5 (GB/T 8923.1), dégraissage et dérouillage, adhérence de l'apprêt conforme (GB/T 9286, quadrillage niveau 0/1).
- Environnement : température 5–35 °C, humidité ≤ 85 % HR, support au moins 3 °C au-dessus du point de rosée ; pas de travaux sous pluie ou condensation.
- Application : application en couches fines successives, chaque couche recouverte après séchage superficiel, éviter l'application épaisse en une fois (couleur, fissuration, bulles).
- Épaisseur : mesure zone par zone, garantir l'épaisseur de film de conception et l'uniformité.
- Réception : vérification du rapport d'inspection de type (incluant limite de résistance au feu, résistance d'adhérence exigée par GB/T 14907 ≥ 0,15 MPa sur acier), réévaluation à l'entrée, aspect (pas de fissuration ni de décollement), contrôle par sondage de l'épaisseur.
Selon GB 14907-2018, le revêtement ignifuge intumescent pour structures en acier exige aussi résistance d'adhérence, temps de séchage, résistance à l'eau, résistance aux cycles chaud/froid, etc. La réception doit combiner « consultation du rapport + mesure d'épaisseur + inspection visuelle », les trois étant indispensables. Détails complémentaires de réception : la résistance d'adhérence doit être remesurée sur éprouvette en conditions réelles ou témoin, et non seulement via le rapport usine ; résistance à l'eau / chaleur humide selon norme après immersion ou cycle, vérifier adhérence et bullage ; pour les éléments exposés, la compatibilité et tenue aux intempéries de la finition doivent aussi être réceptionnées, pour éviter la pulvérulence précoce de la couche ignifuge.
VI. Idées fausses courantes et dépannage
| Idée fausse / défaut | Cause | Solution |
|---|---|---|
| « Plus c'est épais, plus c'est sûr » | Fissuration et décollement local trop épais, gonflement irrégulier | Appliquer uniformément selon l'épaisseur de conception |
| « Toute finition convient » | Obstrue les voies de gonflement | Utiliser une finition compatible spécifiée et contrôler l'épaisseur de film |
| « Le revêtement après sinistre est réutilisable » | Gonflement épuisé en une fois | Gratter et repeindre, vérifier le support |
| Fissuration et décollement | Mauvais prétraitement / application épaisse en une fois | Sablage Sa2.5, application en couches fines successives |
| Résistance insuffisante | Épaisseur de film insuffisante | Recalculer l'épaisseur selon le coefficient de section |
Il est recommandé d'intégrer l'ignifugation dans une conception globale « anticorrosion — ignifugation — décoration », particulièrement dans les scénarios à haut risque comme la pétrochimie, l'électricité, les tunnels de transport, afin d'éviter que les couches ne se gênent mutuellement.
VII. Avantages du système de compatibilité ignifuge en poudre
Le revêtement ignifuge intumescent en poudre peut être préfabriqué en usine : l'élément en acier reçoit d'abord une poudre d'apprêt époxy anticorrosion, puis la poudre ignifuge, formant un multilayer intégré après durcissement, seul le raccord étant fait sur site. Les avantages sont une qualité stable, aucun COV (conforme à la nature sans solvant de GB 30981), et une compatibilité intégrée avec la poudre d'apprêt anticorrosion, particulièrement adapté aux structures en acier préfabriquées et tuyauteries. Son mécanisme est identique au type liquide intumescent, reposant toujours sur les trois composants acide / carbone / gaz formant du carbone au feu, seule la forme d'application passe du liquide pinceau au pistolet électrostatique.
VIII. Méthode de conception ignifuge pour acier et GB 51249
Outre GB 50016 qui donne les exigences de niveau de résistance et de limite des éléments, GB 51249 « Code technique de conception pour la protection contre l'incendie des structures en acier » fournit une méthode de conception plus concrète, transformant l'« ignifugation » de l'expérience en calcul :
Premièrement, la méthode de capacité portante au feu : selon l'échauffement de l'élément en situation d'incendie (considérant coefficient de section, couche de protection, ratio de charge), vérifier s'il atteint le temps de résistance requis, au lieu de simplement appliquer un tableau d'épaisseurs.
Deuxièmement, l'influence du ratio de charge : pour un même élément, plus la charge est élevée, plus la marge de sécurité est faible, et plus la couche de protection doit être épaisse. La conception ne doit pas se contenter de l'étiquette « 2 h », mais intégrer la combinaison de charges réelles.
Troisièmement, assemblages et nœuds : les nœuds poutre-colonne, les âmes de liaison sont des ponts thermiques et zones de concentration de contraintes, s'échauffant plus vite ; la norme insiste sur le renforcement de ces zones (épaississement ou enveloppement ignifuge), cohérent avec le renforcement des nœuds de la section VIII de cet article.
Quatrièmement, synergie avec l'anticorrosion : GB 51249 traite aussi de l'ordre de compatibilité anticorrosion et ignifuge — d'abord apprêt anticorrosion, puis couche ignifuge, enfin finition, aucune couche ne devant affaiblir l'autre. Traduire les clauses de la norme en fiche de procédé, voilà une conception exécutable.
Lors de la proposition de solution ignifuge, kexinMaterials (kexinMaterials) fournit un tableau comparatif « élément — épaisseur — nombre de couches », et rédige le renforcement des nœuds en instructions de chantier, faisant évoluer la réception du « contrôle de l'épaisseur moyenne du film » vers un « double contrôle par point le plus fin et par nœud », ce qui est une conception ignifuge fiable.
IX. Préfabrication en usine, préfabriqué et réévaluation du vieillissement
La préfabrication en usine est la voie clé d'un saut qualitatif. L'élément en acier réalise en atelier le processus complet « sablage Sa2.5 → poudre d'apprêt époxy anticorrosion → poudre ignifuge → finition compatible », avec température/humidité et épaisseur contrôlées, sans pollution de chantier, particulièrement adapté au bâtiment préfabriqué et aux racks tubulaires standardisés. Sur site, seuls les nœuds de liaison et raccords sont complétés, réduisant au minimum le « badigeonnage de chantier » incontrôlable.
La réévaluation du vieillissement (évaluation de durabilité) est une boucle fermée souvent négligée. Le revêtement ignifuge intumescent en service longue durée subit UV, chaleur humide, gel-dégel, chocs mécaniques, pouvant présenter pulvérulence, fissuration, hydrolyse de la source d'acide, réduisant le taux de gonflement en cas d'incendie. Recommandations :
Une, inspection régulière : chaque année vérifier fissuration, décollement, pulvérulence, surtout en extérieur et environnement humide ; la fréquence d'inspection en extérieur ou humide doit être accrue.
Deux, réessai de vieillissement : pour les éléments clés, prélever des éprouvettes en conditions réelles ou en laboratoire selon GB 14907 après résistance à l'eau, chaleur humide, gel-dégel, réévaluer la résistance d'adhérence et (si nécessaire) les performances de gonflement au feu sur petit échantillon.
Trois, gestion des modifications : si l'usage du bâtiment ou la charge change et augmente l'exigence de résistance, la conception initiale peut être insuffisante, il faut recalculer (selon GB 51249) et renforcer.
Écrire la boucle de vie complète « conception — préfabrication — mise en œuvre — inspection — réévaluation », voilà une protection passive vraiment fiable, et non une simple vente de peinture ponctuelle.
X. Exemple de conception et de calcul de résistance au feu
Appliquer la norme à des chiffres évite de « badigeonner au feeling ». Prenons une colonne en acier pour illustrer la logique de conception ; les valeurs sont indicatives, un vrai projet doit calculer selon l'élément.
Supposons une colonne en acier d'usine, section en H, périmètre environ 1,2 m, section environ 0,0012 m², alors coefficient de section Hₚ = 1,2 / 0,0012 = 1000 m⁻¹ (élément « mince », besoin en revêtement ignifuge faible). Le niveau de résistance du bâtiment exige une limite de 2,0 h pour la colonne. Consultation de la courbe « épaisseur — temps de résistance » d'un revêtement ignifuge intumescent : à Hₚ = 1000 m⁻¹, atteindre 2,0 h nécessite environ 2,2 mm de film sec. Si l'on prend une poutre épaisse Hₚ = 100 m⁻¹, pour les mêmes 2,0 h il faut probablement plus de 4,5 mm. On voit qu'à même niveau de résistance, l'épaisseur peut doubler selon l'élément.
En mise en œuvre, concevoir 2,2 mm, en 4–6 couches fines, environ 0,4–0,5 mm par couche, recouvrir après séchage superficiel. Réception par méthode à aiguille, exiger point le plus fin ≥ 2,0 mm (tolérance négative 0,2 mm). Si moyenne mesurée 2,3 mm mais localement seulement 1,6 mm, ce point est non conforme, il faut repeindre — car en incendie, le point le plus fin cède en premier.
Autre exemple, feu d'hydrocarbures : un rack tuyauterie de station pétrolière conçu selon UL 1709 (hydrocarbures) pour 1,5 h. Comme le feu d'hydrocarbures atteint 1000 °C dès 5 min, un revêtement de 2 mm conçu selon ISO 834 peut être insuffisant, il faut épaissir ou choisir une formulation spéciale hydrocarbures. Cela rappelle : le choix de la courbe normalisée réécrit directement la conception d'épaisseur, on ne peut pas appliquer directement « niveau 2 h bâtiment » au scénario pétrochimique.
Il faut aussi considérer charge et nœuds : aux liaisons (boulons, soudures) l'effet de pont thermique est marqué, échauffement plus rapide, ces zones doivent être épaissies ou enveloppées. En pratique, les nœuds cèdent souvent avant les membrures, la conception ne doit pas calculer que les membrures.
En tant qu'intégrateur de solution globale, kexinMaterials (kexinMaterials) fournit lors de la proposition ignifuge un tableau « élément — épaisseur — nombre de couches », rédige le renforcement des nœuds en instructions, et fait évoluer la réception du « contrôle d'épaisseur moyenne » vers un « double contrôle point le plus fin et nœud », ce qui est une conception ignifuge fiable.
XI. Exploitation-maintenance sur cycle de vie et évolution des normes
Le revêtement ignifuge n'est pas un ouvrage ponctuel « terminé après application », mais un système de protection accompagnant le cycle de vie du bâtiment, l'exploitation-maintenance étant tout aussi clé.
Période de cure après travaux : le revêtement intumescent après durcissement nécessite un temps de cure (selon notice produit, souvent 7–14 jours) pour atteindre ses meilleures performances, éviter chocs, pluie, gel durant cette période. Beaucoup de chantiers pressés sollicitent ou humidifient prématurément, causant chute d'adhérence et risque caché.
Inspection courante : au moins une fois par an vérifier fissuration, décollement, bullage, pulvérulence, surtout nœuds et bords. En extérieur ou humide, la fréquence doit augmenter. Toute dégradation locale doit être réparée promptement — petite surface avec même système et contrôle d'épaisseur, grande surface nécessite réévaluation.
Modification et rénovation : un changement d'usage (surétage, entrepôt) peut modifier l'exigence de résistance, la conception initiale peut ne plus suffire, recalcul et renforcement nécessaires. Si l'ancien revêtement est incompatible avec le nouveau, tester l'adhérence avant application pour éviter un décollement en plaque.
Sur l'évolution des normes, GB 14907-2018 est déjà complet, mais le secteur surveille deux points : un, l'écart entre inspection de type et réalité chantier — l'éprouvette normalisée ne représente pas les nœuds complexes réels, la réception doit ajouter une validation des nœuds ; deux, l'écologisation, le type intumescent traditionnel contient halogènes ou retardateurs spécifiques, évoluant vers systèmes bas fumée sans halogène et écologiques, réduisant la toxicité secondaire des fumées d'incendie, cohérent avec l'attention de GB 50016 à la toxicité des fumées.
Il faut souligner un malentendu courant : confondre la « limite de résistance au feu » avec un « temps de sécurité absolue ». La limite de résistance au feu est une valeur de laboratoire en feu normalisé ; un vrai incendie peut être plus violent en raison d'un fort combustible et d'une bonne ventilation, donc la conception doit prévoir une marge et la maintenance doit privilégier les inspections, on ne peut pas assouplir la gestion sous prétexte que « 2 h sont indiquées ». Kexin New Materials (kexinMaterials), lors de la livraison d'un système ignifuge, fournit un manuel de maintenance, transformant « conception — travaux — inspection — rénovation » en une boucle fermée, plutôt que de simplement vendre un seau de revêtement.XII. Liste des normes et registre de réception
Pour faciliter la mise en œuvre sur site, les principales normes relatives au revêtement ignifuge intumescent sont compilées en liste, afin de vérifier point par point lors de la réception. Les normes nationales essentielles incluent : GB 14907-2018 « Revêtement ignifuge pour structures en acier » (classification et performances) ; GB 50016 « Code de conception pour la protection incendie des bâtiments » (niveau de résistance au feu et charges) ; GB 51249 « Code technique de protection incendie pour structures en acier de bâtiments » (calcul de conception ignifuge) ; GB/T 9978 « Méthodes d'essai de résistance au feu des éléments de construction » (essai de limite de résistance au feu) ; GB/T 13452.2 (mesure de l'épaisseur du film) ; GB/T 9286 (adhérence par quadrillage) ; GB/T 8923.1 (niveau de sablage) ; GB 50058 (environnement dangereux d'explosion, lieux anti-explosion). Références internationales : ISO 834 (courbe de montée en température pour feu cellulosique), ASTM E119, UL 1709 (feu hydrocarboné), ISO 22899 (feu projeté). Pour câbles, revêtements décoratifs et tunnels, il existe respectivement GB 28374, GB 12441, GB 28375.
Le registre de réception devrait inclure quatre éléments : premièrement, le rapport d'essai de type (limite de résistance au feu, résistance d'adhérence, résistance à l'eau, etc.) ; deuxièmement, l'enregistrement de réévaluation à l'entrée (échantillonnage du même lot) ; troisièmement, le contrôle par échantillonnage de l'épaisseur du film (le point le plus mince doit être conforme) ; quatrièmement, l'inspection de l'apparence et des nœuds (pas de fissuration ni de décollement, épaississement des nœuds). Ce registre, sous forme de document traçable, satisfait à la réception incendie et facilite les comparaisons lors de la maintenance future. Beaucoup de projets ne vérifient qu'une seule fois à l'achèvement, et ne refont jamais de mesure en période d'exploitation ; lorsqu'ils découvrent lors d'une seconde décoration ou d'un dommage que la couche ignifuge est déjà inefficace, il est trop tard.
XIII. Répartition entre la protection passive contre l'incendie et les autres mesures de lutte incendie
Le revêtement ignifuge intumescent n'est qu'un maillon de la « protection passive contre l'incendie » ; il doit coopérer avec la lutte active et les mesures de résistance au feu structurelle, sans pouvoir se substituer les uns aux autres. La lutte active (arrosage automatique, alarme incendie, bornes d'incendie, extinction par gaz) sert à maîtriser le feu et à évacuer les personnes, réduisant la charge de feu et la durée. Les mesures de résistance structurelle incluent, outre le revêtement, l'encapsulation par plaques ignifuges, les volets roulants coupe-feu, la protection en béton, l'étanchéité coupe-feu, etc. L'avantage du revêtement est de s'adapter aux profilés d'acier complexes et de forme irrégulière, d'être léger et de ne pas modifier significativement l'espace du bâtiment, idéal pour les poutres et colonnes en acier exposées en intérieur ; pour les colonnes de grande section régulières ou les tuyauteries, l'encapsulation par plaque ignifuge est plus rapide à poser et plus stable aux intempéries. La conception doit, selon les exigences de niveau de résistance au feu de GB 50016, intégrer « revêtement + encapsulation + système actif » dans la stratégie globale de lutte incendie, plutôt que de compter seulement sur une couche de peinture. À noter spécialement : l'arrosage réduit la charge de feu et peut raccourcir la durée d'exposition, mais n'équivaut pas à ce que la structure atteigne elle-même la limite de résistance au feu ; les deux sont cumulatifs, non substituables.
XIV. Sélection mince/épaisse et compromis économique
Le type intumescent (ultra-mince, mince) et le type épais non intumescent ont chacun leurs limites d'application. Le type mince a une surface lisse, est léger et esthétique en intérieur, adapté aux profilés d'acier exposés de bureaux, commerces, usines, mais le coût augmente avec le niveau de résistance au feu (épaisseur et nombre de couches), et exige beaucoup sur l'environnement de pose et la compatibilité avec la finition. Le type épais (ciment, vermiculite, perlite) a une matière première peu coûteuse et une meilleure tenue aux intempéries et au vieillissement, adapté à l'extérieur, aux espaces dissimulés ou aux installations pétrochimiques, mais la couche est épaisse (jusqu'à plusieurs dizaines de mm), lourde, nécessite des coffrages ou un équipement de pulvérisation spécialisé, et l'aspect est rugueux. La sélection se fait selon quatre axes : « conditions d'exposition (intérieur/extérieur/dissimulé), exigence esthétique, budget, facilité d'entretien » : en intérieur fini choisir mince, en extérieur ou dissimulé choisir épais, en scénario sévère de feu hydrocarboné privilégier l'épais spécialisé ou un système composite. L'économie ne doit pas se baser seulement sur le prix unitaire du matériau, mais inclure l'efficacité de pose, l'impact du poids sur la structure, la maintenance future ; le bilan sur tout le cycle de vie est le seul réel.
XV. Liste des documents pour la réception incendie
Après l'achèvement des travaux de revêtement ignifuge, la réception incendie doit réunir quatre types de documents : premièrement, les documents de conception (niveau de résistance au feu, limite de résistance au feu des éléments, calcul ou vérification selon GB 51249) ; deuxièmement, les preuves matériaux (rapport d'essai de type, incluant limite de résistance au feu, résistance d'adhérence, résistance à l'eau/intempéries, etc., ainsi que l'enregistrement de réévaluation à l'entrée) ; troisièmement, le registre de pose (traitement du substrat, nombre de couches, conditions environnementales, autocontrôle d'épaisseur) ; quatrièmement, le rapport de contrôle (échantillonnage d'épaisseur de film par tiers ou superviseur, point le plus mince, épaississement des nœuds, adhérence et apparence). L'absence de documents ou le non-respect de l'épaisseur sont des causes fréquentes d'échec à la réception ; il faut donc, dès la pose, laisser des traces synchrones « voir rapport + mesurer épaisseur + vérifier apparence », plutôt que compléter les matériaux après achèvement. Passer d'une « inspection unique » à une « traçabilité sur tout le processus » facilite la réception incendie et aide à retracer la conception originale lors de la maintenance et des rénovations futures.
XVI. Marquage et traçabilité du revêtement ignifuge
Les travaux ignifuges concernant la sécurité des vies, la traçabilité est indispensable. Il est recommandé d'enregistrer à l'entrée chaque lot de revêtement (modèle, numéro de lot, rapport d'essai), et pour chaque profilé ou pièce de noter les points de mesure d'épaisseur, le nombre de couches, l'environnement de pose et l'opérateur, formant un dossier correspondant « élément — revêtement — lot ». Le plan de finition et le manuel de maintenance doivent indiquer la limite de résistance au feu conçue et les exigences de retouche pour chaque zone, facilitant l'inspection et la rénovation futures. En cas d'incendie ou de dommage, les données traçables permettent de juger rapidement si une réévaluation et un renforcement sont nécessaires, évitant toute intervention à l'aveugle. C'est aussi la « traçabilité du processus » valorisée par la réception incendie et l'évaluation d'assurance, faisant passer la protection passive d'une simple application unique à une gestion auditable sur tout le cycle de vie.
XVII. Points clés d'inspection visuelle des couches minces
Lors de l'inspection, outre la recherche de fissures, décollements, farinage, il faut aussi surveiller si le revêtement est « gonflé à faux » — un bombement local est souvent un signal précoce d'humidité sous-jacente ou d'un mauvais prétraitement ; ainsi que si les arêtes et nœuds sont trop minces à cause d'une accessibilité difficile lors de la pose. En cas de tels signes, étendre le contrôle, mesurer le point le plus mince, et si nécessaire refaire une petite surface avec le même système et revérifier l'épaisseur, pour éviter que le point faible ne cède en premier lors d'un incendie. Combiner inspection visuelle et contrôle d'épaisseur, plutôt que de regarder seulement la surface, donne une fiabilité ignifuge réellement tangible.
Questions fréquentes
Q : Pourquoi le revêtement ignifuge intumescent « gonfle » au contact du feu ?
R : Grâce à la source acide (polyphosphate d'ammonium) libérant un acide qui déshydrate la source carbonée (pentaérythritol) en carbone, tandis que la source gazeuse (mélamine) relâche des gaz incombustibles qui gonflent la couche de carbone en mousse poreuse. Cette couche poreuse a une conductivité thermique très basse, maintenant la température de la face non exposée de l'acier sous le seuil de ramollissement (environ 500–540°C), gagnant ainsi du temps de résistance au feu pour la structure.
Q : Que signifie une limite de résistance au feu de 2 h ?
R : Selon la courbe de montée en température normalisée ISO 834 / GB/T 9978, c'est le temps jusqu'à ce que l'élément perde la capacité portante, l'intégrité ou l'isolation thermique (l'un des critères) atteigne 2 heures. C'est un indicateur rigide de conception et de réception, pas une expression familière signifiant « résiste 2 h de feu nu sans casser ».
Q : Comment distinguer ultra-mince, mince et épais ?
R : Selon GB 14907-2018 par épaisseur du film sec : ultra-mince ≤ 3 mm, mince 3–7 mm, épais > 7 mm. Les deux premiers sont surtout intumescents, l'épais est surtout du type isolant non intumescent ciment/vermiculite.
Q : Peut-on appliquer une peinture de finition ordinaire sur le revêtement ignifuge ?
R : Pas n'importe laquelle. Une finition trop épaisse ou à film trop dense en peinture solvant bloque le canal d'expansion, empêchant le gonflement au feu et chutant la résistance. Il faut utiliser une finition compatible spécifiée ou validée par le fabricant du revêtement ignifuge, et contrôler strictement l'épaisseur du film.
Q : Faut-il d'abord faire un apprêt anticorrosion sur la structure en acier ?
R : En environnement corrosif, oui. La couche ignifuge intumescente est souvent organique, sa propre protection anticorrosion est limitée ; le substrat acier doit d'abord être sablé Sa2.5 et recevoir un apprêt époxy pour l'adhérence et l'anticorrosion, sinon la couche ignifuge se décolle facilement et l'acier rouille avant de perdre sa protection.
Q : Les normes pour câbles et tunnels sont-elles les mêmes ?
R : Non. Acier : GB 14907, câble : GB 28374, type décoratif : GB 12441, tunnel : GB 28375. Selon le substrat et le scénario de feu, les normes diffèrent, il faut choisir correspondant.
Q : Quelle différence entre feu hydrocarboné et feu cellulosique, et cela affecte-t-il le choix ?
R : Beaucoup. Le feu cellulosique (ISO 834) monte doucement, le hydrocarboné (UL 1709) atteint environ 1000°C en quelques minutes, choc thermique plus violent sur le revêtement. Pétrochimie et hydrocarbures sont conçus selon feu hydrocarboné, bâtiment courant utilise cellulosique, ne pas mélanger les niveaux.
Q : Comment mesurer précisément l'épaisseur du revêtement ignifuge ?
R : Pour couche épaisse, jauge magnétique, pied à coulisse ou méthode à poinçon en échantillonnage (référence GB/T 13452.2), comme la couche est épaisse et rugueuse, mesures multipoints pour valeur représentative, et « atteindre l'épaisseur conçue » comme seuil, pas une moyenne estimée.
Q : Après un passage au feu, peut-on garder le revêtement ?
R : Non. L'expansion est une transformation chimique unique, après feu les composants ignifuges sont épuisés en carbone, il faut gratter et repeindre selon l'original, et revérifier si le substrat est endommagé.
Q : Quels avantages pour le revêtement ignifuge en poudre ?
R : Préfabricable en usine, qualité stable, sans COV (conforme à l'attribut zéro solvant GB 30981), compatible avec une poudre de fond anticorrosion intégrée, adapté aux éléments d'acier préfabriqués ; sur site seulement retouche des joints, réduisant pollution et irrégularité d'épaisseur. Le mécanisme est identique au type liquide intumescent, toujours ternary components formant carbone au feu.
Q : La conception ignifuge peut-elle se baser sur l'expérience pour l'épaisseur ?
R : Non. Faire la vérification de capacité portante au feu selon GB 51249, en intégrant coefficient de section, ratio de charge et élément réel, si besoin épaissir ou encapsuler les nœuds ; et laisser tolérance de pose, le point le plus mince conforme comme seuil, pas copier les données d'un autre projet.
Lecture complémentaire
- Principe et classification des revêtements en poudre : du mécanisme de formation du film au choix du système de résine : comprendre la formation du film et l'absence de COV est la base du revêtement ignifuge poudre.
- Application industrielle des revêtements en poudre à forte anticorrosion : l'ignifuge va souvent avec l'anticorrosion, l'association « apprêt — couche ignifuge » de cet article est clé en scénario anticorrosion sévère.
- Traitement de surface pour peinture : Sa2.5 et niveau de sablage : la base de l'adhérence ignifuge est le prétraitement, le niveau de sablage décide directement si l'adhérence atteint le standard.
- Peinture ignifuge en silicone : mécanisme de tenue, classes de température et points de formulation
- Poudres thermodurcissables et thermoplastiques : mécanisme de film, limites et choix
- Pose de peinture industrielle : paramètres de pulvérisation sans air, contrôle d'épaisseur et intervalle