Rivestimento ignifugo intumescente (Intumescent Fire-Resistant Coating) è una categoria di rivestimento funzionale speciale che a temperatura ambiente appare come un normale strato decorativo, ma che a contatto con il fuoco o ad alta temperatura si espande rapidamente di decine di volte, formando uno strato isolante termico carbonioso denso e poroso. La sua missione fondamentale non è "non prendere fuoco", bensì, sotto la curva di riscaldamento dell'incendio, guadagnare prezioso tempo di resistenza al fuoco (0,5h, 1h, 1,5h, 2h, 2,5h, 3h) per il substrato come elementi in acciaio, cavi, rivestimenti di gallerie, ritardando l'ammorbidimento e l'instabilità dell'acciaio, e guadagnando una finestra per l'evacuazione delle persone e i soccorsi antincendio. L'acciaio vede le sue proprietà meccaniche diminuire drasticamente con l'aumento della temperatura: intorno a 300℃ la resistenza inizia a calare sensibilmente, a 400℃ è circa la metà di quella a temperatura ambiente, e tra 500–540℃ entra in zona pericolosa, perdendo la capacità portante. Pertanto, la sostanza del rivestimento ignifugo è "bloccare il calore al posto dell'acciaio", mantenendo la temperatura della faccia non esposta al fuoco al di sotto del valore critico. Dal punto di vista della sicurezza edilizia, il rivestimento ignifugo è "l'ultima barriera passiva antincendio": non dipende dall'operato del personale, non consuma elettricità, entra in azione passivamente solo durante l'incendio, perciò il margine di progettazione e la qualità dell'applicazione sono più critici del "livello nominale".
Secondo GB 14907-2018 "Rivestimento ignifugo per strutture in acciaio", i rivestimenti ignifughi per strutture in acciaio sono suddivisi in base allo spessore del rivestimento in tipo ultra-sottile (≤3 mm), tipo sottile (3–7 mm) e tipo spesso (>7 mm, per lo più non intumescente isolante), dove il tipo intumescente corrisponde principalmente a quello ultra-sottile e sottile. Nel sistema di rivestimenti a polvere funzionali, kexinMaterials (KeXin New Material) fornisce anch'essa soluzioni abbinate di rivestimento ignifugo a polvere intumescente per strutture in acciaio e tubazioni, progettando in sinergia "ignifugo" e "anticorrosione" nello stesso sistema di rivestimento, particolarmente adatto per elementi in acciaio prefabbricati in fabbrica.
Questo articolo, sulla base di standard citabili, spiega chiaramente strato per strato il meccanismo, la classificazione, la progettazione e l'accettazione dei rivestimenti ignifughi intumescenti, aiutando gli ingegneri a trasformare "dare una passata di vernice ignifuga" in "protezione verificabile progettata secondo il limite di resistenza al fuoco".
I. Il meccanismo ternario dell'ignifugità intumescente
Il sistema intumescente si basa sulla sinergia di tre tipi di componenti funzionali, che a 200–300℃ innescano l'"espansione e formazione di carbone":
- Sorgente acida (disidratante): comunemente polifosfato di ammonio (APP, Ammonium Polyphosphate). Al riscaldamento si decompone rilasciando acido fosforico/polifosforico, favorendo la disidratazione e carbonizzazione della sorgente di carbonio.
- Sorgente di carbonio (carbonizzante): comunemente pentaeritritolo (PER, Pentaerythritol) o amido, derivati del saccarosio. Sotto catalisi acida si disidrata formando uno scheletro carbonioso bidimensionale.
- Sorgente gassosa (espandente): comunemente melammina (MEL) o dicianodiammide. Al riscaldamento si decompone rilasciando gas non infiammabili (NH₃, H₂O, CO₂, ecc.), "soffiando" lo strato di carbone ammorbidito in una schiuma porosa.
Le proporzioni dei tre devono essere bilanciate con precisione: eccesso di sorgente acida rende il carbone fragile e soggetto a crepe; carenza di sorgente di carbonio produce poco carbone e scarso isolamento; eccesso di sorgente gassosa genera pori troppo grandi e bassa resistenza. Lo strato di carbone ideale dovrebbe essere "poroso ma continuo, leggero e tenace", con conduttività termica bassa dell'ordine di 0,05–0,1 W/(m·K), molto inferiore a quella dell'acciaio (circa 50 W/(m·K)), mantenendo così la temperatura della faccia non esposta al di sotto della temperatura critica di ammorbidimento dell'acciaio (circa 500–540℃).
Va sottolineato: l'espansione è una trasformazione chimica "monouso". Una volta formatosi, lo strato di carbone non è reversibile; il rivestimento esaurisce i suoi componenti ignifughi al contatto con il fuoco, pertanto il rivestimento ignifugo non può sopportare ripetuti cicli di incendio, e dopo l'evento deve essere rivalutato e riapplicato. Inoltre, la qualità dello strato di carbone è influenzata dalla velocità di riscaldamento: la prova standard riscalda secondo una curva prestabilita, un vero incendio può essere più rapido o più lento, la progettazione deve prevedere un margine di sicurezza. Aggiungiamo: l'umidità ambientale idrolizza lentamente il polifosfato di ammonio, causando l'inefficacia della sorgente acida e la riduzione del tasso di espansione, perciò umidità di stoccaggio e applicazione devono essere controllate, ed è anche uno degli elementi da verificare nella "rivalutazione dell'invecchiamento".
II. Classi di resistenza al fuoco e curva standard di riscaldamento
L'"efficacia" del rivestimento ignifugo è caratterizzata dal limite di resistenza al fuoco (Fire Resistance Rating), ovvero il tempo in cui, sotto la curva standard di riscaldamento, il provino perde uno qualsiasi dei criteri di capacità portante/integrità/isolamento termico. La Cina, in linea con l'ISO, adotta la curva di riscaldamento ISO 834 (fuoco di natura cellulosa): T = 345·log₁₀(8t+1) + 20 (℃). Corrisponde alla norma nazionale GB/T 9978 "Metodo di prova di resistenza al fuoco per elementi da costruzione". Per le strutture in acciaio si usa comunemente la classificazione di GB 14907-2018:
| Tipo | Spessore del rivestimento a film secco | Intervallo tipico di limite di resistenza al fuoco | Modalità di formazione del film |
|---|---|---|---|
| Ultra-sottile (intumescente) | ≤ 3 mm | 0,5–2 h | Per lo più a solvente/acqua, anche a polvere |
| Sottile (intumescente) | 3–7 mm | 1–2,5 h | Intumescente |
| Spesso (non intumescente) | > 7 mm (fino a 20–50 mm) | 2–3 h+ | Tipo isolante cemento/vermiculite |
I rivestimenti ignifughi per cavi seguono GB 28374-2012, quelli per finitura GB 12441-2018, quelli per gallerie GB 28375, ecc. A livello internazionale, ASTM E119 e UL 1709 (fuoco di idrocarburi, riscaldamento più ripido) sono spesso usati in scenari petrolchimici. Il fuoco di idrocarburi (curva UL 1709) raggiunge circa 1000℃ nei primi 5 min, sfidando il rivestimento molto più del fuoco celluloso; nella selezione bisogna distinguere chiaramente il "tipo di fuoco". Da aggiungere: il fuoco a getto (Jet Fire, es. ISO 22899) è un'altra categoria di scenario estremo, con fiamma ad alta velocità e densità di flusso termico locale elevatissima, usato spesso su piattaforme offshore; la sua temperatura e flusso termico di progetto superano di gran lunga un normale fuoco edilizio, e l'intumescente comune spesso non è adatto, richiedendo protezione spessa dedicata o composita.
III. Progettazione dello spessore del rivestimento e metodi di calcolo
Il limite di resistenza al fuoco del rivestimento ignifugo intumescente dipende fortemente dallo "spessore equivalente del rivestimento". Lo spessore di progettazione deve basarsi su:
- Coefficiente di sezione del componente (Hₚ = perimetro/area sezione, unità m⁻¹): maggiore è il coefficiente (componente più "sottile"), minore è lo spessore ignifugo necessario;
- Limite di resistenza al fuoco di progetto dell'acciaio (determinato dal grado di resistenza al fuoco dell'edificio e dal carico, secondo GB 50016 "Codice per la protezione antincendio della progettazione edilizia");
- Curva di taratura "spessore—tempo di resistenza" del rivestimento (fornita dalla prova di tipo).
In pratica si esegue prima una prova di resistenza su componenti standard, ottenendo i dati "un certo spessore corrisponde a un certo tempo", poi si convertono in base al coefficiente di sezione reale. Non bisogna "dare qualche passata a sensazione"—spessore insufficiente equivale a nessuna protezione. La misura dello spessore segue GB/T 13452.2 (spessimetro magnetico/induttivo); poiché il rivestimento ignifugo è spesso, si usano anche calibro o sonda ad ago per controlli a campione.
Da aggiungere: allo stesso limite di resistenza, lo spessore necessario varia enormemente tra sezioni diverse. Una colonna d'acciaio sottile (alto coefficiente) può richiedere solo 2 mm, una trave d'acciaio grossa (basso coefficiente) può richiedere 5 mm. Il calcolo deve essere fatto da ente specializzato per componente, non si possono riusare dati di altri progetti. Oltre a ciò, il calcolo progettuale deve combinarsi con la verifica della capacità portante al fuoco dei componenti secondo GB 50017 "Standard di progettazione per strutture in acciaio", trasformando il "tempo di resistenza necessario" nello "spessore di protezione necessario", aggiungendo tolleranza applicativa e controllo del punto più sottile, per chiudere il ciclo.
IV. Sistema abbinato: primer, strato ignifugo e finitura
I rivestimenti ignifughi intumescenti sono per lo più a base di resine organiche (acrilico, epossidico modificato, cloruro di polivinile ecc.), e l'adesione all'acciaio dipende dal pretrattamento. Abbinamento tipico:
- Primer (anticorrosione): epossidico a base di zinco o rosso di ferro epossidico, fornisce protezione catodica/schermo e base adesiva. In ambiente corrosivo va prima fatto il primer anticorrosione.
- Strato ignifugo (intumescente): strato isolante centrale, spessore secondo progetto.
- Finitura (decorativa/resistente agli agenti atmosferici): finitura trasparente sottile o dello stesso colore, protegge lo strato ignifugo da degrado UV e umidità, ma deve essere "sottile e non inibire l'espansione"—una finitura a solvente troppo spessa o a film denso ostacola l'espansione, serve una finitura compatibile dedicata.
Qui c'è un divieto chiave: la finitura non deve sigillare i canali di espansione. Se la finitura è troppo spessa e poco flessibile, al fuoco lo strato ignifugo non può espandersi regolarmente, e il limite di resistenza crolla. Pertanto la finitura deve essere indicata o la compatibilità verificata dal produttore del rivestimento ignifugo. L'abbinamento a polvere ignifuga può essere prefabbricato in fabbrica (il componente in acciaio viene prima spruzzato con primer a polvere + strato ignifugo, in cantiere solo raccordi), qualità più stabile, è l'opzione preferita per l'edilizia prefabbricata.
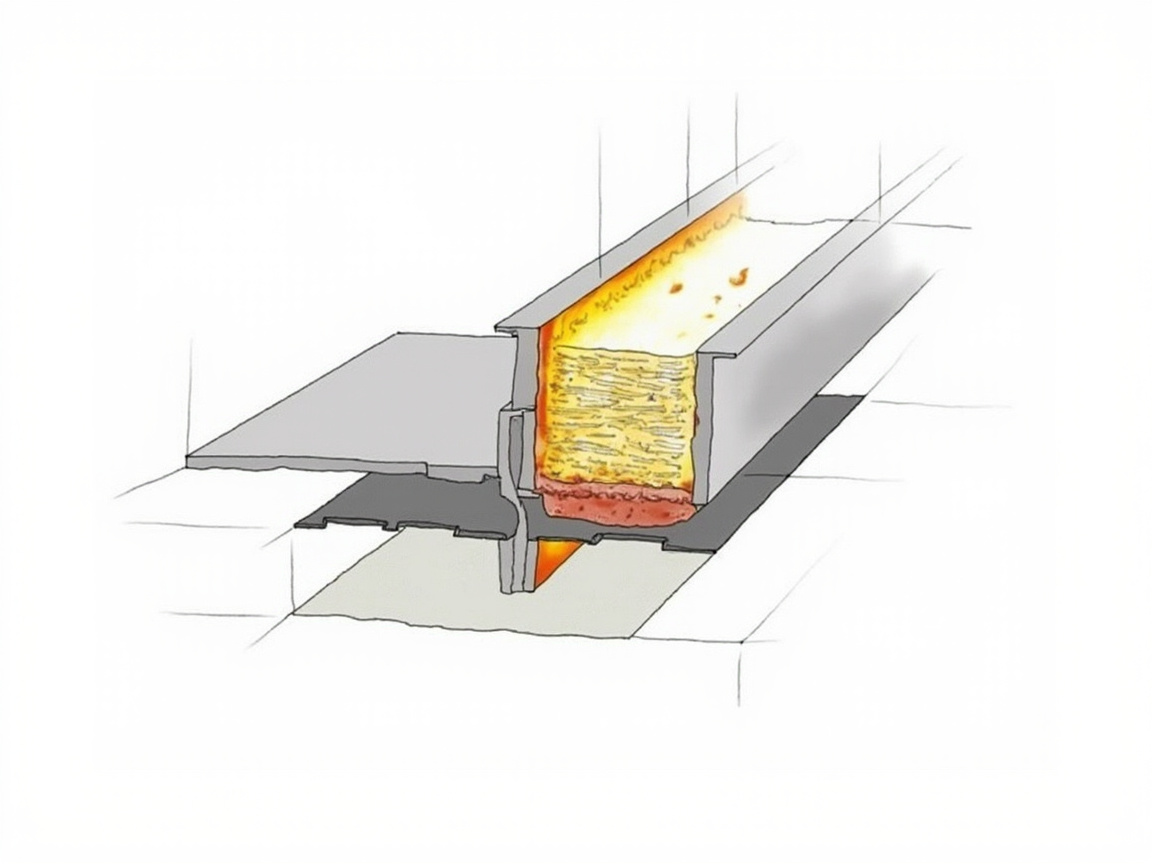
V. Punti chiave di applicazione e accettazione
- Trattamento del substrato: sabbiatura a Sa2.5 (GB/T 8923.1), sgrassaggio e rimozione ruggine, adesione del primer conforme (GB/T 9286 quadrettatura grado 0/1).
- Ambiente: temperatura 5–35℃, umidità ≤ 85% RH, substrato 3℃ sopra il punto di rugiada; non applicare con pioggia o condensa.
- Applicazione: stesura sottile a più riprese, ogni mano asciutta in superficie prima della successiva, evitare spessore unico che cola, crepa o forma bolle.
- Spessore: misurare zona per zona, assicurare spessore a film di progetto ed uniformità.
- Accettazione: verifica del rapporto di prova di tipo (incl. limite di resistenza al fuoco, resistenza adesiva GB/T 14907 richiesta ≥ 0,15 MPa per acciaio), riesame in ingresso, aspetto (senza crepe o distacchi), controllo a campione spessore.
Secondo GB 14907-2018, il rivestimento ignifugo intumescente per strutture in acciaio richiede anche resistenza adesiva, tempo di essiccazione, resistenza all'acqua, resistenza a cicli caldo-freddo. L'accettazione deve procedere su "rapporto + misura spessore + ispezione aspetto", nessuno escluso. Dettaglio aggiuntivo: la resistenza adesiva va rimisurata su campioni in loco o prove nelle stesse condizioni, non solo dal rapporto di fabbrica; resistenza all'acqua/umidità secondo standard dopo immersione o cicli si controllano adesione e bolle; per componenti esposti, anche compatibilità e tenuta atmosferica della finitura rientrano nell'accettazione, per evitare precoce polverizzazione dello strato ignifugo.
VI. Errori comuni e risoluzione guasti
| Errore/difetto | Causa | Contromisura |
|---|---|---|
| Più spesso è più sicuro | Localmente troppo spesso, crepe e distacchi, espansione irregolare | Applicare uniformemente secondo spessore di progetto |
| Qualsiasi finitura va bene | Sigilla i canali di espansione | Usare finitura compatibile indicata e controllare spessore film |
| Dopo l'incendio il rivestimento è ancora utilizzabile | Espansione esaurita in mono uso | Rimuovere e riapplicare, controllare il substrato |
| Crepe e distacchi | Scarso pretrattamento/spessore unico | Sabbiatura Sa2.5, stesura sottile a riprese |
| Resistenza insufficiente | Spessore film insufficiente | Ricalcolare spessore per coefficiente di sezione |
Si consiglia di integrare l'ignifugo nella progettazione "anticorrosione—ignifugo—decorazione", specialmente in scenari ad alto rischio come petrolchimico, elettrico, gallerie di trasporto, evitando che gli strati si ostacolino a vicenda.
VII. Vantaggi dell'abbinamento a polvere ignifuga
L'ignifugo a polvere intumescente può essere prefabbricato in fabbrica: il componente in acciaio viene prima spruzzato con primer a polvere epossidico anticorrosione, poi con polvere ignifuga, indurito in multi-strato integrato, in cantiere solo raccordi. I vantaggi sono qualità stabile, zero VOC (conforme a GB 30981 attributo senza solvente), abbinato integralmente al primer a polvere anticorrosione, particolarmente adatto per strutture in acciaio prefabbricate e tubazioni. Il meccanismo è identico a quello intumescente liquido, sempre grazie a sorgente acida/carbonio/gas che formano carbone al fuoco, solo la forma applicativa passa da liquido a spruzzo elettrostatico.
VIII. Metodo di progettazione antincendio per acciaio e GB 51249
Oltre a GB 50016 che dà requisiti di grado e limite per componenti, GB 51249 "Codice tecnico per la protezione antincendio delle strutture in acciaio" fornisce metodi di progettazione più operativi, trasformando l'"ignifugo" da esperienza a calcolo:
Primo, metodo di capacità portante al fuoco: verificare, in base al riscaldamento del componente in incendio (considerando coefficiente di sezione, protezione, rapporto di carico), se raggiunge il tempo richiesto, anziché usare semplicemente tabelle di spessore.
Secondo, effetto del rapporto di carico: stesso componente, carico più alto e margine minore richiedono protezione più spessa. La progettazione non deve guardare solo l'etichetta "2h", ma inserire combinazioni di carico reali.
Terzo, nodi e giunzioni: nodi trave-colonna, anime di collegamento sono ponti termici e zone di concentrazione di stress, si riscaldano più velocemente; la norma enfatizza il rinforzo (spessore extra o rivestimento ignifugo) di queste parti, coerente con il rinforzo dei nodi nella sezione VIII di questo articolo.
Quarto, sinergia con anticorrosione: GB 51249 considera anche l'ordine di abbinamento anticorrosione-ignifugo—prima primer anticorrosione, poi strato ignifugo, poi finitura, e nessuno strato deve indebolire l'altro. Tradurre le clausole in scheda processo è una progettazione eseguibile.
kexinMaterials (KeXin New Material), nell'emettere soluzioni ignifughe, allega una tabella "componente—spessore—riprese" e scrive il rinforzo dei nodi nelle istruzioni di applicazione, elevando l'accettazione da "media spessore film" a "doppio controllo su punto più sottile e nodi", che è la progettazione ignifuga affidabile.
IX. Prefabbricazione in fabbrica, edilizia prefabbricata e rivalutazione invecchiamento
La prefabbricazione in fabbrica è la via chiave per un salto di qualità. Il componente in acciaio completa in officina l'intero processo "sabbiatura Sa2.5 → primer a polvere epossidico anticorrosione → polvere ignifuga → finitura compatibile", con temperatura/umidità e spessore controllati, senza inquinamento in cantiere, ideale per edilizia prefabbricata e rack tubieri standardizzati. In cantiere solo nodi di connessione e raccordi, riducendo al minimo la "stesura in cantiere" incontrollabile.
La rivalutazione dell'invecchiamento (valutazione durabilità) è il ciclo chiuso spesso trascurato. Il rivestimento ignifugo intumescente in servizio a lungo subisce UV, umidità-calore, gelo-disgelo, impatti meccanici, può polverizzare, crepare, idrolizzare la sorgente acida, riducendo l'espansione al fuoco. Si consiglia:
Uno, ispezione periodica: ogni anno controllare crepe, distacchi, polverizzazione, specialmente esterno e ambienti umidi; in esterno o umido aumentare la frequenza.
Due, ritest di invecchiamento: su componenti chiave prendere provini nelle stesse condizioni o in laboratorio secondo GB 14907 dopo resistenza acqua/umidità/gelo-disgelo, rivalutare resistenza adesiva e (se necessario) espansione al fuoco su piccolo campione.
Tre, gestione modifiche: se cambio d'uso o carico alza il requisito, la progettazione originale può non bastare, va ricalcolata (rif. GB 51249) e rinforzata.
Scrivere "progettazione—prefabbricazione—applicazione—ispezione—rivalutazione" come ciclo di vita chiuso rende l'ignifugo una vera protezione passiva affidabile, non una vendita di vernice una tantum.
X. Esempio di progettazione e verifica di resistenza al fuoco
Tradurre lo standard in numeri evita di "stendere a sensazione". Di seguito una colonna in acciaio per illustrare la logica, valori indicativi, la vera opera va calcolata per componente.
Ipotesi: colonna in acciaio di capannone, sezione H, perimetro ~1,2 m, area ~0,0012 m², coefficiente Hₚ = 1,2 / 0,0012 = 1000 m⁻¹ (componente "sottile", poco rivestimento). Grado edilizio richiede limite colonna 2,0 h. Dalla curva "spessore—tempo" di un rivestimento: a Hₚ=1000 m⁻¹, per 2,0 h servono ~2,2 mm a film secco. Se trave grossa Hₚ=100 m⁻¹, stessi 2,0 h possono richiedere >4,5 mm. Stesso grado, componenti diversi, spessore può raddoppiare.
In applicazione si progetta 2,2 mm, in 4–6 riprese sottili da ~0,4–0,5 mm, asciutto superficie poi mano successiva. Accettazione con sonda ago a campione, punto più sottile ≥ 2,0 mm (tolleranza negativa 0,2 mm). Se media 2,3 mm ma locale 1,6 mm, quel punto è non conforme, va ritoccato—in incendio il più sottile cede per primo.
Altro esempio, fuoco idrocarburi: rack tubiero di stazione olio-gas, progettato UL 1709, resistenza 1,5 h. Poiché UL 1709 a 5 min è a 1000℃, i 2 mm per ISO 834 possono non bastare, servono spessore extra o formula dedicata. Ricorda: la scelta della curva riscrive lo spessore, non si può portare "grado 2h edilizio" così nel petrolchimico.
Anche carico e nodi: connessioni (bulloni, saldature) ponte termico evidente, si riscaldano prima; queste zone vanno spessore extra o rivestimento. Nella realtà i nodi cedono prima dei membri, non calcolare solo i membri.
Come fornitore di soluzioni integrate, kexinMaterials (KeXin New Material) allega tabella "componente—spessore—riprese" e scrive rinforzo nodi nelle istruzioni, elevando l'accettazione da "media film" a "doppio controllo punto sottile e nodi", che è la progettazione ignifuga affidabile.
XI. Operatività ciclo di vita e evoluzione standard
Il rivestimento ignifugo non è un'opera una tantum "finito di stendere", ma un sistema di protezione per l'intero ciclo di vita dell'edificio, anche la manutenzione è chiave.
Periodo di cura post-applicazione: l'intumescente indurito richiede tempo di cura (secondo prodotto, spesso 7–14 giorni) per prestazioni ottimali, evitare impatti, pioggia, gelo. Molti cantieri anticipano carico o umidità, abbassando l'adesione, creando rischi.
Ispezione ordinaria: almeno una volta l'anno controllare crepe, distacchi, bolle, polverizzazione, specialmente nodi e bordi. Esterno o umido, aumentare frequenza. Danno locale va riparato—piccola area con stesso sistema e controllo spessore, grande area richiede rivalutazione.
Ristrutturazione e rinnovo: cambio d'uso (es. sopraelevazione, magazzino) può cambiare requisiti, vecchia progettazione non basta, ricalcolare e rinforzare. Vecchio rivestimento incompatibile col nuovo, provare adesione prima, evitare distacco totale.
Su evoluzione standard, GB 14907-2018 è completo, ma il settore guarda a due punti: uno, divario tra prova di tipo e realtà—il provino standard non rappresenta nodi complessi, l'accettazione deve aggiungere verifica nodi; due, eco-compatibilità, l'intumescente tradizionale con alogeni o ritardanti specifici passa a basso fumo senza alogeni, meno tossicità fumi in incendio, coerente con GB 50016 su tossicità fumi.
È necessario evidenziare un equivoco comune: interpretare la ”resistenza al fuoco” come ”tempo di sicurezza assoluta”. La resistenza al fuoco è un valore di laboratorio in condizioni di incendio standard; un vero incendio può essere più violento a causa di maggior quantità di combustibile e buona ventilazione, pertanto la progettazione deve prevedere margini e la gestione operativa deve privilegiare le ispezioni, non si può allentare la gestione solo perché ”è indicato 2h”. Kexin New Materials (kexinMaterials) nella consegna di soluzioni ignifughe allega un manuale operativo, scrivendo ”progettazione—costruzione—ispezione—rinovo” come un ciclo chiuso, anziché vendere solo un secchio di rivestimento.
XII. Elenco delle norme e registro di accettazione
Per facilitare l'attuazione in cantiere, i principali standard relativi al rivestimento ignifugo intumescente sono stati organizzati in un elenco, utile per la verifica puntuale in fase di accettazione. Le principali norme nazionali includono: GB 14907-2018 ”Rivestimento ignifugo per strutture in acciaio” (classificazione e prestazioni); GB 50016 ”Codice per la protezione antincendio nella progettazione edilizia” (classi di resistenza al fuoco e carichi); GB 51249 ”Specifiche tecniche per la protezione antincendio delle strutture in acciaio degli edifici” (calcolo della progettazione antincendio); GB/T 9978 ”Metodi di prova di resistenza al fuoco degli elementi costruttivi” (prova di resistenza al fuoco); GB/T 13452.2 (misurazione dello spessore del film); GB/T 9286 (aderenza a griglia); GB/T 8923.1 (grado di sabbiatura); GB 50058 (ambienti a rischio di esplosione, luoghi antideflagranti). Riferimenti internazionali: ISO 834 (curva di riscaldamento per incendio di natura cellulosa), ASTM E119, UL 1709 (incendio di idrocarburi), ISO 22899 (incendio a getto). Per cavi, finiture e gallerie esistono rispettivamente GB 28374, GB 12441, GB 28375.
Il registro di accettazione dovrebbe includere quattro voci: primo, rapporto di prova di tipo (resistenza al fuoco, resistenza adesiva, resistenza all'acqua, ecc.); secondo, registro dei controlli in ingresso (campionamento della stessa partita); terzo, controllo a campione dello spessore del film (il punto più sottile deve essere conforme); quarto, ispezione dell'aspetto e dei nodi (senza crepe o distacchi, nodi ispessiti). Rendere questo registro un documento tracciabile soddisfa sia l'accettazione antincendio sia il confronto nella gestione futura. Molti progetti controllano solo una volta al completamento e non rifanno mai misurazioni in fase operativa, scoprendo che lo strato ignifugo è già inefficace solo in occasione di ristrutturazioni secondarie o danni, quando ormai è troppo tardi.
XIII. Divisione dei compiti tra protezione passiva e altre misure antincendio
Il rivestimento ignifugo intumescente è solo un anello della ”protezione passiva antincendio” e deve collaborare con la protezione attiva e le misure di resistenza strutturale, senza sostituirsi reciprocamente. La protezione attiva (irrigazione automatica, allarme incendio, idranti, estinzione a gas) serve a controllare il fuoco e l'evacuazione delle persone, riducendo il carico di incendio e la sua durata; tra le misure di resistenza strutturale, oltre al rivestimento, vi sono rivestimenti in lastre ignifughe, saracinesche tagliafuoco, protezione in calcestruzzo, sigillature antincendio, ecc. Il vantaggio del rivestimento è adattarsi a componenti in acciaio di forma complessa, basso peso proprio, senza modificare significativamente lo spazio architettonico, adatto per travi e colonne in acciaio esposte interne; per colonne di grande sezione regolari o tubazioni, il rivestimento in lastre ignifughe è più rapido da installare e più stabile alle intemperie. In fase di progettazione, secondo i requisiti di classe di resistenza al fuoco di GB 50016, si deve integrare ”rivestimento + rivestimento + sistema attivo” nella strategia antincendio complessiva, anziché affidarsi solo a una mano di rivestimento. In particolare si ricorda: l'irrigazione riduce il carico di fuoco e può accorciare il tempo di esposizione, ma non equivale al raggiungimento della resistenza al fuoco della struttura stessa; i due sono relazione di sovrapposizione, non di sostituzione.
XIV. Selezione sottile/spessa e compromesso economico
Il tipo intumescente (ultrasottile, sottile) e il tipo spesso non intumescente hanno ciascuno ambiti di applicazione. Il tipo sottile ha aspetto regolare, basso peso proprio, bello negli interni, adatto per uffici, commerciale, capannoni con strutture in acciaio esposte, ma il costo aumenta con il livello di resistenza al fuoco (aumento di spessore e numero di mani), e richiede elevati requisiti per l'ambiente di applicazione e la compatibilità con la finitura. Il tipo spesso (cemento, vermiculite, perlitico) ha basso costo di materia prima, migliore resistenza alle intemperie e invecchiamento, adatto per esterni, spazi nascosti o impianti petrolchimici, ma lo strato è spesso (fino a decine di mm), peso proprio elevato, richiede casseri o attrezzature di spruzzatura dedicate, e l'aspetto è grezzo. Nella selezione si valutino i quattro fattori ”condizioni di esposizione (interno/esterno/nascosto), requisiti estetici, budget, facilità di manutenzione”: interni di lusso scelgono il sottile, esterni o nascosti scelgono lo spesso, scenari severi di incendio di idrocarburi privilegiano spesso tipi spessi dedicati o sistemi compositi. L'economia non può guardare solo al prezzo unitario del materiale, ma deve calcolare efficienza di costruzione, impatto del peso proprio sulla struttura, manutenzione futura; solo il bilancio dell'intero ciclo di vita è reale.
XV. Elenco documenti per l'accettazione antincendio
Dopo il completamento dell'opera di rivestimento ignifugo, per l'accettazione antincendio si devono preparare quattro tipi di documenti: primo, documenti di progettazione (classe di resistenza al fuoco, resistenza al fuoco dei componenti, calcoli o verifiche secondo GB 51249); secondo, certificazioni materiali (rapporto di prova di tipo, con resistenza al fuoco, resistenza adesiva, resistenza ad acqua/intemperie, ecc., nonché registro controlli in ingresso); terzo, registri di costruzione (trattamento substrato, numero di mani, condizioni ambientali, autocontrollo spessore); quarto, rapporti di prova (terzi o supervisione per controllo spessore film, punto più sottile, nodi ispessiti, aderenza e aspetto). Mancanza di documenti o spessore non conforme sono cause comuni di mancata accettazione, pertanto in fase di costruzione si deve lasciare traccia sincrona con ”vedi rapporto + misura spessore + controlla aspetto”, anziché integrare materiali dopo il completamento. Trasformare l'accettazione da ”ispezione una tantum” a ”tracciabilità dell'intero processo” facilita l'accettazione antincendio e favorisce la tracciabilità del progetto originale nella gestione e ristrutturazione future.
XVI. Identificazione e tracciabilità del rivestimento ignifugo
Le opere antincendio riguardano la sicurezza della vita, la tracciabilità è indispensabile. Si consiglia di registrare l'ingresso di ogni partita di rivestimento (modello, numero lotto, rapporto di prova), e per ogni trave o componente registrare punti di misura spessore, numero di mani, ambiente di costruzione e operatore, formando un archivio corrispondente ”componente—rivestimento—partita”. I disegni di completamento e il manuale operativo devono indicare la resistenza al fuoco di progetto di ciascuna parte e i requisiti di ritocco, utili per ispezioni e ristrutturazioni future. In caso di incendio o danno, i dati tracciabili permettono di giudicare rapidamente se serve riprova e rinforzo, evitando interventi ciechi. Questo è anche il ”lasciare traccia nel processo” apprezzato da accettazione antincendio e valutazione assicurativa, elevando la protezione passiva da semplice applicazione una tantum a gestione del ciclo di vita auditabile.
XVII. Punti chiave dell'ispezione visiva del rivestimento sottile
Nell'ispezione, oltre a crepe, distacchi, sfarinamento, bisogna notare se il rivestimento è ”gonfio falso” — il rigonfiamento locale è spesso segnale precoce di umidità nel fondo o cattiva pretrattamento; e se spigoli e nodi sono più sottili per difficile raggiungibilità in applicazione. Trovando tali segni si deve ampliare il controllo, misurare il punto più sottile, se necessario ritoccare piccola area con stesso sistema e ricontrollare spessore, per evitare che in incendio la parte debole ceda per prima. Combinare ispezione visiva e controllo spessore a campione, non guardare solo la superficie, così l'affidabilità ignifuga è reale e percepibile.
Domande frequenti
D: Perché il rivestimento ignifugo intumescente ”si gonfia” a contatto col fuoco?
R: Grazie alla fonte acida (fosfato di ammonio) che rilascia acido facendo disidratare la fonte di carbonio (pentaeritritolo) in carbone, mentre la fonte gassosa (melammina) rilascia gas incombustibili che gonfiano lo strato di carbone in schiuma porosa. Questo strato poroso ha bassissima conduzione termica, mantenendo la temperatura della faccia non esposta dell'acciaio sotto la soglia di rammollimento (circa 500–540℃), guadagnando così tempo di resistenza per la struttura.
D: Cosa significa resistenza al fuoco 2h?
R: Indica, secondo la curva di riscaldamento standard ISO 834 / GB/T 9978, il tempo da quando il componente è esposto al fuoco fino a perdita di capacità portante, integrità o isolamento termico, raggiungendo 2 ore per uno qualsiasi dei criteri. È un indicatore rigido di progettazione e accettazione, non la frase colloquiale ”resiste 2 ore a fuoco vivo senza rompersi”.
D: Come distinguere ultrasottile, sottile, spesso?
R: Secondo GB 14907-2018 per spessore del film secco: ultrasottile ≤ 3 mm, sottile 3–7 mm, spesso > 7 mm. I primi due sono per lo più intumescenti, lo spesso per lo più non intumescente di tipo isolante cemento/vermiculite.
D: Si può verniciare sopra il rivestimento ignifugo con una normale finitura?
R: Non a caso. Una finitura troppo spessa o a film troppo denso di tipo a solvente sigilla i canali di espansione, causando mancata intumescenza e crollo della resistenza. Si deve usare finitura compatibile indicata o verificata dal produttore del rivestimento ignifugo, e controllare rigorosamente lo spessore del film.
D: La struttura in acciaio deve prima avere primer anticorrosione?
R: In ambiente corrosivo sì. Lo strato ignifugo intumescente è per lo più sistema organico, con limitata autoprotezione; il substrato acciaio deve prima essere sabbiato a Sa2.5 e verniciato con primer epossidico per aderenza e anticorrosione, altrimenti lo strato ignifugo si stacca facilmente e l'acciaio arrugginisce perdendo protezione.
D: Le norme per rivestimenti ignifughi di cavi e gallerie sono uguali?
R: No. Acciaio strutturale usa GB 14907, cavi GB 28374, tipo finitura GB 12441, gallerie GB 28375. Diversi substrati e scenari di fuoco hanno norme diverse, la selezione deve corrispondere.
D: Qual è la differenza tra incendio di idrocarburi e di natura cellulosa, e influisce sulla selezione?
R: Molto. L'incendio celluloso (ISO 834) riscalda lentamente, quello a idrocarburi (UL 1709) nei primi minuti supera i 1000℃, con shock termico più violento sul rivestimento. Scenari petrolchimici e gas usano per lo più progettazione a idrocarburi, edifici normali usano celluloso, non si possono mischiare le classi.
D: Come misurare correttamente lo spessore del rivestimento ignifugo?
R: Rivestimenti spessi con spessimetro magnetico, calibro o sonda a punta a campione (secondo logica GB/T 13452.2); poiché lo strato è spesso e ruvido, servono misurazioni multipunto per valore rappresentativo, e la conformità è ”raggiungere spessore di progetto”, non stima media.
D: Dopo un incendio, il rivestimento si può conservare?
R: No. L'espansione è trasformazione chimica una tantum, dopo il fuoco i componenti ignifughi sono esauriti in carbone, va rimosso e riapplicato secondo progetto originale, e ricontrollare danni al substrato.
D: Quali vantaggi ha il rivestimento a polvere ignifugo?
R: Può essere prelavorato in fabbrica, qualità stabile, senza VOC (conforme attributo zero solvente GB 30981), abbinato a primer a polvere anticorrosivo, adatto a componenti in acciaio prefabbricati; in cantiere solo ritocchi giunti, riducendo inquinamento e disuniformità spessore. Il meccanismo è identico al tipo liquido intumescente, sempre carbonizzazione a fuoco dei tre componenti.
D: Il progetto ignifugo può basarsi su esperienza e spessori copiati?
R: No. Va fatta verifica di capacità portante al fuoco secondo GB 51249, inserendo coefficiente di sezione, rapporto di carico e componente reale, se necessario ispessire o rivestire nodi; e lasciare tolleranza costruttiva, con punto più sottile conforme come criterio, non copiare dati di altri progetti.
Letture supplementari
- Principi e classificazione dei rivestimenti a polvere: dal meccanismo di formazione del film alla selezione dei sistemi resina: comprendere formazione film e attributo zero VOC è la base per il sistema a polvere ignifugo.
- Applicazioni ingegneristiche di rivestimenti a polvere per alta protezione: l'ignifugo spesso procede con l'anticorrosione, l'abbinamento ”primer—strato ignifugo” di questo articolo è cruciale in scenari ad alta protezione.
- Trattamento superficiale per verniciatura Sa2.5 e grado di sabbiatura: la radice dell'aderenza dello strato ignifugo è la pretrattamento, il grado di sabbiatura decide direttamente se la resistenza adesiva è conforme.
- Vernice siliconica ad alta temperatura: meccanismo di resistenza, gradi di temperatura e punti formulazione
- Rivestimenti a polvere termoindurenti e termoplastici: meccanismo di formazione film, limiti prestazionali e selezione
- Applicazione industriale: parametri airless, controllo spessore e intervalli di verniciatura