طلاء بودرة مقاوم للتآكل الميكانيكي هو نوع من الطبقات الوظيفية التي يتم من خلالها إدخال مواد تعبئة صلبة وشبكة متصلة بشدة، مما يجعل الغشاء الطلائي يحافظ على استقرار الكتلة والأبعاد تحت تأثيرات ميكانيكية مثل الاحتكاك والخدش والتآكل بالانجراف والصدمات. ففي العديد من المواقع الصناعية لا يكون الفشل ناتجاً عن التآكل أو الشيخوخة، بل عن "السحق" — معدات النقل تُخدش بالمواد، وأنابيب النفط تُتلف بسوائل الإنتاج، ورفوف التخزين تصطدم بها رافعات الشحن، وآلات التعدين تُبلى بالخامات. ووفقاً لإحصاءات غير كاملة، فإن خسائر المواد والطاقة الناتجة عن الاحتكاك والبلى تمثل نسبة كبيرة في قطاع التصنيع. وبما أن الطلاء البودرة يمكنه التغطية السميكة دفعة واحدة، وإضافة المواد التعبئة بحرية، وخالٍ من المذيبات، فهو وعاء طبيعي للطبقات المقاومة للبلى، إذ يمكنه تكوين قشرة واقية على السطح المعدني أصلب وأكثر مقاومة للقطع من المادة الأساسية. والأهم أن طلاء بودرة مقاوم للبلى يحول "مقاومة البلى" من استبدال القطعة كاملة إلى "إضافة طبقة قشرة صلبة قابلة للتصميم على السطح"، مما يقلل بشكل كبير من تكاليف التوقف عن العمل وقطع الغيار.
في مجال البودرة الوظيفية، توفر شركة كيكسين للمواد الجديدة (kexinMaterials) حلولاً من الإيبوكسي المقاوم للبلى العام إلى بودرة مقاومة للبلى الثقيل عالية الألومينا وكميات الكربيد السيليكوني، وتنسق مع مضاد التآكل ومضاد الاستاتيكية. ويستند هذا المقال إلى معايير قابلة للاستشهاد (GB/T 1768، GB/T 23988، ASTM D4060، ASTM G65، GB/T 6739 وغيرها) لتفكيك المنطق التقني لطلاء بودرة مقاوم للبلى، لمساعدة المهندسين على تحويل "مقاومة البلى" من شعار إلى تصميم لظروف العمل قابل للقياس الكمي.
أولاً: آليات البلى الأساسية الأربع
للمقاومة يجب أولاً فهم "بماذا يتم سحقه". ويُقسم البلى حسب الآلية إلى أربعة أنواع. الأول هو البلى بالمواد الساحقة: جزيئات صلبة (رمل، خام، غبار) تحرث بين سطحين، وهو الأكثر شيوعاً. وتُقاوم باستخدام مواد تعبئة عالية الصلابة (أكسيد الألومنيوم، كربيد السيليكون، الياقوت). والثاني هو البلى اللاصق: تماس مباشر بين سطحين معدنيين يؤدي إلى لحام بارد وتمزق (مثل الالتصاق بسبب نقص الزيت). ويُقاوم باستخدام مواد تعبئة منخفضة الاحتكاك (ثنائي كبريتيد الموليبدينوم، البولي تetra فلورو إيثيلين، الجرافيت) وطبقات عازلة. والثالث هو البلى بالانجراف: سائل عالي السرعة يحمل جزيئات تضرب السطح (مثل مخارج الأنابيب، مضخات اللب). ويُقاوم بتوازن بين الصلابة والصلابة الميكانيكية، فالصلابة البحتة الهشة تتشقق بسهولة. والرابع هو بلى التعب أو البلى الدقيق: تقشر سطحي ناتج عن حمل دوري. ويُقاوم بشبكة عالية الالتصاق ومقاومة للتعب.
وكثيراً ما يحتاج نفس الطلاء للتعامل مع تداخل آليات متعددة، لذا فإن "مجرد السعي للصلابة" هو مفهوم خاطئ — فالصلابة المفرطة تؤدي للهشاشة، وتتفتت عند الصدمات، ويلزم "صلب ولكن مرن". ويجب إضافة نوعين من ظروف العمل: الأول هو التآكل والبلى المشترك (erosion-corrosion)، مثل سوائل الإنتاج المحتوية على رمل وأيونات الكلوريد، التي تسحق وتتآكل في آن واحد، فلا مقاومة البلى وحدها ولا مضاد التآكل وحده يصمدان؛ والثاني هو البلى الدقيق (fretting)، عند الوصلات البراغي والتطابق بالضغط حيث الانزلاق الدقيق النسبي، مما يسهل ظهور مصادر التعب. وتحديد الآلية المهيمنة هو الخطوة الأولى للاختيار، فإذا أخطأت الطريقة فلن يجدي أي طلاء صلب.
ثانياً: مواد التعبئة المقاومة للبلى ونظام الصلابة
إن "صلابة" بودرة مقاومة للبلى تأتي من مواد التعبئة والاتصال المتشابك. أكسيد الألومنيوم (الياقوت) صلابة موس 9 وصلابة مجهرية حوالي 2000، وهو الركام المقاوم الرئيسي والعام؛ كربيد السيليكون صلابة موس 9.5 وعالية جداً، مناسب لبلى المواد الساحقة المتطرف، ولكنه موصل قليلاً وصلب هش؛ كربيد التنغستن عالٍ جداً (صلابة مجهرية فوق 2000)، يُستخدم لأدوات الحفر النفطي، ولكنه غالٍ وكثيف؛ ثاني أكسيد السيليكون أو الكوارتز صلابة موس 7، بلى متوسط ورخيص؛ ثنائي كبريتيد الموليبدينوم والبولي تetra فلورو إيثيلين لينان، يُستخدمان لتقليل الاحتكاك ومقاومة اللصوق؛ النايلون أو البولي إيثيلين (حراري اللدن) مرن ومقاوم للبلى، مناسب لانجراف الجزيئات. كما تؤثر صلابة قلم الراتنج (GB/T 6739) على مقاومة البلى: شبكة الإيبوكسي والبولي يوريثان المتشابكة صلبة وتقاوم الخدش؛ ولكن مساهمة مواد التعبئة في "مقاومة البلى الكلية" أكبر بكثير من صلابة الراتنج نفسه. والتركيبة هي مزيج من "ركام صلب مع راتنج قوي المرونة وذو التصاق عالٍ".
تكملة لنقاط هندسة التعبئة: حجم الجزيئات والتدرج يؤثران على الكثافة ومقاومة البلى — فالدرجة الواحدة تترك فراغات بسهولة، والتدرج (مزج خشن وناعم) يرفع كثافة التكديس ويقلل الثقوب الدقيقة؛ لمحتوى التعبئة حد أقصى، فتجاوزه يجعل تغطية الراتنج غير كاملة وينخفض الالتصاق والمرونة؛ معالجة سطح التعبئة (عوامل الاقتران) تحسن الواجهة مع الراتنج وتقلل التقشر. ورغم صلابة كربيد التنغستن الشديدة، فكثافته تسبب ترسبه أثناء الرش وتكلفته عالية، ولا يُستخدم إلا في ظروف متطرفة كأدوات الحفر النفطي ومضخات الطين؛ والألومينا هي الأفضل من حيث التكلفة والأداء، وتمثل العمود الفقري لمعظم مساحيق مقاومة البلى. وثنائي كبريتيد الموليبدينوم وPTFE لا يزيدان الصلابة بل يخفضان معامل الاحتكاك، مناسبان لـ"تقليل الاحتكاك ومقاومة اللصوق" لا لـ"مقاومة القطع".
| مادة التعبئة/النظام | الصلابة (موس/مجهرية) | الوظيفة | ملاحظة |
|---|---|---|---|
| أكسيد الألومنيوم Al₂O₃ (ياقوت) | موس 9 / HV ~2000 | ركام مقاوم رئيسي، عام | الإفراط يقلل المرونة |
| كربيد السيليكون SiC | موس 9.5 / عالية جداً | بلى المواد الساحقة المتطرف | موصل قليلاً، صلب هش |
| كربيد التنغستن WC | عالية جداً (HV ~2000+) | بلى ثقيل، أدوات حفر نفط | غالٍ، كثيف |
| ثاني أكسيد السيليكون/كوارتز | موس 7 | بلى متوسط، رخيص | عادي |
| ثنائي كبريتيد الموليبدينوم MoS₂ | لين | تقليل الاحتكاك، مقاومة اللصوق | لا يزيد الصلابة |
| البولي تetra فلورو إيثيلين PTFE | لين | تزييت ذاتي، خفض الاحتكاك | لا يزيد الصلابة |
| نايلون/بولي إيثيلين (حراري اللدن) | متوسط | مرن مقاوم للبلى (جزيئات) | انظربودرة حرارية اللدن |
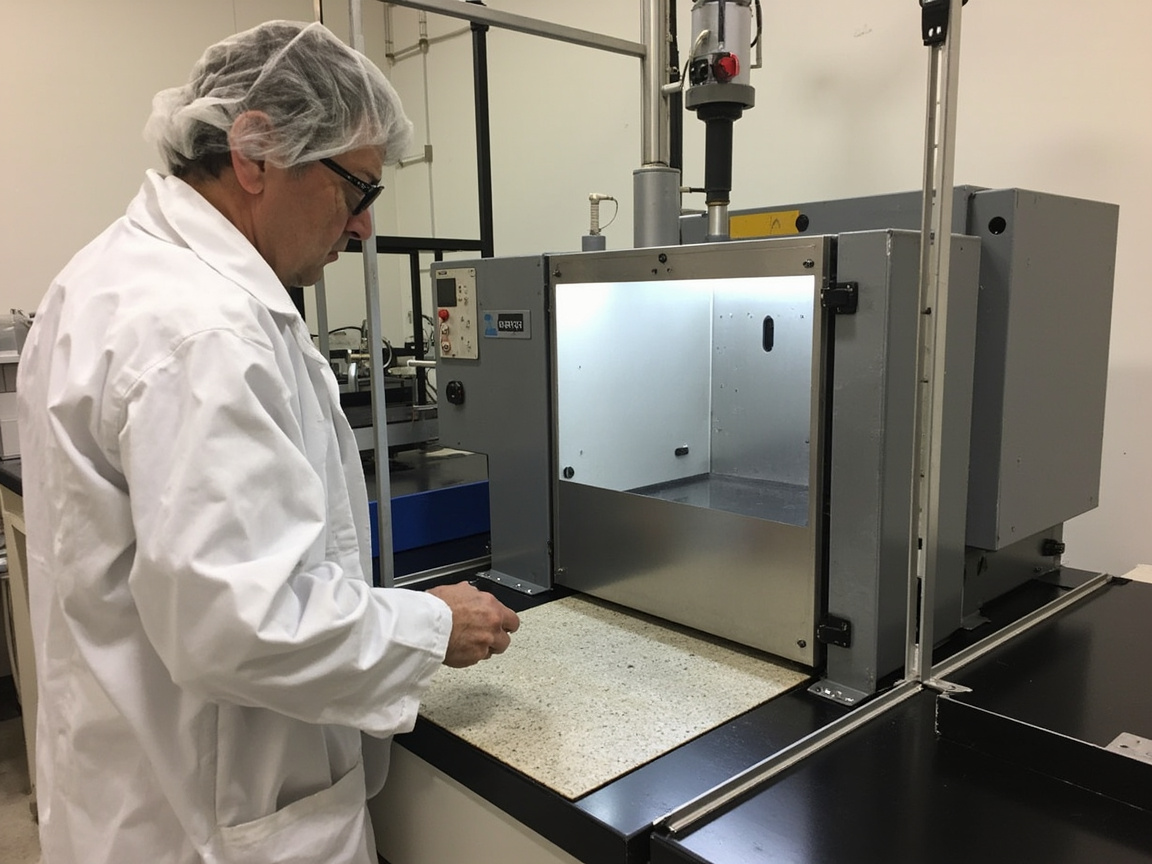
ثالثاً: طرق تقييم مقاومة البلى
لا يوجد اختبار وحيد شامل لمقاومة البلى، بل يجب اختيار الطريقة حسب ظروف العمل. بلى Taber حسب GB/T 1768 أو ASTM D4060، بعجلة مطاطية رملية دوارة، يقاس فقد الكتلة أو عدد الدورات؛ مناسب للطلاء الزخرفي أو المقاوم العام، وتتأثر النتائج جداً بالحمل ونوع العجلة والدورات. طريقة الرمل المتساقط حسب فكرة GB/T 23988، تيار رملي يُتلف العينة، يقاس كمية الرمل أو فقد السماكة للوصول لبلى محدد؛ يحاكي الانجراف، مناسب للأنابيب أو معدات النقل الهوائي. عجلة المطاط الجافة حسب ASTM G65، رمل كمي يطحن العينة تحت العجلة، يقاس فقد الحجم؛ كلاسيكي للبلى الصناعي. سقوط الكرات أو الانجراف يقيس ضرب الجزيئات عالية السرعة، لتقييم معدل الانجراف. صلابة القلم (GB/T 6739) تعكس بشكل غير مباشر مقاومة الخدش، لا تساوي مقاومة البلى الكلية.
تنبيه مهم: يجب أن تكون بيانات البلى المخبرية "قريبة من ظروف العمل" لتكون ذات معنى. نجاح Taber لا يعني مقاومة جيدة لانجراف الخامات — يجب مطابقة طريقة الاختبار مع آلية البلى الحقيقية، وإلا سيكون الحكم خاطئاً. وبمزيد من التفصيل لقراءة معلمات الاختبار: عجلة CS-10 / H-22 لـ Taber، وحمل 250 جم–1000 جم، وإعدادات الدورات المختلفة، تجعل النتائج متباينة تماماً، فيجب كتابة كافة المعلمات في التقرير لتكون قابلة للمقارنة؛ ASTM G65 له إجراءات A–E متعددة (تدفق الرمل الجاف والحمل والدورات مختلفة)، والصناعة الثقيلة تستخدم عادة الإجراء A؛ وتدفق وسقوط الرمل في طريقة الرمل المتساقط يحدد زاوية وسرعة الانجراف، والزاوية المختلفة (ضرب عمودي مقابل غسيل مماسي) تغير الآلية. قد يختلف فقد الوزن لنفس الطلاء عند زاوية هجوم 30° و90° تماماً، وهذا المتغير الجوهري في اختيار الانجراف.
رابعاً: توازن الصلابة والمرونة
أكبر تناقض تصميمي لطلاء مقاوم للبلى هو "الصلابة والمرونة". صلب جداً (ألومينا عالية أو كربيد السيليكون، تشابك عالٍ): يقاوم المواد الساحقة بقوة، ولكنه تحت الصدمات أو الانحناء يتشقق ويتفتت؛ مرن جداً (حراري اللدن، تشابك منخفض): يقاوم الصدمات جيداً، ولكن يسهل حرثه بالمواد الساحقة؛ الأمثل: راتنج بمرونة معينة يمتص الصدمات، وركام صلب يتحمل قطع المواد الساحقة، مع ارتباط قوي بين الركام والراتنج لمنع التقشر.
هندسياً يُضبط التركيب حسب "نسبة الصدمات": بلى مواد ساحقة صرف (صوامع، مجاري انزلاق) يمكن أن يميل للصلابة؛ احتوائه على صدمات (مخارج، آلات قلب العربات) يتطلب زيادة المرونة (إضافة تعديل مرن، خفض كمية التعبئة، استخدام راتنج مرن). وتعمل شركة كيكسين للمواد الجديدة (kexinMaterials) في مساحيق مقاومة البلى لأنابيب وقضبان النفط غالباً على توازن "راتنج إيبوكسي مرن مع ألومينا متوسطة-عالية"، فمقاوم لانجراف سوائل الإنتاج وصامد لاصطدامات البئر. وهنا قاعدة نوعية مساعدة: عندما يكون البلى غالباً "غسيل جزيئات عالي السرعة بزاوية منخفضة" (مثل ريش التوربينات، وريش مضخات اللب)، تكون المرونة أهم من الصلابة المطلقة، لأن الطلاء الهش يتقشر بضربات متكررة؛ وعندما يكون البلى غالباً "حرث مواد ساحقة بزاوية عالية" (مثل قاع صوامع، كاشطات)، يكون الركام عالي الصلابة أهم. بتقدير أبعاد "الزاوية—السرعة—صلابة الجزيء" لظروف العمل، يمكن تحديد نسبة الصلابة للمرونة.
خامساً: نظام بودرة حرارية اللدن ومقارنة عمليات السطح الصلب
بالإضافة إلى الإيبوكسي الحراري التصلب مع تعبئة سيراميك، هناك مساران مهمان للبلى:
بودرة حرارية اللدن: نايلون (PA)، بولي إيثيلين (PE)، بولي إيثيلين فائق الوزن الجزيئي (UHMW-PE)، بولي إيثر إيثر كيتون (PEEK) وغيرها، تعتمد على المرونة لمقاومة انجراف الجزيئات والاحتكاك، تُستخدم غالباً لبطانات الصوامع، والقضبان اللولبية، ومعدات الغذاء والدواء (بلا تلوث). ميزتها مرونة جيدة، بلا تشقق هش، يمكن تغطيتها سميكاً؛ عيبها الصلابة والحرارة أقل من الحراري التصلب مع السيراميك. للاختيار انظربودرة حرارية التصلب والحرارية اللدن.
مقارنة عمليات السطح الصلب: رش بودرة مقاومة للبلى هو نوع واحد فقط من "السطح الصلب". وبجانبه لحام التراكم (طبقة لحام عالية السبيكة، سميكة وصلبة جداً ولكن تشوه حراري كبير)، ورش حراري باللهب/القوس (طبقة معدنية أو سيراميكية، الارتباط بمشابك ميكانيكية)، والطلاء بالليزر (تخفيف منخفض، ارتباط معدني، دقة عالية ولكن معدات غالية). وميزة الرش الإلكتروستاتيكي للبودرة هي درجة حرارة منخفضة، بلا مذيب، يمكن تصنيع القطع المعقدة مسبقاً، سماكة متوسطة دفعة واحدة، مناسب للقطع القياسية بالجملة؛ عيبها السماكة والصلابة القصوى أقل من اللحام/الطلاء بالليزر. والاختيار هو موازنة "أداء—تشوه—تكلفة—إنتاجية" لا مجرد مطاردة أعلى صلابة.
سادساً: تطبيقات نموذجية
النقل والصوامع: سيور ناقلة، مجاري انزلاق، بطانات قادوس، تقاوم بلى مواد التعدين أو الحبوب. أنابيب وقضبان النفط: مضخات الرفع، أنابيب النفط، وصلات قضبان الحفر بمسحوق مقاوم للبلى والتآكل (غالباً مع مضاد تآكل، انظرطلاء بودرة مضاد للتآكل الثقيل). طاقة الرياح والآلات: حافة ريش التوربين، الجاروف، ألواح بطانة مقاومة. الرفوف والأرضيات: أرضية ممر الرافعات، أعمدة الرفوف، تقاوم الاصطدام والخدش (انظرطلاء مضاد للاستاتيكية غالباً يحتاج مقاومة للبلى على الأرض). السيارات والعام: قطع الهيكل السفلي، أغطية مقاومة للبلى لقطع التخميد. إضافة: بطانات الكسارات التعدينية، الهيدروسيكلونات، حماية أسطح أسطوانات الطحن الأسمنتية، أنظمة أنابيب سفن التجريف، كلها سيناريوهات عالية القيمة لمسحوق مقاوم للبلى — حيث توقف هذه المعدات ساعة واحدة يكلف آلاف اليوانات، فاستثمار طبقة مقاومة على السطح له عائد على الاستثمار مرتفع جداً.
سابعاً: التنفيذ والملحقات
مسحوق مقاوم للبلى حساس للمعالجة المسبقة والسماكة. المعالجة المسبقة: الرملي Sa2.5 (ارجع إلىمعالجة سطح الطلاء Sa2.5)، لخشونة السطح ورفع التشابك الميكانيكي، وإزالة القشور الأكسيدية (وإلا يظهر الأساس أولاً عند البلى). السماكة: تعتمد المقاومة على السماكة، عادة 150–500 ميكرون، والبلى الثقيل يصل لـ 1 ملم؛ رقيقة جداً لا تقاوم، وسميكة جداً تتشقق. المعالجة: تشابك كافٍ لضمان صلابة الراتنج والالتصاق؛ تسخين متدرج لطرد الغازات. الحواف: سهلة البلى، تحتاج تغطية وتسميك. وتعتمد شركة كيكسين للمواد الجديدة (kexinMaterials) في ملحقات مقاومة البلى على اختيار رباعي الأبعاد "نوع البلى (ساحق/انجراف/لاصق) × صلابة الجزيء × شدة الصدمة × تآكل الوسط"، مع تحديد السماكة ونظام التعبئة.
كما يتطلب التنفيذ ملاحظة: المساحيق ذات التعبئة الثقيلة (كربيد التنغستن، كربيد السيليكون) يسهل ترسبها، فيجب التفريغ والخلط الكافي قبل الرش، واستقرار تغذية المسحوق، وإلا تكون السماكة وتوزيع التعبئة غير متساويين؛ أنظمة التعبئة العالية لزوجة الانصهار عالية وتدفق رديء، تحتاج رفع حرارة المعالجة أو إطالة الاحتفاظ بالحرارة باعتدال، مع تجنب التصلب المفرط الهش؛ الحواف والفتحات بسبب درع فاراداي و"تأثير الحافة" تكون رقيقة غالباً، وهي مناطق بداية البلى، تحتاج تسميك مسبق أو رش تكميلي. هذه التفاصيل تحدد ما إذا كانت الطبقة المقاومة "حماية متساوية" أم "نقطة ضعف محلية".
ثامناً: مفاهيم خاطئة شائعة
الخطأ الأول: صلابة القلم العالية تساوي مقاومة بلى جيدة. خطأ. صلابة القلم تقاوم الخدش، ومقاومة البلى الكلية يقودها التعبئة والسماكة، وطلاء بولي تetra فلورو إيثيلين اللين يمكنه مقاومة البلى باحتكاك منخفض. الخطأ الثاني: كلما زاد الصلابة زادت المقاومة. خطأ. الصلابة المفرطة تتفتت بالصدمات، ويلزم توازن صلب مرن. الخطأ الثالث: نجاح Taber يعني قدرة شاملة. خطأ. Taber يحاكي بلى خفيف، لا يعادل مقاومة انجراف الخامات، والاختبار يجب أن يطابق ظروف العمل. الخطأ الرابع: الطلاء فقط دون معالجة الأساس. خطأ. معالجة مسبقة غير كافية، تطبقة المقاومة تتساقط مع القشور أولاً. الخطأ الخامس: مقاومة البلى بلا علاقة بمضاد التآكل. خطأ. أنابيب النفط تقاوم وتتآكل، تحتاج مركب (انظرطلاء بودرة مضاد للتآكل الثقيل). الخطأ السادس: السماكة تكفي. خطأ. السماكة المفرطة إجهاد داخلي كبير وتشقق الحواف، وطبقة التعبئة الثقيلة السميكة تدفق رديء وقابلة للثقوب. الخطأ السابع: طلاء لمرة واحدة للنهاية. خطأ. يجب مطابقة السماكة مع معدل البلى، الإفراط هدر والتقصير قصير العمر.
تاسعاً: اتجاهات تقنية
الأول تعزيز نانوي: أكسيد الألومنيوم أو كربيد السيليكون النانوي يرفع الكثافة والصلابة مع الحفاظ على المرونة؛ الثاني طبقات متدرجة: سطح صلب وقاعدة مرنة، توفق بين مقاومة البلى والصدمات؛ الثالث مركب ذاتي التزييت: ركام صلب مع ثنائي كبريتيد الموليبدينوم أو بولي تetra فلورو إيثيلين، يقاوم البلى ويقلل الاحتكاك؛ الرابع مراقبة البلى أونلاين: شبكة استشعار مدمجة للإنذار المبكر بالاستبدال؛ الخامس إعادة التصنيع: بعد بلى القطعة القديمة وفشلها، إعادة طلاء مسحوق مقاوم للبلى لاستعادة الأبعاد والعمر، وسيلة مهمة للاقتصاد الدائري.
عاشراً: شجرة قرار الاختيار
اختيار مسحوق مقاوم للبلى يبدأ بنوع البلى (ساحق، انجراف، لاصق، تعب)؛ ثم صلابة الجزيء (تحدد مستوى الركام)؛ ثم وجود صدمات (تحدد نسبة المرونة للصلابة)؛ ثم ما إذا كان الوسط متآكل (تحدد إضافة مضاد تآكل)؛ أخيراً حرارة الأساس (تحدد تحمل حرارة الراتنج، انظرطلاء سيليكوني عضوي حراري). بكتابة هذا المسار كمواصفات، لا يكون الاختيار عشوائياً. إضافة: إذا احتجت لطبقة سميكة صلبة متطرفة وتتحمل التأثير الحراري، قارن اللحام/الطلاء بالليزر؛ إذا قطع قياسية بالجملة وتحتاج بودرة بلا مذيب وصديقة للبيئة، فمسحوق حراري التصلب مقاوم للبلى أفضل؛ إذا كانت الأولوية مرونة لمقاومة الانجراف، فكر في نايلون/بولي إيثيلين حراري اللدن.
حادي عشر: مراجعة حالات وإدارة العمر
الحالة الأولى: مجرى معالجة خامات كان يستخدم صفائح فولاذية عارية، تثقب في ثلاثة أشهر. بعد تغييره بطلاء إيبوكسي مقاوم للبلى عالي الألومينا بسماكة 500 ميكرون، امتد العمر لأكثر من سنتين، وباحتساب تكلفة التوقف واستبدال الصفائح، فترة الاسترداد أقل من شهرين. الدرس: جدوى إضافة قشرة صلبة على سطح أجزاء البلى أعلى بكثير من استبدال القطع المتكرر.
الحالة الثانية: وصلة أنبوب نفطي تقاوم وتتآكل، طبقة FBE مضادة للتآكل وحيدة تفشل سريعاً. باستخدام مركب مسحوق مقاوم للبلى "راتنج إيبوكسي مضاد للتآكل مع ألومينا متوسطة-عالية"، يقاوم انجراف سوائل الإنتاج والتآكل، وطالت فترة فحص المضخة بشكل ملحوظ. الدرس: بيئة الآبار يجب تصميمها لمقاومة البلى والتآكل معاً.
الحالة الثالثة: مخرج أنبوب بطلاء أكسيد ألومنيوم عالي نقي، ظهر تفتت في الحواف أثناء التشغيل. السبب الجذري هو احتواء المخرج على صدمات جزيئات عالية السرعة، فالنظام الهش الصرف يتقشر بضربات متكررة. بعد التغيير إلى "راتنج إيبوكسي مرن مع ألومينا متوسطة-عالية" مع خفض التعبئة، استقر. الدرس: ظروف احتواء صدمات يجب توازن صلب مرن.
اقتراح لإدارة العمر: بناء حلقة مغلقة "عينة—قياس فعلي—استبدال". قبل تشغيل المعدة الجديدة تُعلق عينات بنفس النظام، تُخرج دورياً وتوزن وتقاس سماكتها، لاستنتاج العمر المتبقي؛ وللأماكن سهلة البلى ضع خط إنذار حد أدنى للسماكة، عنده تُعاد الطبقة، لتحويل "الإصلاح بعد التلف" إلى "إصلاح مخطط حسب معدل البلى"، وتقليل التوقف غير المخطط لأقصى حد.
ثاني عشر: عيوب شائعة واستكشاف الأخطاء
| العيب | السبب | الحل |
|---|---|---|
| ثقب مبكر بالبلى | سماكة غير كافية | تسميك للتصميم |
| تفتت الحواف | صلابة مفرطة، احتواء صدمات | زيادة المرونة، خفض التعبئة |
| تساقط مع الصدأ | معالجة مسبقة رديئة | رملي Sa2.5 |
| تقشر | ارتباط الركام ضعيف | تحسين التصاق الراتنج |
| ثقب بالتآكل | بلا مضاد تآكل | إضافة برايمر مضاد للتآكل |
| ترسب التعبئة غير متساوٍ | تفريغ/خلط غير كافٍ | تفريغ كافٍ، تغذية مسحوق مستقرة |
ثالث عشر: معايير وقائمة فحص
القبول يشمل: GB/T 1768 أو ASTM G65 (مقاومة البلى، حسب ظروف العمل)؛ GB/T 6739 (صلابة)؛ GB/T 1732 (صدمات)؛ GB/T 9286 (التصاق)؛ GB/T 13452.2 (سماكة الطلاء)؛ وعند اللزوم حسب GB/T 23988 رمل متساقط أو حسب ASTM G65 عجلة مطاطية رملية جافة. يُنصح بـ"تحقق مزدوج من بلى مخبري وعينة ميدانية"، لأن طريقة المختبر يجب أن تطابق آلية البلى الحقيقية لتكون ذات معنى.
رابع عشر: تفسير معلمات اختبار البلى وقابلية مقارنة البيانات
ذُكر سابقاً أن اختبار البلى يجب أن "يطابق ظروف العمل"، وهنا نوضح تفاصيل القراءة والقابلية للمقارنة. نتائج Taber (GB/T 1768 / ASTM D4060) تعتمد بشدة على نوع العجلة (CS-10، H-22 وغيرها)، والحمل (250 جم، 500 جم، 1000 جم) وعدد الدورات، فإذا لم يكتب التقرير هذه المعلمات كاملة، فبيانات المختبرات المختلفة غير قابلة للمقارنة إطلاقاً. ASTM G65 مقسم لإجراءات A–E متعددة، متغيراتها الجوهرية تدفق الرمل الجاف والحمل والدورات، والصناعة الثقيلة تستخدم عادة الإجراء A؛ تغيير أي منها يغير قراءة فقد الحجم بشكل واضح. زاوية الانجراف في طريقة الرمل المتساقط (فكرة GB/T 23988) هي الجوهر: تيار الرمل بزاوية هجوم 30° (غسيل مماسي) و90° (ضرب عمودي) تختلف آلية تدميرهما للطلاء تماماً، وقد يختلف فقد الوزن لنفس الطلاء بين الزاويتين بأضعاف.
لذا فقيمة بيانات البلى ليست في "حجم الرقم"، بل في "وضوح الشروط ومطابقتها لآلية البلى الحقيقية". عند الاختيار الهندسي، يجب مطالبة المورد بإعطاء شروط اختبار كاملة، ومحاولة استخدام نفس مادة السحق الميدانية (مثل استخدام خام مماثل للانجراف إذا كان الموقع خاماً)، لا استبدالها برمل الكوارتز القياسي — فاختلاف صلابة and زوايا المعادن المختلفة يجعل النتائج مشوهة. باعتبار "شروط الاختبار" جزءاً من البيانات، يمكن تجنب التضليل بالأرقام الجميلة.
خامس عشر: إعادة التصنيع وإصلاح الأبعاد
استخدام ذو قيمة عالية آخر للبودرة المقاومة للبلى هو "إعادة التصنيع": فالعديد من المعدات لا تُستبعد بالكامل، بل يقتصر الأمر على تجاوز التآكل الموضعي لحدوده (مثل عنق المحور، المكبس، غلاف المضخة، سطح الأسطوانة). تعتمد الصيانة التقليدية على اللحام الرث أو التبطين، مما يسبب تأثيراً حرارياً كبيراً أو تطابقاً رديئاً؛ يمكن للطلاء بالبودرة إعادة بناء طبقة قشرة مقاومة للبلى على سطح التآكل عند درجة حرارة منخفضة، لاستعادة الأبعاد والوظيفة، وتكلفتها غالباً جزء من بضعة أجزاء من قطعة جديدة، وهي متوافقة مع الاقتصاد الدائري. النقاط الأساسية لإعادة التصنيع: أولاً، إزالة سطح التآكل القديم وطبقة الإجهاد تماماً (بالرمل أو التشغيل الآلي حتى الوصول إلى أساس كثيف)، وإلا فإن الطلاء الجديد سيتقشر مع طبقة الإجهاد القديمة؛ ثانياً، التحكم في سمك الإصلاح وشكله، وعند الضرورة يتم التشغيل الآلي بعد الرش للوصول إلى التفاوت المسموح؛ ثالثاً، اختيار نظام الحشو وفقاً لآلية الفشل الأصلية، لتجنب "الإصلاح ثم التلف مجدداً". بالنسبة لقطع الغيار سهلة التآكل بكميات كبيرة، إنشاء دورة "تآكل حتى الحد—إعادة الطلاء—إعادة الاستخدام" هو مسار واقعي لخفض التكلفة وزيادة الكفاءة.
السادس عشر، التشخيص المجهري لفشل الطبقة المقاومة للبلى
عندما تفشل الطبقة المقاومة للبلى قبل أوانها، لا تُرى الأسباب الجذرية بالعين المجردة، ويلزم استخدام التشخيص المجهري لترجمة "الظاهرة" إلى "حل". المظاهر الشائعة للفشل ودلالاتها:
أولاً، سيطرة أخاديد الحرث: يشير إلى نقص في الصلابة الكلية أو الركام، والحل هو زيادة محتوى أو حجم حبيبات أكسيد الألمنيوم/كربيد السيليكون، أو استبدالها بركام أصلب.
ثانياً، تكسّر الحواف، وتقشّر على شكل قطع (chunk): يشير إلى فرط هشاشة النظام أو وجود صدمات، والحل هو زيادة المرونة (خفض كمية الحشو، إضافة تعديل مرن، استخدام راتنج مرن)، وليس الاستمرار في زيادة الصلابة.
ثالثاً، تقشّر كلي على مستوى الواجهة: السبب الجذري غالباً في الواجهة—معالجة مسبقة غير كافية (تثريب غير كافٍ، وجود زيت أو صدأ)، أو برايمر غير متوافق، أو عدم تطابق التمدد الحراري بين البودرة والأساس، والحل هو التركيز مجدداً على المعالجة المسبقة وتطابق البرايمر.
رابعاً، انكشاف الركام ولكن تآكل الراتنج الأساس: يشير إلى مساهمة الراتنج في مقاومة البلى غير كافية أو عدم تحقق التصلب الكامل، والحل هو ضبط كثافة التشابك و نافذة التصلب.
إدراج مقطع SEM أو المراقبة المجهرية المعدنية لسطح الفشل ضمن المراجعة، حتى يكون لتحسين التركيبة والعملية اتجاه، وإلا فكل مرة تكون "تعديلاً بالارتجال". توصي شركة ككسين للمواد الجديدة (kexinMaterials) في منظومات المقاومة للبلى بأن يحتفظ العملاء بقطع الفشل لإجراء تحليل المقطع، لتوجيه التكرار بالأدلة لا بالتخمين.
السابع عشر، متغيرات تصميم تركيبة البودرة المقاومة للبلى
جوهر تركيبة البودرة المقاومة للبلى هو توازن "الركام—الأساس—الواجهة" كثلاثة متغيرات. الركام يحدد سقف مقاومة القطع (النوع، حجم الحبيبات، التدرج، المحتوى)؛ الأساس (إيبوكسي، بوليستر، بولي يوريثان أو غيرها) يحدد المرونة والالتصاق (كثافة التشابك، درجة حرارة التحول الزجاجي، وترطيب الركام)؛ الواجهة (عامل اقتران، برايمر) تحدد عدم تقشر الركام. تؤدي زيادة مقاومة البلى غالباً إلى إضافة ركام صلب، ولكن الإفراط في الركام يضحي بالمرونة والتدفق السطحي، لذا هندسياً يُستخدم التدرج (مزج خشن وناعم) ومعالجة الاقتران لتحقيق "الصلابة مع عدم التشقق". عندما تكون درجة حرارة الخدمة عالية (انظر دهان فلوروكربون حراري مقاوم للحريق)، يلزم أيضاً تحويل نظام الراتنج إلى أساس حراري. لا توجد تركيبة "الأفضل"، بل "الأقرب لظروف العمل"—وهذا أيضاً سبب كون البودرة المقاومة للبلى مخصصة حسب سيناريو التطبيق عادة، لا بتركيبة عامة واحدة تناسب الجميع.
الثامن عشر، عينة لاستلام المشروع وإدارة العينات الاختبارية
يُوصى لاستلام مشروع مقاومة البلى بـ"ثلاثي": الأول سمك الغشاء (قياس متعدد النقاط وفق GB/T 13452.2، يشمل الحواف والمناطق سهلة البلى)؛ الثاني الالتصاق (شبكة خدش وفق GB/T 9286، خاصة مع أنظمة الركام لضمان عدم التقشر الكلي)؛ الثالث تحقق البلى (اختيار Taber / ASTM G65 / رمل ساقط حسب ظروف العمل، وتسجيل المعاملات الكاملة). للأجهزة الحرجة، تُعلق عينات بنفس النظام مع التشغيل، ويتم وزنها وقياس سمكها دورياً لاستنتاج العمر المتبقي، مع وضع خط إنذار للطلاء الاستباقي. كتابة "العينة الاختبارية—القياس الفعلي—الاستبدال" في لوائح التشغيل والصيانة، تتحول الطبقة المقاومة للبلى من "طلاء لمرة واحدة" إلى "قطعة استهلاك قابلة للإدارة"، لتقليل التوقف غير المخطط وتكاليف الإصلاح الطارئ إلى أقصى حد.
التاسع عشر، تخزين ونقل بودرة مقاومة البلى وإدارة الفتح
تحتوي بودرة مقاومة البلى غالباً على حشو ثقيل (كربيد التنغستن، كربيد السيليكون)، سهل التكتل بسبب الرطوبة والترسيب عند التخزين الطويل، وإدارة التخزين والنقل تؤثر مباشرة على كفاءة الرش والمظهر. يجب أن يكون المستودع بارداً وجافاً، مقاوماً للرطوبة وتجنب الحرارة العالية، ويُستهلك بعد الفتح بأسرع وقت ويُغلق بإحكام؛ تُعاد بودرة الاسترداد حسب نسبة بطاقة العملية، مع غربلة دورية لإزالة التكتلات؛ فصل الخطوط بدقة حسب الأنظمة والألوان المختلفة، لمنع الخلط. عند ظهور عدم استقرار خروج البودرة أو تذبذب السمك أو حبيبات السطح في الموقع، يُفحص أولاً ما إذا كانت البودرة رطبة أو التدفق غير متجانس، ثم يُفحص الجهاز—معظم "شذوذ الرش" سببه حالة البودرة لا معاملات المسدس. إدراج التخزين والنقل في بطاقة العملية، ليكون جودة الطبقة المقاومة للبلى مستقرة.
بالإضافة إلى ذلك، يجب مراقبة استقرار حجم حبيبات بودرة الحشو الثقيل: قد يترسب الركام الخشن ويت分层 قليلاً بعد التخزين الطويل، ويلزم قبل الاستخدام التدفق والتحريك لوقت محدد حسب اللوائح، لضمان اتساق تركيب البودرة المخرجة مع المصنع؛ وإلا حتى مع ثبات المعاملات، سينجرف السمك ومقاومة البلى. بالنسبة لأنظمة كربيد التنغستن عالية القيمة، يلزم أيضاً أخذ عينات لفحص حجم الحبيبات والتركيب عند الاستلام، لتجنب الغش المسبب لفشل مبكر. اعتبار "حالة البودرة" متغيراً في العملية لا ثابتاً، هو علامة نضج هندسة مقاومة البلى.
العشرون، جدول استرشادي سريع لاختيار مقاومة البلى
لمحة سريعة لتحديد الموقع في الموقع: بلى حبيبي نقي (صوامع، مجاري انزلاق) → أكسيد ألمنيوم عالي، مائل للصلابة، غشاء سميك؛ احتواء صدمات (مواسير انحناء، آلات قلب العربات) → زيادة المرونة، خفض الحشو، راتنج مرن؛ احتواء تآكل (أنابيب زيت، بحري) → أساس إيبوكسي مضاد للتآكل مع ركام مقاوم للبلى مركب؛ ظروف حرارية → أساس حراري (انظر دهان فلوروكربون حراري مقاوم للحريق)؛ مرونة ومقاومة تآكل صدمي → نايلون حراري أو بولي إيثيلين (انظر بودرة حرارية التصلب وحرارية اللدونة). حدد أولاً حسب الأبعاد الأربعة: نوع البلى، صلابة الحبيبات، الصدمات، التآكل، ثم حدد السمك ومحتوى الركام، ولن ينحرف الاختيار. الصق هذا الجدول في الصفحة الأولى لبطاقة العملية، ليقلل المبتدئون من التجارب الخاطئة.
الأسئلة الشائعة
س: بماذا تعتمد طبقة بودرة مقاومة البلى أساساً في مقاومة البلى؟
ج: تعتمد على الحشو الصلب (أكسيد الألمنيوم، كربيد السيليكون، كربيد التنغستن وغيرها) لتشكيل هيكل عظمي مقاوم للقطع في الغشاء، مع شبكة تشابك عالية للراتنج لتوفير الصلابة والالتصاق. تحدد مقاومة البلى الكلية بشكل رئيسي نوع الحشو ومحتواه وسمك الغشاء، وصلابة الراتنج نفسه مجرد مساعد.
س: هل الصلابة العالية بقلم الرصاص تعني بالضرورة مقاومة البلى؟
ج: ليس بالضرورة. صلابة قلم الرصاص (GB/T 6739) تعكس مقاومة الخدش، وتقاس مقاومة البلى الكلية بالحشو والسمك. طبقة ناعمة تحتوي بولي تترافلوروإيثيلين أو ثاني كبريتيد الموليبدنوم احتكاكها منخفض، ومقاومة للبلى في بعض الظروف، ولكن صلابة قلم الرصاص لديها ليست عالية. الاثنان ليسا مؤشرين متكافئين.
س: لماذا تفسد طبقة مقاومة البلى الصلبة جداً؟
ج: الطبقة شديدة الصلابة عرضة للتشقق وتكسّر الحواف عند الصدمات أو الانحناء (خاصة مواسير الانحناء وآلات قلب العربات ذات ظروف الصدمات). يجب أن يكون تصميم مقاومة البلى توازناً بين ركام صلب وأساس مرن، والنظام الهش الصرف سيفشل مبكراً تحت الصدمات.
س: كيف تختار اختبار مقاومة البلى ليكون ذا دلالة؟
ج: اختر حسب آلية البلى الحقيقية: بلى خفيف أو زخرفي بـ Taber (GB/T 1768 / ASTM D4060)؛ تآكل صدمي أو أنابيب برمل ساقط أو ASTM G65 عجلة مطاطية رمل جاف؛ احتواء صدمات يلزمه اختبار صدمات. يجب أن تقترب طريقة المختبر من ظروف العمل، وإلا حكم خاطئ. يجب كتابة كامل المعاملات في التقرير: الحمل، نوع العجلة، عدد الدورات، زاوية الهجوم وغيرها.
س: ما سمك بودرة مقاومة البلى عادة؟
ج: حسب شدة البلى، المعتاد 150–500 ميكرون، وبلى شديد (صوامع، أنابيب زيت) قد يصل إلى 1 ملم. رقيق جداً لا يقاوم البلى، وسميك جداً عرضة للتشقق؛ تغليف وتسميك الحواف.
س: هل يمكن الجمع بين مقاومة البلى والحماية من التآكل؟
ج: نعم وغالباً ما يلزم ذلك. أنابيب وقضبان النفط والأجهزة البحرية تُبلى وتُتآكل، تُستخدم ركام مقاوم للبلى مع أساس إيبوكسي مضاد للتآكل مركب (انظر طلاء بودرة ثقيل مضاد للتآكل)، بطلاء واحد يجمع الاثنين.
س: ما أهمية المعالجة المسبقة لمقاومة البلى؟
ج: بالغة الأهمية. الرمل Sa2.5 لزيادة التشابك الميكانيكي وإزالة القشور المؤكسدة؛ إذا كان الأساس به صدأ، سيأخذ البلى قشرة الصدأ بالتقشر أولاً، وتصبح طبقة مقاومة البلى بلا فائدة. المعالجة المسبقة تحدد عمر الالتصاق.
س: هل البودرة الحرارية اللدونة مناسبة لمقاومة البلى؟
ج: مناسبة لبعض الظروف. بودرة حرارية اللدونة من نايلون أو بولي إيثيلين أو بولي إيثيلين فائق الوزن الجزيئي مرونتها جيدة، وتقاوم تآكل الحبيبات والاحتكاك، وتُستخدم غالباً لبطانة الصوامع واللوالب (انظر بودرة حرارية التصلب وحرارية اللدونة)؛ ولكن صلابتها ومقاومتها للحرارة أقل من إيبوكسي حراري مع حشو سيراميك.
س: هل الطبقة المحتوية ثاني كبريتيد الموليبدنوم أو بولي تترافلوروإيثيلين مقاومة للبلى أم مخفّضة للاحتكاك؟
ج: تندرج تحت تخفيف الاحتكاك (مقاومة التآكل اللاصق)، بالاعتماد على معامل احتكاك منخفض لمنع التصاق المعدنين، دون زيادة الصلابة ذاتها. غالباً تُركب مع ركام صلب: حبيبات صلبة تقاوم بلى الحبيبات، وطور ناعم يخفض الاحتكاك، كلٌ بدوره.
س: كيف تحكم أي بودرة مقاومة للبلى تلزم في الموقع؟
ج: بالاختيار رباعي الأبعاد: نوع البلى (حبيبي/تآكل صدمي/لاصق/إجهاد)، صلابة الحبيبات، وجود صدمات، تآكل الوسط أم لا. بلى حبيبي نقي مائل للصلابة (أكسيد ألمنيوم عالي)، احتواء صدمات يزيد المرونة، بيئة تآكل تجمع الحماية، حرارة الوسط تحدد تحمل الراتنج للحرارة (انظر دهان فلوروكربون حراري مقاوم للحريق). لسطح صلب متطرف يمكن مقارنة اللحام الرث/الصهر بالليزر.
س: كيف تدار حياة طبقة مقاومة البلى عند تلفها؟
ج: إنشاء حلقة مغلقة "عينة اختبارية—قياس فعلي—استبدال": قبل التشغيل تُعلق عينات بنفس النظام، ويُوزن ويُقاس سمكها دورياً لاستنتاج العمر المتبقي، مع خط إنذار للحد الأدنى للسمك، وعند الوصول يُعاد الطلاء، لتحويل الإصلاح الطارئ السلبي إلى صيانة خطة استباقية، وتقليل التوقف غير المخطط.
قراءات إضافية
- التطبيق الهندسي لطلاء بودرة ثقيل مضاد للتآكل: "مقاومة البلى مع الحماية" لأنابيب وقضبان النفط هو الوضع الصناعي المعتاد، والمقالتان مكملتان.
- الفروق الجوهرية بين بودرة حرارية التصلب وحرارية اللدونة: بطانة الصوامع غالباً تختار نايلون حراري اللدونة أو بولي إيثيلين مقاوم للبلى، يقدم هذا المقال قطباً آخر للاختيار.
- معالجة سطح الطلاء Sa2.5 ودرجات الرمل: أساس عمر طبقة مقاومة البلى هو المعالجة المسبقة، والتخشين بالرمل يحدد التشابك الميكانيكي مباشرة.
- مبادئ وتصنيفات بودرة الطلاء: من آلية تكوين الغشاء إلى اختيار نظام الراتنج
- طلاء بودرة عازلة: المقاومة الحجمية، قوة عازلية وم applications كهربائية
- تطبيق طلاء صناعي: معاملات الرش بدون هواء، التحكم بسمك الغشاء والفواصل الزمنية للطلاء