Le revêtement en poudre résistant à l'usure est une catégorie de revêtement fonctionnel qui, par l'incorporation de charges dures et d'un réseau hautement réticulé, permet au film de revêtement de maintenir sa qualité et sa stabilité dimensionnelle sous l'action mécanique de frottement, rayure, érosion, impact, etc. Dans de nombreuses situations industrielles, la défaillance ne provient pas de la corrosion ou du vieillissement, mais de l'« usure » — les équipements de convoyage sont rayés par les matériaux, les tuyaux pétroliers érodés par les fluides produits, les racks heurtés par les chariots élévateurs, les machines minières usées par le minerai. Selon des statistiques incomplètes, les pertes de matériaux et de consommation énergétique causées par le frottement et l'usure représentent une part considérable dans l'industrie manufacturière. Le revêtement en poudre, capable d'une application épaisse en une seule fois, d'une addition libre de charges et sans solvant, est le support naturel des revêtements résistants à l'usure, pouvant former à la surface du métal une coque de protection plus dure et plus résistante à l'usinage que le substrat. Plus crucialement, le revêtement en poudre résistant à l'usure transforme la « résistance à l'usure » du remplacement de la pièce entière en « ajout d'une coque dure concevable à la surface », réduisant considérablement les coûts d'arrêt et de pièces de rechange.
Dans le domaine des poudres fonctionnelles, kexinMaterials (kexinMaterials) propose des solutions allant de l'époxy résistant à l'usure général à la poudre à haute teneur en alumine et au carbure de silicium ultra-résistante à l'usure, en synergie avec la protection anticorrosion et antistatique. Cet article, sur la base de normes citables (GB/T 1768, GB/T 23988, ASTM D4060, ASTM G65, GB/T 6739, etc.), décompose la logique technique du revêtement en poudre résistant à l'usure, aidant les ingénieurs à transformer la « résistance à l'usure » d'un slogan en une conception de conditions de service quantifiable.
I. Les quatre mécanismes fondamentaux de l'usure
Pour résister à l'usure, il faut d'abord comprendre « par quoi on est usé ». L'usure se divise en quatre catégories selon le mécanisme. La première est l'usure abrasive : des particules dures (sable, minerai, poussière) labourent entre deux surfaces, c'est la plus courante. La résistance repose sur des charges à haute dureté (alumine, carbure de silicium, corindon). La deuxième est l'usure adhésive : deux surfaces métalliques en contact direct soudées à froid — déchirées (comme un grippage sans huile). La résistance repose sur des charges à faible friction (disulfure de molybdène, polytétrafluoroéthylène, graphite) et un revêtement d'isolation. La troisième est l'usure par érosion : un fluide à haute vitesse transportant des particules frappe la surface (comme les coudes de tuyauterie, les pompes à boue). La résistance repose sur un équilibre entre ténacité et dureté, le trop fragile pur se fissure. La quatrième est l'usure par fatigue ou micro-usure : desquamation par fatigue de surface sous charge cyclique. La résistance repose sur une haute adhérence et un réseau anti-fatigue.
Un même revêtement doit souvent faire face à la superposition de plusieurs mécanismes, donc « ne rechercher que la dureté » est une erreur — trop dur et cassant, sous impact il s'effrite au contraire, il faut « dur et tenace ». Il faut ajouter deux types de conditions de service : l'un est l'association corrosion-érosion (erosion-corrosion), comme les fluides produits contenant du sable et des ions chlorure, qui usent et corrodent à la fois, un revêtement uniquement résistant à l'usure ou uniquement anticorrosion ne tient pas ; l'autre est la micro-usure (fretting), aux endroits de glissement relatif minuscule des assemblages boulonnés et des ajustements serrés, facile à devenir source de fatigue. Identifier le mécanisme dominant est la première étape de la sélection, si la méthode est fausse, le revêtement le plus dur est inutile.
II. Charges résistant à l'usure et système de dureté
La « dureté » du revêtement en poudre résistant à l'usure provient des charges et de la réticulation. L'alumine (corindon) a une dureté Mohs de 9, une microdureté d'environ 2000, c'est l'agrégat principal résistant à l'usure, général ; le carbure de silicium Mohs 9,5, extrêmement élevé, convient à l'usure abrasive extrême, mais légèrement conducteur et dur-cassant ; le carbure de tungstène extrêmement élevé (microdureté supérieure à 2000), utilisé pour les outils de forage pétrolier, mais cher et dense ; la silice ou le quartz Mohs 7, usure moyenne, bon marché ; le disulfure de molybdène et le polytétrafluoroéthylène sont mous, utilisés pour la réduction de friction et la résistance adhésive ; le nylon ou le polyéthylène (thermoplastique) ont une usure tenace, conviennent à l'érosion par particules. La dureté au crayon du corps de résine (GB/T 6739) influence aussi la résistance à l'usure : le réseau réticulé époxy et polyuréthane a une haute dureté et résiste aux rayures ; mais la « résistance à l'usure macroscopique » apportée par les charges est bien supérieure à la dureté de la résine elle-même. La formulation est une combinaison de « agrégat dur renforçant un corps tenace avec haute adhérence ».
Complément sur les points d'ingénierie des charges : la taille des particules et le gradation des charges influencent la compacité et la résistance à l'usure — une granulométrie unique laisse facilement des vides, le gradation (mélange fin et grossier) améliore la densité de tassement et réduit les piqûres ; la teneur en charges a une limite, trop élevée le revêtement de résine est incomplet, l'adhérence et la ténacité diminuent ; le traitement de surface des charges (agent de couplage) améliore l'interface avec la résine et réduit la desquamation. Le carbure de tungstène bien que très dur, mais dense, sédimente facilement lors du pulvérisage et coûte cher, n'est utilisé que dans des conditions extrêmes comme le forage pétrolier et les pompes à boue ; l'alumine a le meilleur rapport qualité-prix, c'est la force principale de la plupart des poudres résistantes à l'usure. Le disulfure de molybdène et le PTFE n'augmentent pas la dureté mais réduisent le coefficient de friction, conviennent à la « réduction de friction et résistance adhésive » plutôt qu'à la « résistance à l'usinage ».
| Charge/système | Dureté (Mohs/micro) | Rôle | Remarque |
|---|---|---|---|
| Alumine Al₂O₃ (corindon) | Mohs 9 / HV ~2000 | Agrégat principal résistant à l'usure, général | Excès réduit la ténacité |
| Carbure de silicium SiC | Mohs 9,5 / extrêmement élevé | Usure abrasive extrême | Légèrement conducteur, dur-cassant |
| Carbure de tungstène WC | Extrêmement élevé (HV ~2000+) | Usure lourde, outils de forage pétrolier | Cher, dense |
| Silice/quartz | Mohs 7 | Usure moyenne, bon marché | Général |
| Disulfure de molybdène MoS₂ | Mou | Réduction friction, résistance adhésive | N'augmente pas la dureté |
| Polytétrafluoroéthylène PTFE | Mou | Auto-lubrifiant, réduit friction | N'augmente pas la dureté |
| Nylon/polyéthylène (thermoplastique) | Moyenne | Usure tenace (particules) | Voir poudre thermoplastique |
III. Méthodes d'évaluation de la résistance à l'usure
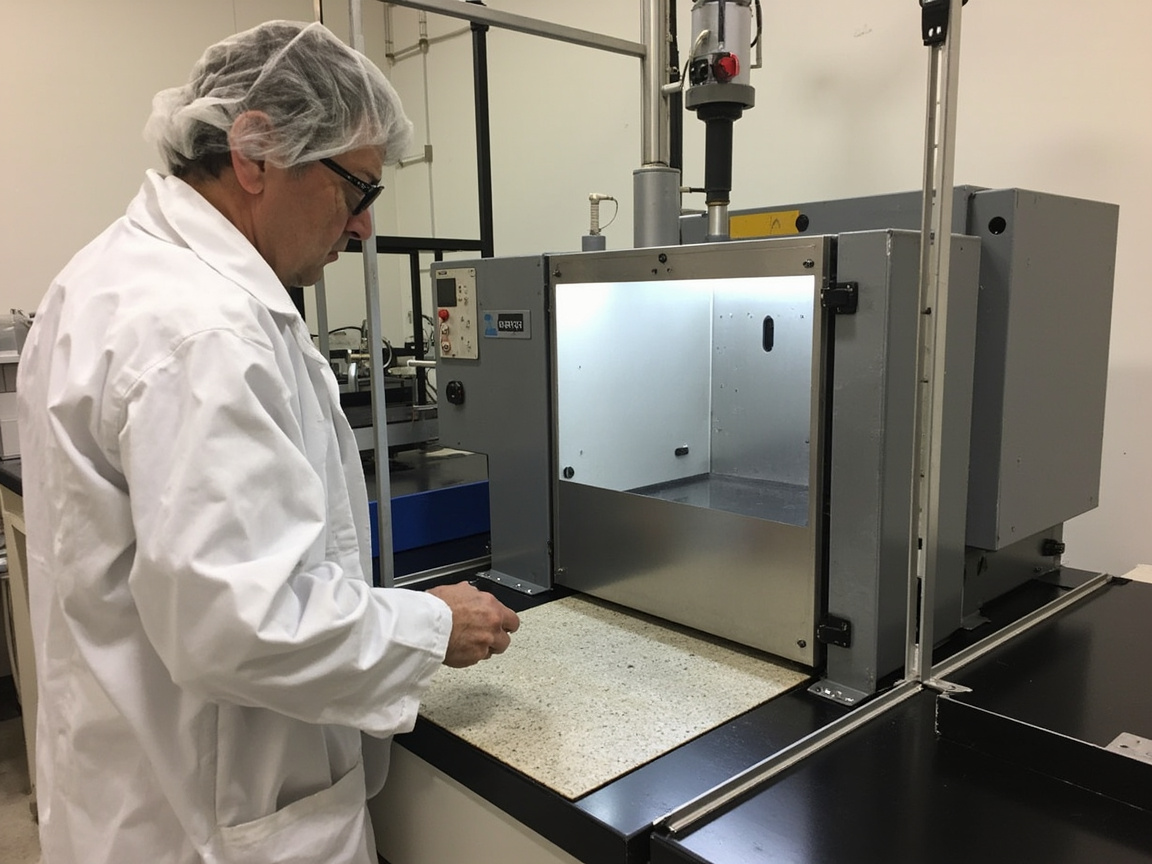
Il n'y a pas d'essai unique universel pour la résistance à l'usure, il faut choisir la méthode selon les conditions de service. L'usure Taber selon GB/T 1768 ou ASTM D4060, meule en caoutchouc rotative abrasant, mesure la perte de masse ou le nombre de tours ; convient à l'usure décorative ou générale, les résultats sont fortement affectés par la charge, le type de roue, le nombre de tours. La méthode de sable tombant selon l'esprit de GB/T 23988, le sable érode l'échantillon, mesure la quantité de sable ou la perte d'épaisseur atteignant l'usure spécifiée ; simule l'érosion, convient aux tuyaux ou équipements de transport pneumatique. La roue caoutchouc à sable sec selon ASTM G65, sable quantifié meule l'échantillon sous la roue, quantifie la perte de volume ; classique pour l'usure industrielle. La chute de billes ou l'érosion mesure l'impact de particules à haute vitesse, évalue le taux d'érosion. La dureté au crayon (GB/T 6739) reflète indirectement la résistance aux rayures, ne équivaut pas à l'usure macroscopique.
Rappel clé : les données d'usure en laboratoire n'ont de sens que si elles sont « proches des conditions de service ». Un bon Taber ne signifie pas une bonne résistance à l'érosion par minerai — la méthode d'essai doit correspondre au mécanisme d'usure réel, sinon le jugement est erroné. En approfondissant la lecture des paramètres d'essai : les roues CS-10 / H-22 de Taber, la charge de 250 g–1000 g, le réglage du nombre de tours différents, les résultats varient énormément, le rapport doit indiquer tous les paramètres pour être comparable ; ASTM G65 a plusieurs procédures A–E (débit de sable sec, charge, tours différents), la procédure A est couramment utilisée pour l'usure industrielle lourde ; le débit de sable et la hauteur de chute de la méthode de sable tombant déterminent l'angle et la vitesse d'érosion, l'angle différent (impact normal vs balayage tangentiel) change le mécanisme. La perte de masse d'un même revêtement à 30° et 90° d'angle d'attaque peut être totalement différente, c'est précisément la variable clé de la sélection pour l'érosion.
IV. Équilibre entre dureté et ténacité
La plus grande contradiction de conception du revêtement résistant à l'usure est « dur et tenace ». Trop dur (haute alumine ou carbure de silicium, haute réticulation) : forte résistance à l'abrasion, mais sous impact ou flexion facile à fissurer, éclater ; trop tenace (thermoplastique, faible réticulation) : bonne résistance à l'impact, mais facilement laboué par les particules ; optimal : la matrice a une certaine ténacité pour absorber l'impact, l'agrégat dur supporte l'usinage des particules, et l'agrégat adhère bien à la matrice sans desquamation.
En ingénierie, on ajuste la formulation selon la « proportion d'impact » : usure purement abrasive (silos, goulottes) peut pencher vers dur ; contenant impact (coudes, déchargeurs) nécessite une augmentation de ténacité (modification élastique, réduction de charge, résine tenace). kexinMaterials (kexinMaterials) dans la poudre résistante à l'usure pour tiges et tuyaux pétroliers fait souvent un équilibre de « matrice époxy tenace avec alumine moyenne-élevée », résistant à la fois à l'érosion des fluides produits et aux collisions en fond de puits. On peut utiliser une règle qualitative pour aider au jugement : lorsque l'usure est dominée par « balayage de particules à bas angle et haute vitesse » (comme pales d'éolienne, roues de pompe à boue), la ténacité est plus importante que la dureté absolue, car le revêtement cassant sera desquamé par impacts répétés ; lorsque l'usure est dominée par « labourage de particules à grand angle » (comme plaque de fond de silo, racleurs), l'agrégat à haute dureté est plus critique. Estimer clairement le « angle — vitesse — dureté des particules » des conditions de service permet de fixer le ratio dur-ténace.
V. Systèmes thermoplastiques résistants à l'usure et comparaison des procédés de surface dure
Outre l'époxy thermodurcissable avec charges céramiques, il y a deux autres voies importantes pour la résistance à l'usure :
Poudre thermoplastique : nylon (PA), polyéthylène (PE), polyéthylène à ultra haute masse moléculaire (UHMW-PE), polyétheréthercétone (PEEK), etc., résistent à l'érosion et au frottement par particules par la ténacité, souvent utilisés pour revêtement interne de silos, vis, équipements alimentaires et pharmaceutiques (sans pollution). Leur avantage est bonne ténacité, non cassant, applicable en épaisseur ; l'inconvénient est dureté et résistance thermique inférieures au thermodurcissable avec céramique. Pour la sélection voir poudre thermodurcissable et thermoplastique.
Comparaison des procédés de surface dure : le pulvérisage de poudre résistante à l'usure n'est qu'un type de « surface dure ». À côté on trouve le soudage d'apport (couche d'alliage élevée, très épaisse et dure mais grande déformation thermique), le thermique par flamme/arc (couche métallique ou céramique, liaison par accrochage mécanique), le revêtement par laser (faible dilution, liaison métallurgique, haute précision mais équipement cher). L'avantage du pulvérisage électrostatique de poudre est basse température, sans solvant, préfabrication d'pièces complexes en usine, épaisseur moyenne en une fois, convient aux pièces standard en série ; l'inconvénient est épaisseur et dureté extrême inférieures au soudage d'apport/fusion. La sélection est un compromis « performance — déformation — coût — série » plutôt que de poursuivre aveuglément la dureté maximale.
VI. Applications typiques
Convoyage et silos : convoyeurs à bande, goulottes, revêtement interne de trémies, résistent à l'usure abrasive du minerai ou des céréales. Tiges et tuyaux pétroliers : pompes à pompage, tuyaux, joints de tiges de forage en poudre résistante à l'usure et à la corrosion (souvent aussi anticorrosion, voir revêtement en poudre à haute protection anticorrosion). Éolien et engins de chantier : bord d'attaque de pale, godets, plaques résistantes à l'usure. Racks et sols : sol de couloir de chariot élévateur, montants de rack, résistent aux collisions et rayures (voir revêtement antistatique souvent nécessaire résistant à l'usure au sol). Automobile et général : pièces de châssis, couvre résistant à l'usure des amortisseurs. Complément : plaques de concasseur minier, hydrocyclones de préparation minérale, protection de rouleaux de broyeur vertical à ciment, tuyauteries de drague, sont tous des scénarios à haute valeur pour la poudre résistante à l'usure — l'arrêt d'une heure de ces équipements coûte des dizaines de milliers de yuans, l'investissement d'une couche résistante à l'usure en surface a un rapport coût-bénéfice extrêmement élevé.
VII. Application et compatibilité
La poudre résistante à l'usure est sensible au prétraitement et à l'épaisseur de film. Prétraitement : sablage Sa2.5 (référence traitement de surface de revêtement Sa2.5), rugir la surface pour améliorer l'accrochage mécanique, éliminer la calamine (sinon l'usure expose d'abord le substrat). Épaisseur de film : la résistance à l'usure dépend de l'épaisseur, généralement 150–500 micromètres, l'usure lourde peut atteindre 1 mm ; trop fin n'est pas résistant, trop épais fissure facilement. Réticulation : réticulation suffisante pour garantir la dureté et l'adhérence de la matrice ; montée en température par paliers pour évacuer les gaz. Arêtes : les arêtes s'usent facilement, nécessitent un enveloppement et épaississement. kexinMaterials (kexinMaterials) lors de la compatibilité résistante à l'usure sélectionne selon quatre dimensions « type d'usure (abrasion/érosion/adhésive) × dureté des particules × intensité d'impact × corrosion du milieu » et donne l'épaisseur de film et le système de charges.
L'application nécessite aussi de noter : les poudres contenant des charges lourdes (carbure de tungstène, carbure de silicium) sédimentent facilement, avant pulvérisation il faut fluidiser et mélanger suffisamment, l'alimentation en poudre doit être stable, sinon l'épaisseur et la distribution des charges sont inégales ; les systèmes à haute charge ont une viscosité de fusion élevée et un mauvais niveaument, nécessitent une augmentation modérée de la température de réticulation ou un prolongement du maintien, mais il faut éviter la sur-réticulation cassante ; les arêtes et orifices, à cause du blindage Faraday et de l'« effet de bord », sont souvent plus fins, zone de départ de l'usure, nécessitent pré-épaississement ou retouche. Ces détails déterminent si la couche résistante à l'usure est une « protection uniforme » ou un « point faible local ».
VIII. Erreurs courantes
Erreur 1 : haute dureté au crayon égale bonne résistance à l'usure. Faux. La dureté au crayon résiste aux rayures, l'usure macroscopique est dominée par les charges et l'épaisseur, un revêtement mou en PTFE peut aussi être résistant à l'usure à faible friction. Erreur 2 : plus dur, plus résistant à l'usure. Faux. Trop dur sous impact se fissure, il faut équilibre dur-ténace. Erreur 3 : bon Taber signifie tout-terrain. Faux. Taber simule une usure légère, n'équivaut pas à la résistance à l'érosion par minerai, l'essai doit coller aux conditions. Erreur 4 : seulement revêtir sans traiter le substrat. Faux. Prétraitement insuffisant, la couche résistante s'effrite d'abord avec la rouille. Erreur 5 : résistance à l'usure sans rapport avec l'anticorrosion. Faux. Tiges et tuyaux pétroliers usent et corrodent à la fois, nécessitent composite (voir revêtement en poudre à haute protection anticorrosion). Erreur 6 : épais suffit. Faux. Trop épais contraintes internes élevées, fissuration des arêtes, et la couche épaisse à forte charge a mauvais niveaument et facilement des pores. Erreur 7 : appliquer en une fois au maximum. Faux. Il faut assortir l'épaisseur au taux d'usure, trop épais gaspille, trop fin vieillit prématurément.
IX. Tendances techniques
Une est le renforcement nano : nano-alumine ou carbure de silicium améliorent la compacité et la dureté tout en gardant la ténacité ; deux est le revêtement gradient : surface dure, fond tenace, concilie résistance à l'usure et à l'impact ; trois est le composite auto-lubrifiant : agrégat dur plus disulfure de molybdène ou PTFE, résistant à l'usure et réduisant la friction ; quatre est la surveillance d'usure en ligne : réseau de capteurs intégré alerte pour remplacement ; cinq est la refabrication : après défaillance par usure de pièces anciennes, re-revêtir en poudre résistante pour restaurer dimension et vie, est un moyen important d'économie circulaire.
X. Arbre de décision de sélection
Pour choisir la poudre résistante à l'usure, d'abord voir le type d'usure (abrasion, érosion, adhésive, fatigue) ; ensuite la dureté des particules (détermine le niveau d'agrégat) ; puis si contient impact (définit ratio tenace-dur) ; puis si le milieu corrode (définit si anticorrosion incluse) ; enfin la température du substrat (définit la résistance thermique de la résine, voir revêtement silicone haute température). Écrire ce chemin en cahier des charges, la sélection n'est plus au doigt mouillé. Complément : si besoin de surface dure extrême épaisse et capable de supporter l'influence thermique, comparer soudage d'apport/fusion ; si pièces standard en série et besoin sans solvant écologique, la poudre thermodurcissable résistante à l'usure est préférable ; si priorité ténacité anti-érosion, considérer nylon/polyéthylène thermoplastique.
XI. Revue de cas et gestion de durée de vie
Cas 1 : une goulotte de préparation minérale en tôle nue originelle, percée par usure en trois mois. Après changement pour 500 micromètres d'époxy résistant à l'usure à haute alumine, la vie prolongée à plus de deux ans, selon le coût d'arrêt et de remplacement de plaque, le délai de récupération est inférieur à deux mois. Leçon : le rapport coût-bénéfice d'ajouter une coque dure en surface sur les pièces d'usure est bien supérieur au remplacement fréquent.
Cas 2 : un joint de tuyau pétrolier à la fois usé et corrodé, un FBE anticorrosion simple échoue vite. Changé pour poudre composite résistante à l'usure « matrice époxy anticorrosion avec alumine moyenne-élevée », résistant à la fois à l'érosion des fluides produits et à la corrosion, le cycle d'inspection de pompe est significativement allongé. Leçon : l'environnement de puits pétrolier doit être conçu en combinaison usure-corrosion.
Cas 3 : un coude avec revêtement pur à haute alumine, apparition de bords éclatés en fonctionnement. Cause racine : le coude contient impact de particules à haute vitesse, le système pur cassant se desquame sous impacts répétés. Après changement pour « matrice époxy tenace avec alumine moyenne-élevée » et réduction de charge, stable. Leçon : conditions contenant impact doivent équilibrer dur-ténace.
Recommandation de gestion de vie : établir une boucle fermée « échantillon — mesure réelle — remplacement ». Avant mise en service de nouvel équipement, suspendre des échantillons de même système, périodiquement sortir pour peser et mesurer l'épaisseur, calculer la vie restante ; pour les zones facilement usées fixer une ligne d'alarme d'épaisseur minimale, à la ligne re-revêtir, transformer « réparer après cassé » en « réparer selon le taux d'usure planifié », minimisant l'arrêt non planifié.
XII. Défauts courants et dépannage
| Défaut | Cause | Contre-mesure |
|---|---|---|
| Perçage précoce par usure | Épaisseur de film insuffisante | Épaissir au niveau de conception |
| Bords éclatés fissurés | Trop dur, contient impact | Augmenter ténacité, réduire charge |
| Desquamation avec rouille | Mauvais prétraitement | Sablage Sa2.5 |
| Desquamation | Liaison agrégat faible | Optimiser adhérence matrice |
| Perforation par corrosion | Pas d'anticorrosion incluse | Ajouter apprêt anticorrosion |
| Sédimentation inégale des charges | Fluidisation/mélange insuffisants | Fluidiser suffisamment, alimentation poudre stable |
XIII. Normes et liste de contrôle de détection
Réception couvre : GB/T 1768 ou ASTM G65 (résistance à l'usure, selon conditions choisir) ; GB/T 6739 (dureté) ; GB/T 1732 (impact) ; GB/T 9286 (adhérence) ; GB/T 13452.2 (épaisseur film) ; si nécessaire selon GB/T 23988 faire sable tombant ou selon ASTM G65 faire roue caoutchouc à sable sec. Recommandé de faire « usure laboratoire plus échantillon site » double validation, car la méthode laboratoire doit correspondre au mécanisme d'usure réel pour avoir un sens.
XIV. Lecture des paramètres d'essai d'usure et comparabilité des données
Précédemment mentionné que l'essai d'usure doit « coller aux conditions », ici on précise les détails de lecture et de comparabilité. Les résultats Taber (GB/T 1768 / ASTM D4060) dépendent fortement du type de roue (CS-10, H-22, etc.), de la charge (250 g, 500 g, 1000 g) et du nombre de tours, si le rapport n'indique pas tous ces paramètres, les données de différents laboratoires ne sont pas comparables. ASTM G65 divise en procédures A–E, variables clés sont débit de sable sec, charge et tours, l'usage industriel lourd utilise souvent procédure A ; changer un seul élément, la lecture de perte de volume diffère significativement. L'angle d'érosion de la méthode sable tombant (esprit GB/T 23988) est clé : le sable à 30° d'angle d'attaque (balayage tangentiel) et 90° (impact normal) détruit le revêtement par mécanisme totalement différent, la perte de masse d'un même revêtement aux deux angles peut différer de plusieurs fois.
Par conséquent, la valeur des données d'usure n'est pas « à quel point le chiffre est grand », mais « si les conditions sont claires, si cohérentes avec le mécanisme d'usure réel ». Lors de la sélection en ingénierie, exiger du fournisseur les conditions d'essai complètes, et utiliser autant que possible le même abrasif que le site (si site est minerai, utiliser minerai similaire pour érosion), plutôt que de remplacer par sable quartz standard — les différences de dureté et d'arête de différents minéraux faussent le résultat. Considérer les « conditions d'essai » comme partie des données permet d'éviter d'être trompé par de beaux chiffres.
XV. Refabrication et réparation dimensionnelle
Un autre usage à haute valeur de la poudre résistante à l'usure est la « remanufacture » : de nombreux équipements ne sont pas mis au rebut dans leur intégralité, mais présentent une usure locale dépassant la limite (comme les portées d'arbre, les plongeurs, les carters de pompe, les surfaces de rouleaux). La réparation traditionnelle repose sur le soudage d'apport ou le chemisage, ce qui entraîne une forte influence thermique ou un mauvais ajustement ; le revêtement par pulvérisation de poudre permet de reconstruire une coque résistante à l'usure à basse température sur la surface usée, restaurant les dimensions et la fonction, le coût n'étant souvent qu'une fraction de celui d'une pièce neuve, et conforme à l'économie circulaire. Les points clés de la remanufacture : premièrement, éliminer complètement l'ancienne surface usée et la couche de fatigue (par sablage ou usinage jusqu'au substrat dense), sinon le nouveau revêtement s'écaillera avec l'ancienne couche de fatigue ; deuxièmement, contrôler l'épaisseur et la forme de la réparation, en usinant après pulvérisation si nécessaire pour atteindre la tolérance ; troisièmement, choisir le système de charges selon le mécanisme de défaillance d'origine, pour éviter « réparé puis cassé ». Pour les pièces d'usure en série, établir un cycle « usure à la limite — rerevêtement — réutilisation » est une voie pragmatique pour réduire les coûts et augmenter l'efficacité.
XVI. Diagnostic microscopique de la défaillance des revêtements résistants à l'usure
Lorsqu'une couche résistante à l'usure défaille prématurément, l'œil nu ne voit pas la cause racine ; il faut utiliser un diagnostic microscopique pour traduire le « phénomène » en « contre-mesure ». Morphologies de défaillance courantes et leurs indications :
Premièrement, sillons de rabotage dominants : cela indique une dureté macroscopique ou un manque d'agrégats, la contre-mesure est d'augmenter la teneur ou la taille des particules d'alumine/carbure de silicium, ou de changer pour un agrégat plus dur.
Deuxièmement, écaillage des bords, détachement en morceaux (chunk) : cela indique un système trop fragile ou soumis à des chocs, la contre-mesure est de renforcer la ténacité (réduire la charge de charges, ajouter une modification élastique, utiliser une résine tenace), plutôt que de continuer à durcir.
Troisièmement, détachement en plaque entière à l'interface : la cause racine est généralement à l'interface — préparation de surface insuffisante (ancrage insuffisant, huile/rouille présente), apprêt incompatible, ou désaccord d'expansion thermique entre la poudre et le substrat ; la contre-mesure est de refaire la préparation de surface et l'apprêt.
Quatrièmement, agrégats exposés mais matrice usée : cela indique une contribution insuffisante de la résine à l'usure ou une cure incomplète, la contre-mesure est d'ajuster la densité de réticulation et la fenêtre de cure.
Inclure la section SEM ou l'observation métallographique de la surface défaillante dans la revue permet d'orienter l'amélioration de la formulation et du procédé ; sinon, chaque fois c'est « ajuster au feeling ». Kexin New Materials (kexinMaterials) recommande aux clients, dans les solutions résistant à l'usure, de conserver les pièces défaillantes pour analyse de section, en guidant l'itération par des preuves plutôt que par des conjectures.
XVII. Variables de conception de formulation des poudres résistant à l'usure
La formulation de la poudre résistante à l'usure est essentiellement l'équilibre de trois variables « agrégat — matrice — interface ». L'agrégat détermine la limite de résistance à la coupe (type, taille de particule, gradation, teneur) ; la matrice (époxy, polyester, polyuréthane ou autre) détermine la ténacité et l'adhérence (densité de réticulation, température de transition vitreuse, mouillage des agrégats) ; l'interface (agent de couplage, apprêt) détermine que l'agrégat ne s'écaille pas. Augmenter la résistance à l'usure ajoute souvent des agrégats durs, mais un excès d'agrégats sacrifie la ténacité et le niveau, donc en ingénierie on utilise la gradation (mélange fin/gros) et le traitement de couplage pour « être dur tout en ne craquant pas ». Lorsque la température de service est élevée (voir peinture fluorocarbonée haute température en silicone), il faut également basculer le système de résine vers une matrice résistante à la chaleur. Il n'y a pas de formulation « la meilleure », seulement « la plus proche du cas de service » — c'est aussi pourquoi la poudre résistante à l'usure est généralement personnalisée selon le scénario d'application, plutôt que d'utiliser une formulation universelle unique pour tout couvrir.
XVIII. Exemple d'acceptation de chantier et de gestion des éprouvettes
L'acceptation des travaux résistants à l'usure recommande le « trio » : premièrement, l'épaisseur de film (mesure multipoints selon GB/T 13452.2, incluant les arêtes et zones facilement usées) ; deuxièmement, l'adhérence (quadrillage selon GB/T 9286, surtout pour les systèmes contenant des agrégats, garantir qu'il n'y a pas de détachement en plaque) ; troisièmement, la validation de l'usure (selon le cas, Taber / ASTM G65 / sable tombant, et enregistrer les paramètres complets). Pour les équipements critiques, suspendre des éprouvettes du même système en cours de fonctionnement, peser et mesurer périodiquement pour estimer la durée de vie résiduelle, et fixer une ligne d'alarme pour un rerevêtement proactif. Écrire « éprouvette — mesure réelle — remplacement » dans le règlement d'exploitation-maintenance fait de la couche résistante à l'usure une « pièce de consommation gérable » plutôt qu'un « revêtement jetable », réduisant au maximum les arrêts non planifiés et les coûts de réparation d'urgence.
XIX. Stockage, transport et gestion d'ouverture des poudres résistant à l'usure
La poudre résistante à l'usure contient souvent des charges lourdes (carbure de tungstène, carbure de silicium), facilement hygroscopiques et agglomérées, avec sédimentation à long terme ; la gestion du stockage et du transport affecte directement la fluidisation et l'apparence. L'entrepôt doit être frais et sec, anti-humidité et à l'abri de la chaleur ; après ouverture, utiliser rapidement et sceller ; la poudre recyclée est réincorporée selon la carte de procédé et tamisée périodiquement pour éliminer les agglomérats ; les différents systèmes et couleurs sont strictement séparés, aucune récupération mixte. Sur site, en cas d'instabilité de pulvérisation, de fluctuation d'épaisseur ou de granules en surface, vérifier d'abord si la poudre est humide et si la fluidisation est uniforme, puis l'équipement — la plupart des « anomalies de pulvérisation » trouvent leur racine dans l'état de la poudre, non dans les paramètres du pistolet. Inclure le stockage-transport dans la carte de procédé assure la stabilité de la qualité de la couche résistante à l'usure.
De plus, la stabilité de la granulométrie des poudres à charges lourdes doit être surveillée : après stockage prolongé, les agrégats grossiers peuvent légèrement sédimenter et se stratifier ; avant utilisation, il faut fluidiser et mélanger selon le temps prescrit pour garantir que la composition de la poudre pulvérisée est identique à l'origine ; sinon, même si les paramètres ne changent pas, l'épaisseur et la résistance à l'usure dériveront. Pour les systèmes à carbure de tungstène de haute valeur, des contrôles de granulométrie et de composition à la réception sont encore plus nécessaires, pour éviter la substitution de matériaux inférieurs causant une défaillance précoce. Considérer « l'état de la poudre » comme une variable de procédé plutôt que comme une constante est le signe de la maturité de l'ingénierie résistante à l'usure.
XX. Tableau de référence rapide pour la sélection résistante à l'usure
Un résumé en une phrase facilite le positionnement rapide sur site : abrasion pure (trémie, goulotte) → alumine élevée, plutôt dur, film épais ; avec choc (coude, déchargeur) → ténacité accrue, charge réduite, résine tenace ; avec corrosion (tuyau à huile, maritime) → matrice époxy anticorrosion plus agrégat résistant à l'usure composite ; cas à haute température → matrice résistante à la chaleur (voir peinture fluorocarbonée haute température en silicone) ; ténacité contre érosion → nylon thermoplastique ou polyéthylène (voir poudres thermodurcissables et thermoplastiques). Positionner d'abord selon les quatre dimensions type d'usure, dureté des particules, choc, corrosion, puis fixer l'épaisseur et la teneur en agrégats, et la sélection ne sera pas erronée. Afficher ce tableau sur la première page de la carte de procédé permet aux débutants de perdre moins de temps.
Questions fréquentes
Q : Sur quoi repose principalement la résistance à l'usure du revêtement en poudre ?
R : Sur les charges dures (alumine, carbure de silicium, carbure de tungstène, etc.) formant un squelette anti-coupe dans le film, et sur le réseau hautement réticulé de la résine fournissant dureté et adhérence. La résistance à l'usure macroscopique est principalement déterminée par le type, la teneur et l'épaisseur des charges ; la dureté propre de la résine n'est qu'auxiliaire.
Q : Une haute dureté au crayon signifie-t-elle forcément résistant à l'usure ?
R : Pas nécessairement. La dureté au crayon (GB/T 6739) reflète la résistance aux rayures ; la résistance à l'usure macroscopique est dominée par les charges et l'épaisseur. Un revêtement mou contenant du PTFE ou du disulfure de molybdène a un faible frottement et est aussi résistant à l'usure dans certains cas, mais sa dureté au crayon n'est pas élevée. Ce ne sont pas des indicateurs équivalents.
Q : Pourquoi une couche trop dure résistante à l'usure casse-t-elle ?
R : Un revêtement trop dur soumis à un choc ou à une flexion craque et s'écaille facilement aux bords (surtout les coudes, déchargeurs et autres cas avec choc). La conception résistante à l'usure doit équilibrer agrégats durs et matrice tenace ; un système purement fragile échoue plus tôt sous choc.
Q : Comment choisir l'essai d'usure pour qu'il soit significatif ?
R : Selon le mécanisme réel d'usure : usure légère ou décorative avec Taber (GB/T 1768 / ASTM D4060) ; érosion ou tuyauterie avec sable tombant ou ASTM G65 roue caoutchouc sable sec ; avec choc, ajouter un essai de choc. La méthode de laboratoire doit se rapprocher du cas de service, sinon erreur de jugement. Le rapport doit indiquer charge, type de roue, tours, angle d'attaque, etc.
Q : Quelle épaisseur généralement pour la poudre résistante à l'usure ?
R : Selon l'intensité d'usure, couramment 150–500 micromètres, usure lourde (trémie, tuyau à huile) jusqu'à 1 mm. Trop fin pas résistant, trop épais facilement craquelé ; arêtes renforcées.
Q : Peut-on faire résistance à l'usure et anticorrosion ensemble ?
R : Oui et souvent nécessaire. Les tiges et tuyaux pétroliers, équipements maritimes sont à la fois usés et corrodés ; on utilise un composite agrégat résistant à l'usure plus matrice époxy anticorrosion (voir revêtement en poudre à forte anticorrosion), en une seule application.
Q : Quelle importance de la préparation de surface pour la résistance à l'usure ?
R : Très importante. Le sablage Sa2.5 améliore l'engrènement mécanique, enlève l'oxyde ; si le substrat a de la rouille, l'usure emportera d'abord la rouille et le revêtement sera vain. La préparation de surface détermine la durée d'adhérence.
Q : La poudre thermoplastique convient-elle à la résistance à l'usure ?
R : Convient à certains cas. Les poudres thermoplastiques nylon, polyéthylène, polyéthylène à ultra haut poids moléculaire ont une bonne ténacité, résistent à l'érosion par particules et au frottement, souvent utilisées pour revêtement interne de trémie, vis (voir poudres thermodurcissables et thermoplastiques) ; mais dureté et résistance thermique inférieures à l'époxy thermodurcissable avec charges céramiques.
Q : Le revêtement contenant du disulfure de molybdène ou du PTFE est-il résistant à l'usure ou anti-frottement ?
R : C'est anti-frottement (anti-usure adhésive), par faible coefficient de frottement empêchant le grippage de deux métaux, n'augmente pas la dureté. Souvent composite avec agrégats durs : particules dures contre abrasion, phase molle réduit frottement, chacun son rôle.
Q : Comment juger sur site quel poudre résistante à l'usure utiliser ?
R : Selon les quatre dimensions : type d'usure (abrasion/érosion/adhésive/fatigue), dureté des particules, présence de choc, milieu corrosif. Abrasion pure plutôt dur (alumine élevée), avec choc ténacité accrue, environnement corrosif ajouter anticorrosion, température du milieu détermine la résistance thermique de la résine (voir peinture fluorocarbonée haute température en silicone). Pour surface extrêmement dure, comparer aussi soudage d'apport/laser cladding.
Q : Comment gérer la durée de vie quand le revêtement résistant à l'usure est endommagé ?
R : Établir la boucle fermée « éprouvette — mesure réelle — remplacement » : suspendre des éprouvettes du même système avant mise en service, peser et mesurer périodiquement pour estimer la durée résiduelle, fixer une ligne d'alarme d'épaisseur minimale, rerevêtir à la ligne, transformant la réparation d'urgence passive en maintenance planifiée active, réduisant les arrêts non planifiés.
Lecture complémentaire
- Application ingénierie du revêtement en poudre à forte anticorrosion : le composite « résistant à l'usure plus anticorrosion » pour tiges/tuyaux pétroliers est courant en industrie, les deux articles se complètent.
- Différences clés entre poudres thermodurcissables et thermoplastiques : le revêtement interne de trémie choisit souvent nylon thermoplastique ou polyéthylène résistant à l'usure, cet article offre l'autre pôle de sélection.
- Traitement de surface Sa2.5 et niveaux de sablage : la racine de la durée du revêtement résistant à l'usure est la préparation de surface, le sablage détermine directement l'engrènement mécanique.
- Principe et classification des revêtements en poudre : du mécanisme de formation du film à la sélection du système de résine
- Revêtement en poudre isolant : résistance volumique, rigidité diélectrique et applications électriques
- Application industrielle de peinture : paramètres de pulvérisation sans air, contrôle d'épaisseur et intervalle de peinture