Schienenfahrzeuge sind bewegliche große Stahlbauwerke, die nicht nur über Jahre hinweg Wind und Regen, Salznebel, UV-Strahlung und Temperaturschwankungen ausgesetzt sind, sondern auch Steinschlag, Vibrationen und häufiger Reinigung bei Hochgeschwindigkeitsbetrieb standhalten müssen, während sie gleichzeitig immer strengeren Brandschutz- und Umweltanforderungen genügen müssen. Die dazugehörigen Beschichtungssysteme haben längst die naive Vorstellung von „einfach eine Schicht Farbe zum Rostschutz und zur Verschönerung auftragen“ hinter sich gelassen und entwickeln sich zu einem Systemengineering, das Korrosionsschutz, Dekoration, Brandschutz, Wetterbeständigkeit und Farbmanagement integriert. Dieser Artikel beginnt beim Korrosionsschutz von Stahlkonstruktionen und erläutert Schicht für Schicht die Wagenkastenbeschichtung, den Brandschutz von Drehgestellen, Wetterbeständigkeit und Glanzerhalt, Farbkonsistenz sowie umweltfreundliche Bauausrüstung, um eine umfassende Referenz für Design, Auswahl und Ausführung von Schienenfahrzeugbeschichtungen zu bieten. Die in diesem Artikel genannten Normabschnitte und begleitenden Parameter sind Zusammenfassungen gängiger Branchenpraktiken; konkrete Projekte sollten der jeweils gültigen Normversion und den technischen Bedingungen des Fahrzeugtyps folgen, um Abweichungen bei der Konformität durch direktes Übernehmen zu vermeiden.
Warum unterscheidet sich die Beschichtung von Schienenfahrzeugen von gewöhnlicher Industriebeschichtung
Um die Komplexität des Beschichtungssystems für Schienenfahrzeuge zu verstehen, betrachten wir zunächst die einzigartigen Herausforderungen, denen es gegenübersteht. Erstens ist die extrem lange Nutzungsdauer. Die Auslegungslebensdauer einer U-Bahn oder eines Triebzugs beträgt in der Regel dreißig Jahre oder mehr, und das Beschichtungssystem muss über diesen Zeitraum hinweg kontinuierlich Korrosionsschutz und optische Erhaltung bieten, anstatt nach wenigen Jahren zu verkreiden und versagen. Zweitens ist die hohe Wetterbeständigkeit. Fahrzeuge sind ständig im Freien UV-Strahlung, saurem Regen, Industrieatmosphäre und Küstensalznebel ausgesetzt; die Beschichtung muss der Lichtalterung und chemischen Angriffen widerstehen. Drittens ist die Steinschlag- und Abriebfestigkeit. Bei Hochgeschwindigkeitsbetrieb verursachen fliegende Steine, Sandkörner und Metallsplitter im Drehgestellbereich mechanische Stoßeinwirkungen auf die Beschichtung, insbesondere an Untergestell und Schürzen. Viertens ist die Beständigkeit gegen Reinigungsmittel. Um sauber zu bleiben, werden Stadtbahnfahrzeuge häufig mit alkalischen oder oberflächenaktiven Reinigungsmitteln gewaschen; die Beschichtung muss chemisch stabil sein, andernfalls kommt es zu Glanzverlust, Verfärbung oder sogar Abplatzen. Fünftens ist die Brandschutzkonformität. Innenausstattungen und einige Strukturbeschichtungen von Waggons müssen die Brandverhaltensanforderungen von Normen wie EN 45545 erfüllen, um Dekoration und Sicherheit in einem System zu vereinen. Genau diese überlagerten Anforderungen bedingen, dass Schienenfahrzeugbeschichtungen nicht mit der Logik gewöhnlicher Maschinen- oder Bautenbeschichtungen versehen werden können.
Korrosionsschutzsystem für Eisenbahnstahlbrücken: die Kernlogik von TB/T 1527
Im Bereich der Schienenverkehrsbeschichtung war die Eisenbahnstahlbrücke eines der ersten Felder mit systematischen Normen. TB/T 1527 „Schutzbeschichtung für Eisenbahnstahlbrücken“ gilt seit langem als maßgebliche Grundlage für den Brückenkorrosionsschutz; ihre Kernlogik besteht darin, durch „Oberflächenbehandlung + mehrschichtige Kombination + angemessene Schichtdicke“ eine langfristige Korrosionsschutzbarriere aufzubauen.
Oberflächenbehandlung: der Ausgangspunkt jedes Schutzes
Die erste und wichtigste Arbeitsgänge bei der Brückenbeschichtung ist die Oberflächenbehandlung. Die Norm verlangt das Strahlen (Kugelstrahlen) des Stahls zur Rostentfernung, in der Regel bis zur Sa 2.5-Stufe (nahezu weiß) mit kontrollierter Oberflächenrauheit, um Zunder, Rostschichten und Öl zu entfernen und eine feste Haftgrundlage für die nachfolgenden Beschichtungen zu schaffen. Die Qualität der Oberflächenbehandlung bestimmt direkt die Lebensdauer des Beschichtungssystems – selbst die beste Beschichtung auf Stahl mit verbliebenem Zunder wird durch das Versagen des Untergrunds insgesamt abplatzen. Bei Instandsetzungsarbeiten muss zudem der Zustand der Altbeschichtung bewertet werden, um zu entscheiden, ob lokal ausgebessert oder komplett neu beschichtet wird.
Kombiniertes System: Aufteilung von Grundierung, Zwischenbeschichtung und Decklack
Die typische Kombination für Brückenkorrosionsschutz besteht aus drei oder mehr Schichten:
– Grundierung: vertreten durch zinkreiche Epoxidgrundierung, nutzt den kathodischen Schutz der Zinkpartikel und die starke Haftung des Epoxids, um eine erste Korrosionsschutzbarriere zu bieten, besonders geeignet für atmosphärische Korrosionsumgebungen. – Zwischenbeschichtung: häufig Epoxid-Zwischenbeschichtung mit Glimmeroxidschuppen, verlängert durch die schuppenförmige Struktur des Glimmeroxids den Eindringweg korrosiver Medien und erhöht zugleich die Schichtdicke und das Gesamtabdichtungsvermögen. – Decklack: meist aliphatischer Polyurethan-Decklack, bietet Wetterbeständigkeit, Glanzerhalt, Farberhalt und Alterungsbeständigkeit, sodass die Brücke im Freien langfristig Aussehen und Schutz behält.
Schichtdickenkontrolle: starre Datenbindung
TB/T 1527 legt klare Untergrenzen für die einzelnen Beschichtungen und die Gesamttrockenfilmdicke (DFT) fest; bei der Ausführung muss mit Nassfilmmessern und Trockenfilmdickenmessgeräten durchgängig überwacht werden. Zu geringe Schichtdicke opfert die Abdichtungslebensdauer, zu hohe kann zu Rissen oder mangelhafter Haftung führen. Ein angemessenes Schichtdickendesign muss mit der Umweltkorrosionsklasse (referenzierbar nach GB/T 30790, äquivalent zu ISO 12944 C1–C5, CX, Im Klassifizierung) und dem angestrebten Dauerhaftigkeitsziel kombiniert werden.
Die folgende Tabelle zeigt ein typisches Korrosionsschutz-Beschichtungsschema für Eisenbahnstahlbrücken (konkret gemäß der gültigen Version von TB/T 1527):
| Beschichtungsposition | Beschichtungstyp | Hauptfunktion | Typische Trockenfilmdicke (μm) | Anmerkung |
|---|---|---|---|---|
| Oberflächenbehandlung | Strahlen/Kugelstrahlen | Rostentfernung, Aufrauen | — | in der Regel Sa 2.5-Stufe |
| Grundierung | zinkreiche Epoxidgrundierung | Kathodenschutz, Haftung | 60–80 | Zinkgehalt je nach Bedingung |
| Zwischenbeschichtung | Epoxid-Zwischenbeschichtung mit Glimmeroxid | Abschirmung, Verdickung | 80–120 | Schuppenföllstoff |
| Decklack | aliphatischer Polyurethan-Decklack | Wetterbeständigkeit, Dekoration | 60–80 | Glanz- und Farberhalt |
| Gesamtschichtdicke | mehrschichtige Kombination | langfristiger Korrosionsschutz | 200–300+ | je nach Korrosionsgrad anpassen |
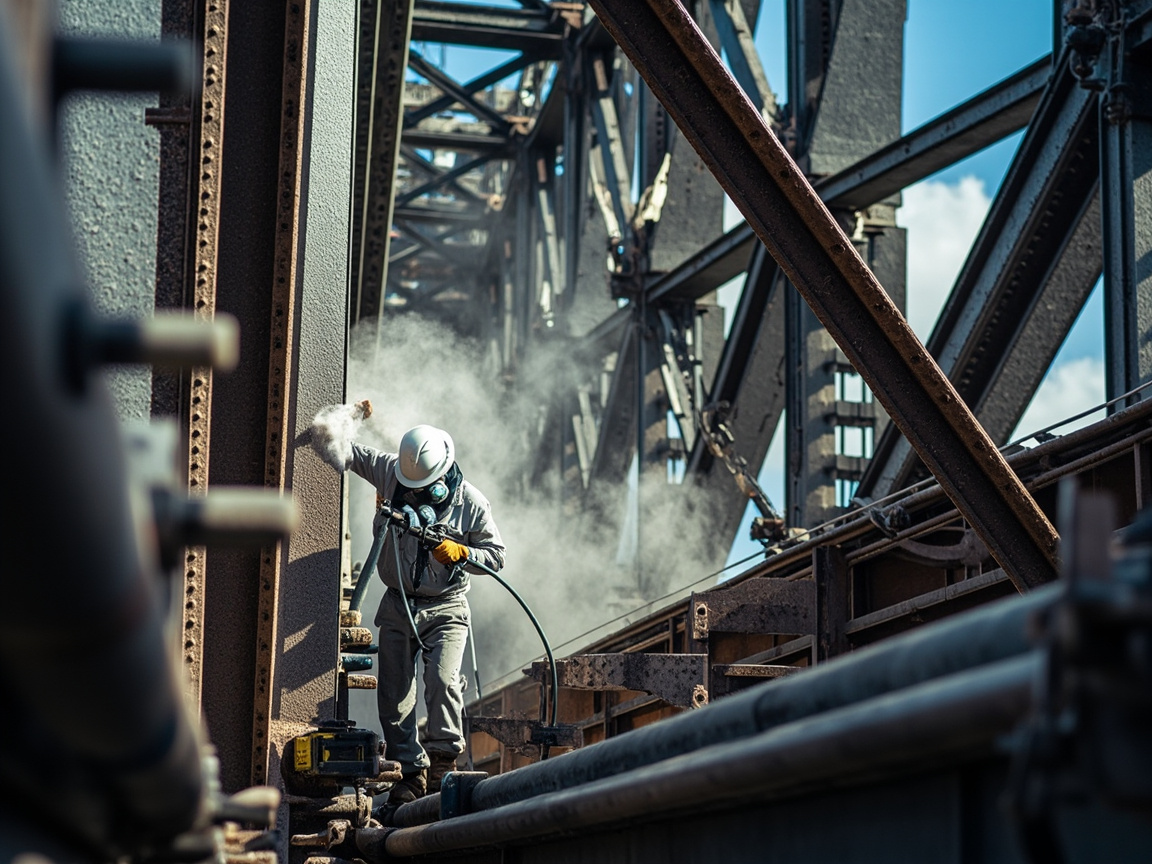
Wagenkasten-Beschichtungssystem: die vollständige Kette von Epoxidgrundierung bis Klarlack
Im Gegensatz zur Stahlbrücke, bei der der Schwerpunkt auf Korrosionsschutz liegt, ist die Beschichtung des Wagenkastens von Schienenfahrzeugen ein hochintegriertes System mit ”Korrosionsschutz als Grundierung, Dekoration als Abschluss”. Die Beschichtung eines Hochgeschwindigkeits- oder U-Bahn-Wagenkastens umfasst in der Regel folgende Schritte:
Grundmaterialbehandlung und Grundierung
Aluminium- oder Edelstahlwagenkästen müssen vor der Beschichtung einer chemischen Umwandlungsbehandlung (z. B. Chromatierung oder chromfreie Passivierung) oder einem Sandstrahlen unterzogen werden, um die Haftung und Korrosionsbeständigkeit zu verbessern. Anschließend wird eine Epoxidgrundierung aufgetragen, die eine starke Bindung an den Metalluntergrund und einen grundlegenden Korrosionsschutz bietet. Bei Aluminiumwagenkästen muss die Grundierung zudem das Risiko der galvanischen Korrosion zwischen verschiedenen Metallen bewältigen.
Spachtel und Zwischenbeschichtung
Schweißen und Schleifen bei der Wagenkastenfertigung hinterlassen unvermeidlich Unebenheiten, die mit epoxid- oder polyurethanbasiertem Spachtel gefüllt werden müssen, gefolgt von einem Schliff für eine gleichmäßige Ebene. Die Zwischenbeschichtung verleiht darauf aufbauend weitere Schichtdicke, Steinschlagfestigkeit und Zwischenschichthaftung und schafft eine glatte Basis für den Decklack. Die Flexibilität und Schlagfestigkeit der Zwischenbeschichtung sind insbesondere für Bereiche mit hoher Steinschlaggefahr wie über dem Drehgestell und Schürzen von besonderer Bedeutung.
Decklack und Klarlack
Der Decklack ist die entscheidende Schicht für das Erscheinungsbild des Fahrzeugs und wird meist auf Polyurethan- oder Acrylpolyurethan-Basis ausgeführt, um Farbe, Glanz und Wetterbeständigkeit zu bieten. Einige High-End-Fahrzeuge erhalten zusätzlich eine Schicht Klarlack (Decklack), um Glanz, Wetterbeständigkeit und Beständigkeit gegen Reinigungsmittel weiter zu verbessern und gleichzeitig die Basisfarbe vor UV-Strahlung und chemischer Korrosion zu schützen. Die Einführung von Klarlack sorgt für ”hellere Farbe, längere Lebensdauer”, erhöht jedoch auch die Anzahl der Aufträge und die Prozesskomplexität.
Stadtbahn- und U-Bahn-Fahrzeuge sowie Hochgeschwindigkeitszüge weisen sowohl Gemeinsamkeiten als auch Unterschiede im Beschichtungssystem auf: U-Bahn-Fahrzeuge mit kurzen Stationsabständen, häufigem Anhalten und Starten sowie hohen Anforderungen an die Innenreinigung legen mehr Wert auf antibakterielle, abwaschfeste und feuerhemmende Innenbeschichtungen; Hochgeschwindigkeitsfahrzeuge mit hoher Geschwindigkeit, starker Außenexposition und strengen Anforderungen an die aerodynamische Erscheinung betonen eher die Verlaufseigenschaften, Glanzbeständigkeit und Steinschlagfestigkeit des Decklacks. Beide sind in der Korrosionsschutzlogik der Grundierung konsistent, die Unterschiede liegen hauptsächlich in den Dekorationsstandards und der Anpassung an die Betriebsumgebung.
Die folgende Tabelle fasst typische Schichten des Wagenkasten-Beschichtungssystems zusammen (schematisch):
| Schicht | Beschichtungstyp | Hauptfunktion | Wesentliche Leistungsanforderungen |
|---|---|---|---|
| Grundmaterialbehandlung | chemische Umwandlung/Sandstrahlen | Haftungsverbesserung, Korrosionsbeständigkeit | Trend zur Chromfreiheit |
| Grundierung | Epoxidgrundierung | Haftung, Korrosionsschutz | starke Bindung, korrosionsbeständig |
| Spachtel | Epoxid-/Polyurethanspachtel | Füllen, Ebnen | leicht schleifbar, reißfrei |
| Zwischenbeschichtung | Polyurethan-Zwischenbeschichtung | Verdickung, Steinschlagfestigkeit | flexibel, Zwischenschichthaftung |
| Decklack | Polyurethan/Acrylpolyurethan | Farbe, Wetterbeständigkeit | Glanzbeständigkeit, reinigungsmittelbeständig |
| Klarlack | Deckklarlack | Schutz, Glanzverstärkung | hoher Glanz, wetterbeständig |
Feuerhemmende und brandhemmende Beschichtung für Drehgestell und Untergestell
Drehgestell, Untergestell und Gerätefach sind Bereiche von Schienenfahrzeugen mit einer der höchsten Brandrisikokonzentrationen: Hier sind Brems-, Traktions- und Stromversorgungskomponenten mit hoher Wärme und hoher Energie zusammengeführt, und bei einem Brand bedroht die Hitze schnell die Tragfähigkeit der Stahlkonstruktion des Wagenkastens. Daher müssen diese Beschichtungen nicht nur korrosionsschützend und steinschlagfest sein, sondern auch feuerhemmende, brandhemmende und sogar strukturell brandschützende Funktionen übernehmen.
Aus Standardsicht kann das Brandverhalten auf Materialebene gemäß den entsprechenden Kategorien von EN 45545-2 referenziert werden, während der Ansatz des strukturellen Brandschutzes in EN 45545-3 verankert ist: Durch das Auftragen einer feuerhemmenden Wärmedämmbeschichtung wird die Aufheizrate des Stahls bei Brandhitze verlangsamt und die Zeit des Festigkeitserhalts verlängert, was einen passiven Schutzspielraum für die gesamte Fahrzeugstruktursicherheit bietet. Inländische Hochschulen haben diesbezüglich vorausschauende Untersuchungen durchgeführt, wie die Forschung der Tongji-Universität zu feuerhemmenden und brandhemmenden Beschichtungen für Drehgestelle und Untergestelle, die ausgehend vom Konzept des strukturellen Brandschutzes nach EN 45545-3 die Machbarkeit der Bildung einer brandhemmenden Wärmedämmschicht auf der Oberfläche von Stahlbauteilen wie Drehgestellen und Untergestellen untersucht und die hemmende Wirkung der Beschichtung auf die Aufheizkurve des Stahls bei Brandbeanspruchung validiert. Diese ”strukturellen Brandschutzbeschichtungen” folgen einer anderen technischen Route als die dekorativen Decklacke des Wagenkastens: Erstere konzentrieren sich auf die mechanische Integrität des Stahls bei hohen Temperaturen, letztere auf das Brenn-, Rauch- und Toxizitätsverhalten der Beschichtung selbst; beide ergänzen sich zu einem vollständigen technischen Puzzle des Fahrzeugbrandschutzes.
Wetterbeständigkeit und Glanzbeständigkeit: die doppelte Belastungsprobe durch jahrelangen Außenbetrieb und häufige Reinigung
Die Wetterbeständigkeit der Beschichtung von Schienenfahrzeugen bestimmt direkt die Geschwindigkeit der Verschlechterung von Erscheinungsbild und Schutz nach jahrelangem Außeneinsatz. Ultraviolettstrahlung ist der Haupttreiber für die Alterung der Beschichtung: Sie zerstört die chemischen Bindungen im Lackfilm und führt zu Farbverblassung, Kreidung und Glanzverlust. Daher verwenden Decklack-Systeme meist UV-beständiges, mit aliphatischem Isocyanat gehärtetes Polyurethan, dessen Vergilbungs- und Glanzverlustrate deutlich unter der von aromatischen Systemen liegt. Die Glanzerhaltung betrifft die visuelle Qualität des Fahrzeugs – ein glanzlos gewordener, weißlicher Hochgeschwindigkeitszug würde den visuellen Eindruck der Marke „China Hochgeschwindigkeitsbahn“ erheblich mindern.
Noch anspruchsvoller als die Außenalterung ist die häufige Reinigung. Um sauber zu bleiben, werden Stadtbahnfahrzeuge oft wöchentlich oder noch häufiger mit Reinigungsmitteln behandelt; alkalische oder lösemittelhaltige Reinigungsmittel greifen den Lackfilm allmählich an. Dies erfordert, dass Decklack und Klarlack eine ausgezeichnete chemische Stabilität besitzen und in der Formulierung hydrolysebeständige, alkalibeständige Harzstrukturen eingeführt werden. Die Beständigkeit gegen Reinigungsmittel ist zu einem harten Kriterium in den technischen Bedingungen für Stadtbahn-Beschichtungen geworden und stellt zugleich das unsichtbare Schlachtfeld dar, auf dem inländische Beschichtungen und ausländische Produkte differieren.
Management der Fahrzeug-Farbkonsistenz und Chargenkontrolle
Schienenfahrzeuge, insbesondere U-Bahnen und Triebzüge, präsentieren sich oft als ganzer Zug, ganze Linie oder sogar im gesamten Netz mit einheitlichem Erscheinungsbild, weshalb die Farbkonsistenz zu einem häufig beachteten Qualitätsaspekt der Beschichtung geworden ist. Das Farbmanagement sieht sich drei Schwierigkeiten gegenüber: Erstens führen Schwankungen bei Pigmenten und Harzen unterschiedlicher Chargen von Beschichtungen zu Farbunterschieden; zweitens verursachen Unterschiede in Filmdicke, Verlauf und Aushärtung beim großflächigen Spritzen ungleichmäßige Helligkeit; drittens vergrößern unterschiedliche Alterungsraten verschiedener Bereiche bei langfristiger Außenexposition die Farbabweichungen weiter.
Die Gegenmaßnahme ist ein Chargenkontrollsystem, das „Formulierung – Produktion – Verarbeitung – Betrieb und Wartung“ durchzieht: Auf Formulierungsseite werden Pigmentlieferanten und Farbpastensysteme festgelegt sowie Standardfarbtafeln und Farbtoleranzen (z. B. ΔE-Kontrollbereich) erstellt; auf Produktionsseite werden jede Charge Beschichtung auf werkseitige Farbdifferenz und Eigenschaften geprüft; auf Verarbeitungsseite kommen automatische Farbmischung und gleichmäßige Filmdickenkontrolle zum Einsatz, zudem erfolgt in der Musterfahrzeugphase eine Fahrzeug-Farbevaluierung; auf Betriebs- und Wartungsseite wird ein Farbrückverfolgungsmechanismus bei Auffrischungen etabliert, um die visuelle Einheitlichkeit von Nachbesserungsbereichen und vorhandenem Fahrzeugkörper sicherzustellen. Das Management der Farbkonsistenz erscheint als „Prestigeprojekt“, prüft in Wahrheit jedoch die Chargenstabilität und Produktionskontrollfähigkeit des Beschichtungsunternehmens und ist eine der Kernkompetenzen von Lieferanten hochwertiger Schienenfahrzeugbeschichtungen.
Vorantreiben von Wasserbasierung und High-Solid bei Schienenfahrzeugen
Getrieben von Umweltschutzvorschriften und Arbeitsschutz gleichermaßen, entwickelt sich die Beschichtung von Schienenfahrzeugen beschleunigt in Richtung Wasserbasierung und High-Solid. Lösemittelhaltige Beschichtungen bieten zwar ein breites Verarbeitungsfenster und ausgereifte Eigenschaften, haben aber hohe VOC-Emissionen, was für die Gesundheit der Verarbeiter und die Werkstattumgebung nachteilig ist. Wasserverdünnbare Beschichtungen nutzen Wasser als Dispersionsmedium und senken VOC deutlich, sehen sich jedoch Herausforderungen wie langsamer Trocknung, Empfindlichkeit gegenüber Temperatur und Feuchte sowie Metallflugrost gegenüber; High-Solid-Beschichtungen wiederum komprimieren VOC bei Beibehaltung der Verarbeitungsbequemlichkeit lösemittelhaltiger Systeme und stellen einen glatteren Übergangsweg dar.
2026 erhält dieser Wandel neuen regulatorischen Schub: Die EU-REACH-Verordnung beschränkt ab Januar 2026 die Verwendung von Zinkchromat in Eisenbahnbeschichtungen, wodurch das Rostschutzpigmentsystem traditioneller Epoxid-Grundierungen auf chromfreie Lösungen wie Zinkphosphat-Aluminat umgestellt wird; dies bildet gemeinsam mit Wasserbasierung und High-Solid die dreifache Restriktion der „grünen Beschichtung“. Für inländische Unternehmen ist die Ausreifung von wasserverdünnbarer Epoxid-Grundierung und wasserverdünnbarem Polyurethan-Decklack eine notwendige Fähigkeit, um in die Lieferkette hochwertiger Schienenfahrzeugbeschichtungen vorzudringen. Kexin New Materials (Guangdong) Co., Ltd. und andere Akteure im Bereich Industrie-Schutzbeschichtungen positionieren sich entlang der Richtung von Wasserbasierung und High-Solid und entsprechen damit dem allgemeinen Trend der grünen Transformation der Branche.
Verarbeitungsausrüstung: Strahlen, Airless-Spritzen und Einbrennen
So gut eine Beschichtung auch ist, sie verlässt sich auf Ausrüstung zu ihrer Umsetzung. Die Schlüsselausrüstungen für die Beschichtung von Schienenfahrzeugen umfassen:
– Strahlanlagen / Schleuderradstrahlgeräte: Zur Oberflächenvorbehandlung von Stahlkonstruktionen und Fahrzeugkörpern, bestimmen die Basis der Haftung. Große Bauteile verwenden meist Durchlauf-Strahlung, kleine Teile manuelles Strahlen. – Airless-Spritzgeräte: Nutzen hohen Druck, um die Beschichtung zu zerstäuben und mit hoher Geschwindigkeit auf die Oberfläche aufzutragen; hohe Effizienz und gleichmäßige Filmdicke machen sie zur Hauptmethode für großflächige Fahrzeugkörperbeschichtung. Zwei-Komponenten-Airless-Spritzen (Airmix-Spritzen) wird für Zweikomponentensysteme wie Epoxid und Polyurethan verwendet, um das Mischverhältnis präzise zu steuern. – Einbrenn- und Aushärteausrüstung: Viele Decklacke und Klarlacke von Schienenfahrzeugen verlassen sich auf Trockenkammern oder Infrarot-Aushärtung, um optimale Vernetzungsdichte und Wetterbeständigkeit zu erreichen. Die präzise Kontrolle von Einbrenntemperatur und -zeit steht in direktem Zusammenhang mit den endgültigen Eigenschaften des Lackfilms. – Roboter-Spritzen und automatische Farbmischsysteme: In hochwertigen Produktionslinien verbessern Roboter-Spritzen die Filmdickengleichmäßigkeit und Farbkonsistenz, automatische Farbmischsysteme reduzieren menschliche Farbabweichungen. – Vorbehandlungslinien und Umweltschutzausrüstung: Umfassen Vorbehandlungs-Sprühlinien, Lacknebelabscheidung und VOC-Behandlungsanlagen, damit die Beschichtungswerkstatt Umwelt- und Sicherheitsanforderungen erfüllt.
Das Automatisierungs- und Umweltschutzniveau der Verarbeitungsausrüstung ist bereits eine wichtige Dimension für Fahrzeughersteller zur Bewertung der Unterstützungsfähigkeit von Beschichtungslieferanten geworden: Die Beschichtung muss nicht nur „gut“ sein, sondern auch „gut spritzbar, gut einbrennbar und gut behandelbar“.
Vertiefung: Technische Details und Hürden der Oberflächenvorbehandlung
Die Oberflächenvorbehandlung ist das „Fundament“ der Beschichtungslebensdauer, deren Bedeutung nicht genug betont werden kann. In der Praxis wird der Strahlentrostungsgrad gemäß ISO 8501-1 in Sa 1 (leicht), Sa 2 (gründlich), Sa 2.5 (nahezu weiß) und Sa 3 (weiß) unterteilt; Schlüsselbereiche von Schienenfahrzeugen und Stahlbrücken erfordern in der Regel Sa 2.5 oder höher. Neben dem Grad ist auch die Oberflächenrauheit (meist mit Profilometer oder Replika-Klebeband gemessen, Zielbereich meist 40–75 μm) entscheidend: Zu glatt ist ungünstig für mechanischen Verbund, zu rau führt zu unzureichender Filmdicke an Wellenkämmen und leicht zu Korrosionsstartpunkten. Bei Aluminiumfahrzeugkörpern wird eher chemische Konversionsbehandlung (traditionelle Chromatierung oder umweltfreundliche chromfreie Passivierung) angewendet, um einen dünnen, dichten chemischen Konversionsfilm zu bilden, der sowohl die Haftung verbessert als auch die elektrochemische Korrosion zwischen Substrat und Beschichtung trennt. Bemerkenswert ist, dass chromfreie Konversionsbehandlung ein wichtiger Bestandteil der grünen Beschichtung ist und mit dem oben genannten REACH-Verbot von sechswertigem Chrompigment korrespondiert, was den durchgängigen chromfreien Trend „vom Pigment bis zur Vorbehandlung“ verdeutlicht.
Vertiefung: Vergleich von Grundierungstypen und Auswahllogik
Die Grundierungen von Schienenfahrzeugen und Stahlbrücken beschränken sich nicht nur auf zinkreiche Epoxid-Grundierung; in der Praxis sind drei Typen üblich: zinkreiche Epoxid-Grundierung, Epoxid-Eisenrot-/Glimmer-Eisenoxid-Grundierung und anorganische zinkreiche Grundierung. Die zinkreiche Epoxid-Grundierung stützt sich auf den kathodischen Schutz durch Zinkpulver und schützt Stahl auch an Kratzstellen durch Opferanode, geeignet für atmosphärische und getauchte Umgebungen, doch Zinkgehalt und Harzkompatibilität müssen sorgfältig ausgelegt werden; anorganische zinkreiche Grundierung (z. B. Ethylsilikat-System) bietet bessere Hitze- und Lösemittelbeständigkeit sowie hohen Volumenfestkörper, stellt aber hohe Anforderungen an Oberflächenvorbehandlung und Verarbeitungsumgebung; Epoxid-Eisenrot-/Glimmer-Eisenoxid-Grundierung wirkt hauptsächlich als Barriere und dient oft als Zwischenübergangsschicht. Die Auswahllogik sollte unter Berücksichtigung von Substrat (Stahl/Aluminium), Korrosionsumgebung (C4/C5 oder Im), etwaigen zusätzlichen Brandschutzanforderungen sowie der Verträglichkeit nachfolgender Schichten integriert bestimmt werden. Das blinde Streben nach hohem Zinkgehalt kann zu verringerter Ergiebigkeit und Haftungsrisiken zwischen Schichten führen und zeigt die ausgleichende Kunst von Formulierung und Prozess.
Vertiefung: Prozessdetails von Spachtelmasse und Zwischenbeschichtung
Unebenheiten bei der Fahrzeugfertigung, die direkt mit Decklack überzogen werden, verstärken Licht- und Schattenfehler und beeinträchtigen die Fahrzeugqualität. Die Aufgabe der Spachtelmasse ist das Füllen von Schweißnähten, Dellen und Schleifspuren; ihre Schlüsselpunkte sind leichtes Schleifbarkeit, geringe Schrumpfung und Rissfreiheit. Epoxid-Spachtelmasse hat hohe Festigkeit und gute Haftung, ist aber härter und schwerer zu schleifen; Polyester-Spachtelmasse ist leicht schleifbar, doch Schrumpfung und Temperaturbeständigkeit müssen kontrolliert werden. Die Zwischenbeschichtung liegt zwischen Spachtelmasse und Decklack und bietet gleichmäßigen Schichtübergang, Pufferung gegen Steinschlag und verdickende Abschirmung. Zwischenbeschichtungen von Stadtbahn und Hochgeschwindigkeitszug müssen oft eine gewisse Elastizität aufweisen, um Vibrationsspannungen aufzunehmen und Risse nach langem Betrieb zu vermeiden. Prozessseitig bestimmen die Schleifgänge von Spachtelmasse und Zwischenbeschichtung sowie die Staubpunktkontrolle direkt die endgültige Ebenheit des Decklacks – es sind „unsichtbare Fertigkeiten“.
Vertiefung: Evolution der Harzsysteme für Decklacke
Der Decklack ist das „Aushängeschild“ des Fahrzeugerscheinungsbilds; seine Harzsysteme haben sich von Alkyd, Acryl über Polyurethan bis zu Fluorcarbon entwickelt. Alkyd-Decklack ist kostengünstig, aber wetterbeständigkeitsschwach und hat den Hochbereich der Schienenfahrzeugbeschichtung weitgehend verlassen; Acryl-Polyurethan bietet sowohl Wetterbeständigkeit als auch Verarbeitbarkeit und ist die Hauptwahl; aliphatisches Polyurethan ist wegen hervorragender Glanz- und Farberhaltung sowie Anti-Vergilbung ein Stammgast bei Decklacken von Hochgeschwindigkeits- und U-Bahn-Zügen; Fluorcarbon-Decklack wird in extremen Szenarien mit ultralanger Wetterbeständigkeit und ultrageringer Verschmutzung eingesetzt, hat aber höhere Kosten und Verarbeitungshürden. In jüngerer Zeit reifen wasserverdünnbare Polyurethan-Decklacke und High-Solid-Polyurethan-Decklacke schnell aus und senken bei Beibehaltung der Wetterbeständigkeit VOC deutlich, womit sie zur Hauptkraft der grünen Transformation werden. Das Wesen der Decklackauswahl ist ein vierdimensionaler Ausgleich von „Wetterbeständigkeit, Ästhetik, Umweltfreundlichkeit, Kosten“.
Vertiefung: Mechanismus und Prüfung von steinschlagfesten Beschichtungen
Bereiche oberhalb des Drehgestells, Schürzen und die Frontkante des Fahrzeugs sind Schwerpunkte für Steinschlag. Steinschlagfeste Beschichtungen erhöhen durch größere Zähigkeit, Elastizität und Schichtverbund des Lackfilms bei Aufprall von Flugsteinen die Energieaufnahme durch „Verformung“ anstelle von „Sprödbruch und Abplatzen“. Mechanistisch bestimmen die Flexibilität von Zwischenbeschichtung und Grundierung, die Gesamtschichtdicke sowie die Substrathaftung gemeinsam das Steinschlagverhalten. In der Branche wird häufig der Steinschlagtest (z. B. Fallstrahl- oder Druckluft-Strahl-Simulation) zur Bewertung verwendet, wobei Abplatzungsfläche und -grad die Qualifikation bestimmen. Stromlinienbereiche von Hochgeschwindigkeitszugköpfen haben wegen hoher Geschwindigkeit und starkem Aufprall besonders strenge Anforderungen an Steinschlagfestigkeit und benötigen oft speziell ausgelegte elastische Zwischenbeschichtungen oder mehrschichtige Pufferstrukturen. Die Steinschlagfestigkeit steht oft im Konflikt mit Wetterbeständigkeits- und Korrosionsschutzanforderungen; die Formulierung muss Härte und Zähigkeit fein abwägen.
Vertiefung: Häufige Beschichtungsfehler und Vorbeugung
Obwohl die Beschichtung von Schienenfahrzeugen in automatisierten Linien erfolgt, lassen sich Fehler nicht völlig vermeiden; typische sind: Läufer (zu dicke Beschichtung oder übermäßige Verdünnung, Steuerung von Filmdicke und Zerstäubung nötig), Nadelstiche (zu schnelle Lösemittelverdunstung oder Poren im Untergrund, Anpassung von Trocknung und Untergrundvorbehandlung nötig), Orangenhaut (schlechte Zerstäubung oder falsche Viskosität, Optimierung der Spritzparameter), Krater (Oberflächenkontamination oder unpassende Additive, Verstärkung von Reinigung und Verträglichkeit), Abplatzen (unzureichende Haftung, Rückkehr zu Oberflächenvorbehandlung und Schichtkombination), Farbunterschiede (Chargen- und Filmdickenschwankungen, abhängig vom Farbmanagement). Der Kern der Vorbeugung ist „Prozesskontrolle“ – Fehler vor dem Spritzen zu eliminieren, statt auf Nachbesserung zu vertrauen. Dies erfordert tiefe Abstimmung zwischen Beschichtungslieferant und Fahrzeughersteller im Verarbeitungsfenster.
Vertiefung: Instandhaltungs- und Auffrischungsbeschichtungssysteme
Nach Eintritt in die Hauptrevisionsphase wird die Auffrischungsbeschichtung zum Schlüssel zur Verlängerung der Nutzungsdauer von Vermögenswerten. Im Gegensatz zur Neubeschichtung sieht sich die Auffrischung der Bewertung alter Beschichtungen, Haftungstests, lokaler Rostentfernung und der Entscheidung für Gesamtneubeschichtung gegenüber. Wenn die alte Beschichtung intakt und verträglich ist, kann man reinigen – schleifen – lokal ausbessern – überlackieren vornehmen; wenn sie bereits stark gekreidet oder abgeplatzt ist, muss entlackt oder gestrahlt werden bis zu einem qualifizierten Untergrund, dann das System neu aufgebaut werden. Bei Auffrischung muss die neue Beschichtung dieselben Brandschutz- und Korrosionsschutzgrade wie das Originalfahrzeug erreichen; ein Absenken der Anforderungen mit der Begründung „Auffrischung“ ist unzulässig. Mit wachsendem Fahrzeugbestand expandiert das Marktvolumen für Auffrischungsbeschichtungen stetig und stellt höhere Anforderungen an schnelle Verarbeitbarkeit, Niedrigtemperatur-Aushärtung und Verträglichkeit mit Altlack der Beschichtungen, was zugleich ein pragmatischer Einstiegspunkt für nationale Beschichtungsunternehmen wird.
Vertiefung: Technische Details des Farbmanagements
Farbkonsistenz beruht nicht auf visueller Schätzung, sondern ist ein instrumentierter Prozess. Normlichtkästen (z. B. D65 zur Simulation von Tageslicht) dienen dem visuellen Farbvergleich, Farbmessgeräte / Spektralphotometer quantifizieren objektiv L*a*b*-Werte und ΔE. In der Praxis wird meist eine Standardfarbtafel als Referenz erstellt, ein ΔE-Toleranzbereich festgelegt (z. B. ΔE zwischen verschiedenen Fahrzeugbereichen unter einem Schwellenwert) und in der Musterfahrzeugphase eine mehrsichtige Evaluierung durchgeführt. Die Schwierigkeit liegt im wechselwinkelabhängigen Effekt von Metallic-Lack und Perleffektlack, wodurch eine Einzelwinkelmessung das visuelle Erscheinungsbild nicht repräsentiert; hier sind spektralphotometrische Messungen unter mehreren Geometriewinkeln nötig. Zudem führen unterschiedliche Alterungsraten verschiedener Harzsysteme zu „gleiche Farbe, unterschiedliche Alterung“, weshalb das Farbmanagement bis in die Formulierung vorverlagert werden muss, mit der Auswahl wetterbeständigkeitskonsistenter Pigment-Harz-Kombinationen statt bloßer bausteitiger Nachbesserung.
Vertiefung: Steuerung der Verarbeitungsumgebung und Taupunktmanagement
Die Beschichtungsqualität hängt stark von der Umgebung ab. Temperatur, relative Feuchte und Taupunkt bestimmen Trocknungs-, Verlaufs- und Aushärteverhalten der Beschichtung. Wenn die Oberflächentemperatur des Substrats weniger als 3 ℃ über dem Taupunkt liegt, kondensiert Wasser auf der Oberfläche, was zu Weißanlaufen und Haftungsverlust der Beschichtung führt; daher muss vor Strahlen und Spritzen der Taupunkt gemessen und die Substrattemperatur als ausreichend bestätigt werden. Zu hohe Feuchte verlangsamt die Trocknung wasserverdünnbarer Beschichtungen und begünstigt Flugrost; zu hohe Temperatur verkürzt die Topfzeit und verursacht Orangenhaut. Hochwertige Beschichtungswerkstätten für Schienenfahrzeuge sind weitgehend mit Überwachung von Temperatur, Feuchte und Taupunkt, Infrarottrocknung und sauberer Zuluft ausgestattet, um aus „von Wetter abhängiger Arbeit“ kontrollierbare Umgebungsarbeit zu machen – ein weiterer Grund, warum Verarbeitungsausrüstung und Umgebungskontrolle als Kernkompetenz separat geführt werden.
Vertiefung: Digitalisierung und intelligente Beschichtungstrends
In die Zukunft gerichtet, beschleunigt sich die Digitalisierung der Schienenfahrzeugbeschichtung. Roboter-Spritzen stellen durch Programmierung gleichmäßige Filmdicke und konsistente Bahnen sicher und reduzieren menschliche Schwankungen; automatische Farbmischsysteme mischen präzise anhand von Farbtafeldaten und senken Chargenfarbunterschiede; Online-Filmdicken- und Defekterkennung (Machine Vision) ermöglichen Echtzeit-Rückmeldung zur Prozessqualität; ein Lebenszyklusmanagement-System für Beschichtungen verfolgt jede Charge in Formulierung, Verarbeitung und Eigenschaften und unterstützt Qualitätsrückverfolgung. Darüber hinaus kann das digitale Zwilling die Simulation von Spritzen und Aushärtung in virtueller Umgebung durchführen, um Prozessparameter zu optimieren, bevor sie in die Produktionslinie gehen. Für Beschichtungslieferanten wird es zu einer neuen Wettbewerbsdimension, ob sie Beschichtungen anbieten können, die mit digitalen Linien kompatibel sind (stabiles Verarbeitungsfenster, quantifizierbare Trocknungskurven).
Vertiefung: Korrosionsschutzkombination und Anpassung an Umgebungskorrosionsgrade
Der Korrosionsschutzentwurf für Schienenfahrzeuge und Brücken kommt nicht ohne eine quantitative Klassifizierung der Einsatzumgebung aus. GB/T 30790 übernimmt ISO 12944 gleichwertig und teilt die Korrosionsumgebung in die atmosphärischen Umgebungen C1 (sehr gering) bis C5 (sehr hoch) sowie Im1 (Eintauchen in Süßwasser), Im2 (Eintauchen in Meerwasser), Im3 (Erdvergraben) usw. ein. Unterschiedliche Stufen entsprechen unterschiedlichen Beschichtungssystemen und erwarteten Haltbarkeitsjahren (z. B. geringe, mittlere, hohe, sehr hohe Haltbarkeit). Hochgeschwindigkeitsbrückenabschnitte, Fahrzeugbasen von Küstenstadtbahnen und Fahrzeuge auf Meeresüberquerungsstrecken befinden sich häufig in den Korrosionsstufen C4/C5 oder sogar höher und müssen verstärkte Systeme aus zinkreicher Grundierung, dickfilmiger Epoxid-Zwischenbeschichtung und wetterbeständigem Decklack einsetzen. Die Kombination der Stahlebrückenerfahrung aus TB/T 1527 mit der Korrosionsklassifizierung von GB/T 30790 ermöglicht es, den Korrosionsschutzentwurf vom „Erfahrungswertbasierten“ zum „Umgebungsquantitativen“ zu führen und die Zuverlässigkeit sowie Wirtschaftlichkeit des Beschichtungssystems deutlich zu steigern.Vertiefung: Neue Anforderungen von Leichtbau-Werkstoffen an die Beschichtung
Die Leichtbauweise im Schienenverkehr ist eine Schlüsselrichtung zur Senkung des Energieverbrauchs und zur Erhöhung der Transportkapazität. Aluminiumlegierungen, Edelstahl und Verbundwerkstoffe werden im Fahrzeugkörper immer häufiger eingesetzt, was neue Aufgaben für die Beschichtung mit sich bringt. Die Oxidschicht auf Aluminiumoberflächen ist dicht, benötigt jedoch eine Konvertierungsbehandlung für stabile Haftung, und unterschiedliche Aluminiumlegierungstypen weisen verschiedene Empfindlichkeiten gegen Kontaktkorrosion auf; Edelstahl ist zwar korrosionsbeständig, aber die inerte Oberfläche führt zu schlechter Haftung der Beschichtung, oft sind Aufrauen oder spezielle Grundierungen nötig; kohlenstofffaserverstärkte/glasfaserverstärkte Verbundwerkstoffe sehen sich Problemen wie unpassender Wärmeausdehnungskoeffizienten, niedriger Oberflächenenergie und möglicherweise benötigter Niedrigtemperaturhärtung der Beschichtung gegenüber. Die Beschichtung von Leichtbau-Werkstoffen ist nicht mehr „einheitliche Rezeptur für alle geeignet“, sondern erfordert auf den Werkstoff zugeschnittene Grundierungen und Vorbehandlungen – dies ist ein Prüfstein für die technologische Tiefe des Beschichtungsunternehmens.
Vertiefung: Schichtzwischenverträglichkeit von Brandschutz- und Dekorbeschichtungen
Wenn Dekor-Decklack und Brandschutzanforderungen im selben System kombiniert werden, wird die Schichtzwischenverträglichkeit zu einem verborgenen Risiko. Manche intumeszierenden Brandschutzbeschichtungen können in ihrer Hitzeausdehnung und Verkohlung gestört werden, wenn sie mit gewöhnlichem Decklack überdeckt werden; manche halogenhaltenden oder hochgefüllten Brandschutzschichten können wiederum Glanz und Haftung des Decklacks beeinträchtigen. In der Praxis muss durch Verträglichkeitsprüfungen das Gesamtverhalten der Kombination „Brandschutzgrund/-zwischenschicht + Dekordecklack“ nach Hitzeeinwirkung, Alterung und Reinigung verifiziert werden, statt jede Schicht isoliert zu betrachten. Die Idee der systemebenen Prüfung nach EN 45545-2 ist hier besonders wichtig: Fahrzeughersteller sollten von Lieferanten Berichte über „vollständige Systeme einschließlich Decklack“ verlangen, statt Einzelschichtdaten, um Konformitätslücken durch Schichtkonflikte zu vermeiden.
Vertiefung: Reinigungsmitteltypen und Beschichtungstoleranz
Die Reinigungsmittel für Stadtbahnfahrzeuge sind vielfältig, von neutralen umweltfreundlichen Typen über alkalische Entfettungstypen bis hin zu starken Typen mit geringem Lösemittelanteil. Die Toleranz der Beschichtung gegenüber Reinigungsmitteln hängt von der Harzchemie und Vernetzungsdichte ab: Polyurethan-Decklack ist allgemein besser als Alkydlack, aber langes Einweichen in starkem Alkali kann immer noch zur Verseifung und Glanzverlust führen; Klarlacküberzug kann die Erosion des Reinigungsmittels auf die darunterliegende Farbe deutlich isolieren. Die Industrie führt üblicherweise Reinigungsmittelbeständigkeitsprüfungen gemäß technischen Bedingungen durch (Bewertung von Glanzverlust, Verfärbung, Blasenbildung nach Einweichen oder zyklischem Wischen) und legt daraus die Wartungs- und Reinigungsvorschriften fest. In der Realität sind „Überreinigung“ und „Missbrauch starker Mittel“ häufige menschliche Faktoren für vorzeitige Alterung der Beschichtung; daher müssen Beschichtungslieferanten und Betreiber gemeinsam wissenschaftliche Reinigungsnormen festlegen, damit gute Beschichtungen bei angemessener Pflege ihre maximale Lebensdauer erreichen.
Vertiefung: Bewertung der Beschichtungslebensdauer und beschleunigte Alterungstests
Die Lebensdauer von Schienenfahrzeugbeschichtungen von oft zwanzig bis dreißig Jahren lässt sich nicht durch natürliche Bewitterung verifizieren, sondern erfordert beschleunigte Alterungstests zur Bewertung. Übliche Methoden umfassen: UV-Alterung (QUV, Simulation von UV-Abbau durch Sonnenlicht), Xenonbogen-Alterung (Simulation des vollen Spektrums im Freien), Salzsprühtest (Bewertung des Korrosionsschutzes), zyklischer Korrosionstest (Salzsprüh-Trocken-Feuchtwechsel, näher an der Realität) sowie spezielle Prüfungen wie Steinsschlag und Reinigungsmitteleinweichen. Der Wert beschleunigter Tests liegt im horizontalen Vergleich der Vor- und Nachteile verschiedener Systeme, aber deren Korrespondenz zur realen Lebensdauer muss mit Erfahrungswerten des „Beschleunigungsfaktors“ kalibriert werden, keine einfache lineare Extrapolation. Fahrzeughersteller fordern bei der Lieferantenqualifizierung oft Vergleichsdaten von mehreren Jahren natürlicher Bewitterung und beschleunigter Alterung, um zu beurteilen, ob die Beschichtung wirklich das Ziel „sehr hohe Haltbarkeit“ erreicht.
Vertiefung: Kostenbetrachtung der Beschichtung vom Neubau bis zum Lebenszyklus
Bei der Bewertung von Schienenfahrzeugbeschichtungen sollte nicht nur der anfängliche Material- und Verarbeitungspreis betrachtet werden, sondern eine Lebenszykluskosten-(LCC)-Perspektive eingenommen werden. Ein hochwertiges System mit hoher Wetterbeständigkeit und langer Lebensdauer hat zwar höhere Anfangsinvestitionen, kann aber die Überholungsintervalle verlängern und Stillstandsverluste sowie Renovierungshäufigkeit reduzieren, wodurch die Gesamtkosten sogar niedriger sind. Umgekehrt kann ein billiges minderwertiges System nach drei bis fünf Jahren glanzlos und kreidend sein, was zu vorzeitiger Renovierung zwingt und bei hinzukommenden Fahrzeugstillständen und Personalkosten nicht lohnt. Für Eigentümer und Fahrzeughersteller ist die Umstellung der Beschichtungsbeschaffung von „niedrigstem Preis gewinnt“ auf „lebenszykloptimal“ ein wichtiges Managementthema zur Effizienzsteigerung des Schienenverkehrsbetriebs und bietet auch nationalen Beschichtungsunternehmen mit Langzeitleistung Raum für Wettbewerb durch Wert.
Vertiefung: Lieferkettensicherheit und lokale Substitutionstiefe
Schienenfahrzeugbeschichtungen wurden lange von ausländischen Unternehmen dominiert, einerseits wegen ihrer tiefen Rezeptur- und Prüfungserfahrung, andererseits wegen der Lieferkettenbindung der Fahrzeughersteller. Im makroökonomischen Kontext von Lieferkettensicherheit und lokaler Substitution beginnen jedoch immer mehr nationale Unternehmen mit tiefergehender Durchbrechung: von einzelnen Korrosionsschutzgrundierungen über das vollständige System aus Zwischenbeschichtung, Decklack und Klarlack bis hin zu brandschützenden Beschichtungen und wasserverdünnbaren Produkten. Die Schwierigkeit der tiefen Durchdringung liegt in der „Systemfähigkeit“ – nicht nur einzelne Produkte müssen normgerecht sein, sondern mehrschichtige Verträglichkeit, Chargenstabilität, nachweisbare Prüfung und reaktionsfähiger Service. Industrielle Schutzbeschichtungsunternehmen wie Kexin New Materials (Guangdong) Co., Ltd. sammeln genau entlang des Pfads „Korrosionsschutz – Flammschutz – Wasserverdünnung – Vollsystem“ Erfahrungen und bauen allmählich Präsenz im Substitutionsfenster für Schienenfahrzeugbeschichtungen auf. Lokalisierung ist nicht nur Preissubstitution, sondern umfassender Ausdruck von Lieferkettenresilienz, lokalisierter Dienstleistung und schneller Iterationsfähigkeit.
Vertiefung: Umweltschutz und VOC-Behandlung in Beschichtungswerkstätten
Der Umweltdruck in Schienenfahrzeug-Beschichtungswerkstätten entsteht aus drei Seiten: Lacknebel, organische Lösemittel und gefährliche Abfälle. Der bei der Lackierung entstehende Overspray-Nebel muss über Wasserwand, Trockenfilter oder elektrostatische Abscheidung gesammelt werden; flüchtige VOC müssen durch Aktivkohleadsorption, Zeolithradkonzentration mit Regenerativthermischer Oxidation (RTO) u. a. endbehandelt und standardgemäß emittiert werden. Wasserverdünnung und High-Solid senken VOC an der Quelle und sind ein grundlegenderer Pfad zur Verschmutzungsreduktion als Endbehandlung. Zudem müssen Abwasser und -schlämme aus Vorbehandlung und Abbeizprozessen ordnungsgemäß entsorgt werden. Im Kontext von „Doppelkohlenstoff“ und routinemäßiger Umweltinspektion ist das Grünniveau der Beschichtungswerkstatt längst nicht nur eine Compliance-Frage, sondern betrifft auch Produktionskapazität und Ruf des Fahrzeugherstellers, was wiederum Beschichtungen mit low-VOC- und leicht behandelbaren Produkteigenschaften erfordert.
Vertiefung: Panorama der Normen und Vorschriften für Schienenfahrzeugbeschichtungen
Die Normen für Schienenfahrzeugbeschichtungen sind nicht singulär, sondern mehrfach überlagert: TB/T 1527 regelt Stahlbrücken-Korrosionsschutz; Q/CR 749.1/2/3-2020 regelt technische Bedingungen, Qualität und Prüfung der Beschichtung von Eisenbahn-Personen-/Güterwagen; GB/T 30790 (gleichwertig ISO 12944) regelt Umgebungsklassifizierung und Systementwurf für Korrosionsschutz von Stahlkonstruktionen; EN 45545-2/3 regelt Brandschutz für Exportfahrzeuge; Baustoff- und elektrikbezogene Normen regeln spezifische Bauteile. Diese Normen haben jeweils ihre Rolle in den vier Dimensionen „Korrosionsschutz – Dekoration – Brandschutz – Umweltschutz“, und Fachleute müssen eine Normenkarte aufbauen, um Verallgemeinerungen zu vermeiden. Beispielsweise erfüllt ein Beschichtungssystem nach Q/CR 749 die Dekoration und den Korrosionsschutz inländischer Personenwagen, aber für den Export nach Europa muss zusätzlich der Brandreaktionsnachweis nach EN 45545 erbracht werden – beides ist eine „Addition“ und keine „Ersetzung“.
Vertiefung: Vergleich internationaler Merkmale von Schienenfahrzeugbeschichtungen
Schienenfahrzeugbeschichtungen in verschiedenen Ländern und Regionen zeigen unterschiedliche Merkmale. Europa ist bekannt für die doppelte Bindung von EN 45545-Brandschutz und REACH-Umweltschutz, mit Wasserverdünnung und Halogenfreiheit an der Spitze; der japanische Shinkansen legt Wert auf extreme Wetterbeständigkeit und Aussehenskonsistenz, mit reifem Decklacksystem und Einbrennverfahren sowie tiefer Erfahrung in der Beschichtung leichter Aluminiumlegierungskörper; Nordamerika ist vom systemischen Brandschutzansatz wie NFPA 130 beeinflusst und hat einzigartige Erfahrung bei schwer korrosionsgeschützten Güterwagen und Lokomotiven. Die Merkmale chinesischer Schienenfahrzeugbeschichtungen liegen in großem Maßstab, schneller Iteration und Kostensensitivität, und man wandelt sich gerade von „Einführung und Verdauung“ zu „eigenen Systemen“. Das Verständnis internationaler Unterschiede hilft nationalen Beschichtungsunternehmen bei der Expansion, Zielmarktnormen und -ästhetik schnell anzupassen und zu vermeiden, inländische Erfahrung starr auf Übersee-Bedingungen anzuwenden.
Vertiefung: Neues Nachdenken über Unterschiede zwischen Stadtbahn- und Hochgeschwindigkeitsbeschichtung
Wie zuvor erwähnt, werden hier die Unterschiede zwischen Stadtbahn- und Hochgeschwindigkeitsbeschichtung weiter ausgeführt. Hochgeschwindigkeitszüge haben hohe Geschwindigkeiten, komplexe aerodynamische Formen, sehr hohe Anforderungen an Verlauf und Glanzgleichmäßigkeit des Decklacks, und die hohe Außenexposition macht Wetterbeständigkeit zur Priorität; Stadtbahnen haben kurze Stationsabstände, häufiges Anfahren/Bremsen, dichte Besetzung, hohe Innenausstattungs- und Reinigungsfrequenz, und legen mehr Wert auf scheuerbeständige, antibakterielle und feuerhemmende Innenbeschichtungen, während die Außenbeschichtung eher auf Wetterbeständigkeit und kostengünstige Wartung ausgerichtet ist. Beide sind in der Korrosionsschutzlogik der Grundierung gleich, aber bei Decklack und Innenstrategie jeweils fokussiert. Für Beschichtungslieferanten entscheidet die Fähigkeit, gleichzeitig „Hochgeschwindigkeits-Wetterbeständigkeitsaussehen“ und „Stadtbahn-Einfachwartungs-Innenausstattung“ anzubieten, über die Marktabdeckungsbreite. Dies erklärt auch, warum vollsystemorientierte Unternehmen im Vorteil sind.
Vertiefung: Root-Cause-Analyse-Ansatz für Beschichtungsversagen
Bei frühzeitigem Versagen von Schienenfahrzeugbeschichtungen sollte die Root-Cause-Analyse systematisch erfolgen: Zuerst prüfen, ob die Oberflächenvorbehandlung ausreicht (Zunder, Öl, Rauheit), dann ob das Systemdesign vernünftig ist (Schichtdicke, Schichtverträglichkeit), weiter die Verarbeitungsparameter (Schichtdicke, Temperatur/Feuchte, Taupunkt, Härtung) prüfen, und schließlich Umgebung und Wartung betrachten (Korrosionsstufenfehlbeurteilung, Reinigungsmittelmissbrauch). Vieles Versagen resultiert nicht aus mangelhafter Beschichtung an sich, sondern aus „Systemfehlpassung“ – falsches System, Verarbeitung in falscher Umgebung oder Wartung außerhalb der Auslegungsgrenzen. Der Aufbau einer Root-Cause-Datenbank für Versagen ist ein wertvolles Asset für Fahrzeughersteller und Beschichtungsfirmen, das Rezeptur und Prozess verbessern kann und einen positiven Kreislauf bildet. Diese Ingenieurskultur des „Lernens aus Versagen“ ist ein implizites Merkmal hochentwickelter Beschichtungsfähigkeit.
Vertiefung: Systematische Zusammenfassung zukünftiger Trends
Zusammenfassend lässt sich die Evolution von Schienenfahrzeugbeschichtungssystemen in fünf Hauptlinien unterteilen. Erstens, Grünung: Wasserverdünnung, High-Solid, Pulverisierung und chromfreie Alternativen laufen parallel, VOC und Schadstoffe werden weiter gesenkt. Zweitens, Langzeitwirkung: höhere Wetterbeständigkeit, längere Renovierungszyklen, mit dem Ziel optimaler Lebenszykluskosten. Drittens, Multifunktionalität: Korrosionsschutz, Dekoration, Brandschutz, Steinsschlagfestigkeit, Reinigungsmittelbeständigkeit in weniger Schichten integriert. Viertens, Digitalisierung: Robotersprühtechnik, automatische Farbzusammenstellung, Online-Prüfung und Digitaler Zwilling steigern Konsistenz und Effizienz. Fünftens, Lokalisierung: tiefe Durchdringung vom Einzelprodukt zum Vollsystem, vom Preis zum Wert. Diese fünf Hauptlinien verflechten sich und definieren gemeinsam die technologische Grenze und den Wettbewerb der nächsten Phase von Schienenfahrzeugbeschichtungen.
Vertiefung: Verarbeitungssicherheit und Arbeitsschutz
Schienenfahrzeug-Beschichtungsarbeiten involvieren organische Lösemittel, Staub und begrenzte Räume; Sicherheit und Arbeitsschutz sind unumgängliche Themen. Strahlarbeiten erfordern Schutz vor Silika- und Metallstaub sowie Atem- und Augenschutz; die Verarbeitung lösemittelhaltiger Beschichtungen erfordert explosionsgeschützte Belüftung, um Ansammlung brennbarer Gase zu vermeiden; wasserverdünnbare Systeme senken zwar das Brennrisiko, aber Gesundheitsauswirkungen von Reinigungsmitteln und Zusätzen sind zu beachten. ISO 45001 und ähnliche Arbeitsschutzsysteme sind in Beschichtungswerkstätten der Fahrzeughersteller weit verbreitet und fördern „inhärente Sicherheit“ – den Ersatz von Hochrisikomaterialien durch niedriggiftige, niedrigbrennbare Materialien zur Risikosenkung an der Quelle. Dies ist ein weiterer Wert der Wasserverdünnung neben dem Umweltschutz: Verbesserung der Arbeitsumgebung an der Front, im Einklang mit dem fertigungsbezogenen Konzept „Mensch im Mittelpunkt“.
Vertiefung: Qualitätsabnahme und Prüfmethodensystem
Ob ein Beschichtungssystem qualifiziert ist, hängt von quantifizierbaren Prüfungen statt subjektiver Beurteilung ab. Übliche Prüfungen umfassen: Haftfestigkeit (Gitterschnitt, Abzug), Schichtdicke (magnetisch/wirbelstrombasiert je nach Substrat), Härte (Bleistift/Pendel), Glanz (Glanzmesser), Farbabweichung (Farbmessgerät), Wetterbeständigkeit (Alterungskammer), Salzsprühbeständigkeit, Steinsschlagfestigkeit, Reinigungsmittelbeständigkeit usw. Fahrzeughersteller setzen bei der Abnahme üblicherweise haltende Prüfpunkte nach Arbeitsgängen: nach Vorbehandlung Rauheit und Sauberkeit, nach jeder Schicht Schichtdicke, nach Montage Aussehen und Leistung, mit Chargenprotokollen. Die Strenge der Prüfung korreliert mit der Fahrzeugklasse; Export- oder Hochgeschwindigkeitsfahrzeuge erfordern oft dichtere Stichproben und Drittzeugenschaft. Der Reifegrad des Qualitätsabnahmesystems ist die Wasserscheide zwischen „kann beschichten“ und „beschichtet gut“.
Vertiefung: Wie Netzwerkerweiterung den Beschichtungsbedarf vergrößert
Die kontinuierliche Erweiterung des Schienenverkehrsnetzes vergrößert den Beschichtungsbedarf von beiden Enden, Gesamtmenge und Struktur. In der Gesamtmenge: bis Ende 2025 beträgt die nationale Eisenbahnbetriebslänge 165.000 km, Hochgeschwindigkeit über 50.000 km, der Hauptkorridor „Acht Längs- und Acht Querrichtungen“ ist zu etwa 80 % fertiggestellt; 2026 sind über 2.000 km neue Linien und etwa 520 Mrd. Yuan Infrastrukturinvestitionen geplant. Im Stadtbahnbereich: bis 31.12.2025 in 54 Städten 343 Linien, Betriebslänge 11.710,3 km, im Jahr 764,7 km Neuzuwachs. Das bedeutet jährlich massive neue Fahrzeugkörper und Stahlkonstruktionen zu beschichten, während bestehende Linien ins Überholungsalter kommen und Renovierungsmengen bringen. Strukturell fordert Hochgeschwindigkeit hochwettersbeständiges Aussehen, Stadtbahn leichtwartbare Innenausstattung, Küsten- und Meeresüberquerungslinien hohen Korrosionsschutz; die Nachfrageschichtung zwingt Beschichtungsunternehmen zu Multikategorie-Fähigkeit. Netzwerkerweiterung und Beschichtungsupgrade bilden so ein positives Feedback und konstituieren die langfristig positive Basis der Branche.
Vertiefung: Beschichtungsauswahlentscheidung aus Sicht des Eigentümers
Aus der Perspektive von U-Bahn- oder Eisenbahnbetreibern ist die Auswahl der Beschichtung eine abteilungsübergreifende systemtechnische Entscheidung: Die Fahrzeugabteilung achtet auf Erscheinungsbild und Lebensdauer, die Wartungsabteilung auf einfache Pflege und Renovierungskosten, die Sicherheitsabteilung auf Brandschutzkonformität, die Umweltabteilung auf VOC und gefährliche Abfälle, die Beschaffungsabteilung auf Preis und Lieferstabilität. Bei der Entscheidung müssen die Indikatoren und Abnahmemethoden für die einzelnen Dimensionen in den technischen Bedingungen klar definiert und im Ausschreibungsverfahren angemessene Gewichtungen für die Lebenszykluskosten festgelegt werden, um spätere Risiken durch Zuschläge zum Niedrigstpreis zu vermeiden. Immer mehr Betreiber beginnen, den „Early Supplier Involvement (ESI) des Beschichtungssystemlieferanten“ in ihre Prozesse aufzunehmen, sodass Beschichtungsunternehmen bereits in der Fahrzeugdesignphase eingebunden werden, um Korrosionsschutz, Brandschutz und Farbkonzepte von Grund auf zu optimieren. Diese Reifeentwicklung auf Seiten der Betreiber zwingt die Beschichtungsindustrie, vom Verkauf von Produkten zum Verkauf von „Beschichtungslösungen“ überzugehen.
Vertiefung: Auswirkungen des Beschichtungsprozesses auf die Produktionskapazität neuer Fahrzeuge
Die Beschichtung ist eine kritische Pfadoperation in der Schienenfahrzeugfertigung, deren Takt die Gesamtfahrzeugkapazität direkt begrenzt. In einer U-Bahn- oder Triebwagenfertigungslinie verbleibt der Wagenkasten vom Schweißen bis zur Auslieferung oft mehrere Tage in der Beschichtungshalle, einschließlich Vorbehandlung, mehrschichtigem Spritzen, Ablaufen und Trocknen/Einbrennen. Jeder Engpass (z. B. unzureichende Kapazität des Einbrennofens, Nacharbeit wegen unzureichender Schichtdicke) verlangsamt die Gesamtauslieferung. Daher wird bei Kapazitätserweiterungen durch die Fahrzeughersteller die Automatisierung und Taktoptimierung der Beschichtungshalle oft als Prioritätsinvestition aufgeführt: Roboterspritztechnik zur Beschleunigung, Erweiterung der Trockenräume und Online-Inspektion zur Reduzierung von Nacharbeit sind Hebel zur Freisetzung von Kapazität. Für Beschichtungslieferanten bedeutet die Bereitstellung von Produkten mit „schneller Trocknung, breitem Verarbeitungsfenster und geringer Nacharbeitsrate“ einen indirekten Beitrag zur Kapazitätserhöhung der Fahrzeughersteller, ein Wert, der in Spitzenauftragszeiten besonders hervortritt.
Vertiefung: Anwendungsaussichten von Pulverbeschichtung bei Schienenfahrzeugen
Im Bereich der grünen Beschichtung erregt die Pulverbeschichtung aufgrund von null VOC, hoher Ausnutzung und fehlenden lösemittelhaltigen Gefahrabfällen große Aufmerksamkeit. Obwohl bei großflächigen Außenbauteilen des Wagenkastens die Niedrigtemperaturhärtung und die ebene Dünnschichtigkeit von thermohärtenden Pulvern weiterhin Herausforderungen darstellen, dringt das Pulversystem in Bereichen wie Drehgestelle, Komponenten und Innenverkleidungen bereits vor. Sein Vorteil liegt in der Kombination aus Umweltfreundlichkeit und Langlebigkeit sowie hoher Dichte und gutem Korrosionsschutz der Schicht. Mit der Entwicklung von Niedrigtemperaturhärtungspulvern und Dünnschichttechnologie dürfte sich der Anwendungsbereich von Pulver bei Schienenfahrzeugen weiter ausweiten. Leser, die an dieser Richtung interessiert sind, können sich ergänzend über die neuesten Marktbewertungen der Industrie zu Pulverbeschichtungen informieren, in denen die Penetrationstrends in den Bereichen Schienen und Industrie spezieller analysiert werden.
Vertiefung: Schlussbemerkung – das Systemverständnis der Beschichtungssysteme
Blickt man auf den gesamten Text zurück, lässt sich das Beschichtungssystem für Schienenfahrzeuge keineswegs mit dem Wort „Anstrich“ zusammenfassen. Es ist ein Systemtechnikprojekt, das von Korrosionsschutz des Stahlbaus (TB/T 1527, GB/T 30790) über mehrschichtige Fahrzeugkastenverzierung (Grundierung – Spachtel – Zwischenbeschichtung – Decklack – Klarlack) bis hin zu Brandschutz und Flammwidrigkeit der Drehgestelle (Ansatz EN 45545-3), Wetterbeständigkeit und Glanzerhalt, Beständigkeit gegen Reinigungsmittel, Fahrzeugfarbmanagement und wasserverdünnbarer grüner Bauausführung reicht. Jede Schicht und jede Arbeitsschritt stehen in Wechselwirkung, und eine Schwäche in einem beliebigen Glied wird auf die Lebensdauer und das Image des Gesamtfahrzeugs vergrößert. Für Beschichtungsunternehmen und Fahrzeughersteller liegt die wahre Wettbewerbsfähigkeit nicht in einer „Wunderrezeptur“, sondern darin, Korrosionsschutz, Dekoration, Brandschutz, Umweltschutz und Kosten mit Systemblick zu koordinieren und über die gesamte Kette von Forschung, Zertifizierung, Ausführung bis Betrieb Konsistenz zu wahren. Dies ist der tiefere Gehalt der Schienenfahrzeugbeschichtungssysteme als „mobile Stahlkunst“. In die Zukunft blickend wird sich dieses System mit der weiteren Expansion von Hochgeschwindigkeits- und Stadtbahnnetzen, dem sukzessiven Eintreffen der Hauptrevisionszyklen der Fahrzeuge und der jährlich strenger werdenden Umweltgesetzgebung weiter entwickeln; und Unternehmen, die Korrosionsschutz, Dekoration, Brandschutz und Umweltschutz zu einem Strang verweben können, werden auf der langen, schneereichen Strecke des Schienenverkehrs weiter kommen.
Vertiefung: Überschneidung von Beschichtung mit Leichtbau und Aerodynamik
Die Schienenfahrzeugbeschichtung ist nicht isoliert vom Gesamtfahrzeugdesign. Leichtbauforderungen verlangen möglichst dünne und starke Schichten, um unnötiges Mehrgewicht zu vermeiden; die Aerodynamik verlangt extrem ebene und glatte Oberflächen des Wagenkastens, um Fahrtwiderstand und Geräusche zu reduzieren, was höchste Anforderungen an die Ablaufebenheit des Decklacks und die Orange-Peel-Kontrolle stellt. An den stromlinienförmigen Teilen von Hochgeschwindigkeitstriebwagen verstärkt eine unebene Beschichtung bei hoher Geschwindigkeit aerodynamisches Geräusch und Energieverbrauch, weshalb dieser Bereich oft mit mehreren feinen Zwischenbeschichtungen und hochglänzendem Klarlack versehen und durch Roboter gleichmäßig aufgetragen wird. Daraus ist ersichtlich, dass die Beschichtungsqualität direkt mit Gesamtkennzahlen des Fahrzeugs wie Energieverbrauch, Geräusch und Geschwindigkeit verknüpft ist – ein typisches Beispiel für die Verzahnung von „Gesamtdesign – Detailprozess“ und eine weitere Aufwertung des technischen Stellenwerts des Beschichtungssystems.
Vertiefung: Kooperationsvorschläge für die Akteure der Wertschöpfungskette
Auf Basis des Vorstehenden werden einige Kooperationsvorschläge für die Akteure der Schienenfahrzeugbeschichtungskette gemacht. Für Fahrzeughersteller: Korrosionsschutzklasse, Brandschutzklasse und Farbziele bereits in der Standardisierungsphase vorab an die Beschichtungslieferanten geben und deren frühes Einbinden fördern; ein beschaffungsseitiges Bewertungssystem mit Lebenszykluskostenorientierung aufbauen. Für Beschichtungsunternehmen: nicht nur Einzelprodukte verkaufen, sondern das Gesamtsystem „Grundierung – Zwischen – Deck – Klar“ sowie Nachweisfähigkeit durch Prüfung bieten und die Chargenstabilität beachten; Wasserbasis und chromfreie Ausrüstung aktiv voranbringen, um an die neuen Vorschriften 2026 anzupassen. Für Betreiber und Instandhalter: wissenschaftliche Reinigungs- und Renovierungsvorschriften erstellen, um vorzeitige Alterung durch Menschenhand zu vermeiden; Beschichtungs-Gesundheitsakten aufbauen, um vorbeugende Instandhaltung zu stützen. Für Prüfinstitute: Breite der Abdeckung und Reaktionseffizienz von Qualifikationen wie EN 45545 erhöhen, um den einheimischen Ersatz zu bedienen. Nur durch gemeinsames Wirken aller kann die Schienenfahrzeugbeschichtung von einer Kostenstelle zu einem Wertschöpfungszentrum werden. Betont werden muss, dass diese Kooperation nicht über Nacht geschieht, sondern eine langfristige, auf Projekterfahrung, Datenaustausch und Vertrauensaufbau beruhende langsame Mühe ist. Beschichtungsunternehmen, die bereit sind, in der frühen Fahrzeugdesignphase technische Ressourcen zu investieren und in der Betriebsphase die Beschichtungsleistung kontinuierlich zu verfolgen, gewinnen oft in der nächsten Vergabe eine stabilere Kooperationsbeziehung – genau dies spiegelt die Merkmale des Schienenfahrzeugbeschichtungsmarktes „hohe Eintrittsbarrieren, lange Zyklen, starke Bindung“ wider.
Datenquellen und Erläuterungen zu den Definitionen
Die in diesem Artikel genannten Standards und Daten stammen aus öffentlichen autoritativen Quellen: TB/T 1527 „Schutzbeschichtung für Eisenbahnstahlbrücken“, Q/CR 749.1/2/3-2020 „Beschichtung von Eisenbahnpersonen-/Güterwagen“, GB/T 30790 (äquivalent zu ISO 12944) sind die Kernstandards für inländische Schienenbeschichtung und Korrosionsschutz; EN 45545-2/3 sind EU-Feuerschutzstandards für Schienenfahrzeuge, wobei entsprechende Architektur und HL/R-Klassifizierung auf öffentlichen Materialien europäischer Brandschutzforschungszentren und Prüfinstitute verweisen; Betriebsdaten von chinesischen Eisenbahnen und Stadtbahnen stammen von der Nationalen Eisenbahngruppe, einer Berichterstattung der Wirtschaftszeitung vom Januar 2026 und dem Verkehrsministerium – per Ende 2025 betrug die Gesamtlänge des Eisenbahnnetzes 165.000 km, davon Hochgeschwindigkeitsstrecken über 50.000 km, Stadtbahnen in 54 Städten mit 343 Linien, 11.710,3 km, 2025 neu hinzugekommen 764,7 km; die EU-REACH-Beschränkung von Zinkchromat gilt ab Januar 2026, Quelle sind öffentliche Informationen der Europäischen Chemikalienagentur. Die begleitenden Tabellen im Text sind illustrative Zusammenfassungen; konkrete Grenzwerte richten sich nach der jeweils gültigen Standardversion und den fahrzeugtechnischen Bedingungen. Der technische Beitrag strebt Objektivität an; für alle Schlussfolgerungen zu konkreten Grenzwerten und Klassen wird Lesern empfohlen, die Originalstandards und autoritative Prüfberichte zu konsultieren. Dieser Text ersetzt keine formalen Standardtexte.
Häufig gestellte Fragen
1. Warum wird bei Korrosionsschutz von Eisenbahnstahlbrücken besonders TB/T 1527 betont? Da Stahlbrücken langfristig in korrosiver Außenumgebung stehen, würde Rostbildung die Struktursicherheit und Lebensdauer beeinträchtigen. TB/T 1527 etabliert mit Oberflächenbehandlung, Grundierung–Zwischenlack–Decklack-System und Schichtdickenkontrolle als Kern einen langzeit-erprobten Rahmen für wirksamen Korrosionsschutz und ist der maßgebliche Standard für Brückenbeschichtung.
2. Was sind die Hauptunterschiede zwischen Wagenkastenbeschichtung und Stahlbrückenbeschichtung? Stahlbrückenbeschichtung dient primär dem Korrosionsschutz, Wagenkastenbeschichtung muss sowohl korrosionsschützend grundieren als auch dekorativ abschließen und zudem Steinschlagfestigkeit, Wetterbeständigkeit, Reinigungsmittelbeständigkeit und Brandschutz berücksichtigen. Der Wagenkasten hat zusätzliche Schichten wie Spachtel, Zwischenbeschichtung, Decklack und sogar Klarlack, mit höheren Anforderungen an Farbkonsistenz und optische Qualität.
3. Warum benötigt die Drehgestellbeschichtung Brandschutzfunktion? Drehgestelle und Untergestelle bündeln Bremse, Traktion und andere hitzeerzeugende Bauteile und sind Hochrisikobereiche für Brände. Neben Korrosions- und Steinschlagsschutz muss nach EN-45545-Ansatz das Brandverhalten kontrolliert und eine strukturelle Brandschutzschicht zur Verzögerung der Stahlerwärmung eingeführt werden, um die Strukturellität im Brandfall zu sichern.
4. Warum legen Stadtbahnfahrzeuge besonderen Wert auf Reinigungsmittelbeständigkeit? Stadtbahnfahrzeuge werden zur Sauberhaltung häufig gereinigt; alkalische oder lösemittelhaltige Reinigungsmittel greifen den Lackfilm allmählich an, was zu Glanzverlust, Verfärbung oder gar Abplatzen führt. Die Reinigungsmittelbeständigkeit ist daher ein hartes Kriterium in den technischen Bedingungen für Stadtbahnbeschichtung.
5. Was sind die Hauptschwierigkeiten wasserverdünnbarer Schienenfahrzeugbeschichtungen? Wasserverdünnbare Systeme sehen sich mit langsamer Trocknung, Empfindlichkeit gegenüber Temperatur und Feuchte, Flugrost auf Metalluntergründen, Stabilität der Zweikomponentenmischung und der Herausforderung konfrontiert, bei VOC-Reduktion gleichzeitig Wetter- und Korrosionsbeständigkeit nicht zu opfern. Deren Reife ist eine Eintrittsbarriere für den Zugang zu High-End-Lieferketten.
6. Wodurch wird die Fahrzeugfarbkonsistenz sichergestellt? Durch chargenübergreifende Kontrolle entlang von Rezeptur, Produktion, Ausführung und Betrieb: fixierte Pigmente und Farbpasten, werkseitige Farbdifferenzprüfung, automatische Farbmischung und gleichmäßige Schichtdickenkontrolle, Farbmusterbewertung am Prototyp sowie Farbrückverfolgung bei Renovierung, um ΔE innerhalb der Toleranz zu halten.
7. Welche Rolle spielt Klarlack in der Wagenkastenbeschichtung? Klarlack dient als Decklack-Schicht, steigert weiter Glanz, Wetterbeständigkeit und Reinigungsmittelbeständigkeit, schützt die pigmentierte Grundfarbe vor UV und chemischem Angriff, macht das Fahrzeug glänzender und langlebiger, erhöht aber die Zahl der Arbeitsgänge und die Prozesskomplexität.
8. Warum wird bei Drehgestellbeschichtung gesondert auf Steinschlag- und Brandschutz Wert gelegt? Das Drehgestell befindet sich am Fahrzeugunterteil und erleidet während des Betriebs langfristig Stoß durch Steine, Sand und Metallsplitter, bündelt zudem Bremse, Traktion und andere hitzeerzeugende Teile – eine Überlagerungszone aus mechanischer Schädigung und Brandrisiko. Daher muss die Beschichtung dort durch flexible Zwischenbeschichtung und Dickfilm Steinsschlagenergie absorbieren sowie nach EN-45545-Ansatz das Brandverhalten kontrollieren und strukturellen Brandschutz einführen; die Anforderungen sind weit höher als an normale Außenflächen.
9. Kann bei Renovierungsbeschichtung alter Fahrzeuge die ursprüngliche Brandschutzklasse abgesenkt werden? Nein. Renovierungsbeschichtung fällt zwar in den Instandhaltungsbereich, das Fahrzeug verkehrt aber weiter im ursprünglichen Betriebsszenario, das Brandrisiko bleibt unverändert, und die neue Schicht muss dieselbe Brandschutz- und Korrosionsschutzklasse wie das Originalfahrzeug erreichen. Eine Absenkung mit der Begründung „Renovierung“ hinterlässt Compliance- und Sicherheitsrisiken; Fahrzeughersteller und Betreiber sollten auf dem Nachweis des Originalniveaus bestehen.