Los vehículos ferroviarios son grandes estructuras de acero móviles; deben operar durante todo el año bajo lluvia, viento, niebla salina, radiación ultravioleta y cambios de temperatura, soportar el impacto de piedras, la vibración y la limpieza frecuente a alta velocidad, y al mismo tiempo cumplir con requisitos de protección contra incendios y ecológicos cada vez más estrictos. El sistema de revestimiento correspondiente ha superado hace tiempo la noción simple de "aplicar una capa de pintura para prevenir la oxidación y embellecer", y se ha convertido en un sistema integral que combina anticorrosión, decoración, protección contra incendios, resistencia a la intemperie y gestión del color. Este artículo parte de la anticorrosión de estructuras de acero, y desarrolla por capas el revestimiento de carrocería, la protección contra incendios de bogies, la retención de brillo a la intemperie, la uniformidad del color y el equipo de construcción ecológico, ofreciendo una referencia panorámica para el diseño, selección y aplicación del revestimiento de vehículos ferroviarios. Las cláusulas normativas y parámetros auxiliares mencionados son una recopilación de prácticas comunes de la industria; los proyectos específicos deben basarse en las versiones vigentes de las normas y las condiciones técnicas del modelo de vehículo, evitando la aplicación directa que pueda causar desviaciones de cumplimiento.
Por qué el revestimiento de vehículos ferroviarios es diferente del revestimiento industrial ordinario
Para comprender el grado de complejidad del sistema de revestimiento de vehículos ferroviarios, primero observemos varios desafíos únicos a los que se enfrenta. El primero es la vida útil extremadamente larga. La vida de diseño de un metro o un tren de alta velocidad suele alcanzar los treinta años o más, y el sistema de revestimiento debe proporcionar continuamente protección contra la corrosión y conservación de la apariencia durante ese periodo, en lugar de degradarse y fallar en pocos años. El segundo es la alta resistencia a la intemperie. Los vehículos están expuestos durante todo el año a la radiación ultravioleta exterior, lluvia ácida, atmósfera industrial y niebla salina costera; el recubrimiento debe resistir el envejecimiento por luz y la erosión química. El tercero es la resistencia al impacto de piedras y al desgaste. Las piedras voladoras, partículas de arena y escombros metálicos en la zona de los bogies a alta velocidad causan impacto mecánico al recubrimiento, siendo especialmente pronunciado en la zona del bastidor inferior y los faldones. El cuarto es la resistencia a los detergentes. Para mantener la limpieza, los vehículos urbanos se lavan frecuentemente con detergentes alcalinos o con surfactantes, y el recubrimiento debe tener estabilidad química, de lo contrario presentará pérdida de brillo, decoloración e incluso desprendimiento. El quinto es el cumplimiento de protección contra incendios. Los revestimientos de interiores de coches y algunas estructuras deben cumplir con los requisitos de reacción al fuego de normas como EN 45545, unificando decoración y seguridad en el mismo sistema. Precisamente estas exigencias superpuestas determinan que el revestimiento de vehículos ferroviarios no puede aplicar la lógica de pinturas mecánicas o arquitectónicas ordinarias.
Sistema de anticorrosión de puentes de acero ferroviario: la lógica central de TB/T 1527
En el mapa del revestimiento de transporte ferroviario, los puentes de acero ferroviario fueron uno de los primeros campos en establecer normas sistemáticas. TB/T 1527 "Revestimiento protector para puentes de acero ferroviario" ha sido durante mucho tiempo la base autorizada para la anticorrosión de puentes de acero; su lógica central es construir una barrera anticorrosiva de larga duración mediante "tratamiento de superficie + sistema multicapa + espesor de película razonable".
Tratamiento de superficie: el punto de partida de toda protección
La primera y más crítica operación del revestimiento de puentes de acero es el tratamiento de superficie. La norma exige el desoxidado por granallado (shot blasting) del acero, generalmente hasta el grado Sa 2.5 (casi blanco) y control de la rugosidad superficial, para eliminar la cascarilla de laminación, la capa de óxido y los aceites, proporcionando una base de adherencia sólida para las capas posteriores. La calidad del tratamiento de superficie determina directamente la vida del sistema de recubrimiento: por buena que sea la pintura aplicada sobre acero con cascarilla residual, se desprenderá por completo debido al fallo del sustrato. En proyectos de mantenimiento, también es necesario evaluar el estado del recubrimiento antiguo para decidir entre reparación local o repintado total.
Sistema de capas: división de trabajo entre imprimación, capa intermedia y capa de acabado
El sistema típico de anticorrosión de puentes de acero consta de tres o más capas:
– Imprimación: representada por la imprimación epoxi rica en zinc, utiliza la protección catódica del polvo de zinc y la fuerte adherencia del epoxi para proporcionar la primera barrera anticorrosiva, especialmente adecuada para entornos de corrosión atmosférica. – Capa intermedia: comúnmente pintura intermedia epoxi con micacio de hierro, que se apoya en la estructura laminar del óxido de hierro micáceo para alargar la ruta de penetración de los medios corrosivos, al mismo tiempo aumenta el espesor de película y mejora el blindaje global. – Capa de acabado: generalmente se adopta pintura de poliuretano alifático, que aporta resistencia a la intemperie, retención de brillo, retención de color y resistencia al envejecimiento, manteniendo el puente de acero su apariencia y protección a largo plazo al aire libre.
Control de espesor de película: la restricción rígida de los datos
TB/T 1527 tiene requisitos de límite inferior claros para cada capa y el espesor total de película seca (DFT); en la construcción se debe monitorear todo el proceso con regla de película húmeda y medidor de espesor de película seca. Un espesor insuficiente sacrifica la vida de blindaje, y uno excesivo puede agrietarse o tener mala adherencia. El diseño de espesor razonable debe combinarse con el grado de corrosividad ambiental (puede referirse a la clasificación C1–C5, CX, Im de GB/T 30790 equivalente a ISO 12944) y el objetivo de durabilidad esperado.
La siguiente tabla muestra un esquema típico de revestimiento anticorrosivo para puentes de acero ferroviario (conforme a la versión vigente de TB/T 1527):
| Posición de capa | Tipo de revestimiento | Función principal | Espesor típico de película seca (μm) | Notas |
|---|---|---|---|---|
| Tratamiento de superficie | Granallado/shot blasting | Desoxidado, rugosidad | — | Generalmente grado Sa 2.5 |
| Imprimación | Imprimación epoxi rica en zinc | Protección catódica, adherencia | 60–80 | Contenido de zinc según condición |
| Capa intermedia | Pintura intermedia epoxi con micacio de hierro | Blindaje, espesor | 80–120 | Relleno laminar |
| Capa de acabado | Pintura de poliuretano alifático | Resistencia a intemperie, decoración | 60–80 | Retención de brillo y color |
| Espesor total | Compuesto multicapa | Anticorrosión de larga duración | 200–300+ | Ajustar según el grado de corrosión |
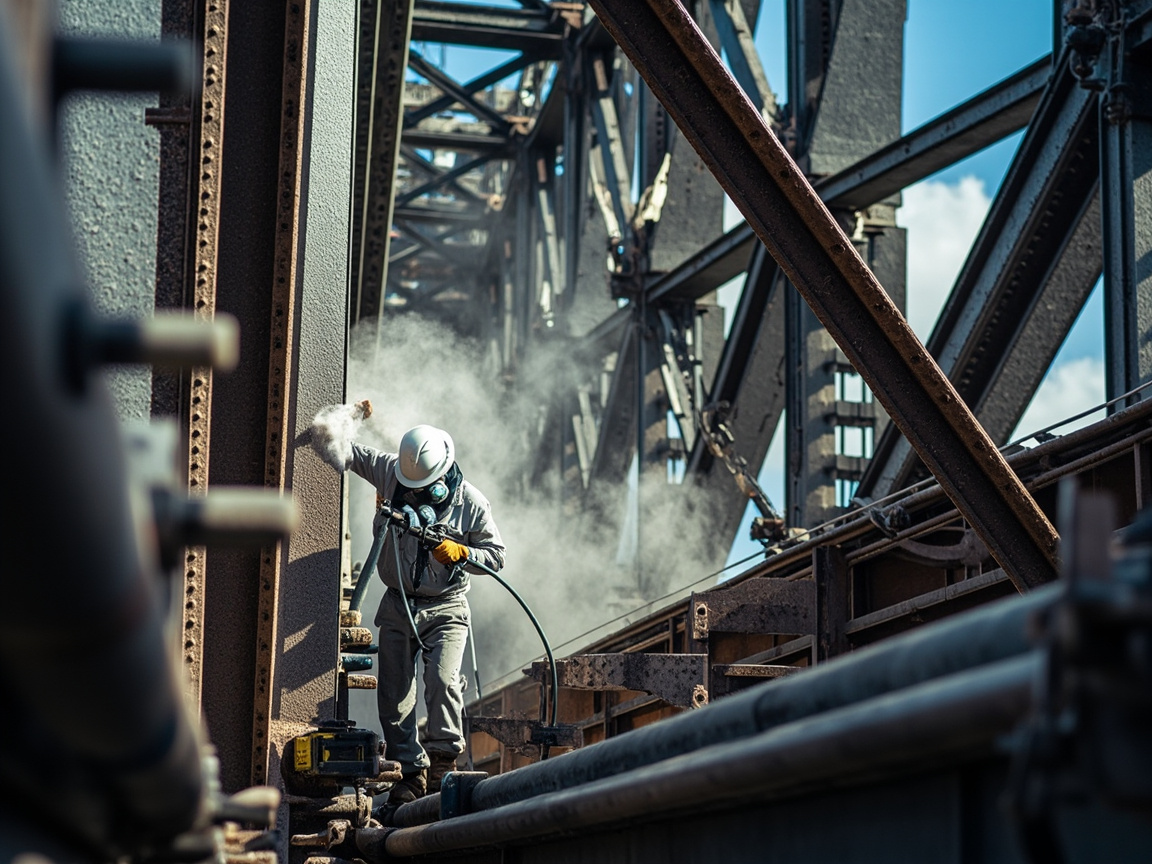
Sistema de revestimiento de carrocería: cadena completa desde imprimación epoxi hasta barniz
A diferencia de los puentes de acero que se centran principalmente en la anticorrosión, el revestimiento de carrocerías de vehículos ferroviarios es un sistema altamente integrado de "base anticorrosiva y acabado decorativo". El revestimiento de una carrocería de tren de alta velocidad o metro suele incluir los siguientes pasos:
Tratamiento de sustrato e imprimación
Las carrocerías de aleación de aluminio o acero inoxidable requieren un tratamiento de conversión química (como cromatado o pasivación sin cromo) o granallado antes del revestimiento, para mejorar la adherencia y la resistencia a la corrosión. Luego se aplica una imprimación epoxi, que proporciona una fuerte unión con el sustrato metálico y una anticorrosión básica. Para las carrocerías de aleación de aluminio, la imprimación también debe hacer frente al riesgo de corrosión galvánica entre diferentes metales.
Masilla y capa intermedia
Las soldaduras y el lijado en la fabricación de carrocerías inevitablemente dejan irregularidades, por lo que se debe aplicar masilla epoxi o de poliuretano para rellenar y luego lijar hasta obtener una planitud uniforme. La capa intermedia proporciona adicionalmente espesor, resistencia al impacto de piedras y unión entre capas, creando una base lisa para la capa de acabado. La flexibilidad y resistencia al impacto de la capa intermedia son especialmente importantes en zonas propensas a impactos de piedras como encima de los bogies y faldones.
Capa de acabado y barniz
La capa de acabado es la capa central que determina la apariencia del vehículo, generalmente utiliza sistemas de poliuretano o acrílico-poliuretano, proporcionando color, brillo y resistencia a la intemperie. Algunos vehículos de gama alta también aplican una capa de barniz (capa transparente), mejorando aún más el brillo, la resistencia a la intemperie y la capacidad contra agentes de limpieza, al tiempo que protege la pintura de base del color contra la radiación ultravioleta y la erosión química. La introducción del barniz hace que el "color sea más brillante y la vida útil más larga", pero también aumenta el número de pasadas de aplicación y la complejidad del proceso.
Los vehículos de metro urbano y los trenes de alta velocidad tienen tanto similitudes como diferencias en el sistema de revestimiento: los vehículos de metro, debido a la corta distancia entre estaciones, arranques y paradas frecuentes y altos requisitos de limpieza interior, prestan más atención a las propiedades antibacterianas, resistentes al frotamiento y ignífugas de los revestimientos interiores; los trenes de alta velocidad, debido a la alta velocidad de operación, fuerte exposición exterior y estrictos requisitos de apariencia aerodinámica, enfatizan más el nivelado, retención de brillo y resistencia al impacto de piedras de la capa de acabado. Ambos son consistentes en la lógica de anticorrosión de imprimación, y las diferencias se reflejan principalmente en los estándares decorativos y la adaptación al entorno operativo.
La siguiente tabla resume las capas típicas del sistema de revestimiento de carrocería (ilustrativo):
| Capa | Tipo de revestimiento | Función principal | Requisitos clave de rendimiento |
|---|---|---|---|
| Tratamiento de sustrato | Conversión química/granallado | Mejorar adherencia, resistencia a corrosión | Tendencia a eliminación de cromo |
| Imprimación | Imprimación epoxi | Adherencia, anticorrosión | Fuerte unión, resistencia a corrosión |
| Masilla | Masilla epoxi/de poliuretano | Rellenar, nivelar | Fácil de lijar, no agrietarse |
| Capa intermedia | Capa intermedia de poliuretano | Espesor, resistencia a impacto de piedras | Flexible, unión entre capas |
| Capa de acabado | Poliuretano/acrílico-poliuretano | Color, resistencia a intemperie | Retención de brillo, resistencia a agentes de limpieza |
| Barniz | Barniz transparente | Protección, realce de brillo | Alto brillo, resistencia a intemperie |
Revestimiento ignífugo y retardante de llama para bogies y bastidores inferiores
Los bogies, bastidores inferiores y compartimentos de equipos son una de las zonas con mayor concentración de riesgo de incendio en los vehículos ferroviarios: aquí se concentran componentes de alta temperatura y alta energía como frenado, tracción y alimentación, y una vez iniciado el fuego, el calor amenaza rápidamente la integridad estructural del acero de la carrocería. Por lo tanto, el revestimiento de estas partes no solo debe ser anticorrosivo y resistente al impacto de piedras, sino también asumir funciones de retardancia de llama e incluso protección ignífuga estructural.
Desde la perspectiva de las normas, la reacción al fuego a nivel de material puede referirse a las categorías correspondientes de EN 45545-2, mientras que el enfoque de protección ignífuga estructural se encuentra en EN 45545-3: mediante la aplicación de un revestimiento ignífugo aislante térmico, se reduce la tasa de calentamiento del acero bajo alta temperatura de incendio y se prolonga el tiempo de retención de resistencia, proporcionando redundancia de protección pasiva para la seguridad estructural del vehículo completo. Universidades nacionales ya han realizado exploraciones prospectivas al respecto, como la investigación de la Universidad Tongji sobre revestimientos ignífugos y retardantes de llama para bogies y bastidores inferiores, que parte del enfoque de protección ignífuga estructural de EN 45545-3 para estudiar la viabilidad de construir una capa aislante retardante en la superficie de componentes de acero como bogies y bastidores inferiores, verificando el efecto de supresión del revestimiento sobre la curva de calentamiento del acero expuesto al fuego. Este tipo de "revestimiento ignífugo estructural" y la capa de acabado decorativa de la carrocería pertenecen a diferentes rutas técnicas: la primera se centra en la integridad mecánica del acero a alta temperatura, la segunda en el comportamiento de inflamabilidad, humo y toxicidad del propio revestimiento, y ambos se complementan para formar el panorama técnico completo de la protección ignífuga del vehículo.
Resistencia a intemperie y retención de brillo: doble prueba de exposición exterior prolongada y limpieza frecuente
La resistencia a la intemperie del revestimiento de vehículos ferroviarios determina directamente la velocidad de degradación del aspecto y la protección del vehículo tras años de servicio en exteriores. La radiación ultravioleta es el principal impulsor del envejecimiento del recubrimiento: destruye los enlaces químicos en la película de pintura, provocando decoloración, pulverización y pérdida de brillo. Por ello, los sistemas de capa de acabado suelen emplear poliuretano curado con isocianato alifático resistente a los rayos UV, cuya velocidad de amarilleamiento y pérdida de brillo es muy inferior a la de los sistemas aromáticos. La retención del brillo está relacionada con la calidad visual del vehículo: un tren de alta velocidad con pérdida de brillo y blanqueamiento reduce significativamente la percepción de la marca "Tren de Alta Velocidad de China".
Lo más exigente que el envejecimiento exterior es la limpieza frecuente. Para mantener la limpieza, los vehículos urbanos a menudo se someten a operaciones con detergentes semanalmente o con mayor frecuencia; los detergentes alcalinos o que contienen disolventes erosionan lentamente la película de pintura. Esto exige que la capa de acabado y el barniz posean una excelente estabilidad química e incorporen en su formulación estructuras de resina resistentes a la hidrólisis y a los álcalis. La capacidad de resistir detergentes se ha convertido en un indicador obligatorio en las condiciones técnicas del revestimiento urbano, y también es un campo de batalla invisible donde los revestimientos nacionales se diferencian de los productos extranjeros.
Gestión de la consistencia del color integral del vehículo y control de lotes
Los vehículos ferroviarios, especialmente el metro y los trenes de unidades múltiples, suelen presentarse con una imagen uniforme en todo el tren, toda la línea e incluso toda la red, por lo que la consistencia del color se ha convertido en un punto de atención frecuente en la calidad del revestimiento. La gestión del color enfrenta tres dificultades: primero, las fluctuaciones de pigmentos y resinas entre diferentes lotes de revestimiento generan diferencias de color; segundo, las diferencias en espesor de película, nivelación y curado en el rociado de grandes superficies causan irregularidades de claroscuro; tercero, tras la exposición prolongada al exterior, las diferentes partes envejecen a distintas velocidades, amplificando aún más la diferencia de color.
La estrategia de respuesta es un sistema de control de lotes que abarca "formulación—producción—aplicación—operación y mantenimiento": en la formulación, se fijan los proveedores de pigmentos y el sistema de pasta de color, y se establecen muestras de color estándar y tolerancias de diferencia de color (como el rango de control ΔE); en la producción, se inspecciona la diferencia de color y el rendimiento de salida de cada lote de revestimiento; en la aplicación, se emplea coloración automática y control uniforme de espesor de película, y se realiza una revisión del color integral en la fase de vehículo prototipo; en la operación y mantenimiento, se establece un mecanismo de retroceso de color al renovar, asegurando la uniformidad visual entre las áreas repintadas y la carrocería existente. La gestión de consistencia de color parece ser un "proyecto de fachada", pero en realidad pone a prueba la estabilidad de lotes y la capacidad de control de producción de la empresa de revestimientos, y es uno de los núcleos de competitividad de los proveedores de revestimientos ferroviarios de alta gama.
Avance de la acuosidad y altos sólidos en vehículos ferroviarios
Bajo el doble impulso de las normativas ambientales y la salud ocupacional, el revestimiento de vehículos ferroviarios está acelerando su evolución hacia lo acuoso y altos sólidos. El revestimiento a base de disolvente, aunque tiene una ventana de aplicación amplia y un rendimiento maduro, presenta altas emisiones de VOC, perjudiciales para la salud de los aplicadores y el entorno de taller. El revestimiento a base de agua utiliza el agua como medio de dispersión, reduciendo significativamente los VOC, pero enfrenta desafíos como secado lento, sensibilidad a temperatura y humedad, y óxido flash en metales; el revestimiento de altos sólidos, al conservar la conveniencia de aplicación del tipo disolvente mientras reduce los VOC, es una ruta de transición más suave.
En 2026, esta transformación recibe un nuevo impulso regulatorio: el reglamento REACH de la UE limita desde enero de 2026 el uso de amarillo de zinc-cromo en revestimientos ferroviarios, obligando a los sistemas de pigmentos anticorrosivos de las imprimaciones epoxi tradicionales a cambiar a soluciones sin cromo como fosfato de zinc-aluminio, lo que junto con la acuosidad y altos sólidos constituye las tres restricciones del "revestimiento verde". Para las empresas nacionales, la maduración de imprimaciones epoxi acuosas y capas de acabado de poliuretano acuosas es una capacidad indispensable para ingresar a la cadena de suministro de vehículos ferroviarios de alta gama. Empresas participantes en revestimientos protectores industriales como Kexin New Materials (Guangdong) Co., Ltd. están desplegando su estrategia en torno a la acuosidad y altos sólidos, en línea con la gran tendencia de transformación verde de la industria.
Equipos de aplicación: granallado, rociado sin aire y horneado
Por bueno que sea el revestimiento, depende del equipo para su realización. Los equipos clave para el revestimiento de vehículos ferroviarios incluyen:
– Equipos de granallado/chorreado: se utilizan para el tratamiento de superficies de estructuras de acero y carrocerías, determinando la base de adherencia. Los componentes grandes suelen usar granallado continuo, las piezas pequeñas chorreado manual. – Equipos de rociado sin aire: utilizan alta presión para atomizar el revestimiento y proyectarlo a alta velocidad sobre la superficie, con alta eficiencia y espesor de película uniforme, siendo la fuerza principal en el revestimiento de grandes áreas de carrocería. El rociado sin aire de dos componentes (rociado air-mix) se usa para sistemas de dos componentes como epoxi y poliuretano, controlando con precisión la proporción de mezcla. – Equipos de curado por horneado: muchas capas de acabado y barnices de vehículos ferroviarios dependen de cámaras de horneo o curado por infrarrojos para lograr la densidad de entrecruzamiento y resistencia a la intemperie óptimas. El control preciso de temperatura y tiempo de horneado está directamente relacionado con el rendimiento final de la película de pintura. – Sistemas de rociado robotizado y coloración automática: en líneas de alta gama, el rociado robotizado mejora la uniformidad de espesor y consistencia de color, y el sistema de coloración automática reduce las diferencias de color humanas. – Líneas de pretratamiento y equipos ambientales: incluyen líneas de pretratamiento por aspersión, captura de neblina de pintura y dispositivos de tratamiento de VOC, haciendo que el taller de revestimiento cumpla requisitos ambientales y de seguridad.
El nivel de automatización y protección ambiental de los equipos de aplicación se ha convertido en una dimensión importante para que los fabricantes de vehículos evalúen la capacidad de soporte de los proveedores de revestimientos: el revestimiento no solo debe ser "bueno", sino también "fácil de rociar, hornear y tratar".
En profundidad: detalles técnicos y umbrales del tratamiento de superficies
El tratamiento de superficies es la "cimentación" de la vida útil del revestimiento, y su importancia no puede enfatizarse suficiente. En la práctica de ingeniería, el grado de desoxidación por chorreado se clasifica según ISO 8501-1 en Sa 1 (ligero), Sa 2 (completo), Sa 2.5 (casi blanco), Sa 3 (blanco), y las partes clave de vehículos ferroviarios y puentes de acero suelen requerir Sa 2.5 o superior. Además del grado, la rugosidad superficial (generalmente medida con perfilómetro o cinta de replicación, con rango objetivo de 40–75 μm) es igualmente crítica: demasiado lisa no favorece el anclaje mecánico, demasiado rugosa provoca espesor insuficiente en picos y fácil punto de corrosión. Para carrocerías de aleación de aluminio, se emplea más bien tratamiento de conversión química (cromado tradicional o pasivación ambiental sin cromo) para formar una película de conversión química delgada y densa, que mejora la adherencia y aísla la corrosión electroquímica entre sustrato y recubrimiento. Cabe señalar que el tratamiento de conversión sin cromo es precisamente un componente importante del revestimiento verde, haciendo eco a la limitación de pigmentos de cromo hexavalente por REACH antes mencionada, reflejando la tendencia sin cromo de "desde los pigmentos hasta el pretratamiento".
En profundidad: comparación de tipos de imprimación y lógica de selección
La imprimación de vehículos ferroviarios y puentes de acero no es solo epoxi rica en zinc; en ingeniería se ven comúnmente tres tipos: imprimación epoxi rica en zinc, imprimación epoxi de óxido de hierro/mica férrica, e imprimación inorgánica rica en zinc. La epoxi rica en zinc depende de la protección catódica del polvo de zinc, protegiendo el acero por sacrificio anódico incluso en arañazos, adecuada para ambientes atmosféricos e inmersión, pero el contenido de zinc y compatibilidad de resina deben diseñarse con cuidado; la inorgánica rica en zinc (como sistema de etilsilicato) tiene mejor resistencia al calor y disolventes, y alto contenido de sólidos en volumen, pero exige tratamiento de superficie y entorno de aplicación estrictos; la imprimación epoxi de óxido de hierro/mica férrica se basa principalmente en barrera, usándose a menudo como capa intermedia de transición. La lógica de selección debe determinarse integralmente según sustrato (acero/aluminio), ambiente de corrosión (C4/C5 o Im), si se suma requisito ignífugo, y compatibilidad con capas posteriores. Buscar ciegamente alto contenido de zinc puede traer menor tasa de cubrimiento y riesgo de adherencia intercapa, reflejando el arte del equilibrio entre formulación y proceso.
En profundidad: detalles de proceso de masilla y capa intermedia
Si las irregularidades en la fabricación de carrocerías reciben directamente la capa de acabado, amplificarán defectos de luz y sombra y afectarán la textura integral. La tarea de la masilla es rellenar soldaduras, hoyos y marcas de lijado; sus puntos clave son facilidad de lijado, baja contracción y no agrietamiento. La masilla epoxi tiene alta resistencia y buena adherencia pero es dura y difícil de lijar; la masilla de poliéster es fácil de lijar pero requiere control de contracción y resistencia térmica. La capa intermedia está entre masilla y capa de acabado, proporcionando transición uniforme intercapa, amortiguación contra impacto de piedras y espesor de barrera. Las capas intermedias de metro y tren de alta velocidad suelen necesitar cierta elasticidad para absorber tensiones por vibración, evitando agrietamiento tras operación prolongada. En proceso, las pasadas de lijado de masilla y capa intermedia, y el control de polvo, determinan directamente la planeidad final de la capa de acabado, siendo un "trabajo invisible".
En profundidad: evolución de los sistemas de resina de capa de acabado
La capa de acabado es la "fachada" del aspecto del vehículo, y su sistema de resina ha evolucionado de alquídica y acrílica a poliuretano y fluorocarbono. La capa de acabado alquídica es de bajo costo pero pobre resistencia a intemperie, y básicamente ha salido de vehículos ferroviarios de alta gama; el poliuretano acrílico equilibra resistencia a intemperie y aplicabilidad, siendo la opción principal; el poliuretano alifático, por su excelente retención de brillo y color y resistencia al amarilleamiento, es habitual en capas de acabado de tren de alta velocidad y metro; la capa de acabado de fluorocarbono se usa en escenarios extremos de ultra alta resistencia a intemperie y bajísima contaminación, pero con mayor costo y umbral de aplicación. En años recientes, las capas de acabado de poliuretano acuoso y de altos sólidos maduran rápidamente, reduciendo significativamente VOC mientras mantienen resistencia a intemperie, convirtiéndose en fuerza principal de transformación verde. La esencia de la selección de capa de acabado es el equilibrio de cuatro dimensiones: "resistencia a intemperie, estética, ambiental, costo".
En profundidad: mecanismo y pruebas de capa resistente a impacto de piedras
La parte superior de bogies, faldones y borde frontal son zonas graves de impacto de piedras. La capa resistente a impacto de piedras mejora la tenacidad, elasticidad y unión intercapa de la película, absorbiendo energía por "deformación" en lugar de "descamación frágil" ante impacto de piedras voladoras. En mecanismo, la flexibilidad de capa intermedia e imprimación, espesor total y adherencia al sustrato determinan el comportamiento. La industria usa comúnmente prueba de impacto de grava (como caída de arena o proyección de grava con aire comprimido) para evaluar, juzgando conformidad por área de descamación y grado. Las partes aerodinámicas frontales de tren de alta velocidad, por alta velocidad y fuerte impacto, exigen especial rigor, necesitando capa intermedia elástica diseñada o estructura multicapa amortiguadora. La resistencia a impacto suele restringirse mutuamente con intemperie y anticorrosión, requiriendo equilibrio fino de dureza y tenacidad en formulación.
En profundidad: defectos comunes de revestimiento y prevención
Aunque el revestimiento ferroviario se realiza en líneas automatizadas, aún surgen defectos; típicos incluyen: goteo (rocío excesivo o dilución extrema, controlar espesor y atomización), pinhole (evaporación rápida de disolvente o poros de sustrato, ajustar secado y pretratamiento), piel de naranja (mala atomización o viscosidad inadecuada, optimizar parámetros), cráteres (contaminación superficial o incompatibilidad de aditivos, reforzar limpieza y compatibilidad), descamación (adherencia insuficiente, volver a tratamiento superficial y compatibilidad intercapa), diferencia de color (fluctuación de lote y espesor, mediante gestión de color). El núcleo de prevención es "control de proceso": eliminar defectos antes del rociado, no depender de retoque. Esto exige coordinación profunda entre proveedor de revestimiento y fabricante en ventana de proceso.
En profundidad: sistema de revestimiento de inspección y renovación
Tras entrar en período de gran mantenimiento, el revestimiento de renovación se vuelve clave para extender la vida del activo. A diferencia del nuevo, la renovación enfrenta evaluación de capa vieja, prueba de adherencia, decisión de desoxidación local y repintado integral. Si la capa vieja está intacta y compatible, se puede limpiar—lijar—reparar local—capa transparente; si está seriamente pulverizada o descamada, requiere decapado o granallado hasta sustrato calificado y reconstruir sistema. El nuevo revestimiento en renovación debe alcanzar mismo grado ignífugo y anticorrosión que original, sin reducir por ser "renovación". Con crecimiento de parque vehicular, el mercado de revestimiento de renovación se expande, exigiendo a los revestimientos aplicación rápida, curado a baja temperatura y compatibilidad con pintura vieja, siendo también un punto de entrada pragmático para empresas nacionales de revestimientos.
En profundidad: detalles técnicos de gestión de color
La consistencia de color no se estima a ojo, sino por proceso instrumentado. La cabina de luz estándar (como D65 simulando luz diurna) sirve para comparación visual, y el colorímetro/espectrofotómetro cuantifica objetivamente valores L*a*b* y ΔE. En ingeniería se suele establecer muestra de color estándar como base, fijar tolerancia ΔE (como ΔE menor a cierto umbral entre partes del vehículo), y revisar en múltiples ángulos en fase de prototipo. La dificultad está en efecto flip-flop de pintura metálica y perlada, haciendo insuficiente medición de un ángulo para representar visión, requiriendo medición espectrofotométrica multiángulo. Además, distintas resinas envejecen a distinta velocidad causando "mismo color, distinto decaimiento", por lo que la gestión de color debe extenderse al diseño de formulación, eligiendo combinación de pigmento y resina de igual intemperie, no solo remediar en aplicación.
En profundidad: control de entorno de aplicación y gestión de punto de rocío
La calidad del revestimiento depende altamente del entorno. Temperatura, humedad relativa y punto de rocío determinan secado, nivelación y curado. Cuando la temperatura superficial del sustrato está por debajo de 3℃ sobre el punto de rocío, el vapor de agua se condensa en la superficie, causando blanqueamiento y pérdida de adherencia, por lo que antes de granallar y rociar debe medirse punto de rocío y confirmar temperatura de sustrato. Humedad alta retrasa secado de revestimiento acuoso e induce óxido flash; temperatura alta acorta vida de mezcla y causa piel de naranja. Talleres de revestimiento ferroviario de alta gama configuran monitoreo de temperatura, humedad y punto de rocío, secado infrarrojo y aire limpio, cambiando "depender del clima" por "operación en entorno controlado", y es por eso que equipo de aplicación y control ambiental se listan como núcleo de competitividad.
En profundidad: tendencia de digitalización e inteligencia en revestimiento
Hacia el futuro, el revestimiento ferroviario acelera su digitalización. El rociado robotizado garantiza por programación espesor uniforme y trayectoria consistente, reduciendo fluctuación humana; el sistema de coloración automática ajusta precisamente según datos de muestra, reduciendo diferencia de lote; la inspección en línea de espesor y defectos (visión artificial) da retroalimentación real de calidad; el sistema de gestión de ciclo de vida del revestimiento rastrea cada lote de formulación, aplicación y rendimiento, soportando retroceso de calidad. Más allá, el gemelo digital simula en entorno virtual rociado y curado, optimizando parámetros antes de línea real. Para proveedores, poder ofrecer revestimiento compatible con línea digital (ventana de aplicación estable, curva de secado cuantificable) se vuelve nueva dimensión competitiva.
En profundidad: conexión de esquema anticorrosión y grado de corrosión ambiental
El diseño anticorrosión de vehículos ferroviarios y puentes no puede prescindir de la clasificación cuantitativa del entorno de servicio. La GB/T 30790 adopta por equivalencia la ISO 12944, y divide los entornos de corrosión en ambientes atmosféricos de C1 (muy bajo) a C5 (muy alto), así como Im1 (inmersión en agua dulce), Im2 (inmersión en agua de mar), Im3 (enterramiento en suelo), etc. Diferentes niveles corresponden a diferentes sistemas de revestimiento y años de durabilidad esperada (como baja durabilidad, durabilidad media, alta durabilidad, muy alta durabilidad). Los tramos de puentes de tren de alta velocidad, las bases de vehículos de metro costeros y los vehículos de líneas transmarinas suelen encontrarse en niveles de corrosión C4/C5 o incluso superiores, y deben adoptar un sistema reforzado de imprimación rica en zinc más imprimación intermedia epoxi de película gruesa más pintura de acabado resistente a la intemperie. Combinar la experiencia de puentes de acero de la TB/T 1527 con la clasificación de corrosión de la GB/T 30790 permite que el diseño anticorrosión pase de "basarse en la experiencia" a "cuantificar según el entorno", mejorando significativamente la fiabilidad y economía del sistema de revestimiento.Profundidad: Los nuevos requisitos de los sustratos ligeros para el revestimiento
La reducción de peso en el transporte ferroviario es una dirección clave para reducir el consumo de energía y mejorar la capacidad de transporte. La aplicación de aleaciones de aluminio, acero inoxidable y materiales compuestos en la carrocería es cada vez más amplia, lo que plantea nuevos temas para el revestimiento. La película de óxido superficial de la aleación de aluminio es densa pero requiere tratamiento de conversión para una adherencia estable, y la sensibilidad a la corrosión galvánica varía según la marca de aleación de aluminio; el acero inoxidable, aunque resistente a la corrosión, presenta una superficie inerte que dificulta la adherencia del recubrimiento, requiriendo a menudo rugosidad superficial o imprimaciones especiales; los materiales compuestos de fibra de carbono/fibra de vidrio enfrentan problemas como desajuste en el coeficiente de expansión térmica, baja energía superficial y posible necesidad de pinturas de curado a baja temperatura. El revestimiento de sustratos ligeros ya no es "fórmula única de uso general", sino que requiere imprimaciones y pretratamientos personalizados según el sustrato, lo cual es también la piedra de toque de la profundidad de la reserva tecnológica de las empresas de revestimientos.
Profundidad: Compatibilidad entre capas de revestimientos ignífugos y decorativos
Cuando la pintura de acabado decorativa y los requisitos ignífugos se superponen en el mismo sistema, la compatibilidad entre capas se convierte en un riesgo oculto. Algunos revestimientos ignífugos intumescentes, si se cubren con pintura de acabado ordinaria, pueden ver interferida su expansión y formación de carbón al calentarse; mientras que algunas capas ignífugas con halógenos o alto contenido de cargas pueden afectar el brillo y la adherencia de la pintura de acabado. En la ingeniería, es necesario verificar mediante ensayos de compatibilidad el comportamiento global de la combinación "imprimación/media ignífuga + acabado decorativo" tras calor, envejecimiento y limpieza, en lugar de considerar cada capa de forma aislada. El concepto de envío a inspección a nivel de sistema de revestimiento de la EN 45545-2 es especialmente importante aquí: los fabricantes de vehículos completos deben exigir a los proveedores informes del "sistema completo con pintura de acabado", no datos de capa simple, para evitar lagunas de cumplimiento por conflictos entre capas.
Profundidad: Tipos de detergentes y tolerancia del revestimiento
Los detergentes para vehículos de metro son variados, desde tipos neutros ecológicos hasta desengrasantes alcalinos, e incluso tipos potentes con pequeñas cantidades de disolvente. La tolerancia del revestimiento a los detergentes depende de la estructura química de la resina y la densidad de reticulación: la pintura de poliuretano suele ser superior a la alquídica, pero la inmersión prolongada en álcali fuerte aún puede causar saponificación y pérdida de brillo; la capa transparente puede aislar significativamente la erosión de los detergentes sobre la pintura de color base. La industria suele realizar ensayos de resistencia a detergentes según condiciones técnicas (evaluando pérdida de brillo, cambio de color, ampollas tras inmersión o frotado cíclico), y en base a ello establecer procedimientos de limpieza operativos. En la realidad, la "limpieza excesiva" y el "abuso de agentes fuertes" son factores humanos comunes de envejecimiento prematuro del revestimiento; por tanto, los proveedores de pinturas y los operadores deben formular conjuntamente normas de limpieza científicas, para que un buen revestimiento alcance su máxima vida útil bajo un mantenimiento razonable.
Profundidad: Evaluación de la vida del revestimiento y ensayos de envejecimiento acelerado
La vida del revestimiento de vehículos ferroviarios, que a menudo alcanza los veinte o treinta años, no puede verificarse por exposición natural, y requiere ensayos de envejecimiento acelerado. Los medios comunes incluyen: envejecimiento por UV (QUV, simulando degradación por luz solar ultravioleta), envejecimiento por lámpara de xenón (simulando espectro completo exterior), ensayo de niebla salina (evaluando anticorrosión), ensayo de corrosión cíclica (alternancia niebla salina—secado—humedad caliente, más cercano a la realidad), así como impacto de grava, inmersión en detergente y otros específicos. El valor del ensayo acelerado está en comparar horizontalmente las ventajas y desventajas de diferentes sistemas, pero la correspondencia de sus resultados con la vida real requiere calibración empírica mediante "factores de aceleración", sin extrapolación lineal simple. Al seleccionar proveedores, los fabricantes de vehículos completos suelen exigir datos comparativos de exposición natural de varios años y envejecimiento acelerado, para juzgar si el revestimiento realmente alcanza el objetivo de "muy alta durabilidad".
Profundidad: La visión del costo de revestimiento desde la construcción al ciclo de vida completo
Al evaluar el revestimiento de vehículos ferroviarios, no se debe mirar solo el precio inicial de materiales y aplicación, sino establecer la perspectiva del costo de ciclo de vida completo (LCC). Un sistema de alta calidad, altamente resistente a la intemperie y de larga vida, aunque con mayor inversión inicial, puede extender los intervalos de gran reparación, reducir pérdidas por parada y frecuencia de renovación, resultando en un costo global menor. A la inversa, un sistema barato y de baja calidad puede perder brillo y pulverizarse en tres o cinco años, forzando una renovación anticipada, sumando paradas de vehículos y costos laborales, siendo contraproducente. Para propietarios y fabricantes de vehículos completos, impulsar la compra de pinturas del "precio más bajo ganador" a la "óptima en ciclo de vida completo" es un tema de gestión importante para mejorar la eficiencia operativa de los activos ferroviarios, y también ofrece espacio de competencia por valor a las empresas nacionales de revestimientos con rendimiento de larga duración.
Profundidad: Seguridad de la cadena de suministro y sustitución nacional en profundidad
Los revestimientos para vehículos ferroviarios han sido dominados por capital extranjero durante mucho tiempo, por un lado debido a su profunda acumulación en formulación y ensayos, y por otro a la fijación de la cadena de suministro de los fabricantes de vehículos completos. Pero en el contexto macro de seguridad de cadena de suministro y sustitución nacional, cada vez más empresas nacionales comienzan a romper en profundidad: desde imprimaciones anticorrosión únicas, hasta el sistema completo de imprimación intermedia, acabado y barniz, y luego a revestimientos ignífugos y productos a base de agua. La dificultad de la ruptura en profundidad radica en la "capacidad de sistema": no solo cumplir con producto individual, sino también compatibilidad multicapa, estabilidad de lote, ensayos demostrables y servicio responsive. Empresas de revestimientos protectores industriales como Kexin New Materials (Guangdong) Co., Ltd. acumulan precisamente a lo largo de la ruta "anticorrosión—ignífugo—base agua—sistema completo", estableciendo gradualmente presencia en la ventana de sustitución nacional de revestimientos para vehículos ferroviarios. La sustitución nacional no es solo reemplazo de precio, sino la manifestación integral de resiliencia de cadena, servicio localizado y capacidad de iteración rápida.
Profundidad: Protección ambiental y tratamiento de VOC en talleres de revestimiento
La presión ambiental en talleres de revestimiento de vehículos ferroviarios proviene de tres frentes: neblina de pintura, disolventes orgánicos y residuos peligrosos. La neblina de sobrepulverizado generada en pulverización debe recolectarse mediante cortina de agua, filtración seca o captura electrostática; los VOC volátiles requieren tratamiento terminal como adsorción de carbón activado, concentración con rotor de zeolita con incineración regenerativa (RTO) para emisión conforme. La base agua y alto sólido reducen VOC desde la fuente, siendo una vía de reducción de contaminación más fundamental que el tratamiento terminal. Además, las aguas residuales y residuos de pretratamiento y decapado también requieren disposición conforme. Bajo la normalización de "doble carbono" e inspecciones ambientales, el nivel de greenización del taller de revestimiento ya no es solo un tema de cumplimiento, sino que afecta la capacidad y reputación del fabricante de vehículos completos, exigiendo a la inversa que las pinturas tengan atributos de bajo VOC y fácil tratamiento.
Profundidad: Panorama de normas y especificaciones de revestimiento de vehículos ferroviarios
Las normas involucradas en el revestimiento de vehículos ferroviarios no son únicas, sino superposición multicapa: TB/T 1527 rige anticorrosión de puentes de acero; Q/CR 749.1/2/3-2020 rige condiciones técnicas, calidad e inspección de revestimiento de coches de pasajeros/carga ferroviaria; GB/T 30790 (equivalente ISO 12944) rige clasificación ambiental y diseño de sistemas de protección anticorrosión de estructuras de acero; EN 45545-2/3 rige ignífugo de vehículos de exportación; normas de materiales de construcción y eléctricas rige componentes específicos. Estas normas cumplen funciones respectivas en las cuatro dimensiones "anticorrosión—decoración—ignífugo—ecológico", y el personal de ingeniería debe establecer un mapa de normas para evitar generalizaciones parciales. Por ejemplo, un sistema de revestimiento que cumple Q/CR 749 resuelve decoración y anticorrosión de coches nacionales, pero si se usa para exportar a Europa, debe sumar la demostración de reacción al fuego de EN 45545; ambas son relación de "suma" no de "reemplazo".
Profundidad: Comparación de características de revestimiento de vehículos ferroviarios internacionales
Los revestimientos de vehículos ferroviarios en diferentes países y regiones presentan características diferenciadas. Europa es conocida por la doble restricción de ignífugo EN 45545 y ecológico REACH, liderando base agua y libre de halógenos; el Shinkansen de Japón enfatiza máxima resistencia a intemperie y consistencia de apariencia, con sistema de acabado y proceso de horneado maduros, y profunda experiencia en revestimiento de carrocerías de aluminio ligero; Norteamérica se ve influenciada por el concepto de ignífugo sistemático NFPA 130, y tiene acumulación única en vagones de carga y locomotoras de pesada anticorrosión. La característica del revestimiento de vehículos ferroviarios chinos radica en gran escala, iteración rápida y sensibilidad al costo, y está pasando de "introducir y digerir" a "sistema autónomo". Comprender las diferencias internacionales ayuda a las empresas nacionales de pinturas a adaptarse rápidamente a normas y estéticas del mercado objetivo al exportar, evitando aplicar experiencia doméstica a condiciones de trabajo extranjeras.
Profundidad: Reevaluación de las diferencias de revestimiento entre metro y tren de alta velocidad
Se mencionaron anteriormente las diferencias de revestimiento entre metro y tren de alta velocidad, aquí se amplía. El tren de alta velocidad tiene alta velocidad, forma aerodinámica compleja, exige nivelación y uniformidad de brillo de acabado extremas, y la exposición exterior de alta velocidad hace que la resistencia a intemperie sea prioritaria; el metro tiene distancias cortas entre estaciones, más arranques y paradas, alta densidad de pasajeros, mayor frecuencia de interiorismo y limpieza, valorando más el revestimiento interior resistente a frotado, antibacteriano e ignífugo, y el revestimiento exterior enfatiza intemperie y mantenimiento de bajo costo. Ambos comparten lógica en imprimación anticorrosión, pero difieren en estrategia de acabado e interiorismo. Para proveedores de pinturas, poder ofrecer simultáneamente las dos capacidades de "acabado de alta intemperie para alta velocidad" y "interiorismo de fácil mantenimiento para metro" determina su amplitud de cobertura de mercado. Esto explica por qué las empresas con disposición de sistema completo tienen mayor ventaja.
Profundidad: Enfoque de análisis de causa raíz de fallo de revestimiento
Cuando el revestimiento de vehículos ferroviarios presenta fallo prematuro, el análisis de causa raíz debe desplegarse sistemáticamente: primero ver si el pretratamiento superficial es adecuado (cascarilla, aceite, rugosidad), luego si el diseño de sistema es razonable (espesor de película, compatibilidad entre capas), luego revisar parámetros de construcción (espesor, temperatura/humedad, punto de rocío, curado), y finalmente examinar entorno y operación (error de clasificación de corrosión, abuso de detergente). Muchos fallos no son por pintura no conforme, sino por "desajuste de sistema": sistema equivocado, construcción en entorno erróneo, o operación fuera de límites de diseño. Establecer base de datos de causa raíz de fallos es activo valioso para fabricantes y pintores, retroalimentando mejora de formulación y proceso, formando ciclo positivo. Esta cultura de ingeniería de "aprender del fallo" es marca oculta de capacidad de revestimiento de alta gama.
Profundidad: Inducción sistemática de tendencias futuras
Integrando lo anterior, la evolución del sistema de revestimiento de vehículos ferroviarios se resume en cinco líneas maestras. Primera, greenización: base agua, alto sólido, en polvo y libre de cromo en paralelo, reduciendo continuamente VOC y sustancias nocivas. Segunda, longevidad: mayor intemperie, ciclos de renovación más largos, con objetivo de óptimo costo de ciclo de vida. Tercera, multifuncionalidad: anticorrosión, decoración, ignífugo, resistencia a impacto de piedra, resistencia a detergente integrados en menos capas. Cuarta, digitalización: pulverización robótica, coloración automática, inspección en línea y gemelo digital mejoran consistencia y eficiencia. Quinta, nacionalización: ruptura en profundidad de producto único a sistema completo, de precio a valor. Estas cinco líneas se entrelazan, definiendo conjuntamente el límite técnico y patrón competitivo del revestimiento de vehículos ferroviarios en la próxima etapa.
Profundidad: Seguridad de construcción y salud ocupacional
La operación de revestimiento de vehículos ferroviarios involucra disolventes orgánicos, polvo y espacios confinados; la seguridad y salud ocupacional son temas ineludibles. El chorreado requiere protección contra polvo de sílice y metálico, con equipo respiratorio y ocular; la construcción con pintura a base de disolvente requiere ventilación antiexplosiva, evitando acumulación de gas inflamable; el sistema base agua reduce riesgo inflamable pero aún requiere atención a efectos de salud de detergentes y aditivos. Sistemas de salud ocupacional como ISO 45001 se implementan generalmente en talleres de revestimiento de fabricantes de vehículos completos, impulsando "seguridad intrínseca": reemplazar materiales de alto riesgo por de baja toxicidad y baja inflamabilidad, reduciendo riesgo desde la fuente. Este es otro valor de la base agua además de ecológico: mejorar entorno laboral de primera línea, respondiendo al concepto de fabricación "centrado en la persona".
Profundidad: Aceptación de calidad y sistema de métodos de inspección
Si un sistema de revestimiento es conforme depende de inspección cuantificable no de juicio subjetivo. Las inspecciones comunes incluyen: adherencia (cuadrícula, tracción), espesor de película (medidor magnético/por corriente de Eddy según sustrato), dureza (lápiz/péndulo), brillo (brillómetro), diferencia de color (colorímetro), intemperie (cámara envejecimiento), niebla salina, resistencia a impacto de piedra, resistencia a detergente, etc. Al aceptar, los fabricantes de vehículos completos suelen fijar puntos de inspección por parada según proceso: tras pretratamiento ver rugosidad y limpieza, tras cada capa ver espesor, tras ensamblaje ver apariencia y rendimiento, y guardar registro de lote. El rigor de inspección se vincula al nivel de vehículo; vehículos de exportación o alta velocidad suelen exigir muestreo más denso y testigo de terceros. La perfección del sistema de aceptación de calidad es la línea divisoria entre "puede pintar" y "pinta bien".
Profundidad: Cómo la expansión de red amplifica la demanda de revestimiento
La continua expansión de la red ferroviaria está amplificando la demanda de revestimiento desde total y estructura. En total, a finales de 2025 el kilometraje operativo ferroviario nacional es 165 000 km, tren alta velocidad sobre 50 000 km, el canal principal "ocho verticales ocho horizontales" construido约 80%; en 2026 se planifica poner en producción más de 2000 km de nueva línea, inversión en infraestructura约 520 mil millones de yuanes. En metro, a 31 dic 2025, 54 ciudades 343 líneas, kilometraje operativo 11710.3 km, todo el año nuevo 764.7 km. Esto significa cada año gran cantidad de nuevas carrocerías y estructuras de acero requieren revestimiento, mientras líneas existentes entran a gran reparación trayendo volumen de renovación. En estructura, alta velocidad busca apariencia de alta intemperie, metro busca interiorismo de fácil mantenimiento, líneas costeras y transmarinas buscan alta anticorrosión, la estratificación de demanda fuerza a empresas de pinturas a tener capacidad multicategoría. La expansión de red y mejora de revestimiento forman retroalimentación positiva, constituyendo la base fundamental de tendencia a largo plazo de la industria.
Profundidad: Decisión de selección de revestimiento desde la perspectiva del propietario
Desde la perspectiva de los propietarios de metro o ferrocarriles, la selección de revestimiento es una decisión de ingeniería sistemática interdepartamental: el departamento de vehículos se preocupa por la apariencia y la vida útil, el departamento de mantenimiento por el fácil cuidado y el costo de renovación, el departamento de seguridad por el cumplimiento de protección contra incendios, el departamento de medio ambiente por los VOC y los desechos peligrosos, y el departamento de compras por el precio y la estabilidad del suministro. Al tomar decisiones, es necesario definir claramente los indicadores de cada dimensión y los métodos de aceptación en las condiciones técnicas, y establecer un peso razonable de costo de ciclo de vida completo en las licitaciones, evitando los riesgos posteriores que trae la adjudicación al precio más bajo. Un número creciente de propietarios ha comenzado a incluir la "participación temprana del proveedor de sistemas de recubrimiento (ESI)" en sus procesos, permitiendo que las empresas de revestimiento intervengan desde la etapa de diseño del modelo, optimizando desde el origen los esquemas de anticorrosión, protección contra incendios y color. Esta mejora en la madurez del propietario obliga a la industria del revestimiento a pasar de vender productos a vender "soluciones de revestimiento".
Análisis profundo: el impacto del proceso de revestimiento en la capacidad de producción de vehículos nuevos
El revestimiento es un proceso de ruta crítica en la fabricación de vehículos ferroviarios, y su ritmo restringe directamente la capacidad de producción total. En una línea de producción de metro o tren de alta velocidad, la carrocería suele permanecer en el taller de pintura durante varios días desde la soldadura hasta la entrega, abarcando pretratamiento, pulverización multicapa, nivelado y horneado. Cualquier cuello de botella (como capacidad insuficiente del horno de horneado o retrabajo por espesor de película no conforme) ralentiza la entrega general. Por lo tanto, al expandir la producción, la automatización del taller de revestimiento y la optimización del ritmo suelen ser inversiones prioritarias: la pulverización robotizada acelera, la ampliación de cámaras de horneado y la inspección en línea reducen el retrabajo, todos son palancas para liberar capacidad. Para los proveedores de revestimiento, ofrecer productos "de secado rápido, amplia ventana de aplicación y baja tasa de retrabajo" equivale a ayudar indirectamente a la fábrica de vehículos a aumentar la capacidad, un valor especialmente destacado en los picos de pedidos.
Análisis profundo: perspectivas de aplicación del revestimiento en polvo en vehículos ferroviarios
En el mapa del revestimiento ecológico, el revestimiento en polvo ha recibido mucha atención por su cero VOC, alta tasa de utilización y ausencia de desechos peligrosos por disolvente. Aunque en las piezas de apariencia de gran superficie de la carrocería, el curado a baja temperatura y la planitud de capa fina de los polvos termoestables siguen siendo desafíos, en escenarios como bogies, componentes y paneles interiores, los sistemas en polvo han comenzado a penetrar. Su ventaja radica en combinar ecología y durabilidad, con alta densidad de capa y buena anticorrosión. Con el desarrollo de polvos de curado a baja temperatura y tecnología de capa fina, se espera que los límites de aplicación del polvo en vehículos ferroviarios se amplíen aún más. Para los lectores interesados en esta dirección, se puede ampliar con el último análisis de la industria sobre el mercado de revestimiento en polvo, donde hay un análisis más específico sobre las tendencias de penetración en los campos ferroviario e industrial.
Análisis profundo: conclusión — la visión sistémica del sistema de revestimiento
Retrocediendo al inicio, el sistema de revestimiento de vehículos ferroviarios está lejos de resumirse en las palabras "pintar". Es un proyecto de ingeniería sistemática que va desde la anticorrosión de estructuras de acero (TB/T 1527, GB/T 30790) hasta la decoración multicapa de la carrocería (imprimación — masilla — capa intermedia — capa de acabado — barniz), desde la resistencia al fuego y retardancia de llama de bogies (enfoque EN 45545-3) hasta la retención de brillo ante intemperie y resistencia a detergentes, desde la gestión de color del vehículo completo hasta la construcción ecológica a base de agua. Cada capa y cada proceso están interrelacionados, y cualquier debilidad en una etapa se amplifica a la vida útil e imagen del vehículo completo. Para las empresas de revestimiento y los fabricantes de vehículos, la verdadera competitividad no reside en una "fórmula mágica", sino en la capacidad de integrar con visión sistémica la anticorrosión, decoración, protección contra incendios, ecología y costo, y mantener la coherencia en toda la cadena de I+D, certificación, aplicación y operación. Esta es la connotación profunda de este "arte de acero en movimiento" que es el sistema de revestimiento de vehículos ferroviarios. De cara al futuro, con la continua expansión de las redes de tren de alta velocidad y metro urbano, la llegada gradual de los ciclos de gran mantenimiento de vehículos y el endurecimiento año tras año de las normativas ecológicas, este sistema seguirá evolucionando; y las empresas capaces de unir anticorrosión, decoración, protección contra incendios y ecología en un solo hilo, terminarán yendo más lejos en esta pista ferroviaria de "pendiente larga y nieve profunda".
Análisis profundo: la intersección del recubrimiento con la ligereza y la aerodinámica
El revestimiento de vehículos ferroviarios no está aislado del diseño general del vehículo. Los requisitos de ligereza exigen capas de revestimiento lo más finas y resistentes posible, evitando aumentos de peso innecesarios; la aerodinámica exige una superficie de carrocería extremadamente plana y lisa, reduciendo resistencia y ruido en marcha, lo que plantea exigencia máxima al nivelado de la capa de acabado y al control de la piel de naranja. En las zonas aerodinámicas de la cabina de trenes de alta velocidad, la irregularidad del recubrimiento amplifica el ruido aerodinámico y el consumo energético a alta velocidad, por lo que esa zona suele usar múltiples capas intermedias finas y capa transparente de alto brillo, con robot para garantizar uniformidad. Se ve así que la calidad del revestimiento ya está directamente ligada a indicadores globales del vehículo como consumo, ruido y velocidad, es una manifestación típica de la vinculación "diseño general — proceso de detalle", y eleva aún más la posición ingenieril del sistema de revestimiento.
Análisis profundo: sugerencias de colaboración para las partes de la cadena industrial
Basado en lo anterior, se proponen algunas sugerencias de colaboración para las partes de la cadena de revestimiento de vehículos ferroviarios. A los fabricantes de vehículos: desde la etapa de definición de estándares, anticipar al proveedor de revestimiento los niveles de anticorrosión, niveles de protección contra incendios y objetivos de color, e impulsar la participación temprana del proveedor; establecer una evaluación de compra orientada al costo de ciclo de vida completo. A las empresas de revestimiento: no vender solo productos sueltos, sino proveer el sistema completo "imprimación — intermedia — acabado — barniz" y capacidad de evidencia por inspección, y valorar la estabilidad de lote; distribuir activamente la base agua y la libre de cromo para adaptarse a las nuevas normas de 2026. A propietarios y operadores: formular procedimientos científicos de limpieza y renovación, evitando envejecimiento prematuro artificial; establecer archivos de salud del recubrimiento que respalden el mantenimiento predictivo. A los organismos de inspección: ampliar la cobertura y eficiencia de respuesta de acreditaciones como EN 45545, sirviendo a la sustitución nacional. Solo con la colaboración de todas las partes se puede convertir el revestimiento de vehículos ferroviarios de centro de costo en centro de creación de valor. Cabe enfatizar que esta colaboración no se logra de la noche a la mañana, sino que es un trabajo lento basado en el afinamiento a largo plazo de proyectos, intercambio de datos y acumulación de confianza. Las empresas de revestimiento dispuestas a invertir recursos técnicos en la etapa temprana de diseño del modelo y a dar seguimiento continuo al desempeño del recubrimiento en la fase de operación, suelen ganar relaciones de cooperación más sólidas en la siguiente ronda de adjudicaciones, lo que refleja fielmente la característica de "alto umbral, ciclo largo, fuerte vinculación" del mercado de revestimiento de vehículos ferroviarios.
Fuentes de datos y notas de criterio
Los estándares y datos mencionados en este artículo provienen de fuentes públicas autorizadas: TB/T 1527 "Protección y revestimiento de puentes de acero ferroviarios", Q/CR 749.1/2/3-2020 "Revestimiento de coches de pasajeros / vagones de carga ferroviarios", GB/T 30790 (equivalente a ISO 12944) son los estándares centrales nacionales de revestimiento ferroviario y protección contra corrosión; EN 45545-2/3 son estándares europeos de protección contra incendios para vehículos ferroviarios, cuya arquitectura y clasificación HL/R se refieren a materiales públicos del Centro Europeo de Investigación de Protección contra Incendios y organismos de inspección; los datos operativos de ferrocarriles y metro urbanos de China provienen del Grupo Nacional de Ferrocarriles, el reporte de enero de 2026 del Diario Económico y el Ministerio de Transporte, al cierre de 2025 el kilometraje operativo ferroviario nacional fue de 165 000 km, con más de 50 000 km de alta velocidad, metro en 54 ciudades 343 líneas, 11 710,3 km, con 764,7 km nuevos en 2025; la restricción REACH de la UE al amarillo de zinc-cromo entra en vigor desde enero de 2026, según información pública de la Agencia Europea de Sustancias Químicas. Las tablas adjuntas son resúmenes ilustrativos, los límites específicos deben basarse en la versión vigente del estándar y las condiciones técnicas del modelo. La redacción técnica busca objetividad; para conclusiones que involucren límites y niveles específicos, se recomienda al lector recurrir al texto original del estándar y reportes de inspección autorizados, este artículo no sustituye el texto formal de estándares.
Preguntas frecuentes
1. ¿Por qué la anticorrosión de puentes de acero ferroviarios enfatiza especialmente TB/T 1527? Porque los puentes de acero están expuestos a largo plazo en ambientes corrosivos exteriores, una vez oxidados afectan la seguridad estructural y la vida útil. TB/T 1527, centrado en el pretratamiento superficial, la combinación imprimación — pintura intermedia — pintura de acabado y el control de espesor de película, establece un marco de anticorrosión de larga duración validado por largo tiempo, siendo el estándar base del revestimiento de puentes de acero ferroviarios.
2. ¿Cuál es la principal diferencia entre el revestimiento de carrocería y el de puentes de acero? El revestimiento de puente de acero es principalmente anticorrosivo, el de carrocería debe tanto imprimar anticorrosivo como rematar decorativo, además de resistir impacto de piedras, intemperie, detergentes y fuego. La carrocería añade capas de masilla, intermedia, acabado e incluso barniz, con mayores exigencias de consistencia de color y calidad de apariencia.
3. ¿Por qué la capa de bogie necesita función de protección contra incendios? El bogie y la base concentran componentes de alta temperatura como frenado y tracción, siendo zona de alto riesgo de incendio. Además de anticorrosión y resistencia a impacto de piedras, debe controlar la reacción al fuego según el enfoque EN 45545, e introducir capa de protección estructural contra fuego que retrase el calentamiento del acero, garantizando la integridad estructural en caso de incendio.
4. ¿Por qué los vehículos de metro urbano valoran especialmente el rendimiento contra detergentes? Los vehículos de metro se lavan frecuentemente para mantener la limpieza, los detergentes alcalinos o con disolvente erosionan lentamente la película de pintura, causando pérdida de brillo, decoloración o incluso desprendimiento. La capacidad contra detergentes se vuelve así un indicador rígido en las condiciones técnicas del revestimiento urbano.
5. ¿Cuáles son las principales dificultades de los revestimientos ferroviarios a base de agua? Los sistemas acuosos enfrentan retos como secado lento, sensibilidad a temperatura y humedad, flash-rust en sustratos metálicos, estabilidad de mezcla de dos componentes, y deben reducir VOC sin sacrificar intemperie y anticorrosión. Su maduración es el umbral para entrar a la cadena de suministro de alta gama.
6. ¿En qué se apoya la consistencia de color del vehículo completo? En el control de lote que atraviesa formulación, producción, aplicación y operación: fijar pigmentos y pastas, inspección de diferencia de color a la salida, automatización de color y control uniforme de espesor, revisión de color de prototipo, y retroceso de color en renovación, manteniendo ΔE dentro de la tolerancia.
7. ¿Qué función cumple el barniz en el revestimiento de carrocería? El barniz como capa transparente eleva aún más el brillo, la intemperie y la resistencia a detergentes, protegiendo la pintura de color base de rayos UV y erosión química, haciendo el vehículo más brillante y duradero, pero añade número de pasadas y complejidad de proceso.
8. ¿Por qué la capa de bogie enfatiza por separado resistencia a impacto de piedras y protección contra incendios? El bogie está en la parte inferior de la carrocería, sufre impactos prolongados de piedras voladoras, arena y escombros metálicos en marcha, y concentra componentes de alta temperatura como frenado y tracción, siendo zona superpuesta de daño mecánico y riesgo de incendio. Por ello esa capa debe absorber energía de impacto con intermedia flexible y película gruesa, y controlar reacción al fuego según EN 45545 e introducir protección estructural, exigiendo mucho más que la superficie exterior común.
9. ¿Puede la renovación de vehículos antiguos reducir el nivel original de protección contra incendios? No debe reducirse. Aunque la renovación es mantenimiento, el vehículo sigue operando en el mismo escenario, el riesgo de incendio no cambia, la nueva capa debe alcanzar el mismo nivel de fuego y anticorrosión que el original. Reducir requisitos aduciendo "renovación" deja huecos en cumplimiento y seguridad, fabricantes y propietarios deben mantener la evidencia del nivel original.