Рельсовые транспортные средства — это перемещающиеся крупные стальные конструкции, которые должны длительное время эксплуатироваться под воздействием дождя, ветра, солевого тумана, ультрафиолета и перепадов температур, выдерживать удары камней, вибрацию и частую мойку при высокоскоростном движении, а также соответствовать всё более строгим требованиям пожарной безопасности и экологичности. Сопутствующая система покрытия давно вышла за рамки наивного представления «нанести слой краски для защиты от ржавчины и красоты» и превратилась в комплексную инженерную систему, сочетающую антикоррозийную защиту, декор, огнезащиту, атмосферостойкость и управление цветом. В этой статье, начиная с антикоррозийной защиты стальных конструкций, последовательно раскрываются окраска кузова, огнезащита тележек, атмосферостойкость и сохранение глянца, цветовая однородность и экологичное окрасочное оборудование, предоставляя всесторонний справочный материал для проектирования, выбора и нанесения покрытий рельсовых транспортных средств. Стандартные положения и сопутствующие параметры, упомянутые в статье, являются обобщением общепринятой отраслевой практики; для конкретных проектов следует руководствоваться действующими версиями стандартов и техническими условиями моделей подвижного состава, чтобы избежать отклонений в соответствии при прямом копировании.
Почему окраска рельсовых транспортных средств отличается от обычной промышленной окраски
Чтобы понять сложность системы покрытий рельсовых транспортных средств, сначала рассмотрим несколько уникальных проблем, с которыми она сталкивается. Во-первых, сверхдолгий срок службы. Расчётный срок службы состава метро или электропоезда обычно составляет тридцать лет и более, и система покрытия должна на протяжении этого времени непрерывно обеспечивать защиту от коррозии и сохранение внешнего вида, а не мелиться и разрушаться через считанные годы. Во-вторых, высокая атмосферостойкость. Транспортные средства постоянно подвергаются воздействию уличного ультрафиолета, кислотных дождей, промышленной атмосферы и прибрежного солевого тумана, поэтому покрытие должно сопротивляться фотостарению и химическому разрушению. В-третьих, стойкость к удару камней и износу. При высокоскоростном движении летящие камни, песчинки и металлическая крошка в зоне тележек оказывают механическое воздействие на покрытие, особенно в области рамы и юбочных панелей. В-четвёртых, стойкость к моющим средствам. Для поддержания чистоты городские рельсовые транспортные средства часто моют щелочными или содержащими поверхностно-активные вещества составами, и покрытие должно обладать химической стабильностью, иначе произойдёт потеря блеска, изменение цвета или даже отслаивание. В-пятых, соответствие требованиям пожарной безопасности. Отделка салона и некоторые структурные покрытия должны удовлетворять требованиям к реакции на огонь по таким стандартам, как EN 45545, объединяя декор и безопасность в одной системе. Именно эти наложенные требования определяют, что окраску рельсовых транспортных средств нельзя строить по логике обычных машин или архитектурных покрытий.
Система антикоррозийной защиты железнодорожных стальных мостов: ключевая логика TB/T 1527
В сфере окраски рельсового транспорта железнодорожные стальные мосты — одна из первых областей, где была создана системная стандартизация. TB/T 1527 «Защитное покрытие железнодорожных стальных мостов» долгое время служит авторитетным основанием для антикоррозийной защиты мостов, и её ключевая логика заключается в создании долговечного антикоррозийного барьера через «подготовку поверхности + многослойная система + рациональная толщина плёнки».
Подготовка поверхности: отправная точка любой защиты
Первая и самая критичная операция при окраске стальных мостов — подготовка поверхности. Стандарт требует пескоструйной (дробеструйной) очистки стали от ржавчины, обычно до степени Sa 2.5 (почти белая) с контролем шероховатости поверхности, чтобы удалить окалину, слои ржавчины и масляные загрязнения и обеспечить прочную основу для последующего покрытия. Качество подготовки поверхности напрямую определяет срок службы системы покрытия — даже самая хорошая краска, нанесённая на сталь с остатками окалины, отслоится целиком из-за разрушения основания. Для ремонтных работ также необходимо оценить состояние старого покрытия, чтобы решить: локальный ремонт или полное перекрашивание.
Система материалов: разделение функций грунтовки, промежуточного и финишного покрытия
Типичная антикоррозийная система стального моста состоит из трёх или более слоёв:
– Грунтовка: представлена эпоксидной цинконаполненной грунтовкой, использующей катодную защиту цинковой пыли и сильную адгезию эпоксида для обеспечения первого антикоррозийного барьера, особенно подходящей для атмосферной коррозионной среды. – Промежуточное покрытие: часто используется эпоксидная промежуточная краска с железной слюдкой, которая благодаря пластинчатой структуре оксида железа удлиняет путь проникновения коррозионных агентов, одновременно увеличивая толщину плёнки и общую барьерность. – Финишное покрытие: преимущественно алифатическая полиуретановая краска, обеспечивающая атмосферостойкость, сохранение блеска, цвета и стойкость к старению, позволяя мосту долго сохранять внешний вид и защиту на открытом воздухе.
Контроль толщины плёнки: жёсткие ограничения данных
TB/T 1527 устанавливает чёткие нижние пределы для каждого слоя покрытия и общей толщины сухой плёнки (DFT), и в процессе нанесения необходимо использовать контрольные линейки для мокрой плёнки и толщиномеры сухой плёнки для мониторинга на всех этапах. Недостаточная толщина жертвует барьерным сроком службы, чрезмерная — может привести к растрескиванию или плохой адгезии. Рациональное проектирование толщины должно сочетаться с уровнем коррозионной агрессивности среды (можно ориентироваться на классификацию C1–C5, CX, Im по GB/T 30790, эквивалент ISO 12944) и целевым показателем долговечности.
Ниже приведена схема типичной антикоррозийной окраски железнодорожного стального моста (конкретные данные — по действующей версии TB/T 1527):
| Позиция покрытия | Тип покрытия | Основная функция | Типичная толщина сухой плёнки (μm) | Примечание |
|---|---|---|---|---|
| Подготовка поверхности | Пескоструйная/дробеструйная | Удаление ржавчины, шероховатость | — | Обычно степень Sa 2.5 |
| Грунтовка | Эпоксидная цинконаполненная грунтовка | Катодная защита, адгезия | 60–80 | Содержание цинка по условиям |
| Промежуточное покрытие | Эпоксидная промежуточная краска с железной слюдкой | Барьер, утолщение | 80–120 | Пластинчатый наполнитель |
| Финишное покрытие | Алифатическая полиуретановая краска | Атмосферостойкость, декор | 60–80 | Сохранение блеска и цвета |
| Общая толщина | Многослойный композит | Долговечная антикоррозийная защита | 200–300+ | Регулируется в зависимости от класса коррозии |
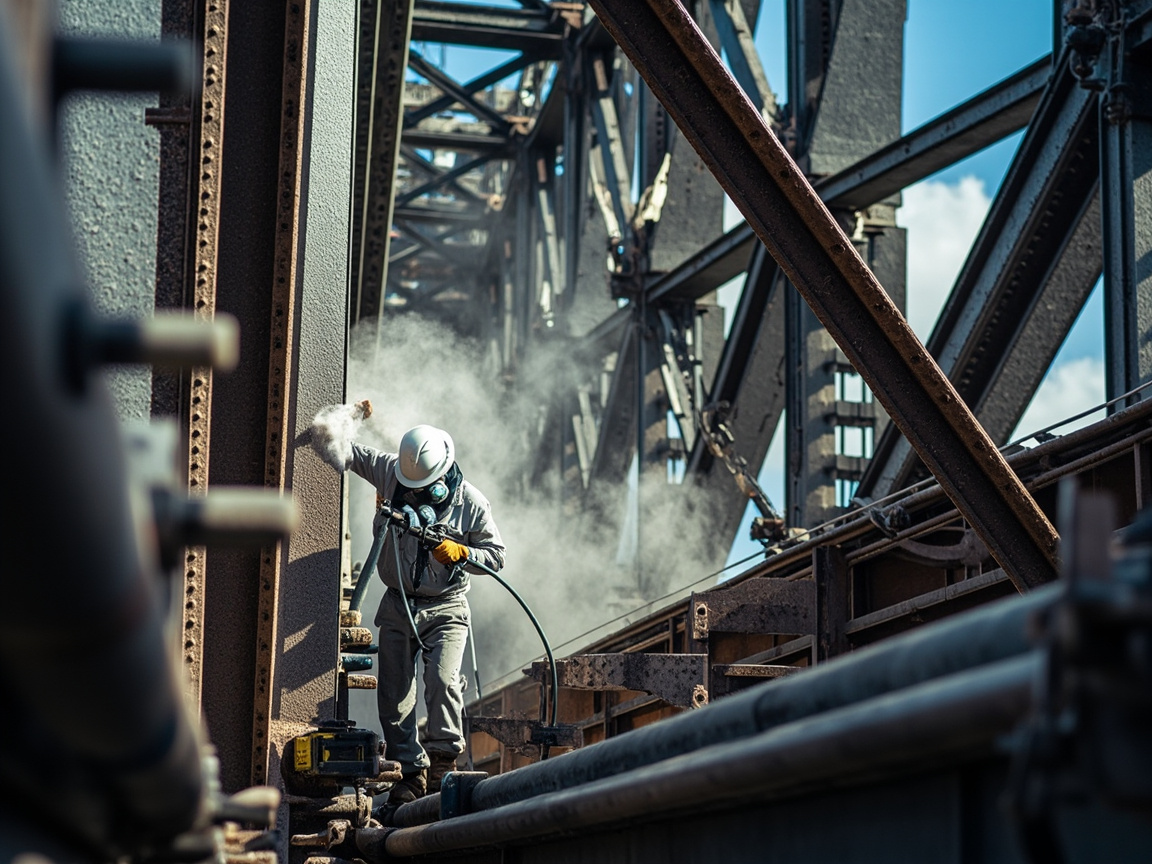
Система окраски кузова: полная цепочка от эпоксидной грунтовки до лака
В отличие от стальных мостов, где основной упор делается на антикоррозийную защиту, окраска кузова рельсового транспортного средства представляет собой высокоинтегрированную систему «антикоррозийная подготовка снизу, декоративная отделка сверху». Окраска кузова скоростного поезда или метро обычно включает следующие этапы:
Подготовка основания и грунтовка
Перед окраской кузова из алюминиевого сплава или нержавеющей стали необходимо провести химическую конверсионную обработку (например, хроматирование или бесхромовое пассивирование) или пескоструйную обработку для повышения адгезии и коррозионной стойкости. Затем наносится эпоксидная грунтовка, обеспечивающая прочное сцепление с металлическим основанием и базовую защиту от коррозии. Для кузовов из алюминиевого сплава грунтовка также должна учитывать риск электрохимической коррозии между разными металлами.
Шпатлевка и промежуточное покрытие
Сварка и шлифовка при изготовлении кузова неизбежно оставляют неровности, которые необходимо выровнять с помощью эпоксидной или полиуретановой шпатлевки, а затем отшлифовать до равномерной гладкости. Промежуточное покрытие на этой основе дополнительно обеспечивает толщину, стойкость к удару камней и межслойную адгезию, создавая гладкое основание для финишного покрытия. Гибкость и ударопрочность промежуточного покрытия особенно важны для зон, подверженных ударам камней, таких как верхняя часть тележки и юбочные панели.
Финишное покрытие и лак
Финишное покрытие — это ключевой слой, определяющий внешний вид транспортного средства; чаще всего используются полиуретановые или акрилполиуретановые системы, обеспечивающие цвет, блеск и атмосферостойкость. Некоторые высококлассные транспортные средства дополнительно покрывают прозрачным лаком (защитным слоем), что еще больше повышает блеск, атмосферостойкость и стойкость к моющим средствам, а также защищает базовую краску от ультрафиолета и химического воздействия. Введение лака делает «цвет ярче, срок службы дольше», но также увеличивает количество слоев нанесения и сложность технологии.
Городские вагоны метро и электропоезда (EMU) имеют как общие черты, так и различия в системах окраски: метро из-за коротких интервалов между станциями, частых разгонов и торможений, а также высоких требований к чистоте внутренней отделки больше внимания уделяет антибактериальным свойствам, стойкости к истиранию и огнестойкости внутренних покрытий; высокоскоростные поезда из-за высокой скорости движения, сильного воздействия окружающей среды и строгих требований к аэродинамическому внешнему виду больше акцентируют внимание на растекаемости финишного покрытия, сохранении блеска и стойкости к удару камней. В логике антикоррозийной грунтовки оба типа совпадают, различия в основном проявляются в декоративных стандартах и адаптации к условиям эксплуатации.
В таблице ниже приведено суммарное схематичное описание слоев типичной системы окраски кузова:
| Слой | Тип покрытия | Основная функция | Ключевые требования к свойствам |
|---|---|---|---|
| Подготовка основания | Химическая конверсия/пескоструйная обработка | Повышение адгезии, коррозионная стойкость | Тенденция к бесхромовым решениям |
| Грунтовка | Эпоксидная грунтовка | Адгезия, антикоррозийная защита | Прочное сцепление, коррозионная стойкость |
| Шпатлевка | Эпоксидная/полиуретановая шпатлевка | Заполнение, выравнивание | Легкость шлифовки, отсутствие растрескивания |
| Промежуточное покрытие | Полиуретановое промежуточное покрытие | Увеличение толщины, стойкость к удару камней | Гибкость, межслойная адгезия |
| Финишное покрытие | Полиуретановое/акрилполиуретановое | Цвет, атмосферостойкость | Сохранение блеска, стойкость к моющим средствам |
| Лак | Защитный прозрачный лак | Защита, усиление блеска | Высокий блеск, атмосферостойкость |
Огнезащитное и огнестойкое покрытие тележки и рамы основания
Тележка, рама основания и оборудовательный отсек — одни из зон рельсового транспортного средства с наибольшей концентрацией пожарного риска: здесь сосредоточены тормозные, тяговые, электропитающие и другие высокотемпературные и высокоэнергетические компоненты, и в случае возгорания тепло быстро угрожает несущей целостности стальных конструкций кузова. Поэтому покрытие этих частей должно не только защищать от коррозии и ударов камней, но и выполнять функции огнезащиты, огнестойкости и даже конструкционной огнезащиты.
С точки зрения стандартов, реакцию на огонь на уровне материалов можно соотнести с соответствующими категориями EN 45545-2, а концепция конструкционной огнезащиты отражена в EN 45545-3: путем нанесения огнезащитного теплоизоляционного покрытия снижается скорость нагрева стали при пожарных высоких температурах и продлевается время сохранения прочности, обеспечивая пассивный резерв защиты конструкционной безопасности всего транспортного средства. Отечественные вузы уже проводят перспективные исследования в этой области: например, исследование Университета Тунцзи по огнезащитным и огнестойким покрытиям тележки и рамы основания исходит из концепции конструкционной огнезащиты EN 45545-3 и изучает осуществимость создания огнестойкого теплоизоляционного слоя на поверхности стальных элементов тележки и рамы основания, проверяя подавляющий эффект покрытия на кривую нагрева стали при воздействии огня. Такие «конструкционные огнезащитные покрытия» и декоративное финишное покрытие кузова относятся к разным техническим направлениям: первые关注ят сохранение механической целостности стали при высоких температурах, вторые — проявление горючести, дымообразования и токсичности самого покрытия, и они дополняют друг друга, формируя полную техническую картину пожарной защиты транспортного средства.
Атмосферостойкость и сохранение блеска: двойное испытание многолетней эксплуатации на открытом воздухе и частой мойкой
Атмосферостойкость окраски рельсового подвижного состава напрямую определяет скорость ухудшения внешнего вида и защитных свойств транспортного средства после многолетней эксплуатации на открытом воздухе. Ультрафиолетовое излучение является главным фактором старения покрытия: оно разрушает химические связи в пленке краски, вызывая выцветание, меление и потерю блеска. Поэтому в системах финишного покрытия чаще всего используется атмосферостойкий полиуретан, отверждаемый алифатическим изоцианатом, скорость пожелтения и потери блеска которого значительно ниже, чем у ароматических систем. Сохранение блеска связано с визуальным качеством транспортного средства — поезд высокоскоростной железной дороги с потерявшим блеск и побелевшим покрытием заметно снижает восприятие бренда «Китайские высокоскоростные поезда».
Еще более жестким испытанием, чем атмосферное старение, является частая мойка. Для поддержания чистоты городские рельсовые транспортные средства часто моют с использованием моющих средств еженедельно или даже чаще; щелочные или содержащие растворитель моющие средства медленно разрушают пленку краски. Это требует от финишного покрытия и лака исключительной химической стабильности, а также введения в рецептуру смолистых структур, устойчивых к гидролизу и щелочам. Устойчивость к моющим средствам стала жестким показателем в технических условиях на окраску городского рельсового транспорта, а также невидимым полем битвы, где отечественные покрытия отстают от зарубежных продуктов.
Управление межсерийной цветовой однородностью целого транспортного средства и контроль партий
Рельсовые транспортные средства, особенно метро и электропоезда, часто представляют собой единый образ всего состава, всей линии или даже всей сети, поэтому цветовая однородность становится часто обсуждаемым аспектом качества окраски. Управление цветом сталкивается с тремя трудностями: во-первых, колебания пигментов и смол в разных партиях покрытия приводят к цветовым различиям; во-вторых, различия в толщине пленки, растекании и отверждении при нанесении на большие площади вызывают неравномерность светлых и темных участков; в-третьих, после длительной эксплуатации на открытом воздухе разные части стареют с разной скоростью, что еще больше усиливает цветовые различия.
Решением является система контроля партий, охватывающая этапы «рецептура — производство — нанесение — эксплуатация и обслуживание»: на этапе рецептуры фиксируются поставщики пигментов и системы пигментных паст, создаются эталонные цветовые планки и допуски по цветовым различиям (например, диапазон контроля ΔE); на этапе производства каждая партия покрытия проходит проверку цветовых различий и характеристик перед отгрузкой; на этапе нанесения применяются автоматическая колеровка и контроль равномерности толщины пленки, а на стадии опытного образца проводится оценка цвета всего транспортного средства; на этапе эксплуатации создается механизм цветового восстановления при обновлении, обеспечивающий визуальное единство подкрашенных участков с существующим кузовом. Управление цветовой однородностью кажется «работой над внешним видом», но на деле проверяет стабильность партий и возможности производственного контроля предприятия-производителя покрытий, являясь одной из ключевых конкурентных сил поставщиков покрытий для высококлассного рельсового подвижного состава.
Продвижение водного покрытия и высокосухого остатка в рельсовом подвижном составе
Под двойным давлением экологических норм и охраны здоровья на рабочем месте окраска рельсового подвижного состава ускоренно переходит на водное покрытие и высокосухой остаток. Растворимое покрытие, хотя и имеет широкое технологическое окно нанесения и зрелые характеристики, характеризуется высокими выбросами ЛОС, что вредно для здоровья персонала и цеховой среды. Водное покрытие использует воду в качестве дисперсионной среды, значительно снижая ЛОС, но сталкивается с такими проблемами, как медленное высыхание, чувствительность к температуре и влажности, вспышечная коррозия металла; покрытие с высоким сухим остатком, сохраняя удобство нанесения растворимого покрытия, сокращает ЛОС, представляя собой более плавный переходный путь.
В 2026 году эта трансформация получила новый импульс в виде соблюдения норм: с января 2026 года регламент ЕС REACH ограничивает использование цинк-хромата желтого в железнодорожных покрытиях, вынуждая системы антикоррозийных пигментов традиционных эпоксидных грунтовок переходить на безхромовые решения, такие как фосфат цинка-алюминия, что вместе с водным покрытием и высокосухим остатком формирует тройное ограничение «зеленой окраски». Для отечественных предприятий зрелость водной эпоксидной грунтовки и водной полиуретановой финишной краски является необходимым условием для проникновения в цепочку поставок высококлассного рельсового подвижного состава. Участники рынка промышленных защитных покрытий, такие как ООО «Кэсинь Новые Материалы» (Гуандун), развивают направления водного покрытия и высокосухого остатка, соответствуя общей тенденции зеленой трансформации отрасли.
Оборудование для нанесения: пескоструйная обработка, безвоздушное распыление и сушка
Даже самое лучшее покрытие зависит от оборудования при реализации. Ключевое оборудование для окраски рельсового подвижного состава включает:
– Пескоструйное/дробеструйное оборудование: используется для обработки поверхности стальных конструкций и кузовов, определяет основу адгезии. Для крупных элементов чаще применяется проходное дробеструйное оборудование, для мелких деталей — ручная пескоструйная обработка. – Оборудование для безвоздушного распыления: использует высокое давление для распыления покрытия и его быстрого нанесения на поверхность, отличается высокой эффективностью и равномерной толщиной пленки, является основным для окраски больших площадей кузова. Двухкомпонентное безвоздушное распыление (смешанное распыление) используется для двухкомпонентных систем, таких как эпоксидные и полиуретановые, с точным контролем соотношения смешивания. – Оборудование для сушки и отверждения: многие финишные краски и лаки для рельсового подвижного состава зависят от сушильных камер или инфракрасного отверждения для достижения оптимальной плотности сшивки и атмосферостойкости. Точный контроль температуры и времени сушки напрямую связан с конечными характеристиками пленки краски. – Роботизированное распыление и системы автоматической колеровки: в высококлассных производственных линиях роботизированное распыление повышает равномерность толщины пленки и цветовую однородность, а системы автоматической колеровки снижают человеческий фактор цветовых различий. – Линии предварительной обработки и экологическое оборудование: включают линии предварительного распыления, улавливания красочного тумана и установки по очистке от ЛОС, позволяя окрасочному цеху соответствовать экологическим и требованиям безопасности.
Уровень автоматизации и экологичности оборудования для нанесения стал важным аспектом оценки вспомогательных возможностей поставщика покрытий со стороны заводов-изготовителей транспортных средств: покрытие должно быть не только «хорошим», но и «удобным для распыления, сушки и очистки».
Подробно: технические детали и барьеры поверхностной обработки
Поверхностная обработка — это «фундамент» срока службы покрытия, и ее важность невозможно переоценить. В инженерной практике степень очистки пескоструйным методом от ржавчины по ISO 8501-1 подразделяется на Sa 1 (легкая), Sa 2 (тщательная), Sa 2.5 (почти белая) и Sa 3 (белая); для рельсового подвижного состава и ключевых частей стальных мостов обычно требуется Sa 2.5 или выше. Помимо степени, не менее важна шероховатость поверхности (обычно измеряемая профилометром или копировальной лентой, целевой диапазон чаще 40–75 мкм): слишком гладкая поверхность не способствует механическому зацеплению, слишком шероховатая — приводит к недостаточной толщине пленки на пиках волн и легко становится очагом коррозии. Для алюминиевых кузовов чаще применяется химическая конверсионная обработка (традиционное хроматирование или экологичное безхромовое пассивирование) для формирования тонкой и плотной химической конверсионной пленки, которая повышает адгезию и изолирует электрохимическую коррозию между основой и покрытием. Стоит отметить, что безхромовая конверсионная обработка является важной составляющей зеленой окраски и перекликается с упомянутым выше ограничением REACH на пигменты с шестивалентным хромом, отражая тенденцию полной безхромовости «от пигмента до предварительной обработки».
Подробно: сравнение типов грунтовок и логика выбора
Для рельсового подвижного состава и стальных мостов грунтовка — это не только эпоксидная цинконаполненная. В инженерной практике распространены три типа: эпоксидная цинконаполненная грунтовка, эпоксидная железооксидная/сланцевую грунтовка, неорганическая цинконаполненная грунтовка. Эпоксидная цинконаполненная полагается на катодную защиту цинковой пудрой, при царапинах она по-прежнему защищает сталь путем жертвенного анода, подходит для атмосферных и погруженных сред, но содержание цинка и совместимость смолы требуют осторожного проектирования; неорганическая цинконаполненная (например, на основе этилсиликата) обладает лучшей термо- и растворостойкостью, высоким объемным сухим остатком, но предъявляет строгие требования к поверхностной обработке и условиям нанесения; эпоксидная железооксидная/сланцевую грунтовка в основном обеспечивает экранирование и часто используется как промежуточный слой. Логика выбора должна комплексно определяться на основе базового материала (сталь/алюминий), коррозионной среды (C4/C5 или Im), наличия дополнительных требований по огнестойкости, а также совместимости последующих слоев покрытия. Слепая погоня за высоким содержанием цинка может привести к снижению укрывистости и рискам межслойной адгезии, что отражает искусство баланса рецептуры и технологии.
Подробно: технологические детали шпатлевки и промежуточного покрытия
Если неровности при изготовлении кузова сразу закрыть финишной краской, это усилит дефекты светотени и повлияет на текстуру всего транспортного средства. Задача шпатлевки — выровнять сварные швы, вмятины и следы шлифовки; ключевые технические моменты — легкость шлифовки, низкая усадка и отсутствие растрескивания. Эпоксидная шпатлевка прочная, хорошо адгезирует, но твердая и трудно шлифуется; полиэфирная шпатлевка легко шлифуется, но требует контроля усадки и термостойкости. Промежуточное покрытие находится между шпатлевкой и финишной краской, обеспечивая равномерный межслойный переход, буферную защиту от ударов камней и утолщенное экранирование. Промежуточное покрытие городского рельсового транспорта и высокоскоростных поездов часто должно обладать определенной эластичностью для поглощения вибрационных напряжений и предотвращения растрескивания после длительной эксплуатации. Технологически количество проходов шлифовки шпатлевки и промежуточного покрытия, контроль пылевых точек напрямую определяют конечную гладкость финишной краски — это «невидимая работа».
Подробно: эволюция систем смол финишной краски
Финишная краска — это «лицо» внешнего вида транспортного средства, и ее система смол прошла путь от алкидных, акриловых до полиуретановых и фторуглеродных. Алкидная финишная краска дешева, но имеет плохую атмосферостойкость и практически ушла из высококлассного рельсового подвижного состава; акриловый полиуретан сочетает атмосферостойкость и удобство нанесения и является основным выбором; алифатический полиуретан благодаря отличному сохранению блеска, цвета и устойчивости к пожелтению стал частым гостем в финишных красках высокоскоростных поездов и метро; фторуглеродная финишная краска используется в экстремальных сценариях со сверхдолгой атмосферостойкостью и ультранизким загрязнением, но имеет высокую стоимость и барьеры нанесения. В последние годы водная полиуретановая финишная краска и полиуретановая финишная краска с высоким сухим остатком быстро созрели, значительно снижая ЛОС при сохранении атмосферостойкости и став основной силой зеленой трансформации. Суть выбора финишной краски — это четырехмерный баланс «атмосферостойкость, эстетика, экологичность, стоимость».
Подробно: механизм и испытания покрытия, стойкого к ударам камней
Над тележками, юбки, передние кромки головной части — зоны тяжелых ударов камней. Покрытие, стойкое к ударам камней, повышая вязкость, эластичность пленки краски и межслойную связь, при ударе летящего камня «поглощает энергию деформацией» вместо «хрупкого растрескивания и отслаивания». По механизму гибкость промежуточного и грунтовочного слоев, общая толщина покрытия и адгезия к основе совместно определяют стойкость к ударам камней. В отрасли обычно используется испытание ударом гравия (например, имитация падением песка или струей сжатого воздуха с гравием) для оценки, где критерием годности служат площадь отслаивания покрытия и степень. Для обтекаемых частей головы высокоскоростного поезда из-за высокой скорости и сильного удара требования к стойкости к ударам камней особенно строги, часто требуется специально спроектированное эластичное промежуточное покрытие или многослойная буферная структура. Способность противостоять ударам камней часто сдерживается требованиями атмосферостойкости и антикоррозийности, рецептура требует тонкой балансировки твердости и вязкости.
Подробно: распространенные дефекты окраски и их предотвращение
Хотя окраска рельсового подвижного состава выполняется на автоматизированных линиях, дефекты неизбежны; типичные включают: подтеки (слишком толстое распыление или чрезмерное разбавление, требуется контроль толщины пленки и распыления), кратеры (слишком быстрое испарение растворителя или поры основы, требуется регулировка сушки и подготовки основы), апельсиновая корка (плохое распыление или неподходящая вязкость, оптимизация параметров распыления), кратеры-сжатия/рыбьи глазки (загрязнение поверхности или несовместимость добавок, усиление очистки и совместимости), отслаивание (недостаточная адгезия, возврат к поверхностной обработке и межслойной совместимости), цветовые различия (колебания партий и толщины пленки, зависят от управления цветом). Ядро предотвращения — «контроль процесса»: устранять дефекты до распыления, а не полагаться на ремонт. Это требует глубокой координации поставщика покрытий и завода-изготовителя в технологическом окне.
Подробно: система ремонтной и обновляющей окраски
После вступления рельсового подвижного состава в период капитального ремонта обновляющая окраска становится ключевым звеном продления срока службы актива. В отличие от новой окраски, обновление сталкивается с оценкой старого покрытия, испытанием адгезии, принятием решения о локальной очистке от ржавчины и полной перекраске. Если старое покрытие цело и совместимо, можно выполнить мойку — шлифовку — локальный ремонт — нанесение прозрачного покрытия; если оно сильно мелится или отслаивается, требуется удаление краски или пескоструйная обработка до приемлемой основы с последующим восстановлением системы. При обновлении новое покрытие должно достигать того же уровня огнестойкости и антикоррозийности, что и исходный состав, нельзя снижать требования под предлогом «обновления». По мере роста парка транспортных средств объем рынка обновляющей окраски постоянно расширяется, предъявляя более высокие требования к быстрому нанесению, низкотемпературному отверждению и совместимости с旧ой краской, что также становится практичной точкой входа для национальных предприятий-производителей покрытий.
Подробно: технические детали управления цветом
Цветовая однородность — это не визуальная оценка на глаз, а инструментальный процесс. Стандартная световая камера (например, D65 имитирует дневной свет) используется для визуального сравнения цвета, колориметр/спектрофотометр объективно квантифицирует значения L*a*b* и ΔE. В инженерии обычно создается эталонная цветовая планка в качестве базы, устанавливается допуск ΔE (например, разные части всего транспортного средства имеют ΔE меньше определенного порога), и на стадии опытного образца проводится многоугловая оценка. Трудность заключается в эффекте изменения цвета в зависимости от угла у металлической и перламутровой красок, из-за которого измерение под одним углом не представляет визуальное восприятие, требуется многогеометрическое спектральное измерение. Кроме того, разные системы смол стареют с разной скоростью, что вызывает «один цвет — разное старение», поэтому управление цветом должно быть смещено на этап проектирования рецептуры, выбирая комбинации пигментов и смол с согласованной атмосферостойкостью, а не полагаться только на исправление на этапе нанесения.
Подробно: контроль условий нанесения и управление точкой росы
Качество окраски в высокой степени зависит от среды. Температура, относительная влажность и точка росы определяют поведение сушки, растекания и отверждения покрытия. Когда температура поверхности основы ниже чем на 3℃ выше точки росы, влага конденсируется на поверхности, вызывая побеление покрытия и потерю адгезии, поэтому перед пескоструйной обработкой и распылением необходимо измерить точку росы и подтвердить, что температура основы соответствует норме. Слишком высокая влажность замедляет сушку водного покрытия и провоцирует вспышечную коррозию; слишком высокая температура сокращает время жизни смеси и вызывает апельсиновую корку. В высококлассных цехах окраски рельсового подвижного состава повсеместно устанавливаются мониторинг температуры, влажности и точки росы, инфракрасная сушка и чистая подача воздуха, превращая «зависимость от погоды» в «контролируемые условия работы», и именно поэтому оборудование для нанесения и контроль среды выделены как ключевая конкурентоспособность.
Подробно: тенденции цифровизации и интеллектуальной окраски
В будущем окрака рельсового подвижного состава ускоренно цифровизируется. Роботизированное распыление через программирование гарантирует равномерность толщины пленки и согласованность траектории, снижая человеческие колебания; системы автоматической колеровки на основе данных цветовых планок точно подбирают цвет, снижая межпартийные различия; онлайн-контроль толщины пленки и дефектов (машинное зрение) обеспечивает обратную связь по качеству процесса в реальном времени; система управления полным жизненным циклом покрытия отслеживает каждую партию рецептуры, нанесения и характеристик, поддерживая восстановление качества. Еще дальше — цифровой двойник может в виртуальной среде имитировать распыление и отверждение, оптимизировать технологические параметры перед внедрением в производственную линию. Для поставщика покрытий способность предоставить покрытие, совместимое с цифровой линией (стабильное технологическое окно нанесения, квантифицируемая кривая сушки), становится новым измерением конкуренции.
Подробно: стыковка антикоррозийной системы с уровнями коррозии окружающей среды
Проектирование антикоррозийной защиты рельсового подвижного состава и мостов невозможно без количественной классификации условий эксплуатации. GB/T 30790, эквивалентный ISO 12944, разделяет коррозионные среды на атмосферные среды от C1 (очень низкая) до C5 (очень высокая), а также Im1 (погружение в пресную воду), Im2 (погружение в морскую воду), Im3 (захоронение в грунте) и т.д. Различным уровням соответствуют различные окрасочные системы и ожидаемые сроки службы (например, низкая долговечность, средняя долговечность, высокая долговечность, очень высокая долговечность). Участки высокоскоростных мостов, прибрежные депо городских рельсовых транспортных средств, подвижной состав морских линий часто находятся в коррозионных условиях C4/C5 или даже более высокого уровня, и должны использовать усиленную систему: цинкнаполненная грунтовка плюс толстослойное эпоксидное промежуточное покрытие плюс атмосферостойкое финишное покрытие. Объединение опыта стальных мостов по TB/T 1527 с коррозионной классификацией GB/T 30790 позволяет перевести антикоррозийное проектирование от «на основе опыта» к «количественному по среде», значительно повышая надежность и экономичность окрасочной системы.Углубленно: новые требования легковесных основ к окраске
Облегчение веса рельсового транспорта — ключевое направление снижения энергопотребления и повышения провозной способности. Алюминиевые сплавы, нержавеющая сталь и композиты всё шире применяются в кузовах, что создает новые задачи для окраски. Оксидная пленка на поверхности алюминиевого сплава плотная, но требует конверсионной обработки для стабильной адгезии, и различные марки алюминиевых сплавов имеют разную чувствительность к гальванической коррозии; нержавеющая сталь, хотя и коррозионностойкая, но из-за инертности поверхности затруднена адгезия покрытия, часто требуются шерохование или специальная грунтовка; композиты из углеродного/стекловолокна сталкиваются с несоответствием коэффициентов теплового расширения, низкой поверхностной энергией, возможной необходимостью низкотемпературного отверждения покрытия и другими проблемами. Окраска легковесных основ больше не «единая универсальная формула», а требует грунтовки и предварительной обработки, адаптированных под основу — это пробный камень глубины технического резерва предприятий-производителей покрытий.
Углубленно: межслойная совместимость огнезащитных и декоративных покрытий
Когда требования декоративного финишного покрытия и огнезащиты накладываются в одной системе, межслойная совместимость становится скрытым риском. Некоторые вспучивающиеся огнезащитные покрытия при нанесении обычного финишного покрытия могут иметь нарушенное вспучивание и карбонизацию при нагреве; некоторые огнезащитные слои, содержащие галогены или с высоким наполнением, могут влиять на блеск и адгезию финишного покрытия. В инженерной практике необходимо через испытания системы подтвердить общее поведение комбинации «огнезащитный грунт/средний слой + декоративный финиш» после нагрева, старения и мойки, а не рассматривать каждый слой изолированно. Концепция отправки на испытания системы покрытия целиком по EN 45545-2 здесь особенно важна: заводы-изготовители подвижного состава должны требовать от поставщиков отчет «о полной системе с финишным покрытием», а не данные по отдельному слою, чтобы избежать пробелов в соответствии из-за межслойных конфликтов.
Углубленно: типы моющих средств и стойкость покрытий
Виды моющих средств для городского рельсового транспорта многочисленны: от нейтральных экологичных до щелочных обезжиривающих, и даже мощных с небольшим содержанием растворителя. Стойкость покрытия к моющим средствам зависит от химической структуры смолы и плотности сшивки: полиуретановое финишное покрытие в целом лучше алкидного, но длительное замачивание в сильной щелочи всё же может вызвать омыление и потерю блеска; лаковое прозрачное покрытие может значительно изолировать воздействие моющих средств на нижележащую пигментированную краску. В отрасли обычно проводят испытания стойкости к моющим средствам согласно техническим условиям (оценка потери блеска, изменения цвета, вспучивания после замачивания или циклического протирания) и на этом основании устанавливают регламент эксплуатационной мойки. В реальности «чрезмерная мойка» и «злоупотребление сильными средствами» — распространенные человеческие факторы преждевременного старения покрытия, поэтому поставщики покрытий и эксплуатирующие организации также должны совместно разработать научный регламент мойки, чтобы хорошее покрытие при разумном уходе реализовало максимальный срок службы.
Углубленно: оценка срока службы покрытия и ускоренные испытания на старение
Срок службы окраски рельсового подвижного состава часто составляет двадцать-тридцать лет, проверить его естественным воздействием невозможно, требуется оценка через ускоренные испытания на старение. Обычные методы включают: УФ-старение (QUV, имитация солнечной УФ-деградации), ксеноновую лампу (имитация полного спектра на открытом воздухе), солевой туман (оценка антикоррозийности), циклическую коррозию (чередование солевого тумана — сушки — влажного тепла, ближе к реальности), а также специальные испытания ударом щебня, замачиванием в моющем средстве и др. Ценность ускоренных испытаний — в поперечном сравнении преимуществ и недостатков разных систем, но соответствие их результатов реальному сроку службы требует калибровки на основе опыта «коэффициента ускорения», нельзя просто линейно экстраполировать. При выборе поставщика заводы-изготовители часто требуют предоставить сравнительные данные многолетнего естественного атмосферного старения и ускоренного старения, чтобы судить, действительно ли покрытие достигает цели «очень высокой долговечности».
Углубленно: взгляд на стоимость окраски от нового строительства до полного жизненного цикла
Оценивая окраску рельсового подвижного состава, нельзя смотреть только на начальную цену материалов и работ, а следует формировать взгляд на стоимость полного жизненного цикла (LCC). Качественная система с высокой атмосферостойкостью и долгим сроком службы, хотя и требует больших начальных вложений, позволяет удлинить межремонтный интервал, снизить убытки от простоя и частоту обновления, и совокупная стоимость оказывается ниже. Напротив, дешевая низкокачественная система может через три-пять лет потерять блеск и мелиться, вынуждая к досрочному обновлению, что с учетом простоя подвижного состава и трудозатрат не окупается. Для владельцев и заводов-изготовителей продвижение закупок покрытий от «победы по минимальной цене» к «оптимуму полного жизненного цикла» — важная управленческая задача повышения эффективности эксплуатации активов рельсового транспорта, и также дает национальным предприятиям с долговечными характеристиками покрытий пространство для ценовой конкуренции.
Углубленно: безопасность цепочки поставок и углубление локализации
Покрытия для рельсового подвижного состава долгое время доминировали у иностранных компаний, с одной стороны из-за глубокого накопления рецептур и испытаний, с другой — из-за привязки цепочки поставок заводов-изготовителей. Но в макроконтексте безопасности цепочки поставок и импортозамещения всё больше национальных предприятий начинают углубленный прорыв: от единичной антикоррозийной грунтовки до полной системы промежуточного, финишного покрытия и лака, и далее до огнезащитных и водных продуктов. Сложность углубленного прорыва — в «системной способности»: нужно не только соответствие отдельного продукта, но и совместимость многослойной системы, стабильность партий, доказуемость испытаний, отзывчивость сервиса. Промышленные защитные покрытия таких предприятий, как Кэсинь Синьцайляо (Гуандун) Ко., Лтд., именно по пути «антикоррозия — огнезащита — водное покрытие — полная система» накапливают опыт и постепенно обретают присутствие в окне импортозамещения покрытий для рельсового подвижного состава. Локализация — это не просто замена по цене, а комплексное выражение устойчивости цепочки поставок, локализованного сервиса и способности к быстрой итерации.
Углубленно: экологичность окрасочного цеха и обработка VOC
Экологическое давление на окрасочные цеха рельсового подвижного состава исходит от трех сторон: красочного тумана, органических растворителей и опасных отходов. Образующийся при распылении перерасход красочного тумана собирается через водяную завесу, сухую фильтрацию или электростатический уловитель; летучие органические соединения (VOC) требуют конечной очистки до нормы через адсорбцию активированным углем, концентрацию на цеолитовом роторе с регенеративным термическим окислением (RTO). Водное покрытие и высокосухие составы сокращают VOC в источнике — это более фундаментальный путь снижения загрязнения, чем конечная очистка. Кроме того, сточные воды и отходы от предварительной обработки и снятия краски также требуют нормативной утилизации. В контексте «двойного углерода» и нормализации экологических проверок уровень озеленения окрасочного цеха — уже не только вопрос соответствия, но и касается производственной мощности и репутации завода-изготовителя, а значит, обратно требует от покрытий свойств низкого VOC и легкой обрабатываемости.
Углубленно: панорама стандартов и норм окраски рельсового подвижного состава
Стандарты, касающиеся окраски рельсового подвижного состава, не единичны, а накладываются многослойно: TB/T 1527 управляет антикоррозией стальных мостов; Q/CR 749.1/2/3-2020 управляют техническими условиями, качеством и контролем окраски железнодорожных пассажирских/грузовых вагонов; GB/T 30790 (эквивалент ISO 12944) управляет классификацией среды и проектированием систем для коррозионной защиты стальных конструкций; EN 45545-2/3 управляют огнезащитой экспортного подвижного состава; стандарты, связанные со строительными материалами и электротехникой, управляют конкретными компонентами. Эти стандарты выполняют свои функции в четырех измерениях «антикоррозия — декор — огнезащита — экология», инженерному персоналу нужно построить карту стандартов, чтобы избежать подмены частным общим. Например, окрасочная система, удовлетворяющая Q/CR 749, решает декор и антикоррозию внутренних пассажирских вагонов Китая, но если используется для экспорта в Европу, нужно дополнительно наложить доказательство реакции на огонь по EN 45545 — это отношение «сложения», а не «замены».
Углубленно: сравнение особенностей окраски рельсового подвижного состава в мире
Окраска рельсового подвижного состава в разных странах и регионах демонстрирует различия. Европа известна двойными ограничениями огнезащиты по EN 45545 и экологии по REACH, лидирует в водном покрытии и безгалогенности; японские синкансэны уделяют внимание экстремальной атмосферостойкости и единообразию внешнего вида, зрелые системы финишного покрытия и технология запекания, а также глубокий опыт окраски легковесных алюминиевых кузовов; Северная Америка находится под влиянием системного подхода к огнезащите по NFPA 130 и имеет уникальный опыт в тяжелой антикоррозийной защите грузовых вагонов и локомотивов. Особенность окраски рельсового подвижного состава Китая — большой масштаб, быстрая итерация, чувствительность к стоимости, и переход от «заимствования и освоения» к «самостоятельной системе». Понимание международных различий помогает национальным предприятиям-производителям покрытий при выходе на зарубежные рынки быстро адаптироваться к стандартам и эстетике целевого рынка, избегая навязывания отечественного опыта зарубежным условиям эксплуатации.
Углубленно: переосмысление различий окраски городского рельсового транспорта и высокоскоростных железных дорог
Ранее упоминались различия окраски городского рельсового транспорта и высокоскоростных железных дорог, здесь раскроем подробнее. Высокоскоростные поезда имеют высокую скорость, сложную аэродинамическую форму, требования к растеканию финишного покрытия и равномерности блеска чрезвычайно высоки, а высокоскоростная наружная экспозиция делает атмосферостойкость первостепенной; городской рельсовый транспорт с короткими межстанционными расстояниями, частыми пусками/остановками и плотной загрузкой пассажирами имеет высокую частоту внутренней отделки и мойки, больше ценит стойкость к протиранию, антибактериальность и огнезащиту внутренних покрытий, а наружная окраска акцентируется на атмосферостойкости и низкозатратной эксплуатации. Логика антикоррозийной грунтовки у них общая, а стратегии финишного покрытия и внутренней отделки имеют свои акценты. Для поставщиков покрытий способность одновременно предоставить «высокоскоростной уровень атмосферостойкого внешнего вида» и «городской уровень легко обслуживаемой внутренней отделки» определяет широту охвата рынка. Это также объясняет, почему предприятия с полносистемным布局 имеют преимущество.
Углубленно: подход к анализу корневых причин отказа покрытия
Когда покрытие рельсового подвижного состава преждевременно выходит из строя, анализ корневой причины должен проводиться системно: сначала посмотреть, была ли должным образом выполнена поверхностная обработка (окалина, масло, шероховатость), затем — рациональность проектирования системы (толщина пленки, межслойная совместимость), далее проверить параметры нанесения (толщина пленки, температура и влажность, точка росы, отверждение), и наконец оценить среду и эксплуатацию (ошибочная оценка коррозионного уровня, злоупотребление моющим средством). Многие отказы — не из-за несоответствия самой краски, а из-за «ошибочного подбора системы»: неправильная система, нанесение в неподходящей среде или эксплуатация за пределами проектных границ. Создание базы данных корневых причин отказов — ценный актив для заводов-изготовителей и производителей покрытий, который может питать улучшение рецептур и процессов, формируя позитивный цикл. Такая инженерная культура «учиться на отказах» — скрытый маркер высокого уровня окраски.
Углубленно: систематическое обобщение будущих трендов
Обобщая вышесказанное, эволюцию систем окраски рельсового подвижного состава можно свести к пяти магистральным линиям. Первая — экологизация: параллельное развитие водного покрытия, высокосухих составов, порошкового покрытия и безхроматности, постоянное снижение VOC и вредных веществ. Вторая — долговечность: более высокая атмосферостойкость, более длительные межремонтные циклы, с целью оптимума стоимости жизненного цикла. Третья — многофункциональность: интеграция антикоррозии, декора, огнезащиты, стойкости к удару щебня и моющим средствам в меньшем числе слоев. Четвертая — цифровизация: роботизированное распыление, автоматическая колеровка, онлайн-контроль и цифровой двойник повышают однородность и эффективность. Пятая — локализация: углубленный прорыв от отдельного продукта к полной системе, от цены к ценности. Эти пять линий переплетаются, совместно определяя технологические границы и конкурентную структуру окраски рельсового подвижного состава на следующем этапе.
Углубленно: безопасность работ и охрана труда
Окрасочные работы рельсового подвижного состава связаны с органическими растворителями, пылью и ограниченным пространством, безопасность и охрана труда — неизбежная тема. Пескоструйная обработка требует защиты от кремниевой и металлической пыли, ношения дыхательных и защитных очков; нанесение растворимого покрытия требует взрывобезопасной вентиляции во избежание скопления горючих газов; водные системы хотя и снижают риск горючести, но всё же требуют внимания к влиянию моющих средств и добавок на здоровье. Системы охраны труда, такие как ISO 45001, широко внедрены в окрасочных цехах заводов-изготовителей, продвигая «существенную безопасность» — замену опасных материалов на низкотоксичные и низкогорючие, снижая риск в источнике. Это также еще одна ценность водного покрытия помимо экологии: улучшение условий труда на передовой, отклик на концепцию производства «человек в центре».
Углубленно: система приемки качества и методов контроля
Соответствие окрасочной системы определяется количественным контролем, а не субъективным суждением. Обычный контроль включает: адгезию (метод решетки, метод отрыва), толщину пленки (магнитный/вихретоковый толщиномер, по выбору основы), твердость (карандашный/маятниковый), блеск (блескомер), цветовое различие (колориметр), атмосферостойкость (камера старения), солевой туман, стойкость к удару щебня, стойкость к моющим средствам и др. При приемке заводы-изготовители обычно устанавливают точки остановочного контроля по операциям: после поверхностной обработки проверяют шероховатость и чистоту, после каждого слоя — толщину пленки, после сборки — внешний вид и характеристики, и сохраняют записи партий. Строгость контроля увязана с классом подвижного состава, экспортный или высокоскоростной обычно требует более плотной выборочной проверки и присутствия третьей стороны. Степень проработанности системы приемки качества — водораздел между «умеет красить» и «красит хорошо».
Углубленно: как расширение сети увеличивает спрос на окраску
Постоянное расширение сети рельсового транспорта увеличивает спрос на окраску с двух концов — по объему и структуре. По объему: на конец 2025 года общая протяженность железных дорог страны 165 000 км, высокоскоростных свыше 50 000 км, основной коридор «восемь вертикалей и восемь горизонталей» построен примерно на 80%; в 2026 году планируется ввод свыше 2000 км новых линий, инвестиции в инфраструктуру около 520 млрд юаней. В городском рельсовом транспорте на 31 декабря 2025 года 54 города, 343 линии, протяженность эксплуатации 11 710,3 км, за год добавлено 764,7 км. Это означает, что ежегодно огромный объем новых кузовов и стальных конструкций требует окраски, а действующие линии входят в период капремонта, принося объем обновления. По структуре: высокоскоростные дороги стремятся к атмосферостойкому внешнему виду, городской транспорт — к легко обслуживаемой внутренней отделке, прибрежные и морские линии — к высокой антикоррозии, расслоение спроса вынуждает предприятия-производители покрытий обладать многономенклатурной способностью. Расширение сети и модернизация окраски таким образом формируют положительную обратную связь, составляя фундамент долгосрочного улучшения отрасли.
Углубленно: решение о выборе окраски с позиции владельца
С точки зрения владельцев метрополитена или железнодорожных операторов, выбор покрытия — это междисциплинарное системное решение: отдел подвижного состава关注ит внешний вид и срок службы, отдел обслуживания — легкость ухода и стоимость обновления, отдел безопасности — соответствие требованиям пожарной безопасности, экологический отдел — VOC и опасные отходы, отдел закупок — цену и стабильность поставок. При принятии решений необходимо четко определить показатели по всем направлениям и методы приемки в технических условиях, а также установить разумные веса полной стоимости жизненного цикла в тендере, чтобы избежать скрытых проблем на поздних этапах из-за выигрыша с низкой ценой. Всё больше владельцев начинают включать «раннее участие поставщика системы покрытия (ESI)» в процессы, привлекая предприятия-производители покрытий на этапе проектирования моделей, чтобы оптимизировать антикоррозийные, противопожарные и цветовые решения с самого начала. Такое повышение зрелости владельцев вынуждает отрасль покрытий переходить от продажи продуктов к продаже «решений по окраске».
Углубленно: влияние технологии окраски на производственную мощность новых вагонов
Окраска — это ключевая последовательная операция в производстве рельсовых транспортных средств, и её такт напрямую ограничивает общую производительность. На линии производства метро или электропоездов кузов от сварки до сдачи часто находится в цехе окраски в течение нескольких дней, включая предварительную обработку, многослойное распыление, выравнивание и сушку. Любое узкое место (например, недостаточная мощность печи сушки, возврат из-за несоответствия толщины пленки) замедлит общую поставку. Поэтому при расширении производства заводы часто выделяют в приоритетные инвестиции автоматизацию и оптимизацию такта цеха окраски: ускорение распыления роботами, расширение сушильных камер, снижение переделок за счет онлайн-контроля — всё это рычаги высвобождения мощности. Для поставщиков покрытий предоставление продуктов с «быстрой сушкой, широким окном нанесения, низким уровнем переделок» косвенно помогает заводу повысить мощность, и эта ценность особенно заметна в пиковые периоды заказов.
Углубленно: перспективы применения порошкового покрытия на рельсовых транспортных средствах
В карте экологичной окраски порошковое покрытие привлекает внимание благодаря нулевому VOC, высокой утилизации и отсутствию растворимых опасных отходов. Хотя на крупных внешних панелях кузова низкотемпературное отверждение и гладкость тонкого слоя термореактивного порошка остаются вызовами, в таких сценариях, как тележки, компоненты, внутренние панели, порошковые системы уже начали проникать. Их преимущество — сочетание экологичности и долговечности, а также высокая плотность слоя и хорошая антикоррозийность. С развитием технологий низкотемпературного отверждения порошка и тонкослойного нанесения границы применения порошка на рельсовых транспортных средствах, как ожидается, расширятся. Читателям, заинтересованным в этом направлении, можно дополнительно ознакомиться с последними оценками рынка порошковых покрытий в отрасли, где более специально проанализированы тенденции проникновения в рельсовую и промышленную сферы.
Углубленно: заключение — системный взгляд на систему окраски
Оглядываясь на весь текст, система окраски рельсовых транспортных средств далеко не исчерпывается словами «покрасить». Это системная инженерия — от антикоррозийной защиты стальных конструкций (TB/T 1527, GB/T 30790) до многослойной декоративной отделки кузова (грунтовка — шпатлевка — промежуточное покрытие — финишное покрытие — лак), от огнестойкости и замедления горения тележек (подход EN 45545-3) до атмосферостойкости, сохранения глянца, стойкости к моющим средствам, от управления цветом всего состава до водной экологичной окраски. Каждый слой и каждая операция взаимосвязаны, и слабость любого звена усиливается до срока службы и имиджа всего вагона. Для предприятий покрытий и заводов истинная конкурентоспособность не в какой-то «волшебной формуле», а в способности системно увязать антикоррозию, декор, пожарную безопасность, экологичность и стоимость, сохраняя согласованность на всей цепочке от НИОКР, сертификации, нанесения до эксплуатации. Это и есть глубинный смысл системы окраски рельсовых транспортных средств — этой «мобильной стальной живописи». Глядя в будущее, по мере продолжения расширения сетей высокоскоростных и городских рельсовых дорог, наступления циклов капитального ремонта и ежегодного ужесточения экологических норм, эта система будет продолжать эволюционировать; а предприятия, способные сплести антикоррозию, декор, пожарную безопасность и экологичность в единый узел, в итоге уйдут дальше на этой длинной и снежной трассе рельсового транспорта.
Углубленно: пересечение покрытия с облегчением и аэродинамикой
Окраска рельсовых транспортных средств не изолирована от общего проектирования. Требование облегчения предполагает, что покрытие должно быть максимально тонким и прочным, избегая бессмысленного утяжеления; аэродинамика требует предельно ровной и гладкой поверхности кузова для снижения сопротивления и шума при движении, что предъявляет очень высокие требования к растеканию финишного покрытия и контролю апельсиновой корки. На обтекаемых частях головы высокоскоростного поезда неровность покрытия на высокой скорости усиливает аэродинамический шум и энергопотребление, поэтому в этой зоне часто применяют многослойное тонкое промежуточное покрытие и высокоглянцевое прозрачное покрытие, обеспечивая равномерность роботами. Таким образом, качество окраски напрямую связано с общими показателями энергопотребления, шума и скорости вагона, являясь типичным проявлением взаимодействия «общее проектирование — детальная технология» и дополнительно повышая инженерный статус системы окраски.
Углубленно: рекомендации по сотрудничеству для сторон цепочки
Основываясь на вышеизложенном, предлагаем несколько рекомендаций по сотрудничеству для сторон цепочки окраски рельсовых транспортных средств. Для заводов: на этапе утверждения стандартов заранее передавать производителям покрытий уровень антикоррозии, уровень пожарной безопасности и цветовые цели, а также продвигать раннее участие поставщиков;建立 оценку закупок, ориентированную на полную стоимость жизненного цикла. Для предприятий покрытий: не продавайте только отдельные продукты, предоставляйте полную систему «грунт—средний—финиш—лак» и возможности доказательства через испытания, уделяйте внимание стабильности партий; активно внедряйте водные и безхромовые решения для соответствия новым правилам 2026 года. Для владельцев и эксплуатирующих организаций: разрабатывайте научные регламенты мойки и обновления, избегая преждевременного старения; создавайте архивы состояния покрытия для поддержки прогнозирующего обслуживания. Для испытательных организаций: расширяйте охват и оперативность квалификаций по EN 45545 и др., обслуживая импортозамещение. Только при совместной работе всех сторон можно превратить окраску рельсовых транспортных средств из центра затрат в центр создания ценности. Стоит подчеркнуть, что такое взаимодействие не происходит в одночасье, а строится на долгосрочной притирке проектов, обмене данными и накоплении доверия — кропотливой работе. Те предприятия покрытий, которые готовы вкладывать технические ресурсы на раннем этапе проектирования моделей и продолжать отслеживать состояние покрытия на этапе эксплуатации, часто завоевывают более прочное партнерство в следующем раунде назначений поставщиков, что и является реальным отражением характеристик рынка окраски рельсовых транспортных средств «высокий барьер, длинный цикл, сильная привязка».
Источники данных и пояснения к методологии
Стандарты и данные в этой статье взяты из открытых авторитетных источников: TB/T 1527 «Защитная окраска стальных железнодорожных мостов», Q/CR 749.1/2/3-2020 «Окраска железнодорожных пассажирских/грузовых вагонов», GB/T 30790 (эквивалент ISO 12944) — основные стандарты китайской рельсовой окраски и коррозионной защиты; EN 45545-2/3 — европейские стандарты пожарной безопасности рельсовых транспортных средств, соответствующая архитектура и классификация HL/R взяты из открытых материалов Европейского центра пожарных исследований и испытательных организаций; данные эксплуатации железных дорог и городских рельсов Китая — от China State Railway Group, публикации «Экономический ежедневник» за январь 2026 г. и Министерства транспорта: по состоянию на конец 2025 г. эксплуатационная протяженность железных дорог по стране 165 000 км, высокоскоростных — свыше 50 000 км, городских рельсов — 54 города, 343 линии, 11 710,3 км, в 2025 г. добавлено 764,7 км; ограничение REACH на использование цинк-хромата желтого с января 2026 г. — из открытой информации Европейского химического агентства. Сопроводительные таблицы в тексте носят иллюстративный характер, конкретные предельные значения следует сверять с действующей версией стандартов и техническими условиями моделей. Технический текст стремится к объективности; по всем выводам, касающимся конкретных пределов и классов, рекомендуем читателям обращаться к оригиналам стандартов и авторитетным отчетам испытаний, данная статья не заменяет официальные тексты стандартов.
Часто задаваемые вопросы
1. Почему антикоррозийная защита стальных железнодорожных мостов особо подчеркивает TB/T 1527? Потому что мосты долгое время находятся в наружной коррозионной среде, и при появлении ржавчины страдают безопасность и срок службы конструкции. TB/T 1527, сосредоточенный на подготовке поверхности, комплексе грунтовка—промежуточная краска—финишное покрытие и контроле толщины пленки, устанавливает проверенную временем основу долговременной антикоррозии и является базовым стандартом окраски стальных железнодорожных мостов.
2. В чем основное отличие окраски кузова от окраски стального моста? Окраска моста ориентирована в основном на антикоррозию, а окраска кузова должна не только обеспечивать антикоррозийную основу, но и декоративную отделку, а также учитывать стойкость к удару камней, атмосферостойкость, стойкость к моющим средствам и пожарную безопасность. У кузова появляются слои шпатлевки, промежуточного покрытия, финишного покрытия и даже лака, выше требования к цветовому единству и качеству внешнего вида.
3. Почему покрытие тележки нуждается в функции пожарной безопасности? Тележка и рама днища объединяют тормозные, тяговые и другие высокотемпературные компоненты, являясь зоной высокого риска пожара. Помимо антикоррозии и стойкости к удару камней, необходимо по подходу EN 45545 контролировать реакцию на огонь и вводить структурное огнезащитное покрытие для замедления нагрева стали, обеспечивая целостность конструкции при пожаре.
4. Почему городские рельсовые вагоны особенно ценят стойкость к моющим средствам? Городские рельсовые вагоны часто моют для поддержания чистоты, щелочные или содержащие растворители моющие средства медленно разрушают пленку краски, вызывая потерю глянца, изменение цвета и даже отслаивание. Поэтому стойкость к моющим средствам стала жестким показателем в технических условиях городской рельсовой окраски.
5. В чем основные трудности водных покрытий для рельсовых транспортных средств? Водные системы сталкиваются с такими вызовами, как медленная сушка, чувствительность к температуре и влажности, вспышечная коррозия металлического основания, стабильность смешивания двухкомпонентных составов, и при этом нужно не жертвовать атмосферостойкостью и антикоррозией при снижении VOC. Их зрелость — барьер для входа в высококачественную цепочку поставок.
6. Чем обеспечивается цветовое единство всего вагона? Контролем партий, пронизывающим рецептуру, производство, нанесение и эксплуатацию: фиксация пигментов и паст, заводской контроль цветовых различий, автоматическая колеровка и равномерный контроль толщины пленки, оценка цвета опытного вагона, а также цветовой возврат при обновлении, удерживая ΔE в допуске.
7. Какова роль лака в окраске кузова? Лак как прозрачное покрытие дополнительно повышает глянец, атмосферостойкость и стойкость к моющим средствам, защищает базовую краску от ультрафиолета и химического воздействия, делая вагон более ярким и долговечным, но увеличивает число слоев и сложность технологии.
8. Почему для покрытия тележки отдельно подчеркивают стойкость к удару камней и пожарную безопасность? Тележка расположена в нижней части кузова, при длительной эксплуатации подвергается ударам летящих камней, песка и металлических обломков, и при этом объединяет высокотемпературные компоненты вроде тормозных и тяговых, будучи зоной наложения механических повреждений и пожарного риска. Поэтому покрытие этой части должно не только за счет эластичного промежуточного слоя и толстой пленки поглощать энергию удара камней, но и по подходу EN 45545 контролировать реакцию на огонь и вводить структурную огнезащиту, требования здесь намного выше, чем к обычной наружной поверхности.
9. Можно ли при обновлении окраски старых вагонов снизить исходный уровень пожарной безопасности? Нельзя. Хотя обновление окраски относится к ремонту, вагон продолжает работать в исходном сценарии эксплуатации, пожарный риск не изменился, и новое покрытие должно достигать того же уровня пожарной безопасности и антикоррозии, что и исходный вагон. Снижение требований под предлогом «обновления» оставит隐患 в соответствии и безопасности, заводы и владельцы должны настаивать на подтверждении исходного уровня.