Les véhicules ferroviaires sont de grandes structures d'acier mobiles ; ils doivent non seulement être en service permanent sous la pluie, le vent, le brouillard salin, les rayons UV et les variations de température, mais aussi supporter les impacts de pierres, les vibrations et les nettoyages fréquents à grande vitesse, tout en satisfaisant aux exigences de plus en plus strictes en matière de protection contre l'incendie et d'écologie. Le système de revêtement qui les accompagne a depuis longtemps dépassé la notion naïve de « appliquer une couche de peinture pour la protection anticorrosion et l'esthétique », pour devenir un système intégré combinant anticorrosion, décoration, ignifugation, résistance aux intempéries et gestion de la couleur. Cet article part de la protection anticorrosion des structures en acier, pour déployer couche par couche le revêtement de carrosserie, l'ignifugation du bogie, la rétention de brillance sous intempéries, la cohérence colorimétrique et les équipements de construction verts, offrant une référence panoramique pour la conception, la sélection et la mise en œuvre du revêtement des véhicules ferroviaires. Les clauses normatives et paramètres associés mentionnés dans le texte sont une synthèse des pratiques courantes de l'industrie ; les projets spécifiques doivent se conformer à la version en vigueur des normes et aux conditions techniques du modèle de véhicule, afin d'éviter tout écart de conformité dû à une application directe.
Pourquoi le revêtement des véhicules ferroviaires diffère-t-il du revêtement industriel ordinaire
Pour comprendre la complexité du système de revêtement des véhicules ferroviaires, il faut d'abord examiner les plusieurs défis uniques auxquels il est confronté. Le premier est la durée de vie en service extrêmement longue. La durée de conception d'un métro ou d'un train à grande vitesse atteint généralement trente ans ou plus, et le système de revêtement doit assurer en continu la protection contre la corrosion et le maintien de l'apparence pendant cette période, sans se chalking ou défaillir en quelques années seulement. Le deuxième est la haute résistance aux intempéries. Les véhicules exposés en permanence aux UV extérieurs, aux pluies acides, à l'atmosphère industrielle et au brouillard salin côtier, les revêtements doivent résister au vieillissement photo-induct et à l'érosion chimique. Le troisième est la résistance aux impacts de pierres et à l'usure. Les pierres volantes, les grains de sable et les débris métalliques dans la zone du bogie à grande vitesse provoquent des chocs mécaniques sur le revêtement, particulièrement marqués au niveau du châssis et des jupe. Le quatrième est la résistance aux agents de nettoyage. Pour maintenir la propreté, les véhicules urbains sont fréquemment nettoyés avec des agents alcalins ou contenant des tensioactifs ; le revêtement doit posséder une stabilité chimique, sinon il y aura perte de brillance, décoloration voire détachement. Le cinquième est la conformité ignifuge. Les revêtements des aménagements intérieurs et de certaines structures de caisse doivent satisfaire aux exigences de réaction au feu des normes telles que EN 45545, unifiant décoration et sécurité dans un même système. C'est précisément la superposition de ces exigences qui détermine que le revêtement des véhicules ferroviaires ne peut pas reprendre la logique des peintures mécaniques ou architecturales ordinaires.
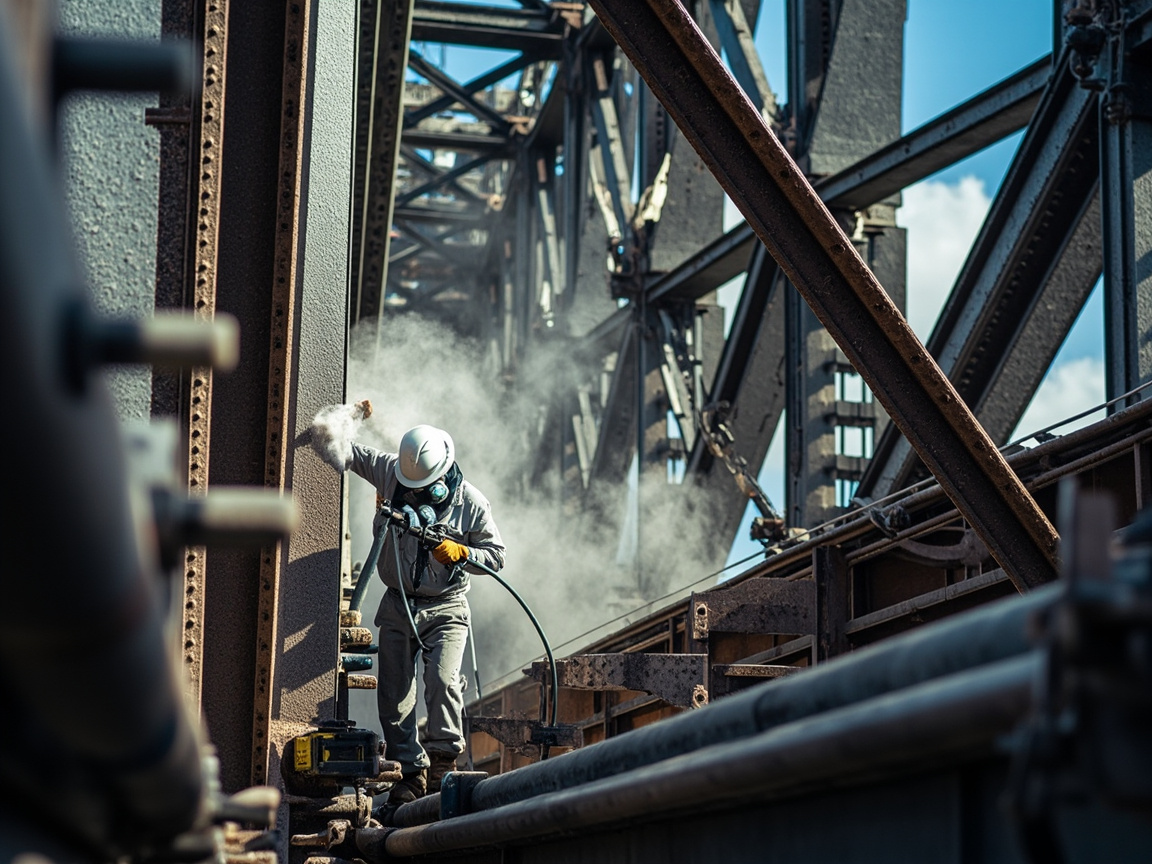
Système de protection anticorrosion des ponts-rails en acier : la logique centrale de TB/T 1527
Dans le paysage du revêtement ferroviaire, le pont-rail en acier est l'un des domaines ayant établi les premières normes systématiques. TB/T 1527 « Revêtement de protection des ponts-rails en acier » sert depuis longtemps de référence autorisée pour l'anticorrosion des ponts en acier, et sa logique centrale consiste à construire une barrière anticorrosion durable via « traitement de surface + multicouche associée + épaisseur de film rationnelle ».
Traitement de surface : le point de départ de toute protection
La première et la plus critique des opérations de revêtement des ponts en acier est le traitement de surface. La norme exige un décapage par sablage (grenaillage) de l'acier, généralement jusqu'au niveau Sa 2.5 (quasi-blanc) avec contrôle de la rugosité de surface, afin d'éliminer les calamines, les couches de rouille et les huiles, fournissant une base d'adhérence solide pour les revêtements ultérieurs. La qualité du traitement de surface détermine directement la durée de vie du système de revêtement — même la meilleure peinture appliquée sur un acier avec calamine résiduelle se détachera globalement par défaillance du substrat. Pour les travaux de maintenance, il faut également évaluer l'état de l'ancien revêtement pour décider d'une réparation locale ou d'un repeinture intégral.
Système associé : la répartition entre apprêt, couche intermédiaire et finition
Un système typique d'anticorrosion des ponts en acier se compose de trois couches ou plus :
– apprêt : représenté par l'apprêt époxy riche en zinc, utilisant la protection cathodique des poudres de zinc et la forte adhérence de l'époxy, il offre une première barrière anticorrosion, particulièrement adaptée aux environnements de corrosion atmosphérique. – couche intermédiaire : couramment une couche intermédiaire époxy à micacée de fer, s'appuyant sur la structure lamellaire de l'hématite micacée pour allonger le chemin de pénétration des milieux corrosifs, tout en augmentant l'épaisseur du film et la propriété d'écrantage global. – finition : généralement une finition polyuréthane aliphatique, offrant résistance aux intempéries, rétention de brillance, rétention de couleur et capacité anti-vieillissement, permettant au pont en acier de conserver longtemps son apparence et sa protection en extérieur.
Contrôle de l'épaisseur du film : la contrainte rigide des données
TB/T 1527 fixe des exigences de plancher claires pour chaque couche et pour l'épaisseur totale de film sec (DFT), devant être surveillées en continu lors de l'application au moyen d'un jauge de film humide et d'un épaissimètre à film sec. Une épaisseur insuffisante sacrifie la durée de vie d'écrantage, trop épaisse elle peut craqueler ou avoir une mauvaise adhérence. La conception d'une épaisseur rationnelle doit combiner le niveau de corrosion environnementale (référence possible au classement C1–C5, CX, Im de GB/T 30790 équivalent à ISO 12944) et l'objectif de durabilité attendu.
Le tableau ci-dessous donne un aperçu d'un système de revêtement anticorrosion typique pour pont-rail en acier (se référer à la version en vigueur de TB/T 1527 pour les cas spécifiques) :
| Position de la couche | Type de revêtement | Fonction principale | Épaisseur typique de film sec (μm) | Remarques |
|---|---|---|---|---|
| Traitement de surface | Sablage/grenaillage | Décapage, rugosité | — | Généralement niveau Sa 2.5 |
| Apprêt | Apprêt époxy riche en zinc | Protection cathodique, adhérence | 60–80 | Teneur en zinc selon conditions |
| Couche intermédiaire | Couche intermédiaire époxy à micacée de fer | Écrantage, épaississement | 80–120 | Charge lamellaire |
| Finition | Finition polyuréthane aliphatique | Résistance intempéries, décoration | 60–80 | Rétention brillance et couleur |
| Épaisseur totale | Composite multicouche | Anticorrosion durable | 200–300+ | À ajuster selon le niveau de corrosion |
Système de revêtement de carrosserie : la chaîne complète de l'apprêt époxy au vernis
Contrairement aux ponts en acier axés principalement sur l'anticorrosion, le revêtement de carrosserie des véhicules ferroviaires est un système hautement intégré de « préparation anticorrosion en base, finition décorative en surface ». La peinture d'une carrosserie de train à grande vitesse ou de métro comprend généralement les étapes suivantes :
Traitement du substrat et apprêt
Les carrosseries en alliage d'aluminium ou en acier inoxydable doivent subir un traitement de conversion chimique (tels que la passivation chromée ou sans chrome) ou un sablage avant le revêtement, afin d'améliorer l'adhérence et la résistance à la corrosion. On applique ensuite une peinture apprêt époxy, assurant une forte liaison avec le substrat métallique et une protection anticorrosion de base. Pour les carrosseries en alliage d'aluminium, l'apprêt doit également gérer le risque de corrosion galvanique entre différents métaux.
Mastic et couche intermédiaire
Les soudures et le meulage lors de la fabrication de la carrosserie laissent inévitablement des irrégularités, nécessitant l'application d'un mastic époxy ou polyuréthane pour combler, suivi d'un ponçage pour obtenir une planéité uniforme. La couche intermédiaire de peinture fournit ensuite davantage d'épaisseur, de résistance au choc de pierres et de liaison intercouches, créant une base lisse pour la finition. La flexibilité et la résistance aux chocs de la couche intermédiaire sont particulièrement importantes pour les zones vulnérables aux chocs de pierres telles que le dessus du bogie et les jupes.
Finition et vernis
La finition est la couche centrale déterminant l'apparence du véhicule, utilisant principalement des systèmes polyuréthane ou acrylique polyuréthane, offrant couleur, brillance et résistance aux intempéries. Certains véhicules haut de gamme reçoivent également une couche de vernis (couche transparente), améliorant davantage la brillance, la résistance aux intempéries et la capacité de résistance aux agents de nettoyage, tout en protégeant la peinture de fond contre les UV et l'érosion chimique. L'introduction du vernis rend « la couleur plus brillante, la durée de vie plus longue », mais augmente également le nombre de passes d'application et la complexité du procédé.
Les véhicules de métro urbain et les trains à grande vitesse partagent des similitudes et présentent des différences dans leur système de revêtement : les véhicules de métro, en raison de courtes distances entre stations, de démarrages et arrêts fréquents et d'exigences élevées de nettoyage intérieur, accordent plus d'attention à l'antibactérien, à la résistance au frottement et à l'ignifugie des revêtements d'habillage ; les véhicules à grande vitesse, en raison de leur vitesse élevée, d'une forte exposition extérieure et d'exigences strictes sur l'apparence aérodynamique, mettent l'accent sur le niveau de la finition, la rétention du brillant et la résistance aux chocs de pierres. Les deux partagent la même logique de protection anticorrosion de l'apprêt, les différences résidant principalement dans les normes décoratives et l'adaptation à l'environnement d'exploitation.
Le tableau ci-dessous résume les couches typiques du système de revêtement de carrosserie (indicatif) :
| Couche | Type de revêtement | Fonction principale | Exigences de performance clés |
|---|---|---|---|
| Traitement du substrat | Conversion chimique/sablage | Adhérence, résistance à la corrosion | Tendance sans chrome |
| Apprêt | Apprêt époxy | Adhérence, anticorrosion | Forte liaison, résistance à la corrosion |
| Mastic | Mastic époxy/polyuréthane | Comblage, nivellement | Facile à poncer, non fissurant |
| Couche intermédiaire | Couche intermédiaire polyuréthane | Épaississement, résistance au choc de pierres | Flexible, liaison intercouches |
| Finition | Polyuréthane/acrylique polyuréthane | Couleur, résistance aux intempéries | Rétention du brillant, résistance aux agents de nettoyage |
| Vernis | Vernis de finition transparente | Protection, brillance | Haute brillance, résistance aux intempéries |
Revêtement ignifuge et retardateur de flamme pour bogie et châssis
Le bogie, le châssis et le compartiment équipement sont parmi les zones à risque d'incendie le plus concentré des véhicules ferroviaires : ils regroupent des composants à haute chaleur et haute énergie tels que le freinage, la traction et l'alimentation ; en cas d'incendie, la chaleur menace rapidement l'intégrité porteuse de la structure en acier de la carrosserie. Par conséquent, le revêtement de ces parties doit non seulement être anticorrosion et résistant aux chocs de pierres, mais aussi assurer la fonction de retardement de flamme voire de protection au feu structurelle.
D'un point de vue normatif, la réaction au feu au niveau matériau peut se référer aux catégories correspondantes de l'EN 45545-2, tandis que la logique de protection au feu structurelle relève de l'EN 45545-3 : par l'application d'un revêtement isolant retardateur de flamme, on réduit la vitesse de montée en température de l'acier sous la chaleur d'incendie et prolonge le temps de maintien de la résistance, offrant une redondance de protection passive pour la sécurité structurelle du véhicule. Des universités nationales ont mené des explorations prospectives, comme l'Université Tongji autour de la recherche sur les revêtements ignifuges et retardateurs de flamme pour bogie et châssis, partant de la logique de protection au feu structurelle de l'EN 45545-3 pour étudier la faisabilité de construire une couche isolante retardatrice de flamme à la surface des composants en acier tels que bogie et châssis, et valider l'effet de suppression de la courbe de montée en température de l'acier soumis au feu par le revêtement. Ce type de « revêtement de protection au feu structurelle » et la finition décorative de carrosserie appartiennent à des voies techniques différentes : la première concerne l'intégrité mécanique de l'acier à haute température, la seconde concerne le comportement de combustion, de fumée et de toxicité du revêtement lui-même, les deux se complétant pour former le puzzle technique complet de la protection au feu du véhicule.
Résistance aux intempéries et rétention du brillant : l'épreuve double des années en extérieur et du nettoyage fréquent
La tenue aux intempéries de la peinture des véhicules ferroviaires détermine directement la vitesse de dégradation de l'apparence et de la protection du véhicule après de nombreuses années de service en extérieur. Les rayons ultraviolets sont le premier moteur du vieillissement du revêtement : ils détruisent les liaisons chimiques dans le film de peinture, provoquant décoloration, pulvérisation et perte de brillance. Par conséquent, les systèmes de finition utilisent principalement des polyuréthanes durcis à l'isocyanate aliphatique résistants aux UV, dont le taux de jaunissement et de perte de brillance est bien inférieur à celui des systèmes aromatiques. La rétention de brillance concerne la qualité visuelle du véhicule — un train à grande vitesse terne et blanchi réduit significativement la perception de la marque « China High-Speed Rail ».
Plus sévère que le vieillissement extérieur est le lavage fréquent. Pour maintenir la propreté, les véhicules de métro urbain sont souvent lavés avec des agents de nettoyage chaque semaine, voire plus fréquemment ; les agents de nettoyage alcalins ou contenant des solvants érodent lentement le film de peinture. Cela exige que la finition et le vernis possèdent une excellente stabilité chimique, et que des structures de résine résistantes à l'hydrolyse et aux alcalis soient introduites dans la formulation. La résistance aux agents de nettoyage est devenue un indicateur rigide dans les conditions techniques de peinture pour le métro urbain, et aussi un champ de bataille invisible de l'écart entre les revêtements nationaux et les produits étrangers.
Gestion de la cohérence colorimétrique des véhicules complets et contrôle des lots
Les véhicules ferroviaires, en particulier les métros et les trains à unités multiples, apparaissent souvent avec une image unifiée pour un train entier, une ligne entière, voire tout le réseau ; la cohérence colorimétrique devient donc un point d'attention fréquent de la qualité de peinture. La gestion colorimétrique fait face à trois difficultés : premièrement, les fluctuations de pigments et de résines entre différents lots de peinture entraînent des écarts de couleur ; deuxièmement, les différences d'épaisseur de film, de niveau et de durcissement lors d'une pulvérisation sur grande surface provoquent un aspect inégal clair/sombre ; troisièmement, après une exposition prolongée en extérieur, les différentes parties vieillissent à des vitesses différentes, amplifiant davantage l'écart de couleur.
La stratégie de réponse est un système de contrôle des lots traversant « formulation — production — application — exploitation-maintenance » : du côté formulation, on fixe les fournisseurs de pigments et le système de pâtes colorantes, on établit des échantillons de couleur standard et une tolérance d'écart (comme la plage de contrôle ΔE) ; du côté production, on inspecte l'écart de couleur à la sortie et les performances de chaque lot de peinture ; du côté application, on utilise la coloration automatique et le contrôle d'épaisseur uniforme du film, et on procède à une évaluation colorimétrique du train complet à l'étape du véhicule prototype ; du côté exploitation-maintenance, on établit un mécanisme de traçabilité colorimétrique lors du rafraîchissement, pour assurer l'unité visuelle entre les zones de retouche et la carrosserie existante. La gestion de la cohérence colorimétrique semble être un « travail de façade », mais elle met en réalité à l'épreuve la stabilité des lots et la capacité de contrôle de production de l'entreprise de revêtements, et est l'une des compétences centrales des fournisseurs de peinture pour véhicules ferroviaires haut de gamme.
Progression de l'écoefficientisation et des revêtements à haut extrait sec dans les véhicules ferroviaires
Sous la double impulsion des réglementations environnementales et de la santé professionnelle, la peinture des véhicules ferroviaires accélère sa transition vers l'écoefficientisation et les revêtements à haut extrait sec. Les revêtements solvants, bien que leur fenêtre d'application soit large et leurs performances matures, ont des émissions de COV élevées, défavorables à la santé des applicateurs et à l'environnement de l'atelier. Les revêtements à l'eau utilisent l'eau comme milieu de dispersion, réduisant significativement les COV, mais font face à des défis comme un séchage lent, une sensibilité à la température et l'humidité, et la rouille flash sur métaux ; les revêtements à haut extrait sec, tout en conservant la commodité d'application des solvants, compressent les COV, constituant une voie de transition plus douce.
En 2026, cette transformation reçoit une nouvelle impulsion réglementaire : le règlement REACH de l'UE limite depuis janvier 2026 l'usage du jaune de zinc-chrome dans les peintures ferroviaires, forçant le système de pigments anticorrosion des apprêts époxy traditionnels à basculer vers des solutions sans chrome comme le phosphate de zinc-aluminium, ce qui, avec l'écoefficientisation et le haut extrait sec, constitue les trois contraintes de la « peinture verte ». Pour les entreprises nationales, la maturité des apprêts époxy à l'eau et des finitions polyuréthane à l'eau est une capacité indispensable pour pénétrer la chaîne d'approvisionnement des véhicules ferroviaires haut de gamme. Des acteurs des revêtements de protection industrielle comme Kexin New Materials (Guangdong) Co., Ltd. se positionnent autour de l'écoefficientisation et du haut extrait sec, conformément à la tendance générale de transformation verte de l'industrie.
Équipements d'application : sablage, pulvérisation sans air et cuisson
Même le meilleur revêtement dépend d'équipements pour être appliqué. Les équipements clés pour la peinture des véhicules ferroviaires comprennent :
– Équipements de sablage/projection de grenailles : utilisés pour le traitement de surface des structures en acier et des carrosseries, déterminant la base d'adhérence. Les grands composants utilisent principalement le grenaillage continu, les petites pièces le sablage manuel. – Équipements de pulvérisation sans air : utilisent une haute pression pour atomiser le revêtement puis le projeter à haute vitesse sur la surface, efficaces et à film uniforme, constituant la force principale pour la peinture de grande surface des carrosseries. La pulvérisation sans air bi-composants (pulvérisation air-mix) est utilisée pour les systèmes bi-composants comme époxy et polyuréthane, contrôlant précisément le ratio de mélange. – Équipements de durcissement par cuisson : de nombreuses finitions et vernis pour véhicules ferroviaires dépendent de la cuisson en étuve ou par infrarouge, pour atteindre la meilleure densité de réticulation et tenue aux intempéries. Le contrôle précis de la température et du temps de cuisson détermine directement les performances finales du film de peinture. – Systèmes de pulvérisation robotisée et de coloration automatique : dans les lignes de production haut de gamme, la pulvérisation robotisée améliore l'uniformité d'épaisseur du film et la cohérence colorimétrique, le système de coloration automatique réduit les écarts de couleur humains. – Lignes de prétraitement et équipements environnementaux : incluent la ligne de pulvérisation de prétraitement, la capture de brouillard de peinture et les dispositifs de traitement des COV, permettant à l'atelier de peinture de satisfaire aux exigences environnementales et de sécurité.
Le niveau d'automatisation et d'écologisation des équipements d'application est devenu une dimension importante pour les constructeurs de véhicules complets pour évaluer la capacité de soutien des fournisseurs de peinture : la peinture doit non seulement être « bonne », mais aussi « facile à pulvériser, à cuire, à traiter ».
Approfondissement : détails techniques et seuils du traitement de surface
Le traitement de surface est le « fondement » de la durée de vie de la peinture, et son importance ne saurait être trop soulignée. Dans la pratique de l'ingénierie, le grade de décapage par sablage selon l'ISO 8501-1 est classé en Sa 1 (léger), Sa 2 (complet), Sa 2.5 (quasi-blanc), Sa 3 (blanc), les véhicules ferroviaires et les parties clés des ponts en acier exigeant généralement Sa 2.5 ou plus. Outre le grade, la rugosité de surface (généralement mesurée par profilomètre ou ruban de réplique, la plage cible étant souvent de 40–75 μm) est tout aussi critique : trop lisse défavorise l'accrochage mécanique, trop rugueux entraîne un film insuffisant au sommet des vagues et un point de départ de corrosion. Pour les carrosseries en alliage d'aluminium, on utilise davantage un traitement de conversion chimique (chromatation traditionnelle ou passivation écologique sans chrome) formant un film de conversion chimique mince et dense, améliorant l'adhérence tout en isolant la corrosion électrochimique entre le substrat et le revêtement. Il convient de noter que le traitement de conversion sans chrome est précisément une composante importante de la peinture verte, faisant écho à la limitation des pigments au chrome hexavalent par REACH mentionnée précédemment, reflétant la tendance sans chrome de « la pigmentation au prétraitement » sur l'ensemble du processus.
Approfondissement : comparaison des types d'apprêts et logique de sélection
Les apprêts pour véhicules ferroviaires et ponts en acier ne se limitent pas à l'époxy riche en zinc, on rencontre couramment trois catégories : apprêt époxy riche en zinc, apprêt époxy oxyde de fer/mica fer, apprêt inorganique riche en zinc. L'époxy riche en zinc s'appuie sur la protection cathodique de la poudre de zinc, protégeant l'acier par anode sacrificielle même en cas de rayure, adapté aux environnements atmosphériques et d'immersion, mais la teneur en zinc et la compatibilité résine doivent être conçues avec prudence ; l'inorganique riche en zinc (comme le système éthyl silicate) offre une meilleure tenue à la chaleur et aux solvants, un haut extrait sec, mais exige un traitement de surface et un environnement d'application stricts ; l'apprêt époxy oxyde de fer/mica fer repose principalement sur l'effet écran, souvent utilisé comme couche intermédiaire de transition. La logique de sélection doit combiner substrat (acier/aluminium), environnement de corrosion (C4/C5 ou Im), exigence éventuelle de résistance au feu, et la compatibilité des couches ultérieures. La recherche aveugle d'une haute teneur en zinc peut entraîner une baisse du rendement de couverture et un risque d'adhérence intercouches, reflétant l'art de l'équilibre entre formulation et procédé.
Approfondissement : détails de procédé des mastics et de la couche intermédiaire
Si les irrégularités de fabrication de la carrosserie reçoivent directement la finition, elles amplifient les défauts de lumière et d'ombre, affectant la qualité visuelle du véhicule complet. La tâche du mastic est de combler les soudures, creux et traces de meulage, ses points clés étant la facilité de ponçage, le faible retrait et l'absence de craquelure. Le mastic époxy a une haute résistance et bonne adhérence mais est dur et difficile à poncer ; le mastic polyester se ponce facilement mais son retrait et sa tenue à la température doivent être contrôlés. La couche intermédiaire se situe entre le mastic et la finition, fournissant une transition intercouche uniforme, un tampon anti-chocs de pierres et un épaississement écran. Les couches intermédiaires de métro et TGV nécessitent souvent une certaine élasticité pour absorber les contraintes de vibration, évitant la craquelure après fonctionnement prolongé. En procédé, le nombre de ponçages du mastic et de la couche intermédiaire, et le contrôle des poussières déterminent directement la planéité finale de la finition, c'est le « travail invisible ».
Approfondissement : évolution des systèmes de résine de finition
La finition est la « vitrine » de l'apparence du véhicule, son système de résine a évolué de l'alkyd, l'acrylique vers le polyuréthane et le fluorocarbone. La finition alkyd à faible coût mais mauvaise tenue aux intempéries a pratiquement quitté les véhicules ferroviaires haut de gamme ; le polyuréthane acrylique alliant tenue aux intempéries et applicabilité est le choix dominant ; le polyuréthane aliphatique, grâce à son excellente rétention de brillance et de couleur et sa résistance au jaunissement, est un habitué des finitions de TGV et métros ; la finition fluorocarbone est utilisée dans les scénarios extrêmes de ultra-longue tenue et ultra-faible pollution, mais son coût et son seuil d'application sont élevés. Ces dernières années, les finitions polyuréthane à l'eau et à haut extrait sec mûrissent rapidement, réduisant significativement les COV tout en conservant la tenue aux intempéries, devenant la force principale de la transformation verte. L'essence de la sélection de finition est un arbitrage à quatre dimensions : « tenue aux intempéries, esthétique, écologie, coût ».
Approfondissement : mécanisme et test des revêtements anti-chocs de pierres
Le dessus du bogie, les jupes, le bord avant de la cabine sont des zones lourdes de chocs de pierres. Le revêtement anti-chocs absorbe l'énergie par « déformation » au lieu de « fissuration fragile et décollement » sous l'impact de pierres volantes, en augmentant la ténacité, l'élasticité et l'adhérence intercouche du film. En mécanisme, la flexibilité de la couche intermédiaire et de l'apprêt, l'épaisseur totale du revêtement et l'adhérence au substrat déterminent ensemble la performance anti-chocs. L'industrie utilise couramment l'essai de choc de graviers (comme la chute de sable ou la projection de graviers par air comprimé pour simuler) pour évaluer, jugeant la conformité par la surface de décollement et le grade. Les parties profilées de la cabine TGV, du fait de la vitesse élevée et de l'impact fort, exigent particulièrement une résistance aux chocs de pierres stricte, nécessitant souvent une couche intermédiaire élastique spécialement conçue ou une structure tampon multicouche. La capacité anti-chocs est souvent en tension avec les exigences de tenue aux intempéries et d'anticorrosion, la formulation doit équilibrer finement dureté et ténacité.
Approfondissement : défauts de peinture courants et prévention
Bien que la peinture des véhicules ferroviaires se fasse sur ligne automatisée, des défauts apparaissent inévitablement, typiquement : coulures (pulvérisation trop épaisse ou dilution excessive, contrôler épaisseur et atomisation), piqûres (évaporation trop rapide du solvant ou pores du substrat, ajuster séchage et prétraitement), peau d'orange (mauvaise atomisation ou viscosité inappropriée, optimiser paramètres), cratères (pollution de surface ou incompatibilité d'additifs, renforcer nettoyage et compatibilité), décollement (adhérence insuffisante, revenir au traitement de surface et à la compatibilité intercouche), écart de couleur (fluctuation de lot et d'épaisseur, via gestion colorimétrique). Le cœur de la prévention est le « contrôle de procédé » — éliminer le défaut avant la pulvérisation, plutôt que de dépendre de la réparation. Cela exige une collaboration profonde entre fournisseur de peinture et constructeur sur la fenêtre de procédé.
Approfondissement : système de peinture d'entretien et de rafraîchissement
Après l'entrée en grande révision, le rafraîchissement de peinture devient un maillon clé pour prolonger la vie des actifs. Contrairement à la nouvelle peinture, le rafraîchissement fait face à l'évaluation de l'ancien revêtement, aux tests d'adhérence, à la décision de dérouillage local et de repulvérisation globale. Si l'ancien revêtement est intact et compatible, on peut faire nettoyage — ponçage — réparation locale — finition transparente ; s'il est gravement pulvérulent ou décollé, il faut décapage ou sablage jusqu'au substrat qualifié puis reconstruction du système. Lors du rafraîchissement, le nouveau revêtement doit atteindre le même grade de résistance au feu et d'anticorrosion que le véhicule d'origine, sans baisser l'exigence au prétexte du « rafraîchissement ». Avec la croissance du parc de véhicules, le marché de la peinture de rafraîchissement s'étend continuellement, exigeant des revêtements une application rapide, un durcissement à basse température et une compatibilité avec l'ancienne peinture, devenant aussi une entrée pragmatique pour les entreprises nationales de peinture.
Approfondissement : détails techniques de la gestion colorimétrique
La cohérence colorimétrique ne repose pas sur l'estimation à l'œil, mais sur un processus instrumentalisé. La cabine à source lumineuse standard (comme D65 simulant la lumière du jour) sert à la comparaison visuelle, le colorimètre/spectrophotomètre quantifie objectivement les valeurs L*a*b* et ΔE. En ingénierie, on établit généralement un échantillon de couleur standard comme référence, définit une tolérance ΔE (comme ΔE inférieur à un seuil entre différentes parties du véhicule), et procède à une évaluation multi-angles à l'étape prototype. La difficulté réside dans l'effet métamérique des peintures métalliques et nacrées, rendant une mesure à un seul angle insuffisante pour représenter la vision, nécessitant une mesure spectrophotométrique multi-géométrique. De plus, des systèmes de résine différents vieillissent à des vitesses différentes causant un « même couleur, vieillissement différent », donc la gestion colorimétrique doit s'étendre à la conception de formulation, choisissant des combinaisons pigment-résine à tenue cohérente, plutôt que de dépendre uniquement du remède côté application.
Approfondissement : contrôle de l'environnement d'application et gestion du point de rosée
La qualité de peinture dépend fortement de l'environnement. Température, humidité relative et point de rosée déterminent le séchage, le niveau et le durcissement du revêtement. Lorsque la température de surface du substrat est inférieure au point de rosée + 3℃, l'eau se condense à la surface, causant blanchiment et perte d'adhérence du revêtement, donc avant sablage et pulvérisation il faut mesurer le point de rosée et confirmer que la température du substrat est conforme. Une humidité trop élevée ralentit le séchage des revêtements à l'eau et provoque la rouille flash ; une température trop élevée raccourcit le pot-life et cause la peau d'orange. Les ateliers de peinture de véhicules ferroviaires haut de gamme sont généralement équipés de surveillance température-humidité et point de rosée, de séchage infrarouge et d'air propre soufflé, transformant le « dépendre du ciel » en « travail en environnement contrôlé », ce qui explique pourquoi l'équipement d'application et le contrôle environnemental sont listés séparément comme compétence centrale.
Approfondissement : tendance de la peinture numérique et intelligente
Vers l'avenir, la peinture des véhicules ferroviaires s'accélère dans la numérisation. La pulvérisation robotisée garantit par programmation l'épaisseur uniforme et la trajectoire cohérente, réduisant les fluctuations humaines ; le système de coloration automatique dose précisément selon les données d'échantillon, réduisant l'écart de couleur de lot ; la détection en ligne d'épaisseur et de défauts (vision machine) réalise un retour de qualité en temps réel ; le système de gestion du cycle de vie de la peinture trace chaque lot de formulation, application et performance, soutenant la traçabilité. Plus loin, le jumeau numérique peut simuler pulvérisation et durcissement en environnement virtuel, optimiser les paramètres avant de déployer en ligne. Pour le fournisseur de peinture, la capacité à fournir une peinture compatible avec la ligne numérique (fenêtre d'application stable, courbe de séchage quantifiable) devient une nouvelle dimension de compétition.
Approfondissement : correspondance entre le système d'anticorrosion et le grade de corrosion environnementale
La conception anticorrosion des véhicules ferroviaires et des ponts ne peut se passer d'un classement quantitatif de l'environnement de service. La norme GB/T 30790, équivalente à l'ISO 12944, divise les environnements de corrosion en environnements atmosphériques allant de C1 (très faible) à C5 (très élevé), ainsi que Im1 (immersion en eau douce), Im2 (immersion en eau de mer), Im3 (enfouissement dans le sol), etc. Différents niveaux correspondent à des systèmes de revêtement et à des durées de vie prévues différentes (par exemple : faible durabilité, durabilité moyenne, haute durabilité, très haute durabilité). Les sections de ponts à grande vitesse, les bases de véhicules de métro urbain côtiers et les véhicules de lignes transmaritimes se trouvent souvent dans des niveaux de corrosion C4/C5 voire supérieurs, et doivent adopter un système renforcé composé d'un apprêt riche en zinc, d'une couche intermédiaire époxy à film épais et d'une finition résistante aux intempéries. Combiner l'expérience des ponts en acier selon TB/T 1527 avec le classement de corrosion de GB/T 30790 permet de faire passer la conception anticorrosion de « l'empirisme » à « la quantification selon l'environnement », améliorant significativement la fiabilité et l'économie du système de revêtement.En profondeur : les nouvelles exigences des substrats allégés pour le revêtement
L'allègement des véhicules ferroviaires est une direction clé pour réduire la consommation d'énergie et augmenter la capacité de transport. L'aluminium, l'acier inoxydable et les matériaux composites sont de plus en plus utilisés dans la carrosserie, ce qui pose de nouveaux défis au revêtement. La couche d'oxyde de surface de l'aluminium est dense mais nécessite un traitement de conversion pour une adhérence stable, et la sensibilité à la corrosion galvanique varie selon les nuances d'aluminium ; l'acier inoxydable, bien que résistant à la corrosion, présente une surface inerte rendant l'adhérence du revêtement difficile, nécessitant souvent un égrenage ou un apprêt spécialisé ; les composites fibre de carbone/fibre de verre font face à des problèmes tels que le désaccord du coefficient de dilatation thermique, la faible énergie de surface, et la possible nécessité de revêtements à durcissement basse température. Le revêtement des substrats allégés n'est plus « formule universelle unique », mais nécessite un apprêt et un prétraitement personnalisés selon le substrat, ce qui est aussi la pierre de touche de la profondeur des réserves technologiques des entreprises de revêtement.
En profondeur : la compatibilité intercouches des revêtements décoratifs et ignifuges
Lorsque la peinture de finition décorative et l'exigence ignifuge se superposent dans un même système, la compatibilité intercouches devient un risque caché. Certains revêtements intumescents, s'ils sont recouverts d'une finition ordinaire, peuvent voir leur expansion et carbonisation sous chaleur perturbées ; certaines couches ignifuges halogénées ou à fort charge peuvent affecter le brillant et l'adhérence de la finition. Sur le plan ingénierie, il faut valider par essais de compatibilité la performance globale de la combinaison « apprêt/middle ignifuge + finition décorative » après chauffage, vieillissement et nettoyage, plutôt que d'isoler chaque couche. Le concept de soumission au niveau système de revêtement selon EN 45545-2 est particulièrement important ici : les constructeurs de véhicules complets doivent exiger des fournisseurs un rapport « système complet incluant la finition » plutôt que des données monocouche, afin d'éviter les lacunes de conformité dues aux conflits intercouches.
En profondeur : types de détergents et tolérance des revêtements
Les détergents pour véhicules de métro urbain sont variés, allant des types neutres écologiques aux types alcalins dégraissants, voire aux types puissants contenant de faibles solvants. La tolérance du revêtement aux détergents dépend de la structure chimique de la résine et de la densité de réticulation : la finition polyuréthane est généralement supérieure à l'alkyd, mais un trempage prolongé en alcali fort peut encore causer une saponification et perte de brillant ; un vernis de couche transparente peut isoler significativement l'érosion du détergent sur la peinture pigmentée de fond. L'industrie effectue généralement des essais de résistance aux détergents selon les conditions techniques (évaluation de la perte de brillant, décoloration, cloquage après trempage ou frottement cyclique), et définit ainsi les procédures de nettoyage en exploitation. Dans la réalité, le « nettoyage excessif » et « l'abus de produits forts » sont des facteurs humains courants de vieillissement prématuré du revêtement ; les fournisseurs de revêtement et les exploitants doivent donc élaborer ensemble des normes de nettoyage scientifiques, pour que un bon revêtement atteigne sa durée de vie maximale sous une maintenance raisonnable.
En profondeur : évaluation de la durée de vie des revêtements et essais de vieillissement accéléré
La durée de vie des revêtements de véhicules ferroviaires, souvent de vingt à trente ans, ne peut être validée par exposition naturelle, et nécessite des essais de vieillissement accéléré. Les moyens courants incluent : vieillissement UV (QUV, simulant la dégradation ultraviolette solaire), vieillissement au xénon (simulant le plein spectre extérieur), essai de brouillard salin (évaluant l'anticorrosion), essai de corrosion cyclique (alternance brouillard salin — séchage — humidité chaude, plus proche du réel), ainsi que des essais spécifiques de choc de graviers, trempage détergent, etc. La valeur de l'essai accéléré réside dans la comparaison transversale des différents systèmes, mais la corrélation avec la durée de vie réelle nécessite un étalonnage empirique du « facteur d'accélération », sans extrapolation linéaire simpliste. Lors de la qualification des fournisseurs, les constructeurs exigent souvent des données comparatives d'exposition naturelle sur plusieurs années et de vieillissement accéléré, pour juger si le revêtement atteint réellement l'objectif de « très haute durabilité ».
En profondeur : de la construction neuve à la vision du coût de revêtement sur l'ensemble du cycle de vie
L'évaluation du revêtement des véhicules ferroviaires ne doit pas se limiter au prix initial des matériaux et de la pose, mais adopter une perspective de coût sur le cycle de vie complet (LCC). Un système de haute qualité, très résistant aux intempéries et longue durée, bien que plus coûteux initialement, prolonge l'intervalle de révision majeure, réduit les pertes d'exploitation et la fréquence de rénovation, son coût global étant au contraire plus bas. À l'inverse, un système bas de gamme peu coûteux peut perdre brillant et fariner en trois à cinq ans, forçant une rénovation anticipée, ajoutant l'arrêt du véhicule et le coût de main-d'œuvre, ce qui n'en vaut pas la peine. Pour les propriétaires et constructeurs, faire passer l'achat de revêtement de « l'adjudication au plus bas prix » à « l'optimal sur le cycle de vie » est un sujet de gestion important pour améliorer l'efficacité d'exploitation des actifs ferroviaires, et offre aussi un espace de concurrence par la valeur aux entreprises nationales de revêtement à performance longue durée.
En profondeur : sécurité de la chaîne d'approvisionnement et substitution nationale en profondeur
Les revêtements pour véhicules ferroviaires ont longtemps été dominés par les capitaux étrangers, d'une part pour l'accumulation de formulations et de tests, d'autre part pour le verrouillage de la chaîne d'approvisionnement des constructeurs. Mais dans le contexte macro de sécurité de la chaîne d'approvisionnement et de substitution nationale, de plus en plus d'entreprises nationales approfondissent leur percée : des apprêts anticorrosion uniques, au système complet apprêt/couche intermédiaire/finition/vernis, jusqu'aux revêtements ignifuges et produits à l'eau. La difficulté de la percée en profondeur réside dans la « capacité système » — non seulement un produit unique doit être conforme, mais aussi la compatibilité multicouche, la stabilité des lots, la justifiabilité des tests et la réactivité du service. Les entreprises de revêtement de protection industrielle comme Kexin New Materials (Guangdong) Co., Ltd. accumulent précisément le long du chemin « anticorrosion — ignifuge — à l'eau — système complet », établissant progressivement une présence dans la fenêtre de substitution nationale des revêtements pour véhicules ferroviaires. La substitution nationale n'est pas seulement un remplacement par le prix, mais une manifestation globale de la résilience de la chaîne, du service localisé et de la capacité d'itération rapide.
En profondeur : environnement et traitement des COV dans l'atelier de revêtement
La pression environnementale de l'atelier de revêtement des véhicules ferroviaires provient de trois côtés : le brouillard de peinture, les solvants organiques et les déchets dangereux. Le brouillard de surpulvérisation généré lors de la peinture doit être collecté par rideau d'eau, filtration sèche ou captage électrostatique ; les COV volatils doivent être traités en fin de chaîne par adsorption au charbon actif, concentration par roue à zéolithe couplée à l'incinération thermique régénérative (RTO) pour une émission conforme. La réduction à la source des COV par l'usage à l'eau et haute teneur en solides est une voie de dépollution plus fondamentale que le traitement terminal. De plus, les eaux usées et résidus du prétraitement et du décapage doivent être traités conformément. Dans le contexte de « double carbone » et de surveillance environnementale normalisée, le niveau de verdisation de l'atelier de revêtement n'est plus seulement une question de conformité, mais concerne aussi la capacité de production et la réputation du constructeur, exigeant en retour des revêtements à faible COV et faciles à traiter.
En profondeur : panorama des normes et spécifications de revêtement des véhicules ferroviaires
Les normes relatives au revêtement des véhicules ferroviaires ne sont pas uniques, mais superposées en plusieurs couches : TB/T 1527 gère l'anticorrosion des ponts en acier ; Q/CR 749.1/2/3-2020 gère les conditions techniques, qualité et inspection de revêtement des wagons/véhicules de passagers ferroviaires ; GB/T 30790 (équivalent ISO 12944) gère le classement environnemental et la conception de systèmes pour la protection contre la corrosion de l'acier ; EN 45545-2/3 gèrent l'ignifuge des véhicules à l'export ; les normes relatives aux matériaux de construction et électriques gèrent des composants spécifiques. Ces normes assument chacune leur rôle sur les quatre dimensions « anticorrosion — décoration — ignifuge — environnement », et les ingénieurs doivent établir une cartographie des normes pour éviter les généralisations hâtives. Par exemple, un système de revêtement conforme à Q/CR 749 résout la décoration et l'anticorrosion des passagers nationaux, mais s'il est exporté en Europe, il faut ajouter la justification de réaction au feu EN 45545, relation de « addition » plutôt que de « remplacement ».
En profondeur : comparaison des caractéristiques de revêtement ferroviaire international
Les revêtements de véhicules ferroviaires dans différents pays et régions présentent des caractéristiques différenciées. L'Europe est connue pour la double contrainte ignifuge EN 45545 et environnementale REACH, en tête de l'usage à l'eau et de la sans-halogène ; le Shinkansen japonais privilégie une résistance extrême aux intempéries et une cohérence d'apparence, avec un système de finition et un process de cuisson matures, et une expérience profonde du revêtement de carrosseries aluminium allégées ; l'Amérique du Nord est influencée par la logique d'ignifuge système type NFPA 130, et possède un accumulé unique dans les wagons de marchandises et locomotives à forte anticorrosion. La caractéristique du revêtement ferroviaire chinois réside dans sa grande échelle, itération rapide, sensibilité au coût, et son passage de « introduction-digestion » à « système autonome ». Comprendre les différences internationales aide les entreprises nationales de revêtement à s'adapter rapidement aux normes et esthétiques des marchés cibles à l'export, évitant d'appliquer brutalement l'expérience nationale à des conditions outre-mer.
En profondeur : repenser les différences de revêtement entre métro et grande vitesse
Les différences de revêtement entre métro et grande vitesse mentionnées plus haut sont ici développées. La grande vitesse a une vitesse élevée, une forme aérodynamique complexe, exigeant une finition à très haute uniformité de niveau et de brillant, et l'exposition extérieure rapide fait de la résistance aux intempéries la priorité ; le métro a des arrêts courts, démarrages fréquents, forte charge passagers, intérieur nettoyé souvent, privilégiant la résistance au frottage, antibactérien et ignifuge des revêtements d'habillage, l'extérieur privilégiant résistance aux intempéries et maintenance bas coût. Les deux partagent la même logique d'apprêt anticorrosion, mais diffèrent sur la stratégie de finition et d'habillage. Pour les fournisseurs, pouvoir fournir à la fois « apparence résistante grand vitesse » et « habillage facile métro » détermine l'étendue du marché. Cela explique aussi pourquoi les entreprises à disposition système complète ont l'avantage.
En profondeur : approche d'analyse des causes racines de défaillance des revêtements
Lors d'une défaillance précoce du revêtement ferroviaire, l'analyse racine doit être systématique : d'abord vérifier le traitement de surface (calamine, huile, rugosité), puis la conception de système (épaisseur, compatibilité intercouches), ensuite les paramètres de pose (épaisseur, temp/humidité, point de rosée, durcissement), enfin environnement et maintenance (mauvaise estimation du niveau de corrosion, abus de détergent). Beaucoup de défaillances ne viennent pas d'un revêtement non conforme, mais d'un « mauvais appariement système » — mauvaise combinaison, pose en environnement erroné, ou maintenance hors limites de conception. Établir une base de défaillances racines est un atout pour constructeurs et fabricants, alimentant formulation et process, formant un cycle positif. Cette culture d'ingénierie « apprendre de la défaillance » est le marqueur caché de la capacité de revêtement haut de gamme.
En profondeur : synthèse systématique des tendances futures
En synthèse, l'évolution du système de revêtement ferroviaire se résume en cinq axes. Un, écologisation : usage à l'eau, haute teneur en solides, poudre et sans chrome en parallèle, réduction continue des COV et substances dangereuses. Deux, longue durée : meilleure résistance aux intempéries, cycle de rénovation plus long, visant le coût de cycle optimal. Trois, multifonction : anticorrosion, décoration, ignifuge, anti-choc gravier, anti-détergent intégrés en moins de passes. Quatre, numérisation : pulvérisation robotisée, coloration auto, inspection en ligne et jumeau numérique améliorant cohérence et efficacité. Cinq, substitution nationale : percée en profondeur du produit unique au système complet, du prix à la valeur. Ces cinq axes s'entrelacent, définissant la frontière technique et le paysage concurrentiel de la prochaine phase.
En profondeur : sécurité de pose et santé au travail
Le travail de revêtement ferroviaire implique solvants organiques, poussières et espaces confinés, la sécurité et santé au travail sont incontournables. Le sablage nécessite protection contre silice et poussière métallique, port de respiratoire et protection oculaire ; la pose de revêtement solvant nécessite ventilation anti-explosion, évitant accumulation de gaz combustible ; le système à l'eau réduit le risque inflammable mais attention aux effets santé des détergents et additifs. Les systèmes santé au travail type ISO 45001 sont généralisés en atelier de revêtement, poussant la « sécurité intrinsèque » — substituer matériaux à risque par basse toxicité et basse inflammabilité, réduisant le risque à la source. C'est aussi une autre valeur de l'usage à l'eau outre l'environnement : améliorer l'environnement de travail de première ligne, répondant au concept de fabrication « centré sur l'humain ».
En profondeur : réception qualité et système de méthodes d'inspection
La conformité d'un système de revêtement repose sur une inspection quantifiable plutôt que sur un jugement subjectif. Les inspections courantes incluent : adhérence (croisillon, arrachement), épaisseur (magnétique/à courants de Foucault selon substrat), dureté (crayon/pendule), brillant (brillantomètre), écart colorimétrique (colorimètre), résistance intempéries (cabine vieillissement), brouillard salin, anti-choc gravier, anti-détergent, etc. Le constructeur fixe généralement des points d'inspection à l'arrêt par procédé : après traitement de surface vérif rugosité et propreté, après chaque couche l'épaisseur, après assemblage l'apparence et performance, avec enregistrement de lot. Le niveau de rigueur d'inspection est lié au grade du véhicule, l'export ou grande vitesse exigeant souvent un échantillonnage plus dense et témoin tiers. La maturité du système de réception qualité distingue « pouvoir peindre » de « bien peindre ».
En profondeur : comment l'extension du réseau amplifie la demande de revêtement
L'extension continue du réseau ferroviaire amplifie la demande de revêtement par le total et la structure. En total, fin 2025 le mileage ferroviaire national est de 165 000 km, grande vitesse dépassant 50 000 km, le corridor « huit verticales huit horizontales » est construit à environ 80 % ; 2026 prévoit plus de 2000 km de nouvelles lignes, investissement infrastructure environ 520 milliards RMB. Côté métro, au 31/12/2025, 54 villes 343 lignes, mileage 11710,3 km, ajout annuel 764,7 km. Cela signifie chaque année d'énormes nouvelles carrosseries et structures d'acier à peindre, et l'entrée en révision des lignes existantes apporte le volume de rénovation. Structurellement, la grande vitesse cherche apparence résistante, le métro cherche habillage facile, le littoral et transmer cherchent haute anticorrosion, la stratification de demande force les entreprises de revêtement à avoir multi-catégories. L'extension réseau et la montée en gamme du revêtement forment ainsi un feedback positif, constituant le fondement de l'amélioration à long terme de l'industrie.
En profondeur : décision de sélection de revêtement du point de vue du propriétaire
Du point de vue des propriétaires de métro ou de chemins de fer, le choix du revêtement est une décision systémique interdépartementale : le département matériel roulant se préoccupe de l'apparence et de la durée de vie, le département maintenance de la facilité d'entretien et du coût de rénovation, le département sécurité de la conformité ignifuge, le département environnement de la VOC et des déchets dangereux, le département achats du prix et de la stabilité d'approvisionnement. Lors de la décision, il faut définir clairement dans les conditions techniques les indicateurs de chaque dimension et les méthodes de réception, et fixer dans l'appel d'offres un poids raisonnable au coût de cycle de vie complet, afin d'éviter les risques ultérieurs liés à l'adjudication au plus bas prix. Un nombre croissant de propriétaires commence à intégrer la « participation anticipée des fournisseurs de systèmes de revêtement (ESI) » dans ses processus, permettant aux entreprises de peinture d'intervenir dès la phase de conception du modèle, pour optimiser dès la source les solutions anticorrosion, ignifuges et colorimétriques. Cette maturité accrue des propriétaires contraint l'industrie du revêtement à passer de la vente de produits à la vente de « solutions de revêtement ».
En profondeur : l'impact du procédé de revêtement sur la capacité de production des nouveaux véhicules
Le revêtement est une opération critique du cheminement clé dans la fabrication de véhicules sur rail, et son cadencement limite directement la capacité de production globale. Sur une ligne de production de métro ou d'EMU, la caisse passe souvent plusieurs jours dans l'atelier de revêtement, de la soudure à la livraison, couvrant le prétraitement, la pulvérisation mult couches, le fléchissement et la cuisson. Tout goulot d'étranglement (comme une capacité de four insuffisante, ou un retouche pour épaisseur de film non conforme) ralentit l'ensemble de la livraison. Par conséquent, lors de l'expansion de capacité, l'automatisation de l'atelier de revêtement et l'optimisation du cadencement sont souvent prioritaires : pulvérisation robotisée pour accélérer, agrandissement des fours, inspection en ligne pour réduire les retouches, sont des leviers de libération de capacité. Pour le fournisseur de peinture, proposer des produits « à séchage rapide, large fenêtre d'application, faible taux de retouche » revient indirectement à aider le constructeur à augmenter sa capacité, une valeur particulièrement marquée en période de pointe de commandes.
En profondeur : perspectives d'application du revêtement en poudre sur les véhicules sur rail
Dans le paysage du revêtement vert, le revêtement en poudre attire l'attention pour sa VOC nulle, son taux d'utilisation élevé et l'absence de déchets dangereux solvants. Bien que sur les grandes pièces de carrosserie, la cuisson basse température et l'aspect lisse en couche mince des poudres thermodurcissables restent un défi, le système poudre commence à pénétrer sur les bogies, composants, panneaux d'habillage. Son avantage est de conjuguer écologie et durabilité, avec une couche dense et une bonne anticorrosion. Avec le développement des poudres à cuisson basse température et des technologies de couche mince, les frontières d'application de la poudre sur véhicules sur rail devraient s'élargir. Pour les lecteurs intéressés, on peut approfondir le dernier avis du secteur sur le marché du revêtement en poudre, avec une analyse plus spécifique des tendances de pénétration dans le rail et l'industrie.
En profondeur : conclusion — la vision systémique du système de revêtement
En replaçant l'article, le système de revêtement de véhicules sur rail ne se résume pas aux mots « peindre ». C'est un projet systémique allant de l'anticorrosion de l'acier (TB/T 1527, GB/T 30790) à la décoration multicouche de la caisse (apprêt — mastic — couche intermédiaire — finition — vernis), de l'ignifugation du bogie (logique EN 45545-3) à la tenue aux intempéries et aux agents de nettoyage, de la gestion colorimétrique du véhicule à la construction verte à l'eau. Chaque couche, chaque procédé est interconnecté, et toute faiblesse d'un maillon est amplifiée sur la durée de vie et l'image du véhicule. Pour les entreprises de peinture comme les constructeurs, la vraie compétitivité ne réside pas dans une « formule magique », mais dans la capacité à orchestrer dans une vision systémique anticorrosion, décoration, ignifuge, écologie et coût, et à maintenir la cohérence sur toute la chaîne de R&D, certification, application et exploitation. C'est le sens profond de ce « art de l'acier mobile » qu'est le système de revêtement de véhicules sur rail. À l'avenir, avec l'expansion continue du réseau TGV et urbain, l'arrivée des cycles de révision, et le durcissement annuel des réglementations vertes, ce système continuera d'évoluer ; et ceux qui sauront lier anticorrosion, décoration, ignifuge et écologie gagneront sur ce circuit long et profond du ferroviaire.
En profondeur : l'intersection des couches avec l'allègement et l'aérodynamique
Le revêtement de véhicules sur rail n'est pas isolé de la conception globale. L'allègement exige des couches fines mais résistantes, évitant un surpoids inutile ; l'aérodynamique exige une surface de caisse parfaitement lisse, réduisant la traînée et le bruit, ce qui impose des exigences extrêmes sur le fléchissement de la finition et le contrôle de l'effet peau d'orange. Sur les parties profilées de la tête des EMU à grande vitesse, une couche irrégulière amplifie le bruit aéroacoustique et la consommation à haute vitesse, d'où l'usage de multiples couches intermédiaires fines et d'une couche transparente brillante, appliquées par robot pour l'uniformité. Ainsi, la qualité de revêtement est directement liée à la consommation, au bruit, à la vitesse du véhicule, typique de la liaison « conception globale — procédé de détail », et élève le statut ingénierie du système de revêtement.
En profondeur : recommandations de collaboration pour les acteurs de la chaîne
Sur la base du précédent, quelques recommandations de collaboration pour les acteurs de la chaîne de véhicules sur rail. Aux constructeurs : dès la phase de normalisation, transmettre aux peinturiers le niveau anticorrosion, le niveau ignifuge et l'objectif colorimétrique, et promouvoir la participation anticipée des fournisseurs ; établir une évaluation d'achat orientée coût de cycle de vie. Aux entreprises de peinture : ne pas vendre un produit seul, mais fournir le système complet « apprêt — intermédiaire — finition — vernis » avec capacité de démonstration par essai, et soigner la stabilité des lots ; anticiper la démarche à l'eau et sans chrome pour la nouvelle règle 2026. Aux propriétaires et exploitants : établir des procédures de nettoyage et de rénovation scientifiques, éviter le vieillissement artificiel ; créer un dossier de santé des couches pour la maintenance prédictive. Aux organismes de contrôle : élargir la couverture et la réactivité des qualifications EN 45545, servir la substitution nationale. La synergie de tous transformera le revêtement de centre de coût en centre de création de valeur. Il faut souligner que cette synergie ne se fait pas en un jour, mais repose sur une lente accumulation de projets, de partage de données et de confiance. Les entreprises de peinture investissant tôt en conception et suivant en exploitation gagnent souvent des partenariats plus solides au prochain ciblage, reflet de la caractéristique « seuil élevé, cycle long, fortement lié » du marché du revêtement ferroviaire.
Sources de données et notes de périmètre
Les normes et données de cet article proviennent de sources publiques autorisées : TB/T 1527 « Revêtement de protection des ponts en acier ferroviaire », Q/CR 749.1/2/3-2020 « Revêtement des voitures/wagons ferroviaires », GB/T 30790 (équivalent ISO 12944) comme normes centrales du revêtement et de la protection contre la corrosion en Chine ; EN 45545-2/3 comme normes européennes d'ignifuge ferroviaire, dont l'architecture et les classes HL/R réfèrent aux centres européens et organismes d'essai publics ; les données d'exploitation chinoises proviennent du Groupe des chemins de fer, de « Economic Daily » janvier 2026 et du Ministère des Transports, au 31/12/2025 le réseau ferroviaire compte 165 000 km (dont >50 000 km TGV), l'urbain 54 villes 343 lignes 11 710,3 km, +764,7 km en 2025 ; la restriction REACH du jaune de zinc-chrome dès janvier 2026 provient de l'ECHA. Les tableaux sont indicatifs, les limites font référence aux normes en vigueur et conditions techniques. La rédaction est objective, pour toute limite ou classe, se référer aux normes et rapports officiels, cet article ne remplace pas le texte normatif.
Questions fréquentes
1. Pourquoi l'anticorrosion des ponts en acier ferroviaire insiste-t-elle sur TB/T 1527 ? Parce que le pont en acier est en environnement corrosif extérieur, la rouille affecte la sûreté et la durée. TB/T 1527, centrée sur le traitement de surface, l'apprêt — intermédiaire — finition et le contrôle d'épaisseur, établit un cadre anticorrosion validé, base normative du pont ferroviaire.
2. Quelle est la différence entre revêtement de caisse et de pont ? Le pont est surtout anticorrosion, la caisse doit aussi décorer et gérer choc de graviers, intempéries, agents de nettoyage et feu. La caisse ajoute mastic, intermédiaire, finition voire vernis, avec plus d'exigence de couleur et d'aspect.
3. Pourquoi le revêtement de bogie nécessite-t-il l'ignifuge ? Le bogie et le châssis regroupent freinage et traction à haute chaleur, zone à risque incendie. Outre anticorrosion et chocs, il faut selon EN 45545 contrôler la réaction au feu et ajouter une couche ignifuge structurelle retardant le chauffage de l'acier, pour l'intégrité au feu.
4. Pourquoi l'urbain valorise-t-il tant la résistance aux agents de nettoyage ? Nettoyé fréquemment pour la propreté, les agents alcalins ou solvants érodent lentement le film, causant perte de brillance, décoloration voire chute. Cette résistance est un indicateur dur des conditions techniques urbaines.
5. Quelles sont les difficultés des peintures ferroviaires à l'eau ? Le système aqueux affronte séchage lent, sensibilité hygrométrique, rouille flash sur métal, stabilité du bi-composant, tout en réduisant la VOC sans perdre tenue et anticorrosion. Sa maturité est un seuil d'accès à la chaîne haut de gamme.
6. Comment garantir la cohérence colorimétrique du véhicule ? Par le contrôle de lot sur formule, production, application, exploitation : pigments fixes, contrôle écart usine, teintation auto et épaisseur uniforme, revue couleur prototype, et retour couleur en rénovation, maintenant ΔE dans la tolérance.
7. Quel est le rôle du vernis en revêtement de caisse ? Le vernis en couche transparente élève brillance, tenue UV et aux agents, protège la peinture pigmentée des UV et chimie, rend plus brillant et durable, mais ajoute des passes et complexité.
8. Pourquoi le bogie insiste séparément sur chocs et feu ? Situé sous la caisse, le bogie subit pierres, sable et débris, et regroupe frein et traction à chaleur, superposant risque mécanique et incendie. Sa couche exige intermédiaire souple et épais pour absorber le choc, et selon EN 45545 contrôle feu et ignifuge structurel, bien au-delà de la surface normale.
9. Une rénovation de vieux véhicules peut-elle abaisser le niveau ignifuge d'origine ? Non. La rénovation est maintenance, mais le véhicule roule dans le même scénario, le risque inchangé, la nouvelle couche doit atteindre le même niveau feu et corrosion. Abaisser au nom de la « rénovation » laisse un risque de conformité et sûreté, constructeur et propriétaire doivent exiger la preuve du niveau d'origine.