В антикоррозийных окрасочных работах есть не раз проверенная мудрость: «Три части — покрытие, семь частей — нанесение, а главное в нанесении — подготовка поверхности». Независимо от того, используете ли вы эпоксидную цинконаполненную грунтовку, безрастворный эпоксид или алифатическую полиуретановую финишную краску, если окалина, ржавчина, масляные загрязнения и растворимые соли на стальной поверхности не удалены полностью, даже самое дорогое покрытие выйдет из строя преждевременно. Многочисленная статистика проектов показывает, что около 70% ранней коррозии под слоем покрытия напрямую связаны с несоответствием требованиям подготовки поверхности. В этой статье внимание сосредоточено на наиболее часто упоминаемом и легко неверно понимаемом «Sa2.5» и всей системе классов абразивоструйной очистки; мы разъясняем стандарты, критерии оценки, шероховатость, чистоту и контроль на месте, чтобы помочь инженерам как в проектировании, так и в надзоре опираться на четкие основания.
Как поставщик защитных покрытий, долгое время обслуживающий мосты, резервуары и морские конструкции, KeXin New Material(kexinMaterials) на первой странице проекта комплексной системы покрытий указывает класс подготовки поверхности и методы приемки, делая «Sa2.5 + шероховатость + удаление пыли и солей» предпосылкой вступления в силу комплексной системы, а не опцией. Критерии оценки в этой статье также взяты непосредственно из этой практики на передовой.
一、Откуда берутся классы абразивоструйной очистки: ISO 8501-1 и GB/T 8923
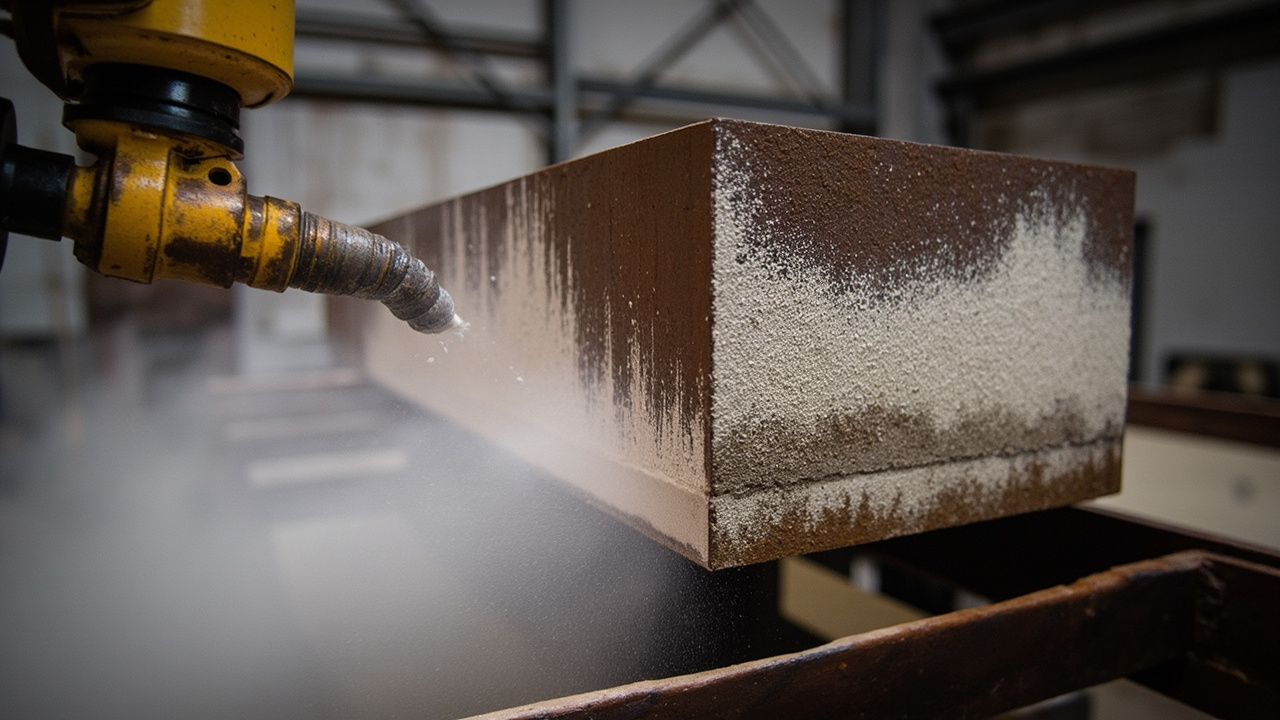
Международной основой классов абразивоструйной (струйной) очистки является ISO 8501-1 «Подготовка стальной поверхности перед нанесением красок — Часть 1: Степени ржавости и степени подготовки неокрашенной стальной поверхности и стальной поверхности после полного удаления прежних покрытий», соответствующий китайский стандарт — GB/T 8923.1-2011 (идентичен по техническому содержанию). Он делит степень ржавости стали до обработки на четыре класса: A (полностью покрыта окалиной), B (окалина начала ржаветь), C (вся поверхность слабо проржавела), D (вся поверхность явно проржавела), а чистоту после обработки — на четыре класса струйной очистки:
- Sa 1 (легкая струйная очистка): удаляет рыхлую окалину, ржавчину и покрытия, допускаются лишь незначительные точечные или полосчатые следы;
- Sa 2 (тщательная струйная очистка): бóльшая часть окалины, ржавчины и покрытий удалена, остатки — лишь прочно прилегающие точки или полосы;
- Sa 2.5 (очень тщательная струйная очистка / околобелый уровень): остатки — лишь легкие цветовые пятна или полосы, практически не видимые глазом;
- Sa 3 (до белого / чистая струйная очистка): поверхность равномерного металлического оттенка, без каких-либо видимых остатков.
Обратите внимание: Sa2.5 — это не «2,5 на десять чисто», а «очень тщательный» класс между Sa2 и Sa3, «2.5» — это номер класса, а не процент степени. В инженерной практике для сред с высокой коррозионностью C4 и выше обычно требуется Sa2.5 или выше.
二、Насколько именно «чистый» Sa2.5
Суть оценки Sa2.5: поверхность должна быть без видимых масел, окалины, ржавчины, покрытий и посторонних примесей, допускаются лишь легкие, рассеянные цветовые пятна, легкие тени, легкая точечная ржавчина или полосчатые следы. Простыми словами — «околобелый металл»: издалека близок к Sa3, вблизи еще можно найти крайне малое количество прочно прилегающих остатков.
На месте оценку обычно проводят сравнением с эталонными образцами (фотостандарты ISO 8501-1 / эталонные блоки GB/T 8923), совместно подтверждаемыми надзором и подрядчиком. Следует остерегаться двух отклонений: одно — «ложный Sa2.5» — в углах, сварных швах, отверстиях остаточная ржавчина и окалина не обработаны; другое — «чрезмерная очистка» — ради достижения Sa3 многократная струйная обработка делает поверхность слишком шершавой, с избытком граней, что, наоборот, повреждает основу. Для большинства тяжелых антикоррозийных комплексов Sa2.5 уже является оптимальным балансом цены и надежности.
三、Профиль шероховатости: почему к Sa2.5 нужна еще и шероховатость
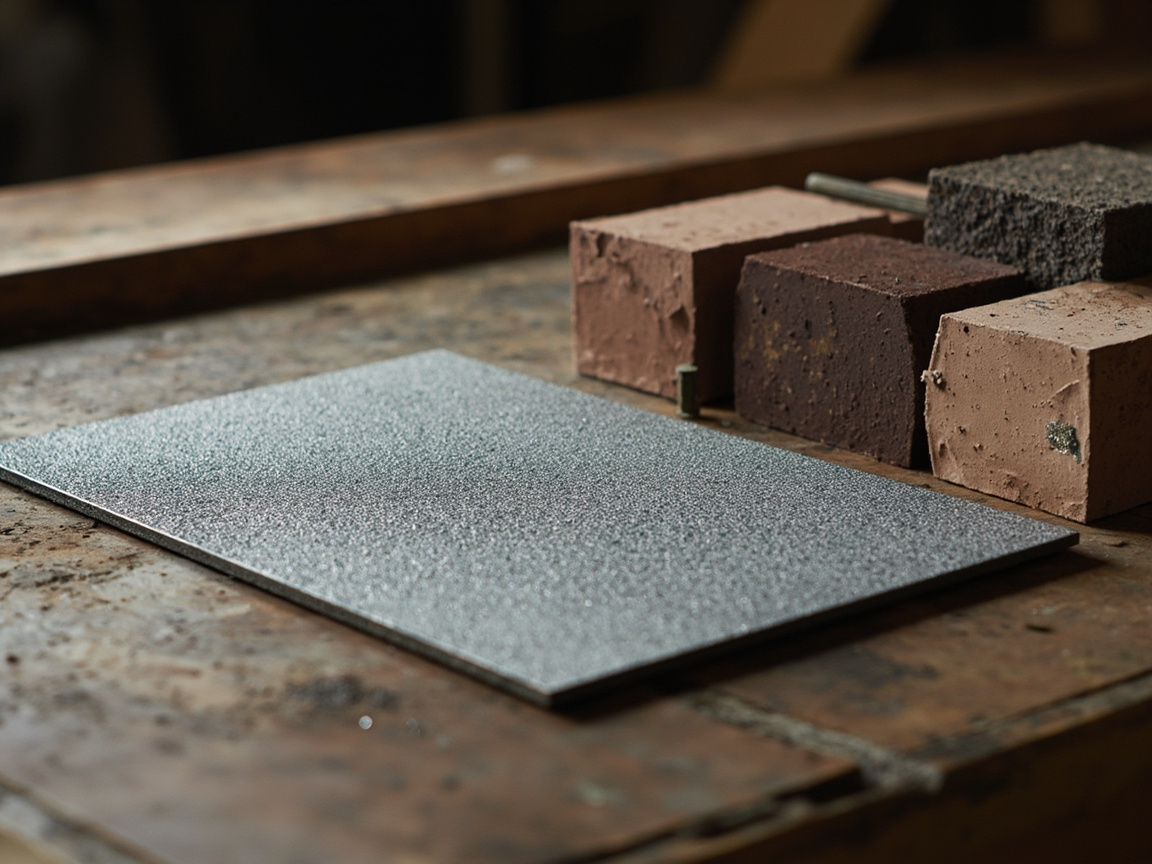
Только достичь чистоты недостаточно. Струйная обработка одновременно придает поверхности определенную «глубину якорного профиля» (профиль шероховатости), которая напрямую определяет механическое сцепление и адгезию покрытия. Соответствующий стандарт — серия ISO 8503 (характеристики шероховатости поверхности)》, соответствующий национальный стандарт GB/T 13288**. Шероховатость по эталонным образцам делится на три уровня: тонкая (F), средняя (G), грубая (R); типичные диапазоны глубины якорного профиля (Rz) примерно:
| Класс шероховатости | Диапазон глубины якорного профиля Rz (µm) | Типичное применение |
|---|---|---|
| Тонкая (F) | около 25–40 | Тонкослойные покрытия, финишная краска |
| Средняя (G) | около 40–70 | Универсальная тяжелая антикоррозийная грунтовка |
| Грубая (R) | около 70–100+ | Толстослойные/безрастворные толстые пленки |
Для эпоксидной цинконаполненной грунтовки, безрастворного эпоксида и подобных толстослойных или наполненных систем обычно используют средний (G) до грубого (R) уровня для соответствия их DFT; слишком тонкий — недостаточная якорная фиксация, легко отслаивается, слишком грубый — на пиках волн легко остается воздух, образуя ранние точки ржавчины. Шероховатость определяют копировальной лентой (press-o-film) с глубиномером или эталонными образцами. Особым требованиям эпоксидной цинконаполненной грунтовки к поверхности посвящена механизм катодной защиты эпоксидной цинконаполненной грунтовки в этой серии материалов.
四、Невидимая «грязь»: растворимые соли и пыль
Еще более скрытые, чем видимая ржавчина, — растворимые соли (хлориды, сульфаты и т.п.) и пыль от струйной обработки. Они гигроскопичны, под пленкой краски создают осмотические пузыри — главные виновники раннего выхода из строя комплексов в морской среде и на химических предприятиях. Требования контроля:
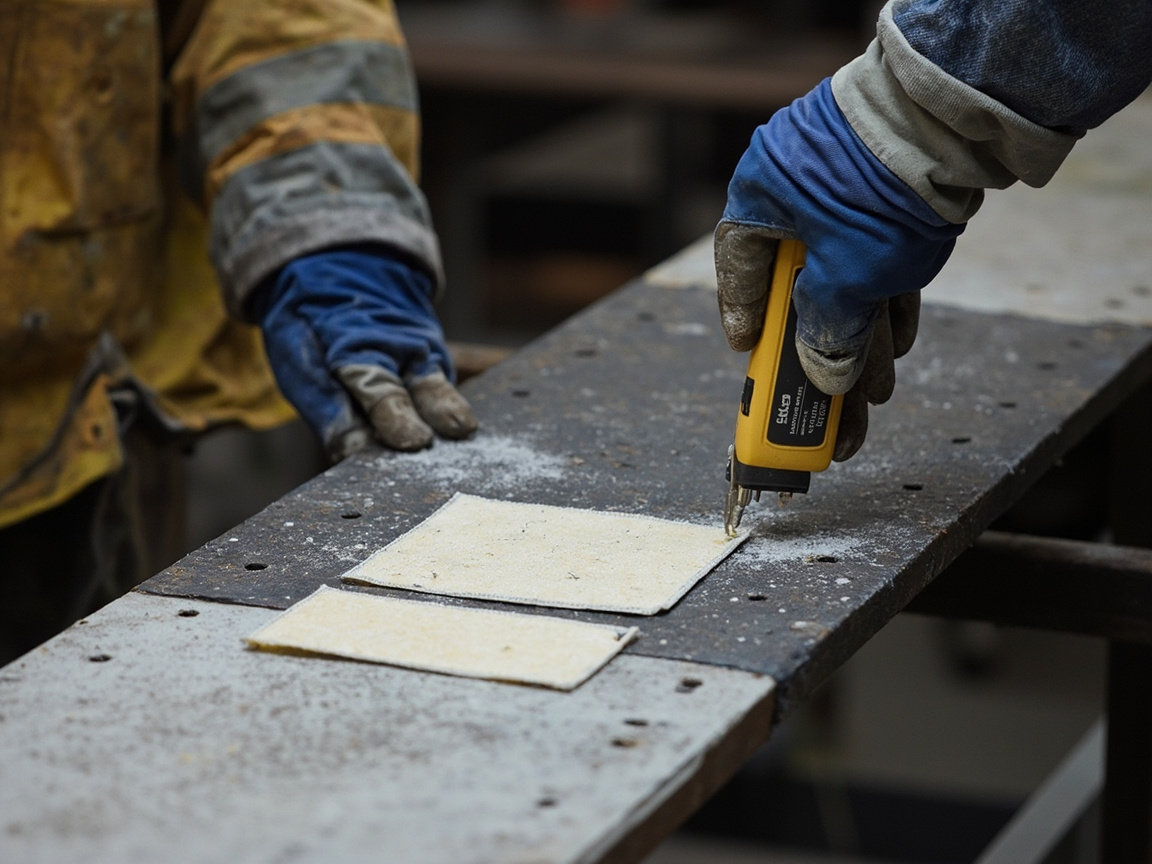
- Удаление пыли: по методу липкой ленты ISO 8502-3 (соответствует GB/T 18570.3) оценивают класс запыленности поверхности, обычно требуется ≤ 2 уровня (низкий);
- Удаление солей: по методу наклейки Bresle ISO 8502-6 / 8502-9 (соответствует GB/T 18570.6/.9) измеряют растворимые соли, содержание хлоридов часто требуется ≤ 20–50 mg/m² (в пересчете на NaCl), в строгой морской среде — еще жестче;
- Метод: при превышении солей нужна повторная водная/вакуумная очистка или специальная обработка по удалению солей, а не просто усиление струйной обработки.
KeXin New Material(kexinMaterials) в трансморских и прибрежных проектах включает «удаление солей + шероховатость + точка росы» как обязательные проверки при сдаче струйной обработки, чтобы избежать вспышки подпленочной коррозии из-за остатка солей в течение одного-двух лет эксплуатации.
五、Выбор абразивных материалов и технологии
Абразивный материал определяет эффективность, шероховатость и экологичность:
- Стальная дробь/стальной песок: рециркуляция, контролируемая шероховатость, подходит для цеховой дробеметной очистки;
- Медный шлак/гранат/кварцевый песок: низкая стоимость, кварцевый песок несет риск силикоза — нужна мокрая обработка или замена;
- Оксид алюминия/стеклянные шарики: специальные поверхности или декоративная обработка.
По технологии различают сухую струйную, мокрую струйную (подавление пыли, но нужно предотвращать повторную ржавчину) и вакуумную рециркуляционную струйную (ограниченные пространства). При выборе учитывают цель по чистоте, шероховатости, экологии и здоровью рабочих (респираторная защита, контроль кремниевой пыли).
六、Технологическое окно поверхностной обработки и окраски
«Активный металл» после струйной обработки легко ржавеет повторно, первую грунтовку нужно нанести в ограниченном «окне окраски»:
- Контроль точки росы: температура основания должна быть выше точки росы минимум на 3℃ (по ISO 12944-7 / GB/T 30790.7);
- Влажность: относительная влажность обычно ≤ 85%, для цинконаполненной грунтовки часто ≤ 80%;
- Срок повторной ржавчины: поверхность Sa2.5 во влажной среде за несколько часов может дать видимую повторную ржавчину, первый слой краски нужно завершить до её появления; при просрочке — повторная обработка или локальная добавочная струйная очистка.
Контроль среды — ключ к тому, чтобы качество подготовки поверхности «удержалось»; во многих проектах хорошо обработали, но из-за ожидания появилась ржавчина — и всё насмарку.
七、Место ручной и механизированной инструментальной очистки
Помимо струйной очистки, St (ручная/механизированная, по ISO 8501-1 St2, St3) применяют для местного ремонта на месте и эксплуатационного обслуживания, где нельзя делать струйную. St3 — самый тщательный уровень, достижимый механизированным инструментом, но всё же менее надежен, чем Sa2.5, обычно применяется ниже C3 или для локального ремонта. Для основных конструкций в сильнокоррозионной среде нельзя заменять Sa2.5 на St.
八、Связь подготовки поверхности и срока службы комплекса
Рассматривая подготовку поверхности в системе ISO 12944: чем строже среда (C4, C5, CX), тем менее допустимы компромиссы по Sa2.5 и удалению солей; проект системы покрытий (см. Руководство по выбору антикоррозийных окрасочных систем ISO 12944 в этой серии) должен четко указывать класс подготовки поверхности, шероховатость и пределы солей, надзор принимает по ним — и срок службы «подтвержден документально».
九、Технологическое окно поверхностной обработки и окраски
«Активный металл» после струйной обработки легко ржавеет повторно, первую грунтовку нужно нанести в ограниченном «окне окраски»:
- Контроль точки росы: температура основания должна быть выше точки росы минимум на 3℃ (по ISO 12944-7 / GB/T 30790.7);
- Влажность: относительная влажность обычно ≤ 85%, для цинконаполненной грунтовки часто ≤ 80%;
- Срок повторной ржавчины: поверхность Sa2.5 во влажной среде за несколько часов может дать видимую повторную ржавчину, первый слой краски нужно завершить до её появления; при просрочке — повторная обработка или локальная добавочная струйная очистка.
Контроль среды — ключ к тому, чтобы качество подготовки поверхности «удержалось»; во многих проектах хорошо обработали, но из-за ожидания появилась ржавчина — и всё насмарку.
十、Место ручной и механизированной инструментальной очистки
Помимо струйной очистки, St (ручная/механизированная, по ISO 8501-1 St2, St3) применяют для местного ремонта на месте и эксплуатационного обслуживания, где нельзя делать струйную. St3 — самый тщательный уровень, достижимый механизированным инструментом, но всё же менее надежен, чем Sa2.5, обычно применяется ниже C3 или для локального ремонта. Для основных конструкций в сильнокоррозионной среде нельзя заменять Sa2.5 на St.
十一、Влияние абразивного материала на шероховатость и экологию
Абразивный материал определяет эффективность, шероховатость и экологичность: стальная дробь/стальной песок рециркулируемы, шероховатость контролируема, подходят для цеховой дробеметной очистки; медный шлак, гранат дешевы, но дают много пыли; кварцевый песок несет риск силикоза, лучше мокрый или заменяющий материал. Экологические и требования охраны здоровья предписывают пылеулавливание и респираторную защиту, контроль концентрации кремниевой пыли. Выбор материала также должен соответствовать целевой шероховатости: для грубого якорного профиля — стальной песок или грубый шлак, для тонкослойных систем — тонкий материал. Слишком твердый материал может внедриться в основу, образуя «железное загрязнение», которое нужно удалить при последующей обработке, чтобы не стало очагом коррозии.
十二、Оценка повторной ржавчины и повторная обработка
Если после струйной обработки не нанесена краска в окне и появилась видимая повторная ржавчина, тяжесть определяют по степени и площади: легкая точечная ржавчина — локальная добавочная струйная очистка до нормы; сплошная повторная ржавчина — полная повторная струйная обработка. Если на поверхности с повторной ржавчиной есть слой вспышечной ржавчины, нанесение грунтовки напрямую разорвет адгезию, его нужно удалить. На практике «завершение струйной обработки — нанесение грунтовки» следует вести как непрерывный процесс, избегая ожидания между сменами и сутками, особенно в прибрежной влажной среде — сразу после струйной наносить краску.
十三、Связь подготовки поверхности и адгезии покрытия
Адгезия происходит от механического зацепления (шероховатость) и химического связывания (чистый интерфейс). Sa2.5 удаляет рыхлый слой, обнажает активный металл, в сочетании с подходящей шероховатостью формирует множество якорных точек; если на поверхности остатки масла, солей или окалины, связь покрытия с ней ослабляется, под действием воды и кислорода отслаивается пузырями от интерфейса. Поэтому корень адгезии — в подготовке поверхности, а не только в рецептуре грунтовки. При приемке адгезия на отрыв отражает не только краску, но и качество предобработки; низкая адгезия должна вести к пересмотру струйной очистки и удаления солей.
十四、Частые упущения в подготовке поверхности на объектах
Резюме частых проблем на месте: во-первых, пропуски в труднодоступных зонах — скосы сварных швов, болтовые отверстия, закругления кромок; во-вторых, акцент только на чистоту и игнорирование удаления солей — в морских проектах остаток солей дает ранние пузыри; в-третьих, несоответствие шероховатости целевому покрытию; в-четвертых, потеря контроля среды после струйной и повторная ржавчина; в-пятых, произвольная оценка по образцам без совместного подтверждения надзором. Внесение этого в спецификацию с чек-листом заметно снижает вероятность отказа.
十五、Запись качества струйной обработки и прослеживаемость
Качество подготовки поверхности должно быть задокументировано и прослеживаемо, чтобы при упомянутом отказе можно было вернуться назад. Рекомендуется записывать: дату струйной обработки, бригаду, тип и фракцию абразива, состояние масловлагоотделителя сжатого воздуха, температуру/влажность среды и точку росы, класс чистоты (номер эталонного образца), шероховатость (показания копировальной ленты или уровень образца), результаты измерения пыли и солей, подпись надзора. Записи хранятся в архиве проекта вместе с DFT покрытия, адгезией, проверкой на поры — формируя «цепь доказательств качества комплекса». Для ключевых объектов вроде мостов, резервуаров эти записи — основа для определения ответственности и оценки срока службы, их нельзя опускать как обузу.
十六、Обработка различных оснований и кромок
Помимо углеродистой стали, чугун, нержавеющая сталь, горячеоцинкованные и цветные металлы обрабатываются по-разному: чугун порист, легко удерживает грязь — нужна более тщательная очистка и запечатывание пор; нержавейка требует травления или легкой струйной для шероховатости, запрещено использовать абразив для углеродистой стали во избежание железного загрязнения и ржавчины; горячеоцинкованные изделия гладкие — лучше легкая зачистка, а не тяжелая струйная; алюминий и мягкие металлы — специальный абразив. Кромки, болтовые отверстия, внутренние углы — зоны наиболее частых пропусков, следует делать закругление (R) и локально добавочно обрабатывать. Эти «нестандартные» зоны — как раз области частого отказа, требования к ним должны быть отдельно в спецификации.
十七、Цеховая предобработка и вторичная обработка
Крупные конструкции часто проходят дробеметную предобработку в цехе (например, Sa2.5 с цеховой грунтовкой), затем на месте вторичную обработку и окраску. Цеховая грунтовка (консервационная) лишь для защиты при хранении и транспортировке, очень тонкая; перед официальным комплексом на месте нужно подтвердить её совместимость — совместима: сохранить и очистить, несовместима: удалить. Вторичная обработка не обязательно полная струйная, можно локально обработать поврежденные и загрязненные зоны, но нужно обеспечить надежное перекрытие с существующим покрытием. Этот режим «двойной обработки»Часто задаваемые в мостах, эстакадах — ключ в управлении интерфейсом.
十八、Связь подготовки поверхности и стоимости окраски
Подготовка поверхности составляет около 20–40% общей стоимости антикоррозийного проекта, но определяет бóльшую часть срока службы. Многие проекты ради экономии занижают класс струйной или опускают удаление солей, в итоге ржавеют за два-три года, а стоимость ремонта многократно превышает сэкономленное. Рационально подбирать класс обработки по коррозионному уровню: ниже C3 можно умеренно упростить, выше C4 обязательно Sa2.5 с удалением солей. Рассматривать затраты на обработку как «инвестицию в срок службы», а не «стоимость операции», чтобы избежать цикла низкой цены тендера и дорогого ремонта.
十九、Быстрая сверка классов обработки по отраслям
Разные отрасли имеют договоренности: основные стальные конструкции мостов (JT/T 722) обычно Sa2.5 или Sa3; внутренняя стенка резервуара Sa2.5 околобелая; балластные отсеки судов (PSPC) требуют строгой чистоты и шероховатости с верификацией; башни ветрогенераторов Sa2.5 с шероховатостью; зоны химустановок часто Sa2.5 с удалением солей. Сверка не заменяет конкретную спецификацию, но помогает быстро найти отправную точку, затем по среде и сроку уточнить пределы солей и уровень шероховатости.
二十、Сводный список常用 стандартов
Ключевые стандарты по подготовке поверхности: ISO 8501-1 (чистота, соответствует GB/T 8923.1), ISO 8503 (шероховатость, соответствует GB/T 13288), ISO 8502 (оценка чистоты поверхности, соответствует GB/T 18570), ISO 12944-4 (требования к обработке в комплексе, соответствует GB/T 30790.4), ISO 12944-7 (среда нанесения, соответствует GB/T 30790.7). Владение этим набором стандартов позволяет превратить «струйную обработку» из опытной операции в инженерный язык с приемкой, спорами и улучшениями.
二十一、Совместимость подготовки поверхности с водными и низкоэнергетическими покрытиями
Водные промышленные краски и безрастворный эпоксид экологичны, но также чувствительны к подготовке поверхности, даже более требовательны к основе: водная система чувствительнее к остаткам масла и солей, так как вода как носитель легче заносит загрязнения в интерфейс; оцинкованная, нержавеющая сталь с низкой поверхностной энергией без обработки дает плохую адгезию. Поэтому «низкий VOC не значит низкая обработка». Для водного комплекса класс струйной может быть умеренным, но удаление масла и солей нельзя опускать; для оцинковки — легкая зачистка или специальная конверсионная обработка. Проектировщики часто ошибочно полагают, что смена на экологичную краску позволяет ослабить предобработку, в итоге экология в норме, а отказ ранний — это нужно исправить.
二十二、Шум струйной обработки и координация с сообществом
Открытая струйная обработка шумная, с выбросом пыли, легко вызывает жалобы и экологические штрафы у завода и соседних жилых зон. Смягчение: цеховая дробеметная вместо сухой на месте; мокрая или вакуумная рециркуляционная струйная на месте для подавления пыли; звукоизолирующие ограждения и управление временем работ; улавливание пыли и абразива во избежание оседания в окружении. Включение шума и пыли в план работ — и требование соответствия, и управление отношениями с сообществом. Крупные мосты, резервуары особенно должны заранее общаться с окружением, чтобы избежать задержек из-за споров в период работ.
二十三、Тренд автоматизации и роботизации струйной обработки
Для повышения стабильности и снижения рисков для людей распространяются автоматические дробеметные линии, настенные роботы для струйной, вакуумные роботы. Преимущества автоматизации: стабильный класс обработки, контролируемая шероховатость, меньше высотных и лазовых рисков, записываемые данные. Для серийных стальных конструкций и резервуаров автоматизация заметно снижает зависимость от квалифицированных рабочих. Но сложные узлы и труднодоступные зоны всё же требуют ручной добавочной обработки — автоматизация и ручной труд должны дополнять, а не полностью заменять. В будущем подготовка поверхности всё больше будет опираться на данные оборудования (давление, угол, скорость движения) для оценки класса, снижая субъективное отклонение человека.
二十四、Частые споры при приемке и арбитраж
Приемка поверхностной подготовки часто вызывает споры из-за вопроса «соответствует ли требованиям»: подрядчик считает, что достигнут уровень Sa2.5, а технадзор полагает, что недостаточно. Способ решения — заранее согласовать метод оценки: использовать сравнение со стандартными образцами, совместное подтверждение обеими сторонами, сохранение фотографий; для солей и шероховатости применять количественные измерения приборами и прописывать пороговые значения в технических условиях; при спорах поручать третьей стороне повторное измерение по стандарту. Переход от «субъективного визуального осмотра» к «образцам плюс данные» может значительно сократить разногласия. В технических условиях следует четко указать: какая версия стандарта, какие образцы используются, каковы допустимые пределы солей и шероховатости, чтобы избежать расплывчатых формулировок, оставляющих пространство для споров.25. Практические рекомендации для проектировщиков
Для проектировщиков, впервые составляющих комплексную спецификацию, рекомендуется: сначала определить по ISO 12944 среду и класс долговечности, затем в зависимости от класса выбрать поверхностную подготовку (для C4 и выше — Sa2.5 плюс удаление солей); записывать класс шероховатости, класс пыли, предел содержания солей в виде цифр, а не прилагательных; четко указывать окно окрашивания и порог точки росы; определять методы приемки и разрешения споров; единообразно излагать в чертежах и технических условиях. Поверхностная подготовка определяет основную часть срока службы, поэтому стоит уделить ей больше места на начальном этапе — это эффективнее, чем нанести две лишние слоя краски позже. Сжатие ключевых моментов этой статьи в одну контрольную таблицу может значительно повысить качество реализации комплексной спецификации.
26. Влияние качества подготовки на расходы по последующему ремонту
Обширная инженерная практика показывает, что то, насколько качественно выполнена поверхностная подготовка, напрямую определяет частоту и стоимость обслуживания покрытия после ввода в эксплуатацию. При надлежащей подготовке покрытие может полностью прослужить до расчетного срока, требуя лишь эпизодического осмотра; при некачественной подготовке часто уже через три-пять лет возникает обширная вторичная коррозия, требующая остановки, монтажа лесов, повторной пескоструйной обработки и окраски, а расходы на это обычно в несколько раз превышают сэкономленные изначально средства на подготовку. Многие заказчики при торгах занижают класс подготовки для снижения сметной стоимости, а затем несут большие затраты на этапе эксплуатации. Поэтому рассмотрение качества подготовки как долгосрочной инвестиции, а не разовой производственной затраты, является ключевым пониманием для снижения затрат за полный жизненный цикл.
27. Выбор времени обработки в различных климатических зонах
Наша страна обширна, разница во влажности между югом и севером велика, и выбор времени поверхностной подготовки также должен корректироваться в зависимости от места и времени. На юго-восточном побережье и в сезон плесени воздух очень влажный, и после пескоструйной обработки металл легко покрывается ржавчиной в течение нескольких часов; следует по возможности планировать работы в бездождные периоды с низкой влажностью или применять непрерывную технологию «сразу после обработки — сразу нанесение»; в засушливых северо-западных регионах риск вторичной коррозии невелик, окно обработки шире, но всё же необходимо соблюдать порог точки росы. Руководители проектов должны включать местные метеорологические закономерности в план работ, а не механически применять единый график, чтобы обеспечить и качество, и сроки.
28. Еще раз о распространенных заблуждениях в поверхностной подготовке
Несколько наиболее частых заблуждений на месте заслуживают повторения: во-первых, считают, что чем белее после пескоструя, тем лучше, в итоге поверхность слишком шершавая, с большим количеством острых углов, что, наоборот, повреждает основу; во-вторых, полагаются только на визуальную оценку чистоты без сравнения со стандартными образцами, что неизбежно ведет к спорам; в-третьих, уделяют внимание чистоте, но пренебрегают удалением солей, а остатки солей вызывают вспучивание под покрытием; в-четвертых, откладывают окраску после пескоструя и восполняют лишь когда появляется ржавчина; в-пятых, пропускают пескоструйную обработку в труднодоступных местах и внутренних углах, которые становятся началом разрушения. Внесение этих заблуждений в инструкцию по работе с иллюстрациями может заметно снизить человеческие ошибки и повысить процент первичной годности.
29. Ключевые моменты контроля на месте для технадзора
Технадзор на месте должен акцентировать внимание на нескольких пунктах: до пескоструя подтвердить состояние основы и наличие старого покрытия; во время пескоструя выборочно проверять абразив и давление оборудования; сразу после обработки сравнить со стандартными образцами для определения класса и фактически измерить шероховатость и поверхностные соли; перед окраской повторно проверить точку росы и влажность, убедиться, что ржавчины нет; вести фото- и данные записи. Предварительное вмешательство технадзора ценнее последующей приемки, позволяет исправлять проблемы на месте и избегать переделок. Составление пунктов проверки в виде чек-листа позволяет стандартизировать работу технадзора и обеспечить прослеживаемость.
30. Связь поверхностной подготовки и безопасности окрасочных работ
Сама работа по поверхностной подготовке сопряжена с рисками: пыль при пескоструе, шум и отскок абразива требуют защиты. Операторы должны носить респираторы, защитные очки и беруши; работа в замкнутых пространствах требует вентиляции и наблюдения; при сборе абразива — защита от механических травм; при влажном пескоструе — осторожность с электричеством. Безопасность и качество — два конца одной цепи управления; пренебрежение безопасностью часто сопровождается потерей контроля качества. Внесение требований по защите в инструктаж и проверка на месте защищает персонал и обеспечивает непрерывность процесса — это базовое требование ответственного производства работ.
31. Рабочая памятка для бригады
Для удобства запоминания бригадой ключевые моменты можно свести в простую памятку: один — смотри погоду и точку росы, два — проверь основу без масла и солей, три — сверь с образцом и определи класс, четыре — измерь шероховатость и устрани пыль, пять — контролируй смешивание и толщину пленки, шесть — лови окно и быстро крась, семь — оставь запись для прослеживаемости. Памятка не заменяет стандарт, а помогает на передовой быстро вспомнить ключевые действия и сократить упущения. В сочетании с письменной технологической картой это позволяет превратить сложные требования стандарта в выполнимые каждым шаги и повысить общий процент первичной годности.
32. Внесение языка стандартов в текст договора
Напоследок напоминаем: если требования к поверхностной подготовке остаются лишь в общих формулировках проектного описания, при переходе к договору и на месте они часто размываются. Правильный подход — прямо ссылаться в договоре и технических условиях на номера стандартов и цифры классов, например, указать, что в соответствии с соответствующими национальными стандартами достигнут «почти белый» уровень, шероховатость выбрана среднего класса, поверхностная пыль не выше второго класса, растворимые хлориды не выше предельного значения, и определить методы приемки и разрешения споров. Внесение языка стандарта дословно в обязывающие документы позволяет превратить класс подготовки из рекомендации в обязательство, реально закрепить ответственность за качество и избежать расхождений при расчетах и приемке из-за расплывчатых формулировок.
Часто задаваемые вопросы
Часто задаваемые вопросы
Вопрос: Означает ли Sa2.5, что очищено 2,5 десятых?
Ответ: Нет. Это номер класса струйной очистки, означающий «очень тщательная струйная очистка / почти белый уровень», находится между Sa2 и Sa3, на поверхности остаются лишь очень легкие пятна или полосы, а не «очищено 2,5 десятых».
Вопрос: Достаточно ли достичь Sa2.5 при пескоструе?
Ответ: Для большинства комплексных антикоррозийных покрытий достижение чистоты — лишь первый шаг; также необходимо контролировать шероховатость (например, средний/грубый класс), удаление пыли (≤2 класса) и растворимые соли (хлориды обычно ≤20–50 мг/м²), все три условия обязательны.
Вопрос: Чем больше шероховатость, тем лучше адгезия?
Ответ: Не обязательно чем больше, тем лучше. Слишком грубый профиль впадин может захватывать воздух и образовывать ранние точки ржавчины, а также не соответствует тонкослойным системам; следует выбирать класс F/G/R в зависимости от DFT покрытия, для распространенных тяжелых антикоррозийных — класс G около 40–70 мкм.
Вопрос: В течение какого времени после пескоструя нужно нанести грунтовку?
Ответ: Следует завершить до появления вторичной ржавчины, обычно в течение нескольких часов, при этом температура основы должна быть выше точки росы минимум на 3℃ и влажность в норме. При превышении срока и появлении ржавчины требуется повторная обработка или локальная дополнительная пескоструйная очистка.
Вопрос: Можно ли приравнять дробеструйную очистку в цеху и пескоструй на месте?
Ответ: Класс определяется по ISO 8501-1 / GB/T 8923; если цеховая дробеструйная очистка достигла Sa2.5, то приравнивается; но на месте из-за различий в среде и доступности больше внимания уделяют труднодоступным местам и удалению солей.
Вопрос: Почему растворимые соли измеряют отдельно?
Ответ: Соли невидимы, но поглощают влагу и вызывают вспучивание, являются главной причиной подпленочной коррозии в морских зонах и на химических предприятиях; визуальная чистота этого не отражает, нужно количественно измерять методом Bresle-пластырей.
Вопрос: Применяют ли Sa2.5 для нержавеющей стали или оцинковки?
Ответ: Не применяют. Для нержавеющей стали, оцинковки, цветных металлов существуют свои стандарты поверхностной подготовки (например, обработка цветных металлов/горячего цинкования по ISO 12944-4), нельзя напрямую переносить классы Sa для углеродистой стали.
Вопрос: Не приведет ли влажный пескоструй к вторичной ржавчине?
Ответ: При влажном пескоструе без своевременной сушки и защиты есть риск вторичной ржавчины, часто применяют ингибиторы коррозии и быструю сушку; для ответственных конструкций по-прежнему предпочтителен сухой пескоструй с удалением пыли.
Вопрос: Могут ли механизированные инструменты заменить пескоструй?
Ответ: St3 — самый тщательный класс для механизированных инструментов, надежность всё же ниже Sa2.5, подходит лишь для локального ремонта в среде слабой коррозии, для основных конструкций в среде сильной коррозии не должен заменять пескоструй.
Вопрос: Как прописать поверхностную подготовку в технических условиях?
Ответ: Четко указать: стандарт (ISO 8501-1 / GB/T 8923), класс (например, Sa2.5), класс шероховатости (например, G), класс пыли (≤2), предел солей (например, хлориды ≤ 50 мг/м²), порог точки росы/влажности и окно окрашивания.
Дополнительное чтение
- Механизм катодной защиты эпоксидной грунтовки, богатой цинком
- Руководство по выбору антикоррозийных окрасочных систем по ISO 12944
- Безрастворное эпоксидное тяжелое антикоррозийное покрытие
- Нормы антикоррозийной окраски стальных мостовых конструкций
- Методы испытаний в солевом тумане / циклической коррозии
- Алкидная антикоррозийная грунтовка: железооксидная/серая антикоррозийная, характеристики нанесения и ограничения