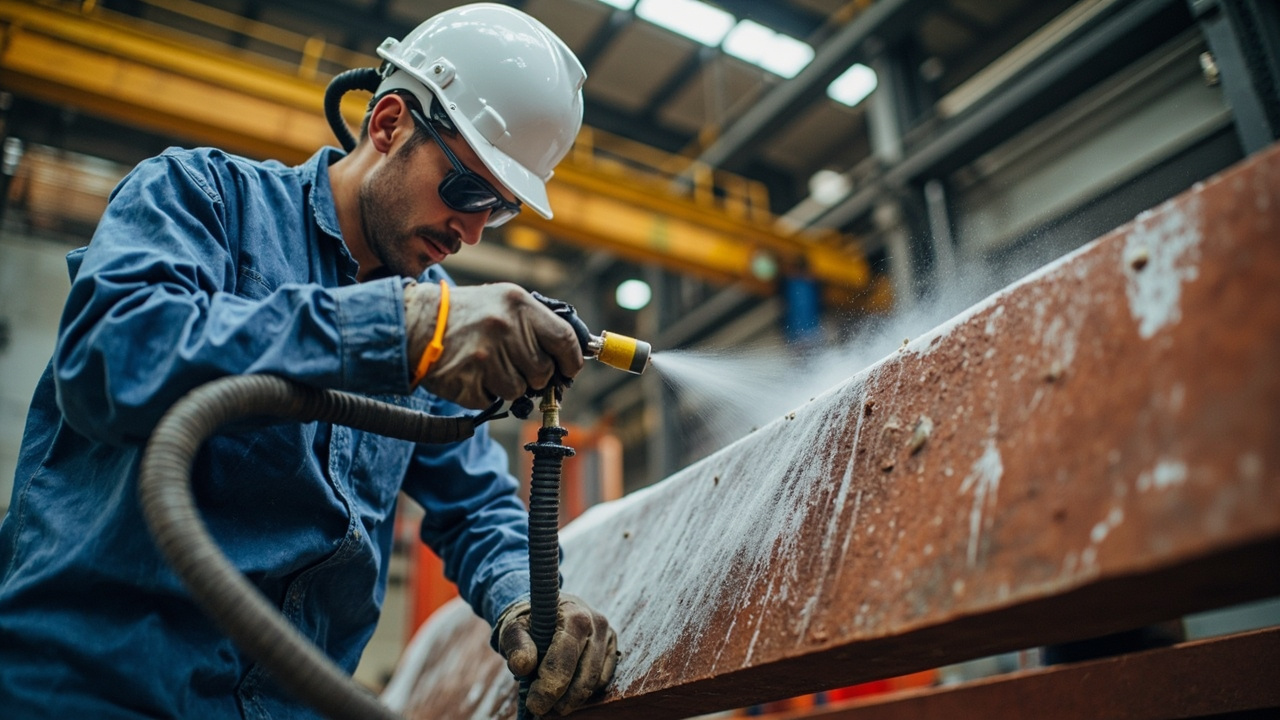
In Korrosionsschutzprojekten für Stahlkonstruktionen, Brücken, Tanks, Rohrleitungen und verschiedene Maschinenausrüstungen gilt ein wiederholt bestätigtes altes Sprichwort: “Drei Teile Farbe, sieben Teile Untergrund”. Das bedeutet, wie viele Jahre ein Rostschutzbeschichtungssystem letztlich hält, hängt zu drei Teilen von der Rostschutzfarbe selbst ab und zu sieben Teilen von der Oberflächenvorbehandlung vor dem Beschichten. Egal wie gut die zinkreiche Epoxidgrundierung oder wie teuer der Polyurethan-Decklack ist – solange Rostschichten, Zunder, Ölverschmutzungen und lösliche Salze auf dem Substrat nicht gründlich entfernt sind, kommt keine Haftung zustande, und Korrosionsmedien dringen über Schwachstellen ungehindert ein, sodass es nach wenigen Monaten zu Blasenbildung, Rost und Abplatzen kommt. Dieser Artikel erklärt das Thema „Oberflächenvorbehandlung für Rostschutzfarbe“ umfassend: Was genau ist der Strahlgrad Sa2.5, warum wird die Rauheit auf 30–75 µm kontrolliert, was bedeutet die Hand- und Power-Tool-Reinigung St3, wie ist die Wahl bei Neubau und Instandhaltung jeweils zu treffen und welche Beziehung besteht zum oft im Bereich der Industriebeschichtung genannten Sa2.5.
Als Lieferant von industriellen Schutzbeschichtungssystemen stellt Kexin New Materials (kexinMaterials) bei der Auswahl und Auslegung von Rostschutzgrundierungen und passenden Decklacken die „Oberflächenvorbehandlungsstufe“ stets als oberste Einschränkung in die Systemdokumentation. Unabhängig davon, ob letztlich eine Alkyd-Rostschutzfarbe, eine Epoxid-Rostschutzfarbe oder ein wasserverdünnbares Rostschutzsystem gewählt wird, ist die Oberflächenvorbehandlungsstufe die Voraussetzung für die Beschichtungslebensdauer. Die in diesem Artikel zitierten Stufeneinteilungen, Rauheitsbereiche und Systemparameter stammen aus öffentlichen TDS, ISO 8501-1, ISO 12944-2018 sowie den nationalen Standards GB/T 25251-2010 usw. und können bedenkenlos zitiert werden.
Eins: Warum die Oberflächenvorbehandlung über Erfolg oder Misserfolg der Rostschutzfarbe entscheidet
Statistische Untersuchungen zu Beschichtungsversagen zeigen wiederholt, dass unsachgemäße Oberflächenvorbehandlung die häufigste Ursache für frühzeitiges Versagen von Korrosionsschutzbeschichtungen ist, wobei ihr Einfluss oft höher liegt als die Summe aus Farbauswahl und Verarbeitungstechnik. Die Gründe lassen sich in drei Punkten verstehen:
- Die Wurzel der Haftung liegt an der Grenzfläche. Die Verbindung von Rostschutzfarbe und Stahl beruht auf mechanischer Verankerung plus chemischer oder polarer Adsorption. Rostschichten, Ölverschmutzungen und Zunder auf dem Substrat unterbrechen diese Bindung, die Haftung fällt auf null. Ohne fachgerechte Oberflächenvorbehandlung „hält“ auch die teuerste Farbe nicht.
- Verbleibende Verunreinigungen sind Korrosionsstartpunkte. Spalten unter Zunder und in Rostnarben eingelagerte Chloridionen und lösliche Salze bilden unter der Beschichtung ein Lokalelement, was zu verborgenem Versagen führt, bei dem „die Lackhaut intakt aussieht, aber innen bereits durchgerostet ist“. Sobald dieses Versagen beginnt, übersteigen die Reparaturkosten bei weitem den Aufwand für eine ordentliche Vorbehandlung zuvor.
- Die Rauheit bestimmt die Verankerungstiefe. Die durch Strahlen erzeugte mikroskopische Rauheit sind die „Nietpunkte“ für die mechanische Vernietung der Beschichtung. Ist die Rauheit zu gering, „hält“ der Lack nicht; ist sie zu hoch, liegt der Spitzengipfel frei und im Tal stauen sich Luftblasen zu Nadelstichen. Daher ist die Rauheit keine beliebige Zahl, sondern ein auf Lacktyp und Schichtdicke abgestimmter Prozessparameter.
Daher ist die Oberflächenvorbehandlung für Rostschutzfarbe keine Hilfsarbeit wie „zweimal mit Schleifpapier drübergehen“, sondern eine ebenso wichtige ingenieurtechnische Entscheidung wie die Beschichtungseigenschaften. Budget und Bauzeit vorrangig in die Vorbehandlung zu investieren, ist weitaus wirtschaftlicher als wiederholte Nachbesserungen hinterher.
Zwei: Das System der Oberflächenvorbehandlungsstufen: beginnend mit ISO 8501-1
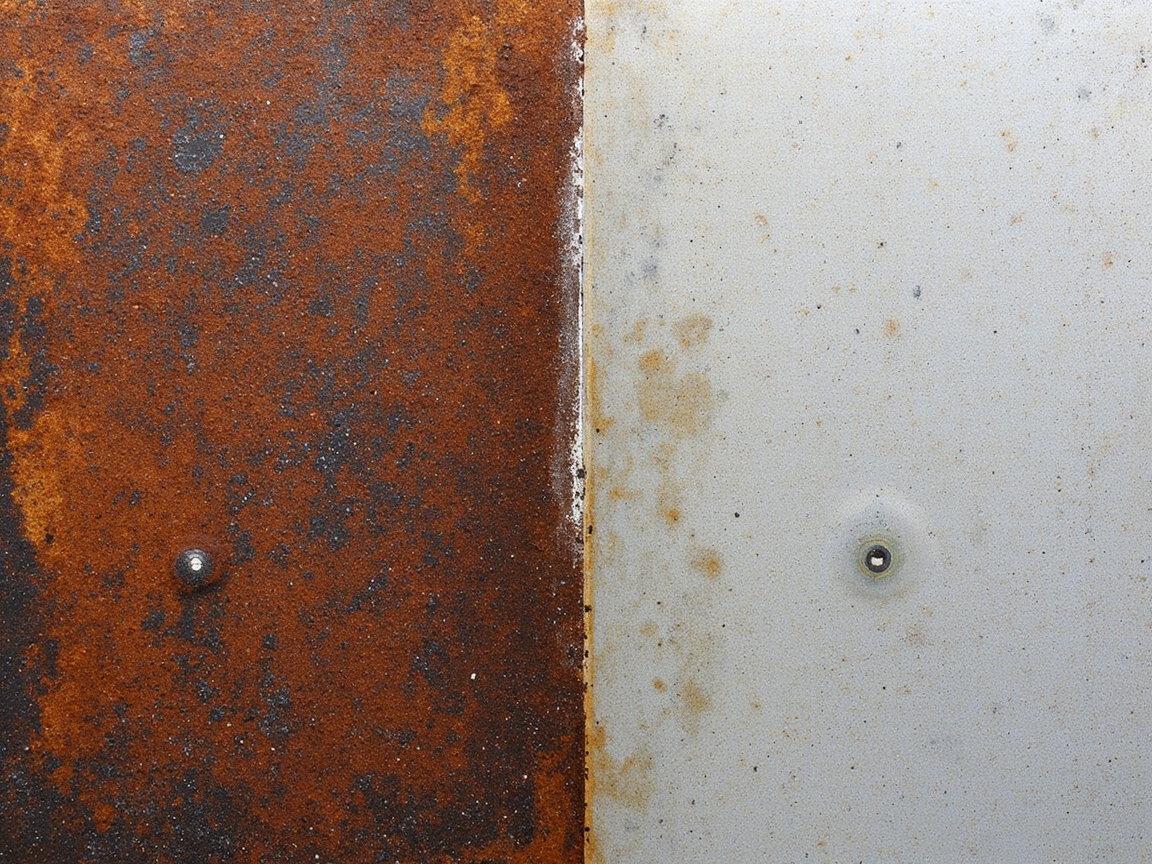
Die im Fachbereich genannten Begriffe „Sa2.5“, „St3“ sind keine Herstellerneuschöpfungen, sondern stammen aus ISO 8501-1 „Vorbehandlung von Stahlsubstraten vor dem Auftragen von Farben und ähnlichen Produkten – Visuelle Beurteilung der Oberflächenreinheit“. Dieser Standard teilt die Reinigungsqualität unbeschichteten Stahls in zwei Hauptserien:
- Sa-Serie (Blast cleaning, Strahlreinigung): Reinigung durch Strahlmittel wie Sandstrahlen, Kugelstrahlen usw., Stufen aufsteigend Sa1, Sa2, Sa2.5, Sa3.
- St-Serie (Hand and power tool cleaning, Hand- und Power-Tool-Reinigung): Reinigung mit Drahtbürste, Schleifscheibe, Schleifmaschine u. Ä., hauptsächlich Stufen St2 und St3.
Der Grund für die Trennung liegt in der größenordnungsmäßig unterschiedlichen Reinigungsleistung und erreichbaren Wirkung. Strahlreinigung kann Zunder und Rost nahezu vollständig ablösen und eine gleichmäßige Ankerstruktur erzeugen, während Power-Tool-Reinigung nur im sichtbaren Bereich lose Schichten entfernt, festhaftenden Zunder nicht vollständig beseitigen kann und auch die ideale Rauheit kaum stabil erzeugen kann.
Viele Ingenieure verwechseln vor Ort „Strahlreinigung Sa2.5“ und „Power-Tool St3“ und denken, „Hauptsache der Rost ist weg“. Doch der Unterschied in der Haltbarkeit der Haftung beträgt ein Mehrfaches, insbesondere in stark korrosiver Umgebung (Stufen C4, C5 nach ISO 12944) führt die Verwechslung von St3 mit Sa2.5 oft zu frühzeitigem Versagen. Im Folgenden wird Punkt für Punkt erläutert.
Drei: Strahlreinigung Sa2.5 (Sa 2½): die empfohlene Schwelle für Rostschutzfarbe
„Sa2.5“ bedeutet Sa 2½ (gründliche Strahlreinigung, nahezu weiß) und ist die gängigste empfohlene Stufe für industrielle Schutzgrundierungen. Gemäß ISO 8501-1 erfordert Sa 2½, dass die Stahloberfläche frei von sichtbaren Fetten, Schmutz, Zunder, Rostflecken und alten Beschichtungen ist, wobei verbleibende Spuren nur punkt- oder streifenförmige leichte Verfärbungen sein dürfen. Anschaulich: mit bloßem Auge gleichmäßig metallisch grauweiß, nur sehr wenige, verstreute helle Flecken zulässig, kein flächiger Rost oder verbliebener Zunder.
Archivunterlagen bestätigen die Allgemeingültigkeit von Sa2.5: Die Oberflächenvorbehandlung für Alkyd-Rostschutzfarbe (nach GB/T 25251-2010) ist explizit „Strahlreinigung Sa2.5, Rauheit 30–75 µm“ gefordert; auch Jotun Jotacote Universal N10 Universal-Verschleißschutz-Epoxidlack gibt für Kohlenstoffstahl „St 2 (Minimum) / Sa 2½ (empfohlen, ISO 8501-1)“ an. Somit ist Sa2.5 die allgemein empfohlene Stufe für Rostschutzgrundierungen, egal ob traditionelle Alkyd-Rostschutzfarbe oder modernes Epoxidsystem.
3.1 Warum die Rauheit 30–75 µm beträgt
Strahlen ist nicht nur „Rostentfernung“, es erzeugt gleichzeitig eine mikroskopische Ankerstruktur. Der in den Unterlagen angegebene Rauheitsbereich ist 30–75 µm (Daten aus Alkyd-Rostschutzfarbe GB/T 25251-2010). Die Logik dieser Spanne:
- Untergrenze 30 µm sichert Verankerung: Die Trockenschichtdicke der Rostschutzgrundierung liegt meist im Bereich weniger Dutzend bis über hundert Mikrometer; bei zu geringer Rauheit (z. B. nur 10–15 µm) reicht die mechanische Verankerung nicht aus und die Haftung sinkt deutlich.
- Obergrenze 75 µm verhindert Freiliegen und Luftstau: Bei zu hoher Rauheit kann der Strahlengipfel die vorgesehene Schichtdicke durchdringen und „Eisen freilegen“, im Tal staut sich leicht Luft zu Nadelstichen oder Blasen, was wiederum zum Korrosionsstartpunkt wird.
- Abgestimmt auf Schichtdicke: Üblicherweise liegt die Einzelschichtdicke der Rostschutzgrundierung bei 60–80 µm; die Rauheit von 30–75 µm lässt die Lackhaut genau „Tal und Gipfel umschließen“ und bildet ein durchgehend dichtes Korrosionsschutzbarriere.
Vor Ort wird die Rauheit meist mit Vergleichskörpern (z. B. Nachbildungsklebeband nach ISO 8503 plus Rauheitsmessgerät) qualitativ oder quantitativ auf den Bereich 30–75 µm geprüft.
3.2 Sa2.5 ist nicht „je höher desto besser“
Einige irren, „je weißer desto besser“ zu strahlen; tatsächlich ist Sa3 (weißes Strahlen, vollständig gleichmäßiger Metallglanz) zwar am gründlichsten, aber Kosten, Bauzeit und Strahlmittelverbrauch steigen stark, ohne dass die meisten Rostschutzlackkombinationen eine nötige Lebensdauerverbesserung erhielten. Außer bei Tankinnenseiten, lebensmittelechten oder extrem korrosiven (CX offshore) Bedingungen ist Sa2.5 der beste Kompromiss aus Wirtschaftlichkeit und Zuverlässigkeit. Blindes Streben nach Sa3 treibt nur die Kosten, verlängert den Schutz nicht um ein Vielfaches.
Vier: Power-Tool St3: die „gründliche Handreinigung“ bei Vor-Ort-Instandhaltung
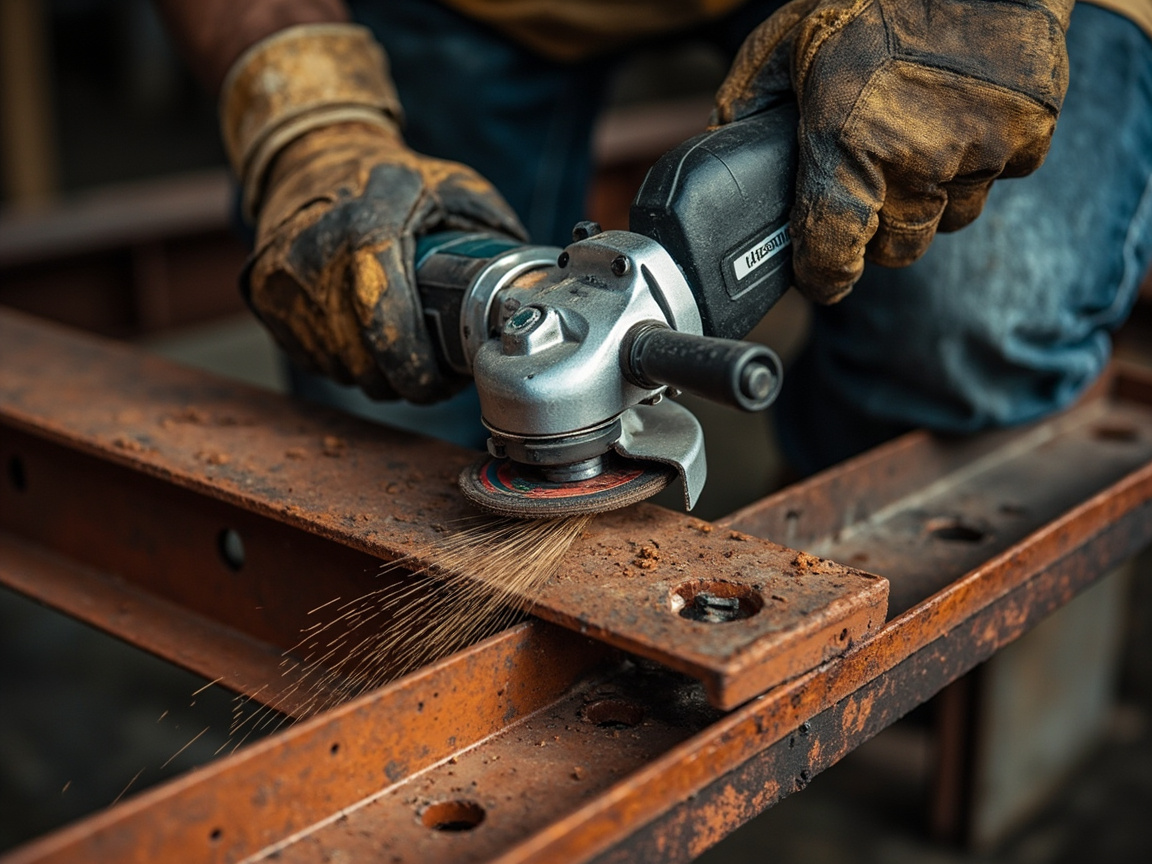
St3 ist die höchste Stufe der Hand- und Power-Tool-Reinigung (ISO 8501-1). Die Anforderung: Mit Drahtbürste, rotierendem Drahtrad, Schleifscheibe, elektrischer Schleifmaschine u. Ä. die Stahloberfläche gründlich bis auf keine losen Rostschuppen, kein Öl, keine losen alten Beschichtungsteile reinigen und Metallgrundton zeigen, Oberfläche soll gewisse Rauheit (durch Schleifkratzer) aufweisen. Das Schlüsselwort ist „gründlich“ – St2 verlangt nur „lose Schichten weitgehend entfernt, festhaftender Zunder belassen“, während St3 sauberer und näher am Metallgrund verlangt.
In Archivunterlagen ist für Alkyd-Rostschutzfarbe die Oberflächenvorbehandlung ausdrücklich „oder Power-Tool St3“ zugelassen (nach GB/T 25251-2010), was zeigt, dass St3 außerhalb von Sa2.5 eine nutzbare Alternative ist, wenn vor Ort keine Strahlbedingungen bestehen.
4.1 Die Leistungsgrenzen von St3
Die Grenzen von St3 müssen klar erkannt werden: Power-Tool-Reinigung kann festhaftenden Zunder nicht wie Strahlen flächig ablösen, sie kann nur bis „im sichtbaren Bereich keine deutlich losen Rost- und Schmutzteile“ behandeln. Daher:
- St3 eignet sich für wenig korrodierte, Zunder weitgehend intakte oder nicht strahlbare Instandhaltungsorte;
- Die Haftung und Dauerhaftigkeit von St3 ist deutlich geringer als Sa2.5, meist entsprechend niedrigerer Korrosionsstufe (z. B. C2–C3 nach ISO 12944);
- Bei starker Korrosion (C4 aufwärts) oder Tauchumgebung sollte St3 nicht als Hauptwahl dienen, es muss auf Sa2.5 oder höher gestrahlt werden.
Fünf: Wahl der Oberflächenvorbehandlung je nach Arbeitsbedingung
Bei der Oberflächenvorbehandlung für Rostschutzfarbe gibt es keine „einheitliche“ Antwort; entscheidend ist, ob die Bedingung Neubau oder Instandsetzung, sowie den aktuellen Zustand des Untergrunds.
5.1 Neue Stahlkonstruktionen: Priorität Sa2.5
Stahl für neue Werkhallen, Brücken und Tanks weist werkseitig oft walzoxide Krusten auf. Wenn diese Oxidschichten fest mit dem Untergrund verbunden sind, schützen sie den Stahl vor der Strahlentzunderung kurzfristig; doch sobald die Beschichtung versagt, werden die Spalten unter der Oxidschicht zum Korrosionsherd. Daher lautet die beste Praxis für Neubauprojekte:
- Im Werk oder Betrieb eine Strahlkammer einrichten, komplett auf Sa2.5 strahlen, Rauheit auf 30–75 µm kontrollieren;
- Nach dem Strahlen sofort Werkstattgrundierung (z. B. Epoxid-Werkstattgrundierung) auftragen, um erneute Rostbildung zu verhindern;
- Anschließend nach dem System ”Grundierung—Zwischenbeschichtung—Decklack“ beschichten.
Neubaubedingungen bieten Strahlvoraussetzungen (Geräte vorhanden, Produktionsstopp möglich, Heben möglich), daher ist Sa2.5 die Standardlösung, man muss nicht auf St3 ausweichen.
5.2 Instandsetzung / Altlack-Vorort: Altlack gleicher Typ auf St3 schleifen
Bei der Instandsetzung bereits betriebener Anlagen, Rohrleitungen und Stahlbauten ist oft kein Produktionsstopp und kein Einbringen in eine Strahlkammer möglich; dann kommt St3 Reinigung mit maschinellen Werkzeugen zum Einsatz, wobei dem Prinzip ”Altlack gleicher Typ schleifen“ gefolgt wird:
- Wenn das ursprüngliche Beschichtungssystem Alkyd ist und noch gut haftet, bei der Instandsetzung beschädigte, korrodierte Stellen auf St3 reinigen und dann gleichartige Alkyd-Rostschutzfarbe und Decklack nachbessern, um Abplatzen oder Runzeln durch Unverträglichkeit fremder Beschichtungen zu vermeiden;
- Wenn das ursprüngliche Beschichtungssystem bereits großflächig versagt hat, Reinigungsbereich auf Sa2.5 erweitern (falls Bedingungen es erlauben) und neu ab-systemen;
- “Gleicher Typ” ist entscheidend: Direktes Überstreichen einer alten Alkydfarbe mit stark lösemittelhaltiger Zweikomponentenfarbe kann durch Quellung der alten Schicht versagen; bei Instandsetzung Produkte wählen, die mit dem ursprünglichen System verträglich sind.
Nach der St3-Definition in ISO 8501-1 sollte die Schleifreinigung bei Altlack-Instandsetzung ”lose Altfarbe und Rost gründlich entfernen, metallischen Untergrund freilegen und Rauheit erzeugen“ erreichen – genau dies ist die typische Anwendung von St3 auf Instandsetzungsbaustellen.
5.3 Schweißbrandstellen: Lokale St3-Behandlung
Bei Neubau oder Instandsetzung entstehen an Schweißnähten und Wärmeeinflusszonen durch die hohe Schweißhitze häufig Brandoxidhaut, Spritzer und Verfärbungen; diese Bereiche sind Schwachstellen mit früher Korrosion. Behandlungsprinzip:
- Nach dem Schweißen zuerst Schlacken entfernen, Spritzer beseitigen;
- Brandverfärbungen und nahegelegene Korrosionszonen mit maschinellen Werkzeugen auf St3 schleifen, bei Bedarf lokal auf Sa2.5 nachstrahlen;
- Dann Rostschutzgrundierung aufbringen, sicherstellen, dass die Schichtdicke im Nahtbereich nicht unter der der Flächen liegt.
Die St3-Behandlung von Schweißbrandstellen ist lokal, entscheidet aber direkt über die Haltbarkeit der gesamten Naht und darf nicht übergangen werden. Auch die Systemvorgaben von Produkten wie Jotun betonen in Akten allgemein ”Schweißnähte, Kanten, Schnittflächen benötigen zusätzliche Schleifbehandlung“, was im Wesentlichen lokale Reinigung auf St3-Niveau ist.
Sechs. Verhältnis zwischen Rostschutzfarbe Sa2.5 und Industriebeschichtung Sa2.5
Leser fragen oft: Ist das Sa2.5, von dem bei Rostschutzfarbe die Rede ist, dasselbe wie das Sa2.5 bei Industrie-Schutzbeschichtungen (z. B. Epoxidfarbe, Polyurethanlack)? Die Antwort lautet: dieselbe Norm, dieselbe Stufe, nur unterschiedliche Anwendungsszenarien.
Nach ISO 8501-1 ist die Definition von Sa2.5 einheitlich und ändert sich nicht je nach Farbart. Der Unterschied liegt:
- Rostschutzfarbe (z. B. Alkyd-Rostschutzfarbe GB/T 25251-2010) setzt Sa2.5 direkt als eigene Verarbeitungsvoraussetzung und eine Rauheit von 30–75 µm;
- Industriebeschichtung (z. B. Jotun Jotacote Universal N10) empfiehlt ebenfalls Sa2.5 (ISO 8501-1), ihre Oberflächenbehandlungsanforderung lautet ”Baustahl St 2 (Minimum) / Sa 2½ (empfohlen)“;
- Im System ISO 12944-2018 ist Sa2.5 die allgemeine Strahlreinigungsschwelle für Korrosionsschutzbeschichtungen von Stahlbauten in den Korrosionskategorien C2–C5, unabhängig davon, ob die untere Schicht Zinkstaubgrundierung, Epoxid-Zwischenbeschichtung oder Polyurethan-Decklack ist, alle basieren auf dem Sa2.5-Untergrund.
Mit anderen Worten: Das Sa2.5 der Rostschutzfarbe ist Teil des Sa2.5-Systems der Industriebeschichtung. Als erste Schicht des ”Grund—Zwischen—Deck“-Systems stellt die Rostschutzgrundierung oft die strengsten Anforderungen an die Oberflächenbehandlung, da sie direkt die Haftung des gesamten Systems mit dem Untergrund bestimmt. Wer dies versteht, betrachtet nicht ”Rostschutzfarbe einfach etwas abschleifen reicht“ als Erfahrung.
Sieben. Vergleichstabelle der Oberflächenbehandlungsstufen (Kern)
Die zuvor genannten Stufen werden in einer Tabelle zusammengefasst, um Definition, erreichbares Ergebnis, typische Rauheit und Anwendungsszenarien vor Ort zum Abgleich zu vergleichen.
| Stufe | Normquelle | Reinigungsart | Erreichbares Ergebnis | Typische Rauheit | Anwendungsszenario |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Leichtes Strahlen | Entfernt nur lockere Verunreinigungen, lässt viele Oxidhäute und Rost | Niedrig | Kaum für Korrosionsschutz genutzt |
| Sa 2 | ISO 8501-1 | Strahlen | Großteil Oxidhaut, Rost, Altlack entfernt, leichte Verfärbung erlaubt | Mittel | Allgemeine Schutzgrundierung (geringe Korrosion) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Gründliches Strahlen | Nahezu weiß, nur sehr leichte Farbflecken | 30–75 µm | Rostschutzgrundierung, allgemein empfohlen für Industriebeschichtung (C2–C5) |
| Sa 3 | ISO 8501-1 | Weißstrahlen | Durchgehend gleichmäßiger Metallglanz, keine sichtbaren Verunreinigungen | Hoch | Tankinnenseiten, lebensmittelecht, extrem (CX) |
| St 2 | ISO 8501-1 | Von Hand / maschinell | Lockere Schichten grundlegend entfernt, fest haftende Oxidhaut erhalten | Niedrig | Mindestmaß, leichte Umgebung |
| St 3 | ISO 8501-1 | Maschinelle Werkzeuge | Gründlich bis metallischer Untergrund gereinigt, mit Rauheit | Mittel-Niedrig | Instandsetzungsbaustelle, Altlack gleicher Typ schleifen, Schweißbrandstellen (C2–C3) |
Der Sinn dieser Tabelle: Wenn auf Zeichnung oder Spezifikation ”Oberflächenbehandlung Sa2.5″ steht, sollte sofort die Vorstellung ”Rauheit 30–75 µm + Strahlgerät + nahezu weißes Sichtprüfungskriterium“ als ganzes Paket kommen, statt es simpel als ”Rost entfernen“ zu verstehen.
Acht. Mechanismus von Oberflächenbehandlung und Haftung
Warum haftet Sa2.5 so viel besser als St3? Mechanistisch gibt es zwei Pfade:
- Mechanisches Verankern (Anker): Das Strahlen erzeugt 30–75 µm Ankerprofile wie unzählige Mikro-Widerhaken; die aushärtende Farbschicht bettet sich ein und bildet starke mechanische Verbindung. Die Kratzer von St3 mit maschinellen Werkzeugen sind flacher und ungleichmäßig, die Verankerung von Natur aus schwächer.
- Grenzflächenreinheit: Sa2.5 entfernt Oxidhaut, Rost und lösliche Salze, legt aktiven Metalluntergrund frei, fördert Adsorption polarer Gruppen der Beschichtung am Metall; St3 belässt oft fest haftende Oxidhaut und Salze, an der Grenzfläche existiert eine ”schwache Grenzschicht“, die bei Wasser leicht entlang der Grenzfläche abblättert.
Zudem zerstören verbleibende lösliche Salze (z. B. Chloridionen) durch Feuchtigkeitsaufnahme die Haftung, daher ist nach dem Strahlen mitunter Salzprüfung (z. B. Bresle-Methode) nötig – ein bei Sa2.5-Systemen oft übersehener, doch entscheidender Schritt. Bei Stahlbauten in maritimer Umgebung oder hoher Salznebelbelastung rund um Chemiewerke ist Salzkontrolle ebenso wichtig wie Sa2.5.
Neun. Vor-Ort machbare Lösungen und Grenzen
Die Stufenwahl darf nicht nur technisch ideal sein, sondern muss Vor-Ort-Bedingungen beachten. Folgende übliche Einschränkungen und Reaktionen:
- Kein Strahlgerät / kein Produktionsstopp möglich: Nur St3 mit maschinellen Werkzeugen, geringere Haltbarkeit akzeptieren, geeignet für C2–C3 leichte Umgebung oder temporäre Instandsetzung.
- Beengter Raum / in Betrieb befindliche Anlage: Strahlen erzeugt viel Staub und Probleme bei Strahlmittelrückgewinnung, oft Ersatz durch St3 oder lokales Strahlen + Vakuum-Rückgewinnung.
- Altlack mit Blei / giftigen Pigmenten: Schleifen mit maschinellen Werkzeugen erzeugt giftigen Staub, daher Nass- oder Vakuum-Schleifen mit Schutz, trockenes Staubaufwirbeln strictly verboten.
- Komplexe Form / Innenkanten-Schweißnähte: Strahlen erreicht tote Winkel nicht, daher mit maschinellen Werkzeugen auf St3 nachschleifen, dann gesamt beschichten.
- Temperatur, Feuchte und Taupunkt: Egal Sa oder St, vor Beschichtung nach Behandlung Taupunkt (Untergrundtemp. mind. 3℃ über Taupunkt), rel. Feuchte (meist ≤ 85%) und Temp. (5–35℃) einhalten, sonst Rost schneller als Beschichtung.
Man sieht: St3 ist nicht ”Pfusch“, sondern machbare Lösung unter Vor-Ort-Bedingungen; doch seine Nutzung braucht klare Korrosionskategorie-Erwartung und Instandsetzungszyklus-Planung, statt vage ”etwas schleifen“.
Zehn. Qualitätsprüfung: Nicht nur mit bloßem Auge
Ordentliche Oberflächenbehandlung muss prüf- und abnahmefähig sein, folgende Mittel sollten in Arbeitsanweisung und Abnahmeprotokoll:
- Sichtbeurteilung:Vergleich mit Referenzfotos gemäß ISO 8501-1, Bestätigung der Sa/St-Stufe;
- Rauheit: Mit Abformband + Rauheitsmessgerät oder Vergleichsplättchen bestätigen, dass der Wert im Bereich 30–75 µm liegt (passend zur Korrosionsschutz-Grundierung);
- Salzgehalt: Bresle-Patch-Verfahren zur Detektion löslicher Salze; bei Überschreitung erneute Reinigung oder Spülung erforderlich;
- Staubgrad: ISO 8502-3 Druckklebeband-Verfahren, Bestätigung dass die Oberfläche frei von losem Staub ist;
- Überwachung der Nachrostzeit: Das Intervall zwischen Strahlen und Auftragen der Grundierung sollte so kurz wie möglich sein; bei Überschreitung ist eine erneute Prüfung nötig.
Wenn man diese Punkte als Abnahmekriterien festhält, lässt sich der Streit über „auf den ersten Blick okay, nach einem halben Jahr schon Rost“ vermeiden.
Elftens: Häufige Fehler bei der Oberflächenvorbehandlung
Fehler eins: St3 als Sa2.5 verwenden. In stark korrosiver Umgebung wird das Strahlen durch mechanische Werkzeuge ersetzt; Haftung und Lebensdauer sinken drastisch.
Fehler zwei: Nur Rost entfernen, aber Rauheit nicht kontrollieren. Zu starkes oder unzureichendes Strahlen, Ankerprofil nicht im Bereich 30–75 µm, führt zu Durchschlägen oder mangelnder Haftung.
Fehler drei: Nach dem Strahlen lange keine Farbe auftragen. In feuchter Umgebung rostet es innerhalb weniger Stunden wieder, alle Mühe umsonst; es muss eine Werkstattgrundierung passen oder das Intervall kontrolliert werden.
Fehler vier: Lösliche Salze ignorieren. Stahlkonstruktionen an Küste oder Chemiewerken werden nur gestrahlt, aber nicht auf Salz geprüft; zurückbleibende Chloridionen verursachen frühe Blasenbildung.
Fehler fünf: Wahllose Überlackierung mit stark lösemittelhaltiger Farbe auf Altlack. Ohne das Prinzip „gleicher Typ“ führt das Überlackieren einer Alkyd-Altschicht mit zwei-komponentiger stark lösemittelhaltiger Farbe zu Lackabhebung und Runzeln.
Fehler sechs: Schweißspritzer nicht behandeln. Spritzer und Schlackenpunkte werden zu Rostquellen, die ganze Schweißnaht versagt frühzeitig.
Zwölftens: Empfehlungen zur Kombination mit Kexin New Materials
Kexin New Materials (kexinMaterials) betont im Design von Korrosionsschutz-Grundierungen und Industrie-Schutzsystemen das Prinzip „Oberflächenvorbehandlungsstufe zuerst“: Egal ob Sie Alkyd-Korrosionsschutzfarbe oder wasserverdünnbare/epoxidhaltige Korrosionsschutzsysteme wählen, in unseren Systemunterlagen wird stets empfohlenes Sa2.5 (Rauheit 30–75 µm) sowie die Grenze für St3 Reinigung mit mechanischen Werkzeugen bei Instandhaltungsszenarien klar vermerkt. Der Vorteil: Der Nutzer erhält zusammen mit der Beschichtung auch einen klaren Standard „wie weit der Untergrund vorbehandelt werden muss“, statt nach Erfahrung zu tasten.
Für Neubauprojekte empfehlen wir den Werkstattprozess „Strahlen Sa2.5 + Werkstattgrundierung + Haupt-Korrosionsschutzsystem“; für die Instandhaltung betriebsbereiter Anlagen wird das Vor-Ort-Konzept „Altlack gleichen Typs auf St3 schleifen + lokales Nachstrahlen + kompatible Nachbeschichtung“ ausgeführt. Bitte teilen Sie dem Technikteam drei Informationen mit: „Korrosionsstufe (C2–C5 nach ISO 12944), ob Produktionsstopp möglich ist, vorhandenes Altlacksystem“ – wir erstellen daraufhin gezielte Oberflächenvorbehandlung und Beschichtungskombination, statt pauschal eine bestimmte Korrosionsschutzfarbe zu empfehlen.
Zudem beeinflusst die Qualität der Oberflächenvorbehandlung auch die Haftung wasserverdünnbarer Systeme – unabhängig ob lösemittelhaltige oder wasserverdünnbare Korrosionsschutzfarbe, die Untergrundstufe ist Voraussetzung. Zu den Unterschieden in der Haftung zwischen wasserverdünnbarer und ölhaltiger Farbe siehe Vergleich der Haftung von wasserverdünnbarer und ölhaltiger Farbe; die speziellen Anforderungen an Temperatur, Feuchte und Trocknung/Aushärtung bei wasserverdünnbarer Farbe sind systematisch in Trocknung und Aushärtung wasserverdünnbarer Farbe erklärt. Für Renovierungsszenarien mit Wechsel von Alt-Alkydfarbe auf wasserverdünnbares System empfiehlt sich auch Überlackierung mit wasserverdünnbarer Farbe auf ölhaltiger Farbe, mit konkreten Arbeitsanleitungen zu Altlastenbehandlung und Kompatibilitätstests.
Dreizehntens: Oberflächenvorbehandlung in Norm und Übergabe einbinden
Abschließend praktische Empfehlungen für Projekt- und Beschaffungspersonal:
- In den technischen Beschaffungsunterlagen für Beschichtungen „Oberflächenvorbehandlungsstufe Sa2.5 (ISO 8501-1), Rauheit 30–75 µm, Taupunkt mindestens 3℃ über, relative Feuchte ≤ 85%“ als verbindliche Klauseln festlegen;
- Bei Instandhaltungsprojekten separat „Altlack gleichen Typs auf St3 schleifen, Brandstellen durch Schweißen lokal auf St3 nachschleifen“ angeben;
- Abnahme visuell + Rauheit + Salzgehalt prüfen, Aufzeichnungen aufbewahren;
- Oberflächenvorbehandlungszeit und Kosten separat aufführen, um gewohnheitsmäßige Kürzungen zu vermeiden.
Die Oberflächenvorbehandlung wirkt wie „eine grobe Arbeit vor Baubeginn“, ist aber das technische Fundament des gesamten Korrosionsschutzsystems. Wird dieser Schritt solide gemacht, kann die Korrosionsschutzfarbe ihre vorgesehene Schutzlebensdauer wirklich ausschöpfen.
Vierzehntens: ISO 12944 Korrosionsstufen und Oberflächenvorbehandlungs-Matrix
Die Zuordnung von Oberflächenvorbehandlungsstufen zu Korrosionsumgebungen ist der praktischste Schritt im Systemdesign. Gemäß ISO 12944-2018 werden Stahlkorrosionsumgebungen von niedrig bis hoch eingeteilt in C2 (niedrig), C3 (mittel), C4 (hoch), C5 (sehr hoch) und CX (extrem, offshore), zusätzlich Tauchumgebungen Im1–Im3. Unterschiedliche Stufen haben unterschiedliche Mindestanforderungen an die Vorbehandlung, was direkt bestimmt, wie lange das Korrosionsschutz-Farbsystem hält:
- C2–C3 (niedrige bis mittlere Korrosion, z. B. trockene Innenräume, gewöhnliche Stadtatmosphäre): St3 Reinigung mit mechanischen Werkzeugen akzeptabel, passend zu leichter Schutzkombination wie Alkyd-Korrosionsschutzfarbe, am häufigsten bei Vor-Ort-Instandhaltung;
- C4 (hohe Korrosion, z. B. Industrieatmosphäre, Küstenwerke): Strahlen Sa2.5 empfohlen, Rauheit 30–75 µm, mit Epoxid- oder wasserverdünnbarer Korrosionsschutz-Grundierung für mittel- bis langfristige Dauerhaftigkeit;
- C5–CX (sehr hoch bis extrem, z. B. Offshore-Plattformen, Chemiewerke, Salznebelzonen): zwingend Sa2.5 oder lokal Sa3, kombiniert mit zinkreicher Grundierung und „Grund-Zwischen-Deck“ Mehrschichtsystem, man darf nicht erwarten dass eine einzelne Korrosionsschutzfarbe das allein regelt.
Die wichtigste Erkenntnis dieser Matrix: Die Oberflächenvorbehandlungsstufe ist nie ein isolierter Wert, sondern ein Systemparameter, der an „Korrosionsumgebung + Beschichtungskombination + geplante Nutzungsdauer (niedrig L, mittel M, hoch H, sehr hoch VH nach ISO 12944)“ gebunden ist. In den Systemunterlagen sollten Korrosionsstufe, erwartete Nutzungsdauer und Sa/St-Stufe gemeinsam vermerkt werden, um Vor-Ort-Willkür wie „Stufe nach Gefühl wählen“ zu verhindern. Archivstudien bestätigen dies: Jotun Barrier 80 UHS erreicht unter C5 die Nutzungsdauer „sehr hoch (VH)“, Voraussetzung war genau eine qualifizierte gestrahlte Basis und passende zinkreiche Kombination. Mit anderen Worten: Wählt man die Stufe falsch, kann auch die teuerste Korrosionsschutzfarbe das nicht wiedergutmachen.
Häufig gestellte Fragen
1. Wo genau liegt der Unterschied zwischen Sa2.5 und St3 bei der Korrosionsschutzfarben-Oberflächenvorbehandlung?
Sa2.5 reinigt den Stahl durch Strahlen auf „nahezu weiß“, nahezu ohne sichtbaren Rost und Zunder, und erzeugt ein Ankerprofil von 30–75 µm; St3 reinigt die Oberfläche mit mechanischen Werkzeugen (Winkelschleifer, Drahtbürste etc.) „gründlich“ bis zum Metalluntergrund, kann aber festhaftenden Zunder nicht flächig entfernen, und die Rauheit ist geringer. Beide unterscheiden sich um ein Mehrfaches in Haftung und Dauerhaftigkeit; Sa2.5 eignet sich für Schwerkorrosionsschutz, St3 meist für Instandhaltung und leichte Umgebungen.
2. Warum muss die Strahlrauheit der Korrosionsschutzfarbe auf 30–75 µm kontrolliert werden?
Nach Daten der Alkyd-Korrosionsschutzfarbe GB/T 25251-2010 liegt der passende Rauheitsbereich bei 30–75 µm. Die Untergrenze sichert die Verankerung durch mechanisches Einrasten des Films, die Obergrenze vermeidet Eisenfreilegung an Profilspitzen und Lufteinschlüsse in Tälern, die zu Nadelstichen führen. Er passt zur Einzelschichtdicke der Grundierung (meist 60–80 µm) und bildet eine durchgehend dichte Barriere.
3. Muss eine neue Stahlkonstruktion zwingend gestrahlt auf Sa2.5 sein?
Bei Neubauprojekten mit Strahlbedingungen (Gerät vorhanden, Stillstand möglich, Heben möglich) ist Sa2.5 die Standardlösung und die allgemein empfohlene Stufe für Grundierungen wie Alkyd-Korrosionsschutzfarbe, Epoxid-Korrosionsschutzfarbe (ISO 8501-1). Nur bei Vor-Ort-Instandhaltung ohne Strahlmöglichkeit weicht man auf St3 Reinigung mit mechanischen Werkzeugen aus.
4. Warum bei Altlack-Instandhaltung „gleicher Typ schleifen St3“?
Werden bei Altlack-Instandhaltung wahllos zwei-komponentige stark lösemittelhaltige Farben überlackiert, kann die Lösung der Altschicht zu Lackabhebung und Runzeln führen. Nach dem Prinzip „Altlack gleichen Typs“ wird auf Alkyd-Altschicht gleichartige Alkyd-Korrosionsschutzfarbe aufgetragen und mit mechanischen Werkzeugen auf St3 geschliffen, was Inkompatibilitäten vermeidet – die sichere Methode für Vor-Ort-Instandhaltung.
5. Wie werden Brandstellen durch Schweißen behandelt?
Die wärmebeeinflusste Zone der Schweißnaht erzeugt oft Brandzunder, Spritzer und Verfärbung – Hochrisikopunkte für frühen Rost. Zuerst Schlacken und Spritzer entfernen, dann mit mechanischen Werkzeugen auf St3 schleifen (bei Bedarf lokal nachstrahlen auf Sa2.5), anschließend Korrosionsschutz-Grundierung auftragen, dabei Schichtdicke an Schweißnähten nicht unter der von Flächen.
6. Sind Sa2.5 für Korrosionsschutzfarbe und Sa2.5 für Industriebeschichtung derselbe Standard?
Ja, derselbe Standard (ISO 8501-1), einheitlich definiert, unabhängig von der Farbsorte. Sa2.5 der Korrosionsschutz-Grundierung ist Teil des Industrie-Schutzbeschichtungssystems (ISO 12944-2018) und als erster Schritt der „Grund-Zwischen-Deck“ Kombination meist am strengsten in der Oberflächenanforderung.
7. Wie bald nach dem Strahlen muss grundiert werden?
So kurz wie möglich, um Nachrostung zu vermeiden. In feuchter Umgebung kann innerhalb weniger Stunden Rost entstehen, daher wird nach dem Strahlen meist eine Werkstattgrundierung aufgetragen oder das Intervall streng kontrolliert und geprüft. Vor dem Beschichten sind zudem Taupunkt (Untergrundtemp. mind. 3℃ über Taupunkt) und relative Feuchte (meist ≤ 85%) einzuhalten.
8. Kann St3 mit mechanischen Werkzeugen in Starkkorrosionsumgebung genutzt werden?
Nicht empfohlen. St3 kann festhaftenden Zunder nicht vollständig entfernen, Haftung und Dauerhaftigkeit sind deutlich geringer als bei Sa2.5, meist passend zu leichter Umgebung C2–C3 nach ISO 12944. Ab C4 oder Tauchumgebung sollte auf Sa2.5 oder höher gestrahlt werden.
9. Muss bei der Oberflächenvorbehandlung auch der lösliche Salzgehalt geprüft werden?
Bei hoher Salznebelumgebung wie Küste oder Chemiewerk sehr wichtig. Verbleibende Chloridionen ziehen Feuchte an und zerstören die Haftung; üblich ist Bresle-Patch-Verfahren, bei Überschreitung erneute Reinigung oder Spülung. Salzkontrolle ist ebenso wichtig wie Sa2.5.
10. Wie prüft man, ob die Oberflächenvorbehandlung合格 ist?
Empfohlen: visuell (ISO 8501-1 Referenzfotos) Sa/St-Stufe bestätigen, Rauheitsmessgerät 30–75 µm, Bresle-Verfahren Salzgehalt, ISO 8502-3 Druckklebeband Staubgrad, und diese Punkte in das Abnahmeprotokoll schreiben und aufbewahren.
Empfohlene weiterführende Lektüre
- Vergleich der Haftung von wasserverdünnbarer Farbe und ölhaltiger Farbe:Von der Grenzflächenmechanik bis zu gemessenen Unterschieden – das gemeinsame Grundprinzip der Oberflächenvorbereitungsstufe für die Haftung verschiedener Farbtypen verstehen.
- Überlackieren von ölhaltiger Farbe mit wasserverdünnbarer Farbe:Arbeitsanleitung für die Behandlung alter Schichten und Kompatibilitätstests bei der Renovierung alter Alkydlack-Flächen zu einem wasserverdünnbaren System, in Bezug auf das St3-Reparaturszenario in diesem Artikel.
- Polyurethan-Holzbeschichtung (PU-Holzbeschichtung):Holzschutzbeschichtung über Anwendungsszenarien hinweg betrachten, im Vergleich zum Rostschutz von Stahlkonstruktionen in diesem Artikel als ergänzende Gegenüberstellung „Metall—Holz“ (verwandte Lektüre).