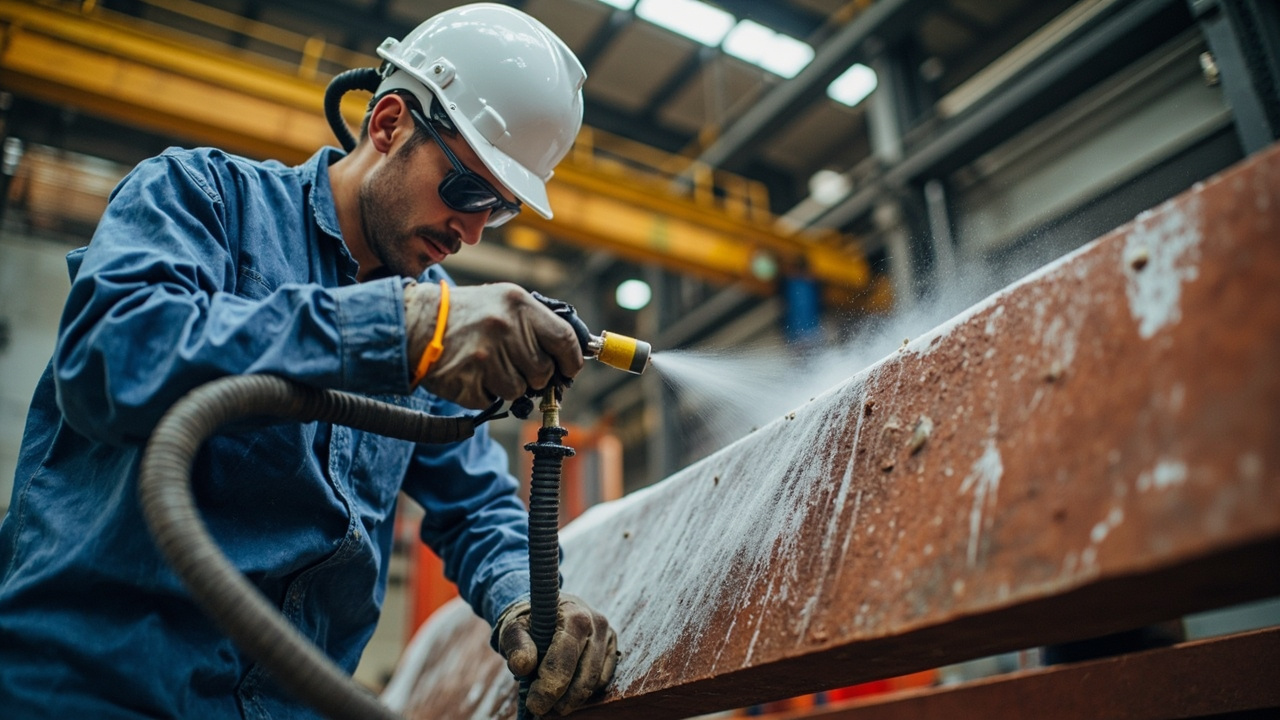
Dalam projek anti-kakisan untuk struktur keluli, jambatan, tangki simpanan, paip dan pelbagai peralatan mekanikal, terdapat pepatah lama yang telah disahkan berulang kali: “Tiga bahagian cat, tujuh bahagian dasar”. Maksudnya, berapa lama sesebuah lapisan cat anti-kakisan boleh berkhidmat, tiga bahagian bergantung pada cat anti-kakisan itu sendiri, tujuh bahagian bergantung pada rawatan permukaan sebelum pencelupan. Tidak kira betapa baiknya cat primer zink epoksi, betapa mahalnya cat atas poliuretana, selagi lapisan karat, kerak oksida, minyak dan garam larut pada substrat tidak dibersihkan, lekatan tidak akan terbentuk, media kakisan akan masuk melalui titik lemah, dan dalam beberapa bulan ia akan berbuih, berkarat dan mengelupas. Artikel ini akan menjelaskan perkara ”rawatan permukaan cat anti-kakisan” dengan teliti: apakah sebenarnya gred penggelaan semburan Sa2.5, mengapa kekasaran dikawal pada 30–75 µm, apakah yang dimaksudkan dengan alat kuasa St3, bagaimana memilih antara dua keadaan kerja iaitu pembinaan baharu dan penyelenggaraan, serta apakah hubungannya dengan Sa2.5 yang sering disebut dalam bidang cat industri.
Sebagai pembekal sistem cat pelindung industri, Kexin New Materials (kexinMaterials) sentiasa meletakkan ”gred rawatan permukaan” sebagai kekangan utama dalam dokumen padanan reka bentuk pemilihan cat primer anti-kakisan dan cat atas padanan. Sama ada anda akhirnya memilih cat anti-kakisan alkyd, cat anti-kakisan epoksi atau sistem anti-kakisan berasaskan air, gred rawatan permukaan adalah prasyarat yang menentukan jangka hayat lapisan cat. Pembahagian gred, julat kekasaran dan parameter padanan yang dirujuk dalam artikel ini semuanya berasal dari TDS awam, ISO 8501-1, ISO 12944-2018 serta GB/T 25251-2010 dan lain-lain standard kebangsaan dan antarabangsa, boleh dirujuk dengan yakin.
Satu, mengapa rawatan permukaan menentukan kejayaan atau kegagalan cat anti-kakisan
Kajian statistik kegagalan lapisan cat berulang kali menunjukkan bahawa rawatan permukaan yang tidak betul adalah punca pertama kegagalan awal pencelupan anti-kakisan, dengan kadar pengaruh yang sering lebih tinggi daripada jumlah pemilihan cat dan kaedah pembinaan. Sebabnya boleh difahami melalui tiga perkara:
- Punca lekatan adalah pada antara muka. Gabungan cat anti-kakisan dengan keluli bergantung pada penguncian mekanikal ditambah dengan penyerapan kimia atau polar. Lapisan karat, minyak, kerak oksida pada permukaan substrat akan memotong lapisan gabungan ini, lekatan terus menjadi sifar. Tanpa rawatan permukaan yang layak, cat yang mahal pun tidak dapat ”melekat”.
- Keimpuran baki adalah titik permulaan kakisan. Celah di bawah kerak oksida, ion klorida dan garam larut yang tersembunyi dalam lubang karat akan membentuk sel galvani di bawah lapisan cat, menyebabkan kegagalan tersembunyi ”filem cat kelihatan utuh, tetapi bahagian dalam sudah berkarat”. Setelah kegagalan ini bermula, kos pembaikan jauh melebihi pelaburan melakukan rawatan dasar dengan teliti pada awalnya.
- Kekasaran menentukan kedalaman penganchoran. Turun naik mikro yang terbentuk oleh penggelaan semburan adalah ”titik rivet” untuk penyambungan mekanikal cat. Jika kekasaran tidak cukup, filem cat tidak dapat ”melekat”; jika berlebihan, puncak terdedah dan lembah mengumpul udara membentuk liang jarum. Oleh itu, kekasaran bukan nombor yang sebarangan, tetapi parameter proses yang dipadankan dengan jenis cat dan ketebalan filem.
Oleh itu, rawatan permukaan cat anti-kakisan bukan proses tambahan ”gosok dua kali dengan kertas pasir”, tetapi keputusan kejuruteraan yang sama pentingnya dengan prestasi cat. Mengutamakan bajet dan tempoh pembinaan pada rawatan dasar jauh lebih berbaloi daripada pembajaan berulang kemudian.
Dua, sistem gred rawatan permukaan: bermula dari ISO 8501-1
”Sa2.5″ ”St3″ yang disebut dalam industri bukan istilah ciptaan pengeluar, tetapi berasal dari ISO 8501-1《Prapemprosesan asas keluli sebelum mengecat cat dan produk berkaitan—Penilaian visual kebersihan permukaan》. Standard ini membahagikan kualiti pembersihan keluli yang belum dicat kepada dua siri utama:
- Siri Sa (Blast cleaning, pembersihan semburan): dibersihkan dengan kaedah hentaman seperti pasir semburan, letupan peluru, gred dari rendah ke tinggi ialah Sa1, Sa2, Sa2.5, Sa3.
- Siri St (Hand and power tool cleaning, pembersihan alat tangan dan kuasa): dibersihkan dengan berus dawai, roda pasir, mesin pengisar dan alat tangan atau kuasa lain, gred utama ialah St2 dan St3.
Sebab kedua-duanya dipisahkan adalah kerana keupayaan pembersihan dan kesan yang boleh dicapai mempunyai perbezaan magnitud. Pembersihan semburan boleh mengelupas hampir keseluruhan kerak oksida dan karat serta menghasilkan corak anchor seragam, manakala pembersihan alat kuasa hanya boleh mengeluarkan lapisan longgar dalam julat kelihatan, tidak dapat membersihkan kerak oksida melekat sepenuhnya, dan sukar menghasilkan kekasaran ideal secara stabil.
Ramai jurutera di tapak mengelirukan ”penggelaan semburan Sa2.5″ dengan ”alat kuasa St3″, menganggap ”asal karat dibuang sudah cukup”. Tetapi jurang dalam jangka hayat lekatan antara keduanya adalah magnitud beberapa kali ganda, terutamanya dalam persekitaran kakisan teruk (gred C4, C5 dalam ISO 12944), menggunakan St3 sebagai Sa2.5 akan sering menyebabkan kegagalan awal. Bahagian berikut akan dijelaskan satu persatu.
Tiga, penggelaan semburan Sa2.5 (Sa 2½): ambang disyorkan untuk cat anti-kakisan
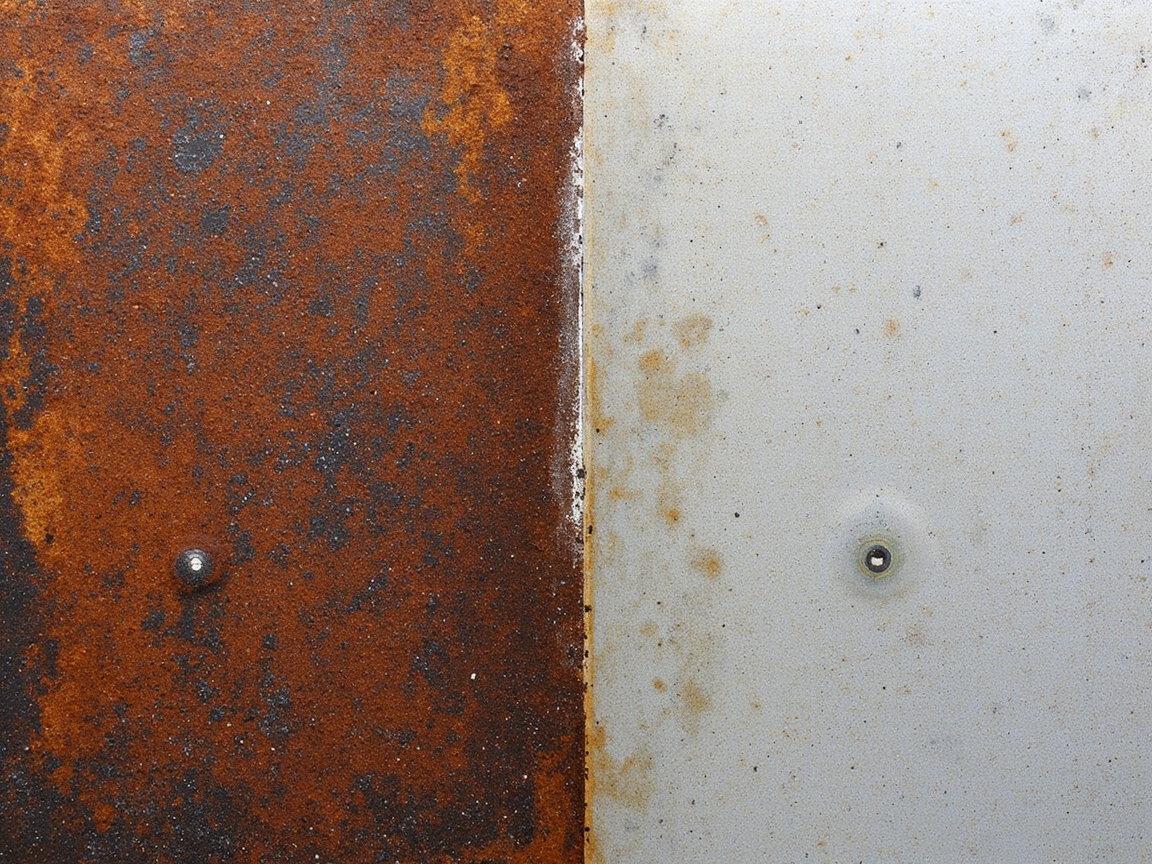
“S2.5″ iaitu Sa 2½ (pembersihan semburan menyeluruh, gred hampir putih), adalah gred disyorkan paling biasa untuk cat primer pelindung industri. Menurut peruntukan ISO 8501-1, Sa 2½ memerlukan permukaan keluli tiada gris, kotoran, kerak oksida, bintik karat dan kekotoran seperti cat lama yang kelihatan, sebarang kesan baki hanya harus berupa bintik atau jalur warna coklat muda yang ringan. Secara intuitif, dengan mata kasar keseluruhan adalah kelabu putih logam seragam, hanya membenarkan sangat sedikit corak warna cair yang bertaburan, tidak membenarkan karat berkeping atau kerak oksida baki.
Arkib kajian mengesahkan keumuman Sa2.5: keperluan rawatan permukaan cat anti-kakisan alkyd (melaksanakan GB/T 25251-2010) dinyatakan dengan jelas sebagai ”penggelaan semburan Sa2.5, kekasaran 30–75 µm“; cat epoksi tahan lasak serba guna Jotacote Universal N10 dari Jotun untuk keluli karbon juga ”St 2 (minimum) / Sa 2½ (disyorkan, ISO 8501-1)”. Dapat dilihat, sama ada cat anti-kakisan alkyd tradisional atau sistem epoksi moden, Sa2.5 adalah gred disyorkan serba guna untuk cat primer anti-kakisan.
3.1 Mengapa kekasaran ialah 30–75 µm
Penggelaan semburan bukan sekadar ”menghilangkan karat”, ia serentak menghasilkan corak anchor mikro. Julat kekasaran yang diberikan arkib ialah 30–75 µm (berdasarkan data cat anti-kakisan alkyd GB/T 25251-2010). Logik penetapan julat ini ialah:
- Had bawah 30 µm menjamin penganchoran: ketebalan filem kering cat primer anti-kakisan biasanya beberapa puluh hingga lebih seratus mikron, jika kekasaran terlalu rendah (seperti hanya 10–15 µm), penguncian mekanikal filem cat dengan substrat tidak cukup, lekatan akan menurun dengan ketara.
- Had atas 75 µm mencegah pendedahan dasar dan pengumpulan udara: apabila kekasaran terlalu tinggi, puncak semburan mungkin menembusi ketebalan filem reka bentuk dan ”mendedahkan besi”, lembah pula mudah memerangkap udara membentuk liang jarum atau buih, sebaliknya menjadi titik permulaan kakisan.
- Dipadankan dengan ketebalan filem: biasanya ketebalan satu lapisan cat primer anti-kakisan pada 60–80 µm, kekasaran 30–75 µm tepat membiarkan filem cat ”membalut” puncak dan lembah, membentuk halangan anti-kakisan berterusan dan padat.
Di tapak, blok perbandingan kekasaran (seperti pita salinan dan alat kekasaran mengikut ISO 8503) sering digunakan untuk menentukan secara kualitatif atau kuantitatif sama ada berada dalam julat 30–75 µm.
3.2 Sa2.5 bukan semakin tinggi semakin baik
Ada yang tersilap sangka ”semakin putih disembur semakin baik”, sebenarnya Sa3 (gred keluar putih, kilauan logam seragam menyeluruh) walaupun paling menyeluruh, tetapi kos, tempoh dan penggunaan bahan gela meningkat mendadak, dan bagi kebanyakan padanan cat anti-kakisan tiada peningkatan hayat yang perlu. Kecuali keadaan dalaman tangki, gred makanan atau kakisan ekstrem (CX luar pesisir), Sa2.5 adalah titik keseimbangan terbaik untuk nisbah kos dan kebolehpercayaan. Mengejar Sa3 secara membuta tuli hanya akan menaikkan kos, tidak memanjangkan hayat perlindungan berkali ganda.
Empat, alat kuasa St3: ”pembersihan tangan menyeluruh” untuk penyelenggaraan tapak
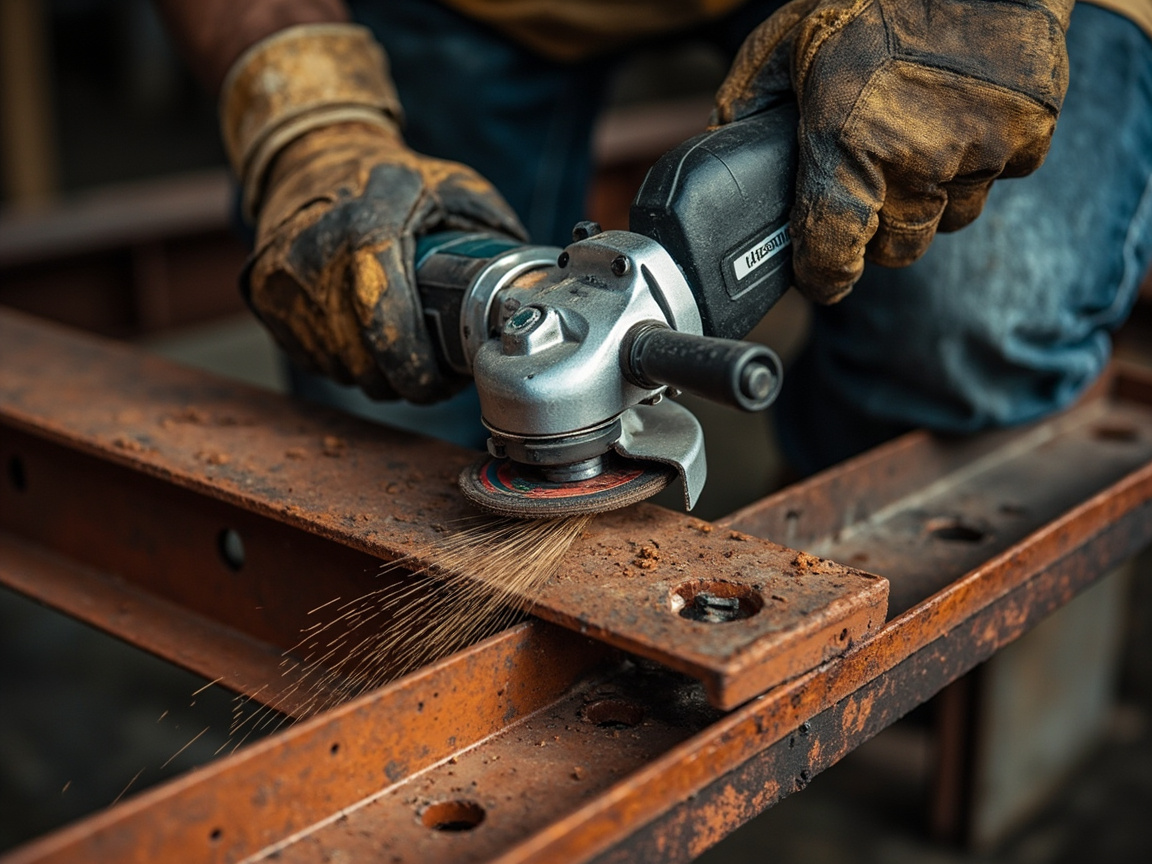
St3 adalah gred tertinggi dalam pembersihan alat tangan dan kuasa (ISO 8501-1). Keperluannya ialah: menggunakan berus dawai, roda dawai berputar, roda pasir, mesin pengisar elektrik dan alat lain, membersihkan permukaan keluli secara menyeluruh sehingga tiada kulit karat longgar, tiada minyak, tiada bahagian cat lama longgar, dan memaparkan warna asas logam, permukaan harus mempunyai sedikit kekasaran (dibekalkan oleh calar pengisaran). Perhatikan kata kunci ”menyeluruh”—St2 hanya memerlukan ”asasnya membersihkan lapisan longgar, mengekalkan kerak oksida melekat”, manakala St3 memerlukan lebih bersih, lebih hampir ke asas logam.
Dalam arkib kajian, rawatan permukaan cat anti-kakisan alkyd secara jelas membenarkan ”atau alat kuasa St3“ (berdasarkan GB/T 25251-2010), menunjukkan St3 adalah alternatif boleh guna selain Sa2.5 apabila tapak tidak mempunyai keadaan penggelaan semburan.
4.1 Sempadan keupayaan St3
Mesti menyedari sempadan St3 dengan jelas: pembersihan alat kuasa tidak dapat mengelupas kerak oksida melekat sekeping demi sekeping seperti penggelaan semburan, ia hanya boleh memproses sehingga ”dalam julat kelihatan tiada karat longgar dan kotoran yang jelas”. Oleh itu:
- St3 sesuai untuk keadaan kakisan ringan, kerak oksida asasnya utuh atau tidak dapat menghentikan operasi untuk penggelaan semburan di tapak penyelenggaraan;
- Lekatan dan ketahanan St3 jauh lebih rendah daripada Sa2.5, biasanya sepadan dengan gred kakisan lebih rendah (seperti C2–C3 ISO 12944);
- Dalam kakisan teruk (C4 ke atas) atau persekitaran tenggelam, St3 tidak boleh menjadi pilihan utama, mesti digela hingga Sa2.5 atau lebih tinggi.
Lima, pemilihan rawatan permukaan di bawah keadaan kerja berbeza
Rawatan permukaan cat anti-kakisan tiada jawapan ”potong semua”, terasnya melihat sama ada keadaan kerja adalah pembinaan baharu atau penyelenggaraan, serta keadaan semasa substrat.
5.1 Struktur keluli baharu: utamakan Sa2.5
Keluli untuk kilang baharu, jambatan, tangki simpanan semasa keluar kilang selalunya mempunyai kerak oksida penggolekan. Jika kerak oksida ini melekat erat dengan substrat, sebelum penggelaan semburan ia sebaliknya boleh melindungi keluli dalam jangka pendek; tetapi sekali pencelupan gagal, celah di bawah kerak oksida akan menjadi tempat pembiakan kakisan. Oleh itu amalan terbaik projek baharu ialah:
- Di dalam bengkel atau kilang sediakan bilik penggelaan semburan, gela seluruhnya hingga Sa2.5, kekasaran dikawal pada 30–75 µm;
- Selepas penggelaan semburan terus cat primer bengkel (seperti primer bengkel epoksi) untuk mencegah karat sekunder;
- Kemudian bina mengikut padanan ”cat dasar—cat pertengahan—cat atas”.
Keadaan baharu mempunyai keadaan penggelaan semburan (ada peralatan, boleh henti operasi, boleh angkat), jadi Sa2.5 adalah jawapan standard, tidak perlu undur menggunakan St3.
5.2 Penyelenggaraan / tapak cat lama: cat lama jenis sama digisar hingga St3
Peralatan, paip, struktur keluli yang telah beroperasi semasa penyelenggaraan selalunya tidak dapat henti operasi untuk dibawa ke bilik penggelaan semburan, maka perlu menggunakan pembersihan alat kuasa St3, dan mengikuti prinsip ”cat lama jenis sama digisar“:
- Jika lapisan asal adalah sistem alkyd dan masih melekat baik, semasa penyelenggaraan bersihkan bahagian rosak dan berkarat hingga St3, kemudian tampal dengan cat anti-kakisan alkyd dan cat atas jenis sama, elakkan cat asing tidak serasi menyebabkan mengelupas bawah atau berkerut;
- Jika lapisan asal telah gagal secara meluas, perlu luaskan skop pembersihan hingga Sa2.5 (jika keadaan membenarkan) kemudian padankan semula;
- “Jenis sama” adalah kunci: menutup terus cat dua komponen berpelarut kuat di atas cat alkyd lama mungkin gagal kerana pelarut membengkak lapisan lama, penyelenggaraan utamakan produk serasi dengan sistem asal.
Menurut definisi St3 ISO 8501-1, penggisan pembersihan cat lama penyelenggaraan harus mencapai ”membuang sepenuhnya cat lama longgar dan karat, mendedahkan asas logam dan mempunyai kekasaran”, inilah aplikasi tipikal St3 di tapak penyelenggaraan.
5.3 Tempat bakar kimpalan: rawatan St3 tempatan
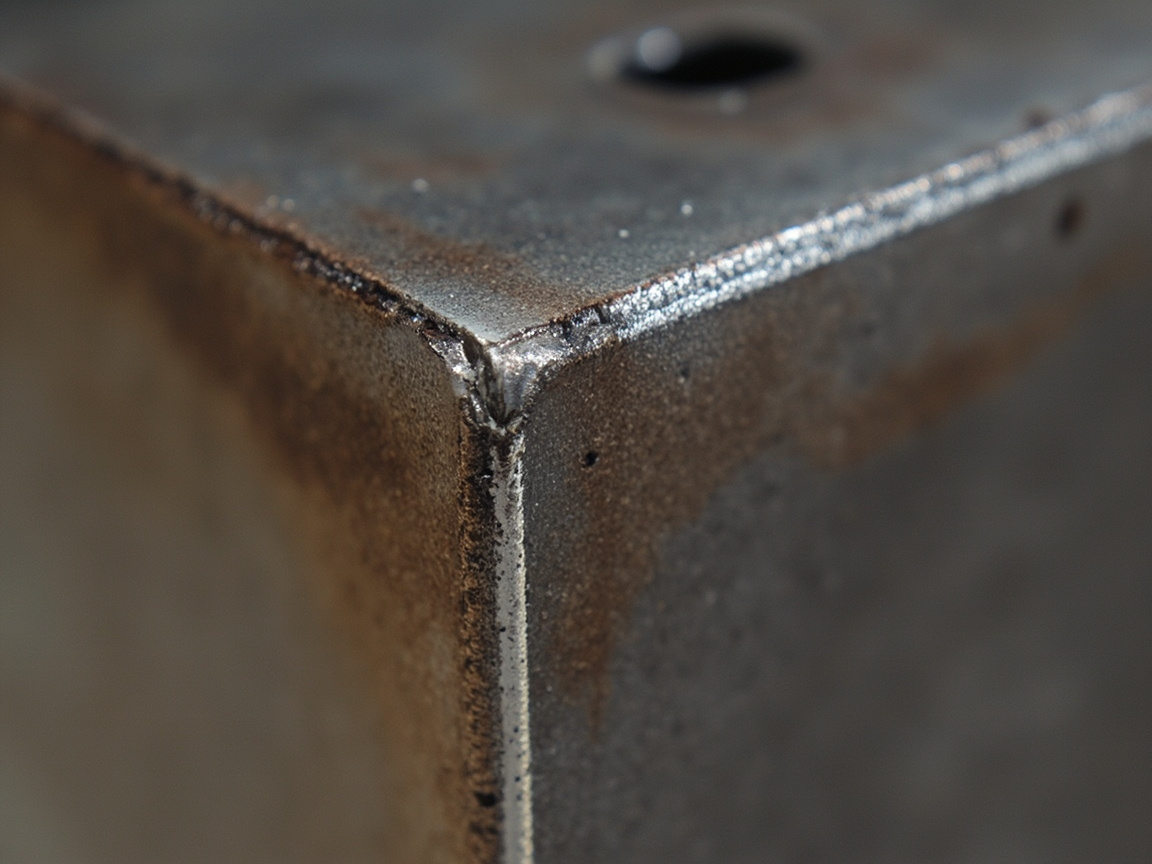
Dalam pembinaan baharu atau penyelenggaraan, sendi kimpalan dan zon terjejas haba selalu menghasilkan kerak oksida bakar, percikan dan perubahan warna akibat suhu tinggi kimpalan, bahagian ini adalah mata lemah paling mudah berkarat awal. Prinsip rawatan:
- Selepas kimpalan dahulu buang sanga kimpalan, tanggalkan percikan;
- Untuk warna oksida bakar kimpalan dan kawasan karat berdekatan, guna alat kuasa gisar hingga St3, jika perlu semburan tempatan tambah hingga Sa2.5;
- Kemudian cat primer anti-kakisan tutup, pastikan ketebalan filem zon sendi kimpalan tidak kurang daripada kawasan rata.
Rawatan St3 tempatan tempat bakar kimpalan walaupun setempat, terus menentukan ketahanan seluruh sendi kimpalan, tidak boleh ditinggalkan. Keperluan padanan produk Jotun dalam arkib juga secara meluas menekankan ”sendi kimpalan, tepi, permukaan potongan perlu digisar tambahan”, pada dasarnya adalah pembersihan tempatan gred St3.
Enam, hubungan antara Sa2.5 cat anti-kakisan dan Sa2.5 cat industri
Pembaca sering tanya: Sa2.5 yang disebut cat anti-kakisan, dan Sa2.5 yang disebut cat pelindung industri (seperti cat epoksi, cat poliuretana), adakah benda yang sama? Jawapannya standard sama, gred sama, cuma senario aplikasi berbeza.
Menurut ISO 8501-1, definisi Sa2.5 adalah seragam, tidak berubah mengikut jenis cat. Bezanya:
- Cat anti-kakisan (seperti cat anti-kakisan alkyd GB/T 25251-2010) terus menjadikan Sa2.5 sebagai prasyarat pembinaan sendiri, dan dipadankan dengan kekasaran 30–75 µm;
- Cat industri (seperti Jotacote Universal N10 Jotun) juga mengambil Sa2.5 sebagai gred disyorkan (ISO 8501-1), keperluan rawatan permukaannya menyatakan ”keluli karbon St 2 (minimum) / Sa 2½ (disyorkan)”;
- Dalam sistem ISO 12944-2018, Sa2.5 adalah ambang pembersihan semburan serba guna untuk pencelupan pelindungan struktur keluli di bawah setiap gred kakisan C2–C5, sama ada lapisan bawah adalah primer zink, cat pertengahan epoksi atau cat atas poliuretana, semuanya dibina di atas asas Sa2.5.
Dengan kata lain, Sa2.5 cat anti-kakisan adalah sebahagian daripada sistem Sa2.5 cat industri. Sebagai lapisan pertama padanan ”dasar—tengah—atas”, cat primer anti-kakisan selalunya paling ketat keperluan rawatan permukaannya, kerana ia terus menentukan daya gabungan keseluruhan padanan dengan substrat. Memahami perkara ini, tidak akan menganggap ”cat anti-kakisan asal digosok sikit pun sudah cukup” sebagai pengalaman.
Tujuh, jadual perbandingan gred rawatan permukaan (teras)
Letakkan beberapa gred yang diterangkan sebelum ini bersama, gunakan satu jadual untuk bandingkan definisi, kesan boleh capai, kekasaran tipikal dan senario sesuai, bagi memudahkan rujukan tapak.
| Gred | Sumber standard | Cara pembersihan | Kesan boleh capai | Kekasaran tipikal | Senario sesuai |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Semburan ringan | Hanya buang kekotoran longgar, tinggalkan banyak kerak oksida dan karat | Rendah | Hampir tidak digunakan untuk anti-kakisan |
| Sa 2 | ISO 8501-1 | Semburan | Kebanyakan kerak oksida, karat, cat lama dibuang, benarkan sedikit perubahan warna | Sederhana | Cat primer pelindungan am (kakisan rendah) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Semburan menyeluruh | Gred hampir putih, hanya tinggalkan warna coklat sangat ringan | 30–75 µm | Cat primer anti-kakisan, disyorkan serba guna cat industri (C2–C5) |
| Sa 3 | ISO 8501-1 | Semburan keluar putih | Kilauan logam seragam menyeluruh, tiada kekotoran kelihatan | Tinggi | Dalaman tangki, gred makanan, ekstrem (CX) |
| St 2 | ISO 8501-1 | Tangan/kuasa | Asasnya buang lapisan longgar, kekalkan kerak oksida melekat | Rendah | Had minimum, persekitaran ringan |
| St 3 | ISO 8501-1 | Alat kuasa | Bersih menyeluruh hingga asas logam, mempunyai kekasaran | Sederhana rendah | Tapak penyelenggaraan, cat lama jenis sama digisar, tempat bakar kimpalan (C2–C3) |
Maksud jadual ini ialah: apabila anda lihat ”rawatan permukaan Sa2.5″ pada lukisan atau spesifikasi, harus segera mengaitkan dengan ”kekasaran 30–75 µm + peralatan penggelaan semburan + standard visual hampir putih” satu set keperluan ini, bukan sekadar difahami sebagai ”buang karat”.
Lapan, mekanisme rawatan permukaan dan lekatan
Mengapa Sa2.5 jauh lebih baik lekatannya daripada St3? Difahami dari mekanisme, ada dua laluan:
- Penguncian mekanikal (penganchoran): corak anchor 30–75 µm yang dihasilkan penggelaan semburan seperti beribu cangkuk mikro, filem cat selepas pengerasan menyisip ke dalamnya, membentuk gabungan mekanikal kuat. Calar alat kuasa St3 lebih cetek dan tidak seragam, daya penganchoran semulajadi lebih lemah.
- Kebersihan antara muka:Sa2.5 mengeluarkan kerak oksida, karat dan garam terlarut, mendedahkan permukaan logam aktif, memudahkan kumpulan polar salutan membentuk penyerapan dengan logam; St3 selalunya meninggalkan kerak oksida melekat ketat dan garam, wujud "lapisan sempadan lemah" pada antara muka, mudah terkelupas sepanjang antara muka apabila terkena air.
Selain itu, baki garam terlarut (seperti ion klorida) akan menyerap lembapan dan merosakkan daya lekatan, oleh itu selepas letupan pasir kadangkala perlu melakukan ujian garam (seperti kaedah Bresle), ini adalah langkah yang sering diabaikan tetapi sangat kritikal dalam sistem Sa2.5. Untuk struktur keluli di persekitaran kabus garam tinggi seperti laut dan sekitar kilang kimia, kawalan garam sama penting dengan Sa2.5.
IX. Skim Kebolehlaksanaan dan Had di Tapak
Pemilihan gred tidak boleh hanya berdasarkan ideal teknikal, tetapi juga keadaan tapak. Berikut adalah kekangan biasa dan langkah balas:
- Tiada peralatan letupan pasir / tidak dapat menghentikan pengeluaran:hanya boleh menggunakan laluan alat kuasa St3, dan menerima jangkaan ketahanan lebih rendah, sesuai untuk persekitaran ringan C2–C3 atau pembaikan sementara.
- Ruang terhad / peralatan sedang beroperasi:letupan pasir akan menghasilkan habuk yang banyak dan masalah pemulihan bahan kakis, selalunya bertukar kepada St3 atau letupan pasir tempatan + peralatan pemulihan vakum.
- Cat lama mengandungi plumbum / pigmen berbahaya:pengamplasan alat kuasa akan menghasilkan habuk beracun, perlu kaedah basah atau vakum dengan perlindungan, dilarang sama sekali pengamplasan kering yang berdebu.
- Bentuk kompleks / las sudut dalam:letupan pasir tidak dapat mencapai sudut buta, perlu dibantu dengan alat kuasa untuk amplas tambahan ke St3, kemudian cat keseluruhan.
- Suhu kelembapan dan takat embun:sama ada Sa atau St, sebelum pencelupan selepas rawatan perlu mengawal takat embun (suhu substrat melebihi takat embun sekurang-kurangnya 3℃), kelembapan relatif (biasanya ≤ 85%) dan suhu (5–35℃), jika tidak karat akan kembali lebih cepat daripada pencelupan.
Dapat dilihat, St3 bukanlah "kerja curi" tetapi skim kebolehlaksanaan di bawah keadaan tapak; tetapi penggunaannya mesti mempunyai jangkaan gred kakisan yang jelas dan perancangan kitaran penyelenggaraan, bukan sekadar "amplas sikit" yang kabur.
X. Pemeriksaan Kualiti: Jangan Hanya Harap Mata Kasar
Rawatan permukaan yang layak perlu boleh diuji dan diterima, disyorkan menulis kaedah berikut ke dalam taklimat dan borang penerimaan:
- Penilaian visual:banding dengan foto standard ISO 8501-1, sahkan gred Sa/St;
- Kekasaran:guna pita salinan + alat kekasaran atau blok perbandingan, sahkan dalam 30–75 µm (sistem primer anti-kakisan);
- Garam:kaedah pelekat Bresle untuk mengesan garam terlarut, jika lebih had perlu bersihkan semula atau bilas;
- Tahap habuk:kaedah pita tekanan ISO 8502-3, sahkan permukaan tiada habuk terapung;
- Pemantauan masa berkarat semula:selang dari letupan pasir ke cat primer hendaklah sesingkat mungkin, jika melebihi tempoh perlu periksa semula.
Menulis ini sebagai item penerimaan dapat elak pertikaian "nampak macam sama, pakai setengah tahun terus berkarat".
XI. Kesilapan Rawatan Permukaan Biasa
Kesilapan satu: guna St3 sebagai Sa2.5. Dalam persekitaran kakisan berat guna alat kuasa amplas ganti letupan pasir, daya lekatan dan jangka hayat berkurangan banyak.
Kesilapan dua: hanya buang karat tidak kawal kekasaran. Letupan pasir berlebihan atau tidak cukup, corak sauh tidak dalam 30–75 µm, menyebabkan terdedah besi atau tidak melekat.
Kesilapan tiga: selepas letupan pasir lama tidak cat. Dalam persekitaran lembap tinggi beberapa jam terus berkarat, usaha sia-sia, perlu sistem primer bengkel atau kawal selang.
Kesilapan empat: abaikan garam terlarut. Struktur keluli tepi laut, kilang kimia hanya letupan pasir tidak uji garam, baki ion klorida sebab melepuh awal.
Kesilapan lima: cat semula atas cat lama dengan cat pelarut kuat sesuka hati. Tidak ikut prinsip "sejenis", lapisan alkyd lama ditindih cat dua komponen pelarut kuat menyebabkan cat asas terkunyah dan berkerut.
Kesilapan enam: percikan las tidak dirawat. Titik percikan slag kimpalan jadi punca kakisan, seluruh las gagal awal.
XII. Cadangan Sistem dengan Kexin Materials Baru
Kexin Materials Baru (kexinMaterials) dalam reka bentuk primer anti-kakisan dan sistem perlindungan industri, menekankan prinsip "gred rawatan permukaan didahulukan": sama ada anda pilih cat anti-kakisan alkyd atau sistem anti-kakisan berasaskan air/epoksi, kami akan tandakan dengan jelas dalam dokumen sistem Sa2.5 disyorkan (kekasaran 30–75 µm), serta sempadan pembersihan alat kuasa St3 untuk situasi pembaikan. Faedahnya, pengguna apabila dapat salutan juga dapat standard jelas "hingga apa tahap substrat perlu dirawat", bukan agak-agak ikut pengalaman.
Untuk projek baru, kami syorkan laluan bengkel "letupan pasir Sa2.5 + primer bengkel + sistem anti-kakisan utama"; untuk pembaikan peralatan beroperasi, laksana skim tapak "cat lama sejenis amplas ke St3 + letupan pasir tempatan + cat semula serasi". Perlu maklumkan tiga maklumat "gred kakisan (C2–C5 ISO 12944), boleh henti operasi atau tidak, sistem cat lama sedia ada" kepada pasukan teknikal, kami beri rawatan permukaan dan sistem salutan khusus, bukan cadang satu cat anti-kakisan secara umum.
Selain itu, tahap rawatan permukaan juga mempengaruhi lekatan sistem berasaskan air—sama ada cat anti-kakisan berasaskan pelarut atau berasaskan air, gred substrat adalah prasyarat. Tentang perbezaan lekatan cat berasaskan air dan cat berasaskan minyak, boleh rujuk Perbandingan Lekatan Cat Berasaskan Air dan Cat Berasaskan Minyak; manakala keperluan khas cat berasaskan air terhadap suhu-kelembapan dan pengeringan-pengerasan, dijelaskan secara sistematik dalam Pengeringan dan Pengerasan Cat Berasaskan Air. Untuk situasi ubah suai cat berasaskan air di atas cat alkyd lama, juga boleh baca lanjut Cat Semula Cat Berasaskan Air di Atas Cat Berasaskan Minyak, yang ada panduan operasi lebih khusus tentang rawatan lapisan lama dan ujian keserasian.
XIII. Tulis Rawatan Permukaan ke dalam Spesifikasi dan Taklimat
Akhir sekali nasihat pelaksanaan untuk kejuruteraan dan perolehan:
- Dalam dokumen teknikal pembelian salutan, jadikan "gred rawatan permukaan Sa2.5 (ISO 8501-1), kekasaran 30–75 µm, takat embun melebihi 3℃, kelembapan relatif ≤ 85%" sebagai klausa wajib;
- Projek pembaikan nyatakan secara berasingan keperluan "cat lama sejenis amplas St3, tempat bakar kimpalan St3 amplas tempatan";
- Penerimaan guna tiga penjagaan: visual + kekasaran + garam, simpan rekod;
- Senaraikan tempoh dan kos rawatan permukaan secara berasingan, elak dimampatkan secara tabiat.
Rawatan permukaan nampak seperti "kerja kasar sebelum mula", sebenarnya asas teknikal seluruh sistem anti-kakisan. Buat kukuh bahagian ini, cat anti-kakisan baru dapat beri jangka hayat perlindungan sepatutnya.
XIV. Matriks Gred Kakisan ISO 12944 dan Rawatan Permukaan
Padankan gred rawatan permukaan dengan persekitaran kakisan, adalah langkah paling praktikal dalam reka sistem. Menurut ISO 12944-2018, persekitaran kakisan keluli dari rendah ke tinggi dibahagi C2 (rendah), C3 (sederhana), C4 (tinggi), C5 (sangat tinggi) dan CX (ekstrem, luar pesisir), serta persekitaran rendaman Im1–Im3. Gred berbeza ada ambang minimum rawatan permukaan berbeza, terus tentukan berapa lama sistem cat anti-kakisan tahan:
- C2–C3 (kakisan rendah ke sederhana, seperti dalam bangunan kering, atmosfera bandar biasa):boleh terima pembersihan alat kuasa St3, sepadan sistem perlindungan ringan seperti cat anti-kakisan alkyd, paling kerap di tapak pembaikan;
- C4 (kakisan tinggi, seperti atmosfera industri, kawasan tepi laut kilang):syorkan letupan pasir Sa2.5, kekasaran 30–75 µm, padan primer epoksi atau anti-kakisan berasaskan air, pastikan ketahanan jangka sederhana-panjang;
- C5–CX (sangat tinggi ke ekstrem, seperti platform laut, kilang kimia, zon kabus garam):mesti Sa2.5 malah tempatan Sa3, serta padan primer zink kaya dan sistem berbilang lapis "primer—tengah—atas", tidak boleh harap satu cat anti-kakisan sahaja.
Inti matriks ini: gred rawatan permukaan bukan penunjuk berasingan, tetapi parameter sistem yang ikat dengan "persekitaran kakisan + sistem salutan + jangka hayat reka (ISO 12944 rendah L, sederhana M, tinggi H, sangat tinggi VH)". Dalam dokumen sistem, patut tulis jelas gred kakisan, jangka hayat diharap dan gred Sa/St, barulah elak kebarangan "pilih gred ikut rasa" di tapak. Arkib kajian juga sahkan: Jotun Barrier 80 UHS capai jangka hayat "sangat tinggi (VH)" di bawah C5, prasyaratnya adalah substrat letupan pasir layak dan sistem zink kaya sesuai. Kata lain, gred salah pilih, mahal mana pun cat anti-kakisan tak dapat ganti.
Soalan Lazim
1. Apa bezanya Sa2.5 dan St3 untuk rawatan permukaan cat anti-kakisan?
Sa2.5 guna letupan pasir bersihkan keluli ke "hampir putih", hampir tiada karat dan kerak oksida kelihatan, serta hasilkan corak sauh 30–75 µm; St3 guna alat kuasa (pemesin sudut, berus dawai dll) bersihkan permukaan "sepenuhnya" ke substrat logam, tapi tidak dapat keluarkan kerak oksida melekat sekeping, kekasaran juga cetek. Kedua-dua bezanya beberapa kali dalam lekatan dan ketahanan, Sa2.5 sesuai anti-kakisan berat, St3 biasa untuk pembaikan dan persekitaran ringan.
2. Kenapa kekasaran letupan pasir cat anti-kakisan kawal 30–75 µm?
Mengikut data GB/T 25251-2010 cat anti-kakisan alkyd, julat kekasaran sistem adalah 30–75 µm. Had bawah pastikan daya sauh kunci mekanikal filem cat, had atas elak puncak besi terdedah, lembah terkumpul udara jadi liang jarum. Ia padan dengan ketebalan satu lapis primer (biasanya 60–80 µm), bentuk halangan padat selanjar.
3. Struktur keluli baru mesti guna letupan pasir Sa2.5?
Projek baru ada syarat letupan pasir (ada peralatan, boleh henti, boleh angkat), Sa2.5 adalah jawapan standard, juga gred disyorkan umum untuk primer seperti cat anti-kakisan alkyd, epoksi (ISO 8501-1). Hanya pembaikan tapak tak boleh letupan pasir, baru guna pembersihan alat kuasa St3.
4. Bila baiki cat lama kenapa perlu "cat lama sejenis amplas St3"?
Pembaikan cat lama jika buta cat semula cat dua komponen pelarut kuat, mungkin sebab pelarut kembung lapisan lama menyebabkan cat asas terkunyah berkerut. Ikut prinsip "cat lama sejenis", di atas lapisan alkyd lama cat semula alkyd anti-kakisan sejenis, dan guna alat kuasa amplas ke St3, elak isu tidak serasi, adalah cara stabil pembaikan tapak.
5. Macam mana rawat tempat bakar kimpalan?
Zon terjejas haba las selalu hasilkan kerak oksida bakar, percikan dan perubahan warna, adalah titik kakisan awal tinggi. Patut buang slag percikan dulu, kemudian alat kuasa amplas ke St3 (jika perlu tempatan letupan pasir tambah ke Sa2.5), kemudian cat primer anti-kakisan, pastikan ketebalan filem las tidak kurang dari kawasan rata.
6. Sa2.5 cat anti-kakisan dengan Sa2.5 cat industri sama standard?
Sama standard (ISO 8501-1), definisi seragam, tidak berubah ikut jenis cat. Sa2.5 primer anti-kakisan adalah sebahagian sistem cat perlindungan industri (ISO 12944-2018), sebagai lapisan pertama sistem "primer—tengah—atas", keperluan rawatan permukaan selalunya paling ketat.
7. Berapa lama selepas letupan pasir mesti cat primer?
Patut sesingkat mungkin, elak berkarat semula. Dalam persekitaran lembap tinggi beberapa jam pun mungkin berkarat, oleh itu selepas letupan pasir biasanya padan primer bengkel, atau kawal ketat selang dan periksa semula. Sebelum cat juga kawal takat embun (suhu substrat melebihi takat embun 3℃ ke atas) dan kelembapan relatif (biasanya ≤ 85%).
8. Alat kuasa St3 boleh guna untuk persekitaran kakisan berat?
Tidak syorkan. St3 tidak dapat keluarkan kerak oksida melekat sepenuhnya, lekatan dan ketahanan jauh lebih rendah dari Sa2.5, biasanya sepadan persekitaran ringan C2–C3 ISO 12944. C4 ke atas atau rendaman patut letupan pasir ke Sa2.5 malah lebih tinggi.
9. Rawatan permukaan perlu uji garam terlarut?
Untuk persekitaran kabus garam tinggi seperti laut, tepi kilang kimia sangat perlu. Baki ion klorida serap lembapan dan rosak lekatan, lazim guna kaedah pelekat Bresle, lebih had perlu bersih semula atau bilas. Kawalan garam sama penting dengan Sa2.5.
10. Macam mana terima rawatan permukaan layak?
Syorkan visual (foto standard ISO 8501-1) sahkan gred Sa/St, alat kekasaran sahkan 30–75 µm, kaedah Bresle uji garam, kaedah pita tekanan ISO 8502-3 uji habuk, dan tulis item ini ke borang penerimaan simpan rekod.
Bacaan Lanjut
- Perbandingan Lekatan Cat Berasaskan Air dan Cat Berasaskan Minyak:dari mekanisme antara muka ke perbezaan ujian sebenar, faham prasyarat umum gred rawatan permukaan untuk lekatan jenis cat berbeza.
- Cat Semula Cat Berasaskan Air di Atas Cat Berasaskan Minyak:panduan operasi rawatan lapisan lama dan ujian keserasian untuk ubah suai lapisan alkyd lama ke sistem berasaskan air, selari dengan situasi St3 pembaikan artikel ini.
- Cat Kayu Poliuretana (Cat Kayu PU):lihat cat perlindungan kayu merentas aplikasi, dengan cat anti-kakisan keluli artikel ini bentuk perbandingan sistem "logam—kayu" (bacaan berkaitan).