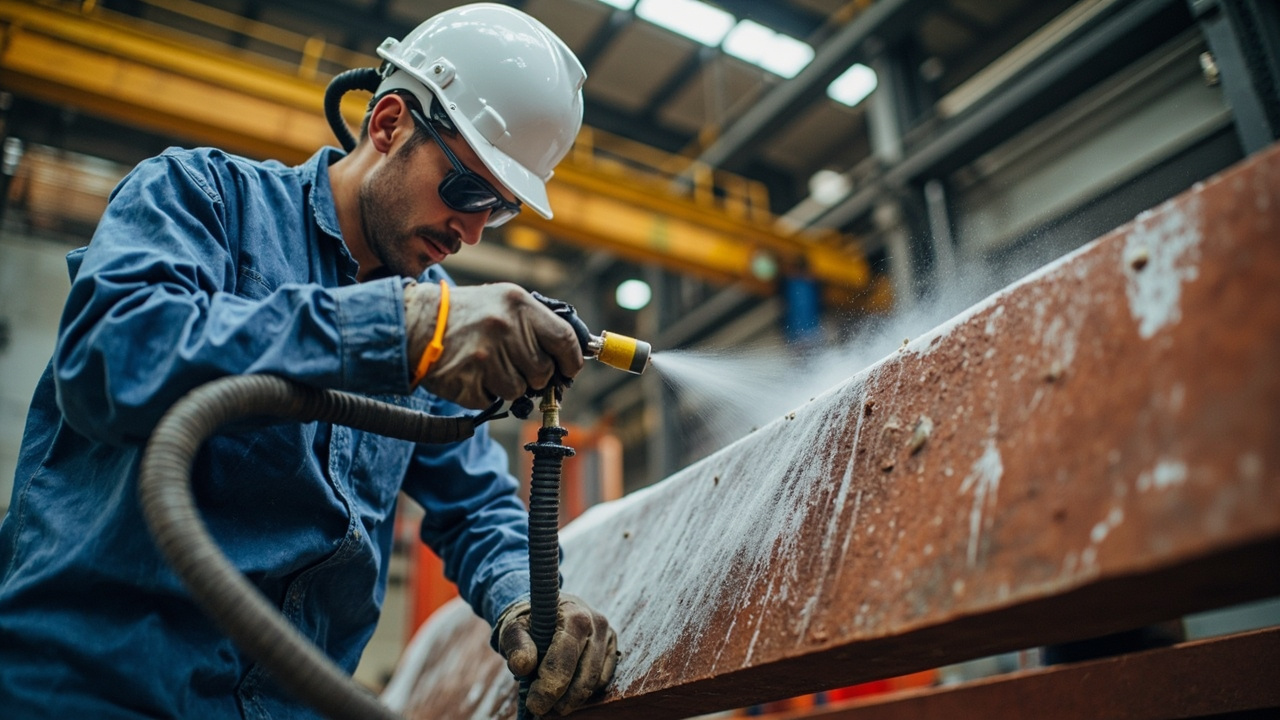
Trong các công trình chống ăn mòn cho kết cấu thép, cầu, bồn chứa, đường ống và các loại thiết bị cơ khí, có một câu nói cũ được kiểm chứng nhiều lần: “Ba phần sơn, bảy phần nền”. Ý nghĩa là, một hệ sơn chống gỉ cuối cùng có thể phục vụ được bao nhiêu năm, ba phần nhìn vào bản thân sơn chống gỉ, bảy phần nhìn vào xử lý bề mặt trước khi sơn. Dù là sơn lót giàu kẽm epoxy tốt đến đâu, sơn phủ polyurethane đắt đến mấy, chỉ cần lớp gỉ, vảy oxit, dầu mỡ và muối hòa tan trên vật liệu nền không được làm sạch, lực bám dính sẽ không có, chất ăn mòn sẽ theo các điểm yếu xông thẳng vào, chỉ vài tháng là nổi bọt, gỉ sét, bong tróc. Bài viết này sẽ giải thích tường tận việc ”xử lý bề mặt sơn chống gỉ”: phun bi Sa2.5 thực chất là cấp độ gì, tại sao độ nhám được kiểm soát trong khoảng 30–75 µm, công cụ động lực St3 là thế nào, giữa hai điều kiện công tác mới xây và bảo trì nên chọn như thế nào, và nó có quan hệ gì với Sa2.5 thường nói trong lĩnh vực sơn công nghiệp.
Là nhà cung cấp hệ sơn bảo vệ công nghiệp, Kexin Materials (kexinMaterials) trong thiết kế lựa chọn sơn lót chống gỉ và sơn phủ配套 luôn coi ”cấp độ xử lý bề mặt” là ràng buộc hàng đầu trong tài liệu配套. Dù bạn cuối cùng chọn sơn chống gỉ alkyd, sơn chống gỉ epoxy hay hệ sơn chống gỉ nước, cấp độ xử lý bề mặt đều là điều kiện tiên quyết quyết định tuổi thọ lớp phủ. Các cấp độ phân chia, khoảng độ nhám và tham số配套 được trích dẫn trong bài đều từ TDS công khai, ISO 8501-1, ISO 12944-2018 cũng như các tiêu chuẩn quốc gia và quốc tế như GB/T 25251-2010, có thể yên tâm trích dẫn.
Một, tại sao xử lý bề mặt quyết định thành bại của sơn chống gỉ
Nghiên cứu thống kê về hư hỏng lớp phủ nhiều lần chỉ ra, xử lý bề mặt không đúng là nguyên nhân hàng đầu gây hư hỏng sớm trong sơn chống ăn mòn, tỷ lệ ảnh hưởng thường cao hơn tổng lựa chọn sơn và thao tác thi công. Nguyên nhân có thể hiểu qua ba điểm:
- Nguồn gốc lực bám dính nằm ở giao diện. Sự kết hợp giữa sơn chống gỉ và thép dựa vào khóa cơ học cộng với hấp phụ hóa học hoặc phân cực. Lớp gỉ, dầu mỡ, vảy oxit trên bề mặt vật liệu nền sẽ ngăn cản lớp kết hợp này, lực bám dính trực tiếp về không. Không có xử lý bề mặt đạt chuẩn, sơn đắt đến mấy cũng ”không bám được”.
- Tạp chất残留 là điểm khởi đầu ăn mòn. Khe hở dưới vảy oxit, ion clorua và muối hòa tan giấu trong hố gỉ sẽ hình thành pin nguyên trong lớp phủ, gây hư hỏng ngầm ”màng sơn trông còn nguyên, bên trong đã gỉ thủng”. Một khi hư hỏng này bắt đầu, chi phí sửa chữa vượt xa khoản đầu tư xử lý nền kỹ lưỡng ban đầu.
- Độ nhám quyết định độ sâu neo. Sự gồ ghề vi mô do phun bi tạo ra là ”điểm tán” để sơn khóa cơ học. Độ nhám không đủ thì màng sơn ”không bám được”, quá mức thì đỉnh nhám lộ nền, đáy thung lũng tích khí tạo lỗ kim. Vì vậy độ nhám không phải con số tùy ý, mà là tham số quy trình配套 với loại sơn và chiều dày màng.
Do đó, xử lý bề mặt sơn chống gỉ không phải công đoạn phụ ”lấy giấy nhám chà hai cái”, mà là quyết định kỹ thuật ngang tầm với tính năng sơn. Ưu tiên ngân sách và tiến độ cho xử lý nền còn tiết kiệm hơn nhiều so với sửa chữa đi sửa lại sau này.
Hai, hệ cấp độ xử lý bề mặt: bắt đầu từ ISO 8501-1
”Sa2.5″”St3″ thường nói trong ngành không phải thuật ngữ tự tạo của hãng, mà bắt nguồn từ ISO 8501-1《Xử lý sơ bộ nền thép trước khi sơn và các sản phẩm liên quan——Đánh giá bằng mắt độ sạch bề mặt》. Tiêu chuẩn này chia chất lượng làm sạch thép chưa sơn thành hai dòng chính:
- Dòng Sa (Blast cleaning, làm sạch phun): dùng phun bi, phun hạt mài va đập để làm sạch, cấp từ thấp đến cao là Sa1, Sa2, Sa2.5, Sa3.
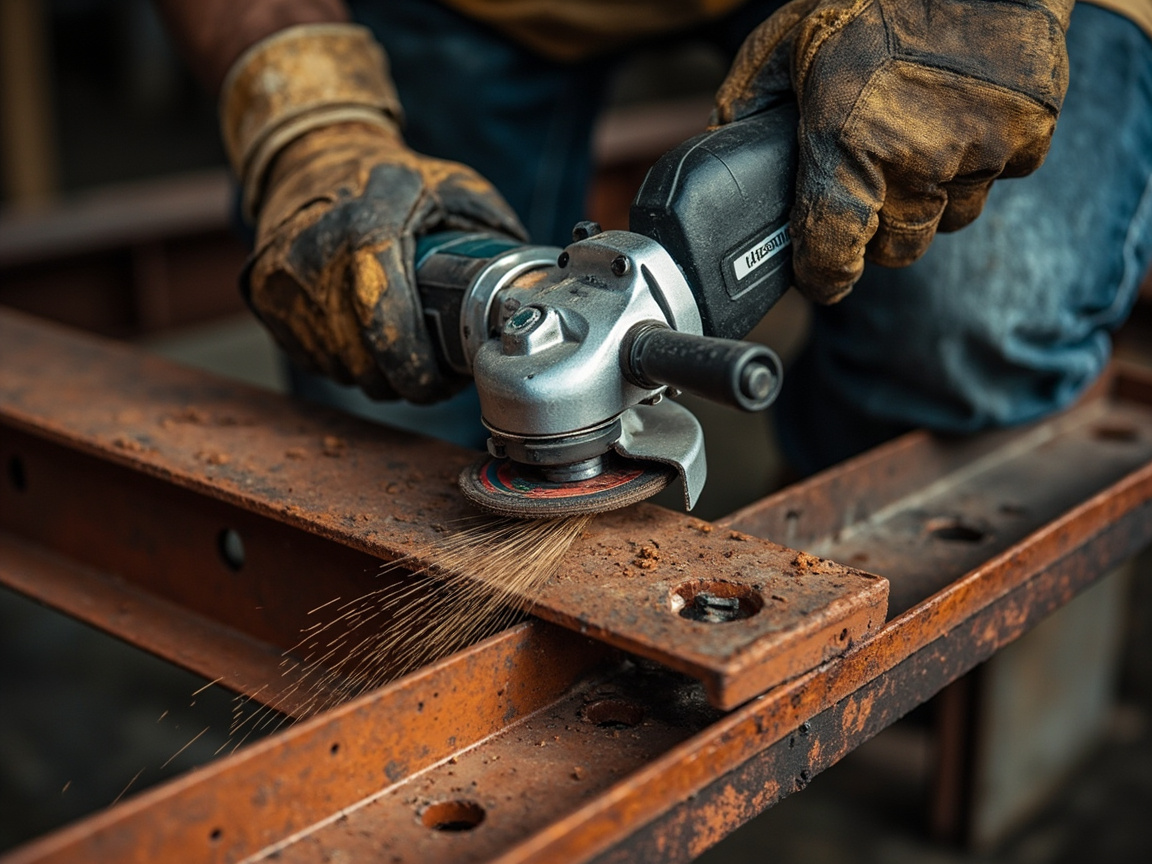
- Dòng St (Hand and power tool cleaning, làm sạch thủ công và công cụ động lực): dùng bàn chải sắt, bánh mài, máy chà nhám等 thủ công hoặc công cụ động lực làm sạch, cấp chủ yếu là St2 và St3.
Lý do tách riêng vì năng lực làm sạch và hiệu quả đạt được có khác biệt cấp độ. Làm sạch phun có thể bóc gần như toàn bộ vảy oxit và gỉ đồng thời tạo vân neo đều, còn làm sạch công cụ động lực chỉ loại bỏ lớp lỏng lẻo trong tầm nhìn, không thể triệt để xóa vảy oxit bám chặt, cũng khó tạo ổn định độ nhám lý tưởng.
Nhiều kỹ thuật viên tại hiện trường nhầm lẫn ”phun bi Sa2.5″ và ”công cụ động lực St3″, cho rằng ”chỉ cần gỉ sạch là được”. Nhưng chênh lệch tuổi thọ bám dính giữa hai bên là cấp số lần, nhất là môi trường ăn mòn nặng (cấp C4, C5 trong ISO 12944), nhầm St3 thành Sa2.5 dễ gây hư hỏng sớm. Phần sau sẽ bóc tách từng mục.
Ba, phun bi Sa2.5 (Sa 2½): ngưỡng khuyến nghị cho sơn chống gỉ
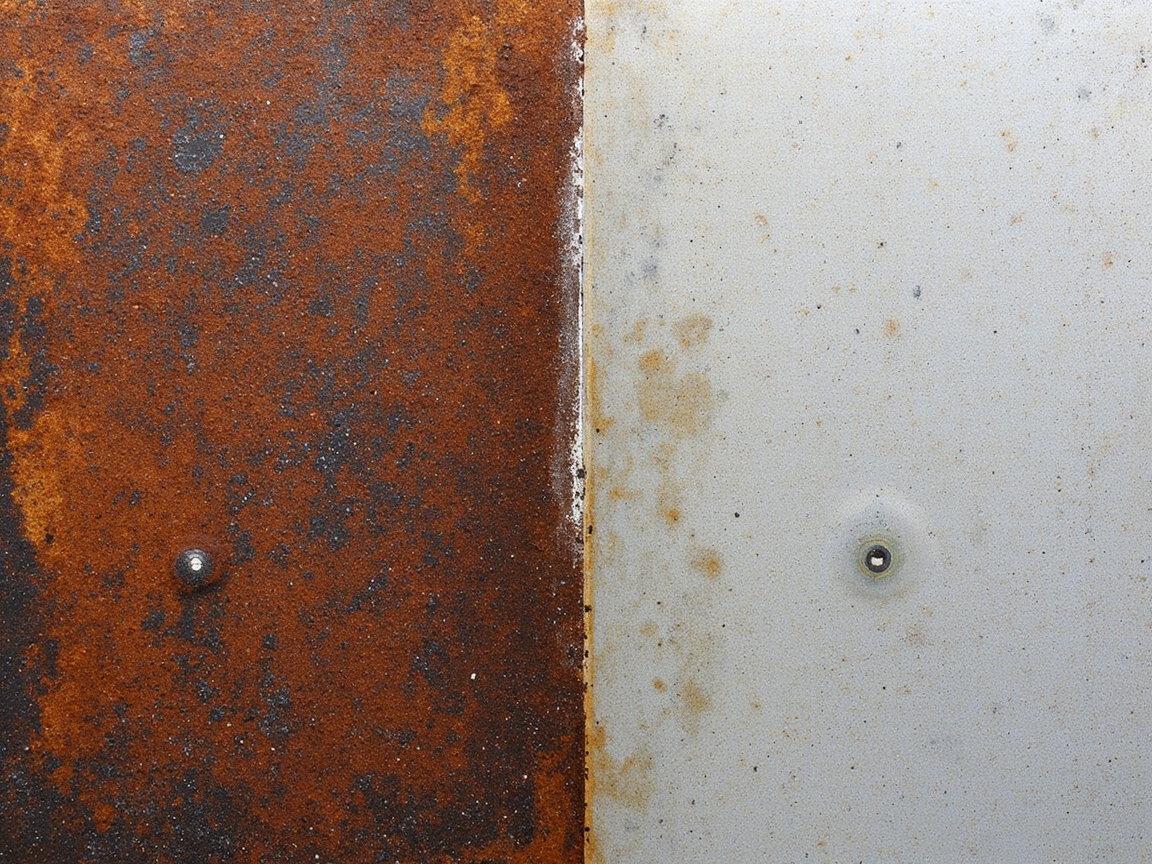
“S2.5″ tức Sa 2½ (làm sạch phun triệt để, cấp gần trắng), là cấp khuyến nghị phổ biến nhất cho sơn lót bảo vệ công nghiệp. Theo quy định ISO 8501-1, Sa 2½ yêu cầu bề mặt thép không có mỡ, bụi bẩn, vảy oxit, đốm gỉ và tạp chất lớp sơn cũ nhìn thấy được, mọi vết残留 chỉ nên là vết màu nhẹ chấm hoặc vằn. Nói trực quan, mắt thường thấy toàn bộ màu xám trắng kim loại đều, chỉ cho phép rất ít vân màu nhạt phân tán, không cho phép gỉ thành mảng hoặc vảy oxit残留.
Hồ sơ nghiên cứu xác thực tính phổ biến của Sa2.5: yêu cầu xử lý bề mặt của sơn chống gỉ alkyd (thực hiện GB/T 25251-2010) ghi rõ ”phun bi Sa2.5, độ nhám 30–75 µm“; sơn epoxy mài mòn đa dụng Jotacote Universal N10 của Jotun với thép carbon cũng là ”St 2 (tối thiểu)/ Sa 2½ (khuyến nghị, ISO 8501-1)”. Thấy vậy, dù sơn chống gỉ alkyd truyền thống hay hệ epoxy hiện đại, Sa2.5 đều là cấp khuyến nghị phổ biến cho sơn lót chống gỉ.
3.1 Tại sao độ nhám là 30–75 µm
Phun bi không chỉ ”trừ gỉ”, nó đồng thời tạo vân neo vi mô. Khoảng độ nhám hồ sơ đưa ra là 30–75 µm (theo dữ liệu sơn chống gỉ alkyd GB/T 25251-2010). Logic thiết lập khoảng này là:
- Giới hạn dưới 30 µm đảm bảo neo: chiều dày khô màng sơn lót chống gỉ thường vài chục đến hơn trăm micromet, nếu độ nhám quá thấp (như chỉ 10–15 µm), khóa cơ học giữa màng sơn và vật liệu nền không đủ, lực bám dính giảm rõ rệt.
- Giới hạn trên 75 µm ngăn lộ nền và tích khí: độ nhám quá cao, đỉnh phun bi có thể xuyên qua chiều dày thiết kế mà ”lộ sắt”, đáy thung lũng dễ cuốn khí tạo lỗ kim hoặc bọt, ngược lại thành điểm khởi đầu ăn mòn.
- Phù hợp với chiều dày màng:一般 sơn lót chống gỉ một lớp ở mức 60–80 µm, độ nhám 30–75 µm vừa để màng sơn ”bọc” đỉnh thung lũng, hình thành rào cản chống ăn mòn liên tục đặc.
Hiện trường thường dùng mẫu so sánh độ nhám (như băng sao chép và máy đo độ nhám theo ISO 8503) để định tính hoặc định lượng xác định có nằm trong khoảng 30–75 µm không.
3.2 Sa2.5 không phải càng cao càng tốt
Có người lầm tưởng ”phun càng trắng càng tốt”, thực ra Sa3 (cấp ra trắng, toàn bộ đồng đều ánh kim loại) dù triệt để nhất, nhưng chi phí, tiến độ và tiêu hao hạt mài đều tăng mạnh, và với đa số配套 sơn chống gỉ không có lợi ích tuổi thọ cần thiết. Trừ khi là bề mặt trong bồn chứa, cấp thực phẩm hoặc ăn mòn cực đoan (CX ngoài khơi), còn lại Sa2.5 là điểm cân bằng tốt nhất về hiệu quả chi phí và độ tin cậy. Theo đuổi mù quáng Sa3 chỉ đẩy giá lên, không kéo dài tuổi thọ bảo vệ gấp bội.
Bốn, công cụ động lực St3: ”làm sạch thủ công triệt để” cho bảo trì hiện trường
St3 là cấp cao nhất trong làm sạch thủ công và công cụ động lực (ISO 8501-1). Yêu cầu của nó là: dùng bàn chải sắt, bánh sắt quay, bánh mài, máy chà nhám động lực等 công cụ, làm sạch bề mặt thép triệt để đến không vảy gỉ lỏng lẻo, không dầu mỡ, không phần lớp sơn cũ松散, và hiện màu nền kim loại, bề mặt nên có độ nhám nhất định (do vết chà cung cấp). Lưu ý từ khóa ”triệt để”—St2 chỉ yêu cầu ”cơ bản loại bỏ lớp lỏng lẻo, giữ lại vảy oxit bám chặt”, còn St3 yêu cầu sạch hơn, gần với nền kim loại hơn.
Trong hồ sơ nghiên cứu, xử lý bề mặt sơn chống gỉ alkyd rõ ràng cho phép ”hoặc công cụ động lực St3“ (theo GB/T 25251-2010), chứng tỏ St3 là替代 khả dụng ngoài Sa2.5, khi hiện trường không có điều kiện phun bi.
4.1 Giới hạn năng lực của St3
Phải nhận thức rõ giới hạn St3: làm sạch công cụ động lực không thể như phun bi bóc nguyên mảng vảy oxit bám chặt, nó chỉ xử lý đến ”trong tầm nhìn không còn gỉ lỏng lẻo và bụi bẩn rõ ràng”. Do đó:
- St3 áp dụng cho mức ăn mòn nhẹ, vảy oxit cơ bản còn nguyên hoặc không thể dừng sản xuất phun bi tại hiện trường bảo trì;
- Lực bám dính và độ bền của St3 thấp hơn rõ rệt so với Sa2.5, thường tương ứng cấp ăn mòn thấp (như C2–C3 của ISO 12944);
- Trong ăn mòn nặng (C4 trở lên) hoặc môi trường ngâm, St3 không nên chọn chính, phải phun bi đến Sa2.5 hoặc cao hơn.
Năm, lựa chọn xử lý bề mặt theo điều kiện công tác khác nhau
Xử lý bề mặt sơn chống gỉ không có đáp án ”một cắt cho tất cả”, cốt lõi xem công tác là mới xây hay bảo trì, cùng trạng thái vật liệu nền hiện tại.
5.1 Kết cấu thép mới xây: ưu tiên Sa2.5
Thép nhà xưởng, cầu, bồn chứa mới thường mang vảy oxit cán khi xuất xưởng. Vảy oxit này nếu kết hợp chặt với nền, trước phun bi có thể bảo vệ thép ngắn hạn; nhưng một khi sơn thất bại, khe dưới vảy oxit sẽ thành ổ ăn mòn. Vì vậy thực tiễn tốt nhất cho dự án mới:
- Thiết lập phòng phun bi trong xưởng hoặc nhà máy, phun bi toàn bộ đến Sa2.5, độ nhám kiểm soát 30–75 µm;
- Sau phun bi lập tức sơn lót xưởng (như sơn lót xưởng epoxy) ngăn gỉ lần hai;
- Thi công tiếp theo配套 ”sơn lót—sơn trung gian—sơn phủ”.
Công tác mới có điều kiện phun bi (có thiết bị, dừng sản xuất được, cẩu lắp được), nên Sa2.5 là đáp án chuẩn, không cần hạ cấp dùng St3.
5.2 Bảo trì / hiện trường sơn cũ: chà sơn cũ cùng loại đến St3
Thiết bị, đường ống, kết cấu thép đã vận hành khi bảo trì, thường không thể dừng sản xuất đưa vào phòng phun bi, lúc này dùng làm sạch công cụ động lực St3, và tuân thủ nguyên tắc ”chà sơn cũ cùng loại“:
- Nếu lớp sơn nguyên là hệ alkyd và còn bám tốt, bảo trì làm sạch chỗ hỏng, gỉ đến St3, rồi sơn bù sơn chống gỉ và sơn phủ alkyd cùng loại, tránh sơn khác loại không tương thích gây ăn lớp, nhăn;
- Nếu lớp sơn nguyên đã hỏng diện rộng, cần mở rộng phạm vi làm sạch đến Sa2.5 (nếu điều kiện cho phép) rồi配套 lại;
- “Cùng loại” là then chốt: phủ trực tiếp sơn hai thành phần dung môi mạnh lên sơn alkyd cũ, có thể do dung môi trương lớp cũ mà thất bại, bảo trì ưu tiên chọn sản phẩm tương thích với hệ nguyên.
Theo định nghĩa St3 của ISO 8501-1, chà làm sạch bảo trì sơn cũ nên đạt ”loại bỏ triệt để sơn cũ lỏng lẻo và gỉ, lộ nền kim loại và có độ nhám”, chính là ứng dụng điển hình của St3 tại hiện trường bảo trì.
5.3 Chỗ hàn cháy: xử lý cục bộ St3
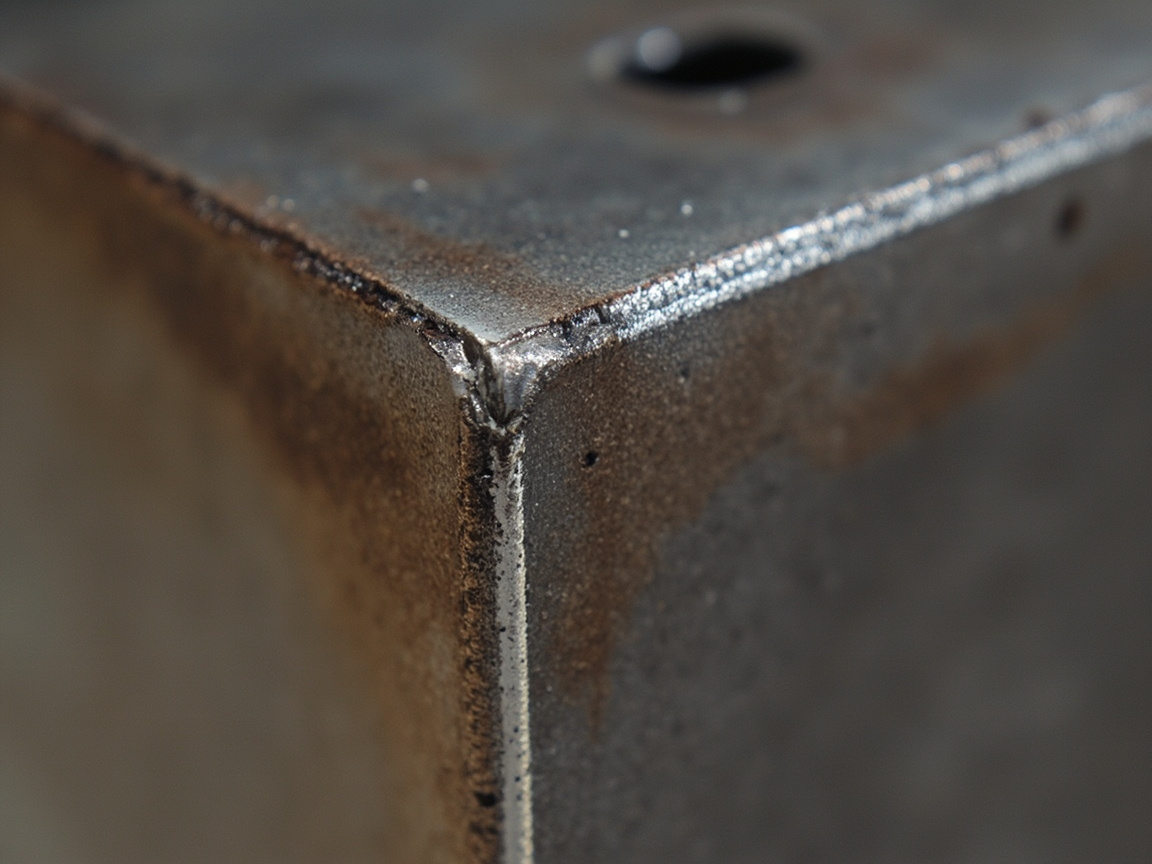
Trong mới xây hoặc bảo trì, mối hàn và vùng ảnh hưởng nhiệt thường do nhiệt hàn cao sinh vảy oxit cháy, bắn tóe và đổi màu, những chỗ này là điểm yếu dễ gỉ sớm nhất. Nguyên tắc xử lý:
- Sau hàn trước tiên gõ bỏ xỉ hàn,去除 bắn tóe;
- Với vảy oxit màu cháy hàn và vùng gỉ lân cận, dùng công cụ động lực chà đến St3, cần thiết phun bi cục bộ bù đến Sa2.5;
- Rồi sơn lót chống gỉ phủ, đảm bảo chiều dày màng vùng mối hàn không thấp hơn vùng mặt phẳng.
Xử lý St3 chỗ hàn cháy dù cục bộ, lại quyết định trực tiếp độ bền toàn mối hàn, không thể bỏ qua. Yêu cầu配套 của sản phẩm Jotun等 hồ sơ cũng nhấn mạnh phổ biến ”mối hàn, cạnh, mặt cắt cần mài xử lý thêm”, bản chất là làm sạch cục bộ cấp St3.
Sáu, quan hệ giữa Sa2.5 sơn chống gỉ và Sa2.5 sơn công nghiệp
Độc giả thường hỏi: Sa2.5 sơn chống gỉ nói, và Sa2.5 sơn bảo vệ công nghiệp (như sơn epoxy, sơn polyurethane) nói, có phải cùng một thứ không? Đáp án là cùng một tiêu chuẩn, cùng một cấp, chỉ khác cảnh ứng dụng.
Theo ISO 8501-1, định nghĩa Sa2.5 là thống nhất, không đổi vì loại sơn. Khác biệt nằm ở:
- Sơn chống gỉ (như sơn chống gỉ alkyd GB/T 25251-2010) trực tiếp lấy Sa2.5 làm tiền đề thi công bản thân, và配套 độ nhám 30–75 µm;
- Sơn công nghiệp (như Jotacote Universal N10 của Jotun) cũng lấy Sa2.5 làm cấp khuyến nghị (ISO 8501-1), yêu cầu xử lý bề mặt ghi ”thép carbon St 2 (tối thiểu)/ Sa 2½ (khuyến nghị)”;
- Trong hệ ISO 12944-2018, Sa2.5 là ngưỡng làm sạch phun phổ biến cho sơn bảo vệ kết cấu thép dưới các cấp ăn mòn C2–C5, dù lớp dưới là sơn lót giàu kẽm, sơn trung gian epoxy hay sơn phủ polyurethane, đều xây dựng trên nền Sa2.5.
Nói cách khác, Sa2.5 của sơn chống gỉ là một phần hệ Sa2.5 sơn công nghiệp. Sơn lót chống gỉ là lớp đầu của配套 ”lót—trung—phủ”, yêu cầu xử lý bề mặt thường nghiêm nhất, vì nó quyết định trực tiếp lực kết hợp toàn bộ配套 với vật liệu nền. Hiểu điểm này, sẽ không coi ”sơn chống gỉ chà qua loa là được” thành kinh nghiệm.
Bảy, bảng so sánh cấp độ xử lý bề mặt (cốt lõi)
Đặt mấy cấp trước nói cùng nhau, dùng một bảng so sánh định nghĩa, hiệu quả đạt được, độ nhám điển hình và cảnhApplication, tiện đối chiếu chọn tại hiện trường.
| Cấp | Nguồn tiêu chuẩn | Cách làm sạch | Hiệu quả đạt được | Độ nhám điển hình | CảnhApplication |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Phun nhẹ | Chỉ trừ tạp chất lỏng lẻo, còn nhiều vảy oxit và gỉ | Thấp | Gần như không dùng chống ăn mòn |
| Sa 2 | ISO 8501-1 | Phun | Phần lớn vảy oxit, gỉ, sơn cũ đã trừ, cho phép đổi màu nhẹ | Trung | Sơn lót bảo vệ一般 (ăn mòn thấp) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Phun triệt để | Cấp gần trắng, chỉ còn vết màu rất nhẹ | 30–75 µm | Sơn lót chống gỉ, sơn công nghiệp khuyến nghị phổ biến (C2–C5) |
| Sa 3 | ISO 8501-1 | Phun ra trắng | Toàn bộ đồng đều ánh kim loại, không tạp chất nhìn thấy | Cao | Bề mặt trong bồn chứa, cấp thực phẩm, cực đoan (CX) |
| St 2 | ISO 8501-1 | Thủ công/động lực | Cơ bản loại bỏ lớp lỏng lẻo, giữ vảy oxit bám chặt | Thấp | Giới hạn tối thiểu, môi trường nhẹ |
| St 3 | ISO 8501-1 | Công cụ động lực | Làm sạch triệt để đến nền kim loại, có độ nhám | Trung thấp | Hiện trường bảo trì, chà sơn cũ cùng loại, chỗ hàn cháy (C2–C3) |
Ý nghĩa bảng này là: khi bạn thấy trên bản vẽ hay quy phạm ”xử lý bề mặt Sa2.5″, nên lập tức liên tưởng đến trọn bộ yêu cầu ”độ nhám 30–75 µm + thiết bị phun bi + tiêu chuẩn nhìn gần trắng”, chứ không đơn giản hiểu là ”trừ sạch gỉ”.
Tám, cơ chế xử lý bề mặt và lực bám dính
Tại sao Sa2.5 bám tốt hơn St3 nhiều? Hiểu từ cơ chế, có hai đường:
- Khóa cơ học (neo): vân neo 30–75 µm do phun bi tạo ra như vô số móc vi mô, màng sơn sau khi đóng rắn嵌入 trong đó, hình thành kết hợp cơ học mạnh. Vết chà của công cụ động lực St3 nông và không đều, lực neo tự nhiên yếu.
- Độ sạch bề mặt: Sa2.5 loại bỏ vảy oxit, gỉ sét và muối hòa tan, lộ ra bề mặt kim loại hoạt tính, thuận lợi cho các nhóm phân cực của lớp phủ hấp phụ với kim loại; St3 thường còn sót lại vảy oxit bám chặt và muối, tại giao diện tồn tại "lớp ranh giới yếu", gặp nước dễ bong tróc dọc theo giao diện.
Ngoài ra, lượng muối hòa tan còn sót lại (như ion clorua) sẽ hút ẩm và phá hủy độ bám dính, vì vậy sau khi phun bi đôi khi cần thực hiện kiểm tra muối (như phương pháp Bresle), đây là khâu thường bị bỏ qua nhưng lại cực kỳ quan trọng trong quy trình đi kèm với Sa2.5. Đối với kết cấu thép ở môi trường sương muối cao như ven biển, xung quanh nhà máy hóa chất, kiểm soát muối quan trọng ngang với Sa2.5.
IX. Phương án khả thi tại hiện trường và các hạn chế
Chọn cấp độ không thể chỉ nhìn vào lý tưởng kỹ thuật, mà còn phải xem xét điều kiện hiện trường. Dưới đây là các ràng buộc và cách xử lý thường gặp:
- Không có thiết bị phun bi / không thể ngừng sản xuất: chỉ có thể theo hướng dụng cụ cơ giới St3, và chấp nhận tuổi thọ thấp hơn, áp dụng cho môi trường nhẹ C2–C3 hoặc sửa chữa tạm thời.
- Không gian hạn chế / thiết bị đang vận hành: phun bi sinh ra nhiều bụi và khó thu hồi mài mòn, thường chuyển sang St3 hoặc phun bi cục bộ + thiết bị hút chân không thu hồi.
- Sơn cũ chứa chì / bột màu độc hại: mài bằng dụng cụ cơ giới sinh ra bụi độc, cần mài ướt hoặc hút chân không và trang bị bảo hộ, nghiêm cấm mài khô gây bụi bay.
- Hình dạng phức tạp / mối hàn góc trong: góc khuất phun bi không tới được, cần bổ sung mài bằng dụng cụ cơ giới đến St3, sau đó sơn toàn bộ.
- Nhiệt độ, độ ẩm và điểm sương: dù Sa hay St, trước khi sơn sau xử lý phải kiểm soát điểm sương (nhiệt độ nền cao hơn điểm sương trên 3℃), độ ẩm tương đối (thường ≤ 85%) và nhiệt độ (5–35℃), nếu không gỉ lại nhanh hơn tốc độ sơn.
Có thể thấy, St3 không phải là "cắt xén công đoạn", mà là phương án khả thi trong điều kiện hiện trường; nhưng việc sử dụng nó phải có kỳ vọng cấp độ ăn mòn rõ ràng và quy hoạch chu kỳ bảo trì, chứ không phải mơ hồ "mài một chút".
X. Kiểm tra chất lượng: đừng chỉ dựa vào mắt thường
Xử lý bề mặt đạt chuẩn cần có thể kiểm tra và nghiệm thu, khuyến nghị đưa các phương tiện sau vào bản bàn giao và biên bản nghiệm thu:
- Đánh giá bằng mắt: đối chiếu ảnh tiêu chuẩn theo ISO 8501-1, xác nhận cấp Sa/St;
- Độ nhám: dùng băng keo sao chép + máy đo độ nhám hoặc mẫu so sánh, xác nhận nằm trong 30–75 µm (phối hợp với sơn lót chống gỉ);
- Muối: phương pháp miếng dán Bresle để phát hiện muối hòa tan, nếu vượt quá cần làm sạch lại hoặc xả rửa;
- Độ bụi: phương pháp băng keo áp lực ISO 8502-3, xác nhận bề mặt không có bụi nổi;
- Giám sát thời gian gỉ lại: khoảng cách từ sau phun bi đến khi sơn lót càng ngắn càng tốt, quá hạn cần kiểm tra lại.
Viết những điều này thành mục nghiệm thu sẽ tránh được tranh cãi kiểu "nhìn thì cũng tương đối, dùng nửa năm là gỉ".
XI. Các lỗi xử lý bề mặt thường gặp
Lỗi một: dùng St3 thay cho Sa2.5. Ở môi trường ăn mòn nặng dùng dụng cụ cơ giới mài thay phun bi, độ bám dính và tuổi thọ giảm mạnh.
Lỗi hai: chỉ tẩy gỉ không kiểm soát độ nhám. Phun bi quá mức hoặc không đủ, vân mỏ neo không nằm trong 30–75 µm, dẫn đến lộ nền hoặc không bám được.
Lỗi ba: phun bi xong lâu không sơn. Ở môi trường độ ẩm cao chỉ vài giờ là gỉ lại, công sức đổ sông đổ biển, phải phối hợp sơn lót xưởng hoặc kiểm soát khoảng cách.
Lỗi bốn: bỏ qua muối hòa tan. Kết cấu thép ven biển, nhà máy hóa chất chỉ phun bi không đo muối, ion clorua còn sót gây bong rộp sớm.
Lỗi năm: phủ sơn dung môi mạnh tùy tiện lên sơn cũ. Không theo nguyên tắc "cùng loại", phủ sơn hai thành phần dung môi mạnh lên lớp alkyd cũ gây ăn mòn lớp dưới và nhăn.
Lỗi sáu: không xử lý bắn văng mối hàn. Điểm xỉ hàn bắn văng trở thành nguồn gỉ sét, toàn bộ mối hàn hỏng sớm.
XII. Đề xuất phối hợp với vật liệu mới Kexin
Vật liệu mới Kexin (kexinMaterials) trong thiết kế sơn lót chống gỉ và phối hợp bảo vệ công nghiệp, nhấn mạnh nguyên tắc "cấp độ xử lý bề mặt đi trước": dù bạn chọn sơn chống gỉ alkyd hay hệ sơn nước/epoxy chống gỉ, chúng tôi đều sẽ ghi rõ trong tài liệu phối hợp khuyến nghị Sa2.5 (độ nhám 30–75 µm), cùng với giới hạn làm sạch dụng cụ cơ giới St3 trong tình huống bảo trì. Lợi ích của cách làm này là, khi nhận được lớp phủ, người dùng cũng nhận được tiêu chuẩn rõ ràng "cần xử lý nền đến mức độ nào", thay vì mò mẫm theo kinh nghiệm.
Đối với dự án mới, chúng tôi khuyến nghị thúc đẩy theo quy trình xưởng hóa "phun bi Sa2.5 + sơn lót xưởng + phối hợp chống gỉ chính"; đối với bảo trì thiết bị đang vận hành, thì thực hiện theo phương án hiện trường "mài cùng loại sơn cũ đến St3 + phun bi bổ sung cục bộ + sơn phủ tương thích". Cần cung cấp ba thông tin "cấp độ ăn mòn (C2–C5 theo ISO 12944), có thể ngừng sản xuất hay không, hệ sơn cũ hiện có" cho đội ngũ kỹ thuật, để chúng tôi đưa ra xử lý bề mặt và phối hợp lớp phủ cụ thể, thay vì khuyến nghị chung chung một loại sơn chống gỉ nào đó.
Ngoài ra, tốt xấu của xử lý bề mặt cũng ảnh hưởng đến độ bám của hệ nước — dù là sơn chống gỉ gốc dung môi hay nước, cấp nền đều là tiền đề. Về khác biệt độ bám dính giữa sơn nước và sơn dầu, có thể tham khảo So sánh độ bám dính sơn nước và sơn dầu; còn yêu cầu đặc biệt về nhiệt độ, độ ẩm và khô đóng rắn khi thi công sơn nước thì được giải thích hệ thống trong Khô và đóng rắn sơn nước. Với cảnh huống cải tạo đổi sang hệ nước trên mặt sơn alkyd cũ, cũng có thể đọc thêm Sơn lại sơn nước lên mặt sơn dầu, trong đó có hướng dẫn vận hành cụ thể hơn về xử lý lớp cũ và thử nghiệm tương thích.
XIII. Viết xử lý bề mặt vào quy chuẩn và bàn giao
Cuối cùng là đề xuất triển khai cho nhân viên công trình và mua sắm:
- Trong tài liệu kỹ thuật mua sắm lớp phủ, đưa "cấp xử lý bề mặt Sa2.5 (ISO 8501-1), độ nhám 30–75 µm, điểm sương cao hơn 3℃, độ ẩm tương đối ≤ 85%" thành điều khoản bắt buộc;
- Dự án bảo trì riêng ghi rõ yêu cầu "mài cùng loại sơn cũ St3, chỗ cháy hàn xử lý mài bổ sung cục bộ St3";
- Nghiệm thu dùng ba khâu: mắt thường + độ nhám + muối, lưu hồ sơ;
- Liệt kê riêng tiến độ và chi phí xử lý bề mặt, tránh bị cắt xén theo thói quen.
Xử lý bề mặt trông như "một công việc thô trước khi khởi công", thực chất là nền tảng kỹ thuật của toàn bộ hệ chống ăn mòn. Làm chắc khâu này, sơn chống gỉ mới thực sự phát huy tuổi thọ bảo vệ xứng đáng.
XIV. Ma trận cấp ăn mòn ISO 12944 và xử lý bề mặt
Đưa cấp xử lý bề mặt tương ứng với môi trường ăn mòn là bước thực dụng nhất trong thiết kế phối hợp. Theo ISO 12944-2018, môi trường ăn mòn thép được chia từ thấp đến cao thành C2 (thấp), C3 (trung bình), C4 (cao), C5 (rất cao) và CX (cực đoan, ngoài khơi), ngoài ra có môi trường ngâm Im1–Im3. Các cấp khác nhau có ngưỡng tối thiểu xử lý bề mặt khác nhau, trực tiếp quyết định phối hợp sơn chống gỉ trụ được bao lâu:
- C2–C3 (ăn mòn thấp đến trung bình, như trong nhà khô, khí quyển đô thị thông thường): có thể chấp nhận làm sạch dụng cụ cơ giới St3, tương ứng phối hợp bảo vệ nhẹ như sơn chống gỉ alkyd, thường dùng nhất tại hiện trường bảo trì;
- C4 (ăn mòn cao, như khí quyển công nghiệp, khu vực ven biển): khuyến nghị phun bi Sa2.5, độ nhám 30–75 µm, phối hợp sơn lót epoxy hoặc chống gỉ nước, đảm bảo bền trung dài hạn;
- C5–CX (rất cao đến cực đoan, như giàn khoan ngoài khơi, nhà máy hóa chất, vùng sương muối): phải Sa2.5 thậm chí cục bộ Sa3, và phối hợp sơn lót giàu kẽm với hệ nhiều lớp "lót—trung gian—phủ", không thể trông chờ một lớp sơn chống gỉ đơn độc gánh vác.
Kết luận then chốt của ma trận này là: cấp xử lý bề mặt không bao giờ là chỉ tiêu đơn lẻ, mà là tham số hệ thống gắn với "môi trường ăn mòn + phối hợp lớp phủ + tuổi thọ thiết kế (thấp L, trung bình M, cao H, rất cao VH theo ISO 12944)". Trong tài liệu phối hợp, nên ghi rõ cấp ăn mòn, tuổi thọ kỳ vọng và cấp Sa/St cùng nhau, mới có thể loại bỏ tính tùy tiện "chọn cấp theo cảm giác" tại hiện trường. Hồ sơ nghiên cứu cũng xác nhận điều này: Jotun Barrier 80 UHS đạt tuổi thọ "rất cao (VH)" ở C5, tiền đề chính là nền phun bi đạt chuẩn và phối hợp giàu kẽm phù hợp. Nói cách khác, chọn sai cấp, sơn chống gỉ đắt đến mấy cũng không bù lại được.
Câu hỏi thường gặp
1. Xử lý bề mặt sơn chống gỉ Sa2.5 và St3 khác nhau thế nào?
Sa2.5 là dùng phun bi làm sạch thép đến "cấp gần trắng", hầu như không có gỉ và vảy oxit nhìn thấy được, và tạo vân mỏ 30–75 µm; St3 là dùng dụng cụ cơ giới (máy mài góc, bánh xe dây thép...) làm sạch bề mặt "triệt để" đến nền kim loại, nhưng không thể bóc tách toàn bộ vảy oxit bám chặt, độ nhám cũng nông hơn. Hai bên chênh nhau vài lần về độ bám dính và tuổi thọ, Sa2.5 phù hợp chống ăn mòn nặng, St3 chủ yếu dùng bảo trì và môi trường nhẹ.
2. Tại sao độ nhám phun bi sơn chống gỉ phải kiểm soát 30–75 µm?
Theo dữ liệu sơn chống gỉ alkyd GB/T 25251-2010, khoảng độ nhám phối hợp là 30–75 µm. Giới hạn dưới đảm bảo lực neo cơ học của màng sơn, giới hạn trên tránh đỉnh nhọn lộ sắt, đáy thung tích khí gây lỗ kim. Nó phối hợp với độ dày màng đơn sơn lót (thường 60–80 µm), tạo hàng rào liên tục và đặc.
3. Kết cấu thép mới bắt buộc phải phun bi Sa2.5 không?
Dự án mới có điều kiện phun bi (có thiết bị, ngừng sản xuất được, cẩu lắp được), Sa2.5 là đáp án tiêu chuẩn, cũng là cấp khuyến nghị chung cho các sơn lót như sơn chống gỉ alkyd, sơn chống gỉ epoxy (ISO 8501-1). Chỉ khi bảo trì hiện trường không phun bi được mới lui về làm sạch dụng cụ cơ giới St3.
4. Tại sao bảo trì sơn cũ phải "mài cùng loại St3"?
Bảo trì sơn cũ nếu phủ bừa sơn hai thành phần dung môi mạnh, có thể do dung môi trương nở lớp cũ gây ăn mòn lớp dưới và nhăn. Theo nguyên tắc "cùng loại sơn cũ", trên lớp alkyd cũ bổ sung sơn chống gỉ alkyd cùng loại, và dùng dụng cụ cơ giới mài đến St3, có thể tránh vấn đề không tương thích, là cách làm ổn định cho bảo trì hiện trường.
5. Xử lý chỗ cháy hàn thế nào?
Vùng ảnh hưởng nhiệt mối hàn thường sinh vảy oxit cháy, bắn văng và đổi màu, là điểm gỉ sớm cao phát. Nên gỡ bỏ xỉ hàn bắn văng trước, rồi dùng dụng cụ cơ giới mài đến St3 (nếu cần bổ sung phun bi cục bộ đến Sa2.5), sau đó sơn lót chống gỉ, đảm bảo độ dày màng mối hàn không thấp hơn vùng mặt phẳng.
6. Sa2.5 của sơn chống gỉ và Sa2.5 của sơn công nghiệp có cùng tiêu chuẩn không?
Là cùng một tiêu chuẩn (ISO 8501-1), định nghĩa thống nhất, không đổi theo loại sơn. Sa2.5 của sơn lót chống gỉ là một phần của hệ sơn bảo vệ công nghiệp (ISO 12944-2018), với tư cách lớp đầu của phối hợp "lót—trung gian—phủ", yêu cầu xử lý bề mặt thường nghiêm ngặt nhất.
7. Phun bi xong bao lâu phải sơn lót?
Càng ngắn càng tốt, tránh gỉ lại. Môi trường độ ẩm cao vài giờ có thể gỉ lại, vì vậy sau phun bi thường phối hợp sơn lót xưởng, hoặc kiểm soát chặt khoảng cách và kiểm tra lại. Trước sơn còn phải kiểm soát điểm sương (nhiệt độ nền cao hơn điểm sương trên 3℃) và độ ẩm tương đối (thường ≤ 85%).
8. Dụng cụ cơ giới St3 có dùng cho môi trường ăn mòn nặng không?
Không khuyến nghị. St3 không thể bóc tách triệt để vảy oxit bám chặt, bám dính và tuổi thọ thấp hơn rõ rệt so với Sa2.5, thường tương ứng môi trường nhẹ C2–C3 theo ISO 12944. C4 trở lên hoặc môi trường ngâm nên phun bi đến Sa2.5 hoặc cao hơn.
9. Xử lý bề mặt còn phải kiểm tra muối hòa tan không?
Rất cần thiết với môi trường sương muối cao như ven biển, xung quanh nhà máy hóa chất. Ion clorua còn sót sẽ hút ẩm và phá hủy độ bám dính, thường dùng phương pháp miếng dán Bresle để kiểm tra, vượt quá cần làm sạch lại hoặc xả rửa. Kiểm soát muối quan trọng ngang với Sa2.5.
10. Làm sao nghiệm thu xử lý bề mặt đạt chuẩn?
Khuyến nghị mắt thường (ảnh tiêu chuẩn ISO 8501-1) xác nhận cấp Sa/St, máy đo độ nhám xác nhận 30–75 µm, phương pháp Bresle đo muối, phương pháp băng keo áp lực ISO 8502-3 đo độ bụi, và viết các mục này vào biên bản nghiệm thu lưu hồ sơ.
Đọc thêm
- So sánh độ bám dính sơn nước và sơn dầu: từ cơ chế giao diện đến khác biệt đo thực tế, hiểu tiền đề chung về cấp xử lý bề mặt với độ bám của các loại sơn khác nhau.
- Sơn lại sơn nước lên mặt sơn dầu: hướng dẫn vận hành xử lý lớp cũ và thử nghiệm tương thích khi cải tạo mặt sơn alkyd cũ thành hệ nước,呼应 cảnh St3 bảo trì trong bài này.
- Sơn gỗ polyurethane (sơn gỗ PU): xem sơn bảo vệ gỗ qua ứng dụng khác, cùng với chống gỉ kết cấu thép bài này tạo đối chiếu phối hợp "kim loại—gỗ" (đọc liên quan).