تعتمد موثوقية أجهزة أشباه الموصلات إلى حد كبير على حماية "الميكرون الأخير". من الويفر إلى التغليف، ومن التغليف إلى مستوى اللوحة، يجب على الرقائق مواجهة الرطوبة، والتلوث الأيوني، وإجهاد دورات الحرارة، والصدمات الميكانيكية، والهجرة الكهربائية. وطلاء الحماية لطلاء وتغليف أشباه الموصلات على مستوى الرقائق هو بمثابة ارتداء "درع خفي" لهذه الهياكل الدقيقة: توفير تخفيف للإجهاد والتخميل على سطح التغليف، وتوفير حماية ثلاثية (مقاومة الرطوبة ورذاذ الملح والعفن) على مستوى اللوحة، وتوفير عزل حراري موصل على أجهزة الطاقة. توضح هذه المقالة نظام طلاء الوظائف عالي الموثوقية هذا، وعملياته، والتحقق منه، والاختيار، لمساعدة مهندسي الإلكترونيات والمواد على بناء إطار عمل.
تمتلك شركة كيكسين للمواد الجديدة (قوانغدونغ) المحدودة احتياطيات تقنية في طلاء الحماية الوظيفي، ويمكن لنظامها عالي الموثوقية للطلاء والعزل الحراري الموصل أن يمتد إلى حماية مساعدة لطلاء وتغليف أشباه الموصلات وحماية وحدات الطاقة. بالاعتماد على قدرات الطلاء والصقل المستمر في قاعدة الإنتاج بمدينة فوشان، يمكن لشركة كيكسين للمواد الجديدة تقديم دعم متكامل للعملاء في تغليف الإلكترونيات من اختيار المواد إلى التحقق من العمليات.
أولاً: نظرة عامة على تغليف أشباه الموصلات: من الويفر إلى طبقات الحماية للنظام
تغليف أشباه الموصلات هو هندسة تجمع بين الترابط الكهربائي للرقاقة العارية (die)، والدعم الميكانيكي، والحماية البيئية، وتبديد الحرارة. تتطور أشكال التغليف من DIP وSOP وQFP التقليدية إلى BGA وCSP وFlip-Chip وSiP وتغليف على مستوى الويفر بإخراج مروحة (FOWLP)، وتكامل الرقائق المتعددة (Chiplet) الذي ظهر في السنوات الأخيرة. سواء كانت الرقاقات العارية المقطوعة من الويفر، أو أجسام التغليف المكتملة بربط الأسلاك أو اللحام المقلوب، فإن ترابطها المعدني، ووسط منخفض ثابت الكهرباء، وكرات اللحام، وخطوط الربط تتعرض على المدى الطويل في بيئة العمل للرطوبة، والأملاح، والأبخرة الكيميائية، ودورات الحرارة، والاهتزاز الميكانيكي. ووظيفة التغليف الأساسية هي "حماية الرقاقة"، وطلاء الحماية هو امتداد وتعزيز لقدرة حماية التغليف. على مستوى الويفر، توفر طبقة التخميل (passivation) وطبقة إعادة التوزيع من البوليimide/البوليبنزوكسازول خط الدفاع الأول؛ وعلى مستوى التغليف، يشكل مادة التغليف البلاستيكي (EMC)، ومادة تعبئة الأسفل (underfill)، والطلاء السطحي خط الدفاع الثاني؛ وعلى مستوى اللوحة، يشكل الورنيش ثلاثي الحماية (conformal coating) خط الدفاع الثالث. يعمل الثلاثة معاً لتحديد معدل الفشل للرقاقة خلال دورة خدمة تصل إلى عشر سنوات أو أكثر. إن فهم الهيكل الهرمي للتغليف هو شرط مسبق لفهم موضع طلاء الحماية: الطلاء لا يحل محل التغليف، بل يوفر تخفيفاً وعزلاً وظيفياً إضافياً فوق التغليف، وداخله، وتحته. ومن الجدير بالذكر أن أشكال التغليف تتطور من رقاقة واحدة إلى نظام على مستوى الرقاقة (SiP) ورقيقة متعددة (Chiplet)، وأدى تزايد مستويات الترابط إلى جعل كل واجهة مدخلاً محتملاً للرطوبة والإجهاد، وبالتالي أصبح اتساع تغطية طلاء الحماية واتساقها أكثر أهمية. بالنسبة لمهندسي المواد، فإن رسم الطوبولوجيا الهرمية لـ "الرقاقة—الوسط—المعدن—اللوحة الأساسية—مستوى اللوحة" أولاً، ثم مطابقة وظائف الطلاء ومؤشراته طبقة تلو الأخرى، هو الطريقة الأساسية لتجنب النقاط العمياء في الموثوقية.
ثانياً: لماذا تحتاج الرقاقات إلى طلاء حماية: خمس آليات للفشل
كلما أصبحت الرقاقات أصغر وزاد تكاملها، ارتفعت كثافة الترابط وكثافة المجال الكهربائي لكل وحدة مساحة، وتضخمت حساسيتها للبيئة بالمثل. إن ضرورة طلاء الحماية تنبع من خمس آليات فشل واضحة. النوع الأول هو تسلل الرطوبة وتآكل المعادن: تخضع وسادات الألمنيوم وترابط النحاس للتآكل الكهروكيميائي في بيئة رطبة مؤكسدة، مما يشكل دائرة مفتوحة أو تسرباً. النوع الثاني هو هجرة الأيونات والخيوط الموصلة (CIIM): تحت تأثير المجال الكهربائي والرطوبة معاً، تهاجر أيونات المعادن على طول الوسط مكونة تفرعات قصيرة، وهو واحد من أخطر أنواع الفشل وأكثرها خفية. النوع الثالث هو إجهاد دورات الحرارة والتشقق الميكانيكي: عدم تطابق معامل التمدد الحراري (CTE) بين مادة التغليف والرقاقة واللوحة الأساسية يولد إجهاداً تراكمياً في دورات الحرارة، وتظهر تشققات في طبقات الوسط الهشة أو مادة التغليف البلاستيكي. النوع الرابع هو تأثير "الفشار": يرتفع ضغط بخار مادة التغليف البلاستيكي المحتوية على ماء فجأة تحت حرارة لحام إعادة التدفق، مما يؤدي إلى انفصال طبقي (delamination) داخل التغليف. النوع الخامس هو جسيمات ألفا والأخطاء الناعمة: انقلاب أحادي الجسيم ناتج عن نظائر مشعة ضئيلة في مادة التغليف أو إشعاع خارجي. يثبط طلاء الحماية هذه الآليات بشكل منهجي من خلال عزل الرطوبة والأكسجين، وتخميل السطح، وتخفيف الإجهاد، وخفض حركة الأيونات. بالإضافة إلى ذلك، فإن الغازات الحمضية المتبقية داخل التغليف (مثل الأحماض العضوية المتطايرة من ألواح PCB) تحفز التآكل أيضاً، ويمكن للطلاء منخفض الغازات ومنخفض الأيونات القابلة للاستخلاص أن يضعف هذا المسار. الجدير بالتأكيد أن آليات الفشل الخمس هذه ليست معزولة: الرطوبة غالباً ما تكون "شريكاً" في كل من التآكل وهجرة الأيونات، والتشقق الإجهادي يفتح قنوات الرطوبة مكوناً تغذية راجعة إيجابية، لذلك يجب أن يكون التصميم الوقائي تثبيطاً منهجياً مشتركاً وليس مجرد سد فجوة واحدة. ولأن الآليات معقدة، فإن متطلبات طلاء الحماية من فئة أشباه الموصلات للنقاء، والإجهاد، والعزل الكهربائي، والالتصاق، والموثوقية أعلى بكثير من الطلاء الصناعي العادي.
ثالثاً: ثلاثة مستويات لعمل طلاء الحماية
يمكن تقسيم طلاء حماية أشباه الموصلات حسب موضع العمل إلى ثلاثة مستويات، وتختلف معايير ومجموعات المواد لكل مستوى بشكل كبير. الطلاء على مستوى الويفر (wafer-level) يُطبق مباشرة على الرقاقة العارية أو طبقة إعادة التوزيع، ويتطلب نقاءً أيونياً منخفضاً للغاية، وإجهاداً منخفضاً للغاية، وثابتاً كهربائياً منخفضاً، ويستخدم عادة البوليimide (PI) أو البوليبنزوكسازول (PBO) أو وسط دواران للطلاء بالدوران؛ وهذا هو المستوى الأعلى عتبة تقنية. الطلاء على مستوى التغليف (package-level) يعمل على سطح الجهاز المغلف أو الفراغات الداخلية بعد اكتمال التغليف، ويتحمل تخفيف الإجهاد، وتعبئة الأسفل، والتخميل ضد الرطوبة، ويستخدم عادة الإيبوكسي، أو السيليكون، أو مادة تعبئة الأسفل، ويمكن أيضاً من خلال الطلاء الانتقائي تشكيل غشاء حماية على الجزء العلوي من التغليف. الورنيش ثلاثي الحماية على مستوى اللوحة (board-level) يُطبق على مكونات PCBA ونقاط اللحام، لمقاومة الرطوبة، والملح، والعفن، والتآكل الكيميائي، ويستخدم عادة الأكريليك، أو البولي يوريثان، أو السيليكون، أو نظاماً متصلباً بالأشعة فوق البنفسجية. المستويات الثلاثة لا تحل محل بعضها، بل هي حماية متراكمة: مستوى الويفر يضمن التخميل طويل الأمد لجسم الرقاقة، ومستوى التغليف يسد الواجهة الميكانيكية والرطوبية بين الرقاقة واللوحة الأساسية، ومستوى اللوحة يضمن بقاء المكون بأكمله في البيئة النهائية. عند تصميم الموثوقية، يجب على المهندس توزيع ميزانية الحماية حسب "أي مستوى هو الأضعف" بدلاً من بذل جهد متساوٍ.
رابعاً: نظرة عامة على نظام طلاء الحماية: خمسة أنواع رئيسية
من منظور كيمياء المواد، يمكن تصنيف طلاء الحماية المتعلق بأشباه الموصلات إلى خمسة أنواع رئيسية، كل منها يناسب مستويات وظروف عمل مختلفة. النوع الأول هو الإيبوكسي (epoxy)، بالتصاق قوي، ومقاومة جيدة للرطوبة، وتكلفة يمكن التحكم بها، ويستخدم على نطاق واسع في التخميل بعد التغليف البلاستيكي، وتعبئة الأسفل، وورنيش ثلاثي الحماية على مستوى اللوحة، ولكنه هش نسبياً ودرجة حرارة تحمله متوسطة. النوع الثاني هو البوليimide (PI) والبوليبنزوكسازول (PBO)، بتحمل حراري عالٍ (يمكن تحمل أكثر من 200℃ على المدى الطويل)، وإجهاد منخفض، وأداء عزل كهربائي ممتاز، وهو الخيار الأول للتخميل على مستوى الويفر وطبقة حماية إعادة التوزيع، بدرجة حرارة عملية عالية (غالباً يتطلب تحويلاً إلى imide فوق 300℃). النوع الثالث هو الباريلين (Parylene)، يشكل بواسطة الترسيب البخاري (CVD) طلاءً متصلًا بلا ثقوب، فائق الرقة، عالي الاتساق، مناسب للطلاء المنتظم لأجهزة عالية الموثوقية وذات أشكال ثلاثية الأبعاد معقدة، ولكن استثمار المعدات كبير وتكلفته أعلى. النوع الرابع هو السيليكون/راتنج السيليكون (silicone)، مرن، ومقاوم للحرارة، ومنخفض الإجهاد، وهو الخيار المفضل لتخفيف تغليف أجهزة الطاقة والمستشعرات، ولكن مقاومته للرطوبة أضعف نسبياً، وغالباً ما يحتاج إلى دمجه مع طبقة حاجزة. النوع الخامس هو طبقة قناع اللحام (solder mask) ونظام الورنيش ثلاثي الحماية (الأكريليك، البولي يوريثان)، يخدمان بشكل رئيسي مستوى اللوحة. تمتلك الأنواع الخمسة مقايضات في النقاء، والإجهاد، والتوصيل الحراري، وتحمل الحرارة، وقابلية الإصلاح، والاختيار هو التنازل بين هذه الأبعاد. لتسهيل الاختيار الهندسي، يعطي الجدول التالي مقارنة للسمات الرئيسية لخمسة أنواع رئيسية من طلاء الحماية:
| النوع | الحد الأقصى لتحمل الحرارة | مستوى الإجهاد | مقاومة الرطوبة | التوصيل الحراري | طبقة التطبيق النموذجية |
|---|---|---|---|---|---|
| الإيبوكسي (Epoxy) | متوسط (~150℃) | متوسط—عالٍ | جيد | متوسط | تعبئة الأسفل، ورنيش ثلاثي الحماية على مستوى اللوحة |
| البوليimide (PI) | عالٍ (>300℃) | منخفض | ممتاز | منخفض | RDL/تخميل على مستوى الويفر |
| البوليبنزوكسازول (PBO) | عالٍ (>300℃) | منخفض | ممتاز | منخفض | تخميل RDL عالي التردد |
| الباريلين (Parylene) | متوسط—عالٍ | منخفض جداً | ممتاز | منخفض | طلاء متصل عالي الموثوقية |
| السيليكون/راتنج السيليكون | عالٍ (>200℃) | منخفض جداً | متوسط | متوسط—منخفض | تخفيف الطاقة/المستشعرات |
الجدول أعلاه يمثل نطاقات نموذجية، والتفاصيل تخضع لورقة بيانات كل صنف؛ غالباً ما يُعتمد الاختيار الفعلي على نظام مركب متعدد الطبقات للاستفادة من المزايا وتعويض العيوب. وفي الممارسة شائع أيضاً "النظام المركب": مثل وضع طبقة باريلين فوق PI على مستوى الويفر لتعزيز الحجب، أو تغطية طبقة تخفيف سيليكون بإيبوكسي لتحسين مقاومة التآكل، باستخدام طبقات متعددة لاستخلاص المزايا وتعويض عيوب مادة واحدة. إن القدرة التنافسية التفاضلية لموردي المواد لا تكمن غالباً في "امتلاك نوع معين من الراتنجات"، بل في القدرة على تحويل النظام متعدد الطبقات إلى حل كامل قابل للإنتاج الكمي والاعتماد لبنية تغليف محددة. وهذه أيضاً القدرة الهندسية الأكثر أهمية التي توليها مصانع التغليف الانتباه عند إدخال طلاء جديد.
خامساً: طلاء حماية التغليف من فئة الإيبوكسي
راتنج الإيبوكسي هو واحد من أكثر مواد الحماية نضجاً في تغليف أشباه الموصلات. تحتوي جزيئاته على مجموعات إيبوكسي، وبعد التفاعل مع عامل التصلب (أميني، أو أنهيدريدي) تشكل شبكة ثلاثية الأبعاد، بلالتصاق قوي بالمعادن، والسيليكون، واللوحات الزجاجية، ومعدل امتصاص ماء يمكن التحكم به نسبياً، وأداء عزل كهربائي جيد، وسعر تنافسي. على مستوى التغليف، يُستخدم الإيبوكسي لإعادة الطلاء الخارجي لمادة التغليف البلاستيكي، وتخميل إطار التوصيل، ومادة تعبئة الأسفل (underfill)؛ وعلى مستوى اللوحة، يوفر ورنيش الإيبوكسي ثلاثي الحماية طبقة رطوبة قوية ومقاومة كيميائية. تكمن نقطة ضعف راتنج الإيبوكسي في معدل الانكماش عند التصلب المرتفع نسبياً وهشاشته، مما يسهل توليد إجهاد داخلي في دورات حرارية كبيرة، مما يؤدي إلى تشقق الواجهة أو عدم تطابق مع مواد CTE منخفضة. ولذلك يتم هندسياً تثبيط الإجهاد عبر التليين (إدخال قطاعات سلسلة مرنة، وجزيئات مطاطية قشرية النواة)، وخفض المعامل، وتنظيم ديناميكا التصلب. يعتمد نقاء أيونات الإيبوكسي على نقاء المواد الخام ونظافة العملية، ويجب التحكم الصارم للإيبوكسي من فئة أشباه الموصلات في الأيونات المتحركة مثل Na+ وCl- وK+ إلى مستوى ppm أو حتى ppb. تمتلك شركة كيكسين للمواد الجديدة خبرة في الصيغ والعمليات لطلاء الإيبوكسي عالي الموثوقية، ويمكن لنظام الإيبوكسي منخفض الإجهاد لديها أن يُستخدم في حماية سطح وحدات الطاقة وسيناريوهات مقاومة الرطوبة على مستوى اللوحة. تشمل الوسائل المحددة لتليين الإيبوكسي إدخال جزيئات مطاطية قشرية النواة (CSR) لامتصاص طاقة التشقق، وترقيق سلاسل بولي إيثر مرنة لتقليل المعامل، واستخدام إيبوكسي أليفاتي لتحسين مقاومة الأشعة فوق البنفسجية والاصفرار؛ يجب موازنة هذه التعديلات بدقة بين التليين وتحمل الحرارة والالتصاق، وإلا فإنها تخفض Tg أو ترفع امتصاص الماء. هندسياً غالباً ما يتم فحص الأصناف وفق "مخطط ثلاثي الأبعاد لدرجة تحول الزجاج—الاستطالة عند الكسر—امتصاص الماء"، ثم التحقق المغلق بالاختبارات الموثوقية المذكورة أعلاه.
سادساً: مواد وكيمياء طلاء البوليimide (PI)
البوليimide هو مادة "المعيار الذهبي" للحماية على مستوى الويفر. يتم تخليقه أولاً ببلمرة أنهيدريد ثنائي وحمض أميني ثنائي لتكوين حمض البولي أميك (PAA)، ثم من خلال تحويل imide عالي الحرارة بإزالة الماء وإغلاق الحلقة لتشكيل سلسلة رئيسية عطرية حلقية صلبة، مما يمنحه استقراراً حرارياً متميزاً (Tg غالباً أعلى من 300℃)، وثابتاً كهربائياً منخفضاً (حوالي 3.0–3.5)، وفقدان عزل منخفض، وامتصاص رطوبة منخفض. في تغليف مستوى الويفر، يُستخدم PI كوسط بين طبقات إعادة التوزيع (RDL) وتخميل السطح، يتحمل عمليات متعددة للطباعة الضوئية، والطلاء الكهربائي، وإعادة التدفق دون فشل. تكون عملية طلاء PI عادة بالدوران (spin-coating) لتشكيل الغشاء، وتجفيف لين فير بخار المذيب، وتحويل imide عالي الحرارة (250–350℃)، ثم فتح النوافذ بالطباعة الضوئية. ينبع الإجهاد المنخفض لـ PI من مرونة روابط الإيثر في السلسلة الجزيئية والتشابك المعتدل، مما يخفف عدم تطابق CTE بين الرقاقة والطبقة المعدنية في الدورات الحرارية. العيب هو درجة حرارة العملية العالية، ومتطلبات صارمة للمعدات والنظافة، ويجب التحكم الدقيق في الانكماش أثناء تحويل imide لتجنب التشقق. يجب لـ PI من فئة أشباه الموصلات تحقيق بقايا أيونية منخفضة جداً وانبعاث غازات منخفض (outgassing)، لمنع تلوث الأجهزة الحساسة.
سابعاً: طلاء البوليبنزوكسازول (PBO)
البوليبنزوكسازول (PBO) هو وسط حماية انتشر بسرعة في التغليف المتقدم بعد PI. مقارنة بـ PI، يتميز PBO بثابت كهربائي أقل (يمكن أن ينخفض إلى أقل من 2.9)، وامتصاص ماء أقل (أفضل من PI)، واستقرار حراري أعلى، وقدرة تسطيح أفضل، ودرجة حرارة تحويل الحلقة (فعلياً جفاف حلقي) أقل قليلاً، ونافذة عملية أوسع. في تغليف على مستوى الويفر بإخراج مروحة، وتكامل 2.5D/3D، يُستخدم PBO غالباً في تخميل RDL وطبقة تخفيف الإجهاد، وهو مناسب بشكل خاص لسيناريوهات خطوط فائقة الدقة وإعادة توزيع متعددة الطبقات. تعد خصائص PBO منخفضة الثابت الكهربائي والفقدان مفتاحية للإشارات عالية التردد والسرعة (مثل قنوات SerDes لرقاقات 5G وAI)، حيث تقلل التداخل وال延迟 للإشارة. كما يعزز امتصاصه المنخفض للماء مقاومة الرطوبة والهجرة الأيونية. يعتمد طلاء PBO أيضاً على الدوران والحلقة الحرارية، مع متطلبات عالية جداً للتحكم في تجانس سمك الغشاء، وكثافة الثقوب، والالتصاق بالواجهة. لا تزال المواد عالية الجودة لـ PBO أجنبية المنشأ في الغالب، ولكن الشركات المحلية للمواد تتسارع في اللحاق، وتقوم شركة كيكسين للمواد الجديدة أيضاً بتخطيط تقني في اتجاه وسط البوليمر الوظيفي.
ثامناً: طلاء الباريلين (Parylene) بالترسيب البخاري
الباريلين هو نوع من الطلاء المتصل (conformal coating) يتشكل عبر الترسيب البخاري في الفراغ (CVD)، حيث ينكسر المونومر في فرن التحلل إلى ثنائي مركزي نشط، ثم يتبلمر على سطح الركيزة بدرجة حرارة الغرفة، م forming غشاءً مستمراً متجانس السمك (يصل إلى مئات النانومترات إلى عشرات الميكرونات)، بلا ثقوب، ومتلائم مع الأشكال ثلاثية الأبعاد المعقدة. تمتلك أصناف الباريلين C وN وHT خصائص مختلفة لتحمل الحرارة والعزل والحجب. تكمن أكبر ميزة له في الاتساق والملاءمة الشكلية—الشقوق الضيقة، والثقوب العمياء، والفجوات الدقيقة بين الأطراف التي يصعب تغطيتها بالطلاء السائل التقليدي، يمكن للترسيب البخاري تغطيتها بالكامل، ويتحكم بسمك الغشاء بدقة حسب وقت الترسيب. في الفضاء، والطب، والإلكترونيات العسكرية عالية الموثوقية، يُستخدم الباريلين غالباً للأجهزة ذات المتطلبات الصارمة للرطوبة، ورذاذ الملح، والعزل. نقاط الضعف هي غلاء المعدات، وبطء معدل الترسيب، ومحدودية الإنتاجية والتكلفة، ومحدودية التوصيل الحراري والمقاومة الميكانيكية للبلى عندما يكون الغشاء رقيقاً. هندسياً غالباً ما يُدمج الباريلين مع طلاءات أخرى (مثل تعبئة الأسفل الإيبوكسية) لإظهار المزايا لكل منهما. بالنسبة لأجهزة أشباه الموصلات بكميات كبيرة، فالباريلين أكثر ملاءمة لسيناريوهات عالية القيمة وكميات صغيرة عالية الموثوقية. صنف الباريلين HT المعدل عطرياً يمكن أن يرفع تحمل الحرارة إلى أكثر من 350℃، ومناسب لبيئات الطاقة والسيارات؛ بخلاف التكلفة، تكمن عيوبه في محدودية مقاومة البلى الميكانيكي والصدمات عندما يكون الغشاء رقيقاً جداً (غالباً < 50μm)، وتأثير كثافة التحميل لغرفة الترسيب على الإنتاجية. وللتوفيق بين الملاءمة الشكلية والإنتاجية، ظهرت في الصناعة عملية مختلطة "باريلين + تعزيز إيبوكسي موضعي": أولاً ترسيب بخاري لحجب ملائم شكلياً بالكامل، ثم طلاء إيبوكسي نقطي في مناطق البلى السهل لزيادة السمك. رغم أن هذا النمط يزيد العمليات، إلا أنه يوفر أعلى موثوقية بأقل زيادة في الوزن على الأجهزة الحرجة، وهو الممارسة النموذجية للإلكترونيات الفضائية والطبية المزروعة.
تاسعاً: الطلاء المرن من السيليكون وراتنج السيليكون
تعتمد مواد الحماية السيليكونية على بولي سيليوكسان كسلسلة رئيسية، بقطاعات سلسلة مرنة، ودرجة تحول زجاجي منخفضة، ونطاق حراري واسع (-50℃ إلى أكثر من 200℃)، وإجهاد داخلي ضئيل جداً، مما يجعلها الخيار المثالي لتخفيف تغليف أجهزة الطاقة، والمستشعرات، والإلكترونيات المرنة. يمكن للطلاء السيليكوني امتصاص إجهاد دورات الحرارة والصدمات الميكانيكية بفعالية، لمنع تشقق الواجهات الهشة؛ كما أن عزله الكهربائي الممتاز ومقاومته للعوامل الجوية تجعله مناسباً للإلكترونيات الخارجية والسيارات. ولكن مقاومة الحجب ضد الرطوبة للسيليكون النقي أضعف من الإيبوكسي وPI، ومعدل نفاذ بخار الماء (WVTR) مرتفع، لذلك غالباً ما يُستخدم مع طبقة حاجزة كثيفة (مثل PI، أو الباريلين، أو حشوات سيراميك). أما راتنج السيليكون (silicone resin) فيعزز الصلابة والالتصاق عبر إدخال تشابك جزئي، موازناً بين المرونة ومقاومة البلى. في وحدات الطاقة، يُستخدم السيليكون غالباً كهلام تخفيف إجهاد على سطح الرقاقة (gel) وتعبئة غمر للهيكل (potting)، لامتصاص التغير الحجمي الناتج عن دورات الحرارة العالية لأجهزة SiC. يجب الانتباه إلى أن هجرة زيت السيليكون (silicone bleeding) قد تلوث منطقة الربط، ويجب للسيليكون من فئة أشباه الموصلات التحكم الصارم في التطاير المنخفض والانبعاث الغازي المنخفض.
عاشراً: ورنيش ثلاثي الحماية من الأكريليك والبولي يوريثان
ورنيش ثلاثي الحماية على مستوى اللوحة هو الفئة الأوسع استخداماً في طلاء الحماية. يعتمد ورنيش الأكريليك ثلاثي الحماية على راتنج الأكريليت، سريع الجفاف، أحادي المكون، قابل للذوبان في المذيب، وسهل الإصلاح (يمكن إزالته وإعادة الطلاء)، وهو الخيار السائد للإلكترونيات الاستهلاكية وPCBA العامة، بأداء متوازن لمقاومة الرطوبة ورذاذ الملح والعفن، ولكن تحمله للحرارة والمقاومة الكيميائية محدود (درجة حرارة عمل طويلة الأمد غالباً أقل من 125℃). أما ورنيش البولي يوريثان ثلاثي الحماية فيعتمد على راتنج البولي يوريثان، بمقاومة بلى وجوية وتآكل كيميائي أفضل، وهو الخيار الأول للوحة السيارات والخارجية والصناعية، ولكن بعض الأصناف صعبة الإصلاح وحساسة للرطوبة. يمكن تطبيق كلاهما بالرش، أو الغمر، أو الطلاء بالفرشاة، أو الرش الانتقائي الصمامي، بسماكة غشاء تتراوح عادة بين 25–75 ميكرون. في تجميع لوحة أشباه الموصلات (مثل وحدات المستشعرات، ولوحة قيادة الطاقة)، يعد الورنيش ثلاثي الحماية حاجز الحماية الاقتصادي الفعال الأخير. عند الاختيار يجب الموازنة بين قابلية الإصلاح، وتحمل الحرارة، والمقاومة الكيميائية، والتكلفة، والانتباه لنقاء أيوناته لتجنب مخاطر التآكل على نقاط اللحام الحساسة.
حادي عشر: التآزر بين طبقة قناع اللحام (Solder Mask) والتغليف
طبقة قناع اللحام (solder mask) هي طلاء تصوير ضوئي سائل دائم على سطح PCB، بعد التصلب يشكل طبقة عزل خضراء أو سوداء، تحدد نوافذ وسادات اللحام، وتمنع الجسور، وتعزل التآكل المباشر للنحاس من البيئة الخارجية. في نظام الحماية على مستوى اللوحة، تعد طبقة قناع اللحام الحاجز الأول والأكثر سمكاً؛ بينما يعمل الورنيش ثلاثي الحماية كطلاء مرن متراكم، لتعويض نقص تغطية قناع اللحام للفجوات الدقيقة وجسم المكون. داخل التغليف، ينعكس نهج مشابه في تقسيم العمل بين مادة التغليف البلاستيكي والطلاء السطحي: يوفر EMC الحماية الميكانيكية والرطوبية الرئيسية، ويوفر الطلاء السطحي مزيداً من التخميل والتخفيف. الجدير بالملاحظة أن امتصاص الماء، والبقايا الأيونية، وCTE لقناع اللحام تؤثر مباشرة على موثوقية مستوى اللوحة، خاصة في دورات الحرارة للسيارات ولحام إعادة التدفق الخالي من الرصاص؛ لذلك تستخدم PCB عالية الجودة أحبار قناع لحام منخفضة CTE ومنخفضة امتصاص الماء. إن إدراج تآزر قناع اللحام والورنيش ثلاثي الحماية في التصميم الشامل للحماية هو مفتاح تحسين عمر مستوى اللوحة.
ثاني عشر: المواد منخفضة الثابت الكهربائي وسلامة الإشارة عالية التردد
مع انتشار 5G، ومسرعات AI، وSerDes عالي السرعة، فإن الخصائص منخفضة الثابت الكهربائي (low-k) لوسط التغليف واللوحة تؤثر مباشرة على سلامة الإشارة. يؤدي ثابت الكهرباء (Dk) وعامل الفقد (Df) المرتفعان إلى تأخير الإشارة، والتداخل، وخسارة الإدراج. على مستوى الويفر، يُفضل PI/PBO كوسط RDL لانخفاض Dk (حوالي 2.9–3.5)؛ وعلى مستوى اللوحة، تستخدم PCB عالية التردد إيبوكسي معدل (مثل راتنج هيدروكربوني، أو مركب PTFE) لخفض Dk. إذا كان طلاء الحماية وسطاً مضافاً لإعادة التوزيع أو سطح المكون، فيجب ألا يرفع Dk/Df المكافئ بشكل ملحوظ، وإلا فسوف ي worsened أداء القناة. تخفض الطلاءات المتقدمة منخفضة الثابت الكهربائي الاستقطاب عبر إدخال مجموعات فلورية، أو بنية مسامية، أو تنظيم حلقي عطري، مع الحفاظ على التصاق كافٍ ومقاومة الرطوبة. في تغليف الموجة المليمترية ووحدات البصريات، يشارك الطلاء منخفض الثابت الكهربائي حتى في تصميم مطابقة المعاوقة. لذلك أصبحت سلامة الإشارة بُعداً لا يمكن تجاهله في اختيار طلاء حماية أشباه الموصلات، بنفس أهمية الرطوبة والإجهاد. إن التحكم في عامل الفقد (Df) مهم بنفس القدر: يؤدي ارتفاع Df إلى تحوله إلى حرارة واهتزاز في القنوات عالية السرعة، خاصة بتأثير واضح على SerDes 112G/224G والواجهات الأمامية للتردد الراديوي ذات المصفوفة الطورية. تعتمد راتنجات Df المنخفض عادة على سلسلة رئيسية منخفضة القطبية (مثل المحتوية على فلور، أو بولي أوليفين، أو حلقات عطرية خاصة)، ولكن هذه البنى غالباً ما تكون ضعيفة الالتصاق ورديئة المقاومة الكيميائية، وتحتاج إلى تعويض في معالجة الواجهة وشبكة التصلب. بالنسبة لشركات المواد، فإن الطلاء الذي يمكنه توفير "منحنى Dk/Df الفعلي المتغير بالتردد" بدلاً من قيمة اسمية أحادية النقطة更容易 اجتياز مراجعة تصميم التغليف عالي السرعة.
ثالث عشر: التحكم في نقاء المواد والتلوث الأيوني
النقاء هو جوهر ما يميز طلاء حماية فئة أشباه الموصلات عن الطلاء العادي. حتى الأيونات المتحركة من مستوى ppm أو حتى ppb مثل Na+ وCl- وK+ وBr-، كافية تحت الجهد والتفاعل مع الرطوبة لإطلاق هجرة أيونات المعادن (electromigration / CIIM)، وتشكيل تفرعات موصلة تؤدي إلى قصر خلال ساعات إلى آلاف الساعات. لذلك يجب إجراء المواد الخام، والمذيبات، والحشوات، والعملية بأكملها لطلاء أشباه الموصلات في بيئة نظيفة، وقياس محتوى الأيونات القابلة للاستخلاص بـ ICP-MS أو كروماتوغرافيا أيونية (IC) بالمعيار الداخلي. مسارات التخليق للإيبوكسي وPI والسيليكون جميعها تحتاج لإزالة بقايا المحفزات الهالوجينية، والشوائب المعدنية، والنواتج الثانوية للتحلل المائي. على مستوى خط الإنتاج، قد تكون عرقيات المشغلين، ومياه الغسيل، وجو الفرن مصادر تلوث، ويجب ضمان ذلك بمياه فائقة النقاء للغسيل، وفرن نظيف، وخط ذي رطوبة متحكم بها. المواد التي لا تصل نقاء أيوناتها إلى المواصفات (مثل مجموع Na+ + Cl- أقل من هدف مستوى ppb) لا يجوز استخدامها أبداً للطلاء على مستوى الرقاقة. أنشأت شركة كيكسين للمواد الجديدة تدفق فحص من المواد الخام إلى المنتج النهائي في التحكم بنقاء أيونات الطلاء الوظيفي، لتلبية عتبة تطبيق الإلكترونيات عالية الموثوقية. بالإضافة إلى فحص المواد النهائية، فإن التحكم الأمامي يحدد النجاح أيضاً: يجب فحص الأيونات القابلة للاستخلاص بالكامل عند دخول المواد الخام بـ IC أو ICP-MS؛ ويجب أن يكون المذيب من الدرجة الإلكترونية ونقله مغلقاً؛ ومياه الإنتاج يجب أن تكون فائقة النقاء 18.2 MΩ·cm؛ ويجب تنظيف الفرن وغرف الطلاء بانتظام بقطعة قماش خالية من الوبر وIsopropanol والتحقق من البقايا الفارغة. تقوم مصانع التغليف أيضاً بإعادة فحص الأيونات والجزء المتطاير عند فحص المواد الواردة (IQC)، م forming حارساً مزدوجاً "المورد—مصنع التغليف"، وأي تلوث من أي طرف قد يؤدي إلى إتلاف الدفعة بأكملها.
رابع عشر: تخفيف الإجهاد والتصميم منخفض الإجهاد
الإجهاد هو "قاتل خفي" للحماية والتغليف. تختلف معاملات التمدد الحراري (CTE) للرقاقة والوسط المعدني والفلز واللوحة الأساسية، فتتقلص وتتمدد بشكل متكرر أثناء لحام إعادة التدفق ودورات حرارة الخدمة، مما يتراكم إجهاد القص عند الواجهات، وعند تجاوز الالتصاق الواجهي أو قوة المادة تحدث التشققات والانفصال. يمتد التصميم منخفض الإجهاد إلى جانبي المادة والعملية: من جهة المادة يُستخدم راتنجات منخفضة المعامل وذات استطالة كسر عالية (مثل الإيبوكسي المقسّى والسيليكون)، أو إدخال قطاعات سلسلة مرنة في PI الصلب؛ ومن جهة البنية يتم تقليل تركز الإجهاد عبر الطبقات المتدرجة وطبقات التخميد والانتقال الدائري؛ ومن جهة العملية يتم التحكم في انكماش المعالجة واستخدام التسخين التدريجي والمعالجة اللاحقة منخفضة الحرارة لتحرير الإجهاد المتبقي. على مستوى الرقاقة، تجعل الخصائص الذاتية منخفضة الإجهاد لـ PI/PBO قدرتها على تخميد عدم تطابق طبقة المعدن RDL مع القاعدة السيليكونية؛ وعلى مستوى اللوحة، يمتص الغشاء المرن لطلاء الحماية الثلاثية الاهتزاز والتمدد الحراري. يمكن أيضاً التنبؤ بالإجهاد مسبقاً عبر المحاكاة (نمذجة CTE/المعامل بعناصر محدودة)، ثم التحسين عبر سمك الغشاء والحشو ومنحنى المعالجة. الإجهاد المنخفض ليس "كلما كان أطرى كان أفضل" — فالطراوة المفرطة تضحي بالالتصاق والWear-Resistant، ويلزم إيجاد توازن بين التخميد والقوة.خامس عشر: طلاء متكامل موصل للحرارة وعازل (أجهزة الطاقة)
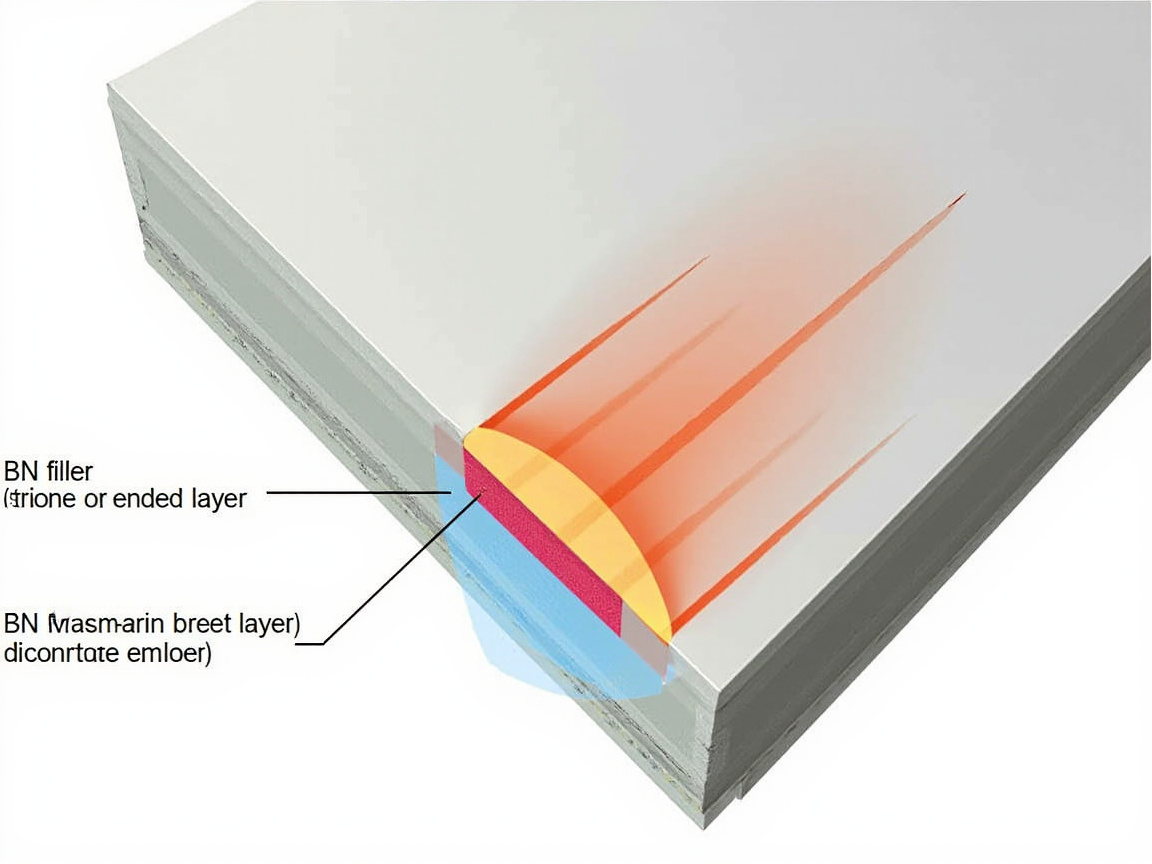
تولد أجهزة الطاقة مثل IGBT وSiC وGaN كمية كبيرة من الحرارة أثناء العمل، وينخفض عمرها بشكل أسي مع كل ارتفاع في درجة حرارة الوصلة؛ وفي نفس الوقت يجب عزلها ومنع الانهيار تحت الجهد العالي. يستخدم الحل التقليدي لوحات سيراميك (AMB وDBC) للتوصيل الحراري والعزل، ثم الاتصال عبر مواد واجهية، لكن مقاومة الواجهة الحرارية كبيرة. أما طلاء التوصيل الحراري والعزل فيجمع بين راتنج عازل (إيبوكسي وPI وسيليكون) وحشو عالي التوصيل الحراري (نتريد البورون BN ونتريد الألمنيوم AlN وأكسيد الألمنيوم Al₂O₃ وأكسيد الزنك) لتشكيل طبقة رقيقة تجمع بين العزل والتوصيل الحراري، تُطلى مباشرة على سطح الرقاقة العلوي (top-side) أو السطح الداخلي لهيكل الوحدة، مما يغني عن طبقات واجهية متعددة. الصعوبة التقنية تكمن في التوازن: كلما زاد الحشو واتجه (مثل ترتيب BN المسطح المستوي) كان التوصيل الحراري أفضل، لكن تنخفض المقاومة الحجمية والمرونة وترتفع اللزوجة فيصعب الطلاء. هندسياً، يتم الاقتراب من التثليث الأمثل "توصيل حراري عالٍ + عزل عالٍ + إجهاد منخفض" عبر تعديل سطح الحشو وبناء مسارات توصيل حراري (percolation) والتحكم في شكل الحشو واتجاهه. إن تراكم كي شين للمواد الجديدة في تركيبات طلاء التوصيل الحراري والعزل يمكن أن يخدم حماية سطح وحدات الطاقة والطلاء العازل الموصل للحرارة على الجدار الداخلي للهيكل. آلية اتجاه BN المسطح (BN) بالغة الأهمية: تحت توجيه الطلاء بالقص أو الحقل الخارجي (مثل الموجات فوق الصوتية أو الحقل الكهربائي)، تترتب ألواح BN بشكل متوازٍ مع المستوى، مكونة قنوات متناظرة الاتجاه "توصيل حراري عالٍ داخل المستوى، عزل في اتجاه السمك"، مما يعزز التوصيل الحراري الفعال ويحافظ على المقاومة الحجمية في الاتجاه العمودي. في الوقت نفسه، يقلل تعديل سطح الحشو بعامل اقتران السيليان من مقاومة الواجهة الحرارية ويمنع التكتل، مما يخفض عتبة الرشح ويقلل كمية الحشو، وبالتالي الحفاظ على مرونة الراتنج والالتصاق. تركيبة طلاء التوصيل الحراري والعزل هي جوهرياً تحسين متعدد الأهداف لـ "الحشو—الواجهة—الراتنج".
سادس عشر: عملية الطلاء على مستوى الرقاقة (Wafer-Level Coating)
الطلاء على مستوى الرقاقة هو تطبيق PI/PBO/وسط الدوران بالتساوي على كامل الرقاقة (200mm أو 300mm)، ثم التجفيف اللين والتعرض للضوء والظهور والمعالجة لتشكيل طبقة حماية مرسومة. العملية الأساسية هي الطلاء بالدوران (spin-coating): يتم قطر الراتنج السائل على رقاقة تدور بسرعة عالية، وتجعلها قوة الطرد المركزي تنتشر كغشاء متساوٍ من دون ميكرون إلى عدة ميكرونات، ويتحدد سمك الغشاء باللزوجة وسرعة الدوران؛ ثم في الفرن يتم رفع الحرارة على مراحل لإزالة المذيب (soft bake)، يليه التيممة الحرارية أو التحلقة عالي الحرارة. إن تجانس الطلاء بالدوران (غالباً يُطلب انحراف سمك الغشاء < ±5%) يحدد مباشرة جودة التصوير الضوئي والطلاء الكهربائي اللاحق، مع متطلبات صارمة جداً لاهتزاز المعدات ونظافة البيئة والتحكم الحراري. في بعض السيناريوهات يُستخدم الطلاء بالشق (slot-die) أو الترسيب الكيميائي للأبخرة للتكيف مع مساحات أكبر وأغشية أكثر سمكاً. يجب على الطلاء على مستوى الرقاقة أيضاً التحكم في الجزيئات (particle) والثقوب الإبرية والتأثير الحافي (edge bead). مع صعود FOWLP والتغليف الشعاعي، يتوسع الطلاء على مستوى الرقاقة من التخميل البسيط إلى تكامل وسط RDL وتخميد الإجهاد وإعادة التوزيع، وهو واحدة من العمليات الأساسية للتغليف المتقدم.
سابع عشر: الطلاء على مستوى اللوحة (Panel-Level Packaging)
التغليف على مستوى اللوحة (Panel-Level Packaging, PLP) ينقل عملية مستوى الرقاقة من الرقاقة الدائرية إلى اللوحة المربعة (مثل 510×515mm أو أكبر)، لتقليل التكلفة لكل وحدة باستخدام أعلى لمساحة، وهو مسار رئيسي لخفض تكلفة تغليف Fan-out. يواجه الطلاء على مستوى اللوحة تحديات أكثر تعقيداً من مستوى الرقاقة: تشوه اللوحة (warpage) أكبر، وتجانس الأبعاد أصعب تحكماً، وسلوك الانسياب للمادة في الزوايا والأطراف المربعة يختلف. تتحول طرق الطلاء من الدوران إلى الطلاء بالشق أو الرش أو الطلاء بالأسطوانة، وتتطلب تحقيق تجانس سمك الغشاء على مساحة كبيرة دون فقاعات ودون قشر البرتقال. مستوى اللوحة أكثر اتساعاً في نافذة عملية الطلاء الواقي وأكثر حساسية لتعويض التشوه، وغالباً ما يلزم مواد منخفضة المعامل ومنخفضة الانكماش لكبح انحناء اللوحة. انتشار PLP يدفع الطلاء الواقي للتطور من "تكيف الرقاقة" إلى "تكيف اللوحة"، مما يطرح موضوعات جديدة على انسياب المادة وانكماش المعالجة والالتصاق. هذا يمثل فرصة سوقية محتملة للشركات ذات القدرة على الطلاء المستمر وتطوير التركيبات (مثل خط إنتاج كي شين للمواد الجديدة في فوشان).
ثامن عشر: التقطير النقطي والتطبيق النقطي والملء السفلي (Dam-Fill / Underfill)
داخل التغليف وعلى مستوى اللوحة، تُطبق مواد الحماية السائلة غالباً عبر التقطير النقطي الدقيق. يُستخدم الملء السفلي (underfill) بعد لحام Flip-Chip المقلوب، حيث يتدفق غراء الإيبوكسي شعرياً لملء الفجوة الضيقة التي تبلغ عشرات الميكرونات بين الرقاقة واللوحة الأساسية، محولاً إجهاد كرات اللحام من تركز إلى توزيع، مما يحسن بشكل كبير عمر دورات الحرارة؛ والملء السفلي الشعري (CUF) يعتمد على العمل الشعري للتسوية الذاتية، بينما يملأ الملء السفلي المشكل (MUF) بشكل متزامن أثناء الكبس. يُستخدم Dam-Fill (السد-الملء) للحجرات على مستوى الرقاقة أو اللوحة: أولاً توضع نقاط هلام السد (dam) لتحديد المنطقة، ثم تملأ (fill) بوسط سائل أو معجوني، وبعد المعالجة يشكل حجرة حماية بسماكة متحكم بها، ويُستخدم غالباً في تغليف الحجرات لأجهزة MEMS والمستشعرات وأجهزة الطاقة. دقة التقطير النقطي (الإبرة والضغط والمسار وكمية الإخراج) تحدد مباشرة اكتمال الملء ونسبة الفراغات (void)، وهي جوهر الإنتاجية. من جهة المادة يلزم ضبط اللزوجة والثيكسوتروبي وسرعة المعالجة وCTE لتتناسب مع العملية. التقطير النقطي والملء السفلي هما تقنية جسر تربط "الطلاء" بـ "بنية التغليف".
تاسع عشر: معلمات العملية: السمك (µm) ودرجة حرارة المعالجة
يُعرف أداء طلاء الحماية بدقة بسمك الغشاء ومنحنى المعالجة. سمك وسط PI/PBO على مستوى الرقاقة غالباً بين 2–15 ميكرون، فإذا كان رقيقاً جداً يزداد خطر الثقوب الإبرية، وإذا كان سميكاً جداً يرتفع الإجهاد والتكلفة؛ سمك الطلاء على مستوى التغليف والطلاء الثلاثي على مستوى اللوحة غالباً في نطاق 25–100 ميكرون، وطبقة التوصيل الحراري لأجهزة الطاقة قد تصل إلى مئات الميكرونات. يجب التحكم الصارم في انحراف سمك الغشاء (عادة ضمن ±10%)، وإلا تصبح الأماكن غير المتساوية السمك نقاط ضعف للإجهاد والتسرب. تحدد درجة حرارة المعالجة كثافة التشابك والأداء النهائي: المعالجة الحرارية للإيبوكسي غالباً عند 120–180℃، والتيممة لـ PI تحتاج 250–350℃، والمعالجة الإضافية للسيليكون حوالي 150–200℃، وطلاء الحماية الثلاثي UV يعالج ضوئياً في درجة حرارة الغرفة مع معالجة حرارية لاحقة. تؤثر سرعة التسخين ووقت الحفظ ومنحنى التبريد على الإجهاد المتبقي والفقاعات؛ والمعالجة السريعة غير المناسبة تقفل المذيب مكونة فراغات. يجب تحديد معلمات العملية بالاقتران مع بيانات Tg وCTE والتزجج والتحرر الغازي للمادة، والتحسين عبر DOE (تصميم التجربة) والتحقق الموثوقي المغلق. كمثال على الملء السفلي، يجب أن يوازن منحنى المعالجة بين "وقت كافٍ للتدفق الشعري لملء الفجوة الضيقة" و"عدم القفل المبكر قبل نقطة التجمد"، لذا يُستخدم غالباً نمط من مرحلتين: معالجة مسبقة منخفضة الحرارة للحفاظ على السيولة، ثم رفع الحرارة للتشابك الكامل؛ ويتحدد السمك بكمية التقطير النقطي وارتفاع الفجوة، نموذجياً بين 30–80μm. بالنسبة لـ PI على مستوى الرقاقة، التسخين المفرط للتيممة يسبب فقاعات، والبطيء يضر بالإنتاجية، ويلزم توازن بين ذروة التحرر الغازي في TGA وإيقاع خط الإنتاج. أي تغيير في المعلمات يجب أن يطلق التحكم في التغيير (ECN) ويعيد أخذ العينات للتحقق من HAST/الالتصاق، لضمان استقرار وتحكم نافذة العملية.
عشرون: معدات الطلاء: الرش والطلاء الانتقائي والتقطير النقطي Jet
يعتمد التطبيق المكثف لطلاء الحماية الثلاثي على مستوى اللوحة على معدات الطلاء الآلية. الطلاء الانتقائي (selective coating) عبر صمام رش دقيق أو رش Jet نقطي، يطلي حسب رسم محدد فقط المناطق التي تحتاج حماية ويتجنب الموصلات وأصابع الذهب والثقوب والنقاط الاختبارية، بدقة عالية وتوفير مادة ودون سد الثقوب، وهو السائد في الإنتاج الضخم لـ PCBA عالية الجودة. تتكون المعدات من منصة حركة (محاور X/Y/Z أو بوابة) وصمام سائل (صمام إبرة أو حجابي أو لولبي) وتحديد بصري وفرن معالجة، ويمكن دمج معالجة UV أو هواء ساخن أو IR. الرش (spray) مناسب للطبقات الرقيقة الكبيرة المساحة لكن تجانسه أدنى من رش الصمام؛ الغمس (dip) مناسب للقطع الصغيرة لكن يهدر المادة وصعب تجنب المناطق؛ الطلاء بالفرشاة يُستخدم للصيانة فقط. التقطير النقطي Jet يحقق تقطيراً غير تلامسي وعالي التردد عبر بيزو أو هواء مضغوط، مناسب للفجوات بين المكونات الكثيفة. اختيار المعدات يحتاج مطابقة لزوجة الطلاء وهدف السمك وإيقاع خط الإنتاج (UPH)، والارتباط مع AOI (الفحص البصري الآلي) لضمان التغطية دون إغفال.
واحد وعشرون: معدات مخصصة للترسيب البخاري والطلاء بالطرد المركزي
يعتمد الطلاء على مستوى الرقاقة والطلاء الواقي عالي الموثوقية على معدات مخصصة. آلة الطلاء بالدوران (spin coater) بامتصاص الفراغ للرقاقة ومنحنى سرعة برمجي تحقق غشاءً متساوٍ دون ميكرون، غالباً مدمجة مع لوح حراري (hot plate) للتجفيف اللين؛ نظافتها يجب أن تصل إلى Class 100 أو أعلى، ومزودة بمراقبة الجزيئات. يتكون نظام ترسيب باريلي من مبخر وفرن تحلل (حوالي 650–700℃) وحجرة ترسيب، بتكوين غشاء بخاري في الفراغ، استثمار وصيانة المعدات عالية التكلفة لكن جودة الغشاء لا مثيل لها. آلة الطلاء بالشق تُستخدم لمستوى اللوحة والأغشية السميكة، بالاعتماد على مضخة قياس دقيقة وفتحة القالب للتحكم بالسمك. التحدي المشترك لهذه المعدات هو التحكم بالجزيئات والتجانس والإنتاجية؛ الطلاء على المستوى أشباه الموصلات يجب أن يعمل في بيئة دقيقة ISO 3–5، مع سمك غشاء عبر الإنترنت (إليبسومتر) وعد الجزيئات واكتشاف العيوب. يشكل الاستثمار في المعدات وخبرة العملية (know-how) معاً حاجزاً للصناعة، وهو أيضاً نقطة اختراق الشركات المحلية لدعم مواد التغليف المتقدمة.
اثنان وعشرون: نظرة عامة على التحكم بالجودة (QC): السمك والالتصاق والتسرب وHAST
التحكم بالجودة لطلاء حماية أشباه الموصلات هو نظام كشف متعدد الأبعاد وعالي الحساسية. يقاس السمك بجهاز القياس بالخطوات (profilometer) أو الإليبسومتر أو XRF للفحص السريع؛ والالتصاق بطريقة الشريط اللاصق وطريقة الشبكة واختبار السحب (pull-off) والقص، لتقييم قوة الواجهة؛ والتسرب والعزل بجهاز المقاومة العالية لقياس المقاومة الحجمية/السطحية وتحمل الجهد وتيار التسرب؛ ومقاومة الرطوبة مع الانحياز وهجرة الأيونات بـ THB وHAST؛ ويشمل التحقق الموثوقي أيضاً دورات الحرارة العالية والمنخفضة وPCT ورذاذ الملح. كل دفعة مادة يجب أن ترفق بتقرير نقاء أيوني (ICP/IC) وتحليل حراري (TGA/DSC لقياس Tg) ولزوجة ونسبة صلبة. أما جانب خط الإنتاج فيراقب عبر SPC (التحكم الإحصائي بالعملية) سمك الغشاء والتغطية ومعدل العيوب. أي تجاوز قد يتضخم إلى فشل جماعي في النهاية، لذا التحكم بالجودة ليس إطلاقاً بالعينة بل حلقة مغلقة على كامل التدفق. كي شين للمواد الجديدة مجهزة بقدرات أساسية في فحص الطلاء كالسمك والالتصاق والعزل، لدعم اتساق شحنات طلائها عالية الموثوقية. على خط الإنتاج الضخم، يحول التحكم الإحصائي بالعملية (SPC) سمك الغشاء وإنتاجية التغطية وقوة العزل إلى مخططات تحكم (X-bar/R)، وعند تجاوز الاتجاه للتحكم تتوقف الخط للتتبع؛ مع إنشاء تتبع الدفعة (lot traceability)، من رقم دفعة المواد الخام ومعلمات العملية إلى بيانات الفحص مخزنة بالكامل، لتلبية متطلبات التتبع لعملاء السيارات والطب. بالنسبة لطلاء عالي الموثوقية، عمق قدرة التحكم بالجودة يحدد مباشرة قدرتها على دخول سلسلة توريد السيارات والعسكرية، وهو أيضاً أساس بناء الثقة طويلة الأمد مع مصانع التغليف.
ثلاثة وعشرون: تقنيات قياس السمك والتجانس
سمك الغشاء هو أهم مؤشر QC أساسي لطلاء الحماية، وتختلف طرق القياس حسب الطبقة والقاعدة. جهاز القياس بالخطوات يكتسب السمك المطلق عبر مسح حافة الطبقة بكماشة، بدقة عالية لكن بضرر طفيف للعينة وكفاءة منخفضة؛ الإليبسومتر يستخدم تغير الطور والسعة للضوء المستقطب عند واجهة الغشاء الرقيق لاستنتاج السمك ومعامل الانكسار، غير تلامسي ومناسب للطبقات الرقيقة (من النانو إلى الميكرون)، وهو الخيار الأول عبر الإنترنت لـ PI/PBO على مستوى الرقاقة؛ XRF (فلورية الأشعة السينية) للطلاء المحتوي على عناصر محددة (مثل معدن الحشو) يمكن مقارنته بسرعة، مناسب لفحص خط الإنتاج؛ التيار الدوامي والموجات فوق الصوتية للأغشية السميكة. التجانس لا يشمل الانحراف داخل الرقاقة (within-wafer)، بل يشمل أيضاً الاتساق بين الرقائق والدفعات، ويُقاس عادة بـ Cpk. يجب أن يتجنب القياس تأثير الحافة وتداخل الجزيئات، ويُعاير دورياً مع القطع التدميري (cross-section SEM). عندما تكون بيانات السمك غير طبيعية، يلزم الرجوع ل معلمات الطلاء واللزوجة والمعالجة، لتشكيل حلقة مغلقة "قياس—عملية".
أربعة وعشرون: اختبار الالتصاق وقوة الربط
الالتصاق يحدد ما إذا كانت طبقة الحماية قادرة على "البقاء ملتصقة" على المدى الطويل تحت دورات الحرارة والاهتزاز والرطوبة. تشمل الطرق الشائعة: طريقة الشبكة (cross-cut) مع انتزاع شريط لاصق، تقييم نوعي؛ طريقة السحب (pull-off) بلصق قضيب على سطح الطلاء وقياس قوة الواجهة بقوة شد عمودية، كمي لقوة الربط؛ واختبارات القص والانتزاع للملء السفلي والهلام؛ انتزاع 90°/180° للأغشية المرنة. يتأثر الالتصاق بطاقة السطح والخشونة والتلوث ودرجة المعالجة — فإذا بقيت على القاعدة مواد فك القالب أو الأكسيد أو زيت السيليكون، ينخفض الالتصاق بشكل حاد. تؤكد عمليات مستوى أشباه الموصلات على تنظيف البلازما ومعالجة الأوزون UV لرفع طاقة السطح، والتحكم الصارم في وقت التوقف بعد المعالجة المسبقة. معدل احتفاظ الالتصاق بعد الرطوبة الحرارية (مثل بعد THB) بالغ الأهمية، لأن اختراق الرطوبة يبدأ غالباً من فشل الواجهة. بيانات الربط هي مدخل أساسي لاختيار المادة واعتماد العملية.
خمسة وعشرون: اختبار هجرة الأيونات والهجرة الكهربائية (CIIM)
الخيط الأنودي الموصل (Conductive Anodic Filament, CAF) والهجرة الأيونية داخل الرقاقة (CIIM) هما أخفى مخاطر فشل طلاء الحماية. يُجرى الاختبار عادة على عينة بأقطاب مشطية (comb pattern) مع تطبيق انحياز ووضعها في بيئة حرارة عالية رطوبة عالية (مثل 85℃/85%RH + انحياز THB)، لمراقبة تدهور مقاومة العزل مع الزمن حتى حدوث قصر تغصني. يحدد نقاء الطلاء وقدرته على امتصاص الماء وخصائص الحجب وختم الواجهة زمن الهجرة (MTTF) معاً. بالنسبة للإيبوكسي وPI والسيليكون، فإن "البقايا الأيونية المنخفضة + WVTR منخفض + عدم وجود ثقوب إبرية" هي العناصر الثلاثة لكبح الهجرة. يسرع اختبار bias-HAST الناشئ (طبخ عالي الضغط + انحياز) هذه العملية further، ويُستخدم لاعتماد مستوى السيارات والعسكري. نتيجة اختبار CIIM هي المعيار الذهبي للتحقق من "ما إذا كان الطلاء يحجب قنوات الأيونات فعلاً"، وأيضاً الأساس الأساسي لعلاوة المواد عالية الجودة.
ستة وعشرون: اختبار الإجهاد المعجل العالي HAST/PCT وTHB
اختبار الإجهاد المعجل العالي (HAST) والطبخ عالي الضغط (PCT، بخار مشبع 121℃ تحت الضغط الجوي) هما "وعاء الضغط" لموثوقية أشباه الموصلات. يضغط HAST عبر ظروف 110–130℃ و85%RH وانحياز اختياري عدة سنوات من الشيخوخة الطبيعية إلى عشرات أو مئات الساعات، ليكشف بسرعة الفشل المتعلق بالرطوبة (التآكل والانفصال والهجرة). أما THB (Temperature Humidity Bias) فيسرع هجرة الأيونات والتسرب تحت 85℃/85%RH + انحياز العمل. هذه الاختبارات تطرح تحديات极限ية لختم طلاء الحماية ونقائه والالتصاق: أي ثقب إبري أو تشقق دقيق أو أيون متحرك سيظهر في HAST. بعد الاختبار يجب إجراء مظهر وكهرباء وتحليل مقطعي (CSAM وSEM) لتأكيد وضع الفشل. اجتياز HAST/THB هو عتبة دخول لأجهزة السيارات وعالية الموثوقية، وأيضاً دليل رئيسي لبناء الثقة بين شركات المواد ومصانع التغليف. الظروف النموذجية لـ HAST هي 130℃ و85%RH وانحياز عدة فولتات إلى عشرات الفولتات، لمدة 96–264 ساعة غير متساوية، وعامل التسريع قد يصل إلى ألف ضعف البيئة الطبيعية؛ أما PCT فيختبر امتصاص الرطوبة والانفصال للتغليف ببخار مشبع 121℃ و2 atm. يجب التذكير أن نتيجة الاختبار المعجل هي "عمر نسبي" وليس عمر مطلق، وينبغي هندسياً الاستنتاج عبر نموذج أرينيوس (Arrhenius) وبيك (Peck) والمعايرة ببيانات إصلاح الميدان، لتجنب المبالغة في تفسير مدة اختبار واحدة. إن الحجية الموثوقية الصارمة هي دائماً حجر أساس لثقة طلاء الحماية.
سبعة وعشرون: الأعطال الشائعة وحلولها (جدول إجمالي)
| العطل | السبب الرئيسي | الحل المقابل |
|---|---|---|
| انفصال/فرقعة | امتصاص رطوبة، إجهاد كبير، التصاق غير كافٍ | مواد منخفضة الإجهاد، تجفيف مسبق لإزالة الرطوبة، معالجة بلازما مسبقة |
| قصر هجرة أيونات | نقاء منخفض، رطوبة وانحياز، ثقب إبري | مواد عالية النقاء، WVTR منخفض، تشكيل غشاء كثيف |
| فقاعات/فراغات في الطلاء | دخول أثناء التطبيق، تصلب رطوبي، قفل مذيب | التحكم برطوبة البيئة، إزالة الغاز، معالجة تدريجية |
| جسر/تغطية غير متساوية | ضعف دقة الطلاء، لزوجة غير مناسبة | طلاء انتقائي، ضبط اللزوجة والمعلمات |
| تشقق/انكسار | عدم تطابق CTE، معالجة سريعة، هشاشة | زيادة المرونة، طبقات متدرجة، تسخين لطيف |
| توصيل حراري غير كافٍ | حشو قليل، غير موجه | زيادة الحشو، تعزيز الاتجاه المسطح |
| صعوبة الإصلاح | نوع طلاء غير قابل للإزالة | اختيار طلاء حماية ثلاثي قابل للإصلاح |
| جزيئات/ثقب إبري | نظافة غير كافية | رفع مستوى النظافة، التصفية |
ثمانية وعشرون: تحليل الجذور لسبب التشقق والانكسار
نشأة تشقق الطلاء غالباً من عدم تطابق حراري ميكانيكي وإجهاد عملي. الرقاقة (سيليكون CTE≈3ppm/℃) والوسط العضوي واللوحة الأساسية (CTE عشرات إلى عشرينات ppm/℃) تتمدد وتتقلص بشكل متباين في دورات الحرارة، متراكماً إجهاد قص واجهي؛ فإذا كان معامل الطلاء عالياً واستطالة الكسر غير كافية، تنشأ التشققات عند الزوايا والأطراف أو الدرج. المعالجة السريعة أو التشكيل بغشاء سميك دفعة واحدة يقفل المذيب والإجهاد الداخلي، فينكسر عند العودة للحرارة. توزيع حشو مادة التغليف البلاستيكي وتطابق CTE للملء السفلي مهمان بنفس القدر. تشمل وسائل تحليل الجذور CSAM (مجهر صوتي مسح) لاكتشاف الانفصال الداخلي، واختراق صبغة (dye-penetrant) لتحديد مسار التشقق، وقطع FIB-SEM لمراقبة شكل التشقق الدقيق، ومحاكاة عناصر محدودة لتحديد تركز الإجهاد. الحلول هي زيادة مرونة المادة (مطاط نووي قشري، قطاعات سلسلة مرنة)، وتخميد بنيوي (انتقال دائري، طبقات متدرجة)، وعملية لطيفة (تسخين تدريجي، معالجة لاحقة منخفضة الحرارة) وتحسين السمك. الانكسار فشل غير قابل للعكس، والوقاية أفضل بكثير من العلاج.
تسعة وعشرون: التحكم في الفراغات (Voids) والانفصال (Delamination)
الفراغات والانفصال هما أكثر عيوب الواجهة شيوعاً في حماية التغليف. الفراغات تشير إلى احتجاز غاز داخل الطلاء أو الملء السفلي أو بين الواجهات (قطر من دون ميكرون إلى مئات الميكرونات)، ومصادرها تشمل عدم إزالة المذيب، رطوبة، دخول هواء أثناء التقطير، تحرر غاز أثناء المعالجة؛ والانفصال يعني فقدان الالتصاق بين الطلاء والقاعدة أو بين الطبقات. كلاهما يصبح قنوات تركز الرطوبة والإجهاد، مما يثير التآكل والتشقق. وسائل التحكم متعددة الطبقات: من جهة المادة خفض اللزوجة وضبط الثيكسوتروبي وأجزاء التطاير؛ من جهة العملية نزع الفقاعات بالفراغ وتجفيف مسبق لإزالة الرطوبة وتحسين مسار التقطير ومنحنى المعالجة (تجنب قفل الغاز بالحرارة المفاجئة)؛ من جهة المعدات استخدام تقطير فراغي ونزع غاز عبر الإنترنت؛ من جهة الفحص استخدام CSAM وX-ray وC-SAM لمسح وتحديد نسبة void بحد أعلى (مثل < 5% مساحة). أما منع الانفصال فيعتمد على تنظيف بلازما السطح وعامل اقتران لرفع طاقة الواجهة ومطابقة CTE ب معامل منخفض. نسبة void/delam هي خط أحمر رئيسي لاعتماد الملء السفلي والطبقات الموصلة للحرارة.
ثلاثون: صناعات التطبيق: رقائق المنطق والحوسبة
تركز احتياجات رقائق المنطق والحوسبة (CPU وGPU وSoC وASIC) من طلاء الحماية على منخفض ثابت العزل ومنخفض الإجهاد وعالي النقاء. في التغليف المتقدم (Flip-Chip وFan-out وChiplet)، يُستخدم PI/PBO كوسط RDL وتخميل، يحدد كثافة الترابط وسلامة الإشارة؛ والملء السفلي يضمن عمر كرات لحام المقلوب خلال آلاف دورات الحرارة؛ وطلاء الحماية الثلاثي على مستوى اللوحة يحمي إمداد الطاقة والمكونات الطرفية لبطاقة تسريع AI. مع تصاعد كثافة القدرة الحسابية، يزداد ضغط إدارة حرارة التغليف، ويصبح تنسيق واجهة التوصيل الحراري والطلاء العازل مهماً. يهيمن على هذا المجال عمالقة المواد الدوليون، لكن البديل المحلي يتسارع في كسر وسط RDL والملء السفلي وطلاء الحماية الثلاثي. رغم أن كي شين للمواد الجديدة تركز على الطلاء الوظيفي الصناعي، فإن تقنيتها للطلاء منخفض الإجهاد والموصل للحرارة والعازل يمكن أن تدعم أفقياً الحماية المساعدة لعتاد الحوسبة وحماية وحدة إمداد طاقة الأجهزة. جدير بالذكر أن متطلبات إمداد الطاقة والتبديد الحراري على مستوى اللوحة لخوادم AI تدفع ترقية مواد الحماية الثلاثية والتوصيل الحراري: وحدات الإمداد عالي التيار تركز الحرارة، وتحتاج لكل من حماية ثلاثية ضد الرطوبة وعزل وتوصيل حراري، والحل المنفصل التقليدي "طلاء حماية ثلاثي + وسادة توصيل حراري" يُستبدل تدريجياً بـ "طلاء متكامل موصل للحرارة وعازل". لذا فإن سباق القدرة الحسابية ليس فقط في عملية الرقاقة، بل أيضاً في نظام مواد التغليف ومستوى اللوحة، وتتحول قيمة طلاء الحماية من "حماية سلبية" إلى "تمكين نشط للتبديد الحراري والموثوقية".
واحد وثلاثون: أشباه موصلات الطاقة والإلكترونيات السيارات (IGBT/SiC)
أشباه الموصلات للطاقة (وحدات IGBT، SiC MOSFET، GaN HEMT) هي المجال الأسرع نموًا في الطلب على الطلاء الواقي. فالسيارات الكهربائية، وعكس التيار الكهروضوئي، وشواحن السيارات، وتخزين الطاقة تتطلب كثافة طاقة وكفاءة عاليتين للغاية، ويمكن لدرجة حرارة التشغيل لوصلات SiC/GaN أن تصل إلى 175–200℃ فما فوق، متجاوزة بكثير تقنية Si التقليدية. هذا يتطلب من الطلاء الواقي تحمل درجات حرارة أعلى، وعزل حراري موصل أعلى، وتطابقًا منخفض الإجهاد مع التمدد الحراري لمواد الفجوة الواسعة؛ وفي الوقت نفسه يجب أن تضمن الوحدات عمرًا يصل إلى خمسة عشر عامًا في بيئات الاهتزاز السياراتي، والدورات الحرارية، والرطوبة. تشمل التطبيقات النموذجية الطلاء العازل الموصل للحرارة على سطح الرقاقة، وطلاء العزل على الجدار الداخلي للهيكل، والحماية الثلاثية للحافلة والطرافات، والتعبئة السفلية التعزيزية. والطلاء العازل الموصل للحرارة هنا يقلل من مقاومة الواجهة الحرارية ويمنع التسرب الكهربائي، بقيمة بارزة. تقع شركة كيكسين للمواد الجديدة في فوشان — مركز تجمع سلسلة صناعة الإلكترونيات السياراتية وأجهزة الطاقة في جنوب الصين، ونظامها للطلاء العازل الموصل والطلاء الواقي عالي الموثوقية يمكنه خدمة عملاء وحدات الطاقة المحليين عن قرب. في نظام الدفع الكهربائي وشاحن السيارة على متنها (OBC)، تتحمل وحدات الطاقة باستمرار صدمات حرارية واهتزازات ميكانيكية ناتجة عن التشغيل والإيقاف وظروف الطريق، وتحدد "الإجهاد المنخفض + الالتصاق العالي" للطلاء العمر أكثر من التوصيل الحراري العالي وحده؛ بينما في نظام إدارة البطارية (BMS) ولوحة وحدة التحكم النطاقية، يجب أن يحافظ طلاء الحماية الثلاثية على العزل على المدى الطويل في بيئة الحجرة المحركة عالية الحرارة والرطوبة والملوحة. لذلك تظهر حماية الإلكترونيات السياراتية حاجة مزدوجة لـ "عزل حراري موصل على مستوى الوحدة + حماية ثلاثية على مستوى اللوحة"، مما يفرض متطلبات أعلى على قدرة الشركات الموردة للمواد على التوريد النظامي والتصديق المتزامن.
اثنان وثلاثون、متطلبات موثوقية شرائح السيارات (AEC-Q100)
إن AEC-Q100 التي وضعتها لجنة الإلكترونيات السياراتية هي معيار موثوقية شرائح السيارات، وتفرض متطلبات نظامية على الطلاء الواقي: يجب اجتياز دورات حرارية (مثل -55℃ إلى 150℃ بآلاف المرات)، وعمر العمل عند درجة حرارة عالية (HTOL)، وTHB، وHAST، والقابلية للحام، وتفريغ الكهرباء الساكنة (ESD) وغيرها من الإجهادات، مع هدف معدل فشل بمستوى ppm (توجه نحو انعدام العيوب). هذا يعني أن نقاء الطلاء، وإحكامه، وقوة التصاقه، ومقاومته للحرارة يجب أن تظل تحت ظروف العمل الأكثر قسوة. كما تؤكد مواصفات السيارات على إمكانية التتبع وضبط التغيير (PCN)، وأي تغيير في تركيبة المادة أو العملية أو خط الإنتاج يجب إعادة تصديقه. بالنسبة لموردي الطلاء الواقي، فإن الدخول إلى سلسلة توريد السيارات يتطلب بناء نظام IATF 16949 وقاعدة بيانات موثوقية كاملة. وهذا هو الخندق الدفاعي لشركات الطلاء عالي الموثوقية — إن قدرة شركة كيكسين للمواد الجديدة النظامية في مجال الحماية الوظيفية توفر لها أساسًا للتوسع نحو الحماية المساعدة للإلكترونيات السياراتية.
ثلاثة وثلاثون、الامتثال البيئي: خالٍ من الهالوجين (Halogen-Free) وRoHS
أصبح الامتثال البيئي لمواد الإلكترونيات عتبة إلزامية. يقيد RoHS الرصاص والكادميوم والزئبق وغيرها من المواد الضارة؛ وREACH ينظم تسجيل المواد الكيميائية؛ و"خالٍ من الهالوجين" (halogen-free) يتطلب أن يكون إجمالي الهالوجينات مثل Br وCl أقل من الحد (مثل Cl+Br < 1500ppm)، لمنع تكوين الديوكسين عند الحرق. يعتمد مثبط اللهب التقليدي غالبًا على التآزر البرومي والأنتيموني، ويجبر التخلص من الهالوجين المواد على التحول إلى مثبط اللهب المتضخم الفوسفوري والنيتروجيني وغير العضوي الهيدروكسيدي. يتطلب التخلص من الهالوجين في طلاء حماية أشباه الموصلات إعادة توازن بين مثبط اللهب والعزل ومقاومة الحرارة، لتجنب إدخال تدرج عازل كهربائي عالي أو شوائب أيونية. ويمتد الامتثال الأخضر أيضًا إلى تصميم منخفض VOC ومنخفض الغازات وقابل لإعادة التدوير. تلتزم شركة كيكسين للمواد الجديدة في تطوير التركيبات باتجاه خالٍ من الهالوجين ومنخفض VOC، مما يجعل منتجاتها العازلة الموصلة وطلاء الحماية الثلاثي متوافقة مع متطلبات العملاء المصدرين للإلكترونيات والسيارات صديقة البيئة.
أربعة وثلاثون、فرص سلسلة التوريد والتوطين (خط إنتاج كيكسين للمواد الجديدة في فوشان)
ظلت طلاءات حماية أشباه الموصلات مهيمنة عليها لفترة طويلة من قبل عمالقة المواد في أمريكا واليابان وأوروبا، خاصة في مجالات PI/PBO على مستوى الرقاقة، والباريليين، والتعبئة السفلية عالية الجودة. وفي السنوات الأخيرة، تحت الدافع المزدوج الجيوسياسي والتكلفة، تسارعت الاستعاضة المحلية: من EMC والتعبئة السفلية إلى طلاء الحماية الثلاثي على مستوى اللوحة، يتغلغل المحليون تدريجيًا. وكمجرى عالمي للتصنيع والتغليف الإلكتروني، فإن دلتا نهر اللؤلؤ لديها حاجة ملحة للمواد المحلية عالية الموثوقية ومنخفضة التكلفة وسريعة الاستجابة. تعتمد شركة كيكسين للمواد الجديدة (kexinMaterials) على قاعدة إنتاجها في فوشان، ولديها قدرة على تطوير تركيبات طلاء الحماية الوظيفية، وعملية الطلاء المستمر والصلب، واكتشاف نقاء الأيونات والعزل والتوصيل الحراري، وتغطي مصفوفة منتجاتها الطلاء الإيبوكسي الواقي، والعزل الموصل للحرارة، وطلاء الحماية الثلاثي وغيرها، ويمكنها توفير خيارات محلية في سيناريوهات مثل حماية وحدات الطاقة، ومقاومة الرطوبة على مستوى اللوحة، والحماية المساعدة لتغليف الإلكترونيات الصناعية. بالنسبة لمصانع التغليف والشركات الكاملة، فإن تنمية سلسلة توريد متنوعة ومحلية للطلاء هي خيار استراتيجي لخفض التكلفة وضمان التوريد. كما يجلب التوطين ميزة سرعة الاستجابة: يمكن إغلاق ضبط التركيبة، والإنتاج التجريبي بكميات صغيرة، وتحليل الفشل التعاوني في رحلة يوم واحد، متفوقًا بكثير على دورات التوريد عبر المحيطات. مع فوشان كمركز، تجمع دلتا نهر اللؤلؤ سلسلة كاملة من التغليف والاختبار، ووحدات الطاقة، إلى المعدات النهائية الكاملة، ويمكن لشركة كيكسين للمواد الجديدة (kexinMaterials) الاعتماد على القرب الجغرافي والهندسي لتقديم خدمة تطوير مشترك "المواد + العملية"، لمساعدة العملاء على تقصير دورة التصديق عند إدخال طلاء جديد. في ظل الاضطرابات الجيوسياسية وعدم اليقين في المخزون، أصبحت علاقات التوريد القريبة من الشاطئ، والقابلة للتحقق، والقابلة للتكرار، أصول مرونة أساسية لشركات التصنيع الإلكتروني.
خمسة وثلاثون、المعايير والمواصفات (IPC / JEDEC / MIL)
يجب أن يستهدف اختيار واعتماد طلاء حماية أشباه الموصلات معايير موثوقة. سلسلة IPC (مثل طلاء الحماية الثلاثي IPC-CC-830، والقابلية للقبول IPC-A-610) تحدد أداء ومظهر الطلاء على مستوى اللوحة؛ وJEDEC (مثل حساسية الرطوبة J-STD-020، وسلسلة اختبارات موثوقية الرقاقة JESD22 للتحيز الحراري الرطب/الدوري) تنظم اختبارات موثوقية مستوى الرقاقة؛ وتوفر IEC وUL العزل ومثبط اللهب والسلامة؛ ولا يزال معيار MIL (مثل MIL-I-46058C، الذي يجري استبداله بـ IPC) مرجعًا للموثوقية العسكرية العالية؛ أما السيارات فتنظر إلى سلسلة AEC-Q وIATF 16949. يجب أن يوفر داتاشيت المادة بيانات قابلة للمقارنة لـ Tg وCTE والعزل الكهربائي وWVTR ونقاء الأيونات وقوة العزل والموثوقية بطرق هذه المعايير. عند مقارنة الموردين، يجب على المهندسين الاعتماد على البيانات المقاسة تحت نفس المعيار، وليس الادعاءات التسويقية. إن الالتزام بالمعايير هو جسر لطلاء الحماية من "القابل للاستخدام" إلى "الموثوق". كمثال على طلاء الحماية الثلاثي على مستوى اللوحة، يميز IPC-CC-830 بوضوح بين متطلبات كهربائية وبيئية ومتانة لأنواع الراتنجات Type AR/ER/UR/SR/XY، ويحدد المعايير الدنيا لاكتمال الطلاء والسماكة والالتصاق؛ بينما ينظم UL 746E الشيخوخة الحرارية طويلة الأمد ومثبط اللهب للأجزاء العازلة. عند إنشاء المواصفات الداخلية (مثل QPA المؤسسي)، غالبًا ما تدمج مصانع التغليف هذه المعايير العامة مع أهداف معدل الفشل لأجهزة محددة، لتشكل قائمة قبول قابلة للتنفيذ والمراجعة.
ستة وثلاثون、الاتجاهات والتطلعات: Chiplet، والتغليف المتقدم، وأشباه الموصلات من الجيل الثالث
يقود مستقبل طلاء حماية أشباه الموصلات ثلاثة اتجاهات كبرى. أولاً، سيؤدي Chiplet والتكامل 2.5D/3D كثافة الترابط والكثافة الحرارية إلى مستويات جديدة، مما يتطلب وسائط RDL أرق، وعزل كهربائي أقل، وإجهادًا أقل، ويتطور الطلاء على مستوى الرقاقة نحو دقة التعريف بالليثوغرافي. ثانيًا، سيؤدي انتشار أشباه الموصلات من الجيل الثالث (SiC/GaN) إلى جعل الطلاء الذي يتحمل درجات حرارة أعلى، وعزل حراري موصل أعلى، ويتطابق بإجهاد منخفض مع مواد الفجوة الواسعة ضرورة، والتكامل العازل الموصل للحرارة هو ساحة المعركة الرئيسية. ثالثًا، يدفع التوجه الأخضر والقابل للإصلاح نحو طلاء حماية ثلاثي خالٍ من الهالوجين ومنخفض VOC وقابل للتقشير وصديق للبيئة، وتصميم مواد موجه للاقتصاد الدائري. وفي الوقت نفسه، سيعيد خفض تكلفة تغليف مستوى اللوحة تشكيل عملية الطلاء ووضع المعدات. تكمن عتبة طلاء حماية أشباه الموصلات دائمًا في ثلاثية "النقاء + الإجهاد + الموثوقية"، وهي قمة تقنية لشركات المواد. إن تراكم شركة كيكسين للمواد الجديدة (kexinMaterials) في الحماية الوظيفية يتوسع تدريجيًا نحو حماية وحدات الطاقة والطلاء الواقي عالي الموثوقية، ومن المتوقع أن تحتل مكانًا في موجة الاستعاضة المحلية. من دورة أطول، سيعيد الاستدامة تشكيل مسار المواد أيضًا: الطلاء المائي، والخالي من المذيبات، والقابل للتقشير لإعادة التدوير يمكنه تقليل VOC وصعوبة معالجة لوحات الدوائر المهملة؛ واستكشاف الأحياء القاعدية أو الأحادي منخفض السمية لا يزال مبكرًا، لكنه يمثل اتجاه المسؤولية البيئية للصناعة. بالنسبة لشركات التصنيع، فإن إتقان إعادة التوازن بين "الأداء العالي — الامتثال — التكلفة" هو تحدٍ تقني، وأيضًا مفتاح لبناء القدرة التنافسية في نافذة الاستعاضة المحلية لمواد أشباه الموصلات. ستستمر شركة كيكسين للمواد الجديدة في الاعتماد على خط إنتاج فوشان، لنقل القدرة الناضجة لطلاء الوظائف الصناعية بثبات نحو سيناريوهات الحماية المساعدة لأشباه الموصلات.
الأسئلة الشائعة (FAQ)
س1: هل طلاء الحماية الثلاثي وطلاء مستوى الرقاقة نفس الشيء؟
لا. يُستخدم طلاء الحماية الثلاثي للوحة PCBA لمقاومة الرطوبة والملوحة؛ ويُستخدم طلاء مستوى الرقاقة للطلاء على مستوى الرقاقة/التغليف، ويتطلب نقاءً أعلى، وإجهادًا أقل، وعزلًا كهربائيًا أقل، والمعايير والمواد مختلفة.
س2: هل طلاء أجهزة الطاقة يحتاج عزلًا أم توصيلًا حراريًا؟
كلاهما. تحتاج أجهزة الطاقة إلى وظيفة مزدوجة "عزل + توصيل حراري"، تتحقق عبر راتنج عازل معبأ بمواد موصلة للحرارة، والصعوبة هي توازن الاثنين.
س3: لماذا يهتم طلاء أشباه الموصلات بالنقاء لهذه الدرجة؟
الـ Na+ وCl- الدقيقة ستنتقل أيونيًا وتسبب قصرًا دائريًا تحت تحيز رطب، ويتسارع ذلك عند درجة حرارة عالية. إذا لم يصل النقاء للمعيار، ستفشل اختبارات الموثوقية حتمًا، لذا فنقاء الأيونات مؤشر صارم.
س4: هل يمكن إصلاح طلاء الحماية الثلاثي على مستوى اللوحة؟
حسب نوع الطلاء. طلاء الحماية الثلاثي الأكريليكي غالبًا قابل للذوبان والتقشير وسهل الإصلاح؛ البولي يوريثان/الإيبوكسي جزئيًا صعب الإصلاح. تختار خطوط الإنتاج الطلاء غالبًا حسب قابلية الصيانة.
س5: لماذا الطلاء الانتقائي هو السائد؟
إنه يطلی فقط المناطق المحتاجة للحماية ويتجنب الثقوب/الموصلات، بدقة عالية، وتوفير مادة، ودون سد الثقوب، ومناسب للإنتاج الكمي للوحات عالية الكثافة، متفوقًا على الطلاء بالفرشاة أو الرش للوحة كاملة.
س6: ما المتطلبات الجديدة لـ SiC/GaN على طلاء الحماية؟
درجة حرارة العمل أعلى، وكثافة الطاقة أكبر، مما يتطلب طلاءً يتحمل حرارة أعلى، وعزل حراري موصل أعلى، ويتطابق بإجهاد منخفض مع التمدد الحراري لمواد الفجوة الواسعة، بعتبة أعلى من أجهزة Si التقليدية.
س7: كيف تختار بين PI وPBO على مستوى الرقاقة؟
كلاهما يتحمل حرارة عالية وإجهادًا منخفضًا؛ PBO له عزل كهربائي أقل، وامتصاص ماء أقل، ونافذة عملية أوسع، مناسب لـ RDL عالي التردد فائق الدقة؛ PI أفضل في التكلفة والنضج، مناسب لتمرير مستوى الرقاقة العام. يجب القرار بناءً على سرعة الإشارة وعدد الطبقات وقدرة خط الإنتاج.
س8: ماذا لو حدث انفصال في طبقة الحماية؟
تحليل السبب الجذري أولًا: غالبًا بسبب امتصاص الرطوبة، أو الإجهاد، أو عدم كفاية المعالجة المسبقة. تشمل الحلول التجفيف المسبق لإزالة الرطوبة، ومواد منخفضة الإجهاد، وتنظيف البلازما لتحسين الالتصاق، وطبقات متدرجة للتخفيف؛ الأجزاء المنفصلة عادةً لا تُصلح، ويجب الوقاية من التصميم والعملية.
س9: هل الباريليين مناسب للإنتاج الكمي لأشباه الموصلات؟
جودة غشاء الباريليين ممتازة لكن المعدات غالية، والترسيب بطيء، والتكلفة عالية، وأنسب للأجهزة عالية القيمة والكمية الصغيرة عالية الموثوقية؛ لا يزال الحماية العامة الكمية تعتمد أساسًا على طلاء الحماية الثلاثي السائل والتعبئة السفلية.
س10: هل يؤثر الطلاء خالٍ من الهالوجين على العزل أو مثبط اللهب؟
نظام خالٍ من الهالوجين بتركيبة معقولة يمكنه تحقيق مثبط لهب مكافئ عبر الفوسفور/النيتروجين/غير العضوي دون التضحية بالعزل، لكن يحتاج إعادة توازن في مقاومة الحرارة ونقاء الأيونات، واختيار النوع يجب أن يرى بيانات UL/RoHS المقاسة.
قراءات إضافية
- طلاء العزل والإدارة الحرارية لبطاريات الطاقة الجديدة — مقارنة صناعية للحماية العازلة عالية الموثوقية.
- طلاء مقاوم للحريق لأنظمة تخزين الطاقة — مكمل العزل الحراري ومقاومة الحريق لأنظمة البطاريات.
- طلاء المعالجة قبل وبعد الطلاء الكهربائي للبلاستيك — مقارنة المعالجة المسبقة للتغليف البلاستيكي/المعدنة.