Introduction : les pipelines de gaz naturel — le revêtement doit à la fois « résister à la corrosion » et « aider à économiser le gaz »
Dans les coûts d'exploitation des gazoducs longue distance, >60 % correspondent à la consommation d'énergie des compresseurs (pour propulser le gaz et vaincre la résistance de la paroi interne du tuyau). Pour chaque réduction de 5 μm de la rugosité de surface de la paroi (Ra), la résistance au transport du gaz diminue d'environ 5 %-8 %, et la consommation d'énergie des compresseurs baisse de 3 %-5 %. Pour un gazoduc longue distance de plusieurs milliers de kilomètres, cela permet d'économiser chaque année des millions à des dizaines de millions de yuans en frais énergétiques. Le revêtement interne époxy liquide sans solvant (100 % VS / une seule couche DFT > 65 μm) réduit la rugosité de la paroi interne de l'acier de Ra 30-60 μm à l'état nu à <5 μm, tout en offrant une protection anticorrosion à long terme dans des environnements corrosifs de 60-80 °C — combinant une double fonction de réduction de la traînée et de protection anticorrosion.
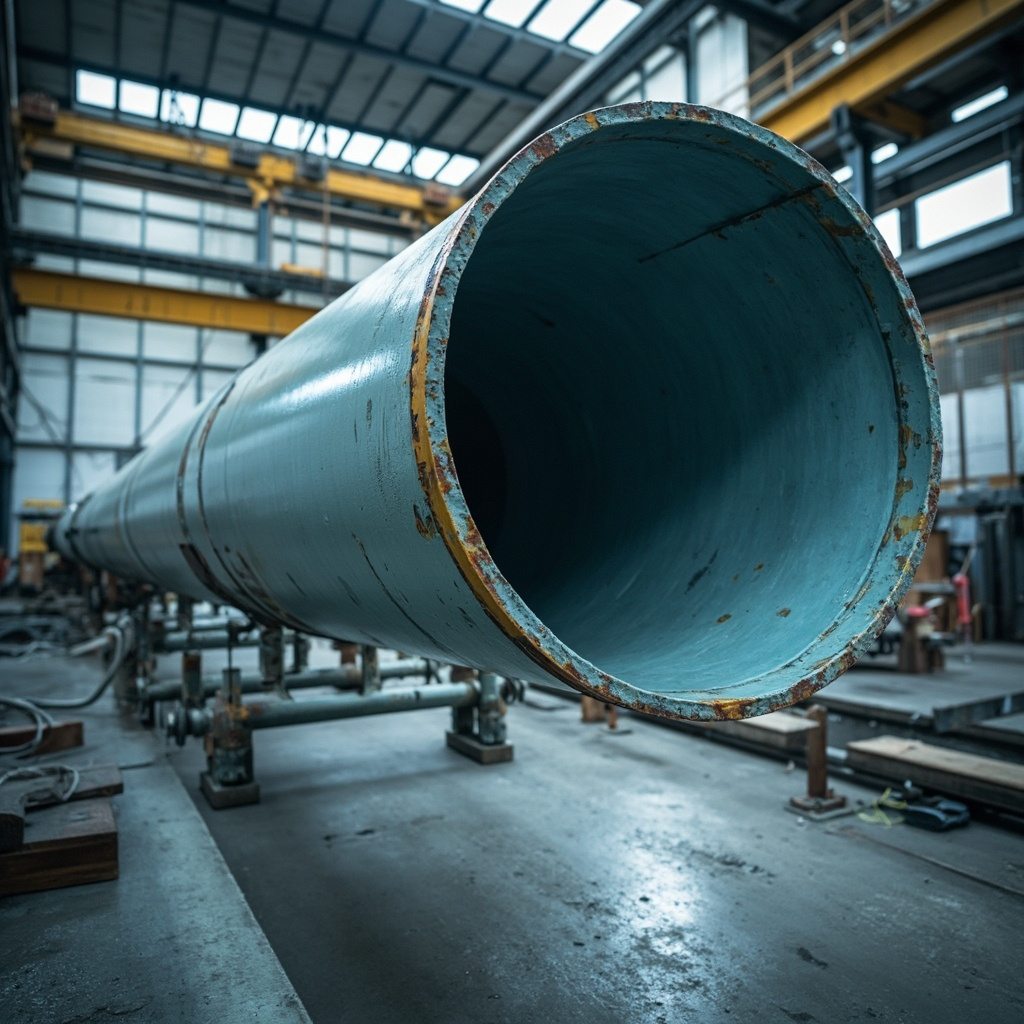
I. Indicateurs clés de performance du revêtement interne des tuyaux (norme API RP 5L2)
| Indicateurs de performance | Exigences standard (API RP 5L2) | Valeurs mesurées typiques époxy sans solvant | Méthode de test |
|---|---|---|---|
| Épaisseur du film sec (DFT) | >65μm (simple couche) | 80-120μm | Épissomètre à film sec (spécial paroi interne de tuyau) |
| Rugosité de surface (Ra) | <5μm (exigence de réduction de traînée) | 2-4μm | Rugosimètre à palpeur |
| Adhérence (méthode d'arrachement) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| Pores | 0 (zéro pore) | 0 | Étincelage haute tension (1500V/65μm DFT) |
| Résistance à la brume salée (ASTM B117) | >500h (croisillon) | >1500h | ASTM B117 + évaluation ISO 4628 |
II. Aperçu comparatif des paramètres techniques
| Indicateurs techniques | Exigences standard | Niveau de qualité supérieure | Méthode de détection |
|---|---|---|---|
| Adhérence | ≥3MPa | ≥5MPa | Méthode de traction ISO 4624 |
| Résistance à la brume salée | ≥500h | ≥1000h | ASTM B117 |
| Résistance aux intempéries (QUV) | ≥1000h rétention du brillant >50% | ≥3000h rétention du brillant >80% | ISO 16474-3 |
| Teneur en COV | Conforme à la norme GB | 50% inférieure à la limite | GB/T 23985 |
| Fenêtre d'application | 5-35°C | -10~40°C (plage de température étendue) | Conditions recommandées TDS |

II. Procédé de pulvérisation APCA
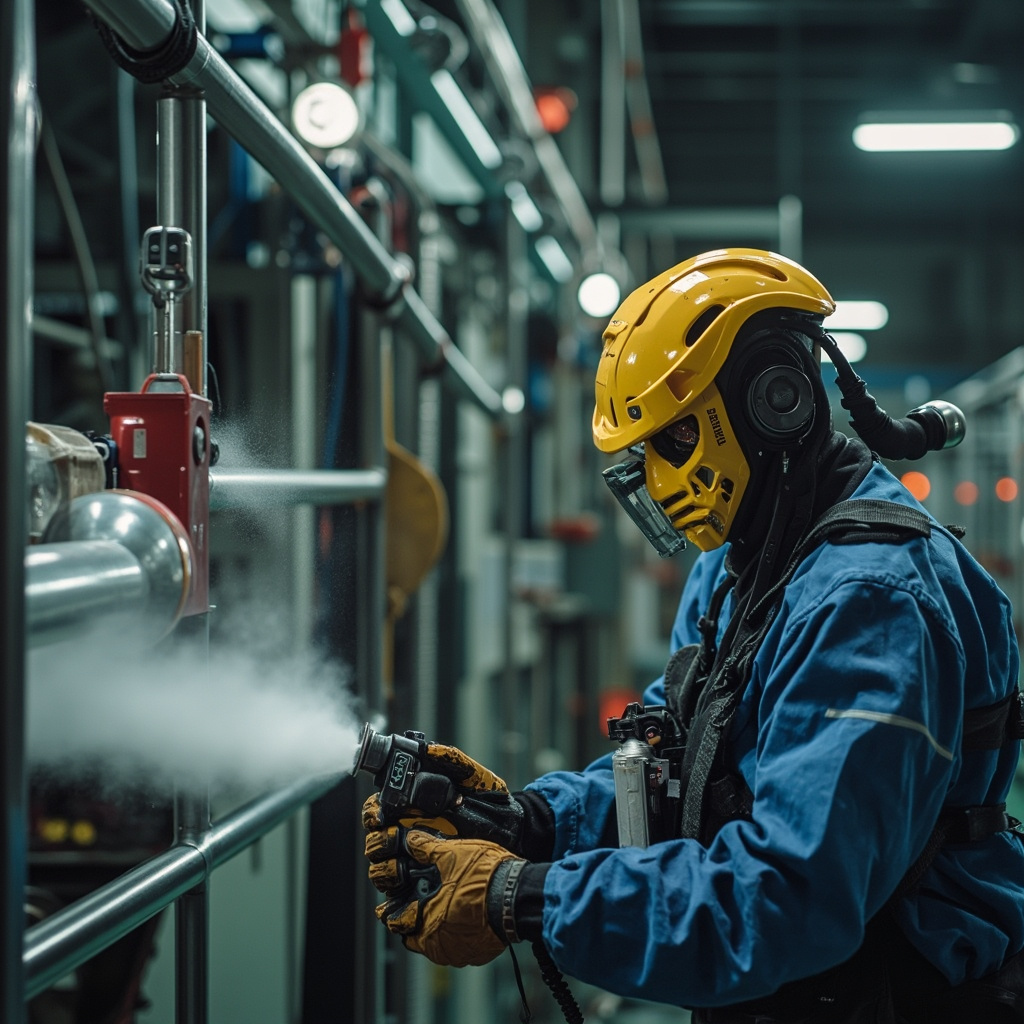
Le revêtement interne des tuyaux par pulvérisation adopte le procédé APCA (Airless Plural Component Application / application bi-composant sans air à haute pression) — (1) la peinture principale et le durcisseur restent séparés avant d'entrer dans le pistolet — ils sont transportés vers l'avant du pistolet via deux circuits de chauffage indépendants (la température de chaque circuit est de 50-60°C pour réduire la viscosité) ; (2) ils sont mélangés instantanément dans la chambre de mélange du pistolet à 1:1 (ou selon le ratio de la formule) ; (3) le pulvérisateur rotatif (Rotary Spray Nozzle) tourne sur lui-même à 3000-8000 rpm — appliquant uniformément le revêtement sur la paroi interne du tuyau ; (4) le pulvérisateur avance à vitesse constante le long de l'axe du tuyau à 0,3-1 m/s. Pour les tuyaux de grand diamètre Ø500-1420 mm, on utilise un robot de pulvérisation de tuyaux de type chenille (Crawler) — le robot est équipé de son propre éclairage + caméra + pulvérisateur — l'opérateur le télécommande depuis l'extérieur de l'embouchure du tuyau.
La application du revêtement interne des tuyaux doit être réalisée sur la ligne de fabrication de l'usine de tubes (préfabrication en usine) — il est presque impossible d'appliquer un revêtement interne sur les tuyaux déjà soudés sur site (en plein air). Par conséquent, la zone de soudure des tuyaux (Field Joint) est le « trou de serrure » du revêtement interne, ne pouvant pas bénéficier de la protection du revêtement interne — il faut compenser par le revêtement externe et la protection cathodique.
Approfondissement technique : méthode d'optimisation systématique des paramètres de procédé (plan d'expériences DOE)
L'optimisation du procédé de production de peinture ne doit pas reposer sur la « méthode essai-erreur » mais adopter la conception expérimentale DOE, une méthode scientifique. Prenons l'exemple du procédé de dispersion — les facteurs influençant la qualité (vitesse linéaire / temps / taux de remplissage / température), 4 facteurs à 3 niveaux chacun — un plan factoriel complet nécessite 81 expériences — la DOE utilise un plan orthogonal L9 (9 expériences) ou la méthode des surfaces de réponse (27 expériences) pour réduire considérablement le nombre d'expériences — tout en obtenant les effets principaux et interactions de chaque facteur. Par exemple, on découvre que « l'interaction vitesse linéaire × temps est significative » : une vitesse linéaire élevée + temps court et une vitesse linéaire faible + temps long peuvent atteindre le même effet de dispersion — mais la première option économise plus de 20 % d'énergie.
Dans l'analyse DOE, l'interprétation de la valeur P — une P 95 % de confiance). L'analyse DOE produit finalement un ensemble de modèles prédictifs (équations de régression polynomiale) — en entrant la vitesse de ligne / le temps / la température → prédire la finesse / la viscosité / le brillant — fournissant aux ingénieurs formulation un outil de « optimisation de formulation numérique ».
Pratique de l'industrie : de « l'expérience tactile des vieux experts » à « la normalisation des paramètres »
Le défi commun de l'industrie des peintures — lorsque les vieux ouvriers expérimentés prennent leur retraite, le « toucher » (résistance au mélange / raclage sur le tableau de finesse / observation visuelle du brillant du film humide) disparaît — les nouveaux employés ne peuvent pas le reproduire. Transformer le « toucher » en paramètres standard quantifiables (1) résistance au mélange → lecture du viscosimètre ; (2) raclage sur le tableau de finesse → lecture du tableau de finesse (μm) ; (3) brillant du film humide → glossmètre (valeur GU). La « fiche de paramètres standard » de chaque procédé est affichée à côté de l'équipement — les nouveaux employés opèrent selon la « fiche » plutôt qu'« au feeling ». La « normalisation des paramètres » est une étape clé pour qu'une usine de peinture passe de « l'atelier artisanal » à « l'usine ».
FAQ
Q1 : Comment quantifier l'effet de réduction de la traînée et d'économie d'énergie des revêtements internes de tuyauterie ?Via le « Facteur d'efficacité de la tuyauterie (Efficiency Factor) » EF = débit de gaz réel / (débit de tuyauterie lisse théorique) × 100 %. Pour un tube d'acier nu sans revêtement interne, EF ≈ 92 %-95 %, après revêtement interne EF ≈ 98 %-100 %. Chaque augmentation de 1 % de l'EF — pour un gazoduc de 1000 km / Ø1000 mm — permet d'économiser environ 2 à 5 millions de yuans par an sur la consommation d'énergie des compresseurs.
Q2 : Pourquoi l'époxy sans solvant doit-il être chauffé lors de la pulvérisation à l'intérieur des tuyaux ?L'époxy sans solvant a une viscosité à température ambiante > 5000 mPa·s — impossible à pulvériser en brouillard. Après chauffage à 50-60°C, la viscosité chute à < 1000 mPa·s — pulvérisable en brouillard. Mais le chauffage réduit le Pot Life — à 50°C, le Pot Life peut n'être que de 20-40 min contre 2-4 h à température ambiante — il faut utiliser le système de mélange en ligne APCA (pulvérisation immédiate après mélange / pas de prémélange).
Q3 : Quel est l'impact des écarts de ratio de mélange APCA (comme 1:0.9 ou 1:1.1) sur les performances du revêtement ?Grave ! Un écart de ratio peinture principale/durcisseur > 5 % — déséquilibre du ratio NCO/OH —> écart de 10 % → durcissement incomplet du revêtement (dureté↓/résistance aux produits chimiques↓) ou sur-durcissement (craquelure). La pompe doseuse du système APCA doit être calibrée quotidiennement — en pesant le poids de sortie réel des deux composants en 1 minute pour vérifier la précision du ratio.
Q4 : Comment se déroule le contrôle qualité de la peinture intérieure des tuyaux ?(1) Un robot d'inspection de tuyaux à chenilles (Crawler/avec sonde DFT + électrode de détection de porosité + caméra) inspecte automatiquement et mesure le DFT et la porosité sur la paroi intérieure du tuyau à 0,2-0,5 m/s — la section dépassant 99 % de la longueur totale du tuyau est conforme ; (2) Le DFT est mesuré tous les 10 m ; (3) La détection de porosité couvre 100 % de la longueur totale. Le niveau d'automatisation du contrôle qualité de la peinture intérieure est supérieur à celui du revêtement extérieur (le revêtement extérieur nécessite une inspection manuelle — les grands tuyaux permettent l'entrée humaine / les petits tuyaux dépendent des robots).
Q5 : Que faire si le revêtement interne des soudures de chantier (Field Joint) du tuyau ne peut pas être appliqué ?La zone de soudure a environ 200 à 300 mm de large — sans protection par revêtement interne — cette partie de la paroi interne du tuyau est exposée. Deux stratégies de compensation : (1) utiliser des tronçons de tuyau de soudure en alliage résistant à la corrosion (CRA/acier inoxydable 316L) (tuyau à composite mécanique) — coût élevé ; (2) combinaison de revêtement externe de soudure + protection cathodique (CP) — le courant CP produit également un effet de protection cathodique sur la paroi interne du tuyau au niveau de la soudure — c'est la solution standard pour les pipelines longue distance.
Q6 : Le « piggage » des canalisations à revêtement interne endommage-t-il le revêtement interne ? Il y a une légère usure mais elle est acceptable. Les brosses en fil d'acier et les racleurs en polyuréthane du pig, par leur frottement prolongé sur le revêtement interne, provoquent un amincissement progressif de l'épaisseur du revêtement (environ 1 à 3 μm d'amincissement tous les 100 piggages). La fréquence de piggage de la canalisation (1 à 4 fois par an / selon la vitesse de dépôt des impuretés à l'intérieur du tube) a un impact cumulatif sur la durée de vie du revêtement, ce qui impose de prévoir une marge d'usure lors du dimensionnement de l'épaisseur de revêtement.
Q7 : Exigences de résistance à la pression du revêtement pour les canalisations de gaz naturel à haute pression ?Le revêtement lui-même n'a pas besoin de supporter la pression (la tuyauterie en acier supporte la pression), mais le revêtement ne doit pas former de bulles (bulles RGD) due à l'expansion du gaz s'échappant par les microporosités du revêtement lors d'une décompression rapide du gaz (Rapid Gas Decompression) — c'est le projet de test clé distinguant le revêtement interne pour gaz naturel du revêtement pour canalisations de liquide (ISO 23936-2/NORSOK M-710). L'époxy sans solvant à haute densité de réticulation présente une bonne résistance au RGD.
Q8 : La « brillance » du revêtement interne a-t-elle une signification fonctionnelle ?Oui. Une surface de revêtement interne à haute brillance (>85 GU/60°) est plus lisse → le coefficient de frottement entre le gaz et la paroi du tube est plus faible → l'effet de réduction de traînée est meilleur. La brillance initiale du revêtement interne et le taux de conservation de la brillance après service sont des indicateurs indirects de la durabilité de la réduction de traînée.
Q9 : Quelle est la différence fondamentale de formulation entre le revêtement interne des canalisations et le revêtement externe (3PE/FBE) ?Le revêtement interne (époxy liquide) — faible viscosité (chauffé à 50-60°C) / méthode d'application par pulvérisation — axé sur la réduction de la traînée (lisseur de surface) et la résistance à la corrosion acide par traces de H₂S/CO₂ dans le gaz. Le revêtement externe (3PE/FBE/poudre) — à l'état solide / méthode d'application par extrusion ou fusion de poudre — axé sur la résistance mécanique aux chocs (pierres lors du remblai) et la résistance à la corrosion par le sol/les eaux souterraines. Les exigences de performance des revêtements interne et externe sont très différentes — les formulations ne sont pas interchangeables.
Q10 : Exigences particulières pour le revêtement des canalisations à hydrogène (Hydrogen Pipeline) ?L'hydrogène, en tant que plus petite molécule, présente une perméabilité et un risque de RGD bien plus élevés que le gaz naturel. Le revêtement interne des canalisations à hydrogène doit passer le test RGD de l'ISO 23936-2 (atmosphère d'hydrogène / 100 bar → décompression rapide / 10 cycles / sans cloquage). La tendance au cloquage des époxy sans solvant standard en conditions RGD hydrogène est nettement supérieure à celle du gaz naturel — une mise à niveau de la formulation est nécessaire (densité de réticulation plus élevée + porosité plus faible).
Lecture connexe
Résumé
Le revêtement intérieur de tuyauterie époxy liquide sans solvant (API RP 5L2 / DFT > 65 μm / Ra 20 ans). Le procédé de pulvérisation sans air bi-composant chauffé APCA constitue la technologie clé pour le revêtement intérieur des tuyauteries. Le revêtement intérieur des tuyauteries doit être réalisé en usine de fabrication des tubes — les soudures de chantier ne peuvent pas être retouchées. Kexin New Materials fournit aux clients du secteur des tuyauteries une gamme complète de produits de revêtement intérieur et extérieur pour tuyauteries ainsi qu'un support technique pour la pulvérisation APCA.