Lời mở đầu: Đường ống khí tự nhiên – Lớp phủ vừa phải "chống ăn mòn" vừa phải "giúp tiết kiệm khí"
Trong chi phí vận hành của đường ống dẫn khí tự nhiên đường dài, >>60% là tiêu hao năng lượng máy nén (thúc đẩy khí lưu chuyển để khắc phục lực cản của thành ống). Độ nhám bề mặt thành ống (Ra) giảm mỗi 5μm, lực cản vận chuyển khí giảm khoảng 5%-8%, tiêu hao năng lượng máy nén giảm 3%-5%. Đối với đường ống vận chuyển dài hàng nghìn km, mỗi năm có thể tiết kiệm chi phí năng lượng từ vài triệu đến vài chục triệu nhân dân tệ. Lớp phủ epoxy lỏng không dung môi (100%VS/độ dày khô đơn lớp DFT>65μm) làm giảm độ nhám bề mặt trong của thép ống từ Ra 30-60μm của thép trần xuống <5μm, đồng thời cung cấp bảo vệ chống ăn mòn lâu dài trong môi trường ăn mòn 60-80°C — tích hợpkép chức năng giảm cản và chống ăn mòn.
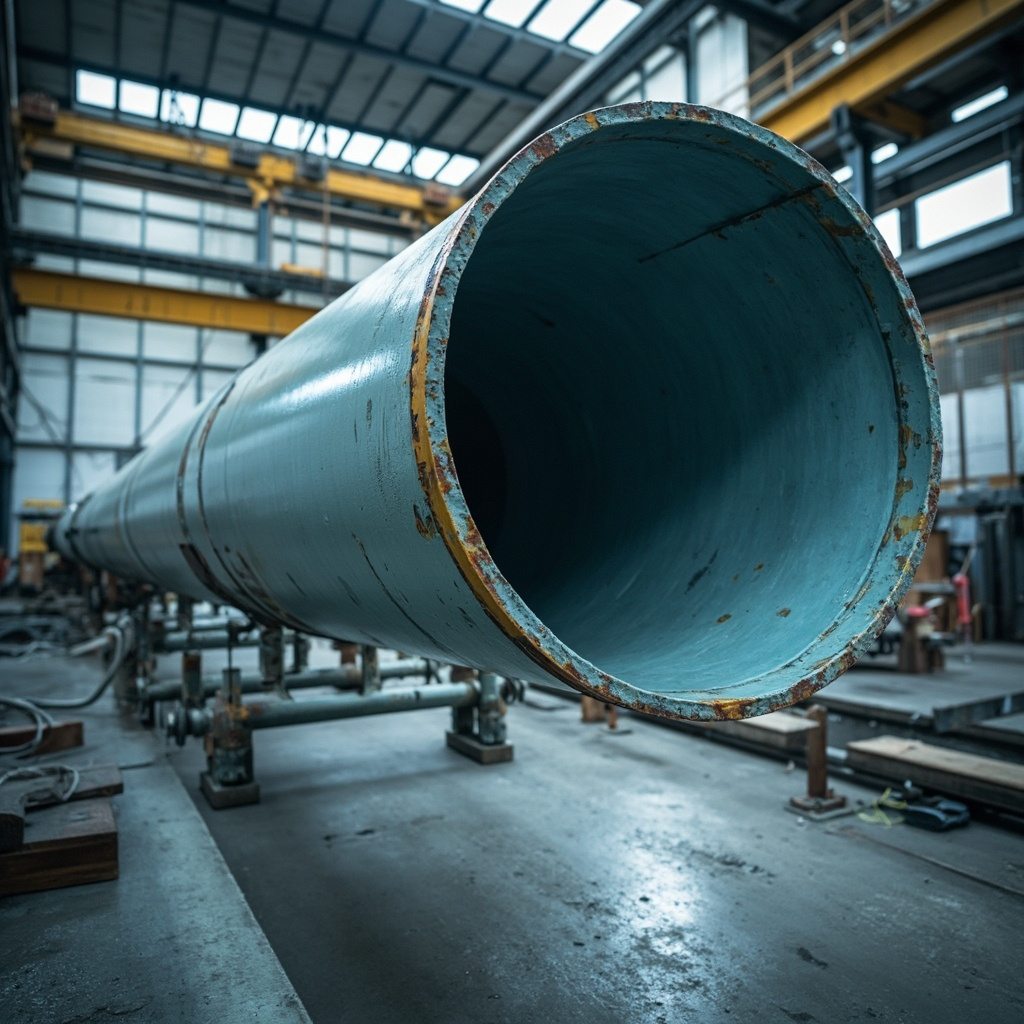
I. Các chỉ tiêu hiệu năng quan trọng của lớp phủ bên trong đường ống (tiêu chuẩn API RP 5L2)
| Chỉ tiêu hiệu năng | Yêu cầu tiêu chuẩn (API RP 5L2) | Giá trị đo thực tế điển hình của epoxy không dung môi | Phương pháp thử |
|---|---|---|---|
| Chiều dày màng khô (DFT) | >65μm (một lớp) | 80-120μm | Máy đo chiều dày màng khô (chuyên dụng cho mặt trong ống) |
| Độ nhám bề mặt (Ra) | <5μm (yêu cầu giảm trở lực) | 2-4μm | Máy đo độ nhám kiểu kim tiếp xúc |
| Độ bám dính (phương pháp kéo tách) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| Lỗ kim | 0 (không lỗ kim) | 0 | Tia lửa điện cao áp (1500V/65μm DFT) |
| Kháng sương muối (ASTM B117) | >500h (vạch chéo) | >1500h | ASTM B117 + đánh giá theo ISO 4628 |
II. Tổng quan so sánh các thông số kỹ thuật
| Chỉ tiêu kỹ thuật | Yêu cầu tiêu chuẩn | Mức chất lượng cao | Phương pháp phát hiện |
|---|---|---|---|
| Độ bám dính | ≥3MPa | ≥5MPa | Phương pháp kéo đứt ISO 4624 |
| Kháng sương muối | ≥500h | ≥1000h | ASTM B117 |
| Kháng thời tiết (QUV) | ≥1000h giữ độ bóng >50% | ≥3000h giữ độ bóng >80% | ISO 16474-3 |
| Hàm lượng VOC | Phù hợp tiêu chuẩn GB | Thấp hơn giới hạn 50% | GB/T 23985 |
| Cửa sổ thi công | 5-35°C | -10~40°C (dải nhiệt độ rộng) | Điều kiện khuyến nghị TDS |

II. Quy trình phun APCA
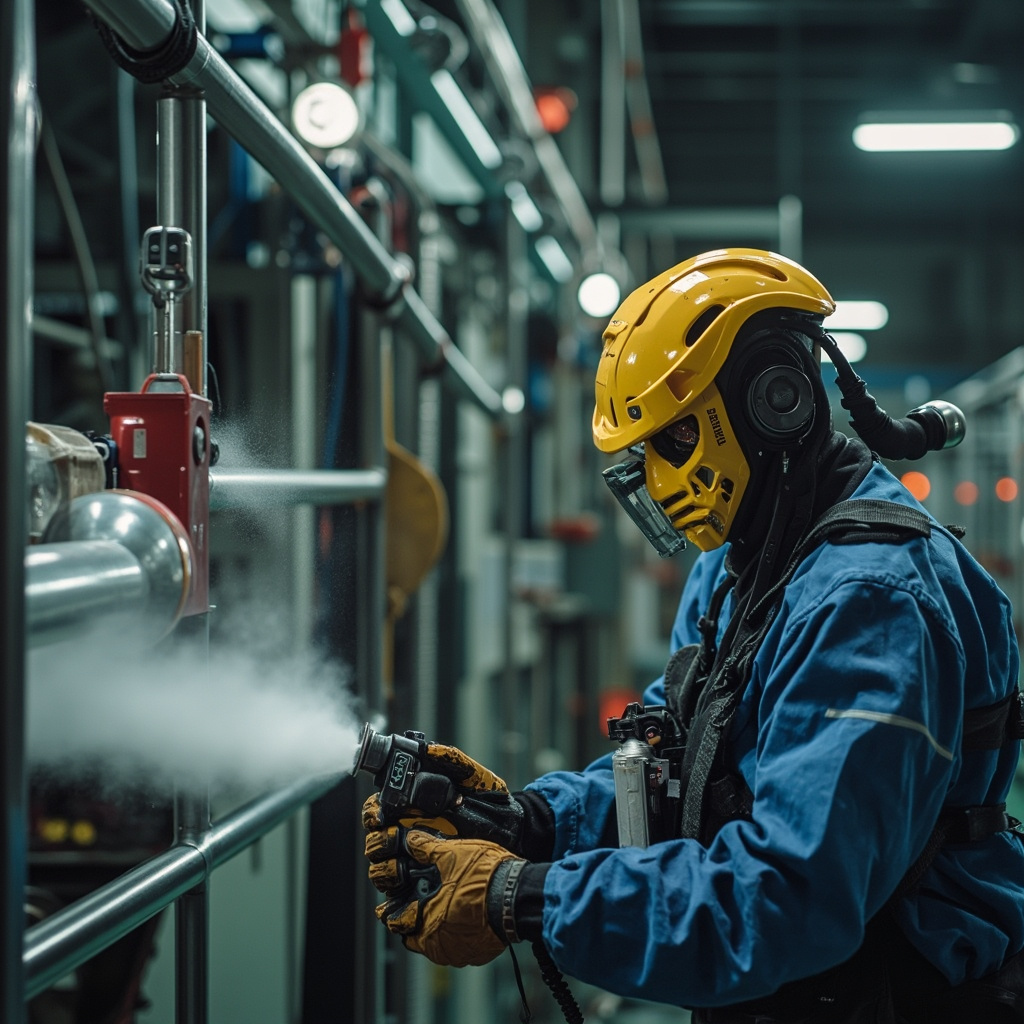
Phun phủ lớp lót bên trong đường ống sử dụng quy trình APCA (Airless Plural Component Application/Phun không khí áp lực cao hai thành phần)——(1) Sơn chính và chất đóng rắn được giữ tách biệt trước khi vào súng phun——được bơm qua hai đường ống gia nhiệt độc lập đến đầu súng phun (mỗi đường ống ở 50-60°C để giảm độ nhớt); (2) Trộn tức thời trong buồng trộn của súng phun theo tỷ lệ 1:1 (hoặc theo tỷ lệ công thức); (3) Đầu phun xoay (Rotary Spray Nozzle) tự quay với tốc độ 3000-8000rpm——phủ đều lên bề mặt trong của đường ống; (4) Thiết bị phun di chuyển đều dọc theo trục đường ống với tốc độ 0.3-1m/s. Đối với đường ống khẩu độ lớn Ø500-1420mm, sử dụng robot phun đường ống dạng bò (Crawler)——robot tích hợp đèn chiếu sáng + camera + đầu phun——người vận hành điều khiển từ xa bên ngoài miệng ống.
Lớp phủ bên trong đường ống phải được sơn phủ trên dây chuyền sản xuất ống tại nhà máy (chế tạo sẵn tại nhà máy) — đường ống đã hàn tại hiện trường (ngoài trời) hầu như không thể phủ lớp bên trong. Do đó, khu vực mối hàn của đường ống (Field Joint) là "cửa sổ trời" của lớp phủ bên trong, không thể được bảo vệ bởi lớp phủ bên trong — cần dựa vào lớp phủ ngoài và bảo vệ catốt để bù đắp.
Kỹ thuật chuyên sâu: Phương pháp tối ưu hóa hệ thống các thông số quy trình (Thiết kế thí nghiệm DOE)
Quy trình tối ưu sản xuất sơn không nên dựa vào "phương pháp thử sai" mà nên áp dụng thiết kế thí nghiệm DOE – phương pháp khoa học. Lấy quy trình phân tán làm ví dụ — các yếu tố ảnh hưởng đến chất lượng (tốc độ dây/thời gian/tỷ lệ nạp/nhiệt độ) 4 yếu tố mỗi yếu tố 3 mức — thí nghiệm toàn nhân tử cần 81 lần — DOE dùng thí nghiệm trực giao L9 (9 lần) hoặc phương pháp bề mặt đáp ứng (27 lần) giảm mạnh số lần thí nghiệm — đồng thời thu được hiệu ứng chính và tương tác của các yếu tố. Ví dụ phát hiện "tương tác tốc độ dây × thời gian có ý nghĩa rõ rệt" — tốc độ dây cao + thời gian ngắn và tốc độ dây thấp + thời gian dài có thể đạt hiệu quả phân tán tương đương — nhưng phương án trước tiết kiệm năng lượng >20%.
Trong phân tích DOE, cách đọc giá trị P — P95% độ tin cậy). Kết quả cuối cùng của DOE xuất ra một tập mô hình dự đoán (phương trình hồi quy đa thức) — nhập tốc độ dây/thời gian/nhiệt độ → dự đoán độ mịn/độ nhớt/độ bóng — cung cấp cho kỹ sư công thức công cụ "tối ưu hóa công thức số hóa".
Thực hành ngành: Từ "cảm giác của thợ lão làng" đến "chuẩn hóa thông số"
Thách thức phổ biến của ngành sơn — khi các thợ lão lành nghề nghỉ hưu, "cảm giác tay" (trở lực khuấy/quét bảng độ mịn/nhìn độ bóng màng ướt bằng mắt) cũng bị mang đi — nhân viên mới không thể sao chép. Chuyển "cảm giác tay" thành thông số tiêu chuẩn có thể định lượng (1) Trở lực khuấy → số đọc trên máy đo độ nhớt; (2) Quét bảng độ mịn → số đọc bảng độ mịn (μm); (3) Độ bóng màng ướt → máy đo độ bóng (giá trị GU). "Thẻ thông số tiêu chuẩn" của mỗi công đoạn được dán cạnh thiết bị — nhân viên mới vận hành dựa vào "thẻ" thay vì "dựa vào cảm giác". "Tiêu chuẩn hóa thông số" là bước then chốt để nhà máy sơn chuyển từ "xưởng thủ công" sang "nhà máy".
Câu hỏi thường gặp
Q1: Hiệu quả giảm trở lực tiết kiệm năng lượng của lớp phủ bên trong đường ống được định lượng như thế nào?Thông qua "Hệ số hiệu quả đường ống (Efficiency Factor)" EF = Lưu lượng khí vận chuyển thực tế / (Lưu lượng khí vận chuyển đường ống trơn lý thuyết) × 100%. Ống thép trần không có lớp phủ bên trong EF ≈ 92%-95%, sau khi phủ bên trong EF ≈ 98%-100%. Mỗi khi EF tăng 1% — đối với một đường ống vận chuyển khí dài 1000km/Ø1000mm — tiết kiệm năng lượng máy nén hàng năm khoảng 2-5 triệu nhân dân tệ.
Q2: Tại sao sơn epoxy không dung môi cần được gia nhiệt khi phun bên trong đường ống?Sơn epoxy không dung môi ở nhiệt độ thường có độ nhớt >5000mPa·s — không thể phun tạo sương. Sau khi gia nhiệt đến 50-60°C, độ nhớt giảm xuống <1000mPa·s — có thể phun tạo sương. Nhưng việc gia nhiệt làm rút ngắn Pot Life — ở 50°C, Pot Life có thể chỉ 20-40 phút so với 2-4 giờ ở nhiệt độ thường — cần sử dụng hệ thống trộn trực tuyến APCA (phun ngay sau khi trộn/không trộn trước).
Q3: Ảnh hưởng của sai lệch tỷ lệ pha trộn APCA (như 1:0.9 hoặc 1:1.1) đối với tính năng lớp phủ?Nghiêm trọng! Độ lệch tỷ lệ sơn chính/chất đóng rắn >5%——mất cân bằng tỷ lệ NCO/OH——>độ lệch 10% → lớp phủ đóng rắn không hoàn toàn (độ cứng↓/kháng hóa chất↓) hoặc quá đóng rắn (giòn nứt). Bơm định lượng của hệ thống APCA cần được hiệu chuẩn hàng ngày——thông qua việc cân khối lượng thực tế đầu ra của hai thành phần trong 1 phút để xác minh độ chính xác tỷ lệ.
Q4: Kiểm tra chất lượng sơn phủ bên trong đường ống được thực hiện như thế nào?(1) Robot kiểm tra đường ống dạng bò (Crawler/có đầu dò DFT + điện cực phát hiện lỗ kim + camera) tự động tuần tra đo DFT và lỗ kim trên thành trong đường ống với tốc độ 0,2-0,5 m/s — vùng đạt tiêu chuẩn là >99% chiều dài toàn tuyến ống;(2) DFT được đo mỗi 10 m một lần;(3) lỗ kim được kiểm tra 100% toàn chiều dài. Mức độ tự động hóa kiểm tra chất lượng sơn phủ bên trong cao hơn lớp phủ bên ngoài (lớp phủ bên ngoài cần tuần tra thủ công — ống lớn có thể người vào kiểm tra/ống nhỏ phụ thuộc robot).
Q5: Mối hàn tại chỗ (Field Joint) của đường ống không thể phủ lớp phủ bên trong thì phải làm sao?Khu vực mối hàn rộng khoảng 200-300mm — không có lớp phủ bên trong bảo vệ — phần này thành trong của đường ống bị lộ ra. Hai chiến lược bù đắp: (1) Sử dụng đoạn ống mối hàn được chế tạo từ hợp kim chống ăn mòn (CRA/thép không gỉ 316L) (ống composite cơ học) — chi phí cao; (2) Kết hợp lớp phủ ngoài mối hàn + bảo vệ catốt (CP) — dòng CP cũng tạo ra hiệu ứng bảo vệ catốt tại mối hàn ở thành trong đường ống — đây là phương án tiêu chuẩn cho đường ống vận chuyển dài.
Q6: Việc "thông đường ống" (Pigging) đối với đường ống có lớp phủ bên trong có gây hư hại cho lớp phủ không?Có hư hại nhẹ nhưng có thể chấp nhận được. Chổi dây thép và vành gạt bằng polyurethane của thiết bị thông đường ống (Pig) ma sát lâu dài với lớp phủ bên trong sẽ làm cho độ dày lớp phủ giảm dần (mỗi 100 lần thông đường ống giảm khoảng 1-3μm). Tần suất thông đường ống (1-4 lần/năm tùy thuộc vào tốc độ lắng đọng tạp chất trong ống) có ảnh hưởng tích lũy đến tuổi thọ lớp phủ, do đó khi thiết kế độ dày lớp phủ cần dự phòng lượng mòn.
Q7: Yêu cầu chịu áp của lớp phủ đường ống khí tự nhiên áp lực cao? Bản thân lớp phủ không cần chịu áp (ống thép chịu áp), nhưng lớp phủ phải không bị nổi bọt do khí thoát ra và giãn nở từ các lỗ nhỏ li ti của lớp phủ khi giảm áp nhanh đường ống (Rapid Gas Decompression) — đây là hạng mục thử nghiệm then chốt để phân biệt lớp phủ bên trong đường ống khí với lớp phủ đường ống chất lỏng (ISO 23936-2/NORSOK M-710). Epoxy không dung môi có mật độ liên kết chéo cao có khả năng kháng RGD tốt hơn.
Q8: Độ "bóng" của lớp phủ bên trong có ý nghĩa chức năng không?Có. Bề mặt lớp phủ bên trong có độ bóng cao (>85GU/60°) trơn nhẵn hơn → hệ số ma sát giữa khí và thành ống thấp hơn → hiệu quả giảm trở lực tốt hơn. Độ bóng ban đầu và tỷ lệ duy trì độ bóng sau khi đưa vào sử dụng của lớp phủ bên trong là chỉ tiêu gián tiếp để đánh giá tính bền vững của việc giảm trở lực.
Q9: Sự khác biệt căn bản về công thức giữa lớp phủ bên trong và lớp phủ bên ngoài đường ống (3PE/FBE)?Lớp phủ bên trong (epoxy lỏng)——Độ nhớt thấp (đun nóng 50-60°C)/Phương pháp thi công là phun——Tập trung vào giảm trở lực (độ trơn tru bề mặt) và chống ăn mòn axit từ lượng nhỏ H₂S/CO₂ trong khí. Lớp phủ bên ngoài (3PE/FBE/bột)——Dạng rắn/Phương pháp thi công là đùn ép hoặc kết dính nóng chảy bột——Tập trung vào chịu va đập cơ học (đá sỏi lấp đất) và chống ăn mòn đất/nước ngầm. Yêu cầu tính năng của lớp phủ trong và ngoài khác nhau rất lớn——Công thức không thể thay thế cho nhau.
Q10:Yêu cầu đặc biệt về lớp phủ cho đường ống hydro (Hydrogen Pipeline)?Hydro là phân tử nhỏ nhất – tính thấm thấu và rủi ro RGD cao hơn nhiều so với khí tự nhiên. Lớp phủ bên trong đường ống hydro phải vượt qua thử nghiệm RGD theo ISO 23936-2 (khí quyển hydro/100bar→xả áp nhanh/10 chu kỳ/không bong rộp)tiêu chuẩn epoxy không dung môi có xu hướng bong rộp dưới RGD hydro cao hơn đáng kể so với khí tự nhiên – cần nâng cấp công thức (mật độ liên kết chéo cao hơn + độ xốp thấp hơn).
Đọc thêm
Tóm tắt
Lớp phủ bên trong đường ống epoxy lỏng không dung môi (API RP 5L2/DFT>65μm/Ra20 năm). Quy trình phun không khí nóng hai thành phần APCA là công nghệ cốt lõi trong sơn phủ bên trong đường ống. Việc sơn phủ bên trong đường ống phải hoàn thành tại nhà máy sản xuất ống — mối hàn tại hiện trường không thể sơn bù. Công ty Tân liệu liệu Kexin cung cấp cho khách hàng đường ống trọn bộ sản phẩm lớp phủ trong và ngoài đường ống cùng hỗ trợ kỹ thuật phun APCA.