導入:天然ガスパイプライン――コーティングは「防食」であると同時に「ガス節約」も支援しなければならない
長距離天然ガスパイプラインの運用コストのうち>>60%が圧縮機のエネルギー消費(ガスを管内壁の抵抗に打ち勝って流すための推進)である。管壁Surface粗さ(Ra)が5μm低下するごとに、ガス輸送抵抗が約5%-8%低下し、圧縮機のエネルギー消費が3%-5%削減される。数千キロに及ぶ長距離輸送パイプラインでは、年間で数百万から数千万元のエネルギー費用を節約できる。溶剤フリー液状エポキシ内面コーティング(100%VS/単層DFT>65μm)は、鋼管内壁の粗さを裸鋼のRa 30-60μmから<5μmへと低減し、同時に60-80°Cの腐食環境下での長期防食保護をProvidesする——減阻と防食の二重機能を兼ね備えている。
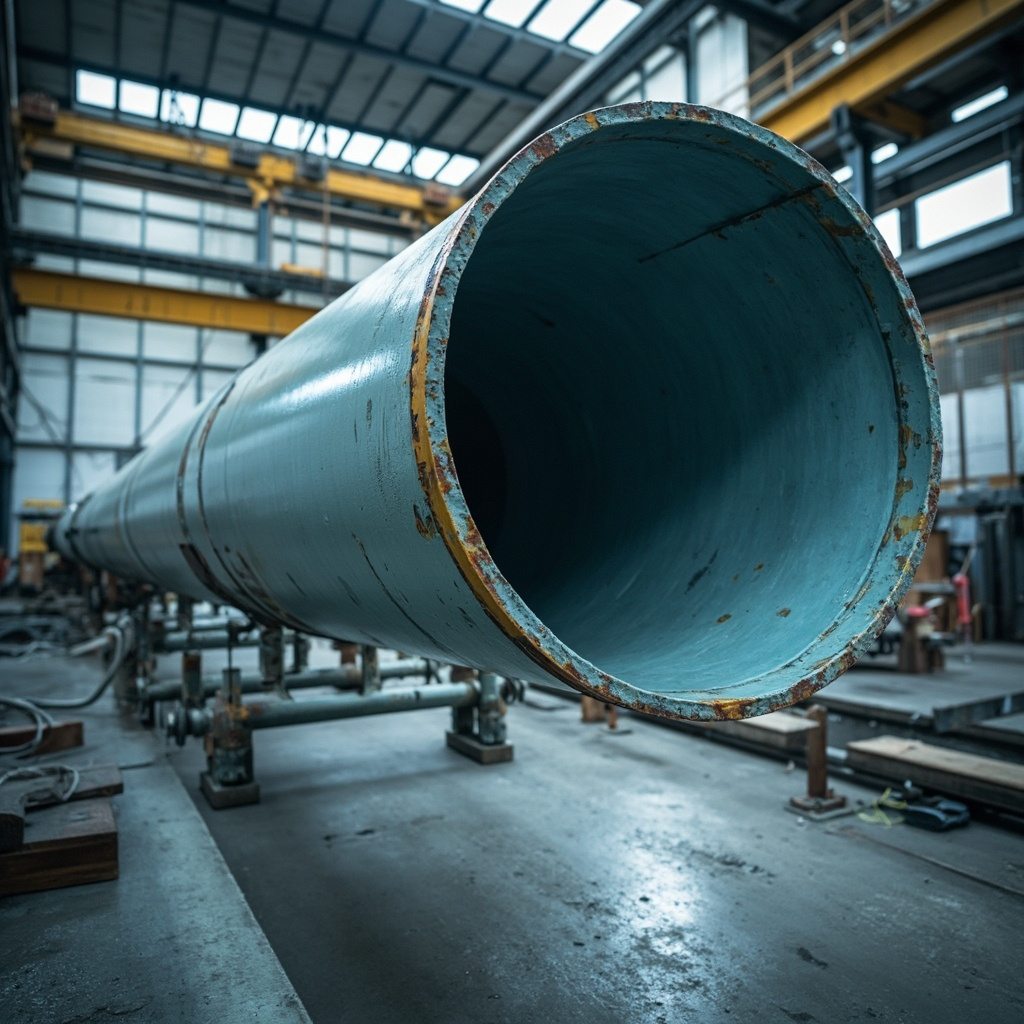
一、パイプライン内面コーティングの主要Performance指標(API RP 5L2規格)
| Performance指標 | 標準要求(API RP 5L2) | 典型的な無溶剤エポキシ実測値 | 試験試験方法 |
|---|---|---|---|
| 乾燥Film Thickness(DFT) | >65μm(単層) | 80-120μm | 乾燥Film Thickness計(配管内面専用) |
| Surface粗さ(Ra) | <5μm(減阻要求) | 2-4μm | 触針式粗さ計 |
| 付着性(引張法) | >5MPa | 8-15MPa | ISO 4624(dolly/20mm) |
| ピンホール | 0(ゼロピンホール) | 0 | 高電圧スパークテスト(1500V/65μmDFT) |
| 耐塩水噴霧性(ASTM B117) | >500h(クロスカット) | >1500h | ASTM B117+ISO 4628評価 |
二、技術パラメータ比較概要
| 技術指標 | 標準要求 | 優良レベル | 検出試験方法 |
|---|---|---|---|
| 付着性 | ≥3MPa | ≥5MPa | ISO 4624引張法 |
| 耐塩霧性 | ≥500h | ≥1000h | ASTM B117 |
| 耐候性(QUV) | ≥1000h光沢保持率>50% | ≥3000h光沢保持率>80% | ISO 16474-3 |
| VOC含有量 | GB基準に準拠 | 限度値の50%未満 | GB/T 23985 |
| Application可能範囲 | 5-35°C | -10~40°C(広温域) | TDS推奨条件 |

二、APCA塗装プロセス
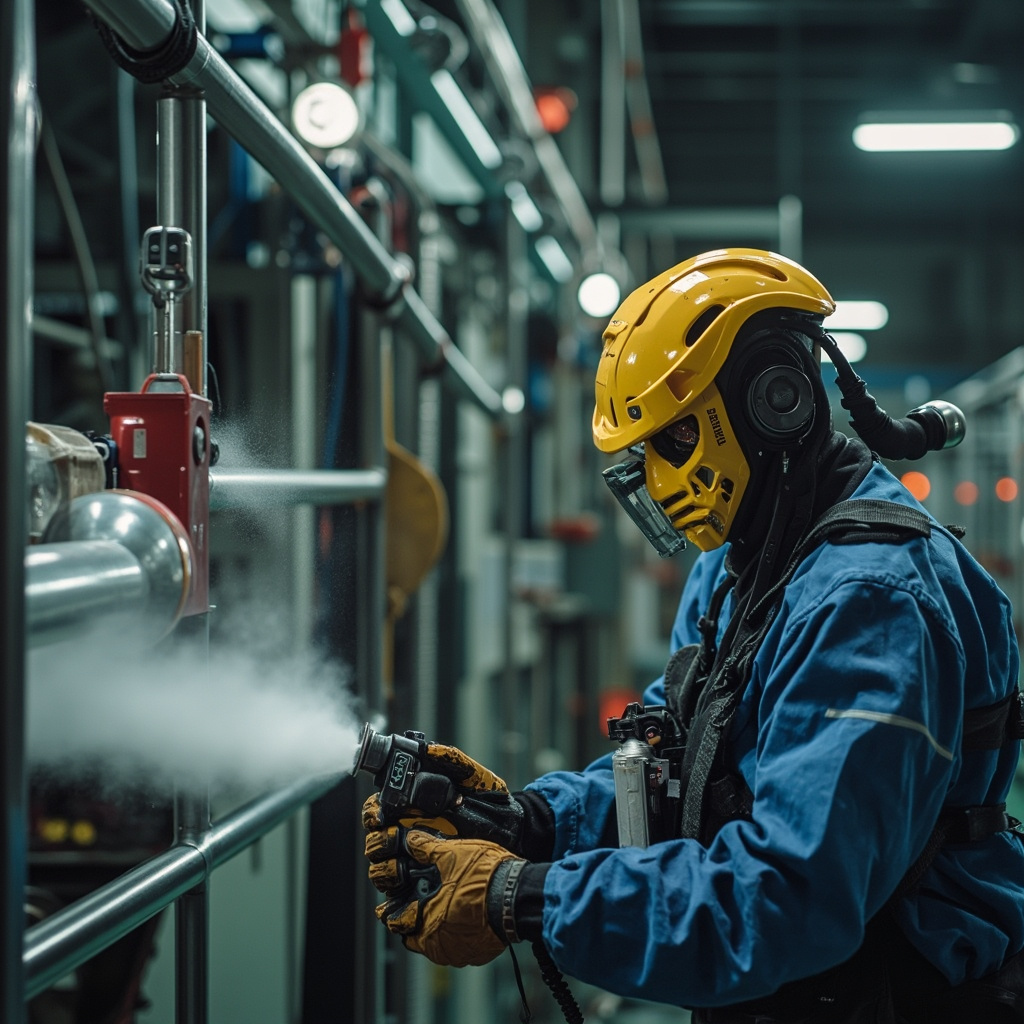
パイプライン内面コーティングの吹付けはAPCA(Airless Plural Component Application/二液型高圧無気)工法を採用——(1)主剤と硬化剤はスプレーガンに入る前まで分離した状態を保持——2本の独立した加熱配管を通してガン前端まで送液される(各配管Temperature50-60°CでViscosityを低下);(2)スプレーガン内のMixing室で1:1(または処方比率に従い)瞬時にMixing;(3)回転式スプレーノズル(Rotary Spray Nozzle)が3000-8000rpmで自転——パイプ内壁に均一に塗布;(4)スプレー装置がパイプ軸方向に0.3-1m/sの速度で一定速度で前進。Ø500-1420mmの大口径パイプラインに対しては、クローラー式パイプライン吹付けロボット(Crawler)を使用——ロボットには照明+カメラ+スプレー装置を内蔵——作業員が管口外から遠隔操作する。
パイプライン内面コーティングの塗装は、パイプ工場の製管ライン上で完了させる必要がある(工場プレコート)——現場(野外)で既に溶接されたパイプラインへの内面塗装はほぼ不可能である。したがって、パイプの溶接部(Field Joint)は内面コーティングの「抜け穴」となり、内面コーティングによる保護を受けられない——外面コーティングと犠牲陽極防食による補償が必要となる。
技術深化:プロセスパラメータのSystem的最適化手法(DOE実験計画法)
塗料生産プロセスの最適化は「試行錯誤法」に依存すべきではなく、DOE実験計画法という科学的手法を採用すべきである。分散プロセスを例にとると――製品質に影響する要因(周速/時間/充填率/Temperature)の4因子を各3水準――全因子実験では81回の実験が必要――DOEでは直交実験L9(9回)または応答曲面法(27回)を用いて実験回数を大幅に削減――同時に各因子の主効果と交互作用を得られる。例えば「周速×時間の交互作用が有意である」ことを発見――高周速+短時間と低周速+長時間で同等の分散効果が得られる――しかし前者は20%以上の省エネとなる。
DOE分析におけるP値の解釈——P<0.05は、その因子が結果に与える影響が「統計的に有意」(95%以上の信頼水準)であることを意味する。DOEの最終出力は一組の予測モデル(多項式回帰式)であり——線速度/時間/Temperatureを入力→細度/Viscosity/光沢を予測——処方エンジニアに「デジタル処方最適化」ツールをProvidesする。
業界の実践:「ベテランの勘」から「パラメータの標準化」へ
塗料業界の一般的な課題——経験豊富なベテラン職人が退職すると「感覚」(攪拌抵抗/グラインドゲージでの塗布/Wet Film光沢の目視)が失われる——新入社員は再現できない。「感覚」を定量化可能な標準パラメータに変換する:(1)攪拌抵抗→Viscosity計の数値;(2)グラインドゲージでの塗布→グラインドゲージの数値(μm);(3)Wet Film光沢→光沢計(GU値)。各工事の「標準パラメータカード」を設備の横に貼る——新入社員は「感覚」ではなく「カード」に基づいて操作する。「パラメータの標準化」は、塗料工場が「町工場」から「工場」へと歩むための重要な一歩である。
よくある質問(FAQ)
Q1:パイプライン内面コーティングの抗力低減・省エネ効果はどうやって定量化するのか?”パイプライン効率係数(Efficiency Factor)”EF=実際の輸送ガス量/(理論上の平滑パイプライン輸送ガス量)×100%により定量化する。内面コーティングなしの裸鋼管はEF≈92%~95%、内面コーティング後はEF≈98%~100%。EFが1%向上するごとに――1000km/Ø1000mmのガス輸送パイプラインにおいて――年間の圧縮機エネルギー消費量を約200万~500万元節約できる。
Q2:溶剤不要エポキシを配管内にスプレー塗装する際、なぜ加熱が必要なのか?溶剤不要エポキシはRoom TemperatureでのViscosityが>5000mPa·s——霧化スプレーが不可能。50-60°Cに加熱するとViscosityが<1000mPa·sに低下——霧化可能。しかし加熱はポットライフを短縮する——50°Cではポットライフはわずか20-40分程度(Room Temperatureの2-4時間と比較)——APCAインラインMixingシステムの使用が必要(Mixing直後に塗装/事前Mixingしない)。
Q3:APCAのMixing比偏差(例:1:0.9や1:1.1)がコーティングPerformanceに与える影響は?重大です!主剤/硬化剤の比率偏差が5%を超えると——NCO/OH比が不均衡になり——>10%の偏差→コーティングの硬化不良(Hardness↓/耐薬品性↓)または過硬化(脆裂)を引き起こします。APCAシステムの計量ポンプは毎日校正が必要です——1分間の両成分の実際の出力Weightを計量して比率の正確性を確認してください。
Q4:パイプライン内面塗装の製品質検査はどのように行われますか?(1)クローラー式パイプライン検査ロボット(Crawler/DFTプローブ+ピンホール検出電極+カメラ付き)がパイプライン内壁を0.2〜0.5m/sで自動巡回し、DFTとピンホールを測定——パイプライン全長の99%以上の領域が合格となります;(2)DFTは10mごとに1回測定します;(3)ピンホールは全長100%検査します。内面塗装の製品質検査の自動化度は外面コーティングより高いです(外面コーティングは手動巡回検査が必要——大径管は人が内部に入って可能/小径管はロボットに依存)。
Q5:パイプの溶接部(Field Joint)の内面コーティングが塗布できない場合はどうすればよいですか?溶接部領域は幅約200〜300mmで、内面コーティングによる保護がなく、この部分のパイプ内面が露出した状態となります。2つの補償策:(1)耐食性合金(CRA/ステンレス316L)で製造された溶接管段(機械複合管)を使用する——コストが高い;(2)溶接部の外面コーティング+陰極防食(CP)の併用——CP電流がパイプ内面の溶接部でも陰極防食効果を生じさせる——これは長距離輸送パイプラインの標準的なSolutionです。
Q6:内面コーティング管の「パイグ洗管」(Pigging)は内面コーティングに損傷を与えますか?軽微な損傷はありますが許容範囲です。パイグ(Pig)のワイヤーブラシやウレタン製スクレーパーが内面コーティングを長期間摩擦することで、コーティング厚がゆっくりと減少します(洗管100回あたり約1〜3μmの減厚)。管の洗管頻度(年1〜4回/管内の不純物堆積速度による)がコーティング寿命に与える累積的な影響については、設計コーティング厚を決める際に摩耗余裕を確保する必要があります。
Q7:高圧天然ガスパイプラインのコーティングの耐圧要件?コーティング自体は耐圧である必要はありません(鋼管が耐圧します)が、コーティングはパイプラインの急速減圧(Rapid Gas Decompression)時に、コーティングの微細孔からガスが逸出・膨張することで気泡が発生しない(RGD発泡)ことが必要です——これは天然ガス用内面コーティングを液体パイプライン用コーティングと区別する重要な試験項目です(ISO 23936-2/NORSOK M-710)。溶剤フリーエポキシの高い架橋DensityはRGD耐性に優れています。
Q8:内層コーティングの「光沢」に機能的な意味はありますか?はい。高光沢(>85GU/60°)の内層コーティングSurfaceはより滑らかになり→ガスと管壁の摩擦係数が低くなり→抗力低減効果がより高くなります。内層コーティングの初期光沢および供用後の光沢保持率は、抗力低減の持続性を測る間接的な指標です。
Q9:パイプ内面コーティングとパイプ外面コーティング(3PE/FBE)の配合における本質的な違いは?内面コーティング(液状エポキシ)——低Viscosity(50-60°C加熱)/Application試験方法はスプレー塗装——摩擦低減(Surfaceの滑らかさ)とガス中の微量H₂S/CO₂による酸性腐食への耐性を重視。外面コーティング(3PE/FBE/Powder)——固体/Application試験方法は押し出し成形またはPowder溶融結合——機械的耐衝撃性(埋め戻し土の石片等)と土壌/地下水による腐食への耐性を重視。内面・外面コーティングのPerformance要求は大きく異なり——配合を相互に代用することはできない。
Q10:水素パイプライン(Hydrogen Pipeline)のコーティングに関する特別な要求事項は?水素は最小の分子であるため、透過性およびRGDリスクが天然ガスよりもはるかに高い。水素パイプライン用内面コーティングはISO 23936-2のRGD試験(水素雰囲気/100bar→急速減圧/10回サイクル/ブリスターなし)を通過する必要がある。溶剤フリーエポキシは水素RGD下でのブリスター発生傾向が天然ガスよりも顕著に高いため、処方の改Good(より高い架橋Density+より低い空隙率)が必要である。
関連記事
要約
溶剤フリー液状エポキシ配管内面コーティング(API RP 5L2/DFT>65μm/Ra<5μm)は、減阻(圧縮機エネルギー消費を3%~5%低減)と防食(20Years or more)の二重機能を兼ね備えている。APCA二液型加熱エアレススプレー工法は配管内面塗装のコア技術である。配管内面塗装は製管工場で完了させなければならない――現場の溶接部は補修塗装が不可能である。Kexin New Materialsはパイプライン顧客に対し、配管内外面コーティング製品一式とAPCAスプレー技術支援をProvidesしている。