Введение: газопроводы — покрытие должно не только «защищать от коррозии», но и «помогать экономить газ»
В структуре эксплуатационных расходов магистральных газопроводов большой протяженности более 60% приходится на энергопотребление компрессоров (для продвижения газа и преодоления сопротивления стенок трубы). При снижении шероховатости поверхности стенки трубы (Ra) на каждые 5 мкм сопротивление транспортировке газа снижается примерно на 5–8%, а энергопотребление компрессоров — на 3–5%. Для магистральных трубопроводов протяженностью в тысячи километров это позволяет ежегодно экономить от нескольких миллионов до десятков миллионов юаней на энергозатратах. Бессольвентное жидкое эпоксидное внутреннее покрытие (100% VS / однослойная DFT > 65 мкм) снижает шероховатость внутренней поверхности стальной трубы с Ra 30–60 мкм голой стали до <5 мкм, одновременно обеспечивая долгосрочную антикоррозионную защиту в коррозионной среде при 60–80°C — сочетая в себе двойную функцию снижения сопротивления и антикоррозионной защиты.
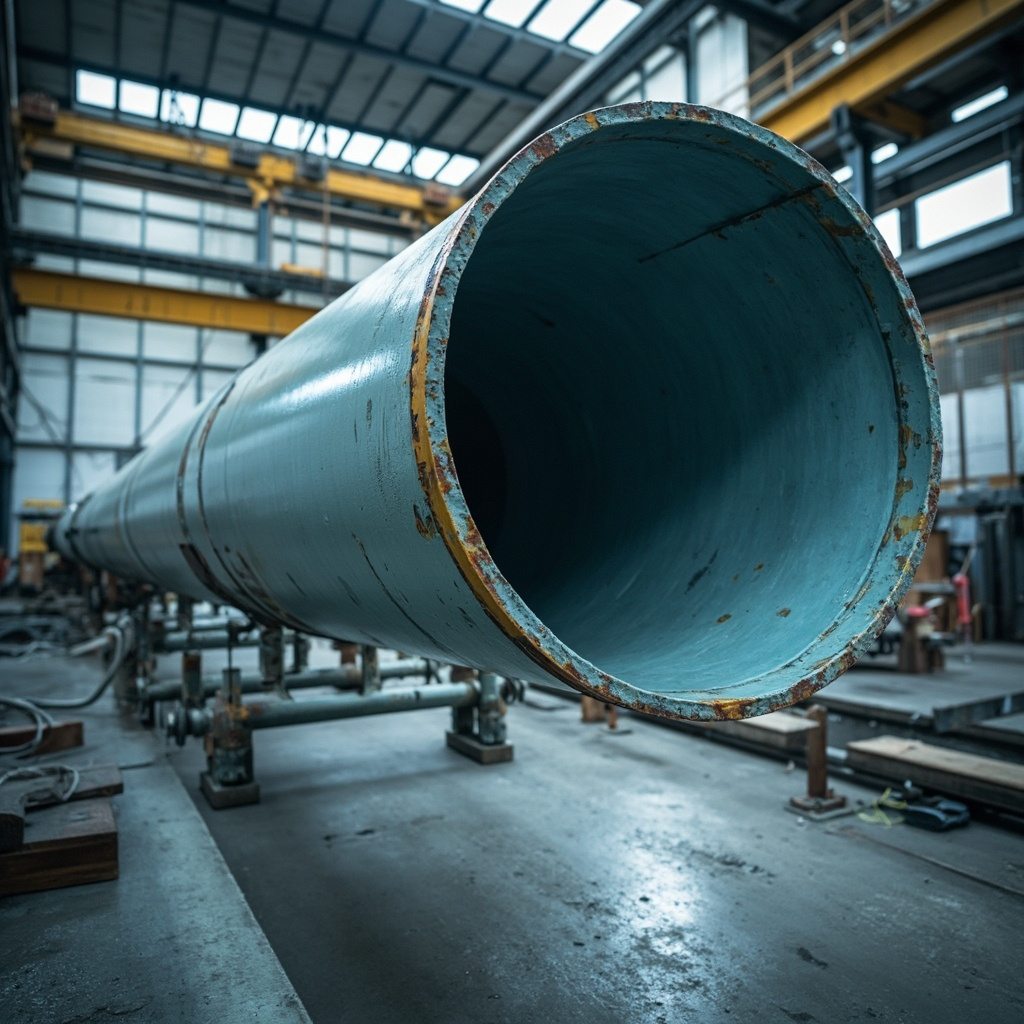
I. Ключевые показатели эффективности внутреннего покрытия труб (стандарт API RP 5L2)
| Эксплуатационные показатели | Требования стандарта (API RP 5L2) | Типичные фактические значения безрастворного эпоксида | Метод испытаний |
|---|---|---|---|
| Толщина сухой пленки (DFT) | >65 мкм (однослойное) | 80-120 мкм | Толщиномер сухой пленки (специальный для внутренней стенки трубы) |
| Шероховатость поверхности (Ra) | <5 мкм (требование по снижению сопротивления) | 2-4 мкм | Профилометр с игольчатым датчиком |
| Адгезия (метод отрыва) | >5 МПа | 8-15 МПа | ISO 4624 (dolly/20 мм) |
| Поры | 0 (нулевые поры) | 0 | Высоковольтный искровый дефектоскоп (1500 В / 65 мкм DFT) |
| Стойкость к соляному туману (ASTM B117) | >500 ч (с надрезом крестом) | >1500 ч | ASTM B117 + оценка по ISO 4628 |
II. Обзор сравнения технических параметров
| Технические показатели | Требования стандарта | Высококачественный уровень | Метод испытаний |
|---|---|---|---|
| Адгезия | ≥3МПа | ≥5МПа | ISO 4624 метод отрыва |
| Стойкость к соляному туману | ≥500ч | ≥1000ч | ASTM B117 |
| Атмосферостойкость (QUV) | ≥1000ч сохранение блеска >50% | ≥3000ч сохранение блеска >80% | ISO 16474-3 |
| Содержание ЛОС | Соответствует стандарту GB | Ниже предела на 50% | GB/T 23985 |
| Окно нанесения | 5-35°C | -10~40°C (широкий температурный диапазон) | Рекомендуемые условия TDS |

II. Технология напыления APCA
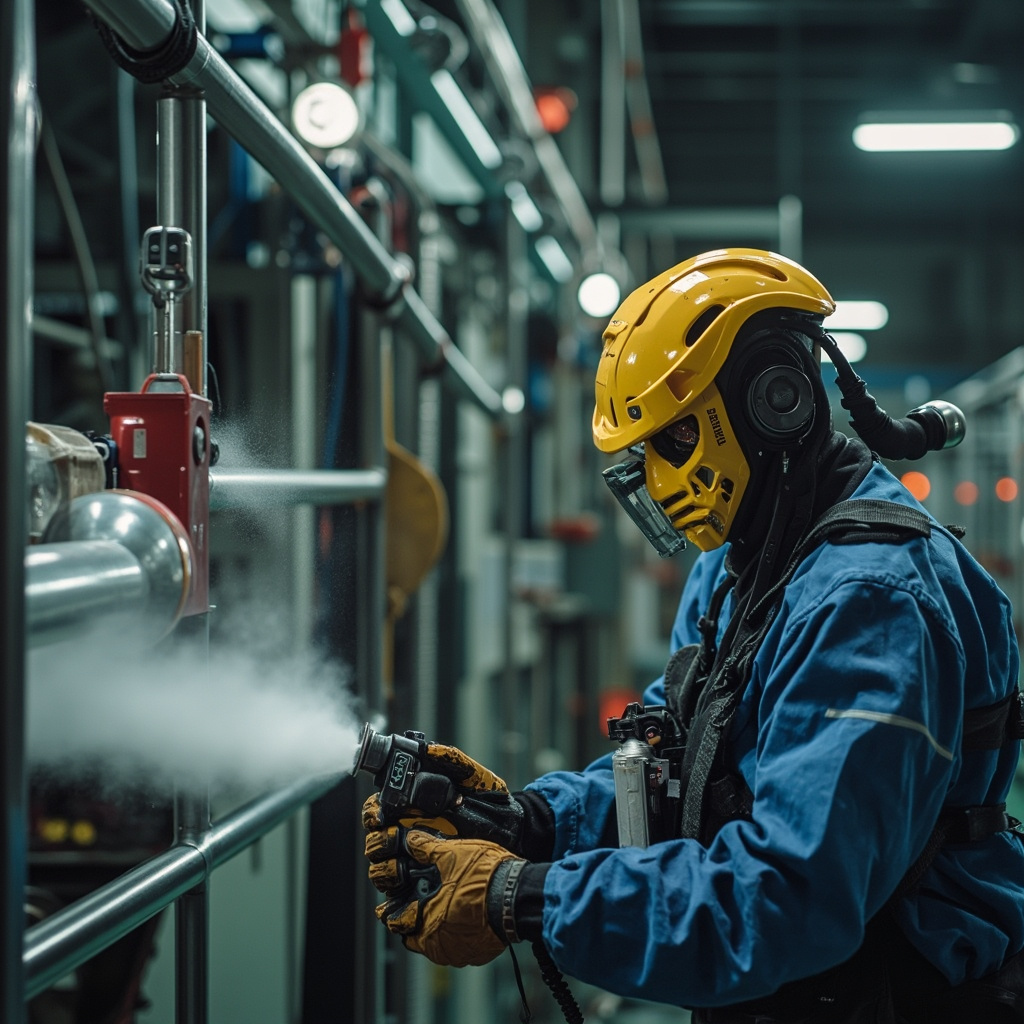
Нанесение внутреннего покрытия трубопровода осуществляется по технологии APCA (Airless Plural Component Application / безвоздушное нанесение двухкомпонентного состава под высоким давлением) — (1) основная краска и отвердитель остаются разделёнными до попадания в пистолет-распылитель — подаются по двум независимым нагреваемым магистралям к передней части пистолета (температура каждой магистрали 50–60°C для снижения вязкости); (2) в смесительной камере пистолета мгновенно смешиваются в пропорции 1:1 (или согласно рецептуре); (3) ротационное сопло (Rotary Spray Nozzle) вращается со скоростью 3000–8000 об/мин — обеспечивая равномерное нанесение покрытия на внутреннюю стенку трубы; (4) распылитель движется вдоль оси трубы с постоянной скоростью 0,3–1 м/с. Для труб большого диаметра Ø500–1420 мм используется шагающий робот для покраски труб (Crawler) — робот оснащён собственным освещением + камерой + распылителем — оператор управляет дистанционно снаружи у торца трубы.
Нанесение внутреннего покрытия труб должно быть выполнено на линии производства труб на заводе (заводское изготовление) — для уже сваренных на месте (в полевых условиях) трубопроводов внутреннее покрытие практически невозможно нанести. Поэтому зона сварных стыков труб (Field Joint) представляет собой «световой люк» внутреннего покрытия, который не защищён внутренним покрытием — требуется компенсация за счёт наружного покрытия и катодной защиты.
Техническая проработка: систематический метод оптимизации технологических параметров (планирование эксперимента, DOE)
Оптимизация технологии производства красок не должна опираться на метод «проб и ошибок», а должна применять научный метод планирования эксперимента DOE. Возьмем в качестве примера процесс диспергирования — факторы, влияющие на качество (линейная скорость/время/коэффициент загрузки/температура), 4 фактора по 3 уровня каждый — полный факторный план требует 81 эксперимента — DOE с помощью ортогонального эксперимента L9 (9 раз) или метода поверхности отклика (27 раз) значительно сокращает число экспериментов — и одновременно позволяет получить главные эффекты и взаимодействия факторов. Например, обнаруживается, что «взаимодействие линейная скорость × время значимо»: высокая линейная скорость + короткое время и низкая линейная скорость + длительное время дают тот же эффект диспергирования — но первый вариант экономит энергию >20%.
В анализе DOE интерпретация P-значения — P95%). Итоговый выход DOE — набор прогностических моделей (уравнения полиномиальной регрессии) — ввод линейной скорости/времени/температуры → прогноз тонкости/вязкости/блеска — предоставляет инженерам-рецептурам инструмент «цифровой оптимизации рецептур».
Отраслевая практика: от «чутья опытного мастера» к «стандартизации параметров»
Распространённая проблема в лакокрасочной отрасли — когда опытные мастера уходят на пенсию, они уносят с собой «чутьё» (сопротивление при перемешивании / нанесение шпателем на пластинку для определения зернистости / визуальная оценка блеска мокрой плёнки), и новые сотрудники не могут его воспроизвести. Превращаем «чутьё» в количественные стандартные параметры: (1) сопротивление при перемешивании → показания вискозиметра; (2) нанесение шпателем на пластинку для определения зернистости → показания пластинки для определения зернистости (мкм); (3) блеск мокрой плёнки → блескомер (значение GU). «Карточки стандартных параметров» для каждой операции размещаются рядом с оборудованием — новые сотрудники работают по «карточке», а не «на ощупь». «Стандартизация параметров» — ключевой шаг для лакокрасочного завода на пути от «мастерской» к «фабрике».
Часто задаваемые вопросы
Q1: Как количественно оценить эффект снижения сопротивления и энергосбережения от внутреннего покрытия трубопровода?Через «коэффициент эффективности трубопровода (Efficiency Factor)» EF = фактический объём транспортировки газа / (теоретический объём транспортировки гладкой трубой) × 100%. Для голой стальной трубы без внутреннего покрытия EF ≈ 92%–95%, после нанесения внутреннего покрытия EF ≈ 98%–100%. Каждое повышение EF на 1% — для газопровода протяжённостью 1000 км / Ø1000 мм — экономит затраты на энергию компрессоров примерно на 2–5 млн юаней в год.
Q2: Почему при безвоздушном нанесении эпоксидной смолы без растворителей внутри трубопровода требуется нагрев?Вязкость эпоксидной смолы без растворителей при комнатной температуре >5000 мПа·с — невозможно распылить с образованием тумана. После нагрева до 50–60°C вязкость снижается до <1000 мПа·с — возможно распыление. Но нагрев сокращает время жизни (Pot Life) — при 50°C время жизни может составлять всего 20–40 мин против 2–4 ч при комнатной температуре — требуется использование системы послойного смешивания APCA (распыление сразу после смешивания / без предварительного смешивания).
Q3: Влияние отклонения соотношения смешивания APCA (например, 1:0.9 или 1:1.1) на свойства покрытия?Серьезно! Отклонение соотношения основной краски и отвердителя >5% — дисбаланс соотношения NCO/OH —> отклонение 10% → неполная полимеризация покрытия (снижение твердости / снижение химической стойкости) или пересушка (растрескивание). Дозирующий насос системы APCA требует ежедневной калибровки — проверка точности соотношения путем взвешивания фактического выходного веса двух компонентов за 1 минуту.
Q4: Как проводится контроль качества внутреннего покрытия трубопровода?(1) Шагающий робот для инспекции труб (Crawler/с зондом DFT + электродом для обнаружения пор + камерой) автоматически обследует внутреннюю поверхность трубы со скоростью 0.2–0.5 м/с, измеряя DFT и поры — участок более 99% всей длины трубы считаетсяприёмка;(2) DFT измеряется каждые 10 м;(3) поры проверяются на 100% всей длины. Степень автоматизации контроля качества внутреннего покрытия выше, чем у наружного покрытия (наружное покрытие требует ручного осмотра — в крупных трубах можно заходить вручную/в мелких трубах полагаются на роботов).
Q5: Что делать, если внутреннее покрытие сварных стыков труб (Field Joint) невозможно нанести?Зона сварного стыка шириной около 200–300 мм — без защиты внутренним покрытием — этот участок внутренней стенки трубы обнажён. Две компенсирующие стратегии: (1) использование сварных вставок из коррозионностойкого сплава (CRA/нержавеющая сталь 316L) (механически плакированные трубы) — высокая стоимость; (2) комбинация наружного покрытия стыка и катодной защиты (CP) — ток CP создаёт эффект катодной защиты также на внутренней стенке трубы в зоне стыка — это стандартное решение для магистральных трубопроводов.
Q6: Наносит ли очистка (Pigging) труб с внутренним покрытием вред покрытию? Есть незначительное повреждение, но оно допустимо. Долгосрочное трение проволочных щеток и полиуретановых скребков очистного снаряда (Pig) о внутреннее покрытие приводит к медленному уменьшению толщины покрытия (примерно на 1–3 мкм на каждые 100 циклов очистки). Накопленное влияние частоты очистки труб (1–4 раза в год / в зависимости от скорости осаждения загрязнений внутри трубы) на срок службы покрытия требует закладывания запаса на износ при проектировании толщины покрытия.
Q7: Требования к стойкости покрытия трубопроводов высокого давления природного газа к давлению?Само покрытие не должно выдерживать давление (давление несет стальная труба), но покрытие при быстрой декомпрессии газа в трубе (Rapid Gas Decompression) не должно образовывать пузыри (вспучивание RGD) из-за расширения газа, выходящего через микропоры покрытия — это ключевой испытательный параметр, отличающий внутреннее покрытие для природного газа от покрытия для жидкостных трубопроводов (ISO 23936-2/NORSOK M-710). Безрастворный эпоксид благодаря высокой плотности сшивки обладает хорошей стойкостью к RGD.
Q8: Имеет ли функциональное значение «блеск» внутреннего покрытия?Да. Поверхность внутреннего покрытия с высоким блеском (>85GU/60°) более гладкая → коэффициент трения газа о стенку трубы ниже → лучше эффект снижения сопротивления. Исходный блеск внутреннего покрытия и сохраняемость блеска после эксплуатации являются косвенными показателями долговечности снижения сопротивления.
Q9: В чем принципиальное различие в составе внутреннего покрытия труб и наружного покрытия труб (3PE/FBE)?Внутреннее покрытие (жидкий эпоксид) — низкая вязкость (нагрев до 50-60°C) / метод нанесения — распыление — акцент на снижение сопротивления (гладкость поверхности) и стойкость к кислотной коррозии от следовых количеств H₂S/CO₂ в газе. Наружное покрытие (3PE/FBE/порошок) — твердое состояние / метод нанесения — экструзия или спекание порошка — акцент на механическую ударостойкость (камни при обратной засыпке) и стойкость к коррозии от почвы/грунтовых вод. Требования к характеристикам внутреннего и наружного покрытий сильно различаются — составы не взаимозаменяемы.
Q10: Специальные требования к покрытию водородопровода (Hydrogen Pipeline)?Водород как самая маленькая молекула — проницаемость и риск RGD значительно выше, чем у природного газа. Внутреннее покрытие водородопровода должно пройти тест на RGD по ISO 23936-2 (водородная атмосфера/100 бар → быстрая разгерметизация/10 циклов/без вздутий). Склонность к вздутию стандартного безрастворительного эпоксидного покрытия при RGD в водороде значительно выше, чем в природном газе — требуется модернизация состава (более высокая плотность сшивки + более низкая пористость).
См. также / Похожие материалы
Резюме
Безрастворное жидкое эпоксидное внутреннее покрытие труб (API RP 5L2/DFT > 65 мкм/Ra 20 лет). Технология двухкомпонентного горячего безвоздушного распыления APCA является ключевой технологией внутреннего нанесения покрытий на трубы. Внутреннее нанесение покрытия на трубы должно выполняться на заводе по производству труб — сварные стыки на месте монтажа невозможно подкрасить. Kexin New Materials предоставляет производителям труб полный ассортимент продукции для внутренних и наружных покрытий труб и техническую поддержку по распылению APCA.