Pengenalan: Paip gas asli — salutan perlu bukan sahaja "mencegah kakisan" tetapi juga "membantu menjimatkan gas"
Dalam kos operasi paip gas asli jarak jauh, >>60% adalah penggunaan tenaga pemampat (mendorong gas mengalir menentang rintangan dinding dalam paip). Setiap penurunan kekasaran permukaan dinding paip (Ra) sebanyak 5μm, rintangan pengaliran gas berkurang kira-kira 5%-8%, penggunaan tenaga pemampat berkurang 3%-5%. Bagi paip penghantaran jarak jauh beribu-ribu kilometer, ia dapat menjimatkan kos tenaga berjuta-juta hingga puluhan juta yuan setiap tahun. Salutan dalaman epoksi cecair tanpa pelarut (100% VS/ketebalan filem kering tunggal >65μm) menurunkan kekasaran dinding dalam paip keluli dari Ra 30-60μm keluli bogel kepada <5μm, pada masa sama memberikan perlindungan anti-kakisan jangka panjang dalam persekitaran kakisan 60-80°C—mempunyai fungsi ganda mengurangkan rintangan dan mencegah kakisan.
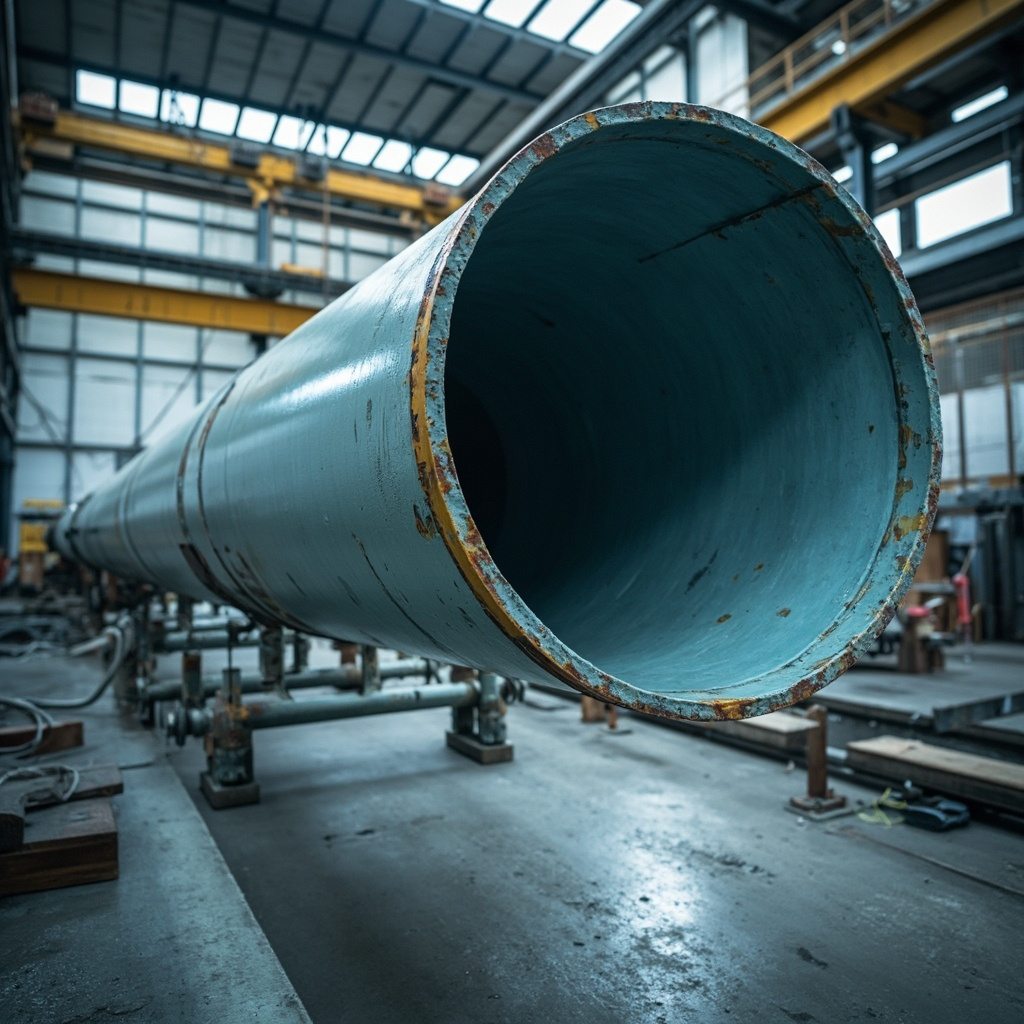
I. Petunjuk Prestasi Utama Salutan Dalam Talian Paip (Piawaian API RP 5L2)
| Petunjuk prestasi | Keperluan standard (API RP 5L2) | Nilai ukur sebenar epoksi tanpa pelarut tipikal | Kaedah ujian |
|---|---|---|---|
| Ketebalan filem kering (DFT) | >65μm (satu lapisan) | 80-120μm | Alat ukur ketebalan filem kering (khas untuk bahagian dalam paip) |
| Kekasaran permukaan (Ra) | <5μm (keperluan pengurangan rintangan) | 2-4μm | Alat kekasaran jenis jarum sentuh |
| Kekitan (kaedah tarik) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| Pori jarum | 0 (sifar pori jarum) | 0 | Percikan api voltan tinggi (1500V/65μm DFT) |
| Ketahanan kabus garam (ASTM B117) | >500h (silang calar) | >1500h | ASTM B117 + penarafan ISO 4628 |
II. Gambaran Keseluruhan Perbandingan Parameter Teknikal
| Petunjuk teknikal | Keperluan standard | Tahap berkualiti tinggi | Kaedah pengesanan |
|---|---|---|---|
| Kekuatan lekatan | ≥3MPa | ≥5MPa | ISO 4624 kaedah tarikan |
| Rintangan kabus garam | ≥500h | ≥1000h | ASTM B117 |
| Rintangan cuaca (QUV) | ≥1000h pengekalan kilau>50% | ≥3000h pengekalan kilau>80% | ISO 16474-3 |
| Kandungan VOC | Mematuhi standard GB | 50% di bawah had | GB/T 23985 |
| Jendela aplikasi | 5-35°C | -10~40°C (julat suhu luas) | Keadaan disyorkan TDS |

II. Proses Semburan APCA
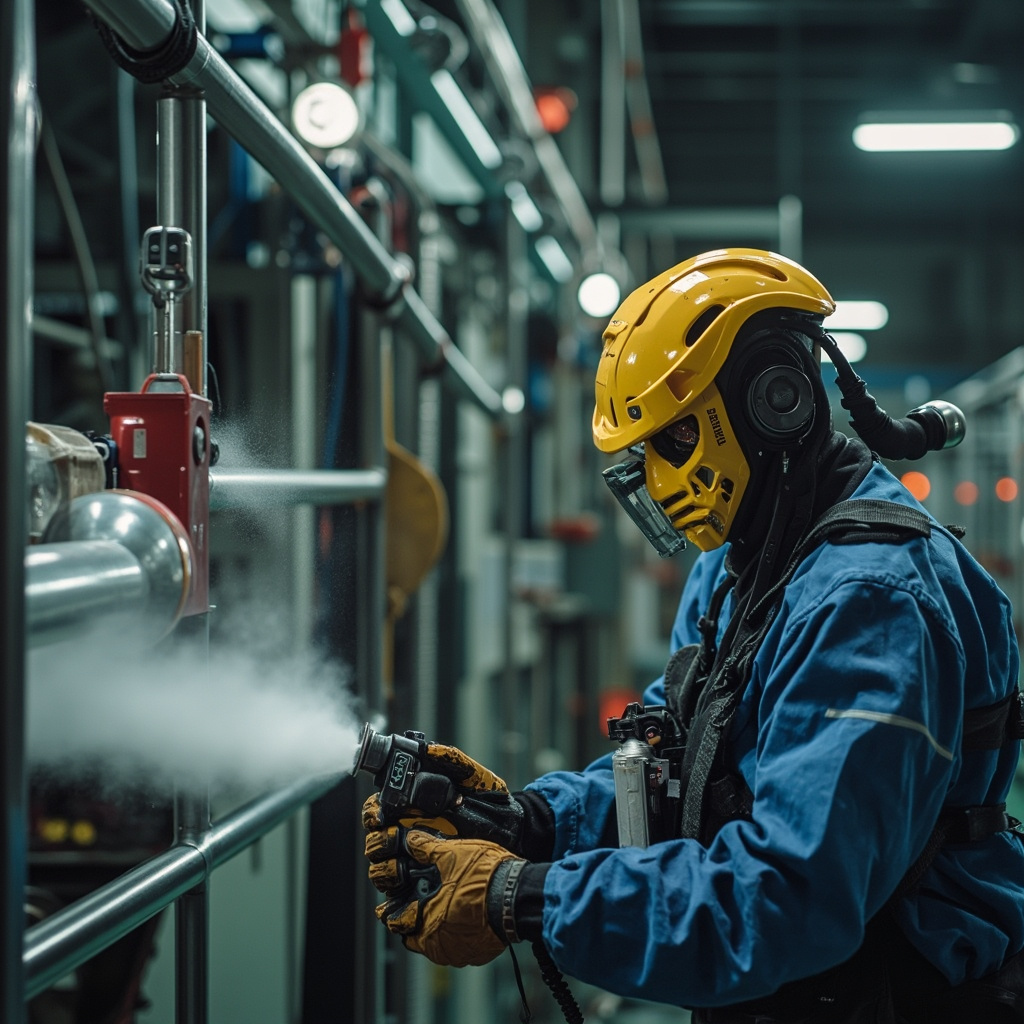
Penyemburan salutan dalaman paip menggunakan proses APCA (Airless Plural Component Application / dua komponen tanpa udara tekanan tinggi)——(1) cat utama dan pengeras kekal berasingan sebelum memasuki pistol semburan——dihantar ke hujung hadapan pistol semburan melalui dua saluran pemanasan bebas (suhu setiap saluran 50-60°C untuk mengurangkan kelikatan); (2) dicampurkan seketika pada nisbah 1:1 (atau mengikut nisbah formula) di dalam bilik campuran pistol semburan; (3) penyembur berputar (Rotary Spray Nozzle) berputar sendiri pada 3000-8000rpm——menyalut dinding dalam paip secara seragam; (4) penyembur bergerak ke hadapan pada kelajuan seragam 0.3-1m/s sepanjang paksi paip. Untuk paip berdiameter besar Ø500-1420mm, digunakan robot penyembur paip jenis merayap (Crawler)——robot dilengkapi lampu + kamera + penyembur——dikawal jauh oleh pengendali di luar mulut paip.
Pengecatan salutan dalaman paip mesti disiapkan pada barisan pembuatan paip di kilang (prapembuatan kilang) — paip yang telah dikimpal di tapak (luar) hampir mustahil untuk disalut secara dalaman. Oleh itu, kawasan kimpalan paip (Field Joint) adalah "tingkap langit" salutan dalaman yang tidak dapat dilindungi oleh salutan dalaman — perlu bergantung pada salutan luaran dan perlindungan katodik sebagai pampasan.
Pendalaman teknikal: Kaedah pengoptimuman sistematik parameter proses (Reka bentuk eksperimen DOE)
Pengoptimuman proses pengeluaran cat tidak sepatutnya bergantung pada "kaedah cuba-jaya" tetapi sebaliknya menggunakan kaedah saintifik Reka Bentuk Eksperimen DOE. Mengambil proses serakan sebagai contoh—faktor yang mempengaruhi kualiti (halaju linear/masa/kadar pengisian/suhu) 4 faktor masing-masing 3 tahap—faktor penuh memerlukan 81 eksperimen—DOE menggunakan eksperimen ortogon L9 (9 kali) atau kaedah permukaan tindak balas (27 kali) mengurangkan bilangan eksperimen dengan ketara—pada masa yang sama mendapat kesan utama dan interaksi setiap faktor. Sebagai contoh, didapati "interaksi halaju linear × masa adalah signifikan" halaju linear tinggi + masa pendek dan halaju linear rendah + masa panjang boleh mencapai kesan serakan yang sama—tetapi yang pertama menjimatkan tenaga >20%.
Dalam analisis DOE, tafsiran nilai P——P95% keyakinan). Analisis DOE akhirnya mengeluarkan satu set model ramalan (persamaan regresi polinomial)——masukkan kelajuan garisan/masa/suhu → ramalkan kehalusan/kelekitan/kilau——menyediakan alat "penalaan formula digital" untuk jurutera formulasi.
Amalan industri: daripada "gerak hati tukang lama" kepada "piawaian parameter"
Cabaran umum dalam industri cat—apabila tukang lama yang berpengalaman bersara, "sentuhan" (rintangan kacau/calitan papan kehalusan/pemeriksaan kilau filem basah secara mata) turut hilang—pekerja baharu tidak dapat menirunya. Mengubah "sentuhan" kepada parameter standard boleh diukur (1) rintangan kacau → bacaan viskometer; (2) calitan papan kehalusan → bacaan papan kehalusan (μm); (3) kilau filem basah → meter kilau (nilai GU). "Kad parameter standard" untuk setiap proses ditampal di sebelah peralatan—pekerja baharu beroperasi berdasarkan "kad" dan bukannya "mengikut perasaan". "Piawaian parameter" adalah langkah kritikal bagi kilang cat untuk beralih daripada "bengkel" kepada "kilang".
Soalan Lazim
Q1: Bagaimanakah kesan pengurangan rintangan dan penjimatan tenaga daripada salutan dalaman paip dapat dikuantifikasikan?Melalui "Faktor Kecekapan Paip (Efficiency Factor)" EF=Jumlah gas sebenar/(Jumlah gas paip licin teori)×100%. Paip keluli bogel tanpa salutan dalaman EF≈92%-95%, selepas disalut dalaman EF≈98%-100%. Setiap peningkatan 1% dalam EF—untuk paip penghantaran gas sejauh 1000km/Ø1000mm—menjimatkan penggunaan tenaga pemampat tahunan kira-kira 2-5 juta yuan.
Q2: Mengapa epoksi tanpa pelarut perlu dipanaskan semasa penyemburan dalaman paip?Kelikatan epoksi tanpa pelarut pada suhu bilik >5000mPa·s——tidak boleh disembur secara pengabutan. Selepas dipanaskan kepada 50-60°C, kelikatan menurun kepada <1000mPa·s——boleh diabutkan. Tetapi pemanasan memendekkan Pot Life——pada 50°C, Pot Life mungkin hanya 20-40min berbanding 2-4h pada suhu bilik——perlu menggunakan sistem pencampuran dalam talian APCA (disembur sejurus selepas dicampur/tidak dicampur awal).
Q3: Kesan penyimpangan nisbah campuran APCA (seperti 1:0.9 atau 1:1.1) terhadap prestasi salutan?Serius! Penyimpangan nisbah cat utama/penyepuh >5%——ketidakseimbangan nisbah NCO/OH——>penyimpangan 10%→pembekuan salutan tidak lengkap (kekerasan↓/rintangan kimia↓) atau terlalu membeku (rapuh). Pam meteran sistem APCA perlu ditentukur setiap hari——dengan menimbang berat sebenar output kedua-dua komponen dalam 1 minit untuk mengesahkan ketepatan nisbah.
S4: Bagaimanakah pengesanan kualiti salutan dalaman paip dijalankan?(1) Robot pengesanan paip jenis merangkak (Crawler/ dengan probe DFT + elektrod pengesanan lubang jarum + kamera) bergerak secara automatik di dalam dinding paip pada 0.2-0.5m/s untuk mengukur DFT dan lubang jarum—lebih daripada 99% kawasan sepanjang paip adalah lulus; (2) DFT diukur sekali setiap 10m; (3) lubang jarum dikesan 100% sepanjang paip. Tahap automasi pengesanan kualiti salutan dalaman adalah lebih tinggi daripada salutan luar (salutan luar memerlukan pemeriksaan manual—paip besar boleh dimasuki secara manual/paip kecil bergantung kepada robot).
Q5: Apakah yang perlu dilakukan jika salutan dalam bagi kimpalan paip (Field Joint) tidak dapat disapukan?Kawasan kimpalan berlebar kira-kira 200-300mm——tiada perlindungan salutan dalam——bahagian dalam dinding paip ini terdedah. Dua strategi pampasan: (1) Menggunakan bahagian paip kimpalan yang diperbuat daripada aloi tahan kakisan (CRA/ keluli tahan karat 316L) (paip komposit mekanikal)——kos tinggi; (2) Gabungan salutan luar kimpalan + perlindungan katodik (CP)——arus CP juga menghasilkan kesan perlindungan katodik pada bahagian dalam kimpalan paip——ini adalah penyelesaian standard untuk paip pengangkutan jarak jauh.
Q6: Adakah "pembersihan paip" (Pigging) bagi paip bersalut dalam merosakkan salutan dalam? Terdapat sedikit kerosakan tetapi boleh diterima. Geseran jangka panjang daripada berus dawai dan cawan pengikis poliuretana pada Pig terhadap salutan dalam akan mengurangkan ketebalan salutan secara perlahan (setiap 100 kali pembersihan paip berkurang kira-kira 1-3μm). Kekerapan pembersihan paip (1-4 kali setahun/bergantung pada kelajuan pemendapan kekotoran dalam paip) memberi kesan kumulatif terhadap jangka hayat salutan, oleh itu perlu disediakan margin haus apabila mereka bentuk ketebalan salutan.
Q7: Keperluan ketahanan tekanan salutan paip gas asli bertekanan tinggi?Salutan itu sendiri tidak perlu menanggung tekanan (paip keluli yang menanggung tekanan), tetapi salutan mesti tidak menghasilkan buih (gelembung RGD) akibat pengembangan gas yang terlepas dari liang mikro salutan semasa penyahmampatan gas pantas (Rapid Gas Decompression) — ini adalah item ujian utama yang membezakan salutan dalaman gas asli daripada salutan paip cecair (ISO 23936-2/NORSOK M-710). Epoksi tanpa pelarut dengan ketumpatan rangkaian silang yang tinggi mempunyai rintangan RGD yang lebih baik.
Q8: Adakah "kilau" salutan dalam mempunyai makna fungsi? Ya. Salutan dalam yang berkilau tinggi (>85GU/60°) mempunyai permukaan yang lebih licin → pekali geseran antara gas dan dinding paip lebih rendah → kesan pengurangan rintangan lebih baik. Kilau awal salutan dalam dan kadar pengekalan kilau selepas berkhidmat adalah penunjuk tidak langsung untuk ketahanan pengurangan rintangan.
Q9: Apakah perbezaan asas dari segi formulasi antara salutan dalaman paip dan salutan luaran paip (3PE/FBE)?Salutan dalaman (epoksi cecair)——kelikatan rendah (dipanaskan pada 50-60°C)/kaedah pemasangan ialah semburan——menitikberatkan pengurangan rintangan (kelicinan permukaan) dan rintangan kakisan berasid H₂S/CO₂ surih dalam gas. Salutan luaran (3PE/FBE/serbuk)——keadaan pepejal/kaedah pemasangan ialah ekstrusi atau peleburan serbuk——menitikberatkan rintangan hentaman mekanikal (batu dalam tanah timbus) dan rintangan kakisan tanah/air bawah tanah. Keperluan prestasi salutan dalaman dan luaran adalah sangat berbeza——formulasi tidak boleh ditukar ganti.
Q10:Keperluan khas salutan paip hidrogen (Hydrogen Pipeline)?Hidrogen sebagai molekul terkecil—kebolehtelapan dan risiko RGD jauh lebih tinggi berbanding gas asli. Salutan dalaman paip hidrogen perlu lulus ujian RGD ISO 23936-2 (atmosfera hidrogen/100bar→penurunan tekanan pantas/10 kitaran/tiada buih)epoksi tanpa pelarut standard menunjukkan kecenderungan berbuih di bawah RGD hidrogen yang jauh lebih tinggi berbanding gas asli—perlu peningkatan formulasi (kepadatan rangkaian silang lebih tinggi + keliangan lebih rendah).
Bacaan berkaitan
Ringkasan
Salutan dalam tiub epoksi cecair bebas pelarut (API RP 5L2/DFT>65μm/Ra20 tahun). Proses semburan tanpa udara dipanaskan dua komponen APCA merupakan teknologi teras untuk salutan dalam tiub paip. Salutan dalam tiub paip mesti disiapkan di kilang pembuatan paip — sambungan kimpalan di tapak tidak dapat disalut semula. Kexin New Materials menyediakan produk salutan dalam dan luar tiub paip lengkap serta sokongan teknikal semburan APCA kepada pelanggan paip.