Dans le domaine du revêtement anticorrosion lourd, il existe un assortiment qui est presque devenu un consensus de l'industrie : utiliser un apprêt époxy riche en zinc comme base, un apprêt antirouille époxy (souvent couche intermédiaire micacée époxy) pour épaissir et protéger, puis recouvrir d'une finition époxy ou polyuréthane. La raison pour laquelle ce système « apprêt + intermédiaire + finition » est largement adopté dans des conditions sévères telles que les ponts, les plates-formes offshore, les réservoirs pétrochimiques et les pylônes électriques, réside fondamentalement dans le fait qu'il réalise simultanément deux mécanismes de protection anticorrosion — la protection cathodique de l'apprêt riche en zinc et le blindage physique des couches suivantes. Lorsque les utilisateurs demandent « quel revêtement choisir pour l'anticorrosion lourde », la réponse tombe souvent sur ce système.
En tant que fournisseur de revêtements de protection industrielle, Kexin New Materials (kexinMaterials) possède une expertise mature dans les formulations assorties et les procédés de construction d'apprêt époxy riche en zinc, de couche intermédiaire micacée époxy et de finition époxy-polyuréthane. Cet article expliquera systématiquement, en s'appuyant sur des données techniques réelles (les valeurs sont tirées de TDS publics et d'archives de recherche, avec sources indiquées) : pourquoi l'apprêt époxy riche en zinc est devenu le premier choix pour l'anticorrosion lourde, comment il协同 avec l'apprêt antirouille intermédiaire époxy, et en quoi il est supérieur au système antirouille alkyd traditionnel. Si vous concevez actuellement la peinture pour un projet spécifique de structure en acier, vous pouvez également consulter notre guide de sélection des revêtements de protection industrielle, pour verrouiller la solution appropriée selon le niveau de corrosion.
I. Pourquoi l'anticorrosion lourde doit parler de « système assorti » plutôt que de « produit unique »
L'essence de la corrosion de l'acier est l'oxydation électrochimique du fer sous l'action combinée de l'eau et de l'oxygène. Pour qu'un film de peinture retarde ce processus, il doit couper au moins l'un des trois maillons : bloquer l'arrivée des ions eau-oxygène à la surface de l'acier (blindage), passeriver la surface de l'acier pour la désactiver (passivation), ou utiliser un métal plus actif qui se corrode en premier pour protéger la base de fer (protection cathodique). Une seule couche a du mal à faire les trois choses de manière optimale, d'où l'idée de « système en couches assorties » développée pour les peintures de protection industrielle.
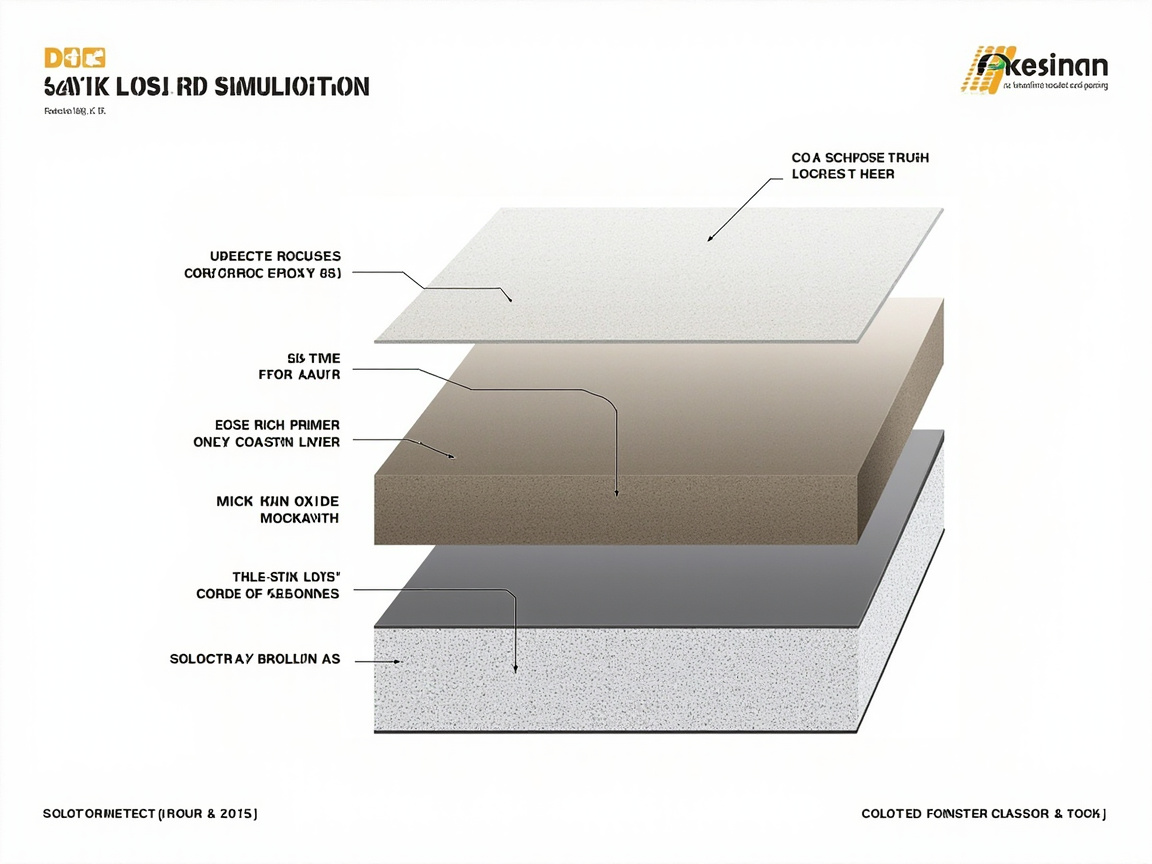
Selon les principes de système assorti résumés dans les archives de recherche (TDS_MSDS_RESEARCH.md, section 2, article 6), un système complet d'anticorrosion lourde comprend généralement :
- Apprêt : responsable de l'anticorrosion et de l'adhérence, l'apprêt riche en zinc fournit en plus une protection cathodique ;
- Couche intermédiaire : responsable de l'épaississement et du blindage, la couche intermédiaire micacée époxy prolonge le chemin de diffusion des milieux corrosifs par ses lamelles ;
- Finition : responsable de la résistance aux intempéries et de la décoration, résistant aux UV, aux pluies acides et à l'usure mécanique.
Cette division du travail permet à chaque couche de ne faire que ce qu'elle maîtrise le mieux, et la durée de vie de la protection globale dépasse ainsi de loin celle de n'importe quelle couche unique. Décomposons d'abord le maillon le plus critique : l'apprêt.
II. Apprêt époxy riche en zinc : protection cathodique par « sacrifice du zinc »
L'idée centrale de l'apprêt riche en zinc n'est pas de bloquer l'eau par le film de peinture, mais de compter sur la forte proportion de poudre de zinc dans le film pour « se faire corrodre en premier » lorsque la surface de l'acier entre en contact avec l'eau et l'oxygène. Le potentiel d'électrode standard du zinc est plus négatif que celui du fer ; une fois la pile de corrosion formée, le zinc, en tant qu'anode, se dissout en priorité (anode sacrificielle), et la base de fer est protégée. C'est le mécanisme de « protection cathodique » — il peut supprimer l'extension de la rouille du substrat même lorsque le film de peinture présente de micro-dommages, voire une omission de peinture localisée.
Les archives de recherche (TDS_MSDS_RESEARCH.md, section 2, articles 4 et 6) indiquent clairement : la poudre de zinc dans l'apprêt riche en zinc doit atteindre ≥80% en masse de film sec pour fournir une protection cathodique stable, ce qui est le seuil clé de conception et de réception. Voici deux données de produits réels pour illustrer le niveau technique de l'apprêt époxy riche en zinc.
2.1 TEKNOZINC 3480 SE (apprêt époxy riche en zinc à haut extrait sec)
Selon l'article 4 de la section 2 des archives de recherche (TDS_MSDS_RESEARCH.md), les paramètres clés du Teknozinc 3480 SE sont les suivants :
- Type : apprêt époxy riche en zinc bicomposant solvant ;
- Teneur en zinc (film sec) ≥80% (masse) — satisfait la proportion critique de protection cathodique ;
- VOC environ 300 g/L — niveau solvant conventionnel ;
- Ratio de mélange A:B = 5:1 (volume), à préparer et utiliser sur place ;
- Durée d'utilisation 3 h (@23℃), sec au toucher 10 min, sec au doigt 15 min, durcissement complet 7 j ;
- Conforme à EN ISO 12944-5, peut servir d'apprêt pour système polyuréthane/époxy, possède une certaine résistance aux intempéries même sans finition.
Ces données montrent : la haute teneur en zinc apporte une protection cathodique fiable, mais un VOC de 300 g/L signifie aussi qu'il reste un produit solvant traditionnel, à utiliser avec gestion de la construction et des émissions dans les régions aux limites environnementales strictes.
2.2 Jotun Barrier 80 UHS (apprêt époxy riche en zinc à ultra-haut extrait sec)
Selon l'article 3 de la section 2 des archives de recherche (TDS_MSDS_RESEARCH.md), le Barrier 80 UHS est représentatif d'une plus haute protection environnementale et de plus hautes performances :
- Époxy bicomposant durci par polyamine, proportion massique de VOC <10%, extrait sec en poids 95±2% ;
- VOC (GB 30981 / GB/T 34682) : 134 g/L — bien inférieur à l'apprêt riche en zinc conventionnel ;
- Poudre de zinc conforme à ASTM D520 Type II, conforme aux exigences de composition SSPC Paint 20 niveau II et ISO 12944-5 ;
- DFT (épaisseur de film sec) 60–150 µm, rendement théorique 14–5,6 m²/L ;
- Niveau de corrosion : testé selon ISO 12944-6 en environnement C5 atteignant une durabilité « très haute (VH) » ;
- Applicable sur acier au carbone, réparation de silicate de zinc inorganique, acier galvanisé usé, utilisable en environnement de corrosion jusqu'à CX.
En mettant ces deux produits côte à côte, on voit clairement la tendance de l'industrie : tout en maintenant le seuil de protection cathodique « zinc ≥80% film sec », l'apprêt riche en zinc réduit le VOC de l'ordre de 300 g/L à 134 g/L grâce à l'ultra-haut extrait sec, pour se conformer aux limites environnementales telles que GB 30981-2020.
III. Couche intermédiaire antirouille époxy : les lamelles micacées poussent le « blindage » à l'extrême
La seule protection cathodique de l'apprêt ne suffit pas. Avec le temps, la couche de zinc s'épuise progressivement, et l'épaisseur d'une seule passe d'apprêt est limitée ; c'est pourquoi les systèmes d'anticorrosion lourde ajoutent généralement une couche intermédiaire antirouille époxy au-dessus de l'apprêt riche en zinc — parmi lesquelles la couche intermédiaire époxy à oxyde de fer micacé (peinture époxy micacée) est la plus classique.
Les archives de recherche (TDS_MSDS_RESEARCH.md, section 2, article 6) précisent son mécanisme : les lamelles d'oxyde de fer micacé de la couche intermédiaire époxy micacée prolongent le chemin de diffusion des milieux corrosifs. Les écailles d'oxyde de fer micacé s'arrangent parallèlement dans le film, se superposant couche par couche comme des tuiles ; l'eau, l'oxygène et les ions chlorure doivent emprunter un canal tortueux pour traverser le film, le chemin de pénétration est considérablement allongé, et l'efficacité de blindage est ainsi grandement améliorée.
3.1 Répartition raisonnable de l'épaisseur du système
L'anticorrosion lourde ne consiste pas à « plus c'est épais mieux c'est », mais à ce que l'épaisseur de chaque couche soit adaptée. Les archives de recherche (TDS_MSDS_RESEARCH.md, section 2, article 5) résument l'épaisseur typique du système assorti de finition époxy-polyuréthane domestique :
- Apprêt époxy riche en zinc : 70–80 µm (1 passe) ;
- Couche intermédiaire époxy micacée : 100–150 µm (1–2 passes) ;
- Finition époxy-polyuréthane : 100–120 µm (2 passes) ;
- L'épaisseur totale du système se situe généralement dans la plage 270–350 µm.
Une telle répartition permet à « protection cathodique (apprêt) + épaississement et blindage (intermédiaire) + résistance aux intempéries et décoration (finition) » de remplir chacune leur fonction. Il convient de rappeler que l'épaisseur totale doit respecter la plage de conception de ISO 12944-5 pour ce niveau de corrosion ; trop épais non seulement gaspille, mais peut aussi provoquer des fissures par contrainte interne.
3.2 Exigences de construction et d'environnement
Selon l'article 5 de la section 2 des archives de recherche, les exigences environnementales et de construction pour les systèmes époxy sont :
- Température ambiante 5–35℃, humidité relative ≤80%, température du substrat doit dépasser le point de rosée de plus de 3℃ ;
- Priorité à la pulvérisation sans air à haute pression ou à la pulvérisation air, le pinceau et le rouleau uniquement pour petites réparations ;
- Les systèmes bicomposants doivent être préparés strictement selon le ratio de mélange et maturés suffisamment, le matériau dépassant la durée d'utilisation (comme 3 h @23℃ mentionné) doit être jeté ;
- Au niveau sécurité, la finition contenant un durcisseur d'isocyanate nécessite ventilation et port de masque anti-gaz, lunettes de protection et gants chimiques.
IV. Différences avec le système antirouille alkyd : pourquoi ne pas le choisir pour l'anticorrosion lourde
Pour comprendre la valeur du système époxy riche en zinc, mieux vaut voir le revers — pourquoi la peinture antirouille alkyd traditionnelle est insuffisante en anticorrosion lourde. Les archives de recherche (TDS_MSDS_RESEARCH.md, section 4, articles 1 et 4) décrivent clairement la peinture antirouille alkyd.
La peinture antirouille alkyd est monocomposant, composée de résine alkyd avec pigment antirouille rouge d'oxyde de fer/gris, charges et essence de solvant 200#, le séchage se fait par réticulation oxydative à l'air. Ses avantages sont : prête à l'emploi, bon marché, adhérence acceptable ; mais ses limites sont tout aussi marquées : mauvaise résistance aux solvants/aux acides et bases, séchage lent, et incompatibilité avec les peintures bicomposants à solvant fort. En environnement C4–C5 à haute humidité et forte salinité, le film alkyd a un blindage insuffisamment dense et aucune protection cathodique, sa durée de vie est souvent très courte. Même si, selon les archives, l'apprêt antirouille Würth (base alkyd) peut atteindre environ 500 h de brouillard salin, ne satisfaisant que le niveau de corrosion C3 « haut » de ISO 12944 (TDS_MSDS_RESEARCH.md, section 4, article 2), l'écart avec la durabilité « très haute » de l'apprêt riche en zinc en C5 saute aux yeux.
Voici un tableau récapitulatif pour clarifier les deux systèmes :
| Dimension de comparaison | Apprêt époxy riche en zinc + système époxy | Système de peinture antirouille alkyd |
|---|---|---|
| Forme de composant | Bicomposant (époxy + durcisseur polyamine/polyamide) | Monocomposant (résine alkyd + siccatif) |
| Mécanisme anticorrosion | Protection cathodique (zinc ≥80% film sec) + blindage + passivation | Blindage physique + passivation pigmentaire, sans protection cathodique |
| Teneur en zinc | Film sec ≥80% (ex. TEKNOZINC 3480 SE) | Sans zinc ou seulement peu de pigment antirouille |
| VOC typique | Environ 300 g/L (conventionnel) / 134 g/L (ultra-haut extrait sec comme Barrier 80 UHS) | Contient essence de solvant 200#, matière organique volatile inflammable (UN 1263) |
| Niveau de corrosion applicable | C4–C5 (très haut), jusqu'à CX | Généralement jusqu'à C3 (haut) |
| Performance brouillard salin | En C5 atteint durabilité « très haute » (ISO 12944-6) | Environ 500 h (niveau C3, ex. apprêt antirouille Würth) |
| Compatibilité avec finition à solvant fort | Bonne, peut servir d'apprêt pour système polyuréthane/époxy | Incompatible avec peinture bicomposant à solvant fort |
| Séchage/durcissement | Sec au toucher 10–15 min, durcissement complet environ 7 j | Sec surface ≤5h, sec total ≤24h, globalement lent |
| Usage typique | Ponts, plates-formes offshore, réservoirs, structures en acier lourdes | Structures en acier générales, apprêt de transport, protection légère |
Ce tableau montre : en scénario de légère anticorrosion (C2–C3), la peinture alkyd a encore sa place grâce à son économie et sa facilité de construction ; mais dès qu'on entre en corrosion lourde C4–C5, le système époxy riche en zinc est presque la seule voie technique sûre.
V. Positionnement dans le système ISO 12944 : la colonne vertébrale du C4–C5
Pour parler d'anticorrosion lourde, on ne peut éviter la série de normes ISO 12944-2018 pour la protection anticorrosion des structures en acier. Elle divise les environnements de corrosion du plus bas au plus haut en C2 (faible), C3 (moyen), C4 (élevé), C5 (très élevé) et CX (extrême, offshore), et donne les principes de conception de système assorti pour chaque niveau (selon tableau des normes générales, section 1 des archives de recherche). La position de l'apprêt époxy riche en zinc peut être comprise ainsi :
- C4 (élevé) : comme usines, bâtiments côtiers urbains, l'apprêt riche en zinc + intermédiaire époxy + finition est la norme, offrant une protection à long terme ;
- C5 (très élevé) : comme plates-formes offshore, ponts, machines portuaires, l'apprêt riche en zinc est quasi obligatoire — c'est précisément le scénario où des produits comme Barrier 80 UHS atteignent le niveau de durabilité « très haute (VH) » dans les tests ISO 12944-6 ;
- CX (extrême) : environnements extrêmes comme offshore, zone d'embruns, en environnement de corrosion jusqu'à CX (comme indication d'applicabilité de Barrier 80 UHS) le système riche en zinc reste le squelette, souvent avec épaisseur accrue et finition spéciale.
Il est à noter que ISO 12944 insiste sur le « système » plutôt que le « produit unique » : un même apprêt riche en zinc, si l'intermédiaire et la finition ne sont pas bien assortis, verra sa durée de vie globale réduite. C'est aussi pourquoi en ingénierie on n'« applique qu'une passe de riche en zinc » pour livrer.
VI. Tableau de sélection pour anticorrosion lourde : choisir le système selon le niveau de corrosion et les conditions
Pour passer des mécanismes, données et normes précédents à un niveau exécutable, voici un tableau comparatif pour la sélection en ingénierie. Le « système recommandé » du tableau est basé sur le principe « apprêt + intermédiaire + finition » et les paramètres de produits réels résumés dans les archives de recherche.
| Niveau de corrosion / condition | Apprêt recommandé | Intermédiaire | Finition | Épaisseur de référence (apprêt/interm./finition) | Base clé |
|---|---|---|---|---|---|
| C3 industrie générale / structure acier int-ext | Apprêt antirouille alkyd ou époxy | Optionnel | Finition alkyd/polyuréthane | — | Alkyd peut atteindre C3 (apprêt antirouille Würth environ 500 h brouillard salin) |
| C4 corrosion élevée (usine, côte urbaine) | Apprêt époxy riche en zinc (zinc ≥80% film sec) | Couche intermédiaire époxy micacée | Finition époxy/polyuréthane | 70–80 / 100–150 / 100–120 µm | Protection cathodique + blindage, ISO 12944 |
| C5 très élevé (pont, port, plateforme) | Apprêt époxy riche en zinc (privilégier ultra-haut extrait sec comme Barrier 80 UHS, VOC 134 g/L) | Couche intermédiaire époxy micacée | Finition polyuréthane aliphatique (résistance intempéries) | 60–150 / 100–150 / 100–120 µm | Durabilité « très haute » en C5 (ISO 12944-6) |
| CX extrême (zone embruns offshore) | Apprêt époxy riche en zinc + si nécessaire silicate de zinc inorganique | Épaississement époxy micacé | Finition haute résistance intempéries | Conçu selon ISO 12944-5 | Blindage mult couches, conception longue durée |
| Région à contrôle environnemental strict | Époxy riche en zinc ultra-haut extrait sec (extrait sec poids 95%, VOC 134 g/L) | Intermédiaire époxy haut extrait sec | Finition haut extrait sec | Selon TDS produit | Satisfait limite VOC GB 30981-2020 |
Kexin New Materials (kexinMaterials) recommande : en scénario C5 et au-delà, privilégier l'apprêt riche en zinc ultra-haut extrait sec (comme extrait sec poids 95%, niveau VOC 134 g/L), qui maintient le seuil de zinc ≥80% film sec nécessaire à la protection cathodique tout en réduisant le VOC sous la limite environnementale, constituant un choix réaliste alliant performance et conformité. Si votre projet exige davantage d'éco-water et de faible odeur, vous pouvez aussi combiner avec la réflexion de choix entre peinture industrielle à l'eau et solvant pour une évaluation globale.
VII. Points clés de mise en œuvre et erreurs courantes
Même avec le bon système, les écarts de construction ruineront la durée de vie de la protection. Combiné aux archives de recherche, voici les points les plus négligés :
- Le traitement de surface est le préalable : la protection cathodique de l'apprêt riche en zinc dépend de la conduction entre la poudre de zinc et la surface de l'acier ; si huile, ancienne peinture, calamine ne sont pas éliminées, la couche de zinc et la base de fer sont isolées, la protection échoue. Acier au carbone recommandé sablé à Sa 2½ (ISO 8501-1), minimum St 2 (selon exigences de traitement de surface Jotacote Universal N10, TDS_MSDS_RESEARCH.md section 2 article 1).
- Le contrôle du point de rosée est incontournable:La température du substrat doit être supérieure d'au moins 3 ℃ au point de rosée, sinon l'eau de condensation sous le film de peinture entraînera une perte d'adhérence et une corrosion précoce.
- Le ratio de mélange doit être précis : prenons l'exemple du TEKNOZINC 3480 SE, A:B = 5:1 (en volume), une déviation du durcisseur affectera directement la densité de réticulation et les performances finales.
- L'épaisseur du film n'est pas meilleure plus elle est épaisse : l'épaisseur totale du film doit se situer dans la plage de conception de l'ISO 12944-5, une épaisseur excessive présente un risque de fissuration, une épaisseur insuffisante entraîne un blindage inadéquat.
- La finition ne peut être omise : même si l'apprêt riche en zinc « résiste aux intempéries sans finition » (comme décrit pour le TEKNOZINC 3480 SE), dans une conception de longue durée de vie en C5, il reste prudent d'ajouter une couche transparente pour éviter une consommation trop rapide de la couche de zinc.
VIII. Pour conclure : la logique du système préféré pour la anticorrosion lourde
Revenons à la question posée au début de l'article — pourquoi l'apprêt antirouille époxy et l'apprêt riche en zinc sont-ils le premier choix pour la anticorrosion lourde ? La réponse n'est pas mystérieuse : il utilise « la protection cathodique de l'apprêt riche en zinc » pour résoudre la protection continue en cas de défauts localisés, utilise « le blindage en écailles de l'apprêt intermédiaire époxy à oxyde de fer micacé » pour allonger le chemin des milieux corrosifs, puis utilise « la finition résistante aux intempéries » pour résister aux agressions extérieures, les trois couches ayant chacune leur rôle et se complétant mutuellement. Par rapport au système antirouille alkyd, il présente un avantage générationnel en termes de résistance à la brume salée, de résistance au vieillissement et de compatibilité du système en C4–C5.
Dans la pratique de l'ingénierie, faire correctement ces quatre choses — « zinc ≥ 80 % dans le film sec, VOC conformes, épaisseur du système adaptée, préparation de surface adéquate » — garantit fondamentalement le taux de réussite de la peinture anticorrosion lourde. Pour le choix entre peinture à l'huile et système aqueux dans davantage de scénarios, vous pouvez lire davantage Quand faut-il encore choisir une peinture à l'huile, pour porter un jugement plus complet sur les limites de application et de performance.
VII. Inspection et réception du système : quantifier le « bien fait »
Une fois la sélection effectuée, il faut encore quantifier par des normes « si c'est bien fait » sur le chantier, pour éviter une réception au feeling. La première section du dossier de recherche (normes de détection générales et jugement) donne des bases directement citables :
- Adhérence (quadrillage) : selon GB/T 9286-1998, ISO 2409, ASTM D3359, notation de 0 à 5, dont 0/1 est excellent (perte ≤ 5 %). Le système époxy atteint généralement le niveau 0 sur une surface sablée propre, c'est l'indicateur le plus fondamental du succès du système.
- Brouillard salin neutre : selon GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, généralement 500 h sans bullage, corrosion unilatérale ≤ 1–2 mm ; le système anticorrosion lourde peut atteindre 1000–3000 h. Des produits comme le Barrier 80 UHS atteignent la durabilité « très haute (VH) » en C5 selon ISO 12944-6, précisément validée en fin de processus par ce type de brouillard salin de longue durée.
- Épaisseur du film sec (DFT) : doit être mesurée en multiples points avec un épaissimètre magnétique selon ISO 19840, pour confirmer que chaque couche apprêt/intermédiaire/finition se situe dans la plage de conception (ex. apprêt 70–80 µm, intermédiaire 100–150 µm, finition 100–120 µm), l'épaisseur totale ne devant ni être inférieure à la limite inférieure de conception (blindage insuffisant), ni dépasser la limite supérieure (fissuration par contrainte interne).
- Vérification de la teneur en zinc : la réception de l'apprêt riche en zinc s'appuie généralement sur les exigences de composition de l'ISO 12944-5, confirmant zinc ≥ 80 % (masse) dans le film sec ; la poudre de zinc elle-même doit conformer à ASTM D520 Type II (comme le Barrier 80 UHS, article 3 de la section II de TDS_MSDS_RESEARCH.md).
- Conformité VOC : les revêtements de protection industrielle exécutent GB 30981-2020, la détermination des VOC selon GB/T 23985, GB/T 23986 (GC-MS) ou ISO 11890, ISO 17895. Les produits à très haute teneur en solides avec VOC de 134 g/L sont vérifiés dans ce cadre.
En intégrant ces points dans le bon de réception des travaux, le système anticorrosion lourde ne sera pas « terminé donc considéré conforme ».
VIII. Durée de vie et économie : pourquoi la anticorrosion lourde mérite l'investissement
Beaucoup de propriétaires hésitent au moment de l'investissement initial sur le surcoût du système époxy riche en zinc par rapport à l'alkyd. Mais la anticorrosion est une question de « coût sur l'ensemble du cycle de vie », pas de « prix au mètre carré ». La logique est : le système alkyd a une courte durée de vie en C4–C5, avec des réparations fréquentes, chaque réparation nécessitant arrêt de production, dérouillage et repeinture, les pertes cumulées en main-d'œuvre et en arrêt de production dépassant largement l'économie initiale sur la peinture ; alors que le système époxy riche en zinc, bien que le coût du matériau au mètre carré et du sablage soit plus élevé, allonge le cycle de grande réparation de plusieurs fois, le coût de protection annuel par unité est en fait plus bas.
Cela explique aussi pourquoi l'ISO 12944 prend la « durée de vie durable » plutôt que le « coût initial » comme objectif de conception du système — la durabilité de conception en environnement C5 est souvent comptée comme « très haute (VH, ≥ 15 ans ou 25 ans) ». Choisir le bon système, c'est avec un investissement correct une fois, acheter dix années de tranquillité. Sur l'irremplaçabilité du système à l'huile dans davantage de conditions de travail, on peut aussi croiser avec Quand faut-il encore choisir une peinture à l'huile pour un jugement transversal.
IX. Stockage, mélange et sécurité : le seuil caché du système bi-composant
L'apprêt époxy riche en zinc est un système bi-composant, outre la sélection et l'application, la normalisation du stockage et du mélange détermine directement les performances finales, mais est le plus souvent négligée sur le chantier.
- Conditions de stockage : le composant principal et le durcisseur doivent être stockés séparément à 5–35 ℃ (selon les exigences d'emballage et de stockage de la finition époxy polyuréthane à la section II article 5 du dossier de recherche), durée de conservation souvent 12 mois, éviter le gel et les hautes températures provoquant une pré-réaction.
- Discipline de mélange : peser strictement selon le ratio A:B (ex. 5:1 en volume du TEKNOZINC 3480 SE), mélanger après avoir bien remué chacun séparément, et maturer suffisamment pour une dispersion uniforme des deux composants ; une déviation du ratio abaissera directement la densité de réticulation.
- Gestion du pot-life : le mélange doit être utilisé dans le pot-life (ex. 3 h @23 ℃ mentionné précédemment), le dépassement provoque la gélification et la perte, ne pas ajouter d'eau ou de solvant pour sauver.
- Protection de sécurité : l'époxy riche en zinc est principalement composé de poudre de zinc et de solvant, la application nécessite ventilation et prévention incendie ; la finition époxy polyuréthane par-dessus contient un durcisseur isocyanate, inhalation nocive, doit porter masque anti-gaz, lunettes et gants de protection chimique (section II article 5 du dossier de recherche). Cela est similaire au risque d'allergie du vernis 2K automobile contenant du polyisocyanate de type HDI — l'allergie aux isocyanates est irréversible, la concentration de pulvérisation peut dépasser des dizaines de fois la PEL de l'OSHA (HDI PEL = 0,02 ppm), la protection respiratoire est indispensable.
X. Exemples typiques de systèmes d'ingénierie
Appliquer les principes précédents à trois combinaisons de conditions de travail réelles comparables, pour un usage direct :
- Poutre caisson en acier de pont transmarin (C5) : Barrier 80 UHS riche en zinc à très haute teneur en solides (solides en poids 95 %, VOC 134 g/L) 60–150 µm + apprêt intermédiaire époxy à oxyde de fer micacé 100–150 µm + finition polyuréthane aliphatique 100–120 µm. Compresse les VOC par très haute teneur en solides, obtient la durabilité « très haute » en C5 par riche en zinc + oxyde de fer micacé + finition résistante aux intempéries.
- Paroi extérieure de réservoir pétrochimique (C4) : TEKNOZINC 3480 SE riche en zinc (zinc ≥ 80 % film sec, VOC environ 300 g/L) 70–80 µm + apprêt intermédiaire époxy à oxyde de fer micacé 100–150 µm + finition époxy. Le solvantant conventionnel reste acceptable, l'essentiel est de maintenir la teneur en zinc et l'épaisseur du système.
- Structure en acier d'usine générale (C3) : apprêt antirouille alkyd ou époxy ordinaire suffit, pas besoin de riche en zinc, pour éviter surperformance et gaspillage de coût.
Ces trois combinaisons illustrent une phrase — le niveau de corrosion détermine le niveau de système, il n'existe pas de « peinture unique pour tous les cas ».
XI. Modes de défaillance courants et dépannage
Même avec une conception de système correcte, plusieurs défaillances typiques apparaissent sur le chantier, les identifier tôt permet de limiter les pertes :
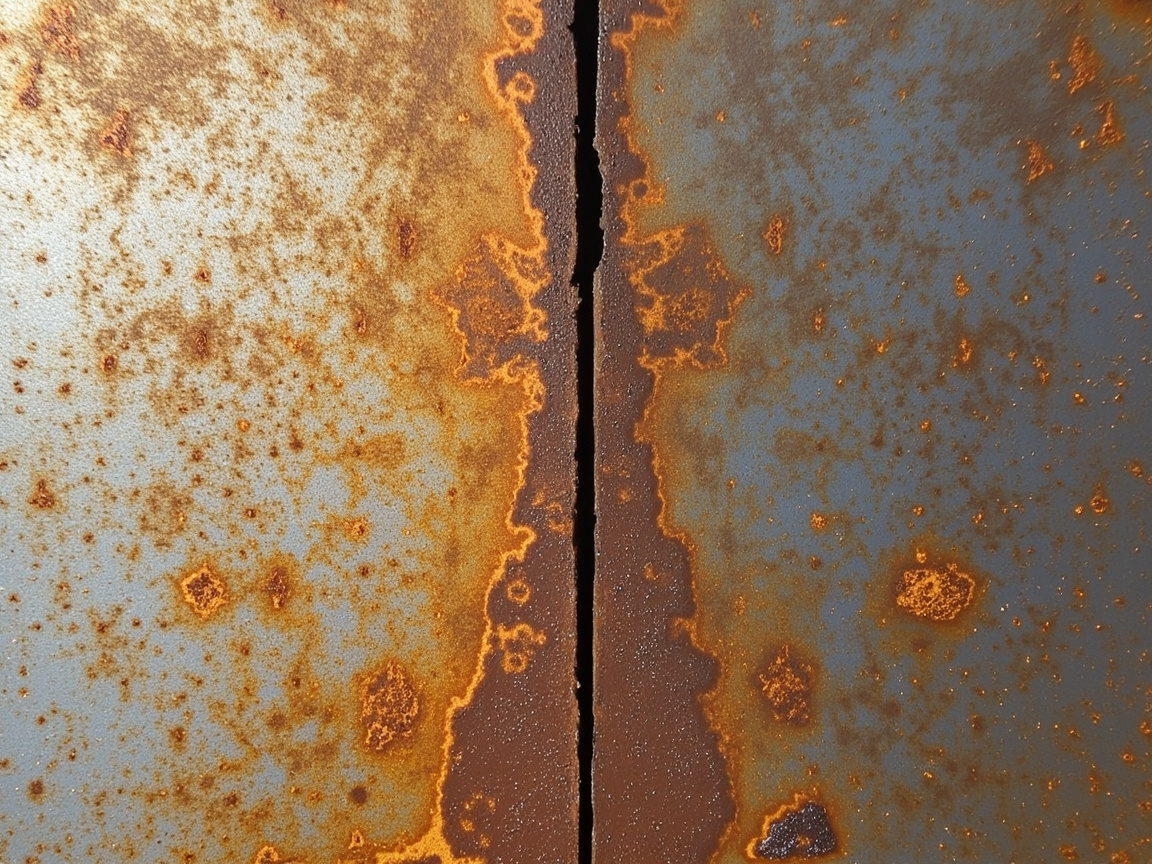
- Bullage précoce : souvent dû à une défaillance du contrôle du point de rosée (température du substrat non supérieure de 3 ℃ au point de rosée), résidus d'huile ou sels solubles en surface, provoquant un bullage par osmose sous le film. Lors du dépannage, mesurer d'abord le point de rosée et les sels de surface, ajouter un déselage si nécessaire.
- Mauvaise adhérence, décollement en plaques : souvent dû à un niveau de préparation de surface insuffisant (non atteint Sa 2½ ou même St 2 à peine), vieille peinture ou calamine non éliminées, empêchant la conduction réelle entre la couche de zinc et l'acier. Cela nécessite un rebattage, impossible à résoudre par retouche.
- Corrosion ponctuelle s'étendant depuis une rayure : indique souvent une protection cathodique insuffisante ou zinc < 80 % film sec, vérifier la détection de teneur en zinc de l'apprêt et si le DFT est conforme.
- Farination de la finition, perte de brillance rapide : cause typique est l'usage en extérieur C5 d'une finition non résistante aux intempéries (ex. finition époxy ordinaire au lieu de polyuréthane aliphatique), dégradée sous UV. Remplacer par une finition résistante aux intempéries et la conserver dans le système.
- Délamination intercouches : souvent dû à un intervalle de repinture dépassant le permis entre intermédiaire et finition, ou recouvrement avant séchage superficiel de la couche précédente, doit suivre strictement l'intervalle de repinture du TDS produit.
Ces défaillances ne sont pour la plupart pas « la peinture est mauvaise en soi », mais « un maillon du système ou de l'application n'a pas tenu », confirmant encore que la anticorrosion lourde est un système intégré, un seul maillon faible annule tout.
Questions fréquentes
Q : Pourquoi le « zinc ≥ 80 % film sec » dans l'apprêt époxy riche en zinc est-il un seuil clé ?
R : La protection cathodique dépend de la formation d'un réseau conducteur entre la poudre de zinc et l'acier, et de la corrosion prioritaire du zinc. Le dossier de recherche (TDS_MSDS_RESEARCH.md section II article 6) indique que la teneur en zinc doit atteindre ≥ 80 % masse du film sec pour fournir stablement la protection cathodique ; en dessous, les particules de zinc peuvent ne pas être connectées, affaiblissant voire annulant l'effet d'anode sacrificielle.
Q : En quoi diffèrent les apprêts riches en zinc à VOC ~300 g/L et 134 g/L ?
R : La différence est principalement la teneur en solides et la conformité environnementale. Produit conventionnel comme TEKNOZINC 3480 SE ~300 g/L ; produit à très haute teneur en solides comme Barrier 80 UHS solides en poids 95 %, VOC seulement 134 g/L (selon GB 30981 / GB/T 34682). Ce dernier colle mieux aux limites GB 30981-2020, plus favorable à la ventilation et aux émissions de chantier, mais la ligne de base zinc ≥ 80 % film sec pour la protection cathodique est satisfaite par les deux.
Q : Peut-on livrer l'apprêt riche en zinc en une seule couche ?
R : Non recommandé. L'ISO 12944 insiste sur le système, une seule couche d'apprêt riche en zinc a une épaisseur limitée, la couche de zinc se consomme avec le temps, sans finition la longévité est insuffisante. Même si la description produit dit « résiste aux intempéries sans finition », en C5 une conception de longue durée recommande encore d'ajouter apprêt intermédiaire époxy à oxyde de fer micacé et finition résistante aux intempéries pour un système complet.
Q : Comment choisir entre système époxy riche en zinc et peinture antirouille alkyd ?
R : Selon le niveau de corrosion. C2–C3 légère anticorrosion, budget sensible, facilité d'application prioritaires, la peinture antirouille alkyd (environ 500 h brouillard salin, satisfait C3) reste utilisable ; C4–C5 corrosion lourde (usine, pont, port, plateforme offshore) doit monter le système époxy riche en zinc, sinon l'écart de durée de vie et de fiabilité est marqué.
Q : Comment le « blindage » de l'apprêt intermédiaire époxy à oxyde de fer micacé agit-il ?
R : Les écailles d'oxyde de fer micacé s'arrangent parallèlement dans le film, se superposant en couches, l'eau, l'oxygène, les ions chlorure doivent contourner un chemin tortueux pour pénétrer, le chemin de diffusion est significativement allongé (TDS_MSDS_RESEARCH.md section II article 6), réduisant grandement le taux d'arrivée des milieux corrosifs à l'acier, c'est l'effet de blindage en écailles.
Q : Pourquoi la température du substrat doit-elle être supérieure de 3 ℃ au point de rosée lors de l'application ?
R : Si la température du substrat est inférieure ou proche du point de rosée, la vapeur d'eau de l'air se condense en film d'eau sur l'acier, provoquant perte d'adhérence du film, bullage et corrosion précoces. Le dossier de recherche (section II article 5) liste explicitement « température du substrat supérieure de plus de 3 ℃ au point de rosée » comme condition dure de environnement pour l'application du système époxy.
Q : À quel niveau de sablage pour la préparation de surface ?
R : Acier au carbone recommandé sablé à Sa 2½ (ISO 8501-1), exigence courante de l'ISO 12944 pour anticorrosion lourde ; minimum St 2 (ex. exigence minimale du Jotacote Universal N10, TDS_MSDS_RESEARCH.md section II article 1). Plus le niveau est bas, plus le risque de contamination d'interface est élevé, plus la conduction de la protection cathodique est difficile à garantir.
Q : Que se passe-t-il si le ratio de mélange de l'apprêt époxy riche en zinc est erroné ?
R : Prenons l'exemple A:B = 5:1 (volume) du TEKNOZINC 3480 SE, trop ou trop peu de durcisseur détruira la densité de réticulation époxy, causant film mou, baisse de résistance chimique ou durcissement défectueux. Le système bi-composant doit peser strictement selon le TDS et maturer suffisamment.
Q : En C5, choisir riche en zinc ordinaire ou à très haute teneur en solides ?
R : Sous l'angle des performances satisfaisant toutes deux la protection cathodique, les deux sont possibles ; mais pour la conformité VOC et l'éco-application, le très haute teneur en solides (comme Barrier 80 UHS solides en poids 95 %, VOC 134 g/L) est meilleur, et passe toujours les exigences de composition ISO 12944-5 avec durabilité « très haute » en C5, choix plus sûr.
Q : L'apprêt assure déjà la protection cathodique, pourquoi encore une finition résistante aux intempéries ?
R : La protection cathodique repose sur la consommation du zinc, à longue exposition la finition ralentit le taux de consommation du zinc, résiste aux UV et pluies acides, prolongeant la durée de vie globale. La finition est le dernier maillon « protégeant la couche de protection », ne doit pas être omise dans une conception de longue durée.
Lecture complémentaire
- Réflexion de choix entre peinture industrielle aqueuse et solvantante —— De l'équilibre écologie-performance de la place du système époxy/riche en zinc dans la peinture globale.
- Quand faut-il encore choisir une peinture à l'huile —— Comprendre l'irremplaçabilité du système époxy solvantant dans les scénarios anticorrosion lourde.
- Comparaison d'adhérence entre peinture aqueuse et peinture à l'huile —— Lecture liée : performances d'adhérence de différents systèmes de formation de film sur substrat métallique.