В области антикоррозийных покрытий существует сочетание, ставшее почти отраслевым консенсусом: в качестве основы — эпоксидная цинконаполненная грунтовка, для утолщения и экранирования — эпоксидная антикоррозийная краска (часто эпоксидная промежуточная краска с железной слюдкой), а сверху — эпоксидное или полиуретановое финишное покрытие. Причина, по которой эта комплектация «грунт + промежуточный слой + финиш» широко применяется в жёстких условиях эксплуатации, таких как мосты, морские платформы, нефтехимические резервуары, энергетические вышки, заключается в том, что она одновременно реализует два механизма защиты от коррозии — катодную защиту цинконаполненной грунтовки и физическое экранирование последующих слоёв покрытия. Когда пользователь спрашивает «какую краску выбрать для тяжёлой антикоррозийной защиты», ответ, как правило, сводится именно к этой системе.
Как поставщик промышленных защитных покрытий, Кэсинь Нью-Материалс (kexinMaterials) обладает зрелым опытом в области рецептур и технологий нанесения комплекта эпоксидной цинконаполненной грунтовки, эпоксидной промежуточной краски с железной слюдкой и эпоксидно-полиуретанового финишного покрытия. В этой статье на основе реальных технических данных (значения взяты из открытых TDS и исследовательских архивов с указанием источников) системно разъясняется: почему эпоксидная цинконаполненная грунтовка стала предпочтительным выбором для тяжёлой антикоррозийной защиты, как она взаимодействует с эпоксидной антикоррозийной промежуточной краской и чем она действительно лучше традиционной алкидной антикоррозийной системы. Если вы разрабатываете окраочный дизайн для конкретного проекта стальных конструкций, вы также можете обратиться к нашему руководству по выбору промышленных защитных покрытий, чтобы подобрать подходящее решение в соответствии с уровнем коррозии.
I. Почему в тяжёлой антикоррозийной защите нужно говорить о «комплектации», а не об «отдельном продукте»
Суть коррозии стальных конструкций — это электрохимическое окисление железа под совместным воздействием воды и кислорода. Чтобы плёнка краски замедлила этот процесс, она должна прервать хотя бы одно из трёх звеньев: блокировать доступ ионов воды и кислорода к стальной поверхности (экранирование), пассивировать стальную поверхность (пассивация) или использовать более активный металл, который корродирует первым, защищая железную основу (катодная защита). Одиночное покрытие трудно довести до совершенства во всех трёх аспектах одновременно, поэтому промышленные защитные краски развили подход «многослойной комплектации».
Согласно принципам комплектации, обобщённым в исследовательском архиве (раздел 2, пункт 6 TDS_MSDS_RESEARCH.md), полная антикоррозийная комплектация обычно включает:
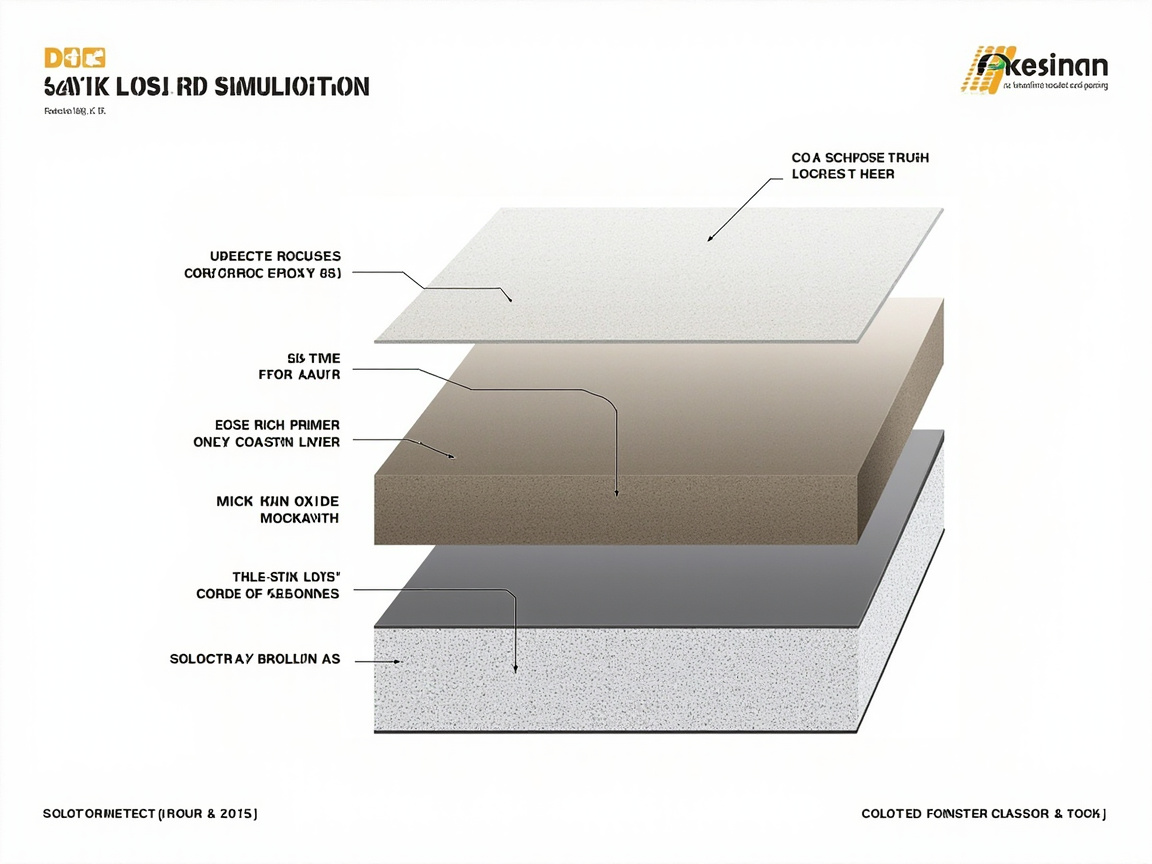
- Грунтовка: отвечает за защиту от коррозии и адгезию, цинконаполненная грунтовка дополнительно обеспечивает катодную защиту;
- Промежуточное покрытие: отвечает за утолщение и экранирование, эпоксидная промежуточная краска с железной слюдкой удлиняет путь диффузии коррозионных сред за счёт пластинчатой структуры;
- Финишное покрытие: отвечает за атмосферостойкость и декоративность, сопротивляется ультрафиолету, кислотным дождям и механическому износу.
Такое разделение труда позволяет каждому слою делать только то, что он делает лучше всего, и общий срок защиты поэтому значительно превышает любой одиночный слой. Ниже сначала разберём самое критическое звено — грунтовку.
II. Эпоксидная цинконаполненная грунтовка: катодная защита за счёт «жертвенного цинка»
Основная идея цинконаполненной грунтовки — не в том, чтобы плёнка краски блокировала воду, а в том, чтобы за счёт высокой доли цинкового порошка в плёнке при контакте стали с водой и кислородом цинк «корродировал первым». Стандартный электродный потенциал цинка отрицательнее, чем у железа; как только образуется коррозионная ячейка, цинк как анод растворяется в первую очередь (жертвенный анод), а железная основа защищается. Это механизм «катодной защиты» — он подавляет распространение коррозии подложки даже при небольших повреждениях плёнки или локальном пропуске окраски.
В исследовательском архиве (раздел 2, пункты 4 и 6 TDS_MSDS_RESEARCH.md) чётко указано: содержание цинкового порошка в цинконаполненной грунтовке должно достигать массы в сухой плёнке ≥80%, чтобы стабильно обеспечивать катодную защиту — это ключевой порог при проектировании и приёмке. Ниже на двух реальных продуктах показан технический уровень эпоксидных цинконаполненных грунтовок.
2.1 TEKNOZINC 3480 SE (высоконаполненная эпоксидная цинконаполненная грунтовка)
Согласно пункту 4 раздела 2 исследовательского архива (TDS_MSDS_RESEARCH.md), ключевые параметры Teknozinc 3480 SE следующие:
- Тип: двухкомпонентная растворимая эпоксидная цинконаполненная грунтовка;
- Содержание цинка (в сухой плёнке) ≥80% (масса) — удовлетворяет критической пропорции катодной защиты;
- VOC около 300 г/л — относится к обычному растворимому уровню;
- Соотношение смешивания A:B = 5:1 (по объёму), готовить непосредственно перед применением;
- Время жизнеспособности 3 ч (при 23℃), отлип 10 мин, сухой на отлип 15 мин, полное отверждение 7 дн;
- Соответствует EN ISO 12944-5, может использоваться как грунтовка для полиуретановой/эпоксидной системы, без финишного покрытия также обладает определённой атмосферостойкостью.
Эти данные показывают: высокое содержание цинка обеспечивает надёжную катодную защиту, но VOC 300 г/л также означает, что это по-прежнему традиционный растворимый продукт, и в регионах с жёсткими экологическими ограничениями его следует использовать с учётом управления нанесением и выбросами.
2.2 Jotun Barrier 80 UHS (сверхвысоконаполненная эпоксидная цинконаполненная грунтовка)
Согласно пункту 3 раздела 2 исследовательского архива (TDS_MSDS_RESEARCH.md), Barrier 80 UHS — представитель более экологичного и более высокопроизводительного уровня:
- Двухкомпонентная эпоксидная с полиаминным отверждением, доля VOC по массе <10%, массовое содержание твёрдых веществ 95±2%;
- VOC (GB 30981 / GB/T 34682): 134 г/л — значительно ниже обычной цинконаполненной грунтовки;
- Цинковый порошок соответствует ASTM D520 Type II, соответствует требованиям к составу SSPC Paint 20 Class II и ISO 12944-5;
- DFT (толщина сухой плёнки) 60–150 мкм, теоретическая укрывистость 14–5,6 м²/л;
- Уровень коррозии: по результатам испытаний ISO 12944-6 в среде C5 достигает категории долговечности «очень высокая (VH)»;
- Подходит для углеродистой стали, ремонта неорганического силикатного цинка, изношенной оцинкованной стали, может использоваться в коррозионных средах ниже CX.
Если рассмотреть эти два продукта вместе, можно чётко увидеть отраслевой тренд: цинконаполненные грунтовки, сохраняя нижний предел катодной защиты «цинк ≥80% в сухой плёнке», одновременно за счёт сверхвысокого содержания твёрдых веществ снижают VOC с уровня 300 г/л до 134 г/л, чтобы соответствовать экологическим лимитам, таким как GB 30981-2020.
III. Эпоксидная антикоррозийная промежуточная краска: пластины железной слюдки доводят «экранирование» до предела
Одной лишь катодной защиты грунтовки недостаточно. Со временем слой цинка постепенно расходуется, а толщина однослойной грунтовки ограничена, поэтому в тяжёлых антикоррозийных системах поверх цинконаполненной грунтовки обычно наносят эпоксидную антикоррозийную промежуточную краску — среди них классической является эпоксидная промежуточная краска на основе железной слюдки (эпоксидная краска с железной слюдкой).
В исследовательском архиве (раздел 2, пункт 6 TDS_MSDS_RESEARCH.md) указан механизм: пластины оксида железа слюдки в эпоксидной промежуточной краске с железной слюдкой удлиняют путь диффузии коррозионных сред. Чешуйки оксида железа слюдки располагаются параллельно в плёнке краски, накладываясь слоями как черепица; чтобы вода, кислород и хлорид-ионы проникли через плёнку, они должны обходить извилистые каналы, путь проникновения значительно удлиняется, и эффективность экранирования поэтому существенно повышается.
3.1 Разумное распределение толщины комплекта
Тяжёлая антикоррозийная защита — это не «чем толще краска, тем лучше», а соответствие толщины каждого слоя. В исследовательском архиве (раздел 2, пункт 5 TDS_MSDS_RESEARCH.md) обобщена типичная толщина комплекта с эпоксидно-полиуретановым финишным покрытием отечественного производства:
- Эпоксидная цинконаполненная грунтовка: 70–80 мкм (1 слой);
- Эпоксидная промежуточная краска с железной слюдкой: 100–150 мкм (1–2 слоя);
- Эпоксидно-полиуретановое финишное покрытие: 100–120 мкм (2 слоя);
- Общая толщина комплекта обычно в диапазоне 270–350 мкм.
Такое распределение позволяет трём слоям «катодная защита (грунт) + утолщение и экранирование (середина) + атмосферостойкость и декор (финиш)» выполнять свои функции. Следует напомнить, что общая толщина должна соответствовать диапазону проектирования ISO 12944-5 для данного уровня коррозии; чрезмерная толщина не только расточительна, но может также привести к растрескиванию из-за внутренних напряжений.
3.2 Требования к нанесению и окружающей среде
Согласно пункту 5 раздела 2 исследовательского архива, требования к окружающей среде и нанесению эпоксидных комплектов следующие:
- Температура окружающей среды 5–35℃, относительная влажность ≤80%, температура подложки должна быть выше точки росы более чем на 3℃;
- Приоритетно использование безвоздушного распыления высокого давления или пневматического распыления, кисть и валик только для мелкого ремонта;
- Двухкомпонентные системы требуют строгого соблюдения соотношения смешивания и достаточной выдержки, материал, превысивший время жизнеспособности (например, упомянутые 3 ч при 23℃), следует утилизировать;
- По технике безопасности финишное покрытие с изоцианатным отвердителем требует вентиляции и ношения противогазовой маски, защитных очков и химически стойких перчаток.
IV. Отличия от алкидной антикоррозийной системы: почему её не выбирают для тяжёлой защиты
Чтобы понять ценность эпоксидного цинконаполненного комплекта, лучше взглянуть с обратной стороны — почему традиционная алкидная антикоррозийная краска не справляется в тяжёлых условиях. В исследовательском архиве (раздел 4, пункты 1 и 4 TDS_MSDS_RESEARCH.md) алкидная антикоррозийная краска описана чётко.
Алкидная антикоррозийная краска относится к однокомпонентным, состоит из алкидной смолы с добавлением железооксидного/серого антикоррозийного пигмента, наполнителей и уайт-спирита (200# solvent gasoline), сушка происходит за счёт окислительной сшивки на воздухе. Её преимущества — готова к использованию сразу после вскрытия, дешевизна, приемлемая адгезия; но ограничения также очевидны: плохая стойкость к растворителям/кислотам и щелочам, медленная сушка, а также несовместимость с двухкомпонентными сильнорастворимыми красками. В средах с высокой влажностью и солёностью, таких как C4–C5, плёнка алкидной краски недостаточно плотна для экранирования и не имеет катодной защиты, срок службы часто очень короткий. Даже если Würth ржавчинозащитная грунтовка (на алкидной основе) согласно архиву достигает солевого тумана около 500 ч и удовлетворяет лишь уровню коррозии C3 «высокая» по ISO 12944 (раздел 4, пункт 2 TDS_MSDS_RESEARCH.md), разница с «очень высокой» долговечностью цинконаполненной грунтовки при C5 очевидна.
Ниже общая таблица наглядно сопоставляет две системы:
| Критерий сравнения | Эпоксидная цинконаполненная грунтовка + эпоксидный комплект | Алкидная антикоррозийная система |
|---|---|---|
| Форма компонентов | Двухкомпонентная (эпоксид + полиаминовый/полиамидный отвердитель) | Однокомпонентная (алкидная смола + сиккатив) |
| Механизм защиты от коррозии | Катодная защита (цинк ≥80% сухой плёнки) + экранирование + пассивация | Физическое экранирование + пассивация пигментом, без катодной защиты |
| Содержание цинка | Сухая плёнка ≥80% (например, TEKNOZINC 3480 SE) | Не содержит цинка или лишь небольшое количество антикоррозийного пигмента |
| Типичный VOC | Около 300 г/л (обычная) / 134 г/л (сверхвысоконаполненная, как Barrier 80 UHS) | Содержит уайт-спирит, относится к легковоспламеняющимся органическим летучим (UN 1263) |
| Применимый уровень коррозии | C4–C5 (очень высокая), вплоть до CX | Обычно до C3 (высокая) |
| Стойкость к солевому туману | При C5 достигает долговечности «очень высокая» (ISO 12944-6) | Около 500 ч (уровень C3, например Würth ржавчинозащитная грунтовка) |
| Совместимость с сильнорастворимым финишем | Хорошая, может быть грунтом для полиуретановой/эпоксидной системы | Несовместима с двухкомпонентными сильнорастворимыми красками |
| Сушка/отверждение | Отлип 10–15 мин, полное отверждение около 7 дн | Высыхание на поверхности ≤5ч, на отлип ≤24ч, в целом медленно |
| Типичное применение | Мосты, морские платформы, резервуары, тяжёлые стальные конструкции | Общие стальные конструкции, транспортная грунтовка, лёгкая защита |
Эта таблица показывает: в сценариях лёгкой защиты (C2–C3) алкидная краска по-прежнему полезна благодаря экономичности и удобству нанесения; но как только речь заходит о тяжёлой коррозии C4–C5, эпоксидный цинконаполненный комплект — почти единственный надёжный технический путь.
V. Позиционирование в системе ISO 12944: опора C4–C5
Говоря о тяжёлой антикоррозийной защите, нельзя обойти серию стандартов ISO 12944-2018 по защите стальных конструкций. Она классифицирует коррозионные среды от низкой к высокой как C2 (низкая), C3 (средняя), C4 (высокая), C5 (очень высокая) и CX (экстремальная, offshore), и даёт принципы проектирования комплектов для каждого уровня (согласно общей таблице стандартов в разделе 1 исследовательского архива). Положение эпоксидной цинконаполненной грунтовки в ней можно понять так:
- C4 (высокая): например, промышленные площадки, прибрежные городские здания — грунтовка с цинком + эпоксидная промежуточная + финиш являются основным выбором, обеспечивают долгосрочную защиту;
- C5 (очень высокая): например, offshore-платформы, мосты, портовая техника — цинконаполненная грунтовка практически обязательна, именно такой сценарий, где продукты вроде Barrier 80 UHS достигают уровня долговечности «очень высокая (VH)» по испытаниям ISO 12944-6;
- CX (экстремальная): экстремальные среды вроде offshore, зоны брызг — в коррозионных средах ниже CX (как указано в применимости Barrier 80 UHS) по-прежнему используется цинконаполненный комплект как каркас, часто с бóльшей толщиной и специальным финишем.
Стоит отметить, что ISO 12944 подчёркивает «систему», а не «отдельный продукт»: один и тот же цинконаполненный грунт при неправильной промежуточной и финишной комплектации всё равно даст снижение общего срока службы. Именно поэтому в инженерной практике почти никогда не сдают объект, просто «покрасив один слой цинка».
VI. Таблица выбора тяжёлой антикоррозийной защиты: комплекты по уровню коррозии и условиям
Переведём изложенные выше механизмы, данные и стандарты на исполняемый уровень и дадим таблицу соответствия для инженерного выбора. «Рекомендуемый комплект» в таблице основан на принципе «грунт+середина+финиш», обобщённом в исследовательском архиве, и на реальных параметрах продуктов.
| Уровень коррозии / условия | Рекомендуемая грунтовка | Промежуточное покрытие | Финишное покрытие | Справочная толщина (грунт/середина/финиш) | Ключевое основание |
|---|---|---|---|---|---|
| C3 общая промышленность/внутренние и наружные стальные конструкции | Алкидная или эпоксидная антикоррозийная грунтовка | Опционально | Алкидное/полиуретановое финишное покрытие | — | Алкидная достигает C3 (Würth ржавчинозащитная грунтовка около 500 ч солевого тумана) |
| C4 высокая коррозия (площадки, прибрежные города) | Эпоксидная цинконаполненная грунтовка (цинк ≥80% сухой плёнки) | Эпоксидная промежуточная краска с железной слюдкой | Эпоксидное/полиуретановое финишное покрытие | 70–80 / 100–150 / 100–120 мкм | Катодная защита + экранирование, ISO 12944 |
| C5 очень высокая (мосты, порты, платформы) | Эпоксидная цинконаполненная грунтовка (предпочтительно сверхвысоконаполненная, как Barrier 80 UHS, VOC 134 г/л) | Эпоксидная промежуточная краска с железной слюдкой | Алифатическое полиуретановое финишное покрытие (атмосферостойкое) | 60–150 / 100–150 / 100–120 мкм | Долговечность «очень высокая» при C5 (ISO 12944-6) |
| CX экстремальная (offshore зона брызг) | Эпоксидная цинконаполненная грунтовка + при необходимости неорганический силикатный цинк | Утолщение эпоксидной железной слюдкой | Высокоатмосферостойкое финишное покрытие | По проекту ISO 12944-5 | Многослойное экранирование, долговечный дизайн |
| Регионы со строгим экоконтролем | Сверхвысоконаполненная эпоксидная цинконаполненная (массовое содержание твёрдых 95%, VOC 134 г/л) | Высоконаполненное эпоксидное промежуточное | Высоконаполненное финишное | Согласно TDS продукта | Соответствие лимитам VOC GB 30981-2020 |
Кэсинь Нью-Материалс (kexinMaterials) рекомендует: в сценариях C5 и выше приоритетно выбирать сверхвысоконаполненную цинконаполненную грунтовку (например, уровня массового содержания твёрдых 95%, VOC 134 г/л) — она сохраняет нижний предел цинка ≥80% сухой плёнки, необходимый для катодной защиты, и при этом снижает VOC в рамки экологических лимитов, что является практичным выбором с балансом производительности и соответствия. Если ваш проект предъявляет дополнительные требования к водной основе и низкому запаху при нанесении, вы также можете ознакомиться с логикой выбора между водным промышленным покрытием и растворимым для общей оценки.
VII. Ключевые моменты нанесения и распространённые заблуждения
Даже при правильном выборе комплекта отклонения при нанесении всё равно разрушат срок защиты. Опираясь на исследовательский архив, перечислим несколько наиболее упускаемых из виду моментов:
- Подготовка поверхности — предпосылка: катодная защита цинконаполненной грунтовки зависит от электрического контакта цинкового порошка со стальной поверхностью; если масляные загрязнения, старая краска, окалина не удалены полностью, слой цинка и железная основа оказываются разделены, и защитный эффект исчезает. Для углеродистой стали рекомендуется пескоструйная очистка до Sa 2½ (ISO 8501-1), минимум — St 2 (согласно требованиям к подготовке поверхности Jotacote Universal N10, раздел 2, пункт 1 TDS_MSDS_RESEARCH.md).
- Контроль точки росы нельзя пропускать:температура основания должна быть выше точки росы более чем на 3℃, иначе конденсат под пленкой краски приведет к потере адгезии и ранней коррозии.
- Соотношение смешивания должно быть точным:на примере TEKNOZINC 3480 SE, A:B = 5:1 (по объему), отклонение отвердителя напрямую влияет на плотность сшивки и конечные характеристики.
- Толщина пленки — не значит, что чем толще, тем лучше:общая толщина пленки должна находиться в расчетном диапазоне ISO 12944-5, при слишком большой толщине есть риск растрескивания, при слишком малой — недостаточная защита.
- Финишное покрытие нельзя опускать:даже если цинконаполненная грунтовка ”устойчива к погодным условиям и без финишного покрытия” (как указано в описании TEKNOZINC 3480 SE), в долговечных конструкциях класса C5 всё же предпочтительнее нанесение финишного покрытия, чтобы избежать слишком быстрого расхода цинкового слоя.
Восьмое. В заключение: логика выбора комплекса для тяжелой антикоррозийной защиты
Возвращаясь к вопросу в начале статьи — почему эпоксидная антикоррозийная краска и цинконаполненная грунтовка являются предпочтительным выбором для тяжелой антикоррозийной защиты? Ответ несложен: она использует ”катодную защиту цинконаполненной грунтовки” для обеспечения непрерывной защиты при локальных дефектах, использует ”слоистое экранирование промежуточного покрытия на основе эпоксидной слюдяной железной руды” для удлинения пути коррозионных сред, и использует ”атмосферостойкое финишное покрытие” для противостояния внешним воздействиям, три слоя выполняют свои функции и дополняют друг друга. По сравнению с алкидной антикоррозийной системой, она имеет поколенческое преимущество в солестойкости, атмосферостойкости и совместимости системы при C4–C5.
В инженерной практике, если правильно выполнить эти четыре вещи: ”цинк ≥80% в сухой пленке, VOC должен соответствовать нормам, толщина комплекса согласована, подготовка поверхности выполнена качественно”, успех антикоррозийного покрытия имеет базовую гарантию. О выборе между масляными и водными системами в более широких сценариях можно дополнительно прочитать в Когда всё еще стоит выбирать масляные покрытия, чтобы сделать более полное суждение с точки зрения границ нанесения и характеристик.
Седьмое. Контроль и приемка комплекса: количественная оценка ”качественного выполнения”
После определения выбора, в инженерии также необходимо использовать стандарты для количественной оценки ”выполнено ли качественно”, чтобы избежать приемки на ощупь. Первый раздел архива исследований (общие стандарты контроля и критерии) дает основания, которые можно напрямую цитировать:
- Адгезия (решетчатый надрез):в соответствии с GB/T 9286-1998, ISO 2409, ASTM D3359, оценка 0–5 баллов, где 0/1 балл — отлично (отслоение ≤5%). Эпоксидные комплексы на очищенной пескоструйной поверхности обычно достигают 0 балла, это самый базовый показатель успеха комплекса.
- Нейтральный солевой туман:в соответствии с GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, обычно 500 ч без пузырей, односторонняя коррозия ≤1–2 мм; тяжелая антикоррозийная система может достигать 1000–3000 ч. Продукты типа Barrier 80 UHS при C5 по ISO 12944-6 достигают ”очень высокой (VH)” долговечности, именно на основе таких длительных испытаний солевым туманом как последующей проверки.
- Толщина сухой пленки DFT:необходимо использовать магнитный толщиномер по методам ISO 19840 и др. для многоточечного измерения, подтверждая, что каждый слой грунт/середина/финиш находится в расчетном диапазоне (например, грунт 70–80 µm, середина 100–150 µm, финиш 100–120 µm), общая толщина не должна быть ниже нижнего предела проекта (недостаточное экранирование) и не желательно превышать верхний предел (внутреннее напряжение и растрескивание).
- Проверка содержания цинка:приемка цинконаполненной грунтовки обычно основывается на требованиях к составу ISO 12944-5, подтверждая цинк ≥80% (масс.) в сухой пленке; сам цинковый порошок должен соответствовать ASTM D520 Type II (например, Barrier 80 UHS, TDS_MSDS_RESEARCH.md раздел 2 пункт 3).
- Соответствие VOC:промышленные защитные краски выполняются по GB 30981-2020, определение VOC по GB/T 23985, GB/T 23986 (GC-MS) или ISO 11890, ISO 17895. Продукты со сверхвысоким содержанием твердых веществ с VOC 134 г/л проверяются именно в этой рамке.
Включив эти пункты в акт приемки работ, антикоррозийный комплекс не будет считаться ”сделанным и просто годным”.
Восьмое. Срок службы и экономика: почему тяжелая антикоррозийная защита стоит вложений
Многие владельцы при первоначальных инвестициях сомневаются, насколько эпоксидно-цинконаполненный комплекс дороже алкидного. Но антикоррозия — это вопрос ”стоимости полного жизненного цикла”, а не ”цены за квадратный метр”. Логическая цепочка такова: алкидная система при C4–C5 имеет короткий срок службы и частые ремонты, каждый ремонт требует остановки производства, удаления ржавчины и повторного нанесения, накопленные затраты на труд и потери от простоя многократно превышают сэкономленные на краске деньги; а эпоксидно-цинконаполненный комплекс, хотя стоимость материала за м² и пескоструйной обработки выше, удлиняет период между капитальными ремонтами в несколько раз, удельная годовая стоимость защиты оказывается ниже.
Это также объясняет, почему ISO 12944 ставит ”срок долговечности”, а не ”первоначальные затраты” как цель проектирования системы — для среды C5 расчетный срок долговечности часто берется как ”очень высокий (VH, ≥15 или 25 лет)”. Правильный выбор комплекса — это один правильный вклад ради десятилетий спокойствия. О незаменимости масляных систем в более широких условиях эксплуатации также можно сделать перекрестное суждение в сочетании с Когда всё еще стоит выбирать масляные покрытия.
Девятое. Хранение, смешивание и безопасность: скрытый порог двухкомпонентных систем
Эпоксидная цинконаполненная грунтовка — это двухкомпонентная система, помимо выбора и нанесения, нормативность хранения и смешивания также напрямую определяет конечные характеристики, но чаще всего игнорируется на месте.
- Условия хранения:основной компонент и отвердитель должны храниться раздельно при 5–35℃ (согласно требованиям к упаковке и хранению эпоксидно-полиуретанового финишного покрытия, раздел 2 пункт 5 архива исследований), срок годности обычно 12 месяцев, избегать замораживания и высоких температур, ведущих к преждевременной реакции.
- Дисциплина смешивания:строго взвешивать по соотношению A:B (например, 5:1 по объему для TEKNOZINC 3480 SE), сначала перемешать каждый отдельно, затем смешать и дать достаточно созреть для равномерного распределения двух компонентов; отклонение пропорции напрямую снизит плотность сшивки.
- Управление временем жизни:смешанный материал должен быть использован в течение времени жизни (например, 3 ч при 23℃ упомянуто выше), по истечении застынет и будет непригоден, нельзя спасать добавлением воды или растворителя.
- Защита безопасности:эпоксидная цинконаполненная грунтовка сама по себе состоит в основном из цинкового порошка и растворителя, при нанесении требуется вентиляция, противопожарная защита; эпоксидно-полиуретановое финишное покрытие сверху содержит изоцианатный отвердитель, вдыхание вредно, необходимы противогаз, защитные очки и химические перчатки (раздел 2 пункт 5 архива исследований). Это аналогично риску сенсибилизации 2K лака для автомобилей, содержащего HDI-полиизоцианат — после сенсибилизации к изоцианатам необратимо, концентрация при распылении может превышать OSHA PEL (HDI PEL = 0,02 ppm) в десятки раз, дыхательная защита обязательна.
Десятое. Типичные примеры инженерных комплексов
Применим принципы из предыдущих глав к трем сопоставимым реальным комбинациям условий для прямого использования:
- Стальные коробчатые балки морского моста (C5):Barrier 80 UHS сверхвысоконаполненная цинконаполненная (весовое содержание твердых веществ 95%, VOC 134 г/л) 60–150 µm + промежуточное эпоксидно-слюдяное покрытие 100–150 µm + алифатическое полиуретановое финишное покрытие 100–120 µm. За счет сверхвысокого содержания твердых веществ снижается VOC, за счет цинконаполненного + слюдяного + атмосферостойкого финишного получаем C5 ”очень высокую” долговечность.
- Внешняя стенка нефтехимического резервуара (C4):TEKNOZINC 3480 SE цинконаполненная (цинк ≥80% сухой пленки, VOC около 300 г/л) 70–80 µm + промежуточное эпоксидно-слюдяное покрытие 100–150 µm + эпоксидное финишное покрытие. Обычное растворимое покрытие все еще приемлемо, ключ — удерживать содержание цинка и согласованную толщину комплекса.
- Общая заводская стальная конструкция (C3):достаточно алкидной или обычной эпоксидной антикоррозийной грунтовки, не нужно использовать цинконаполненную, чтобы избежать избыточности характеристик и лишних затрат.
Эти три комбинации вместе иллюстрируют одну фразу — класс коррозии определяет уровень комплекса, не существует ”одной краски на все случаи жизни”.
Одиннадцатое. Типичные режимы отказа и их поиск
Даже при правильном проектировании комплекса на месте могут возникать несколько типичных отказов, своевременное распознавание позволяет остановить потери:
- Раннее пузырение:чаще всего из-за потери контроля точки росы (температура основания не выше точки росы на 3℃), остатков масла или растворимых солей на поверхности, что ведет к осмотическому пузырению под пленкой. При проверке сначала измерьте точку росы и солесодержание поверхности, при необходимости добавьте обессоливание.
- Плохая адгезия, отслоение пластами:часто из-за недостаточного уровня подготовки поверхности (не достигнуто Sa 2½ или даже минимальное St 2 едва выполнено), старая краска или окалина не удалены, из-за чего цинковый слой и сталь не проводят ток по-настоящему. Такое требует переделки пескоструйной обработки, не решается подкраской.
- Точечная коррозия распространяется от царапин:часто указывает на недостаток катодной защиты или содержание цинка ниже 80% сухой пленки, следует проверить замеры содержания цинка в грунтовке и DFT на соответствие.
- Меление финишного покрытия, быстрая потеря блеска:типичная причина — ошибочное использование неатмосферостойкого финишного покрытия на открытом воздухе при C5 (например, обычного эпоксидного вместо алифатического полиуретанового), деградация под УФ. Следует заменить на атмосферостойкое финишное и сохранить в комплексе.
- Межслойное расслоение:чаще из-за превышения допустимого интервала между нанесением промежуточного и финишного, или нанесения по непросохшему предыдущему слою, следует строго соблюдать интервал перекраски по TDS продукта.
Большинство этих отказов — не ”плохая сама краска”, а ”система или какое-то звено нанесения не удержаны”, что вновь подтверждает: тяжелая антикоррозия — это системная инженерия, одно слабое звено перечеркивает всё.
Часто задаваемые вопросы
Вопрос: почему ”цинк ≥80% сухой пленки” в эпоксидной цинконаполненной грунтовке — ключевой порог?
Ответ: катодная защита зависит от формирования цинковым порошком и сталью проводящей сети и преимущественного корродирования цинка. В архиве исследований (TDS_MSDS_RESEARCH.md раздел 2 пункт 6) указано, что содержание цинка должно достигать ≥80% массы сухой пленки для стабильной катодной защиты; ниже этого доли частицы цинка могут не соединяться, эффект жертвенного анода ослабевает или исчезает.
Вопрос: в чем разница между цинконаполненными грунтовками с VOC около 300 г/л и 134 г/л?
Ответ: разница главным образом в содержании твердых веществ и экологическом соответствии. Обычный продукт вроде TEKNOZINC 3480 SE около 300 г/л; продукт со сверхвысоким содержанием твердых как Barrier 80 UHS имеет весовое содержание твердых 95%, VOC всего 134 г/л (по GB 30981 / GB/T 34682). Последний лучше соответствует лимитам GB 30981-2020, дружелюбнее к вентиляции и выбросам при нанесении, но нижний предел цинка ≥80% сухой пленки для катодной защиты оба выполняют.
Вопрос: можно ли нанести цинконаполненную грунтовку в один слой и сдать?
Ответ: не рекомендуется. ISO 12944 подчеркивает комплексность системы, однослойная цинконаполненная грунтовка имеет ограниченную толщину, цинковый слой со временем расходуется, без финишной защиты долговечность недостаточна. Даже если в описании продукта сказано ”устойчива к погоде без финишного”, для долговечного C5-дизайна всё же рекомендуется добавить промежуточное эпоксидно-слюдяное и атмосферостойкое финишное в полный комплекс.
Вопрос: как выбирать между эпоксидно-цинконаполненным комплексом и алкидной антикоррозийной краской?
Ответ: смотрите на класс коррозии. Для легкой защиты C2–C3, чувствительных к бюджету и приоритетных по удобству нанесения сценариев алкидная антикоррозийная краска (около 500 ч солевого тумана, удовлетворяет C3) всё еще применима; для тяжелой коррозии C4–C5 (заводы, мосты, порты, морские платформы) обязательно используйте эпоксидно-цинконаполненный комплекс, иначе разрыв в сроке службы и надежности очевиден.
Вопрос: как именно работает ”экранирование” промежуточного эпоксидно-слюдяного покрытия?
Ответ: чешуйки железной слюдки в пленке располагаются параллельно, слоями перекрывая друг друга, вода, кислород, хлорид-ионы для проникновения вынуждены огибать извилистый путь, путь диффузии значительно удлиняется (TDS_MSDS_RESEARCH.md раздел 2 пункт 6), тем самым резко снижается скорость достижения коррозионными средами стальной поверхности — это и есть эффект слоистого экранирования.
Вопрос: почему при нанесении температура основания должна быть выше точки росы на 3℃?
Ответ: если температура основания ниже или близка к точке росы, влага из воздуха конденсируется на стали в водную пленку, что ведет к потере адгезии пленки, раннему пузырению и коррозии. В архиве исследований (раздел 2 пункт 5) четко указано ”температура основания выше точки росы более чем на 3℃” как жесткое условие среды для нанесения эпоксидных комплексов.
Вопрос: до какого уровня пескоструйной обработки поверхности следует доводить?
Ответ: для углеродистой стали рекомендуется пескоструйная обработка до Sa 2½ (ISO 8501-1), это обычное требование ISO 12944 для тяжелой антикоррозии; минимально допустимо St 2 (например, минимальное требование Jotacote Universal N10, TDS_MSDS_RESEARCH.md раздел 2 пункт 1). Чем ниже уровень, тем выше риск загрязнения границы и труднее гарантировать проводимость катодной защиты.
Вопрос: что будет, если ошибиться с соотношением смешивания эпоксидной цинконаполненной грунтовки?
Ответ: на примере TEKNOZINC 3480 SE с A:B = 5:1 (по объему), избыток или недостаток отвердителя разрушит плотность эпоксидной сшивки, приведет к размягчению пленки, снижению химстойкости или плохому отверждению. Двухкомпонентная система должна строго взвешиваться по TDS и полностью созревать.
Вопрос: для среды C5 выбирать обычную цинконаполненную или со сверхвысоким содержанием твердых?
Ответ: с точки зрения того, что обе могут обеспечить катодную защиту, подходят обе; но с точки зрения соответствия VOC и экологичности нанесения, сверхвысоконаполненная (как Barrier 80 UHS с весовым содержанием твердых 95%, VOC 134 г/л) лучше, и при этом всё еще отвечает требованиям состава ISO 12944-5 и достигает ”очень высокой” долговечности при C5 — более надежный выбор.
Вопрос: раз грунтовка уже обеспечивает катодную защиту, зачем нужно атмосферостойкое финишное?
Ответ: катодная защита реализуется за счет расхода цинка, долговременное воздействие при наличии финишного покрытия замедляет скорость расхода цинкового слоя, противостоит УФ и кислотным дождям, продлевая общий срок службы. Финишное покрытие — последнее звено ”защиты защитного слоя”, его не следует опускать в долговечном дизайне.
Дополнительное чтение
- Логика выбора между водным промышленным покрытием и растворимым —— с точки зрения экологии и характеристик место эпоксидно-цинконаполненного комплекса в общей окраске.
- Когда всё еще стоит выбирать масляные покрытия —— понимание незаменимости растворимых эпоксидных систем в сценариях тяжелой антикоррозии.
- Сравнение адгезии водных и масляных покрытий —— связанное чтение: проявление адгезии разных пленкообразующих систем на металлических основаниях.