En el campo de los revestimientos anticorrosión pesada, existe una combinación que se ha convertido casi en un consenso de la industria: usar imprimación epoxi rica en zinc como base, revestimiento anticorrosivo epoxi (generalmente capa intermedia de epoxi con micáceo de hierro) para aumentar el espesor y el blindaje, y luego cubrir con pintura de acabado epoxi o de poliuretano. La razón fundamental por la que esta combinación "base + intermedia + acabado" es ampliamente adoptada en condiciones severas como puentes, plataformas marinas, tanques de almacenamiento petroquímicos y torres de transmisión eléctrica, es que cumple simultáneamente dos mecanismos anticorrosión: la protección catódica de la imprimación rica en zinc y el blindaje físico de las capas posteriores. Cuando el usuario pregunta "¿qué pintura elegir para anticorrosión pesada?", la respuesta suele recaer en este sistema.
Como proveedor de revestimientos protectores industriales, KeXin New Material(kexinMaterials) tiene una acumulación madura en formulaciones compatibles y procesos de construcción de imprimación epoxi rica en zinc, capa intermedia epoxi con micáceo de hierro y pintura de acabado epoxi-poliuretano. Este artículo explicará sistemáticamente con datos técnicos reales (los valores se citan de TDS públicos y archivos de investigación, con fuentes indicadas): por qué la imprimación epoxi rica en zinc se ha convertido en la primera opción para anticorrosión pesada, cómo coopera con la capa intermedia anticorrosiva epoxi, y en qué supera exactamente al sistema tradicional de pintura alquídica anticorrosiva. Si está diseñando la aplicación de revestimiento para un proyecto específico de estructuras de acero, también puede consultar nuestra guía de selección de revestimientos protectores industriales, para fijar la solución adecuada según el nivel de corrosión.
I. Por qué la anticorrosión pesada debe hablar de "combinación" en lugar de "producto único"
La esencia de la corrosión del acero estructural es la oxidación electroquímica del hierro bajo la acción conjunta de agua y oxígeno. Para retrasar este proceso, una película de pintura debe cortar al menos uno de tres eslabones: bloquear que iones de agua y oxígeno lleguen a la superficie del acero (blindaje), pasivar e inactivar la superficie del acero (pasivación), o usar un metal más activo que se corroe primero para proteger la base de hierro (protección catódica). Una sola capa difícilmente puede hacer las tres cosas a la perfección, por lo que los revestimientos protectores industriales desarrollaron la idea de "combinación por capas".
Según los principios de combinación resumidos en el archivo de investigación (TDS_MSDS_RESEARCH.md, sección 2, artículo 6), una combinación completa de anticorrosión pesada suele incluir:
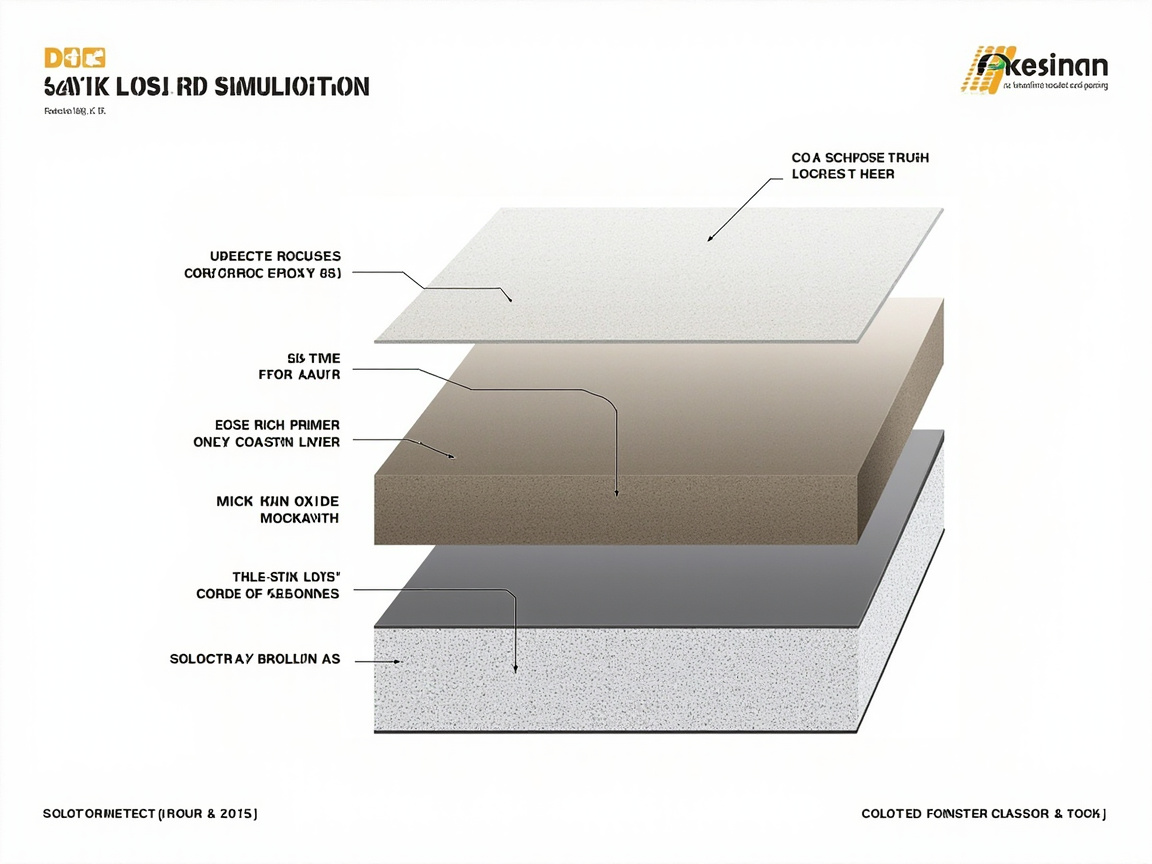
- Imprimación: responsable de la anticorrosión y la adherencia; la imprimación rica en zinc proporciona además protección catódica;
- Capa intermedia: responsable de aumentar el espesor y el blindaje; la capa intermedia epoxi con micáceo de hierro alarga la ruta de difusión de los medios corrosivos mediante escamas;
- Capa de acabado: responsable de la resistencia a la intemperie y la decoración, resistiendo rayos UV, lluvia ácida y desgaste mecánico.
Esta división del trabajo permite que cada capa haga solo lo que mejor sabe hacer, y la vida útil de protección global supera por mucho a cualquier capa única. A continuación, desglosamos primero el eslabón más crítico: la imprimación.
II. Imprimación epoxi rica en zinc: protección catódica mediante "sacrificio de zinc"
La idea central de la imprimación rica en zinc no es bloquear el agua con la película, sino usar el alto porcentaje de polvo de zinc en la película para "corroerse primero" cuando la superficie de acero entra en contacto con agua y oxígeno. El potencial de electrodo estándar del zinc es más negativo que el del hierro; una vez formada la celda de corrosión, el zinc se disuelve preferentemente como ánodo (ánodo de sacrificio), y la base de hierro queda protegida. Este es el mecanismo de "protección catódica": puede suprimir la expansión de la corrosión del sustrato incluso cuando la película tiene daños menores o falta de pintura local.
El archivo de investigación (TDS_MSDS_RESEARCH.md, sección 2, artículos 4 y 6) indica claramente: el polvo de zinc en la imprimación rica en zinc debe alcanzar ≥80% en masa de película seca para proporcionar protección catódica estable, este es el umbral clave en el diseño y la aceptación. A continuación, se ilustra el nivel técnico de la imprimación epoxi rica en zinc con datos de dos productos reales.
2.1 TEKNOZINC 3480 SE (imprimación epoxi rica en zinc de alto sólido)
Según el artículo 4 de la sección 2 del archivo de investigación (TDS_MSDS_RESEARCH.md), los parámetros clave de Teknozinc 3480 SE son los siguientes:
- Tipo: imprimación epoxi rica en zinc de dos componentes a base de disolvente;
- Contenido de zinc (película seca) ≥80% (masa) — cumple la proporción crítica de protección catódica;
- VOC aproximadamente 300 g/L — nivel convencional a base de disolvente;
- Relación de mezcla A:B = 5:1 (volumen), debe prepararse y usarse en el momento;
- Vida útil 3 h (@23℃), secado al tacto 10 min, secado al contacto 15 min, curado completo 7 d;
- Cumple EN ISO 12944-5, puede usarse como imprimación en sistemas de poliuretano/epoxi, con cierta resistencia a la intemperie incluso sin pintura de acabado.
Estos datos muestran: el alto contenido de zinc aporta protección catódica confiable, pero el VOC de 300 g/L también significa que sigue siendo un producto tradicional a base de disolvente, y en regiones con límites ambientales estrictos debe usarse junto con gestión de construcción y emisiones.
2.2 Jotun Barrier 80 UHS (imprimación epoxi rica en zinc de ultra alto sólido)
Según el artículo 3 de la sección 2 del archivo de investigación (TDS_MSDS_RESEARCH.md), Barrier 80 UHS es un representante de mayor protección ambiental y mayor rendimiento:
- Epoxi de dos componentes curado con poliamina, proporción en masa de VOC <10%, sólidos en peso 95±2%;
- VOC (GB 30981 / GB/T 34682): 134 g/L — muy inferior a la imprimación rica en zinc convencional;
- Polvo de zinc cumple ASTM D520 Type II, cumple requisitos de composición SSPC Paint 20 Nivel 2 e ISO 12944-5;
- DFT (espesor de película seca) 60–150 µm, rendimiento teórico 14–5.6 m²/L;
- Nivel de corrosión: probado según ISO 12944-6 en ambiente C5 alcanza durabilidad "muy alta (VH)";
- Aplicable a acero al carbono, reparación de silicato de zinc inorgánico, acero galvanizado desgastado, puede usarse en ambientes de corrosión hasta CX.
Al poner estos dos productos juntos, se ve claramente la tendencia de la industria: mientras la imprimación rica en zinc mantiene la línea de protección catódica de "zinc ≥80% película seca", está reduciendo el VOC de nivel 300 g/L a 134 g/L mediante ultra alto sólido, para cumplir con límites ambientales como GB 30981-2020.
III. Capa intermedia anticorrosiva epoxi: las escamas de micáceo llevan el "blindaje" al extremo
Solo la protección catódica de la imprimación no es suficiente. Con el tiempo, la capa de zinc se consume gradualmente, y el espesor de una sola imprimación es limitado, por lo que los sistemas de anticorrosión pesada generalmente agregan una capa intermedia anticorrosiva epoxi sobre la imprimación rica en zinc — entre ellas la capa intermedia epoxi con óxido de hierro micáceo (pintura epoxi de micáceo de hierro) es la más clásica.
El archivo de investigación (TDS_MSDS_RESEARCH.md, sección 2, artículo 6) señala su mecanismo: las escamas de óxido de hierro micáceo de la capa intermedia epoxi alargan la ruta de difusión de los medios corrosivos. Las escamas de óxido de hierro micáceo se disponen paralelas en la película, superponiéndose como tejas, de modo que el agua, el oxígeno y los iones cloruro deben rodear canales tortuosos para penetrar la película, y la ruta de penetración se alarga significativamente, mejorando así mucho la eficiencia de blindaje.
3.1 Distribución razonable del espesor de capa en la combinación
La anticorrosión pesada no es "cuanto más gruesa la pintura mejor", sino que el espesor de cada capa debe coincidir. El archivo de investigación (TDS_MSDS_RESEARCH.md, sección 2, artículo 5) resume el espesor típico de combinaciones domésticas con pintura de acabado epoxi-poliuretano:
- Imprimación epoxi rica en zinc: 70–80 µm (1 capa);
- Capa intermedia epoxi de micáceo de hierro: 100–150 µm (1–2 capas);
- Pintura de acabado epoxi-poliuretano: 100–120 µm (2 capas);
- El espesor total de la combinación suele estar en el rango de 270–350 µm.
Esta distribución hace que las tres capas "protección catódica (base) + aumento de espesor y blindaje (intermedia) + resistencia a intemperie y decoración (acabado)" cumplan su función respectiva. Cabe recordar que el espesor total debe cumplir con el rango de diseño de ISO 12944-5 para ese nivel de corrosión; un exceso de espesor no solo es un desperdicio, sino que puede causar agrietamiento por tensión interna.
3.2 Requisitos de construcción y ambiente
Según el artículo 5 de la sección 2 del archivo de investigación, los requisitos ambientales y de construcción para combinaciones epoxi son:
- Temperatura ambiente 5–35℃, humedad relativa ≤80%, la temperatura del sustrato debe ser al menos 3℃ por encima del punto de rocío;
- Priorizar pulverización sin aire a alta presión o pulverización con aire; pincel y rodillo solo para reparaciones de pequeña área;
- Los sistemas de dos componentes deben prepararse estrictamente según la relación de mezcla y madurar suficientemente; el material que exceda la vida útil (como las 3 h @23℃ antes mencionadas) debe desecharse;
- En seguridad, la pintura de acabado con agente de curado de isocianato requiere ventilación y uso de mascarilla antipolvo, gafas de protección y guantes químicos.
IV. Diferencias con el sistema de pintura alquídica anticorrosiva: por qué no elegirla para anticorrosión pesada
Para entender el valor de la combinación epoxi rica en zinc, mejor verlo por el reverso — por qué la pintura alquídica anticorrosiva tradicional es insuficiente en anticorrosión pesada. El archivo de investigación (TDS_MSDS_RESEARCH.md, sección 4, artículos 1 y 4) describe claramente la pintura alquídica anticorrosiva.
La pintura alquídica anticorrosiva es de un solo componente, compuesta por resina alquídica con pigmento anticorrosivo rojo de hierro/gris, cargas y gasolina disolvente 200#, y su secado depende del entrecruzamiento por oxidación en el aire. Sus ventajas son: lista para usar, barata, adherencia aceptable; pero sus limitaciones también son evidentes: mal resistencia a disolventes/ácidos y álcalis, secado lento, e incompatible con pinturas de dos componentes de fuerte disolvente. En ambientes húmedos y salinos como C4–C5, la película alquídica tiene blindaje insuficiente y sin protección catódica, su vida útil suele ser muy corta. Incluso si la imprimación anticorrosiva Würth (base alquídica) según el archivo alcanza aproximadamente 500 h de niebla salina, solo cumple el nivel de corrosión C3 "alto" de ISO 12944 (TDS_MSDS_RESEARCH.md, sección 4, artículo 2), la brecha con la durabilidad "muy alta" de la imprimación rica en zinc en C5 es evidente.
A continuación, una tabla general presenta claramente los dos sistemas:
| Dimensión de comparación | Imprimación epoxi rica en zinc + combinación epoxi | Sistema de pintura alquídica anticorrosiva |
|---|---|---|
| Forma del componente | Bicomponente (epoxi + endurecedor de poliamina/poliamida) | Monocomponente (resina alquídica + secante) |
| Mecanismo anticorrosión | Protección catódica (Zn≥80% en película seca) + barrera + pasivación | Barrera física + pasivación por pigmento, sin protección catódica |
| Contenido de zinc | Película seca≥80% (p. ej. TEKNOZINC 3480 SE) | Sin zinc o solo pequeña cantidad de pigmento anticorrosivo |
| VOC típico | Aprox. 300 g/L (convencional) / 134 g/L (altísimo sólido como Barrier 80 UHS) | Contiene gasolina disolvente 200#, es volátil orgánico inflamable (UN 1263) |
| Nivel de corrosión aplicable | C4–C5 (muy alto), puede llegar a CX | General a C3 (alto) |
| Comportamiento en niebla salina | En C5 alcanza durabilidad "muy alta" (ISO 12944-6) | Aprox. 500 h (nivel C3, p. ej. imprimación anticorrosiva Würth) |
| Compatibilidad con pinturas de acabado de fuerte disolvente | Buena, puede usarse como imprimación en sistemas de poliuretano/epoxi | Incompatible con pinturas bicomponente de fuerte disolvente |
| Secado/curado | Al tacto 10–15 min, curado completo aprox. 7 d | Seco superficial≤5h, secado total≤24h, en general lento |
| Uso típico | Puentes, plataformas marinas, tanques, estructuras de acero pesado | Estructura de acero general, imprimación de transporte, protección ligera |
Esta tabla muestra: en escenarios de protección ligera (C2–C3), la pintura alquídica sigue siendo útil por su economía y facilidad de aplicación; pero una vez en C4–C5 de corrosión grave, el sistema epoxi rico en zinc es casi la única vía técnica segura.
V. Posicionamiento en el sistema ISO 12944: el pilar en C4–C5
Para hablar de anticorrosión pesada, es inevitable la serie de normas ISO 12944-2018 para protección anticorrosión de estructuras de acero. Clasifica los entornos de corrosión de bajo a alto en C2 (bajo), C3 (medio), C4 (alto), C5 (muy alto) y CX (extremo, offshore), y da principios de diseño de sistemas de revestimiento para cada nivel (según tabla de norma general en la sección 1 del archivo de investigación). La posición de la imprimación epoxi rico en zinc se entiende así:
- C4 (alto): como plantas industriales, edificios costeros urbanos, imprimación rica en zinc + pintura intermedia epoxi + pintura de acabado es la corriente principal, puede dar protección a largo plazo;
- C5 (muy alto): como plataformas marinas, puentes, maquinaria portuaria, la imprimación rica en zinc es casi obligatoria — precisamente el escenario donde productos como Barrier 80 UHS alcanzan el grado de durabilidad "muy alto (VH)" en la prueba ISO 12944-6;
- CX (extremo): entornos extremos como offshore, zona de salpicadura de olas, en entornos de corrosión inferiores a CX (según nota de aplicación de Barrier 80 UHS) el sistema rico en zinc sigue siendo el esqueleto, y a menudo se combina con mayor espesor de película y pinturas de acabado especiales.
Cabe señalar que ISO 12944 enfatiza el "sistema" en lugar del "producto único": con la misma imprimación rica en zinc, si la pintura intermedia y de acabado no son compatibles, la vida útil global aún se reduce. Por eso en ingeniería casi nunca se entrega "solo una capa de rico en zinc" directamente.
VI. Tabla de selección para anticorrosión pesada: seleccione el sistema según nivel de corrosión y condición de trabajo
Llevando los mecanismos, datos y normas anteriores a un nivel ejecutable, se da una tabla comparativa para selección de ingeniería. La "sistema recomendado" en la tabla se basa en el principio "imprimación + intermedia + acabado" y parámetros de productos reales resumidos en el archivo de investigación.
| Nivel de corrosión / condición de trabajo | Imprimación recomendada | Pintura intermedia | Pintura de acabado | Espesor de referencia (impri/inter/acab) | Base clave |
|---|---|---|---|---|---|
| C3 industria general / estructura de acero interior-exterior | Imprimación anticorrosiva alquídica o epoxi | Opcional | Pintura de acabado alquídica/de poliuretano | — | Alquídica alcanza C3 (imprimación Würth aprox. 500 h niebla salina) |
| C4 alta corrosión (planta, costa urbana) | Imprimación epoxi rico en zinc (Zn≥80% película seca) | Pintura intermedia epoxi micácea | Pintura de acabado epoxi/de poliuretano | 70–80 / 100–150 / 100–120 µm | Protección catódica + barrera, ISO 12944 |
| C5 muy alto (puentes, puertos, plataformas) | Imprimación epoxi rico en zinc (preferir altísimo sólido como Barrier 80 UHS, VOC 134 g/L) | Pintura intermedia epoxi micácea | Pintura de acabado de poliuretano alifático (resistente intemperie) | 60–150 / 100–150 / 100–120 µm | Durabilidad "muy alta" en C5 (ISO 12944-6) |
| CX extremo (zona salpicadura offshore) | Imprimación epoxi rico en zinc + si necesario zinc silicato inorgánico | Engrosar intermedia epoxi micácea | Pintura de acabado altamente resistente intemperie | Según diseño ISO 12944-5 | Barrera multicapa, diseño de larga vida |
| Zona con control ambiental estricto | Epoxi rico en zinc altísimo sólido (sólido en peso 95%, VOC 134 g/L) | Pintura intermedia epoxi alto sólido | Pintura de acabado alto sólido | Según TDS producto | Cumple límite VOC GB 30981-2020 |
Kexin New Materials (kexinMaterials) sugiere: en escenarios C5 y superiores, priorice imprimaciones ricas en zinc altísimo sólido (como sólido en peso 95%, nivel VOC 134 g/L), que mantienen el límite de Zn≥80% película seca necesario para protección catódica, y además reducen VOC dentro del límite ecológico, siendo una opción realista que equilibra rendimiento y cumplimiento. Si su proyecto tiene requisitos adicionales de pintura a base de agua y baja olor en aplicación, puede combinar con criterios de selección entre pintura industrial a base de agua y a base de disolvente para una evaluación global.
VII. Puntos clave de aplicación y errores comunes
Incluso con el sistema correcto, desviaciones en aplicación arruinarán la vida protectora. Según el archivo de investigación, se listan puntos fácilmente ignorados:
- Tratamiento de superficie es premisa: la protección catódica de la imprimación rica en zinc depende de la conducción entre polvo de zinc y superficie de acero; si aceite, pintura vieja, cascarilla no se eliminan, la capa de zinc y base de hierro se aíslan, la protección falla. Acero al carbono recomienda granallado a Sa 2½ (ISO 8501-1), mínimo St 2 (según requisito de tratamiento superficial Jotacote Universal N10, TDS_MSDS_RESEARCH.md sección 2 art. 1).
- Control de punto de rocío no se omite: temperatura de sustrato debe ser >3℃ sobre punto de rocío, si no agua de condensación bajo película causa pérdida de adherencia y óxido temprano.
- Relación de mezcla debe ser precisa: ej. TEKNOZINC 3480 SE, A:B = 5:1 (volumen), desviación de endurecedor afecta directamente densidad de entrecruzamiento y rendimiento final.
- Espesor no es cuanto más mejor: espesor total debe estar en rango diseño ISO 12944-5, muy grueso riesgo grietas, muy fino barrera insuficiente.
- Pintura de acabado no se omite: aunque imprimación rica en zinc "resiste intemperie sin acabado" (como describe TEKNOZINC 3480 SE), en diseño de larga vida C5 aún es seguro añadir capa transparente, evitar consumo rápido de capa zinc.
VIII. Al final: la lógica del sistema preferido para anticorrosión pesada
Volviendo a la pregunta inicial — ¿por qué imprimación epoxi anticorrosiva y rica en zinc son la primera opción para anticorrosión pesada? La respuesta no es misteriosa: usa "protección catódica de imprimación rica en zinc" para resolver protección continua ante defectos locales, usa "barrera de capas de pintura intermedia epoxi micácea" para alargar ruta de medios corrosivos, y usa "pintura de acabado resistente intemperie" para resistir agresión externa, tres capas con funciones y complementándose. Frente al sistema alquídico anticorrosivo, tiene ventaja generacional en niebla salina, envejecimiento y compatibilidad de sistema en C4–C5.
En práctica de ingeniería, hacer bien estas cuatro cosas: "Zn≥80% película seca, VOC conforme, espesor de sistema coincidente, tratamiento superficial adecuado", la tasa de éxito de pintura anticorrosión pesada tiene garantía básica. Sobre elección entre pintura a base de disolvente y sistema a base de agua en más escenarios, puede leer cuándo aún elegir pintura a base de disolvente, para juicio más completo desde límites de aplicación y rendimiento.
VII. Inspección y aceptación del sistema: cuantificar "hecho correctamente"
Tras definir selección, en ingeniería también se usan normas para cuantificar "si se hizo correctamente", evitar aceptación por sensación. Archivo de investigación sección 1 (norma de detección general y criterio) da base citable directamente:
- Adherencia (cuadrícula): según GB/T 9286-1998, ISO 2409, ASTM D3359, clasificación 0–5, donde grado 0/1 es excelente (desprendimiento≤5%). La compatibilidad de tipo epoxi sobre superficies granalladas limpias suele alcanzar el grado 0, que es el indicador más básico de una compatibilidad exitosa.
- Niebla salina neutra: según GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, normalmente 500 h sin ampollas, corrosión unilateral ≤1–2 mm; los sistemas de alta protección anticorrosión pueden alcanzar 1000–3000 h. Productos como Barrier 80 UHS alcanzan la durabilidad "muy alta (VH)" bajo C5 según ISO 12944-6, precisamente validada en su fase final mediante este tipo de ensayos de niebla salina de larga duración.
- Espesor de película seca DFT: debe medirse con un espesómetro magnético según ISO 19840 y otros métodos en múltiples puntos, confirmando que cada capa de imprimación/intermedia/acabado esté en el rango de diseño (p. ej. imprimación 70–80 µm, intermedia 100–150 µm, acabado 100–120 µm); el espesor total de película no debe estar por debajo del límite inferior de diseño (insuficiente barrera) ni superar el límite superior (agrietamiento por tensión interna).
- Verificación del contenido de zinc: la aceptación de las imprimaciones ricas en zinc suele basarse en los requisitos de composición de ISO 12944-5, confirmando zinc ≥80% (en masa) en película seca; el polvo de zinc en sí debe cumplir ASTM D520 Type II (como Barrier 80 UHS, TDS_MSDS_RESEARCH.md sección 2, artículo 3).
- Cumplimiento de VOC: las pinturas de protección industrial se rigen por GB 30981-2020; la determinación de VOC según GB/T 23985, GB/T 23986 (GC-MS) o ISO 11890, ISO 17895. Los productos de altísimo contenido sólido con VOC de 134 g/L se verifican dentro de este marco.
Al incluir estos puntos en la hoja de aceptación de construcción, la compatibilidad de alta protección anticorrosión no será "terminado y ya está aprobado".
VIII. Vida útil y economía: por qué vale la pena invertir en alta protección anticorrosión
Muchos propietarios dudan al inicio sobre cuánto es más cara la compatibilidad epoxi rica en zinc frente a la alquídica. Pero la protección anticorrosión es un tema de "costo de ciclo de vida completo", no de "precio por metro cuadrado". La lógica es: el sistema alquídico en C4–C5 tiene vida corta y reparaciones frecuentes; cada reparación requiere parada de producción, desoxidación y repintado, y las pérdidas acumuladas de mano de obra y producción superan con creces el ahorro inicial en pintura; mientras que la compatibilidad epoxi rica en zinc, aunque el costo de material y granallado por metro cuadrado es mayor, extiende el ciclo de gran mantenimiento varias veces, reduciendo el costo anual de protección.
Esto también explica por qué ISO 12944 toma la "vida útil de durabilidad" en lugar del "costo inicial" como objetivo de diseño del sistema — el diseño de durabilidad en ambiente C5 suele considerarse "muy alta (VH, ≥15 años o 25 años)". Elegir la compatibilidad correcta es, con una inversión única correcta, comprar décadas de tranquilidad. Sobre la irreemplazabilidad de los sistemas de base solvente en más condiciones de trabajo, también puede cruzarse con cuándo aún debe elegir pintura de base solvente.
IX. Almacenamiento, mezcla y seguridad: el umbral oculto de los sistemas de dos componentes
La imprimación epoxi rica en zinc es un sistema de dos componentes; además de la selección y aplicación, la normalización del almacenamiento y mezcla determina directamente el rendimiento final, pero es lo más fácil de ignorar en sitio.
- Condiciones de almacenamiento: el componente base y el endurecedor deben almacenarse por separado a 5–35℃ (según los requisitos de envasado y almacenamiento de la pintura de acabado epoxi-poliuretano en la sección 2, artículo 5 del archivo de investigación), vida útil a menudo 12 meses, evitar congelación y alta temperatura que causen prerreacción.
- Disciplina de mezcla: pesar estrictamente según proporción A:B (p. ej. relación volumétrica 5:1 de TEKNOZINC 3480 SE), agitar por separado antes de mezclar y mezclar bien, con maduración suficiente para dispersar uniformemente los dos componentes; la desviación de proporción reduce directamente la densidad de entrecruzamiento.
- Gestión del tiempo de uso: el material mezclado debe usarse dentro del tiempo de uso (p. ej. 3 h @23℃ antes mencionado); pasado este tiempo gelifica y se desecha, no se debe agregar agua o solvente para recuperarlo.
- Protección de seguridad: la imprimación epoxi rica en zinc contiene principalmente polvo de zinc y solvente, requiere ventilación y prevención de incendios; la pintura de acabado epoxi-poliuretano encima contiene endurecedor de isocianato, inhalación nociva, usar mascarilla antipolvo, gafas y guantes químicos (archivo de investigación sección 2, artículo 5). Esto es análogo al riesgo de sensibilización del barniz 2K automotriz con poliisocianato tipo HDI — la sensibilización por isocianato es irreversible, la concentración de pulverización puede superar decenas de veces el OSHA PEL (HDI PEL = 0.02 ppm), no se debe omitir la protección respiratoria.
X. Ejemplos típicos de compatibilidad en ingeniería
Aplicar los principios anteriores a tres combinaciones reales de condiciones para referencia directa:
- Caja de acero de puente marítimo (C5): Barrier 80 UHS rica en zinc altísimo contenido sólido (contenido sólido en masa 95%, VOC 134 g/L) 60–150 µm + pintura intermedia epoxi con micacio 100–150 µm + pintura de acabado poliuretano alifático 100–120 µm. Reduce VOC con altísimo contenido sólido, y logra durabilidad "muy alta" en C5 con rica en zinc + micacio + acabado resistente a intemperie.
- Exterior de tanque petroquímico (C4): TEKNOZINC 3480 SE rica en zinc (zinc ≥80% película seca, VOC ~300 g/L) 70–80 µm + pintura intermedia epoxi con micacio 100–150 µm + pintura epoxi de acabado. El tipo solvente convencional es aceptable, clave mantener contenido de zinc y espesor de película de la compatibilidad.
- Estructura de acero de planta general (C3): imprimación anticorrosiva alquídica o epoxi común es suficiente, no es necesaria rica en zinc, evitando exceso de rendimiento y desperdicio de costo.
Estas tres combinaciones reflejan una frase en común — el grado de corrosión determina el grado de compatibilidad, no existe "una pintura para todos los casos".
XI. Modos comunes de fallo y solución
Incluso con diseño de compatibilidad correcto, en sitio aparecen varios fallos típicos; identificarlos a tiempo permite limitar pérdidas:
- Ampollas tempranas: suele ser fallo en control de punto de rocío (temp. de sustrato no 3℃ sobre punto de rocío), residuo de aceite o sales solubles en superficie, causando ampollas por presión osmótica bajo película. Al revisar, medir punto de rocío y sales superficiales, aumentar desalinización si necesario.
- Mala adherencia, desprendimiento total: por nivel de tratamiento superficial insuficiente (no Sa 2½ o ni siquiera St 2 mínimo), óxido o pintura vieja sin quitar, zinc y acero no conducen. Debe retrabajar granallado, no se arregla con repintado.
- Corrosión puntual desde rayones: indica protección catódica insuficiente o zinc <80% película seca, verificar contenido de zinc y DFT.
- Acabado con craqueo, pérdida de brillo rápida: causa típica es usar en C5 exterior acabado no resistente a intemperie (p. ej. epoxi común en lugar de poliuretano alifático), degradado por UV. Cambiar a acabado resistente e incluirlo.
- Desprendimiento entre capas: por intervalo de repintado excedido entre intermedia y acabado, o recubrir antes de secado superficial; seguir intervalo de TDS.
Estos fallos mayormente no son "pintura mala", sino "sistema o un eslabón de aplicación no cumplido", reconfirmando que la alta protección anticorrosión es sistema integral, un eslabón suelto arruina todo.
Preguntas frecuentes
P: ¿Por qué el "zinc ≥80% película seca" en imprimación epoxi rica en zinc es umbral clave?
R: La protección catódica depende de red conductora de zinc con acero y corrosión preferente. El archivo (TDS_MSDS_RESEARCH.md sección 2, art. 6) indica que zinc ≥80% masa película seca da protección estable; bajo eso, partículas no conectan, efecto ánodo sacrificicial baja o falla.
P: ¿En qué difieren imprimaciones ricas en zinc de VOC ~300 g/L y 134 g/L?
R: Diferencia en contenido sólido y cumplimiento ecológico. Convencional TEKNOZINC 3480 SE ~300 g/L; altísimo sólido Barrier 80 UHS 95% masa, VOC 134 g/L (GB 30981 / GB/T 34682). Este último cumple GB 30981-2020, mejor ventilación y emisión, pero ambos cumplen zinc ≥80% película seca.
P: ¿Se puede entregar con solo una mano de rica en zinc?
R: No recomendado. ISO 12944 enfatiza compatibilidad; una mano limita espesor y zinc se consume, sin acabado no dura. Aunque diga "resistente sin acabado", en C5 se sugiere intermedia micacio y acabado intemperie.
P: ¿Cómo elegir epoxi rica en zinc vs alquídica anticorrosiva?
R: Según grado corrosión. C2–C3 leve, sensible a costo, fácil: alquídica (~500 h, C3) sirve; C4–C5 grave (planta, puente, puerto, mar) requiere epoxi rica en zinc, si no vida y confiabilidad distan.
P: ¿Cómo actúa el "blindaje" de intermedia epoxi micacio?
R: Escamas de óxido de hierro micáceo se alinean paralelas, superponen; agua, O2, Cl- deben rodear camino tortuoso, difusión se alarga (archivo sección 2, art. 6), baja tasa a acero, efecto barrera laminar.
P: ¿Por qué temp. sustrato 3℃ sobre punto de rocío?
R: Si igual o bajo, vapor condensa en acero, adherencia pierde, ampolla y óxido temprano. Archivo (sección 2, art. 5) pone "3℃ sobre punto de rocío" como condición dura de epoxi.
P: ¿A qué nivel granallar?
R: Acero al carbono Sa 2½ (ISO 8501-1), requisito común ISO 12944 alta; mínimo St 2 (p. ej. Jotacote Universal N10, archivo sección 2, art. 1). Menor nivel, más riesgo contaminación, peor conducción catódica.
P: ¿Qué pasa si mal proporción mezcla epoxi rica en zinc?
R: Ejemplo TEKNOZINC 3480 SE A:B=5:1 vol, exceso o falta endurecedor rompe entrecruzamiento, película blanda, química baja o mal curado. Dos componentes deben pesar según TDS y madurar.
Pregunta: ¿En entorno C5 se debe elegir zincario común o zincario de altísimo contenido de sólidos? Respuesta: Desde el punto de vista de que ambos cumplen con la protección catódica, cualquiera de los dos es válido; pero en cuanto al cumplimiento de VOC y a la protección ambiental en la aplicación, el de altísimo contenido de sólidos (como el Barrier 80 UHS con contenido de sólidos en peso del 95 % y VOC de 134 g/L) es superior, y además cumple con los requisitos de composición de la ISO 12944-5 y alcanza una durabilidad "muy alta" en C5, siendo la opción más segura. Pregunta: Si la imprimación ya proporciona protección catódica, ¿por qué la capa de acabado debe ser resistente a la intemperie? Respuesta: La protección catódica se logra mediante el consumo del zinc; a largo plazo, la exposición continua hace que la capa de acabado reduzca la tasa de consumo de la capa de zinc, resista los rayos UV y la lluvia ácida, y prolongue la vida útil global. La capa de acabado es el último eslabón de "proteger la capa de protección" y no debe omitirse en un diseño de larga duración.Lecturas complementarias