Nel campo dei rivestimenti anticorrosione pesante, esiste un abbinamento che è quasi diventato un consenso del settore: come base il primer epossidico ricco di zinco, come strato intermedio di ispessimento e schermatura la vernice antiruggine epossidica (spesso strato intermedio epossidico a micaceo di ferro), e poi ricoperto con finitura epossidica o poliuretanica. Il motivo per cui questo sistema "primer + strato intermedio + finitura" viene ampiamente adottato in condizioni severe come ponti, piattaforme offshore, serbatoi petrolchimici e torri elettriche, risiede fondamentalmente nel fatto che realizza simultaneamente due meccanismi anticorrosione: la protezione catodica del primer ricco di zinco e la schermatura fisica dei rivestimenti successivi. Quando l'utente chiede "per l'anticorrosione pesante quale vernice scegliere", la risposta ricade spesso su questo sistema.
Come fornitore orientato ai rivestimenti protettivi industriali, Kexin New Materials (kexinMaterials) ha matura esperienza nella formulazione abbinata e nel processo di applicazione di primer epossidico ricco di zinco, strato intermedio epossidico a micaceo di ferro e finitura epossidico-poliuretanica. Questo articolo, combinando dati tecnici reali (i valori sono tratti da TDS pubblici e archivi di ricerca, con indicazione della fonte), spiega sistematicamente: perché il primer epossidico ricco di zinco è diventato la prima scelta per l'anticorrosione pesante, come协同 con la vernice antiruggine epossidica intermedia, e in cosa è effettivamente superiore al tradizionale sistema antiruggine alchidico. Se stai progettando la verniciatura per un progetto specifico in acciaio strutturale, puoi anche fare riferimento alla nostra guida alla selezione dei rivestimenti protettivi industriali, per individuare la soluzione adeguata in base al grado di corrosione.
I. Perché l'anticorrosione pesante deve parlare di "sistema abbinato" e non di "prodotto singolo"
L'essenza della corrosione dell'acciaio strutturale è l'ossidazione elettrochimica del ferro sotto l'azione combinata di acqua e ossigeno. Una pellicola di vernice per ritardare questo processo deve interrompere almeno uno dei tre anelli: bloccare l'arrivo di ioni di acqua e ossigeno sulla superficie dell'acciaio (schermatura), passivare e disattivare la superficie dell'acciaio (passivazione), o utilizzare un metallo più attivo che venga corroso per primo per proteggere la base di ferro (protezione catodica). Una singola pellicola difficilemente può eccellere in tutte e tre le cose contemporaneamente, così i rivestimenti protettivi industriali hanno sviluppato l'idea del "sistema a strati abbinati".
Secondo i principi di abbinamento riassunti nell'archivio di ricerca (TDS_MSDS_RESEARCH.md sezione 2, articolo 6), un sistema completo di anticorrosione pesante include solitamente:
- Primer: responsabile dell'anticorrosione e dell'adesione, il primer ricco di zinco fornisce inoltre protezione catodica;
- Strato intermedio: responsabile dell'ispessimento e della schermatura, lo strato intermedio epossidico a micaceo di ferro prolunga il percorso di diffusione dei mezzi corrosivi attraverso le lamelle;
- Finitura: responsabile della resistenza agli agenti atmosferici e della decorazione, resiste ai raggi UV, alle piogge acide e all'usura meccanica.
Questa divisione del lavoro fa sì che ogni strato faccia solo ciò in cui è più bravo, e la vita utile di protezione complessiva supera di gran lunga quella di qualsiasi strato singolo. Di seguito analizziamo prima l'anello più critico: il primer.
II. Primer epossidico ricco di zinco: protezione catodica realizzata tramite "sacrificio dello zinco"
L'idea centrale del primer ricco di zinco non è bloccare l'acqua con la pellicola, ma fare affidamento sull'alta percentuale di polvere di zinco nella pellicola, che "si fa corrodere per prima" quando la superficie dell'acciaio entra in contatto con acqua e ossigeno. Il potenziale elettrodico standard dello zinco è più negativo di quello del ferro; una volta formatasi la cella di corrosione, lo zinco si dissolve prioritariamente come anodo (anodo sacrificale), e il substrato di ferro viene protetto. Questo è il meccanismo di "protezione catodica" — può sopprimere l'estensione della ruggine del substrato anche quando la pellicola ha piccoli danni o addirittura una mancata verniciatura locale.
L'archivio di ricerca (TDS_MSDS_RESEARCH.md sezione 2, articoli 4 e 6) indica chiaramente: nel primer ricco di zinco la polvere di zinco deve raggiungere ≥80% in massa nel film secco per fornire stabilmente la protezione catodica, questa è la soglia chiave per la progettazione e l'accettazione. Di seguito due dati di prodotti reali per illustrare il livello tecnico del primer epossidico ricco di zinco.
2.1 TEKNOZINC 3480 SE (primer epossidico ricco di zinco ad alto contenuto solido)
Secondo l'archivio di ricerca sezione 2 articolo 4 (TDS_MSDS_RESEARCH.md), i parametri chiave di Teknozinc 3480 SE sono i seguenti:
- Tipo: primer epossidico ricco di zinco bicomponente a solvente;
- Contenuto di zinco (film secco) ≥80% (massa) — soddisfa la proporzione critica per la protezione catodica;
- VOC circa 300 g/L — rientra nel livello convenzionale a solvente;
- Rapporto di miscelazione A:B = 5:1 (volume), da preparare e usare al momento;
- Tempo di utilizzo 3 h (@23℃), fuori polvere al tatto 10 min, asciutto al tatto 15 min, completa reticolazione 7 d;
- Conforme a EN ISO 12944-5, può fungere da primer per sistemi poliuretanici/epossidici, con una certa resistenza agli agenti atmosferici anche senza finitura.
Questi dati mostrano: l'alto contenuto di zinco porta affidabile protezione catodica, ma i 300 g/L di VOC indicano che resta un prodotto tradizionale a solvente, e in aree con limiti ambientali severi deve essere usato con gestione di applicazione ed emissioni.
2.2 Jotun Barrier 80 UHS (primer epossidico ricco di zinco a ultra alto contenuto solido)
Secondo l'archivio di ricerca sezione 2 articolo 3 (TDS_MSDS_RESEARCH.md), Barrier 80 UHS è un rappresentante di maggiore ecologia e prestazioni superiori:
- Epossidico bicomponente indurito con poliammina, percentuale massa VOC <10%, contenuto solido in peso 95±2%;
- VOC (GB 30981 / GB/T 34682): 134 g/L — molto inferiore al primer ricco di zinco convenzionale;
- La polvere di zinco conforme a ASTM D520 Type II, conforme ai requisiti di composizione SSPC Paint 20 livello II e ISO 12944-5;
- DFT (spessore film secco) 60–150 µm, resa teorica 14–5,6 m²/L;
- Grado di corrosione: testato secondo ISO 12944-6 in ambiente C5 raggiunge durata "molto alta (VH)";
- Adatto ad acciaio al carbonio, riparazione di silicato di zinco inorganico, acciaio zincato usurate, utilizzabile in ambienti di corrosione fino a CX.
Confrontando questi due prodotti, si vede chiaramente la tendenza del settore: mentre i primer ricchi di zinco mantengono la soglia di protezione catodica "zinco ≥80% film secco", stanno comprimendo i VOC dal livello di 300 g/L a 134 g/L tramite ultra alto contenuto solido, per conformarsi ai limiti ambientali come GB 30981-2020.
III. Vernice antiruggine epossidica intermedia: le lamelle a micaceo di ferro portano la "schermatura" all'estremo
La sola protezione catodica del primer non basta. Col passare del tempo, lo strato di zinco si consuma gradualmente, e lo spessore di una singola mano di primer è limitato, quindi i sistemi di anticorrosione pesante aggiungono generalmente sopra il primer ricco di zinco una vernice antiruggine epossidica intermedia — tra cui la più classica è la vernice epossidica a ossido di ferro micaceo (vernice epossidica a micaceo di ferro).
L'archivio di ricerca (TDS_MSDS_RESEARCH.md sezione 2 articolo 6) ne chiarisce il meccanismo: le lamelle di ossido di ferro micaceo della vernice intermedia epossidica a micaceo di ferro possono prolungare il percorso di diffusione dei mezzi corrosivi. Le scaglie di ossido di ferro micaceo si dispongono parallelamente nella pellicola, sovrapponendosi a strati come tegole; acqua, ossigeno e ioni cloruro per penetrare la pellicola devono percorrere un canale tortuoso, e il percorso di penetrazione viene significativamente allungato, migliorando così notevolmente l'efficienza di schermatura.
3.1 Distribuzione ragionevole dello spessore del sistema
L'anticorrosione pesante non è "più spessa è meglio", ma gli spessori di ogni strato devono essere abbinati. L'archivio di ricerca (TDS_MSDS_RESEARCH.md sezione 2 articolo 5) riassume gli spessori tipici del sistema di finitura epossidico-poliuretanica nazionale:
- Primer epossidico ricco di zinco: 70–80 µm (1 mano);
- Strato intermedio epossidico a micaceo di ferro: 100–150 µm (1–2 mani);
- Finitura epossidico-poliuretanica: 100–120 µm (2 mani);
- Lo spessore totale del sistema è solitamente nell'intervallo 270–350 µm.
Questa distribuzione fa sì che i tre strati "protezione catodica (primer) + ispessimento e schermatura (intermedio) + resistenza atmosferica e decorazione (finitura)" svolgano ciascuno il proprio compito. Da notare che lo spessore totale deve conformarsi all'intervallo di progettazione di ISO 12944-5 per quel grado di corrosione; uno spessore eccessivo non solo spreca, ma può anche causare crepe per tensione interna.
3.2 Requisiti di applicazione e ambientali
Secondo l'archivio di ricerca sezione 2 articolo 5, i requisiti ambientali e di applicazione per i sistemi epossidici sono:
- Temperatura ambiente 5–35℃, umidità relativa ≤80%, la temperatura del substrato deve essere superiore di almeno 3℃ il punto di rugiada;
- Preferire spruzzatura airless ad alta pressione o spruzzatura ad aria, pennello e rullo solo per riparazioni di piccole aree;
- I sistemi bicomponente devono essere preparati strettamente secondo il rapporto di miscelazione e maturati a sufficienza; il materiale oltre il tempo di utilizzo (es. 3 h @23℃ sopra citato) deve essere scartato;
- Per sicurezza, la finitura con indurente isocianato richiede ventilazione e indosso di maschera antipolvere, occhiali protettivi e guanti chimici.
IV. Differenze dal sistema antiruggine alchidico: perché l'anticorrosione pesante non lo sceglie
Per capire il valore del sistema epossidico ricco di zinco, è meglio guardare dal lato opposto — perché la tradizionale vernice antiruggine alchidica non basta nell'anticorrosione pesante. L'archivio di ricerca (TDS_MSDS_RESEARCH.md sezione 4 articoli 1 e 4) descrive chiaramente la vernice antiruggine alchidica.
La vernice antiruggine alchidica è monocomponente, costituita da resina alchidica con pigmento antiruggine rosso ferro/grigio, cariche e benzina solvente 200#, l'essiccazione avviene per reticolazione ossidativa all'aria. I suoi vantaggi sono: pronta all'uso, economica, adesione accettabile; ma i limiti sono altrettanto evidenti: scarsa resistenza a solventi/acidi e basi, essiccazione lenta, e incompatibilità con vernici bicomponente a forte solvente. In ambienti ad alta umidità e alta salinità come C4–C5, la pellicola alchidica ha insufficiente densità di schermatura e nessuna protezione catodica, e la sua vita utile è spesso molto breve. Anche se, come da archivio, la vernice di fondo antiruggine Würth (a base alchidica) raggiunge circa 500 h di nebbia salina, soddisfacendo solo il grado di corrosione C3 "alto" di ISO 12944 (TDS_MSDS_RESEARCH.md sezione 4 articolo 2), il divario con la durata "molto alta" del primer ricco di zinco in C5 è evidente.
Di seguito una tabella riassuntiva per mettere a confronto i due sistemi:
| Dimensione di confronto | Primer epossidico ricco di zinco + sistema epossidico | Sistema vernice antiruggine alchidica |
|---|---|---|
| Forma del componente | Bicomponente (epossidico + indurente poliammina/poliammide) | Monocomponente (resina alchidica + essiccativo) |
| Meccanismo anticorrosione | Protezione catodica (zinco ≥80% nel film secco) + barriera + passivazione | Barriera fisica + passivazione del pigmento, senza protezione catodica |
| Contenuto di zinco | Film secco ≥80% (es. TEKNOZINC 3480 SE) | Senza zinco o solo piccole quantità di pigmenti antiruggine |
| VOC tipico | Circa 300 g/L (convenzionale) / 134 g/L (altissimo contenuto solidi come Barrier 80 UHS) | Contiene benzina solvente 200#, è volatile organico infiammabile (UN 1263) |
| Grado di corrosione applicabile | C4–C5 (molto alto), fino a CX | Generale fino a C3 (alto) |
| Prestazione nebbia salina | In C5 raggiunge durabilità "molto alta" (ISO 12944-6) | Circa 500 h (grado C3, es. primer antiruggine Würth) |
| Compatibilità con finiture a forte solvente | Buona, può essere usato come primer in sistemi poliuretanici/epossidici | Non compatibile con vernici bicomponente a forte solvente |
| Asciugatura/indurimento | Al tatto 10–15 min, indurimento completo circa 7 g | Secco superficiale ≤5h, secco al tatto ≤24h, complessivamente lento |
| Uso tipico | Ponti, piattaforme offshore, serbatoi, acciaio strutturale pesante | Strutture in acciaio generali, primer per trasporto, protezione leggera |
Questa tabella mostra: in scenari di leggera anticorrosione (C2–C3), la vernice alchidica ha ancora il suo spazio d'uso per economicità e facilità di applicazione; ma una volta entrati in C4–C5 corrosione pesante, l'abbinamento a base di zinco epossidico è quasi l'unica via tecnica affidabile.
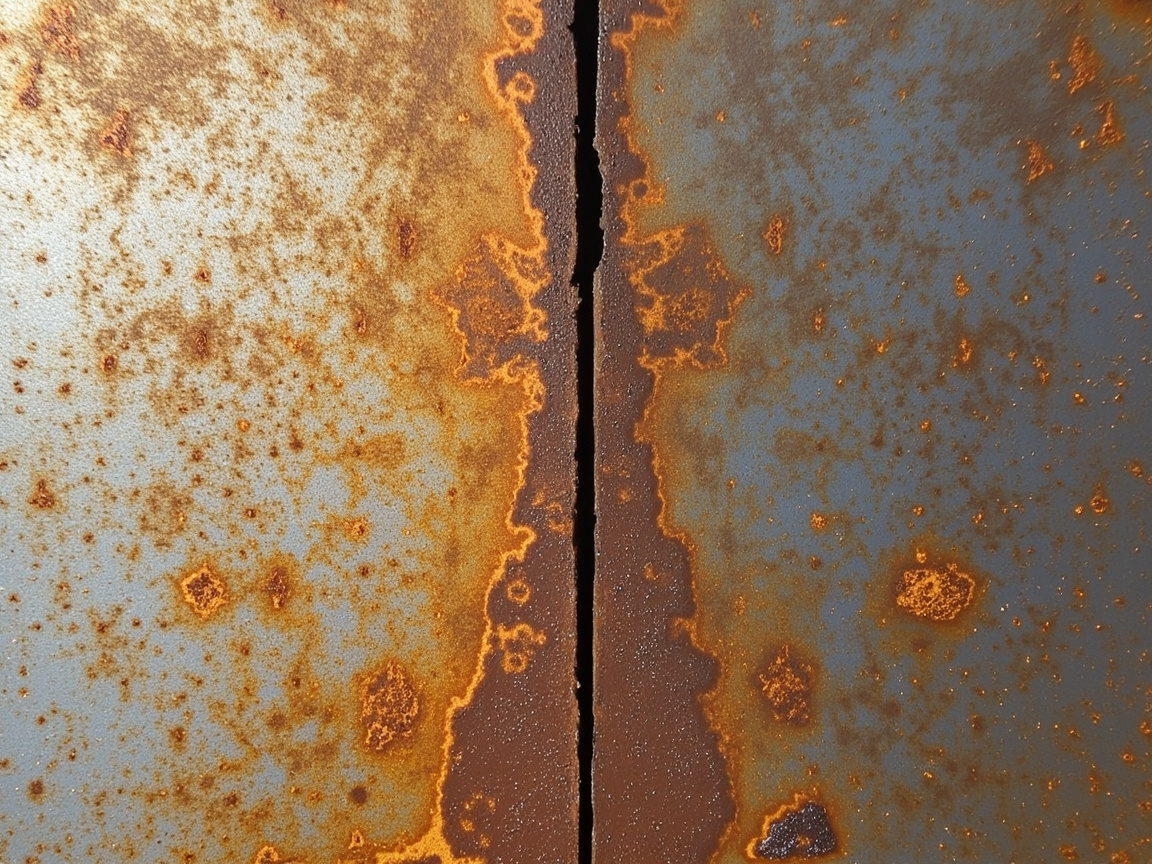
V. Posizionamento nel sistema ISO 12944: la colonna portante per C4–C5
Parlando di anticorrosione pesante, è impossibile ignorare la serie di standard ISO 12944-2018 per la protezione anticorrosione dell'acciaio strutturale. Essa classifica gli ambienti corrosivi dal basso all'alto in C2 (basso), C3 (medio), C4 (alto), C5 (molto alto) e CX (estremo, offshore), e fornisce i principi di progettazione degli abbinamenti di rivestimento per ciascun grado (secondo la tabella standard generale nella prima sezione dell'archivio di ricerca). Il ruolo del primer a base di zinco epossidico può essere compreso così:
- C4 (alto): come aree industriali, edifici costieri urbani, primer zincante + strato intermedio epossidico + finitura è il mainstream, offre protezione a lungo termine;
- C5 (molto alto): come piattaforme offshore, ponti, macchinari portuali, il primer zincante è quasi obbligatorio — è esattamente lo scenario in cui prodotti come Barrier 80 UHS raggiungono il grado di durabilità "molto alta (VH)" nei test ISO 12944-6;
- CX (estremo): ambienti estremi come offshore, zona schizzi, in ambienti corrosivi inferiori a CX (come da istruzioni d'uso di Barrier 80 UHS) l'abbinamento zincante resta lo scheletro, spesso con spessori superiori e finiture speciali.
Da notare che ISO 12944 enfatizza il "sistema" anziché il "prodotto singolo": lo stesso primer zincante, se strato intermedio e finitura non sono abbinati correttamente, la vita complessiva ne risente. È per questo che in ingegneria quasi mai si consegna "solo una mano di zincante".
VI. Tabella di selezione per anticorrosione pesante: abbinamenti per grado di corrosione e condizioni
Traducendo meccanismi, dati e standard precedenti in un piano eseguibile, ecco una tabella di riferimento per la selezione ingegneristica. La "combinazione raccomandata" nella tabella si basa sul principio "primer + intermedio + finitura" e su parametri di prodotti reali riassunti nell'archivio di ricerca.
| Grado di corrosione / condizioni | Primer raccomandato | Strato intermedio | Finitura | Spessore di riferimento (primer/intermedio/finitura) | Base chiave |
|---|---|---|---|---|---|
| C3 acciaio generale industriale/interno-esterno | Primer antiruggine alchidico o epossidico | Opzionale | Finitura alchidica/poliuretanica | — | Alchidica arriva a C3 (primer antiruggine Würth circa 500 h nebbia salina) |
| C4 alta corrosione (aree industriali, coste urbane) | Primer a base di zinco epossidico (zinco ≥80% film secco) | Strato intermedio epossidico a micaceo di ferro | Finitura epossidica/poliuretanica | 70–80 / 100–150 / 100–120 µm | Protezione catodica + barriera, ISO 12944 |
| C5 molto alta (ponti, porti, piattaforme) | Primer a base di zinco epossidico (preferibilmente altissimo contenuto solidi come Barrier 80 UHS, VOC 134 g/L) | Strato intermedio epossidico a micaceo di ferro | Finitura poliuretanica alifatica (resistente agli agenti atmosferici) | 60–150 / 100–150 / 100–120 µm | Durabilità "molto alta" in C5 (ISO 12944-6) |
| CX estremo (zona schizzi offshore) | Primer a base di zinco epossidico + se necessario zinco silicato inorganico | Spessore strato intermedio epossidico aumentato | Finitura ad alta resistenza atmosferica | Progettato secondo ISO 12944-5 | Barriera multistrato, progettazione a lunga vita |
| Aree a rigido controllo ambientale | Zincante epossidico altissimo contenuto solidi (solidi in peso 95%, VOC 134 g/L) | Strato intermedio epossidico alto contenuto solidi | Finitura alto contenuto solidi | Secondo TDS prodotto | Soddisfa limite VOC GB 30981-2020 |
Kexin New Materials (kexinMaterials) suggerisce: in scenari C5 e superiori, dare la priorità a primer zincante altissimo contenuto solidi (es. solidi in peso 95%, livello VOC 134 g/L), così da mantenere il minimo di zinco ≥80% film secco necessario alla protezione catodica e al contempo ridurre il VOC entro i limiti ecologici, è una scelta realistica che coniuga prestazioni e conformità. Se il tuo progetto richiede ulteriormente idoneità all'acqua e basso odore in applicazione, puoi combinare con il criterio di scelta tra rivestimento industriale a base d'acqua e a solvente per una valutazione complessiva.
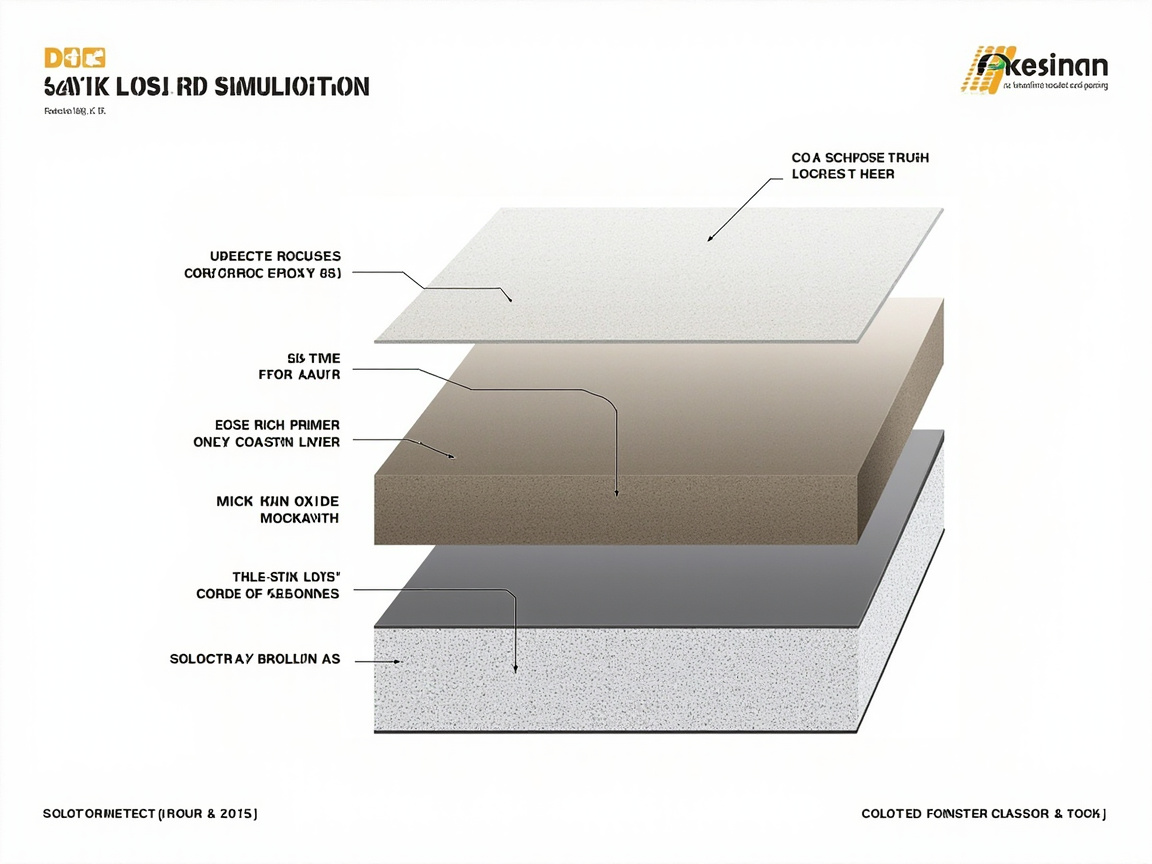
VII. Punti chiave di applicazione e errori comuni
Anche avendo scelto l'abbinamento corretto, uno scostamento in applicazione rovinerà la vita protettiva. Combinando con l'archivio di ricerca, ecco i punti più facilmente trascurati:
- La preparazione superficiale è preliminare: la protezione catodica del primer zincante dipende dalla conduzione tra polvere di zinco e superficie d'acciaio; se olio, vecchia vernice, calamine non sono rimossi, lo strato di zinco e il substrato ferreo vengono separati e la protezione fallisce. Per acciaio al carbonio si raccomanda sabbiatura a Sa 2½ (ISO 8501-1), minimo St 2 (secondo requisiti di preparazione superficiale Jotacote Universal N10, TDS_MSDS_RESEARCH.md sezione 2 punto 1).
- Non omettere il controllo del punto di rugiada: la temperatura del substrato deve essere superiore di almeno 3℃ al punto di rugiada, altrimenti l'acqua di condensazione sotto il film causa perdita di adesione e ruggine precoce.
- Il rapporto di miscelazione deve essere preciso: ad esempio TEKNOZINC 3480 SE, A:B = 5:1 (volume), lo scostamento dell'indurente influisce direttamente su densità di reticolazione e prestazioni finali.
- Lo spessore non è "più è alto meglio è": lo spessore totale deve rientrare nell'intervallo di progetto ISO 12944-5, troppo alto rischia crepe, troppo basso insufficiente barriera.
- Non risparmiare sulla finitura: anche se il primer zincante è "resistente agli agenti atmosferici anche senza finitura" (come da descrizione TEKNOZINC 3480 SE), in progetti di lunga vita C5 è comunque più sicuro aggiungere finitura, per evitare consumo troppo rapido dello strato di zinco.
VIII. In conclusione: la logica dell'abbinamento preferito per anticorrosione pesante
Tornando alla domanda iniziale — perché vernice antiruggine epossidica e primer zincante sono la prima scelta per l'anticorrosione pesante? La risposta non è misteriosa: usa la "protezione catodica del primer zincante" per risolvere la protezione continua in presenza di difetti locali, usa la "barriera a scaglie dello strato intermedio epossidico a micaceo di ferro" per allungare il percorso dei mezzi corrosivi, e poi la "finitura resistente agli agenti atmosferici" per resistere all'aggressione esterna, i tre strati svolgono ciascuno il proprio ruolo e si compensano. Rispetto al sistema antiruggine alchidico, ha un vantaggio di livello generazionale in nebbia salina, invecchiamento e compatibilità di sistema in C4–C5.
Nella pratica ingegneristica, fare bene queste quattro cose — "zinco ≥80% film secco, VOC conforme, spessore abbinato, preparazione superficiale adeguata" — dà la garanzia di base per il successo della verniciatura anticorrosione pesante. Per la scelta tra vernice a solvente e sistema a base d'acqua in più scenari, puoi leggere ulteriormente quando scegliere ancora vernice a solvente, per un giudizio più completo su applicazione e limiti prestazionali.
VII. Ispezione e collaudo dell'abbinamento: quantificare il "fatto bene"
Dopo aver definito la selezione, in cantiere occorre quantificare con standard il "se è stato fatto bene", evitando accettazione a sensazione. La prima sezione dell'archivio di ricerca (standard di test generale e criteri di giudizio) fornisce basi direttamente citabili:
- Adesione (quadrettatura): secondo GB/T 9286-1998, ISO 2409, ASTM D3359, classificazione 0–5, dove grado 0/1 è ottimo (distacco ≤5%). La combinazione a base epossidica su superfici sabbiate pulite raggiunge solitamente il grado 0, che è l'indicatore più fondamentale per il successo della combinazione.
- Nebbia salina neutra: secondo GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, tipicamente 500 h senza bolle, ruggine unilaterale ≤1–2 mm; i sistemi di anticorrosione pesante possono raggiungere 1000–3000 h. Prodotti come Barrier 80 UHS, in classe C5 secondo ISO 12944-6, raggiungono la durabilità "molto alta (VH)", proprio sulla base di questi test di nebbia salina a lungo termine come verifica finale.
- Spessore del film secco DFT: deve essere misurato in più punti con uno spessimetro magnetico secondo metodi come ISO 19840, confermando che i singoli strati di primer/intermedio/finitura rientrino nell'intervallo di progetto (es. primer 70–80 µm, intermedio 100–150 µm, finitura 100–120 µm); lo spessore totale non deve essere inferiore al limite minimo di progetto (scarsa barriera) né superare il limite massimo (fessurazione da tensioni interne).
- Verifica del contenuto di zinco: l'accettazione delle vernici di fondo ricche di zinco si basa solitamente sui requisiti di composizione ISO 12944-5, confermando che lo zinco nel film secco sia ≥80% (in massa); la polvere di zinco stessa deve conformarsi a ASTM D520 Type II (es. Barrier 80 UHS, TDS_MSDS_RESEARCH.md sezione 2 punto 3).
- Conformità VOC: le vernici protettive industriali seguono GB 30981-2020, la determinazione dei VOC secondo GB/T 23985, GB/T 23986 (GC-MS) o ISO 11890, ISO 17895. I prodotti a ultra-alto contenuto solido con VOC di 134 g/L vengono verificati proprio in questo quadro.
Scrivere questi elementi nel verbale di accettazione dei lavori, così il sistema di anticorrosione pesante non sarà "fatto e basta considerato conforme".
VIII. Durata ed economia: perché l'anticorrosione pesante vale l'investimento
Molti proprietari, nella spesa iniziale, si preoccupano di quanto costi di più la combinazione epossidica ricca di zinco rispetto a quella alchidica. Ma la protezione anticorrosione è una questione di "costo lungo il ciclo di vita", non di "prezzo al metro quadrato". La logica è: il sistema alchidico in C4–C5 ha vita breve e richiede riparazioni frequenti; ogni riparazione comporta fermo produzione, rimozione ruggine e ricopertura, e le perdite cumulative di manodopera e fermo produzione superano di gran lunga il risparmio iniziale sulla vernice; mentre la combinazione epossidica ricca di zinco, sebbene i costi per materiali al m² e sabbiatura siano più alti, allunga di diverse volte il ciclo di manutenzione, riducendo il costo annuale di protezione.
Questo spiega anche perché ISO 12944 pone come obiettivo di progettazione la "durata" anziché il "costo iniziale" — per ambienti C5 la durabilità di progetto è spesso "molto alta (VH, ≥15 anni o 25 anni)". Scegliere la giusta combinazione significa scambiare un unico investimento corretto con decenni di tranquillità. Sull'irreperibilità dei sistemi a base di olio in più condizioni operative, si può anche fare una valutazione incrociata con quando scegliere ancora vernici a base di olio.
IX. Stoccaggio, miscelazione e sicurezza: la soglia nascosta dei sistemi bicomponente
La vernice di fondo epossidica ricca di zinco è un sistema bicomponente; oltre alla selezione e all'applicazione, anche la regolarità di stoccaggio e miscelazione determina direttamente le prestazioni finali, ma è la cosa più facilmente trascurata in cantiere.
- Condizioni di stoccaggio: legante e indurente devono essere conservati separatamente a 5–35℃ (secondo i requisiti di imballaggio e stoccaggio della finitura epossidica poliuretanica, sezione 2 punto 5 del dossier di ricerca), periodo di validità spesso 12 mesi, evitare congelamento e alte temperature che causino pre-reazione.
- Disciplina di miscelazione: pesare rigorosamente secondo il rapporto A:B (es. rapporto volumetrico 5:1 di TEKNOZINC 3480 SE), mescolare separatamente prima di unire e miscelare bene, con adeguata maturazione per distribuire uniformemente i due componenti; lo scostamento dal rapporto riduce direttamente la densità di reticolazione.
- Gestione del tempo di utilizzo: il materiale miscelato deve essere usato entro il tempo di utilizzo (es. 3 h @23℃ citati prima), oltre gelifica e va scartato, non aggiungere acqua o solvente per recuperarlo.
- Protezione sicurezza: la vernice epossidica ricca di zinco è costituita principalmente da polvere di zinco e solvente, richiede ventilazione e protezione antincendio; la finitura epossidica poliuretanica sovrastante contiene indurente isocianato, nocivo se inalato, richiede maschera antipolvere, occhiali e guanti chimici (sezione 2 punto 5 del dossier). Questo è analogo al rischio di sensibilizzazione della vernice trasparente 2K auto contenente poliisocianato HDI — la sensibilizzazione agli isocianati è irreversibile, la concentrazione in nebulizzazione può superare decine di volte l'OSHA PEL (HDI PEL = 0,02 ppm), la protezione respiratoria è indispensabile.
X. Esempi tipici di combinazioni per ingegneria
Applichiamo i principi precedenti a tre combinazioni reali di condizioni operative per riferimento diretto:
- Cassone d'acciaio di ponte transmare (C5): Barrier 80 UHS ricco di zinco ultra-alto solido (solidi in peso 95%, VOC 134 g/L) 60–150 µm + vernice intermedia epossidica a micaceo di ferro 100–150 µm + finitura poliuretanica alifatica 100–120 µm. Si riducono i VOC con l'ultra-alto solido, e si ottiene la durabilità "molto alta" C5 con zinco ricco + micaceo + finitura resistente agli agenti atmosferici.
- Parete esterna serbatoio petrolchimico (C4): TEKNOZINC 3480 SE ricco di zinco (zinco ≥80% film secco, VOC circa 300 g/L) 70–80 µm + vernice intermedia epossidica a micaceo di ferro 100–150 µm + finitura epossidica. Il convenzionale a solvente è ancora accettabile, l'importante è mantenere contenuto di zinco e spessori di combinazione.
- Struttura in acciaio officina generale (C3): basta una vernice di fondo antiruggine alchidica o epossidica normale, non serve il ricco di zinco, per evitare eccesso di prestazioni e spreco di costi.
Queste tre combinazioni esprimono una frase comune — il grado di corrosione determina il grado di combinazione, non esiste "una vernice per tutte le condizioni".
XI. Modalità di guasto comuni e risoluzione problemi
Anche con un progetto di combinazione corretto, in cantiere possono presentarsi tipi di guasto; identificarli prima permette di limitare i danni:
- Bolle precoci: spesso per mancato controllo del punto di rugiada (temperatura del substrato non superiore di 3℃ al punto di rugiada), residui di olio o sali solubili sulla superficie, causando bolle da pressione osmotica sotto il film. Nel controllo misurare prima punto di rugiada e sali superficiali, se necessario aumentare il trattamento di rimozione sali.
- Scarsa adesione, distacco a placche: spesso per grado di preparazione superficiale insufficiente (non raggiunge Sa 2½ o a malapena St 2 minimo), vecchia vernice o calamine non rimosse, così lo strato di zinco non conduce realmente con l'acciaio. Va rifatta la sabbiatura, non si risolve con ritocchi.
- Corbitura che si estende da graffi: indica spesso protezione catodica insufficiente o zinco <80% film secco, verificare analisi zinco del primer e DFT.
- Chalking finitura, rapida perdita lucido: causa tipica è uso in esterno C5 di finitura non resistente agli agenti atmosferici (es. finitura epossidica normale al posto di poliuretanica alifatica), degrado UV. Sostituire con finitura resistente e mantenerla in combinazione.
- Distacco tra strati: per intervallo di sovrapposizione tra intermedio e finitura oltre il permesso, o ricopertura prima dell'asciugatura superficiale, eseguire rigorosamente l'intervallo di ricopertura del TDS.
Questi guasti non sono per lo più "vernice cattiva", ma "un anello del sistema o dell'applicazione non rispettato", confermando ancora che l'anticorrosione pesante è un sistema, se un solo anello cede tutto è vano.
Domande frequenti
Q: Perché "zinco ≥80% film secco" nella vernice di fondo epossidica ricca di zinco è la soglia chiave?
A: La protezione catodica dipende dalla formazione di rete conduttiva tra polvere di zinco e acciaio e dalla corrosione prioritaria dello zinco. Il dossier di ricerca (TDS_MSDS_RESEARCH.md sezione 2 punto 6) indica che il contenuto di zinco deve essere ≥80% in massa nel film secco per fornire stabile protezione catodica; sotto tale proporzione i granuli di zinco possono non essere connessi, l'effetto anodo sacrificale si indebolisce o fallisce.
Q: Cosa differenzia primer ricchi di zinco con VOC ~300 g/L e 134 g/L?
A: La differenza è principalmente contenuto solido e conformità ambientale. Prodotto convenzionale come TEKNOZINC 3480 SE circa 300 g/L; ultra-alto solido come Barrier 80 UHS solidi in peso 95%, VOC solo 134 g/L (secondo GB 30981 / GB/T 34682). Quest'ultimo si adatta ai limiti GB 30981-2020, più favorevole a ventilazione e emissioni, ma entrambi soddisfano il minimo zinco ≥80% film secco per protezione catodica.
Q: Si può consegnare il primer ricco di zinco con una sola mano?
A: Non consigliato. ISO 12944 enfatizza la combinazione di sistema, una sola mano di primer ha spessore limitato e lo zinco si consuma nel tempo, senza finitura la lunga durata è insufficiente. Anche se il prodotto dice "resistente anche senza finitura", per C5 a lunga vita si consiglia intermedio epossidico a micaceo e finitura resistente per combinazione completa.
Q: Come scegliere tra combinazione epossidica ricca di zinco e vernice antiruggine alchidica?
A: In base al grado di corrosione. C2–C3 leggera, budget sensibile, comodità applicativa: vernice alchidica (circa 500 h nebbia salina, soddisfa C3) ancora usabile; C4–C5 pesante (stabilimento, ponte, porto, piattaforma offshore) obbligatoria la combinazione epossidica ricca di zinco, altrimenti divario di vita e affidabilità evidente.
Q: Come agisce la "barriera" della vernice intermedia epossidica a micaceo di ferro?
A: Le scaglie di ossido di ferro micaceo si dispongono parallele e sovrapposte nel film, acqua, ossigeno e cloruri per penetrarlo devono percorrere un cammino tortuoso, allungando molto la diffusione (TDS_MSDS_RESEARCH.md sezione 2 punto 6), riducendo il tasso di arrivo dei corrosivi all'acciaio: effetto barriera lamellare.
Q: Perché in applicazione la temperatura del substrato deve superare di 3℃ il punto di rugiada?
A: Se la temperatura è inferiore o vicina al punto di rugiada, l'umidità condensa in film d'acqua sull'acciaio, causando perdita adesione e bolle/ruggine precoci. Il dossier (sezione 2 punto 5) pone "temperatura substrato >3℃ sopra il punto di rugiada" come condizione ambientale rigida per epossidici.
Q: A che grado sabbiare la preparazione superficiale?
A: Acciaio al carbonio si consiglia Sa 2½ (ISO 8501-1), requisito comune ISO 12944 pesante; minimo St 2 (es. requisito minimo Jotacote Universal N10, TDS_MSDS_RESEARCH.md sezione 2 punto 1). Più basso il grado, maggiore rischio contaminazione interfaccia e difficile conduzione catodica.
Q: Cosa succede se sbaglio il rapporto di miscelazione del primer epossidico ricco di zinco?
A: Con A:B = 5:1 (volume) di TEKNOZINC 3480 SE, indurente troppo o poco rompe la densità di reticolazione epossidica, causando film molle, peggiorata resistenza chimica o cure insufficiente. Bicomponente deve seguire rigorosamente il TDS e maturare bene.
Domanda: In ambiente C5, scegliere uno zincante normale o uno zincante ad altissimo contenuto solido?
Risposta: Sotto il profilo delle prestazioni, entrambi possono soddisfare la protezione catodica, quindi entrambi sono accettabili; tuttavia, dal punto di vista della conformità VOC e dell'ecocompatibilità in fase di applicazione, un prodotto ad altissimo contenuto solido (come il Barrier 80 UHS con solidi in peso al 95% e VOC di 134 g/L) è preferibile, e soddisfa comunque i requisiti di composizione della ISO 12944-5 raggiungendo in C5 una durabilità "molto alta", rappresentando una scelta più prudente.
Domanda: Se il primer garantisce già la protezione catodica, perché la finitura deve essere resistente agli agenti atmosferici?
Risposta: La protezione catodica si realizza tramite il consumo dello zinco; con esposizione prolungata, la finitura rallenta il tasso di consumo dello strato di zinco, resiste ai raggi UV e alle piogge acide, prolungando la vita utile complessiva. La finitura è l'ultimo anello del "proteggere lo strato protettivo" e non dovrebbe essere omessa in un progetto di lunga durata.
Letture supplementari
- Criteri di scelta tra rivestimento industriale a base d'acqua e a solvente —— Dalla prospettiva dell'ecocompatibilità e delle prestazioni, il posizionamento del sistema epossidico/zincante nell'intera verniciatura.
- Quando scegliere ancora una vernice a solvente —— Comprendere l'irreperibilità del sistema epossidico a solvente in scenari di forte anticorrosione.
- Confronto di adesione tra vernice a base d'acqua e vernice a solvente —— Lettura correlata: comportamento adesivo di diversi sistemi di formazione del film su substrati metallici.