Im Bereich der schweren Korrosionsschutzbeschichtung gibt es eine nahezu branchenweite Übereinkunft: als Grundierung epoxyzinkreiche Grundierung, als Verstärkung und Barriere epoxyhaltige Rostschutzfarbe (meist epoxyhaltige Glimmerrostschutz-Zwischenbeschichtung) und darüber eine Epoxid- oder Polyurethan-Decklack. Der Grund, warum diese ”Grundierung + Zwischen + Deck”-Kombination bei anspruchsvollen Bedingungen wie Brücken, Offshore-Plattformen, petrochemischen Tanks und Strommasten weit verbreitet ist, liegt darin, dass sie gleichzeitig zwei Korrosionsschutzmechanismen verwirklicht – den kathodischen Schutz der zinkreichen Grundierung und die physikalische Barriere der nachfolgenden Beschichtungsschichten. Wenn Nutzer fragen ”Welche Farbe sollte man für schweren Korrosionsschutz wählen”, fällt die Antwort meist auf dieses System.
Als Lieferant für Industrie-Schutzbeschichtungen hat Kexin New Materials (kexinMaterials) gereifte Erfahrung in den Zusammenstellungsrezepturen und Applikationsverfahren von epoxyzinkreicher Grundierung, epoxyhaltiger Glimmerrost-Zwischenbeschichtung und Epoxid-Polyurethan-Decklack. Dieser Artikel erklärt anhand realer technischer Daten (Werte stammen aus öffentlichen TDS und Forschungsarchiven, mit Quellenangabe) systematisch: worauf die epoxyzinkreiche Grundierung als bevorzugte Wahl für schweren Korrosionsschutz beruht, wie sie mit der epoxyhaltigen Rostschutz-Zwischenbeschichtung synergiert und worin sie dem traditionellen Alkyd-Rostschutzsystem überlegen ist. Wenn Sie gerade ein Beschichtungsdesign für ein konkretes Stahlbauprojekt erstellen, können Sie auch unseren Leitfaden zur Auswahl von Industrie-Schutzbeschichtungen konsultieren, um je nach Korrosionsgrad die passende Lösung zu finden.
I. Warum schwerer Korrosionsschutz auf ”Kombination” und nicht auf ”Einzelprodukt” setzen muss
Das Wesen der Stahlkorrosion ist die elektrochemische Oxidation von Eisen unter gleichzeitiger Einwirkung von Wasser und Sauerstoff. Ein Lackfilm muss bei der Verzögerung dieses Prozesses mindestens einen von drei Schritten unterbrechen: Wasser, Sauerstoff und Ionen am Erreichen der Stahloberfläche hindern (Barriere), die Stahloberfläche passivieren (Passivierung) oder ein reaktiveres Metall opfern lassen, um das Eisenbasis material zu schützen (kathodischer Schutz). Eine einzelne Beschichtung kann alle drei Aufgaben selten gleichzeitig perfekt erfüllen, daher entwickelte die Industrie-Schutzfarbe den Ansatz der ”geschichteten Kombination”.
Laut den im Forschungsarchiv zusammengefassten Kombination sgrundsätzen (TDS_MSDS_RESEARCH.md Abschnitt 2, Punkt 6) umfasst eine vollständige schwere Korrosionsschutzkombination normalerweise:
- Grundierung: verantwortlich für Korrosionsschutz und Haftung, zinkreiche Grundierung bietet zusätzlich kathodischen Schutz;
- Zwischenbeschichtung: verantwortlich für Verstärkung und Barriere, epoxyhaltige Glimmerrost-Zwischenbeschichtung verlängert durch Schuppen den Diffusionsweg der Korrosionsmedien;
- Decklack: verantwortlich für Wetterbeständigkeit und Dekoration, widersteht UV-Strahlung, saurem Regen und mechaniellem Abrieb.
Diese Arbeitsteilung lässt jede Schicht nur das tun, was sie am besten kann, wodurch die Gesamtschutzlebensdauer die einer beliebigen Einzelschicht weit übersteigt. Im Folgenden wird zunächst der kritischste Bereich, die Grundierung, zerlegt.
II. Epoxyzinkreiche Grundierung: Kathodischer Schutz durch ”Zinkopfer”
Die Kernidee der zinkreichen Grundierung ist nicht, Wasser mit dem Lackfilm zu blockieren, sondern durch den hohen Zinkpulveranteil im Film bei Kontakt von Stahloberfläche mit Wasser und Sauerstoff ”vorrangig korrodiert zu werden”. Das Standardelektrodenpotential von Zink ist negativer als das von Eisen; sobald ein Korrosionselement entsteht, löst sich Zink als Anode bevorzugt auf (Opferanode), während das Eisenbasis material geschützt wird. Dies ist der Mechanismus des ”kathodischen Schutzes” – er kann die Ausbreitung von Untergrundrost auch bei kleinen Filmbeschädigungen oder lokaler Fehlbeschichtung unterdrücken.
Das Forschungsarchiv (TDS_MSDS_RESEARCH.md Abschnitt 2, Punkte 4 und 6) gibt explizit an: Zinkpulver in der zinkreichen Grundierung muss ≥80 % Bezugsmasse des Trockenfilms erreichen, um stabilen kathodischen Schutz zu bieten – genau dies ist der Schlüsselschwellenwert für Design und Abnahme. Im Folgenden werden an zwei realen Produktdaten die technische Ebene der epoxyzinkreichen Grundierung verdeutlicht.
2.1 TEKNOZINC 3480 SE (hochfestkörperreiche epoxyzinkreiche Grundierung)
Laut Forschungsarchiv Abschnitt 2, Punkt 4 (TDS_MSDS_RESEARCH.md) lauten die Schlüsselparameter von Teknozinc 3480 SE:
- Typ: Zwei-Komponenten lösemittelhaltige epoxyzinkreiche Grundierung;
- Zinkgehalt (Trockenfilm) ≥80 % (Masse) – erfüllt die kritische Ratio für kathodischen Schutz;
- VOC ca. 300 g/L – entspricht üblichem lösemittelhaltigem Niveau;
- Mischverhältnis A:B = 5:1 (Volumen), muss frisch gemischt verwendet werden;
- Topfzeit 3 h (@23℃), staubtrocken 10 min, grifffest 15 min, vollständig gehärtet 7 d;
- Entspricht EN ISO 12944-5, als Grundierung für Polyurethan-/Epoxid-Systeme geeignet, auch ohne Decklack gewisse Wetterbeständigkeit.
Diese Daten zeigen: hoher Zinkgehalt bringt verlässlichen kathodischen Schutz, aber 300 g/L VOC bedeuten auch, dass es sich um ein traditionelles lösemittelhaltiges Produkt handelt, das in Regionen mit strengen Umweltgrenzwerten mit Applikations- und Emissionsmanagement kombiniert werden muss.
2.2 Jotun Barrier 80 UHS (ultrahochfestkörperreiche epoxyzinkreiche Grundierung)
Laut Forschungsarchiv Abschnitt 2, Punkt 3 (TDS_MSDS_RESEARCH.md) ist Barrier 80 UHS ein Vertreter höherer Umweltfreundlichkeit und Leistung:
- Zwei-Komponenten polyaminhärtende Epoxid, VOC-Massenanteil <10 %, Gewichtsfestkörper 95±2 %;
- VOC (GB 30981 / GB/T 34682): 134 g/L – weit unter üblicher zinkreicher Grundierung;
- Zinkpulver entspricht ASTM D520 Type II, erfüllt SSPC Paint 20 Klasse 2 und ISO 12944-5 Zusammensetzungsanforderungen;
- DFT (Trockenfilmdicke) 60–150 µm, theoretische Ergiebigkeit 14–5,6 m²/L;
- Korrosionsgrad: nach ISO 12944-6 getestet, in Umgebung C5 erreicht ”sehr hoch (VH)” Dauerhaftigkeit;
- Geeignet für Kohlenstoffstahl, Reparatur anorganischer Zinksilikat, abgenutzten verzinkten Stahl, einsetzbar in Korrosionsumgebungen bis CX.
Stellt man diese beiden Produkte nebeneinander, zeigt sich klar der Branchentrend: Während zinkreiche Grundierungen die Untergrenze des kathodischen Schutzes ”Zink ≥80 % Trockenfilm” halten, senken sie durch Ultra-Hochfestkörper den VOC von ca. 300 g/L auf 134 g/L, um Umweltgrenzwerten wie GB 30981-2020 zu entsprechen.
III. Epoxyhaltige Rostschutz-Zwischenbeschichtung: Glimmerrostschicht treibt ”Barriere” aufs Äußerste
Allein der kathodische Schutz der Grundierung reicht nicht. Mit der Zeit wird die Zinkschicht allmählich verbraucht, und die Filmdicke einer einzelnen Grundierung ist begrenzt; daher setzen schwere Korrosionsschutzsysteme über der zinkreichen Grundierung allgemein eine epoxyhaltige Rostschutz-Zwischenbeschichtung ein – am klassischsten ist die epoxyhaltige Eisenglimmer-Zwischenbeschichtung (Epoxy-Glimmerrostlack).
Das Forschungsarchiv (TDS_MSDS_RESEARCH.md Abschnitt 2, Punkt 6) benennt deren Mechanismus: Die Eisenglimmerschuppen der epoxyhaltigen Glimmerrost-Zwischenbeschichtung verlängern den Diffusionsweg der Korrosionsmedien. Eisenglimmer-Schuppen ordnen sich parallel im Film an und überlagern sich wie Dachziegel; Wasser, Sauerstoff und Chloridionen müssen bei der Penetration des Films einen gewundenen Kanal umgehen, wodurch der Eindringweg deutlich verlängert und die Barriereeffizienz stark erhöht wird.
3.1 Vernünftige Verteilung der Kombination sfilmdicken
Schwerer Korrosionsschutz bedeutet nicht ”je dicker der Lack, desto besser”, sondern die Filmdicken der Schichten müssen passen. Das Forschungsarchiv (TDS_MSDS_RESEARCH.md Abschnitt 2, Punkt 5) fasst die typischen Filmdicken der inländischen Epoxid-Polyurethan-Decklack-Kombination zusammen:
- Epoxyzinkreiche Grundierung: 70–80 µm (1 Schicht);
- Epoxy-Glimmerrost-Zwischenbeschichtung: 100–150 µm (1–2 Schichten);
- Epoxid-Polyurethan-Decklack: 100–120 µm (2 Schichten);
- Gesamtfilmdicke der Kombination typischerweise im Bereich 270–350 µm.
Diese Verteilung lässt ”kathodischen Schutz (Grund) + Verstärkung/Barriere (Mitte) + Wetterbeständigkeit/Dekoration (Deck)” ihre jeweiligen Rollen erfüllen. Zu beachten: Die Gesamtfilmdicke muss dem Designbereich von ISO 12944-5 für diesen Korrosionsgrad entsprechen; zu dick ist nicht nur Verschwendung, kann auch durch innere Spannungen zu Rissen führen.
3.2 Applikations- und Umgebungsanforderungen
Laut Forschungsarchiv Abschnitt 2, Punkt 5 lauten die Umgebungs- und Applikationsanforderungen für Epoxid-Kombinationen:
- Umgebungstemperatur 5–35℃, relative Feuchte ≤80 %, Untergrundtemperatur muss mindestens 3℃ über Taupunkt liegen;
- Vorzugsweise Airless-Hochdruckspritzen oder Luftspritzen, Pinseln/Rollen nur für kleine Flächenreparatur;
- Zwei-Komponenten-Systeme streng nach Mischverhältnis ansetzen und ausreichend reifen lassen, Material über Topfzeit (wie oben 3 h @23℃) verwerfen;
- Sicherheit: Decklack mit Isocyanat-Härter erfordert Belüftung sowie Atemschutzmaske, Schutzbrille und Chemikalienhandschuhe.
IV. Unterschied zum Alkyd-Rostschutzsystem: Warum schwerer Korrosionsschutz es nicht wählt
Um den Wert der epoxyzinkreichen Kombination zu verstehen, blickt man am besten von der Kehrseite – warum traditionelle Alkyd-Rostschutzfarbe bei schwerem Korrosionsschutz unzureichend ist. Das Forschungsarchiv (TDS_MSDS_RESEARCH.md Abschnitt 4, Punkte 1 und 4) beschreibt Alkyd-Rostschutzfarbe klar.
Alkyd-Rostschutzfarbe ist einkomponentig, bestehend aus Alkydharz mit Eisenrot/grauem Rostschutzpigment, Füllstoffen und 200# Lösebenzin, Trocknung durch Luftoxidationsvernetzung. Vorteile: gebrauchsfertig, günstig, Haftung akzeptabel; aber Einschränkungen ebenso deutlich: schlechte Lösemittel-/Säure-Laugen-Beständigkeit, langsame Trocknung, und inkompatibel mit starken Zwei-Komponenten-Lösemittelfarben. In Umgebungen wie C4–C5 mit hoher Feuchte und Salzgehalt reicht die Barriere dichtigkeit des Alkydfilms nicht aus und es fehlt kathodischer Schutz, weshalb die Lebensdauer oft sehr kurz ist. Selbst Würth Roststopp-Grundierung (Alkydbasis) erreicht laut Archiv Salzsprühtest ca. 500 h und nur Korrosionsgrad C3 ”hoch” nach ISO 12944 (TDS_MSDS_RESEARCH.md Abschnitt 4, Punkt 2) – der Abstand zur ”sehr hohen” Dauerhaftigkeit der zinkreichen Grundierung unter C5 ist offensichtlich.
Im Folgenden eine Gesamtübersicht der beiden Systeme:
| Vergleichsdimension | Epoxyzinkreiche Grundierung + Epoxid-Kombination | Alkyd-Rostschutzfarbsystem |
|---|---|---|
| Komponentenform | Zweikomponentig (Epoxid + Polyamin/Polyamid-Härter) | Einkomponentig (Alkydharz + Trockenstoff) |
| Korrosionsschutzmechanismus | Kathodischer Schutz (Zink ≥80 % Trockenfilm) + Barriere + Passivierung | Physikalische Barriere + Pigmentpassivierung, kein kathodischer Schutz |
| Zinkgehalt | Trockenfilm ≥80 % (z. B. TEKNOZINC 3480 SE) | Kein Zink oder nur geringe Mengen Rostschutzpigmente |
| Typischer VOC | ca. 300 g/L (konventionell) / 134 g/L (ultrahochfeststoffhaltig wie Barrier 80 UHS) | Enthält 200# Solventbenzin, gehört zu brennbaren organischen Emissionen (UN 1263) |
| Geeignete Korrosionsgrade | C4–C5 (sehr hoch), bis CX möglich | Allgemein bis C3 (hoch) |
| Salzsprühnebel-Verhalten | Bei C5 erreicht "sehr hoch" dauerhaft (ISO 12944-6) | ca. 500 h (C3-Stufe, z. B. Würth Roststopp-Grundierung) |
| Verträglichkeit mit stark lösemittelhaltigen Decklacken | Gut, kann als Grundierung für Polyurethan/Epoxid-Systeme dienen | Nicht verträglich mit zweikomponentigen stark lösemittelhaltigen Lacken |
| Trocknung/Aushärtung | Staubtrocken 10–15 min, vollständige Aushärtung ca. 7 d | Staubtrocken ≤5 h, durchgetrocknet ≤24 h, insgesamt eher langsam |
| Typische Verwendung | Brücken, Offshore-Plattformen, Tanks, schwere Stahlkonstruktionen | Allgemeine Stahlkonstruktionen, Transportgrundierung, leichter Schutz |
Diese Tabelle zeigt: In Szenarien mit leichtem Korrosionsschutz (C2–C3) hat Alkydlack aufgrund von Wirtschaftlichkeit und einfacher Verarbeitung nach wie vor seinen Nutzen; sobald man jedoch in C4–C5 mit starker Korrosion gelangt, ist die Epoxid-Zinkstaub-Beschichtung fast die einzig sichere technische Lösung.
Fünf. Einordnung im ISO 12944-System: Das Rückgrat für C4–C5
Wer über schweren Korrosionsschutz spricht, kommt an der ISO 12944-2018 Normenreihe für Korrosionsschutz von Stahlbauten nicht vorbei. Sie teilt die Korrosionsumgebungen von niedrig nach hoch in C2 (niedrig), C3 (mittel), C4 (hoch), C5 (sehr hoch) und CX (extrem, offshore) ein und gibt die Auslegungsprinzipien für Beschichtungssysteme in den jeweiligen Stufen an (gemäß Abschnitt 1 Allgemeine Normen-Tabelle des Forschungsarchivs). Die Stellung von Epoxid-Zinkstaub-Grundierung darin lässt sich wie folgt verstehen:
- C4 (hoch): Wie Industrieanlagen, küstennahe Stadtgebäude; Zinkstaub-Grundierung + Epoxid-Zwischenbeschichtung + Decklack ist der Mainstream und bietet langfristigen Schutz;
- C5 (sehr hoch): Wie Offshore-Plattformen, Brücken, Hafenmaschinen; Zinkstaub-Grundierung ist fast zwingend – genau dies ist das Szenario, in dem Produkte wie Barrier 80 UHS im ISO 12944-6 Test die Dauerhaftigkeitsstufe "sehr hoch (VH)" erreichen;
- CX (extrem): Offshore, Spritzwasserzone und andere extreme Umgebungen; in Korrosionsumgebungen unter CX (gemäß Barrier 80 UHS Anwendungshinweis) bleibt das Zinkstaub-System das Gerüst, oft kombiniert mit höherer Schichtdicke und Spezialdecklacken.
Es ist erwähnenswert, dass ISO 12944 das "System" und nicht das "Einzelprodukt" betont: Derselbe Zinkstaub-Grundierungslack kann bei falscher Kombination von Zwischen- und Decklack die Gesamtlebensdauer dennoch mindern. Dies ist auch der Grund, warum in der Praxis fast nie direkt "nur eine Schicht Zinkstaub" aufgetragen und abgeliefert wird.
Sechs. Auswahltafel für schweren Korrosionsschutz: System nach Korrosionsgrad und Bedingungen wählen
Die vorherigen Mechanismen, Daten und Normen in eine ausführbare Ebene überführen, ergibt eine Vergleichstabelle für die technische Auswahl. Die "empfohlenen Kombinationen" in der Tabelle basieren auf dem im Forschungsarchiv zusammengefassten "Grund + Zwischen + Deck"-Prinzip und echten Produktparametern.
| Korrosionsgrad / Bedingung | Empfohlene Grundierung | Zwischenbeschichtung | Decklack | Referenzschichtdicke (Grund/Zwischen/Deck) | Wesentliche Grundlage |
|---|---|---|---|---|---|
| C3 allgemeine Industrie/Innen- und Außenstahlbau | Alkyd- oder Epoxid-Rostschutzgrundierung | optional | Alkyd/Polyurethan-Decklack | — | Alkyd erreicht C3 (Würth Roststopp-Grundierung ca. 500 h Salzsprühnebel) |
| C4 hohe Korrosion (Anlagen, küstennahe Städte) | Epoxid-Zinkstaub-Grundierung (Zink ≥80 % Trockenfilm) | Epoxid-Glimmerzwischenbeschichtung | Epoxid/Polyurethan-Decklack | 70–80 / 100–150 / 100–120 µm | Kathodischer Schutz + Barriere, ISO 12944 |
| C5 sehr hoch (Brücken, Häfen, Plattformen) | Epoxid-Zinkstaub-Grundierung (bevorzugt ultrahochfeststoffhaltig wie Barrier 80 UHS, VOC 134 g/L) | Epoxid-Glimmerzwischenbeschichtung | aliphatischer Polyurethan-Decklack (wetterbeständig) | 60–150 / 100–150 / 100–120 µm | "Sehr hoch" dauerhaft bei C5 (ISO 12944-6) |
| CX extrem (Offshore-Spritzwasserzone) | Epoxid-Zinkstaub-Grundierung + ggf. anorganische Zinksilikat-Grundierung | verdickte Epoxid-Glimmerzwischenbeschichtung | hoch wetterbeständiger Decklack | nach ISO 12944-5 ausgelegt | Mehrschicht-Barriere, Langzeitauslegung |
| Gebiete mit strenger Umweltkontrolle | Ultrahochfeststoffhaltige Epoxid-Zinkstaub-Grundierung (Gewichtsfeststoff 95 %, VOC 134 g/L) | Hochfeststoffhaltige Epoxid-Zwischenbeschichtung | Hochfeststoffhaltiger Decklack | gemäß Produkt-TDS | Erfüllt GB 30981-2020 VOC-Grenzwerte |
Kexin New Materials (kexinMaterials) empfiehlt: Für Szenarien C5 und höher bevorzugt ultrahochfeststoffhaltige Zinkstaub-Grundierung wählen (z. B. Gewichtsfeststoff 95 %, VOC 134 g/L Klasse), um sowohl die Untergrenze von Zink ≥80 % Trockenfilm für kathodischen Schutz zu halten als auch VOC innerhalb der Umweltgrenzwerte zu drücken – eine realistische Wahl, die Leistung und Konformität vereint. Falls Ihr Projekt weitere Anforderungen an Wasserbasierung und geruchsarme Verarbeitung stellt, kann zudem der Ansatz zur Wahl zwischen wasserverdünnbarer Industriebeschichtung und lösemittelhaltiger Farbe für eine Gesamtabwägung herangezogen werden.
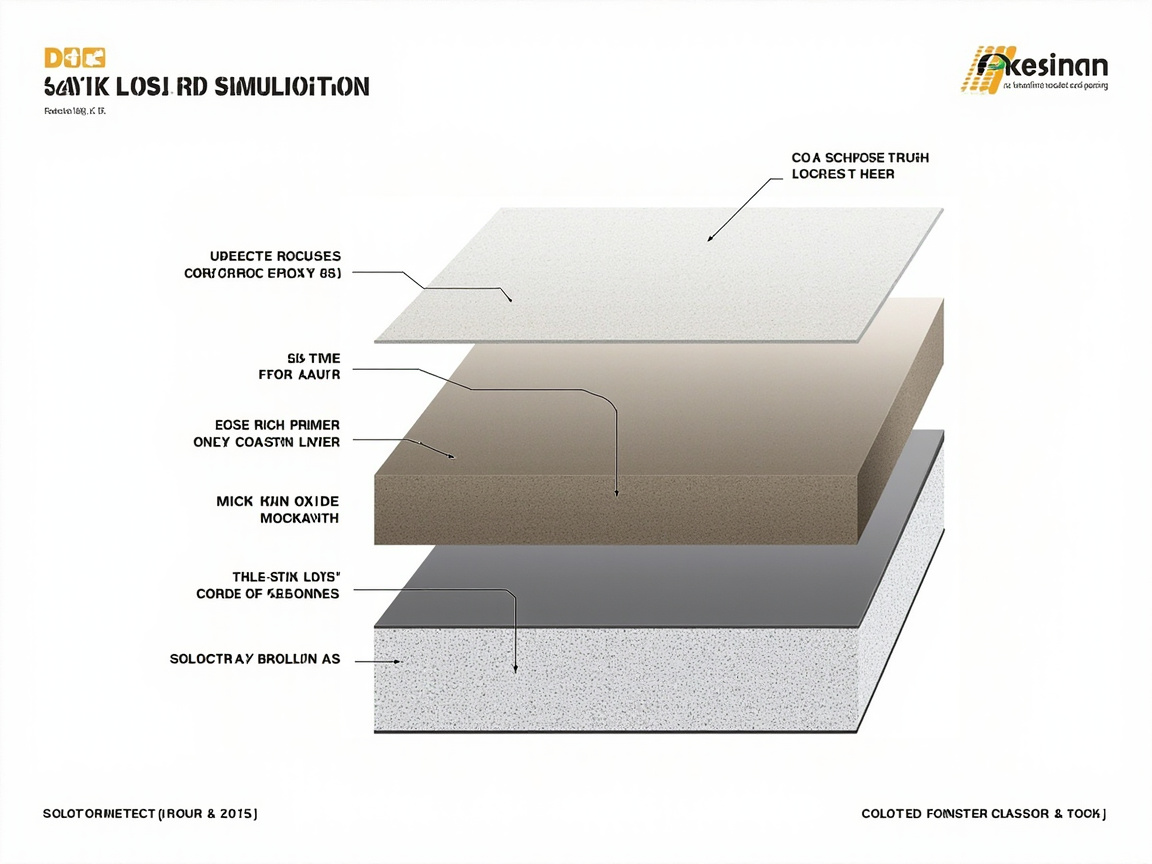
Sieben. Schlüsselpunkte der Ausführung und häufige Irrtümer
Auch bei richtiger Systemwahl kann eine fehlerhafte Ausführung die Schutzlebensdauer zerstören. Basierend auf dem Forschungsarchiv folgen einige der am häufigsten übersehenen Punkte:
- Oberflächenvorbehandlung ist Voraussetzung: Der kathodische Schutz der Zinkstaub-Grundierung hängt von der Leitverbindung zwischen Zinkpulver und Stahloberfläche ab; sind Öl, alte Farbe oder Zunder nicht entfernt, wird die Zinkschicht von der Eisenbasis getrennt und der Schutz wirkt nicht. Für Kohlenstahl wird Strahlen auf Sa 2½ (ISO 8501-1) empfohlen, mindestens St 2 (gemäß Jotacote Universal N10 Oberflächenvorbehandlungsanforderungen, TDS_MSDS_RESEARCH.md Abschnitt 2 Punkt 1).
- Taupunktkontrolle nicht weglassen: Die Untergrundtemperatur muss mindestens 3 °C über dem Taupunkt liegen, sonst führt Kondenswasser unter dem Film zu Adhäsionsverlust und früher Korrosion.
- Mischverhältnis muss exakt sein: Am Beispiel TEKNOZINC 3480 SE beträgt A:B = 5:1 (Volumen); Abweichungen beim Härter beeinflussen direkt Vernetzungsdichte und Endleistung.
- Schichtdicke nicht einfach möglichst dick: Die Gesamtschichtdicke sollte im Auslegungsbereich von ISO 12944-5 liegen; zu dick birgt Rissrisiko, zu dünn reicht die Barriere nicht.
- Decklack nicht weglassen: Selbst wenn die Zinkstaub-Grundierung "ohne Decklack wetterbeständig" ist (wie bei TEKNOZINC 3480 SE beschrieben), ist im C5-Langzeitdesign zur Sicherheit weiterhin ein Decklack ratsam, um den Zinkverbrauch zu verlangsamen.
Acht. Zum Schluss: Die Logik der bevorzugten Kombination für schweren Korrosionsschutz
Zurück zur Frage zu Beginn des Artikels – warum sind Epoxid-Rostschutzfarbe und Zinkstaub-Grundierung die erste Wahl für schweren Korrosionsschutz? Die Antwort ist nicht geheimnisvoll: Sie löst durch "kathodischen Schutz der Zinkstaub-Grundierung" den Dauerschutz bei lokalen Defekten, verlängert durch "plättchenförmige Barriere der Epoxid-Glimmerzwischenbeschichtung" den Weg der Korrosionsmedien und wehrt mit dem "wetterbeständigen Decklack" äußere Angriffe ab – drei Schichten mit je eigener Funktion, die sich ergänzen. Gegenüber dem Alkyd-Rostschutzsystem bietet sie bei C4–C5 im Salzsprühnebel-Verhalten, der Alterungsbeständigkeit und der Systemverträglichkeit einen generationsbedingten Vorteil.
In der Praxis ist der Erfolg der schweren Korrosionsbeschichtung grundlegend gesichert, wenn diese vier Dinge stimmen: "Zink ≥80 % Trockenfilm, VOC konform, passende System-Schichtdicke, ordnungsgemäße Oberflächenvorbehandlung". Zum Abwägen von ölhaltiger Farbe und wasserverdünnbarem System in weiteren Szenarien kann zusätzlich Wann ölhaltige Beschichtung noch zu wählen ist gelesen werden, um ein umfassenderes Urteil zu Verarbeitung und Leistungsgrenzen zu erhalten.
Sieben. Prüfung und Abnahme des Systems: "Ordentlich ausgeführt" quantifizieren
Nach der Systemwahl muss in der Praxis mittels Normen quantifiziert werden, ob "ordentlich ausgeführt" wurde, um Abnahme nach Gefühl zu vermeiden. Abschnitt 1 des Forschungsarchivs (allgemeine Prüfnormen und Beurteilung) liefert direkt verwendbare Grundlagen:
- Haftfestigkeit (Gitterschnitt): Nach GB/T 9286-1998, ISO 2409, ASTM D3359, Bewertung 0–5 Stufen, wobei Stufe 0/1 als exzellent gilt (Abfall ≤5 %)。Epoxidharz-Systeme auf sauberem Strahlreinigungsuntergrund erreichen normalerweise die Stufe 0, was der grundlegendste Indikator für eine erfolgreiche Kombination ist.
- Neutraler Salzsprühtest:Gemäß GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, üblicherweise 500 h keine Blasenbildung, einseitige Korrosion ≤1–2 mm;Hochleistungs-Korrosionsschutzsysteme können 1000–3000 h erreichen. Produkte wie Barrier 80 UHS erzielen unter C5 gemäß ISO 12944-6 eine Haltbarkeit „sehr hoch (VH)“ und werden genau durch diese langzyklischen Salzsprühtests im Nachgang verifiziert.
- Trockenfilmdicke DFT:Muss mit einem magnetischen Schichtdickenmessgerät nach ISO 19840 u. a. an mehreren Punkten gemessen werden, um sicherzustellen, dass Grundierung/Zwischenbeschichtung/Decklack jeweils im Konstruktionsbereich liegen (z. B. Grundierung 70–80 µm, Zwischenbeschichtung 100–150 µm, Decklack 100–120 µm); die Gesamtschichtdicke darf weder unter die untere Konstruktionsgrenze (unzureichende Barriere) noch über die obere Grenze (Rissbildung durch innere Spannung) hinausgehen.
- Verifikation des Zinkgehalts:Die Abnahme von zinkreichen Grundierungen erfolgt meist auf Basis der Zusammensetzungsanforderungen von ISO 12944-5, um sicherzustellen, dass Trockenfilmzink ≥80 % (Masse) beträgt; das Zinkpulver selbst muss ASTM D520 Type II entsprechen (z. B. Barrier 80 UHS, TDS_MSDS_RESEARCH.md Abschnitt 2 Punkt 3).
- VOC-Konformität:Industrielle Schutzbeschichtungen unterliegen GB 30981-2020, VOC-Bestimmung nach GB/T 23985, GB/T 23986 (GC-MS) oder ISO 11890, ISO 17895. Hochfestkörperprodukte mit VOC 134 g/L werden in diesem Rahmen verifiziert.
Werden diese Punkte in das Ausführungs- und Abnahmeprotokoll aufgenommen, wird ein Hochleistungs-Korrosionsschutzsystem nicht einfach als „fertig = qualifiziert“ betrachtet.
Acht. Lebensdauer und Ökonomie: Warum sich Hochleistungs-Korrosionsschutz lohnt
Viele Bauherren hadern bei der Erstinvestition damit, wie viel teurer eine epoxidzinkreiche Kombination im Vergleich zu Alkyd ist. Aber Korrosionsschutz ist ein Problem der „Lebenszykluskosten“, nicht der „Einzelpreis pro Quadratmeter“. Die Logikkette lautet: Alkyd-Systeme haben unter C4–C5 eine kurze Lebensdauer und häufige Nachbesserungen; jede Nachbesserung erfordert Produktionsstopp, Entrostung und erneutes Beschichten, wobei die kumulierten Arbeits- und Stillstandsverluste die anfänglich gesparten Farbkosten bei weitem übersteigen; die epoxidzinkreiche Kombination hat zwar höhere Material- und Strahlreinigungskosten pro Quadratmeter, verlängert aber den Hauptinstandsetzungszyklus um ein Mehrfaches, sodass die jährlichen Schutzkosten pro Einheit tatsächlich niedriger sind.
Das erklärt auch, warum ISO 12944 die „Haltbarkeitsdauer“ und nicht die „Anfangskosten“ als Systemauslegungsziel setzt – für C5-Umgebungen wird die Auslegungshaltbarkeit oft mit „sehr hoch (VH, ≥15 Jahre oder 25 Jahre)“ angegeben. Die richtige Kombination zu wählen, bedeutet mit einer einmaligen korrekten Investition über zehn Jahre Ruhe zu erhalten. Zur Unverzichtbarkeit von lösemittelhaltigen Systemen unter weiteren Betriebsbedingungen kann auch Wann weiterhin lösemittelhaltige Farben zu wählen sind für eine übergreifende Beurteilung herangezogen werden.
Neun. Lagerung, Mischen und Sicherheit: Die versteckte Hürde von Zwei-Komponenten-Systemen
Epoxidzinkreiche Grundierung ist ein Zwei-Komponenten-System; neben Auswahl und Verarbeitung entscheidet auch die Korrektheit von Lagerung und Mischung direkt über die Endleistung, wird vor Ort aber am leichtesten übersehen.
- Lagerbedingungen:Hauptmittel und Härter getrennt bei 5–35 ℃ lagern (gemäß Forschungsarchiv Abschnitt 2 Punkt 5 zu Lagerungsanforderungen für epoxid-polyurethan Decklack), Haltbarkeit oft 12 Monate, Gefrieren und hohe Temperaturen zur Vermeidung von Vorreaktionen vermeiden.
- Mischdisziplin:Streng nach A:B-Verhältnis abwiegen (z. B. TEKNOZINC 3480 SE 5:1 Volumenverhältnis), zuerst separat aufrühren, dann mischen und ausreichend reifen lassen, damit beide Komponenten gleichmäßig verteilt sind; Abweichungen im Verhältnis senken die Vernetzungsdichte direkt.
- Topfzeit-Management:Das gemischte Material muss innerhalb der Topfzeit aufgebraucht werden (z. B. oben genannte 3 h @23 ℃), bei Überschreitung vergelt es zu Gel und ist Ausschuss, darf nicht mit Wasser oder Lösemittel „gerettet“ werden.
- Sicherheitsschutz:Epoxidzinkreiche Grundierung besteht hauptsächlich aus Zinkpulver und Lösemitteln, bei der Verarbeitung sind Belüftung und Brandschutz nötig; der darauf folgende epoxid-polyurethan Decklack enthält Isocyanat-Härter, dessen Einatmen schädlich ist, es sind Atemschutzmaske, Schutzbrille und Chemikalienhandschuhe erforderlich (Forschungsarchiv Abschnitt 2 Punkt 5). Dies entspricht dem Sensibilisierungsrisiko von 2K-Klarlack für Kraftfahrzeuge mit HDI-Polyisocyanat – eine einmalige Isocyanat-Sensibilisierung ist irreversibel, die Spritzkonzentration kann das OSHA PEL (HDI PEL = 0,02 ppm) um das Zehnfache überschreiten, Atemschutz ist unverzichtbar.
Zehn. Typische Projekt-Kombinationen
Die vorgenannten Prinzipien auf drei vergleichbare reale Arbeitsbedingungskombinationen anwenden, damit sie direkt übernommen werden können:
- Stahlkastenträger einer Meeresbrücke (C5):Barrier 80 UHS hochfestkörperreiche Zinkgrundierung (Gewichtsfestkörper 95 %, VOC 134 g/L) 60–150 µm + Epoxid-Glimmerrostschutz-Zwischenbeschichtung 100–150 µm + aliphatischer Polyurethan-Decklack 100–120 µm. VOC wird durch Hochfestkörper gedrückt, C5 „sehr hoch“-Haltbarkeit durch Zink + Glimmer + wetterbeständigen Decklack erreicht.
- Außenwand von petrochemischen Tanks (C4):TEKNOZINC 3480 SE Zinkgrundierung (Zink ≥80 % Trockenfilm, VOC ca. 300 g/L) 70–80 µm + Epoxid-Glimmerrostschutz-Zwischenbeschichtung 100–150 µm + Epoxid-Decklack. Konventionelle lösemittelhaltige Produkte noch akzeptabel, Fokus auf Zinkgehalt und Kombination-Schichtdicke.
- Allgemeine Werkstahlkonstruktion (C3):Alkyd- oder normale Epoxid-Rostschutzgrundierung ausreichend, keine Zinkgrundierung nötig, um Leistungsüberschuss und Kostenverschwendung zu vermeiden.
Diese drei Kombinationen veranschaulichen gemeinsam einen Satz – Korrosionsgrad bestimmt Kombinationsgrad, es gibt keine „eine Farbe für alle Bedingungen“.
Elf. Häufige Ausfallmodi und Fehlersuche
Auch bei korrekter Kombinationauslegung treten vor Ort einige typische Ausfälle auf; frühzeitige Erkennung ermöglicht rechtzeitiges Gegensteuern:
- Frühe Blasenbildung:Meist durch Taupunkt-Kontrollversagen (Basistemperatur nicht 3 ℃ über Taupunkt), verbleibende Ölrückstände oder lösliche Salze auf der Oberfläche, was zu osmotischen Blasen unter dem Film führt. Bei der Fehlersuche zuerst Taupunkt und Oberflächensalz messen, ggf. Entsalzung ergänzen.
- Schlechte Haftung, flächiges Abplatzen:Oft wegen unzureichender Oberflächenvorbereitung (nicht Sa 2½ erreicht oder knapp unter Mindestanforderung St 2), alte Farbe oder Zunder nicht vollständig entfernt, sodass Zinkschicht und Stahlfläche nicht wirklich leitend verbunden sind. Hier muss neu gestrahlt werden, durch Überstreichen nicht lösbar.
- Lochfraß ab Kratzstellen ausbreitend:Deutet oft auf unzureichenden kathodischen Schutz oder Zinkgehalt unter 80 % Trockenfilm hin, Zinkgehaltsprüfung der Grundierung und DFT auf Konformität prüfen.
- Decklackkreidung, schneller Glanzverlust:Typische Ursache ist Einsatz eines nicht wetterbeständigen Decklacks im C5-Freien (z. B. normaler Epoxid-Decklack statt aliphatischem Polyurethan), Abbau unter UV. Auf wetterbeständigen Decklack wechseln und in Kombination beibehalten.
- Zwischenschicht-Abplatzen:Meist wegen Überschreitung des erlaubten Beschichtungsintervalls zwischen Zwischenbeschichtung und Decklack, oder Überstreichen bevor Vorgang nicht oberflächentrocken; strikt nach Produkt-TDS Überstreichintervall arbeiten.
Diese Ausfälle sind meist nicht „die Farbe an sich schlecht“, sondern „ein Glied des Systems oder der Verarbeitung nicht eingehalten“, was erneut belegt: Hochleistungs-Korrosionsschutz ist Systemtechnik, reißt ein einzelnes Glied, ist alle Mühe vergebens.
Häufige Fragen
Frage: Warum ist „Zink ≥80 % Trockenfilm“ in epoxidzinkreicher Grundierung der Schlüsselschwellenwert?
Antwort: Kathodischer Schutz stützt sich darauf, dass Zinkpulver mit der Stahlfläche ein leitendes Netz bildet und bevorzugt korrodiert. Das Forschungsarchiv (TDS_MSDS_RESEARCH.md Abschnitt 2 Punkt 6) weist darauf hin, dass der Zinkgehalt mindestens 80 % Trockenfilmmasse betragen muss, um stabilen kathodischen Schutz zu bieten; darunter sind Zinkpartikel möglicherweise nicht verbunden, Opferanoden-Effekt schwächt sich ab oder versagt.
Frage: Worin unterscheiden sich Zinkgrundierungen mit VOC ca. 300 g/L und 134 g/L?
Antwort: Hauptunterschied in Festkörpergehalt und Umweltkonformität. Konventionelles Produkt wie TEKNOZINC 3480 SE ca. 300 g/L; Hochfestkörperprodukt wie Barrier 80 UHS mit 95 % Gewichtsfestkörper und nur 134 g/L VOC (gemäß GB 30981 / GB/T 34682). Letzteres passt besser zu GB 30981-2020 Grenzwerten, freundlicher für Verarbeitungslüftung und Emission, aber die Zink ≥80 % Trockenfilm-Untergrenze für kathodischen Schutz erfüllen beide.
Frage: Kann Zinkgrundierung in nur einem Anstrich abgeliefert werden?
Antwort: Nicht empfohlen. ISO 12944 betont Systemkombination; einzelne Zinkgrundierung hat begrenzte Schichtdicke, Zinkschicht verbraucht sich mit der Zeit, ohne Decklack-Schutz unzureichend langlebig. Selbst wenn Produktangabe „ohne Decklack wetterbeständig“, bei C5-Langzeitauslegung weiterhin Epoxid-Glimmer-Zwischenbeschichtung und wetterbeständiger Decklack für vollständige Kombination empfohlen.
Frage: Wie wählt man zwischen epoxidzinkreicher Kombination und Alkyd-Rostschutzfarbe?
Antwort: Nach Korrosionsgrad. C2–C3 leichter Schutz, budgetempfindlich, verarbeitungsfreundlich – Alkyd-Rostschutzfarbe (ca. 500 h Salzsprüh, C3 erfüllend) noch nutzbar; C4–C5 starke Korrosion (Werksgelände, Brücken, Häfen, Offshore-Plattformen) muss epoxidzinkreiche Kombination, sonst deutliche Lebensdauer- und Zuverlässigkeitsunterschiede.
Frage: Wie wirkt die „Barriere“ der Epoxid-Glimmer-Zwischenbeschichtung?
Antwort: Glimmerrost-Schuppen ordnen sich parallel im Film, überlappen schichtenweise; Wasser, Sauerstoff, Chloridionen müssen bei Durchdringung Umwege über gewundene Kanäle nehmen, Diffusionspfad deutlich verlängert (TDS_MSDS_RESEARCH.md Abschnitt 2 Punkt 6), wodurch die Rate des Erreichens der Stahlfläche durch Korrosionsmedien stark gesenkt wird – das ist der Plättchen-Barriereeffekt.
Frage: Warum muss Basistemperatur bei Verarbeitung 3 ℃ über Taupunkt liegen?
Antwort: Liegt Basistemperatur unter oder nahe Taupunkt, kondensiert Luftfeuchte als Wasserfilm auf Stahlfläche, führt zu Haftungsverlust, früher Blasenbildung und Rost. Forschungsarchiv (Abschnitt 2 Punkt 5) führt „Basistemperatur 3 ℃ über Taupunkt“ als harte Umgebungsbedingung für Epoxid-Kombinationen auf.
Frage: Auf welche Strahlreinigungsstufe soll gestrahlt werden?
Antwort: Baustahl empfohlen Strahlen auf Sa 2½ (ISO 8501-1), übliche ISO 12944-Hochleistungsanforderung; Mindestens St 2 (z. B. Jotacote Universal N10 Mindestanforderung, TDS_MSDS_RESEARCH.md Abschnitt 2 Punkt 1). Niedrigere Stufe, höheres Grenzflächenkontaminationsrisiko, kathodische Leitfähigkeit schwerer sicherzustellen.
Frage: Was passiert bei falschem Mischverhältnis der epoxidzinkreichen Grundierung?
Antwort: Am Beispiel TEKNOZINC 3480 SE A:B = 5:1 (Volumen), zu viel oder zu wenig Härter zerstört Epoxid-Vernetzungsdichte, führt zu weichem Film, verminderter Chemikalienbeständigkeit oder unzureichender Aushärtung. Zwei-Komponenten-System muss strikt nach TDS abgewogen und ausreichend gereift werden.
Frage: In C5-Umgebung – sollte man herkömmlichen zinkreichen oder ultra-hochfeststoff zinkreichen Grundierung wählen?
Antwort: Aus der Sicht, dass beide die kathodische Schutzwirkung erfüllen können, sind beide akzeptabel; hinsichtlich VOC-Konformität und umweltfreundlicher Verarbeitung ist jedoch ultra-hochfeststoff (z. B. Barrier 80 UHS mit 95 % Feststoffgehalt nach Gewicht und 134 g/L VOC) vorzuziehen, und es erfüllt weiterhin die Zusammensetzungsanforderungen von ISO 12944-5 und erreicht in C5 die Dauerhaftigkeit „sehr hoch“, was die sicherere Wahl ist.
Frage: Wenn die Grundierung bereits kathodischen Schutz bietet, warum muss dann der Decklack wetterbeständig sein?
Antwort: Der kathodische Schutz wird durch den Verbrauch des Zinks erreicht; langfristiger Bewitterung ausgesetzt verlangsamt der Decklack die Verbrauchsrate der Zinkschicht, widersteht UV-Strahlung und saurem Regen und verlängert die Gesamtlebensdauer. Der Decklack ist das letzte Glied des „Schutzes der Schutzschicht“ und sollte in langlebigen Konstruktionen nicht weggelassen werden.
Erweiterte Lektüre
- Auswahlansätze für wasserverdünnbare Industriebeschichtung und lösemittelhaltige Beschichtung —— Die Positionierung von Epoxid-/zinkreichen Systemen in der Gesamtbeschichtung aus der Abwägung von Umweltfreundlichkeit und Leistung.
- Wann man dennoch lösemittelhaltige Farbe wählen sollte —— Das Unverzichtbare von lösemittelhaltigen Epoxidsystemen in schwer korrosionsgeschützten Szenarien verstehen.
- Vergleich der Haftung von wasserverdünnbarer Beschichtung und lösemittelhaltiger Farbe —— Zusatzlektüre: Haftungsverhalten verschiedener Filmbildungssysteme auf Metallsubstraten.