Automobil-OEM-Lack (OEM, Original Equipment Manufacturer) bezeichnet die komplette werksseitige Beschichtung, die in der Fahrzeugmontagefabrik nach dem Schweißen und Formen der Karosserie aufgebracht wird. Der größte Unterschied zum Reparaturlack des Aftermarket besteht darin: Die OEM-Beschichtung erfolgt auf einer Fließbandlinie mit festem Takt, kontrollierter Umgebung und nahezu vollautomatisch, wobei Schichtdicke, Farbe, Glanz und Haltbarkeit streng durch Engineering-Standards vorgegeben sind. Das Verständnis dieses Prozesses betrifft nicht nur „wie das Auto lackiert wird“, sondern hilft uns auch, die Materiallogik hinter Korrosionsschutz, Witterungsbeständigkeit und Aussehen von Fahrzeugen zu durchschauen. Als Materiallieferant für den Bereich Automobil und industrieller Schutz stellt Kexin New Materials (kexinMaterials) technisches Know-how in Elektrotauch-Zubehör, Zwischen- und Deckharzsystemen bereit; dieser Artikel gibt im Abschnitt zur Systemabstimmung auch umsetzbare Konzepte für die Zubehörplanung.
I. Was ist Automobil-OEM-Beschichtung: Eine „schichtweise gestapelte“ Fließbandlinie
Die Fahrzeugbeschichtung ist nicht einfach „eine Schicht Farbe sprühen“, sondern das Aufbringen mehrerer funktional völlig unterschiedlicher Beschichtungen in fester Reihenfolge auf das Karosserieblech (oder Aluminiumblech). Jede Schicht löst nur eine Art von Problem: manche übernehmen den Rostschutz, manche füllen aus, manche liefern die Farbe, manche sorgen für Glanz und Alterungsbeständigkeit. Die folgende Prozesskette ist das allgemeine Gerüst der meisten PKW-OEM-Linien:
- Vorbehandlung (Pre-treatment): Entfetten, Aktivieren, Phosphatieren/Zirconieren, um einen sauberen und haftfähigen Untergrund zu schaffen;
- Kathodische Elektrotauchlackierung (CED, Cathodic Electrodeposition): Die komplette Karosserie wird in das Elektrotauchbad getaucht, durch Strom wird eine gleichmäßige Grundierung abgeschieden;
- Zwischenbeschichtung (Primer / Surfacer): Spritzen der 2K-Grundierung, zum Ausfüllen, Steinschlagfestigkeit und Verbesserung der Zwischenschichthaftung;
- Basislack (Basecoat): Liefert Farbe und Metallic/Perleffekt;
- Klarlack (Clearcoat): Decklack, sorgt für Glanz, Witterungsbeständigkeit und Kratzfestigkeit;
- Einbrennen (Bake): Die einzelnen Beschichtungen vernetzen und härten in einem spezifischen Temperaturfenster aus.
Der Grund für das „vier- bis fünfschichtige Aufbringen“ liegt darin, dass eine einzelne Beschichtung nicht gleichzeitig die drei harten Kriterien Korrosionsschutz, Aussehen und Haltbarkeit erfüllen kann. Diese schichtweise „Grundierung–Zwischenschicht–Decklack“-Denkweise stimmt völlig mit der Zubehörlogik der industriellen Schutzfarbe „Grundierung + Zwischenbeschichtung + Decklack“ überein – dies wird später separat gegenübergestellt.
II. Vorbehandlung: Der Ausgangspunkt jeder Haftung
In der Beschichtungsbranche gibt es ein altes Sprichwort: „Sieben Teile Grund, drei Teile Deck“. Die Vorbehandlung bestimmt, ob alle nachfolgenden Beschichtungen halten. Die OEM-Vorbehandlung umfasst normalerweise folgende Schritte:
- Entfetten (Degreasing): Mit alkalischen oder neutralen Reinigern werden Stanzöle, Rostschutzöle und Fingerabdrücke entfernt, andernfalls käme es im Elektrotauchlack zu Kratern und Nadelstichen.
- Aktivieren (Activation): Auf der Stahloberfläche werden feine Aktivpunkte erzeugt, damit die nachfolgende Konversionsschicht feiner und gleichmäßiger kristallisiert.
- Phosphatieren / Zirconieren (Phosphating / Zirconium conversion): Das traditionelle Zinkphosphatieren bildet eine Zinkphosphat-Kristallschicht, die mikrorauhe Fläche und chemische Passivierung bietet; unter dem aktuellen Umwelttrend ersetzt zunehmend die nickel- und phosphatfreie Zirconium-(Keramik-)Dünnschichtbehandlung das traditionelle Phosphatieren, um Schwermetall- und Abwasserlast zu senken.
- Wässern und Spülen mit Reinwasser: Entfernen von Restflüssigkeit, um Verunreinigungen im Elektrotauchbad zu vermeiden.
Der Kernmechanismus der Vorbehandlung ist eine Doppelwirkung: physikalische Aufrauung (Vergrößerung der spezifischen Oberfläche, mechanischer Eingriff) und chemische Passivierung (Zinkphosphat etc. passiviert die Metalloberfläche und hemmt Frühkorrosion). Dies entspricht der „chemischen Passivierung (Zinkphosphat, Chromate)“ im Mechanismus von Rostschutzfarbe. Wichtig: Die Phosphatschicht ist sehr dünn (im Mikrometerbereich), sie ist nicht die Hauptkraft des Korrosionsschutzes, sondern eine Übergangsschicht, die „den Elektrotauchlack fest in das Stahlblech beißen lässt“.
III. Kathodische Elektrotauchlackierung (CED): Das Fundament des Fahrzeugkorrosionsschutzes
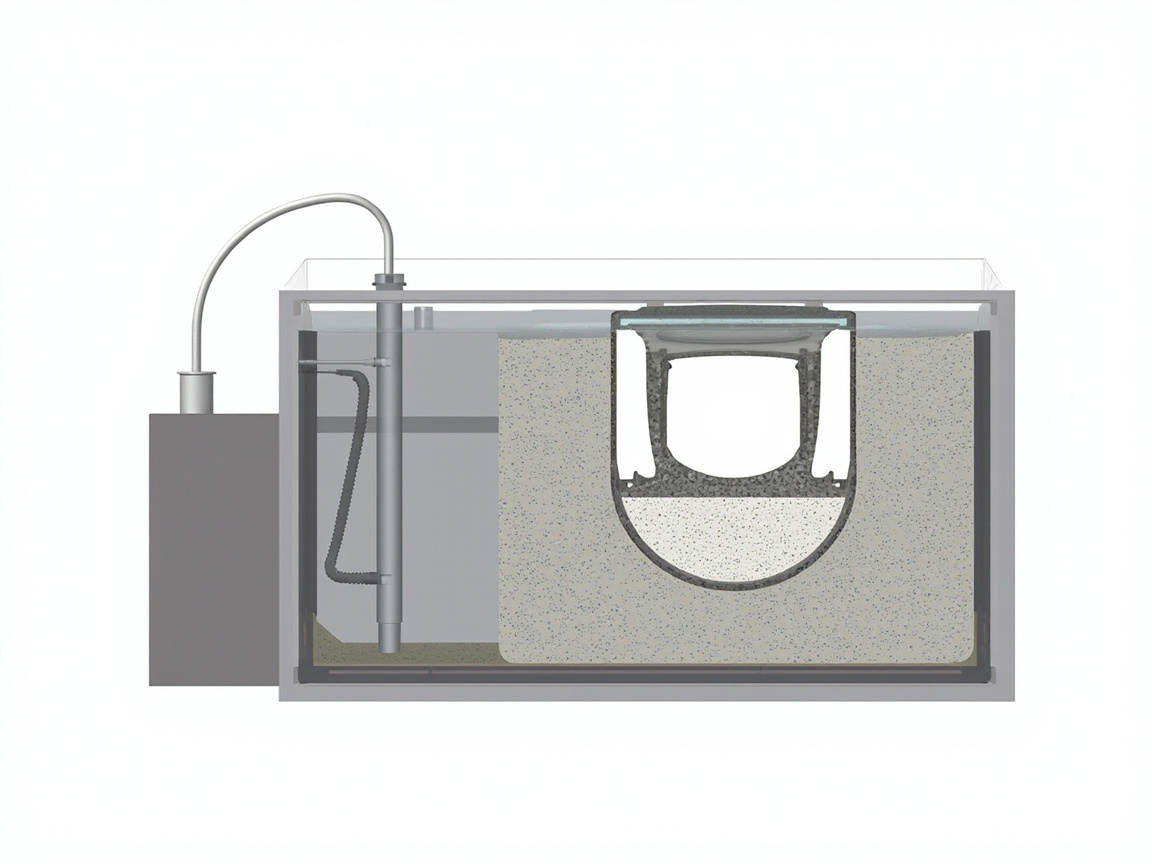
Die kathodische Elektrotauchlackierung ist die Kernprozessstufe der OEM-Beschichtung. Die Karosserie als gesamte Kathode wird in ein Bad mit negativ geladenen Beschichtungsharzen getaucht; nach Anlegen von Gleichstrom wandern die Harzpartikel zur Karosserie und lagern sich als Film ab, der dann eingebrennt vernetzt. Ihre Unersetzlichkeit liegt in der Badewannenwirkung (Throwing Power) – die Beschichtung „biegt um Ecken“ und gelangt in Hohlräume, Schweißnähte und Hohlkammern der Karosserie, die mit der Spritzpistole nie erreicht werden, und erreicht so einen gleichmäßigen Korrosionsschutz am gesamten Fahrzeug.
Laut Zusammenfassung der Forschungsunterlagen dieser Charge lauten die typischen CED-Prozessparameter:
| Elektrotauch-Prozessparameter | Typischer Bereich | Beschreibung |
|---|---|---|
| Spannung | 200–350 V | Spannung bestimmt Abscheiderate und Schichtdicke, zu hoch führt leicht zu Nadelstichen und rauer Oberfläche |
| Feststoffgehalt Bad | 15–20 % | Anteil von Harz+Pigment im Bad, zu niedrig ergibt dünnen Film, zu hoch verschlechtert Stabilität |
| pH-Wert Bad | 5.8–6.2 | Saurer Bereich hält Harzpartikel stabil dispergiert, Abweichung zerstört Elektrotauchzustand |
| Badtemperatur | 28–35 ℃ | Temperatur beeinflusst Abscheideeffizienz und Filmglätte, konstante Regelung nötig |
| Badewannenwirkung | Engineering-Kennzahl | Bestimmt Abdeckung von Hohlräumen, Schweißnähten etc., Kernvorteil von CED |
(Quelle der Parameter: Kapitel Automobillack in TDS_MSDS_RESEARCH.md dieser Charge „Elektrotauchparameter: Spannung 200–350 V, Feststoffgehalt Bad 15–20%, pH 5.8–6.2, Temperatur 28–35℃, Badewannenwirkung“.)
Diese Parameter sind nicht isoliert: pH und Feststoffgehalt bestimmen gemeinsam die Badstabilität, Temperatur und Spannung gemeinsam Abscheiderate und Schichtdickengleichmäßigkeit. Moderne Elektrotauchlacke mit hoher Badewannenwirkung bilden im Bereich 200–350 V stabilen Film, sodass auch stark abgeschirmte Bereiche der Karosserie ausreichend Korrosionsschutz erhalten – was die Reparaturverfahren des Aftermarket kaum erreichen: Reparatur erfolgt nur an sichtbaren Außenflächen, Hohlräume müssen in der OEM-Phase einmalig abgedeckt sein.
Der Korrosionsschutzmechanismus des Elektrotauchgrundes ist im Wesen „Abschirmung + Haftung“: Der dichte Elektrotauchfilm trennt Wasser, Sauerstoff, Ionen vom Stahlblech. Erfordert das Fahrzeugdesign eine höhere Lebensdauer, kann über der Elektrotauchschicht noch eine zinkreiche oder epoxidhaltige Verstärkungsgrundierung aufgebracht werden, dies gehört jedoch bereits zum Bereich spezieller Korrosionsschutzfahrzeuge (z. B. Chassisteile).
IV. Zwischenbeschichtung (2K-Grundierung): Die „Füllschicht“ zwischen den Ebenen
Nach dem Elektrotauch und vor dem Basislack liegt die Zwischenbeschichtung (Primer Surfacer, umgangssprachlich Zwischenbeschichtung, 2K-Grundierung), die leicht vom Endverbraucher übersehen wird, aber entscheidend für die finale Qualität ist. Sie übernimmt vier Aufgaben:
- Ausfüllen (Fill): Die Elektrotauchschicht ist gleichmäßig, aber dünn; feine Unebenheiten und Schleifspuren am Karosserieblech müssen durch die Zwischenbeschichtung geglättet werden, sonst scheinen sie im Decklack als „Orangenhaut“ oder „Stufe“ durch.
- Verdicken und Steinschlagfestigkeit (Stone-chip resistance): Der Aufprall von Steinen und Sand im Fahrbetrieb verbraucht hauptsächlich die Energie der Zwischenbeschichtung und schützt Basislack und Elektrotauch vor Durchschlag.
- Zwischenschichthaftung verbessern: Brückt die Kompatibilität zwischen Elektrotauch (Epoxid/Polyurethan) und Basislack (meist Acryl).
- Gleichmäßiger Untergrund für Farbe: Liefert dem Basislack einen einheitlichen Reflexionsuntergrund, verhindert Fleckenbildung in verschiedenen Bereichen.
Mechanistisch betrachtet ist die Zwischenbeschichtung eng verwandt mit der Epoxid-Glimmerzwischenbeschichtung der industriellen Schutzfarbe: Letztere verlängert durch Glimmeroxid-Eisen-Schuppen den Diffusionsweg korrosiver Medien (Abschirmung), die Zwischenbeschichtung erreicht Füllen+Abschirmung durch Füllstoff- und Harzdesign. Beide verkörpern das Zubehörprinzip „Zwischenschicht verdickt und blockiert“. Dies erklärt, warum Ingenieure in schweren Korrosionsschutz-Industriesystemen „Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Abschirmung) + Decklack (Witterung/Dekor)“ als eiserne Regel sehen – die OEM-Beschichtung trägt diese Regel nur aufs Fließband.
Die Zwischenbeschichtung wird meist elektrostatisch oder per Roboter gesprüht, Schichtdicke höher als Elektrotauch, niedriger als Klarlack; nach Applikation muss in den Trockenofen zur Härtung, dann geschliffen und in den Basislack-Prozess übergeben.
V. Basislack (Basecoat): Träger von Farbe und Effekt
Der Basislack ist die „mit bloßem Auge sichtbare Farbschicht“, sie bestimmt, welche Farbe und welcher Effekt dem Verbraucher als Erstes auffallen. Nach Effekt unterteilt in drei Klassen:
- Uni-Lack (Solid / 1K Vollton): Pigmente gleichmäßig dispergiert, Front- und Seitenansicht gleichfarbig, z. B. einfaches Weiß, Rot, Schwarz.
- Metallic-Lack (Metallic): Zugabe von Aluminiumflakes (Aluminium flake) in den Farblack, Lichtreflexion an Aluplättchen erzeugt funkelndes Metalleffekt.
- Perllack / Glimmerlack (Pearl / Mica): Zugabe von Glimmerplättchen oder Perleffekt-Pigmenten, je nach Blickwinkel mehrschichtige Farbverschiebung.
Laut Forschungsunterlagen stammt der visuelle Effekt von Metallic- und Perllack aus der winkelabhängigen Farbe der Alu-/Glimmerplättchen (flake orientation Steuerung) – die Ausrichtung der Pigmente (flach oder aufrecht, Anordnungsdichte) bestimmt direkt Funkelintensität und Farbtiefe. Genau hier liegt die technische Herausforderung der Basislack-Applikation: Sprühluftdruck, Pistolenabstand, Trockenzeit zwischen den Gängen beeinflussen die Plättchenausrichtung, was sich als „front hell, seit dunkel“ oder umgekehrt zeigt. Bei gleicher Rezeptur spritzt verschiedene Meister unterschiedliche Effekte – die Wurzel liegt meist in der flake orientation.
Es muss klargestellt werden: Die Basislackfarbe (insbesondere 1K-Basislackfarbe) weist selbst eine begrenzte Wetterbeständigkeit und Härte auf; sie liefert die „Farbe“, aber keinen „Schutz“ – die Schutzaufgabe übernimmt der darüberliegende Klarlack. Dies ist ein gemeinsames Strukturmerkmal von OEM- und Reparatursystemen.
Sechs. Klarlack (Clearcoat): Die Versiegelungsschicht für Glanz und Haltbarkeit
Der Klarlack ist eine transparente Deckschicht, die über die Basislackfarbe gesprüht wird und Folgendes bietet:
- Hoher Glanz und SpiegelEffekt: Der 60°-Glanzgrad hochwertiger Klarlacke kann über 85 GU erreichen (gemäß den allgemeinen Prüfstandards GB/T 9754, ISO 2813, ASTM D523);
- Wetterbeständig und UV-beständig: Zusatz von UV-Absorbern und HALS (hindered amine light stabilizers) verzögert die Alterung von Basislackfarbe und Substrat;
- Kratzfest und chemikalienbeständig: Widerstand gegen Autowäsche, Vogelkot, sauren Regen, Benzin usw.;
- Selbstheilung (bei einigen High-End-Produkten): Leichte Kratzer sind unter Wärme- oder chemischer Einwirkung reversibel.
OEM-Klarlacke sind meist Zweikomponenten-Acryl-Polyurethan (2K Acrylic Polyurethane), das durch die Vernetzungsreaktion von Acrylharz und Polyisocyanat (z. B. HDI-Typ) Härter entsteht. Der Filmbildungsmechanismus entspricht dem von Reparatur-2K-Klarlacken, der Hauptunterschied liegt in Applikationsweise und Festkörpergehalt. Zu Mischverhältnis, VOC und spezifischen TDS-Daten von 2K-Klarlacken findet sich in diesem Batch ein detaillierter Vergleich im Artikel zur Reparaturlack (auto-refinish-system); hier wird nicht weiter darauf eingegangen.
Dicke und Verlauf des Klarlacks bestimmen direkt, „ob Wassertropfen auf dem Fahrzeug rund abperlen und ob die Reflexion kontinuierlich ist“. Bei zu geringer Schichtdicke scheint der Untergrund durch und Kratzer entstehen leicht; bei zu hoher Dicke steigt das Risiko von Läufern und Nadelstichen. Der Klarlack ist der Bereich mit den meisten OEM-Aussehensstreitigkeiten und die Schicht, in der Material und Prozess am engsten gekoppelt sind.
Sieben. Einbrennhärtung: Die letzte Formgebung in der Fertigungsstraße
Nach jeder Spritzschicht muss in den Trockenofen (Oven) zur Vernetzungshärtung. Das Einbrennen in der OEM-Linie erfolgt kontinuierlich: Der Karosseriekörper hängt an der Förderkette und passiert nacheinander Aufheiz-, Halte- und Kühlzonen. Verschiedene Beschichtungen haben unterschiedliche Härtungsfenster, aber allgemein gilt:
- Die E-Schicht-Härtung erfolgt bei höherer Temperatur (meist im Bereich 160–180 °C, je nach Harzsystem), um Epoxid/Polyurethan vollständig zu vernetzen;
- Zwischenbeschichtung, pigmentierte Farbe und Klarlack werden meist bei mittlerer Temperatur gehärtet (ca. 130–150 °C), um Effizienz zu wahren und eine Verfärbung der Basislackfarbe durch Hitze zu vermeiden;
- Die Temperaturgleichmäßigkeit des Ofens und die Aufheizkurve bestimmen, ob die inneren Spannungen des Lackfilms gleichmäßig sind und ob Blasen entstehen.
(Hinweis: Die obigen Temperaturbereiche sind übliche Branchenwerte; maßgeblich sind die jeweiligen OEM-Prozesskarten.)
Das Wesen des Einbrennens ist thermische Härtungsvernetzung – für das 2K-Polyurethansystem handelt es sich um die Additionsreaktion von —NCO und —OH; für das Elektrotauch-Epoxidsystem um die Netzwerkbildung der aminausgehärteten Epoxidharze. Im Gegensatz zur Reparaturlack-Härtung bei Raumtemperatur oder Infrarot bietet das OEM-Einbrennen eine vollständigere und stabilere Vernetzung, weshalb die Werkslackierung in Haltbarkeit und Härte normalerweise besser ist als das Reparaturergebnis mit derselben Rezeptur.
Acht. Vergleichstabelle der OEM-Vier-Prozess-Schichtdicken und Funktionen
Die folgende Tabelle fasst die Kernpositionierung der einzelnen Schichten des OEM-Mehrfachsystems zusammen. Es ist anzumerken: Die genaue Schichtdicke (DFT) richtet sich nach den Engineering-Spezifikationen der jeweiligen OEM; die Tabelle gibt übliche Branchenbereiche an, um ein Rahmenverständnis dafür zu schaffen, „welches Problem jede Schicht löst“.
| Beschichtung | Hauptfunktion | Typische Filmbildung | Schlüsselleistungsaspekte | Anmerkung |
|---|---|---|---|---|
| Vorbehandlungsfilm | Reinigung und Passivierung des Substrats | Chemische Umwandlung (Phosphatierung/Keramisierung) | Gleichmäßige Kristalle, keine Verunreinigung | Sehr dünn, Ausgangspunkt der Haftung |
| Elektrotauchgrundierung (CED) | Korrosionsschutz des gesamten Fahrzeugs, Innenraumabdeckung | Kathodische Elektrotauchlackierung + Einbrennen | Tauchfähigkeit, Gleichmäßigkeit | Referenzdaten: Spannung 200–350V, Feststoff 15–20%, pH 5.8–6.2, Temperatur 28–35℃ |
| Zwischenbeschichtung | Planlaufen, Steinschlagfestigkeit, Schichtbrücke | Elektrostatisches Spritzen + Einbrennen | Schleifbarkeit, Steinschlagfestigkeit | Entspricht der „Zwischenlack“-Logik der Industriebeschichtung |
| Basislackfarbe | Lieferung von Farbe und Metall/Perleffekt | Spritzen (1K/2K) | Farbe, Flake-Orientierung | Eigener Schutz gering, durch Klarlack abgedeckt |
| Klarlack | Glanz, Wetterbeständigkeit, Kratzfestigkeit | 2K-Polyurethan-Spritzen + Einbrennen | Glanz, Härte, UV-Beständigkeit | 60°-Glanz High-End ≥85 GU (gemäß GB/T 9754) |
Der Wert dieser Tabelle liegt darin: Sie macht klar, „warum keine Schicht weggelassen werden kann“. Keine Zwischenbeschichtung → Orangehaut, Steinschlag bis auf Untergrund; kein Klarlack → Farbe altert und verliert Glanz leicht; ungleichmäßige Elektrotauchlackierung → Innenraumkorrosion. Jeder Arbeitsschritt des OEM-Prozesses wurde durch Ausfallfälle erzwungen.
Neun. Gemeinsame Logik mit dem „Grundierung – Zwischen – Decklack“-System der Industrie-Schutzbeschichtung
Zieht man den Blick weiter auf, stellt man fest, dass OEM-Beschichtung und Industrie-Schutzbeschichtung in der Engineering-Philosophie hochgradig übereinstimmen. Laut Forschungsarchiv ist die typische schwere Korrosionsschutz-Kombination in der Industrie „Zinkstaub-Epoxidgrundierung + Eisenglimmer-Epoxid-Zwischenlack + Epoxid-Polyurethan-Decklack“, deren Logik lautet:
- Grundierung: Korrosionsschutz/Haftung (Zinkstaubgrundierung durch opferanodischen kathodischen Schutz des Zinks oder Epoxid als Barriere);
- Zwischenlack: Verdickung/Barriere (Epoxid-Mikaglimmer-Schicht verlängert den Diffusionspfad des Mediums);
- Decklack: Wetterbeständigkeit/Dekoration (Polyurethan liefert Glanz- und Farberhalt sowie Chemikalienbeständigkeit).
Die OEM-„Elektrotauchgrundierung + Zwischenbeschichtung + Farbe/Klarlack“ ist fast eine exakte Kopie derselben Logik: Elektrotauchlack = Grundierung (Korrosionsschutz/Haftung), Zwischenbeschichtung = Zwischenlack (Verdickung/Barriere), Klarlack = Decklack (Wetterbeständigkeit/Dekoration). Wer dies versteht, kann beim Wechsel zwischen den Szenarien „Automobil“ und „industrielle Stahlkonstruktion“ dieselben Materialauswahlkonzepte nutzen.
Kexin New Materials (kexinMaterials) deckt sowohl Industrie-Schutz- als auch automobilbezogene Beschichtungssysteme ab und kann bei der Auslegung von Epoxidgrundierung, Zwischensperrschicht und Polyurethan-Deckschicht dieselbe Schichtmethode wie das OEM-„Grundierung – Zwischen – Decklack“ anwenden, um verifizierbare Komplettlösungen für Anlagen, Fahrzeugkomponenten und allgemeinen Industrie-Korrosionsschutz zu bieten. Wenn Ihr Projekt sowohl Automobilteile als auch Werkstahlkonstruktionen umfasst, ist die Kommunikation in derselben „Schicht-Komplett“-Sprache oft entspannter und die Verantwortungsgrenzen lassen sich leichter nachverfolgen als bei zwei separaten Lieferanten.
Zehn. Umwelt- und VOC-Trends: Wasserbasierung, High-Solid und Low-VOC
Automobilbeschichtung ist ein Schwerpunktbereich der VOC-Regulierung. Laut Forschungsarchiv unterliegt Fahrzeugbeschichtung der GB 24409-2020 „Grenzwerte für schädliche Stoffe in Fahrzeugbeschichtungen“, die klare Obergrenzen für VOC, Blei/Cadmium/Quecksilber/Chrom und Benzole festlegt; in der EU gibt es Richtlinien wie 2004/42/EC. Die OEM-Linie entwickelt sich in jüngster Zeit deutlich in zwei Richtungen:
- Wasserbasierung: Wasserverdünnbare Basislackfarbe ist großflächig verbreitet und reduziert die VOC-Emissionen des am stärksten emittierenden Farbschritts drastisch; auch wasserverdünnbare Vorbehandlung und wasserverdünnbare Zwischenbeschichtung werden vorangetrieben.
- High-Solid (HS, High Solid) und hoch tauchfähige Elektrotauchlackierung: Reduzierung des Lösemittelanteils bei gleichzeitiger Aufrechterhaltung oder Verbesserung der Leistung.
Dies stimmt vollständig mit dem Trend der Industrie-Schutzbeschichtung „Low-VOC, High-Solid, Wasserbasierung“ überein. Für den Auswähler lässt sich beurteilen, ob ein System „zukunftsfähig“ ist, indem geprüft wird, ob es die Grenzwerte von GB 24409 / GB 30981 erfüllen kann, ohne Leistung zu opfern. Zum Ausgleich von „Leistung vs. Konformität“ bei wasserverdünnbaren Systemen und zum Auswahlrahmen für Industrieszenarien siehe auch Wie man wasserverdünnbare Industriebeschichtung auswählt: Harzsysteme und Anwendungsbedingungen und Auswahlvergleich zwischen wasserverdünnbarer Beschichtung und Farbe; deren zugrundeliegende Logik ist dieselbe wie der OEM-Schichtansatz in diesem Artikel.
Elf. Häufige Fehler und Fehlerbehebung bei OEM-Beschichtung
Selbst die beste Technik hat Probleme, wenn Parameter abweichen. Die folgende Tabelle fasst häufige Fehler und Ursachen der OEM-Arbeitsschritte zusammen, um die Fähigkeit aufzubauen, „aus einem Defekt auf den Arbeitsschritt rückzuschließen“:
| Arbeitsschritt | Häufiger Fehler | Hauptursache | Gegenmaßnahme |
|---|---|---|---|
| Vorbehandlung | Ungleichmäßige Phosphatierung, Rostrückbildung | Unzureichende Entfettung, Badverunreinigung, schlechte Wasserqualität | Entfettung und VE-Wasserspülung verstärken, Bad überwachen |
| Elektrotauchlackierung | Nadelstiche, raue Oberfläche | Zu hohe Spannung, Badtemperatur/pH abweichend | Parameter gemäß Archiv: Spannung 200–350V, Feststoff 15–20%, pH 5.8–6.2, Temperatur 28–35℃ |
| Elektrotauchlackierung | Innenraum bis auf Untergrund | Unzureichende Tauchfähigkeit, falsche Werkstückaufhängung | Tauchfähigkeit der Elektrotauchlacke und Aufhängungswinkel optimieren |
| Zwischenbeschichtung | Orangehaut, durchscheinende Schleifspuren | Zu geringe Schichtdicke, schlechter Verlauf | Schichtdicke erhöhen, Spritzen und Trocknung optimieren |
| Farbe | Fleckigkeit, schlechte Silberflaken-Orientierung | Unzureichende Trocknung, ungleichmäßiger Spritzgang | Trocknungszeit und Spritzparameter normieren |
| Klarlack | Läufer, Nadelstiche | Zu große Schichtdicke, zu schnelle Erwärmung | Schichtdicke kontrollieren, Aufheizkurve des Trockenofens optimieren |
| Trocknen/Brennen | Blasenbildung, Glanzverlust | Steile Aufheizkurve, Restlösemittel | Sanftes Aufheizen, ausreichendes Flash-off sicherstellen |
Der Wert dieser Fehlerbehebungskette liegt darin: Die absolut meisten Beschwerden über Aussehen und Haltbarkeit lassen sich auf Parameterdrift in einem bestimmten Fertigungsschritt zurückführen, und nicht auf „schlechte Farbe“. Der Kern des OEM-Managements besteht genau darin, für jeden Fertigungsschritt die Badflüssigkeit, Temperatur und Feuchte, Spannung und Schichtdicke einer Online-Überwachung und SPC-Statistischen Prozesskontrolle zu unterziehen.
Zwölf. Qualitätsabnahme: Fahrzeugbeschichtung mit Standards prüfen
Vor dem Auslauf der Fahrzeuglackierung muss eine Reihe von Prüfungen durchgeführt werden, die meist öffentlichen Standards entsprechen:
- Haftfestigkeit (Gitterschnitt): GB/T 9286-1998 / ISO 2409, Klassen 0–5, Klasse 0/1 ist exzellent (Abfall ≤5%);
- Neutraler Salzsprühtest: GB/T 1771-2007 / ASTM B117, Cut-off-Teile des Gesamtfahrzeugs erfordern oft >500h ohne Blasen, einseitige Korrosion ≤1–2mm; Ziel für schweren Korrosionsschutz erreicht Stufe 1000h;
- Glanz (60°): GB/T 9754 / ISO 2813, hochwertiger Klarlack Hochglanz ≥85 GU;
- Künstliche Bewitterung: GB/T 1865 (Xenonlampe), 1000h Farbänderung ≤2 Stufen, Kreidung ≤1 Stufe;
- Bleistifthärte: GB/T 6739 / ISO 15184, Klarlack erfordert oft B–H Stufe oder höher;
- Flexibilität und Schlagfestigkeit: GB/T 1731, GB/T 1732, Biegedurchmesser ≤2mm, Schlag ≥50cm.
Das schriftliche Festlegen dieser Standards in den technischen Bedingungen und der Eingangsprüfung der Fahrzeuglackierung vermeidet Streitereien wie „Aussehen ist etwa gleich, nach zwei Jahren treten Probleme auf“. Für die Lieferkette ist die Beschichtungsleistung kein Werbeslogan, sondern eine Gruppe wiederholbar messbarer und rückverfolgbarer Zahlen.
Dreizehn. Lebensdaueroptimierung der Fahrzeugkorrosion aus Sicht des Schichtsystems
Der Fahrzeugkorrosionsschutz wird nie durch „eine gewisse Wunderfarbe“ gelöst, sondern durch redundantes Design des Schichtsystems. Betrachtet man die vorigen Schichten zusammen: Die Vorbehandlung schafft eine passivierte Basis, die Elektrotauchlackierung deckt mit ihrer Eintauchkraft alle toten Winkel ab und liefert die Hauptkorrosionsschutzbarriere, die Zwischenbeschichtung verdickt die Schicht gegen Steinschlag und verlängert den Medienpfad, der Klarlack isoliert UV und chemische Angriffe. Wenn eine Schicht versagt, bieten die anderen weiterhin Pufferung – genau das ist der Grund, warum Schichtung zuverlässiger ist als Einzelschicht.
Aus Sicht der Versagensanalyse muss das Korrosionsmedium, um den Stahl zu erreichen, nacheinander drei dichte organische Filme – Klarlack, Zwischenbeschichtung, Elektrotauchlack – durchdringen; je länger der Pfad, desto größer der Widerstand. Die Gleichmäßigkeit und Innenraumabdeckung der Elektrotauchschicht bestimmt, ob „unsichtbare Stellen“ zuerst rosten; die Steinschlagfestigkeit der Zwischenbeschichtung bestimmt, ob Fahrgeschäden die Verteidigungslinie durchbrechen; die Wetterbeständigkeit des Klarlacks bestimmt, ob das Fahrzeug nach jahrelanger Außenbewitterung noch Glanz und Farbe hält. Die drei Schichten haben je eigene Aufgaben, fehlt eine, ist das Gesamtlebensdauerschwachstelle offensichtlich.
Das erklärt auch, warum OEM Werke so sensibel gegenüber Elektrotauchparametern sind: Laut Akten sind Spannung 200–350 V, Badfeststoffgehalt 15–20%, pH 5.8–6.2, Temperatur 28–35℃ ein gekoppeltes Prozessfenster, jede Abweichung zerstört die Ablagerungsgleichmäßigkeit und hinterlässt damit Korrosionsschwachstellen in Innenräumen oder Schweißnähten. Diese Parameter in Online-Überwachung und statistische Prozesskontrolle einzubinden, ist wirtschaftlicher als nachträgliches Lackieren. Für den Nutzer bedeutet „werksseitiger Lack hält lange“ im Kern dieses durch Versagensfälle wiederholt verifizierte Schichtsystem, nicht der Mythos eines einzelnen Materials.
Vierzehn. Bewertung des Lackbildes: Orangenhaut und Bildklarheit (DOI)
Neben Korrosionsschutz und Haltbarkeit wird die OEM-Lackierung vom Verbraucher am stärksten durch „gutes Aussehen“ wahrgenommen. Zwei Kernkennzahlen werden oft genannt:
- Orangenhaut (Orange Peel): Wellen auf der Lackoberfläche wie bei einer Orangenschale, entstehend durch unzureichendes Fließen oder mismatch von Lösemittelverdunstung und Aushärtungsrate. Das Fließen von Zwischenbeschichtung und Klarlack bestimmt direkt das Ausmaß der Orangenhaut; übermäßiges Polieren verbessert zwar, verringert aber die Klarlackschichtdicke.
- Bildklarheit (DOI, Distinctness of Image): Klarheit des reflektierten Bildes auf der Lackfläche, je höher desto eher wie ein „Spiegel“. Sie spiegelt integriert Ebenheit, Glanz und Reinheit wider und ist ein Schlüsselverkaufsargument hochwertiger Fahrzeuglackierung.
Die Kontrolle von Orangenhaut und DOI beruht auf systematischer Optimierung von Spritzparametern (Druck, Fluss, Pistolenüberlappung), Flash-off-Zeit und Ofenaufheizkurve, nicht auf einem einzelnen Material. Das ist auch der Grund, warum derselbe Klarlack in verschiedenen Linien und Prozessen stark unterschiedlich performt. Optikkennzahlen in die Prozessfähigkeitsanalyse einzubinden, ist der unvermeidliche Weg der modernen Fahrzeuglackierung von „qualifiziert“ zu „exquisit“. Ergänzend sei gesagt: Orangenhaut und DOI sind nicht umso besser, je höher; übertriebene Spiegeloptik kann Klarlackschichtdicke und Steinschlagreserve opfern, technisch muss zwischen „Ästhetik“ und „Haltbarkeit“ balanciert werden – genau das ist der Kern der Fahrzeuglackierprozesskarte.
Häufige Fragen
1. Was ist der Kernunterschied zwischen Automobil-OEM-Lack und Reparaturlack (Refinish)?
Der Kernunterschied liegt in Anwendungsszenario und Ziel: OEM ist automatisierte Mehrschichtlackierung am Fließband des Fahrwerks auf kompletter Karosserie mit Hochtemperaturtrocknung, strebt Gesamtfahrzeugkonsistenz und lange Lebensdauer an; Reparaturlack in Werkstätten bei lokaler Beschädigung, begrenzt auf Raumtemperatur/Niedrigtemperaturtrocknung und Handspritzen, strebt nahtlose Farb- und Glanzanpassung an Nachbarbereiche an. Beide Formelsysteme können gleich sein (z.B. beide 2K-Polyurethan-Klarlack), aber Prozessfenster und Abnahmestandards unterscheiden sich.
2. Warum schützt Kathodische Elektrotauchlackierung vor Rost bis in Fahrzeuginnenräume?
Durch die „Eintauchkraft“ der Elektrotauchlackierung: Negativ geladene Beschichtungsharze wandern im elektrischen Feld zur als Kathode dienenden Karosserie und lagern sich ab; die Beschichtung umgeht Abdeckungen und gelangt in Schweißnähte, Hohlräume etc., die die Spritzpistole nicht erreicht, und bildet einen kontinuierlichen Film. Laut Akten sind typische Elektrotauchparameter Spannung 200–350 V, Badfeststoff 15–20%, pH 5.8–6.2, Temperatur 28–35℃; stabiler Badzustand ist Voraussetzung für Eintauchkraft.
3. Kann die Zwischenbeschichtung weggelassen werden?
Nicht empfohlen. Die Zwischenbeschichtung übernimmt drei Funktionen: Ausgleich feiner Blechdefekte, Steinschlagfestigkeit, verbesserte Zwischenschichthaftung. Ohne Zwischenbeschichtung zeigt die pigmentierte Farbe leicht Basisschichtdefekte (Orangenhaut, Stufen), und Fahrbetriebssteine durchschlagen leichter zur Elektrotauchschicht, was zu früher Korrosion und Optikbeschwerden führt. Sie ist unsichtbar, aber entscheidende Übergangsschicht für Optik und Haltbarkeit.
4. Wie entstehen die Effekte von Metallic-Lack und Perleffektlack?
Durch Winkelabhängigkeit der Farbe (flake orientation control) von Aluminiumflakes (Metallic-Lack) oder Glimmerplättchen (Perleffektlack) in der Basislackierung. Orientierung und Dichte der Pigmentplättchen bestimmen die Lichtreflexion und erzeugen „von vorn hell, von der Seite dunkel“ oder Farbversatz. Spritzdruck, Pistolenabstand, Flash-off-Zeit beeinflussen die Orientierung – der technisch anspruchsvollste Schritt der Basislackierung.
5. Ist Klarlack nur „transparente Farbe“?
Weit mehr. Klarlack liefert Hochglanz (hochwertig 60° Glanz kann ≥85 GU sein, laut GB/T 9754), Wetter- und UV-Beständigkeit, Kratzfestigkeit und Chemikalienbeständigkeit als Mehrfachschutz. Er ist die wahre Versiegelung, dass „Fahrzeuglack ein paar Jahre nicht vergilbt oder reißt“. Basislack für Farbe, Klarlack für Lebensdauer.
6. Muss OEM-Lackierung zwingend hochtemperaturgetrocknet werden?
Mehrschichtsysteme verwenden allgemein Ofenhärtung, Elektrotauchschicht höhere Temperatur, Decklackschicht mittlere Temperatur, konkret laut Prozesskarte. Thermohärtung bringt vollständigere Vernetzung als Raumtemperatur, daher ist Werkslack haltbarer als Reparaturergebnis gleicher Formel. Einige Niedrigtemperatur- oder UV-Härtungssysteme für Spezialteile, aber Haupt-PKW-OEM-Linien nutzen weiterhin kontinuierliche Öfen.
7. Wird die Phosphatierung der Vorbehandlung wegfallen?
Traditionelle Zinkphosphatierung steht wegen Schwermetallen und Abwasserlast unter Druck; nickelfreie phosphorfreie Zirkon-(Keramisierungs-)Dünnfilme ersetzen sie. Aber die ausgereifte Leistung der Phosphatierung in Haftung und Korrosionsbeständigkeit lässt sie noch lange parallel bestehen. Trend: „umweltfreundlichere Konversionsschicht + strengere Badführung“.
8. Warum so viele Schichten beim Autolack statt einer?
Weil eine Einzelschicht nie gleichzeitig Korrosion, Ausgleich, Farbe, Glanz, Wetterbeständigkeit erfüllt. Schichtung lässt jede Schicht eine Problemklasse lösen, Gesamtleistung optimal. Das gleiche Prinzip wie industrieller Schutz „Grundierung + Zwischenbeschichtung + Decklack“: unten Korrosionsschutz, mitte Sperre, oben Wetterbeständigkeit.
9. Was bedeutet GB 24409-2020 für Autolack?
Es ist die zwangsweise nationale Norm für Schadstoffgrenzen bei Fahrzeugbeschichtungen, setzt Obergrenzen für VOC, Blei Cadmium Quecksilber Chrom und Benzole. OEM und Reparatursysteme unterliegen ihr, treibt Industrie zu wasserverdünnbarer Basislackierung und high-solid Klarlack. Bei Auswahl Produktkonformität bestätigen ist Compliance-Basis.
10. Lässt sich die Auslegungslogik von Industrie-Schutzfarbe direkt auf Autos übertragen?
Die Ingenieurphilosophie ist gemeinsam (alle底—中—面 Schichtung), aber spezifische Materialien und Prozessfenster unterscheiden: Auto hat höhere Anforderungen an Optik, DOI, Steinschlag; Industriefarbe strenger bei Schwerkorrosion, Chemikalien. Schichtlogik entlehnbar, aber Rezept und Ausführung nach jeweiligen Standards neu gestalten.
Empfohlene Literatur
- Wie wählt man wasserverdünnbare Industriebeschichtung: Harzsysteme und Einsatzbedingungen: Überträgt das „Grund—Zwischen—Deck“-Konzept vom Auto auf Industrie-Schutz, schafft Entscheidungsrahmen für Beschichtung über Szenarien.
- Auswahlvergleich wasserverdünnbare Beschichtung vs. lösemittelhaltige Farbe: Vergleich von VOC, Leistung, Kosten wasserverdünnbar vs. lösemittelhaltig, ergänzt den Umwelttrend-Abschnitt.
- UV-härtende Holzbeschichtung——Effizienz, Umwelt und Prozessgrenzen: Cross-Kategorie-Perspektive, verstehe eine andere „werkseitig kontinuierlich gehärtete“ Beschichtungslogik, Kontrast zur OEM-Ofenhärtung.