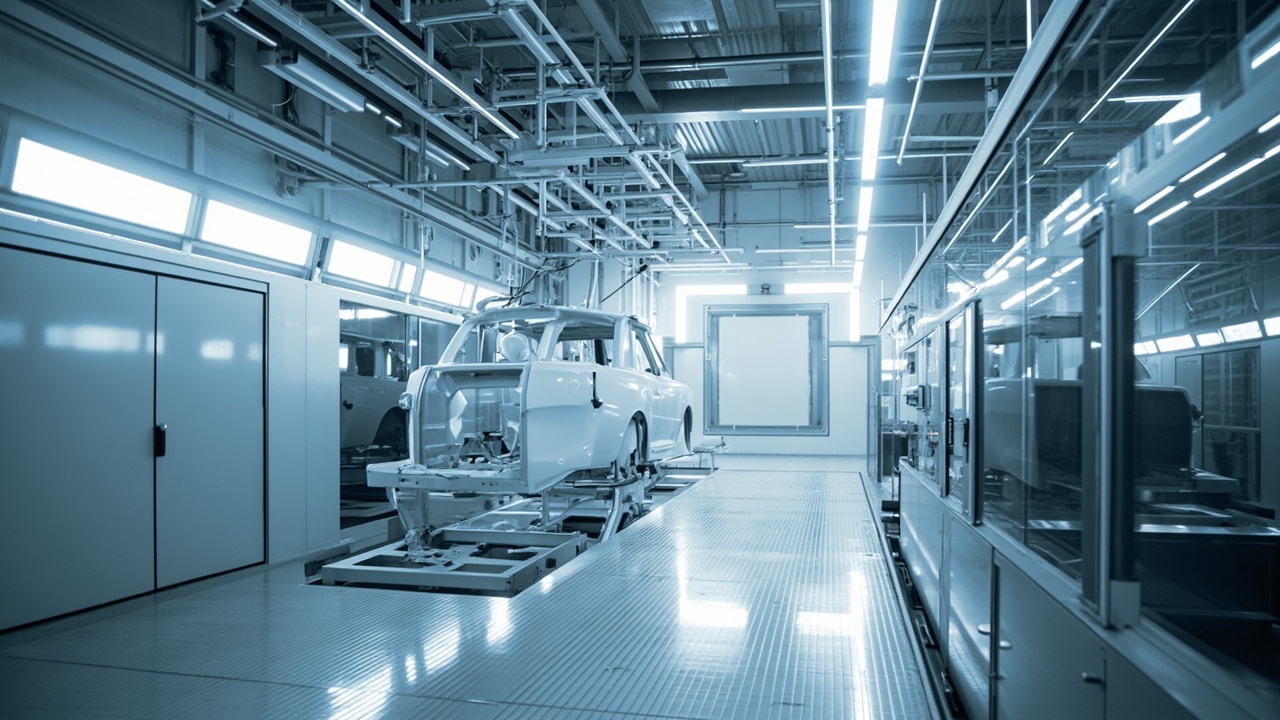
Автомобильная краска завода-изготовителя (OEM, Original Equipment Manufacturer) означает комплексную заводскую окраску, выполняемую на автосборочном предприятии после сварки и формования кузова. Её главное отличие от рыночной «ремонтной краски» в том, что OEM-окраска выполняется на почти полностью автоматизированном конвейере с фиксированным тактом и контролируемой средой, где толщина плёнки, цвет, блеск и долговечность строго ограничены инженерными стандартами. Понимание этого процесса касается не только того, «как машина красится», но и помогает нам увидеть логику материалов, стоящую за антикоррозией, атмосферостойкостью и внешним видом автомобиля. Как поставщик материалов для автомобильной и промышленной защиты, KeXin New Material(kexinMaterials) обладает техническим опытом в области электрофоретического сопутствующего оборудования, промежуточных слоёв и смол для финишных слоёв; в разделе сопоставления систем этой статьи также будут предложены применимые на практике идеи по комплектации.
一、Что такое автомобильная OEM-окраска: конвейер «послойного наслаивания»
Окрака кузова — это не просто «нанести один слой краски», а последовательное наложение нескольких функционально различных покрытий на стальной (или алюминиевый) лист кузова в固定ном порядке. Каждый слой решает только один тип задач: один отвечает за антикоррозию, другой — за выравнивание, третий — за цвет, четвёртый — за блеск и стойкость к старению. Ниже приведена цепочка процессов, являющаяся общим каркасом для большинства OEM-линий легковых автомобилей:
- Предварительная обработка (Pre-treatment): обезжиривание, активация, фосфатирование/цирконирование, создание чистого и адгезионного основания;
- Катодное электрофорезное осаждение (CED, Cathodic Electrodeposition): кузов погружается в электрофоретическую ванну, подаётся ток, осаждается равномерный слой грунтовки;
- Промежуточное покрытие (Primer / Surfacer): нанесение вторичной грунтовки, выравнивание, стойкость к удару камней, усиление межслойной адгезии;
- Базовая краска (Basecoat): обеспечивает цвет и металлический/перламутровый эффект;
- Лак (Clearcoat): прозрачное покрытие, обеспечивает блеск, атмосферостойкость и стойкость к царапинам;
- Сушка (Bake): каждое покрытие сшивается и отверждается при определённом температурном окне.
Причина, по которой требуется «четырёх-пятислойное нанесение», заключается в том, что одно покрытие не может одновременно удовлетворять трём жёстким требованиям: антикоррозии, внешнему виду и долговечности. Эта идея послойного «грунт—средний слой—финиш» полностью совпадает с логикой комплектации промышленного защитного покрытия «грунтовка + промежуточная краска + финишное покрытие» — это будет специально сопоставлено далее в тексте.
二、Предварительная обработка: начало всей адгезии
В мире окраски есть старая поговорка: «семь частей основы, три части финиша». Предварительная обработка определяет, смогут ли все последующие слои держаться. OEM-предварительная обработка обычно включает следующие этапы:
- Обезжиривание (Degreasing): щелочными или нейтральными моющими средствами удаляют штамповочное масло, антикоррозийное масло и отпечатки пальцев, иначе при электрофорезе появятся кратеры и поры.
- Активация (Activation): на поверхности стального листа образуются мелкие активные точки, делая последующую кристаллизацию конверсионной плёнки более мелкой и равномерной.
- Фосфатирование / цирконирование (Phosphating / Zirconium conversion): традиционное цинковое фосфатирование образует слой кристаллов фосфата цинка, обеспечивая микрошероховатость и химическую пассивацию; в последние годы в рамках экологических тенденций безникелевая и безфосфорная циркониевая (керамическая) тонкоплёночная обработка постепенно заменяет традиционное фосфатирование, снижая нагрузку тяжёлых металлов и сточных вод.
- Промывка водой и ополаскивание дистиллированной водой: удаление остатков жидкости, предотвращение попадания примесей в электрофоретическую ванну.
Ключевой механизм предварительной обработки — двойное действие: физическое шерохование (увеличение удельной поверхности, механическое зацепление) и химическая пассивация (фосфат цинка и др. пассивируют поверхность металла, подавляя раннюю коррозию). Это происходит от того же корня, что и «химическая пассивация (фосфат цинка, хроматы)» в механизме антикоррозийной краски. Следует подчеркнуть, что фосфатная плёнка сама по себе очень тонкая (микроны), она не является главной антикоррозийной силой, а лишь переходным слоем, «позволяющим электрофоретической краске крепко вцепиться в стальной лист».
三、Катодный электрофорез (CED): фундамент антикоррозии всего автомобиля
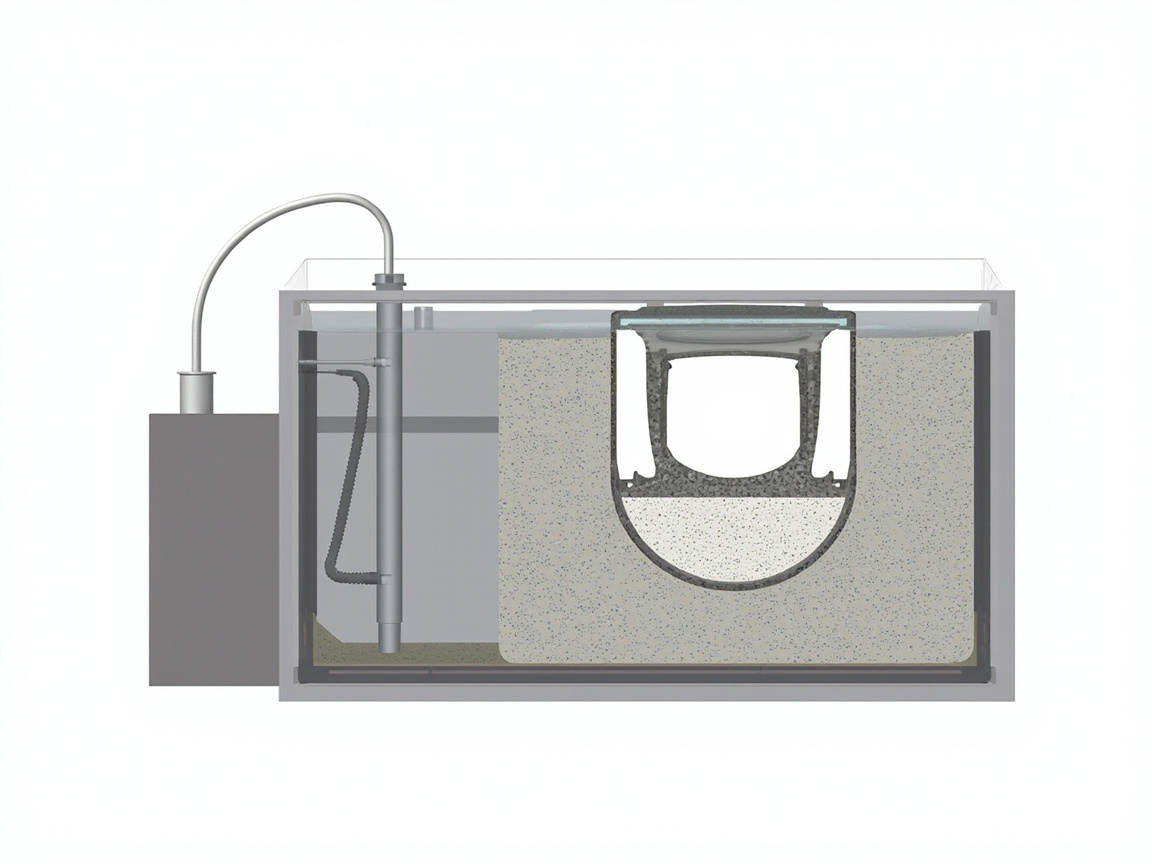
Катодный электрофорез — ключевая операция OEM-окраски. Кузов как цельный катод погружается в ванну с отрицательно заряженной смолой краски, после подачи постоянного тока частицы смолы мигрируют к кузову и осаждаются в плёнку, затем сшиваются при сушке. Его незаменимость заключается в проникающей способности (Throwing Power) — краска может «заворачивать» во внутренние полости кузова, сварные швы, пустоты и другие мёртвые зоны, куда пистолет-распылитель никогда не достанет, обеспечивая равномерную антикоррозию всего автомобиля.
Согласно сводке архива исследований этой партии, типичные параметры процесса катодного электрофореза:
| Параметр электрофореза | Типичный диапазон | Пояснение |
|---|---|---|
| Напряжение | 200–350 В | Напряжение определяет скорость осаждения и толщину плёнки, слишком высокое легко вызывает поры и шероховатость поверхности |
| Сухой остаток ванны | 15–20 % | То есть эффективная доля смолы+пигмента в ванне, слишком низкий — плёнка тонкая, слишком высокий — плохая стабильность |
| pH ванны | 5.8–6.2 | Кислый интервал поддерживает стабильное диспергирование частиц смолы, отклонение разрушает состояние электрофореза |
| Температура ванны | 28–35 ℃ | Температура влияет на эффективность осаждения и гладкость плёнки, требуется постоянный контроль температуры |
| Проникающая способность | Инженерный показатель | Определяет способность покрытия слепых зон, таких как внутренние полости и сварные швы, является ключевым преимуществом CED |
(Источник параметров: глава «автомобильная краска» в архиве TDS_MSDS_RESEARCH.md этой партии «параметры электрофореза: напряжение 200–350 В, сухой остаток ванны 15–20%, pH 5.8–6.2, температура 28–35℃, проникающая способность».)
Эти параметры не изолированы: pH и сухой остаток вместе определяют стабильность ванны, температура и напряжение вместе определяют скорость осаждения и равномерность толщины плёнки. Современная высокопроникающая электрофоретическая краска может стабильно формировать плёнку в интервале 200–350 В, обеспечивая достаточный антикоррозийный слой даже в зонах с высоким укрытием кузова, чего трудно достичь в ремонтных процессах послепродажного рынка — ремонт можно выполнять только на видимых наружных поверхностях, а внутренние полости должны быть обработаны один раз на этапе OEM.
Механизм антикоррозии электрофоретической грунтовки по сути — «барьер + адгезия»: плотная электрофоретическая плёнка отделяет воду, кислород, ионы от стального листа. Если срок службы всего автомобиля требует большего, поверх электрофорезного слоя можно нанести цинкнаполненный или эпоксидный усиливающий грунт, но это уже относится к категории специальных антикоррозийных моделей (например, детали шасси).
四、Промежуточное покрытие (вторичная грунтовка): «выравнивающий слой», связывающий верх и низ
После электрофореза и перед цветной краской находится промежуточный слой (Primer Surfacer, обычно называемый средним слоем, вторичной грунтовкой), который легко игнорируется обычными потребителями, но крайне важен для конечного качества. Он выполняет четыре задачи:
- Выравнивание (Fill): электрофорезный слой хоть и равномерный, но тонкий, мелкие неровности и следы шлифовки кузовного листа нужно сгладить промежуточным слоем, иначе они проступят через финишное покрытие в виде «апельсиновой корки» или «ступенек».
- Утолщение и стойкость к удару камней (Stone-chip resistance): удары песка и камней при движении в основном поглощают энергию промежуточного слоя, защищая цветную краску и электрофорез от пробивания.
- Усиление межслойной адгезии: обеспечивает совместимый мост между электрофорезом (эпоксидный/полиуретановый) и цветной краской (в основном акриловая).
- Равномерная подложка цвета: обеспечивает цветной краске единый отражающий фон, предотвращая разнооттеночность в разных зонах.
С точки зрения механизма, промежуточный слой и эпоксидная промежуточная краска с железной слюдкой из промышленного защитного покрытия высоко однородны: последняя использует пластинки оксида железа слюдки для удлинения пути диффузии коррозионной среды (барьерный эффект), а промежуточный слой использует наполнители и дизайн смолы для выравнивания+барьера. Оба воплощают принцип комплектации «промежуточный слой отвечает за утолщение и блокировку». Это также объясняет, почему в тяжёлых антикоррозийных промышленных системах инженеры считают «грунтовка (антикоррозия/адгезия) + промежуточная краска (утолщение/барьер) + финишное покрытие (атмосферостойкость/декор)» железным правилом — OEM-окраска лишь перенесла это правило на конвейер.
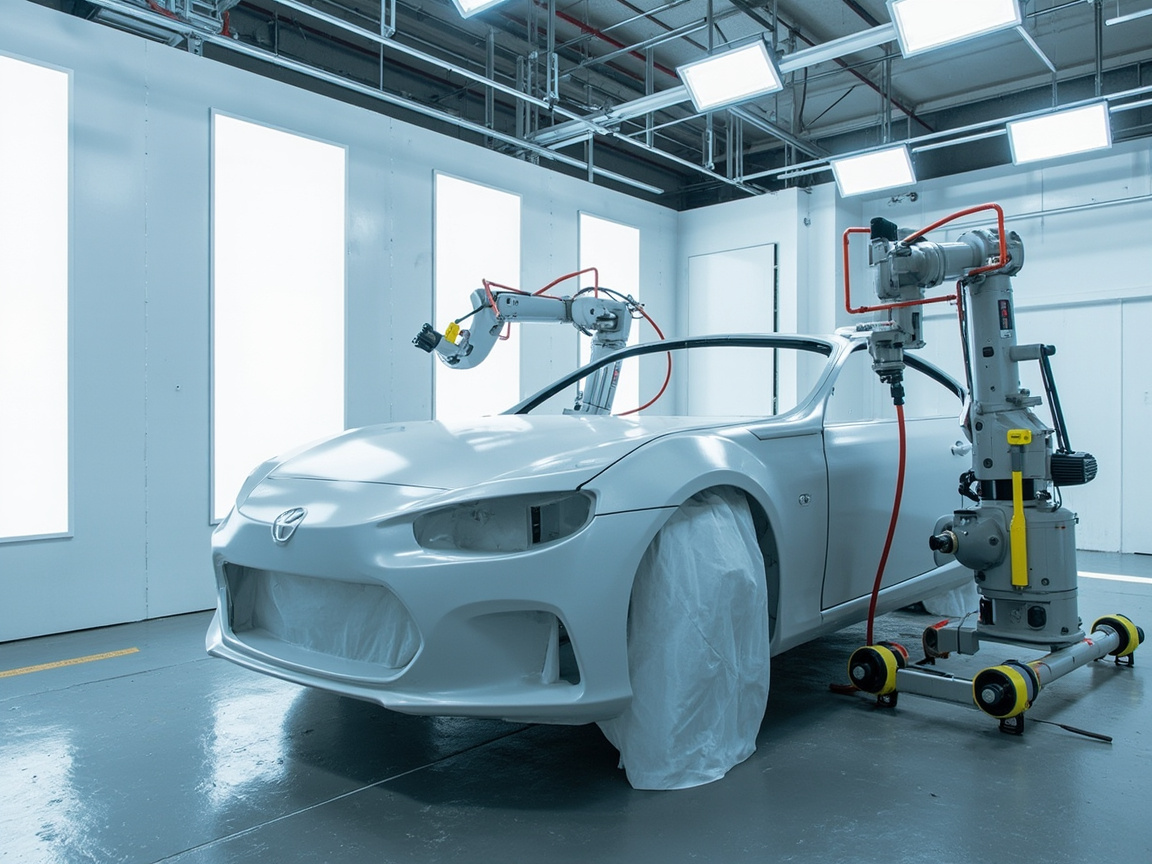
Промежуточный слой обычно наносится электростатическим или роботизированным распылением, толщина плёнки выше, чем у электрофореза, и ниже, чем у лака; после нанесения требует отверждения в сушильной камере, затем шлифуется и переходит к этапу цветной краски.
五、Базовая краска (Basecoat): носитель цвета и эффекта
Базовая краска — это «видимый глазом цветовой слой», она определяет, какой цвет и эффект потребитель видит в первую очередь. По эффекту делится на три типа:
- Сплошная краска (Solid / 1K сплошная): пигмент равномерно диспергирован, при взгляде спереди и сбоку цвет одинаковый, например обычный белый, красный, чёрный.
- Металлическая краска (Metallic): в цветную краску добавляют алюминиевые хлопья (Aluminium flake), свет отражается от алюминиевых пластин, создавая мерцающее металлическое ощущение.
- Перламутровая краска / краска со слюдкой (Pearl / Mica): добавляют пластинки слюдки или перламутровые пигменты, при изменении угла обзора появляется многоуровневый цветовой сдвиг.
Согласно архиву исследований, визуальный эффект металлической и перламутровой красок исходит из изменения цвета в зависимости от угла алюминиевых хлопьев/слюдки (контроль flake orientation) — ориентация пигмента (лежат плашмя или стоят, плотность расположения) напрямую определяет интенсивность мерцания и глубину цвета. Именно здесь техника нанесения базовой краски наиболее сложна: давление распыления, дистанция пистолета, время промежуточной сушки влияют на ориентацию алюминиевых пластин, в конечном итоге проявляясь как «ярко спереди, тёмно сбоку» или наоборот. Одна и та же формула, разные мастера получают разный эффект, корень часто именно в flake orientation.
Нужно чётко понимать: базовая краска (особенно 1K базовая) сама по себе ограничена по атмосферостойкости и твёрдости, она обеспечивает «цвет», но не обеспечивает «защиту», задача защиты ложится на верхний лак. Это общая структурная особенность и OEM, и ремонтных систем.
六、Лак (Clearcoat): блестящий и долговечный запечатывающий слой
Лак — прозрачный слой прозрачного покрытия, наносимый поверх базовой краски, обеспечивающий:
- Высокий блеск и зеркальность: блеск 60° высококачественного лака может достигать более 85 GU (согласно общим стандартам испытаний GB/T 9754, ISO 2813, ASTM D523);
- Атмосферостойкость и УФ-стойкость: добавление УФ-абсорберов и светостабилизаторов на основе пространственно-затруднённых аминов (HALS) замедляет старение базовой краски и основы;
- Стойкость к царапинам и химии: сопротивление мойке, птичьему помёту, кислотным дождям, бензину и др. воздействиям;
- Самовосстановление (некоторые премиальные): незначительные царапины обратимы под действием тепла или химии.
OEM-лаки в основном представляют собой двухкомпонентный акриловый полиуретан (2K Acrylic Polyurethane), сшиваемый реакцией акриловой смолы с полиизоцианатным отвердителем (например, типа HDI). Механизм плёнкообразования совпадает с ремонтным 2K лаком, различие главным образом в способе нанесения и содержании твёрдого. О соотношении смешивания 2K лака, VOC и конкретных данных TDS подробное сравнение приведено в статье о ремонтной краске (auto-refinish-system) этой партии, здесь не раскрывается.
Толщина и растекание лака напрямую определяют «скатывается ли капля воды по кузову в шарик, непрерывно ли отражение». Недостаточная толщина плёнки — просвечивание основы, лёгкие царапины; слишком толстая — подтёки, риск пор. Лак — зона концентрации споров о внешнем виде OEM, а также слой с наиболее тесной связью материала и технологии.
七、Сушка и отверждение: последняя фиксация на конвейере
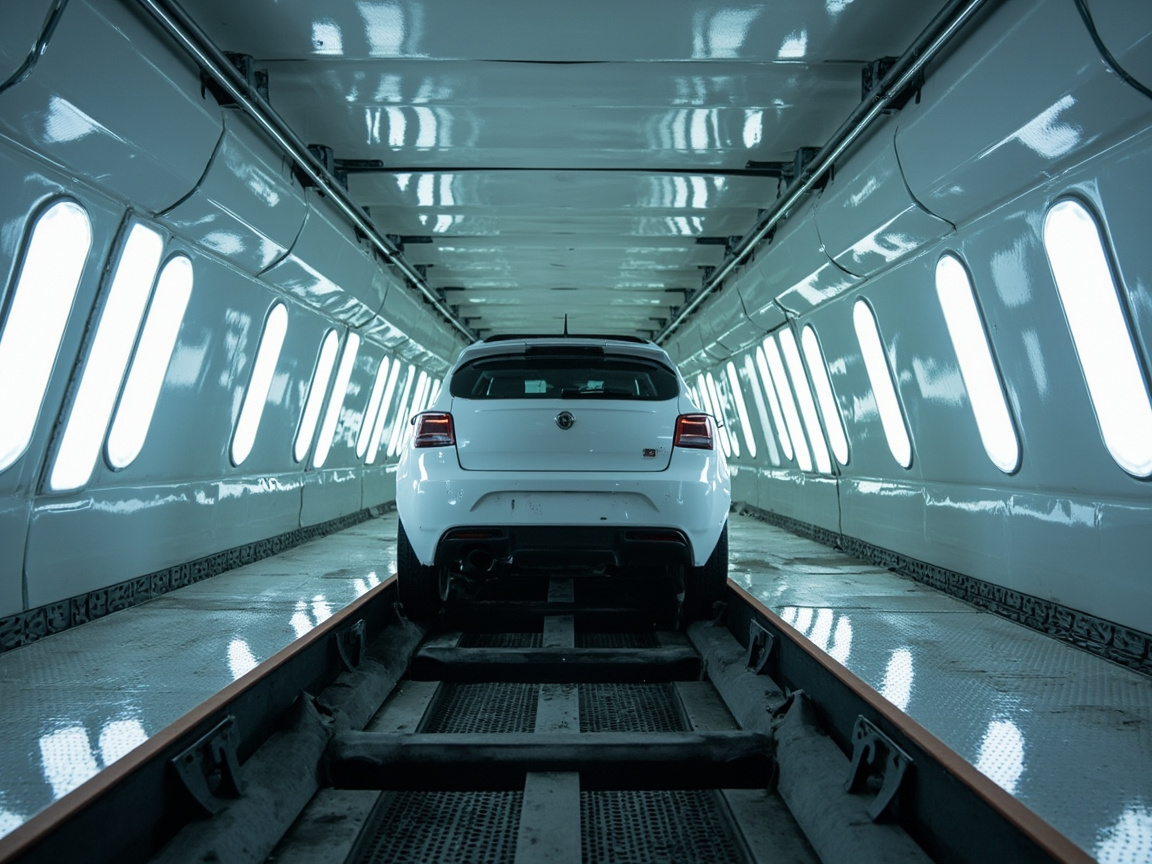
После нанесения каждого слоя кузов входит в сушильную камеру (Oven) для сшивания и отверждения. Сушка OEM-линии непрерывная: кузов подвешен на конвейерной цепи, последовательно проходит зоны нагрева, выдержки и охлаждения. У разных покрытий разные окна отверждения, но в целом соблюдается:
- Температура сушки электрофорезного слоя выше (обычно интервал 160–180℃, зависит от смоляной системы), чтобы обеспечить полное сшивание эпоксидной/полиуретановой;
- Промежуточный слой, цветная краска, лак в основном используют среднетемпературную сушку (около 130–150℃), учитывая эффективность и избегая изменения цвета базовой краски от нагрева;
- Равномерность температуры сушильной камеры и кривая нагрева определяют, равномерны ли внутренние напряжения плёнки и не появятся ли пузыри.
(Примечание: вышеуказанные температурные интервалы — распространённые инженерные диапазоны отрасли, конкретика согласно картам техпроцесса каждого OEM.)
Сущность сушки — термоотверждение сшиванием — для 2K полиуретановой системы это реакция присоединения —NCO и —OH; для электрофорезной эпоксидной системы — образование сети амин-отверждённого эпоксида. В отличие от ремонтной краски, которая может отверждаться при комнатной температуре или ИК-излучении, OEM-сушка обеспечивает более полное и стабильное сшивание, поэтому заводская краска обычно превосходит ремонтный результат той же формулы по долговечности и твёрдости.
八、Таблица сравнения толщины плёнки и действия четырёх процессов OEM
Таблица ниже обобщает ключевую позицию каждого слоя многослойной OEM-системы. Нужно пояснить: конкретная толщина плёнки (DFT) согласно инженерным нормам каждого производителя автомобилей, таблица даёт распространённые отраслевые интервалы для формирования рамочного понимания «какой слой какую проблему решает».
| Покрытие | Основное действие | Типичный способ плёнкообразования | Ключевые показатели качества | Примечание |
|---|---|---|---|---|
| Плёнка предобработки | Очистка и пассивация основы | Химическая конверсия (фосфатирование/цирконирование) | Равномерная кристаллизация, без загрязнений | Крайне тонкая, является началом адгезии |
| Электрофорезная грунтовка (CED) | Антикоррозия всего авто, покрытие полостей | Катодный электрофорез + сушка | Проникающая способность, равномерность | Согласно архиву: напряжение 200–350В, сухой остаток 15–20%, pH 5.8–6.2, температура 28–35℃ |
| Промежуточный слой | Выравнивание, стойкость к удару камней, межслойный мост | Электростатическое напыление + сушка | Шлифуемость, стойкость к удару камней | Соответствует логике «промежуточной краски» промышленного покрытия |
| Базовая краска | Обеспечение цвета и металлического/перламутрового эффекта | Напыление (1K/2K) | Цвет, flake orientation | Самозащита слабая, зависит от лака |
| Лак | Блеск, атмосферостойкость, стойкость к царапинам | 2K полиуретановое напыление + сушка | Блеск, твёрдость, УФ-стойкость | Блеск 60° премиум ≥85 GU (согласно GB/T 9754) |
Ценность этой таблицы в том, что она объясняет «почему нельзя убирать какой-либо слой». Убрать промежуточный — апельсиновая корка, при ударе камня проступит основа; убрать лак — цвет легко стареет и теряет блеск; неравномерный электрофорез — коррозия полостей. Каждый процесс OEM-окраски выстрадан случаями отказа.
九、Общая логика с промышленным защитным покрытием «грунт—средний—финиш»
Расширив кругозор, можно заметить, что OEM-окраска и промышленное защитное покрытие высоко согласуются в инженерной философии. Согласно архиву исследований, типичная комплектация промышленной тяжёлой антикоррозии — «эпоксидная цинкнаполненная грунтовка + эпоксидная промежуточная краска с железной слюдкой + эпоксидно-полиуретановое финишное покрытие», логика которой:
- Грунтовка: антикоррозия/адгезия (цинкнаполненная грунтовка за счёт цинкового порошка жертвенного анодного катодного защитного действия, или эпоксид обеспечивает барьер);
- Промежуточная краска: утолщение/барьер (пластинки эпоксидной железной слюдки удлиняют путь диффузии среды);
- Финишное покрытие: атмосферостойкость/декор (полиуретан обеспечивает сохранение блеска и цвета и химстойкость).
OEM-«электрофорезная грунтовка + промежуточный слой + цветная краска/лак» — почти точная копия той же логики: электрофорез=грунтовка (антикоррозия, адгезия), промежуточный=промежуточная краска (утолщение, барьер), лак=финишное покрытие (атмосферостойкость, декор). Поняв это, инженеры при переключении между сценариями «автомобиль» и «промышленная стальная конструкция» могут использовать общий подход к выбору материалов.
KeXin New Material(kexinMaterials) одновременно охватывает промышленные защитные и автомобильные смежные системы покрытий, в проектировании комплектации эпоксидных грунтовок, промежуточных барьерных слоёв и полиуретановых финишных слоёв может применять тот же послойный метод «грунт—средний—финиш», что и OEM, предоставляя проверяемые комплектационные решения для оборудования, деталей кузовов и общей промышленной защиты. Если ваш проект затрагивает и автомобильные компоненты, и стальные конструкции цехов, использование одного языка «послойной комплектации» для общения часто спокойнее и проще для отслеживания границ ответственности, чем поиск двух разных поставщиков.
十、Экологические и регуляторные тенденции: водная основа, высокий сухой остаток и низкий VOC
Автомобильные покрытия — ключевая область контроля VOC. Согласно архиву исследований, автомобильные покрытия ограничены GB 24409-2020 «Ограничения вредных веществ в автомобильных покрытиях», устанавливающим чёткие пределы для VOC, свинца/кадмия/ртути/хрома и бензольных соединений; в ЕС есть директивы 2004/42/EC и др. OEM-линии в последние годы явно эволюционируют в двух направлениях:
- Водная основа: водная базовая краска уже широко распространена, значительно снижая выбросы VOC на этапе цветной краски, наиболее склонном к их образованию; продвигается также водная предобработка и водный промежуточный слой.
- Высокий сухой остаток (HS, High Solid) и высокопроникающий электрофорез: снижение расхода растворителя при сохранении и даже повышении характеристик.
Это полностью синхронно с тенденцией промышленных защитных красок «низкое содержание ЛОС, высокая доля сухого остатка, водная основа». Для специалиста по подбору системы признаком того, что она «ориентирована в будущее», служит способность при неизменных характеристиках соответствовать лимитам GB 24409 / GB 30981. О том, как водные системы балансируют между «характеристиками и соответствием нормам», а также о框架е подбора для промышленных сценариев, можно подробнее прочитать в Как подобрать водное промышленное покрытие: системы смол и подходящие условия эксплуатации и Сравнение подбора водных и масляных красок, их базовая логика созвучна изложенному в данной статье послойному подходу OEM.
XI. Распространенные дефекты и устранение неисправностей при OEM-окраске
Даже самый хороший процесс дает сбои при дрейфе параметров. Ниже приведена таблица частых дефектов по этапам OEM и их корневых причин, чтобы сформировать навык «по дефекту определить этап»:
| Этап | Частый дефект | Основная причина | Мера |
|---|---|---|---|
| Предварительная обработка | Пятнистость фосфатирования, вторичная коррозия | Неполное обезжиривание, загрязнение ванны, плохое качество воды | Усилить обезжиривание и промывку ультрачистой водой, контролировать ванну |
| Электрофорез | Кратеры, шероховатость поверхности | Слишком высокое напряжение, отклонение температуры/pH ванны | Вернуться к архивным параметрам: напряжение 200–350В, сухой остаток 15–20%, pH 5,8–6,2, температура 28–35℃ |
| Электрофорез | Непрокрас внутренних полостей | Недостаточная проникающая способность, неправильная подвеска детали | Оптимизировать проникающую способность электрофорезной ванны и угол подвески |
| Промежуточное покрытие | Апельсиновая корка, проступание следов шлифовки | Недостаточная толщина пленки, плохое растекание | Увеличить толщину, оптимизировать распыление и сушку на испарение |
| Пигментированная краска | Пятнистость, плохая ориентация алюминиевых хлопьев | Недостаточная сушка на испарение, неравномерный проход пистолета | Нормировать время сушки на испарение и параметры распыления |
| Лак | Подтеки, кратеры | Слишком большая толщина пленки, слишком быстрый нагрев | Контролировать толщину, оптимизировать кривую нагрева печи |
| Запекание | Пузыри, потеря блеска | Крутой подъем кривой нагрева, остаточный растворитель | Плавный нагрев, обеспечить сушку на испарение |
Ценность этой цепочки устранения неисправностей в том, что большинство жалоб на внешний вид и долговечность можно проследить до дрейфа параметров какого-либо этапа, а не до «плохой краски». Суть OEM-управления — онлайн-мониторинг и статистическое управление процессами (SPC) ванны, температуры/влажности, напряжения и толщины пленки на каждом этапе.
XII. Приемка качества: проверка кузовного покрытия по стандартам
Перед сходом с линии кузовная окраска проходит ряд испытаний, в основном соотносимых с открытыми стандартами:
- Адгезия (решетчатый надрез): GB/T 9286-1998 / ISO 2409, классы 0–5, 0/1 — отлично (отслоение ≤5%);
- Нейтральный солевой туман: GB/T 1771-2007 / ASTM B117, для cutoff-деталей кузова часто требуется >500ч без пузырей, односторонняя коррозия ≤1–2мм; цель тяжелой антикоррозии — до 1000ч;
- Блеск (60°): GB/T 9754 / ISO 2813, высокоглянцевый лак высшего класса ≥85 GU;
- Искусственное климатическое старение: GB/T 1865 (ксенон), 1000ч изменение цвета ≤2 класс, меление ≤1 класс;
- Твердость по карандашу: GB/T 6739 / ISO 15184, для лака часто требуется B–H или выше;
- Гибкость и удар: GB/T 1731, GB/T 1732, диаметр изгиба ≤2мм, удар ≥50см.
Внесение этих стандартов в технические условия кузовной окраски и приемку материалов позволяет избежать споров «внешне похоже, а через два года проблемы». Для цепочки поставок характеристики покрытия — не рекламные слова, а набор воспроизводимых и отслеживаемых цифр.
XIII. Проектирование срока антикоррозийной защиты кузова через послойную систему
Антикоррозийная защита кузова никогда не решается «одним слоем волшебной краски», а достигается избыточностью послойной системы. Связав слои: предобработка создает пассивированное основание, электрофорез за счет проникающей способности покрывает все слепые зоны и дает главный антикоррозийный барьер, промежуточное покрытие утолщает слой против ударов камней и удлиняет путь среды, лак изолирует УФ и химическую агрессию. При отказе любого слоя остальные дают буфер — в этом коренная причина надежности послойности против однослойности.
С точки зрения физики отказа, коррозионной среде до стального листа нужно последовательно пройти три плотные органические пленки — лак, промежуточное, электрофорез; чем длиннее путь, тем больше сопротивление. Равномерность электрофореза и покрытие полостей определяют, заржавеет ли «невидимое место» первым; стойкость промежуточного к ударам камней определяет, пробьет ли повреждение при езде линию обороны; атмосферостойкость лака определяет, сохранит ли кузов блеск и цвет после лет на открытом солнце. У трех слоев разные роли, без одного — явный недостаток общей долговечности.
Это также объясняет, почему автозаводы так чувствительны к параметрам электрофореза: по архиву, напряжение 200–350 В, сухой остаток ванны 15–20%, pH 5,8–6,2, температура 28–35℃ — это взаимосвязанное технологическое окно, любое отклонение разрушает равномерность осаждения, оставляя слабые места в полостях или сварных швах. Внесение этих параметров в онлайн-мониторинг и SPC экономичнее, чем последующая подкраска. Для пользователя «стойкость заводской краски» — это проверенная случаями отказов послойная система, а не миф об одном материале.
XIV. Оценка внешнего вида покрытия: апельсиновая корка и DOI
Помимо защиты и долговечности, в OEM-окраске потребитель больше всего ощущает «красиво или нет». Часто упоминают два ключевых показателя:
- Апельсиновая корка (Orange Peel): волнистость поверхности пленки как у апельсина, от недостаточного растекания или несоответствия скоростей испарения растворителя и отверждения. Растекание промежуточного и лака напрямую определяет выраженность корки; чрезмерная полировка улучшает, но съедает толщину лака.
- Четкость изображения (DOI, Distinctness of Image): ясность отраженного изображения на краске, чем выше — тем ближе к «зеркалу». Комплексно отражает ровность, блеск и чистоту, ключевое преимущество окраски премиум-авто.
Контроль корки и DOI — в системной оптимизации параметров распыления (давление, расход, перекрытие проходов), времени сушки на испарение, кривой нагрева печи, а не в одном материале. Потому одна и та же краска на разных линиях и процессах ведет себя очень по-разному. Включение показателей внешнего вида в анализ возможностей процесса — путь современной кузовной окраски от «годится» к «безупречности». Стоит добавить: корка и DOI не всегда чем выше, тем лучше; чрезмерная погоня за зеркалом может пожертвовать толщиной лака и запасом против камней, в инженерии балансируют «эстетика» и «долговечность» — в этом суть карты техпроцесса окраски.
Часто задаваемые вопросы
1. В чем коренное отличие автомобильной OEM-краски от ремонтной (Refinish)?
Корень в сценарии и цели нанесения: OEM — на конвейере завода, многослойная автоматическая окраска целого кузова с высокотемпературным запеканием, цель — единство кузова и долгий срок; ремонтная — в мастерской на локальное повреждение, ограничена комнатной/низкой температурой и ручным распылением, цель — бесшовное совпадение цвета и блеска с соседом. Системы могут быть родственны (например, обе 2K полиуретановый лак), но окна процесса и стандарты приемки иные.
2. Почему катодный электрофорез защищает от ржавчины даже полости кузова?
За счет «проникающей способности» электрофореза: отрицательно заряженная смола покрытия под электрополем мигрирует к кузову как катоду и осаждается, краска обходит преграды в сварные швы, полости — слепые зоны пистолета, формируя сплошную пленку. По архиву, типичные параметры электрофореза: напряжение 200–350 В, сухой остаток ванны 15–20%, pH 5,8–6,2, температура 28–35℃; стабильность ванны — предпосылка проникающей способности.
3. Можно ли убрать промежуточное покрытие?
Не рекомендуется. Промежуточное берет на себя три функции: выравнивание мелких дефектов железа, ударостойкость от камней, усиление межслойной адгезии. Без него пигментированная краска проступит дефектами основы (корка, уступы), камни легче пробьют до электрофореза, вызывая раннюю коррозию и жалобы на вид. Оно невидимо, но ключевой переходный слой для вида и долговечности.
4. Как получается эффект металлической и перламутровой краски?
Из смены цвета по углу (контроль ориентации хлопьев, flake orientation) алюминиевого порошка (металлик) или слюды (перламутр) в базовой краске. Ориентация и плотность пигментных пластин определяют отражение света, давая «светло спереди, темно сбоку» или сдвиг цвета. Давление распыления, дистанция, время сушки на испарение влияют на ориентацию — самый техничный этап базовой краски.
5. Лак — это просто «прозрачная краска»?
Далеко нет. Лак дает высокий блеск (премиум 60° блеск ≥85 GU по GB/T 9754), атмосферостойкость к УФ, стойкость к царапинам и химии. Он — настоящий запечатывающий слой, из-за которого «не желтеет и не трескается годами». База — за цвет, лак — за срок.
6. Обязательно ли высокотемпературное запекание в OEM-окраске?
Многослойные системы в основном используют печное отверждение, слой электрофореза — выше температура, слой финиша — средняя, точно по карте процесса. Термоотверждение дает более полную сшивку, чем комнатная, потому заводская краска обычно долговечнее того же состава при ремонте. Низкотемпературные или УФ-системы — для спецдеталей, но основная легковая OEM-линия — непрерывная печь.
7. Будет ли фосфатирование предобработки отменено?
Традиционное цинковое фосфатирование под давлением из-за тяжелых металлов и нагрузки стоков; безникелевая безфосфорная циркониевая (керамизация) тонкопленочная обработка заменяет. Но зрелость фосфатирования по адгезии и коррозии сохранит его надолго параллельно. Тренд — «экологичнее конверсионная пленка + строже управление ванной».
8. Почему автокраска в так много слоев, а не одним?
Один слой не даст сразу антикоррозию, выравнивание, цвет, блеск, атмосферостойкость. Послойность дает каждому слой одну задачу, оптимум общих свойств. Это родственно промышленной защите «грунтовка+промежуточная+финиш»: низ — антикор, середина — барьер, верх — атмосфера.
9. Что GB 24409-2020 значит для автокраски?
Обязательный нацстандарт лимитов вредных веществ в автопокрытиях, верхушки на ЛОС, свинец/кадмий/ртуть/хром и бензолы. Связывает OEM и ремонт, толкает к водным базам и высокосухим лакам. При подборе подтверждение соответствия — базовый минимум.
10. Можно ли напрямую перенести логику промышленной защиты на авто?
Философия общая (все те же низ-середина-верх), но материалы и окна процесса иные: авто требует выше вид, DOI, ударостойкость; промышленная — жестче тяжелая коррозия, химия. Логику слоев можно заимствовать, но состав и нанесение перепроектировать по своим стандартам.
Дополнительное чтение
- Как подобрать водное промышленное покрытие: системы смол и подходящие условия: перенос логики «низ-середина-верх» с авто на промышленную защиту,框架 межсценарных решений по покрытиям.
- Сравнение подбора водных и масляных красок: сравнение по ЛОС, свойствам, цене водных и масляных систем, отклик на раздел экотрендов статьи.
- UV-отверждаемые деревянные покрытия — эффективность, экологичность и границы процесса: кросс-классовый взгляд, другая логика «заводского непрерывного отверждения», в сравнении с OEM-запеканием.