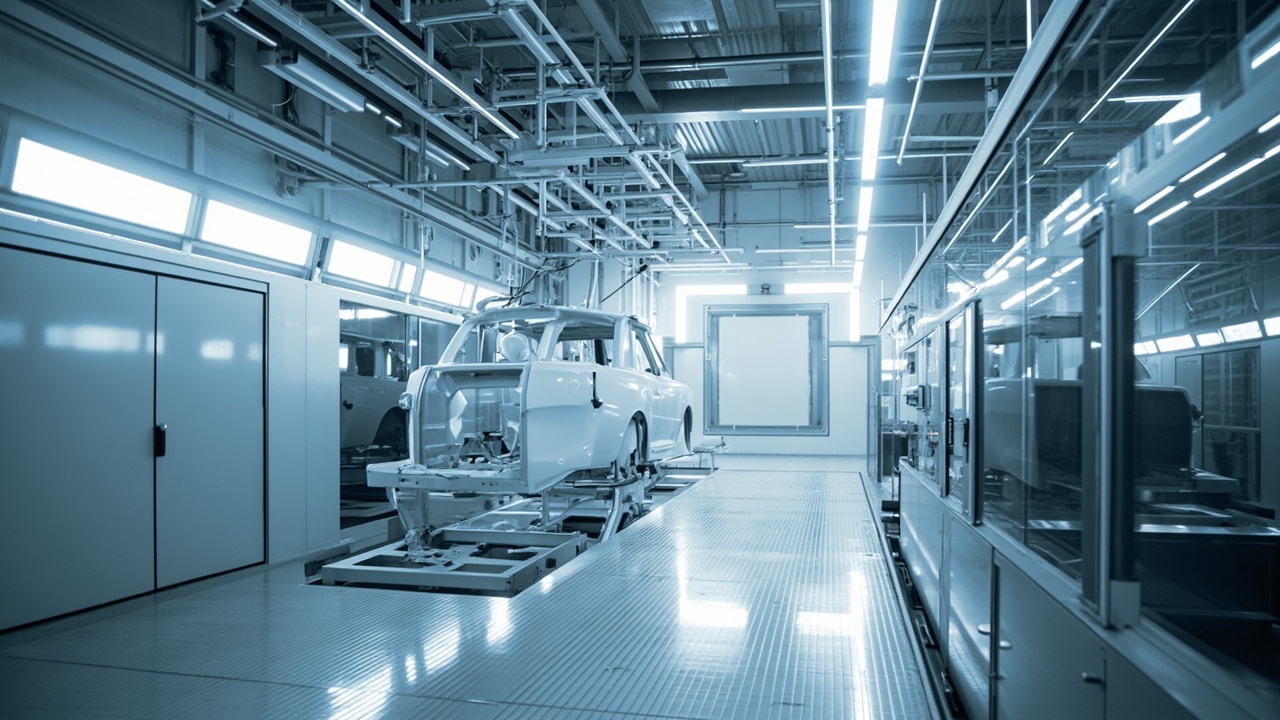
La peinture automobile d'origine (OEM, Original Equipment Manufacturer) désigne l'ensemble de la peinture industrialisée réalisée dans l'usine de fabrication de véhicules complets, après le soudage et le formage de la carrosserie. La différence majeure avec la « peinture de retouche » du marché secondaire est la suivante : la peinture OEM est réalisée sur une ligne de production quasi entièrement automatisée, à cadence fixe et environnement contrôlé, où l'épaisseur de film, la couleur, le brillant et la durabilité sont strictement définis par des normes d'ingénierie. Comprendre ce procédé ne concerne pas seulement « comment la voiture est peinte », mais permet aussi de percer la logique des matériaux derrière l'anticorrosion, la résistance aux intempéries et l'apparence automobile. En tant que fournisseur de matériaux dans le domaine de l'automobile et de la protection industrielle, KeXin New Material(kexinMaterials) possède un savoir-faire technique en matière d'électrophorèse, de couches intermédiaires et de systèmes de résines de finition ; cet article présentera également, dans la section de comparaison des systèmes, des idées d'accompagnement concrètes.
I. Qu'est-ce que la peinture automobile OEM : une ligne de production « empilée par couches »
La peinture de carrosserie complète ne se résume pas à « pulvériser une couche de peinture », mais consiste à superposer sur la tôle (ou la plaque d'aluminium) de la carrossie plusieurs couches de revêtement aux fonctions très différentes, dans un ordre fixe. Chaque couche ne résout qu'un type de problème : l'une assure la protection contre la rouille, une autre le nivellement, une autre la couleur, une autre le brillant et la résistance au vieillissement. La chaîne de procédés ci-dessous est la structure générique de la plupart des lignes OEM de véhicules particuliers :
- Prétraitement (Pre-treatment) : dégraissage, conditionnement de surface, phosphatation/céramisation, pour établir une base propre et adhérente ;
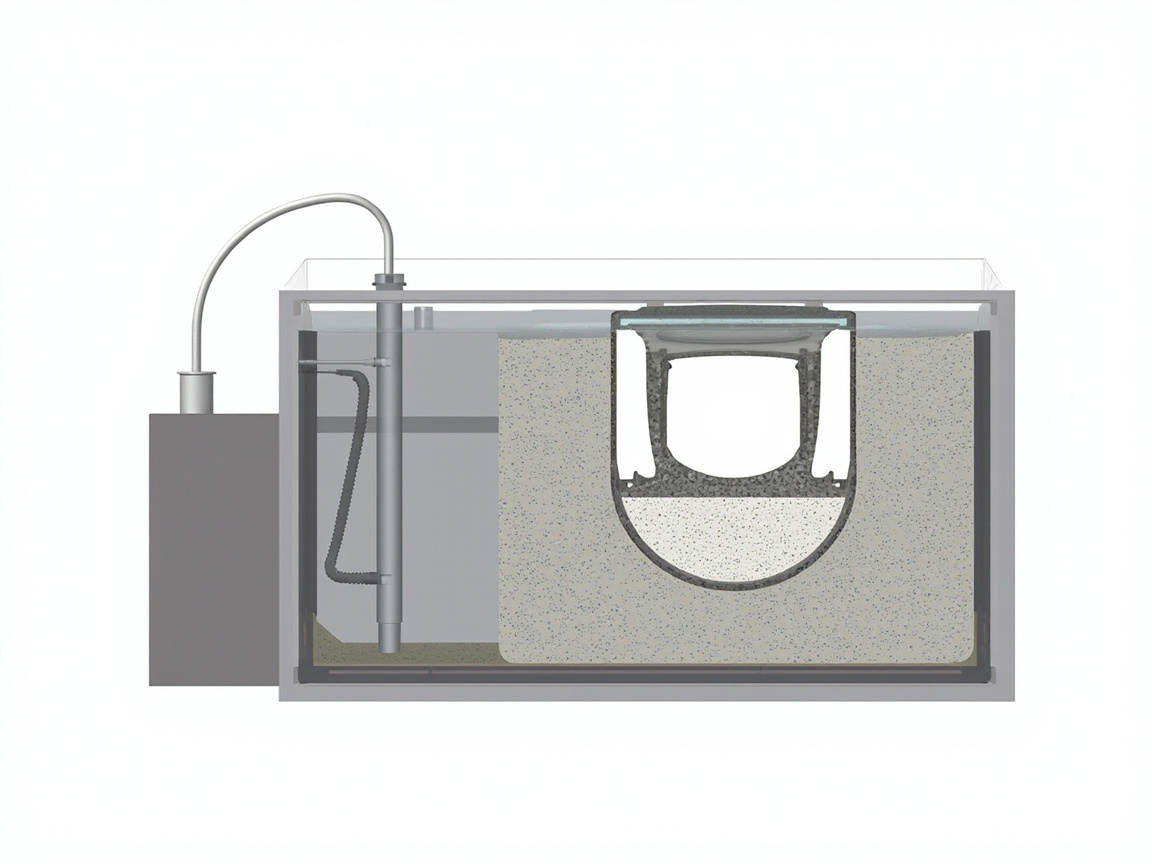
- Électrophorèse cathodique (CED, Cathodic Electrodeposition) : la carrosserie complète est immergée dans le bac d'électrophorèse, sous tension, pour déposer uniformément une couche d'apprêt ;
- Couche intermédiaire (Primer / Surfacer) : pulvérisation du surfacer, pour niveler, résister aux chocs de pierres et renforcer l'adhérence intercouches ;
- Peinture de base (Basecoat) : fournit la couleur et l'effet métallique/nacré ;
- Vernis (Clearcoat) : couche transparente, fournit le brillant, la résistance aux intempéries et aux rayures ;
- Cuisson (Bake) : chaque couche est réticulée à une température spécifique.
La raison de ce « empilement de quatre à cinq couches » réside dans le fait qu'une seule couche ne peut pas satisfaire simultanément les trois exigences strictes de l'anticorrosion, de l'apparence et de la durabilité. Cette pensée de stratification « apprêt — intermédiaire — finition » est totalement cohérente avec la logique de système « apprêt + couche intermédiaire + finition » des revêtements de protection industrielle — ce point sera comparé spécifiquement plus loin.
II. Prétraitement : le point de départ de toute adhérence
Dans le domaine de la peinture, un vieux dicton dit : « sept parts de fond, trois parts de finition ». Le prétraitement détermine si toutes les couches suivantes peuvent tenir. Le prétraitement OEM comprend généralement les étapes suivantes :
- Dégraissage (Degreasing) : utiliser un nettoyant alcalin ou neutre pour éliminer les huiles d'emboutissage, les huiles anticorrosion et les empreintes digitales, sinon l'électrophorèse présentera des cratères et des piqûres.
- Conditionnement de surface (Activation) : générer de fins points d'activation à la surface de la tôle, pour que la cristallisation de la couche de conversion ultérieure soit plus fine et uniforme.
- Phosphatation / Céramisation (Phosphating / Zirconium conversion) : la phosphatation zinc traditionnelle forme une couche cristalline de phosphate de zinc, offrant une micro-rugosité et une passivation chimique ; ces dernières années, sous la tendance écologique, le traitement à film mince zirconium sans nickel ni phosphore (céramisation) remplace progressivement la phosphatation traditionnelle, réduisant les métaux lourds et la charge en eaux usées.
- Lavage et rinçage à l'eau pure : éliminer les résidus liquides, empêcher les impuretés d'entrer dans le bac d'électrophorèse.
Le mécanisme central du prétraitement est une double action : rugosité physique (augmenter la surface spécifique, accrochage mécanique) et passivation chimique (le phosphate de zinc etc. passivent la surface métallique, inhibant la corrosion précoce). Cela est de la même lignée que le « passivation chimique (phosphate de zinc, chromate) » dans le mécanisme des peintures antirouille. Il faut souligner que la couche de phosphatation elle-même est très fine (à l'échelle du micromètre), elle n'est pas la force principale de l'anticorrosion, mais une couche de transition « permettant à la peinture électrophorétique de mordre fermement la tôle ».
III. Électrophorèse cathodique (CED) : la pierre angulaire de l'anticorrosion automobile
L'électrophorèse cathodique est l'étape essentielle de la peinture OEM. La carrosserie, en tant que cathode globale, est immergée dans le bain de résine de peinture à charge négative ; après application de courant continu, les particules de résine migrent vers la carrosserie et se déposent en film, puis sont réticulées par cuisson. Son caractère irremplaçable réside dans la force de pénétration (Throwing Power) — la peinture peut « tourner les angles » pour pénétrer dans les cavités internes, les soudures, les espaces vides de la carrosserie, zones mortes jamais atteignables par un pistolet de pulvérisation, réalisant une anticorrosion uniforme de la carrosserie complète.
Selon la synthèse des archives de recherche de ce lot, les paramètres typiques du procédé d'électrophorèse cathodique sont :
| Paramètre du procédé d'électrophorèse | Plage typique | Description |
|---|---|---|
| Tension | 200–350 V | La tension détermine la vitesse de dépôt et l'épaisseur de film, trop élevée provoque facilement des piqûres et une surface rugueuse |
| Extrait sec du bain | 15–20 % | C'est la proportion effective résine+pigment dans le bain, trop bas donne un film mince, trop haut dégrade la stabilité |
| pH du bain | 5.8–6.2 | La plage acide maintient la dispersion stable des particules de résine, un écart détruit l'état d'électrophorèse |
| Température du bain | 28–35 ℃ | La température affecte l'efficacité de dépôt et la planéité du film, nécessite un contrôle thermostatique |
| Force de pénétration | Indicateur d'ingénierie | Détermine la capacité de couverture des zones aveugles comme cavités internes et soudures, est le point de vente central du CED |
(Source des paramètres : chapitre peinture automobile de « TDS_MSDS_RESEARCH.md » du lot : « paramètres d'électrophorèse : tension 200–350 V, extrait sec du bain 15–20 %, pH 5.8–6.2, température 28–35℃, force de pénétration ».)
Ces paramètres ne sont pas isolés : le pH et l'extrait sec déterminent ensemble la stabilité du bain, la température et la tension déterminent ensemble la vitesse de dépôt et l'uniformité de l'épaisseur de film. Les peintures électrophorétiques modernes à haute force de pénétration peuvent former un film stable dans la plage 200–350 V, permettant aux zones à forte occultation de la carrosserie d'obtenir une couche anticorrosion suffisante, ce qu'il est difficile d'atteindre avec le procédé de retouche du marché secondaire — la retouche ne peut être appliquée que sur les surfaces externes visibles, les cavités ne pouvant être traitées qu'une fois lors de l'étape OEM.
Le mécanisme anticorrosion de l'apprêt électrophorétique est essentiellement « barrière + adhérence » : le film d'électrophorèse dense isole l'eau, l'oxygène, les ions et la tôle. Si la durée de vie prévue de la carrosserie est plus exigeante, on peut superposer sur la couche d'électrophorèse un apprêt enrichi en zinc ou époxy de renforcement, mais cela relève déjà de véhicules à anticorrosion spéciale (comme les pièces de châssis).
IV. Couche intermédiaire (Surfacer) : la « couche de remplissage » faisant la liaison
Après l'électrophorèse et avant la peinture de base, se trouve la couche intermédiaire (Primer Surfacer, communément appelée couche intermédiaire, surfacer) souvent ignorée par le consommateur ordinaire, mais cruciale pour la qualité finale. Elle assume quatre tâches :
- Remplissage (Fill) : la couche d'électrophorèse est uniforme mais fine, les micro-irrégularités et traces de ponçage de la tôle nécessitent le surfacer pour être lissées, sinon elles transparaîtront dans la finition formant une « peau d'orange » ou des « marches ».
- Épaississement et résistance aux chocs de pierres (Stone-chip resistance) : les impacts de graviers en roulant consomment principalement l'énergie du surfacer, protégeant la peinture de base et l'électrophorèse des perforations.
- Renforcer l'adhérence intercouches : fournir un pont de compatibilité entre l'électrophorèse (époxy/polyuréthane) et la peinture de base (souvent acrylique).
- Uniformiser la couleur de fond : fournir une base réfléchissante cohérente pour la peinture de base, évitant le défaut de teinte irrégulière selon les zones.
Du point de vue du mécanisme, la couche intermédiaire est très homologue de la peinture intermédiaire époxy à mica de fer des revêtements de protection industrielle : cette dernière utilise les plaquettes d'oxyde de fer micacé pour prolonger le chemin de diffusion des milieux corrosifs (effet barrière), tandis que le surfacer réalise le remplissage + barrière par la conception des charges et de la résine. Les deux reflètent le principe de système « la couche intermédiaire assure l'épaississement et le blocage ». Cela explique aussi pourquoi, dans les systèmes industriels à forte anticorrosion, les ingénieurs considèrent « apprêt (anticorrosion/adhérence) + couche intermédiaire (épaississement/barrière) + finition (résistance aux intempéries/décoration) » comme une règle de fer — la peinture OEM ne fait que transporter cette règle sur la ligne de production.
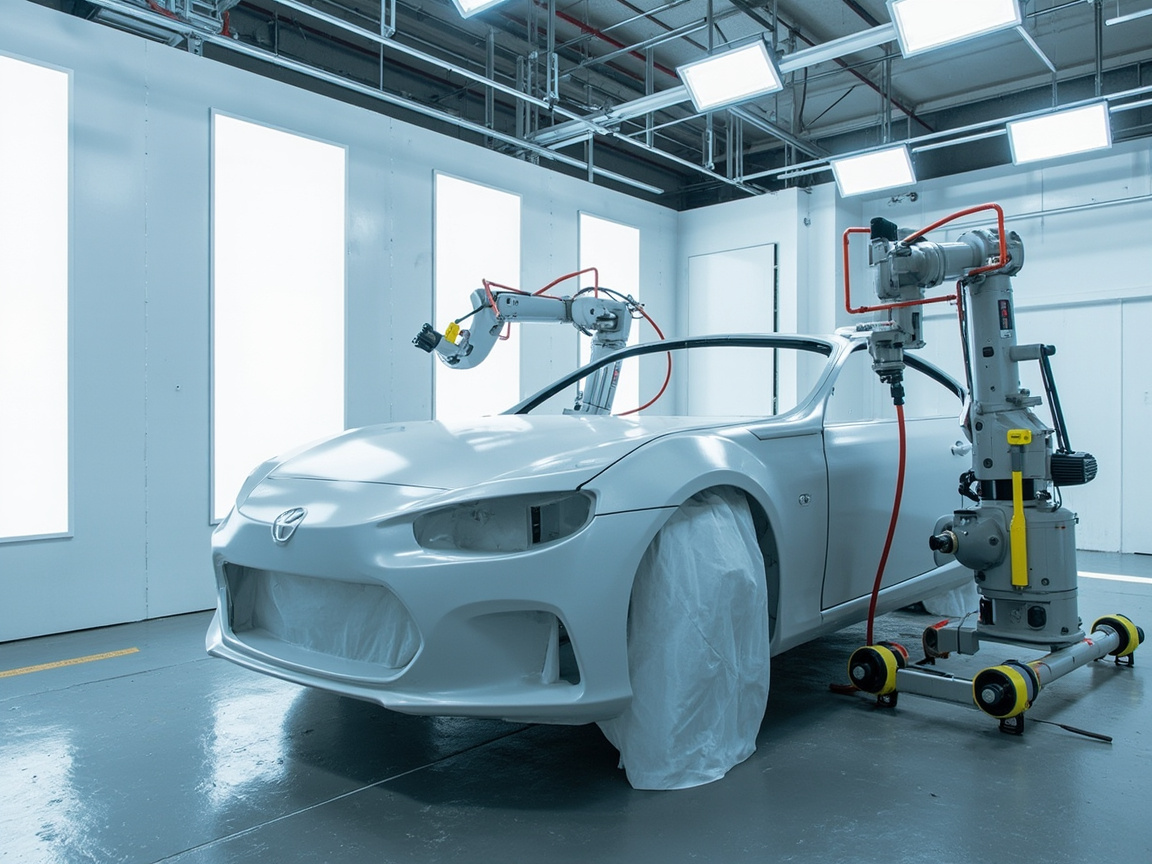
Le surfacer est généralement pulvérisé par électrostatique ou par robot, l'épaisseur de film est supérieure à l'électrophorèse et inférieure au vernis, après application il doit entrer au four de cuisson puis être poncé avant l'étape de peinture de base.
V. Peinture de base (Basecoat) : le support de la couleur et de l'effet
La peinture de base est la « couche de couleur visible à l'œil nu », elle détermine quelle couleur et quel effet le consommateur voit au premier regard. Selon l'effet, on la divise en trois catégories :
- Peinture pleine (Solid / 1K pleine) : pigment dispersé uniformément, même couleur de face et de côté, comme blanc, rouge, noir ordinaires.
- Peinture métallique (Metallic) : ajout de paillettes d'aluminium (Aluminium flake) dans la peinture de base, la lumière réfléchie par les plaquettes d'aluminium produit un scintillement métallique.
- Peinture nacrée / mica (Pearl / Mica) : ajout de plaquettes de mica ou pigments nacrés, présentant un décalage de couleur multicouche variable selon l'angle de vue.
Selon les archives de recherche, l'effet visuel de la peinture métallique et nacrée provient du effet métamérique des paillettes d'aluminium/mica (contrôle du flake orientation) — l'orientation du pigment (couché ou dressé, densité de disposition) détermine directement l'intensité scintillante et la profondeur de couleur. C'est précisément le point le plus technique de l'application de la peinture de base : la pression de pulvérisation, la distance de passage du pistolet, le temps de flash-off affectent l'orientation des plaquettes d'aluminium, se manifestant finalement par « brillant de face, sombre de côté » ou l'inverse. Même formule, différents ouvriers produisent des effets différents, la racine est souvent dans le flake orientation.
À préciser : la peinture de base (surtout 1K) a elle-même une résistance limitée aux intempéries et à la dureté, elle fournit la « couleur », pas la « protection », la tâche de protection étant confiée au vernis supérieur. C'est une caractéristique structurelle commune aux systèmes OEM et de retouche.
VI. Vernis (Clearcoat) : la couche de scellage du brillant et de la durabilité
Le vernis est une couche transparente pulvérisée sur la peinture de base, fournissant :
- Haut brillant et effet miroir : le brillant 60° d'un vernis haut de gamme peut atteindre plus de 85 GU (selon normes de détection générales GB/T 9754, ISO 2813, ASTM D523) ;
- Résistance aux intempéries et anti-UV : ajout d'absorbeurs UV et d'amines bloquées stabilisatrices de lumière (HALS), retardant le vieillissement de la peinture de base et du substrat ;
- Résistance aux rayures et chimique : résister au lavage, fientes d'oiseaux, pluie acide, essence etc. ;
- Auto-réparation (certains haut de gamme) : les micro-rayures sont réversibles sous action thermique ou chimique.
Le vernis OEM est souvent un polyuréthane acrylique bicomposant (2K Acrylic Polyurethane), réticulé par réaction de la résine acrylique avec un durcisseur polyisocyanate (type HDI par ex.). Son mécanisme de formation de film est cohérent avec le vernis 2K de retouche, la différence principale résidant dans le mode d'application et la teneur en solide. Concernant le ratio de mélange, le VOC et les données TDS spécifiques du vernis 2K, ce lot en fait une comparaison détaillée dans l'article sur la peinture de retouche (auto-refinish-system), nous ne le développons pas ici.
L'épaisseur et le niveau du vernis déterminent directement « si la goutte d'eau roule ronde sur la carrosserie, si la réflexion est continue ». Un film trop fin laisse voir le fond et rayure facilement ; trop épais risque de coulures et de piqûres. Le vernis est la zone de controverse d'apparence concentrée de l'OEM, aussi la couche où le matériau et le procédé sont le plus couplés.
VII. Cuisson et réticulation : la dernière mise en forme de la ligne de production
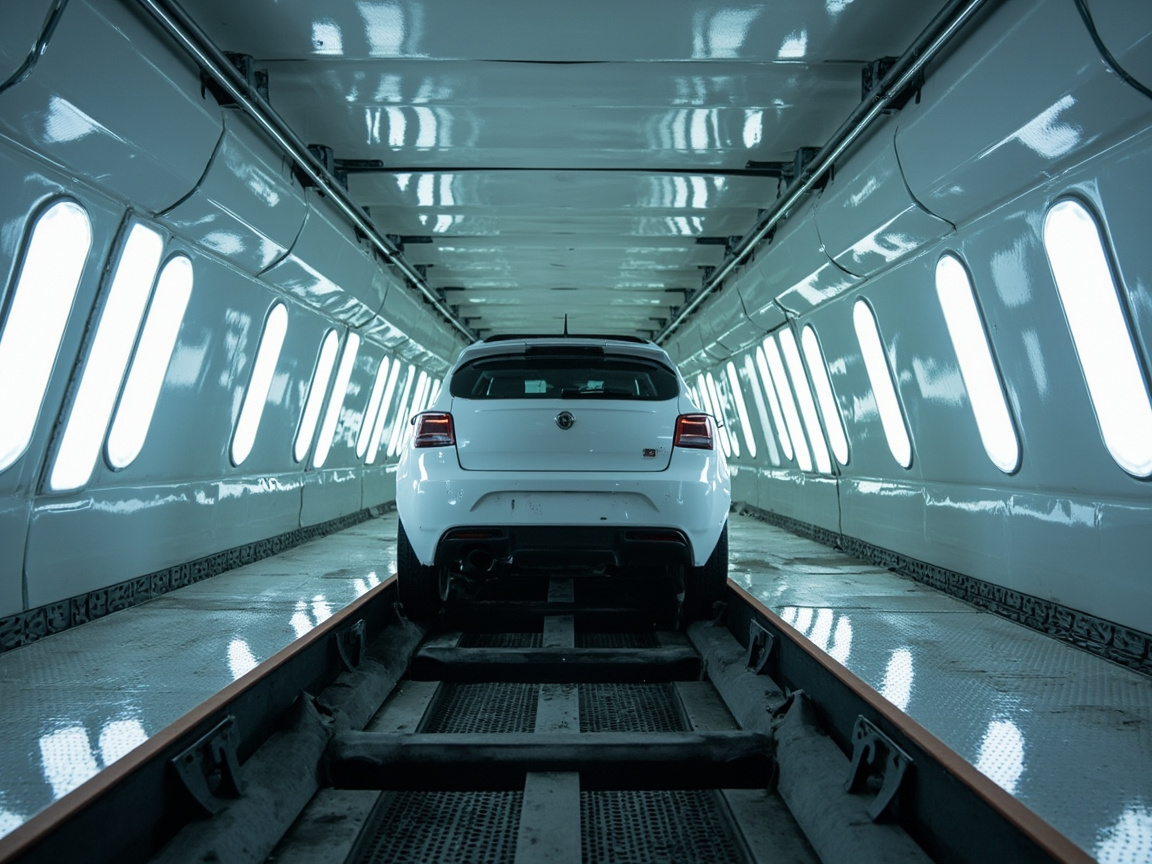
Après chaque couche pulvérisée, il faut entrer au four (Oven) pour réticuler. La cuisson de la ligne OEM est continue : la carrosserie suspendue à la chaîne de convoyage passe successivement les zones de montée en température, maintien et refroidissement. Les fenêtres de réticulation diffèrent selon les couches, mais suivent globalement :
- La couche d'électrophorèse cuit à température plus élevée (généralement 160–180℃, selon le système de résine), assurant la réticulation complète époxy/polyuréthane ;
- Le surfacer, la peinture de base et le vernis utilisent une cuisson à température moyenne (environ 130–150℃), conciliant efficacité et évitant la décoloration de la peinture de base par la chaleur ;
- L'uniformité de température du four et la courbe de montée en température déterminent si le film est à contrainte interne uniforme, s'il y a bulles.
(Note : les plages de température ci-dessus sont des plages d'ingénierie courantes de l'industrie, à conformer à la carte de procédé de chaque OEM.)
L'essence de la cuisson est la réticulation thermique — pour le système polyuréthane 2K, c'est la réaction d'addition —NCO avec —OH ; pour le système époxy d'électrophorèse, c'est la formation de réseau d'époxy durci à l'amine. Contrairement à la peinture de retouche qui peut durcir à température ambiante ou infrarouge, la cuisson OEM offre un degré de réticulation plus complet et stable, donc la peinture d'origine est généralement supérieure en durabilité et dureté au résultat de retouche de même formule.
VIII. Tableau comparatif d'épaisseur et de fonction des quatre procédés OEM
Le tableau ci-dessous résume le positionnement central de chaque couche du système multicouche OEM. À noter : l'épaisseur spécifique (DFT) est conforme à la norme d'ingénierie de chaque constructeur, le tableau donne les plages courantes de l'industrie, pour établir la cognition cadres « que résout chaque couche ».
| Couche | Fonction principale | Mode de formation typique | Points clés de performance | Remarque |
|---|---|---|---|---|
| Film de prétraitement | Nettoyer et passiver le substrat | Conversion chimique (phosphatation/céramisation) | Cristallisation uniforme, sans pollution | Très fin, point de départ de l'adhérence |
| Apprêt électrophorétique (CED) | Anticorrosion carrosserie, couverture cavités | Électrophorèse cathodique + cuisson | Force de pénétration, uniformité | Données archives : tension 200–350V, solide 15–20%, pH 5.8–6.2, température 28–35℃ |
| Couche intermédiaire | Nivellement, résistance chocs pierres, pont intercouches | Pulvérisation électrostatique + cuisson | Ponçabilité, résistance chocs pierres | Correspond à la logique « couche intermédiaire » de la peinture industrielle |
| Peinture de base | Fournit couleur et effet métallique/nacré | Pulvérisation (1K/2K) | Couleur, flake orientation | Protection propre faible, dépend du vernis |
| Vernis | Brillant, résistance intempéries, anti-rayures | Pulvérisation polyuréthane 2K + cuisson | Brillant, dureté, résistance UV | Brillant 60° haut de gamme ≥85 GU (selon GB/T 9754) |
La valeur de ce tableau est de clarifier « pourquoi on ne peut supprimer telle couche ». Supprimer le surfacer → peau d'orange, perforation par choc pierre ; supprimer le vernis → couleur vieillit et matit facilement ; électrophorèse non uniforme → corrosion cavités. Chaque procédé OEM a été forcé par des cas de défaillance.
IX. Logique commune avec le système « apprêt — intermédiaire — finition » de la peinture de protection industrielle
En élargissant la vision, on constate que la peinture OEM et la peinture de protection industrielle sont hautement cohérentes en philosophie d'ingénierie. Selon les archives de recherche, le système typique de forte anticorrosion industrielle est « apprêt époxy riche en zinc + couche intermédiaire époxy mica de fer + finition époxy polyuréthane », dont la logique est :
- Apprêt : anticorrosion/adhérence (l'apprêt riche en zinc par protection cathodique du zinc sacrificiel, ou l'époxy fournit la barrière) ;
- Couche intermédiaire : épaississement/barrière (les plaquettes d'oxyde de fer micacé époxy prolongent le chemin de diffusion des milieux) ;
- Finition : résistance intempéries/décoration (le polyuréthane fournit la rétention de brillant et couleur et la résistance chimique).
L'« apprêt électrophorétique + surfacer + peinture de base/vernis » de l'OEM est presque une réplique de cette même logique : électrophorèse = apprêt (anticorrosion adhérence), surfacer = couche intermédiaire (épaississement barrière), vernis = finition (résistance intempéries décoration). Comprendre cela, l'ingénieur peut utiliser une pensée de sélection de matériaux commune en basculant entre les scénarios « automobile » et « structure acier industrielle ».
KeXin New Material(kexinMaterials) couvre simultanément les systèmes de protection industrielle et liés à l'automobile, dans la conception de système d'apprêt époxy, de couche intermédiaire barrière et de finition polyuréthane, peut adopter la même méthode de stratification « apprêt — intermédiaire — finition » que l'OEM, fournissant des solutions de système vérifiables pour équipements, pièces de carrosserie et protection industrielle générale. Si votre projet concerne à la fois des pièces automobiles et de la structure acier d'usine, communiquer avec le même langage de « système stratifié » est souvent plus rassurant et traçable en termes de responsabilité que de faire appel séparément à deux fournisseurs.
X. Tendances écologiques et réglementaires : aqueousation, haute teneur en solide et bas VOC
Les peintures automobiles sont un domaine clé de contrôle des VOC. Selon les archives de recherche, les peintures pour véhicules sont contraintes par GB 24409-2020 « Limites des substances nocives dans les peintures pour véhicules », avec plafonds clairs pour VOC, plomb/cadmium/mercure/chrome et composés benzéniques ; l'UE a les directives 2004/42/EC etc. La ligne OEM évolue nettement ces dernières années vers deux directions :
- Aqueousation : la peinture de base aqueuse s'est largement généralisée, réduisant fortement les émissions VOC de l'étape de peinture de base la plus émettrice ; le prétraitement aqueux et le surfacer aqueux avancent aussi.
- Haute teneur en solide (HS, High Solid) et électrophorèse à haute force de pénétration : réduire l'usage de solvant tout en maintenant voire améliorant les performances.
Cela est parfaitement synchronisé avec la tendance des « faible COV, haute teneur en solides, à l'eau » des revêtements de protection industrielle. Pour le sélectionneur, pour juger si un système est « tourné vers l'avenir », on peut voir s'il peut satisfaire aux limites des GB 24409 / GB 30981 sans sacrifier les performances. Concernant l'équilibre entre « performances vs conformité » des systèmes à l'eau et le cadre de sélection pour les scénarios industriels, voir en complément Comment sélectionner les revêtements industriels à l'eau : système de résine et conditions d'application et Comparaison de sélection entre peintures à l'eau et peintures solvant, dont la logique sous-jacente est cohérente avec l'approche de stratification OEM de cet article.
XI. Défauts courants et dépannage de la peinture OEM
Même le meilleur procédé rencontrera des problèmes lors de la dérive des paramètres. Le tableau ci-dessous résume les défauts à haute fréquence et les causes racines de chaque étape OEM, afin de développer la capacité de « remonter à l'étape à partir du défaut observé » :
| Étape | Défaut à haute fréquence | Cause principale | Contre-mesure |
|---|---|---|---|
| Prétraitement | Phosphatation irrégulière, rouille de retour | Dégraissage insuffisant, pollution du bain, mauvaise qualité d'eau | Renforcer le dégraissage et le rinçage à l'eau pure, surveiller le bain |
| Électrophorèse | Picots, surface rugueuse | Tension trop élevée, déviation température/pH du bain | Revenir aux paramètres archivés : tension 200–350V, solides 15–20%, pH 5,8–6,2, température 28–35℃ |
| Électrophorèse | Non recouvrement en cavité | Pouvoir de pénétration insuffisant, suspension pièce inadaptée | Optimiser le pouvoir de pénétration du bain électrophorétique et l'angle de suspension |
| Couche intermédiaire | Peau d'orange, traces de ponçage visibles | Épaisseur de film insuffisante, mauvais niveau | Augmenter l'épaisseur, optimiser la pulvérisation et le flash-off |
| Peinture pigmentée | Marbrures, mauvaise orientation des flocons d'aluminium | Flash-off insuffisant, passage pistolet irrégulier | Normaliser le temps de flash-off et les paramètres de pulvérisation |
| Vernis | Coulures, picots | Épaisseur excessive, montée en température trop rapide | Contrôler l'épaisseur, optimiser la courbe de montée en température du four |
| Cuisson | Bulles, perte de brillance | Courbe de montée en température abrupte, solvant résiduel | Montée en température douce, garantir le flash-off |
La valeur de cette chaîne de dépannage réside dans le fait que la grande majorité des réclamations sur l'apparence et la durabilité peuvent être retracées à la dérive des paramètres d'une étape donnée, et non à « une mauvaise peinture ». Le cœur de la gestion OEM est précisément la surveillance en ligne et le contrôle statistique des processus (SPC) du bain, de la température/humidité, de la tension et de l'épaisseur de film de chaque étape.
XII. Réception qualité : contrôler le revêtement du véhicule complet par les normes
Avant la sortie de ligne de peinture du véhicule complet, une série de tests doivent être passés, la plupart correspondant à des normes publiques :
- Adhérence (quadrillage) : GB/T 9286-1998 / ISO 2409, classes 0–5, 0/1 étant excellent (perte ≤5%) ;
- Brouillard salin neutre : GB/T 1771-2007 / ASTM B117, les pièces de coupure du véhicule complet requièrent souvent >500h sans bulles, corrosion unilatérale ≤1–2mm ; l'objectif de forte anticorrosion peut atteindre 1000h ;
- Brillance (60°) : GB/T 9754 / ISO 2813, vernis haut de gamme haute brillance ≥85 GU ;
- Vieillissement climatique artificiel : GB/T 1865 (lampe xénon), 1000h décoloration ≤ classe 2, chalage ≤ classe 1 ;
- Dureté au crayon : GB/T 6739 / ISO 15184, vernis souvent requis classe B–H ou plus ;
- Flexibilité et choc : GB/T 1731, GB/T 1732, diamètre de courbure ≤2mm, choc ≥50cm.
Intégrer ces normes dans les conditions techniques de peinture du véhicule complet et la réception des matières entrantes permet d'éviter les litiges du type « l'apparence est similaire, mais des problèmes apparaissent après deux ans ». Pour la chaîne d'approvisionnement, la performance du revêtement n'est pas un slogan publicitaire, mais un ensemble de chiffres reproductibles et traçables.
XIII. Conception de la durée de vie anticorrosion du véhicule vu sous l'angle du système stratifié
La anticorrosion du véhicule complet ne se résout jamais par « une couche de peinture miracle », mais par la conception redondante d'un système stratifié. En enchaînant les couches précédentes : le prétraitement établit une base passivée, l'électrophorèse couvre tous les angles morts par son pouvoir de pénétration et fournit la barrière anticorrosion principale, la couche intermédiaire épaissit pour résister aux chocs de graviers et allonge le chemin des milieux, le vernis isole les UV et l'érosion chimique. Si une couche défaille, les autres offrent encore un tampon — c'est la raison fondamentale pour laquelle la stratification est plus fiable qu'une couche unique.
D'un point de vue de la défaillance, pour que le milieu corrosif atteigne la tôle d'acier, il doit traverser successivement les trois couches denses de vernis, couche intermédiaire et électrophorèse ; plus le chemin est long, plus la résistance est grande. L'uniformité de la couche électrophorétique et la couverture des cavités déterminent si « les endroits invisibles » rouillent en premier ; la résistance aux chocs de graviers de la couche intermédiaire détermine si les dommages en roulant perceront la ligne de défense ; la tenue aux intempéries du vernis détermine si le véhicule complet peut conserver brillance et couleur après plusieurs années d'exposition extérieure. Les trois couches ont chacune leur rôle, et l'absence de l'une crée un défaut de durée de vie évident.
Cela explique aussi pourquoi les constructeurs sont si sensibles aux paramètres d'électrophorèse : selon les archives, tension 200–350 V, solides du bain 15–20%, pH 5,8–6,2, température 28–35℃ forment une fenêtre de procédé couplée, toute déviation détruisant l'uniformité du dépôt et laissant ainsi des points faibles anticorrosion dans les cavités ou soudures de la carrosserie. Intégrer ces paramètres dans la surveillance en ligne et le contrôle statistique des processus est plus économique que de repeindre après coup. Pour l'utilisateur, derrière « la peinture d'origine est durable » se trouve ce système stratifié validé à répétition par des cas de défaillance, et non le mythe d'un matériau unique.
XIV. Évaluation de l'apparence du film : peau d'orange et DOI
Au-delà de l'anticorrosion et de la durabilité, ce que le consommateur perçoit le plus de la peinture OEM est « est-ce beau ». Deux indicateurs clés sont souvent mentionnés :
- Peau d'orange (Orange Peel) : ondulations à la surface du film rappelant la peau d'orange, dues à un niveau insuffisant ou un désaccord entre évaporation du solvant et vitesse de durcissement. Le niveau de la couche intermédiaire et du vernis détermine directement la gravité de la peau d'orange ; un polissage excessif l'améliore mais réduit l'épaisseur du vernis.
- Netteté de l'image (DOI, Distinctness of Image) : clarté de l'image réfléchie par la peinture, plus c'est élevé plus c'est « miroir ». Elle reflète globalement planéité, brillance et pureté, et est un argument clé de la peinture automobile haut de gamme.
Contrôler la peau d'orange et le DOI repose sur l'optimisation systémique des paramètres de pulvérisation (pression, débit, recouvrement du passage), du temps de flash-off et de la courbe de montée en température du four, et non d'un matériau unique. C'est aussi pourquoi un même vernis donne des résultats très différents selon les lignes et procédés. Intégrer les indicateurs d'apparence dans l'analyse de capacité des processus est la voie obligée pour que la peinture moderne du véhicule complet passe de « conforme » à « raffiné ». Il convient d'ajouter que peau d'orange et DOI ne sont pas meilleurs s'ils sont trop élevés ; rechercher un miroir excessif peut sacrifier l'épaisseur du vernis et la marge de résistance aux chocs de graviers. Sur le plan technique, il faut équilibrer « esthétique » et « durabilité », ce qui est l'essence de la carte de procédé de peinture du véhicule complet.
Questions fréquentes
1. Quelle est la différence la plus fondamentale entre la peinture automobile OEM et la peinture de retouche (Refinish) ?
La différence fondamentale réside dans le scénario d'application et l'objectif : l'OEM est sur la ligne de montage du constructeur, peinture automatisée multicouche du véhicule complet avec cuisson haute température, recherchant uniformité et longue durée ; la peinture de retouche est en atelier de réparation sur dommage localisé, limitée par température ambiante/faible et pulvérisation manuelle, recherchant l'appariement sans couture couleur et brillance avec la zone voisine. Les systèmes de formulation peuvent être communs (ex. vernis polyuréthane 2K), mais la fenêtre de procédé et les normes de réception diffèrent.
2. Pourquoi l'électrophorèse cathodique protège-t-elle jusqu'aux cavités de la carrosserie ?
Grâce au « pouvoir de pénétration » de l'électrophorèse : la résine de peinture chargée négativement migre vers la carrosserie (cathode) sous champ électrique et se dépose, la peinture contourne les obstructions pour entrer dans soudures et cavités inaccessibles au pistolet, formant un film continu. Selon les archives, les paramètres typiques sont tension 200–350 V, solides du bain 15–20%, pH 5,8–6,2, température 28–35℃, un état stable du bain étant le préalable au pouvoir de pénétration.
3. Peut-on supprimer la couche intermédiaire ?
Non recommandé. La couche intermédiaire assure trois fonctions : combler les micro-défauts de tôle, résister aux chocs de graviers, renforcer l'adhérence intercouches. Sans elle, la peinture pigmentée laisse voir les défauts du fond (peau d'orange, marches), et les graviers perceront plus facilement jusqu'à l'électrophorèse, causant rouille précoce et réclamations d'apparence. Bien qu'invisible, c'est la couche de transition clé pour l'apparence et la durabilité.
4. Comment sont obtenus les effets de peinture métallique et nacrée ?
Ils proviennent de l'effet métachromatique (contrôle de l'orientation des flocons) des paillettes d'aluminium (métallique) ou de mica (nacrée) dans la base. L'orientation et la densité de disposition des pigments déterminent la réflexion lumineuse, produisant « clair de face, sombre de côté » ou un décalage de couleur. Pression de pulvérisation, distance de passage, temps de flash-off affectent l'orientation, étape la plus technique de la base.
5. Le vernis est-il seulement « une peinture transparente » ?
Loin de là. Le vernis apporte haute brillance (haut de gamme 60° peut ≥85 GU, selon GB/T 9754), tenue aux intempéries et UV, résistance aux rayures et produits chimiques. C'est lui le vrai scellé qui fait que « la peinture tient des années sans jaunir ni craqueler ». La base donne la couleur, le vernis donne la durée de vie.
6. La peinture OEM nécessite-t-elle obligatoirement une cuisson haute température ?
Le système multicouche utilise généralement un four de durcissement, couche électrophorétique plus chaude, couche de finition à température moyenne, selon la carte de procédé. Le durcissement thermique apporte une réticulation plus complète qu'à température ambiante, d'où une durabilité OEM souvent supérieure à une retouche de même formulation. Certains systèmes basse température ou UV sont pour pièces spéciales, mais la ligne OEM de voiture particulière reste majoritairement au four continu.
7. La phosphatation du prétraitement sera-t-elle éliminée ?
La phosphatation zinc traditionnelle subit la pression due aux métaux lourds et à la charge des eaux usées ; le traitement en film mince zirconium (céramique) sans nickel ni phosphore la remplace. Mais la maturité de la phosphatation en adhérence et corrosion la fera coexister longtemps. La tendance est « conversion de film plus écologique + gestion de bain plus stricte ».
8. Pourquoi tant de couches sur la peinture automobile, plutôt qu'une seule ?
Car une couche seule ne peut satisfaire simultanément anticorrosion, comblage, couleur, brillance, tenue aux intempéries. La stratification fait que chaque couche ne règle qu'un type de problème, optimisant la performance globale. Cela est de même philosophie que le principe industriel de protection « apprêt + couche intermédiaire + finition » : fond anticorrosion, milieu barrière, face intempéries.
9. Que signifie GB 24409-2020 pour la peinture automobile ?
C'est la norme nationale obligatoire de limite des substances nocives des peintures véhicules, plafonnant COV, plomb cadmium mercure chrome et benzéniques. OEM et retouche y sont soumis, poussant le secteur vers base à l'eau et vernis haute teneur en solides. Confirmer la conformité produit à cette limite est le plancher réglementaire à la sélection.
10. La logique de配套 des revêtements de protection industrielle peut-elle s'appliquer directement à l'automobile ?
La philosophie d'ingénierie est commune (toujours stratification fond—milieu—face), mais matériaux et fenêtres de procédé diffèrent : l'automobile exige plus apparence, DOI, résistance chocs graviers ; la peinture industrielle est plus sévère sur forte anticorrosion et produits chimiques. On peut emprunter la logique, mais reformuler selon les normes respectives.
Lecture complémentaire
- Comment sélectionner les revêtements industriels à l'eau : système de résine et conditions d'application : étendre la logique « fond—milieu—face » de l'automobile à la protection industrielle, bâtir un cadre de décision peinture inter-scénarios.
- Comparaison de sélection entre peintures à l'eau et peintures solvant : comparer systèmes à l'eau et solvant sur COV, performance, coût, en écho à la section tendance écologique de cet article.
- Revêtement bois durcissant UV — efficacité, écologie et limites de procédé : perspective transversale, comprendre une autre logique de « durcissement continu en usine » en regard de la cuisson OEM.