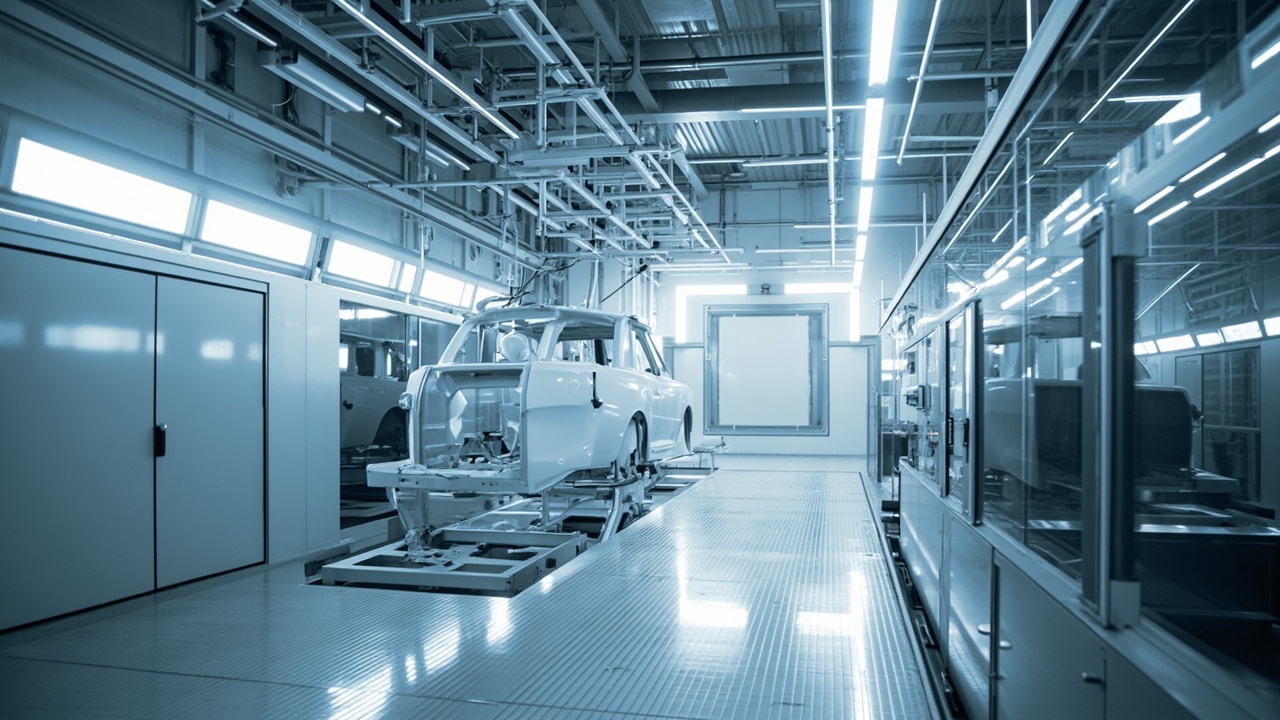
La vernice auto di fabbrica (OEM, Original Equipment Manufacturer) si riferisce all'intero processo di rivestimento industriale eseguito all'interno della fabbrica di assemblaggio del veicolo, dopo che la carrozzeria è stata saldata e formata. La differenza maggiore rispetto alla "vernice di rifinitura" del mercato aftermarket è che la verniciatura OEM viene completata su una linea di produzione automatica, con ritmo fisso e ambiente controllato, dove spessore del film, colore, lucentezza e durabilità sono rigorosamente definiti dagli standard ingegneristici. Comprendere questo processo non riguarda solo "come viene verniciata l'auto", ma ci aiuta anche a capire la logica dei materiali alla base della protezione anticorrosione, resistenza agli agenti atmosferici e aspetto esteriore. In qualità di fornitore di materiali per il settore auto e della protezione industriale, Kexin New Materials(kexinMaterials) ha accumulato competenze tecniche in sistemi di resine per elettroforesi, strati intermedi e strati superficiali; in questo articolo verranno presentati anche approcci pratici di abbinamento nella sezione di confronto dei sistemi.
I. Cosa è la verniciatura auto OEM: una linea di produzione a "strati sovrapposti"
La verniciatura della carrozzeria completa non è semplicemente "spruzzare uno strato di vernice", ma consiste nel sovrapporre in ordine fisso diversi rivestimenti con funzioni molto diverse sulla lamiera (o alluminio) della carrozzeria. Ogni strato risolve solo una categoria di problemi: alcuni si occupano della ruggine, altri di livellare, altri del colore, altri di lucentezza e invecchiamento. La seguente catena di processi è lo scheletro comune della maggior parte delle linee OEM per autovetture:
- Pretrattamento (Pre-treatment): sgrassaggio, attivazione, fosfatazione/ceramizzazione, per creare una base pulita e aderente;
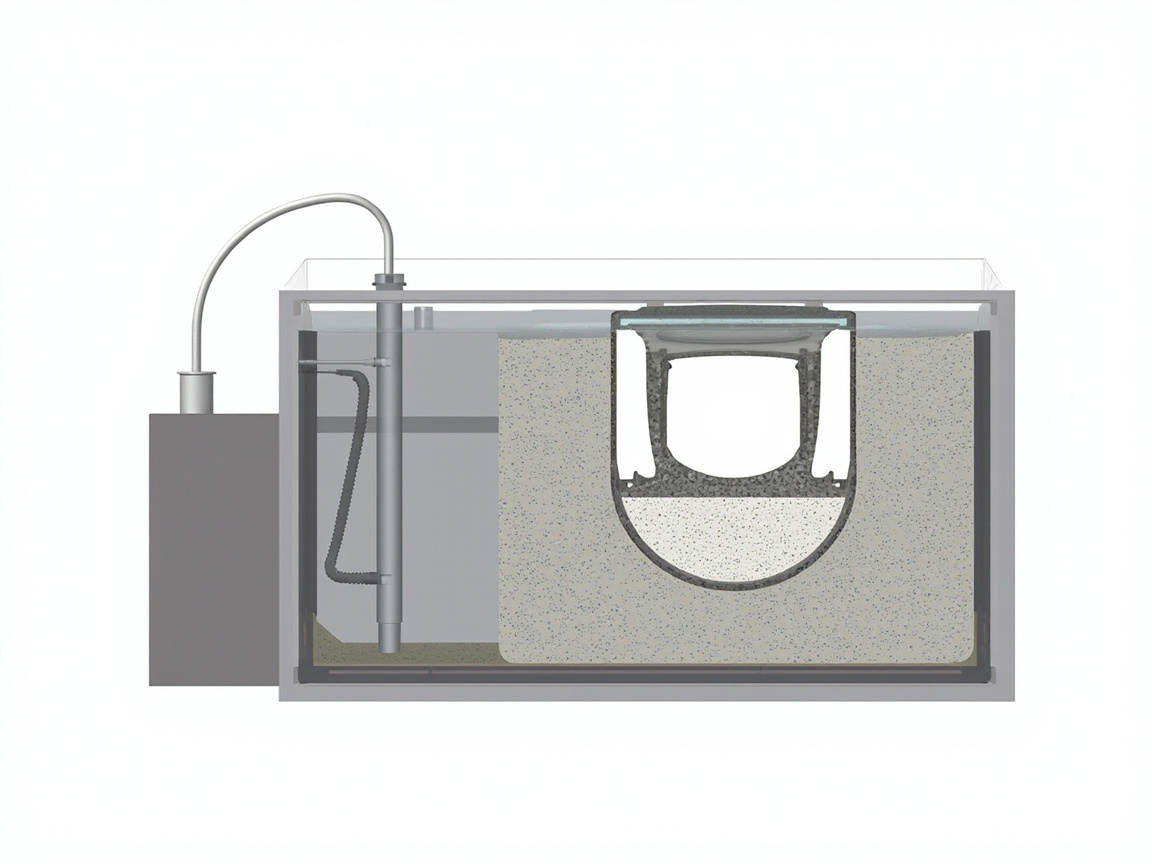
- Elettroforesi catodica (CED, Cathodic Electrodeposition): la carrozzeria intera viene immersa nella vasca di elettroforesi, depositando per elettrolisi uno strato uniforme di primer;
- Strato intermedio (Primer / Surfacer): spruzzatura del primer a due componenti, per livellare, resistere all'impatto di pietre e migliorare l'adesione tra strati;
- Vernice pigmentata (Basecoat): fornisce colore ed effetto metallico/perla;
- Vernice trasparente (Clearcoat): verniciatura di finitura, fornisce lucentezza, resistenza agli agenti atmosferici e graffi;
- Cottura (Bake): ciascun rivestimento reticolato e indurito in una finestra di temperatura specifica.
La ragione di "quattro o cinque strati sovrapposti" risiede nel fatto che un singolo rivestimento non può soddisfare simultaneamente i tre requisiti rigidi di anticorrosione, aspetto e durabilità. Questo pensiero stratificato "fondo—medio—superficie" è del tutto coerente con la logica di abbinamento dei rivestimenti protettivi industriali "primer + vernice intermedia + finitura" — come verrà specificamente confrontato più avanti.
II. Pretrattamento: il punto di partenza di ogni adesione
Nel settore della verniciatura c'è un vecchio detto: "sette parti di fondo, tre di superficie". Il pretrattamento determina se tutti i rivestimenti successivi possano reggere. Il pretrattamento OEM include solitamente le seguenti fasi:
- Sgrassaggio (Degreasing): utilizzo di detergenti alcalini o neutri per rimuovere oli di stampaggio, oli antiruggine e impronte digitali, altrimenti l'elettroforesi presenterebbe crateri e pori.
- Attivazione (Activation): genera sulla superficie della lamiera punti di attivazione fini, per rendere i cristalli del film di conversione successivo più sottili e uniformi.
- Fosfatazione / Ceramizzazione (Phosphating / Zirconium conversion): la fosfatazione tradizionale a zinco forma uno strato cristallino di fosfato di zinco, offrendo micro-rugosità e passivazione chimica; recentemente, per tendenze ecologiche, il trattamento a film sottile zirconio (ceramizzazione) senza nichel e senza fosforo sostituisce gradualmente la fosfatazione tradizionale, riducendo metalli pesanti e carico di acque reflue.
- Lavaggio e risciacquo con acqua pura: rimuove i residui liquidi, evitando che impurità entrino nella vasca di elettroforesi.
Il meccanismo centrale del pretrattamento è a duplice azione: rugosità fisica (aumenta l'area superficiale, aggancio meccanico) e passivazione chimica (fosfato di zinco ecc. passiva la superficie metallica, inibendo la corrosione precoce). Questo è in linea con il "passivazione chimica (fosfato di zinco, cromati)" nei meccanismi delle vernici antiruggine. Va sottolineato che il film di fosfatazione è molto sottile (dell'ordine del micrometro), non è la forza principale anticorrosione, ma uno strato di transizione che "fa sì che la vernice elettroforetica morda saldamente la lamiera".
III. Elettroforesi catodica (CED): la pietra angolare dell'anticorrosione auto
L'elettroforesi catodica è il processo fondamentale della verniciatura OEM. La carrozzeria, come catodo complessivo, viene immersa nella vasca di resina verniciante a carica negativa; dopo corrente continua, le particelle di resina migrano verso la carrozzeria e si depositano formando un film, poi reticolato per cottura. La sua insostituibilità risiede nella capacità di penetrazione (Throwing Power) — la vernice può "girare l'angolo" entrando in cavità interne, saldature, spazi vuoti della carrozzeria, angoli ciechi irraggiungibili da qualsiasi pistola, realizzando un'anticorrosione uniforme dell'intero veicolo.
Secondo il riepilogo dei documenti di ricerca di questo lotto, i parametri tipici del processo di elettroforesi catodica sono:
| Parametro processo elettroforesi | Intervallo tipico | Descrizione |
|---|---|---|
| Tensione | 200–350 V | La tensione determina la velocità di deposizione e lo spessore del film; troppo alta facilmente produce pori e superficie ruvida |
| Solido in vasca | 15–20 % | Ovvero la percentuale efficace di resina+pigmento nella vasca; troppo bassa il film è sottile, troppo alta la stabilità peggiora |
| pH vasca | 5.8–6.2 | Intervallo acido mantiene la dispersione stabile delle particelle di resina; deviazioni rovinano lo stato elettroforetico |
| Temperatura vasca | 28–35 ℃ | La temperatura influisce su efficienza di deposizione e planarità del film, richiede controllo a temperatura costante |
| Capacità di penetrazione | Indicatore ingegneristico | Determina la copertura di zone cieche come cavità interne e saldature, è il punto di forza chiave del CED |
(Fonte parametri: capitolo vernici auto di "TDS_MSDS_RESEARCH.md" di questo lotto: "parametri elettroforesi: tensione 200–350 V, solido in vasca 15–20%, pH 5.8–6.2, temperatura 28–35℃, capacità di penetrazione".)
Questi parametri non sono isolati: pH e solido determinano insieme la stabilità della vasca, temperatura e tensione determinano insieme la velocità di deposizione e l'uniformità dello spessore del film. Le vernici elettroforetiche moderne ad alta penetrazione possono formare film stabili nell'intervallo 200–350 V, permettendo anche alle zone ad alta occultazione della carrozzeria di ottenere sufficiente strato anticorrosivo, cosa difficile da eguagliare per i processi di rifinitura aftermarket — la rifinitura può essere eseguita solo sulla superficie esterna visibile, le cavità interne dipendono interamente dalla fase OEM.
Il meccanismo anticorrosivo del primer elettroforetico è essenzialmente "barriera + adesione": il film elettroforetico denso separa acqua, ossigeno, ioni dalla lamiera. Se la durata di progetto del veicolo richiede di più, si può sovrapporre sopra lo strato elettroforetico un fondo arricchito di zinco o epossidico, ma ciò appartiene alla categoria di veicoli con anticorrosione speciale (es. componenti del telaio).
IV. Strato intermedio (primer a due componenti): il "strato di riempimento" di collegamento
Dopo l'elettroforesi e prima della vernice pigmentata, c'è lo strato intermedio (Primer Surfacer, comunemente detto strato intermedio, primer a due componenti) facilmente trascurato dal consumatore comune, ma cruciale per la qualità finale. Assolve quattro compiti:
- Riempimento (Fill): lo strato elettroforetico è uniforme ma sottile; le lievi irregolarità e segni di carteggiatura sulla lamiera necessitano dello strato intermedio per essere livellati, altrimenti traspaiono sulla finitura formando "buccia d'arancia" o "scalini".
- Spessore e resistenza all'impatto di pietre (Stone-chip resistance): l'impatto di sassi durante la guida consuma principalmente l'energia dello strato intermedio, proteggendo vernice pigmentata ed elettroforesi da perforazione.
- Migliorare l'adesione tra strati: fornisce un ponte di compatibilità tra elettroforesi (epossidico/poliuretanico) e vernice pigmentata (per lo più acrilica).
- Uniformare il colore di fondo: fornisce alla vernice pigmentata un fondo riflettente uniforme, evitando macchie in zone diverse.
Dal punto di vista meccanistico, lo strato intermedio è fortemente omologo alla vernice intermedia epossidica a micaceo di ferro nei rivestimenti protettivi industriali: quest'ultima allunga il percorso di diffusione dei mezzi corrosivi tramite lamelle di ossido di ferro micaceo (azione barriera), lo strato intermedio realizza riempimento+barriera tramite design di riempitivi e resine. Entrambi riflettono il principio di abbinamento "lo strato intermedio si occupa di spessore e barriera". Questo spiega anche perché nei sistemi industriali di heavy anticorrosione gli ingegneri adottano come regola ferrea "primer (anticorrosione/adesione) + vernice intermedia (spessore/barriera) + finitura (atmosferico/decorativo)" — la verniciatura OEM porta semplicemente questa regola sulla linea di produzione.
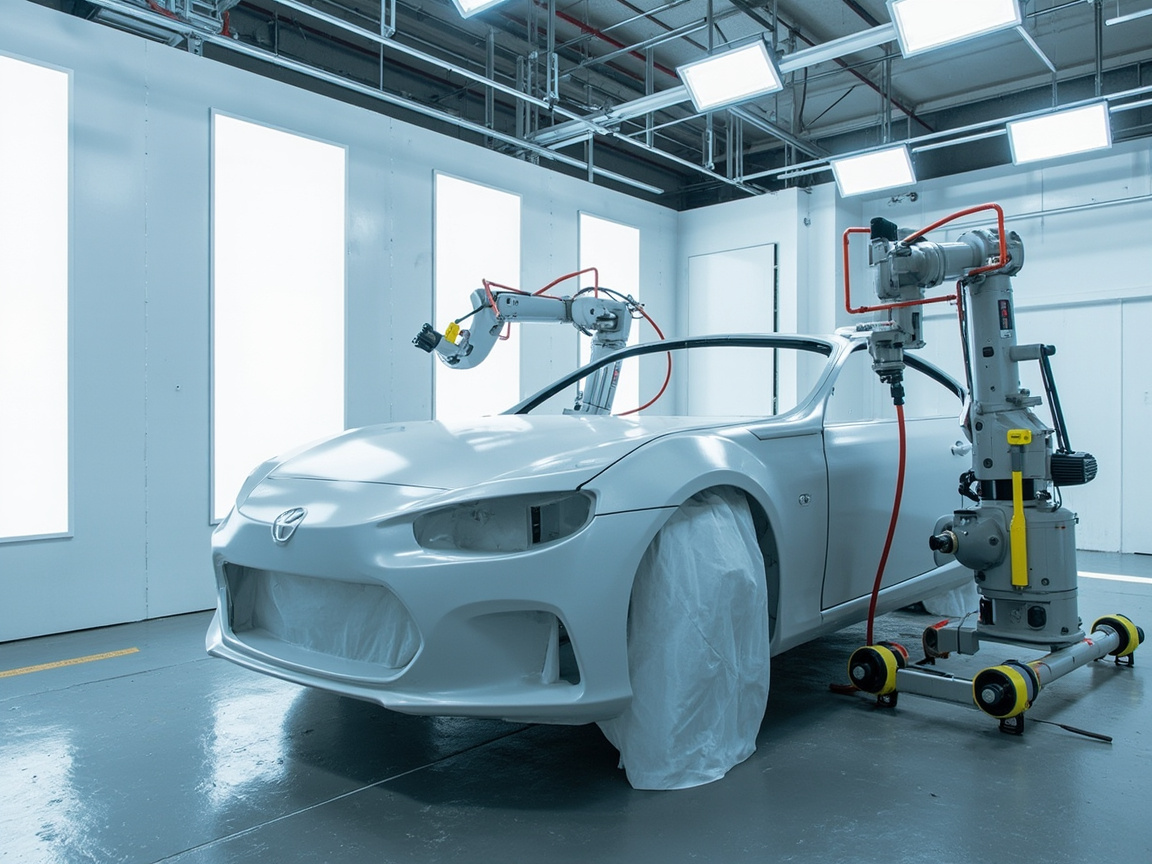
Lo strato intermedio usa generalmente spruzzatura elettrostatica o robotizzata, spessore superiore all'elettroforesi e inferiore alla vernice trasparente; dopo l'applicazione richiede cottura in forno, poi carteggiatura e passaggio alla vernice pigmentata.
V. Vernice pigmentata (Basecoat): il supporto di colore ed effetti
La vernice pigmentata è lo "strato di colore visibile a occhio nudo", determina cosa vede il consumatore a prima vista come colore ed effetto. Per effetto si divide in tre tipi:
- Vernice a tinta unita (Solid / 1K solid): pigmento disperso uniformemente, stesso colore frontale e laterale, es. bianco, rosso, nero comuni.
- Vernice metallizzata (Metallic): aggiunge alla vernice pigmentata scaglie di alluminio (Aluminium flake), la luce riflessa dalle lamelle produce scintillio metallico.
- Vernice perla / micacea (Pearl / Mica): aggiunge lamelle di mica o pigmenti perlescenti, presentando sfumature cromatiche multilivello variabili con l'angolo visivo.
Secondo i documenti di ricerca, l'effetto visivo della vernice metallizzata e perla deriva dall'effetto angolo-dipendente delle scaglie di alluminio/mica (controllo flake orientation) — l'orientamento del pigmento (sdraiato o eretto, densità di disposizione) determina direttamente intensità scintillio e profondità colore. Questo è il punto più tecnico della vernice pigmentata: pressione di spruzzo, distanza della pistola, tempo di flash-off influenzano l'orientamento delle lamelle, risultando in "frontale luminoso, laterale scuro" o viceversa. Stessa formula, maestri diversi producono effetti diversi, la radice sta spesso nella flake orientation.
Va chiarito: la vernice pigmentata (specialmente 1K) ha limitata resistenza agli agenti atmosferici e durezza, fornisce il "colore", non la "protezione", il compito protettivo spetta alla vernice trasparente superiore. Questa è una caratteristica strutturale comune a sistemi OEM e di rifinitura.
VI. Vernice trasparente (Clearcoat): strato di sigillatura per lucentezza e durabilità
La vernice trasparente è lo strato di finitura trasparente, spruzzato sopra la vernice pigmentata, offre:
- Alta lucentezza e sensazione speculare: lucentezza a 60° delle vernici trasparenti di alta gamma può superare 85 GU (secondo standard di rilevamento generale GB/T 9754, ISO 2813, ASTM D523);
- Resistenza agli agenti atmosferici e UV: aggiunge assorbitori UV e stabilizzanti di luce amminici stericamente impediti (HALS), ritardando l'invecchiamento di vernice pigmentata e substrato;
- Resistenza a graffi e chimica: resiste a lavaggio auto, guano, pioggia acida, benzina ecc.;
- Autoriparazione (alcune di alta gamma): lievi graffi reversibili sotto azione termica o chimica.
La vernice trasparente OEM è per lo più poliuretano acrilico bicomponente (2K Acrylic Polyurethane), reticolato dalla reazione tra resina acrilica e indurente poliisocianato (es. tipo HDI). Il meccanismo di formazione film è coerente con la vernice trasparente 2K di rifinitura, la differenza sta principalmente in modalità di applicazione e contenuto solido. Sui rapporti di miscela, VOC e dati TDS specifici della vernice 2K, questo lotto ha un confronto dettagliato nell'articolo sulla vernice di rifinitura (auto-refinish-system), non ci si dilunga qui.
Lo spessore e la livellatura della vernice trasparente determinano direttamente "se la goccia d'acqua rotola tonda sulla carrozzeria, se il riflesso è continuo". Spessore insufficiente mostra il fondo e graffia facilmente; eccessivo rischia colature e pori. La vernice trasparente è la zona di controversie estetiche OEM, anche lo strato dove materiale e processo sono più accoppiati.
VII. Cottura e indurimento: l'ultima formatura sulla linea
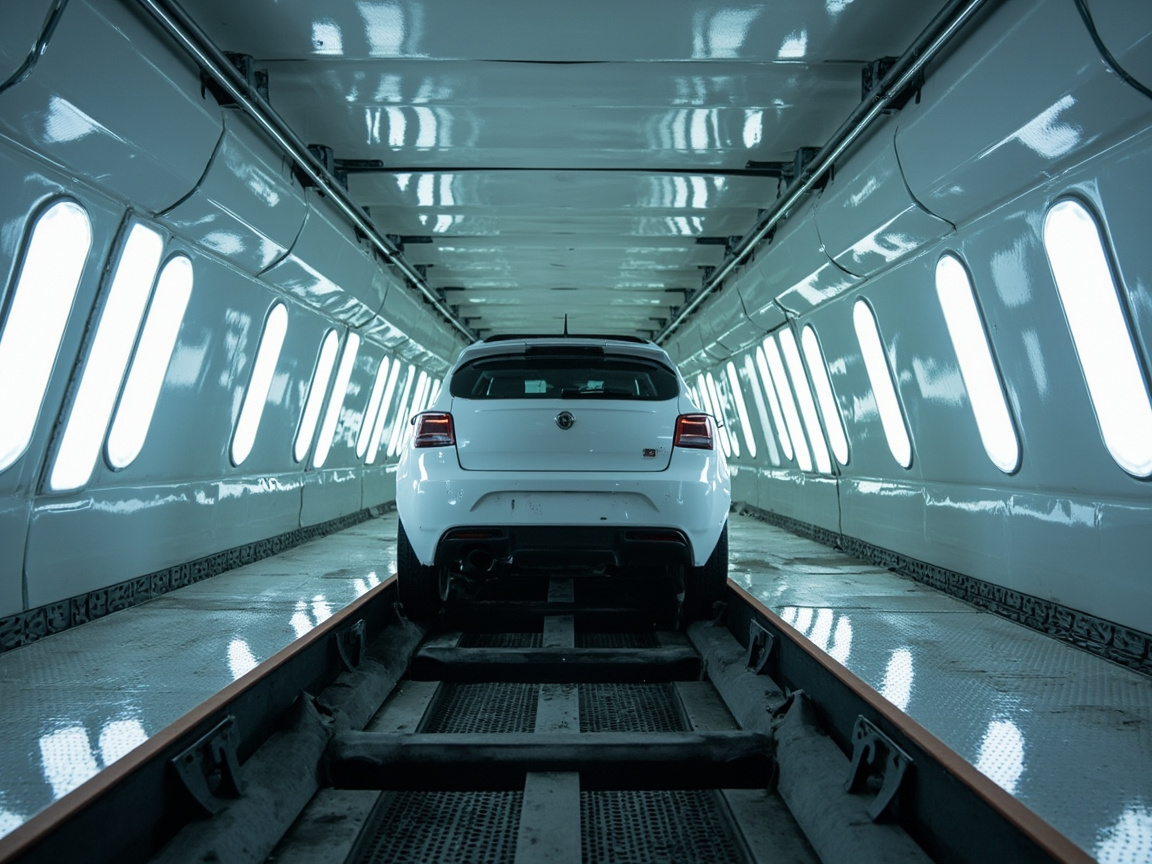
Ogni strato dopo la spruzzatura entra nel forno (Oven) per reticolazione e indurimento. La cottura della linea OEM è continua: la carrozzeria appesa alla catena di trasporto passa sequenzialmente zone di riscaldamento, mantenimento, raffreddamento. Le finestre di indurimento dei diversi rivestimenti differiscono, ma in generale:
- Lo strato elettroforetico cuoce a temperatura più alta (solitamente intervallo 160–180℃, secondo sistema resina), per assicurare reticolazione completa epossidico/poliuretanico;
- Strato intermedio, vernice pigmentata, vernice trasparente usano per lo più cottura a media temperatura (circa 130–150℃), bilanciando efficienza ed evitando scolorimento della vernice pigmentata al calore;
- Uniformità temperatura forno e curva di riscaldamento determinano se il film ha stress interno uniforme o bolle.
(Nota: gli intervalli di temperatura sopra sono range ingegneristici comuni del settore, specifici secondo la scheda processo di ciascun OEM.)
L'essenza della cottura è reticolazione termica — per il sistema poliuretanico 2K, è l'addizione —NCO e —OH; per il sistema epossidico elettroforetico, è la formazione di rete epossidica indurita da ammina. Diversamente dalla vernice di rifinitura che può indurire a temperatura ambiente o infrarossi, la cottura OEM offre reticolazione più completa e stabile, quindi la vernice di fabbrica supera generalmente nei risultati di rifinitura la stessa formula in durabilità e durezza.
VIII. Tabella di confronto spessore e funzione dei quattro processi OEM
La tabella seguente riepiloga il posizionamento centrale di ciascuno strato del sistema multistrato OEM. Va precisato: lo spessore specifico (DFT) segue la norma ingegneristica di ciascun costruttore, la tabella dà intervalli comuni di settore per costruire la cognizione di "cosa risolve ogni strato".
| Rivestimento | Funzione principale | Modalità tipica di formazione film | Punti chiave prestazione | Note |
|---|---|---|---|---|
| Film pretrattamento | Purificare e passivare il substrato | Conversione chimica (fosfatazione/ceramizzazione) | Cristalli uniformi, senza contaminazione | Molto sottile, è l'inizio dell'adesione |
| Primer elettroforetico (CED) | Anticorrosione intera auto, copertura cavità | Elettroforesi catodica + cottura | Capacità di penetrazione, uniformità | Dati archivio: tensione 200–350V, solido 15–20%, pH 5.8–6.2, temperatura 28–35℃ |
| Strato intermedio | Livellare, resistere a pietre, ponte tra strati | Spruzzatura elettrostatica + cottura | Carteggiabilità, resistenza a pietre | Corrisponde alla logica "vernice intermedia" industriale |
| Vernice pigmentata | Fornisce colore ed effetto metallico/perla | Spruzzatura (1K/2K) | Colore, flake orientation | Protezione propria debole, dipende da vernice trasparente |
| Vernice trasparente | Lucentezza, atmosferico, anti-graffio | Spruzzatura poliuretanica 2K + cottura | Lucentezza, durezza, resistenza UV | Lucentezza 60° alta gamma ≥85 GU (secondo GB/T 9754) |
Il valore di questa tabella sta nel chiarire "perché non si può omettere uno strato". Omettere strato intermedio → buccia d'arancia, esposizione fondo per impatto pietre; omettere vernice trasparente → colore invecchia e opaca; elettroforesi non uniforme → ruggine cavità interne. Ogni processo OEM è stato forzato da casi di guasto.
IX. Logica comune con il sistema "fondo—medio—superficie" dei rivestimenti protettivi industriali
Allargando lo sguardo, si scopre che la verniciatura OEM e i rivestimenti protettivi industriali sono altamente coerenti in filosofia ingegneristica. Secondo i documenti di ricerca, l'abbinamento tipico di heavy anticorrosione industriale è "primer epossidico ricco di zinco + vernice intermedia epossidica a micaceo di ferro + finitura epossidico-poliuretanica", la cui logica è:
- Primer: anticorrosione/adesione (il primer ricco di zinco tramite protezione catodica sacrificale dello zinco, o epossidico tramite barriera);
- Vernice intermedia: spessore/barriera (lamelle di ossido di ferro micaceo epossidico allungano il percorso di diffusione dei mezzi);
- Finitura: atmosferico/decorativo (poliuretanico offre ritenzione lucentezza-colore e resistenza chimica).
L'"elettroforesi primer + strato intermedio + vernice pigmentata/trasparente" OEM è quasi una replica della stessa logica: elettroforesi = primer (anticorrosione adesione), strato intermedio = vernice intermedia (spessore barriera), vernice trasparente = finitura (atmosferico decorativo). Compreso ciò, l'ingegneria nel passare tra scenari "auto" e "struttura in acciaio industriale" può usare lo stesso pensiero di selezione materiali.
Kexin New Materials(kexinMaterials) copre simultaneamente sistemi di rivestimento per protezione industriale e auto; nel design di abbinamento di primer epossidico, strato intermedio barriera e finitura poliuretanica, può adottare il metodo stratificato coerente con il "fondo—medio—superficie" OEM, fornendo soluzioni di abbinamento verificabili per attrezzature, componenti carrozzeria e protezione industriale generale. Se il tuo progetto coinvolge sia componenti auto che strutture in acciaio di stabilimento, comunicare con lo stesso linguaggio di "abbinamento stratificato" è spesso più comodo e rintracciabile nei confini di responsabilità che cercare due fornitori separati.
X. Tendenze ecologiche e normative: idratazione, alto solido e basso VOC
Le vernici auto sono un campo chiave di controllo VOC. Secondo i documenti di ricerca, le vernici per veicoli sono vincolate da GB 24409-2020 "Limiti di sostanze nocive nelle vernici per veicoli", con limiti chiari per VOC, piombo/cadmo/mercurio/cromo e composti aromatici; l'UE ha direttive come 2004/42/EC. Le linee OEM negli ultimi anni evolvono chiaramente in due direzioni:
- Idratazione: la vernice pigmentata a base d'acqua è ampiamente diffusa, riducendo drasticamente le emissioni VOC nella fase di verniciatura più produttiva; anche pretrattamento e strato intermedio a base d'acqua avanzano.
- Alto solido (HS, High Solid) ed elettroforesi ad alta penetrazione: riducono l'uso di solventi, mantenendo o migliorando le prestazioni.
Questo è pienamente in linea con la tendenza dei rivestimenti protettivi industriali di "basso VOC, alto contenuto di solidi, idro-diluibilità". Per chi seleziona i prodotti, per capire se un sistema è "orientato al futuro", si può verificare se riesce a soddisfare i limiti delle norme GB 24409 / GB 30981 senza sacrificarne le prestazioni. Sull'equilibrio tra "prestazioni vs conformità" dei sistemi a base d'acqua e sul framework di selezione per scenari industriali, si possono approfondire Come selezionare i rivestimenti industriali a base d'acqua: sistemi resinosi e condizioni d'impiego e Confronto di selezione tra vernici a base d'acqua e vernici a olio; la loro logica di base è coerente con l'approccio a strati OEM di questo articolo.
XI. Difetti comuni e risoluzione problemi nella verniciatura OEM
Anche il miglior processo presenta problemi quando i parametri derivano. La tabella seguente riassume i difetti ad alta frequenza e le cause radice di ciascun processo OEM, per sviluppare la capacità di "risalire al processo osservando il difetto":
| Processo | Difetti ad alta frequenza | Causa principale | Contromisura |
|---|---|---|---|
| Pretreatment | Fosfatazione macchiata, ruggine di ritorno | Sgrassaggio insufficiente, inquinamento bagno, acqua di scarsa qualità | Rinforzare sgrassaggio e risciacquo con acqua pura, monitorare il bagno |
| Elettroforesi | Porosità, superficie ruvida | Tensione eccessiva, deviazione temperatura/pH bagno | Rientrare nei parametri di riferimento: tensione 200–350V, solidi 15–20%, pH 5.8–6.2, temperatura 28–35℃ |
| Elettroforesi | Scarso rivestimento in cavità | Potere di penetrazione elettroforetica insufficiente, sospensione pezzo non idonea | Ottimizzare potere di penetrazione del bagno e angolo di sospensione |
| Strato intermedio | Buccia d'arancia, traspaiono segni carteggiatura | Spessore film insufficiente, scarsa livellatura | Aumentare spessore, ottimizzare spruzzatura e flash-off |
| Vernice pigmentata | Macchie, orientamento scaglie alluminio scarso | Flash-off insufficiente, passata irregolare | Standardizzare tempo flash-off e parametri spruzzatura |
| Vernice trasparente | Colature, porosità | Spessore film eccessivo, riscaldamento troppo rapido | Controllare spessore, ottimizzare curva riscaldamento forno |
| Cottura | Bolle, perdita di lucido | Curva riscaldamento ripida, solvente residuo | Riscaldamento graduale, garantire flash-off |
Il valore di questa catena di risoluzione è: la stragrande maggioranza dei reclami su aspetto e durabilità può essere ricondotta alla deriva dei parametri di un certo processo, non a "vernice scadente". Il nucleo della gestione OEM consiste proprio nel monitoraggio online e nel controllo statistico di processo (SPC) del bagno, temperatura/umidità, tensione e spessore film di ogni processo.
XII. Accettazione qualità: verificare il rivestimento dell'intero veicolo con le norme
Prima della linea di uscita della verniciatura del veicolo completo, occorre superare una serie di test, per lo più riconducibili a norme pubbliche:
- Adesione (quadrettatura): GB/T 9286-1998 / ISO 2409, gradi 0–5, 0/1 ottimo (distacco ≤5%);
- Nebbia salina neutra: GB/T 1771-2007 / ASTM B117, i pezzi cutoff del veicolo richiedono spesso >500h senza bolle, ruggine su un lato ≤1–2mm; obiettivo anticorrosione pesante fino a 1000h;
- Lucentezza (60°): GB/T 9754 / ISO 2813, vernice trasparente di alta gamma alto lucido ≥85 GU;
- Invecchiamento climatico artificiale: GB/T 1865 (lampada xeno), 1000h variazione colore ≤2 gradi, chalking ≤1 grado;
- Durezza matita: GB/T 6739 / ISO 15184, vernice trasparente spesso richiede grado B–H o superiore;
- Flessibilità e impatto: GB/T 1731, GB/T 1732, diametro curvatura ≤2mm, impatto ≥50cm.
Scrivere queste norme nelle condizioni tecniche e nell'accettazione materiali della verniciatura del veicolo evita dispute del tipo "aspetto simile, problemi dopo due anni". Per la supply chain, le prestazioni del rivestimento non sono slogan pubblicitari, bensì un insieme di numeri ripetibilmente misurabili e rintracciabili.
XIII. Progettazione della vita utile anticorrosione del veicolo visto il sistema a strati
L'anticorrosione del veicolo non si risolve mai con "una vernice miracolosa", ma con il design ridondante del sistema a strati. Mettendo insieme i vari strati precedenti: il pretrattamento crea una base passivata, l'elettroforesi con il suo potere di penetrazione copre tutte le zone cieche e fornisce la barriera anticorrosiva principale, lo strato intermedio aumenta lo spessore per resistere all'impatto di pietre e allunga il percorso del mezzo, la vernice trasparente isola UV e aggressione chimica. Se uno strato fallisce, gli altri offrono ancora buffer — questa è la ragione fondamentale per cui gli strati sono più affidabili di un singolo strato.
Dal punto di vista dell'ingegneria dei guasti, perché il mezzo corrosivo raggiunga la lamiera deve attraversare in sequenza tre film organici densi: vernice trasparente, strato intermedio ed elettroforesi; più lungo è il percorso, maggiore è la resistenza. L'uniformità dello strato elettroforetico e la copertura delle cavità determinano se "i punti invisibili" arrugginiscano per primi; la resistenza all'impatto di pietre dello strato intermedio determina se i danni in marcia buchino la linea difensiva; la resistenza all'esterno della vernice trasparente determina se il veicolo, dopo anni di esposizione all'aperto, mantenga lucentezza e colore. I tre strati hanno ruoli distinti: manca l'uno e il punto debole della vita utile complessiva è evidente.
Questo spiega anche perché gli OEM sono così sensibili ai parametri di elettroforesi: secondo i dati, tensione 200–350 V, solidi bagno 15–20%, pH 5.8–6.2, temperatura 28–35℃ sono una finestra di processo accoppiata; qualsiasi deviazione distrugge l'uniformità del deposito, lasciando punti deboli anticorrosione in cavità o saldature. Inserire questi parametri nel monitoraggio online e nel controllo statistico di processo è più economico che ritoccare dopo. Per l'utente, dietro al "vernice originale durevole" c'è questo sistema a strati convalidato ripetutamente da casi di guasto, non il mito di un singolo materiale.
XIV. Valutazione aspetto del film: buccia d'arancia e DOI
Oltre ad anticorrosione e durabilità, ciò che il consumatore percepisce di più nella verniciatura OEM è "se è bella". Due indicatori chiave sono spesso citati:
- Buccia d'arancia (Orange Peel): ondulazione della superficie del film simile a buccia d'arancia, dovuta a livellatura insufficiente o mismatch tra evaporazione solvente e velocità di indurimento. La livellatura di strato intermedio e vernice trasparente determina direttamente la gravità della buccia; una lucidatura eccessiva migliora ma riduce lo spessore della vernice trasparente.
- Distinctness of Image (DOI): chiarezza dell'immagine riflessa dalla superficie; più alta, più simile a uno "specchio". Riflette complessivamente planarità, lucentezza e purezza, ed è il punto di vendita chiave delle verniciature di auto di alta gamma.
Controllare buccia e DOI richiede l'ottimizzazione sistemica dei parametri di spruzzatura (pressione, flusso, sovrapposizione passate), tempo flash-off e curva riscaldamento forno, non un singolo materiale. È anche per questo che la stessa vernice trasparente si comporta in modo molto diverso su linee e processi differenti. Inserire gli indicatori di aspetto nell'analisi della capacità di processo è la via obbligata perché la verniciatura moderna del veicolo passi da "conforme" a "raffinato". Va aggiunto che buccia e DOI non sono tanto più alti è meglio: puntare eccessivamente allo specchio può sacrificare spessore vernice trasparente e margine anti-pietra; in ingegneria occorre bilanciare "estetica" e "durabilità", ed è proprio qui l'essenza della scheda processo di verniciatura del veicolo.
Domande frequenti
1. Qual è la differenza fondamentale tra vernice auto OEM e vernice di rifinitura (Refinish)?
La differenza fondamentale sta in scenario e obiettivo di applicazione: l'OEM è sulla linea di montaggio del costruttore, verniciatura automatizzata multistrato su carrozzeria completa con cottura ad alta temperatura, puntando a consistenza del veicolo e lunga vita; la vernice di rifinitura è in officina su danno locale, limitata da temperatura ambiente/bassa e spruzzatura manuale, puntando a abbinamento senza soluzione di continuità di colore e lucentezza con zone adiacenti. I sistemi formulativi possono essere omologhi (es. entrambi vernice trasparente poliuretanica 2K), ma finestra di processo e standard di accettazione differiscono.
2. Perché la elettroforesi catodica protegge dalla ruggine anche le cavità della carrozzeria?
Graze al "potere di penetrazione elettroforetica": la resina verniciante a carica negativa migra e si deposita, sotto campo elettrico, sulla carrozzeria che funge da catodo; la vernice aggira ostacoli entrando in saldature, cavità cieche per la pistola, formando film continuo. Secondo i dati, parametri tipici elettroforesi: tensione 200–350 V, solidi bagno 15–20%, pH 5.8–6.2, temperatura 28–35℃; uno stato stabile del bagno è premessa al potere di penetrazione.
3. Si può eliminare lo strato intermedio?
Non consigliato. Lo strato intermedio assolve tre funzioni: riempire micro-defetti lamiera, resistere impatto pietre, aumentare adesione tra strati. Eliminandolo, la vernice pigmentata mostra difetti sottostanti (buccia, scalini) e i sassi in marcia bucano più facilmente fino all'elettroforesi, causando ruggine precoce e reclami estetici. Sebbene invisibile, è lo strato di transizione chiave per aspetto e durabilità.
4. Da cosa derivano gli effetti vernice metallizzata e perlata?
Dall'orientamento delle scaglie (controllo flake orientation) di alluminio (metallizzata) o mica (perlata) nella base color. L'orientamento e densità di disposizione delle scaglie pigmentarie determinano la riflessione luminosa, producendo "luminoso di fronte, scuro di lato" o shift cromatico. Pressione spruzzo, distanza passata, tempo flash-off influenzano l'orientamento: è la fase più tecnica della base color.
5. La vernice trasparente è solo "vernice trasparente"?
Ben oltre. La vernice trasparente offre alto lucido (alta gamma 60° può ≥85 GU, per GB/T 9754), resistenza esterna agli UV, anti-graffio e resistenza chimica multiple. È il vero strato sigillante perché la vernice auto "regge anni senza ingiallire, senza crepare". La base color dà il colore, la trasparente la vita utile.
6. La verniciatura OEM richiede necessariamente cottura ad alta temperatura?
I sistemi multistrato adottano generalmente indurimento a forno; strato elettroforesi più caldo, strato finitura a media temperatura, secondo scheda processo. L'indurimento termico porta reticolazione più completa della temperatura ambiente, quindi la vernice originale è di solito più durevole della rifinitura con stessa formula. Alcuni sistemi a indurimento bassa temperatura o UV per componenti speciali, ma la linea OEM auto passeggeri resta principalmente a forno continuo.
7. La fosfatazione del pretrattamento sarà eliminata?
La fosfatazione zinco tradizionale è sotto pressione per metalli pesanti e carico acque reflue; il trattamento a film sottile zirconio (ceramizzazione) senza nichel e fosforo la sta sostituendo. Ma la maturità di adesione e corrosione della fosfatazione la farà coesistere a lungo. Il trend è "conversione di film più eco + gestione bagno più severa".
8. Perché la vernice auto ha tanti strati invece di uno solo?
Perché un singolo strato non soddisfa insieme anticorrosione, riempimento, colore, lucido, esterno. Gli strati fanno sì che ciascuno risolva una categoria, ottimizzando le prestazioni complessive. Coerente con il principio industriale protettivo "primer + strato intermedio + finitura": fondo anticorrosivo, medio schermo, superficie esterno.
9. Cosa significa GB 24409-2020 per la vernice auto?
È la norma nazionale obbligatoria sui limiti di sostanze nocive nei rivestimenti veicolari, con tetti a VOC, piombo cadmio mercurio cromo e benzene. Vincola sistemi OEM e rifinitura, spingendo il settore verso base color a base d'acqua e trasparente alto solido. In selezione, confermare che il prodotto soddisfi il limite è la base di conformità.
10. La logica di accompagnamento dei rivestimenti protettivi industriali si applica direttamente all'auto?
La filosofia ingegneristica è universale (entrambi strati fondo—medio—superficie), ma materiali e finestra processo differiscono: l'auto esige più aspetto, DOI, anti-pietra; la vernice industriale è più severa su anticorrosione pesante e chimica. Si può prendere a prestito la logica a strati, ma formula e applicazione vanno riprogettate per le rispettive norme.
Letture estese
- Come selezionare i rivestimenti industriali a base d'acqua: sistemi resinosi e condizioni d'impiego: estende il concetto di accompagnamento "fondo—medio—superficie" dall'auto alla protezione industriale, costruendo un framework di decisione verniciante cross-scenario.
- Confronto di selezione tra vernici a base d'acqua e vernici a olio: confronta sistemi a base d'acqua e a olio su VOC, prestazioni, costo, facendo eco alla sezione trend eco di questo articolo.
- Vernici UV per legno — efficienza, eco e confini di processo: prospettiva cross-categoria, per capire un'altra logica di "indurimento continuo industrializzato", a confronto con la cottura OEM.